การเลือกปืนเชื่อมหรือหัวตัดพลาสม่าที่เหมาะสมถือเป็นหนึ่งในการตัดสินใจที่เป็นผลสืบเนื่องมากที่สุดที่ช่างประกอบ ช่างซ่อมบำรุง หรือผู้เชี่ยวชาญด้านการเชื่อมจะทำ การเลือกที่ไม่ถูกต้องอาจนำไปสู่ความล้มเหลวของวัสดุสิ้นเปลืองก่อนกำหนด คุณภาพการเชื่อมที่ไม่ดี การหยุดทำงานมากเกินไป และแม้แต่อันตรายด้านความปลอดภัย ในทางกลับกัน การเลือกอุปกรณ์ที่เหมาะสมซึ่งตรงกับประเภทวัสดุและความหนาของชิ้นงานของคุณอย่างแม่นยำ จะทำให้ได้การตัดที่สะอาด รอยเชื่อมที่แข็งแกร่ง และผลผลิตที่สม่ำเสมอวันแล้ววันเล่า
คู่มือนี้ให้กรอบการทำงานที่ครอบคลุมสำหรับการเลือกปืนเชื่อมและหัวตัดพลาสม่าโดยพิจารณาจากตัวแปรที่สำคัญที่สุดสองประการ: องค์ประกอบของวัสดุและความหนาของวัสดุ ไม่ว่าคุณจะเชื่อมโลหะแผ่นเหล็กเหนียว ตัดแผ่นอลูมิเนียมหนา หรือผลิตชิ้นส่วนสแตนเลส หลักการที่สรุปไว้ที่นี่จะช่วยให้คุณตัดสินใจโดยมีข้อมูลครบถ้วนและตัดสินใจได้จริงซึ่งสอดคล้องกับข้อกำหนดในการปฏิบัติงานของคุณ
ทำความเข้าใจเกี่ยวกับรากฐาน: เหตุใดจึงเลือกอุปกรณ์ขับเคลื่อนวัสดุและความหนา
ก่อนที่จะเจาะลึกคำแนะนำเฉพาะเจาะจง จำเป็นต้องทำความเข้าใจว่าเหตุใดประเภทและความหนาของวัสดุจึงเป็นปัจจัยหลักในการเลือกอุปกรณ์ โลหะชนิดต่างๆ มีค่าการนำความร้อน ความต้านทานไฟฟ้า และจุดหลอมเหลวที่แตกต่างกันไป ตัวอย่างเช่น อะลูมิเนียมนำความร้อนออกจากบริเวณรอยเชื่อมได้เร็วกว่าเหล็กเหนียวมาก ซึ่งต้องใช้กระแสไฟที่สูงกว่าและวัสดุซับพิเศษเพื่อป้องกันปัญหาการป้อนลวด เหล็กกล้าไร้สนิมที่มีความต้านทานไฟฟ้าสูงกว่าและมีแนวโน้มที่จะบิดเบี้ยวภายใต้ความร้อนที่มากเกินไป จำเป็นต้องมีการควบคุมความร้อนที่แม่นยำและก๊าซป้องกันที่เหมาะสม
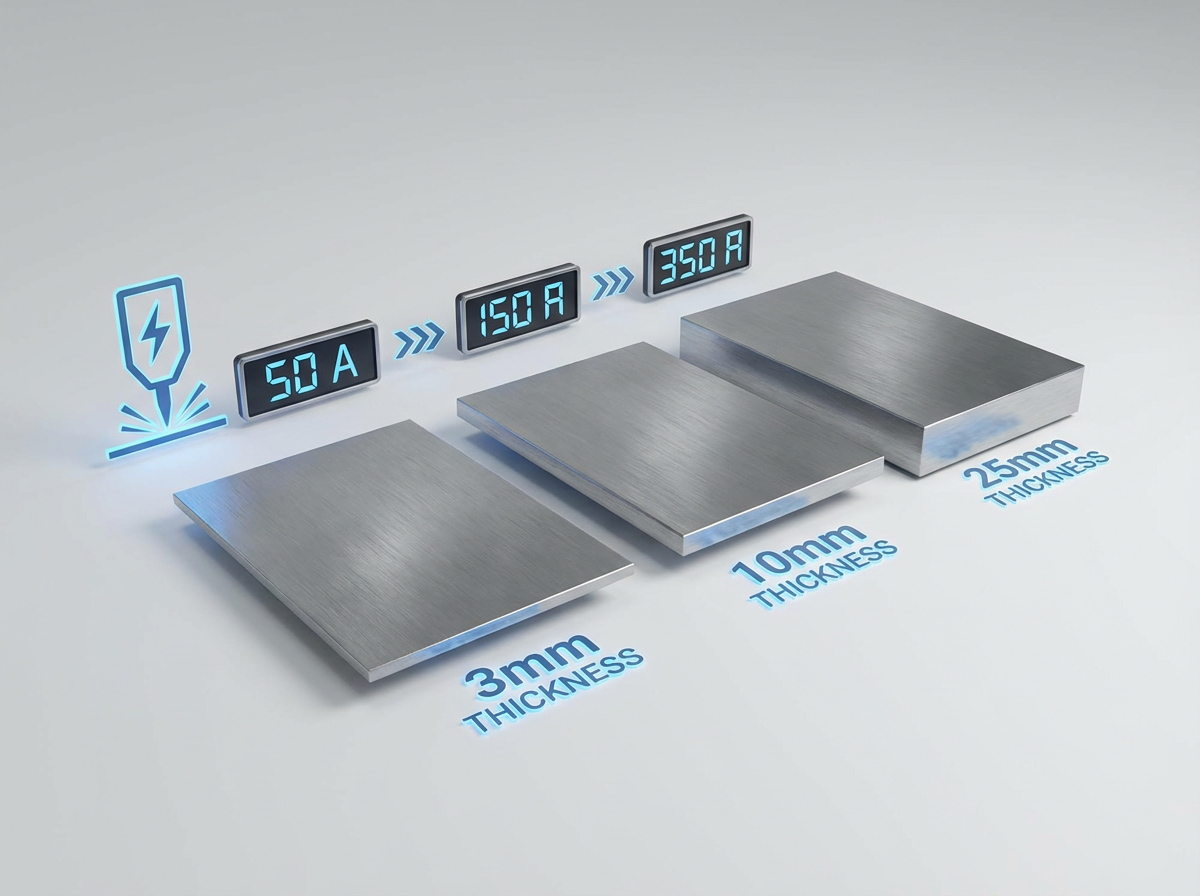
ความหนาของวัสดุเป็นตัวกำหนดความต้องการกระแสไฟของปืนเชื่อมและปืนเชื่อมโดยตรง คบเพลิงตัดพลาส ม่า วัสดุที่หนากว่านั้นต้องการกระแสไฟฟ้าที่สูงกว่าเพื่อให้ได้ฟิวชันหรือการแยกส่วนที่เหมาะสม ในขณะที่วัสดุที่บางกว่านั้นต้องการกระแสไฟที่ต่ำกว่าเพื่อป้องกันการไหม้ทะลุและการบิดเบือน การทำความเข้าใจความสัมพันธ์นี้เป็นรากฐานสำคัญของการเลือกอุปกรณ์ที่มีประสิทธิภาพ
เป้าหมายของคู่มือนี้คือเพื่อให้คุณมีวิธีที่ใช้งานได้จริงและเป็นระบบในการจับคู่ปืนเชื่อมและหัวตัดพลาสม่ากับวัสดุที่คุณใช้งานบ่อยที่สุด ในตอนท้าย คุณจะมีกรอบการทำงานที่ชัดเจนสำหรับการประเมินความต้องการของคุณและเลือกอุปกรณ์ที่ทำงานได้อย่างน่าเชื่อถือภายใต้สภาวะโลกแห่งความเป็นจริง
ส่วนที่หนึ่ง: การเลือกปืนเชื่อมที่เหมาะสมตามวัสดุและความหนา
ขั้นตอนที่ 1: ระบุกระบวนการเชื่อมที่จำเป็นสำหรับวัสดุของคุณ
จุดตัดสินใจประการแรกคือการพิจารณาว่ากระบวนการเชื่อมแบบใดที่เหมาะกับวัสดุและการใช้งานของคุณมากที่สุด กระบวนการที่แตกต่างกันมีผลดีกับวัสดุและช่วงความหนาที่แตกต่างกัน
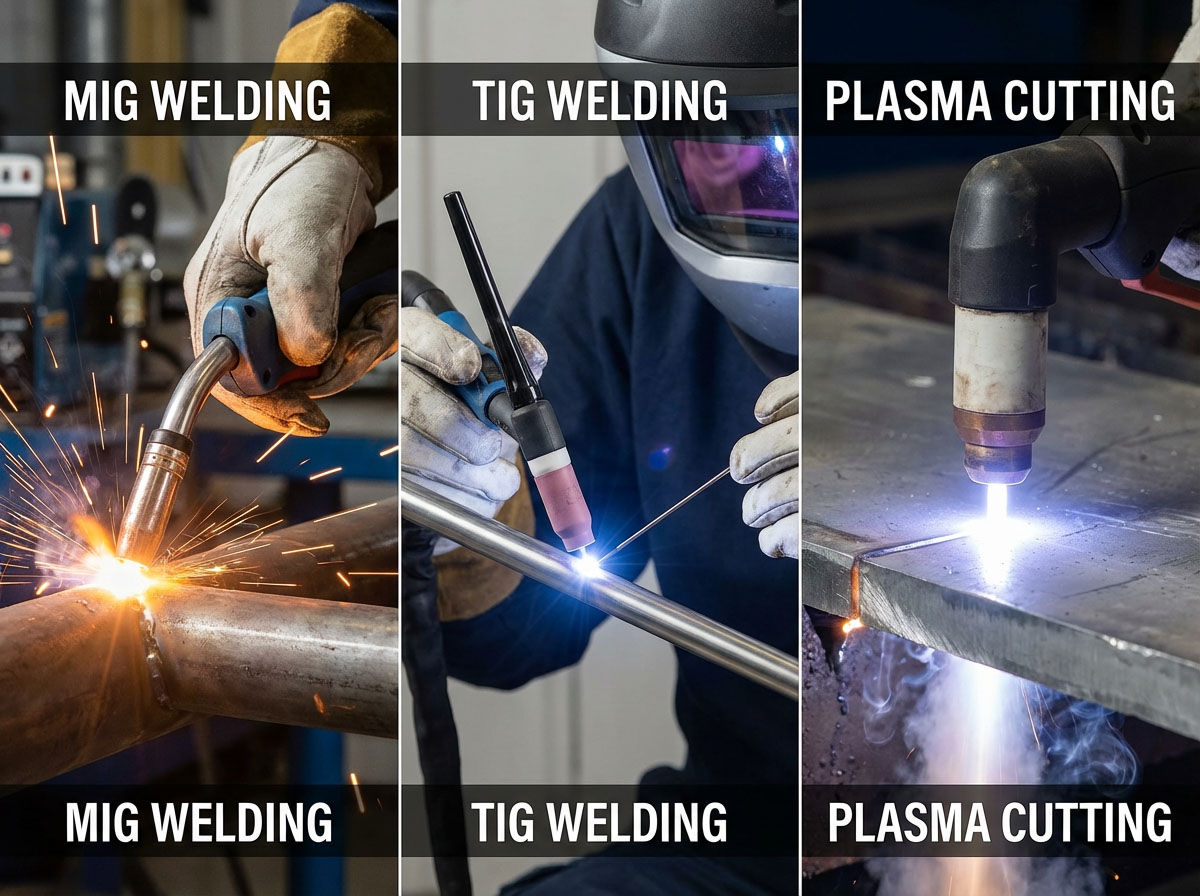
ปืนเชื่อม MIG เหมาะสำหรับสภาพแวดล้อมที่มีการผลิตสูงและทำงานได้ดีกับเหล็กเหนียว สแตนเลส และอลูมิเนียม กระบวนการนี้ให้อัตราการสะสมที่ดีเยี่ยม และค่อนข้างให้อภัยสำหรับผู้ปฏิบัติงานในทุกระดับทักษะ การเชื่อม MIG เป็นตัวเลือกที่นิยมสำหรับการซ่อมยานยนต์ การผลิตทั่วไป งานเหล็กโครงสร้าง และการผลิตที่ให้ความสำคัญกับความเร็วและประสิทธิภาพ
คบเพลิงเชื่อม TIG ให้การควบคุมและความแม่นยำที่เหนือกว่า ทำให้เป็นตัวเลือกที่ต้องการสำหรับวัสดุบาง สแตนเลส โลหะผสมแปลกใหม่ เช่น ไทเทเนียมและแมกนีเซียม และการใช้งานที่ลักษณะการเชื่อมเป็นสิ่งสำคัญ การเชื่อม TIG เป็นเลิศในส่วนประกอบการบินและอวกาศ การผลิตสเตนเลสเกรดอาหาร งานโลหะแผ่นที่มีความแม่นยำ และการใช้งานเชิงศิลปะ กระบวนการนี้ช่วยให้สามารถควบคุมความร้อนได้อย่างละเอียดอ่อนและสร้างรอยเชื่อมที่สะอาดเป็นพิเศษโดยมีการกระเด็นน้อยที่สุด
การเชื่อมแบบแท่ง ยังคงมีคุณค่าสำหรับการใช้งานกลางแจ้ง งานโครงสร้างหนัก และสถานการณ์ที่การเตรียมพื้นผิวมีจำกัด กระบวนการนี้จัดการกับเหล็กกล้าคาร์บอนหนาได้อย่างมีประสิทธิภาพและทำงานได้ดีในสภาวะที่มีลมแรง ซึ่งก๊าซป้องกันจะหยุดชะงัก การเชื่อมแบบแท่งมักใช้ในการก่อสร้าง งานวางท่อ และการซ่อมแซมอุปกรณ์หนัก
การทำความเข้าใจว่าความต้องการวัสดุของคุณต้องการกระบวนการใดเป็นข้อกำหนดเบื้องต้นในการเลือกปืนเชื่อมหรือคบเพลิงที่เหมาะสม
ขั้นตอนที่ 2: จับคู่คุณสมบัติของปืนเชื่อมกับประเภทวัสดุ
วัสดุที่แตกต่างกันต้องการคุณสมบัติเฉพาะในปืนเชื่อมของคุณเพื่อให้มั่นใจในการทำงานที่เชื่อถือได้และผลลัพธ์ที่มีคุณภาพ
สำหรับเหล็กเหนียว: เป็นวัสดุที่ให้การชดเชยโทษมากที่สุดและใช้งานได้ดีตามมาตรฐาน ปืนเชื่อม MIG ที่ติดตั้งไลเนอร์เหล็ก ลวดเหล็กเหนียวแข็งและลวดฟลักซ์คอร์ต้องใช้ปืนที่มีไลเนอร์ที่ทำจากลวดเปียโน ซึ่งเป็นเหล็กกล้าคาร์บอนสูงเทมเปอร์หรือที่เรียกว่าลวดดนตรีหรือเหล็กสปริง โดยทั่วไปปืนระบายความร้อนด้วยอากาศจะเพียงพอสำหรับการใช้งานกับเหล็กเหนียวจนถึงประมาณ 200-250 แอมป์ ขึ้นอยู่กับข้อกำหนดของรอบการทำงาน
สำหรับเหล็กกล้าไร้สนิม: เหล็กกล้าไร้สนิมต้องมีการจัดการความร้อนอย่างระมัดระวังเพื่อป้องกันการบิดงอและการตกตะกอนของคาร์ไบด์ การเชื่อม TIG มักเป็นที่นิยมสำหรับเหล็กสแตนเลส เนื่องจากมีการควบคุมความร้อนที่เหนือกว่า เมื่อเชื่อม MIG สแตนเลส ปืนที่มีซับเหล็กมีความเหมาะสม แต่ต้องให้ความสนใจกับการเลือกก๊าซป้องกันและความเร็วในการเคลื่อนที่ สำหรับการใช้งาน TIG บนสเตนเลส การเลือกทังสเตนถือเป็นสิ่งสำคัญ — ทังสเตนแลนทานัม 2% ทำงานได้ดีสำหรับการใช้งานสเตนเลสส่วนใหญ่ โดยกราวด์จนถึงจุดที่แหลมคมและมีรอยบดตามแนวยาว
สำหรับอะลูมิเนียม: อะลูมิเนียมนำเสนอความท้าทายที่ไม่เหมือนใคร เนื่องจากมีความนุ่มนวลและมีการนำความร้อนสูง ลวดมีแนวโน้มที่จะเกิดปัญหาในการทำรังและการให้อาหารนก หากไม่ได้กำหนดค่าปืนอย่างเหมาะสม ลวดอลูมิเนียมต้องใช้ปืนเชื่อมที่มีซับพิเศษเพื่อลดการเสียดสีและรับประกันการป้อนที่ราบรื่น นอกจากนี้ อาจจำเป็นต้องใช้แกนม้วนสายหรือระบบดึงดึงสำหรับการป้อนลวดอะลูมิเนียมอย่างสม่ำเสมอ โดยเฉพาะอย่างยิ่งเมื่อใช้สายไฟที่มีเส้นผ่านศูนย์กลางเล็กกว่า เมื่อเชื่อมอลูมิเนียม TIG การเตรียมทังสเตนแตกต่างจากเหล็ก ปลายควรมีลักษณะเป็นโดมเล็กน้อยเมื่อคุณเชื่อมแทนที่จะเป็นจุดที่แหลมคม ใช้ก๊าซป้องกันอาร์กอน 100% สำหรับการเชื่อมอะลูมิเนียมด้วยกระบวนการ MIG และ TIG เสมอ เพื่อให้มั่นใจว่าการเชื่อมสะอาดปราศจากออกไซด์
สำหรับโลหะแปลกใหม่ (ไทเทเนียม แมกนีเซียม โลหะผสมทองแดง): วัสดุเหล่านี้จำเป็นต้องใช้การเชื่อม TIG เพียงอย่างเดียวเพื่อให้ได้ผลลัพธ์ที่มีคุณภาพ ความแม่นยำและการควบคุมที่นำเสนอโดยคบเพลิง TIG ถือเป็นสิ่งสำคัญสำหรับการทำงานกับโลหะที่ไวต่อการปนเปื้อนในชั้นบรรยากาศ หรือมีหน้าต่างป้อนความร้อนที่แคบ คบเพลิง TIG ที่ระบายความร้อนด้วยน้ำมักจำเป็นเมื่อทำการเชื่อมวัสดุเหล่านี้ด้วยกระแสไฟที่สูงกว่าหรือสำหรับรอบการทำงานที่ยาวนานขึ้น
ขั้นตอนที่ 3: เลือกการให้คะแนนแอมแปร์ตามความหนาของวัสดุ
ความสัมพันธ์ระหว่างความหนาของวัสดุและจำนวนแอมแปร์ที่ต้องการนั้นมีความตรงและชัดเจน การเลือกปืนเชื่อมที่มีความจุกระแสไฟที่เหมาะสมช่วยให้แน่ใจว่าคุณมีพลังงานเพียงพอสำหรับการหลอมเหลวที่เหมาะสม โดยไม่ทำให้ปืนร้อนเกินไปหรือเกินรอบการทำงาน
สำหรับวัสดุบาง (สูงสุด 1/8 นิ้ว / 3 มม.): โดยปกติแล้วปืนเชื่อมที่มีพิกัด 150-200 แอมป์ก็เพียงพอแล้ว วัสดุบางต้องใช้ความร้อนต่ำเพื่อป้องกันการไหม้ทะลุ สำหรับการเชื่อม TIG สแตนเลสหรือแผ่นอลูมิเนียมบาง ๆ ไฟฉายระบายความร้อนด้วยอากาศที่มีพิกัด 150 แอมป์จะให้กำลังที่เพียงพอ ในขณะที่ยังคงรักษาความรู้สึกน้ำหนักเบาซึ่งช่วยให้ควบคุมได้อย่างแม่นยำ
สำหรับวัสดุขนาดกลาง (1/8 นิ้วถึง 3/8 นิ้ว / 3-10 มม.): ปืนเชื่อม 200-300 แอมป์เหมาะสำหรับช่วงความหนานี้ ซึ่งครอบคลุมงานแปรรูปทั่วไปส่วนใหญ่ด้วยเหล็กเหนียวและสแตนเลส สำหรับการเชื่อม MIG ปืนระบายความร้อนด้วยอากาศ 250 แอมป์รองรับการใช้งานส่วนใหญ่ในช่วงนี้ได้อย่างสะดวกสบาย แม้ว่าการพิจารณารอบการทำงานจะมีความสำคัญสำหรับสภาพแวดล้อมการผลิตก็ตาม
สำหรับวัสดุหนา (3/8 นิ้วถึง 1 นิ้ว / 10-25 มม.): ปืนเชื่อมที่มีพิกัด 300-400 แอมป์หรือสูงกว่าจำเป็นสำหรับส่วนที่หนักกว่าเหล่านี้ ที่ระดับกระแสไฟเหล่านี้ ระบบระบายความร้อนด้วยน้ำจะมีข้อได้เปรียบมากขึ้น ปืน MIG ที่ระบายความร้อนด้วยน้ำและคบเพลิง TIG กระจายความร้อนได้อย่างมีประสิทธิภาพมากขึ้น ช่วยให้สามารถทำงานได้อย่างต่อเนื่องที่กระแสไฟฟ้าสูงโดยไม่ทำให้ผู้ปฏิบัติงานรู้สึกไม่สบายและความเครียดจากอุปกรณ์ที่เกี่ยวข้องกับความร้อนสูงเกินไป
สำหรับการใช้งานในอุตสาหกรรมหนัก (มากกว่า 1 นิ้ว / 25 มม.): การใช้งานที่เกี่ยวข้องกับการเชื่อมแผ่นหนาในการต่อเรือ การผลิตภาชนะรับความดัน หรือการผลิตอุปกรณ์หนักต้องใช้ปืนเชื่อม 400-600 แอมป์ ระบบระบายความร้อนด้วยน้ำเป็นสิ่งจำเป็นอย่างยิ่งที่ระดับพลังงานเหล่านี้เพื่อจัดการการสะสมความร้อนและรักษาความสะดวกสบายของผู้ปฏิบัติงานในระหว่างการเชื่อมที่ยาวนาน
สิ่งสำคัญคือต้องทราบว่าการเลือกปืนควรขึ้นอยู่กับจำนวนแอมแปร์และรอบหน้าที่จริงของการใช้งาน ไม่ใช่เพียงพิกัดกระแสสูงสุดของแหล่งพลังงานเท่านั้น
ขั้นตอนที่ 4: ทำความเข้าใจข้อกำหนดเกี่ยวกับรอบการทำงานและการทำความเย็น
รอบการทำงานหมายถึงจำนวนนาทีในช่วงเวลา 10 นาทีที่ปืนสามารถทำงานได้เต็มประสิทธิภาพโดยไม่เกิดความร้อนสูงเกินไป รอบการทำงาน 60% หมายถึงเวลาอาร์คออนหกนาทีในช่วงเวลา 10 นาทีก่อนที่จะต้องมีช่วงการทำความเย็น
สำหรับการเชื่อมเป็นระยะ (การใช้งานรอบการทำงานต่ำ): หากงานของคุณเกี่ยวข้องกับการเชื่อมสั้น ใช้เวลาในการติดตั้งบ่อยครั้ง หรือการทำความสะอาดระหว่างรอยเชื่อม ปืนระบายความร้อนด้วยอากาศที่มีอัตรารอบการทำงานปานกลางอาจมีความเหมาะสมโดยสิ้นเชิง ระบบระบายความร้อนด้วยอากาศนั้นง่ายกว่า พกพาสะดวกกว่า และต้องการการบำรุงรักษาน้อยกว่าระบบระบายความร้อนด้วยน้ำ
สำหรับการเชื่อมต่อเนื่อง (การใช้งานรอบการทำงานสูง): สภาพแวดล้อมการผลิตที่มีปืนความต้องการเวลาอาร์คที่ขยายออกไปซึ่งได้รับการจัดอันดับสำหรับรอบการทำงานที่สูงขึ้น ไฟฉายระบายความร้อนด้วยน้ำที่มีรอบการทำงาน 100% สามารถทำงานได้อย่างต่อเนื่องโดยไม่ต้องหยุดทำงานเพื่อระบายความร้อน แม้ว่าระบบระบายความร้อนด้วยน้ำจะมีการลงทุนเริ่มแรกสูงกว่าเนื่องจากระบบระบายความร้อนด้วยหม้อน้ำ แต่ก็มีสายเคเบิลที่เบากว่า ยืดหยุ่นกว่า และการจัดการความร้อนที่เหนือกว่าสำหรับการใช้งานที่มีความต้องการสูง
สำหรับการใช้งานแบบผสม: โรงปฏิบัติงานหลายแห่งได้รับประโยชน์จากการมีตัวเลือกทั้งแบบระบายความร้อนด้วยอากาศและระบายความร้อนด้วยน้ำ ปืน MIG ระบายความร้อนด้วยอากาศ 250 แอมป์ ครอบคลุมความต้องการในการผลิตทั่วไปส่วนใหญ่ ในขณะที่ปืน 400 แอมป์ ระบายความร้อนด้วยน้ำ รองรับงานโครงสร้างหนักเมื่อเกิดขึ้น แนวทางนี้สร้างสมดุลระหว่างความคุ้มค่ากับความสามารถ
ขั้นตอนที่ 5: พิจารณาความเข้ากันได้ของวัสดุสิ้นเปลืองและการเลือกซับใน
วัสดุสิ้นเปลืองที่ใช้ในของคุณ ปืนเชื่อม — ปลายสัมผัส หัวฉีด ดิฟฟิวเซอร์ และไลเนอร์ — ต้องตรงกับวัสดุและขนาดสายไฟของคุณเพื่อประสิทธิภาพสูงสุด
การเลือกไลเนอร์: เส้นผ่านศูนย์กลางของไลเนอร์ควรตรงกับเส้นผ่านศูนย์กลางของเส้นลวดที่ใช้อย่างใกล้ชิด ไลเนอร์ที่มีขนาดใหญ่เกินไปจะทำให้ลวดงูเข้าไปข้างในไลเนอร์ ทำให้เกิดการป้อนอาหารไม่แน่นอน ผ้าซับในที่เล็กเกินไปจะทำให้เกิดแรงต้านทานมากเกินไปและอาจนำไปสู่การสร้างรังของนกได้ ตามกฎทั่วไป สามารถใช้ไลเนอร์ที่มีขนาดใหญ่กว่าเส้นผ่านศูนย์กลางของเส้นลวดหนึ่งขนาดได้ แต่ควรใช้ขนาดที่ถูกต้องเสมอ
เคล็ดลับหน้าสัมผัส: ขนาดรูปลายหน้าสัมผัสควรสอดคล้องกับเส้นผ่านศูนย์กลางของเส้นลวด ปลายสัมผัสที่สึกหรอหรือมีขนาดใหญ่เกินไปทำให้เกิดความไม่เสถียรของส่วนโค้งและคุณภาพการเชื่อมไม่ดี การตรวจสอบและการเปลี่ยนปลายสัมผัสเป็นประจำถือเป็นสิ่งสำคัญในการรักษาประสิทธิภาพการเชื่อมที่สม่ำเสมอ
หัวฉีดและตัวกระจายอากาศ: การครอบคลุมของก๊าซอย่างเหมาะสมถือเป็นสิ่งสำคัญสำหรับวัสดุทุกประเภท โดยเฉพาะอย่างยิ่งกับโลหะที่เกิดปฏิกิริยา เช่น อะลูมิเนียมและไทเทเนียม ตรวจสอบให้แน่ใจว่าขนาดหัวฉีดและการกำหนดค่าตัวกระจายลมของคุณมีการไหลของก๊าซป้องกันเพียงพอสำหรับความหนาของวัสดุและโครงร่างข้อต่อที่คุณกำลังเชื่อม
การเลือกทังสเตนสำหรับการเชื่อม TIG: สำหรับการเชื่อม DC ของเหล็กและสแตนเลส อิเล็กโทรดทังสเตนแลนทานัม 2% ทำงานได้ดีและกราวด์จนถึงจุดที่แหลมคม สำหรับการเชื่อมอลูมิเนียมแบบ AC ปลายทังสเตนควรสร้างโดมเล็กน้อยระหว่างการเชื่อมเพื่อรักษาเสถียรภาพส่วนโค้ง ควรเลือกเส้นผ่านศูนย์กลางทังสเตนตามข้อกำหนดจำนวนแอมแปร์ ทังสเตน 2.3 มม. (3/32 นิ้ว) เพียงพอสำหรับการใช้งาน TIG ทั่วไปส่วนใหญ่
ส่วนที่สอง: การเลือกคบเพลิงตัดพลาสม่าที่เหมาะสมตามวัสดุและความหนา
ขั้นตอนที่ 1: กำหนดประเภทวัสดุหลักที่คุณจะตัด
คบเพลิงตัดพลาสม่าสามารถตัดโลหะที่เป็นสื่อกระแสไฟฟ้าได้แทบทุกชนิด แต่วัสดุที่แตกต่างกันจะตอบสนองต่อกระบวนการตัดพลาสมาแตกต่างกัน การทำความเข้าใจความแตกต่างเหล่านี้ถือเป็นสิ่งสำคัญในการเลือกคบเพลิงและวัสดุสิ้นเปลืองที่เหมาะสม
เหล็กเหนียว: นี่คือวัสดุที่ตัดบ่อยที่สุดและเป็นพื้นฐานในการวัดประสิทธิภาพการตัดพลาสมา เหล็กเหนียวตัดได้อย่างหมดจดด้วยระบบพลาสมาลม และตอบสนองต่อพลาสมาออกซิเจนได้ดี เพื่อเพิ่มคุณภาพการตัดบนส่วนที่หนาขึ้น ลักษณะการทำงานที่คาดการณ์ได้ของวัสดุทำให้เป็นจุดอ้างอิงสำหรับแนวทางแอมแปร์ต่อความหนา
เหล็กกล้าไร้สนิม: สามารถตัดเหล็กกล้าไร้สนิมได้อย่างมีประสิทธิภาพด้วยคบเพลิงพลาสม่า แม้ว่าการพิจารณาคุณภาพการตัดจะแตกต่างจากเหล็กเหนียวก็ตาม ส่วนผสมของไนโตรเจนหรือไนโตรเจน-ไฮโดรเจนทำให้งานตัดสะอาดขึ้นโดยลดการเกิดออกซิเดชันบนเหล็กสเตนเลสเมื่อเปรียบเทียบกับอากาศอัด สำหรับแผ่นเหล็กสเตนเลสบาง (ต่ำกว่า 3 มม.) แนะนำให้ตั้งค่าแอมแปร์ที่ต่ำกว่า 40A หรือต่ำกว่า เพื่อลดอินพุตความร้อนและป้องกันการบิดงอ
อลูมิเนียม: ค่าการนำความร้อนสูงของอลูมิเนียมต้องใช้กระแสไฟมากกว่าในการตัดผ่านความหนาที่กำหนดเมื่อเทียบกับเหล็กเหนียว นอกจากนี้ อะลูมิเนียมออกไซด์จะก่อตัวอย่างรวดเร็วบนหน้าตัด และจุดหลอมเหลวที่ต่ำกว่าของวัสดุอาจทำให้เกิดการก่อตัวของขี้โลหะได้ หากพารามิเตอร์การตัดไม่ได้รับการปรับให้เหมาะสม โดยทั่วไปจะใช้พลาสมาอากาศสำหรับอะลูมิเนียม แม้ว่าคุณภาพการตัดอาจไม่ตรงกับคุณภาพการตัดเหล็กเหนียวก็ตาม
โลหะผสมทองแดงและทองแดง: ทองแดงต้องการกระแสไฟฟ้ามากกว่าเหล็กอย่างมากสำหรับความหนาเท่ากัน—ประมาณสองเท่าของกระแสไฟฟ้าในหลายกรณี โดยทั่วไปแล้ว ไฟฉายพลาสม่ากระแสไฟสูง (100A ขึ้นไป) จำเป็นสำหรับการตัดแผ่นทองแดงที่มีความหนามาก การนำความร้อนที่ดีเยี่ยมของวัสดุดึงความร้อนออกจากบริเวณที่ถูกตัด ทำให้ต้องใช้กำลังไฟฟ้าที่สูงขึ้น
ขั้นตอนที่ 2: จับคู่จำนวนแอมแปร์กับความหนาของวัสดุ
ค่ากระแสไฟของหัวตัดพลาสม่าเป็นปัจจัยที่สำคัญที่สุดเพียงปัจจัยเดียวที่กำหนดความสามารถในการตัด กรอบการทำงานต่อไปนี้ให้ข้อมูลอ้างอิงในทางปฏิบัติสำหรับการจับคู่กระแสไฟเข้ากับความหนาของวัสดุ
20-30 แอมป์: เหมาะสำหรับโลหะแผ่นบาง แผงตัวถังรถยนต์ ท่อ HVAC และวัสดุ light gauge ที่มีความหนาในการตัดสูงสุดประมาณ 1/4 นิ้ว (6 มม.) ความสามารถในการตัดสะอาดที่แนะนำคือประมาณ 1/8 ถึง 3/16 นิ้ว (3-5 มม.) คบเพลิงกระแสไฟต่ำเหล่านี้เหมาะอย่างยิ่งสำหรับงานที่มีรายละเอียด ศิลปะและงานฝีมือ และแผ่นอะลูมิเนียมบางๆ
40-50 แอมป์: ครอบคลุมการผลิตขนาดเล็ก การซ่อมแซมฟาร์ม และการบำรุงรักษา ความสามารถในการตัดสะอาดที่แนะนำคือ 1/4 ถึง 3/8 นิ้ว (6-10 มม.) โดยมีระยะตัดสูงสุดถึง 1/2 นิ้ว (12-13 มม.) ไฟฉายขนาด 40 แอมป์สามารถตัดเหล็กได้ถึง 1/2 นิ้วได้อย่างมีประสิทธิภาพ ทำให้เหมาะสำหรับงานตัดทั่วไปหลายประเภท
60-80 แอมป์: กลุ่มผลิตภัณฑ์นี้รองรับงานแปรรูปทั่วไปและงานเหล็กโครงสร้าง แนะนำให้ตัดสะอาดตั้งแต่ 3/8 ถึง 1/2 นิ้ว (10-13 มม.) โดยตัดได้สูงสุด 3/4 นิ้ว (19 มม.) ไฟฉายขนาด 60 แอมป์สามารถตัดวัสดุที่มีความหนาสูงสุด 1 นิ้วได้ ให้ความอเนกประสงค์สำหรับโครงการต่างๆ มากมาย
85-100 แอมป์: เหมาะสำหรับงานแปรรูปหนักและงานแผ่นหนา แนะนำให้ตัดสะอาดตั้งแต่ 1/2 ถึง 3/4 นิ้ว (13-19 มม.) โดยตัดได้สูงสุด 1 นิ้ว (25 มม.) ขึ้นไป ขึ้นอยู่กับการออกแบบไฟฉายเฉพาะ ไฟฉายพลาสม่า 100A เกรดอุตสาหกรรมสามารถตัดเหล็กคาร์บอนได้ถึง 40 มม. ด้วยคุณภาพดี
100-200 แอมป์: นี่คือแกนนำทางอุตสาหกรรมสำหรับการใช้งานด้านการผลิต การต่อเรือ และเครื่องจักรกลหนัก คบเพลิงตัดพลาสม่า 100-200A สามารถรองรับเหล็กคาร์บอนได้ตั้งแต่ 40-60 มม. ทำให้มีกำลังการผลิตที่จำเป็นสำหรับการผลิตเหล็กโครงสร้างและการแปรรูปเหล็กแผ่นหนา
200-300+ แอมป์: ระบบพลาสมากำลังสูงทะลุกำแพงความหนา 150 มม. สำหรับเหล็กกล้าคาร์บอน โดยต้องใช้การควบคุม CNC อัตโนมัติเพื่อการทำงานที่มั่นคง ระบบเหล่านี้ถูกนำไปใช้ในอู่ต่อเรือ การผลิตอุปกรณ์พลังงาน และการตั้งค่าอุตสาหกรรมหนักซึ่งมีการตัดแผ่นหนาเป็นประจำ
สำหรับเหล็กสเตนเลสโดยเฉพาะ: เมื่อตัดเหล็กสเตนเลส ความหนาของวัสดุจะส่งผลโดยตรงต่อการเลือกกำลัง เพลตที่มีขนาดต่ำกว่า 3 มม. ต้องการกระแสไฟน้อยกว่า 40A ในขณะที่เพลตที่มีขนาดเกิน 12 มม. ต้องการกระแสไฟ 100A หรือสูงกว่า ขอแนะนำให้สำรองกำลังงานไว้ 20% เหนือข้อกำหนดความหนาทั่วไปของคุณเพื่อรองรับความหลากหลายของวัสดุ
ขั้นตอนที่ 3: ใช้กฎ 80/20 สำหรับการเลือกคบเพลิง
ผู้เชี่ยวชาญส่วนใหญ่แนะนำกฎ 80/20 สำหรับการเลือกไฟฉายตัดพลาสม่า: เลือกระบบที่มีความสามารถในการตัดที่แนะนำซึ่งตรงกับความหนาของวัสดุที่คุณวางแผนจะตัด 80 เปอร์เซ็นต์ของเวลา วิธีการนี้ทำให้มั่นใจได้ว่าไฟฉายของคุณได้รับการปรับให้เหมาะกับงานส่วนใหญ่ของคุณ ในขณะเดียวกันก็รักษาความสามารถในการรับมือกับงานตัดที่หนักกว่าในบางครั้งได้
ตัวอย่างการใช้กฎ 80/20: หาก 80% ของชิ้นงานของคุณมีขนาด 20 มม. หรือบางกว่า ไฟฉายพลาสม่า 100A จะให้ประสิทธิภาพสูงสุดสำหรับการใช้งานหลักของคุณ ในขณะที่ยังคงความสามารถในการตัดวัสดุที่หนาขึ้นเมื่อจำเป็น สำหรับการตัดแผ่นที่มีขนาดเกิน 50 มม. บ่อยครั้ง จำเป็นต้องใช้ระบบอัตโนมัติขนาด 200A หรือสูงกว่า
หลักการทั่วไปที่ใช้ได้จริงคือการซื้อความจุกระแสไฟเพิ่มขึ้น 20-30% จากความต้องการความหนาของวัสดุทั่วไปของคุณ ขอบนี้ช่วยให้มั่นใจได้ถึงการตัดที่สะอาด ความเร็วตัดเร็วขึ้น และยืดอายุวัสดุสิ้นเปลืองโดยป้องกันไม่ให้ระบบทำงานอย่างต่อเนื่องที่ขีดจำกัดบน
ขั้นตอนที่ 4: ประเมินวัฏจักรหน้าที่สำหรับข้อกำหนดการผลิต
คบเพลิงตัดพลาสม่า เช่นเดียวกับปืนเชื่อม อยู่ภายใต้ข้อจำกัดของรอบการทำงาน รอบการทำงานจะกำหนดเปอร์เซ็นต์ของระยะเวลา 10 นาทีที่ไฟฉายสามารถทำงานได้ที่กระแสไฟฟ้าที่กำหนดก่อนที่จะต้องมีระยะเวลาคูลดาวน์
รอบการทำงาน 20-35%: เหมาะสำหรับการใช้งานเป็นงานอดิเรก งานบำรุงรักษาเป็นครั้งคราว และการผลิตแบบเบาซึ่งมีงานตัดเป็นระยะๆ
รอบการทำงาน 60%: เหมาะสำหรับโรงผลิตและงานตัดบ่อยครั้ง รอบการทำงาน 60% ช่วยให้สามารถตัดต่อเนื่องได้ 6 นาที ตามด้วยระยะเวลาทำให้เย็นลง 4 นาที
รอบการทำงาน 100%: จำเป็นสำหรับการใช้งานทางอุตสาหกรรมที่เกี่ยวข้องกับการทำงานต่อเนื่อง ไฟฉายรอบการทำงาน 100% สามารถทำงานได้โดยไม่หยุดชะงัก ช่วยลดเวลาหยุดทำงานเพื่อระบายความร้อน
สิ่งสำคัญคือต้องทราบว่าการใช้งานคบเพลิงพลาสม่าที่จำนวนแอมแปร์ต่ำกว่าพิกัดสูงสุดจะเพิ่มรอบการทำงานที่มีประสิทธิผล ไฟฉายขนาด 50A ที่ทำงานที่ 30A อาจทำงานได้รอบการทำงาน 60-80% ทำให้มีความยืดหยุ่นในการทำงานมากขึ้นสำหรับงานที่หลากหลาย
ขั้นตอนที่ 5: พิจารณาประเภทก๊าซและการจับคู่วัสดุสิ้นเปลือง
ก๊าซที่ใช้ในการตัดพลาสมาส่งผลกระทบอย่างมีนัยสำคัญต่อคุณภาพการตัด ความเร็ว และอายุการใช้งานของวัสดุสิ้นเปลืองในวัสดุต่างๆ
อากาศอัด: ก๊าซพลาสม่าที่ประหยัดและใช้กันอย่างแพร่หลายที่สุด อากาศให้คุณภาพการตัดโดยรวมที่ดีกับเหล็กเหนียว สแตนเลส และอลูมิเนียม อย่างไรก็ตาม อาจทำให้เกิดไนไตรด์ที่พื้นผิวบนหน้าตัดและเกิดออกซิเดชันขององค์ประกอบอัลลอยด์บนเหล็กสเตนเลสได้ สำหรับการใช้งานด้านการผลิตทั่วไปส่วนใหญ่ พลาสมาลมอัดจะให้สมดุลที่ดีที่สุดของคุณภาพการตัด ความเร็ว และความประหยัด
ออกซิเจน: เมื่อตัดเหล็กคาร์บอน ออกซิเจนพลาสมาสามารถปรับปรุงประสิทธิภาพการตัดได้มากถึง 30% เมื่อเทียบกับพลาสมาอากาศ ออกซิเจนทำให้การตัดสะอาดขึ้นและมีคราบสกปรกบนเหล็กเหนียวน้อยลง แต่ไม่เหมาะกับเหล็กสเตนเลสหรืออะลูมิเนียมเนื่องจากมีการออกซิเดชั่นมากเกินไป
ไนโตรเจน: เหมาะสำหรับการตัดสแตนเลสและอลูมิเนียม ไนโตรเจนช่วยลดการเกิดออกซิเดชันบนหน้าตัดสแตนเลส และสร้างขอบที่สะอาดยิ่งขึ้น ส่วนผสมของไนโตรเจน-ไฮโดรเจนให้ผลลัพธ์ที่ดียิ่งขึ้นสำหรับชิ้นส่วนสแตนเลสหนา
สภาพวัสดุสิ้นเปลือง: สภาพหัวฉีดและอิเล็กโทรดส่งผลโดยตรงต่อประสิทธิภาพการตัด หัวฉีดที่สึกหรอจะทำให้เกิดการกระจายตัวของส่วนโค้ง และสามารถลดความสามารถในการตัดความหนาได้มากกว่า 20% ควรตรวจสอบหัวฉีดทุกๆ 8 ชั่วโมงของการตัด และเปลี่ยนทันทีเมื่อพบว่ามีการสึกหรอ อัตรากระแสไฟบนหัวฉีดต้องสอดคล้องกับการตั้งค่ากระแสไฟที่ใช้สำหรับการตัด
ขั้นตอนที่ 6: จับคู่การออกแบบคบเพลิงกับประเภทแอปพลิเคชัน
ตัวเลือกระหว่างคบเพลิงตัดพลาสม่าแบบใช้มือถือและแบบใช้เครื่องจักรขึ้นอยู่กับข้อกำหนดการใช้งานของคุณ
คบเพลิงพลาสม่ามือถือ: อุปกรณ์พกพาขนาด 50-100A มีความหนาในการตัดสูงสุด 16-38 มม. ทำให้เหมาะสำหรับการบำรุงรักษานอกสถานที่ งานซ่อมแซม และงานประกอบขนาดเล็กถึงขนาดกลาง การใช้งานแบบมือถือต้องอาศัยการควบคุมมุมคบเพลิงและความเร็วในการเคลื่อนที่ด้วยตนเอง สำหรับเพลตที่มีขนาดเกิน 20 มม. แนะนำให้เจาะรูสตาร์ทล่วงหน้าเพื่อป้องกันหัวฉีดเสียหายจากการถูกเจาะกลับ
คบเพลิงพลาสม่าแบบใช้เครื่องจักร (CNC): ระบบอัตโนมัติพร้อมการควบคุมความสูงของคบเพลิงจะปรับแรงดันไฟฟ้าส่วนโค้งแบบไดนามิกเพื่อรักษาระยะห่างที่สม่ำเสมอ ทำให้สามารถตัดแผ่นหนาได้อย่างมั่นคง ระบบยานยนต์ 100-200A จัดการเหล็กคาร์บอน 40-60 มม. สำหรับการผลิตเครื่องจักรและการผลิตโครงสร้างเหล็ก ระบบกำลังสูง 300-400A ประมวลผลแผ่นเหล็กขนาด 150 มม. และหนาขึ้นสำหรับอุปกรณ์ต่อเรือและอุปกรณ์พลังงาน
สำหรับเพลตที่มีขนาดเกิน 200 มม. อาจจำเป็นต้องใช้เทคนิคการตัดหลายชั้นร่วมกับการอุ่นก่อน ความสามารถในการตัดพลาสม่ามีตั้งแต่ 16 มม. ถึง 300 มม. และมากกว่านั้น ครอบคลุมทุกอย่างตั้งแต่การตกแต่งแผ่นบางไปจนถึงการตัดแผ่นเหล็กหนาพิเศษเป็นชั้น
ขั้นตอนที่ 7: ตระหนักถึงข้อจำกัดเฉพาะของวัสดุ
แม้ว่าการตัดพลาสมาจะมีความอเนกประสงค์ แต่การผสมผสานระหว่างวัสดุและความหนาบางอย่างมีข้อจำกัดในทางปฏิบัติที่ควรคำนึงถึงการเลือกอุปกรณ์ของคุณ
เหล็กกล้าคาร์บอนมากกว่า 100 มม.: สำหรับการตัดเหล็กกล้าคาร์บอนหรือเหล็กกล้าโลหะผสมต่ำที่มีความหนาเกิน 100 มม. การตัดด้วยเชื้อเพลิงออกซีมักจะให้คุณภาพการตัดที่ดีกว่า (ความตั้งฉากและความกว้างของรอยตัด) และประสิทธิภาพทางเศรษฐกิจเมื่อเปรียบเทียบกับการตัดพลาสมา ในการใช้งานเหล่านี้ พลาสมาไม่ใช่ตัวเลือกที่ดีที่สุด เว้นแต่ว่าเชื้อเพลิงออกซีจะใช้ไม่ได้กับสภาพแวดล้อมการทำงานเฉพาะเจาะจง
วัสดุที่ไม่นำไฟฟ้า: การตัดพลาสม่ามีผลกับโลหะที่เป็นสื่อกระแสไฟฟ้าเท่านั้น ไม้ พลาสติก และวัสดุที่ไม่นำไฟฟ้าอื่นๆ ไม่สามารถตัดด้วยคบเพลิงพลาสม่าได้ และต้องใช้วิธีตัดแบบอื่น
ข้อควรพิจารณาในการตัดทองแดง: การนำความร้อนที่ดีเยี่ยมของทองแดงต้องการกระแสไฟที่สูงกว่าสำหรับความหนาเท่ากันเมื่อเทียบกับเหล็ก วางแผนเพิ่มกำลังประมาณ 20% เมื่อตัดแผ่นทองแดง
โลหะแผ่นบาง: เมื่อตัดวัสดุที่บางมาก (ต่ำกว่า 3 มม.) การตั้งค่ากระแสไฟที่ต่ำกว่า (40A หรือน้อยกว่า) ถือเป็นสิ่งสำคัญเพื่อป้องกันความร้อนที่มากเกินไปซึ่งอาจทำให้เกิดการบิดเบี้ยวและการบิดเบี้ยวได้ วัสดุสิ้นเปลืองที่ตัดละเอียดซึ่งออกแบบมาสำหรับวัสดุบางจะสร้างรอยตัดที่แคบกว่าและคุณภาพคมตัดที่เหนือกว่า
สรุป: การสร้างกลยุทธ์อุปกรณ์ที่เหนียวแน่น
การเลือกปืนเชื่อมและคบเพลิงตัดพลาสม่าที่เหมาะสมไม่ได้เป็นเพียงเรื่องของการจับคู่หมายเลขในเอกสารข้อมูลจำเพาะเท่านั้น จำเป็นต้องมีความเข้าใจแบบองค์รวมว่าคุณสมบัติของวัสดุ ข้อกำหนดความหนา ความต้องการรอบการทำงาน และปัจจัยเฉพาะการใช้งานมีปฏิสัมพันธ์กันอย่างไร เพื่อกำหนดความเหมาะสมของอุปกรณ์
สำหรับการใช้งานการเชื่อม กรอบการทำงานนั้นตรงไปตรงมา: ระบุกระบวนการเชื่อมที่เหมาะสมที่สุดกับวัสดุของคุณ เลือกปืนที่มีไลเนอร์ที่เหมาะสมและการกำหนดค่าวัสดุสิ้นเปลืองสำหรับวัสดุนั้น และจับคู่พิกัดกระแสไฟและวิธีการทำความเย็นให้สอดคล้องกับความหนาและข้อกำหนดรอบการทำงานของคุณ เหล็กเหนียวให้ความยืดหยุ่นสูงสุด ในขณะที่อลูมิเนียมและสแตนเลสต้องการการพิจารณาเฉพาะทางมากกว่า
สำหรับการตัดพลาสมา กระแสไฟเป็นตัวขับเคลื่อนหลัก แต่ค่าการนำไฟฟ้าของวัสดุ การเลือกก๊าซ และกฎ 80/20 สำหรับการจับคู่ความหนาก็มีความสำคัญไม่แพ้กัน ไฟฉายขนาด 40 แอมป์อาจจัดการงานแผ่นบางประจำวันของคุณได้อย่างมีประสิทธิภาพ ในขณะที่ระบบ 100 แอมป์ให้ความจุสำรองสำหรับการตัดที่หนักกว่าเป็นครั้งคราว การทำความเข้าใจความต้องการในการตัดที่แท้จริงของคุณ ไม่ใช่แค่ค่าสูงสุดตามทฤษฎีเท่านั้น นำไปสู่การตัดสินใจเกี่ยวกับอุปกรณ์ที่ดีขึ้น
การดำเนินการผลิตที่ประสบความสำเร็จสูงสุดจะรักษาปืนเชื่อมและคบเพลิงพลาสม่าที่คัดสรรมาอย่างดี ซึ่งครอบคลุมวัสดุและสเปกตรัมความหนาโดยรวม แทนที่จะพยายามบังคับเครื่องมือเดียวให้จัดการทุกการใช้งาน แนวทางเชิงกลยุทธ์ในการเลือกอุปกรณ์ทำให้มั่นใจได้ว่าปืนเชื่อมและคบเพลิงพลาสม่าแต่ละอันได้รับการปรับให้เหมาะสมกับกรณีการใช้งานที่ต้องการ
ด้วยการใช้หลักการที่ระบุไว้ในคู่มือนี้ คุณสามารถตัดสินใจได้อย่างมีข้อมูลและมั่นใจเกี่ยวกับการเลือกปืนเชื่อมและคบเพลิงพลาสม่า ผลลัพธ์ที่ได้คือการตัดที่สะอาดขึ้น การเชื่อมที่แข็งแรงขึ้น ลดเวลาหยุดทำงาน และการดำเนินงานโดยรวมมีประสิทธิภาพและประสิทธิผลมากขึ้น ไม่ว่าคุณจะเตรียมโรงงานซ่อมบำรุงขนาดเล็กหรือระบุอุปกรณ์สำหรับสายการผลิตทางอุตสาหกรรม การจับคู่เครื่องมือให้ตรงกับข้อกำหนดด้านวัสดุและความหนาเป็นรากฐานของความสำเร็จในการเชื่อมและตัด
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių









