Le choix du bon pistolet de soudage ou de la bonne torche de coupage plasma est l’une des décisions les plus importantes que prendra tout fabricant, technicien de maintenance ou professionnel du soudage. Un mauvais choix peut entraîner une défaillance prématurée des consommables, une mauvaise qualité de soudure, des temps d'arrêt excessifs et même des risques pour la sécurité. À l’inverse, le bon choix d’équipement, adapté précisément au type de matériau et à l’épaisseur de vos pièces, permet d’obtenir des coupes nettes, des soudures solides et une productivité constante jour après jour.
Ce guide fournit un cadre complet pour le choix des pistolets de soudage et des torches de coupage plasma en fonction des deux variables les plus critiques : la composition du matériau et son épaisseur. Que vous soudiez des tôles d'acier doux, coupiez des tôles d'aluminium épaisses ou fabriquiez des composants en acier inoxydable, les principes décrits ici vous aideront à prendre des décisions éclairées et pratiques qui correspondent à vos exigences opérationnelles.
Comprendre les fondations : pourquoi choisir les équipements selon les matériaux et l'épaisseur
Avant de plonger dans des recommandations spécifiques, il est essentiel de comprendre pourquoi le type et l’épaisseur du matériau sont les principaux facteurs déterminants dans la sélection de l’équipement. Différents métaux possèdent une conductivité thermique, une résistance électrique et des points de fusion variables. L'aluminium, par exemple, évacue la chaleur de la zone de soudure beaucoup plus rapidement que l'acier doux, ce qui nécessite un ampérage plus élevé et des matériaux de revêtement spécialisés pour éviter les problèmes d'alimentation en fil. L'acier inoxydable, avec sa résistance électrique plus élevée et sa tendance à se déformer sous l'effet d'une chaleur excessive, exige un contrôle précis de la chaleur et une couverture de gaz de protection appropriée.
L'épaisseur du matériau détermine directement les exigences en ampérage des pistolets de soudage et torches de coupage au plasma . Les matériaux plus épais nécessitent un courant plus élevé pour obtenir une fusion ou une séparation appropriée, tandis que les matériaux plus minces nécessitent un ampérage plus faible pour éviter les brûlures et les distorsions. Comprendre cette relation est la pierre angulaire d’une sélection efficace d’équipement.
L'objectif de ce guide est de vous fournir une approche pratique et systématique pour adapter vos pistolets de soudage et vos torches de coupage plasma aux matériaux avec lesquels vous travaillez le plus fréquemment. À la fin, vous disposerez d’un cadre clair pour évaluer vos besoins et sélectionner un équipement qui fonctionne de manière fiable dans des conditions réelles.
Première partie : Sélectionner le bon pistolet de soudage en fonction du matériau et de l'épaisseur
Étape 1 : Identifiez le processus de soudage requis pour votre matériau
Le premier point de décision consiste à déterminer quel procédé de soudage convient le mieux à votre matériau et à votre application. Différents processus excellent avec différents matériaux et gammes d'épaisseurs.
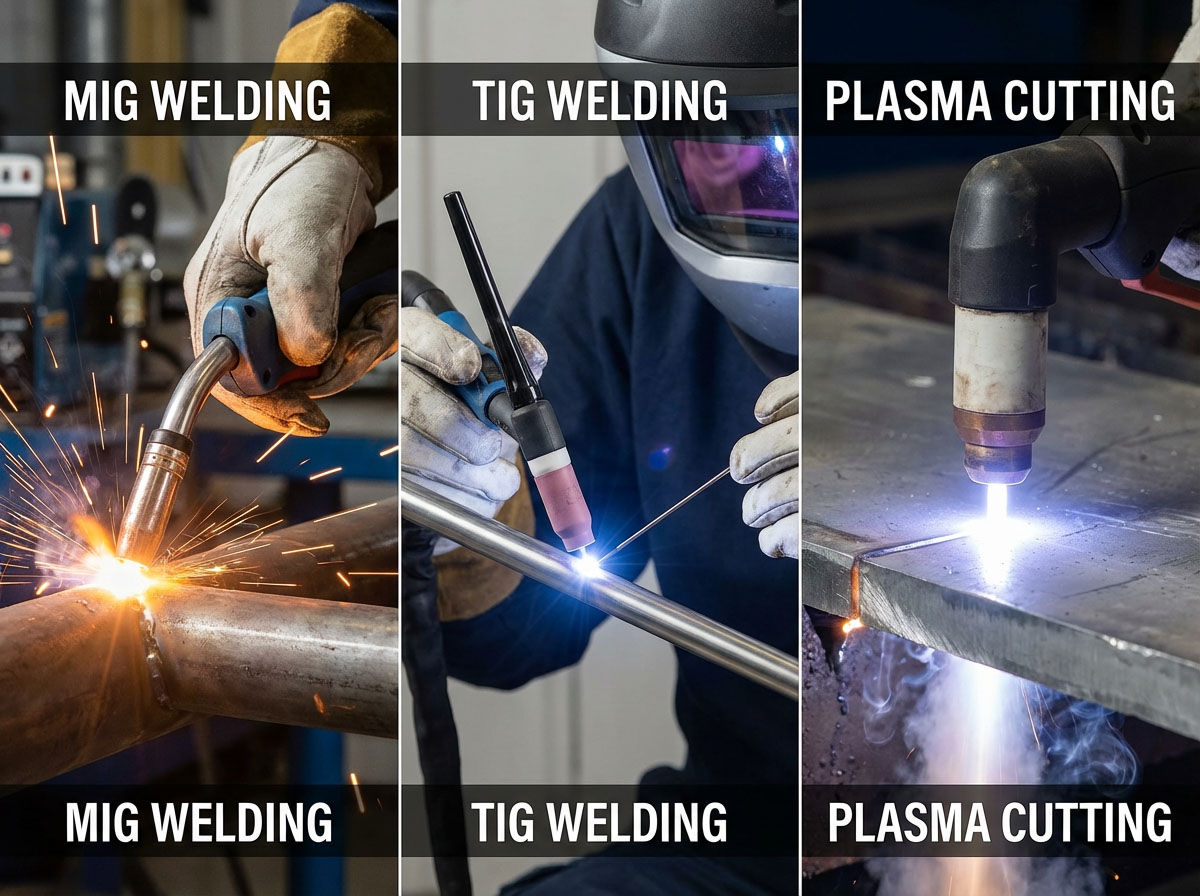
Les pistolets de soudage MIG sont idéaux pour les environnements de production élevée et fonctionnent bien avec l'acier doux, l'acier inoxydable et l'aluminium. Le processus offre d’excellents taux de dépôt et est relativement indulgent pour les opérateurs de tous niveaux de compétence. Le soudage MIG est le choix idéal pour la réparation automobile, la fabrication générale, la charpente métallique et la fabrication où la rapidité et l'efficacité sont des priorités.
Les torches de soudage TIG offrent un contrôle et une précision supérieurs, ce qui en fait le choix privilégié pour les matériaux minces, l'acier inoxydable, les alliages exotiques comme le titane et le magnésium, ainsi que pour les applications où l'apparence des soudures est critique. Le soudage TIG excelle dans les composants aérospatiaux, la fabrication d’acier inoxydable de qualité alimentaire, le travail de tôlerie de précision et les applications artistiques. Le processus permet un contrôle délicat de la chaleur et produit des soudures exceptionnellement propres avec un minimum d'éclaboussures.
Le soudage à la baguette reste utile pour les applications extérieures, les travaux de structure lourds et les situations où la préparation de la surface est limitée. Le processus traite efficacement l’acier au carbone épais et fonctionne bien dans des conditions venteuses où le gaz de protection serait perturbé. Le soudage à la baguette est couramment utilisé dans la construction, les travaux de pipeline et la réparation d'équipements lourds.
Comprendre le processus requis par votre matériau est la condition préalable pour sélectionner le pistolet ou la torche de soudage approprié.
Étape 2 : faire correspondre les caractéristiques du pistolet de soudage au type de matériau
Différents matériaux nécessitent des fonctionnalités spécifiques dans votre pistolet de soudage pour garantir un fonctionnement fiable et des résultats de qualité.
Pour l'acier doux : C'est le matériau le plus indulgent et fonctionne bien avec les Pistolets de soudage MIG équipés de revêtements en acier. Le fil d'acier doux solide et le fil fourré nécessitent tous deux des pistolets avec des doublures en corde à piano, un acier trempé à haute teneur en carbone également connu sous le nom de fil à musique ou acier à ressort. Les pistolets refroidis par air sont généralement suffisants pour les applications en acier doux jusqu'à environ 200 à 250 ampères, en fonction des exigences du cycle de service.
Pour l'acier inoxydable : L'acier inoxydable nécessite une gestion minutieuse de la chaleur pour éviter la déformation et la précipitation des carbures. Le soudage TIG est souvent préféré pour l’acier inoxydable en raison du contrôle thermique supérieur qu’il offre. Lors du soudage MIG de l'acier inoxydable, un pistolet avec un revêtement en acier est approprié, mais il faut prêter attention au choix du gaz de protection et à la vitesse de déplacement. Pour les applications TIG sur l'acier inoxydable, la sélection du tungstène est essentielle : le tungstène lanthané à 2 % fonctionne bien pour la plupart des applications sur l'acier inoxydable, meulé jusqu'à une pointe acérée avec des marques de meulage dans le sens de la longueur.
Pour l'aluminium : L'aluminium présente des défis uniques en raison de sa douceur et de sa conductivité thermique élevée. Le fil est sujet à des problèmes de nidification et d’alimentation des oiseaux si le pistolet n’est pas correctement configuré. Le fil d'aluminium nécessite un pistolet de soudage doté d'un revêtement spécialisé pour réduire la friction et assurer une alimentation en douceur. De plus, un pistolet à bobine ou un système push-pull peut être nécessaire pour une alimentation constante du fil d'aluminium, en particulier lors de l'utilisation de fils de plus petit diamètre. Lors du soudage TIG de l'aluminium, la préparation du tungstène diffère de celle de l'acier : la pointe doit former un léger dôme pendant le soudage plutôt qu'une pointe acérée. Utilisez toujours du gaz de protection 100 % argon pour le soudage de l'aluminium avec les procédés MIG et TIG afin de garantir des soudures propres et sans oxyde.
Pour les métaux exotiques (Titane, Magnésium, Alliages de Cuivre) : Ces matériaux nécessitent presque exclusivement du soudage TIG pour des résultats de qualité. La précision et le contrôle offerts par les torches TIG sont essentiels pour travailler avec des métaux sensibles à la contamination atmosphérique ou ayant des fenêtres d'apport thermique étroites. Des torches TIG refroidies à l'eau sont souvent nécessaires lors du soudage de ces matériaux à des ampérages plus élevés ou pour des cycles de service prolongés.
Étape 3 : Sélectionnez l'intensité nominale en fonction de l'épaisseur du matériau
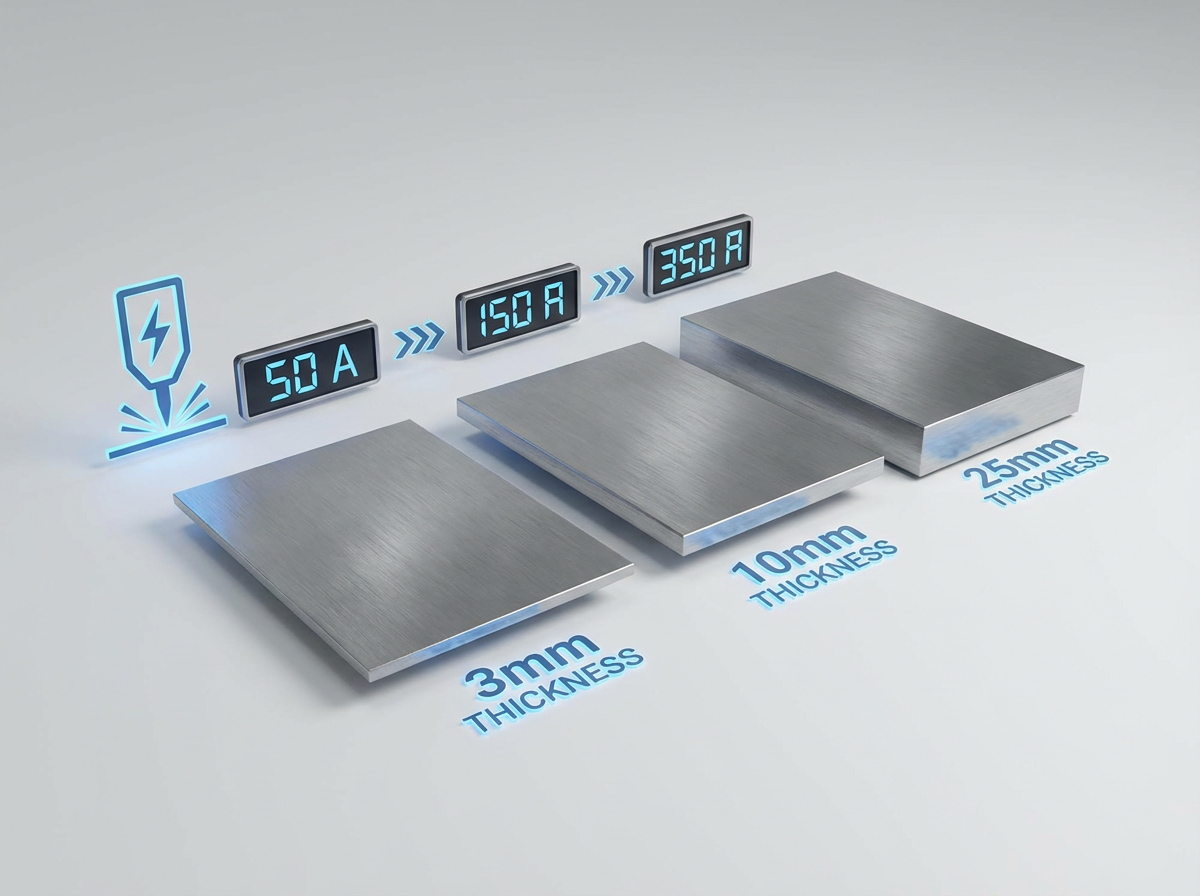
La relation entre l’épaisseur du matériau et l’ampérage requis est directe et bien établie. La sélection d'un pistolet de soudage avec une capacité d'ampérage appropriée garantit que vous disposez d'une puissance suffisante pour une fusion correcte sans surchauffer le pistolet ni dépasser son cycle de service.
Pour les matériaux minces (jusqu'à 1/8 pouce/3 mm) : Un pistolet de soudage évalué à 150-200 ampères est généralement suffisant. Les matériaux minces nécessitent un apport de chaleur plus faible pour éviter les brûlures. Pour le soudage TIG de fines tôles d'acier inoxydable ou d'aluminium, une torche refroidie par air d'une puissance nominale de 150 ampères fournit une puissance adéquate tout en conservant la sensation de légèreté qui facilite un contrôle précis.
Pour les matériaux moyens (1/8 pouce à 3/8 pouce / 3-10 mm) : Un pistolet de soudage de 200 à 300 ampères est approprié pour cette plage d'épaisseur. Cela couvre la majorité des travaux de fabrication générale avec de l'acier doux et de l'acier inoxydable. Pour le soudage MIG, un pistolet refroidi par air de 250 A gère confortablement la plupart des applications de cette gamme, bien que les considérations relatives au cycle de service deviennent importantes pour les environnements de production.
Pour les matériaux épais (3/8 pouces à 1 pouce / 10-25 mm) : Des pistolets de soudage évalués à 300-400 ampères ou plus sont nécessaires pour ces sections plus lourdes. À ces niveaux d’ampérage, les systèmes refroidis par eau deviennent de plus en plus avantageux. Les pistolets MIG et les torches TIG refroidis à l'eau dissipent la chaleur plus efficacement, permettant un fonctionnement continu à des ampérages élevés sans l'inconfort de l'opérateur ni le stress de l'équipement associé à une surchauffe.
Pour les applications industrielles lourdes (plus de 25 mm) : les applications impliquant le soudage de plaques épaisses dans la construction navale, la fabrication d'appareils sous pression ou la fabrication d'équipements lourds nécessitent des pistolets de soudage de 400 à 600 A. Les systèmes refroidis par eau sont essentiellement obligatoires à ces niveaux de puissance pour gérer l’accumulation de chaleur et maintenir le confort de l’opérateur pendant les sessions de soudage prolongées.
Il est important de noter que la sélection du pistolet doit être basée sur l'ampérage réel et le cycle de service de l'application, et pas simplement sur l'ampérage maximum de la source d'alimentation.
Étape 4 : Comprendre le cycle de service et les exigences de refroidissement
Le cycle de service fait référence au nombre de minutes sur une période de 10 minutes pendant lesquelles un pistolet peut fonctionner à pleine capacité sans surchauffe. Un cycle de service de 60 % signifie six minutes de temps d'arc sur une période de 10 minutes avant qu'une période de refroidissement ne soit nécessaire.
Pour le soudage intermittent (applications à faible cycle de service) : Si votre travail implique des soudures courtes, un temps de réglage fréquent ou un nettoyage entre les soudures, un pistolet refroidi par air avec un cycle de service modéré peut être tout à fait approprié. Les systèmes refroidis par air sont plus simples, plus portables et nécessitent moins d'entretien que les alternatives refroidies par eau.
Pour le soudage continu (applications à cycle de service élevé) : environnements de production avec des pistolets à durée d'arc prolongée conçus pour des cycles de service plus élevés. Une torche refroidie à l'eau avec un cycle de service de 100 % peut fonctionner en continu sans le temps d'arrêt nécessaire au refroidissement. Bien que les systèmes refroidis par eau impliquent un investissement initial plus élevé en raison du système de refroidissement par radiateur, ils offrent des câbles plus légers et plus flexibles et une gestion thermique supérieure pour les applications exigeantes.
Pour les applications mixtes : de nombreux ateliers bénéficient de la disponibilité d'options refroidies par air et par eau. Un pistolet MIG refroidi par air de 250 ampères couvre la plupart des besoins généraux de fabrication, tandis qu'un pistolet refroidi par eau de 400 ampères gère les travaux de structure lourds le cas échéant. Cette approche équilibre la rentabilité et la capacité.
Étape 5 : Tenir compte de la compatibilité des consommables et de la sélection du revêtement
Les consommables utilisés dans votre Les pistolets de soudage — pointes de contact, buses, diffuseurs et revêtements — doivent être adaptés à votre matériau et à la taille du fil pour des performances optimales.
Sélection du revêtement : le diamètre du revêtement doit correspondre étroitement au diamètre du fil utilisé. Une gaine trop grande permet au fil de serpenter à l'intérieur de la gaine, provoquant une alimentation irrégulière. Un revêtement trop petit crée une résistance excessive et peut conduire à la nidification des oiseaux. En règle générale, un revêtement d'une taille supérieure au diamètre du fil est acceptable, mais la taille correcte est toujours préférable.
Pointes de contact : la taille de l'alésage de la pointe de contact doit correspondre au diamètre du fil. Des pointes de contact usées ou surdimensionnées provoquent une instabilité de l'arc et une mauvaise qualité de soudure. Une inspection et un remplacement réguliers des tubes contact sont essentiels pour maintenir des performances de soudage constantes.
Buses et diffuseurs : une bonne couverture de gaz est essentielle pour tous les matériaux, mais particulièrement pour les métaux réactifs comme l'aluminium et le titane. Assurez-vous que la taille de votre buse et la configuration de votre diffuseur fournissent un débit de gaz de protection adéquat pour l'épaisseur du matériau et la configuration du joint que vous soudez.
Sélection de tungstène pour le soudage TIG : Pour le soudage DC de l'acier et de l'acier inoxydable, les électrodes de tungstène lanthané à 2 % fonctionnent bien et sont meulées jusqu'à une pointe acérée. Pour le soudage AC de l'aluminium, la pointe en tungstène doit former un léger dôme pendant le soudage pour maintenir la stabilité de l'arc. Le diamètre du tungstène doit être sélectionné en fonction des exigences d'ampérage : le tungstène de 2,3 mm (3/32 pouce) est suffisant pour la plupart des applications TIG générales.
Deuxième partie : Sélection de la bonne torche de découpe plasma en fonction du matériau et de l'épaisseur
Étape 1 : Déterminez les principaux types de matériaux que vous couperez
Les torches de coupage au plasma peuvent couper pratiquement n'importe quel métal conducteur de l'électricité, mais différents matériaux réagissent différemment au processus de coupage au plasma. Comprendre ces différences est essentiel pour sélectionner la bonne torche et les bons consommables.
Acier doux : Il s’agit du matériau le plus couramment découpé et de la référence par rapport à laquelle les performances de coupage au plasma sont mesurées. L'acier doux coupe proprement avec les systèmes à plasma d'air et répond bien au plasma d'oxygène pour une qualité de coupe améliorée sur des sections plus épaisses. Le comportement prévisible du matériau en fait le point de référence pour les directives ampérage/épaisseur.
Acier inoxydable : L'acier inoxydable peut être coupé efficacement avec des torches à plasma, bien que les considérations de qualité de coupe diffèrent de celles de l'acier doux. Les mélanges d'azote ou d'azote-hydrogène produisent des coupes plus propres avec une oxydation réduite sur l'acier inoxydable par rapport à l'air comprimé. Pour les tôles d'acier inoxydable minces (moins de 3 mm), des réglages d'intensité inférieurs de 40 A ou moins sont recommandés pour minimiser l'apport de chaleur et éviter la déformation.
Aluminium : la conductivité thermique élevée de l'aluminium nécessite plus d'ampérage pour couper une épaisseur donnée par rapport à l'acier doux. De plus, l'oxyde d'aluminium se forme rapidement sur la face coupée et le point de fusion plus bas du matériau peut entraîner la formation de scories si les paramètres de coupe ne sont pas optimisés. Le plasma pneumatique est couramment utilisé pour l'aluminium, bien que la qualité de coupe puisse ne pas correspondre à celle obtenue sur l'acier doux.
Cuivre et alliages de cuivre : le cuivre nécessite beaucoup plus d'ampérage que l'acier pour la même épaisseur, soit environ deux fois plus d'ampérage dans de nombreux cas. Des torches à plasma à haut ampérage (100 A et plus) sont généralement nécessaires pour couper des plaques de cuivre de toute épaisseur substantielle. L'excellente conductivité thermique du matériau éloigne la chaleur de la zone coupée, exigeant une puissance absorbée plus élevée.
Étape 2 : faire correspondre l'ampérage à l'épaisseur du matériau
L’ampérage de la torche de découpe plasma est le facteur le plus important déterminant la capacité de découpe. Le cadre suivant fournit une référence pratique pour faire correspondre l’ampérage à l’épaisseur du matériau.
20-30 A : convient pour les tôles fines, les panneaux de carrosserie automobile, les conduits de CVC et les matériaux légers jusqu'à environ 6 mm d'épaisseur de coupe maximale. La capacité de coupe nette recommandée est d’environ 1/8 à 3/16 pouces (3-5 mm). Ces torches à faible ampérage sont idéales pour les travaux de détail, les arts et l'artisanat et les fines feuilles d'aluminium.
40-50 A : couvre les applications de fabrication légère, de réparation agricole et de maintenance. La capacité de coupe nette recommandée est de 1/4 à 3/8 po (6 à 10 mm), avec des coupes de séparation maximales allant jusqu'à 1/2 po (12 à 13 mm). Une torche de 40 ampères peut couper efficacement jusqu'à 1/2 pouce d'acier, ce qui la rend adaptée à de nombreuses tâches de coupe à usage général.
60-80 A : Cette gamme gère la fabrication générale et les travaux de construction en acier. Coupes nettes recommandées de 3/8 à 1/2 pouce (10-13 mm), avec des coupes maximales jusqu'à 3/4 pouce (19 mm). Une torche de 60 ampères peut couper des matériaux jusqu'à 1 pouce d'épaisseur, offrant ainsi une polyvalence pour un large éventail de projets.
85-100 A : convient pour la fabrication lourde et les travaux sur plaques épaisses. Coupes nettes recommandées de 1/2 à 3/4 pouce (13-19 mm), avec des coupes maximales jusqu'à 1 pouce (25 mm) et au-delà en fonction de la conception spécifique de la torche. Les torches plasma 100A de qualité industrielle peuvent couper de l'acier au carbone jusqu'à 40 mm avec une bonne qualité.
100-200 A : Il s’agit du pilier industriel pour les applications de fabrication, de construction navale et d’équipement lourd. Les torches de coupage plasma 100-200A peuvent traiter de l'acier au carbone de 40 à 60 mm, offrant ainsi la capacité nécessaire à la fabrication d'acier de construction et au traitement de tôles lourdes.
200 à 300+ ampères : les systèmes plasma haute puissance franchissent la barrière d'épaisseur de 150 mm pour l'acier au carbone, nécessitant un contrôle CNC automatisé pour un fonctionnement stable. Ces systèmes sont déployés dans les chantiers navals, la fabrication d'équipements énergétiques et les environnements industriels lourds où la découpe de tôles épaisses est courante.
Pour l'acier inoxydable en particulier : lors de la coupe de l'acier inoxydable, l'épaisseur du matériau influence directement le choix de la puissance. Les plaques de moins de 3 mm nécessitent moins de 40 A, tandis que les plaques de plus de 12 mm nécessitent des systèmes de puissance de 100 A ou plus. Il est conseillé de réserver une marge de puissance de 20 % au-dessus de vos exigences d'épaisseur typiques pour s'adapter aux variations de matériaux.
Étape 3 : Appliquer la règle des 80/20 pour la sélection de la torche
La plupart des experts recommandent la règle des 80/20 pour le choix d'une torche de coupage plasma : choisissez un système avec une capacité de coupe recommandée qui correspond à l'épaisseur du matériau que vous prévoyez de couper 80 % du temps. Cette approche garantit que votre torche est optimisée pour la majorité de votre travail tout en conservant la capacité de gérer des tâches de coupe occasionnelles plus lourdes.
Exemple d'application de la règle des 80/20 : Si 80 % de vos pièces mesurent 20 mm ou moins, une torche plasma de 100 A offre des performances optimales pour vos applications principales tout en conservant la capacité de couper des matériaux plus épais en cas de besoin. Pour la découpe fréquente de plaques dépassant 50 mm, un système automatisé de 200 A ou plus est requis.
Une règle empirique pratique consiste à acheter une capacité d'ampérage de 20 à 30 % supérieure à celle exigée par l'épaisseur de matériau habituelle. Cette marge garantit des coupes nettes, des vitesses de coupe plus rapides et une durée de vie prolongée des consommables en empêchant le système de fonctionner constamment à ses limites supérieures.
Étape 4 : Évaluer le cycle de service pour les exigences de production
Les torches de coupage au plasma, comme les pistolets de soudage, sont soumises à des limitations de cycle de service. Le cycle de service définit le pourcentage d'une période de 10 minutes pendant laquelle la torche peut fonctionner à son ampérage nominal avant de nécessiter une période de refroidissement.
Cycle de service de 20 à 35 % : convient aux amateurs, aux travaux de maintenance occasionnels et à la fabrication légère où les tâches de coupe sont intermittentes.
Cycle de service de 60 % : convient aux ateliers de production et aux opérations de coupe fréquentes. Un cycle de service de 60 % permet 6 minutes de coupe continue suivies d'une période de refroidissement de 4 minutes.
Cycle de service de 100 % : requis pour les applications industrielles impliquant un fonctionnement continu. Les torches à cycle de service de 100 % peuvent fonctionner sans interruption, éliminant ainsi les temps d'arrêt pour le refroidissement.
Il est important de noter que le fonctionnement d’une torche à plasma à des ampérages inférieurs à sa valeur nominale maximale augmente le cycle de service effectif. Une torche de 50 A fonctionnant à 30 A peut atteindre un cycle de service de 60 à 80 %, offrant une plus grande flexibilité opérationnelle pour des travaux variés.
Étape 5 : Tenez compte de la correspondance entre le type de gaz et les consommables
Le gaz utilisé dans le coupage plasma affecte considérablement la qualité de coupe, la vitesse et la durée de vie des consommables sur différents matériaux.
Air comprimé : Le gaz plasmagène le plus économique et le plus largement utilisé. L'air offre une bonne qualité de coupe globale sur l'acier doux, l'acier inoxydable et l'aluminium. Cependant, cela peut provoquer une nitruration superficielle sur la face coupée et une certaine oxydation des éléments d'alliage sur les aciers inoxydables. Pour la plupart des applications de fabrication générale, le plasma à air comprimé offre le meilleur équilibre entre qualité de coupe, vitesse et économie.
Oxygène : lors de la découpe de l'acier au carbone, le plasma à oxygène peut améliorer l'efficacité de la découpe jusqu'à 30 % par rapport au plasma à air. L'oxygène produit des coupes plus propres avec moins de scories sur l'acier doux mais ne convient pas à l'acier inoxydable ou à l'aluminium en raison d'une oxydation excessive.
Azote : Excellent pour couper l’acier inoxydable et l’aluminium. L'azote réduit l'oxydation sur les faces coupées en acier inoxydable et produit des bords plus propres. Les mélanges azote-hydrogène fournissent des résultats encore meilleurs pour les sections épaisses en acier inoxydable.
État des consommables : L’état de la buse et de l’électrode a un impact direct sur les performances de coupe. Des buses usées provoquent une dispersion de l'arc et peuvent réduire la capacité d'épaisseur de coupe de plus de 20 %. Les buses doivent être inspectées toutes les 8 heures après la coupe et remplacées rapidement lorsque l'usure est évidente. L'ampérage indiqué sur la buse doit correspondre au réglage d'ampérage utilisé pour la coupe.
Étape 6 : Adapter la conception de la torche au type d'application
Le choix entre les torches de coupage plasma portatives et mécanisées dépend des exigences de votre application.
Torches plasma portables : les appareils portables de 50 à 100 A offrent des épaisseurs de coupe maximales de 16 à 38 mm, ce qui les rend adaptés à la maintenance sur site, aux travaux de réparation et aux tâches de fabrication petites à moyennes. Le fonctionnement portatif repose sur le contrôle manuel de l’angle de la torche et de la vitesse de déplacement. Pour les plaques de plus de 20 mm, il est recommandé de pré-percer des trous de départ pour éviter d'endommager la buse en raison du refoulement du perçage.
Torches plasma mécanisées (CNC) : les systèmes automatisés avec contrôle de la hauteur de la torche ajustent dynamiquement la tension de l'arc pour maintenir une distance de sécurité constante, permettant une découpe stable de plaques épaisses. Les systèmes mécanisés 100-200A manipulent de l'acier au carbone de 40 à 60 mm pour la fabrication de machines et la fabrication de structures en acier. Les systèmes haute puissance 300-400 A traitent des plaques d'acier de 150 mm ou plus pour la construction navale et les équipements énergétiques.
Pour les plaques dépassant 200 mm, des techniques de découpe multicouche combinées à un préchauffage peuvent être nécessaires. La capacité de découpe au plasma s'étend de 16 mm à 300 mm et au-delà, couvrant tout, de la finition des plaques fines à la découpe en couches de plaques d'acier très épaisses.
Étape 7 : Reconnaître les limitations spécifiques au matériau
Bien que le coupage au plasma soit polyvalent, certaines combinaisons de matériaux et d'épaisseurs présentent des limites pratiques qui devraient éclairer votre choix d'équipement.
Acier au carbone de plus de 100 mm : Pour couper de l'acier au carbone ou des aciers faiblement alliés dépassant 100 mm d'épaisseur, l'oxycoupage offre souvent une meilleure qualité de coupe (perpendiculaire et largeur de saignée) et une meilleure efficacité économique par rapport au coupage plasma. Dans ces applications, le plasma n’est pas le choix optimal, sauf si l’oxy-combustible n’est pas pratique pour l’environnement de travail spécifique.
Matériaux non conducteurs : Le coupage au plasma n’est efficace que sur les métaux électriquement conducteurs. Le bois, le plastique et d'autres matériaux non conducteurs ne peuvent pas être coupés avec des torches à plasma et nécessitent des méthodes de découpe alternatives.
Considérations relatives à la coupe du cuivre : L'excellente conductivité thermique du cuivre nécessite un ampérage plus élevé pour la même épaisseur par rapport à l'acier. Prévoyez environ 20 % de puissance en plus lors de la découpe de plaques de cuivre.
Tôle fine : lors de la découpe de matériaux très fins (moins de 3 mm), des réglages d'intensité plus faibles (40 A ou moins) sont essentiels pour éviter un apport de chaleur excessif pouvant provoquer des déformations et des déformations. Les consommables à coupe fine conçus pour les matériaux minces produisent des saignées plus étroites et une qualité de bord supérieure.
Conclusion : Construire une stratégie d'équipement cohérente
Choisir les bons pistolets de soudage et torches de coupage plasma n'est pas simplement une question de correspondance des numéros sur les fiches techniques. Cela nécessite une compréhension globale de la façon dont les propriétés des matériaux, les exigences d’épaisseur, les exigences de cycle de service et les facteurs spécifiques à l’application interagissent pour déterminer l’adéquation de l’équipement.
Pour les applications de soudage, le cadre est simple : identifiez le processus de soudage le mieux adapté à votre matériau, sélectionnez un pistolet avec des configurations de revêtement et de consommables appropriées pour ce matériau, et adaptez l'intensité nominale et la méthode de refroidissement à vos exigences en matière d'épaisseur et de cycle de service. L'acier doux offre la plus grande flexibilité, tandis que l'aluminium et l'acier inoxydable exigent des considérations plus spécialisées.
Pour le coupage au plasma, l'ampérage est le principal facteur déterminant, mais la conductivité du matériau, la sélection du gaz et la règle des 80/20 pour la correspondance des épaisseurs sont tout aussi importantes. Une torche de 40 A peut gérer efficacement votre travail quotidien sur des feuilles minces, tandis qu'un système de 100 A fournit la capacité de réserve pour des coupes occasionnelles plus lourdes. Comprendre vos exigences de coupe réelles (et pas seulement les maximums théoriques) permet de prendre de meilleures décisions en matière d'équipement.
Les opérations de fabrication les plus réussies disposent d'une gamme soigneusement sélectionnée de pistolets de soudage et de torches à plasma qui couvrent collectivement leur spectre de matériaux et d'épaisseurs. Plutôt que de tenter de forcer un seul outil à gérer chaque application, une approche stratégique de la sélection des équipements garantit que chaque pistolet de soudage et torche à plasma est optimisé pour son cas d'utilisation prévu.
En appliquant les principes décrits dans ce guide, vous pouvez prendre des décisions éclairées et sûres concernant le choix des pistolets de soudage et des torches à plasma. Le résultat est des coupes plus nettes, des soudures plus solides, des temps d'arrêt réduits et un fonctionnement global plus efficace et plus productif. Que vous équipiez un petit atelier de maintenance ou que vous spécifiiez des équipements pour une ligne de production industrielle, adapter vos outils à vos exigences en matière de matériaux et d'épaisseur est la base du succès du soudage et du découpage.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių









