सही वेल्डिङ बन्दूक वा प्लाज्मा काट्ने टर्च चयन गर्नु कुनै पनि निर्माणकर्ता, मर्मत प्राविधिक, वा वेल्डिङ पेशेवरले गर्ने सबैभन्दा प्रभावकारी निर्णयहरू मध्ये एक हो। गलत छनोटले समयभन्दा पहिले उपभोग्य विफलता, खराब वेल्ड गुणस्तर, अत्यधिक डाउनटाइम, र सुरक्षा खतराहरू पनि निम्त्याउन सक्छ। यसको विपरित, सही उपकरण छनोट - तपाईंको workpieces को सामग्री प्रकार र मोटाई संग ठ्याक्कै मेल खान्छ - सफा कटौती, बलियो वेल्ड, र दिन प्रति दिन लगातार उत्पादकता प्रदान गर्दछ।
यो गाइडले वेल्डिङ गनहरू र प्लाज्मा काट्ने टर्चहरू दुई सबैभन्दा महत्त्वपूर्ण चरहरूमा आधारित छनोट गर्नको लागि विस्तृत रूपरेखा प्रदान गर्दछ: सामग्री संरचना र सामग्री मोटाई। चाहे तपाईं हल्का स्टील शीट मेटल वेल्डिङ गर्दै हुनुहुन्छ, बाक्लो आल्मुनियम प्लेट काट्दै हुनुहुन्छ, वा स्टेनलेस स्टीलका कम्पोनेन्टहरू बनाउँदै हुनुहुन्छ, यहाँ उल्लिखित सिद्धान्तहरूले तपाईंलाई सूचित, व्यावहारिक निर्णयहरू गर्न मद्दत गर्नेछ जुन तपाईंको परिचालन आवश्यकताहरूसँग मिल्दोजुल्दो छ।
फाउन्डेशन बुझ्दै: किन सामग्री र मोटाई ड्राइभ उपकरण चयन
विशिष्ट सिफारिसहरूमा डाइभ गर्नु अघि, सामग्रीको प्रकार र मोटाई उपकरण चयनको प्राथमिक चालकहरू किन हुन् भनेर बुझ्न आवश्यक छ। विभिन्न धातुहरूमा थर्मल चालकता, बिजुली प्रतिरोध, र पग्लने बिन्दुहरू भिन्न हुन्छन्। उदाहरणका लागि, एल्युमिनियमले हल्का स्टीलको तुलनामा वेल्ड जोनबाट धेरै छिटो तातो सञ्चालन गर्छ, जसलाई तार खुवाउने समस्याहरू रोक्न उच्च एम्पेरेज र विशेष लाइनर सामग्री चाहिन्छ। स्टेनलेस स्टील, यसको उच्च विद्युतीय प्रतिरोध र अत्यधिक गर्मी अन्तर्गत विकृत गर्ने प्रवृत्तिको साथ, सटीक ताप नियन्त्रण र उपयुक्त सुरक्षा ग्यास कभरेजको माग गर्दछ।
सामाग्री मोटाई सीधा दुवै वेल्डिंग बन्दूक को amperage आवश्यकताहरु निर्धारण गर्दछ र प्लाज्मा काट्ने मशाल । गाढा सामग्रीहरूलाई उचित फ्युजन वा विच्छेदन प्राप्त गर्न उच्च प्रवाह चाहिन्छ, जबकि पातलो सामग्रीहरूले जलन र विकृति रोक्नको लागि कम एम्पेरेजको माग गर्दछ। यस सम्बन्धलाई बुझ्नु प्रभावकारी उपकरण चयनको आधारशिला हो।
यस गाइडको लक्ष्य भनेको तपाईले प्रायः काम गर्ने सामग्रीहरूमा तपाईको वेल्डिङ गन र प्लाज्मा काट्ने टर्चहरू मिलाउनको लागि व्यावहारिक, व्यवस्थित दृष्टिकोणको साथ सुसज्जित गर्नु हो। अन्त्यमा, तपाईंसँग आफ्ना आवश्यकताहरू मूल्याङ्कन गर्न र वास्तविक-विश्व परिस्थितिहरूमा विश्वसनीय रूपमा प्रदर्शन गर्ने उपकरणहरू चयन गर्नको लागि स्पष्ट रूपरेखा हुनेछ।
भाग एक: सामग्री र मोटाई द्वारा दायाँ वेल्डिंग बन्दुक चयन
चरण 1: तपाईंको सामग्रीको लागि आवश्यक वेल्डिङ प्रक्रिया पहिचान गर्नुहोस्
पहिलो निर्णय बिन्दु कुन वेल्डिंग प्रक्रिया आफ्नो सामग्री र आवेदन सबै भन्दा राम्रो सूट निर्धारण गर्दैछ। विभिन्न प्रक्रियाहरू विभिन्न सामग्री र मोटाई दायराहरूसँग उत्कृष्ट हुन्छन्।
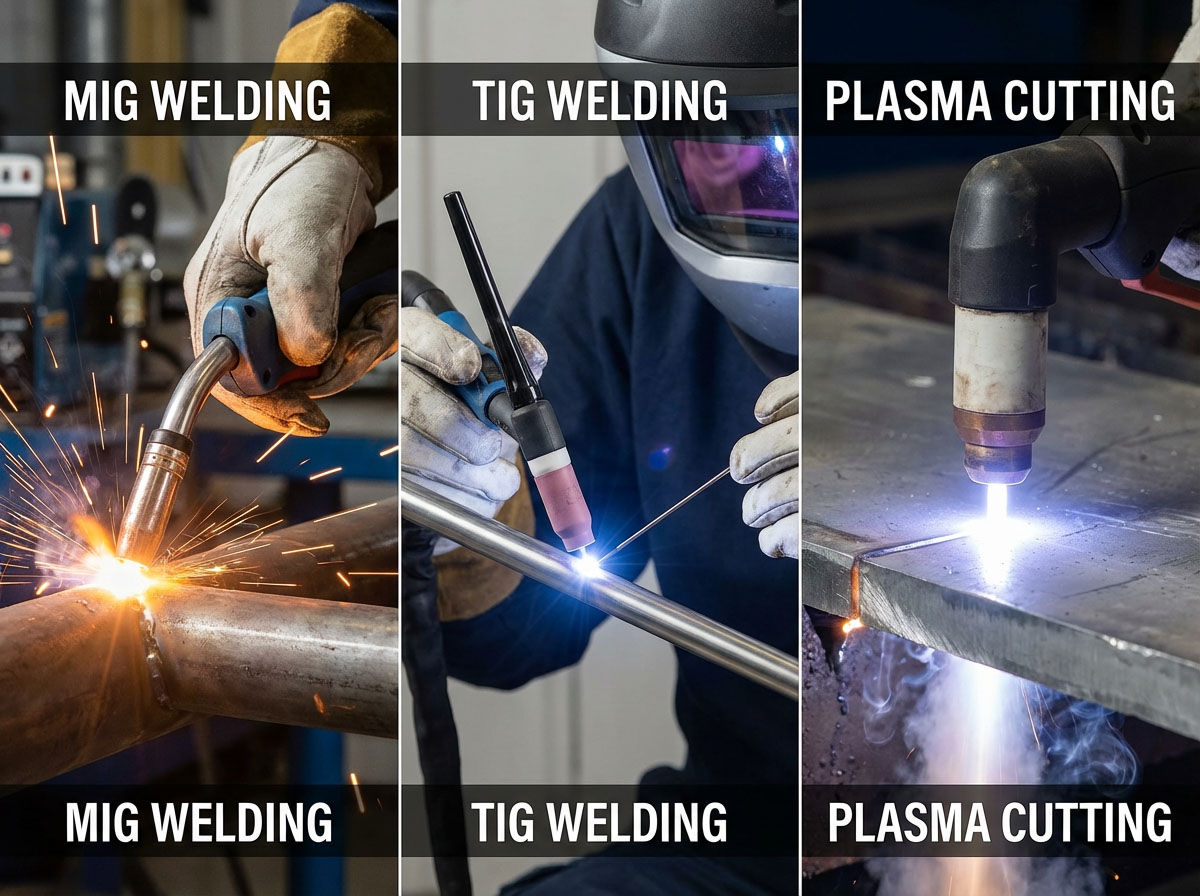
MIG वेल्डिङ गनहरू उच्च-उत्पादन वातावरणको लागि उपयुक्त छन् र हल्का स्टील, स्टेनलेस स्टील, र एल्युमिनियमसँग राम्रोसँग काम गर्छन्। प्रक्रियाले उत्कृष्ट निक्षेप दरहरू प्रदान गर्दछ र सीप स्तरहरूमा अपरेटरहरूको लागि अपेक्षाकृत क्षमाशील छ। MIG वेल्डिङ अटोमोटिभ मर्मत, सामान्य निर्माण, संरचनात्मक स्टिल कार्य, र निर्माणको लागि जाने विकल्प हो जहाँ गति र दक्षता प्राथमिकताहरू छन्।
TIG वेल्डिङ टर्चहरूले उच्च नियन्त्रण र परिशुद्धता प्रदान गर्दछ, तिनीहरूलाई पातलो सामग्री, स्टेनलेस स्टील, टाइटेनियम र म्याग्नेसियम जस्ता विदेशी मिश्र धातुहरू र वेल्डको उपस्थिति महत्त्वपूर्ण हुने अनुप्रयोगहरूको लागि रुचाइएको छनोट बनाउँछ। TIG वेल्डिङले एयरोस्पेस कम्पोनेन्टहरू, फूड-ग्रेड स्टेनलेस फेब्रिकेशन, सटीक शीट मेटल वर्क, र कलात्मक अनुप्रयोगहरूमा उत्कृष्टता हासिल गर्दछ। प्रक्रियाले नाजुक ताप नियन्त्रणको लागि अनुमति दिन्छ र न्यूनतम स्प्याटरको साथ असाधारण रूपमा सफा वेल्डहरू उत्पादन गर्दछ।
स्टिक वेल्डिङ बाहिरी अनुप्रयोगहरू, भारी संरचनात्मक कार्यहरू, र सतह तयारी सीमित अवस्थाहरूमा मूल्यवान रहन्छ। प्रक्रियाले बाक्लो कार्बन स्टीललाई प्रभावकारी रूपमा ह्यान्डल गर्छ र हावाको अवस्थाहरूमा राम्रो प्रदर्शन गर्दछ जहाँ सुरक्षा ग्याँस अवरुद्ध हुनेछ। स्टिक वेल्डिङ सामान्यतया निर्माण, पाइपलाइन काम, र भारी उपकरण मर्मतमा प्रयोग गरिन्छ।
उपयुक्त वेल्डिङ बन्दुक वा टर्च छनोट गर्नका लागि कुन प्रक्रियाले तपाइँको सामग्रीको माग गर्दछ भन्ने कुरा बुझ्नु आवश्यक छ।
चरण २: वेल्डिङ गनका सुविधाहरू सामग्रीको प्रकारमा मिलाउनुहोस्
भरपर्दो सञ्चालन र गुणस्तर परिणामहरू सुनिश्चित गर्न विभिन्न सामग्रीहरूलाई तपाईंको वेल्डिङ बन्दूकमा विशिष्ट सुविधाहरू चाहिन्छ।
हल्का इस्पातको लागि: यो सबैभन्दा क्षमाशील सामग्री हो र मानकसँग राम्रोसँग काम गर्दछ MIG वेल्डिंग बन्दुकहरू स्टील लाइनरहरूसँग सुसज्जित छन्। ठोस हल्का स्टिलको तार र फ्लक्स-कोर्ड तार दुवैलाई पियानो तारबाट बनेको लाइनरहरू भएका बन्दुकहरू चाहिन्छ - एक टेम्पर्ड, उच्च-कार्बन स्टिल जसलाई म्युजिक वायर वा स्प्रिङ स्टिल पनि भनिन्छ। एयर-कूल्ड बन्दुकहरू सामान्यतया लगभग 200-250 amps सम्म हल्का स्टील अनुप्रयोगहरूको लागि पर्याप्त हुन्छन्, कर्तव्य चक्र आवश्यकताहरूमा निर्भर गर्दछ।
स्टेनलेस स्टीलको लागि: स्टेनलेस स्टीललाई वार्पिङ र कार्बाइड वर्षा रोक्न सावधानीपूर्वक गर्मी व्यवस्थापन चाहिन्छ। TIG वेल्डिङ प्रायः स्टेनलेस स्टीलको लागि रुचाइन्छ किनभने यसले प्रस्ताव गरेको उच्च ताप नियन्त्रणको कारण। MIG स्टेनलेस स्टील वेल्डिंग गर्दा, एक स्टील लाइनर संग एक बन्दूक उपयुक्त छ, तर ध्यान ग्यास चयन र यात्रा गति को संरक्षण गर्न दिइनु पर्छ। स्टेनलेसमा TIG अनुप्रयोगहरूका लागि, टंगस्टन चयन महत्त्वपूर्ण छ — 2% ल्यान्थनेटेड टंगस्टनले धेरैजसो स्टेनलेस अनुप्रयोगहरूको लागि राम्रोसँग काम गर्दछ, लम्बाइमा दौडिरहेको ग्रान्ड मार्कहरूको साथ तीव्र बिन्दुमा जमीन।
एल्युमिनियमको लागि: एल्युमिनियमले यसको कोमलता र उच्च थर्मल चालकताको कारणले अद्वितीय चुनौतीहरू प्रस्तुत गर्दछ। यदि बन्दुक ठीकसँग कन्फिगर गरिएको छैन भने तार चरा-नेस्टिङ र खुवाउने समस्याहरूको खतरामा छ। घर्षण कम गर्न र सहज खुवाउने सुनिश्चित गर्न एल्युमिनियमको तारलाई विशेष लाइनरको साथ वेल्डिङ बन्दुक चाहिन्छ। थप रूपमा, एक स्पूल बन्दूक वा पुश-पुल प्रणाली लगातार एल्युमिनियम तार खुवाउनको लागि आवश्यक हुन सक्छ, विशेष गरी सानो व्यास तारहरू प्रयोग गर्दा। जब TIG वेल्डिंग एल्युमिनियम, टंगस्टन तयारी स्टील भन्दा फरक छ - टिप एक सानो गुम्बज बनाउन को लागी तपाईले वेल्ड गर्दा तीखो बिन्दुको सट्टा। सफा, अक्साइड-रहित वेल्डहरू सुनिश्चित गर्न MIG र TIG दुवै प्रक्रियाहरूसँग एल्युमिनियम वेल्डिङको लागि सधैं 100% आर्गन शील्डिङ ग्यास प्रयोग गर्नुहोस्।
विदेशी धातुहरूको लागि (टाइटेनियम, म्याग्नेसियम, कपर मिश्र): यी सामग्रीहरूलाई गुणस्तर परिणामहरूको लागि लगभग विशेष रूपमा TIG वेल्डिंग चाहिन्छ। TIG टर्चहरू द्वारा प्रस्ताव गरिएको सटीक र नियन्त्रण वायुमण्डलीय प्रदूषणको लागि संवेदनशील वा साँघुरो ताप इनपुट विन्डोहरू भएका धातुहरूसँग काम गर्न आवश्यक छ। यी सामग्रीहरूलाई उच्च एम्पेरेजमा वा विस्तारित ड्यूटी चक्रका लागि वेल्डिङ गर्दा पानी-कूल्ड TIG टर्चहरू प्रायः आवश्यक हुन्छन्।
चरण 3: सामग्रीको मोटाईमा आधारित एम्पेरेज मूल्याङ्कन चयन गर्नुहोस्
सामग्री मोटाई र आवश्यक amperage बीचको सम्बन्ध प्रत्यक्ष र राम्रोसँग स्थापित छ। उपयुक्त एम्पेरेज क्षमता भएको वेल्डिङ बन्दुक छनोट गर्दा बन्दुकलाई अधिक तताउन वा यसको ड्यूटी साइकल नाघी उचित फ्युजनको लागि पर्याप्त शक्ति छ भनी सुनिश्चित गर्दछ।
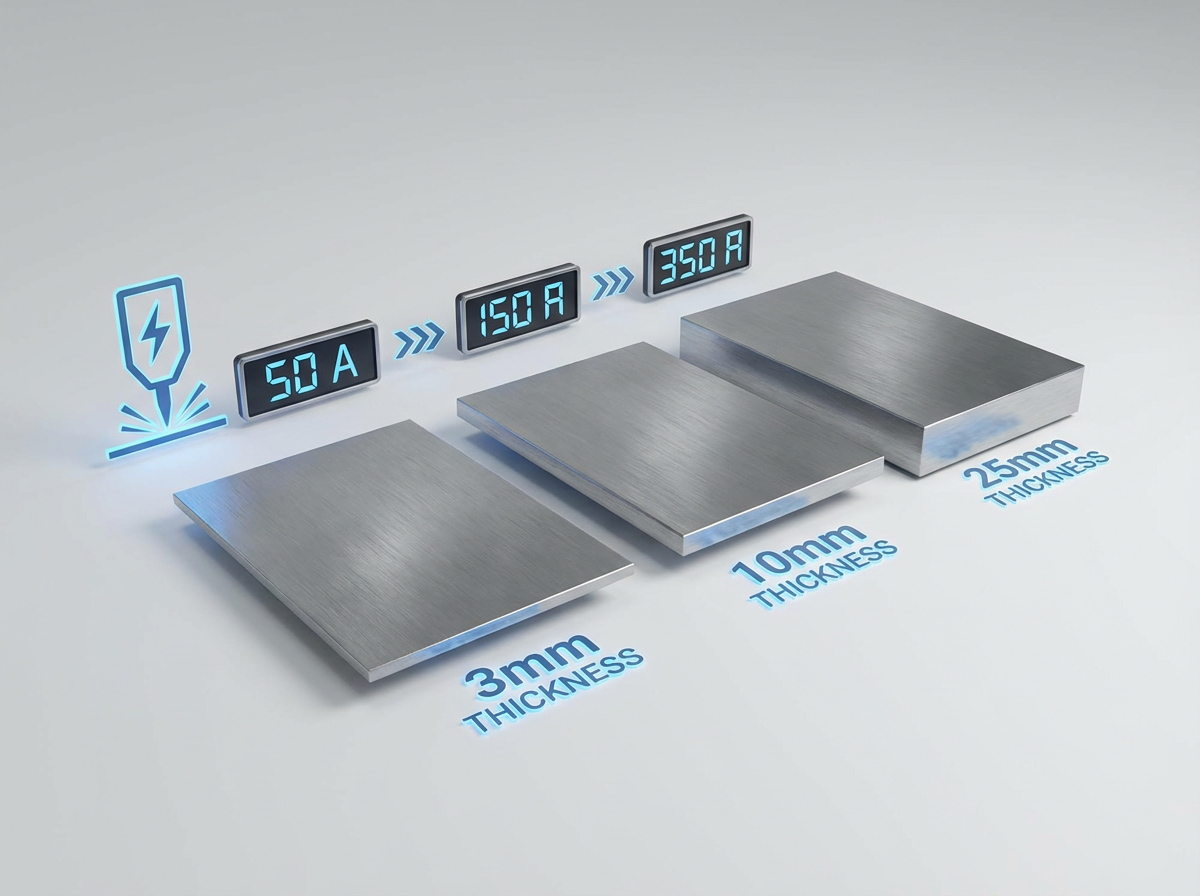
पातलो सामग्रीका लागि (१/८ इन्च / ३ मिमीसम्म): १५०-२०० एम्प्सका लागि मूल्याङ्कन गरिएको वेल्डिङ बन्दुक सामान्यतया पर्याप्त हुन्छ। पातलो सामग्रीहरूलाई जलनबाट रोक्नको लागि कम ताप इनपुट चाहिन्छ। TIG वेल्डिङ पातलो स्टेनलेस स्टील वा एल्युमिनियम पानाको लागि, 150-amp रेटिङको साथ एयर-कूल्ड टर्चले सटीक नियन्त्रणको सुविधा प्रदान गर्ने हल्का तौलको अनुभूति कायम राख्दै पर्याप्त शक्ति प्रदान गर्दछ।
मध्यम सामग्रीका लागि (1/8 इन्च देखि 3/8 इन्च / 3-10 मिमी): यस मोटाई दायराको लागि 200-300 amp वेल्डिङ बन्दुक उपयुक्त छ। यसले हल्का स्टील र स्टेनलेस स्टीलको साथ सामान्य निर्माण कार्यको बहुमत कभर गर्दछ। MIG वेल्डिंगको लागि, 250-amp एयर-कूल्ड बन्दुकले यस दायरामा धेरै अनुप्रयोगहरू सहज रूपमा ह्यान्डल गर्दछ, यद्यपि उत्पादन वातावरणको लागि कर्तव्य चक्र विचारहरू महत्त्वपूर्ण हुन्छन्।
बाक्लो सामग्रीका लागि (3/8 इन्चदेखि 1 इन्च / 10-25 मिमी): यी भारी खण्डहरूको लागि 300-400 amps वा माथिको मूल्याङ्कन गरिएको वेल्डिङ बन्दुकहरू आवश्यक छन्। यी एम्पेरेज स्तरहरूमा, पानी-चिसो प्रणालीहरू बढ्दो लाभदायक हुन्छन्। वाटर-कूल्ड MIG गन र TIG टर्चहरूले अधिक प्रभावकारी रूपमा ताप फैलाउँछन्, जसले अपरेटरको असुविधा र उपकरणको तनाव बिना उच्च एम्पेरेजहरूमा निरन्तर सञ्चालन गर्न अनुमति दिन्छ।
भारी औद्योगिक अनुप्रयोगहरूको लागि (1 इन्च / 25 मिमी भन्दा बढी): जहाज निर्माणमा बाक्लो प्लेट वेल्डिंग समावेश गर्ने अनुप्रयोगहरू, दबाव पोत निर्माण, वा भारी उपकरण निर्माणमा 400-600 amp वेल्डिंग बन्दुकहरू माग गर्दछ। तातो निर्माण व्यवस्थापन गर्न र विस्तारित वेल्डिङ सत्रहरूमा अपरेटरको आराम कायम राख्न यी पावर स्तरहरूमा पानी-कूल्ड प्रणालीहरू अनिवार्य रूपमा अनिवार्य छन्।
यो नोट गर्न महत्त्वपूर्ण छ कि बन्दुक चयन वास्तविक एम्पेरेज र एप्लिकेसनको कर्तव्य चक्रमा आधारित हुनुपर्छ, पावर स्रोतको अधिकतम एम्पेरेज मूल्याङ्कन मात्र होइन।
चरण 4: ड्यूटी साइकल र कूलिंग आवश्यकताहरू बुझ्नुहोस्
ड्युटी साइकलले 10 मिनेटको अवधिमा बन्दुकलाई पूर्ण क्षमतामा ओभरहेट नगरी सञ्चालन गर्न सकिने मिनेटको सङ्ख्यालाई जनाउँछ। 60% ड्युटी साइकल भनेको 10 मिनेटको स्प्यानमा कूलिंग अवधि आवश्यक हुनु अघि छ मिनेटको आर्क-अन टाइम हो।
अन्तरिम वेल्डिङका लागि (लो ड्युटी साइकल अनुप्रयोगहरू): यदि तपाईंको काममा छोटो वेल्डहरू, बारम्बार सेटअप समय, वा वेल्डहरू बीचको सफाई समावेश छ भने, मध्यम कर्तव्य चक्र मूल्याङ्कन भएको एयर-कूल्ड बन्दुक पूर्ण रूपमा उपयुक्त हुन सक्छ। एयर-कूल्ड प्रणालीहरू सरल, अधिक पोर्टेबल छन्, र पानी-कुल्ड विकल्पहरू भन्दा कम मर्मत आवश्यक छ।
निरन्तर वेल्डिङका लागि (हाई ड्युटी साइकल एप्लिकेसनहरू): विस्तारित आर्क-अन टाइम डिमांड गनहरू उच्च ड्यूटी साइकलहरूको लागि मूल्याङ्कन गरिएको उत्पादन वातावरण। १००% ड्युटी साइकलमा मूल्याङ्कन गरिएको वाटर-कूल्ड टर्चले चिसोको लागि आवश्यक डाउनटाइम बिना निरन्तर सञ्चालन गर्न सक्छ। जबकि पानी-कूल्ड प्रणालीहरूमा रेडिएटर कूलिंग प्रणालीको कारण उच्च प्रारम्भिक लगानी समावेश छ, तिनीहरूले हल्का, अधिक लचिलो केबलहरू र माग गरिएका अनुप्रयोगहरूको लागि उच्च ताप व्यवस्थापन प्रस्ताव गर्छन्।
मिश्रित अनुप्रयोगहरूको लागि: धेरै कार्यशालाहरूले एयर-कूल्ड र वाटर-कूल्ड विकल्पहरू उपलब्ध हुँदा फाइदा लिन्छन्। एक 250-amp एयर-कूल्ड MIG बन्दूकले अधिकांश सामान्य निर्माण आवश्यकताहरू समेट्छ, जबकि पानी-कूल्ड 400-amp बन्दुकले भारी संरचनात्मक कार्यहरू उठाउँदा ह्यान्डल गर्छ। यो दृष्टिकोण क्षमता संग लागत प्रभावशीलता सन्तुलन।
चरण 5: उपभोगयोग्य अनुकूलता र लाइनर चयनलाई विचार गर्नुहोस्
आफ्नो मा प्रयोग हुने उपभोग्य वस्तुहरु वेल्डिङ बन्दूक - सम्पर्क टिप्स, नोजल, डिफ्युजर र लाइनरहरू - इष्टतम कार्यसम्पादनको लागि तपाईंको सामग्री र तारको आकारसँग मिल्नुपर्छ।
लाइनर चयन: लाइनरको व्यास प्रयोग भइरहेको तार व्याससँग नजिक हुनुपर्छ। धेरै ठुलो भएको लाइनरले तारलाई लाइनर भित्र सर्प गर्न अनुमति दिन्छ, जसले गर्दा अनियमित खाना खान सकिन्छ। धेरै सानो लाइनरले अत्यधिक प्रतिरोधी बनाउँछ र चरा-नेस्टिङ निम्त्याउन सक्छ। सामान्य नियमको रूपमा, तार व्यास भन्दा ठूलो एक लाइनर स्वीकार्य छ, तर सही साइज सधैं राम्रो हुन्छ।
सम्पर्क सुझावहरू: सम्पर्क टिप बोर साइज तार व्यास अनुरूप हुनुपर्छ। लगाइएको वा ठूलो सम्पर्क सुझावहरूले चाप अस्थिरता र खराब वेल्ड गुणस्तर निम्त्याउँछ। नियमित निरीक्षण र सम्पर्क सुझावहरूको प्रतिस्थापन लगातार वेल्ड प्रदर्शन कायम राख्न आवश्यक छ।
नोजल र डिफ्यूजरहरू: उचित ग्यास कभरेज सबै सामग्रीहरूको लागि महत्त्वपूर्ण छ, तर विशेष गरी एल्युमिनियम र टाइटेनियम जस्ता प्रतिक्रियाशील धातुहरूको लागि। सुनिश्चित गर्नुहोस् कि तपाईको नोजल साइज र डिफ्यूजर कन्फिगरेसनले तपाईले वेल्डिङ गरिरहनुभएको सामग्री मोटाई र संयुक्त कन्फिगरेसनको लागि पर्याप्त शिल्डिङ ग्यास प्रवाह प्रदान गर्दछ।
TIG वेल्डिङको लागि टंगस्टन चयन: स्टील र स्टेनलेस स्टीलको DC वेल्डिंगको लागि, 2% ल्यान्थेनेटेड टंगस्टन इलेक्ट्रोडहरूले राम्रोसँग काम गर्छन् र तीखो बिन्दुमा ग्राउन्ड हुन्छन्। आल्मुनियमको एसी वेल्डिङका लागि, चाप स्थिरता कायम राख्न वेल्डिङको समयमा टंगस्टन टिपले हल्का डोम बनाउनु पर्छ। टंगस्टन व्यास एम्पेरेज आवश्यकताहरूको आधारमा चयन गरिनु पर्छ — 2.3 मिमी (3/32 इन्च) टंगस्टन धेरै सामान्य TIG अनुप्रयोगहरूको लागि पर्याप्त छ।
भाग दुई: सामाग्री र मोटाई द्वारा दायाँ प्लाज्मा काट्ने टर्च चयन गर्दै
चरण 1: तपाईंले काट्नुहुने प्राथमिक सामग्री प्रकारहरू निर्धारण गर्नुहोस्
प्लाज्मा काट्ने टर्चहरूले लगभग कुनै पनि विद्युतीय प्रवाहकीय धातु काट्न सक्छ, तर विभिन्न सामग्रीहरूले प्लाज्मा काट्ने प्रक्रियामा फरक प्रतिक्रिया दिन्छ। यी भिन्नताहरू बुझ्न सही टर्च र उपभोग्य वस्तुहरू चयन गर्न आवश्यक छ।
हल्का स्टील: यो सबैभन्दा सामान्य रूपमा काटिएको सामग्री हो र प्लाज्मा काट्ने कार्यसम्पादन मापन गर्ने आधार रेखा हो। हल्का स्टीलले हावाको प्लाज्मा प्रणालीसँग सफासँग काट्छ र बाक्लो खण्डहरूमा परिष्कृत कट गुणस्तरको लागि अक्सिजन प्लाज्मालाई राम्रोसँग प्रतिक्रिया दिन्छ। सामग्रीको अनुमानित व्यवहारले यसलाई amperage-to-thickness दिशानिर्देशहरूको लागि सन्दर्भ बिन्दु बनाउँछ।
स्टेनलेस स्टील: स्टेनलेस स्टीललाई प्लाज्मा टर्चको साथ प्रभावकारी रूपमा काट्न सकिन्छ, यद्यपि कट गुणस्तर विचारहरू हल्का स्टीलबाट भिन्न हुन्छन्। नाइट्रोजन वा नाइट्रोजन-हाइड्रोजन मिश्रणले कम्प्रेस्ड हावाको तुलनामा स्टेनलेस स्टीलमा कम अक्सीकरणको साथ क्लिनर कटौतीहरू उत्पादन गर्दछ। पातलो स्टेनलेस स्टिल पानाहरूका लागि (३ मिमीभन्दा कम), तातो इनपुटलाई न्यूनीकरण गर्न र वार्पिङ रोक्नको लागि ४०ए वा सोभन्दा कम एम्पेरेज सेटिङहरू सिफारिस गरिन्छ।
एल्युमिनियम: एल्युमिनियमको उच्च थर्मल चालकतालाई हल्का स्टीलको तुलनामा दिइएको मोटाई मार्फत काट्न थप एम्पेरेज चाहिन्छ। थप रूपमा, काटिएको अनुहारमा एल्युमिनियम अक्साइड द्रुत रूपमा बन्छ, र काट्ने प्यारामिटरहरू अनुकूलित भएन भने सामग्रीको तल्लो पग्लने बिन्दुले ड्रस गठन गर्न सक्छ। एयर प्लाज्मा सामान्यतया एल्युमिनियमको लागि प्रयोग गरिन्छ, यद्यपि कट गुणस्तर हल्का स्टीलमा प्राप्त भएकोसँग मेल खाँदैन।
कपर र कपर मिश्रहरू: कपरलाई एउटै मोटाईको लागि स्टील भन्दा धेरै एम्पेरेज चाहिन्छ - धेरै अवस्थामा लगभग दुई पटक एम्पेरेज। उच्च-एम्परेज प्लाज्मा टर्चहरू (100A र माथि) सामान्यतया कुनै पनि पर्याप्त मोटाईको तामाको प्लेट काट्नको लागि आवश्यक हुन्छ। सामग्रीको उत्कृष्ट थर्मल चालकताले उच्च पावर इनपुटको माग गर्दै कट क्षेत्रबाट तातोलाई टाढा लैजान्छ।
चरण 2: सामग्रीको मोटाईमा एम्पेरेज मिलाउनुहोस्
प्लाज्मा काट्ने टर्च एम्पेरेज काट्ने क्षमता निर्धारण गर्ने सबैभन्दा महत्त्वपूर्ण कारक हो। निम्न ढाँचाले सामग्रीको मोटाईमा एम्पेरेज मिलाउनको लागि व्यावहारिक सन्दर्भ प्रदान गर्दछ।
20-30 Amps: पातलो पाना धातु, अटो बडी प्यानल, HVAC डक्टवर्क, र लगभग 1/4 इन्च (6 मिमी) अधिकतम कट मोटाई सम्म हल्का गेज सामग्रीहरूको लागि उपयुक्त। सिफारिस गरिएको सफा काट्ने क्षमता लगभग 1/8 देखि 3/16 इन्च (3-5 मिमी) हो। यी कम एम्पेरेज टर्चहरू विस्तृत कार्य, कला र शिल्प, र पातलो एल्युमिनियम पानाको लागि उपयुक्त छन्।
40-50 Amps: प्रकाश निर्माण, खेत मर्मत, र मर्मत अनुप्रयोगहरू समावेश गर्दछ। सिफारिस गरिएको सफा काट्ने क्षमता 1/4 देखि 3/8 इन्च (6-10 मिमी) हो, अधिकतम विच्छेदन 1/2 इन्च (12-13 मिमी) सम्म हुन्छ। एक 40-amp टर्चले कुशलतापूर्वक 1/2 इन्चको स्टील काट्न सक्छ, यसलाई धेरै सामान्य-उद्देश्य काट्ने कार्यहरूको लागि उपयुक्त बनाउँछ।
60-80 Amps: यो दायराले सामान्य निर्माण र संरचनात्मक इस्पात कार्य ह्यान्डल गर्दछ। 3/8 देखि 1/2 इन्च (10-13 mm) सम्म सफा काट्न सिफारिस गरिएको छ, अधिकतम 3/4 इन्च (19 mm) सम्म काटिएको छ। एक 60-amp टर्चले 1 इन्च बाक्लो सम्म सामग्रीहरू काट्न सक्छ, परियोजनाहरूको विस्तृत श्रृंखलाको लागि बहुमुखी प्रतिभा प्रदान गर्दछ।
85-100 Amps: भारी निर्माण र बाक्लो प्लेट कामको लागि उपयुक्त। 1/2 देखि 3/4 इन्च (13-19 mm) सम्म सफा कटहरू सिफारिस गरिएको छ, अधिकतम 1 इन्च (25 मिमी) सम्म र विशिष्ट टर्च डिजाइनको आधारमा बाहिरको कटौतीको साथ। औद्योगिक-ग्रेड 100A प्लाज्मा टर्चहरूले राम्रो गुणस्तरको साथ 40 मिमी सम्म कार्बन स्टील काट्न सक्छ।
100-200 Amps: यो निर्माण, जहाज निर्माण, र भारी उपकरण अनुप्रयोगहरूको लागि औद्योगिक मुख्य आधार हो। 100-200A प्लाज्मा काट्ने टर्चहरूले 40-60 मिमी देखि कार्बन स्टील ह्यान्डल गर्न सक्छ, संरचनात्मक इस्पात निर्माण र भारी प्लेट प्रशोधन को लागी आवश्यक क्षमता प्रदान गर्दछ।
200-300+ Amps: उच्च-शक्तिको प्लाज्मा प्रणालीहरूले कार्बन स्टिलको लागि 150 मिमी मोटाईको अवरोधलाई तोड्छ, स्थिर सञ्चालनको लागि स्वचालित CNC नियन्त्रण आवश्यक हुन्छ। यी प्रणालीहरू शिपयार्ड, ऊर्जा उपकरण निर्माण, र भारी औद्योगिक सेटिङहरूमा तैनात छन् जहाँ मोटो प्लेट काट्ने नियमित छ।
स्टेनलेस स्टीलको लागि विशेष रूपमा: स्टेनलेस स्टील काट्दा, सामग्री मोटाईले सीधा शक्ति चयनलाई असर गर्छ। 3 एमएम मुनिका प्लेटहरूलाई 40A भन्दा कम चाहिन्छ, जबकि 12 एमएम भन्दा माथिका प्लेटहरूले 100A वा उच्च पावर प्रणालीको माग गर्दछ। सामग्री भिन्नताहरू समायोजन गर्न तपाईंको विशिष्ट मोटाई आवश्यकताहरू भन्दा माथि 20% पावर मार्जिन आरक्षित गर्न सल्लाह दिइन्छ।
चरण 3: टर्च चयनको लागि 80/20 नियम लागू गर्नुहोस्
धेरैजसो विशेषज्ञहरूले प्लाज्मा काट्ने टर्च चयनको लागि 80/20 नियम सिफारिस गर्छन्: तपाईंले 80 प्रतिशत समय काट्ने योजना बनाउनुभएको सामग्री मोटाइसँग मिल्ने सिफारिस गरिएको कट क्षमता भएको प्रणाली छनोट गर्नुहोस्। यो दृष्टिकोणले सुनिश्चित गर्दछ कि कहिलेकाहीँ भारी काट्ने कार्यहरू ह्यान्डल गर्ने क्षमता कायम राख्दै तपाईंको टर्च तपाईंको अधिकांश कामको लागि अनुकूलित छ।
80/20 नियमको उदाहरण आवेदन: यदि तपाईंको workpieces को 80% 20 मिमी वा पातलो छ भने, एक 100A प्लाज्मा टर्च आवश्यक हुँदा बाक्लो सामग्री काट्ने क्षमता कायम राख्दै तपाईंको प्राथमिक अनुप्रयोगहरूको लागि इष्टतम प्रदर्शन प्रदान गर्दछ। 50 मिमी भन्दा माथिका प्लेटहरू बारम्बार काट्नको लागि, 200A वा उच्च स्वचालित प्रणाली आवश्यक छ।
औंठाको व्यावहारिक नियम भनेको तपाईको सामान्य सामग्री मोटाईको माग भन्दा २०-३०% बढी एम्पेरेज क्षमता खरीद गर्नु हो। यो मार्जिनले प्रणालीलाई यसको माथिल्लो सीमामा निरन्तर सञ्चालन हुनबाट रोकेर सफा कटौती, छिटो काट्ने गति, र विस्तारित उपभोग्य जीवन सुनिश्चित गर्दछ।
चरण 4: उत्पादन आवश्यकताहरूको लागि शुल्क चक्र मूल्याङ्कन गर्नुहोस्
प्लाज्मा काट्ने टर्चहरू, जस्तै वेल्डिङ बन्दुकहरू, कर्तव्य चक्र सीमाहरूको अधीनमा छन्। ड्यूटी चक्रले 10-मिनेट अवधिको प्रतिशत परिभाषित गर्दछ जुन टर्चले कूलडाउन अवधि आवश्यक हुनु अघि यसको मूल्याङ्कन गरिएको एम्पेरेजमा काम गर्न सक्छ।
20-35% ड्युटी साइकल: शौक प्रयोगको लागि उपयुक्त, कहिलेकाहीं मर्मत कार्य, र हल्का बनावट जहाँ काट्ने कार्यहरू बीचमा हुन्छन्।
६०% ड्युटी साइकल: उत्पादन पसलहरू र बारम्बार काट्ने कार्यहरूको लागि उपयुक्त। ६०% ड्युटी साइकलले ६ मिनेट लगातार काट्ने अनुमति दिन्छ र त्यसपछि ४ मिनेटको कूलिङ अवधि।
100% कर्तव्य चक्र: निरन्तर सञ्चालन समावेश औद्योगिक अनुप्रयोगहरूको लागि आवश्यक। 100% ड्यूटी साइकल टर्चहरू कुनै अवरोध बिना चल्न सक्छन्, चिसोको लागि डाउनटाइम हटाएर।
यो नोट गर्न महत्त्वपूर्ण छ कि यसको अधिकतम मूल्याङ्कन भन्दा कम एम्पेरेजहरूमा प्लाज्मा टर्च सञ्चालन गर्दा प्रभावकारी शुल्क चक्र बढ्छ। 30A मा सञ्चालित 50A टर्चले 60-80% ड्युटी चक्र प्राप्त गर्न सक्छ, विभिन्न कार्यका लागि अधिक परिचालन लचिलोपन प्रदान गर्दछ।
चरण 5: ग्यासको प्रकार र उपभोगयोग्य मिलानलाई विचार गर्नुहोस्
प्लाज्मा कटिङमा प्रयोग हुने ग्यासले विभिन्न सामग्रीहरूमा कट गुणस्तर, गति र उपभोग्य जीवनलाई महत्त्वपूर्ण रूपमा असर गर्छ।
कम्प्रेस्ड हावा: सबैभन्दा किफायती र व्यापक रूपमा प्रयोग हुने प्लाज्मा ग्यास। हावाले हल्का स्टील, स्टेनलेस स्टील, र एल्युमिनियममा राम्रो समग्र कट गुणस्तर प्रदान गर्दछ। यद्यपि, यसले काटिएको अनुहारमा सतह नाइट्राइडिङ र स्टेनलेस स्टील्समा मिश्रित तत्वहरूको केही अक्सीकरण हुन सक्छ। धेरै सामान्य बनावटी अनुप्रयोगहरूको लागि, कम्प्रेस्ड एयर प्लाज्माले कट गुणस्तर, गति र अर्थव्यवस्थाको उत्कृष्ट सन्तुलन प्रदान गर्दछ।
अक्सिजन: कार्बन स्टील काट्दा, अक्सिजन प्लाज्माले एयर प्लाज्माको तुलनामा 30% सम्म काटन दक्षता सुधार गर्न सक्छ। अक्सिजनले हल्का स्टीलमा कम ड्रसको साथ क्लिनर कटहरू उत्पादन गर्दछ तर अत्यधिक अक्सीकरणको कारण स्टेनलेस स्टील वा एल्युमिनियमको लागि उपयुक्त छैन।
नाइट्रोजन: स्टेनलेस स्टील र एल्युमिनियम काट्नको लागि उत्कृष्ट। नाइट्रोजनले स्टेनलेस स्टीलको काटिएको अनुहारमा अक्सिडेशन कम गर्छ र सफा किनारहरू उत्पादन गर्छ। नाइट्रोजन-हाइड्रोजन मिश्रणले बाक्लो स्टेनलेस स्टील खण्डहरूको लागि अझ राम्रो परिणामहरू प्रदान गर्दछ।
उपभोग्य अवस्था: नोजल र इलेक्ट्रोड अवस्थाले प्रत्यक्ष रूपमा काटन प्रदर्शनलाई असर गर्छ। लगाउने नोजलहरूले चाप फैलावट निम्त्याउँछ र काट्ने मोटाई क्षमता २०% भन्दा बढी घटाउन सक्छ। नोजलहरू काटेको प्रत्येक 8 घण्टामा निरीक्षण गरिनुपर्छ र पहिरिएको स्पष्ट भएपछि तुरुन्तै बदल्नुपर्छ। नोजलमा एम्पेरेज मूल्याङ्कन काट्नको लागि प्रयोग गरिएको एम्पेरेज सेटिङ अनुरूप हुनुपर्छ।
चरण 6: एप्लिकेसन प्रकारमा टर्च डिजाइन मिलाउनुहोस्
ह्यान्डहेल्ड र मेकानाइज्ड प्लाज्मा काट्ने टर्चहरू बीचको छनौट तपाईंको आवेदन आवश्यकताहरूमा निर्भर गर्दछ।
ह्यान्डहेल्ड प्लाज्मा टर्चहरू: 50-100A पोर्टेबल उपकरणहरूले 16-38 मिमीको अधिकतम काट्ने मोटाई प्रदान गर्दछ, तिनीहरूलाई साइटमा मर्मत, मर्मत कार्य, र साना देखि मध्यम निर्माण कार्यहरूको लागि उपयुक्त बनाउँदछ। ह्यान्डहेल्ड सञ्चालन टर्च कोण र यात्रा गति को म्यानुअल नियन्त्रण मा निर्भर गर्दछ। 20 मिमी भन्दा माथिको प्लेटहरूका लागि, पियर्स ब्लोब्याकबाट नोजल क्षतिलाई रोक्न पूर्व-ड्रिलिंग सुरु प्वालहरू सिफारिस गरिन्छ।
मेकानाइज्ड (CNC) प्लाज्मा टर्चहरू: टर्च उचाइ नियन्त्रणका साथ स्वचालित प्रणालीहरूले बाक्लो प्लेटहरूको स्थिर काटन सक्षम पार्दै, स्थिर स्ट्यान्डअफ दूरी कायम राख्न चाप भोल्टेजलाई गतिशील रूपमा समायोजन गर्दछ। 100-200A यान्त्रिक प्रणालीहरूले मेसिनरी निर्माण र इस्पात संरचना निर्माणको लागि 40-60 मिमी कार्बन स्टील ह्यान्डल गर्दछ। 300-400A उच्च-शक्ति प्रणालीहरूले जहाज निर्माण र ऊर्जा उपकरणहरूको लागि 150 मिमी र बाक्लो स्टिल प्लेटहरू प्रक्रिया गर्दछ।
200 मि.मि. भन्दा माथिका प्लेटहरूका लागि, प्रि-हिटिंगसँग मिलाएर बहु-तह काट्ने प्रविधि आवश्यक हुन सक्छ। प्लाज्मा काट्ने क्षमता 16 मिमी देखि 300 मिमी र पछाडिको दायरा हो, पातलो प्लेट फिनिशिंग देखि अतिरिक्त-बाक्लो स्टिल प्लेट को स्तरित काटन सम्म सबै कुरा कभर।
चरण 7: सामग्री-विशिष्ट सीमाहरू पहिचान गर्नुहोस्
जबकि प्लाज्मा काट्ने बहुमुखी छ, केहि सामग्री र मोटाई संयोजन व्यावहारिक सीमितता छ कि तपाइँको उपकरण चयन सूचित गर्नुपर्छ।
100 मिमी भन्दा बढी कार्बन स्टील: 100 मिमी भन्दा बढी मोटाईमा कार्बन स्टील वा कम-मिश्रित स्टील काट्नको लागि, अक्सी-ईन्धन काट्ने प्रायः प्लाज्मा काट्ने तुलनामा राम्रो कट गुणस्तर (लंबवत र कर्फ चौडाइ) र आर्थिक दक्षता प्रदान गर्दछ। यी अनुप्रयोगहरूमा, प्लाज्मा इष्टतम छनोट होइन जबसम्म अक्सी-ईन्धन विशिष्ट कार्य वातावरणको लागि अव्यावहारिक हुँदैन।
गैर प्रवाहकीय सामग्री: प्लाज्मा काटन विद्युतीय प्रवाहकीय धातुहरूमा मात्र प्रभावकारी हुन्छ। काठ, प्लास्टिक, र अन्य गैर प्रवाहकीय सामग्रीहरू प्लाज्मा टर्चले काट्न सकिँदैन र वैकल्पिक काट्ने विधिहरू चाहिन्छ।
कपर काट्ने विचारहरू: कपरको उत्कृष्ट थर्मल चालकताले स्टीलको तुलनामा समान मोटाईको लागि उच्च एम्पेरेजको माग गर्दछ। तामाको प्लेट काट्दा लगभग 20% बढी पावरको लागि योजना बनाउनुहोस्।
पातलो शीट मेटल: धेरै पातलो सामग्रीहरू (३ मिमी भन्दा कम) काट्दा, कम एम्पेरेज सेटिङहरू (४०ए वा कम) अत्याधिक ताप इनपुटलाई रोक्नको लागि आवश्यक हुन्छ जसले वार्पिङ र विकृति निम्त्याउन सक्छ। पातलो सामग्रीको लागि डिजाइन गरिएको फाइन-कट उपभोग्य वस्तुहरूले साँघुरो कर्फहरू र उच्च किनारा गुणस्तर उत्पादन गर्दछ।
निष्कर्ष: एक एकीकृत उपकरण रणनीति निर्माण
सही वेल्डिंग बन्दुकहरू र प्लाज्मा काट्ने टर्चहरू चयन गर्नु भनेको स्पेसिफिकेशन पानाहरूमा मिल्दो संख्याहरूको मात्र कुरा होइन। यसले उपकरणको उपयुक्तता निर्धारण गर्न कसरी सामग्री गुणहरू, मोटाई आवश्यकताहरू, कर्तव्य चक्र मागहरू, र अनुप्रयोग-विशिष्ट कारकहरू अन्तरक्रिया गर्दछ भन्ने समग्र बुझाइ आवश्यक छ।
वेल्डिङ एप्लिकेसनहरूको लागि, फ्रेमवर्क सीधा छ: तपाईंको सामग्रीको लागि उपयुक्त वेल्डिङ प्रक्रिया पहिचान गर्नुहोस्, उपयुक्त लाइनर र उपभोगयोग्य कन्फिगरेसनहरूको साथ बन्दुक चयन गर्नुहोस्, र तपाईंको मोटाई र कर्तव्य चक्र आवश्यकताहरूसँग एम्पेरेज मूल्याङ्कन र शीतलन विधि मिलाउनुहोस्। हल्का स्टीलले सबैभन्दा ठूलो लचिलोपन प्रदान गर्दछ, जबकि एल्युमिनियम र स्टेनलेस स्टीलले थप विशेष विचारहरूको माग गर्दछ।
प्लाज्मा काट्नको लागि, एम्पेरेज प्राथमिक चालक हो, तर सामग्री चालकता, ग्यास चयन, र मोटाई मिलानको लागि 80/20 नियम समान रूपमा महत्त्वपूर्ण छन्। 40-amp टर्चले तपाईंको दैनिक पातलो-पाना कार्य कुशलतापूर्वक ह्यान्डल गर्न सक्छ, जबकि 100-amp प्रणालीले कहिलेकाहीं भारी कटौतीहरूको लागि रिजर्भ क्षमता प्रदान गर्दछ। तपाईको वास्तविक काट्ने मागहरू बुझ्ने - सैद्धान्तिक अधिकतम मात्र होइन - राम्रो उपकरण निर्णयहरूमा नेतृत्व गर्दछ।
सबैभन्दा सफल निर्माण कार्यहरूले वेल्डिंग बन्दुक र प्लाज्मा टर्चहरूको सावधानीपूर्वक चयन गरिएको दायरा कायम राख्छ जसले सामूहिक रूपमा तिनीहरूको सामग्री र मोटाई स्पेक्ट्रमलाई कभर गर्दछ। प्रत्येक एप्लिकेसनलाई ह्यान्डल गर्नको लागि एकल उपकरणलाई जबरजस्ती गर्ने प्रयास गर्नुको सट्टा, उपकरण चयनको लागि रणनीतिक दृष्टिकोणले सुनिश्चित गर्दछ कि प्रत्येक वेल्डिङ बन्दुक र प्लाज्मा टर्च यसको उद्देश्य प्रयोगको मामलाको लागि अनुकूलित छ।
यस गाइडमा उल्लिखित सिद्धान्तहरू लागू गरेर, तपाईंले वेल्डिङ बन्दुक र प्लाज्मा टर्च चयनको बारेमा सूचित, विश्वस्त निर्णयहरू गर्न सक्नुहुन्छ। परिणाम क्लिनर कटौती, बलियो वेल्ड, कम डाउनटाइम, र समग्रमा अधिक कुशल, उत्पादक सञ्चालन हो। चाहे तपाईं एउटा सानो मर्मत पसल सुसज्जित गर्दै हुनुहुन्छ वा औद्योगिक उत्पादन लाइनको लागि उपकरण निर्दिष्ट गर्दै हुनुहुन्छ, तपाईंको उपकरणहरू तपाईंको सामग्री र मोटाई आवश्यकताहरूसँग मिलाउनु वेल्डिंग र सफलता काट्ने आधार हो।
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių









