TIG Do pregrevanja gorilnika med varjenjem aluminija pride, ko se toplota, ustvarjena okoli volframove elektrode, glave gorilnika in napajalnega kabla, kopiči hitreje, kot jo lahko gorilnik razprši. Najučinkovitejše rešitve so uporaba ustrezno ocenjenega gorilnika TIG , ohranjanje njegovega delovnega cikla, optimizacija AC ravnovesja, vzdrževanje kroženja hladilne tekočine in uporaba vodnega hlajenja za dolgotrajno visokotokovno varjenje.
Zaradi aluminija je upravljanje toplote še posebej pomembno, ker hitro prevaja toploto. Ameriško združenje za varjenje (AWS) pojasnjuje, da visoka toplotna prevodnost aluminija otežuje vzpostavitev zvarnega bazena in pogosto zahteva, da varilci začnejo z relativno visoko temperaturo, preden zmanjšajo tok, ko se obdelovanec segreje.
Poleg tega aluminij razvije ognjevzdržno oksidno plast. AWS poroča, da se sam aluminij tali pri približno 660 °C (1220 °F) , medtem ko se njegova oksidna plast tali nad 2000 °C (3600 °F+) . Varjenje z izmeničnim tokom TIG se zato pogosto uporablja, ker pozitivni del elektrode pomaga odstraniti oksid, medtem ko negativni tok elektrode zagotavlja penetracijo.
Rezultat je zahtevno toplotno okolje za gorilnik TIG .
Za občasna dela z nizkim ali zmernim tokom lahko zadostuje plinsko ali zračno hlajen gorilnik z ustreznimi nazivnimi vrednostmi. Za dolge zvare, visoko amperažo in industrijsko izdelavo aluminija zagotavlja vodno hlajeni gorilnik TIG običajno večjo toplotno zmogljivost in večji praktični delovni cikel.
Kako preprečite pregrevanje TIG gorilnika na aluminiju?
Za dolgotrajno visokotokovno varjenje aluminija uporabite vodno hlajen gorilnik TIG in preverite, ali hladilna tekočina pravilno kroži. Očistite aluminij pred varjenjem, izogibajte se nepotrebnemu času pozitivne elektrode AC, uporabite pravilen premer volframa in vzdržujte zadostno hitrost vožnje, da preprečite prekomerno kopičenje toplote.
Vzrok za TIG pregrevanje gorilnika
Priporočeno dejanje
Zakaj pomaga
Previsok varilni tok
Uporabite gorilnik višje stopnje
Preprečuje toplotno preobremenitev
Dolgi neprekinjeni zvari
Preverite delovni cikel
Ohranja delovanje v mejah gorilnika
Nezadostna hladilna zmogljivost
Uporabite vodno hlajen gorilnik TIG
Nenehno odvaja toploto
Preveč pozitivne elektrode
Optimizirajte AC ravnovesje
Zmanjša segrevanje volframa
Umazan ali oksidiran aluminij
Očistite pred varjenjem
Zmanjša potrebno čiščenje
Omejen pretok hladilne tekočine
Preverite črpalko, cevi in rezervoar
Obnavlja prenos toplote
Premajhen volfram
Izberite pravilen premer elektrode
Izboljša stabilnost elektrod
Počasna potovalna hitrost
Po potrebi povečajte hitrost vožnje
Zmanjšuje prekomerno lokalizirano toploto
Gorilnik se sčasoma segreje
Preverite tok in čas vklopa obloka
Identificira akumulirano toplotno obremenitev
Ključni zaključek: TIG pregrevanje gorilnika je običajno sistemska težava in ne težava ene komponente. Zmogljivost gorilnika, amperažo, delovni cikel, AC ravnotežje, volfram, pretok hladilne tekočine in varilno tehniko je treba oceniti skupaj.
Zakaj se TIG gorilnik pri varjenju aluminija pregreje?
Gorilnik TIG se med varjenjem aluminija segreje predvsem zaradi visoke porabe toka, pozitivnega segrevanja AC elektrode, dolgega časa vklopa obloka in nezadostne hladilne zmogljivosti.
Toplota, ki jo vnese oblok TIG se hitro razširi iz spoja v okoliški material, namesto da bi ostala koncentrirana okoli zvarnega bazena.
AWS pojasnjuje, da je zaradi tega vzpostavitev aluminijastega varilnega bazena težja in da je zato aluminij pogosto varjen relativno 'vroče in hitro'. Ko se varjenje nadaljuje in obdelovanec absorbira toploto, bo morda treba zmanjšati varilni tok.
To povzroči značilen cikel varjenja aluminija TIG :
Visok začetni tok → hitro nastajanje luž → enakomeren hod → postopoma manjši tok, ko se obdelovanec segreje.
Če upravljavec namesto tega uporabi premalo toka in kompenzira z izredno počasnim premikanjem, lahko gorilnik ostane pod obremenitvijo dlje, kot je potrebno.
To lahko poveča skupno toplotno obremenitev gorilnika in obdelovanca.
2. Zakaj aluminijev oksid poveča izziv pri varjenju?
Aluminij naravno tvori plast oksida, ko je izpostavljen zraku.
Ta oksid je pomemben, ker je njegova temperatura taljenja dramatično višja od temperature osnovnega aluminija.
Material
Približna temperatura taljenja
Osnovna kovina iz aluminija
660 °C / 1220 °F
Aluminijev oksid
Nad 2000 °C / približno 3600–3700 °F
AWS opisuje, da se osnovni aluminij tali pri približno 660 °C, medtem ko se njegova oksidna plast tali nad 2000 °C.
To pomeni, da je aluminij pod oksidom morda že staljen, medtem ko plast oksida ostane trdna.
To je eden od razlogov, zakaj se AC TIG široko uporablja za aluminij.
3. Zakaj izmenični tok TIG poveča toploto pri volframu?
AC TIG se spreminja med:
Negativna elektroda (EN) — predvsem podpira penetracijo in usmerja več koristne toplote v obdelovanec.
Pozitivna elektroda (EP) — omogoča čiščenje oksidov, vendar povzroča večjo toplotno obremenitev volframa.
AWS pojasnjuje, da pozitivni tok elektrode očisti aluminijev oksid, medtem ko negativni tok elektrode topi osnovni aluminij.
INWELT podobno ugotavlja, da lahko preveč EP povzroči deformacijo volframa, erozijo in čezmerno krogličenje, ker se med pozitivnim delom cikla na elektrodo prenese več toplote.
Zato:
Več EP = več čiščenja, a tudi več volframovega ogrevanja.
To razmerje je še posebej pomembno pri odpravljanju težav s pregrevanjem gorilnika TIG med varjenjem aluminija z izmeničnim tokom.
Kateri je najboljši način za hlajenje TIG gorilnika za varjenje aluminija?
Za dolgotrajno visokotokovno varjenje aluminija TIG je vodno hlajen gorilnik TIG običajno najučinkovitejša rešitev, ker hladilno sredstvo nenehno odnaša toploto stran od glave gorilnika in kabelskega sklopa.
INWELT opisuje svoje vodno hlajene gorilnike TIG kot posebej primerne za varjenje nad približno 200 amperov pri visokih delovnih ciklih . To je treba obravnavati kot navodilo za uporabo in ne kot univerzalno točko prehoda, ker se posamezne zasnove in ocene gorilnikov razlikujejo.
Vodno hlajenje postane vedno bolj dragoceno, ko:
varilna amperaža se poveča;
dolžina zvara se poveča;
čas vklopa obloka se poveča;
proizvodni cikli se ponavljajo;
operaterji potrebujejo manjšo gorilnico z visoko amperažo;
zračno hlajeno svetilko postane neprijetno držati;
prekinitve hlajenja zmanjšajo produktivnost.
Pravilno vprašanje torej ni preprosto:
'Pri koliko amperih varim?'
Je:
'Kakšen tok uporabljam, kako dolgo in za kakšen delovni cikel AC je zasnovana moja svetilka?'
Ali naj za aluminij uporabite zračno ali vodno hlajen TIG gorilnik?
Nobeden od načinov hlajenja ni samodejno pravilen za vsako uporabo aluminija.
Zračno ali plinsko hlajen gorilnik TIG zagotavlja enostavnejšo in bolj prenosljivo nastavitev, medtem ko vodno hlajen gorilnik TIG zagotavlja bistveno boljše upravljanje toplote za zahtevne aplikacije.
Faktor
Zračno/plinsko hlajena svetilka TIG
Vodno hlajena svetilka TIG
Metoda hlajenja
Okoliški zrak/zasnova gorilnika
Kroženje tekočega hladilnega sredstva
Kompleksnost opreme
Nižje
višje
Potreben vodni hladilnik
št
ja
Prenosljivost
Odlično
Zmerno
Zmogljivost visokega toka
Bolj omejeno
višje
Kontinuirano varjenje
Bolj omejeno
bolje
Visok delovni cikel
Bolj omejeno
bolje
Velikost gorilnika pri visoki amperaži
Običajno večji
Lahko ostane bolj kompakten
Vzdrževanje
Enostavneje
Hladilnik in cevi zahtevajo pregled
Idealen nanos
Popravilo, terensko in občasno varjenje
Industrijsko in visokotokovno varjenje
INWELT posebej pozicionira vodno hlajene gorilnike TIG za aplikacije z visoko amperažo in visokim delovnim ciklom in ugotavlja, da učinkovito hlajenje okoli glave pomaga zagotoviti kompaktne dimenzije gorilnika in natančen nadzor.
Kdaj je zračno hlajena svetilka TIG dobra izbira?
Zračno ali plinsko hlajen gorilnik TIG je lahko primeren, kadar:
varjenje je občasno;
amperaža ostane znotraj nazivne vrednosti gorilnika;
prenosljivost je pomembna;
delo je predvsem popravilo ali vzdrževanje;
vodni hladilnik bi dodal nepotrebno zapletenost.
Kdaj bi morali nadgraditi na vodno hlajeno svetilko TIG ?
Razmislite o vodnem hlajenju, kadar:
ročaj gorilnika postane neprijetno vroč;
uporaba zahteva dolge aluminijaste zvare;
gorilnik pogosto potrebuje odmore za hlajenje;
AC varilni tok se približa neprekinjeni toplotni meji gorilnika;
proizvodnja zahteva visok delovni cikel;
temperatura kabla in glave gorilnika se prekomerno poveča.
Če med običajno proizvodnjo redno prihaja do pregrevanja, večkratna zaustavitev, da se premajhna bakla ohladi, ni učinkovita dolgoročna rešitev.
Kaj pomeni delovni cikel gorilnika TIG ?
TIG delovni cikel gorilnika opisuje, kako dolgo lahko gorilnik deluje pri določenem toku, ne da bi presegel mejo toplotne zasnove.
Ocene delovnega cikla so običajno izražene v odstotkih.
Na primer:
Delovni cikel
Poenostavljen pomen
100 %
Zasnovan za neprekinjeno delovanje pri navedeni nazivni vrednosti pod določenimi testnimi pogoji
60 %
Večja zmožnost vžiga obloka kot 35-odstotni gorilnik, vendar ne neprekinjen pri navedeni nazivni vrednosti
35 %
Namenjen za bistveno bolj občasno delovanje pri navedeni nazivni moči
Obratovalni cikel je izredno pomemben, saj amperaža sama po sebi ne opisuje toplotne zmogljivosti.
Predstavljajte si dve aplikaciji:
Aplikacija A: 180 A za kratke prekinitvene zvare.
Aplikacija B: 180 A za dolge ponavljajoče se aluminijaste spoje.
Oba uporabljata enako amperažo, vendar uporaba B bistveno bolj toplotno obremeni gorilnik.
Zato:
Nikoli ne izberite gorilnika TIG samo z največjo amperažo. Amperažo in delovni cikel vedno ocenite skupaj.
To je še posebej pomembno pri proizvodnem varjenju aluminija.
Kako ravnotežje AC vpliva na temperaturo gorilnika TIG ?
Ravnovesje AC nadzira razmerje med penetracijo negativne elektrode in čiščenjem pozitivne elektrode med varjenjem aluminija TIG . Uporaba več EP, kot je potrebno, poveča toploto pri volframu in lahko prispeva k pregrevanju.
INWELT pojasnjuje, da povečanje EN dela cikla AC zagotavlja številne prednosti, vključno z zmanjšano erozijo volframa in zmanjšanim krogličenjem. Nasprotno pa povečanje EP zagotavlja dodatno čiščenje, vendar daje volframu več toplote.
Za sodobno invertersko opremo, ki vari pravilno očiščen aluminij, INWELT opredeljuje približno 75 % EN kot uporabno tipično izhodišče , medtem ko lahko starejši ali bolj umazani materiali zahtevajo več čiščenja in zelo čist aluminij lahko dopušča vrednosti EN bližje 80 %.
To je izhodišče – ne univerzalna specifikacija.
Različni varilni aparati lahko različno izražajo ravnotežje AC, zato vedno preverite navodila proizvajalca vira napajanja.
Kaj se zgodi, če je EP preveč?
Predolg čas pozitivne elektrode lahko povzroči:
volframova erozija;
prekomerno krogličenje volframa;
nestabilno obnašanje obloka;
pretirano jedkano ali očiščeno območje;
nepotrebno segrevanje elektrod.
Če zvar zahteva neobičajno visok EP samo za dosego sprejemljive lužice, preglejte površino aluminija, preden naredite nadaljnje spremembe parametrov.
Material morda preprosto potrebuje boljše mehansko čiščenje.
Ali lahko čiščenje aluminija zmanjša TIG pregrevanje gorilnika?
Da, posredno. Čist aluminij zahteva manj dela pri odstranjevanju oksida iz AC obloka, kar operaterju omogoča, da se izogne nepotrebnemu čiščenju s pozitivnimi elektrodami in s tem povezanim dodatnim segrevanjem volframa.
AWS priporoča, da pred varjenjem odstranite maščobo in umazanijo ter nato s čisto žično krtačo iz nerjavečega jekla odstranite aluminijev oksid. Krtače, ki se uporablja za jeklo, ne smete ponovno uporabiti za aluminij, ker lahko povzroči kontaminacijo.
INWELT prav tako priporoča predhodno čiščenje aluminija pred prilagajanjem AC ravnovesja, pri čemer upošteva, da lahko učinkovito mehansko čiščenje zmanjša količino EP, potrebno med varjenjem.
Kakšno je pravilno zaporedje čiščenja aluminija?
Praktično zaporedje priprav je naslednje:
Odstranite olje, maščobo in površinsko umazanijo z ustrezno metodo čiščenja.
Pustite, da se material posuši.
Odstranite oksid z namensko krtačo iz nerjavečega jekla ali primerno metodo priprave.
Posebna čistilna orodja za aluminij hranite ločeno od orodij iz ogljikovega jekla.
Polnilo naj bo čisto in suho.
Varite kmalu po pripravi, ko je to praktično.
Cilj ni zgolj kozmetična čistoča.
Čistejši aluminij pomaga pri bolj stabilnem varjenju z manjšo odvisnostjo od agresivnega EP čiščenja.
Kako lahko varilni parametri zmanjšajo TIG toploto gorilnika?
Cilj ne sme biti zmanjšanje amperaže, kolikor je to mogoče.
Aluminijev zvar, izdelan z nezadostnim tokom, lahko prisili operaterja, da se premika prepočasi, kar poveča čas vklopa obloka in skupno izpostavljenost toploti.
Namesto tega optimizirajte celoten varilni cikel.
Uporabite dovolj toka, da hitro vzpostavite lužo
Ker aluminij hitro odvaja toploto, je za začetek zvara pogosto potrebna relativno visoka energija.
AWS ugotavlja, da lahko toplotna prevodnost aluminija oteži začetno taljenje in da se morajo parametri zvara pozneje pogosto zmanjšati, ko se toplota kopiči v obdelovancu.
Nožni pedal ali daljinski nadzor jakosti toka je zato še posebej uporaben pri ročnem varjenju aluminija TIG .
Praktično zaporedje je:
Hitro vzpostavite lužo → ohranite enakomerno vožnjo → zmanjšajte tok, ko se obdelovanec segreje.
Izogibajte se nepotrebno počasnemu potovanju
Ko nastane stabilna luža, se zadrževanje na enem mestu poveča:
kopičenje toplote navadne kovine;
čas vklopa gorilnika;
izkrivljanje;
širina zvara;
tveganje opeklin.
Aluminij na splošno bolj nagrajuje nadzorovano, odločno gibanje kot dolgotrajno segrevanje.
Izogibajte se preveliki dolžini loka
Nepotrebno dolg lok lahko zmanjša nadzor in poveča območje, na katerega vpliva lok.
Ohranite ustrezno razdaljo med elektrodo in delovnim mestom, hkrati pa preprečite kontaminacijo z volframom.
Uporabite daljinsko upravljanje jakosti toka, kadar je to primerno
Pri ročnem varjenju aluminija nožni pedal ali krmiljenje s konico prsta omogoča varilcu kompenzacijo spreminjajoče se temperature obdelovanca.
To je dragoceno, ker je tok, ki je potreben na začetku varjenja aluminija, lahko večji od toka, ki je potreben pozneje v istem spoju.
Ali izbira volframa vpliva na pregrevanje gorilnika TIG ?
ja Vrsta volframa, premer in AC ravnovesje vplivajo na temperaturo elektrode in stabilnost obloka. Premajhen volfram ali prevelik EP lahko pregrejeta elektrodo, tudi če je sam gorilnik sicer pravilno izbran.
Sodobne aplikacije aluminija TIG običajno uporabljajo legirane volframove elektrode, kot so lantanizirane, ceriirane ali cirkonske elektrode, odvisno od varilnega stroja in uporabe.
AWS ugotavlja, da sodobni aluminij GTAW običajno uporablja vodno hlajene gorilnike z elektrodami, kot sta cirkonijev ali ceriat volfram, medtem ko inverterska tehnologija omogoča izbiro elektrod v širokem razponu debelin materiala.
Premer volframa mora ustrezati:
AC amperaža;
vrsta elektrode;
AC ravnotežje;
valovna oblika;
priporočila glede vira napajanja.
Kakšni so znaki pregretega volframa?
Pogosti simptomi vključujejo:
prekomerno žoganje;
deformirana konica elektrode;
hitra erozija;
nestabilen lok;
cepitev volframa;
težave z usmerjanjem loka.
INWELT natančno opredeljuje čezmerno EP kot vzrok za deformacijo in erozijo volframa.
Ne povečujte samodejno velikosti volframa, ne da bi ugotovili, zakaj se elektroda pregreva.
Osnovni vzrok je lahko čezmerna EP, čezmerni tok ali neustrezna konfiguracija gorilnika.
Zakaj je moja vodno hlajena svetilka TIG še vedno vroča?
Vodno hlajen gorilnik TIG se lahko še vedno pregreje, če je pretok hladilne tekočine omejen ali če gorilnik deluje preko nazivnega toka in delovnega cikla.
Vodno hlajenje deluje le, če se lahko toplota učinkovito premika skozi celoten tokokrog.
Preverite:
raven hladilne tekočine;
stanje hladilne tekočine;
delovanje črpalke;
dovodne in povratne cevi;
pregibi cevi;
poškodovani priključki;
pretok zraka radiatorja;
blokirani notranji prehodi;
dejanski varilni tok;
nazivni delovni cikel gorilnika.
Vodno hlajeni gorilnik, ki nenadoma postane veliko bolj vroč kot običajno, je treba raziskati, preden nadaljujete z varjenjem z visokim tokom.
Nenadna sprememba temperature lahko kaže na težave s kroženjem hladilne tekočine.
Kateri so najpogostejši znaki pregrevanja gorilnika TIG ?
Svetilka morda deluje izven želenega temperaturnega območja, če opazite:
ročaj postane preveč vroč;
temperatura kabla se znatno poveča;
volfram se neobičajno hitro pokvari;
komponente svetilke se popačijo ali razbarvajo;
temperatura hladilne tekočine postane nenormalna;
povratni tok hladilne tekočine se zmanjša;
lok postane nestabilen;
potrošni material večkrat odpove;
varjenje je treba pogosto prekiniti, da se gorilnik ohladi.
Prvo diagnostično vprašanje mora biti vedno:
Ali gorilnik deluje znotraj nazivne jakosti toka in delovnega cikla?
Če je, raziščite pretok hladilne tekočine, kabelske povezave, potrošni material, ravnotežje AC in varilno tehniko.
Kako korak za korakom odpravite težavo s pregretjem gorilnika TIG ?
Preden po nepotrebnem zamenjate komponente, uporabite to zaporedje.
Diagnostični korak
Kaj preveriti
Korektivni ukrep
1. Preverite amperažo
Dejanski AC tok
Primerjajte z oznako AC gorilnika
2. Preverite delovni cikel
Dejansko trajanje obloka
Ostanite znotraj nazivne toplotne zmogljivosti
3. Preverite hlajenje
Nivo in kroženje hladilne tekočine
Odpravite omejitve ali težave s črpalko
4. Preverite ravnovesje AC
Prekomerni EP
Povečajte EN, ko stanje zvara to dopušča
5. Preverite volfram
Premer in stanje
Uporabite pravilno elektrodo
6. Preverite aluminij
Oksid, maščoba, kontaminacija
Očistite pred varjenjem
7. Ocenite tehniko
Hitrost vožnje in dolžina loka
Zmanjšajte nepotreben čas obloka
8. Preverite povezave
Kabelske in napajalne povezave
Zategnite ali zamenjajte poškodovane komponente
9. Ocenite zmogljivost gorilnika
Ponavljajoče se pregrevanje pri normalni uporabi
Nadgradite oceno hlajenja ali gorilnika
1. korak: preverite oceno AC, ne le ocene DC
Svetilka ima lahko različne vrednosti AC in DC.
Ker se aluminij običajno vari z AC GTAW , je specifikacija AC ustrezna številka.
2. korak: Izmerite dejanski čas vklopa obloka
Gorilnik, ki preživi občasne zvare s 180 A, se lahko obnaša zelo drugače, če deluje blizu 180 A za dolge proizvodne šive.
3. korak: Preverite pretok hladilne tekočine
Če uporabljate vodno hlajen gorilnik, preverite, ali hladilna tekočina dejansko kroži.
4. korak: Preverite ravnovesje AC
Preveč EP poveča segrevanje elektrode.
5. korak: Preglejte volfram
Prekomerna kroglastost ali erozija je uporaben dokaz toplotnega neravnovesja.
6. korak: Preglejte obdelovanec
Odstranite umazanijo in oksid, namesto da bi od obloka zahtevali, da vse čiščenje izvede električno.
7. korak: Po potrebi nadgradite svetilko
Če proizvodna aplikacija dosledno deluje blizu toplotne meje gorilnika, je dolgoročna rešitev običajno primernejša gorilnica – ne ponavljajoče se prekinitve hlajenja.
Kakšen TIG gorilnik izbrati za varjenje aluminija?
najboljši TIG gorilnik za varjenje aluminija je tisti, katerega nazivna amperaža izmeničnega toka, delovni cikel in način hlajenja presegajo zahteve dejanskega varilnega cikla z ustrezno rezervo delovanja.
Upoštevajte vsaj te dejavnike:
Faktor izbire
Zakaj je pomembno
AC amperaža
Aluminij je običajno TIG varjen z AC
Delovni cikel
Določa toplotno vzdržljivost
Metoda hlajenja
Določa sposobnost odvajanja toplote
Zmogljivost volframa
Podpirati mora varilni tok
Velikost glave svetilke
Vpliva na dostopnost
Dolžina kabla
Vpliva na gibanje operaterja
Prilagodljivost kabla
Vpliva na ergonomijo
Združljivost priključkov
Ujemati se mora z virom napajanja TIG
Razpoložljivost potrošnega materiala
Vpliva na stroške vzdrževanja in delovanja
Za zahtevno industrijsko varjenje aluminija je pogosto prednostna konfiguracija:
Vodno hlajen TIG gorilnik + ustrezen izmenični tok + visok delovni cikel + zanesljiva hladilna enota
Kateri INWELT TIG gorilnik je primeren za varjenje aluminija?
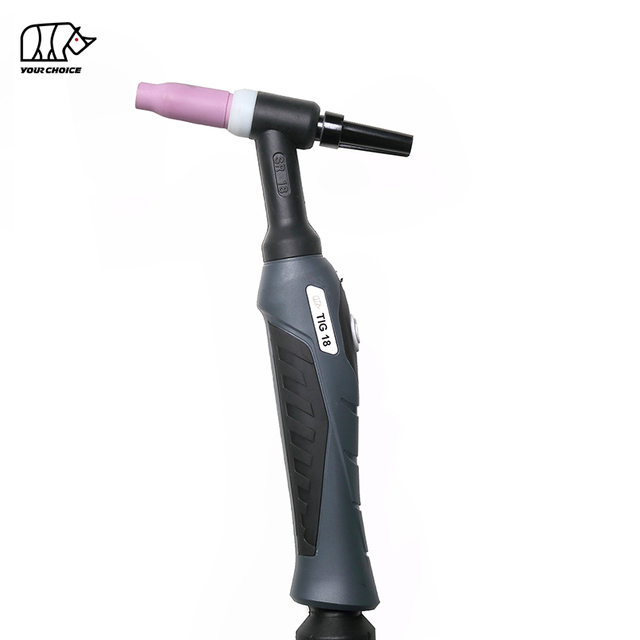
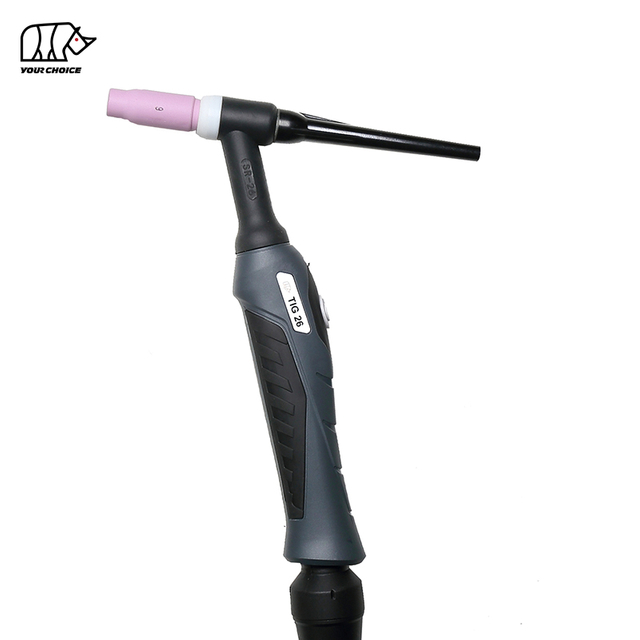
INWELT ponuja plinsko hlajeno in vodno hlajeno serijo WP TIG varilni gorilniki za različne zahteve glede jakosti toka in delovnega cikla.
Dva uporabna primera sta INWELT WP18 in INWELT WP26.
INWELT WP18 proti WP26 za varjenje aluminija
Specifikacija
INWELT WP18
INWELT WP26
Hlajenje
Vodno hlajen
Plinsko hlajen
AC ocena
240 A
150 A
AC delovni cikel
100 %
35 %
DC ocena
320 A
180 A
Kapaciteta elektrode
0,5–4 mm
0,5–4 mm
Standardne dolžine
4 m / 8 m
4 m / 8 m
Najboljše prileganje
Visokotokovno, podaljšano varjenje
Prekinitveno in zmerno varjenje
Trenutne specifikacije INWELT za WP18 navajajo 240 A AC pri 100 % delovnem ciklu in 320 A DC pri 100 % delovnem ciklu z vodnim hlajenjem.
WP26 je plinsko hlajen in trenutno določen na 150 A AC in 180 A DC pri 35-odstotnem delovnem ciklu.
Ta primerjava dokazuje, zakaj sama amperaža ni dovolj.
Gorilnik z nazivno močjo 150 A AC pri 35-odstotnem delovnem ciklu in gorilnik z nazivno močjo 240 A AC pri 100-odstotnem delovnem ciklu izpolnjujeta zelo različne proizvodne zahteve.
INWELT navaja WP18 kot vodno hlajeno svetilko z možnostmi kabla 4 m in 8 m, razponom elektrod 0,5–4 mm in ocenami 240 A AC / 320 A DC pri 100-odstotnem delovnem ciklu.
Za proizvajalce aluminija, ki se srečujejo s ponavljajočim se pregrevanjem gorilnika, lahko prehod na pravilno usklajeno vodno hlajeno konfiguracijo zagotovi bolj trajnostno rešitev kot preprosto zmanjšanje varilne moči.
Kdaj je INWELT WP26 praktična izbira?
{ INWELT WP26 plinsko hlajeni varilni gorilnik TIG je bolj primeren za aplikacije, kjer sta prenosljivost in enostavnost opreme prednostni, varjenje pa ostaja znotraj nazivne toplotne zmogljivosti.
Tipični primeri uporabe vključujejo:
prekinjeno TIG varjenje;
vzdrževanje;
izdelava;
popravljalna dela;
varjenje aluminija z zmernim tokom;
aplikacije, kjer ločen vodni hladilnik ni zaželen.
INWELT trenutno določa WP26 pri 150 A AC in 180 A DC pri 35-odstotnem delovnem ciklu.
Za aplikacije, ki zahtevajo daljše neprekinjene zvare ali bistveno večjo toplotno zmogljivost, je vodno hlajena konfiguracija WP18 primernejša smer.
Kako lahko distributerji in proizvajalci varilnih strojev izberejo pravi TIG gorilnik?
Za distributerje varilne opreme, trgovce na debelo in blagovne znamke zasebnih blagovnih znamk mora izbira gorilnika upoštevati ne le največjo amperažo, temveč tudi aplikacije končnega kupca.
Distributer, ki oskrbuje avtomobilske servisne delavnice, lahko zahteva drugačno mešanico izdelkov od tistega, ki dobavlja obrate za proizvodnjo aluminija.
Uporabni podatki o aplikaciji vključujejo:
Zahteve za AC in DC jakost toka;
pričakovan delovni cikel;
prednost pri hlajenju zrak/plin ali voda;
dolžina kabla;
območje elektrod;
vrsta priključka;
konfiguracija glave gorilnika;
zahteve za stikalo;
ciljna industrija;
zahteve glede pakiranja in blagovne znamke.
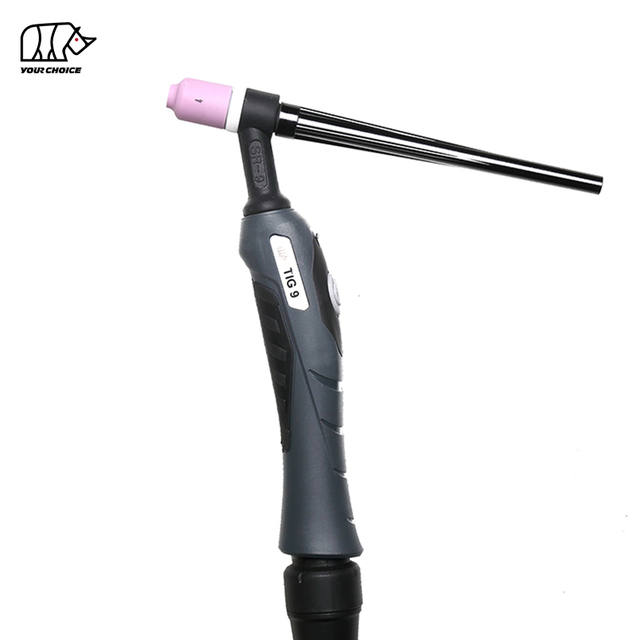
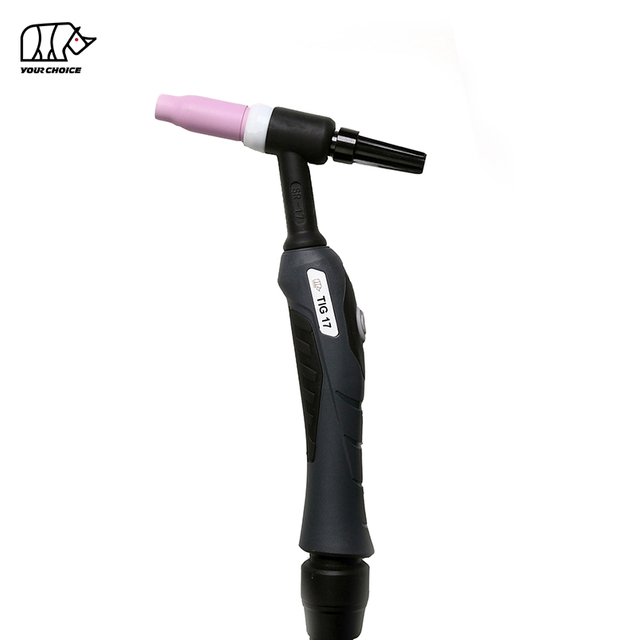
Proizvodni program svetilnikov INWELT TIG trenutno vključuje izdelke serije WP9 , WP17 , WP18 in WP26 ter podpira prilagajanje in storitve OEM/ODM za profesionalne kupce.
Iščete proizvajalca OEM TIG varilni gorilnik ?
INWELT ponuja TIG rešitve za varilne gorilnike za:
znamke varilne opreme;
uvozniki;
distributerji;
trgovci na debelo;
proizvajalci;
dobavitelji industrijskega varjenja.
Razpoložljive možnosti vključujejo plinsko hlajene in vodno hlajene konfiguracije gorilnikov TIG , različne dolžine kablov, možnosti priključkov, stikala in prilagojeno blagovno znamko.
Za natančnejše priporočilo navedite zahtevano amperažo izmeničnega toka, delovni cikel, dolžino kabla, vrsto povezave in ciljno uporabo varjenja, ko zahtevate ponudbo.
Raziščite INWELT TIG varilni gorilniki
Zahtevajte OEM/ODM TIG vzorec gorilnika ali skupno ponudbo
Pogosta vprašanja o TIG pregrevanju gorilnika med varjenjem aluminija
Zakaj se moj TIG gorilnik pri varjenju aluminija izjemno segreje?
Gorilnik TIG se lahko med varjenjem aluminija izjemno segreje, ker visoka toplotna prevodnost aluminija pogosto zahteva razmeroma visok varilni tok, medtem ko pozitivni del AC TIG na elektrodo dodatno toplotno obremeni volfram. Prekomerni tok, dolga obdobja vžiga obloka, visok EP in nezadostno hlajenje lahko povečajo temperaturo gorilnika.
Pri kakšni jakosti toka naj uporabljam vodno hlajeno svetilko TIG ?
Ni univerzalne menjalne jakosti toka, ker se TIG dizajni gorilnikov in delovni cikli razlikujejo.
INWELT opredeljuje vodno hlajene gorilnike TIG kot posebno primerne za amperaže nad približno 200 A pri visokih delovnih ciklih , vendar bi morala dejanska odločitev temeljiti na proizvajalčevi nazivni izmenični tok, delovnem ciklu in dejanskem času vklopa obloka v aplikaciji.
Ali je vodno hlajen TIG gorilnik boljši za aluminij?
Za visokotokovno, dolgotrajno ali proizvodno varjenje aluminija vodno hlajeni gorilnik TIG na splošno zagotavlja boljše upravljanje toplote.
Za varjenje z nizkim tokom ali občasno varjenje je lahko zračno ali plinsko hlajen gorilnik pravilne nazivne vrednosti preprostejši in varčnejši.
Kakšno AC tehtnico naj uporabim za varjenje aluminija TIG ?
Za številne sodobne inverterske TIG stroje in pravilno očiščen aluminij je približno 75 % EN lahko koristno izhodišče.
Natančna nastavitev je odvisna od vira energije, stanja materiala in količine potrebnega čiščenja. INWELT ugotavlja, da lahko bolj umazan material zahteva več EP, medtem ko lahko zelo čist aluminij dopušča vrednosti EN blizu 80 %.
Ali več pozitivnih elektrod naredi TIG gorilnik bolj segret?
ja
Povečanje časa pozitivne elektrode poveča učinek čiščenja oksidov, vendar tudi vnese več toplote v volfram. Preveč EP lahko povzroči erozijo volframa, deformacijo, čezmerno krogličenje in nestabilen oblok.
Ali lahko umazan aluminij povzroči TIG pregrevanje gorilnika?
Umazan aluminij lahko prispeva posredno.
Močan oksid ali onesnaženje lahko zahtevata močnejše čiščenje EP, kar poveča toploto volframa. Pravilno mehansko čiščenje zmanjša količino čiščenja, ki ga je treba izvesti električno z izmeničnim oblokom.
Zakaj je moja vodno hlajena svetilka TIG še vedno vroča?
Možni vzroki so nezadostna hladilna tekočina, slaba cirkulacija, prepognjene cevi, okvara črpalke, omejeni hladilni prehodi, čezmerni varilni tok ali delovanje, ki presega nazivni delovni cikel gorilnika.
Če se temperatura nenadoma spremeni v primerjavi z običajnim delovanjem, preverite kroženje hladilne tekočine, preden nadaljujete z varjenjem z visokim tokom.
Kateri je najboljši TIG gorilnik za visokotokovno varjenje aluminija?
Za visokotokovno varjenje aluminija TIG izberite gorilnik z ustrezno amperažo AC, visokim delovnim ciklom in vodnim hlajenjem.
Na primer, INWELT WP18 je določen kot vodno hlajen gorilnik TIG z nazivno močjo 240 A AC pri 100-odstotnem delovnem ciklu , zaradi česar je primeren za zahtevne aplikacije aluminija, kjer je pomembna toplotna zmogljivost.
Zaključek: Kako lahko preprečite TIG pregrevanje gorilnika med varjenjem aluminija?
Preprečevanje pregrevanja gorilnika TIG med varjenjem aluminija zahteva več kot le znižanje varilne amperaže.
pravilna nazivna vrednost gorilnika AC + ustrezen delovni cikel + pravilno hlajenje + optimizirano ravnovesje AC + čisti aluminij + pravilen volfram + nadzorovana tehnika varjenja.
Za občasno varjenje in varjenje z zmernim tokom je lahko plinsko ali zračno hlajen gorilnik pravilne velikosti TIG ekonomična in prenosna rešitev.
za trajno izdelavo aluminija z visokim tokom Vodno hlajeni gorilnik TIG zagotavlja bistveno večjo toplotno zmogljivost in lahko zmanjša potrebo po pogostih prekinitvah hlajenja.
Najpomembnejše pravilo izbire je preprosto:
Vedno primerjajte dejanski AC varilni tok in delovni cikel proizvodnje z nazivnimi specifikacijami proizvajalca gorilnika TIG .
Za zahtevne aplikacije aluminija INWELT WP18 zagotavlja vodno hlajenje z objavljeno oceno 240 A AC pri 100 % delovnem ciklu, medtem ko je plinsko hlajen WP26 določen pri 150 A AC pri 35 % delovnem ciklu.
Te specifikacije ponazarjajo, zakaj je izbira pravilnega hladilnega sistema in delovnega cikla prav tako pomembna kot izbira jakosti toka.
INWELT dobavlja varilne gorilnike serije WP TIG za blagovne znamke varilne opreme, distributerje, trgovce na debelo in industrijske uporabnike, z možnostmi OEM/ODM za različne dolžine kablov, povezave in zahteve uporabe.
Potrebujete pomoč pri izbiri gorilnika TIG za varjenje aluminija?
Navedite zahtevano amperažo izmeničnega toka, delovni cikel, trajanje varjenja, obstoječi model gorilnika, dolžino kabla in zahteve za priključek, in INWELT lahko priporoči ustrezno konfiguracijo gorilnika TIG .
Ta spletna stran uporablja piškotke in podobne tehnologije ('piškotki'). V skladu z vašim soglasjem bo uporabljal analitične piškotke za sledenje, katera vsebina vas zanima, in trženjske piškotke za prikaz oglaševanja na podlagi zanimanja. Za te ukrepe uporabljamo tretje ponudnike, ki lahko podatke uporabljajo tudi za lastne namene.
Soglasje podate s klikom na 'Sprejmi vse' ali z uporabo vaših individualnih nastavitev. Vaši podatki se lahko nato obdelujejo tudi v tretjih državah zunaj EU, kot so ZDA, ki nimajo ustrezne ravni varstva podatkov in kjer zlasti lokalni organi morda ne bodo učinkovito preprečili dostopa. Svoje soglasje lahko kadar koli prekličete s takojšnjim učinkom. Če kliknete 'Zavrni vse', bodo uporabljeni samo nujno potrebni piškotki.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių