TIG Eine Überhitzung des Brenners beim Aluminiumschweißen tritt auf, wenn sich die um die Wolframelektrode, den Brennerkopf und das Stromkabel erzeugte Wärme schneller aufbaut, als der Brenner sie abführen kann. Die effektivsten Lösungen bestehen darin, einen TIG Brenner mit der richtigen Nennleistung zu verwenden, seinen Arbeitszyklus einzuhalten, das Wechselstromgleichgewicht zu optimieren, die Kühlmittelzirkulation aufrechtzuerhalten und Wasserkühlung für anhaltendes Hochstromschweißen zu verwenden.
Bei Aluminium ist das Wärmemanagement besonders wichtig, da es Wärme schnell leitet. Die American Welding Society (AWS) erklärt, dass die hohe Wärmeleitfähigkeit von Aluminium die Bildung eines Schweißbades erschwert und Schweißer oft dazu zwingt, mit relativ hoher Hitze zu beginnen, bevor sie den Strom reduzieren, wenn das Werkstück heißer wird.
Darüber hinaus bildet Aluminium eine feuerfeste Oxidschicht. AWS berichtet, dass Aluminium selbst bei etwa 660 °C (1.220 °F) schmilzt , während seine Oxidschicht bei über 2.000 °C (3.600 °F+) schmilzt . AC TIG -Schweißen wird daher häufig verwendet, da der elektrodenpositive Teil zur Entfernung von Oxid beiträgt, während der elektrodennegative Strom für das Eindringen sorgt.
Das Ergebnis ist eine anspruchsvolle thermische Umgebung für den TIG Brenner.
Für gelegentliche Arbeiten mit geringer oder mäßiger Stromstärke kann ein ordnungsgemäß ausgelegter gas- oder luftgekühlter Brenner ausreichend sein. Für lange Schweißnähte, hohe Stromstärken und die industrielle Aluminiumfertigung bietet ein wassergekühlter TIG Brenner normalerweise eine größere Wärmekapazität und eine höhere praktische Einschaltdauer.
Wie verhindern Sie, dass ein TIG Brenner auf Aluminium überhitzt?
Verwenden Sie zum dauerhaften Hochstromschweißen von Aluminium einen wassergekühlten TIG -Brenner und stellen Sie sicher, dass das Kühlmittel ordnungsgemäß zirkuliert. Reinigen Sie das Aluminium vor dem Schweißen, vermeiden Sie unnötige Elektroden-Positiv-Wechselstromzeit, verwenden Sie den richtigen Wolframdurchmesser und achten Sie auf eine ausreichende Vorschubgeschwindigkeit, um eine übermäßige Hitzeentwicklung zu verhindern.
Ursache für TIG Brennerüberhitzung
Empfohlene Aktion
Warum es hilft
Schweißstrom zu hoch
Verwenden Sie eine Taschenlampe mit höherer Leistung
Verhindert thermische Überlastung
Lange durchgehende Schweißnähte
Einschaltdauer prüfen
Hält den Betrieb innerhalb der Brennergrenzen
Unzureichende Kühlleistung
Verwenden Sie einen wassergekühlten TIG -Brenner
Leitet kontinuierlich Wärme ab
Zu viel Elektrodenplus
Optimieren Sie die AC-Balance
Reduziert die Erhitzung von Wolfram
Verschmutztes oder oxidiertes Aluminium
Vor dem Schweißen reinigen
Reduziert den erforderlichen Reinigungsaufwand
Eingeschränkter Kühlmittelfluss
Überprüfen Sie Pumpe, Schläuche und Behälter
Stellt die Wärmeübertragung wieder her
Unterdimensioniertes Wolfram
Wählen Sie den richtigen Elektrodendurchmesser
Verbessert die Elektrodenstabilität
Langsame Fahrgeschwindigkeit
Gegebenenfalls Fahrgeschwindigkeit erhöhen
Reduziert übermäßige lokale Hitze
Der Brenner wird mit der Zeit heißer
Überprüfen Sie Strom und Lichtbogen-Einschaltzeit
Identifiziert die kumulierte thermische Belastung
Kernaussage: TIG Brennerüberhitzung ist normalerweise eher ein Systemproblem als ein Einzelkomponentenproblem. Brennerkapazität, Stromstärke, Arbeitszyklus, Wechselstromgleichgewicht, Wolfram, Kühlmittelfluss und Schweißtechnik sollten gemeinsam bewertet werden.
Warum überhitzt ein TIG -Brenner beim Schweißen von Aluminium?
Ein TIG -Brenner wird beim Schweißen von Aluminium hauptsächlich aufgrund des hohen Strombedarfs, der positiven Erwärmung der Wechselstromelektrode, der langen Lichtbogen-Einschaltdauer und der unzureichenden Kühlkapazität heiß.
Das Verständnis der einzelnen Mechanismen erleichtert die Fehlerbehebung erheblich.
1. Warum benötigt Aluminium einen hohen Schweißstrom?
Aluminium hat eine hohe Wärmeleitfähigkeit.
Die durch den TIG Lichtbogen eingebrachte Wärme breitet sich schnell von der Verbindung in das umgebende Material aus, statt konzentriert um das Schweißbad herum zu bleiben.
AWS erklärt, dass dies die Bildung eines Aluminium-Schweißbades erschwert und Aluminium deshalb oft relativ „heiß und schnell“ geschweißt wird. Wenn der Schweißvorgang fortgesetzt wird und das Werkstück Wärme aufnimmt, muss möglicherweise der Schweißstrom reduziert werden.
Dadurch entsteht ein charakteristischer TIG -Schweißzyklus für Aluminium:
Hoher Anlaufstrom → schnelle Pfützenbildung → gleichmäßige Fahrt → zunehmend reduzierter Strom bei Erwärmung des Werkstücks.
Wenn ein Bediener stattdessen zu wenig Strom verbraucht und dies durch extrem langsames Fahren ausgleicht, kann es sein, dass der Brenner länger als nötig unter Last bleibt.
Dies kann die gesamte thermische Belastung sowohl des Brenners als auch des Werkstücks erhöhen.
2. Warum erhöht Aluminiumoxid die Herausforderung beim Schweißen?
Aluminium bildet an der Luft auf natürliche Weise eine Oxidschicht.
Dieses Oxid ist wichtig, da seine Schmelztemperatur deutlich höher ist als die des darunter liegenden Aluminiums.
Material
Ungefähre Schmelztemperatur
Aluminium-Basismetall
660°C / 1.220°F
Aluminiumoxid
Über 2.000 °C / ca. 3.600–3.700 °F
AWS beschreibt, dass das Basisaluminium bei etwa 660 °C schmilzt, während seine Oxidschicht bei über 2.000 °C schmilzt.
Dies bedeutet, dass das Aluminium unter dem Oxid möglicherweise bereits geschmolzen ist, während die Oxidschicht fest bleibt.
Dies ist einer der Gründe, warum AC TIG häufig für Aluminium verwendet wird.
3. Warum erhöht AC TIG die Hitze am Wolfram?
AC TIG wechselt zwischen:
Negative Elektrode (EN) – unterstützt hauptsächlich das Eindringen und leitet mehr Nutzwärme in das Werkstück.
Positive Elektrode (EP) – sorgt für eine oxidreinigende Wirkung, übt jedoch eine größere thermische Belastung auf das Wolfram aus.
AWS erklärt, dass der positive Elektrodenstrom das Aluminiumoxid reinigt, während der negative Elektrodenstrom das darunter liegende Aluminium schmilzt.
INWELT stellt ebenfalls fest, dass zu viel EP zu Wolframverformung, Erosion und übermäßiger Kugelbildung führen kann, da während des positiven Teils des Zyklus mehr Wärme auf die Elektrode ausgeübt wird.
Daher:
Mehr EP = mehr Reinigung, aber auch mehr Wolframerwärmung.
Dieser Zusammenhang ist besonders wichtig bei der Fehlerbehebung TIG -Brennerüberhitzung beim AC-Aluminiumschweißen.
Was ist der beste Weg, einen TIG Brenner zum Aluminiumschweißen zu kühlen?
Für das dauerhafte Hochstrom TIG -Schweißen von Aluminium ist ein wassergekühlter TIG Brenner normalerweise die effektivste Lösung, da das Kühlmittel kontinuierlich Wärme vom Brennerkopf und der Kabelbaugruppe ableitet.
INWELT beschreibt seine wassergekühlten TIG -Brenner als besonders geeignet für das Schweißen über etwa 200 Ampere bei hohen Arbeitszyklen . Dies sollte eher als Anwendungsleitfaden und nicht als universeller Wechselpunkt betrachtet werden, da sich die einzelnen Brennerkonstruktionen und -leistungen unterscheiden.
Wasserkühlung wird immer wertvoller, wenn:
Schweißstromstärke steigt;
Schweißnahtlänge nimmt zu;
Lichtbogen-Einschaltzeit erhöht sich;
Produktionszyklen wiederholen sich;
Bediener benötigen einen kleineren Hochleistungsbrenner;
Es wird unangenehm, eine luftgekühlte Taschenlampe zu halten.
Kühlunterbrechungen verringern die Produktivität.
Die richtige Frage lautet daher nicht einfach:
„Mit wie viel Ampere schweiße ich?“
Es ist:
„Welchen Strom verwende ich, wie lange und für welchen Wechselstrom-Arbeitszyklus ist mein Brenner ausgelegt?“
Sollten Sie für Aluminium einen luftgekühlten oder wassergekühlten TIG Brenner verwenden?
Keine der Kühlmethoden ist automatisch für jede Aluminiumanwendung geeignet.
Ein luft- oder gasgekühlter TIG Brenner bietet einen einfacheren und tragbareren Aufbau, während ein wassergekühlter TIG Brenner ein wesentlich besseres Wärmemanagement für anspruchsvolle Anwendungen bietet.
Faktor
Luft-/gasgekühlter TIG Brenner
Wassergekühlte TIG -Taschenlampe
Kühlmethode
Umgebungsluft-/Brennerdesign
Zirkulierendes flüssiges Kühlmittel
Komplexität der Ausrüstung
Untere
Höher
Wasserkühler erforderlich
NEIN
Ja
Portabilität
Exzellent
Mäßig
Hochstromfähig
Begrenzter
Höher
Kontinuierliches Schweißen
Begrenzter
Besser
Hohe Einschaltdauer
Begrenzter
Besser
Brennergröße bei hoher Stromstärke
Normalerweise größer
Kann kompakter bleiben
Wartung
Einfacher
Kühler und Schläuche müssen überprüft werden
Ideale Anwendung
Reparatur-, Feld- und intermittierendes Schweißen
Industrie- und Hochstromschweißen
INWELT positioniert wassergekühlte TIG -Brenner speziell für Anwendungen mit hoher Stromstärke und hohem Arbeitszyklus und weist darauf hin, dass eine effiziente Kühlung rund um den Kopf zu kompakten Brennerabmessungen und präziser Steuerung beiträgt.
Wann ist ein luftgekühlter TIG -Brenner eine gute Wahl?
Ein luft- oder gasgekühlter TIG -Brenner kann geeignet sein, wenn:
das Schweißen erfolgt intermittierend;
Die Stromstärke bleibt innerhalb der Nennleistung des Brenners.
Portabilität ist wichtig;
Die Arbeit besteht hauptsächlich aus Reparatur oder Wartung.
Ein Wasserkühler würde die Komplexität unnötig erhöhen.
Wann sollten Sie auf eine wassergekühlte TIG Taschenlampe umsteigen?
Erwägen Sie eine Wasserkühlung, wenn:
der Brennergriff wird unangenehm heiß;
die Anwendung erfordert lange Aluminiumschweißnähte;
der Brenner benötigt häufig Abkühlpausen;
Der Wechselstrom-Schweißstrom nähert sich der kontinuierlichen thermischen Grenze des Brenners.
Die Produktion erfordert eine hohe Einschaltdauer.
Kabel- und Brennerkopftemperaturen steigen übermäßig an.
Wenn es während der normalen Produktion regelmäßig zu Überhitzungen kommt, ist ein wiederholtes Anhalten, um einen zu kleinen Brenner abkühlen zu lassen, auf lange Sicht keine effiziente Lösung.
Was bedeutet TIG Taschenlampen-Arbeitszyklus?
TIG Der Arbeitszyklus des Brenners beschreibt, wie lange der Brenner bei einem bestimmten Strom betrieben werden kann, ohne seine thermische Auslegungsgrenze zu überschreiten.
Einschaltdauerwerte werden normalerweise in Prozent ausgedrückt.
Zum Beispiel:
Arbeitszyklus
Vereinfachte Bedeutung
100 %
Konzipiert für den Dauerbetrieb mit der angegebenen Nennleistung unter spezifizierten Testbedingungen
60 %
Höhere Lichtbogenbrennfähigkeit als ein 35 %-Brenner, jedoch nicht kontinuierlich bei der angegebenen Leistung
35 %
Gedacht für deutlich mehr intermittierenden Betrieb bei der angegebenen Nennleistung
Der Arbeitszyklus ist äußerst wichtig, da die Stromstärke allein nicht die thermische Leistung beschreibt.
Stellen Sie sich zwei Anwendungen vor:
Anwendung A: 180 A für kurze intermittierende Schweißungen.
Anwendung B: 180 A für lange, sich wiederholende Aluminiumnähte.
Beide verbrauchen die gleiche Stromstärke, aber bei Anwendung B wird der Brenner thermisch wesentlich stärker belastet.
Daher:
Wählen Sie eine TIG Taschenlampe niemals allein nach der maximalen Stromstärke aus. Bewerten Sie Stromstärke und Arbeitszyklus immer zusammen.
Dies ist besonders wichtig für das Produktionsschweißen von Aluminium.
Wie wirkt sich das Wechselstromgleichgewicht auf TIG Brennertemperatur aus?
Das Wechselstromgleichgewicht steuert die Beziehung zwischen der Eindringung der negativen Elektrode und der Reinigung der positiven Elektrode beim Aluminium TIG Schweißen. Die Verwendung von mehr EP als nötig erhöht die Hitze am Wolfram und kann zur Überhitzung führen.
INWELT erklärt, dass die Erhöhung des EN-Anteils des Wechselstromzyklus mehrere Vorteile bietet, darunter eine geringere Wolframerosion und eine geringere Kugelbildung. Umgekehrt sorgt eine Erhöhung des EP für eine zusätzliche Reinigung, bringt aber mehr Wärme in das Wolfram.
Für moderne Invertergeräte, die ordnungsgemäß gereinigtes Aluminium schweißen, identifiziert INWELT etwa 75 % EN als nützlichen typischen Ausgangspunkt , während älteres oder schmutzigeres Material möglicherweise eine stärkere Reinigung erfordert und sehr sauberes Aluminium EN-Werte von näher an 80 % ermöglichen kann.
Dies ist ein Ausgangspunkt – keine universelle Spezifikation.
Verschiedene Schweißgeräte können auch das Wechselstromgleichgewicht unterschiedlich ausdrücken. Überprüfen Sie daher immer die Anweisungen des Herstellers der Stromquelle.
Was passiert, wenn zu viel EP vorhanden ist?
Eine zu lange Elektroden-Positivzeit kann Folgendes verursachen:
Wolframerosion;
übermäßige Wolfram-Kugelbildung;
instabiles Lichtbogenverhalten;
übermäßig geätzter oder gereinigter Bereich;
unnötige Elektrodenerwärmung.
Wenn die Schweißnaht einen ungewöhnlich hohen EP erfordert, nur um eine akzeptable Schweißnaht zu erreichen, überprüfen Sie die Aluminiumoberfläche, bevor Sie weitere Parameteränderungen vornehmen.
Möglicherweise muss das Material einfach besser mechanisch gereinigt werden.
Kann die Reinigung von Aluminium die TIG Brennerüberhitzung reduzieren?
Ja, indirekt. Sauberes Aluminium erfordert weniger Oxidentfernungsarbeit vom Wechselstromlichtbogen, wodurch der Bediener unnötige elektrodenpositive Reinigungsmaßnahmen und die damit verbundene zusätzliche Erhitzung des Wolframs vermeiden kann.
AWS empfiehlt, vor dem Schweißen Fett und Verunreinigungen zu entfernen und anschließend Aluminiumoxid mit einer sauberen Edelstahldrahtbürste zu entfernen. Eine auf Stahl verwendete Bürste sollte nicht auf Aluminium wiederverwendet werden, da dadurch Verunreinigungen entstehen können.
INWELT empfiehlt ebenfalls eine Vorreinigung von Aluminium vor der Anpassung des AC-Gleichgewichts und weist darauf hin, dass eine effektive mechanische Reinigung die beim Schweißen erforderliche EP-Menge reduzieren kann.
Was ist die richtige Reinigungsreihenfolge für Aluminium?
Eine praktische Vorbereitungssequenz ist:
Öl, Fett und Oberflächenverunreinigungen mit einer geeigneten Reinigungsmethode entfernen.
Lassen Sie das Material trocknen.
Entfernen Sie Oxid mit einer speziellen Edelstahlbürste oder einer geeigneten Vorbereitungsmethode.
Bewahren Sie Aluminium-Reinigungswerkzeuge getrennt von Werkzeugen aus Kohlenstoffstahl auf.
Füllmetall sauber und trocken halten.
Wenn möglich, bald nach der Vorbereitung schweißen.
Das Ziel ist nicht nur kosmetische Sauberkeit.
Saubereres Aluminium trägt zu stabileren Schweißbedingungen bei, ohne dass eine aggressive EP-Reinigung erforderlich ist.
Wie können Schweißparameter TIG Brennerwärme reduzieren?
Das Ziel sollte nicht darin bestehen, die Stromstärke so weit wie möglich zu reduzieren.
Eine Aluminiumschweißung, die mit unzureichendem Strom hergestellt wird, kann dazu führen, dass der Bediener sich zu langsam bewegt, was die Einschaltdauer des Lichtbogens und die gesamte Hitzeeinwirkung erhöht.
Optimieren Sie stattdessen den gesamten Schweißzyklus.
Verwenden Sie genügend Strom, um die Pfütze schnell zu bilden
Da Aluminium die Wärme schnell ableitet, erfordert der Beginn einer Schweißnaht oft relativ viel Energie.
AWS weist darauf hin, dass die Wärmeleitfähigkeit von Aluminium die anfängliche Verschmelzung erschweren kann und dass die Schweißparameter später häufig verringert werden müssen, wenn sich im Werkstück Wärme ansammelt.
Ein Fußpedal oder eine Stromstärkefernsteuerung ist daher besonders beim TIG Aluminiumschweißen sinnvoll.
Eine praktische Reihenfolge ist:
Stellen Sie die Pfütze schnell her → Halten Sie einen gleichmäßigen Hub aufrecht → Reduzieren Sie den Strom, wenn das Werkstück heiß wird.
Vermeiden Sie unnötig langsames Reisen
Sobald sich eine stabile Pfütze gebildet hat, erhöht sich das Verweilen an einem Ort:
Wärmeentwicklung bei unedlen Metallen;
Einschaltzeit des Brennerlichtbogens;
Verzerrung;
Schweißnahtbreite;
Durchbrenngefahr.
Aluminium belohnt im Allgemeinen kontrollierte, entschlossene Bewegungen mehr als längeres Erhitzen.
Vermeiden Sie eine übermäßige Bogenlänge
Ein unnötig langer Lichtbogen kann die Kontrolle beeinträchtigen und den vom Lichtbogen betroffenen Bereich vergrößern.
Halten Sie einen angemessenen Abstand zwischen Elektrode und Werkstück ein und verhindern Sie gleichzeitig eine Kontamination mit Wolfram.
Verwenden Sie bei Bedarf eine Fernsteuerung der Stromstärke
Beim manuellen Aluminiumschweißen ermöglicht ein Fußpedal oder eine Fingerspitzensteuerung dem Schweißer, wechselnde Werkstücktemperaturen auszugleichen.
Dies ist wertvoll, da der zu Beginn einer Aluminiumschweißung erforderliche Strom möglicherweise größer ist als der später in derselben Verbindung erforderliche Strom.
Beeinflusst die Auswahl des Wolframbrenners TIG -Brennerüberhitzung?
Ja. Wolframtyp, Durchmesser und Wechselstromgleichgewicht beeinflussen alle die Elektrodentemperatur und die Lichtbogenstabilität. Ein zu kleines Wolfram oder ein zu großer EP kann die Elektrode überhitzen, selbst wenn der Brenner selbst ansonsten richtig ausgewählt ist.
Moderne Aluminium TIG Anwendungen verwenden je nach Schweißgerät und Anwendung üblicherweise legierte Wolframelektroden wie lanthanhaltige, cerhaltige oder zirkonhaltige Typen.
AWS weist darauf hin, dass modernes Aluminium GTAW üblicherweise wassergekühlte Brenner mit Elektroden wie zirkoniertem oder ceriiertem Wolfram verwendet, während die Invertertechnologie die Elektrodenauswahl über einen weiten Bereich von Materialstärken ermöglicht.
Der Wolframdurchmesser sollte übereinstimmen:
Wechselstromstärke;
Elektrodentyp;
AC-Balance;
Wellenform;
Empfehlungen zur Stromquelle.
Was sind die Anzeichen für ein überhitztes Wolfram?
Zu den häufigsten Symptomen gehören:
übermäßiges Ballen;
deformierte Elektrodenspitze;
schnelle Erosion;
instabiler Lichtbogen;
Wolframspaltung;
Schwierigkeiten beim Lenken des Lichtbogens.
INWELT identifiziert insbesondere übermäßiges EP als Ursache für Wolframverformung und -erosion.
Erhöhen Sie die Wolframgröße nicht automatisch, ohne herauszufinden, warum die Elektrode überhitzt.
Die zugrunde liegende Ursache kann ein zu hoher EP, ein zu hoher Strom oder eine ungeeignete Brennerkonfiguration sein.
Warum wird meine wassergekühlte TIG -Taschenlampe immer noch heiß?
Ein wassergekühlter TIG -Brenner kann immer noch überhitzen, wenn der Kühlmittelfluss eingeschränkt ist oder wenn der Brenner über seinen Nennstrom und seine Einschaltdauer hinaus betrieben wird.
Eine Wasserkühlung funktioniert nur, wenn die Wärme effizient durch den gesamten Kreislauf transportiert werden kann.
Überprüfen:
Kühlmittelstand;
Kühlmittelzustand;
Pumpenbetrieb;
Zulauf- und Rücklaufschläuche;
Schlauchknicke;
beschädigte Anschlüsse;
Kühlerluftstrom;
blockierte interne Durchgänge;
tatsächlicher Schweißstrom;
Einschaltdauer des Brenners.
Ein wassergekühlter Brenner, der plötzlich viel heißer wird als normalerweise, sollte untersucht werden, bevor mit dem Hochstromschweißen fortgefahren wird.
Eine plötzliche Temperaturänderung kann auf ein Problem mit der Kühlmittelzirkulation hinweisen.
Was sind die häufigsten Anzeichen einer TIG -Brennerüberhitzung?
Ein Brenner arbeitet möglicherweise außerhalb seines bevorzugten Wärmebereichs, wenn Sie Folgendes bemerken:
der Griff wird übermäßig heiß;
die Kabeltemperatur steigt deutlich an;
Wolfram zersetzt sich ungewöhnlich schnell;
Brennerkomponenten verformen oder verfärben sich;
Die Kühlmitteltemperatur wird abnormal;
Der Kühlmittelrückfluss nimmt ab;
der Lichtbogen wird instabil;
Verbrauchsmaterialien fallen wiederholt aus;
Das Schweißen muss häufig unterbrochen werden, um den Brenner abzukühlen.
Die erste diagnostische Frage sollte immer lauten:
Arbeitet der Brenner innerhalb seiner Nennstromstärke und seines Nennbetriebszyklus?
Wenn dies der Fall ist, untersuchen Sie den Kühlmittelfluss, die Kabelverbindungen, die Verbrauchsmaterialien, das Wechselstromgleichgewicht und die Schweißtechnik.
Wie beheben Sie Schritt für Schritt das Problem eines überhitzten TIG -Brenners?
Befolgen Sie diese Reihenfolge, bevor Sie Komponenten unnötig austauschen.
Diagnoseschritt
Was zu überprüfen ist
Korrekturmaßnahme
1. Überprüfen Sie die Stromstärke
Tatsächlicher Wechselstrom
Vergleichen Sie mit der AC-Nennleistung des Brenners
2. Überprüfen Sie den Arbeitszyklus
Tatsächliche Lichtbogen-Einschaltdauer
Bleiben Sie innerhalb der Nennwärmekapazität
3. Kühlung prüfen
Kühlmittelstand und -zirkulation
Beheben Sie Einschränkungen oder Pumpenprobleme
4. Überprüfen Sie das AC-Gleichgewicht
Zu viel EP
Erhöhen Sie EN, wenn die Schweißbedingungen dies zulassen
5. Wolfram prüfen
Durchmesser und Zustand
Verwenden Sie die richtige Elektrode
6. Aluminium prüfen
Oxide, Fette, Verunreinigungen
Vor dem Schweißen reinigen
7. Bewerten Sie die Technik
Fahrgeschwindigkeit und Bogenlänge
Reduzieren Sie unnötige Lichtbogenzeit
8. Anschlüsse prüfen
Kabel- und Stromanschlüsse
Beschädigte Bauteile nachziehen oder austauschen
9. Bewerten Sie die Brennerkapazität
Wiederholte Überhitzung bei normalem Gebrauch
Verbessern Sie die Kühl- oder Brennerleistung
Schritt 1: Überprüfen Sie den AC-Nennwert, nicht nur den DC-Nennwert
Eine Taschenlampe kann unterschiedliche AC- und DC-Nennwerte haben.
Da Aluminium üblicherweise mit Wechselstrom GTAW geschweißt wird, ist die AC-Spezifikation der relevante Wert.
Schritt 2: Messen Sie die tatsächliche Lichtbogen-Einschaltzeit
Ein Brenner, der gelegentliche 180-A-Schweißungen übersteht, verhält sich möglicherweise ganz anders, wenn er für lange Produktionsnähte in der Nähe von 180 A betrieben wird.
Schritt 3: Kühlmittelfluss prüfen
Wenn Sie einen wassergekühlten Brenner verwenden, stellen Sie sicher, dass tatsächlich Kühlmittel zirkuliert.
Schritt 4: Überprüfen Sie das AC-Gleichgewicht
Zu viel EP erhöht die Elektrodenerwärmung.
Schritt 5: Untersuchen Sie das Wolfram
Übermäßige Ballenbildung oder Erosion sind nützliche Hinweise auf ein thermisches Ungleichgewicht.
Schritt 6: Überprüfen Sie das Werkstück
Entfernen Sie Verunreinigungen und Oxide, anstatt die gesamte Reinigung elektrisch vom Lichtbogen durchführen zu lassen.
Schritt 7: Rüsten Sie die Taschenlampe bei Bedarf auf
Wenn eine Produktionsanwendung ständig nahe der thermischen Grenze des Brenners arbeitet, ist die langfristige Lösung in der Regel ein besser geeigneter Brenner – nicht wiederholte Kühlunterbrechungen.
Welchen TIG -Brenner sollten Sie zum Aluminiumschweißen wählen?
Der beste TIG Brenner zum Aluminiumschweißen ist ein Brenner, dessen Wechselstromstärke, Arbeitszyklus und Kühlmethode die Anforderungen des tatsächlichen Schweißzyklus mit einem angemessenen Betriebsspielraum übertreffen.
Berücksichtigen Sie mindestens diese Faktoren:
Auswahlfaktor
Warum es wichtig ist
AC-Stromstärke
Aluminium wird üblicherweise mit TIG geschweißt
Arbeitszyklus
Bestimmt die thermische Beständigkeit
Kühlmethode
Bestimmt die Fähigkeit zur Wärmeableitung
Wolframkapazität
Muss den Schweißstrom unterstützen
Größe des Brennerkopfes
Beeinflusst die Zugänglichkeit
Kabellänge
Beeinflusst die Bewegung des Bedieners
Kabelflexibilität
Beeinflusst die Ergonomie
Steckerkompatibilität
Muss mit der Stromquelle TIG übereinstimmen
Verfügbarkeit von Verbrauchsmaterialien
Beeinflusst Wartungs- und Betriebskosten
Für anspruchsvolles industrielles Aluminiumschweißen ist die bevorzugte Konfiguration oft:
Welcher INWELT TIG -Brenner eignet sich zum Aluminiumschweißen?
INWELT bietet sowohl gasgekühlte als auch wassergekühlte WP -Serien an TIG Schweißbrenner für unterschiedliche Stromstärke- und Einschaltdaueranforderungen.
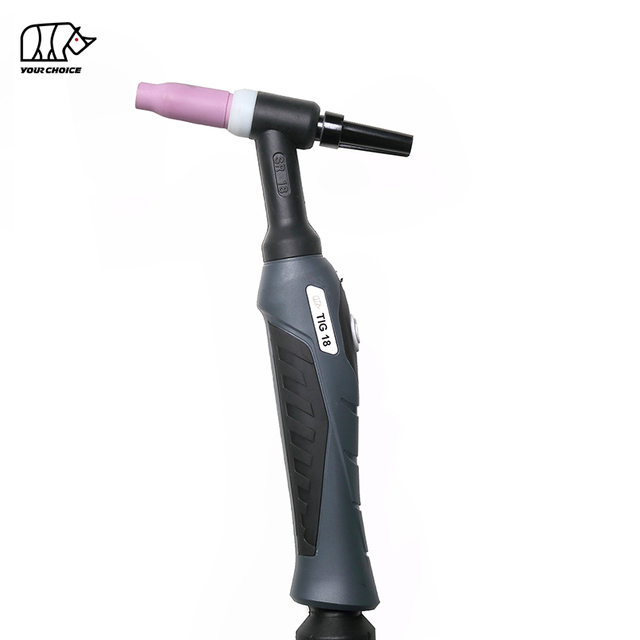
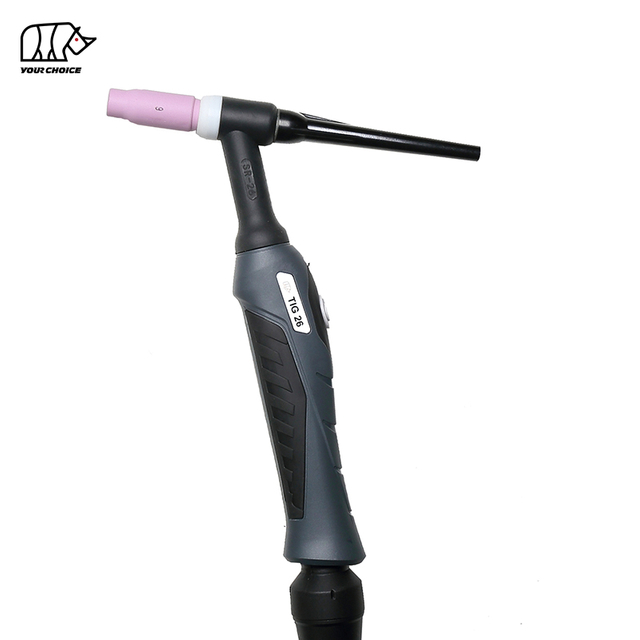
Zwei nützliche Beispiele sind INWELT WP18 und INWELT WP26.
INWELT WP18 vs. WP26 für Aluminiumschweißen
Spezifikation
INWELT WP18
INWELT WP26
Kühlung
Wassergekühlt
Gasgekühlt
AC-Bewertung
240 A
150 A
AC-Arbeitszyklus
100 %
35 %
DC-Bewertung
320 A
180 A
Elektrodenkapazität
0,5–4 mm
0,5–4 mm
Standardlängen
4 m / 8 m
4 m / 8 m
Beste Passform
Hochstromschweißen für längere Dauer
Intermittierendes und mäßiges Schweißen
In den aktuellen {[ INWELT -Spezifikationen von WP18 sind 240 A Wechselstrom bei 100 % Einschaltdauer und 320 A Gleichstrom bei 100 % Einschaltdauer mit Wasserkühlung aufgeführt.
Der WP26 ist gasgekühlt und derzeit für 150 A Wechselstrom und 180 A Gleichstrom bei 35 % Einschaltdauer spezifiziert.
Dieser Vergleich zeigt, warum die Stromstärke allein nicht ausreicht.
Ein Brenner, der für 150 A Wechselstrom bei 35 % Einschaltdauer ausgelegt ist, und ein Brenner, der für 240 A Wechselstrom bei 100 % Einschaltdauer ausgelegt ist, erfüllen sehr unterschiedliche Produktionsanforderungen.
Aluminiumschweißen erfordert eine höhere Wechselstromstärke;
Schweißnähte sind lang;
die Produktion ist repetitiv;
hohe Einschaltdauer ist erforderlich;
ein gasgekühlter Brenner wird übermäßig heiß;
Betreiber wünschen sich weniger Kühlunterbrechungen.
INWELT listet den WP18 als wassergekühlten Brenner mit 4 m und 8 m Kabeloptionen, einem Elektrodenbereich von 0,5–4 mm und Nennwerten von 240 A AC / 320 A DC bei 100 % Einschaltdauer auf.
Für Aluminiumhersteller, bei denen es wiederholt zu Überhitzungen des Brenners kommt, kann die Umstellung auf eine richtig abgestimmte wassergekühlte Konfiguration eine nachhaltigere Lösung darstellen, als einfach die Schweißleistung zu reduzieren.
Wann ist INWELT WP26 eine praktische Wahl?
Der INWELT Der gasgekühlte WP26 -Schweißbrenner TIG eignet sich besser für Anwendungen, bei denen Tragbarkeit und Einfachheit der Ausrüstung Priorität haben und das Schweißen innerhalb seiner Nennwärmekapazität bleibt.
Typische Anwendungsfälle sind:
intermittierendes TIG Schweißen;
Wartung;
Herstellung;
Reparaturarbeiten;
Aluminiumschweißen bei mittlerem Strom;
Anwendungen, bei denen ein separater Wasserkühler unerwünscht ist.
INWELT gibt derzeit den WP26 bei 150 A AC und 180 A DC bei 35 % Einschaltdauer an.
Für Anwendungen, die längere kontinuierliche Schweißnähte oder eine wesentlich höhere Wärmekapazität erfordern, ist die wassergekühlte WP18 Konfiguration die geeignetere Richtung.
Wie können Händler und Schweißmarken den richtigen TIG -Brenner auswählen?
Für Schweißgerätehändler, Großhändler und Handelsmarken sollte bei der Auswahl des Brenners nicht nur die maximale Stromstärke, sondern auch die Anwendungen des Endkunden berücksichtigt werden.
Ein Händler, der Kfz-Werkstätten beliefert, benötigt möglicherweise einen anderen Produktmix als ein Händler, der Aluminiumfabriken beliefert.
Zu den nützlichen Bewerbungsdaten gehören:
Anforderungen an die Wechsel- und Gleichstromstärke;
erwarteter Arbeitszyklus;
Bevorzugung von Luft-/Gas- oder Wasserkühlung;
Kabellänge;
Elektrodenbereich;
Steckertyp;
Brennerkopfkonfiguration;
Schalteranforderungen;
Zielbranche;
Verpackungs- und Markenanforderungen.
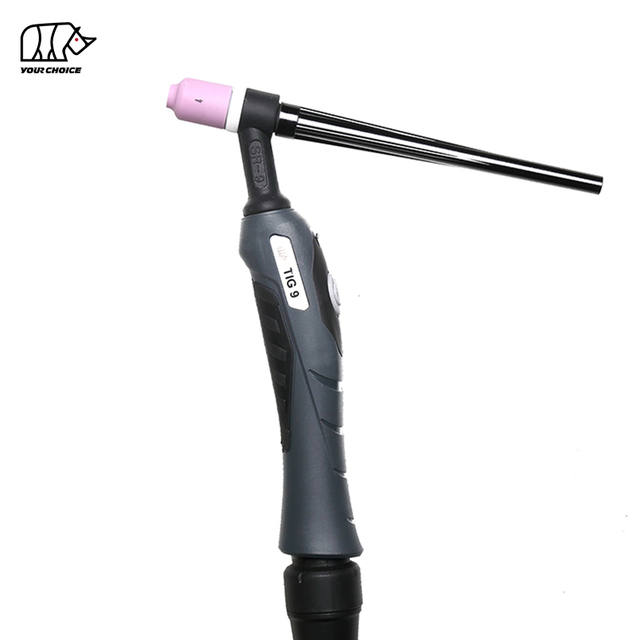
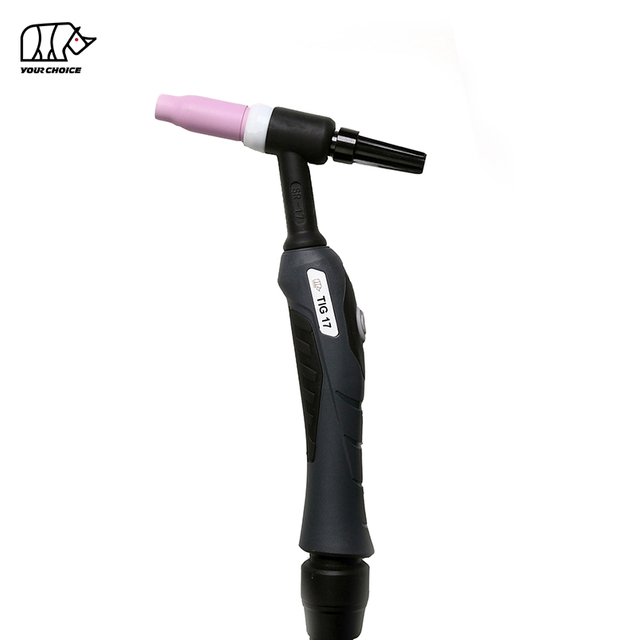
Das INWELT -Brennerherstellungsprogramm von TIG umfasst derzeit Produkte der Serien WP9 , WP17 , WP18 und WP26 und unterstützt kundenspezifische Anpassungen und OEM/ODM Dienste für professionelle Käufer.
Suchen Sie einen OEM TIG-Schweißbrenner -Hersteller?
INWELT bietet TIG Schweißbrennerlösungen für:
Marken von Schweißgeräten;
Importeure;
Vertriebshändler;
Großhändler;
Hersteller;
Zulieferer für industrielles Schweißen.
Zu den verfügbaren Optionen gehören gasgekühlte und wassergekühlte TIG Brennerkonfigurationen, verschiedene Kabellängen, Anschlussoptionen, Schalter und individuelles Branding.
Um eine genauere Empfehlung zu erhalten, geben Sie Wechselstromstärke, den Arbeitszyklus, die Kabellänge, den Verbindungstyp und die gewünschte Schweißanwendung an. bei der Angebotsanfrage die erforderliche
Erkunde INWELT TIG-Schweißbrenner
Fordern Sie ein OEM/ODM TIG -Brennermuster oder ein Massenangebot an
FAQ zur TIG -Brennerüberhitzung beim Aluminiumschweißen
Warum wird mein TIG -Brenner beim Schweißen von Aluminium extrem heiß?
Ein TIG -Brenner kann beim Aluminiumschweißen extrem heiß werden, da die hohe Wärmeleitfähigkeit von Aluminium oft einen relativ hohen Schweißstrom erfordert, während der elektrodenpositive Anteil von AC TIG das Wolfram zusätzlich thermisch belastet. Übermäßiger Strom, lange Lichtbogen-Einschaltzeiten, hoher EP und unzureichende Kühlung können die Brennertemperatur erhöhen.
Bei welcher Stromstärke sollte ich eine wassergekühlte TIG Taschenlampe verwenden?
Es gibt keine universelle Umschaltstromstärke, da TIG Brennerdesigns und Arbeitszyklen unterschiedlich sind.
INWELT identifiziert wassergekühlte TIG -Brenner als besonders geeignet für Stromstärken über etwa 200 A bei hohen Arbeitszyklen , die tatsächliche Entscheidung sollte jedoch auf der AC-Nennleistung des Herstellers, dem Arbeitszyklus und der tatsächlichen Lichtbogen-Einschaltzeit der Anwendung basieren.
Ist ein wassergekühlter TIG -Brenner besser für Aluminium?
Beim Hochstrom-, Langzeit- oder Produktionsschweißen von Aluminium bietet ein wassergekühlter TIG Brenner im Allgemeinen ein besseres Wärmemanagement.
Für Niederstrom- oder intermittierendes Schweißen kann ein richtig ausgelegter luft- oder gasgekühlter Brenner einfacher und wirtschaftlicher sein.
Welche Wechselstromwaage sollte ich zum Schweißen von Aluminium TIG verwenden?
Für viele moderne Wechselrichter TIG Maschinen und ordnungsgemäß gereinigtes Aluminium können etwa 75 % EN ein nützlicher Ausgangspunkt sein.
Die genaue Einstellung hängt von der Stromquelle, der Materialbeschaffenheit und dem Reinigungsaufwand ab. INWELT stellt fest, dass schmutzigeres Material möglicherweise mehr EP erfordert, während sehr sauberes Aluminium EN-Werte von näher an 80 % ermöglichen kann.
Macht ein höherer Elektrodenpol einen TIG -Brenner heißer?
Ja.
Eine längere positive Zeit der Elektrode erhöht die Oxidreinigungswirkung, bringt aber auch mehr Wärme in das Wolfram. Zu viel EP kann zu Wolframerosion, Verformung, übermäßiger Kugelbildung und einem instabilen Lichtbogen führen.
Kann verschmutztes Aluminium zu einer TIG Brennerüberhitzung führen?
Verschmutztes Aluminium kann indirekt dazu beitragen.
Starke Oxide oder Verunreinigungen erfordern möglicherweise eine stärkere EP-Reinigungswirkung, wodurch die Hitze am Wolfram steigt. Eine ordnungsgemäße mechanische Reinigung reduziert den Reinigungsaufwand, der elektrisch durch den Wechselstromlichtbogen durchgeführt werden muss.
Warum wird meine wassergekühlte TIG -Taschenlampe immer noch heiß?
Mögliche Ursachen sind unzureichendes Kühlmittel, schlechte Zirkulation, geknickte Schläuche, eine defekte Pumpe, verstopfte Kühlkanäle, zu hoher Schweißstrom oder Betrieb außerhalb der Nennbetriebsdauer des Brenners.
Wenn sich die Temperatur im Vergleich zum Normalbetrieb plötzlich ändert, überprüfen Sie die Kühlmittelzirkulation, bevor Sie mit dem Hochstromschweißen fortfahren.
Was ist der beste TIG -Brenner zum Hochstromschweißen von Aluminium?
Wählen Sie für das Hochstromschweißen von Aluminium TIG einen Brenner mit ausreichender Wechselstromstärke, hoher Einschaltdauer und Wasserkühlung.
Beispielsweise ist der INWELT WP18 als wassergekühlter TIG Brenner spezifiziert, der für 240 A Wechselstrom bei 100 % Einschaltdauer ausgelegt ist , wodurch er für anspruchsvolle Aluminiumanwendungen geeignet ist, bei denen die Wärmekapazität wichtig ist.
Fazit: Wie können Sie eine TIG Brennerüberhitzung beim Aluminiumschweißen verhindern?
Um eine TIG -Brennerüberhitzung beim Aluminiumschweißen zu verhindern, ist mehr als nur eine Reduzierung der Schweißstromstärke erforderlich.
Die effektivste Wärmemanagementstrategie kombiniert:
Für intermittierendes und mäßiges Schweißen kann ein gas- oder luftgekühlter TIG Brenner der richtigen Größe eine wirtschaftliche und tragbare Lösung darstellen.
Für die dauerhafte Hochstrom-Aluminiumfertigung bietet ein wassergekühlter TIG Brenner eine wesentlich höhere Wärmekapazität und kann die Notwendigkeit häufiger Kühlunterbrechungen reduzieren.
Die wichtigste Auswahlregel ist einfach:
Vergleichen Sie immer den tatsächlichen Wechselstrom-Schweißstrom und den Produktionsarbeitszyklus mit den Nennspezifikationen des TIG -Brennerherstellers.
Für anspruchsvolle Aluminiumanwendungen bietet der INWELT WP18 eine Wasserkühlung mit einer veröffentlichten Nennleistung von 240 A AC bei 100 % Einschaltdauer, während der gasgekühlte WP26 für 150 A AC bei 35 % Einschaltdauer spezifiziert ist.
Diese Spezifikationen veranschaulichen, warum die Wahl des richtigen Kühlsystems und Arbeitszyklus genauso wichtig ist wie die Wahl der Stromstärke.
INWELT liefert Schweißbrenner WP -Serie TIG für Schweißgerätemarken, Händler, Großhändler und Industrieanwender, mit OEM/ODM Optionen für unterschiedliche Kabellängen, Anschlüsse und Anwendungsanforderungen.
Benötigen Sie Hilfe bei der Auswahl eines TIG Brenners zum Aluminiumschweißen?
Geben Sie die erforderliche Wechselstromstärke, den Arbeitszyklus, die Schweißdauer, das vorhandene Brennermodell, die Kabellänge und die Anschlussanforderungen an. INWELT kann dann eine geeignete TIG Brennerkonfiguration empfehlen.
Diese Website verwendet Cookies und ähnliche Technologien („Cookies“). Vorbehaltlich Ihrer Zustimmung werden analytische Cookies verwendet, um zu verfolgen, welche Inhalte Sie interessieren, und Marketing-Cookies, um interessenbezogene Werbung anzuzeigen. Für diese Maßnahmen nutzen wir Drittanbieter, die die Daten ggf. auch für eigene Zwecke nutzen.
Ihr Einverständnis erteilen Sie, indem Sie auf „Alle akzeptieren“ klicken oder Ihre individuellen Einstellungen vornehmen. Eine Verarbeitung Ihrer Daten kann dann auch in Drittländern außerhalb der EU, wie beispielsweise den USA, erfolgen, die über kein entsprechendes Datenschutzniveau verfügen und in denen insbesondere der Zugriff lokaler Behörden nicht wirksam verhindert werden kann. Sie können Ihre Einwilligung jederzeit mit sofortiger Wirkung widerrufen. Wenn Sie auf „Alle ablehnen“ klicken, werden nur unbedingt notwendige Cookies verwendet.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių