TIG La surchauffe de la torche pendant le soudage de l'aluminium se produit lorsque la chaleur générée autour de l'électrode en tungstène, de la tête de la torche et du câble d'alimentation s'accumule plus rapidement que la torche ne peut la dissiper. Les solutions les plus efficaces consistent à utiliser une torche TIG correctement évaluée, à respecter son cycle de service, à optimiser l'équilibre CA, à maintenir la circulation du liquide de refroidissement et à utiliser le refroidissement par eau pour un soudage soutenu à courant élevé.
L'aluminium rend la gestion thermique particulièrement importante car il conduit la chaleur rapidement. L'American Welding Society (AWS) explique que la conductivité thermique élevée de l'aluminium rend plus difficile l'établissement d'un bain de soudure et oblige souvent les soudeurs à commencer avec une chaleur relativement élevée avant de réduire le courant à mesure que la pièce devient plus chaude.
De plus, l’aluminium développe une couche d’oxyde réfractaire. AWS rapporte que l'aluminium lui-même fond à environ 660°C (1 220°F) , tandis que sa couche d'oxyde fond au-dessus de 2 000°C (3 600°F+) . Le soudage AC TIG est donc couramment utilisé car la partie positive de l'électrode aide à éliminer l'oxyde tandis que le courant négatif de l'électrode assure la pénétration.
Le résultat est un environnement thermique exigeant pour la torche TIG .
Pour des travaux occasionnels à courant faible ou modéré, une torche correctement refroidie au gaz ou à l'air peut suffire. Pour les soudures longues, les ampérages élevés et la fabrication industrielle d'aluminium, une torche TIG refroidie à l'eau offre généralement une plus grande capacité thermique et un cycle de service pratique plus élevé.
Comment empêcher une torche TIG de surchauffer sur de l'aluminium ?
La meilleure façon de prévenir TIG La surchauffe de la torche doit faire correspondre l'intensité nominale CA et le cycle de service de la torche à l'application de soudage réelle.
Pour le soudage soutenu de l'aluminium à courant élevé, utilisez une torche TIG refroidie à l'eau et vérifiez que le liquide de refroidissement circule correctement. Nettoyez l'aluminium avant de souder, évitez le temps AC positif inutile de l'électrode, utilisez le diamètre de tungstène correct et maintenez une vitesse de déplacement suffisante pour éviter une accumulation excessive de chaleur.
Cause de la surchauffe de la torche TIG
Action recommandée
Pourquoi ça aide
Courant de soudage trop élevé
Utilisez une torche de qualité supérieure
Empêche la surcharge thermique
Soudures longues et continues
Vérifier le cycle de service
Maintient le fonctionnement dans les limites de la torche
Capacité de refroidissement insuffisante
Utilisez une torche TIG refroidie à l'eau
Élimine continuellement la chaleur
Trop d'électrode positive
Optimiser l'équilibre AC
Réduit le chauffage du tungstène
Aluminium sale ou oxydé
Nettoyer avant de souder
Réduit l’action de nettoyage requise
Débit de liquide de refroidissement restreint
Vérifier la pompe, les tuyaux et le réservoir
Restaure le transfert de chaleur
Tungstène sous-dimensionné
Sélectionnez le diamètre d'électrode correct
Améliore la stabilité des électrodes
Vitesse de déplacement lente
Augmentez la vitesse de déplacement le cas échéant
Réduit la chaleur localisée excessive
La torche devient plus chaude avec le temps
Vérifier le courant et l'heure d'allumage de l'arc
Identifie la charge thermique accumulée
À retenir : TIG la surchauffe de la torche est généralement un problème de système plutôt qu'un problème de composant unique. La capacité de la torche, l'ampérage, le cycle de service, l'équilibre CA, le tungstène, le débit du liquide de refroidissement et la technique de soudage doivent être évalués ensemble.
Pourquoi une torche TIG surchauffe-t-elle lors du soudage de l'aluminium ?
Une torche TIG devient chaude pendant le soudage de l'aluminium, principalement en raison d'une demande de courant élevée, d'un chauffage positif de l'électrode CA, d'une longue durée d'arc et d'une capacité de refroidissement insuffisante..
Comprendre chaque mécanisme facilite grandement le dépannage.
1. Pourquoi l’aluminium nécessite-t-il un courant de soudage élevé ?
L'aluminium a une conductivité thermique élevée.
La chaleur introduite par l'arc TIG se propage rapidement du joint vers le matériau environnant au lieu de rester concentrée autour du bain de soudure.
AWS explique que cela rend plus difficile l'établissement d'un bain de soudure en aluminium et c'est pourquoi l'aluminium est souvent soudé relativement « à chaud et rapidement ». À mesure que le soudage se poursuit et que la pièce à usiner absorbe de la chaleur, le courant de soudage peut devoir être réduit.
Cela produit un cycle de soudage distinctif de l'aluminium TIG :
Courant de démarrage élevé → formation rapide de flaques → déplacement régulier → courant progressivement réduit à mesure que la pièce chauffe.
Si un opérateur utilise un courant insuffisant et compense en se déplaçant extrêmement lentement, la torche peut rester sous charge plus longtemps que nécessaire.
Cela peut augmenter la contrainte thermique totale sur la torche et la pièce à usiner.
2. Pourquoi l'oxyde d'aluminium augmente-t-il le défi du soudage ?
L'aluminium forme naturellement une couche d'oxyde lorsqu'il est exposé à l'air.
Cet oxyde est important car sa température de fusion est considérablement supérieure à celle de l’aluminium sous-jacent.
Matériel
Température de fusion approximative
Métal de base en aluminium
660 °C / 1 220 °F
Oxyde d'aluminium
Au-dessus de 2 000 °C / environ 3 600 à 3 700 °F
AWS décrit l'aluminium de base fondant à environ 660°C tandis que sa couche d'oxyde fond au-dessus de 2 000°C.
Cela signifie que l'aluminium sous l'oxyde peut déjà être fondu tandis que la couche d'oxyde reste solide.
C'est l'une des raisons pour lesquelles AC TIG est largement utilisé pour l'aluminium.
3. Pourquoi AC TIG augmente-t-il la chaleur au niveau du tungstène ?
AC TIG alterne entre :
Électrode négative (EN) — favorise principalement la pénétration et dirige plus de chaleur utile dans la pièce à usiner.
Électrode positive (EP) — fournit une action de nettoyage des oxydes mais exerce une plus grande contrainte thermique sur le tungstène.
AWS explique que le courant positif de l'électrode nettoie l'oxyde d'aluminium tandis que le courant négatif de l'électrode fait fondre l'aluminium sous-jacent.
INWELT note de la même manière qu'une trop grande quantité d'EP peut provoquer une déformation, une érosion et un balling excessif du tungstène, car davantage de chaleur est appliquée à l'électrode pendant la partie positive du cycle.
Donc:
Plus d'EP = plus de nettoyage, mais aussi plus de chauffage au tungstène.
Cette relation est particulièrement importante lors du dépannage de la surchauffe de la torche TIG lors du soudage de l'aluminium AC.
Quelle est la meilleure façon de refroidir une torche TIG pour le soudage de l'aluminium ?
Pour le soudage soutenu de l'aluminium TIG à courant élevé, une torche TIG refroidie par eau est généralement la solution la plus efficace car le liquide de refroidissement éloigne continuellement la chaleur de la tête de torche et de l'ensemble de câbles.
INWELT décrit ses torches TIG refroidies à l'eau comme particulièrement adaptées au soudage au-dessus d'environ 200 ampères à des cycles de service élevés . Ceci doit être traité comme un guide d'application plutôt que comme un point de changement universel, car les conceptions et les valeurs nominales des torches diffèrent.
Le refroidissement par eau devient de plus en plus précieux lorsque :
l'ampérage de soudage augmente;
la longueur de la soudure augmente ;
le temps d'arc augmente ;
les cycles de production deviennent répétitifs ;
les opérateurs ont besoin d'une torche plus petite et à haut ampérage ;
une torche refroidie par air devient inconfortable à tenir ;
les interruptions de refroidissement réduisent la productivité.
La bonne question n’est donc pas simplement :
'À combien d'ampères dois-je souder ?'
C'est:
'Quel courant est-ce que j'utilise, pendant combien de temps et pour quel cycle de service CA ma torche est-elle conçue pour gérer ?'
Devriez-vous utiliser une torche TIG refroidie par air ou par eau pour l'aluminium ?
Aucune des deux méthodes de refroidissement n’est automatiquement correcte pour chaque application d’aluminium.
Une torche TIG refroidie par air ou par gaz offre une configuration plus simple et plus portable, tandis qu'une torche TIG refroidie par eau offre une gestion thermique nettement supérieure pour les applications exigeantes.
Facteur
Torche TIG refroidie par air/gaz
Torche TIG refroidie à l'eau
Méthode de refroidissement
Conception air ambiant/torche
Liquide de refroidissement en circulation
Complexité de l'équipement
Inférieur
Plus haut
Refroidisseur d'eau requis
Non
Oui
Portabilité
Excellent
Modéré
Capacité à courant élevé
Plus limité
Plus haut
Soudage continu
Plus limité
Mieux
Cycle de service élevé
Plus limité
Mieux
Taille de la torche à ampérage élevé
Généralement plus grand
Peut rester plus compact
Entretien
Plus simple
Le refroidisseur et les tuyaux doivent être inspectés
Application idéale
Réparation, soudage sur site et intermittent
Soudage industriel et courant fort
INWELT positionne spécifiquement les torches TIG refroidies à l'eau pour les applications à ampérage élevé et à cycle de service élevé et note qu'un refroidissement efficace autour de la tête permet d'obtenir des dimensions de torche compactes et un contrôle précis.
Quand une torche TIG refroidie par air est-elle un bon choix ?
Un chalumeau TIG refroidi par air ou par gaz peut être approprié lorsque :
le soudage est intermittent;
l'ampérage reste dans les limites nominales de la torche ;
la portabilité est importante ;
le travail consiste principalement en réparation ou en entretien ;
un refroidisseur d'eau ajouterait une complexité inutile.
Quand devriez-vous passer à une torche TIG refroidie à l'eau ?
Envisagez le refroidissement par eau lorsque :
le manche de la torche devient inconfortablement chaud ;
l'application nécessite de longues soudures en aluminium ;
la torche a fréquemment besoin de pauses pour se rafraîchir ;
Le courant de soudage CA s'approche de la limite thermique continue de la torche ;
la production nécessite un cycle de service élevé ;
les températures du câble et de la tête de torche augmentent excessivement.
Si une surchauffe se produit régulièrement au cours d’une production normale, s’arrêter à plusieurs reprises pour laisser refroidir une torche sous-dimensionnée n’est pas une solution efficace à long terme.
Que signifie le cycle de service de la torche TIG ?
TIG Le cycle de service de la torche décrit la durée pendant laquelle la torche peut fonctionner à un courant spécifié sans dépasser sa limite de conception thermique.
Les valeurs du cycle de service sont généralement exprimées en pourcentage.
Par exemple:
Cycle de service
Signification simplifiée
100%
Conçu pour un fonctionnement continu aux valeurs nominales indiquées dans des conditions de test spécifiées
60%
Capacité d'arc supérieure à celle d'une torche à 35 %, mais non continue à la valeur nominale indiquée
35%
Destiné à un fonctionnement beaucoup plus intermittent à la valeur nominale indiquée
Le cycle de service est extrêmement important car l’ampérage à lui seul ne décrit pas les performances thermiques.
Imaginez deux applications :
Application A : 180 A pour les soudures intermittentes courtes.
Application B : 180 A pour les cordons d'aluminium longs et répétitifs.
Les deux utilisent le même ampérage, mais l’application B impose une charge thermique nettement plus importante à la torche.
Donc:
Ne sélectionnez jamais une torche TIG uniquement en fonction de l'ampérage maximum. Évaluez toujours l’ampérage et le cycle de service ensemble.
Ceci est particulièrement important pour le soudage de l’aluminium en production.
Comment la balance AC affecte-t-elle la température de la torche TIG ?
La balance AC contrôle la relation entre la pénétration de l'électrode négative et le nettoyage de l'électrode positive pendant le soudage de l'aluminium TIG . L'utilisation de plus d'EP que nécessaire augmente la chaleur au niveau du tungstène et peut contribuer à une surchauffe.
INWELT explique que l'augmentation de la partie EN du cycle AC offre plusieurs avantages, notamment une réduction de l'érosion du tungstène et une réduction du balling. À l’inverse, l’augmentation du EP permet un nettoyage supplémentaire mais met plus de chaleur dans le tungstène.
Pour les équipements à onduleur modernes soudant de l'aluminium correctement nettoyé, INWELT identifie environ 75 % EN comme point de départ typique utile , tandis que des matériaux plus anciens ou plus sales peuvent nécessiter plus de nettoyage et que l'aluminium très propre peut permettre des valeurs EN plus proches de 80 %.
Il s’agit d’un point de départ et non d’une spécification universelle.
Différentes machines à souder peuvent également exprimer différemment l'équilibre CA, vérifiez donc toujours les instructions du fabricant de la source d'alimentation.
Que se passe-t-il s’il y a trop d’EP ?
Un temps de pose excessif de l'électrode peut provoquer :
érosion du tungstène ;
amas excessifs de tungstène ;
comportement d'arc instable ;
zone excessivement gravée ou nettoyée ;
chauffage inutile des électrodes.
Si la soudure nécessite un EP inhabituellement élevé juste pour obtenir une flaque d'eau acceptable, inspectez la surface de l'aluminium avant d'apporter d'autres modifications aux paramètres.
Le matériau peut simplement nécessiter un meilleur nettoyage mécanique.
Le nettoyage de l'aluminium peut-il réduire la surchauffe de la TIG ?
Oui, indirectement. L'aluminium propre nécessite moins de travail d'élimination des oxydes de l'arc CA, ce qui permet à l'opérateur d'éviter une action de nettoyage positive inutile de l'électrode et le chauffage supplémentaire du tungstène qui y est associé.
AWS recommande d'éliminer la graisse et la contamination, puis d'utiliser une brosse métallique en acier inoxydable propre pour éliminer l'oxyde d'aluminium avant le soudage. Une brosse utilisée sur l'acier ne doit pas être réutilisée sur l'aluminium car elle peut introduire une contamination.
INWELT recommande également de pré-nettoyer l'aluminium avant d'ajuster la balance AC, notant qu'un nettoyage mécanique efficace peut réduire la quantité d'EP requise pendant le soudage.
Quelle est la séquence correcte de nettoyage de l’aluminium ?
Une séquence de préparation pratique est la suivante :
Éliminez l'huile, la graisse et la contamination de surface avec une méthode de nettoyage appropriée.
Laissez le matériau sécher.
Retirez l'oxyde à l'aide d'une brosse en acier inoxydable dédiée ou d'une méthode de préparation adaptée.
Gardez les outils de nettoyage spécifiques à l'aluminium séparés des outils en acier au carbone.
Gardez le métal d’apport propre et sec.
Souder peu de temps après la préparation lorsque cela est possible.
L’objectif n’est pas seulement une propreté esthétique.
Un aluminium plus propre contribue à produire des conditions de soudage plus stables en dépendant moins d'un nettoyage EP agressif.
Comment les paramètres de soudage peuvent-ils réduire la chaleur de la torche TIG ?
L’objectif ne doit pas être de réduire l’ampérage autant que possible.
Une soudure en aluminium réalisée avec un courant insuffisant peut obliger l'opérateur à se déplacer trop lentement, augmentant ainsi le temps d'arc et l'exposition totale à la chaleur.
Optimisez plutôt le cycle de soudage complet.
Utilisez suffisamment de courant pour établir la flaque d’eau rapidement
Étant donné que l’aluminium évacue rapidement la chaleur, le début d’une soudure nécessite souvent une énergie relativement élevée.
AWS note que la conductivité thermique de l'aluminium peut rendre la fusion initiale difficile et que les paramètres de soudure doivent souvent diminuer ultérieurement à mesure que la chaleur s'accumule dans la pièce.
Une pédale ou un contrôle d'ampérage à distance est donc particulièrement utile pour le soudage manuel de l'aluminium TIG .
Une séquence pratique est la suivante :
Établissez rapidement la flaque d'eau → maintenez une course constante → réduisez le courant à mesure que la pièce s'imprègne de chaleur.
Évitez les déplacements inutilement lents
Une fois qu’une flaque d’eau stable s’est formée, le fait de s’attarder au même endroit augmente :
accumulation de chaleur dans les métaux communs ;
temps d'allumage de la torche ;
distorsion;
largeur de soudure ;
risque de brûlure.
L’aluminium récompense généralement davantage un mouvement contrôlé et décisif qu’un chauffage prolongé.
Évitez une longueur d'arc excessive
Un arc inutilement long peut réduire le contrôle et augmenter la zone affectée par l’arc.
Maintenez une distance appropriée entre l’électrode et la pièce de travail tout en évitant la contamination par le tungstène.
Utilisez le contrôle d'ampérage à distance lorsque cela est approprié
Pour le soudage manuel de l'aluminium, une pédale ou une commande du bout des doigts permet au soudeur de compenser les changements de température de la pièce.
Ceci est précieux car le courant requis au début d’une soudure d’aluminium peut être supérieur au courant requis plus tard dans le même joint.
La sélection du tungstène affecte- TIG elle la surchauffe de la torche ?
Oui. Le type de tungstène, le diamètre et l'équilibre CA affectent tous la température de l'électrode et la stabilité de l'arc. Un tungstène sous-dimensionné ou un EP excessif peut surchauffer l'électrode même lorsque la torche elle-même est par ailleurs correctement sélectionnée.
Les applications modernes de l'aluminium TIG utilisent couramment des électrodes en tungstène allié telles que les types lanthanés, cériés ou zirconiés en fonction de la machine à souder et de l'application.
AWS note que l'aluminium moderne GTAW utilise couramment des torches refroidies à l'eau avec des électrodes telles que du tungstène zirconié ou cérié, tandis que la technologie inverseur permet la sélection d'électrodes sur une large gamme d'épaisseurs de matériaux.
Le diamètre du tungstène doit correspondre :
Ampérage CA ;
type d'électrode ;
Solde CA ;
forme d'onde ;
recommandations en matière de source d’alimentation.
Quels sont les signes d’un tungstène surchauffé ?
Les symptômes courants comprennent :
ballonnement excessif ;
pointe d'électrode déformée ;
érosion rapide;
arc instable ;
fractionnement du tungstène ;
difficulté à diriger l'arc.
INWELT identifie spécifiquement un EP excessif comme une cause de déformation et d'érosion du tungstène.
N'augmentez pas automatiquement la taille du tungstène sans déterminer pourquoi l'électrode surchauffe.
La cause sous-jacente peut être un EP excessif, un courant excessif ou une configuration de torche inadaptée.
Pourquoi ma torche TIG refroidie à l'eau devient-elle toujours chaude ?
Une torche TIG refroidie à l'eau peut toujours surchauffer si le débit du liquide de refroidissement est restreint ou si la torche fonctionne au-delà de son courant nominal et de son cycle de service.
Le refroidissement par eau ne fonctionne que lorsque la chaleur peut circuler efficacement dans l’ensemble du circuit.
Vérifier:
niveau de liquide de refroidissement ;
état du liquide de refroidissement ;
fonctionnement de la pompe ;
tuyaux d'entrée et de retour ;
les tuyaux sont pliés ;
connecteurs endommagés ;
débit d'air du radiateur ;
passages internes bloqués;
courant de soudage réel ;
Indice de cycle de service de la torche.
Une torche refroidie à l'eau qui devient soudainement beaucoup plus chaude qu'elle ne le fait normalement doit être examinée avant de poursuivre le soudage à courant élevé.
Un changement brusque de température peut indiquer un problème de circulation du liquide de refroidissement.
Quels sont les signes les plus courants de surchauffe de la torche TIG ?
Une torche peut fonctionner en dehors de sa plage thermique préférée si vous remarquez :
la poignée devient excessivement chaude ;
la température du câble augmente considérablement ;
le tungstène se détériore inhabituellement rapidement ;
les composants de la torche se déforment ou se décolorent ;
la température du liquide de refroidissement devient anormale ;
le débit de retour du liquide de refroidissement diminue ;
l'arc devient instable ;
les consommables tombent en panne à plusieurs reprises ;
le soudage doit être interrompu fréquemment pour refroidir la torche.
La première question diagnostique doit toujours être :
La torche fonctionne-t-elle selon son ampérage CA et son cycle de service nominal ?
Si tel est le cas, étudiez le débit du liquide de refroidissement, les connexions des câbles, les consommables, la balance CA et la technique de soudage.
Comment dépanner une torche TIG en surchauffe, étape par étape ?
Utilisez cette séquence avant de remplacer des composants inutilement.
Étape diagnostique
Que vérifier
Action Corrective
1. Vérifiez l'ampérage
Courant alternatif réel
Comparer avec la valeur AC de la torche
2. Vérifiez le cycle de service
Durée réelle d'allumage de l'arc
Restez dans la capacité thermique nominale
3. Inspectez le refroidissement
Niveau et circulation du liquide de refroidissement
Corriger les restrictions ou les problèmes de pompe
4. Vérifiez le solde AC
PE excessif
Augmenter EN lorsque les conditions de soudure le permettent
5. Inspectez le tungstène
Diamètre et état
Utiliser la bonne électrode
6. Vérifiez l’aluminium
Oxyde, graisse, contamination
Nettoyer avant de souder
7. Évaluer la technique
Vitesse de déplacement et longueur de l'arc
Réduisez le temps d’arc inutile
8. Vérifiez les connexions
Connexions de câbles et d'alimentation
Resserrez ou remplacez les composants endommagés
9. Évaluer la capacité de la torche
Surchauffe répétée dans des conditions normales d'utilisation
Améliorer le refroidissement ou la puissance de la torche
Étape 1 : Vérifiez la valeur nominale du courant alternatif, pas seulement la valeur nominale du courant continu
Une torche peut avoir différentes valeurs nominales AC et DC.
Étant donné que l'aluminium est généralement soudé à l'aide de AC GTAW , la spécification AC est le chiffre pertinent.
Étape 2 : Mesurer le temps réel d'activation de l'arc
Une torche qui survit à des soudures occasionnelles à 180 A peut se comporter très différemment lorsqu'elle est utilisée à proximité de 180 A pour de longs cordons de production.
Étape 3 : Vérifiez le débit du liquide de refroidissement
Si vous utilisez une torche refroidie à l'eau, vérifiez que le liquide de refroidissement circule réellement.
Étape 4 : Vérifiez le solde AC
Trop d'EP augmente le chauffage de l'électrode.
Étape 5 : Inspectez le tungstène
Un amas ou une érosion excessive fournit une preuve utile d’un déséquilibre thermique.
Étape 6 : Inspecter la pièce
Éliminez la contamination et l'oxyde plutôt que de demander à l'arc d'effectuer tout le nettoyage électriquement.
Étape 7 : Améliorez la torche si nécessaire
Si une application de production fonctionne systématiquement à proximité de la limite thermique de la torche, la solution à long terme est généralement une torche plus adaptée et non des interruptions répétées du refroidissement.
Quelle torche TIG devriez-vous choisir pour le soudage de l'aluminium ?
Le meilleur La torche TIG pour le soudage de l'aluminium est une torche dont l'intensité nominale CA, le cycle de service et la méthode de refroidissement dépassent les exigences du cycle de soudage réel avec une marge de fonctionnement appropriée.
Considérez au moins ces facteurs :
Facteur de sélection
Pourquoi c'est important
Intensité nominale CA
L'aluminium est généralement TIG soudé avec AC
Cycle de service
Détermine l'endurance thermique
Méthode de refroidissement
Détermine la capacité d'évacuation de la chaleur
Capacité de tungstène
Doit supporter le courant de soudage
Taille de la tête de torche
Affecte l’accessibilité
Longueur du câble
Affecte le mouvement de l'opérateur
Flexibilité du câble
Affecte l'ergonomie
Compatibilité des connecteurs
Doit correspondre à la source d'alimentation TIG
Disponibilité des consommables
Affecte les coûts de maintenance et d’exploitation
Pour le soudage industriel exigeant de l’aluminium, la configuration privilégiée est souvent :
Torche TIG refroidie à l'eau + Indice de courant alternatif approprié + Cycle de service élevé + Unité de refroidissement fiable
Quelle torche INWELT TIG convient au soudage de l'aluminium ?
INWELT propose des séries WP refroidies au gaz et à l'eau TIG torches de soudage pour différentes exigences en matière d'ampérage et de rapport cyclique.
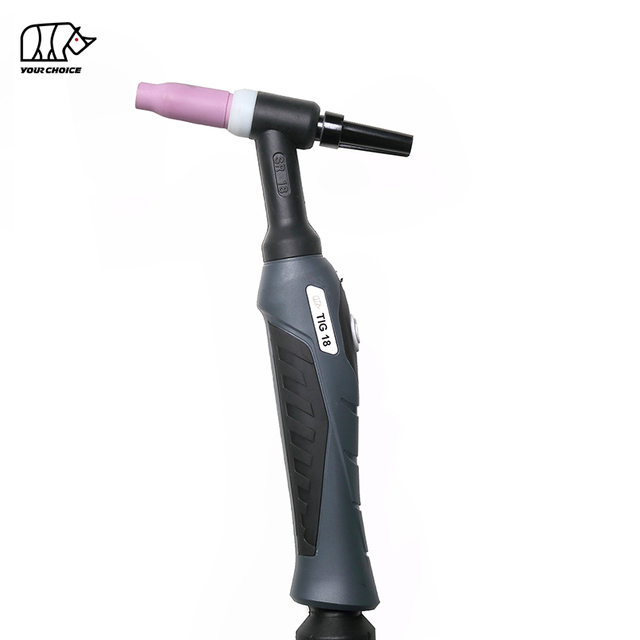
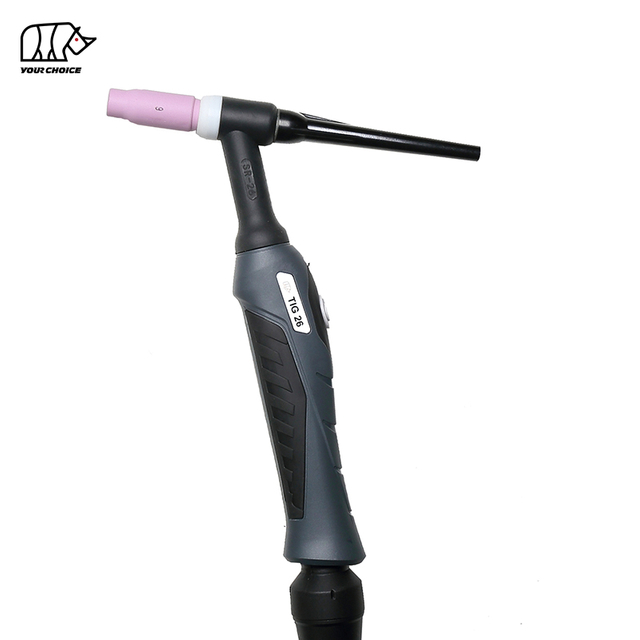
Deux exemples utiles sont les INWELT WP18 et INWELT WP26.
INWELT WP18 contre WP26 pour le soudage de l'aluminium
Spécification
INWELT WP18
INWELT WP26
Refroidissement
Refroidi à l'eau
Refroidi au gaz
Classement CA
240 A
150 A
Cycle de service CA
100%
35%
Cote CC
320 A
180 A
Capacité de l'électrode
0,5 à 4 mm
0,5 à 4 mm
Longueurs standards
4 m / 8 m
4 m / 8 m
Meilleur ajustement
Soudage à courant élevé et à service prolongé
Soudage intermittent et à courant modéré
Les spécifications actuelles de INWELT WP18 répertorient 240 A CA à un cycle de service de 100 % et 320 A CC à un cycle de service de 100 % avec refroidissement par eau.
Le WP26 est refroidi au gaz et actuellement spécifié à 150 A AC et 180 A DC à un cycle de service de 35 %.
Cette comparaison montre pourquoi l'ampérage seul ne suffit pas.
Une torche évaluée à 150 A CA à un cycle de service de 35 % et une torche évaluée à 240 A CA à un cycle de service de 100 % répondent à des exigences de production très différentes.
le soudage de l'aluminium nécessite un ampérage CA plus élevé ;
les cordons de soudure sont longs ;
la production est répétitive ;
un cycle de service élevé est requis ;
une torche refroidie au gaz devient excessivement chaude ;
les opérateurs veulent moins d’interruptions de refroidissement.
INWELT répertorie le WP18 comme une torche refroidie à l'eau avec des options de câble de 4 m et 8 m, une plage d'électrodes de 0,5 à 4 mm et des valeurs nominales de 240 A CA / 320 A CC à un cycle de service de 100 %.
Pour les fabricants d’aluminium confrontés à des surchauffes répétées de la torche, le passage à une configuration refroidie à l’eau correctement adaptée peut constituer une solution plus durable que la simple réduction du rendement de soudage.
Quand le INWELT WP26 est-il un choix pratique ?
Le INWELT La torche de soudage WP26 refroidie au gaz TIG est mieux adaptée aux applications où la portabilité et la simplicité de l'équipement sont des priorités et où le soudage reste dans sa capacité thermique nominale.
Les cas d'utilisation typiques incluent :
soudage intermittent TIG ;
entretien;
fabrication;
travaux de réparation;
soudage de l'aluminium à courant modéré ;
applications où un refroidisseur d’eau séparé n’est pas souhaitable.
INWELT spécifie actuellement le WP26 à 150 A CA et 180 A CC à un rapport cyclique de 35 %.
Pour les applications nécessitant des soudures continues plus longues ou une capacité thermique sensiblement plus élevée, la configuration refroidie par eau WP18 est la direction la plus appropriée.
Comment les distributeurs et les marques de soudage peuvent-ils sélectionner la bonne torche TIG ?
Pour les distributeurs de matériel de soudage, les grossistes et les marques privées, le choix des torches doit tenir compte non seulement de l'ampérage maximum, mais également des applications du client final.
Un distributeur approvisionnant des ateliers de réparation automobile peut avoir besoin d’une gamme de produits différente de celle d’un distributeur approvisionnant des usines de fabrication d’aluminium.
Les données d'application utiles comprennent :
Exigences en matière d'ampérage CA et CC ;
cycle de service attendu ;
préférence pour le refroidissement air/gaz ou eau ;
longueur du câble ;
gamme d'électrodes ;
type de connecteur ;
configuration de la tête de torche ;
exigences de commutation ;
industrie cible ;
exigences en matière d'emballage et de marque.
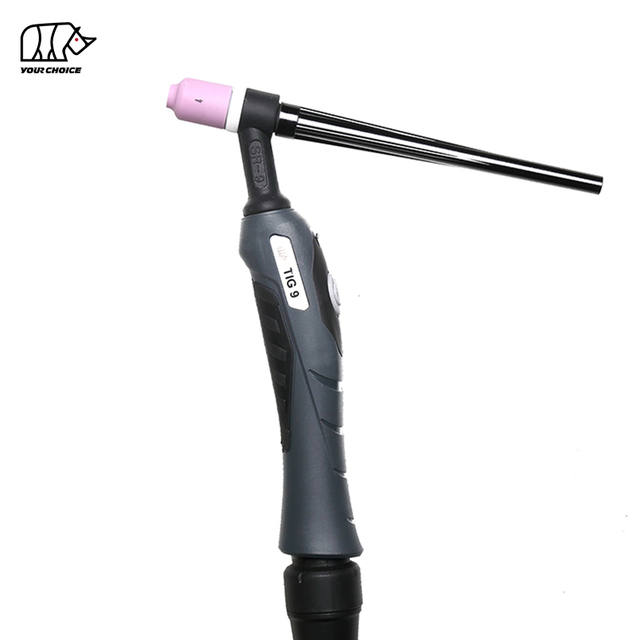
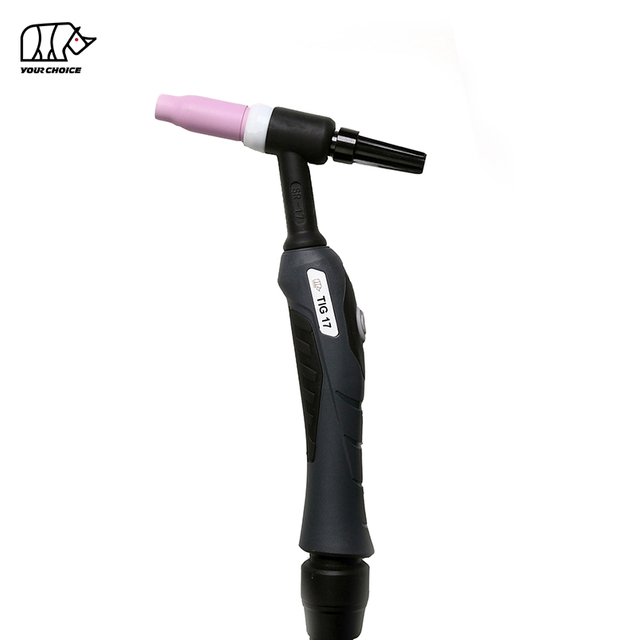
Le programme de fabrication de torches INWELT de TIG comprend actuellement les produits des séries WP9 , WP17 , WP18 et WP26 et prend en charge la personnalisation et les services OEM/ODM pour les acheteurs professionnels.
Vous recherchez un fabricant de torches de soudage OEM TIG ?
INWELT fournit TIG des solutions de torches de soudage pour :
marques d'équipement de soudage;
importateurs;
distributeurs;
grossistes;
les fabricants ;
fournisseurs de soudage industriel.
Les options disponibles incluent des configurations de torches TIG refroidies au gaz et à l'eau, différentes longueurs de câble, des options de connecteurs, des commutateurs et une marque personnalisée.
Pour une recommandation plus précise, fournissez l' ampérage CA requis, le cycle de service, la longueur du câble, le type de connexion et l'application de soudage cible lors de la demande de devis.
Découvrez les INWELT TIG torches de soudage
Demander un échantillon de torche OEM/ODM TIG ou un devis groupé
FAQ sur la surchauffe de la torche TIG lors du soudage de l'aluminium
Pourquoi ma torche TIG devient-elle extrêmement chaude lors du soudage de l'aluminium ?
Une torche TIG peut devenir extrêmement chaude pendant le soudage de l'aluminium car la conductivité thermique élevée de l'aluminium nécessite souvent un courant de soudage relativement élevé, tandis que la partie positive de l'électrode du courant alternatif TIG impose une charge thermique supplémentaire sur le tungstène. Un courant excessif, de longues périodes d'arc, un EP élevé et un refroidissement insuffisant peuvent tous augmenter la température de la torche.
À quel ampérage dois-je utiliser une torche TIG refroidie à l'eau ?
Il n'existe pas d'ampérage de changement universel car les conceptions et les cycles de service des torches TIG varient.
INWELT identifie les torches refroidies à l'eau TIG comme étant particulièrement adaptées aux ampérages supérieurs à environ 200 A à des cycles de service élevés , mais la décision réelle doit être basée sur la valeur nominale CA du fabricant, le cycle de service et le temps d'arc réel de l'application.
Une torche TIG refroidie à l'eau est-elle meilleure pour l'aluminium ?
Pour le soudage de l'aluminium à fort courant, de longue durée ou de production, une torche TIG refroidie par eau offre généralement une meilleure gestion thermique.
Pour le soudage à faible courant ou intermittent, une torche refroidie par air ou par gaz correctement dimensionnée peut être plus simple et plus économique.
Quelle balance CA dois-je utiliser pour le soudage de l'aluminium TIG ?
Pour de nombreuses machines à onduleur TIG modernes et pour l'aluminium correctement nettoyé, environ 75 % d'EN peut être un point de départ utile.
Le réglage exact dépend de la source d'alimentation, de l'état du matériau et de la quantité de nettoyage requise. INWELT note qu'un matériau plus sale peut nécessiter plus de EP, tandis que l'aluminium très propre peut permettre des valeurs EN plus proches de 80 %.
Une électrode plus positive rend-elle une torche TIG plus chaude ?
Oui.
L'augmentation du temps de contact positif de l'électrode augmente l'action de nettoyage de l'oxyde mais met également plus de chaleur dans le tungstène. Trop d'EP peut provoquer une érosion, une déformation, un balling excessif et un arc instable du tungstène.
L'aluminium sale peut TIG il provoquer une surchauffe de la torche ?
L’aluminium sale peut y contribuer indirectement.
Un oxyde important ou une contamination peuvent nécessiter une action de nettoyage EP plus importante, augmentant ainsi la chaleur au niveau du tungstène. Un nettoyage mécanique approprié réduit la quantité de nettoyage qui doit être effectuée électriquement par l'arc AC.
Pourquoi ma torche TIG refroidie à l'eau devient-elle toujours chaude ?
Les causes possibles incluent un liquide de refroidissement insuffisant, une mauvaise circulation, des tuyaux pliés, une pompe défectueuse, des passages de refroidissement restreints, un courant de soudage excessif ou un fonctionnement au-delà du cycle de service nominal de la torche.
Si la température change brusquement par rapport au fonctionnement normal, inspectez la circulation du liquide de refroidissement avant de poursuivre le soudage à courant élevé.
Quelle est la meilleure torche TIG pour le soudage de l'aluminium à courant élevé ?
Pour le soudage de l'aluminium à courant élevé TIG , choisissez une torche avec un ampérage nominal CA adéquat, un cycle de service élevé et un refroidissement par eau..
Par exemple, le INWELT WP18 est spécifié comme une torche TIG refroidie à l'eau, conçue pour 240 A CA à un cycle de service de 100 % , ce qui la rend adaptée aux applications exigeantes en aluminium où la capacité thermique est importante.
Conclusion : Comment pouvez-vous éviter la surchauffe de la torche TIG pendant le soudage de l'aluminium ?
Empêcher la surchauffe de la torche TIG pendant le soudage de l'aluminium nécessite plus que simplement réduire l'intensité du courant de soudage.
La stratégie de gestion thermique la plus efficace combine :
Valeur nominale correcte de la torche AC + cycle de service adéquat + refroidissement approprié + équilibre AC optimisé + aluminium propre + tungstène correct + technique de soudage contrôlée.
Pour le soudage intermittent et à courant modéré, une torche TIG refroidie au gaz ou à l'air de taille appropriée peut constituer une solution économique et portable.
Pour une fabrication soutenue d'aluminium à courant élevé, une torche TIG refroidie à l'eau offre une capacité thermique nettement supérieure et peut réduire le besoin d'interruptions fréquentes de refroidissement.
La règle de sélection la plus importante est simple :
Comparez toujours le courant de soudage CA réel et le cycle de service de production avec les spécifications nominales du fabricant de la torche TIG .
Pour les applications exigeantes en aluminium, le INWELT WP18 fournit un refroidissement par eau avec une valeur nominale publiée de 240 A CA à un cycle de service de 100 %, tandis que le WP26 refroidi au gaz est spécifié à 150 A CA à un cycle de service de 35 %.
Ces spécifications illustrent pourquoi le choix du système de refroidissement et du cycle de service corrects est tout aussi important que le choix de l'ampérage.
INWELT fournit des torches de soudage de la série { WP TIG pour les marques d'équipements de soudage, les distributeurs, les grossistes et les utilisateurs industriels, avec des options OEM/ODM pour différentes longueurs de câble, connexions et exigences d'application.
Besoin d'aide pour sélectionner une torche TIG pour le soudage de l'aluminium ?
Fournissez l'intensité CA requise, le cycle de service, la durée de soudage, le modèle de torche existant, la longueur du câble et les exigences en matière de connecteur, et INWELT pourra recommander une configuration de torche TIG appropriée.
Ce site Web utilise des cookies et des technologies similaires (« cookies »). Sous réserve de votre consentement, nous utiliserons des cookies analytiques pour suivre le contenu qui vous intéresse, et des cookies marketing pour afficher des publicités basées sur vos centres d'intérêt. Pour ces mesures, nous faisons appel à des prestataires tiers qui peuvent également utiliser les données à leurs propres fins.
Vous donnez votre consentement en cliquant sur « Tout accepter » ou en appliquant vos paramètres individuels. Vos données peuvent alors également être traitées dans des pays tiers en dehors de l'UE, comme les États-Unis, qui ne disposent pas d'un niveau de protection des données correspondant et où, notamment, l'accès des autorités locales ne peut pas être efficacement empêché. Vous pouvez à tout moment révoquer votre consentement avec effet immédiat. Si vous cliquez sur « Tout refuser », seuls les cookies strictement nécessaires seront utilisés.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių