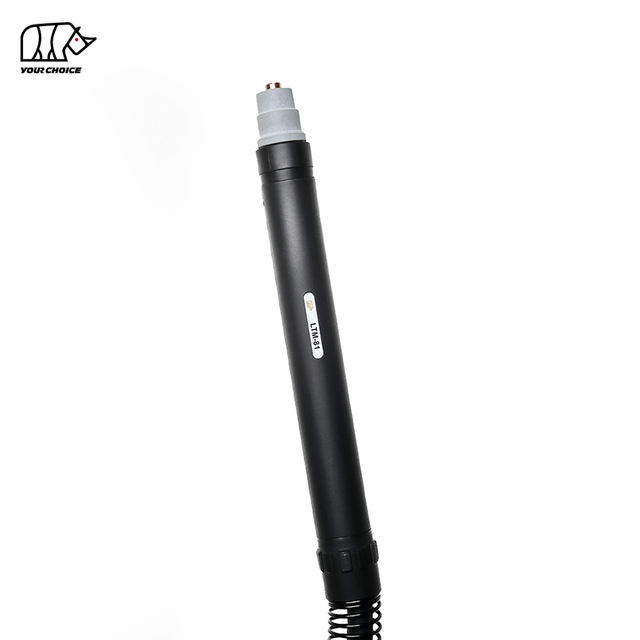
100А HF CNC gorionik za plazma sečenje за механизовано сечење метала
INWELT LTM101 је ваздушно хлађени машински плазма горионик дизајниран за CNC столове за сечење, аутоматизоване системе за сечење профила и индустријску механизовану плазму.
LTM101 је оцењен на 100А са циклусом рада од 60% и користи високофреквентни ( HF ) лук за покретање.
Тренутна INWELT спецификација укључује:
Називна струја 100А
60% радног циклуса
Ваздушно хлађење
HF паљење
Радни притисак 4,5–5,0 бара
Прибл. Проток ваздуха 180 Л/мин
Прибл. Препоручује се 100 секунди после протока
Стандардни 6 м вод за бакљу
Доступне су више опција за повезивање позади, укључујући М14×1, М16×1.5, 1/4Г, 3/8Г и централне конфигурације адаптера.
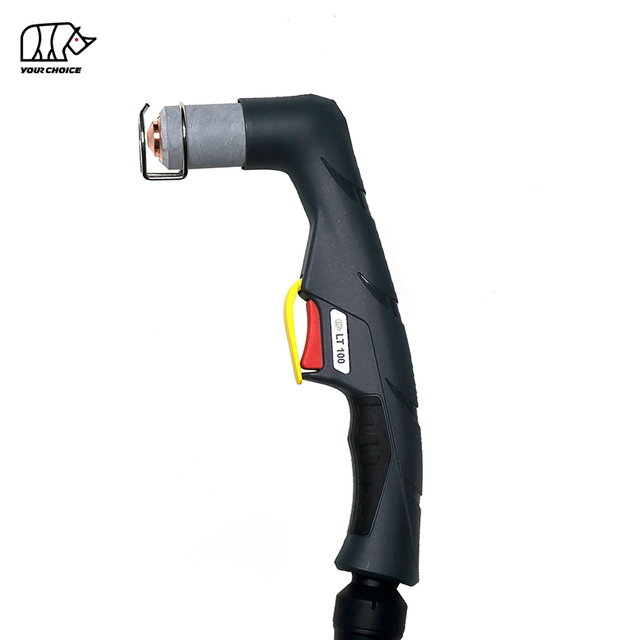
За разлику од ручне лампе LT 101, LTM101 је дизајниран посебно за фиксну монтажу и аутоматско сечење.
INWELT LTM101 Техничке спецификације
| Спецификација |
INWELT LTM101 |
| Врста производа |
CNC / Механизовано Gorionik za plazma sečenje |
| Модел |
LTM101 |
| Бранд |
INWELT |
| Називна струја |
100 А |
| Дути Цицле |
60% |
| Хлађење |
Ваздух |
| Покретање лука |
HF |
| Гас |
Ваздух |
| Притисак гаса |
Прибл. 4,5–5,0 бара |
| Проток гаса |
Прибл. 180 Л/мин |
| Препоручени пост-проток |
Прибл. 100 секунди |
| Стандардна дужина кабла |
6 м |
| Операција |
CNC / Механизовано |
| Опције конектора |
М14×1 / М16×1,5 / 1/4Г / 3/8Г / Centralni adapter |
| Стандард Тип Фамили |
Ø1.1 / Ø1.4 / Ø1.7 мм |
| Ектендед Цонсумаблес |
Доступан |
| OEM / ODM |
Доступан |
| Привате Лабел |
Доступан |
Коначну компатибилност треба потврдити у складу са извором енергије плазме, HF почетном архитектуром, колом пилот-лука, задњом везом, монтажом машине и CNC системом.
LTM101 Машинска бакља вс. LT 101 ручна бакља
LTM101 и LT 101 припадају истој општој потрошној платформи, али их треба третирати као засебне комплетне производе бакље.
| Функција |
LTM101 |
LT 101 |
| Главна апликација |
CNC / Механизовано |
Мануал |
| Торцх Геометри |
Право тело машине |
Ручна лампа |
| Операција |
Контролисана машинама |
Оператер контролише |
| Монтажа |
Фиксни држач бакље |
Хандхелд |
| Триггер |
Није примарни метод контроле |
Ручни окидач |
| CNC Интеграција |
Примарна употреба |
Није примарна употреба |
Неки потрошни материјал се може делити између две породице горионика, али комплетни склопови горионика и каблови/контролни аранжмани не би требало аутоматски да се третирају као заменљиви.
За ову страницу производа, спецификације машинске бакље треба да остану примарни фокус.
Зашто користити LTM101 за CNC плазма резање?
Механизовани горионик мора да обезбеди поновљиво позиционирање и стабилну интеграцију са CNC системом сечења.
Прави дизајн машинске бакље
LTM101 користи машински оријентисано тело бакље дизајнирано за фиксну монтажу.
Ово омогућава систему CNC да одржава конзистентан:
Поравнање бакље
Угао сечења
Висина пирсинга
Висина сечења
Путања кретања
100А Цуррент Цапацити
LTM101 је оцењен на 100А.
Ово га чини погодним за компатибилне плазма системе средњег до високог излаза CNC који раде у оквиру проверених граница струје и радног циклуса.
60% радни циклус
Горионик је специфициран на 60% радног циклуса при називним условима.
На стварно топлотно оптерећење такође може утицати проток ваздуха, температура околине, стање потрошног материјала и редослед сечења.
6 м Стандардна бакља
Тренутна стандардна конфигурација машинског горионика користи провод од 6 м , пружајући практичан домет за многе CNC распореде столова.
Како HF почетак функционише на LTM101
LTM101 користи високофреквентно покретање лука.
HF покретање генерише високонапонски, високофреквентни сигнал за покретање плазма лука без потребе да врх за сечење механички удари у радни предмет.
Ово може да обезбеди поновљиво покретање лука када су горионик и извор напајања правилно усклађени.
Међутим, HF плазма системи захтевају пажљиву CNC интеграцију јер електрична енергија високе фреквенције може да створи електромагнетне сметње.
Табела CNC треба да користи одговарајуће:
Не описујте HF као универзално бољи за CNC апликације.
Машинска бакља која није HF може бити пожељнија у неким окружењима са електронском контролом, док је LTM101 прикладан када је извор енергије плазме посебно дизајниран за HF покретање.
LTM101 CNC Компатибилност плазма резача
Сама оцена од 100А не потврђује компатибилност.
Пре замене постојеће CNC машинске лампе, проверите комплетан интерфејс.
Потврдите HF Покретање
Извор енергије плазме мора да подржава конфигурацију покретања лука LTM101 HF .
Потврдите називни излаз
Машина треба да ради у оквиру верификованог опсега струје LTM101 .
Потврдите прикључак за струју и гас
Доступне LTM101 конфигурације укључују:
М14×1
М16×1.5
1/4Г
3/8Г
Централни адаптер
Потврдите Пилот-Арц круг
Веза пилот-лука мора одговарати извору плазма енергије.
Потврдите CNC интеграцију контроле
Контролер машине и плазма извор напајања морају да обезбеде одговарајући аутоматизовани старт/стоп интерфејс.
Потврдите монтажу бакље
Проверите стварне LTM101 димензије тела пре пројектовања или наручивања монтажне обујмице.
За OEM CNC пројекте, INWELT треба да обезбеди цртеж са димензијама који приказује:
LTM101 Комплетне конфигурације машинске бакље
INWELT тренутно наводи неколико комплетних LTM101 склопова машинске бакље.
| INWELT |
референце кода |
Конфигурација |
| ИЈВУ0671 |
ПА0110 |
LTM101 / 6 м / М14×1 |
| ИЈВУ0677 |
ПА0111 |
LTM101 / 6 м / Centralni adapter |
| ИЈВУ0692 |
— |
LTM101 / 6 м / 1/4Г |
| ИЈВУ0693 |
— |
LTM101 / 6 м / 3/8Г |
| ИЈВУ0694 |
— |
LTM101 / 6 м / М16×1,5 |
Ове опције повезивања су драгоцене за дистрибутере и произвођаче опреме који подржавају различите интерфејсе плазма извора напајања.
Немојте претпостављати да се један конектор може заменити другим без потврде комплетног електричног и пнеуматског уређења.
LTM101 Стандардни савети за сечење
Породица потрошног материјала LTM101 укључује неколико стандардних пречника врхова.
| INWELT |
Референтна |
величина кода |
| ИЈВВ0617-11 |
ПД0101-11 |
Ø1,1 мм |
| ИЈВВ0617-14 |
ПД0101-14 |
Ø1,4 мм |
| ИЈВВ0617-17 |
ПД0101-17 |
Ø1,7 мм |
Одговарајући врх треба изабрати у складу са извором плазме напајања и радном струјом.
Не бирајте највећу млазницу само зато што је горионик оцењен на 100А.
Пре употребе треба потврдити ограничења струје потрошног материјала и системска подешавања.
Који LTM101 врх треба користити на 100А?
Тренутна архитектура потрошног материјала LT 101/ LTM101 укључује више пречника млазница јер платформа може да подржи различите услове рада.
У упоредивим системима у стилу А101, Ø1,4 мм се обично повезује са радом од приближно 100 А.
За страницу INWELT LTM101 , међутим, објавите графикон ампераже према млазници тек након што потврдите тачну INWELT спецификацију теста.
Верификована табела би идеално требало да покаже:
Пречник врха
Препоручена струја
Материјал
Притисак
Режим резања
Ово је поузданије од копирања тренутног мапирања другог произвођача.
LTM101 Проширени савети за сечење
INWELT такође испоручује проширени потрошни материјал за апликације које захтевају додатни досег.
Тренутни делови укључују:
| INWELT |
референце кода |
Опис |
| ИЈВВ0673-14 |
ПД0117-14 |
Продужени врх Ø1,4 мм |
| ИЈВВ0673-17 |
ПД0117-17 |
Продужени врх Ø1,7 мм |
| ИЈВВ0677 |
— |
Проширени врх / 50А конфигурација |
Проширени врхови могу побољшати приступ у удубљеним или геометријски ограниченим подручјима.
За CNC сечење, проверите да ли је проширени потрошни материјал одговарајући за програмирану висину горионика и процес пре употребе.
LTM101 Електрода и Gasni difuzor
Стандард Елецтроде
INWELT Шифра: ИЈВЦ0617
Референца: ПР0101
Електрода преноси електричну енергију унутар плазма бакље.
Треба га редовно проверавати због прекомерног трошења.
Дубоко истрошена електрода може допринети:
Ектендед Елецтроде
INWELT Шифра: ИЈВЦ0672
Референца: ПР0116
Ова електрода је намењена за компатибилне конфигурације са продуженим потрошним материјалом.
Gasni difuzor
INWELT Шифра: ИЈВГ0617
Референца: ПЕ0101
Дифузор контролише дистрибуцију процесног гаса око електроде и млазнице.
Замените га ако је напукао, изобличен или јако контаминиран.
LTM101 Спољашње млазнице и компоненте за држање
Платформа LTM101 / LT 101 укључује неколико спољних предњих делова.
Спољашња млазница
INWELT Шифра: ИЈВТ0677
Референца: ПЦ0111
Ова компонента окружује и штити унутрашњи потрошни склоп.
Поклопац за задржавање контактне млазнице
INWELT Шифра: ИЈВТ0691
Референца: ПЦ0130
Поклопац за држање помаже у осигурању потрошног материјала на предњем крају.
Крунски штит са изолатором
INWELT Шифра: ИЈТН0095
Референца: ЦВ0039
Ова компонента је наведена за LT 101–141 конфигурације.
Одстојник за сечење контаката
INWELT Шифра: ИЈТН0089
Референца: ЦВ0023
Користите само са одговарајућом бакљом и конфигурацијом сечења.
LTM101 Склопови каблова
Тренутни склопови каблова машинске бакље укључују:
| INWELT |
конфигурацију кода |
| ИЈВО10210077-00 |
LT М100/101 / 10 мм² / 6 м / навојни прикључак |
| ИЈВО10210071-00 |
LT М100/101 / 10 мм² / 6 м / централни адаптер |
Шира породица LT100 /101 такође садржи додатне склопове каблова.
За ову LTM101 страницу, прво наведите склопове каблова специфичне за машину и померите склопове каблова за ручну бакљу на страницу LT 101.
Ово одржава ентитет производа чистим за купце и претраживаче.
LTM101 Адаптери конектора
INWELT нуди неколико опција задњег адаптера за различите интерфејсе машина.
| INWELT |
Адаптер кода |
| ИЈАУ5698 |
1/8Г → 1/4Г |
| ИЈАУ5697 |
1/8Г → 3/8Г |
| ИЈАУ5699 |
1/8Г → М14×1 |
| ИЈАУ5690 |
1/8Г → М16×1,5 |
| ИЈАИ0089 |
5-пински плазма централни адаптер, страна горионика |
Ове информације о конектору на нивоу дела су један од најјачих одељака које треба држати на страници јер помаже дистрибутерима да смање неусклађеност горионика замене.
Детаљи о резервним деловима:
| ХАНД ТОРЦХ |
| Код |
Реф. |
Опис |
| ИЈВУ6961 |
ПА1450 |
Плазма бакља за сечење LT 101/6м М14×1 |
| ИЈВУ6967 |
|
Плазма бакља за сечење LT 101/6м 3/8Г |
| ИЈВУ6968 |
ПА1452 |
Плазма бакља за сечење LT 101/6м централни адаптер |
| ИЈВУ6969 |
|
Плазма бакља за сечење LT 101/6м М16×1,5 |
| ИЈВУ6960 |
|
Плазма бакља за сечење LT 101/6м 1/4Г |
| МАЦХИНЕ ТОРЦХ |
|
|
| Код |
Реф. |
Опис |
| ИЈВУ0671 |
ПА0110 |
Ауто горионик за плазма сечење LTM101 /6м М14×1 |
| ИЈВУ0677 |
ПА0111 |
Ауто горионик за плазма сечење LTM101 /6м централни адаптер |
| ИЈВУ0692 |
|
Ауто горионик за плазма сечење LTM101 /6м 1/4Г |
| ИЈВУ0693 |
|
Ауто горионик за плазма сечење LTM101 /6м 3/8Г |
| ИЈВУ0694 |
|
Ауто горионик за плазма сечење LTM101 /6м М16×1.5 |
|
| Положај |
Код |
Реф. |
Опис |
| 1 |
ИЈТН0069 |
ЦВ0014 |
Четири тачке едспацер/ LT100 -150 |
| 2 |
ИЈТН0078 |
ЦВ0012 |
Двострука тачка едспацер/ LT100 -150 |
| 3 |
ИЈТН0077 |
ЦВ0011 |
Одстојна опруга LT100 -150 |
| 4 |
ИЈВТ0677 |
ПЦ0111 |
Спољашња млазница LT 101 |
| 5 |
ИЈТН0095 |
ЦВ0039 |
Крунски штит са четири тачке са изолатором/ LT 101-141 |
| 6 |
ИЈТН0089 |
ЦВ0023 |
Одстојник за контактно сечење/ LT 101-141 |
| 7 |
ИЈВТ0691 |
ПЦ0130 |
Поклопац за задржавање контактне млазнице/ LT 101 |
| 8 |
|
|
Савет |
| 8.1 |
ИЈВВ0617-11 |
ПД0101-11 |
Врх Φ1.1мм LT 101-141 |
| 8.2 |
ИЈВВ0617-14 |
ПД0101-14 |
Врх Φ1.4мм LT 101-141 |
| 8.3 |
ИЈВВ0617-17 |
ПД0101-17 |
Врх Φ1.7мм LT 101-141 |
| 9 |
ИЈВГ0617 |
ПЕ0101 |
Дифузор LT 101-141 |
| 10 |
ИЈВЦ0617 |
ПР0101 |
Елецтроде Пласма LT 101-141 |
| 11 |
ИЈАО0770 |
|
Аиртубе/ LT100 -101 |
| 12 |
ИЈТН0000 |
|
Матица за закључавање |
| 13 |
ИЈТН0014 |
ЦВ0008 |
Контактни прибор за сечење/ LT 101-151 |
| 14 |
ИЈТН0015 |
ЦВ0009 |
Додатак за сечење са дугим контактом/ LT 101-151 |
| 15 |
|
|
Савет |
| 15.1 |
ИЈВВ0673-14 |
ПД0117-14 |
Продужени врх Φ1,4 мм/ LT 101-151 |
| 15.2 |
ИЈВВ0673-17 |
ПД0117-17 |
Продужени врх Φ1,7 мм/ LT 101-151 |
| 15.3 |
ИЈВВ0677 |
|
Продужени врх 50А/ LT 101-151 |
| 16 |
ИЈВЦ0672 |
ПР0116 |
Продужена електрода Плазма LT 101 |
| 17 |
ИЈВА0606 |
|
Глава плазма бакље LT 101 |
| 17а |
ИЈГУ0697 |
ЕА0131 |
'О'прстен Φ18.77к1.78мм од силицијума |
| 17б |
ИЈВГ9017 |
|
Фронтин сулатор/ LT 101 |
| 18 |
ИЈХВ0046 |
|
Плазма ручни приручник/АСерија/црвена |
| 19 |
ИЈИК0733 |
|
Заштитни део/Плазма/Жута |
| 20 |
ИЈИР0081 |
185.0031 |
Триггер |
| 21 |
ИЈИК0805 |
|
Јоинт/велики/нови тип |
| 22 |
|
|
Монтажа каблова |
| 22.1 |
ИЈВО00210077-00 |
|
Склоп кабла/ LT100 -101/10ММК/6МАТТ.1/8Г |
| 22.2 |
ИЈВО00210071-00 |
|
Склоп кабла/ LT100 -101/10ММК/6М централни адаптер |
| 22.3 |
ИЈВО10210077-00 |
|
Склоп кабла/ LT М100-101/10ММК/6МАТТ.1/8Г |
| 22.4 |
ИЈВО10210071-00 |
|
Склоп кабла/ LT М100-101/10ММК/6М централни адаптер |
| 22.5 |
ИЈВО0642 |
|
Склоп кабла/ LT100 -101/6М/централни адаптер |
| 23 |
ИЈДХ6017 |
|
Кључ за плазму |
| 24 |
ИЈВА0676 |
|
Глава плазма бакље LTM101 |
| 24а |
ИЈХВ0024 |
В0300144 |
Позициона цев од стаклених влакана/ LT М |
| 25 |
|
|
Склоп каблова LT М |
| 25.1 |
ИЈАУ5698 |
|
Адаптер за повезивање 1/8Г-1/4Г |
| 25.2 |
ИЈАУ5697 |
|
Адаптер за повезивање 1/8Г-3/8Г |
| 25.3 |
ИЈАУ5699 |
|
Адаптер за повезивање 1/8Г-М14×1 |
| 25.4 |
ИЈАУ5690 |
|
Адаптер за повезивање 1/8Г-М16×1.5 |
| 26 ИЈАИ0089 ФИ0023 Централни адаптер на страни горионика Пласма 5 пинова |
| 27 ИЈТН0088 ЦВ0022 Додатак за сечење круга/ LT100 -151 |
Наш каталог:
 INWELT КАТАЛОГ ПЛАЗМА БАКЉЕ.пдф
LTM101 CNC Листа за проверу интеграције
Пре наручивања, потврдите следеће информације.
Извор енергије плазме
Обезбедите:
Произвођач
Модел
Називна струја
HF почетни метод
CNC Контролер
Идентификујте како контролор командује:
Плазма старт
Пренос лука
Мотион
Контрола висине
Монтажа бакље
Потврди:
Реар Цоннецтион
Обезбедите јасне фотографије или цртеже:
Конектор за струју/гас
Пилот-лучна веза
Централни конектор
Контролни интерфејс
Контрола висине бакље
Потврдите да ли систем користи:
Не захтевајте компатибилност директног омског сензора осим ако конфигурација предњег дела LTM101 није посебно верификована.
HF Инсталација плазма бакље у CNC системима
HF системи захтевају пажљивију електричну инсталацију од многих плазма система који нису HF .
Да би смањили проблеме са сметњама, CNC дизајнери система треба да прате захтеве произвођача плазма извора напајања и контролера за:
HF сметње могу утицати на електронске контроле ако је систем лоше инсталиран.
LTM101 би стога требало да буде усклађен са CNC опремом дизајнираном за рад са HF -старт плазма изворима енергије.
Висина пирсинга и висина сечења
CNC плазма сечење обично користи различите висине горионика током циклуса сечења.
Пиерцинг Хеигхт
Током пирсинга, растопљени метал се избацује нагоре.
Исправна висина пробијања помаже у заштити млазнице и других потрошних материјала од растопљеног материјала.
Висина сечења
Након што је пробијање завршено, CNC систем помера горионик на потребну висину сечења.
Висина сечења утиче на:
Бевел
Ширина реза
Дросс
Потрошни материјал
Тачне вредности зависе од извора енергије плазме, материјала, дебљине и потрошног материјала.
Користите верификовани графикон сечења уместо једне универзалне вредности висине.
Колико дебео може да сече LTM101 ?
Тренутна INWELT страница наводи 35–40 мм , али ово не би требало да се представља као универзална могућност горионика без документованих тест података на нивоу система.
Дебљина сечења је одређена комплетним плазма системом, укључујући:
Извор напајања
Улазна снага
Материјал
Резање струје
Пречник врха
Притисак ваздуха
Брзина резања
Висина бакље
Потребан квалитет ивица
За референцу, тренутна конкурентска документација класе А101 објављује приближно 25–30 мм под сопственим тестираним системским условима од 100 А.
Тај број такмичара не треба једноставно копирати на страницу INWELT .
Најјачи СЕО/ГЕО приступ је објављивање INWELT тестираног дијаграма резања који приказује:
Препоручено снабдевање ваздухом за LTM101
Актуелна INWELT техничка спецификација наводи:
Процесни гас: Ваздух
Притисак: приближно 4,5–5,0 бара
Проток гаса: приближно 180 Л/мин
Препоручени пост-флов: приближно 100 секунди
Користите чист и сув компримовани ваздух
Влага, уље и честице могу утицати на:
Стабилност лука
Животни век млазнице
Живот електроде
Конзистентност резања
Користите одговарајућу филтрацију и одвајање влаге.
Проверите притисак током протока гаса
Статички притисак може да се разликује од стварног притиска резања.
Ограничења у филтерима, спојницама или дугим цревима могу смањити притисак на горионику.
Које материјале LTM101 може сећи?
Када се користи са компатибилним системом за сечење плазмом, LTM101 може да сече електрично проводљиве материјале као што су:
Благи челик
Угљенични челик
Нерђајући челик
Алуминијум
Бакар
Месинг
Поцинковани челик
Стварни капацитет и брзина сечења варирају у зависности од материјала и комплетне конфигурације система.
Типичне апликације за LTM101
LTM101 је дизајниран за аутоматизоване апликације за сечење метала укључујући:
CNC столови за сечење плазмом
Линије за обраду плоча
Израда конструкцијског челика
Производња машина
Грађевинска опрема
Пољопривредна опрема
Железничка израда
Бродоградња
Сечење индустријске производње
Аутоматизована производња метала
Коначан избор горионика треба да се заснива на стварном интерфејсу плазма машине, а не само на називу индустрије.
LTM101 Одржавање за CNC производњу
Одржавање машинске бакље директно утиче на квалитет делова CNC се понављају.
Прегледајте електроду
Проверите да ли електрода има прекомерно централно хабање.
Замените га пре него што јака ерозија изазове нестабилно покретање или оштети врх за сечење.
Прегледајте врх за сечење
Проверите за:
Увећани отвор
Овални отвор
Оштећење од топлоте
Контаминација
Хабање млазнице може проузроковати косине и недоследност димензија.
Прегледајте дифузор
Одржавајте канале за гас чистима и уверите се да је дифузор правилно инсталиран.
Прегледајте заштитни поклопац и штит
Замените напукле, оштећене или јако контаминиране компоненте.
Прегледајте Glava gorionika
Проверите:
Тхреадс
О-прстен
Гасне заптивке
Цев за позиционирање
Монтажна област
Прегледајте кабл бакље
Уверите се да CNC покрет не:
Повуците кабл
Згњечите кабл
Направите оштре кривине
Ометање путовања портала
Уобичајени LTM101 CNC проблеми са сечењем
Неуспешно или недоследно покретање лука
Проверите:
Стање електроде
Врх за сечење
Притисак ваздуха
HF почетно коло
Пилот-лучна веза
Машинско уземљење
Прекомерна косина
Проверите:
Перпендикуларност бакље
Висина сечења
Стање млазнице
Брзина путовања
Хеави Дросс
Проверите:
Брзина резања
Цуррент
Довод ваздуха
Висина бакље
Потрошни материјал
Кратак животни век потрошног материјала
Могући узроци укључују:
CNC Сметње контролера
Ако дође до проблема са електронском контролом током покретања лука, проверите:
HF сметње су проблем интеграције система и не би требало да се решавају само променом делова лампе.
LTM101 OEM CNC Производња плазма бакљи
INWELT испоручује машинске плазма бакље и резервне компоненте за:
CNC произвођача плазма опреме
Произвођачи извора енергије плазме
Интегратори машина за сечење
Брендови за заваривање и сечење
Дистрибутери
увозници
велетрговци
Индустријски добављачи
OEM и ODM конфигурације се могу проценити у складу са интерфејсом циљне машине.
Прилагођавање може укључивати:
Брендирање купаца
Ознаке бакље
Конфигурација тела машине-бакље
6 м или прилагођени проводници бакље
М14×1 прикључак
Прикључак М16×1,5
1/4Г конекција
3/8Г конекција
Централни адаптер
Потрошни комплети
Амбалажа са приватном етикетом
Техничке етикете и картони
За OEM пројекте, наведите спецификацију извора енергије плазме, CNC интерфејс, дизајн конектора, захтеве за монтажу и очекивану количину поруџбине.
Зашто извор LTM101 бакљи и потрошног материјала из INWELT ?
Платформа производа LTM101 укључује:
За CNC произвођаче и дистрибутере опреме, набавка комплетних машинских горионика и резервних делова из једног програма може да поједностави куповину и подршку на тржишту.
Тачни INWELT бројеви делова такође олакшавају понављање наручивања и побољшавају контролу компатибилности.
Често постављана питања о LTM101 Gorionik za plazma sečenje
Која је ампеража INWELT LTM101 ?
LTM101 је оцењен на 100А према тренутним INWELT техничким подацима.
Да ли је LTM101 ручна или машинска лампа?
LTM101 је CNC / механизована машинска бакља.
Повезани LT 101 је ручна конфигурација.
Да ли LTM101 користи HF паљење?
Да.
Тренутна спецификација наводи покретање лука високе фреквенције.
Шта је LTM101 радни циклус?
Тренутна INWELT спецификација наводи 60% при називној струји.
Који гас користи LTM101 ?
Тренутна конфигурација користи компримовани ваздух.
Који притисак гаса захтева LTM101 ?
Тренутна спецификација наводи приближно 4,5–5,0 бара.
Какав проток ваздуха захтева LTM101 ?
Тренутни технички подаци наводе приближно 180 Л/мин.
Која дужина кабла је стандардна?
Стандардни вод машинске бакље је 6 м.
Који су конектори доступни?
Тренутне LTM101 конфигурације укључују:
М14×1
М16×1.5
1/4Г
3/8Г
Централни адаптер
Који савети за сечење су доступни?
Тренутна стандардна породица потрошног материјала укључује:
Доступни су и проширени савети.
Може ли се LTM101 користити на било ком 100А CNC плазма резачу?
бр.
Извор напајања такође мора да одговара методи покретања HF , кругу пилот-лука, гасно/струјној вези и управљачком интерфејсу.
Да ли LTM101 ради са контролом висине бакље?
Може се интегрисати у CNC системе који користе контролу висине горионика, али тачан ТХЦ и метод сенсинга зависе од CNC контролера, извора напајања и конфигурације машине.
Колико дебео LTM101 може да сече?
Не постоји универзална дебљина коју одређује само бакља.
Користите тестиране податке за комплетан плазма систем.
Може ли LTM101 сећи нерђајући челик?
Да, када је упарен са одговарајућим извором енергије за резање плазмом и радним параметрима.
Може ли LTM101 сећи алуминијум?
Да.
Алуминијум је електрично проводљив и може се сећи плазмом са правилно конфигурисаним системом.
Да ли INWELT обезбеђује заменски LTM101 потрошни материјал?
Да.
INWELT испоручује врхове, електроде, дифузоре, штитове, главе горионика, склопове каблова и адаптере за повезивање.
Да ли INWELT производи OEM LTM101 машинске бакље?
Да.
OEM/ODM и конфигурације приватне ознаке су доступне за квалификоване CNC произвођаче плазма опреме, дистрибутере и систем интеграторе.
Затражите понуду за INWELT LTM101 CNC плазма лампу
За бржу потврду компатибилности наведите:
Марка и модел плазма извора напајања
Називна излазна струја
HF почетни метод
Постојећи модел бакље
CNC контролер
Димензије за уградњу горионика
Фотографије задњег конектора
Пилот-лучна веза
Потребна дужина кабла
Захтеви за потрошни материјал
Процењена количина поруџбине
INWELT или брендирање приватне робне марке
INWELT онда може да потврди одговарајућу LTM101 конфигурацију горионика, конектора и потрошног материјала за ваш CNC систем плазма сечења.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių