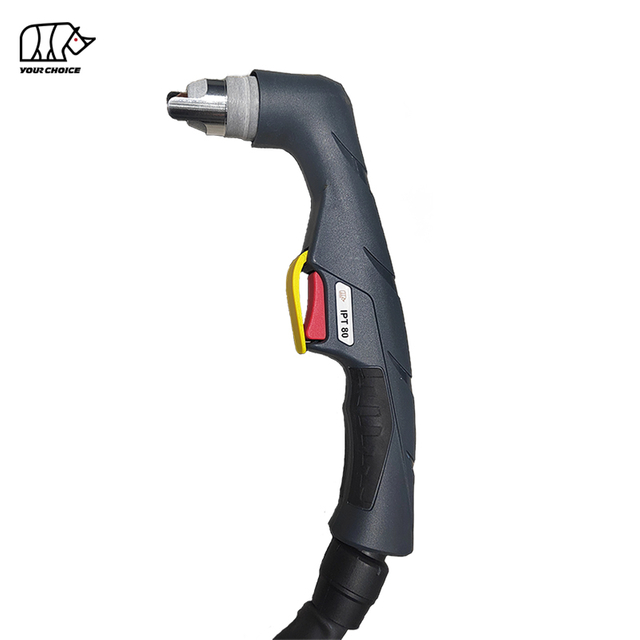
100A Non-HF Ръчна горелка за плазмено рязане със заден удар
INWELT PT 100 е ръчна горелка за плазмено рязане с въздушно охлаждане, предназначена за професионално производство на метал, ремонт, поддръжка и промишлени приложения за рязане.
PT 100 е оценен на 100 A с 60% работен цикъл и използва невисокочестотна система за стартиране на дъгата с обратен удар.
Текущата техническа конфигурация INWELT включва:
100A номинален ток
60% работен цикъл
Non-HF дъга започва
Система за консумативи с обратен удар
Въздух/N₂ процесен газ
Прибл. 4,5–5,0 бара налягане на газа
Прибл. 200 L/min газов поток
Прибл. Препоръчителни 100 секунди след потока
6 m и 12 m опции за горелка
Ръчна / ръчна работа
PT 100 се предлага с няколко пълни конфигурации на горелка и управление, включително 1/4G интегрирани връзки и централен адаптер с 2-проводно или 4-проводно управление.
INWELT PT 100 Технически спецификации
| Спецификация |
INWELT PT 100 |
| Тип продукт |
Ръчно/ръчно Горелка за плазмено рязане |
| Модел |
PT 100 |
| Марка |
INWELT |
| Номинален ток |
100 А |
| Работен цикъл |
60% |
| Охлаждане / технологичен газ |
Въздух / N₂ |
| Дъга стартира |
Non-HF / Удар в гърба |
| Газово налягане |
Прибл. 4,5–5,0 бара |
| Газов поток |
Прибл. 200 л/мин |
| Препоръчителен последващ поток |
Прибл. 100 секунди |
| Дължина на повода |
6 м / 12 м |
| Операция |
Ръчно / Ръчно |
| Стандартно рязане |
Наличен |
| Свържете се с рязане |
Наличен |
| Консумативи за дълбаене |
Наличен |
| Опции на конектора |
1/4G интегриран / Централен адаптер |
| Опции за управление |
2-жилен / 4-жилен |
| OEM / ODM |
Наличен |
| Private Label |
Наличен |
Преди да поръчате, потвърдете плазмения източник на захранване, номиналния ток, не- HF стартовата система, архитектурата на пилотната дъга, задния конектор и контролното окабеляване.
Защо да изберете PT 100 за 100A ръчно плазмено рязане?
PT 100 е проектиран за съвместими ръчни плазмени системи с по-голяма мощност, изискващи платформа за горелка, различна от HF .
100A номинален ток
PT 100 е позициониран като 100A ръчна горелка за плазмено рязане.
Горелката трябва да работи в рамките на проверения номинален ток и с правилните специфични за тока консумативи.
60% работен цикъл
Текущата спецификация INWELT изброява 60% работен цикъл при 100A.
Действителното термично натоварване може също да бъде повлияно от:
Non-HF Започвам
PT 100 не използва конвенционална верига за високочестотно запалване.
Това го отличава от фамилиите факли HF като фенерите от серията INWELT LT .
Система за консумативи за обратно удряне
PT 100 използва архитектура на консуматив с обратен удар, в която вътрешното движение на електрод/дюза е част от последователността на стартиране на пилотната дъга.
Следователно електродът, накрайникът, дифузьорът и главата на горелката трябва да се третират като съгласувана система.
Как работи системата PT 100 Non-HF Back-Striking System
PT 100 работи като част от цялостна система за плазмено рязане, състояща се от:
По време на стартиране на дъгата, консумативната система за обратен удар е част от последователността на пилотната дъга.
След като плазмената дъга се прехвърли върху детайла, режещият връх свива йонизирания газ в концентрирана плазмена струя.
Плазмената дъга разтопява електропроводимия материал, докато високоскоростният газ отстранява разтопения метал от прореза.
PT 100 срещу HF Горелки за плазмено рязане
PT 100 не е HF горелка за плазмено рязане.
Не трябва да се третира като взаимозаменяем с фенер HF просто защото и двата продукта имат сходен ампераж.
| Функция |
PT 100 |
HF плазмена горелка |
| Система за стартиране |
Non-HF / Удар в гърба |
Високочестотен |
| Първична архитектура |
Механична/пневматична система за обратен удар |
HF верига на запалване |
| Изискване за източник на захранване |
Съвместима не- HF система |
Съвместима система HF |
| Консумативи |
Обратно удрящи консумативи |
HF -специфични консумативи |
Винаги съпоставяйте началната архитектура с плазмения източник на захранване.
PT 100 пълни конфигурации на ръчно фенерче
Текущата гама INWELT PT 100 включва няколко пълни комплекта ръчни фенери.
| INWELT |
Конфигурация на кода |
| IJWU03072-00 |
PT 100 / 6 m / 1/4G / Интегриран / 2-жилен / Заден удар |
| IJWU04072-00 |
PT 100 / 12 m / 1/4G / Интегриран / 2-жилен / Обратен |
| IJWU03074-00 |
PT 100 / 6 m / Централен адаптер / 2-жилен / заден удар |
| IJWU04074-00 |
PT 100 / 12 m / Централен адаптер / 2-жилен / гръб |
| IJWU030641-0 |
PT 100 / 6 m / Централен адаптер / 4-жилен / заден удар |
| IJWU040641-00 |
PT 100 / 12 m / Централен адаптер / 4-жилен / заден удар |
Преди да публикувате окончателната таблица на живо, проверете точното форматиране на всички вътрешни кодове спрямо текущата ERP/BOM система.
PT 100 съвета за рязане по текущ диапазон
Платформата за консумативи PT 100 съдържа няколко размера накрайници за различни диапазони на работен ток.
40–50A режещ накрайник
INWELT Код: IJWV1689-10
Справка: 51246.10
Спецификация:
Ø1,0 mm / 40–50A / Заден удар
50–60A режещ накрайник
INWELT Код: IJWV1689-11
Справка: 51246.11
Спецификация:
Ø1,1 mm / 50–60A / Заден удар
60–70A Режещ накрайник
INWELT Код: IJWV1689-12
Справка: 51246.12
Спецификация:
Ø1,2 mm / 60–70A / Заден удар
80–90A Режещ накрайник
INWELT Код: IJWV1687-14
Справка: 51248.14
Спецификация:
Ø1,4 mm / 80–90A / Заден удар
Режещ накрайник от клас 100A
INWELT Код: IJWV1687-15
Справка: 51248.15
Спецификация:
Ø1,5 mm / 100–110A / Заден удар
За продукт, позициониран като 100A горелка, това е най-подходящата конфигурация на режещия връх с висока производителност.
Проверете накрайника Ø1,6 mm 110–120A, преди да го използвате като стандартна настройка PT 100
Текущата INWELT страница изброява:
IJWV1687-16 / 51248.16 – Ø1.6 mm / 110–120A
и в момента маркира този елемент като стандартна конфигурация.
Това трябва да се преразгледа.
Ако PT 100 е официално оценен на 100A, консуматив от 110–120A не трябва автоматично да се представя като конфигурация от 100A по подразбиране.
Преди да го публикувате като стандарт, проверете:
Максимален проверен ток на горелката
Работен цикъл при по-висок ток
Температура на главата на горелката
Рейтинг на кабела
Подходящ дифузер
Съответстващ щит
Пълни данни от теста на източника на захранване
Ако не съществува проверка на нивото на горелката от 120 A, запазете накрайника Ø1,6 mm като свързана част от фамилията с по-голям ток, а не дюзата по подразбиране PT 100.
PT 100 съвета за контактно рязане
Семейството PT 100 поддържа консумативи за контактно рязане.
40–50A Контактен накрайник
INWELT Код: IJWV1685-10
Справка: 51276.10
50–60A Контактен накрайник
INWELT Код: IJWV1685-11
Справка: 51276.11
60–70A Контактен накрайник
INWELT Код: IJWV1685-12
Справка: 51276.12
80–90A Контактен накрайник
INWELT Код: JWV1697-14
Справка: 51278.14
Проверете дали кодът INWELT трябва да бъде JWV1697-14 или IJWV1697-14 преди публикуване.
100A-клас Контактен накрайник
INWELT Код: IJWV1697-15
Справка: 51278.15
Спецификация:
Ø1,5 mm / 100–110A / Заден удар
Използвайте компоненти за контактно рязане само с правилната конфигурация на щита и предния край.
PT 100 стандартно рязане срещу контактно рязане
PT 100 поддържа различни предни конфигурации.
Стандартно рязане
Стандартното рязане използва режещ накрайник заедно с подходяща външна дюза или разделител.
Тази подредба е подходяща за нормално плазмено рязане на разстояние.
Свържете се с рязане
Контактното рязане използва специални контактни накрайници и екраниращи компоненти, проектирани да работят близо до или срещу детайла.
Не плъзгайте стандартна открита режеща дюза директно върху детайла, освен ако тази конфигурация на консуматив не е специално проектирана за контактно рязане.
PT 100 Консумативи за дълбаене
Семейството консумативи PT 100 включва компоненти за издълбаване.
Текущият съвет за издълбаване е:
INWELT Код: IJWV1698-22
Справка: 51278G.22
Описание:
PT 100 дълбащ връх / удар по гръб
Настоящото продуктово семейство също включва:
IJTN1075 / 60508 – Защитна капачка за издълбаване
Плазменото издълбаване може да се използва за:
Използвайте консумативи за дълбаене само когато източникът на плазмено захранване поддържа процеса.
PT 100 обратно удрящ електрод
Настоящият стандартен електрод е:
INWELT Код: IJWC1687
Справка: 52556
Описание:
PT 100 обратно ударящ плазмен електрод
Електродът е основен компонент на системата за стартиране и рязане PT 100.
Сменете го, преди прекомерното износване да допринесе за:
Не шлифовайте или модифицирайте силно износен електрод.
PT 100 Газови дифузьори
PT 100 използва различни газови дифузори според текущия диапазон.
30–70A дифузьор
INWELT Код: IJWG1673
Справка: 60025
Приложение:
30–70А
80–100A дифузьор
INWELT Код: IJWG1672
Справка: 60026
Приложение:
80–100A и свързаната конфигурация на издълбаване
Използването на правилния дифузьор е важно, тъй като разпределението на газа влияе върху:
Стабилност на дъгата
Консуматив за охлаждане
Форма на плазмена струя
Качество на рязане
PT 100 опции за щит и външна дюза
Настоящото семейство PT 100 включва няколко предни защитни компонента.
30–70A външна дюза
INWELT Код: IJWT1689-05
Справка: 60500
80–100A външна дюза
INWELT Код: IJWT1687-05
Справка: 60501
Това е най-подходящата конфигурация на външна дюза за нормално рязане с голям ток PT 100.
Контактна външна дюза за рязане и издълбаване
INWELT Код: IJWT1685-05
Справка: 60502
40–70A контактен екран
INWELT Код: IJTN0711
Справка: 60504
80–100A контактен екран
INWELT Код: IJTN0655
Справка: 60505
Използвайте щита, подходящ за избрания процес на рязане и диапазон на тока.
PT 100 двойно заострен дистанционер
Текущият стандартен разделител е:
INWELT Код: IJTN0096
Справка: 60444
Описание:
Двойно заострен разделител / PT 100
Дистанционерът помага за поддържане на контролирано разстояние между дюзата и работното място по време на рязане на разстояние.
Правилното противопоставяне може да помогне за подобряване на:
Защита на дюзата
Стабилност на дъгата
Консистенция на керф
Живот на консумативите
PT 100 Глава на горелката и Air Tube
Текущата глава на ръчното фенерче е:
INWELT Код: JWA0056-01
Описание:
PT 100 90° Ръчна плазма Глава на горелката
Текущата въздушна тръба е:
INWELT Код: IJAO0785
Справка: 09700.48
Описание:
PT 100 тръба за въздух / охлаждане
Тези части трябва да останат ясно идентифицирани като ръчни PT 100 компонента.
Не смесвайте PTM100 глави и тела на машинни горелки в основната таблица с резервни части PT 100 ръчни горелки.
PT 100 срещу PTM100 : Ръчен фенер срещу CNC машинен фенер
PT 100 и PTM100 принадлежат към една и съща по-широка продуктова платформа, но трябва да се третират като отделни завършени продукти.
| Функция |
PT 100 |
PTM100 |
| Операция |
Ръчно / Ръчно |
CNC / Механизиран |
| Геометрия на факлата |
Ръчно фенерче под ъгъл |
Направо машинна горелка |
| контрол |
Оператор тригер |
CNC / управлявано от машина |
| Монтаж |
Ръчен |
Фиксиран държач за фенерче |
| Височина на факела |
Управляван от оператор |
CNC / THC контролиран |
| Основно приложение |
Ръчно рязане |
Автоматизирано рязане |
Някои консумативи могат да се споделят в по-широкото продуктово семейство.
Въпреки това, пълните глави на горелки, дръжки, корпуси на машини и кабелни/контролни конфигурации не трябва автоматично да се третират като взаимозаменяеми.
Използвайте отделни котви за вътрешна връзка:
PT 100 Ръчна горелка за плазмено рязане
и
PTM100 CNC горелка за плазмено рязане
Как да проверите съвместимостта на PT 100 плазмен нож
Не избирайте PT 100 само защото плазменият нож е номинален на 100A.
Няколко технически фактора трябва да съвпадат.
Потвърдете Non-HF Стартиране
Източникът на плазмено захранване трябва да поддържа съвместима не- HF /обратна факелна система.
Потвърдете работен ток
PT 100 е позициониран основно като 100A фенерче.
Потвърдете основния конектор
Наличните конфигурации включват:
1/4G интегриран
Централен адаптер
Потвърдете контролното окабеляване
Настоящите конфигурации на пълна горелка включват:
2-жилен контрол
4-жилен контрол
Потвърдете Pilot-Arc Architecture
Плазменият захранващ източник трябва да поддържа PT 100 начална схема.
Предоставете информация за машината преди поръчка
За заместващи проекти предоставете:
Производител на плазмен нож
Модел машина
Номинален изходен ток
Оригинален модел фенер
Снимка на главния конектор
Снимка на свързване на пилотна дъга
Снимка на конектора за задействане/контрол
Това е по-надеждно, отколкото твърдението, че PT 100 пасва на всеки плазмен нож тип CUT100.

Подробности за резервните части:
| РЪЧЕН ФЕНЕЛ |
|
Код |
Реф. |
Описание |
| А |
IJWU03072-00 |
|
Плазмен фенер IPT100 /6M/ 1/4G /интегриран/2 проводника/заден удар |
| А |
IJWU04072-00 |
|
Плазмен фенер IPT100 /12M/ 1/4G /интегриран/2 проводника/заден удар |
| б |
IJWU03074-00 |
|
Плазмен фенер IPT100 /6M/централен адаптер/2 проводника/заден удар |
| б |
IJWU04074-00 |
|
Плазмен фенер IPT100 /12M/централен адаптер/2 проводника/заден удар |
| В |
IJWU030641-0 |
|
Плазмен фенер IPT100 /6M/централен адаптер/4 проводника/заден удар |
| В |
IJWU040641-00 |
|
Плазмен фенер IPT100 /12M/централен адаптер/4 проводника/заден удар |
|
| Позиция |
Код |
Реф. |
Описание |
| (С ' ●' е стандартната конфигурация) |
|
| 1 |
IJTN0096 |
60444 |
Двойно заострен дистанционер/ IPT100 |
| 2 |
IJTN0711 |
60504 |
Защитна капачка/40-70А/котактно рязане |
| 3 |
IJTN0655 |
60505 |
Капачка щит/80-120A/котактно рязане |
| 4 |
IJTN1075 |
60508 |
Защитна капачка/издълбаване |
| 5 |
IJWT1689-05 |
60500 |
Отвън IPT100 /30-70A/Сиво стъклено влакно |
| 6 ● |
IJWT1687-05 |
60501 |
Външен накрайник IPT100 /80-120A/Сиво стъклено влакно |
| 7 |
IJWT1685-05 |
60502 |
Външен накрайник IPT100 /Контактно рязане и издълбаване |
| 8 |
IJWV1683-09 |
51245.09 |
Накрайник Φ0.9mm/котактно рязане/30-70A /обратно ударно |
| 9 |
Съвет |
| 9.1 |
IJWV1689-10 |
51246.10 |
Накрайник Φ1.0mm/40-50A/ IPT100 /заден удар |
| 9.2 |
IJWV1689-11 |
51246.11 |
Накрайник Φ1.1mm/50-60A/ IPT100 /заден удар |
| 9.3 |
IJWV1689-12 |
51246.12 |
Накрайник Φ1.2mm/60-70A/ IPT100 /заден удар |
| 10 |
Съвет |
| 10.1 |
IJWV1687-14 |
51248.14 |
Накрайник Φ1.4mm/80-90A/ IPT100 /заден удар |
| 10.2 |
IJWV1687-15 |
51248.15 |
Накрайник Φ1.5mm/100-110A/ IPT100 /заден удар |
| 10.3 ● |
IJWV1687-16 |
51248.16 |
Накрайник Φ1.6mm/110-120A/ IPT100 /заден удар |
| 11 |
Съвет |
| 11.1 |
IJWV1685-10 |
51276.10 |
Контактен накрайник Φ1.0mm/40-50A/ IPT100 /заден удар |
| 11.2 |
IJWV1685-11 |
51276.11 |
Контактен накрайник Φ1.1mm/50-60A/ IPT100 /заден удар |
| 11.3 |
IJWV1685-12 |
51276.12 |
Контактен накрайник Φ1.2mm/60-70A/ IPT100 /заден удар |
| 12 |
Съвет |
| 12.1 |
JWV1697-14 |
51278.14 |
Контактен накрайник Φ1.4mm/80-90A/ IPT100 /заден удар |
| 12.2 |
IJWV1697-15 |
51278.15 |
Контактен накрайник Φ1.5mm/100-110A/ IPT100 /заден удар |
| 12.3 |
IJWV1697-16 |
51278.16 |
Контактен накрайник Φ1.6mm/110-120A / IPT100 /заден удар |
| 13 |
IJWV1698-22 |
51278G.22 |
Издълбаване на върха IPT100 /120A/издълбаване/удряне назад |
| 14 |
IJWG1673 |
60025 |
Дифузьор IPT100 /30-70A |
| 15 |
IJWG1672 |
60026 |
Дифузьор IPT100 /80-120A и дупка |
| 16 ● |
IJWC1687 |
52556 |
Електродна плазма IPT100 |
| 17 |
JWA0056-01 |
|
Глава на плазмената горелка IPT100 /90° |
| 17а |
IJAO0785 |
09700.48 |
Въздушна тръба IPT100 |
| 17б |
IJGU0716 |
51190.41 |
'О'пръстен Φ18x21mm IPT100 |
| 18 |
IJHW0042-01 |
|
Ръководство за плазмена дръжка/I PT80 -100/Червено |
| 19 |
IJIK0733 |
|
Защитна част/плазма/жълт |
| 20 |
IJIR0081 |
|
Тригер |
| 21 |
IJIK0804 |
|
Сглобка/малка/нов тип |
| 22 |
Монтаж на кабели |
| 22.1 |
IJWO01210074-300 |
Монтаж на кабел/ IPT100 /6M/2 проводника/интегриран |
| 22.2 |
IJWO01210134-300 |
Монтаж на кабел/ IPT100 /12M/2 проводника/интегриран |
| 22.3 |
IJWO01210071-300 |
Монтаж на кабел/ IPT100 /6M/2 проводника/централен адаптер |
| 22.4 |
IJWO01210131-300 |
Монтаж на кабел/ IPT100 /12M/2 проводника/централен адаптер |
| 22.5 |
IJWO01210077-300 |
Монтаж на кабел/ IPT100 /6M/4 проводника/централен адаптер |
| 22.6 |
IJWO01210137-300 |
Монтаж на кабел/ IPT100 //12M/4 проводника/централен адаптер |
| 23 Гаечен ключ IJDH6017 за плазма |
| 24 IJAY0089 Централен адаптер фенер странична плазма 5 пина |
| 25 |
IJTN0716 |
Приставка за кръгово рязане/ IPT100 |
| 25.1 IJTN0683 Ролкова стойка IPT100 / с гаечен ключ |
Нашият каталог:
 INWELT КАТАЛОГ НА ПЛАЗМЕНА ГОРЕЛКА.pdf
Какви материали може да реже PT 100?
Когато е свързан към съвместим източник на плазмено захранване, PT 100 може да реже електропроводими материали, включително:
Мека стомана
Въглеродна стомана
Неръждаема стомана
Алуминий
Мед
Месинг
Поцинкована стомана
Действителната скорост на рязане, качеството на ръбовете и практичната дебелина на рязане зависят от цялостната плазмена система.
Колко дебело може да реже плазмената горелка PT 100?
На текущата страница се посочва, че PT 100 може да реже приблизително 30–40 mm при 100 A.
Това не трябва да се представя като универсална гаранция за рязане само с горелка.
Действителният капацитет на рязане зависи от:
Плазмен източник на енергия
Входяща мощност
Материал
Режещ ток
Диаметър на режещия връх
Налягане на газ
Газов поток
Скорост на пътуване
Разстояние от горелката до работното място
Състояние на консуматив
Изисквано качество на ръба
Професионалните плазмени спецификации трябва да правят разлика между:
Препоръчителен капацитет на рязане
Дебелина на материала, която може да се реже продуктивно с подходяща скорост и качество на ръба.
Максимален капацитет на рязане
По-дебел материал, който все още може да се реже, обикновено при намалена скорост.
Капацитет на отказ
Максималната дебелина, която може да бъде разделена, обикновено с по-ниско качество на ръба.
Публикувайте конкретни PT 100 цифри за дебелина само когато се поддържат от INWELT пълен системен тест.
Изградете INWELT PT 100 диаграма за рязане
Диаграма за рязане на първа страна PT 100 би била едно от най-силните SEO и GEO допълнения към тази страница.
Препоръчителните полета включват: Данни
| за параметри |
за публикуване |
| Материал |
Мека стомана / неръждаема стомана / алуминий |
| Дебелина |
Тествана дебелина |
| Текущ |
Действителен тестван ток |
| Код на съвета |
INWELT номер на част |
| Диаметър на върха |
мм |
| Газово налягане |
бар |
| Газов поток |
L/мин |
| Скорост на пътуване |
мм/мин |
| Отдалечаване |
мм |
| Резултат от изрязване |
Препоръчително / Максимално / Разрив |
Използвайте измерени INWELT данни за рязане, вместо да копирате диаграма за рязане на друг производител.
Препоръчително захранване с газ за PT 100
Текущата спецификация INWELT изброява:
Процесен газ: въздух / N₂
Налягане на газ: Прибл. 4,5–5,0 бара
Поток на газ: прибл. 200 л/мин
Препоръчителен последващ поток: Прибл. 100 секунди
Използвайте чист и сух процесен газ
Влагата, компресорното масло и замърсяването с частици могат да повлияят отрицателно на:
Стабилност на дъгата
Живот на електрода
Живот на режещия връх
Режеща консистенция
Използвайте подходящо филтриране и отделяне на влага.
Проверете налягането под потока
Статичното налягане може да се различава от действителното работно налягане, докато през горелката тече газ.
Филтри, регулатори, фитинги и дълги захранващи маркучи могат да причинят загуба на налягане.
Задайте налягането на газа според цялата работна процедура на системата за плазмено рязане.
Защо PT 100 Post-Flow Matters
Текущата спецификация INWELT препоръчва приблизително 100 секунди последващ поток.
След като плазмената дъга спре, продължаващият газов поток помага за отстраняване на остатъчната топлина от:
Глава на факла
Електрод
Режещ връх
Предни консумативи
Оставете нормалния цикъл след потока да завърши, когато е възможно.
Не изключвайте подаването на въздух веднага след тежко рязане, освен ако производителят на плазмената система изрично не го разреши.
Типични приложения за PT 100
PT 100 е проектиран за професионални приложения за ръчно плазмено рязане, включително:
Общо производство на метали
Ремонт на тежко оборудване
Конструктивен ремонт
Поддръжка на машини
Ремонт на автомобили и камиони
Селскостопанска техника
Строителна техника
Поддръжка на ж.п
Рязане на плочи
Индустриален ремонт
Цехово производство
Теренна поддръжка
Окончателният избор на горелка трябва да се основава на плазмения източник на захранване и техническата съвместимост, а не само на името на индустрията.
PT 100 Проверка на поддръжка и консумативи
Проверете електрода
Сменете електрода, преди прекомерното износване да причини ненадеждно запалване на дъгата или повреда на дюзата.
Проверете режещия връх
Проверете за:
Увеличен отвор на дюзата
Овален отвор
Щети от изгаряне
Силно замърсяване
Проверете дифузора
Уверете се, че е инсталиран правилният дифузьор 30–70 A или 80–100 A.
Сменете напукани или повредени от топлина компоненти.
Проверете щита и външната дюза
Сменете повредени, напукани или силно изгорени изолационни части.
Проверете въздушната тръба
Уверете се, че тръбата е поставена правилно и не е повредена.
Проверете кабела на фенера
Проверете за:
Порязвания
Абразия
Топлинно увреждане
Тесни завои
Разхлабени фитинги
Често срещани PT 100 проблема с плазменото рязане
Трудно стартиране на дъгата
Проверка:
Обратно удрящ електрод
Режещ връх
Налягане на газ
Верига на пилотна дъга
Работна връзка
Конектор за фенерче
Прекомерна шлака
Проверка:
Скорост на рязане
Текущ
Дебелина на материала
Газов поток
Изключване на факла
Състояние на консуматив
Прекомерно скосяване
Проверка:
Кратък живот на консумативите
Възможните причини включват:
Замърсен въздух под налягане
Неправилна комбинация дюза/ток
Износен електрод
Неправилно отстояване
Прекомерно стартиране на дъгата
Прегряване на горелката
Възможните причини включват:
Работи над потвърдения рейтинг
Работният цикъл е надвишен
Ограничен газов поток
Недостатъчен последващ поток
Повреда на кабела или връзката
Спрете рязането и установете причината, преди да продължите.
PT 100 консуматива за дистрибутори и следпродажбени доставки
Професионална програма за следпродажбени услуги PT 100 може да включва:
Точните номера на части INWELT помагат на дистрибуторите да управляват съвместимостта на замяната и да повтарят покупките по-точно.
OEM PT 100 Горелка за плазмено рязане Производство от INWELT
INWELT доставя PT 100 плазмени горелки и резервни компоненти на професионални B2B клиенти, включително:
Производители на плазмени резачки
Марки оборудване за заваряване и рязане
Вносители
Дистрибутори
Търговци на едро
Индустриални доставчици
Ремонтни фирми
Марки за следпродажбени консумативи
Конфигурациите OEM и ODM могат да бъдат оценени според целевия плазмен източник на енергия и необходимия интерфейс.
OEM и опции за частни етикети
Персонализирането може да включва:
Брандиране на клиента
Маркировка на дръжката
Продуктови етикети
6 m или 12 m кабели за фенерче
1/4G интегрирана връзка
Централен адаптер
2-жилен контрол
4-жилен контрол
Комплекти консумативи
Опаковка със собствена марка
Техническа документация
Изисквания за баркод и кашон
За OEM проекти, осигурете спецификацията на плазмения нож, не- HF начална архитектура, изисквания за конектори и прогнозно количество за поръчка.
Защо да вземете PT 100 факли и консумативи от INWELT ?
Платформата PT 100 съчетава цялостни ръчни модули на горелка с подробна система за консумативи, покриваща множество процеси на рязане.
Текущото продуктово семейство включва:
6 м и 12 м цели фенери
2-проводни и 4-проводни опции за управление
Текущи специфични накрайници за рязане
Накрайници за контактно рязане
Консумативи за дълбаене
Обратно удрящ електрод
30–70A и 80–100A дифузори
Множество щитове и външни дюзи
PT 100 глава на ръчно фенерче
Опции за кабел и конектор
За марки оборудване, дистрибутори и вносители доставката на пълния факел заедно с неговата програма за консумативи може да опрости покупката и следпродажбената поддръжка.
Често задавани въпроси относно PT 100 Горелка за плазмено рязане
Какъв ампераж е INWELT PT 100?
PT 100 е позициониран основно като 100A ръчна горелка за плазмено рязане.
Какъв е работен цикъл PT 100?
Текущата спецификация INWELT изброява 60%.
PT 100 използва ли HF запалване?
не
PT 100 използва не- HF стартова система за заден удар.
PT 100 ръчно фенерче ли е или машинно фенерче?
PT 100 е ръчна/преносима горелка за плазмено рязане.
Свързаната PTM100 е конфигурацията CNC / машинна горелка.
Какъв газ използва PT 100?
Текущата конфигурация поддържа Air / N₂.
Какво налягане на газ изисква PT 100?
Приблизително 4,5–5,0 бара.
Какъв газов поток изисква PT 100?
Текущата спецификация INWELT изброява приблизително 200 L/min.
Какво време след изтичане се препоръчва?
Приблизително 100 секунди.
Какви дължини на проводниците на горелката са налични?
Настоящото пълно семейство факели включва:
Какъв режещ връх се използва около 100A?
Текущото семейство консумативи INWELT включва:
IJWV1687-15 / 51248.15 – Ø1.5 mm / 100–110A / Back-Striking
Това е най-подходящият високопроизводителен съвет за продуктова страница от PT 100.
PT 100 също има ли дюза 1,6 мм?
да
Настоящите семейни списъци:
IJWV1687-16 / 51248.16 – Ø1.6 mm / 110–120A
Този консуматив с по-висок ток обаче не трябва автоматично да се представя като стандартна настройка PT 100, освен ако цялата горелка не е проверена за работа над 100 A.
Кой електрод използва PT 100?
Настоящият стандартен електрод е:
IJWC1687 / 52556
Кой дифузьор се използва при голям ток?
Текущият дифузьор 80–100A е:
IJWG1672 / 60026
Може ли PT 100 да се използва за контактно рязане?
да
Семейството консумативи включва специални накрайници и щитове за контактно рязане.
Може ли PT 100 да се използва за издълбаване?
Свързаната продуктова фамилия включва връх за дълбаене и щит за дълбаене.
Източникът на плазмено захранване също трябва да поддържа издълбаване.
Може ли PT 100 да се използва с всеки плазмен нож CUT100?
не
Архитектурата, която не е HF /back-striking, конекторът, веригата на пилотната дъга, контролното окабеляване и изискванията за газ също трябва да съответстват.
Може ли PT 100 да реже неръждаема стомана?
Да, когато се използва със съвместима система за плазмено рязане и подходящи работни параметри.
Може ли PT 100 да реже алуминий?
да
Алуминият е електропроводим и може да се реже плазмено с подходяща плазмена система.
Колко дебел може да реже PT 100?
Няма универсална дебелина на рязане, определяна само от горелката.
Използвайте тествани препоръчителни, максимални и прекъсващи данни от цялата плазмена система.
Каква е разликата между PT 100 и PTM100 ?
PT 100 е ръчна/ръчна конфигурация.
PTM100 е конфигурацията CNC / механизирана машинна горелка.
INWELT предлага ли OEM PT 100 плазмени факли?
да
OEM/ODM , конфигурации с частна марка, кабел, конектор, контролен проводник и комплект консумативи са налични за квалифицирани производители, дистрибутори и вносители на оборудване.
Поискайте оферта за INWELT PT 100 Горелка за плазмено рязане
За по-бързо потвърждение на съвместимостта предоставете:
Производител и модел на плазмен нож
Номинален изходен ток
Съществуващ модел фенерче
Тип система за стартиране
Снимка на главния конектор
Снимка на свързване на пилотна дъга
Снимка на конектора за задействане/контрол
Необходима дължина на кабела
Необходим ток на рязане
Изискване за контактно рязане или издълбаване
Изисквания към консумативите
Очаквано количество за закупуване
INWELT или частна търговска марка
След това INWELT може да потвърди подходящата PT 100 пълна конфигурация на горелка, конектор и консумативи за вашата система за плазмено рязане.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių