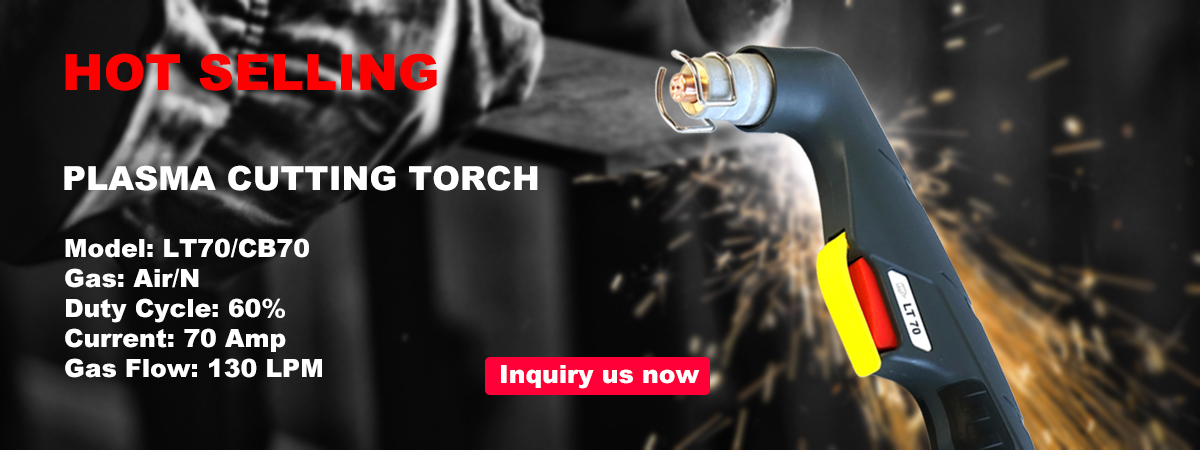
Manueller 70-A-HF-Plasmaschneidbrenner für professionelles Metallschneiden
Der INWELT LT70 ist ein luftgekühlter manueller Plasmaschneidbrenner, der für professionelle Metallverarbeitungs-, Reparatur-, Wartungs- und Werkstattschneidanwendungen entwickelt wurde.
Der LT70 hat eine Nennleistung von 70 A bei einem Arbeitszyklus von 60 % und verwendet einen Hochfrequenz-(HF)-Lichtbogenstart.
Die aktuelle technische Konfiguration von INWELT umfasst:
70A Nennstrom
60 % Einschaltdauer
Druckluft-Prozessgas
Zündung des HF-Lichtbogens
Ca. 4,5–5,0 bar Betriebsdruck
Ca. 130 l/min Luftstrom
Ca. 70 Sekunden empfohlener Nachfluss
Standardmäßiges 6-m-Brennerkabel
Es stehen vier primäre Anschlusskonfigurationen für komplette Brenner zur Verfügung:
1/8G
1/4G
M16×1,5
Zentraladapter
Der LT70 verwendet außerdem ein breites Verbrauchsmaterialsystem mit Standard-, flachen, konischen und verlängerten Schneidspitzen, HF-Elektroden, Gasdiffusoren, Außendüsen, Abstandshaltern und Servicekomponenten.
INWELT LT70 Technische Spezifikationen
| Spezifikation |
INWELT LT70 |
| Produkttyp |
Manueller/Hand-Plasmaschneidbrenner |
| Modell |
LT70 |
| Marke |
INWELT |
| Nennstrom |
70 A |
| Arbeitszyklus |
60 % |
| Kühlung |
Luft |
| Prozessgas |
Druckluft |
| Lichtbogenstart |
HF |
| Gasdruck |
Ca. 4,5–5,0 bar |
| Gasfluss |
Ca. 130 l/min |
| Empfohlener Nachfluss |
Ca. 70 Sekunden |
| Standardleitungslänge |
6 m |
| Betrieb |
Manuell / Handheld |
| Anschlussoptionen |
1/8G / 1/4G / M16×1,5 / Zentraladapter |
| Tipp Familie |
Ø0,9 / Ø1,0 / Ø1,1 / Ø1,2 mm |
| Erweiterte Verbrauchsmaterialien |
Verfügbar |
| OEM/ODM |
Verfügbar |
| Private Label |
Verfügbar |
Bestätigen Sie vor der Bestellung die Plasmastromquelle, den Ausgangsstrom, das HF-Startsystem, den hinteren Anschluss und die erforderliche Konfiguration der Verbrauchsmaterialien.
So funktioniert der LT70 HF-Plasmaschneidbrenner
Der LT70 arbeitet als Teil eines kompletten Plasmaschneidsystems bestehend aus Brenner, Plasmastromquelle, Druckluftversorgung und Arbeitsanschluss.
Druckluft strömt durch Brennerkopf, Diffusor und Schneiddüse.
Elektrische Energie ionisiert das Gas und bildet einen Hochtemperatur-Plasmabogen.
Die Düse verengt diesen Lichtbogen zu einem konzentrierten Plasmastrahl, der elektrisch leitendes Material schmilzt, während die Hochgeschwindigkeitsluft geschmolzenes Metall aus der Schnittfuge entfernt.
Hochfrequenz-Lichtbogenzündung
Der LT70 verwendet eine HF-Zündung.
Ein hochfrequentes elektrisches Signal unterstützt die Auslösung des Plasmalichtbogens, ohne dass die Schneidspitze mechanisch gegen das Werkstück geschlagen werden muss.
Die Plasmastromquelle muss daher für einen kompatiblen HF-Brenner ausgelegt sein.
HF- und Nicht-HF-Plasmabrennersysteme sollten nicht als austauschbar betrachtet werden.
Warum sollten Sie sich für einen manuellen Plasmabrenner LT70 mit 70 A entscheiden?
Der LT70 ist zwischen leichteren Brennern der 50-A-Klasse und Plasmabrennerplattformen der 100-A-Klasse mit höherer Leistung positioniert.
70A Nennstrom
Der Brenner hat eine Nennleistung von 70 A und bietet im Vergleich zur LT50-Plattform eine zusätzliche Schneidstromkapazität.
60 % Einschaltdauer
Die aktuelle Spezifikation gibt einen Arbeitszyklus von 60 % bei 70 A an.
Der Arbeitszyklus beschreibt die zulässige Betriebszeit bei Nennbedingungen innerhalb des angegebenen Testzeitraums.
Die tatsächliche Brennertemperatur kann auch beeinflusst werden durch:
Umgebungstemperatur
Luftstrom
Schneidstrom
Lichtbogen-Einschaltzeit
Verbrauchszustand
Kabelzustand
Luftgekühlte Konstruktion
Der LT70 benötigt keine separate Flüssigkeitskühleinheit.
Druckluft fungiert als Prozessgas und trägt auch zur Brennerkühlung bei.
6 m Standard-Taschenlampenkabel
Das standardmäßige 6-m-Kabel bietet Arbeitsreichweite für Fertigungsbetriebe, Wartungsarbeiten und industrielle Reparaturanwendungen.
LT70 Komplette Handbrennerkonfigurationen
Die aktuelle INWELT LT70-Produktfamilie umfasst vier primäre komplette Handbrennerbaugruppen.
| INWELT-Code |
-Konfiguration |
| IJWU6881 |
LT70 / 6m / 1/8G |
| IJWU6887 |
LT70 / 6m / 1/4G |
| IJWU6886 |
LT70 / 6 m / M16×1,5 |
| IJWU6888 |
LT70 / 6 m / Zentraladapter |
Diese Optionen ermöglichen es Händlern und Herstellern von Plasmageräten, den LT70 an verschiedene Stromquellenschnittstellen anzupassen.
Ein passendes Gewinde oder eine passende Steckerform allein garantiert keine Kompatibilität.
Auch der Stromanschluss, der Gasanschluss, der Pilotlichtbogenkreis und die Auslöse-/Steuerverkabelung müssen zum Plasmaschneider passen.
So überprüfen Sie die Kompatibilität des LT70-Plasmaschneiders
Ein Ersatz-LT70 sollte nicht nur deshalb ausgewählt werden, weil die Maschine eine Nennleistung von ca. 70 A hat.
Bestätigen Sie den HF-Start
Die Plasmastromquelle muss eine Hochfrequenzzündung unterstützen.
Ein Nicht-HF- oder rückstrahlendes Plasmasystem erfordert normalerweise eine andere Brennerarchitektur.
Bestätigen Sie den Betriebsstrom
Der LT70 ist für ausgelegt 70 A .
Betreiben Sie den Brenner und die Verbrauchsmaterialien innerhalb ihres überprüften Strombereichs.
Bestätigen Sie den hinteren Anschluss
Zu den verfügbaren Konfigurationen gehören:
1/8G
1/4G
M16×1,5
Zentraladapter
Bestätigen Sie die Pilotlichtbogen- und Triggerverbindungen
Zwei Brenner mit demselben Strom-/Gasgewinde können dennoch unterschiedliche Pilotlichtbogen- oder Triggerverkabelungen verwenden.
Geben Sie vor der Bestellung Maschineninformationen an
Für einen Ersatzbrenner stellen Sie Folgendes bereit:
Hersteller von Plasmaschneidern
Maschinenmodell
Nennausgangsstrom
Originales Taschenlampenmodell
Foto des Hauptsteckers
Foto der Pilotlichtbogenverbindung
Foto des Auslöseranschlusses
Das ist zuverlässiger als die Aussage, dass der LT70 auf jeden 70A-Plasmaschneider passt.
LT70 Standard-Schneidspitzen
Die Verschleißteilfamilie LT70/LT50 umfasst mehrere Standard-Schneidspitzendurchmesser.
| INWELT-Code |
-Spezifikation |
| IJWV0076-09 |
Ø0,9 mm / L=11,2 mm |
| IJWV0044-10 |
Ø1,0 mm / L=12,3 mm |
| IJWV0044-11 |
Ø1,1 mm / L=12,3 mm |
| IJWV0044-12 |
Ø1,2 mm / L=12,3 mm |
Unterschiedliche Düsendurchmesser unterstützen unterschiedliche Betriebsbedingungen.
Die richtige Düse sollte ausgewählt werden nach:
Plasma-Stromquelle
Betriebsstrom
Schneidvorgang
Material
Frontend-Konfiguration
Wählen Sie eine Spitze nicht nur deshalb aus, weil sie physisch zum Brennerkopf passt.
Welche Schneidspitze sollte bei 70 A verwendet werden?
Die LT70-Verbrauchsmaterialfamilie umfasst Spitzen mit Ø0,9, Ø1,0, Ø1,1 und Ø1,2 mm.
INWELT sollte ein endgültiges Strom-zu-Düsen-Diagramm erst veröffentlichen, nachdem seine eigenen getesteten Betriebsspezifikationen bestätigt wurden.
Die stärkste Zukunftstabelle würde enthalten:
INWELT-Tippcode
Spitzendurchmesser
Empfohlener Strom
Kompatible Elektrode
Kompatibles Schild
Schneidemodus
Dies würde professionellen Käufern nützlichere Informationen bieten als eine allgemeine Aussage wie „mehrere Düsengrößen verfügbar“.
Flache Schneidspitzen LT70
Die aktuelle Teilefamilie umfasst Konfigurationen mit flacher Spitze:
IJWV0039-10 – Flache Spitze Ø1,0 mm
Und
IJWV0039-12 – Flache Spitze Ø1,2 mm
Die Flat-Tip-Geometrie sollte entsprechend dem vorgesehenen Schneidprozess und passenden Frontend-Komponenten ausgewählt werden.
Mischen Sie keine Standard- und Flachspitzen-Verbrauchsmaterialien, ohne die Anordnung der Abschirmung und des Abstandshalters zu bestätigen.
Konische Schneidspitzen LT70
Zu den aktuellen konischen Konfigurationen gehören:
IJWV0075-10 – Konische Spitze Ø1,0 mm / LT50–70
IJWV0075-12 – Konische Spitze Ø1,2 mm / LT50–70
Konische Spitzen können im Vergleich zu zylindrischen Standardspitzen einen anderen Zugang und eine andere Arbeitsgeometrie bieten.
Verwenden Sie sie nur innerhalb der zugelassenen Verbrauchsmaterialbaugruppe.
LT70 Erweiterte Schneidspitzen
Erweiterte Verbrauchsmaterialien bieten zusätzlichen Zugang zu vertieften oder eingeschränkten Schneidstellen.
Die aktuelle LT70-Verbrauchsmaterialfamilie umfasst Konfigurationen mit erweiterter Spitze in etwa:
Verlängerte Spitzen sollten zusammen mit der entsprechenden erweiterten Elektroden- und Abschirmungskonfiguration verwendet werden.
Da ein verlängertes vorderes Ende die Brennergeometrie verändert, muss immer der richtige Abstand zwischen Brenner und Werkstück eingehalten werden.
LT70 HF-Elektrode
Die Standard-LT70-Elektrode ist:
INWELT-Code: IJWC0029
Referenz: 1402
Beschreibung:
HF-Plasmaelektrode / LT70
Die Elektrode überträgt elektrische Energie durch den Brenner und verschleißt beim Starten und Schneiden des Lichtbogens allmählich.
Ersetzen Sie eine Elektrode, bevor übermäßiger Verschleiß Folgendes verursacht:
LT70 Erweiterte HF-Elektrode
Die verlängerte Elektrode ist:
INWELT-Code: IJWC0020
Referenz: 1368
Beschreibung:
Erweiterte HF-Plasmaelektrode / LT70
Verwenden Sie diese Komponente nur mit der entsprechenden erweiterten Schneidspitzenkonfiguration.
Kombinieren Sie eine Standardelektrode und eine verlängerte Düse nicht, es sei denn, diese Kombination ist ausdrücklich zugelassen.
LT70 Gasdiffusor
Der aktuelle Diffusor ist:
INWELT-Code: IJWG0013
Anwendung:
LT50–LT70
Der Diffusor steuert die Prozessgasverteilung um die Elektrode und die Schneidspitze.
Der richtige Gasfluss trägt dazu bei:
Tauschen Sie den Diffusor aus, wenn er Risse aufweist, sich verformt oder stark verschmutzt ist.
LT70-Außendüsenoptionen
Das LT70-Frontendsystem umfasst verschiedene isolierende Außendüsenkonfigurationen.
Außendüse aus Bakelit
INWELT-Code: IJWT0098-03
Referenz: 5.710.171
Graue Glasfaser-Außendüse
In der aktuellen Verbrauchsmaterialfamilie ist auch eine graue Glasfaserkonfiguration mit maximaler Lebensdauer verfügbar.
Äußere Düsen schützen und positionieren den inneren Verbrauchsmaterialstapel.
Ersetzen Sie gerissene, verbrannte oder mechanisch beschädigte Isolierteile, bevor Sie mit dem Schneiden fortfahren.
LT70 Abstandshalter und Abstandszubehör
Das aktuelle LT70-System umfasst:
IJTN6673 – Doppelspitziger Abstandshalter
IJTN0071 – Distanzfeder
IJTN0018 – Schutzkappe für verlängerte Spitze
Diese Komponenten helfen dabei, die beabsichtigte Beziehung zwischen Schneiddüse und Werkstück herzustellen.
Verwenden Sie den Abstandhalter, der der gewählten Spitze und Schnittmethode entspricht.
Ein falscher Abstand kann folgende Auswirkungen haben:
Schnittfugenbreite
Fase
Lichtbogenstabilität
Verschleiß
LT70-Brennerkopf und Servicekomponenten
Das aktuelle Handbrennersystem LT70 umfasst:
IJWA0026 – LT70 Plasmabrennerkopf
IJGU0718 – Ø12,42 × 1,78 mm roter Silikon-O-Ring
IJHW0040 – Manueller Plasmagriff
IJIK0733 – Auslöseschutzkomponente
IJIR0081 – Auslöser
IJIK0804 – Griffgelenk
Diese Servicekomponenten ermöglichen es Händlern und Reparaturunternehmen, den Brenner zu warten, ohne bei jedem Ausfall die komplette Baugruppe austauschen zu müssen.
LT70-Kabelkonfektionen
Die primären manuellen LT70/LT50-Kabelbaugruppen umfassen:
| INWELT- |
Codekonfiguration |
| IJWO00006077-00 |
LT50–70 / 6 mm² / 6m / 1/8G |
| IJWO00006071-00 |
LT50–70 / 6 mm² / 6 m / Zentraladapter |
Bewahren Sie für diese manuelle LT70-Produktseite die Handbrenner-Kabelbaugruppen in der Haupttabelle auf.
Verschieben Sie die LTM70-Maschinenbrenner-Kabelbaugruppen auf die LTM70 CNC-Produktseite.
Dies verbessert die Klarheit der Produkteinheit für professionelle Käufer und Suchmaschinen.
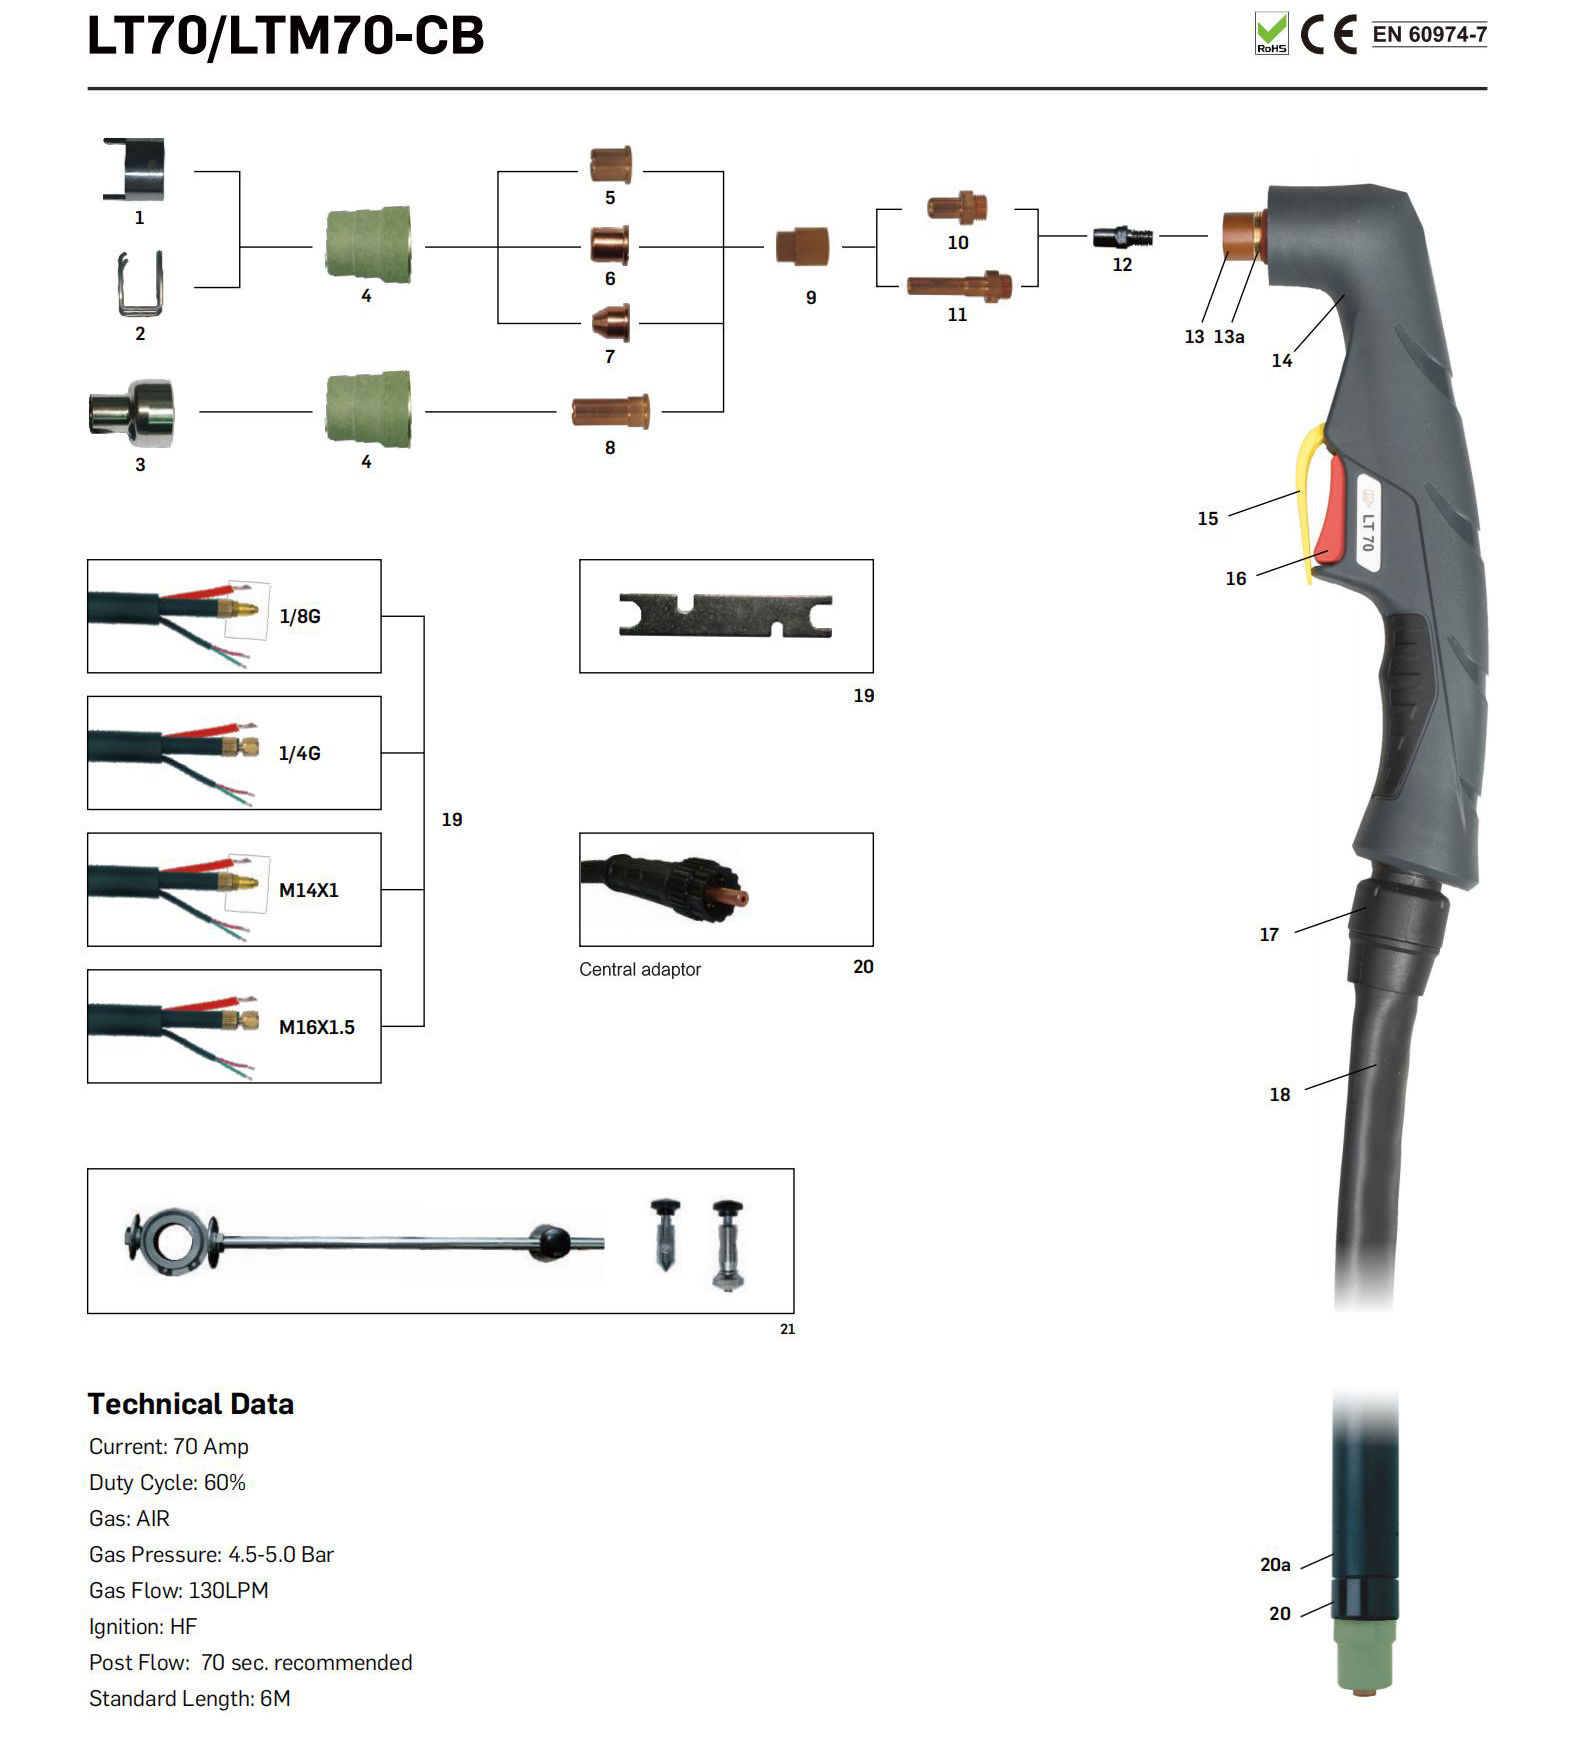
Ersatzteildetails:
Handbrenner
|
| Code |
Ref. |
Beschreibung |
| IJWU6881 |
1564 |
Plasmaschneidbrenner LT70/6m 1/8G |
| IJWU6887 |
|
Plasmaschneidbrenner LT70/6m 1/4G |
| IJWU6886 |
|
Plasmaschneidbrenner LT70/6m M16×1,5 |
| IJWU6888 |
1573 |
Plasmaschneidbrenner LT70/6m Zentraladapter |
Maschinenbrenner
|
| Code |
Ref. |
Beschreibung |
| IJWU6751 |
1563 |
Automatischer Plasmaschneidbrenner LTM70/6m 1/8G |
| IJWU6753 |
|
Automatischer Plasmaschneidbrenner LTM70/6m 1/4G |
| IJWU6755 |
|
Automatischer Plasmaschneidbrenner LTM70/6 m M16×1,5 |
| IJWU6757 |
1566 |
Automatischer Plasmaschneidbrenner LTM70/6 m Zentraladapter |
|
| Positio |
|
Code |
Ref. |
Beschreibung |
| 1 |
|
IJTN6673 |
1405 |
Doppelspitziger Abstandshalter/LT70 |
| 2 |
|
IJTN0071 |
1394 |
Distanzfeder/LT70 |
| 3 |
|
IJTN0018 |
|
Schutzkappe für verlängerte Spitze/LT70 |
| 4 |
|
|
|
Außendüse |
| 4.1 |
|
IJWT0098- 03 |
5.710.171 |
Außendüse /Bakelit/LT70 |
| 4.2 |
|
JWT0098-01 |
|
Außendüse/maximale Lebensdauer/graue Glasfaser/LT70 |
| 5 |
|
|
|
Tipp |
| 5.1 |
|
IJWV0076-09 |
1309 |
Spitze Φ0,9 mm LT50-70/L=11,2 mm |
| 5.2 |
|
IJWV0044-10 |
1396 |
Spitze Φ1,0 mm LT50-70/L=12,3 mm |
| 5.3 |
|
IJWV0044-11 |
|
Spitze Φ1,1 mm LT50-70/L=12,3 mm |
| 5.4 |
|
IJWV0044-12 |
|
Spitze Φ1,2 mm LT50-70/L=12,3 mm |
| 6 |
|
|
|
Tipp |
| 6.1 |
|
IJWV0039-10 |
|
Flache Spitze Φ1,0 mm |
| 6.2 |
|
IJWV0039-12 |
|
Flache Spitze Φ1,2 mm |
| 7 |
|
|
|
Tipp |
| 7.1 |
|
IJWV0075-10 |
1305 |
Konische Spitze Φ1,0 mm/LT50-70 |
| 7.2 |
|
IJWV0075-12 |
|
Konische Spitze Φ1,2 mm/LT50-70 |
| 8 |
|
|
|
Tipp |
| 8.1 |
|
IJWV0046-98 |
1395 |
Verlängerte Spitze Φ1,0 mm/LT50-70 |
| 8.2 |
|
IJWV0029-10 |
|
Verlängerte Spitze Φ1,1 mm/LT50-70 |
| 8.3 |
|
IJWV0029-11 |
|
Verlängerte Spitze Φ1,2 mm/LT50-70 |
| 9 |
|
IJWG0013 |
|
Diffusor LT50-70 |
| 10 |
|
IJWC0029 |
1402 |
Elektrode HF-Plasma LT70 |
| 11 |
|
IJWC0020 |
1368 |
Erweiterte Elektrode HF Plasma LT70 |
| 12 |
|
IJAO0777 |
3.065.204 |
Airtube/LT70 |
| 13 |
|
IJWA0026 |
1071 |
Plasmabrennerkopf LT70 |
| 13a |
|
IJGU0718 |
|
'O'-Ring Φ12,42x1,78mm in Silikonrot |
| 14 |
|
IJHW0040 |
|
Plasmagriff manuell/CB50-70/Rot |
| 15 |
|
IJIK0733 |
|
Schutzteil/Plasma/Gelb |
| 16 |
|
IJIR0081 |
185.0031 |
Auslösen |
| 17 |
|
IJIK0804 |
|
Gemeinsamer/kleiner/neuer Typ |
| 18 |
|
|
|
Kabelkonfektionierung |
| 18.1 |
|
IJWO00006077-00 |
|
Kabelkonfektion/LT50-70/6MMQ/6M ATT.1/8G |
| 18.2 |
|
IJWO00006071-00 |
|
Kabelbaugruppe/LT50-70/6MMQ/6M-Mitteladapter |
| 18.3 |
|
IJWO10006071-00 |
|
Kabelsatz/LTM50-70/6MMQ/6M-Zentraladapter |
| 18.4 |
|
IJWO10006077-00 |
|
Kabelkonfektion/LTM50-70/6MMQ/6M ATT.1/8G |
| 19 |
|
IJDH6017 |
|
Schraubenschlüssel für Plasma |
| 20 |
|
IJWA0084 |
1349 |
Plasmabrennerkopf LTM70 |
| 20a |
|
IJHW0024 |
|
Glasfaser-Positionsrohr/LTM |
| 21 Adapter |
| 21.1 IJAU5698 Verbindungsadapter 1/8G-1/4G |
| 21.2 IJAU5699 Verbindungsadapter 1/8G-M16×1,5 |
| 21.3 IJAU5690 Zentraladapter Brennerseite Plasma 5 Pins |
| 22 IJAY0089 Kreisschneideaufsatz/LT70 |
| 22.1 IJTN0030 Spurverbreiterung mit Schraubenschlüssel/LT70 |
Unser Katalog:
 INWELT PLASMA-BRENNERKATALOG.pdf
LT70 vs. LTM70: Handbrenner vs. Maschinenbrenner
Die aktuelle Live-Seite kombiniert LT70 und LTM70-CB, diese sollten jedoch als zwei separate komplette Brennerprodukte behandelt werden.
| Funktion |
LT70 |
LTM70 |
| Betrieb |
Manuell / Handheld |
CNC / mechanisiert |
| Fackelgeometrie |
Handbrenner |
Gerader Maschinenbrenner |
| Kontrolle |
Bedienerauslöser |
Maschinengesteuert |
| Montage |
Handheld |
Fester Brennerhalter |
| Primäre Verwendung |
Manuelle Fertigung |
Automatisiertes Schneiden |
Einige Verbrauchsmaterialien und Kabelkomponenten können gemeinsam genutzt werden.
Komplette Brennerköpfe, Griffe, Maschinenkörper und Kabelbaugruppen sollten jedoch nicht als eine Produkteinheit präsentiert werden.
Für die interne Verlinkung verwenden Sie:
Manueller Plasmaschneidbrenner LT70
Und
LTM70 CNC-Plasmaschneidbrenner
Welche Materialien kann der LT70 schneiden?
Bei Verwendung mit einer kompatiblen Plasmastromquelle kann der LT70 elektrisch leitende Materialien schneiden, darunter:
Weicher Stahl
Kohlenstoffstahl
Edelstahl
Aluminium
Kupfer
Messing
Verzinkter Stahl
Der Brenner allein bestimmt nicht die maximale Dicke für jedes Material.
Wie dick kann ein 70-A-LT70-Plasmabrenner schneiden?
Auf der aktuellen Seite heißt es, dass der LT70 schneiden kann bis zu 30 mm .
Dies sollte nicht als universelle Spezifikation für das reine Brennerschneiden dargestellt werden, es sei denn, INWELT verfügt über einen dokumentierten Gesamtsystemtest, der diese Zahl unterstützt.
Die tatsächliche Schneidleistung hängt ab von:
Professionelle Plasmaspezifikationen trennen normalerweise drei verschiedene Werte.
Empfohlene Schnittleistung
Geeignete Dicke für produktives Schneiden mit akzeptabler Geschwindigkeit und Kantenqualität.
Maximale Schnittleistung
Dickeres Material, das bei reduzierter Geschwindigkeit noch geschnitten werden kann.
Abfindungsfähigkeit
Maximale Materialstärke, die getrennt werden kann, normalerweise mit reduzierter Kantenqualität.
INWELT sollte Dickenzahlen erst veröffentlichen, nachdem der LT70 mit der kompletten Plasmaschneidanlage getestet wurde.
Erstellen Sie eine INWELT LT70-Schneidetabelle
Ein First-Party-Cut-Chart würde sowohl SEO als auch GEO erheblich verbessern.
Zu den empfohlenen Feldern gehören:
| Parameterdaten |
Zu veröffentlichende |
| Material |
Weichstahl / Edelstahl / Aluminium |
| Dicke |
Geprüfte Dicke |
| Aktuell |
Geprüfter Strom |
| Trinkgeldcode |
INWELT-Teilenummer |
| Spitzendurchmesser |
mm |
| Luftdruck |
Bar |
| Luftstrom |
L/min |
| Reisegeschwindigkeit |
mm/min |
| Brennerabstand |
mm |
| Schnittergebnis |
Empfohlen / Maximum / Abfindung |
Nutzen Sie die Testergebnisse von INWELT, anstatt ein anderes 70-A-Plasmasystem zu kopieren.
Empfohlene Luftversorgung für den LT70
Die aktuelle INWELT-Spezifikation listet auf:
Verwenden Sie saubere, trockene Druckluft
Wasser, Kompressoröl und Partikelverschmutzung können sich negativ auf Folgendes auswirken:
Verwenden Sie eine geeignete Filterung und Feuchtigkeitsabscheidung.
Überprüfen Sie den Druck während des Betriebs
Der ohne Luftstrom gemessene Druck kann vom Druck bei laufendem Plasmasystem abweichen.
Filter, Schläuche, Armaturen und Regler können zu Druckverlusten führen.
Stellen Sie den Luftdruck entsprechend dem Betriebsablauf des gesamten Plasmasystems ein.
Warum der Luftstrom des LT70 nicht von einem anderen 70A-Brenner kopiert werden sollte
Verschiedene 70A-Plasmabrennersysteme können unterschiedliche Luftanforderungen spezifizieren.
Beispielsweise gibt eine andere etablierte 70A-HF-Brennerplattform etwa 170 L/min an, während die aktuellen technischen Daten des INWELT LT70 etwa 130 L/min angeben.
Dies bedeutet nicht, dass eine Spezifikation falsch ist.
Der Brennerkopf, die Düsenarchitektur und die Plasmastromquelle können unterschiedliche Luftströme erfordern.
Verwenden Sie die verifizierte INWELT LT70-Spezifikation, anstatt die Druck- oder Durchflusseinstellungen der Konkurrenz zu kopieren.
LT70 Kontakt- und Abstandsschneiden
Unterschiedliche Verschleißteilkonfigurationen können unterschiedliche Beziehungen zwischen Brenner und Werkstück erfordern.
Abstandsschneiden
Ein Abstandshalter kann dabei helfen, einen kontrollierten Abstand zwischen Düse und Werkstück aufrechtzuerhalten.
Der richtige Abstand kann die Schneidspitze schützen und den Schneidlichtbogen stabilisieren.
Kontakttyp-Konfigurationen
Verwenden Sie Direktkontaktschneiden nur dann, wenn die Verbrauchsmaterialien am vorderen Ende speziell für diesen Prozess entwickelt wurden.
Ziehen Sie eine freiliegende Schneiddüse nicht über das Werkstück, nur weil der Brenner einen Lichtbogen aufrechterhalten kann.
Typische Anwendungen für den LT70
Der LT70 eignet sich für professionelle manuelle Plasmaschneidanwendungen, einschließlich:
Allgemeine Metallverarbeitung
Strukturreparatur
Maschinenwartung
Kfz- und LKW-Reparatur
Landwirtschaftliche Ausrüstung
Baumaschinen
Eisenbahnwartung
Industrielle Reparatur
Schneiden von Blechen und Platten
Kunstwerk aus Metall
Feldreparatur
Die endgültige Auswahl des Brenners sollte auf der Plasmastromquelle und den Schneidanforderungen basieren und nicht nur auf dem Branchennamen.
LT70 Wartung und Verbrauchsmaterialinspektion
Überprüfen Sie die Elektrode
Überprüfen Sie die Elektrode regelmäßig auf übermäßigen Verschleiß.
Ersetzen Sie es, bevor starke Erosion zu Startschwierigkeiten oder Düsenschäden führt.
Überprüfen Sie die Schneidspitze
Überprüfen Sie die Düsenöffnung auf:
Erweiterung
Ovale Form
Brandschaden
Starke Verschmutzung
Überprüfen Sie den Diffusor
Halten Sie alle Gaskanäle sauber.
Ersetzen Sie gerissene oder verformte Komponenten.
Überprüfen Sie die Außendüse
Nicht mit gerissenen Isolierteilen betreiben.
Überprüfen Sie den O-Ring
Ersetzen Sie verhärtete oder beschädigte Dichtungen, wenn Gas austritt.
Überprüfen Sie die Kabelbaugruppe
Suchen:
Abrieb
Schnitte
Hitzeschaden
Scharfe Kurven
Lose Verbindungen
Häufige Probleme beim LT70-Plasmaschneiden
Schwieriges Starten des HF-Lichtbogens
Überprüfen:
Elektrodenzustand
Schneidspitze
HF-Schaltung
Luftdruck
Arbeitsverbindung
Brenneranschluss
Übermäßiger Schlacke
Überprüfen:
Reisegeschwindigkeit
Aktuell
Plattenstärke
Brennerabstand
Luftstrom
Verschleiß
Abgewinkelter Schnitt
Mögliche Ursachen sind:
Düse abgenutzt
Falscher Brennerwinkel
Beschädigter Diffusor
Gestörter Luftstrom
Kurze Lebensdauer der Verbrauchsmaterialien
Überprüfen:
Überhitzung des Brenners
Mögliche Ursachen sind:
Strom über der verifizierten Nennleistung
Arbeitszyklus überschritten
Eingeschränkter Luftstrom
Unzureichende Nachströmung
Beschädigtes Kabel
Schlechte elektrische Verbindung
Hören Sie mit dem Schneiden auf und ermitteln Sie die Ursache, bevor Sie fortfahren.
LT70-Verbrauchsmaterialien für Händler und Ersatzteilmarkt
Ein komplettes LT70-Ersatzteilprogramm kann Folgendes umfassen:
Durch die Veröffentlichung exakter Teilenummern können Händler Bestellfehler reduzieren und Kunden während der gesamten Lebensdauer des Brenners unterstützen.
Herstellung von OEM-Plasmaschneidbrennern LT70 durch INWELT
INWELT liefert Plasmaschneidbrenner und Ersatzkomponenten an professionelle B2B-Kunden, darunter:
Hersteller von Plasmaschneidern
Marken von Schweiß- und Schneidgeräten
Importeure
Vertriebspartner
Großhändler
Industrielle Zulieferer
Reparaturunternehmen
Lieferanten von Aftermarket-Verbrauchsmaterialien
OEM- und ODM-Projekte können je nach Stromquelle und Marktanforderungen entwickelt werden.
OEM- und Private-Label-Optionen
Die Anpassung kann Folgendes umfassen:
Geben Sie bei OEM-Projekten die Spezifikation des Plasmaschneiders, die HF-Startmethode, die Steckeranforderungen und die erwartete Abnahmemenge an.
Warum LT70-Brenner und Verbrauchsmaterialien von INWELT beziehen?
Die LT70-Plattform umfasst sowohl komplette Handbrennerbaugruppen als auch Ersatzkomponenten.
Das aktuelle Produktsystem unterstützt:
Vier komplette Handbrenner-Anschlusskonfigurationen
Mehrere Schneidspitzengeometrien
Standard- und verlängerte Elektroden
Gasdiffusor
Abstandshalter
Taschenlampenkopf
Manueller Griff und Abzug
Kabelkonfektionen
OEM-Anschlussoptionen
Für professionelle Einkäufer kann die Beschaffung des kompletten Brenners und der Ersatzteile von einem Lieferanten den Einkauf, die Lagerhaltung und den Aftermarket-Support vereinfachen.
Häufig gestellte Fragen zum Plasmaschneidbrenner LT70
Welche Stromstärke hat der INWELT LT70?
Der LT70 ist ausgelegt . 70 A gemäß den aktuellen technischen Daten von INWELT für
Wie hoch ist der Arbeitszyklus des LT70?
Die aktuelle Spezifikation listet 60 % auf..
Verwendet der LT70 eine HF-Zündung?
Ja.
Der LT70 verwendet Hochfrequenz-Lichtbogenzündung.
Ist der LT70 ein Handbrenner oder ein Maschinenbrenner?
LT70 ist die manuelle/Handheld-Konfiguration.
Der zugehörige LTM70 ist für den Maschinen-/CNC-Betrieb vorgesehen.
Welches Gas verwendet der LT70?
Die aktuelle Konfiguration verwendet Druckluft.
Welchen Luftdruck benötigt der LT70?
Ungefähr 4,5–5,0 bar.
Welchen Luftstrom benötigt der LT70?
Die aktuelle INWELT-Spezifikation gibt etwa 130 L/min an.
Welche Nachströmzeit wird empfohlen?
Die aktuelle Spezifikation gibt etwa 70 Sekunden an.
Welche Brennerleitungslänge ist Standard?
Die Standardleitung des LT70 ist 6 m lang.
Welche Anschlussmöglichkeiten gibt es?
Zu den aktuellen vollständigen LT70-Konfigurationen gehören:
1/8G
1/4G
M16×1,5
Zentraladapter
Welche Schneidspitzengrößen gibt es?
Die aktuelle Verbrauchsmaterialfamilie umfasst ungefähr:
Ø0,9 mm
Ø1,0 mm
Ø1,1 mm
Ø1,2 mm
Es stehen Standard-, flache, konische und erweiterte Geometrien zur Verfügung.
Welche Elektrode verwendet der LT70?
Die Standard-HF-Elektrode ist:
IJWC0029 / Ref. 1402
Eine verlängerte HF-Elektrode ist ebenfalls erhältlich:
IJWC0020 / Ref. 1368
Kann LT70 auf jedem 70A-Plasmaschneider verwendet werden?
NEIN.
Der Plasmaschneider muss außerdem zur HF-Startmethode, zum hinteren Anschluss, zur Pilotlichtbogenschaltung, zur Auslöseverkabelung und zu den Gasanforderungen passen.
Kann LT70 Edelstahl schneiden?
Ja, bei Verwendung mit einer kompatiblen Plasmaschneidanlage und entsprechenden Betriebsparametern.
Kann LT70 Aluminium schneiden?
Ja.
Aluminium ist elektrisch leitfähig und kann mit einem richtig konfigurierten System plasmageschnitten werden.
Wie dick kann LT70 schneiden?
Es gibt keine universelle Dicke, die allein durch den Brenner bestimmt wird.
Verwenden Sie getestete empfohlene, maximale und Trennschnittdaten für das komplette Plasma-Stromquellen- und Brennersystem.
Was ist der Unterschied zwischen LT70 und LTM70?
LT70 ist der manuelle Handbrenner.
LTM70 ist die entsprechende Maschinen-/CNC-Brennerkonfiguration.
Bietet INWELT LT70-Ersatzteile an?
Ja.
INWELT liefert Spitzen, Elektroden, Diffusoren, Außendüsen, Abstandshalter, Brennerköpfe, Griffe, Auslöser, Kabel und zugehörige Komponenten.
Bietet INWELT OEM LT70 Plasmabrenner an?
Ja.
Für qualifizierte B2B-Kunden stehen OEM/ODM-, Steckverbinder-, Kabel-, Verbrauchsmaterial-Kit- und Private-Label-Konfigurationen zur Verfügung.
Fordern Sie ein Angebot für den Plasmaschneidbrenner INWELT LT70 an
Für eine schnellere Kompatibilitätsbestätigung stellen Sie Folgendes bereit:
Hersteller und Modell des Plasmaschneiders
Nennausgangsstrom
Vorhandenes Taschenlampenmodell
HF-Startmethode
Foto des Hauptsteckers
Pilotlichtbogenanschluss
Erforderliches Brennerkabel
Erforderliche Verbrauchsmaterialien
Geschätzte Bestellmenge
INWELT oder Private-Label-Branding
INWELT kann dann die entsprechende LT70-Komplettbrenner- und Ersatzteilkonfiguration bestätigen.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių