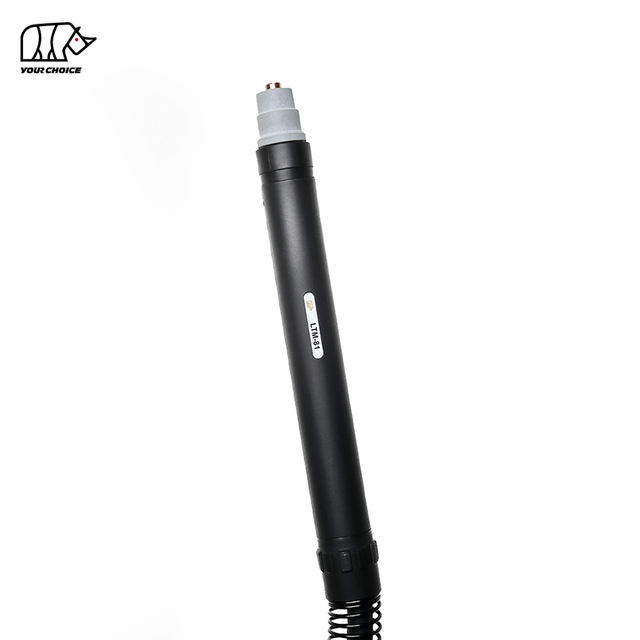
100A HF CNC-Plasmaschneidbrenner für maschinelles Metallschneiden
Der INWELT LTM101 ist ein luftgekühlter Maschinen-Plasmaschneidbrenner, der für CNC Schneidtische, automatisierte Profilschneidsysteme und industrielle mechanisierte Plasmaanwendungen entwickelt wurde.
Der LTM101 hat eine Nennleistung von 100 A bei einem Arbeitszyklus von 60 % und verwendet einen Hochfrequenz-Lichtbogenzünder ( HF )..
Die aktuelle INWELT -Spezifikation umfasst:
100A Nennstrom
60 % Einschaltdauer
Luftkühlung
HF Zündung
4,5–5,0 bar Betriebsdruck
Ca. 180 l/min Luftstrom
Ca. 100 Sekunden empfohlener Nachfluss
Standardmäßiges 6-m-Brennerkabel
Es stehen mehrere rückseitige Anschlussoptionen zur Verfügung, darunter M14×1-, M16×1,5-, 1/4G-, 3/8G- und Zentraladapterkonfigurationen.
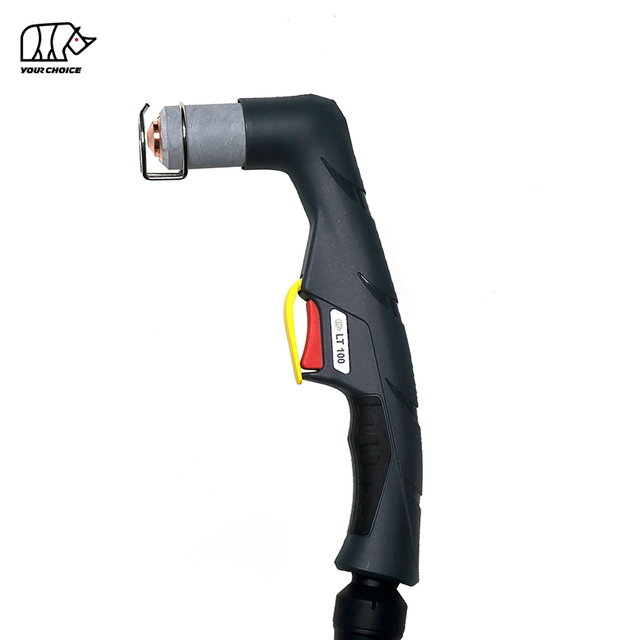
Im Gegensatz zum Handbrenner LT 101 ist der LTM101 speziell für die feste Montage und das automatische Schneiden konzipiert.
INWELT LTM101 Technische Spezifikationen
| Spezifikation |
INWELT LTM101 |
| Produkttyp |
CNC / Mechanisiert Plasmaschneidbrenner |
| Modell |
LTM101 |
| Marke |
INWELT |
| Nennstrom |
100 A |
| Arbeitszyklus |
60 % |
| Kühlung |
Luft |
| Lichtbogenstart |
HF |
| Gas |
Luft |
| Gasdruck |
Ca. 4,5–5,0 bar |
| Gasfluss |
Ca. 180 l/min |
| Empfohlener Nachfluss |
Ca. 100 Sekunden |
| Standardleitungslänge |
6 m |
| Betrieb |
CNC / Mechanisiert |
| Anschlussoptionen |
M14×1 / M16×1,5 / 1/4G / 3/8G / Zentraladapter |
| Standard-Spitzenfamilie |
Ø1,1 / Ø1,4 / Ø1,7 mm |
| Erweiterte Verbrauchsmaterialien |
Verfügbar |
| OEM / ODM |
Verfügbar |
| Private Label |
Verfügbar |
Die endgültige Kompatibilität sollte entsprechend der Plasmastromquelle, HF Startarchitektur, der Pilotlichtbogenschaltung, dem hinteren Anschluss, der Maschinenmontage und CNC System bestätigt werden.
LTM101 Maschinenbrenner vs. LT 101 Handbrenner
Der LTM101 und LT 101 gehören zur gleichen allgemeinen Verbrauchsmaterialplattform, sollten aber als separate komplette Brennerprodukte behandelt werden.
| Merkmal |
LTM101 |
LT 101 |
| Hauptanwendung |
CNC / Mechanisiert |
Handbuch |
| Fackelgeometrie |
Gerader Maschinenkörper |
Handbrenner |
| Betrieb |
Maschinengesteuert |
Bedienergesteuert |
| Montage |
Fester Brennerhalter |
Handheld |
| Auslösen |
Nicht die primäre Kontrollmethode |
Manueller Auslöser |
| CNC Integration |
Hauptverwendung |
Nicht primäre Verwendung |
Einige Verbrauchsmaterialien können von den beiden Brennerfamilien gemeinsam genutzt werden, komplette Brennerbaugruppen und Kabel-/Steuerungsanordnungen sollten jedoch nicht automatisch als austauschbar behandelt werden.
Auf dieser Produktseite sollten die Spezifikationen des Maschinenbrenners im Vordergrund stehen.
Warum den LTM101 zum CNC -Plasmaschneiden verwenden?
Ein mechanisierter Brenner muss eine wiederholbare Positionierung und eine stabile Integration mit dem CNC Schneidsystem ermöglichen.
Gerades Maschinenbrenner-Design
Der LTM101 verwendet einen maschinenorientierten Brennerkörper, der für die feste Montage konzipiert ist.
Dadurch kann das CNC System konsistent bleiben:
Brennerausrichtung
Schnittwinkel
Piercinghöhe
Schnitthöhe
Bewegungspfad
100A Stromkapazität
Der LTM101 ist für 100 A ausgelegt.
Dadurch eignet es sich für kompatible CNC Plasmasysteme mittlerer bis hoher Leistung, die innerhalb der verifizierten Strom- und Arbeitszyklusgrenzen arbeiten.
60 % Einschaltdauer
Der Brenner ist für eine Einschaltdauer von 60 % unter Nennbedingungen ausgelegt.
Die tatsächliche thermische Belastung kann auch durch den Luftstrom, die Umgebungstemperatur, den Zustand der Verbrauchsmaterialien und die Schnittreihenfolge beeinflusst werden.
6 m Standard-Taschenlampenkabel
Die aktuelle Standard-Maschinenbrennerkonfiguration verwendet ein 6 m langes Kabel , was eine praktische Reichweite für viele CNC Tischanordnungen bietet.
So funktioniert das Starten von HF beim LTM101
Der LTM101 verwendet eine Hochfrequenz-Lichtbogenzündung.
HF -Start wird ein Hochspannungs-Hochfrequenzsignal erzeugt, um den Plasmalichtbogen auszulösen, ohne dass die Schneidspitze mechanisch auf das Werkstück treffen muss.
Dies kann eine wiederholbare Lichtbogenzündung ermöglichen, wenn Brenner und Stromquelle richtig aufeinander abgestimmt sind.
HF Plasmasysteme erfordern jedoch eine sorgfältige CNC Integration, da hochfrequente elektrische Energie elektromagnetische Störungen verursachen kann.
Die Tabelle CNC sollte Folgendes verwenden:
Beschreiben Sie HF nicht als generell besser für CNC Anwendungen.
Ein Nicht- HF -Maschinenbrenner kann in einigen Umgebungen mit elektronischer Steuerung vorzuziehen sein, während der LTM101 geeignet ist, wenn die Plasmastromquelle speziell für HF -Start ausgelegt ist.
LTM101 CNC Plasmaschneider-Kompatibilität
Eine Nennleistung von 100 A allein bestätigt die Kompatibilität nicht.
Überprüfen Sie vor dem Austausch eines vorhandenen CNC Maschinenbrenners die vollständige Schnittstelle.
Bestätigen HF Starten
Die Plasmastromquelle muss die Lichtbogenstartkonfiguration LTM101 HF unterstützen.
Bestätigen Sie die Nennleistung
Die Maschine sollte innerhalb des verifizierten LTM101 -Strombereichs arbeiten.
Bestätigen Sie den Strom- und Gasanschluss
Zu den verfügbaren LTM101 -Konfigurationen gehören:
M14×1
M16×1,5
1/4G
3/8G
Zentraladapter
Bestätigen Sie die Pilotlichtbogenschaltung
Der Pilotlichtbogenanschluss muss zur Plasmastromquelle passen.
Bestätigen Sie CNC -Steuerungsintegration
Die Maschinensteuerung und die Plasmastromquelle müssen über die entsprechende automatisierte Start-/Stopp-Schnittstelle verfügen.
Bestätigen Sie die Brennermontage
Überprüfen Sie die tatsächlichen LTM101 Körperabmessungen, bevor Sie eine Montageklemme entwerfen oder bestellen.
Für OEM CNC Projekte sollte INWELT eine Maßzeichnung bereitstellen, die Folgendes zeigt:
LTM101 Komplette Maschinenbrennerkonfigurationen
INWELT listet derzeit mehrere komplette LTM101 Maschinen-Brenner-Baugruppen auf.
| INWELT Code |
Referenzkonfiguration |
- |
| IJWU0671 |
PA0110 |
LTM101 / 6 m / M14×1 |
| IJWU0677 |
PA0111 |
LTM101 / 6 m / Zentraladapter |
| IJWU0692 |
— |
LTM101 / 6 m / 1/4G |
| IJWU0693 |
— |
LTM101 / 6 m / 3/8G |
| IJWU0694 |
— |
LTM101 / 6 m / M16×1,5 |
Diese Verbindungsoptionen sind für Händler und Gerätehersteller wertvoll, die verschiedene Plasma-Stromquellenschnittstellen unterstützen.
Gehen Sie nicht davon aus, dass ein Stecker durch einen anderen ersetzt werden kann, ohne die vollständige elektrische und pneumatische Anordnung zu bestätigen.
LTM101 Standard-Schneidetipps
Die LTM101 Verbrauchsmaterialfamilie umfasst mehrere Standard-Spitzendurchmesser.
| INWELT Code |
Referenzspitzengröße |
- |
| IJWV0617-11 |
PD0101-11 |
Ø1,1 mm |
| IJWV0617-14 |
PD0101-14 |
Ø1,4 mm |
| IJWV0617-17 |
PD0101-17 |
Ø1,7 mm |
Die richtige Spitze sollte entsprechend der Plasmastromquelle und dem Betriebsstrom ausgewählt werden.
Wählen Sie nicht die größte Düse, nur weil der Brenner für 100 A ausgelegt ist.
Die Grenzwerte für den Verbrauchsstrom und die Systemeinstellungen sollten vor der Verwendung bestätigt werden.
Welche LTM101 -Spitze sollte bei 100 A verwendet werden?
Die aktuelle LT 101/ LTM101 Verbrauchsmaterialarchitektur umfasst mehrere Düsendurchmesser, da die Plattform unterschiedliche Betriebsbedingungen unterstützen kann.
In vergleichbaren Systemen im A101-Stil ist ein Durchmesser von 1,4 mm üblicherweise mit einem Betrieb von etwa 100 A verbunden.
Für die Seite INWELT LTM101 veröffentlichen Sie jedoch erst nach Bestätigung der genauen INWELT Testspezifikation ein Stromstärke-zu-Düse-Diagramm.
Eine verifizierte Tabelle sollte idealerweise Folgendes zeigen:
Spitzendurchmesser
Empfohlener Strom
Material
Druck
Schneidemodus
Dies ist zuverlässiger als das Kopieren der aktuellen Zuordnung eines anderen Herstellers.
LTM101 Erweiterte Schneidtipps
INWELT bietet außerdem erweiterte Verbrauchsmaterialien für Anwendungen, die eine größere Reichweite erfordern.
Zu den aktuellen Teilen gehören:
| INWELT Code |
Referenzbeschreibung |
- |
| IJWV0673-14 |
PD0117-14 |
Verlängerte Spitze Ø1,4 mm |
| IJWV0673-17 |
PD0117-17 |
Verlängerte Spitze Ø1,7 mm |
| IJWV0677 |
— |
Erweiterte Spitze / 50A-Konfiguration |
Verlängerte Spitzen können den Zugang in vertieften oder geometrisch eingeschränkten Bereichen verbessern.
Überprüfen Sie beim CNC -Schneiden vor der Verwendung, ob die verlängerten Verschleißteile für die programmierte Brennerhöhe und den programmierten Prozess geeignet sind.
LTM101 Elektrode und Gasdiffusor
Standardelektrode
INWELT Code: IJWC0617
Referenz: PR0101
Die Elektrode überträgt elektrische Energie im Plasmabrenner.
Es sollte regelmäßig auf übermäßigen Verschleiß überprüft werden.
Eine stark abgenutzte Elektrode kann dazu beitragen:
Fehlgeschlagener Lichtbogenstart
Instabiler Schnitt
Reduzierte Lebensdauer der Düse
Inkonsistente CNC -Produktion
Erweiterte Elektrode
INWELT Code: IJWC0672
Referenz: PR0116
Diese Elektrode ist für kompatible Konfigurationen mit erweiterten Verbrauchsmaterialien vorgesehen.
Gasdiffusor
INWELT Code: IJWG0617
Referenz: PE0101
Der Diffusor steuert die Prozessgasverteilung um die Elektrode und die Düse.
Ersetzen Sie es, wenn es Risse, Verformungen oder starke Verschmutzung aufweist.
LTM101 Außendüsen und Haltekomponenten
Die Plattform LTM101 / LT 101 umfasst mehrere äußere Front-End-Teile.
Außendüse
INWELT Code: IJWT0677
Referenz: PC0111
Diese Komponente umgibt und schützt die interne Verbrauchsmaterialbaugruppe.
Kontaktdüsen-Haltekappe
INWELT Code: IJWT0691
Referenz: PC0130
Die Haltekappe hilft, die Verbrauchsmaterialien am vorderen Ende zu sichern.
Kronenschild mit Isolator
INWELT Code: IJTN0095
Referenz: CV0039
Diese Komponente ist für die Konfigurationen LT 101–141 aufgeführt.
Kontaktschneidender Abstandhalter
INWELT Code: IJTN0089
Referenz: CV0023
Nur mit der richtigen Brenner- und Schneidkonfiguration verwenden.
LTM101 Kabelkonfektionen
Zu den aktuellen Kabelbaugruppen für Maschinenbrenner gehören:
| INWELT |
Codekonfiguration |
| IJWO10210077-00 |
LT M100/101 / 10 mm² / 6 m / Gewindeanschluss |
| IJWO10210071-00 |
LT M100/101 / 10 mm² / 6 m / Zentraladapter |
Die breitere LT100 /101-Familie enthält auch zusätzliche Kabelbaugruppen.
Listen Sie auf dieser Seite LTM101 zuerst die maschinenspezifischen Kabelbaugruppen auf und verschieben Sie die Kabelbaugruppen für Handbrenner auf die Seite LT 101.
Dadurch bleibt die Produkteinheit für Käufer und Suchmaschinen sauber.
LTM101 Anschlussadapter
INWELT bietet mehrere hintere Adapteroptionen für verschiedene Maschinenschnittstellen.
| INWELT Code |
-Adapter |
| IJAU5698 |
1/8G → 1/4G |
| IJAU5697 |
1/8G → 3/8G |
| IJAU5699 |
1/8G → M14×1 |
| IJAU5690 |
1/8G → M16×1,5 |
| IJAY0089 |
5-poliger Plasma-Zentraladapter, Brennerseite |
Diese Informationen zu Steckverbindern auf Teilebene sind einer der wichtigsten Abschnitte, die auf der Seite bleiben sollten, da sie Händlern dabei helfen, Fehlanpassungen bei Ersatzbrennern zu reduzieren.
Ersatzteildetails:
| HANDBRENNER |
| Code |
Ref. |
Beschreibung |
| IJWU6961 |
PA1450 |
Plasmaschneidbrenner LT 101/6m M14×1 |
| IJWU6967 |
|
Plasmaschneidbrenner LT 101/6m 3/8G |
| IJWU6968 |
PA1452 |
Plasmaschneidbrenner LT 101/6m Zentraladapter |
| IJWU6969 |
|
Plasmaschneidbrenner LT 101/6m M16×1,5 |
| IJWU6960 |
|
Plasmaschneidbrenner LT 101/6m 1/4G |
| MASCHINENBRENNER |
|
|
| Code |
Ref. |
Beschreibung |
| IJWU0671 |
PA0110 |
Automatischer Plasmaschneidbrenner LTM101 /6m M14×1 |
| IJWU0677 |
PA0111 |
Automatischer Plasmaschneidbrenner LTM101 /6 m Zentraladapter |
| IJWU0692 |
|
Automatischer Plasmaschneidbrenner LTM101 /6m 1/4G |
| IJWU0693 |
|
Automatischer Plasmaschneidbrenner LTM101 /6m 3/8G |
| IJWU0694 |
|
Automatischer Plasmaschneidbrenner LTM101 /6m M16×1,5 |
|
| Position |
Code |
Ref. |
Beschreibung |
| 1 |
IJTN0069 |
CV0014 |
Vierpunkt-Edspacer/ LT100 -150 |
| 2 |
IJTN0078 |
CV0012 |
Doppelpunkt-Edspacer/ LT100 -150 |
| 3 |
IJTN0077 |
CV0011 |
Distanzfeder LT100 -150 |
| 4 |
IJWT0677 |
PC0111 |
Außendüse LT 101 |
| 5 |
IJTN0095 |
CV0039 |
Vierpunkt-Kronenschild mit Isolator/ LT 101-141 |
| 6 |
IJTN0089 |
CV0023 |
Distanzstück zum Kontaktschneiden/ LT 101-141 |
| 7 |
IJWT0691 |
PC0130 |
Kontaktdüsen-Haltekappe/ LT 101 |
| 8 |
|
|
Tipp |
| 8.1 |
IJWV0617-11 |
PD0101-11 |
Spitze Φ1,1 mm LT 101-141 |
| 8.2 |
IJWV0617-14 |
PD0101-14 |
Spitze Φ1,4 mm LT 101-141 |
| 8.3 |
IJWV0617-17 |
PD0101-17 |
Spitze Φ1,7 mm LT 101-141 |
| 9 |
IJWG0617 |
PE0101 |
Diffusor LT 101-141 |
| 10 |
IJWC0617 |
PR0101 |
Elektrodenplasma LT 101-141 |
| 11 |
IJAO0770 |
|
Luftschlauch/ LT100 -101 |
| 12 |
IJTN0000 |
|
Sicherungsmutter |
| 13 |
IJTN0014 |
CV0008 |
Kontaktschneideaufsatz/ LT 101-151 |
| 14 |
IJTN0015 |
CV0009 |
Schneidaufsatz mit langem Kontakt/ LT 101-151 |
| 15 |
|
|
Tipp |
| 15.1 |
IJWV0673-14 |
PD0117-14 |
Verlängerte Spitze Φ1,4 mm/ LT 101-151 |
| 15.2 |
IJWV0673-17 |
PD0117-17 |
Verlängerte Spitze Φ1,7 mm/ LT 101-151 |
| 15.3 |
IJWV0677 |
|
Verlängerte Spitze 50A/ LT 101-151 |
| 16 |
IJWC0672 |
PR0116 |
Erweitertes Elektrodenplasma LT 101 |
| 17 |
IJWA0606 |
|
Plasmabrennerkopf LT 101 |
| 17a |
IJGU0697 |
EA0131 |
'O'-Ring Φ18,77x1,78mm aus Silikon |
| 17b |
IJWG9017 |
|
Frontin sulator/ LT 101 |
| 18 |
IJHW0046 |
|
Plasma-Handbuch/ASerie/Rot |
| 19 |
IJIK0733 |
|
Schutzteil/Plasma/Gelb |
| 20 |
IJIR0081 |
185.0031 |
Auslösen |
| 21 |
IJIK0805 |
|
Gemeinsamer/großer/neuer Typ |
| 22 |
|
|
Kabelkonfektionierung |
| 22.1 |
IJWO00210077-00 |
|
Kabelkonfektion/ LT100 -101/10MMQ/6MATT.1/8G |
| 22.2 |
IJWO00210071-00 |
|
Kabelbaugruppe/ LT100 -101/10MMQ/6M Zentraladapter |
| 22.3 |
IJWO10210077-00 |
|
Kabelbaugruppe/ LT M100-101/10MMQ/6MATT.1/8G |
| 22.4 |
IJWO10210071-00 |
|
Kabelbaugruppe/ LT M100-101/10MMQ/6M Zentraladapter |
| 22.5 |
IJWO0642 |
|
Kabelsatz/ LT100 -101/6M/Zentraladapter |
| 23 |
IJDH6017 |
|
Schraubenschlüssel für Plasma |
| 24 |
IJWA0676 |
|
Plasmabrennerkopf LTM101 |
| 24a |
IJHW0024 |
W0300144 |
Glasfaser-Positionsrohr/ LT M |
| 25 |
|
|
Kabelbaugruppe LT M |
| 25.1 |
IJAU5698 |
|
Verbindungsadapter 1/8G-1/4G |
| 25.2 |
IJAU5697 |
|
Verbindungsadapter 1/8G-3/8G |
| 25.3 |
IJAU5699 |
|
Anschlussadapter 1/8G-M14×1 |
| 25.4 |
IJAU5690 |
|
Anschlussadapter 1/8G-M16×1,5 |
| 26 IJAY0089 FY0023 Zentraladapter Brennerseite Plasma 5-polig |
| 27 IJTN0088 CV0022 Kreisschneideaufsatz/ LT100 -151 |
Unser Katalog:
 INWELT PLASMA-BRENNERKATALOG.pdf
LTM101 CNC Integrations-Checkliste
Bestätigen Sie vor der Bestellung die folgenden Informationen.
Plasma-Energiequelle
Bieten:
Hersteller
Modell
Nennstrom
HF Startmethode
CNC Controller
Identifizieren Sie, wie der Controller Folgendes befiehlt:
Plasmastart
Lichtbogenübertragung
Bewegung
Höhenkontrolle
Brennermontage
Bestätigen:
Hinterer Anschluss
Stellen Sie klare Fotos oder Zeichnungen bereit von:
Strom-/Gasanschluss
Pilotlichtbogenanschluss
Zentraler Anschluss
Steuerschnittstelle
Brennerhöhenkontrolle
Bestätigen Sie, ob das System Folgendes verwendet:
Beanspruchen Sie keine direkte ohmsche Sensorkompatibilität, es sei denn, die LTM101 Frontend-Konfiguration wurde ausdrücklich überprüft.
HF Plasmabrenner-Installation in CNC Systemen
HF Systeme erfordern eine sorgfältigere elektrische Installation als viele Nicht- HF Plasmasysteme.
Um Interferenzprobleme zu reduzieren, CNC sollten Systementwickler die Anforderungen der Plasma-Stromquellen- und Controller-Hersteller befolgen für:
HF Störungen können elektronische Steuerungen beeinträchtigen, wenn das System schlecht installiert ist.
Der LTM101 sollte daher auf CNC Geräte abgestimmt sein, die für den Betrieb mit HF -Start-Plasmastromquellen ausgelegt sind.
Piercinghöhe und Schnitthöhe
CNC Beim Plasmaschneiden werden während des Schneidzyklus normalerweise unterschiedliche Brennerhöhen verwendet.
Piercinghöhe
Beim Einstechen wird geschmolzenes Metall nach oben ausgestoßen.
Die richtige Einstichhöhe trägt dazu bei, die Düse und andere Verbrauchsmaterialien vor geschmolzenem Material zu schützen.
Schnitthöhe
Nachdem das Lochen abgeschlossen ist, bewegt das CNC System den Brenner auf die erforderliche Schnitthöhe.
Die Schnitthöhe beeinflusst:
Fase
Schnittfugenbreite
Schlacke
Verschleiß
Die richtigen Werte hängen von der Plasmastromquelle, dem Material, der Dicke und den Verbrauchsmaterialien ab.
Verwenden Sie eine verifizierte Schnitttabelle anstelle eines universellen Höhenwerts.
Wie dick kann der LTM101 schneiden?
Auf der aktuellen INWELT Seite wird 35–40 mm angegeben , dies sollte jedoch ohne dokumentierte Testdaten auf Systemebene nicht als universelle Brennerfähigkeit dargestellt werden.
Die Schnittdicke wird durch das komplette Plasmasystem bestimmt, einschließlich:
Als Referenz gibt die aktuelle Wettbewerbsdokumentation der A101-Klasse etwa 25–30 mm unter den von ihnen getesteten 100-A-Systembedingungen an.
Diese Teilnehmernummer sollte nicht einfach auf die Seite INWELT kopiert werden.
Der stärkste SEO/GEO-Ansatz besteht darin, ein INWELT getestetes Schnittdiagramm zu veröffentlichen, das Folgendes zeigt:
Empfohlene Luftversorgung für den LTM101
Die aktuelle technische Spezifikation INWELT listet Folgendes auf:
Verwenden Sie saubere und trockene Druckluft
Feuchtigkeit, Öl und Partikel können Auswirkungen auf Folgendes haben:
Verwenden Sie eine geeignete Filterung und Feuchtigkeitsabscheidung.
Überprüfen Sie den Druck während des Gasflusses
Der statische Druck kann vom tatsächlichen Schneiddruck abweichen.
Einschränkungen bei Filtern, Anschlüssen oder langen Schläuchen können den Druck am Brenner verringern.
Welche Materialien kann der LTM101 schneiden?
Bei Verwendung mit einem kompatiblen Plasmaschneidsystem kann der LTM101 elektrisch leitende Materialien schneiden wie:
Weicher Stahl
Kohlenstoffstahl
Edelstahl
Aluminium
Kupfer
Messing
Verzinkter Stahl
Die tatsächliche Schneidkapazität und -geschwindigkeit variiert je nach Material und vollständiger Systemkonfiguration.
Typische Anwendungen für das LTM101
Der LTM101 ist für automatisierte Metallschneideanwendungen konzipiert, darunter:
CNC Plasmaschneidtische
Plattenbearbeitungslinien
Baustahlherstellung
Maschinenbau
Baumaschinen
Landwirtschaftliche Ausrüstung
Eisenbahnbau
Schiffbau
Industrieller Produktionsschnitt
Automatisierte Metallfertigung
Die endgültige Brennerauswahl sollte auf der tatsächlichen Schnittstelle der Plasmamaschine basieren und nicht nur auf dem Branchennamen.
LTM101 Wartung für die CNC Produktion
Die Wartung des Maschinenbrenners wirkt sich direkt auf die Qualität wiederholter CNC Teile aus.
Überprüfen Sie die Elektrode
Überprüfen Sie die Elektrode auf übermäßigen zentralen Verschleiß.
Ersetzen Sie es, bevor starke Erosion zu einem instabilen Start führt oder die Schneidspitze beschädigt.
Überprüfen Sie die Schneidspitze
Prüfen Sie auf:
Vergrößerte Öffnung
Ovale Öffnung
Hitzeschaden
Kontamination
Düsenverschleiß kann zu Abschrägungs- und Maßabweichungen führen.
Überprüfen Sie den Diffusor
Halten Sie die Gaskanäle sauber und stellen Sie sicher, dass der Diffusor korrekt installiert ist.
Überprüfen Sie die Haltekappe und den Schutz
Ersetzen Sie gerissene, beschädigte oder stark verschmutzte Bauteile.
Untersuchen Sie das Brennerkopf
Überprüfen:
Themen
O-Ring
Gasdichtungen
Positionierungsrohr
Montagebereich
Überprüfen Sie das Brennerkabel
Stellen Sie sicher, dass die Bewegung CNC nicht bewirkt:
Ziehen Sie am Kabel
Zerquetschen Sie das Kabel
Erstellen Sie scharfe Kurven
Beeinträchtigung der Portalfahrt
Häufige LTM101 CNC Schnittprobleme
Fehlgeschlagene oder inkonsistente Lichtbogenstarts
Überprüfen:
Elektrodenzustand
Schneidspitze
Luftdruck
HF Startschaltung
Pilotlichtbogenanschluss
Maschinenerdung
Übermäßige Abschrägung
Überprüfen:
Schwerer Schlacke
Überprüfen:
Schnittgeschwindigkeit
Aktuell
Luftzufuhr
Brennerhöhe
Verbrauchsmaterial
Kurze Lebensdauer der Verbrauchsmaterialien
Mögliche Ursachen sind:
CNC Controller-Störung
Wenn beim Zünden des Lichtbogens Probleme mit der elektronischen Steuerung auftreten, überprüfen Sie Folgendes:
HF Störungen sind ein Problem der Systemintegration und sollten nicht allein durch den Austausch von Brennerteilen behoben werden.
LTM101 OEM CNC Herstellung von Plasmabrennern
INWELT liefert Maschinenplasmabrenner und Ersatzkomponenten an:
CNC Hersteller von Plasmageräten
Hersteller von Plasma-Stromquellen
Integratoren von Schneidmaschinen
Schweiß- und Schneidmarken
Vertriebspartner
Importeure
Großhändler
Industrielle Zulieferer
Die Konfigurationen OEM und ODM können entsprechend der Zielmaschinenschnittstelle ausgewertet werden.
Die Anpassung kann Folgendes umfassen:
Kunden-Branding
Taschenlampenetiketten
Konfiguration des Maschinen-Brenner-Körpers
6 m oder maßgeschneiderte Brennerleitungen
M14×1-Anschluss
Anschluss M16×1,5
1/4G-Verbindung
3/8G-Verbindung
Zentraladapter
Verbrauchsmaterial-Sets
Private-Label-Verpackung
Technische Etiketten und Kartons
Geben Sie für OEM Projekte die Spezifikation der Plasmastromquelle, CNC Schnittstelle, das Steckerdesign, die Montageanforderungen und die erwartete Bestellmenge an.
Warum LTM101 Taschenlampen und Verbrauchsmaterialien von INWELT beziehen?
Die Produktplattform LTM101 umfasst:
Komplette Maschinenbrenner
Mehrere hintere Anschlüsse
Standard-Schneidspitzen
Erweiterte Tipps
Standardelektroden
Verlängerte Elektroden
Diffusoren
Haltekappen
Schilde
Maschinenbrennerköpfe
Positionierungsrohre aus Glasfaser
Kabelkonfektionen
Verbindungsadapter
Für CNC -Gerätehersteller und -Händler kann die Beschaffung sowohl kompletter Maschinenbrenner als auch Ersatzteile aus einem Programm den Einkauf und den Aftermarket-Support vereinfachen.
Genaue INWELT Teilenummern erleichtern außerdem die Nachbestellung und verbessern die Kompatibilitätskontrolle.
Häufig gestellte Fragen zum LTM101 Plasmaschneidbrenner
Welche Stromstärke hat der INWELT LTM101 ?
Der LTM101 ist 100 A ausgelegt. gemäß den aktuellen technischen Daten INWELT für
Ist LTM101 ein Handbrenner oder ein Maschinenbrenner?
Der LTM101 ist ein CNC / mechanisierter Maschinenbrenner.
Das zugehörige LT 101 ist die Handheld-Konfiguration.
Verwendet der LTM101 die HF -Zündung?
Ja.
Die aktuelle Spezifikation listet die Hochfrequenz-Lichtbogenzündung auf.
Was ist der Arbeitszyklus LTM101 ?
Die aktuelle INWELT -Spezifikation gibt 60 % beim Nennstrom an.
Welches Gas verwendet der LTM101 ?
Die aktuelle Konfiguration verwendet Druckluft.
Welchen Gasdruck benötigt der LTM101 ?
Die aktuelle Spezifikation gibt etwa 4,5–5,0 bar an.
Welchen Luftstrom benötigt der LTM101 ?
Die aktuellen technischen Daten geben ca. 180 L/min an.
Welche Kabellänge ist Standard?
Die Standard-Maschinenbrennerleitung beträgt 6 m.
Welche Anschlüsse sind verfügbar?
Zu den aktuellen LTM101 Konfigurationen gehören:
M14×1
M16×1,5
1/4G
3/8G
Zentraladapter
Welche Schneidspitzen gibt es?
Die aktuelle Standard-Verbrauchsmaterialfamilie umfasst:
Es sind auch erweiterte Tipps verfügbar.
Kann LTM101 auf jedem 100-A CNC -Plasmaschneider verwendet werden?
NEIN.
Die Stromquelle muss außerdem zur HF Startmethode, Pilotlichtbogenschaltung, Gas-/Stromanschluss und Steuerschnittstelle passen.
Funktioniert der LTM101 mit der Brennerhöhensteuerung?
Es kann in CNC Systeme integriert werden, die eine Brennerhöhensteuerung verwenden, aber der genaue THC und die Erfassungsmethode hängen von der CNC Steuerung, der Stromquelle und der Maschinenkonfiguration ab.
Wie dick kann LTM101 schneiden?
Es gibt keine universelle Dicke, die allein durch den Brenner bestimmt wird.
Nutzen Sie geprüfte Daten für das komplette Plasmasystem.
Kann LTM101 Edelstahl schneiden?
Ja, in Verbindung mit einer geeigneten Plasmaschneidstromquelle und geeigneten Betriebsparametern.
Kann LTM101 Aluminium schneiden?
Ja.
Aluminium ist elektrisch leitfähig und kann mit einem richtig konfigurierten System plasmageschnitten werden.
Bietet INWELT Ersatz- LTM101 -Verbrauchsmaterialien?
Ja.
INWELT liefert Spitzen, Elektroden, Diffusoren, Abschirmungen, Brennerköpfe, Kabelbaugruppen und Verbindungsadapter.
Stellt INWELT OEM LTM101 Maschinenbrenner her?
Ja.
OEM/ODM und Private-Label-Konfigurationen sind für qualifizierte CNC Hersteller, Händler und Systemintegratoren von Plasmageräten verfügbar.
Fordern Sie ein Angebot für die Plasmabrenner INWELT LTM101 CNC an
Für eine schnellere Kompatibilitätsbestätigung stellen Sie Folgendes bereit:
Marke und Modell der Plasma-Stromquelle
Nennausgangsstrom
HF Startmethode
Vorhandenes Taschenlampenmodell
CNC Controller
Abmessungen der Brennermontage
Fotos des hinteren Steckers
Pilotlichtbogenanschluss
Erforderliche Kabellänge
Anforderungen an Verbrauchsmaterialien
Geschätzte Bestellmenge
INWELT oder Private-Label-Branding
INWELT kann dann die entsprechende LTM101 Brenner-, Anschluss- und Verbrauchsmaterialkonfiguration für Ihr CNC Plasmaschneidsystem bestätigen.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių