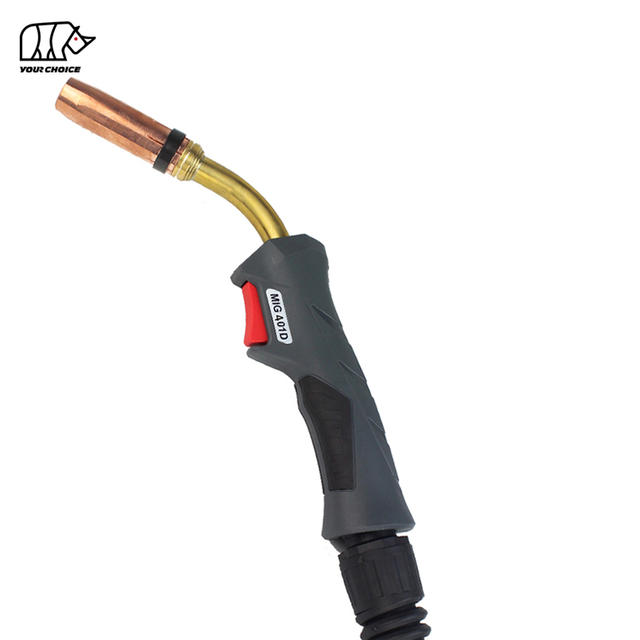
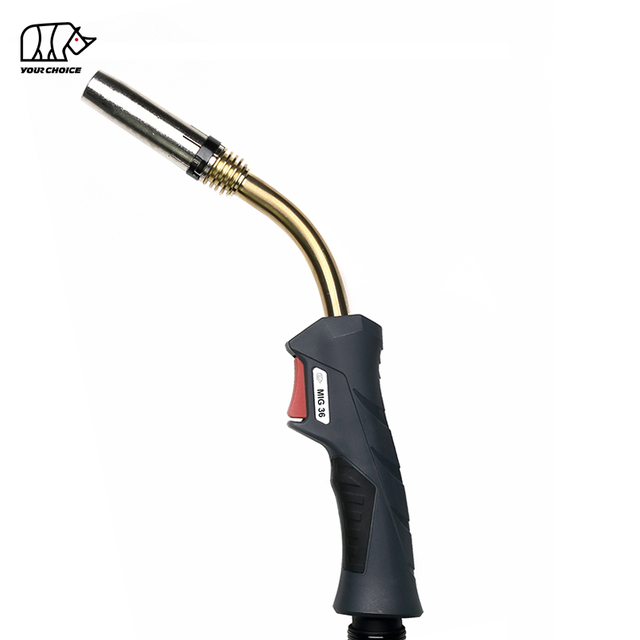
Metallin inert kaasu (MIG) -hitsaus, joka tunnetaan myös nimellä Gas Metal Arc Welding (GMAW), on yksi monipuolisimmista ja laajimmin käytetyistä hitsausprosesseista eri toimialoilla – autojen korjauksesta ja rakentamisesta valmistus- ja harrastajaprojekteihin. Jokaisen onnistuneen MIG-hitsauksen ytimessä on korkealaatuinen MIG-pistooli: työkalu, joka toimittaa elektrodilangan, suojakaasun ja sähkövirran hitsausliitokseen. Oikean MIG-pistoolin valinta ei ole vain työkalun ottamista hyllyltä; Se on päätös, joka vaikuttaa suoraan hitsin laatuun, tuottavuuteen, käyttäjän mukavuuteen ja pitkän aikavälin kustannustehokkuuteen. Saatavilla on laaja valikoima vaihtoehtoja – koon, virranvoimakkuuden, jäähdytystyypin ja mallin mukaan – ihanteellisen MIG-pistoolin valitseminen tiettyyn käyttötarkoitukseen voi tuntua ylivoimaiselta. Tässä oppaassa esitetään kriittiset huomioitavat tekijät, yleiset vältettävät sudenkuopat ja vaiheittaiset neuvot, jotka auttavat sinua tekemään tietoon perustuvan valinnan, joka vastaa hitsaustarpeitasi.
MIG- perusteiden ymmärtäminen aseiden
Ennen kuin sukeltaa valintaprosessiin, on tärkeää ymmärtää MIG-pistoolin ydintoiminto ja komponentit. MIG-pistooli toimii liitäntänä hitsauskoneen, virtalähteen ja työkappaleen välillä. Sen ensisijainen tehtävä on syöttää kulutuselektrodilanka (MIG-lanka) hitsausaltaaseen, tuottaa tasaista sähkövirtaa kaaren luomiseksi ja ohjata suojakaasua suojaamaan hitsiä ilmakehän epäpuhtauksilta – kuten hapelta ja typeltä –, jotka voivat heikentää liitosta tai aiheuttaa vikoja, kuten huokoisuutta ja halkeamia.
Tärkeimmät komponentit a MIG-pistooli sisältää kahvan (ergonominen kahva), liipaisimen (ohjaa valokaaren ja langan syöttöä), suuttimen (ohjaa suojakaasun), kosketinkärjen (siirtää sähkövirran johtoon), vuorauksen (ohjaa langan syöttölaitteesta kosketinkärkeen) ja kaapelikokoonpanon (jossa on johto, kaasujohto ja sähköjohtimet). Jokaisella komponentilla on kriittinen rooli pistoolin suorituskyvyssä, ja suunnittelun vaihtelut sopivat erilaisiin hitsausskenaarioihin.
MIG-aseet eivät ole yksikokoisia. Oikea pistooli harrastelijalle, joka hitsaa ohutta peltiä, poikkeaa rajusti pistoolista, jota käytetään raskaisiin teollisiin sovelluksiin, kuten paksujen teräspalkkien tai suurten koneenosien hitsaukseen. Kun ymmärrät sovelluksesi ainutlaatuiset vaatimukset, voit rajata vaihtoehtoja ja valita pistoolin, joka optimoi suorituskyvyn ja minimoi seisokit.
Tärkeimmät tekijät, jotka on otettava huomioon valittaessa MIG-pistoolia
MIG-pistoolin valinta vaatii systemaattista lähestymistapaa, jossa keskitytään tekijöihin, jotka liittyvät suoraan hitsaussovellukseesi. Alla on kriittisimmät seikat, jotka ohjaavat päätöstäsi tärkeysjärjestyksen mukaan.
1. Hitsaussovelluksen vaatimukset
Hitsaussovelluksesi on MIG-pistoolivalikoimasi perusta. Aloita määrittelemällä projektisi yksityiskohdat, sillä tämä sanelee aseen tarvittavat ominaisuudet. Harkitse seuraavia alitekijöitä:
Materiaalin tyyppi ja paksuus
Hitsattavan materiaalin tyyppi ja paksuus ovat tärkeimmät tarvitsemasi MIG-pistoolin tekijät. Eri materiaalit (esim. teräs, alumiini, ruostumaton teräs) ja paksuudet vaativat vaihtelevia lämpötasoja, langan kokoa ja suojakaasua – jotka kaikki vaikuttavat aseen suunnitteluun.
Ohuille materiaaleille (0,024 ' - 1/8' paksuus), kuten autojen päällirakennuksissa tai harrastusprojekteissa käytettävä metallilevy, kevyt MIG-pistooli, jolla on pienempi ampeerikapasiteetti, riittää. Nämä materiaalit vaativat vähemmän lämpöä vääntymisen tai läpipalamisen välttämiseksi, joten 150–200 ampeerin pistooli toimii hyvin. Esimerkiksi 24-koon pehmeän teräksen hitsaus 0,023 ' langalla sopisi hyvin yhteen 150 ampeerin pistoolin kanssa, koska se tuottaa tarpeeksi lämpöä vahvan hitsin muodostamiseksi materiaalia vahingoittamatta.
Paksumpien materiaalien (1/8' - 1/2' tai enemmän), kuten rakenneteräksen tai raskaiden koneen osien, varten tarvitaan raskas pistooli, jolla on suurempi ampeeri. Nämä sovellukset vaativat enemmän lämpöä tunkeutuakseen materiaaliin kokonaan, joten 250–600 ampeerin pistooli on ihanteellinen. Esimerkiksi 3/8':n lievän teräksen hitsaus 0,035' langalla vaatisi 250–300 ampeerin pistoolin oikean sulatuksen varmistamiseksi.
Alumiini ja ruostumaton teräs asettavat ainutlaatuisia haasteita. Alumiini on pehmeä, lämpöä johtava materiaali, joka vaatii työntämällä MIG-pistoolin (käsitellään myöhemmin), jotta pehmeä lanka syötetään sujuvasti, kun taas ruostumaton teräs vaatii kolmisekoitussuojakaasun (90 % He/7,5 % Ar/2,5 % CO₂) kanssa yhteensopivan pistoolin hapettumisen estämiseksi ja korroosionkestävyyden ylläpitämiseksi.
Hitsausympäristö
Hitsausympäristö vaikuttaa myös MIG-pistoolivalintaasi. Harkitse, hitsaatko sisällä, ulkona, ahtaissa tiloissa vai ankarissa teollisuusolosuhteissa.
Sisähitsaus (esim. työpajassa tai tuotantolaitoksessa) mahdollistaa tyypillisesti enemmän joustavuutta, koska sinun ei tarvitse kamppailla tuulen tai äärimmäisten sääolosuhteiden kanssa. Tavallinen ilmajäähdytteinen pistooli voi tässä olla riittävä, koska valvottu ympäristö auttaa lämmönpoistossa.
Ulkohitsaukseen liittyy haasteita, erityisesti tuuli, joka voi häiritä suojakaasun virtausta ja saastuttaa hitsin. Tässä tapauksessa suositellaan pistoolia, jossa on suurempi suutin tai kaasulinssi (joka parantaa kaasun peittoa). Lisäksi, jos hitsaat pölyisissä tai roskisissa ympäristöissä (esim. rakennustyömailla), suojakuorella varustettu pistooli tai suljetut komponentit auttavat estämään tukkeumia ja vaurioita.
Ahtaissa tiloissa (esim. koneen sisällä tai ahtaissa kulmissa) tarvitaan MIG-pistooli, jossa on joustava kaula tai pieni, kompakti rakenne. Hanhenkaula-aukot (saatavana eri kulmissa, kuten 45° tai 90°) mahdollistavat paremman pääsyn vaikeapääsyisille alueille, mikä varmistaa oikean hitsausasennon ja näkyvyyden.
Hitsausmäärä ja käyttömäärä
Tekemäsi hitsausmäärä (kuinka usein ja kuinka kauan hitsaat jatkuvasti) määrää pistoolin vaaditun käyttöjakson. Toimintajakso on prosenttiosuus ajasta, jonka ase voi toimia suurimmalla ampeerivirralla ilman ylikuumenemista, mitattuna 10 minuutin aikana. Esimerkiksi 60 %:n käyttösuhde 200 ampeerilla tarkoittaa, että pistooli voi hitsata jatkuvasti 6 minuuttia 10:stä ennen kuin sen on jäähdyttävä.
Harrastajat tai satunnaiset hitsaajat (jotka hitsaavat lyhyitä purskeja varten) voivat käyttää pistoolia, jonka käyttösuhde on pienempi (30–50 %), koska he eivät hitsaa jatkuvasti pitkiä aikoja. Ammattihitsaajat tai suuren volyymin projekteissa (esim. tuotantolinjat) työskentelevät tarvitsevat pistoolin, jonka käyttösuhde on korkeampi (60 % tai enemmän), jotta vältytään toistuvalta ylikuumenemiselta ja seisokkeilta.
On tärkeää huomata, että käyttösuhde liittyy suoraan ampeerimäärään: korkeamman ampeerin pistooleilla on yleensä pienempi toimintajakso (koska lämpöä syntyy enemmän), joten sinun on tasapainotettava ampeeritarpeet hitsausmäärän kanssa. Esimerkiksi 300 ampeerin pistooli, jonka käyttösuhde on 60 %, soveltuu suuren volyymin hitsaukseen kohtalaisilla ampeerimäärillä, kun taas 400 ampeerin pistooli 40 %:n käyttöjaksolla on parempi lyhyisiin kuumahitsaukseen.
2. MIG-pistoolin tyyppi: ilmajäähdytteinen vs. vesijäähdytteinen
MIG-pistooleja on saatavana kahdessa ensisijaisessa jäähdytystyypissä: ilmajäähdytteinen ja vesijäähdytteinen. Valinta näiden kahden välillä riippuu ampeeritarpeistasi, hitsausmäärästä ja ympäristöstä.
Ilmajäähdytteiset MIG-pistoolit
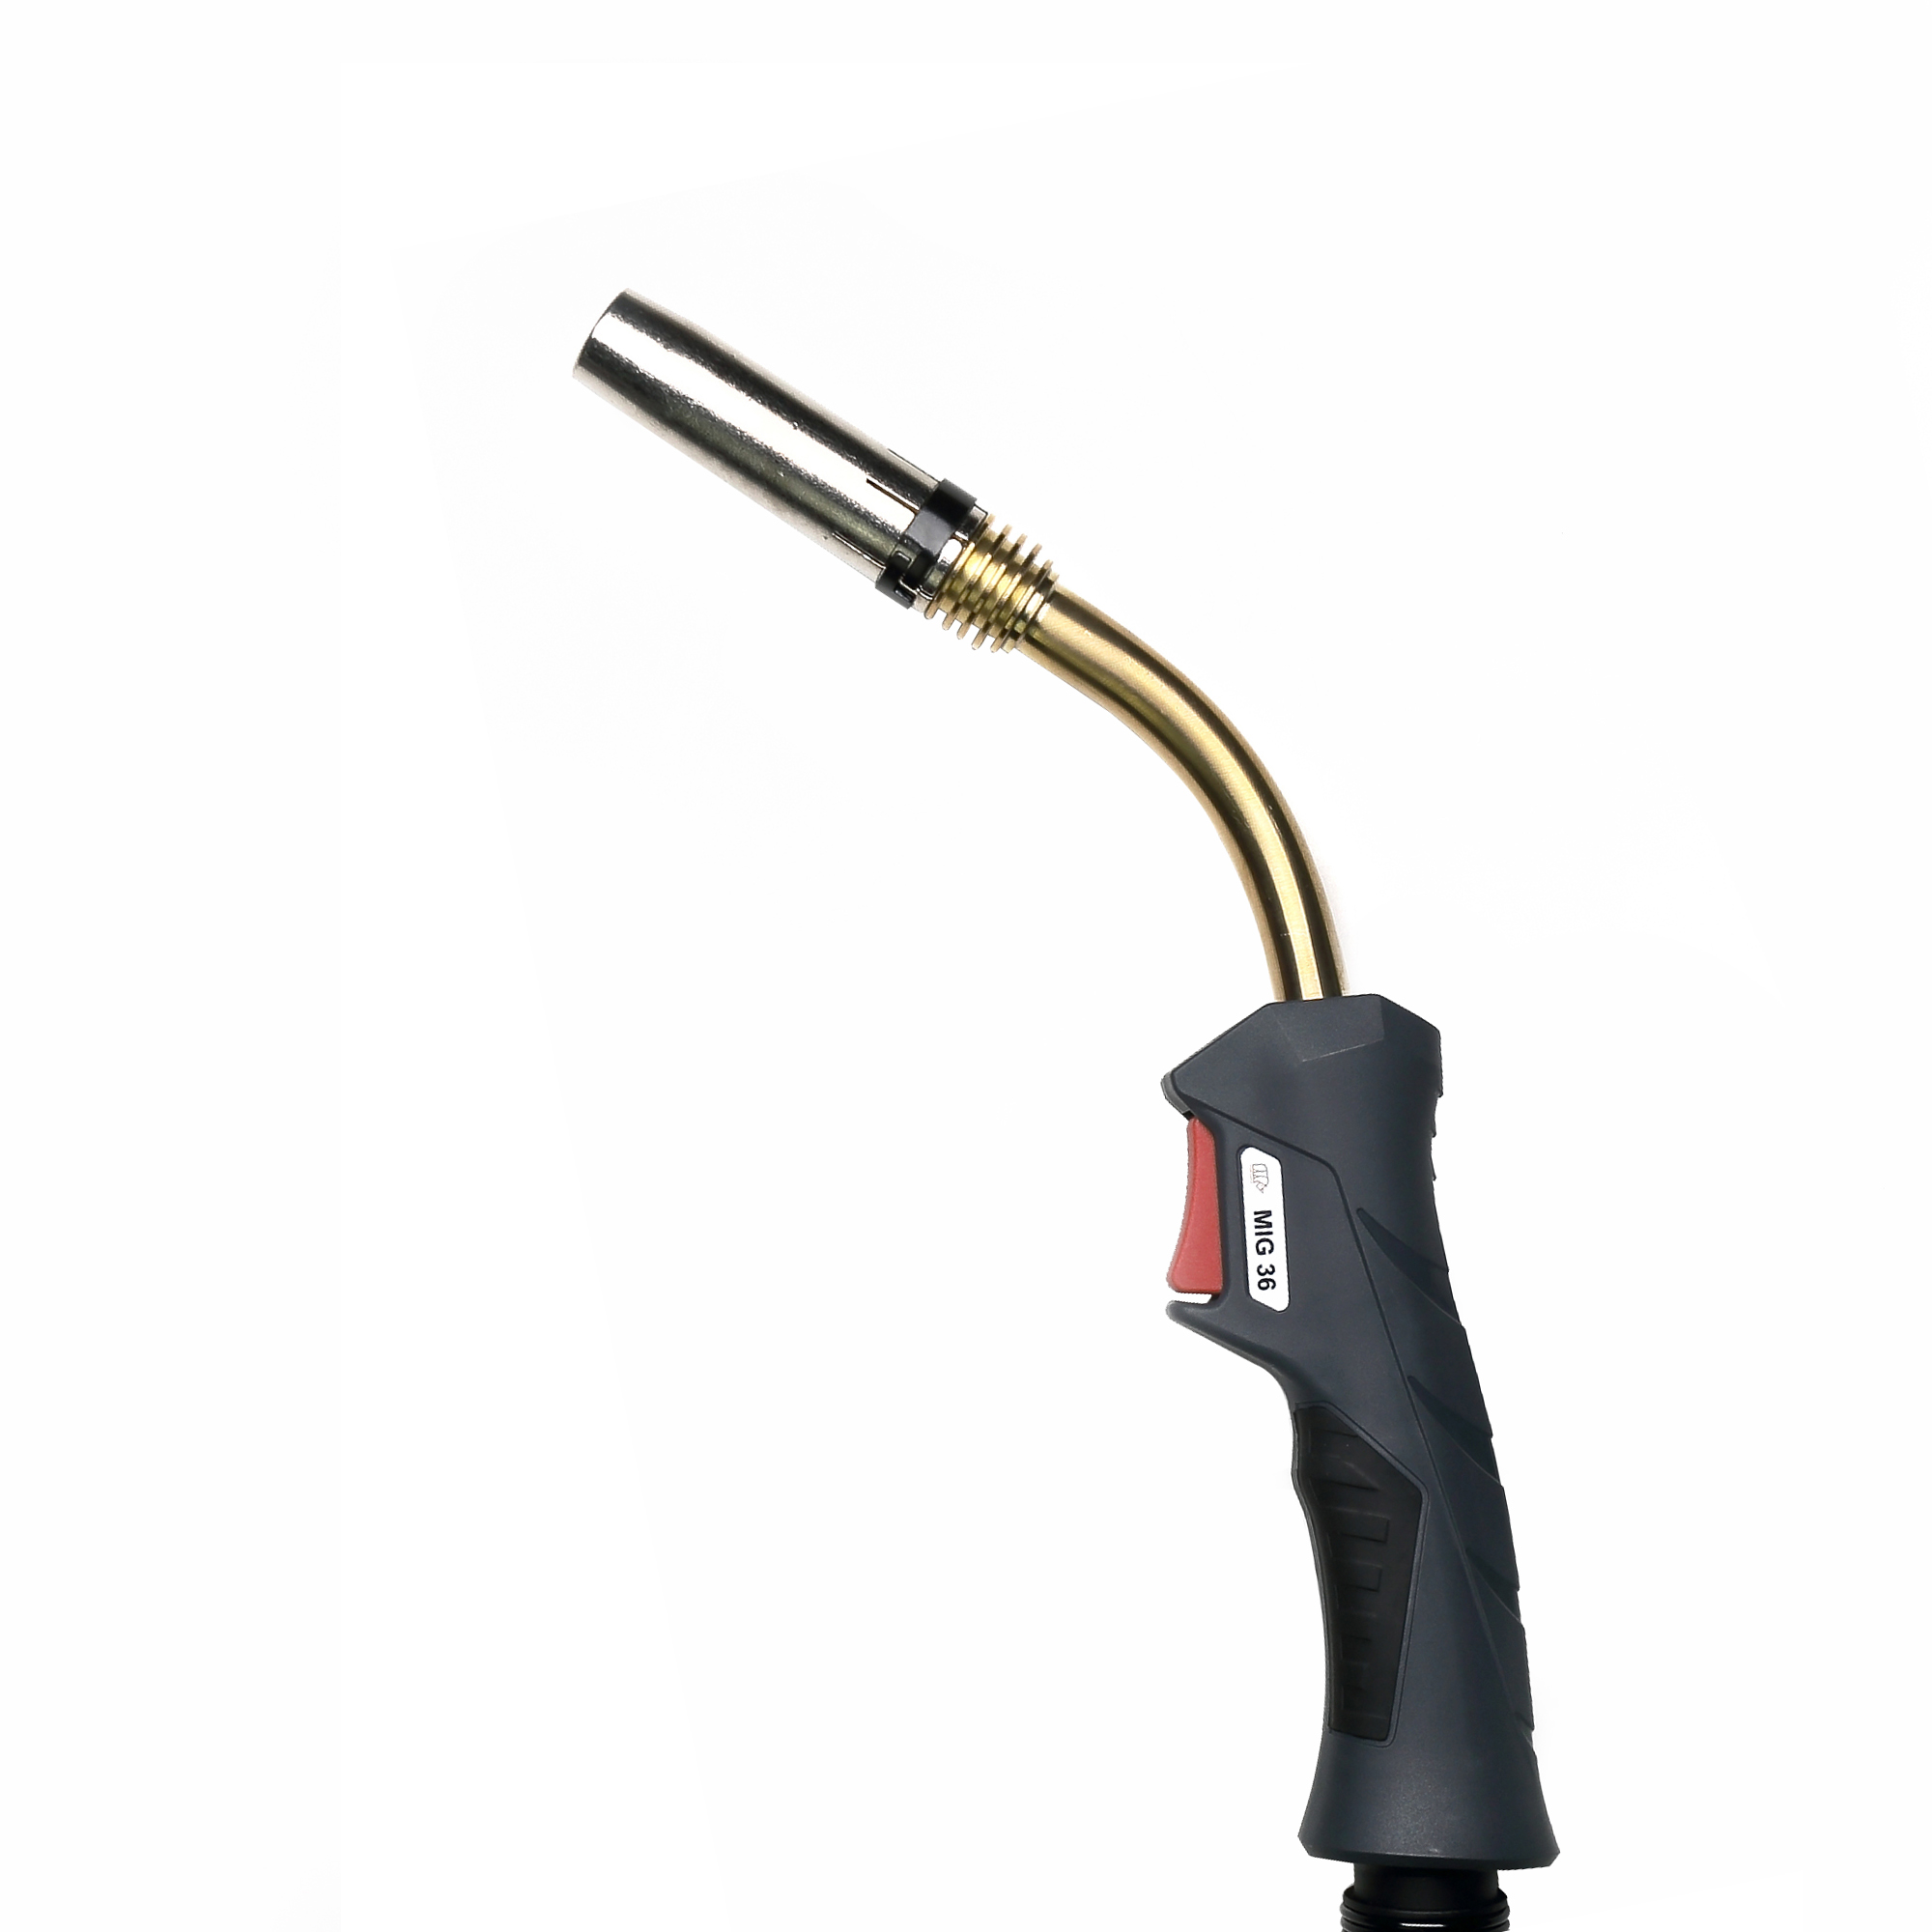
Ilmajäähdytteiset MIG-pistoolit ovat yleisin ja kustannustehokkain vaihtoehto useimmissa sovelluksissa. Ne käyttävät ympäröivää ilmaa ja suojakaasuvirtaa poistamaan hitsauksen aikana syntyneen lämmön. Nämä hitsauspistoolit ovat rakenteeltaan yksinkertaisempia, kevyempiä (joissakin tapauksissa) ja helpompia huoltaa, koska ne eivät vaadi erillistä jäähdytysjärjestelmää.
Ilmajäähdytteiset aseet sopivat erinomaisesti:
• Kevyt tai keskiraskas hitsaus (150–300 ampeeria)
• Satunnainen tai ajoittainen hitsaus (pieni tai kohtalainen)
• Sisäympäristöt, joissa lämmönpoisto on hallittavissa
• Sovellukset, joissa siirrettävyys on tärkeää (esim. kenttäkorjaukset)
Yksi ilmajäähdytteisten aseiden haittapuoli on, että ne voivat kuumentua pitkäaikaisen käytön aikana, etenkin suuremmilla ampeerimäärillä. Tämä voi aiheuttaa käyttäjän epämukavuutta tai jopa vaurioittaa aseen osia, jos sitä käytetään sen käyttöjakson ulkopuolella. Lisäksi ilmajäähdytteisissä aseissa on paksummat kaapelit (lämmön kestämiseksi), mikä voi vähentää joustavuutta ahtaissa tiloissa.
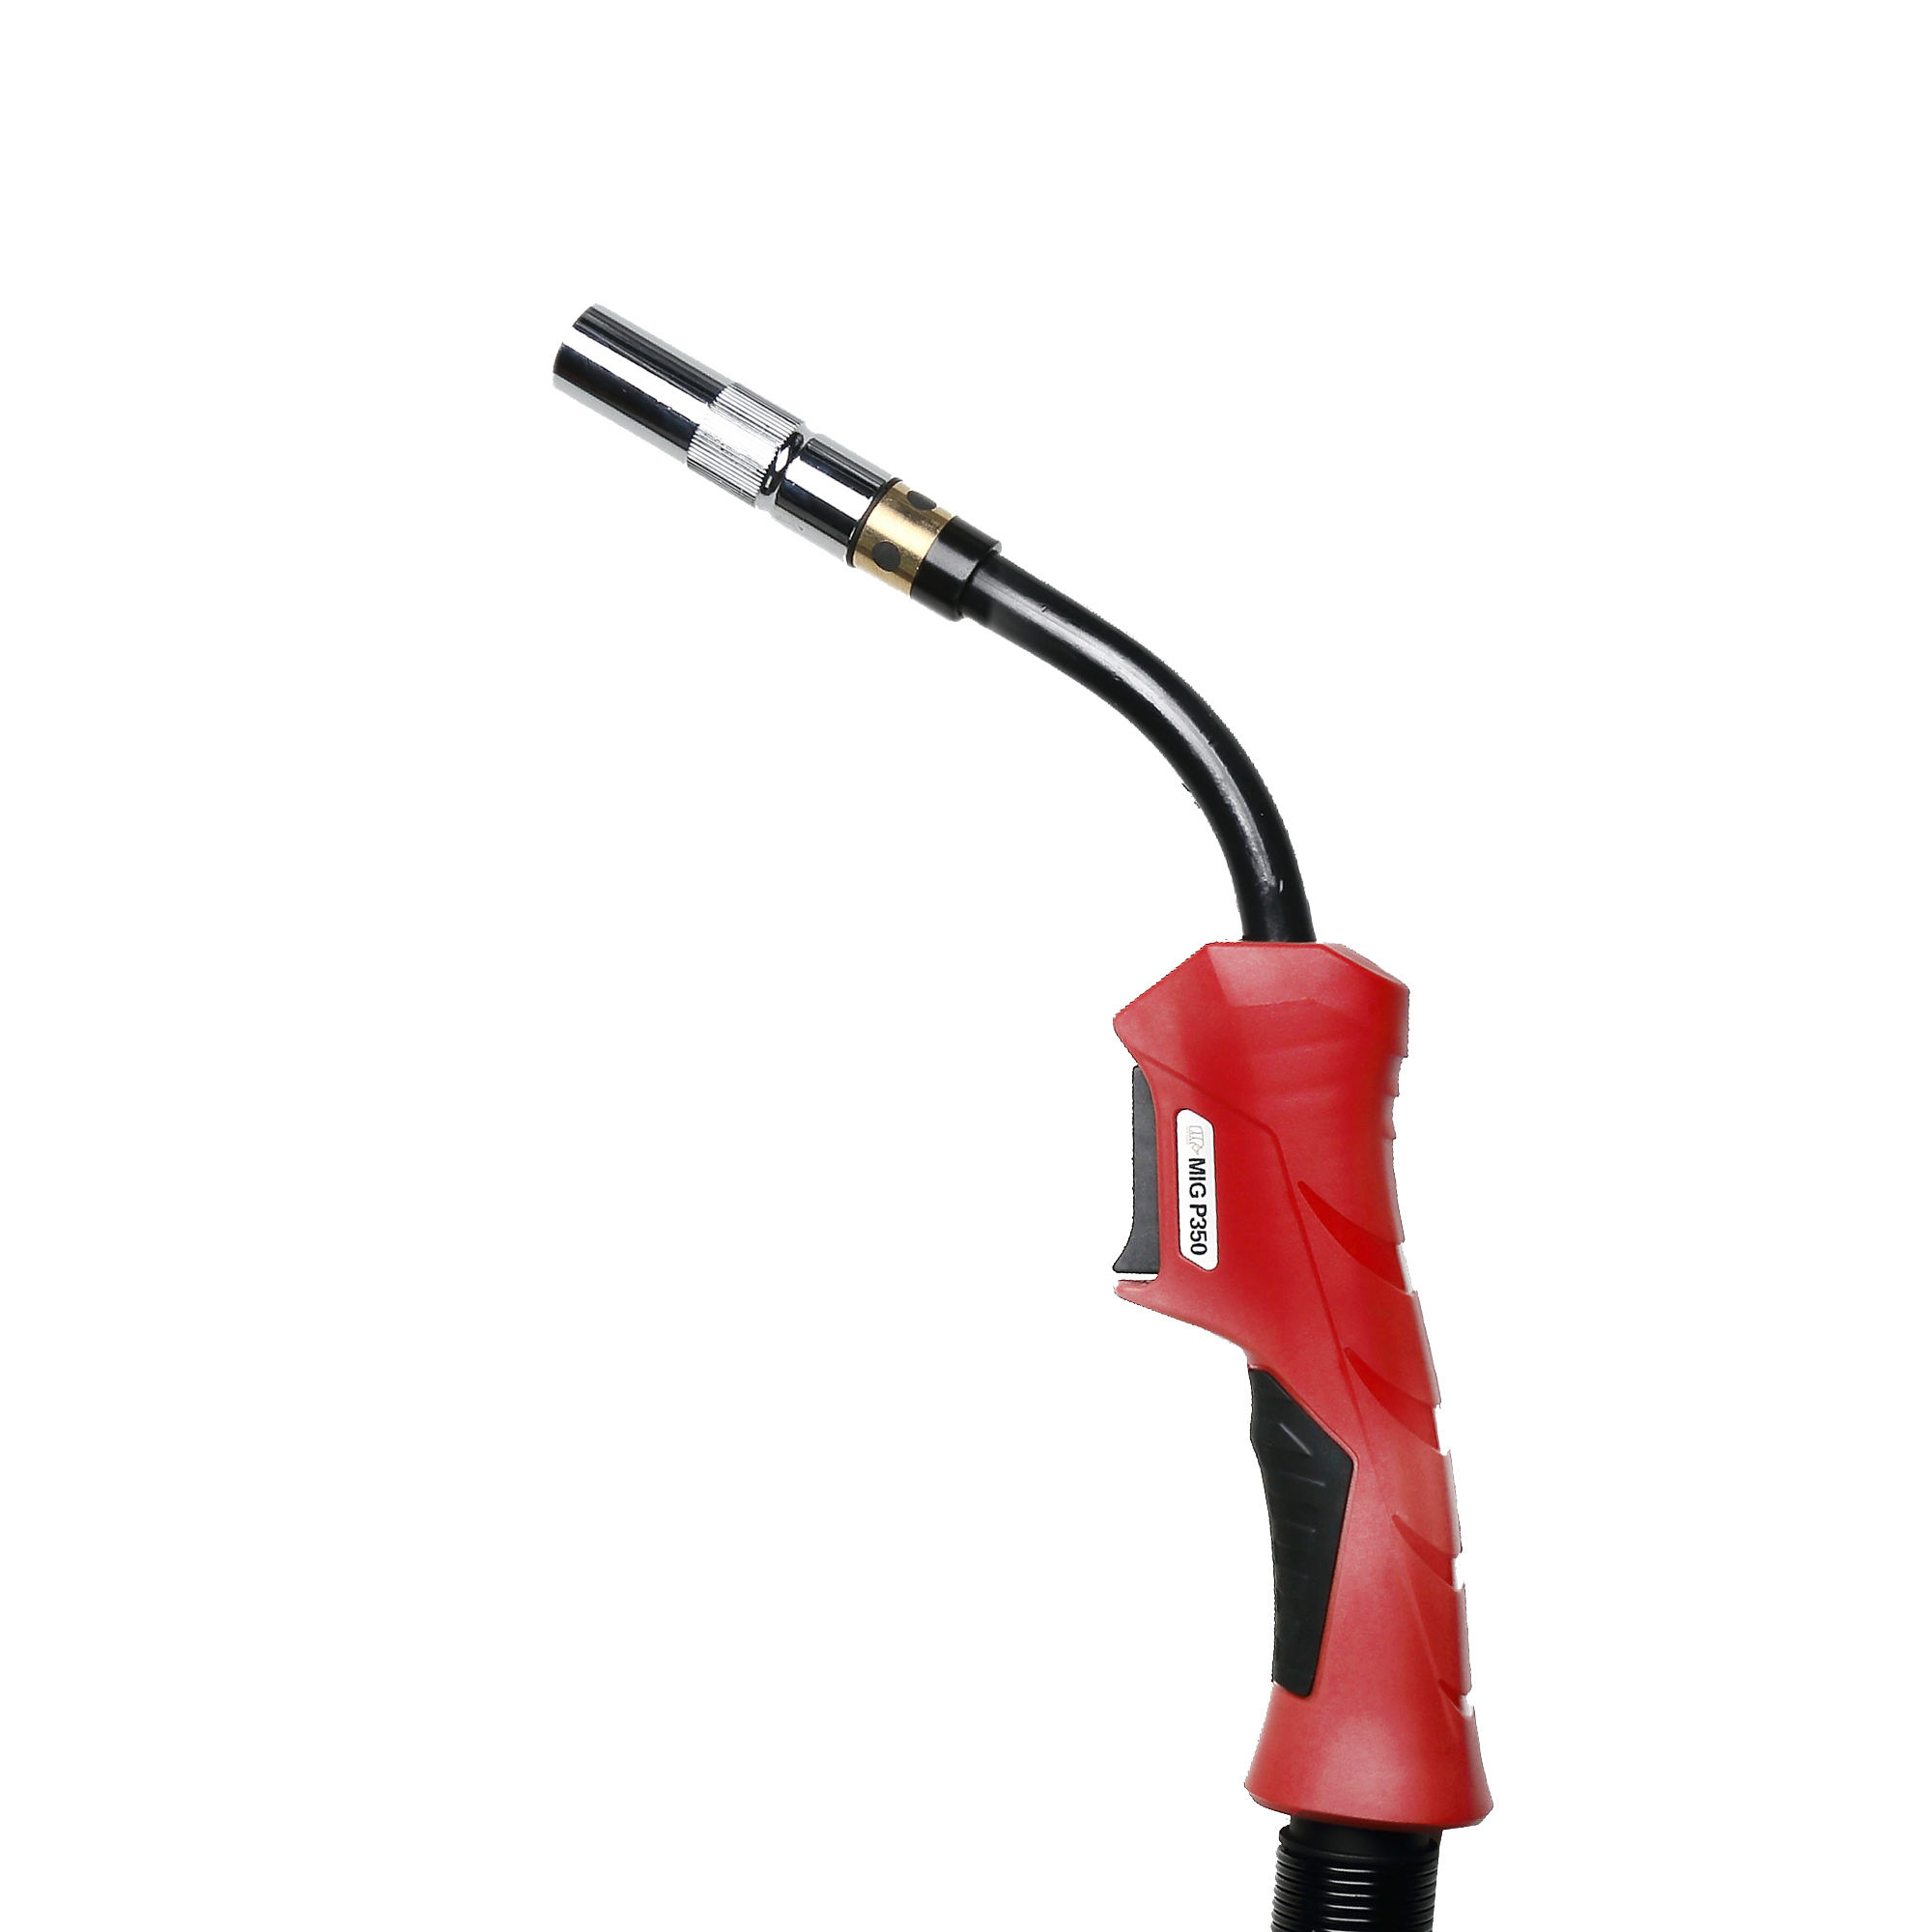
Vesijäähdytteiset MIG-pistoolit
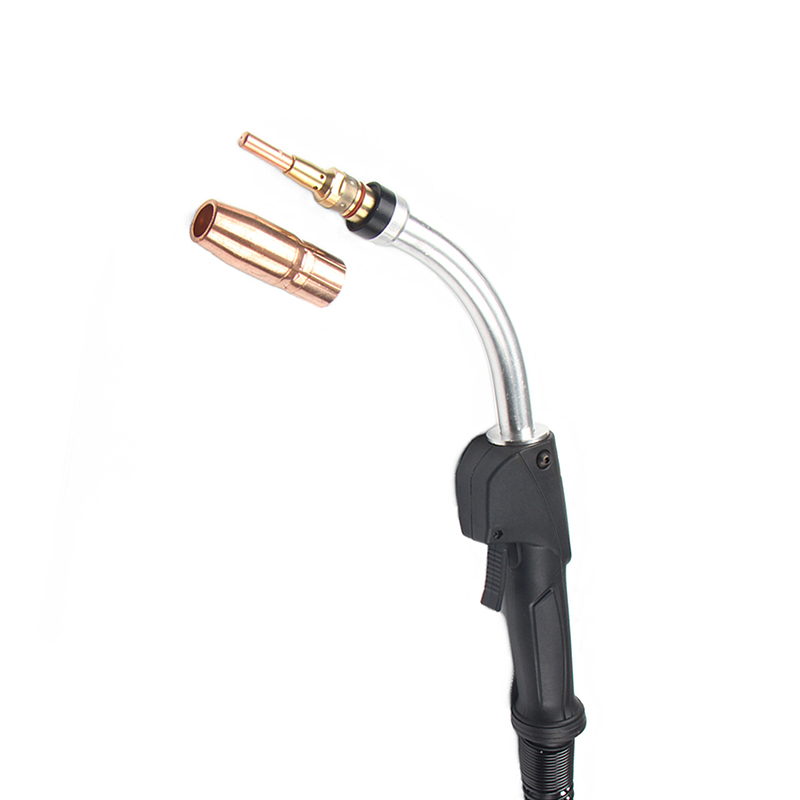
Vesijäähdytteisissä MIG-aseissa käytetään suljetun kierron jäähdytysjärjestelmää, joka kierrättää vettä (tai vesi-glykoliseosta) aseen kaulan ja kahvan läpi lämmön haihduttamiseksi. Nämä pistoolit on suunniteltu suuren ampeerin suuritehoiseen hitsaukseen, jossa ilmajäähdytys ei riitä estämään ylikuumenemista.
Vesijäähdytteiset aseet sopivat erinomaisesti:
• Raskas hitsaus (300–600 ampeeria)
• Jatkuva, suuren volyymin hitsaus (esim. tuotantolinjat)
• Sovellukset, joissa käyttäjän mukavuus on etusijalla (viileämpi kahva)
• Ahtaat tilat, joissa ilmankierto on rajoitettua (lämmön kertyminen on huolenaihe)
Vesijäähdytteisten aseiden tärkeimmät edut ovat niiden kyky käsitellä suurempia ampeerimääriä pidempään (korkeammat käyttöjaksot) ja viileämpi toiminta, mikä vähentää käyttäjän väsymistä. Ne ovat kuitenkin kalliimpia, painavampia (jäähdytysjärjestelmän ja letkujen vuoksi) ja vaativat enemmän huoltoa (esim. vesitason tarkistus, jäähdytysjärjestelmän puhdistus tukkeutumisen estämiseksi). Ne vaativat myös erillisen vesijäähdytysyksikön, mikä lisää asennuskustannuksia.
3. Amperage Rating
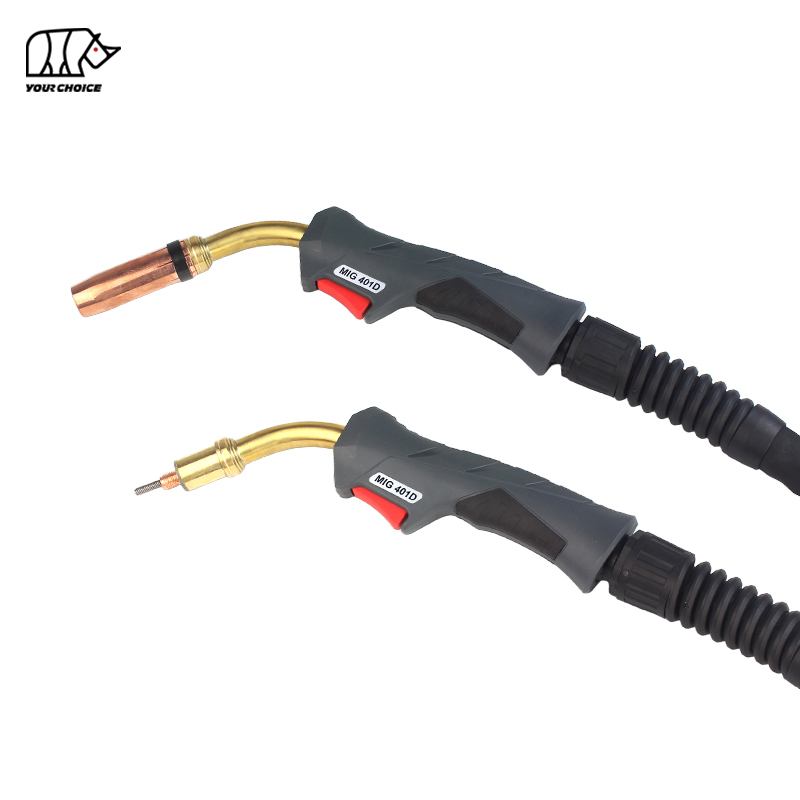
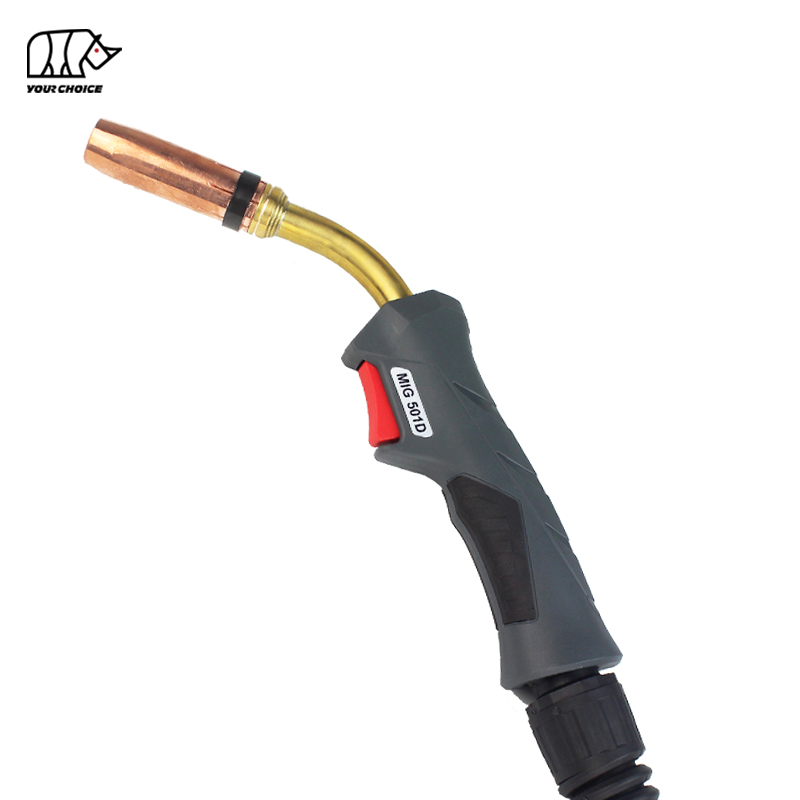
MIG-pistoolin ampeeriluokitus on suurin virta, jonka se pystyy käsittelemään turvallisesti ilman ylikuumenemista tai vaurioita. Tämä luokitus korreloi suoraan pistoolin kykyyn tuottaa lämpöä hitsausta varten – suurempi ampeerimäärä tarkoittaa enemmän lämpöä, jota tarvitaan paksummille materiaaleille.
Kun valitset pistoolin ampeerin perusteella, on tärkeää valita sellainen, joka vastaa (tai hieman ylittää) käyttämäsi enimmäisampeerin. Tarvittavaa pienemmällä ampeerimäärällä olevan pistoolin käyttö voi johtaa ylikuumenemiseen, ennenaikaiseen komponenttivaurioon ja huonoon hitsauslaatuun. Päinvastoin, pistoolin käyttö, jonka ampeeriluokka on suurempi kuin on tarpeen, on tarpeetonta ja voi lisätä kustannuksia (korkeamman ampeerin pistoolit ovat kalliimpia).
Tässä on yleinen opas ampeeriluokituksista ja niiden sovelluksista:
• 150–200 ampeeria: Kevyet sovellukset (ohut pelti, harrastusprojektit, pienet korjaukset)
• 200–300 ampeeria: Keskiraskaat sovellukset (jopa 1/2' paksuinen teräs, autojen korjaukset, yleinen valmistus)
• 300–400 ampeeria: raskaaseen käyttöön (paksu teräs, rakennehitsaus, teollinen valmistus)
• 400–600 ampeeria: Erittäin raskaat sovellukset (suuret koneet, putkistojen hitsaus, suurtuotanto)
Muista, että ampeeriluokitus on tiiviisti sidottu käyttösuhteeseen. 200 ampeerin pistooli 60 %:n käyttösuhteella voi hitsata jatkuvasti 6 minuuttia 200 ampeerilla, kun taas 300 ampeerin pistooli 40 %:n teholla voi hitsata vain 4 minuuttia 300 ampeerin teholla. Muista tasapainottaa ampeerimäärä ja käyttösuhde hitsausmääräsi perusteella.
4. Johdon koon yhteensopivuus
MIG-pistoolit on suunniteltu toimimaan tiettyjen lankakokojen kanssa, jotka määräytyvät materiaalin paksuuden ja hitsausampeerin mukaan. Langan koon (tuumina tai millimetreinä mitattuna) on vastattava pistoolin kosketinkärkeä, vuorausta ja suutinta tasaisen langansyötön ja tasaisen sähkökontaktin varmistamiseksi.
Yleisiä MIG-johtokokoja ovat 0,023', 0,030', 0,035', ja 0,045'. Näin sovitat lankakoon sovellukseesi:
• 0,023' lanka: Ihanteellinen ohuille materiaaleille (24–20 gauge), alhaiselle teholle (40–60 ampeeria) ja herkkään hitsaukseen (esim. autojen koripaneelit). Vaatii 0,023' langalle suunnitellun kosketuskärjen ja vuorauksen.
• 0,030' lanka: Monipuolinen keskiohuille materiaaleille (20–16 gauge), kohtalaiselle ampeerimäärälle (50–120 ampeeria) ja yleiseen valmistukseen. Toimii hyvin useimpien kevyiden ja keskiraskaiden MIG-pistoolien kanssa.
• 0,035' lanka: Yleisin koko yleishitsaukseen, sopii materiaaleille, joiden paksuus on enintään 3/8', ampeerivirta on kohtalainen tai korkea (90–250 ampeeria) ja sovelluksiin, kuten rakenneteräkseen ja koneiden korjaukseen.
• 0,045' johto: Suunniteltu paksuille materiaaleille (1/4' ja enemmän), korkealle ampeerimäärälle (170–285 ampeeria) ja raskaille sovelluksille. Vaatii suuremman kosketuskärjen, vuorauksen ja suuttimen paksumman langan sovittamiseksi.
Väärän johdon koon käyttäminen voi johtaa ongelmiin, kuten langan jumiutumiseen (liian suuri johto vuoraukseen), huonoon sähkökontaktiin (liian pieni johto kosketinkärjeen) tai epäjohdonmukaiseen valokaaren suorituskykyyn. Tarkista aina aseen tekniset tiedot varmistaaksesi, että se on yhteensopiva käytettävän lankakoon kanssa.
5. Ergonomia ja käyttäjän mukavuus
Hitsaus on usein fyysisesti vaativa tehtävä, joka vaatii käyttäjiltä pistoolin pitämistä pitkiä aikoja. Ergonomisesti suunniteltu MIG-pistooli voi vähentää käyttäjän väsymystä, parantaa hallintaa ja lisätä tuottavuutta – kaikki tämä parantaa hitsin laatua.
Tärkeimmät ergonomiset ominaisuudet ovat:
Grip Design
Kahvan tulee olla mukava pitää, ja siinä on luistamaton ote, joka vähentää käsien rasitusta. Ergonomiset kahvat on usein muotoiltu sopimaan käden luonnolliseen muotoon, mikä minimoi painepisteet pitkäaikaisen käytön aikana. Joissakin kahvoissa on myös lämmönkestäviä materiaaleja palovammojen estämiseksi, koska ase voi kuumentua käytön aikana.
Paino ja tasapaino
Hyvin tasapainotettua pistoolia on helpompi ohjata, erityisesti ylä- tai pystyhitsauksessa. Ilmajäähdytteiset pistoolit ovat yleensä kevyempiä kuin vesijäähdytteiset pistoolit (jäähdytysjärjestelmän puuttumisen vuoksi), mikä tekee niistä parempia liikkuvuutta vaativiin sovelluksiin. Jotkut raskaat ilmajäähdytteiset aseet voivat kuitenkin olla tilaa vieviä, joten on tärkeää testata paino ja tasapaino ennen ostamista.
Triggerin suunnittelu
Liipaisimen tulee olla helposti puristettavissa, ja sen tulee olla sujuvaa, joka ei vaadi liiallista voimaa. Joissakin laukaisimissa on säädettävä herkkyys, jonka avulla käyttäjät voivat mukauttaa vastetta mieltymyksensä mukaan. Kestävä liipaisin (valmistettu korkealaatuisista materiaaleista) on myös tärkeä, koska se voi kulua ajan myötä toistuvassa käytössä.
Kaapelin joustavuus
Joustava kaapeli mahdollistaa paremman ohjattavuuden erityisesti ahtaissa tiloissa. Kaapelit, joissa on kierretyt kuparijohtimet, ovat joustavampia kuin kiinteät johtimet, mikä helpottaa niiden liikkumista työkappaleen ympärillä. Lisäksi kaapeli, jossa on kestävä ulkovaippa (esim. kumi tai PVC), kestää kulumista ja repeytymistä vetämällä tai koskettamalla teräviä reunoja.
6. Kulutustarvikkeet ja huolto
MIG-pistoolin kulutusosat – kosketuskärjet, suuttimet, vuoraukset ja diffuusorit – kuluvat ajan myötä ja ne on vaihdettava säännöllisesti. Näiden kulutusosien saatavuus ja hinta sekä huollon helppous tulee ottaa huomioon valittaessa MIG-pistoolia.
Kulutustarvikkeiden saatavuus
Valitse ase, jossa on tarvikkeita, joita on helposti saatavilla paikallisilta toimittajilta tai verkkokauppiailta. Vaikeasti löydettävät kulutusosat voivat johtaa kalliisiin seisokkeihin, jos vaihtotarvikkeet loppuvat. Lisäksi yleiset kulutustarvikkeet (yhteensopivat useiden asemallien kanssa) ovat usein edullisempia kuin merkkikohtaiset, joten etsi asetta, joka käyttää vakiokokoisia tarvikkeita.
Vaihtamisen helppous
Kulutusosien tulee olla helppo vaihtaa ilman erikoistyökaluja. Etsi nopeasti vaihdettavalla mallilla varustettu ase, jossa kosketinkärjet ja suuttimet voidaan irrottaa ja vaihtaa sekunneissa. Tämä vähentää seisokkeja ja antaa käyttäjille mahdollisuuden palata hitsaukseen nopeasti.
Linjan huolto
Vuoraus on kriittinen komponentti, joka ohjaa langan syöttölaitteesta kosketinkärkeen. Ajan myötä vuoraukset voivat tukkeutua liasta, roskista tai metallilastuista, mikä johtaa langan jumiutumiseen. Valitse ase, jossa on vuoraus, joka on helppo irrottaa ja puhdistaa tai vaihtaa. Jotkut vuoraukset on valmistettu teflonista tai muista vähäkitkaisista materiaaleista, jotka vähentävät langan vastusta ja vaativat vähemmän huoltoa.
7. Yhteensopivuus olemassa olevien laitteiden kanssa
Jos sinulla on jo MIG-hitsausvirtalähde ja langansyöttölaite, on tärkeää valita MIG-pistooli, joka on yhteensopiva olemassa olevien laitteiden kanssa. MIG-pistoolit käyttävät erityyppisiä liittimiä (esim. Euro-liittimet, DIN-liittimet) liittääkseen virtalähteeseen ja syöttölaitteeseen. Yhteensopimattoman pistoolin käyttö voi johtaa huonoon sähköliitäntään, epäjohdonmukaiseen langansyöttöön tai laitteiston vaurioitumiseen.
Tarkista virtalähteen ja syöttölaitteen tekniset tiedot määrittääksesi tarvittavan liittimen tyypin. Useimmat standardi MIG-pistoolit käyttävät Euro-liittimiä, jotka ovat yhteensopivia useimpien nykyaikaisten hitsauslaitteiden kanssa. Jotkut erikoislaitteet voivat kuitenkin vaatia tietyn liitintyypin, joten on tärkeää varmistaa yhteensopivuus ennen ostamista.
Varmista lisäksi, että aseen jännite ja ampeerialue vastaavat virtalähteesi ominaisuuksia. Aseella, jonka ampeeriluokitus on korkeampi kuin virtalähdettäsi, ei voida käyttää täyttä potentiaaliaan, kun taas pienemmällä teholla varustettu ase ei ehkä pysty käsittelemään virtalähteen tehoa.
Erikoistuneet MIG-pistoolityypit ainutlaatuisiin sovelluksiins
Tavallisten ilma- ja vesijäähdytteisten MIG-pistoolien lisäksi on olemassa erityisiä pistoolityyppejä, jotka on suunniteltu tiettyihin sovelluksiin. Näiden ymmärtäminen voi auttaa sinua valitsemaan oikean työkalun ainutlaatuisiin hitsaustarpeisiin.
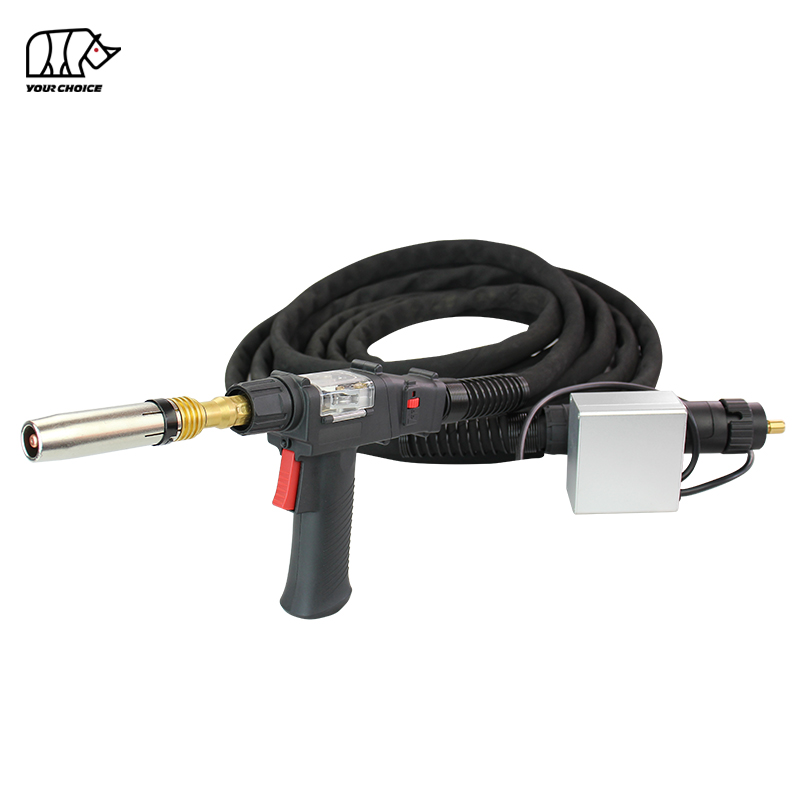
Push-Pull MIG-pistoolit
Push-pull MIG-pistoolit on suunniteltu pehmeiden, helposti muotoutuvien lankojen, kuten alumiinin tai ruostumattoman teräksen, hitsaukseen. Nämä johdot voivat juuttua tai taipua vakioaseisiin (jotka käyttävät 'push'-järjestelmää langan syöttämiseen), joten push-pull pistoolit käyttävät työntömoottorin (syöttölaitteessa) ja vetomoottorin (pistoolissa) yhdistelmää syöttämään lankaa sujuvasti.
Push-pull pistoolit ovat ihanteellisia:
• Alumiinin hitsaus (pehmeä lanka, joka vaatii jatkuvaa syöttöä)
• Hitsaus pitkillä etäisyyksillä syöttölaitteesta (jotkut mallit voivat ulottua jopa 50 jalkaan)
• Sovellukset, joissa langansyötön tasaisuus on kriittinen (esim. tarkkuushitsaus)
Näitä aseita on saatavana sekä ilma- että vesijäähdytteisinä malleina, joten ne sopivat erilaisiin ampeeritarpeisiin. Ne ovat kuitenkin kalliimpia kuin tavalliset aseet ja vaativat enemmän huoltoa (vetomoottorin vuoksi).
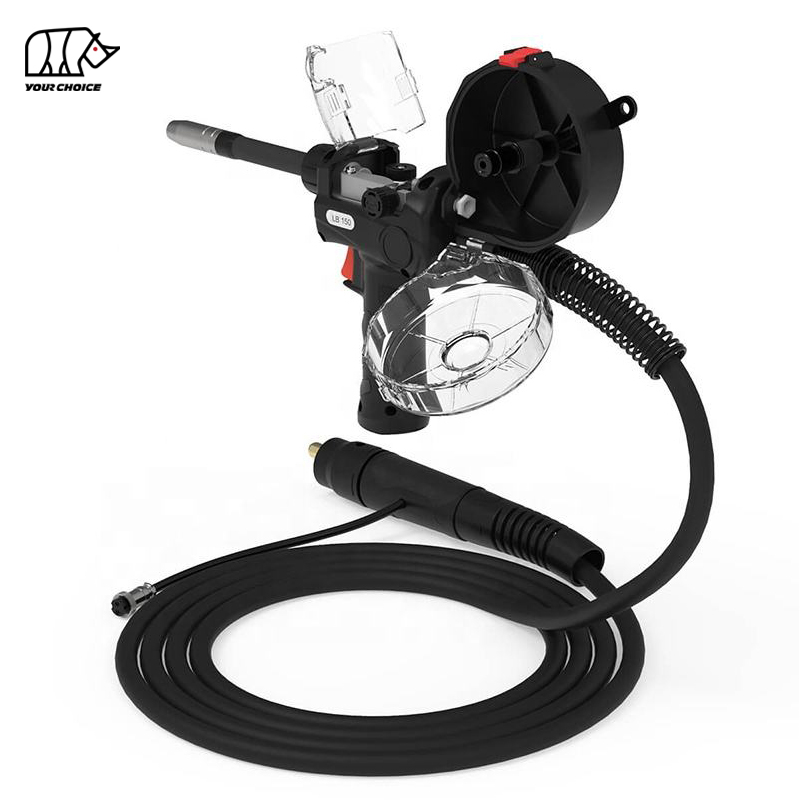
Spool Gun MIG Guns
Kelapistoolit ovat eräänlainen push-pull-pistooli, jossa lankakela on asennettu suoraan itse pistooliin. Tämä eliminoi pitkän langansyöttökaapelin tarpeen, mikä tekee aseesta kannettavamman ja vähentää langan vastusta. Puolapistoolit ovat ihanteellisia alumiinin hitsaukseen, koska ne mahdollistavat lyhyet lankareitit (vähentävät juuttumista) ja ovat helppoja ohjata ahtaissa tiloissa.
Puolapistooleja käytetään yleisesti autokorjauksessa, veneenrakennuksessa ja muissa sovelluksissa, joissa siirrettävyys ja langansyötön johdonmukaisuus ovat tärkeitä. Niitä on saatavana pieninä, kevyinä malleina harrastajille ja suurempina, järeinä malleina teollisuuskäyttöön.
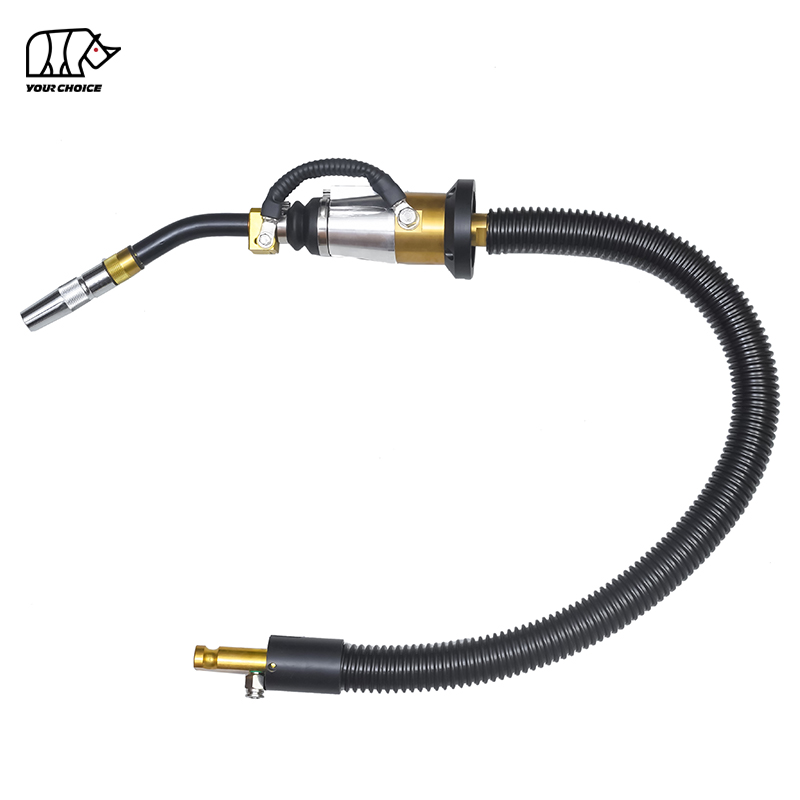
Robotti-MIG-aseet
Robotti-MIG-pistoolit on suunniteltu automatisoituihin hitsausjärjestelmiin (robottivarret). Nämä pistoolit on rakennettu kestämään robottihitsauksen toistuvia liikkeitä ja ne ovat usein vesijäähdytteisiä (suuren äänenvoimakkuuden jatkuvaan käyttöön). Niissä on kestävät komponentit, tarkka langansyöttö ja yhteensopivuus robottiohjausjärjestelmien kanssa.
Robotti-MIG-pistooleja käytetään tuotantolaitoksissa suuren volyymin ja johdonmukaiseen hitsaukseen, kuten autojen tuotantolinjoilla tai laitteiden valmistuksessa. Ne eivät sovellu manuaaliseen hitsaukseen ja vaativat erityistä asennusta ja huoltoa.
Yleisiä virheitä, jotka tulee välttää valittaessa MIG- pistoolia
Jopa huolellisella harkinnolla on helppo tehdä virheitä valittaessa MIG-pistoolia. Alla on yleisimmät sudenkuopat ja niiden välttäminen:
1. Väärän ampeeriluokituksen valitseminen
Yksi yleisimmistä virheistä on valita aseen, jonka ampeeriluokitus ei vastaa sovellustasi. Pienen ampeerin pistoolin käyttö paksuille materiaaleille johtaa huonoon tunkeutumiseen ja heikkoihin hitseihin, kun taas korkeatehoisen pistoolin käyttö ohuille materiaaleille aiheuttaa läpipalamista ja vääntymistä. Sovita aina pistoolin ampeerimäärä materiaalin paksuuteen ja hitsausmäärään.
2. Käyttöjakson huomioimatta jättäminen
Monet hitsaajat keskittyvät pelkästään ampeerimäärään ja jättävät huomiotta käyttösuhteen. Pistooli, jolla on suuri ampeeriluku mutta matala käyttöjakso, ylikuumenee nopeasti jatkuvan hitsauksen aikana, mikä johtaa seisokkiin ja komponenttien vaurioitumiseen. Muista valita pistooli, jonka käyttösuhde vastaa hitsausmäärääsi (kuinka kauan hitsaat jatkuvasti).
3. Ergonomian laiminlyöminen
Ergonomia on usein jälkikäteen, mutta huonosti suunniteltu ase voi johtaa käyttäjän väsymiseen, heikentyneeseen hallintaan ja jopa loukkaantumiseen. Investointi ergonomiseen pistooliin parantaa tuottavuutta ja hitsin laatua pitkällä aikavälillä. Testaa aseen pitoa, painoa ja tasapainoa ennen ostamista varmistaaksesi, että se on mukava pitkäaikaisessa käytössä.
4. Yhteensopivuuden huomioiminen
Olettaen, että kaikki MIG-pistoolit ovat yhteensopivia kaikkien hitsauslaitteiden kanssa, on kallis virhe. Tarkista aina liittimen tyyppi, jännite ja ampeerien yhteensopivuus nykyisen virtalähteen ja syöttölaitteen kanssa. Yhteensopimattoman aseen käyttäminen voi vahingoittaa laitteitasi ja johtaa huonoon suorituskykyyn.
5. Valitseminen pelkän hinnan perusteella
Vaikka budjetti on tärkeä näkökohta, halvimman MIG-pistoolin valitseminen voi johtaa korkeampiin kustannuksiin pitkällä aikavälillä. Huonolaatuiset pistoolit hajoavat todennäköisemmin, vaativat usein kulutusosien vaihtoa ja tuottavat huonoja hitsejä. Sijoita korkealaatuiseen pistooliin, joka vastaa sovelluksesi tarpeita – tämä säästää rahaa ylläpidosta ja vaihdoista ajan myötä.
Vaiheittainen opas oikean MIG- pistoolin valintaan
Yhteenvetona, tässä on vaiheittainen prosessi, joka auttaa sinua valitsemaan täydellisen MIG-pistoolin sovellukseesi:
Vaihe 1: Määritä sovelluksesi
Aloita hahmottelemalla hitsausprojektisi yksityiskohdat: materiaalityyppi ja paksuus, hitsausympäristö (sisä/ulko, ahtaat tilat), hitsausmäärä (satunnainen vs. jatkuva) ja haluttu hitsin laatu. Tämä auttaa sinua rajaamaan aseesi tärkeimpiä vaatimuksia.
Vaihe 2: Määritä ampeerin ja käyttöjakson tarpeet
Valitse materiaalin paksuuden ja hitsausmäärän perusteella tarpeitasi vastaava ampeeriluokitus ja käyttösuhde. Ohuille materiaaleille ja satunnaiseen hitsaukseen riittää 150–200 ampeerin pistooli 30–50 %:n käyttösuhteella. Paksuille materiaaleille ja jatkuvaan hitsaukseen 300+ ampeeripistooli, jonka käyttösuhde on 60 %+, on parempi.
Vaihe 3: Valitse ilmajäähdytteinen tai vesijäähdytteinen
Valitse ilmajäähdytteinen, jos teet kevyttä tai keskiraskasta hitsausta, tarvitset siirrettävyyttä tai sinulla on rajallinen budjetti. Valitse vesijäähdytteinen, jos teet raskaan, suuren volyymin hitsausta tai tarvitset viileämmän ja mukavamman pistoolin.
Vaihe 4: Varmista johdon koon yhteensopivuus
Yhdistä pistoolin kosketinkärki, vuoraus ja suutin langan kokoon, jota aiot käyttää. Yleiset lankakoot ovat 0.023', 0.030', 0.035' ja 0.045' – valitse koko, joka sopii parhaiten materiaalin paksuuteen ja ampeerimäärään.
Vaihe 5: Priorisoi ergonomia
Testaa aseen pitoa, painoa, tasapainoa ja liipaisimen rakennetta varmistaaksesi, että se on mukava pitkäaikaisessa käytössä. Etsi ominaisuuksia, kuten liukumattomat kahvat, lämmönkestävät kahvat ja joustavat kaapelit.
Vaihe 6: Tarkista yhteensopivuus olemassa olevien laitteiden kanssa
Varmista, että pistoolin liitintyyppi, jännite ja ampeerialue ovat yhteensopivia virtalähteen ja syöttölaitteen kanssa. Tämä estää vaurioita ja varmistaa optimaalisen suorituskyvyn.
Vaihe 7: Harkitse kulutustarvikkeita ja huoltoa
Valitse ase, jossa on helposti saatavilla, edullisia kulutusosia ja helppo huolto (nopeasti vaihdettavat kosketuskärjet, irrotettavat vuoraukset). Tämä vähentää seisokkeja ja pitkän aikavälin kustannuksia.
Vaihe 8: Arvioi erikoisvaihtoehdot (tarvittaessa)
Jos hitsaat alumiinia, ruostumatonta terästä tai työskentelet ahtaissa tiloissa, harkitse erikoispistooleja, kuten työntö- tai kelapistooleja. Valitse automaattiseen hitsaukseen robotti-MIG-pistooli.
Päätelmä n
Oikean MIG-pistoolin valinta on kriittinen päätös, joka vaikuttaa hitsin laatuun, tuottavuuteen ja kustannustehokkuuteen. Keskittymällä sovelluksesi ainutlaatuisiin vaatimuksiin – materiaalityyppi ja paksuus, hitsausmäärä, ympäristö ja olemassa olevat laitteet – voit rajata vaihtoehtoja ja valita tarpeitasi vastaavan pistoolin. Muista asettaa etusijalle ampeerimäärä, käyttösuhde, jäähdytystyyppi, johdon koon yhteensopivuus ja ergonomia ja vältä yleisiä virheitä, kuten valinta pelkän hinnan perusteella tai yhteensopivuuden huomiotta jättäminen.
Laadukas MIG-pistooli on investointi, joka maksaa itsensä takaisin pitkällä aikavälillä vähentäen seisokkeja, parantaen hitsin tasaisuutta ja tehden hitsausprosessista tehokkaamman ja mukavamman. Noudattamalla tässä oppaassa kuvattuja vaiheita voit varmasti valita sovellukseesi oikean MIG-pistoolin ja saavuttaa ammattimaisia tuloksia joka kerta.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių