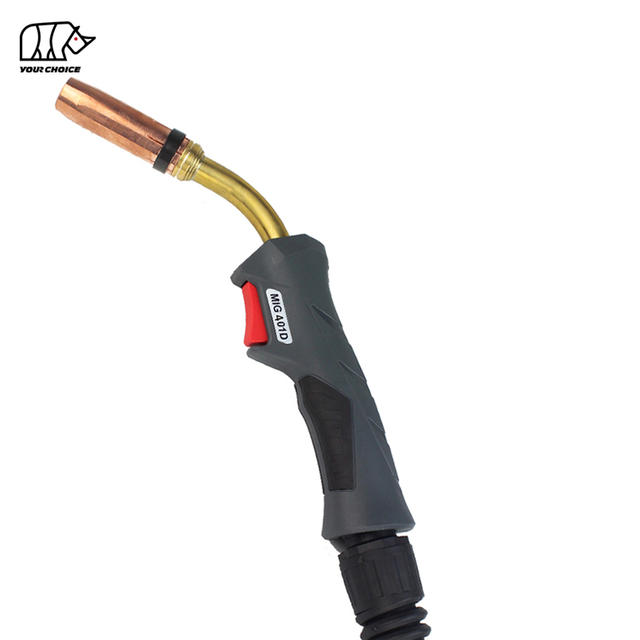
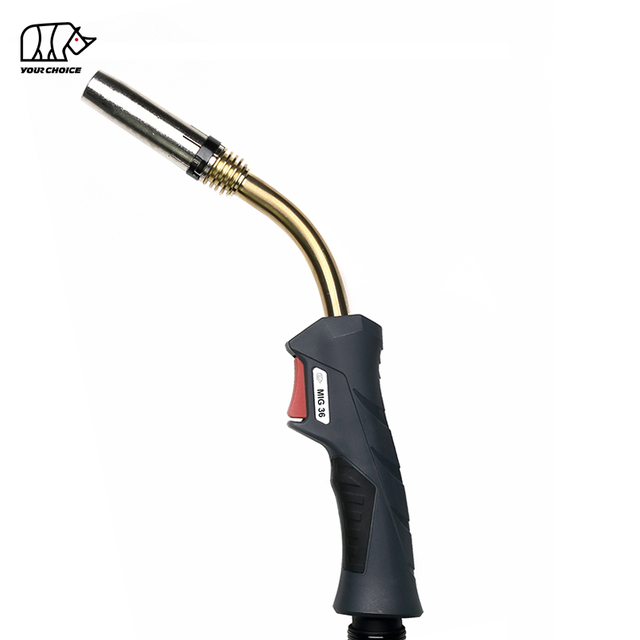
Metallist inertgaasi (MIG) keevitamine, tuntud ka kui Gas Metal Arc Welding (GMAW), on üks mitmekülgsemaid ja laialdasemalt kasutatavaid keevitusprotsesse erinevates tööstusharudes – alates autode remondist ja ehitusest kuni tootmise ja hobiprojektideni. Iga eduka MIG-keevitusoperatsiooni keskmes on kvaliteetne MIG-püstol: tööriist, mis suunab keevisliidese elektroodtraadi, kaitsegaasi ja elektrivoolu. Õige MIG-püstoli valimine ei tähenda ainult tööriista riiulilt korjamist; see on otsus, mis mõjutab otseselt keevisõmbluse kvaliteeti, tootlikkust, operaatori mugavust ja pikaajalist kuluefektiivsust. Saadaval on lai valik valikuid – erineva suuruse, voolutugevuse, jahutustüübi ja disainiga –, et valida oma konkreetse rakenduse jaoks ideaalse MIG-püstoli valimine, võib tunduda üle jõu käiv. Selles juhendis on esitatud kriitilised tegurid, mida tuleb arvesse võtta, levinumad lõksud, mida vältida, ja samm-sammult nõuanded, mis aitavad teil teha teadliku valiku, mis vastab teie keevitusvajadustele.
MIG põhitõdede mõistmine relvade
Enne valikuprotsessi sukeldumist on oluline mõista MIG-püstoli põhifunktsiooni ja komponente. MIG-püstol toimib liidesena keevitaja, toiteallika ja tooriku vahel. Selle peamine ülesanne on sööta kuluv elektroodtraat (MIG-traat) keevisvanni, anda ühtlast elektrivoolu kaare tekitamiseks ja suunata kaitsegaasi, et kaitsta keevisõmblust atmosfääri saastumise (nt hapniku ja lämmastiku) eest, mis võib liigest nõrgendada või põhjustada defekte, nagu poorsus ja praod.
Põhikomponendid a MIG-püstol sisaldab käepidet (ergonoomiline käepide), päästikut (juhib kaare ja traadi etteandmist), düüsi (suunab kaitsegaasi), kontaktotsikut (edastab elektrivoolu juhtmele), vooderdust (juhib traadi sööturist kontaktotsani) ja kaablikoostu (majutab traati, gaasijuhet ja elektrijuhtmeid). Iga komponent mängib püstoli jõudluses kriitilist rolli ja konstruktsiooni variatsioonid vastavad erinevatele keevitusstsenaariumidele.
MIG-relvad ei sobi kõigile. Õhukese lehtmetalli keevitamiseks mõeldud hobipüstol erineb drastiliselt raskeveokite tööstuslike rakenduste jaoks kasutatavast relvast, näiteks paksude terastalade või suurte masinaosade keevitamiseks. Mõistes oma rakenduse ainulaadseid nõudeid, saate valikuid kitsendada ja valida relva, mis optimeerib jõudlust ja minimeerib seisakuid.
Peamised tegurid, mida MIG-püstoli valimisel arvestada
MIG-püstoli valimine nõuab süstemaatilist lähenemist, keskendudes teguritele, mis on otseselt seotud teie keevitusrakendusega. Allpool on prioriteedi järgi korraldatud kõige kriitilisemad kaalutlused, mille alusel otsustada.
1. Keevitusrakenduse nõuded
Teie konkreetne keevitusrakendus on teie MIG-püstoli valiku aluseks. Alustage oma projekti üksikasjade määratlemisest, sest see määrab relva vajalikud võimalused. Võtke arvesse järgmisi alamtegureid:
Materjali tüüp ja paksus
Keevitatava materjali tüüp ja paksus on teile vajaliku MIG-püstoli kõige olulisemad tegurid. Erinevad materjalid (nt teras, alumiinium, roostevaba teras) ja paksused nõuavad erinevat kuumuse taset, traadi suurust ja kaitsegaasi – kõik need mõjutavad relva konstruktsiooni.
Õhukeste materjalide (0,024' kuni 1/8' paksusega), näiteks autode keretöödel või hobiprojektides kasutatav lehtmetall jaoks piisab kergest väiksema voolutugevusega MIG-püstolist. Need materjalid vajavad väänamise või läbipõlemise vältimiseks vähem soojust, nii et 150–200 amprine relv töötab hästi. Näiteks 24-mõõtmelise pehme terase keevitamine 0,023' traadiga sobiks hästi 150-amprise püstoliga, kuna see annab piisavalt soojust, et moodustada tugev keevisõmblus ilma materjali kahjustamata.
Paksemate materjalide (1/8' kuni 1/2' või rohkem), nagu konstruktsiooniteras või raskete masinaosade jaoks, on vaja suurema voolutugevusega raskeveorelvi. Need rakendused nõuavad materjali täielikuks läbistamiseks rohkem soojust, nii et 250–600 amprine relv on ideaalne. Näiteks 3/8' pehme terase keevitamiseks 0,035' traadiga oleks õige sulatamise tagamiseks vaja 250–300 amprilist püstolit.
Alumiinium ja roostevaba teras esitavad ainulaadseid väljakutseid. Alumiinium on pehme, soojust juhtiv materjal, mis vajab pehme traadi sujuvaks etteandmiseks push-pull MIG-püstolit (räägitakse hiljem), samas kui roostevaba teras vajab oksüdatsiooni vältimiseks ja korrosioonikindluse säilitamiseks kolmesegulise kaitsegaasiga (90% He / 7,5% Ar / 2,5% CO₂) ühilduvat püstolit.
Keevituskeskkond
MIG-püstoli valikut mõjutab ka keskkond, kus te keevitate. Mõelge, kas keevitate siseruumides, väljas, kitsastes kohtades või karmides tööstustingimustes.
Sisekeevitus (nt töökojas või tootmisüksuses) võimaldab tavaliselt suuremat paindlikkust, kuna te ei pea võitlema tuule või äärmuslike ilmadega. Siin võib piisata tavalisest õhkjahutusega püstolist, kuna kontrollitud keskkond aitab soojust hajutada.
Väljas keevitamine kujutab endast väljakutseid, eriti tuul, mis võib häirida kaitsegaasi voolu ja saastada keevisõmblust. Sel juhul on soovitatav kasutada suurema otsiku või gaasiläätsega püstolit (mis parandab gaasikattust). Lisaks, kui keevitate tolmuses või prahis keskkonnas (nt ehitusplatsidel), aitab kaitsekattega relv või suletud osad vältida ummistusi ja kahjustusi.
Kitsastes ruumides (nt masinate sees või kitsastes nurkades) on vaja painduva kaelaga või väikese ja kompaktse disainiga MIG-püstolit. Hanekaelad (saadaval erinevate nurkade all, näiteks 45° või 90°) võimaldavad paremat juurdepääsu raskesti ligipääsetavatele kohtadele, tagades teile sobiva keevisõmbluse asendi ja nähtavuse.
Keevitusmaht ja töötsükkel
Teie tehtud keevitusmaht (kui sageli ja kui kaua te pidevalt keevitate) määrab püstoli nõutava töötsükli. Töötsükkel on aja protsent, mille jooksul relv suudab töötada maksimaalsel voolutugevusel ilma ülekuumenemiseta, mõõdetuna 10 minuti jooksul. Näiteks 60% töötsükkel 200 ampri juures tähendab, et püstol suudab enne jahtumist pidevalt keevitada 6 minutit 10-st.
Harrastajad või juhuslikud keevitajad (kes keevitavad lühikeste katkestustega) võivad kasutada madalama töötsükliga (30–50%) püstolit, kuna nad ei keevita pikka aega pidevalt. Professionaalsed keevitajad või suuremahuliste projektidega (nt tootmisliinid) töötavad inimesed vajavad sagedase ülekuumenemise ja seisakute vältimiseks kõrgema töötsükliga (60% või rohkem) püstolit.
Oluline on märkida, et töötsükkel on otseselt seotud voolutugevusega: suurema voolutugevusega püstolitel on tavaliselt madalamad töötsüklid (kuna toodetakse rohkem soojust), nii et peate tasakaalustama voolutugevuse vajadused keevitusmahuga. Näiteks 300-amprine püstol 60% töötsükliga sobib suure mahuga keevitamiseks mõõduka voolutugevusega, samas kui 400-amprine püstol 40% töötsükliga on parem lühikeste kuumade keevitusperioodide jaoks.
2. MIG püstoli tüüp: õhkjahutusega vs vesijahutusega
MIG-püstolid on saadaval kahes peamises jahutustüübis: õhkjahutusega ja vesijahutusega. Valik nende kahe vahel sõltub teie vooluvajadusest, keevitusmahust ja keskkonnast.
Õhkjahutusega MIG relvad
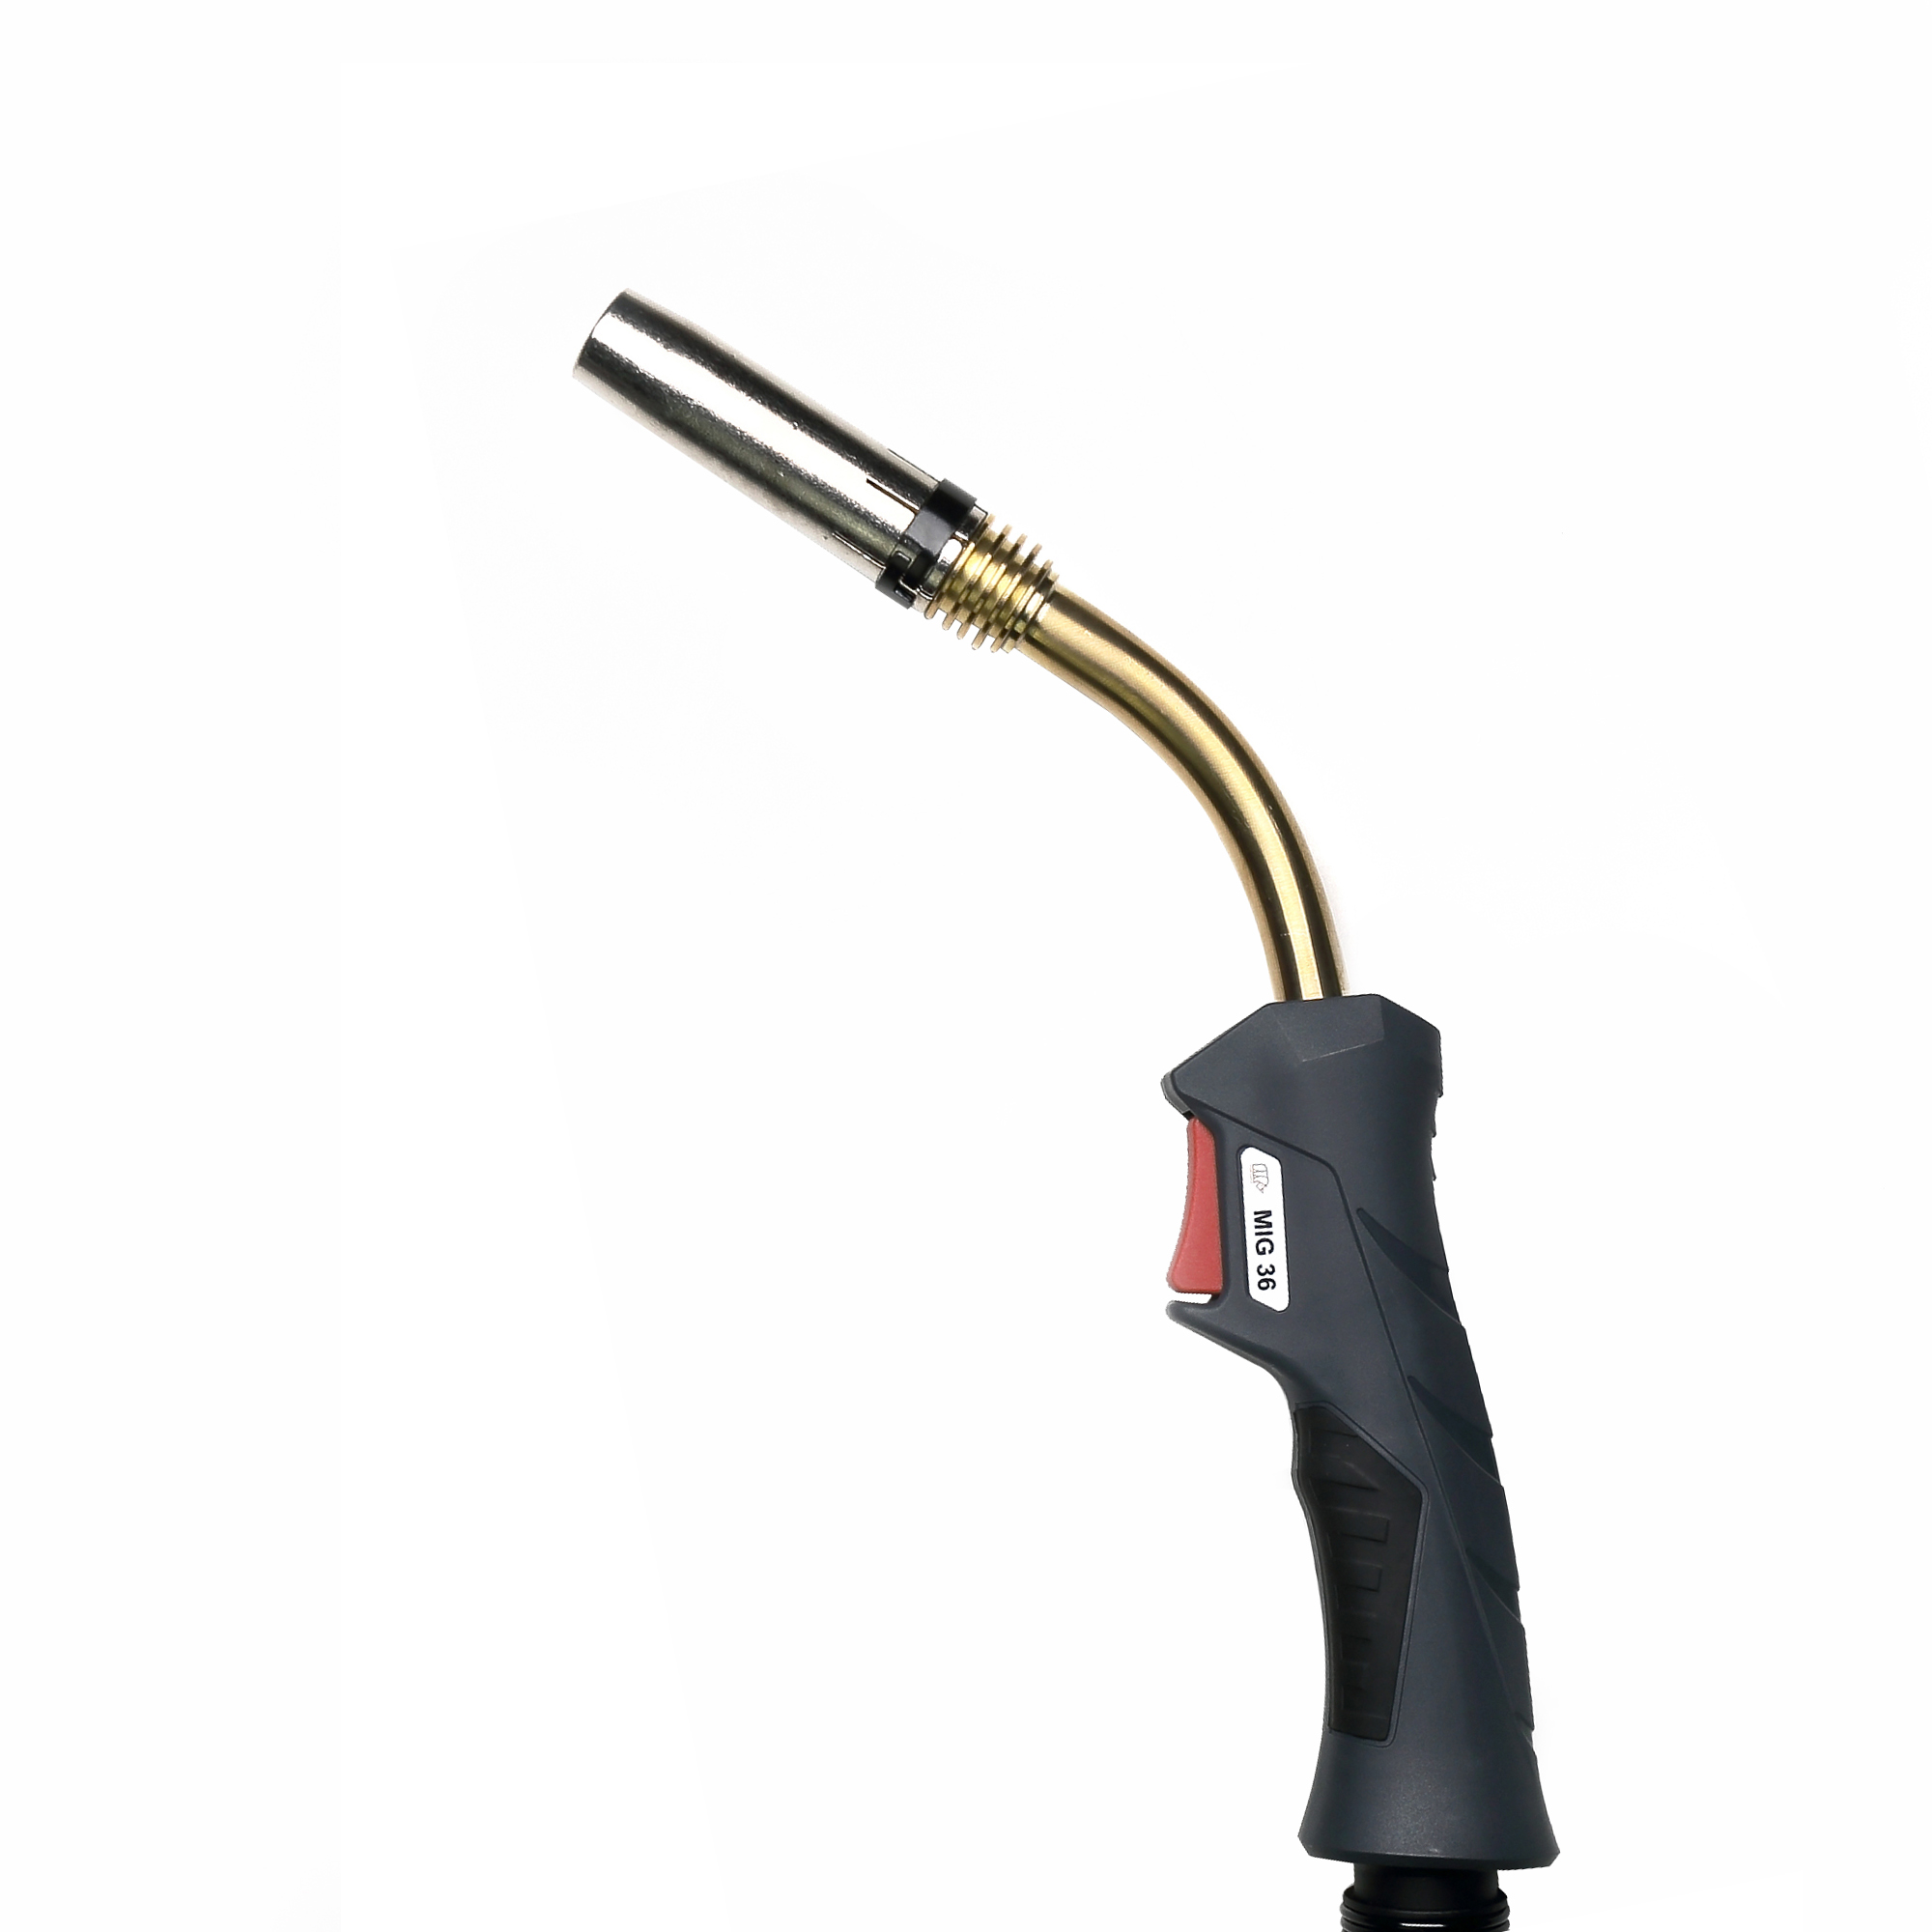
Õhkjahutusega MIG-püstolid on enamiku rakenduste jaoks kõige levinumad ja kulutõhusamad. Need kasutavad keevitamisel tekkiva soojuse hajutamiseks ümbritsevat õhku ja kaitsegaasi voolu. Need keevituspüstolid on disainilt lihtsamad, kergemad (mõnel juhul) ja neid on lihtsam hooldada, kuna need ei vaja eraldi jahutussüsteemi.
Õhkjahutusega relvad sobivad ideaalselt:
• Kerge kuni keskmise koormusega keevitamine (150–300 amprit)
• Aeg-ajalt või vahelduvalt keevitamine (madala kuni mõõduka helitugevusega)
• Sisekeskkond, kus soojuse hajumine on juhitav
• Rakendused, kus kaasaskantavus on oluline (nt väliremont)
Õhkjahutusega relvade üks puudus on see, et need võivad pikaajalisel kasutamisel kuumeneda, eriti suurema voolutugevuse korral. See võib põhjustada kasutaja ebamugavust või isegi püstoli komponentide kahjustamist, kui seda kasutatakse väljaspool selle töötsüklit. Lisaks on õhkjahutusega relvadel paksemad kaablid (kuumuse talumiseks), mis võib vähendada paindlikkust kitsastes kohtades.
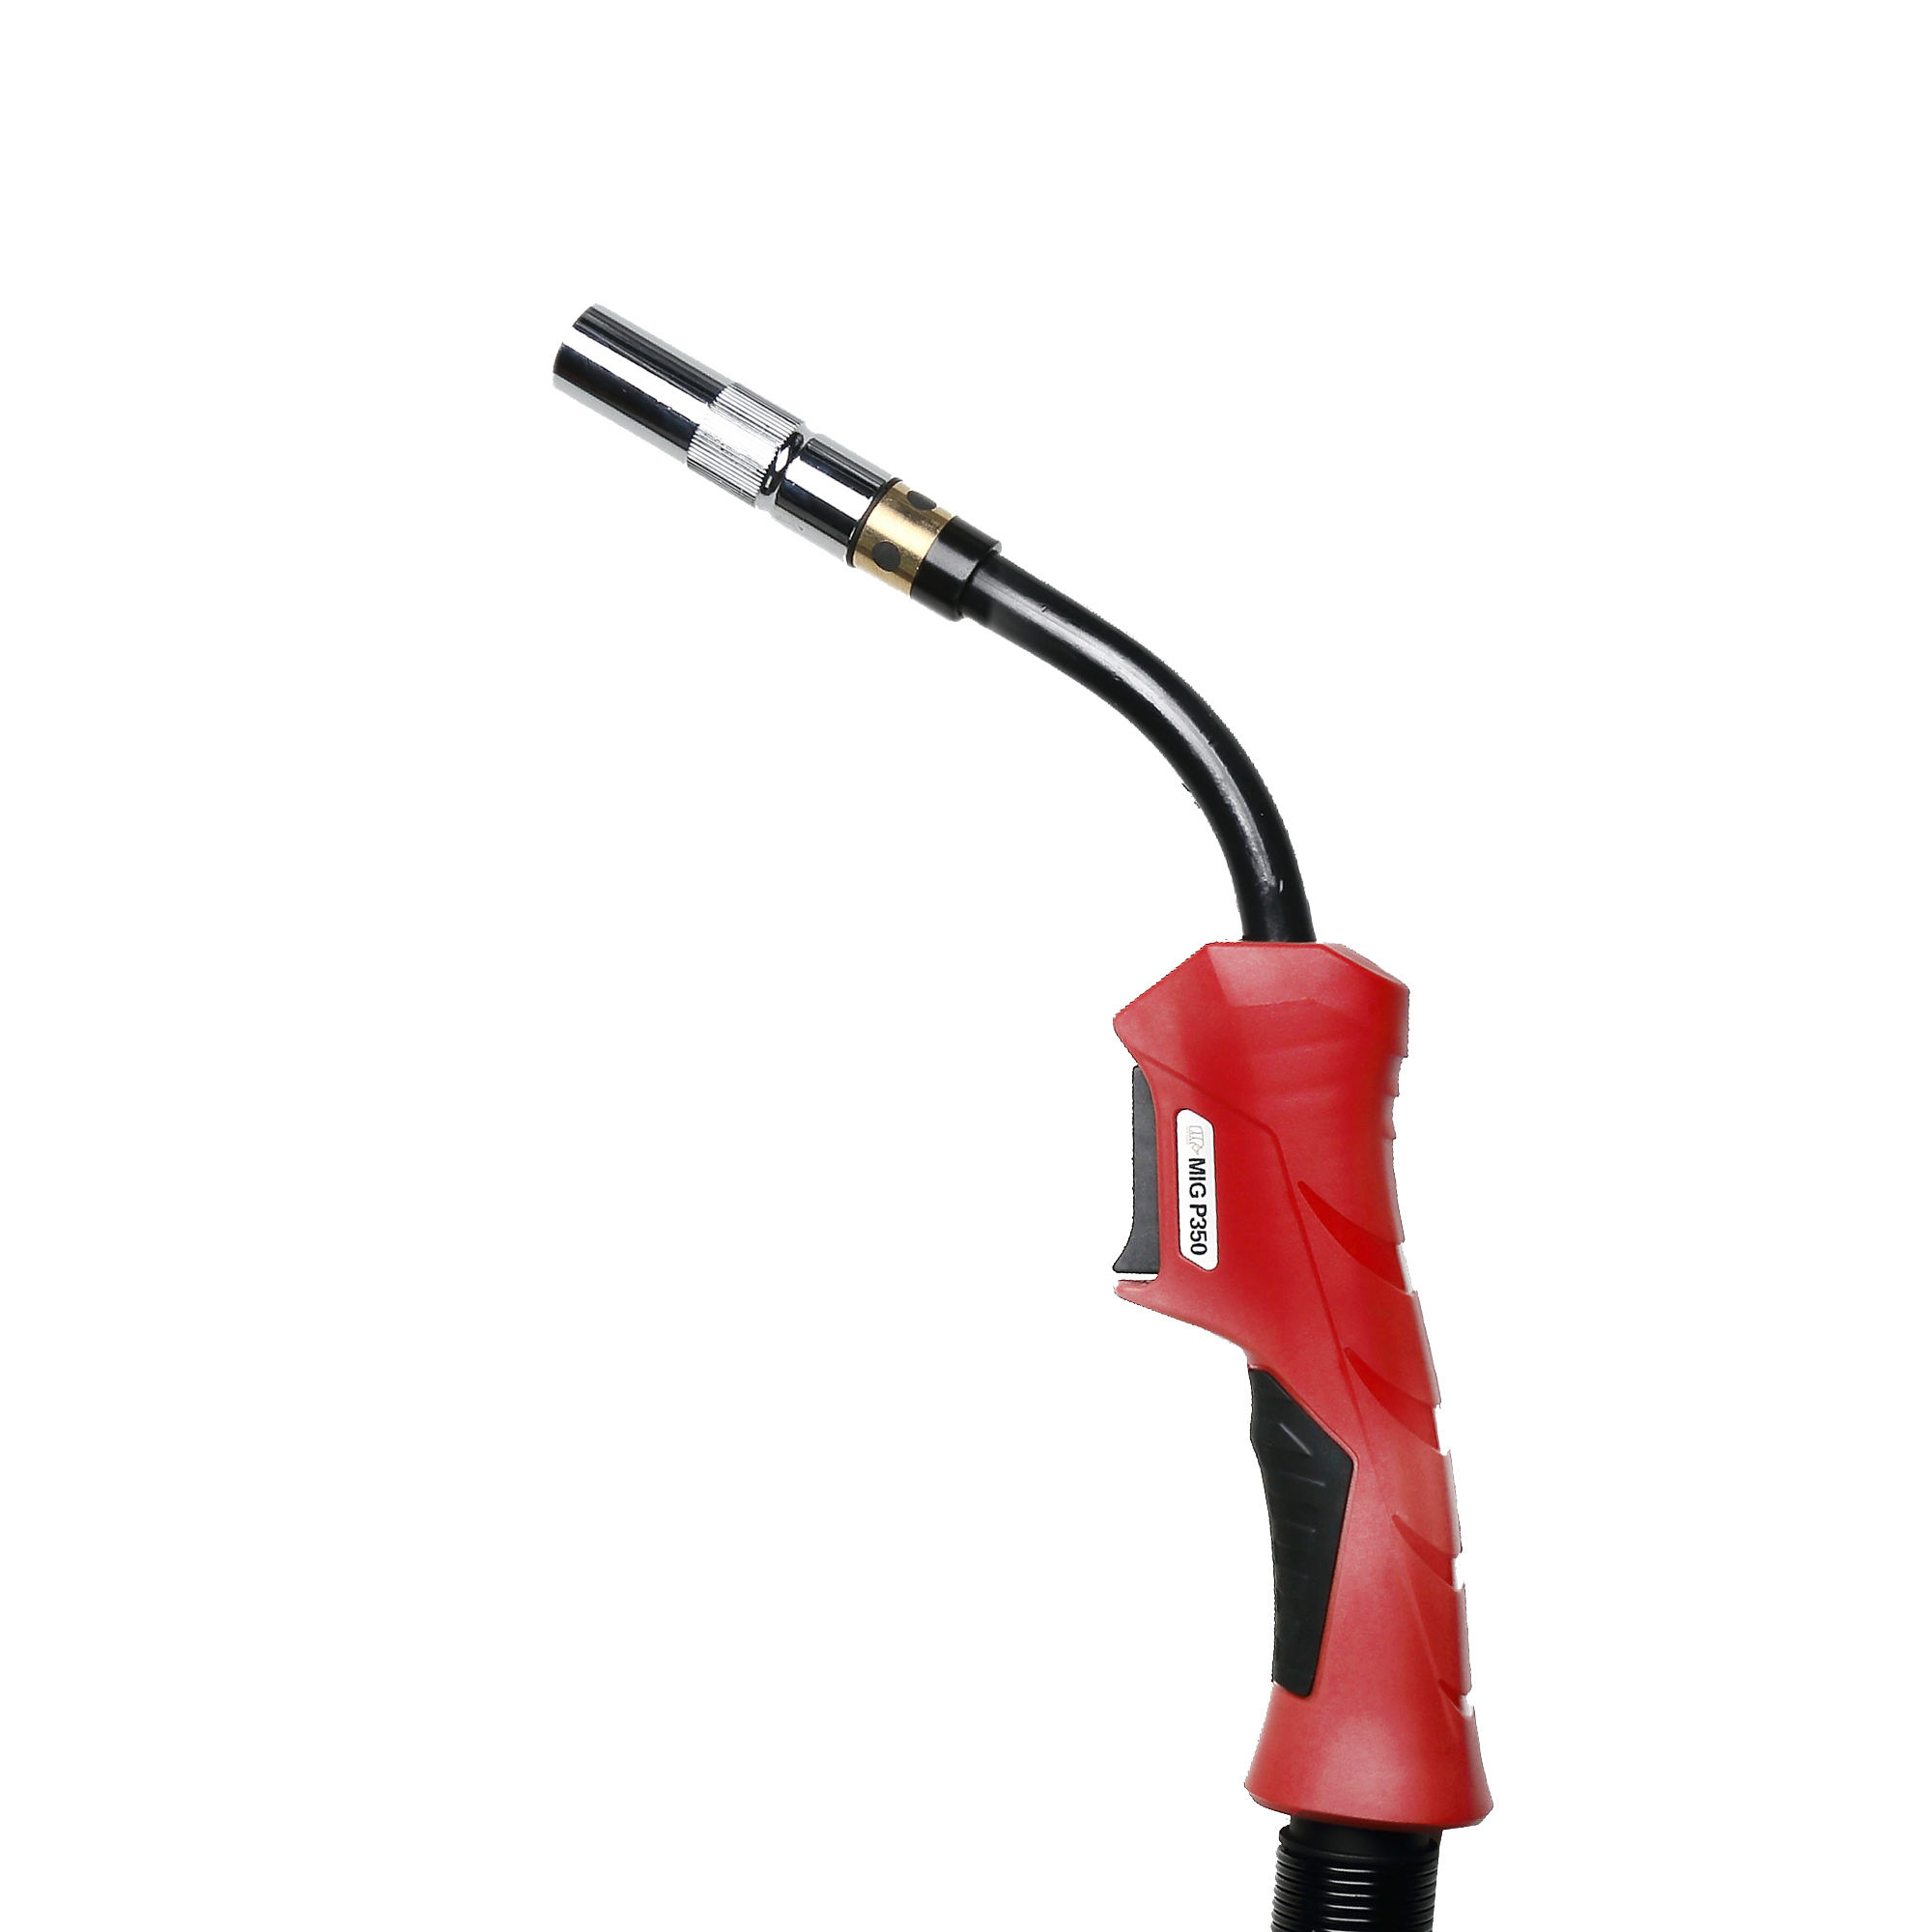
Vesijahutusega MIG relvad
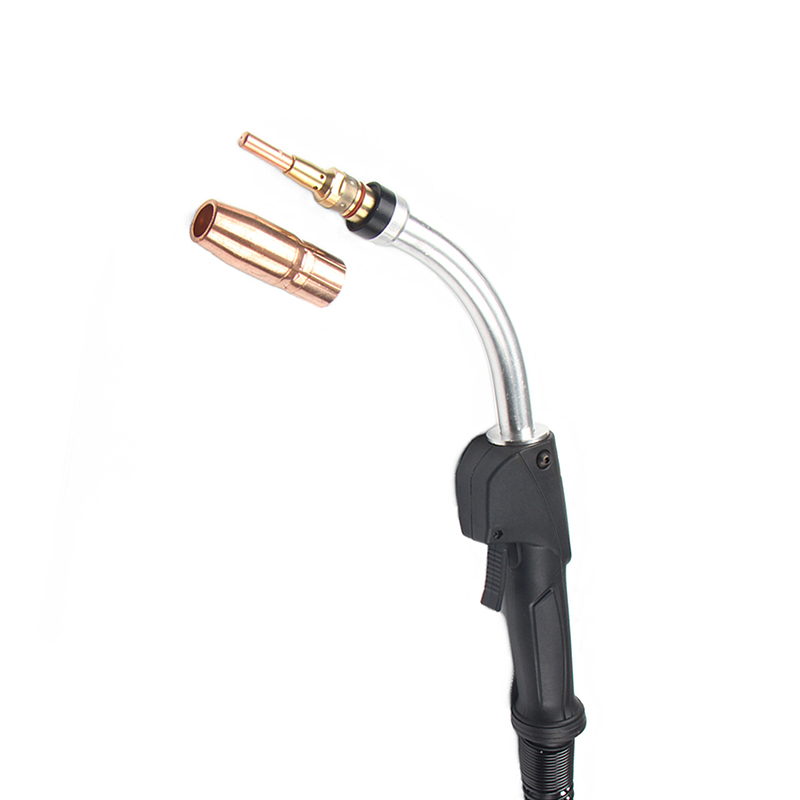
Vesijahutusega MIG-püstolid kasutavad suletud ahelaga jahutussüsteemi, mis tsirkuleerib vett (või vee-glükooli segu) läbi püstoli kaela ja käepideme, et hajutada soojust. Need püstolid on mõeldud suure voolutugevusega ja suure mahuga keevitamiseks, kus õhkjahutusest ei piisa ülekuumenemise vältimiseks.
Vesijahutusega relvad sobivad ideaalselt:
• Tugev keevitamine (300–600 amprit)
• Pidev suuremahuline keevitamine (nt tootmisliinid)
• Rakendused, kus juhi mugavus on prioriteet (jahedam käepide)
• Kitsad ruumid, kus õhuringlus on piiratud (kuumuse kogunemine on muret tekitav)
Vesijahutusega püstolite peamised eelised on nende võime taluda pikemat voolu suuremat voolutugevust (kõrgemad töötsüklid) ja nende jahedam töö, mis vähendab operaatori väsimust. Need on aga kallimad, raskemad (jahutussüsteemi ja voolikute tõttu) ning vajavad rohkem hooldust (nt veetaseme kontrollimine, jahutussüsteemi puhastamine, et vältida ummistusi). Nende jaoks on vaja ka eraldi veejahutit, mis suurendab seadistamise üldkulusid.
3. Amperage Rating
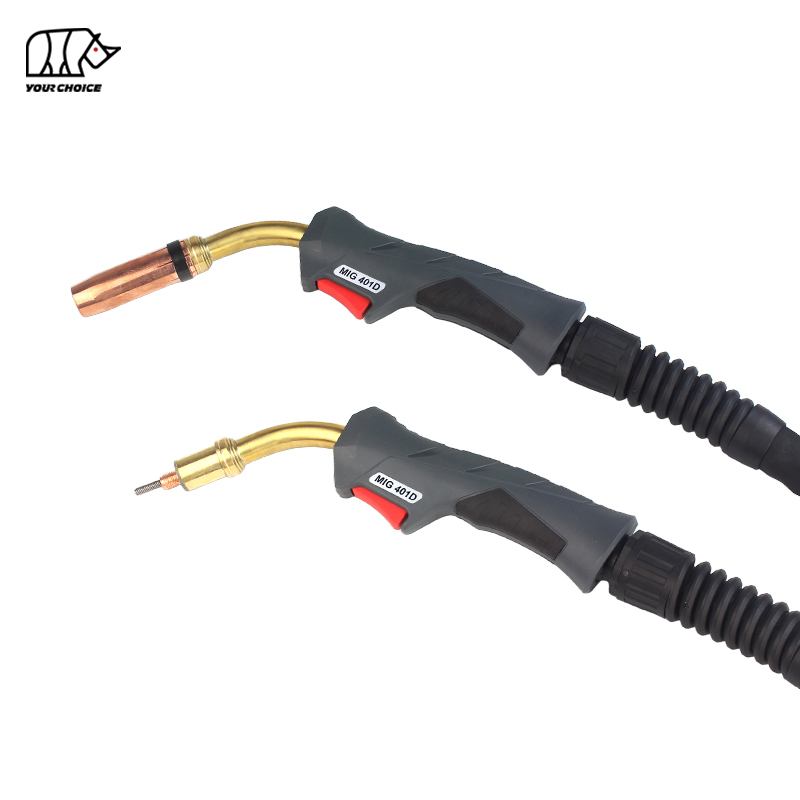
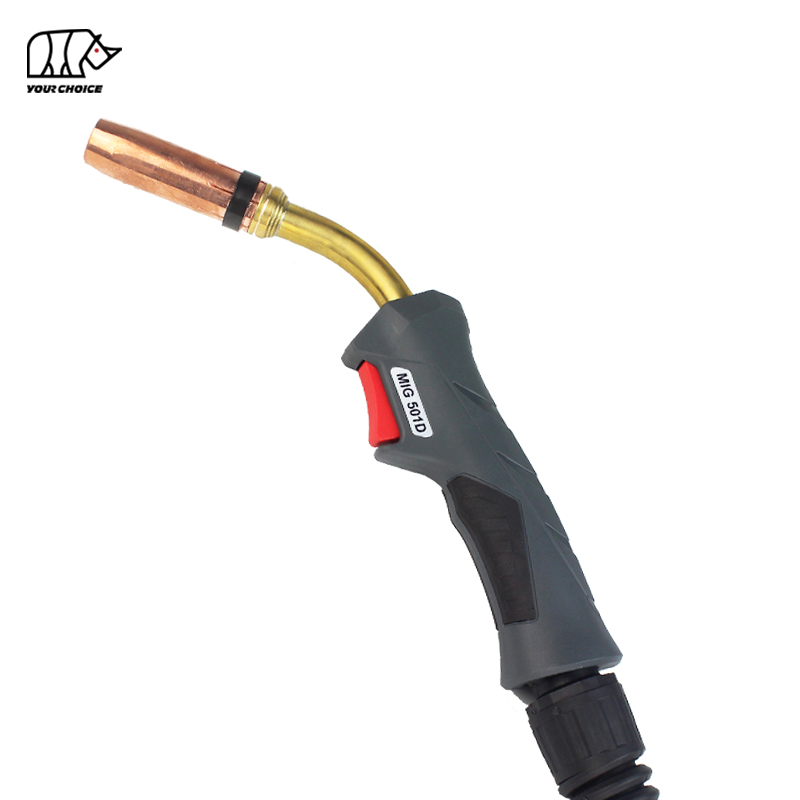
MIG-püstoli voolutugevus on maksimaalne vool, millega see saab ohutult hakkama ilma ülekuumenemise või kahjustusteta. See reiting on otseses korrelatsioonis püstoli võimega genereerida keevitamiseks soojust – suurem voolutugevus tähendab rohkem soojust, mida on vaja paksemate materjalide puhul.
Püstoli valimisel voolutugevuse põhjal on oluline valida see, mis vastab (või veidi ületab) kasutatava maksimaalse voolutugevuse. Vajalikust väiksema voolutugevusega püstoli kasutamine võib põhjustada ülekuumenemist, komponentide enneaegset riket ja keevisõmbluse halba kvaliteeti. Ja vastupidi, vajalikust suurema voolutugevusega püstoli kasutamine on tarbetu ja võib suurendada kulusid (suurema voolutugevusega püstolid on kallimad).
Siin on üldine juhend voolutugevuse ja nende rakenduste kohta.
• 150–200 amprit: kerged rakendused (õhuke plekk, hobiprojektid, väikesed remonditööd)
• 200–300 amprit: keskmise koormusega rakendused (mahe teras kuni 1/2 tolli paksune, autode remont, üldine tootmine)
• 300–400 amprit: suure koormusega rakendused (paks teras, konstruktsiooni keevitamine, tööstuslik tootmine)
• 400–600 amprit: äärmiselt rasked rakendused (suured masinad, torujuhtmete keevitamine, suuremahuline tootmine)
Pidage meeles, et voolutugevus on tihedalt seotud töötsükliga. 200-amprine püstol 60% töötsükliga suudab keevitada pidevalt 6 minutit 200 ampriga, samas kui 300-amprine püstol 40% töötsükliga suudab keevitada ainult 4 minutit 300 ampriga. Kindlasti tasakaalustage voolutugevus ja töötsükkel vastavalt oma keevitusmahule.
4. Traadi suuruse ühilduvus
MIG-püstolid on ette nähtud töötama kindla suurusega juhtmetega, mille määravad materjali paksus ja keevitusvoolutugevus. Traadi suurus (mõõdetuna tollides või millimeetrites) peab ühtima püstoli kontaktotsaga, vooderdusega ja otsikuga, et tagada sujuv traadi etteandmine ja järjepidev elektriline kontakt.
Levinud MIG-juhtmete suurused on 0,023, 0,030, 0,035 ja 0,045'. Traadi suuruse sobitamiseks rakendusega tehke järgmist.
• 0,023' traat: ideaalne õhukeste materjalide (24–20 gabariidi), madala voolutugevusega (40–60 amprit) ja õrna keevitamise (nt autode kerepaneelid) jaoks. Vajab kontaktotsa ja vooderdust, mis on mõeldud 0,023' juhtme jaoks.
• 0,030' juhe: mitmekülgne keskmise õhukeste materjalide (20–16 gabariidi), mõõduka voolutugevusega (50–120 amprit) ja üldise tootmise jaoks. Töötab hästi enamiku kerge kuni keskmise koormusega MIG-püstolitega.
• 0,035' traat: kõige levinum suurus üldotstarbeliseks keevitamiseks, sobib kuni 3/8' paksustele materjalidele, mõõduka kuni suure voolutugevusega (90–250 amprit) ning selliste rakenduste jaoks nagu konstruktsiooniteras ja masinate remont.
• 0,045' traat: mõeldud paksude materjalide (1/4' ja rohkem), suure voolutugevusega (170–285 amprit) ja raskete rakenduste jaoks. Paksema traadi mahutamiseks on vaja suuremat kontaktotsa, vooderdust ja otsikut.
Vale suuruse juhtme kasutamine võib põhjustada probleeme, nagu juhtme kinnikiilumine (liiga suur traat voodri jaoks), halb elektrikontakt (liiga väike juhe kontakti otsa jaoks) või ebaühtlane kaare jõudlus. Kontrollige alati relva tehnilisi andmeid, et veenduda, et see ühildub kasutatava traadi suurusega.
5. Ergonoomika ja juhi mugavus
Keevitamine on sageli füüsiliselt raske töö, mis nõuab, et operaatorid hoiaksid relva pikka aega käes. Ergonoomilise disainiga MIG-püstol võib vähendada operaatori väsimust, parandada juhtimist ja tõsta tootlikkust – kõik see aitab kaasa paremale keevisõmbluse kvaliteedile.
Peamised ergonoomilised omadused, mida otsida, on järgmised:
Käepideme disain
Käepide peaks olema mugav käes hoida, libisemiskindla käepidemega, mis vähendab käte pinget. Ergonoomilised käepidemed on sageli kujundatud nii, et need sobiksid käe loomuliku kujuga, vähendades survepunkte pikaajalisel kasutamisel. Mõnel käepidemel on põletushaavade vältimiseks ka kuumakindlad materjalid, kuna relv võib töötamise ajal kuumeneda.
Kaal ja tasakaal
Hästi tasakaalustatud püstoliga on lihtsam manööverdada, eriti pea kohal või vertikaalsel keevitamisel. Õhkjahutusega relvad on üldiselt kergemad kui vesijahutusega relvad (jahutussüsteemi puudumise tõttu), mistõttu on need liikuvust nõudvate rakenduste jaoks paremad. Mõned raskeveokite õhkjahutusega relvad võivad aga olla mahukad, mistõttu on oluline enne ostmist kaalu ja tasakaalu testida.
Päästiku disain
Päästikut peaks olema lihtne pigistada ja see peaks olema sujuv, mis ei vaja liigset jõudu. Mõnel päästikul on reguleeritav tundlikkus, mis võimaldab operaatoritel reageerimist oma eelistustele kohandada. Oluline on ka vastupidav päästik (valmistatud kvaliteetsetest materjalidest), mis võib sagedasel kasutamisel aja jooksul kuluda.
Kaabli paindlikkus
Painduv kaabel võimaldab paremat manööverdusvõimet, eriti kitsastes kohtades. Keerutatud vaskjuhtmetega kaablid on painduvamad kui tahked juhid, mistõttu on neid lihtsam töödeldava detaili ümber liigutada. Lisaks talub vastupidava väliskestaga (nt kummist või PVC-st) kaabel lohistamisest või teravate servadega kokkupuutest tulenevat kulumist.
6. Kulumaterjalid ja hooldus
MIG-püstoli kulumaterjalid – kontaktotsad, düüsid, vooderdised ja difuusorid – kuluvad aja jooksul ja neid tuleb regulaarselt vahetada. MIG-püstoli valimisel tuleks arvesse võtta nende kulumaterjalide saadavust ja maksumust, samuti hoolduse lihtsust.
Tarbematerjalide saadavus
Valige relv, mille kulumaterjalid on kohalikelt tarnijatelt või veebimüüjatelt hõlpsasti saadaval. Raskesti leitavad kulumaterjalid võivad kaasa tuua kulukaid seisakuid, kui asendusosad otsa saavad. Lisaks on üldised tarbekaubad (ühilduvad mitme relvamudeliga) sageli soodsamad kui margipõhised, seega otsige relva, mis kasutab standardsuuruses kulumaterjale.
Asendamise lihtsus
Kulumaterjale peaks olema lihtne vahetada, ilma et oleks vaja spetsiaalseid tööriistu. Otsige kiirelt muudetava disainiga relva, kus kontaktotsad ja düüsid saab sekunditega eemaldada ja asendada. See vähendab seisakuid ja võimaldab operaatoritel kiiresti keevitamise juurde tagasi pöörduda.
Laevade hooldus
Vooder on kriitiline komponent, mis juhib traadi sööturist kontaktotsani. Aja jooksul võivad vooderdised ummistuda mustuse, prahi või traadilaastudega, mis põhjustab traadi kinnikiilumist. Valige relv, mille voodriga on lihtne eemaldada ja puhastada või asendada. Mõned vooderdised on valmistatud teflonist või muudest madala hõõrdumisega materjalidest, mis vähendavad traadi takistust ja nõuavad vähem hooldust.
7. Ühilduvus olemasolevate seadmetega
Kui teil on juba MIG-keevitustoiteallikas ja traadi etteandja, on oluline valida MIG-püstol, mis ühildub teie olemasoleva seadmega. MIG-püstolid kasutavad toiteallika ja sööturi külge kinnitamiseks erinevat tüüpi pistikuid (nt europistikud, DIN-pistikud). Ühildumatu püstoli kasutamine võib põhjustada kehva elektriühenduse, ebaühtlase traadi etteande või teie seadme kahjustamise.
Vajaliku pistiku tüübi määramiseks kontrollige oma toiteallika ja sööturi tehnilisi andmeid. Enamik standardseid MIG-püstoleid kasutab europistikuid, mis ühilduvad enamiku kaasaegsete keevitusseadmetega. Mõni spetsialiseeritud varustus võib siiski vajada kindlat tüüpi pistikut, mistõttu on oluline enne ostmist ühilduvust kontrollida.
Lisaks veenduge, et relva pinge ja voolutugevus vastaks teie toiteallika võimalustele. Teie toiteallikast suurema voolutugevusega püstolit ei saa täielikult kasutada, samas kui madalama võimsusega püstol ei pruugi toiteallika väljundiga hakkama saada.
Spetsiaalsed MIG-püstolitüübid ainulaadseks kasutamisekss
Lisaks tavalistele õhk- ja vesijahutusega MIG-püstolitele on ka spetsiaalseid püstolitüüpe, mis on mõeldud konkreetseteks rakendusteks. Nende mõistmine võib aidata teil valida ainulaadsete keevitusvajaduste jaoks sobiva tööriista.
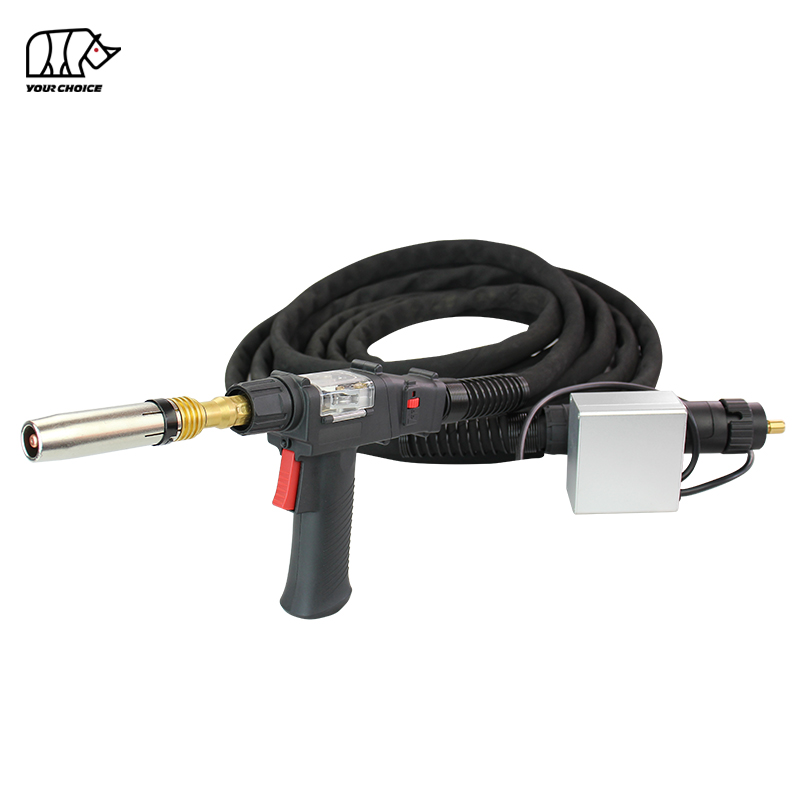
Push-Pull MIG relvad
Push-pull MIG püstolid on mõeldud pehmete, kergesti deformeeruvate juhtmete (nt alumiinium või roostevaba teras) keevitamiseks. Need juhtmed võivad tavalistes relvades (mis kasutavad traadi etteandmiseks 'tõuke' süsteemi) kinni kiiluda või murduda. push-pull relvad kasutavad traadi sujuvaks etteandmiseks tõukemootori (sööturis) ja tõmbemootori (püstolis) kombinatsiooni.
Push-pull relvad sobivad ideaalselt:
• Alumiiniumi keevitamine (pehme traat, mis nõuab pidevat etteandmist)
• Keevitamine sööturist pikkadel vahemaadel (mõned mudelid võivad ulatuda kuni 50 jalga)
• Rakendused, kus traadi etteande järjepidevus on kriitiline (nt täppiskeevitus)
Need relvad on saadaval nii õhk- kui ka vesijahutusega, mistõttu sobivad need erinevatele voolutugevustele. Need on aga kallimad kui tavarelvad ja vajavad rohkem hooldust (tõmbemootori tõttu).
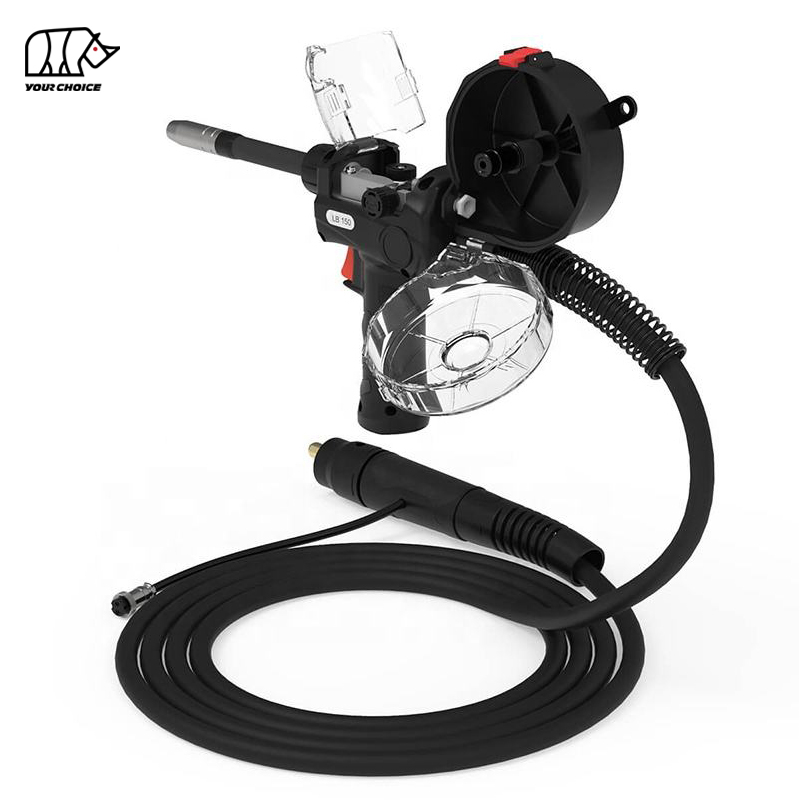
Poolpüstol MIG relvad
Poolpüstolid on suru-tõmbepüstoli tüüp, mille puhul traadipool on paigaldatud otse püstolile. See välistab vajaduse pika traadi etteandja kaabli järele, muutes püstoli kaasaskantavamaks ja vähendades traadi takistust. Poolpüstolid sobivad ideaalselt alumiiniumi keevitamiseks, kuna võimaldavad lühikest traadi teed (vähendab kinnikiilumist) ja neid on lihtne kitsastes kohtades manööverdada.
Poolpüstoleid kasutatakse tavaliselt autoremondis, paadiehituses ja muudes rakendustes, kus kaasaskantavus ja traadi etteandmise järjepidevus on olulised. Need on saadaval väikeste, kergete mudelitena harrastajatele ja suuremate, raskeveokite mudelitena tööstuslikuks kasutamiseks.
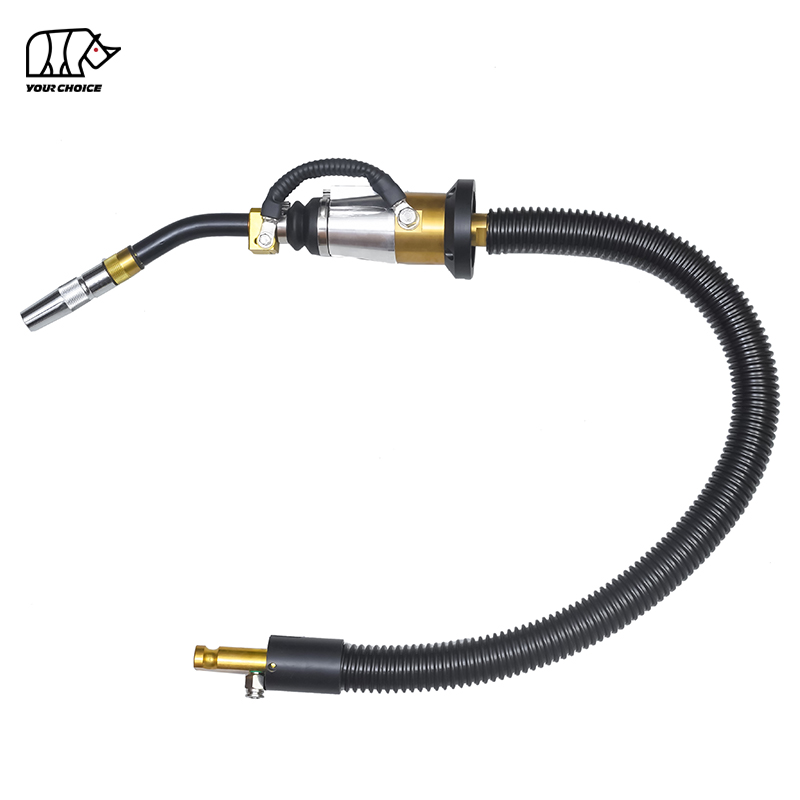
Robotilised MIG relvad
Robotilised MIG-püstolid on mõeldud automatiseeritud keevitussüsteemide jaoks (robotvarred). Need püstolid on ehitatud vastu pidama robotkeevitusel toimuvale korduvale liikumisele ja on sageli vesijahutusega (suure helitugevuse ja pideva töö jaoks). Neil on vastupidavad komponendid, täpne traadi etteandmine ja ühilduvus robotjuhtimissüsteemidega.
Robootilisi MIG-püstoleid kasutatakse tootmisrajatistes suuremahuliseks ja ühtlaseks keevitamiseks, näiteks autode tootmisliinidel või seadmete tootmisel. Need ei sobi käsitsi keevitamiseks ja vajavad spetsiaalset seadistamist ja hooldust.
Levinud vead, mida MIG- valimisel vältida püstoli
Isegi hoolika kaalumise korral on MIG-püstoli valimisel lihtne vigu teha. Allpool on toodud kõige levinumad lõksud ja kuidas neid vältida.
1. Vale voolutugevuse valimine
Üks levinumaid vigu on sellise relva valimine, mille voolutugevus ei vasta teie rakendusele. Madala voolutugevusega püstoli kasutamine paksude materjalide jaoks põhjustab halva läbitungimise ja nõrgad keevisõmblused, samas kui kõrge voolutugevusega püstoli kasutamine õhukeste materjalide jaoks põhjustab läbipõlemist ja kõverdumist. Ühendage püstoli voolutugevus alati materjali paksuse ja keevitusmahuga.
2. Töötsükli ignoreerimine
Paljud keevitajad keskenduvad ainult voolutugevusele ja jätavad tähelepanuta töötsükli. Suure voolutugevusega, kuid madala töötsükliga püstol kuumeneb pideva keevitamise ajal kiiresti üle, mis põhjustab seisakuid ja komponentide kahjustusi. Valige kindlasti relv, mille töötsükkel vastab teie keevitusmahule (kui kaua te pidevalt keevitate).
3. Ergonoomika tähelepanuta jätmine
Ergonoomika on sageli tagamõte, kuid halvasti konstrueeritud relv võib põhjustada kasutaja väsimust, kontrolli vähenemist ja isegi vigastusi. Ergonoomilisse püstolisse investeerimine parandab pikemas perspektiivis tootlikkust ja keevisõmbluse kvaliteeti. Enne ostmist testige relva haaret, kaalu ja tasakaalu, et veenduda, et see on mugav pikemaks kasutamiseks.
4. Ühilduvuse vaatamine
Eeldada, et kõik MIG-püstolid ühilduvad kõigi keevitusseadmetega, on kulukas viga. Kontrollige alati pistiku tüüpi, pinge ja voolutugevuse ühilduvust olemasoleva toiteallika ja toiteallikaga. Ühildumatu relva kasutamine võib teie seadmeid kahjustada ja põhjustada kehva jõudluse.
5. Valimine ainult hinna alusel
Kuigi eelarve on oluline kaalutlus, võib odavaima MIG-püstoli valimine pikemas perspektiivis kaasa tuua suuremaid kulusid. Madala kvaliteediga relvad lähevad tõenäolisemalt katki, nõuavad sagedast kulumaterjalide vahetust ja annavad kehvad keevisõmblused. Investeerige kvaliteetsesse püstolisse, mis vastab teie rakenduse vajadustele – see säästab aja jooksul hooldus- ja asendusraha.
Üksikasjalik juhend õige MIG- püstoli valimiseks
Kokkuvõtteks on siin samm-sammuline protsess, mis aitab teil valida oma rakenduse jaoks sobivaima MIG-püstoli:
1. samm: määrake oma rakendus
Alustuseks kirjeldage oma keevitusprojekti üksikasju: materjali tüüp ja paksus, keevituskeskkond (sise-/välistingimustes, kitsad ruumid), keevitusmaht (aeg-ajalt või pidev) ja soovitud keevisõmbluse kvaliteet. See aitab teil oma relvale esitatavaid põhinõudeid kitsendada.
2. samm: määrake voolutugevuse ja töötsükli vajadused
Materjali paksuse ja keevitusmahu põhjal valige voolutugevus ja töötsükkel, mis vastavad teie vajadustele. Õhukeste materjalide ja aeg-ajalt keevitamiseks piisab 150–200 amprisest püstolist, mille töötsükkel on 30–50%. Paksude materjalide ja pideva keevitamise jaoks on parem 300+ amprine relv 60%+ töötsükliga.
3. samm: valige õhkjahutusega ja vesijahutusega
Valige õhkjahutusega keevitus, kui teete kerget kuni keskmise koormusega keevitust, vajate teisaldatavust või teil on piiratud eelarve. Valige vesijahutusega, kui keevitate suure koormusega või vajate jahedamat ja mugavamat relva.
4. samm: veenduge juhtme suuruse ühilduvuses
Sobitage relva kontaktots, vooder ja otsik traadi suurusega, mida kavatsete kasutada. Levinud traadi suurused on 0,023', 0,030', 0,035' ja 0,045' – valige suurus, mis sobib kõige paremini teie materjali paksuse ja voolutugevusega.
5. samm: seadke esikohale ergonoomika
Katsetage relva käepidet, kaalu, tasakaalu ja päästiku konstruktsiooni, et veenduda, et see on mugav pikemaks kasutamiseks. Otsige funktsioone, nagu libisemisvastased käepidemed, kuumakindlad käepidemed ja painduvad kaablid.
6. samm: kontrollige ühilduvust olemasolevate seadmetega
Veenduge, et püstoli pistiku tüüp, pinge ja voolutugevus on teie toiteallika ja sööturiga ühilduvad. See hoiab ära kahju ja tagab optimaalse jõudluse.
7. samm: kaaluge kulumaterjale ja hooldust
Valige relv, millel on kergesti kättesaadavad, soodsad kulumaterjalid ja lihtne hooldus (kiirvahetatavad kontaktotsad, eemaldatavad vooderdised). See vähendab seisakuid ja pikaajalisi kulusid.
8. samm: hinnake spetsiaalseid valikuid (vajadusel)
Kui keevitate alumiiniumi, roostevaba terast või töötate kitsastes kohtades, kaaluge spetsiaalseid relvi, nagu tõuke- või poolpüstolid. Automatiseeritud keevitamiseks valige robot-MIG-püstol.
Järeldus n
Õige MIG-püstoli valimine on kriitiline otsus, mis mõjutab keevisõmbluse kvaliteeti, tootlikkust ja kulutõhusust. Keskendudes oma rakenduse ainulaadsetele nõuetele – materjali tüüp ja paksus, keevitusmaht, keskkond ja olemasolevad seadmed – saate valikuid kitsendada ja valida oma vajadustele vastava püstoli. Pidage meeles, et seadke esikohale voolutugevus, töötsükkel, jahutustüüp, juhtme suuruse ühilduvus ja ergonoomika ning vältige levinud vigu, nagu valik ainult hinna järgi või ühilduvuse ignoreerimine.
Kvaliteetne MIG-püstol on investeering, mis tasub end pikas perspektiivis ära, vähendades seisakuid, parandades keevisõmbluse konsistentsi ning muutes keevitusprotsessi tõhusamaks ja mugavamaks. Järgides selles juhendis kirjeldatud samme, saate enesekindlalt valida oma rakenduse jaoks sobiva MIG-püstoli ja saavutada iga kord professionaalseid tulemusi.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių