मेटल इनर्ट गैस ( MIG ) वेल्डिंग, जिसे गैस मेटल आर्क वेल्डिंग ( GMAW ) के रूप में भी जाना जाता है, ऑटोमोटिव मरम्मत और निर्माण से लेकर विनिर्माण और शौकिया परियोजनाओं तक उद्योगों में सबसे बहुमुखी और व्यापक रूप से उपयोग की जाने वाली वेल्डिंग प्रक्रियाओं में से एक है। प्रत्येक सफल MIG वेल्डिंग ऑपरेशन के केंद्र में एक उच्च गुणवत्ता वाली MIG बंदूक होती है: वह उपकरण जो इलेक्ट्रोड तार, परिरक्षण गैस और विद्युत प्रवाह को वेल्ड जोड़ तक पहुंचाता है। सही MIG बंदूक चुनना केवल शेल्फ से एक उपकरण चुनने का मामला नहीं है; यह एक ऐसा निर्णय है जो सीधे वेल्ड गुणवत्ता, उत्पादकता, ऑपरेटर आराम और दीर्घकालिक लागत दक्षता को प्रभावित करता है। उपलब्ध विकल्पों की एक विस्तृत श्रृंखला के साथ - आकार, एम्परेज, कूलिंग प्रकार और डिज़ाइन में भिन्न - अपने विशिष्ट अनुप्रयोग के लिए आदर्श MIG बंदूक का चयन करना भारी लग सकता है। यह मार्गदर्शिका विचार करने योग्य महत्वपूर्ण कारकों, बचने के लिए सामान्य नुकसानों और चरण-दर-चरण सलाह के बारे में बताती है ताकि आपको एक सूचित विकल्प चुनने में मदद मिल सके जो आपकी वेल्डिंग आवश्यकताओं के अनुरूप हो।
MIG MIG मूल बातें समझना बंदूकों
चयन प्रक्रिया में उतरने से पहले, MIG बंदूक के मुख्य कार्य और घटकों को समझना आवश्यक है। एक MIG गन वेल्डर, पावर स्रोत और वर्कपीस के बीच इंटरफेस के रूप में कार्य करती है। इसकी प्राथमिक भूमिका उपभोज्य इलेक्ट्रोड तार ( MIG तार) को वेल्ड पूल में डालना, आर्क बनाने के लिए लगातार विद्युत प्रवाह प्रदान करना और वेल्ड को वायुमंडलीय प्रदूषण - जैसे ऑक्सीजन और नाइट्रोजन - से बचाने के लिए चैनल परिरक्षण गैस प्रदान करना है - जो जोड़ को कमजोर कर सकता है या सरंध्रता और दरार जैसे दोष पैदा कर सकता है।
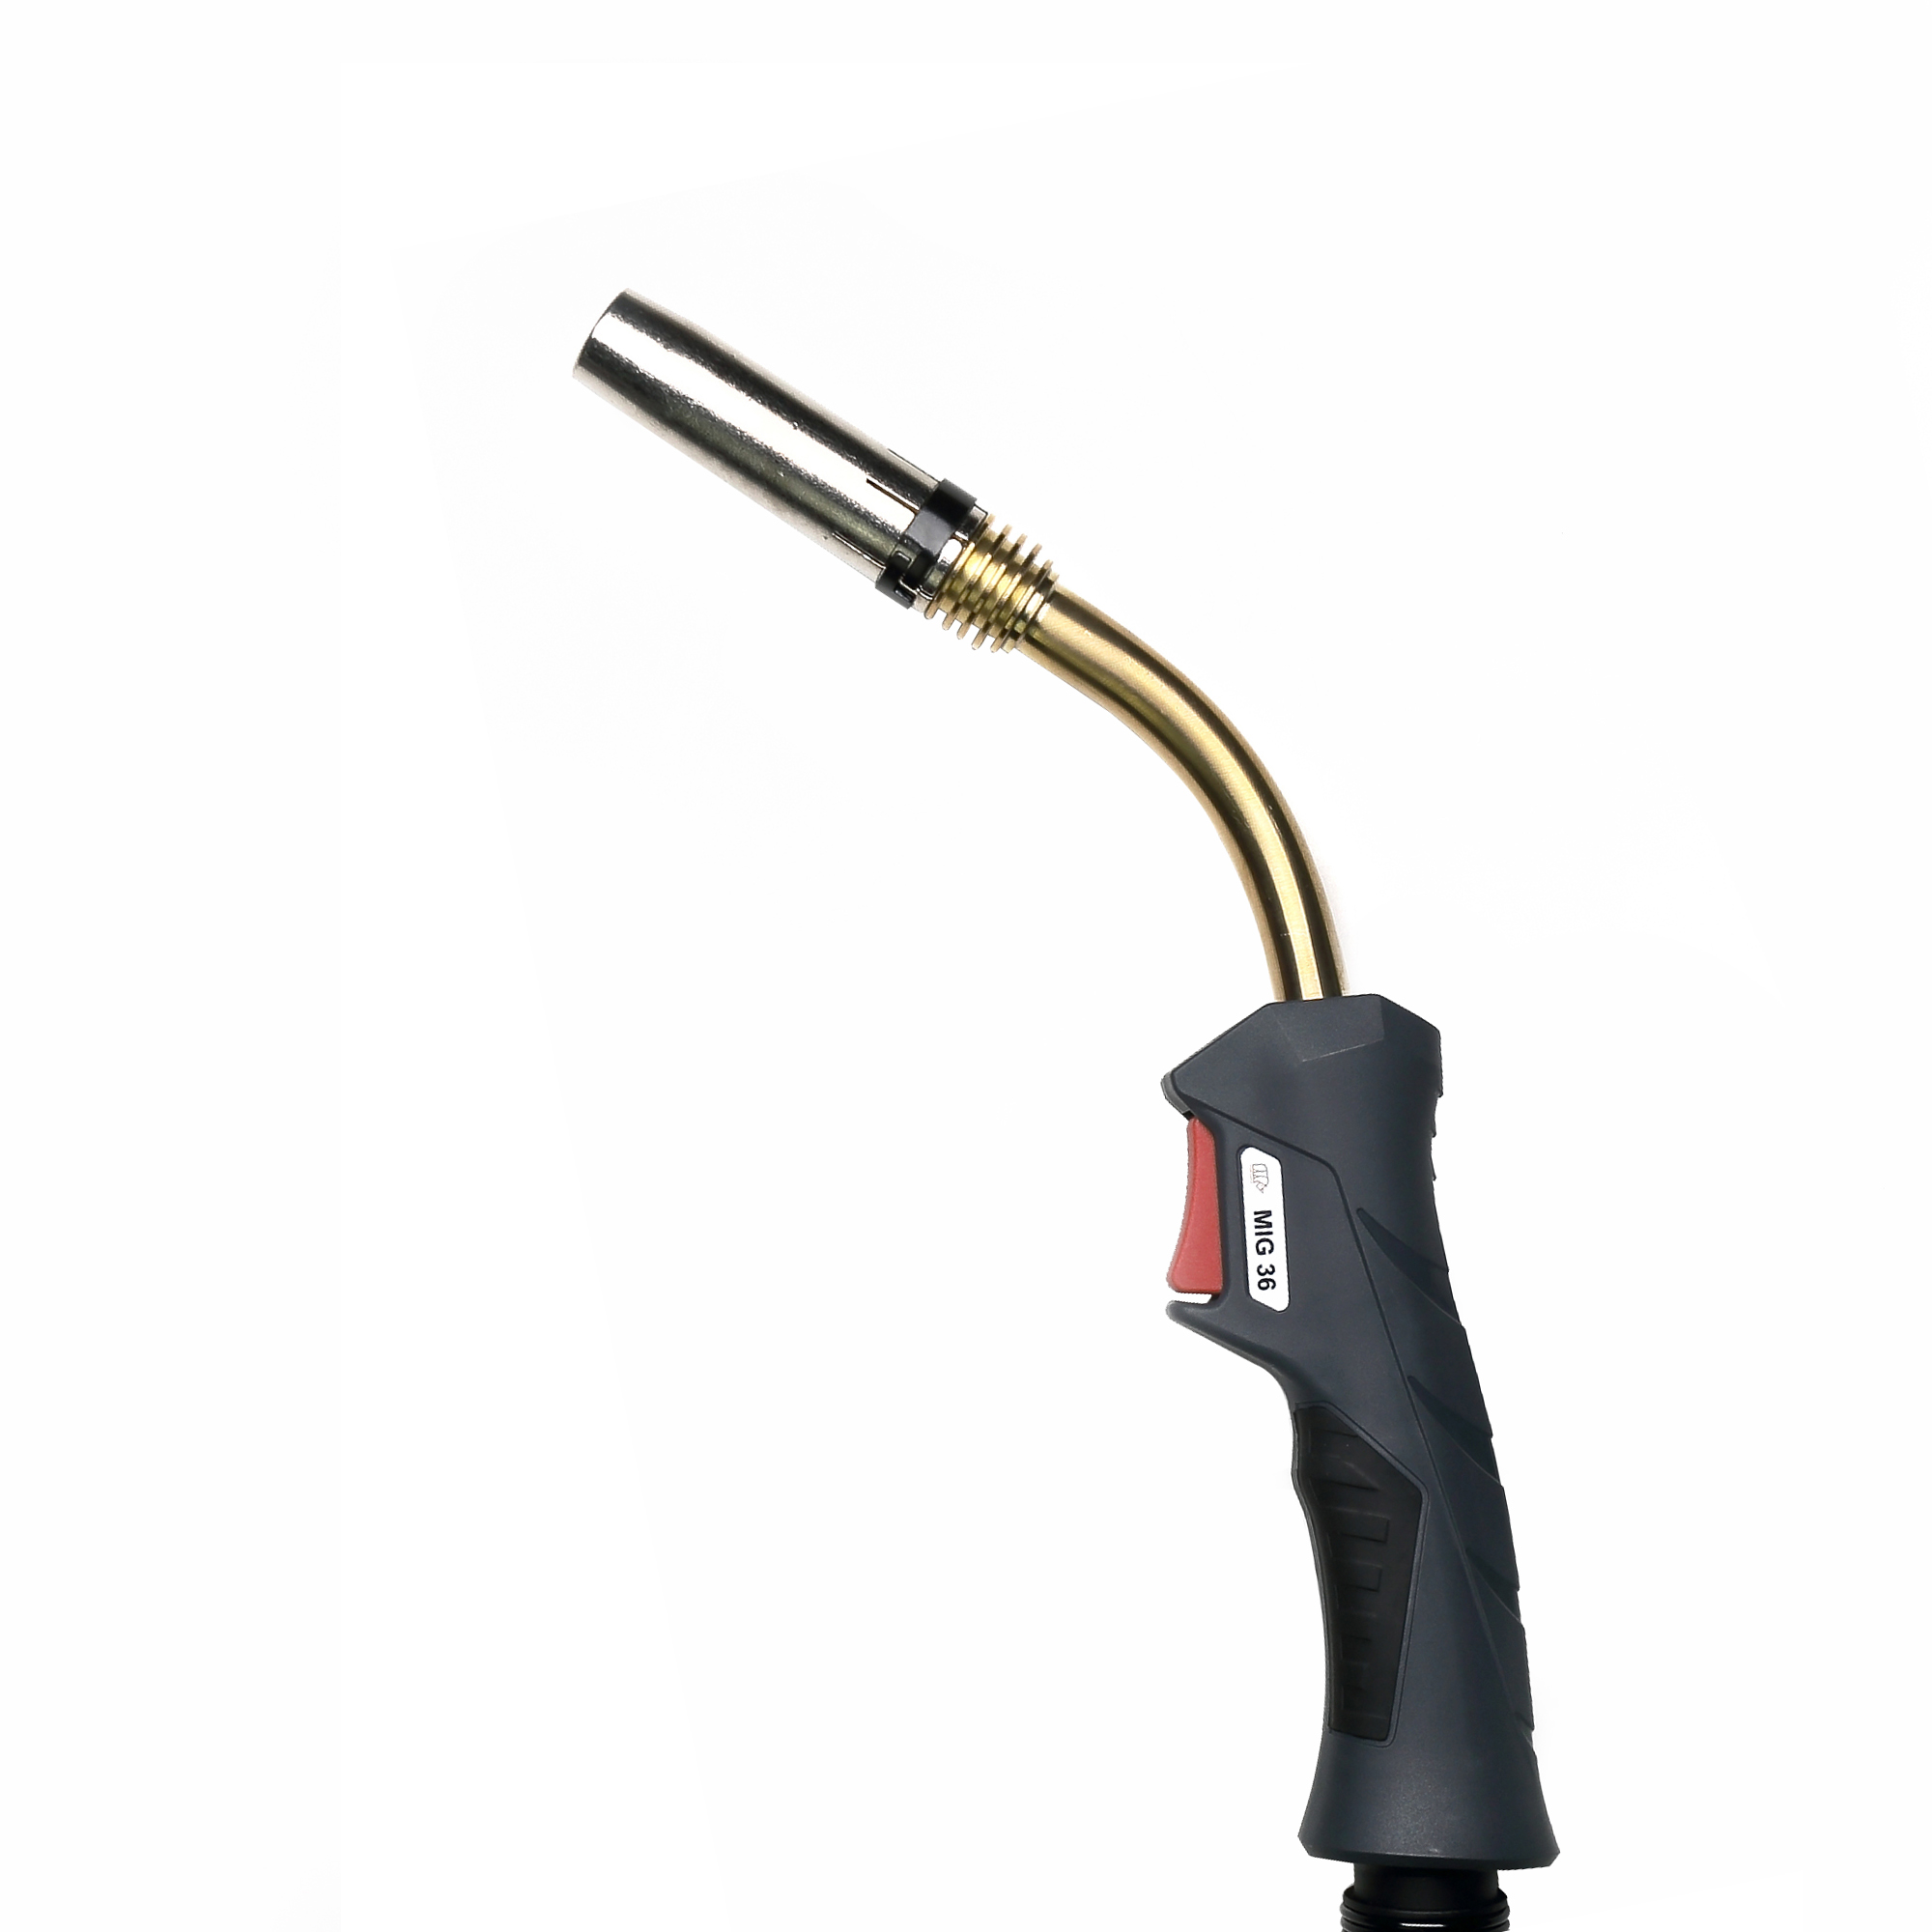
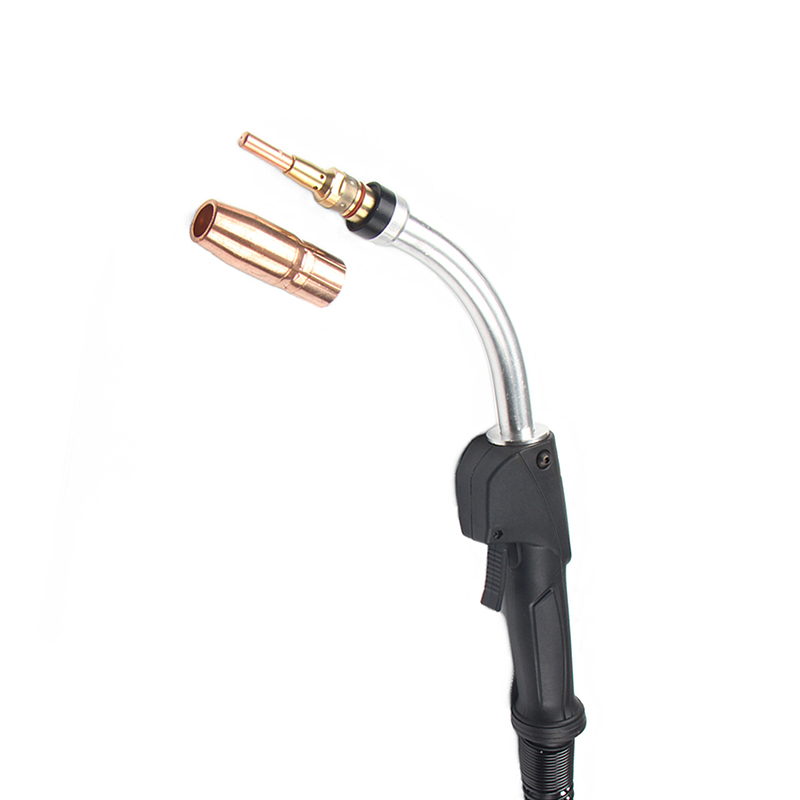
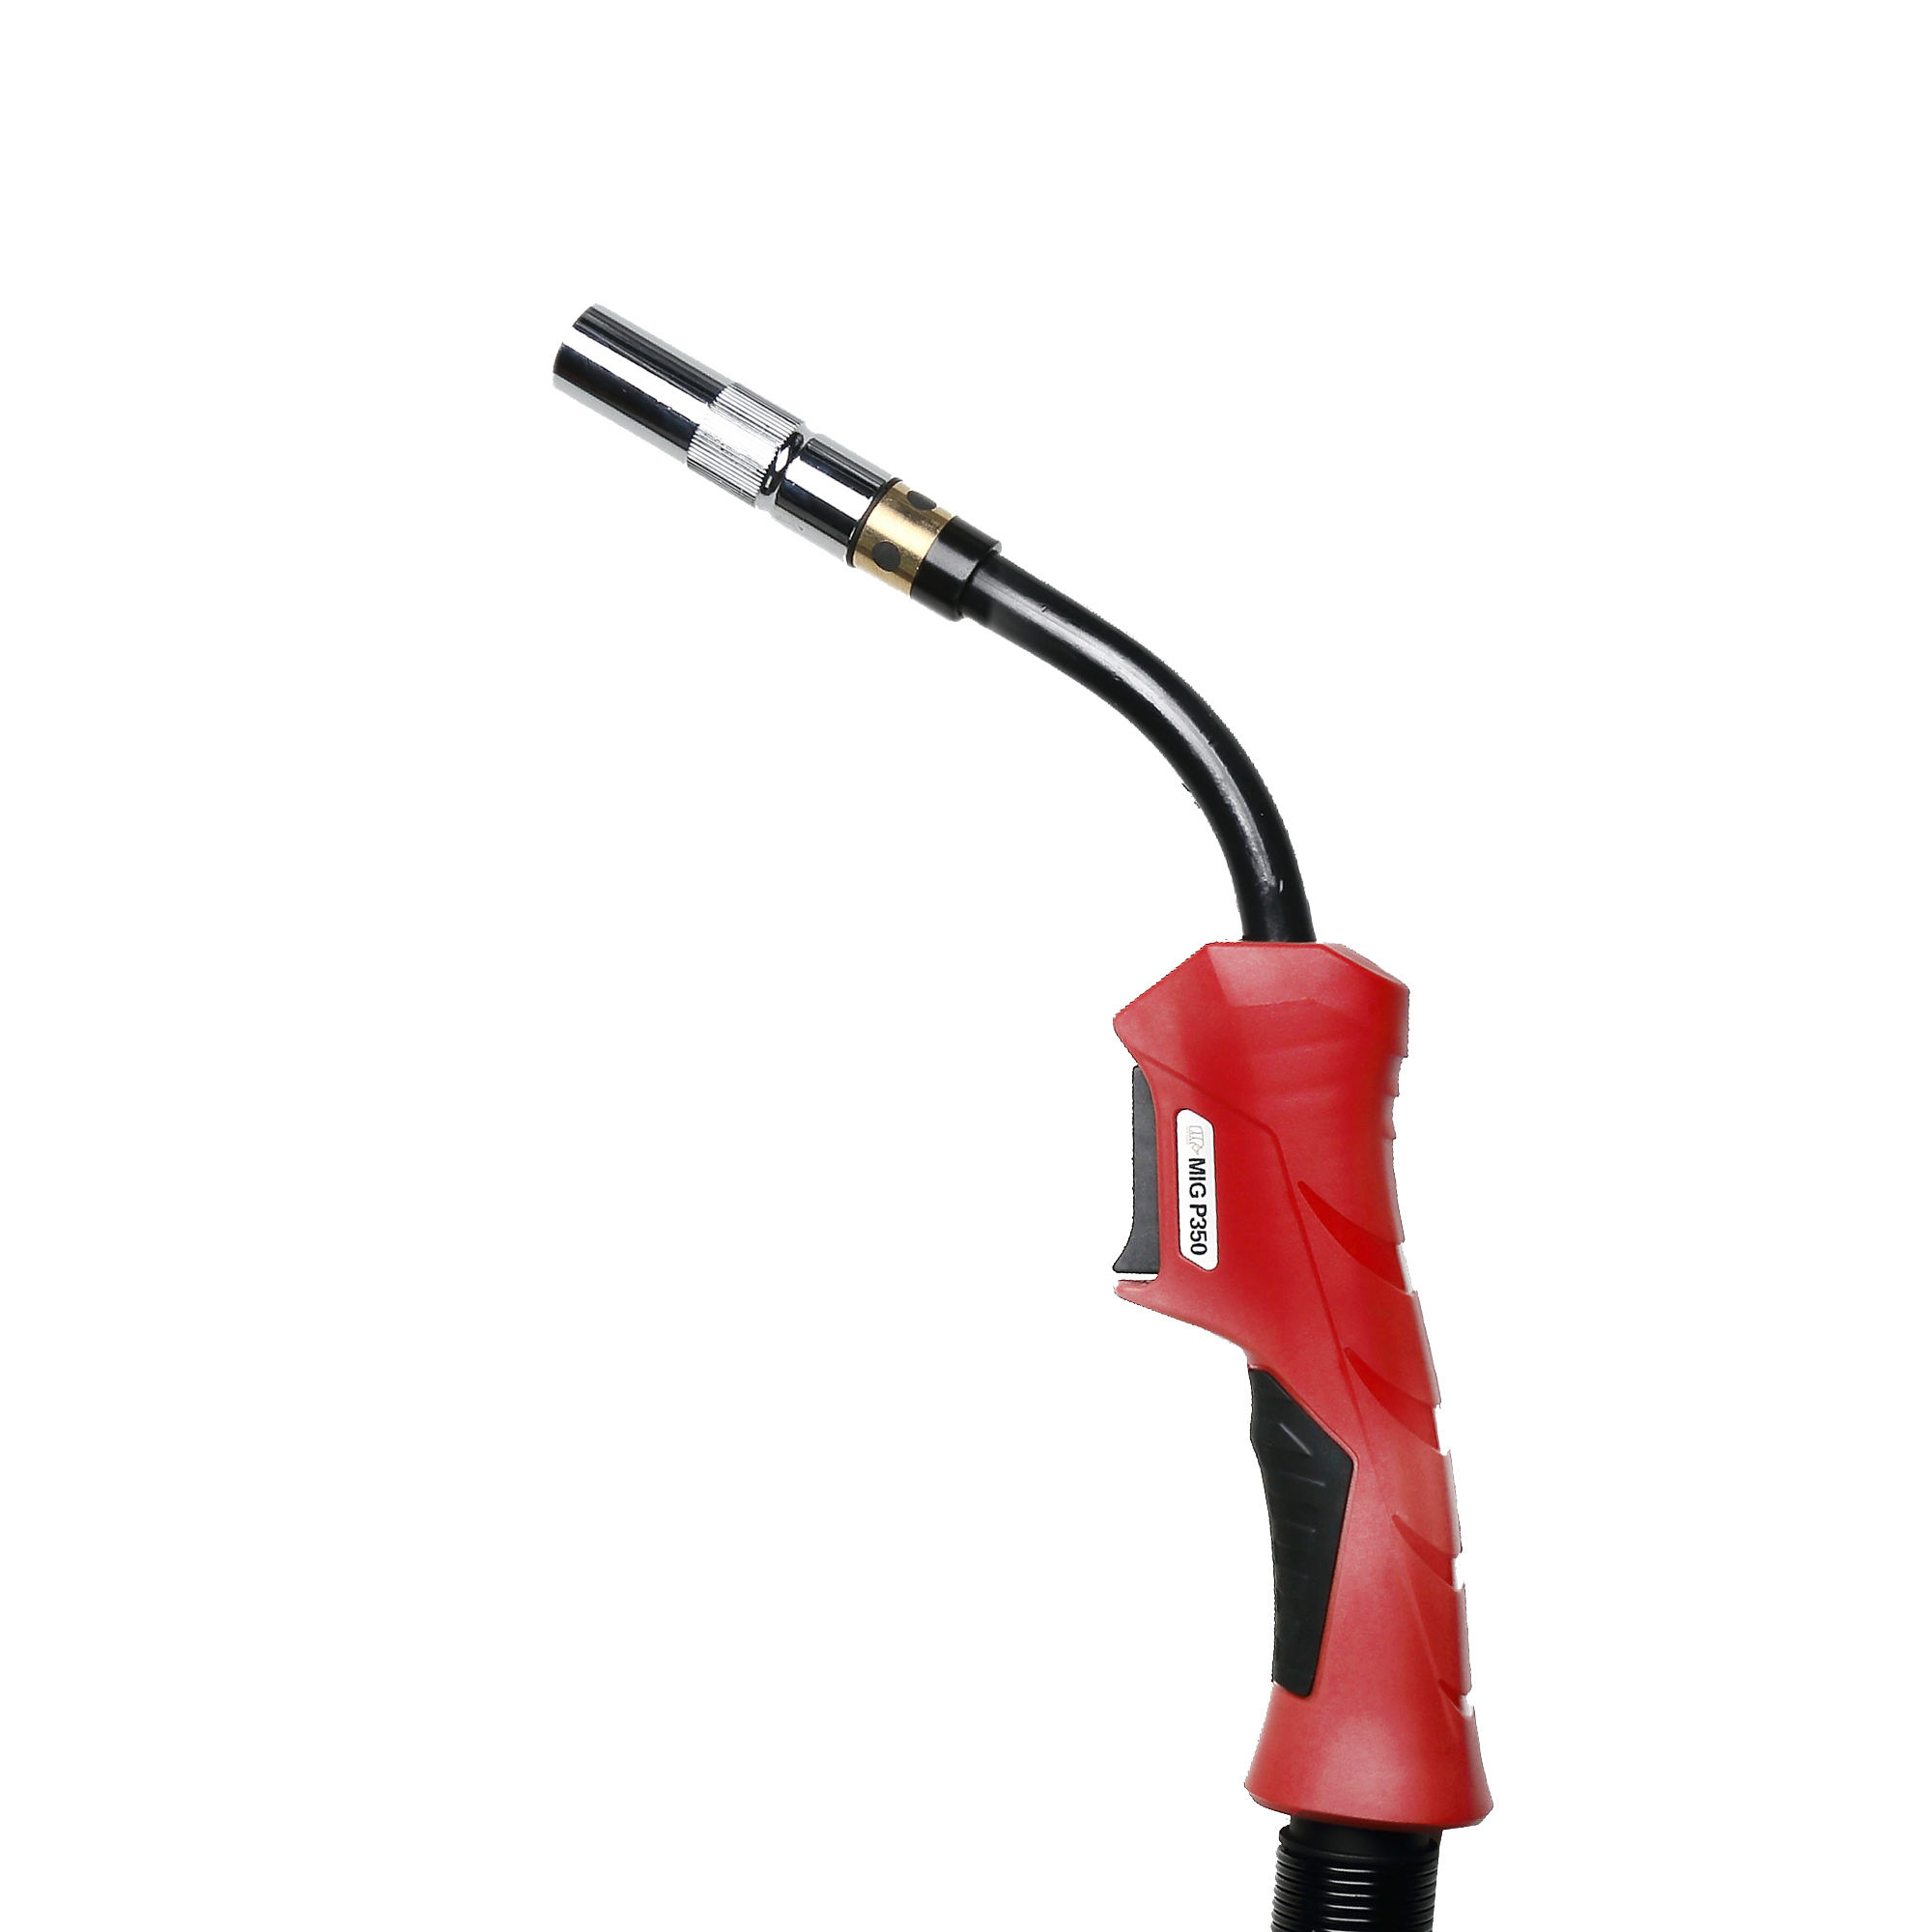
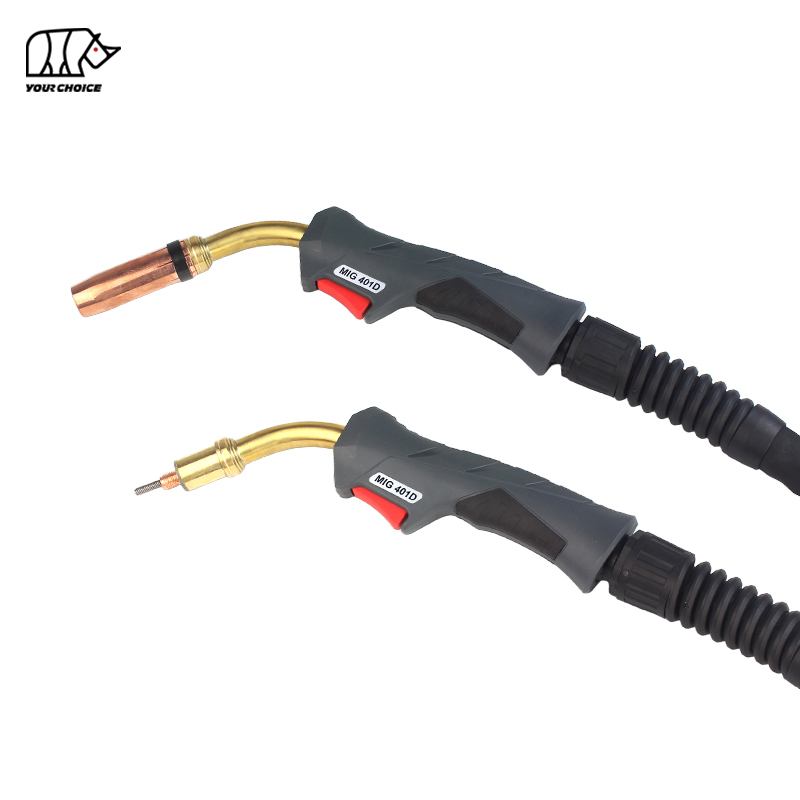
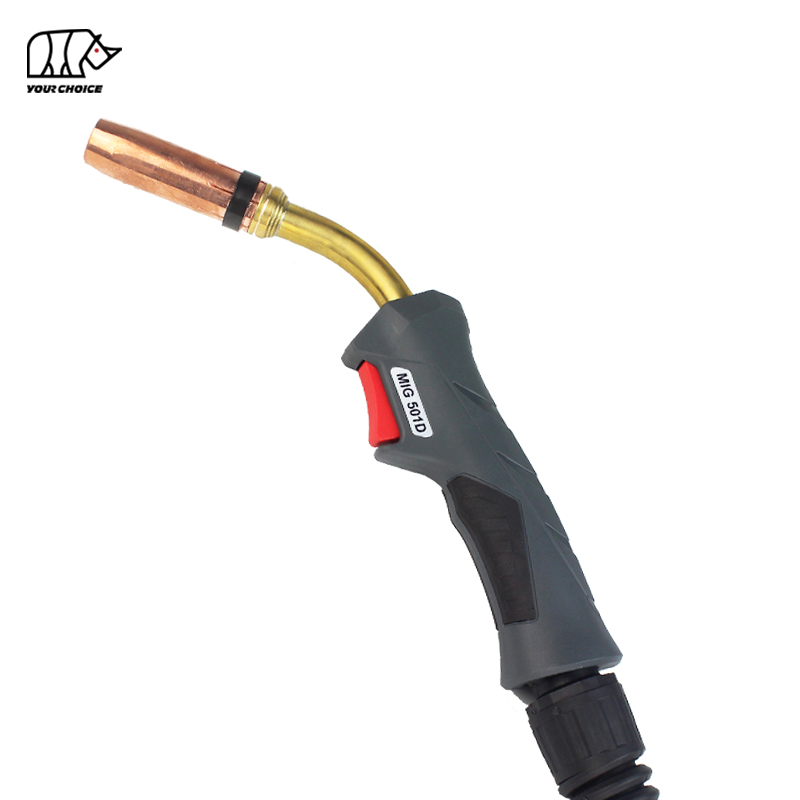
ए के प्रमुख घटक MIG गन में हैंडल (एर्गोनोमिक ग्रिप), ट्रिगर (चाप और तार फ़ीड को नियंत्रित करता है), नोजल (परिरक्षण गैस को निर्देशित करता है), संपर्क टिप (तार में विद्युत प्रवाह संचारित करता है), लाइनर (फीडर से संपर्क टिप तक तार का मार्गदर्शन करता है), और केबल असेंबली (तार, गैस लाइन और विद्युत कंडक्टर शामिल हैं) शामिल हैं। प्रत्येक घटक बंदूक के प्रदर्शन में एक महत्वपूर्ण भूमिका निभाता है, और डिज़ाइन में भिन्नताएं विभिन्न वेल्डिंग परिदृश्यों को पूरा करती हैं।
MIG बंदूकें सभी के लिए एक ही आकार की नहीं होतीं। एक शौक़ीन व्यक्ति के लिए पतली शीट धातु की वेल्डिंग के लिए सही बंदूक भारी-भरकम औद्योगिक अनुप्रयोगों, जैसे मोटी स्टील बीम या बड़े मशीनरी घटकों की वेल्डिंग के लिए उपयोग की जाने वाली बंदूक से काफी भिन्न होगी। अपने एप्लिकेशन की विशिष्ट आवश्यकताओं को समझकर, आप विकल्पों को सीमित कर सकते हैं और एक ऐसी बंदूक का चयन कर सकते हैं जो प्रदर्शन को अनुकूलित करती है और डाउनटाइम को कम करती है।
MIG बंदूक चुनते समय विचार करने योग्य मुख्य कारक
MIG बंदूक का चयन करने के लिए एक व्यवस्थित दृष्टिकोण की आवश्यकता होती है, जिसमें उन कारकों पर ध्यान केंद्रित किया जाता है जो सीधे आपके वेल्डिंग अनुप्रयोग से संबंधित होते हैं। आपके निर्णय को निर्देशित करने के लिए प्राथमिकता के आधार पर सबसे महत्वपूर्ण विचार नीचे दिए गए हैं।
1. वेल्डिंग अनुप्रयोग आवश्यकताएँ
आपका विशिष्ट वेल्डिंग अनुप्रयोग आपके MIG बंदूक चयन का आधार है। अपने प्रोजेक्ट के विवरण को परिभाषित करके प्रारंभ करें, क्योंकि यह बंदूक की आवश्यक क्षमताओं को निर्धारित करेगा। निम्नलिखित उपकारकों पर विचार करें:
सामग्री का प्रकार और मोटाई
जिस सामग्री की आप वेल्डिंग कर रहे हैं उसका प्रकार और मोटाई आपके लिए आवश्यक MIG बंदूक के सबसे महत्वपूर्ण निर्धारक हैं। विभिन्न सामग्रियों (उदाहरण के लिए, स्टील, एल्यूमीनियम, स्टेनलेस स्टील) और मोटाई के लिए अलग-अलग स्तर की गर्मी, तार का आकार और परिरक्षण गैस की आवश्यकता होती है - ये सभी बंदूक के डिजाइन को प्रभावित करते हैं।
पतली सामग्री (0.024' से 1/8' मोटी) के लिए, जैसे ऑटोमोटिव बॉडीवर्क या हॉबी प्रोजेक्ट्स में उपयोग की जाने वाली शीट मेटल, कम एम्परेज क्षमता वाली एक लाइट-ड्यूटी MIG गन पर्याप्त है। इन सामग्रियों को विकृत होने या जलने से बचाने के लिए कम गर्मी की आवश्यकता होती है, इसलिए 150-200 एम्पियर के लिए रेटेड बंदूक अच्छी तरह से काम करेगी। उदाहरण के लिए, 0.023' तार के साथ 24-गेज हल्के स्टील की वेल्डिंग 150-एम्प गन के साथ अच्छी तरह से जोड़ी जाएगी, क्योंकि यह सामग्री को नुकसान पहुंचाए बिना एक मजबूत वेल्ड बनाने के लिए पर्याप्त गर्मी प्रदान करती है।
मोटी सामग्री (1/8' से 1/2' या अधिक) के लिए, जैसे संरचनात्मक स्टील या भारी मशीनरी भागों के लिए, उच्च एम्परेज वाली हेवी-ड्यूटी बंदूक आवश्यक है। इन अनुप्रयोगों को सामग्री में पूरी तरह से प्रवेश करने के लिए अधिक गर्मी की आवश्यकता होती है, इसलिए 250-600 एम्पीयर के लिए रेटेड बंदूक आदर्श है। उदाहरण के लिए, 0.035' तार के साथ 3/8' हल्के स्टील की वेल्डिंग के लिए उचित संलयन सुनिश्चित करने के लिए 250-300 amp गन की आवश्यकता होगी।
एल्युमीनियम और स्टेनलेस स्टील अनोखी चुनौतियाँ पेश करते हैं। एल्यूमीनियम एक नरम, गर्मी-प्रवाहकीय सामग्री है जिसे नरम तार को सुचारू रूप से खिलाने के लिए एक पुश-पुल MIG गन (बाद में चर्चा की गई) की आवश्यकता होती है, जबकि स्टेनलेस स्टील को ऑक्सीकरण को रोकने और संक्षारण प्रतिरोध बनाए रखने के लिए ट्राई-मिक्स शील्डिंग गैस (90% He/7.5% Ar/2.5% CO₂) के साथ संगत गन की आवश्यकता होती है।
वेल्डिंग पर्यावरण
जिस वातावरण में आप वेल्डिंग कर रहे होंगे वह आपकी MIG की पसंद को भी प्रभावित करता है। विचार करें कि क्या आप घर के अंदर, बाहर, तंग जगहों पर या कठोर औद्योगिक परिस्थितियों में वेल्डिंग करेंगे।
इनडोर वेल्डिंग (उदाहरण के लिए, एक कार्यशाला या विनिर्माण सुविधा में) आम तौर पर अधिक लचीलेपन की अनुमति देती है, क्योंकि आपको हवा या अत्यधिक मौसम से जूझना नहीं पड़ता है। एक मानक एयर-कूल्ड बंदूक यहां पर्याप्त हो सकती है, क्योंकि नियंत्रित वातावरण गर्मी अपव्यय में मदद करता है।
आउटडोर वेल्डिंग चुनौतियाँ प्रस्तुत करती है, विशेष रूप से हवा, जो परिरक्षण गैस प्रवाह को बाधित कर सकती है और वेल्ड को दूषित कर सकती है। इस मामले में, बड़े नोजल वाली बंदूक या गैस लेंस (जो गैस कवरेज में सुधार करता है) की सिफारिश की जाती है। इसके अतिरिक्त, यदि आप धूल भरे या मलबे से भरे वातावरण (उदाहरण के लिए, निर्माण स्थल) में वेल्डिंग कर रहे हैं, तो एक सुरक्षात्मक आवरण या सीलबंद घटकों वाली बंदूक रुकावटों और क्षति को रोकने में मदद करेगी।
तंग जगहों (उदाहरण के लिए, मशीनरी के अंदर या सीमित कोनों) के लिए लचीली गर्दन या छोटी, कॉम्पैक्ट डिज़ाइन वाली MIG बंदूक की आवश्यकता होती है। गूज़नेक नेक (विभिन्न कोणों में उपलब्ध, जैसे कि 45° या 90°) दुर्गम क्षेत्रों तक बेहतर पहुंच की अनुमति देते हैं, जिससे यह सुनिश्चित होता है कि आप उचित वेल्ड स्थिति और दृश्यता बनाए रख सकते हैं।
वेल्डिंग की मात्रा और कर्तव्य चक्र
आपके द्वारा की जाने वाली वेल्डिंग की मात्रा (आप कितनी बार और कितनी देर तक लगातार वेल्डिंग करते हैं) बंदूक के आवश्यक कर्तव्य चक्र को निर्धारित करती है। कर्तव्य चक्र उस समय का प्रतिशत है जब एक बंदूक बिना ज़्यादा गरम हुए अपने अधिकतम एम्परेज पर काम कर सकती है, जिसे 10 मिनट की अवधि में मापा जाता है। उदाहरण के लिए, 200 एम्पीयर पर 60% कर्तव्य चक्र का मतलब है कि बंदूक ठंडा होने से पहले 10 में से 6 मिनट तक लगातार वेल्ड कर सकती है।
शौकीन या कभी-कभार वेल्डर (जो छोटी फटने के लिए वेल्ड करते हैं) कम कर्तव्य चक्र (30-50%) वाली बंदूक का उपयोग कर सकते हैं, क्योंकि वे लंबे समय तक लगातार वेल्डिंग नहीं करेंगे। पेशेवर वेल्डर या उच्च-मात्रा वाली परियोजनाओं (उदाहरण के लिए, उत्पादन लाइनों) पर काम करने वालों को बार-बार ओवरहीटिंग और डाउनटाइम से बचने के लिए उच्च कर्तव्य चक्र (60% या अधिक) वाली बंदूक की आवश्यकता होती है।
यह ध्यान रखना महत्वपूर्ण है कि कर्तव्य चक्र सीधे एम्परेज से संबंधित है: उच्च एम्परेज बंदूकों में आमतौर पर कम कर्तव्य चक्र होते हैं (क्योंकि अधिक गर्मी उत्पन्न होती है), इसलिए आपको वेल्डिंग वॉल्यूम के साथ एम्परेज आवश्यकताओं को संतुलित करने की आवश्यकता होगी। उदाहरण के लिए, 60% कर्तव्य चक्र वाली 300-एम्पियर बंदूक मध्यम एम्परेज पर उच्च-मात्रा वेल्डिंग के लिए उपयुक्त है, जबकि 40% कर्तव्य चक्र वाली 400-एम्प बंदूक उच्च-ताप वेल्डिंग के छोटे विस्फोटों के लिए बेहतर है।
2. MIG गन प्रकार: एयर-कूल्ड बनाम वाटर-कूल्ड
MIG बंदूकें दो प्राथमिक शीतलन प्रकारों में उपलब्ध हैं: एयर-कूल्ड और वाटर-कूल्ड। दोनों के बीच का चुनाव आपकी एम्परेज आवश्यकताओं, वेल्डिंग की मात्रा और पर्यावरण पर निर्भर करता है।
एयर-कूल्ड MIG बंदूकें
अधिकांश अनुप्रयोगों के लिए एयर-कूल्ड MIG बंदूकें सबसे आम और लागत प्रभावी विकल्प हैं। वे वेल्डिंग के दौरान उत्पन्न गर्मी को ख़त्म करने के लिए परिवेशी वायु और परिरक्षण गैस के प्रवाह का उपयोग करते हैं। इन वेल्डिंग बंदूकें डिज़ाइन में सरल, हल्की (कुछ मामलों में) और रखरखाव में आसान होती हैं, क्योंकि उन्हें अलग शीतलन प्रणाली की आवश्यकता नहीं होती है।
एयर-कूल्ड बंदूकें इसके लिए आदर्श हैं:
• हल्के से मध्यम-ड्यूटी वेल्डिंग (150-300 एम्पीयर)
• समसामयिक या रुक-रुक कर वेल्डिंग (कम से मध्यम मात्रा)
• इनडोर वातावरण जहां गर्मी अपव्यय प्रबंधनीय है
• अनुप्रयोग जहां पोर्टेबिलिटी महत्वपूर्ण है (उदाहरण के लिए, फ़ील्ड मरम्मत)
एयर-कूल्ड बंदूकों का एक दोष यह है कि वे लंबे समय तक उपयोग के दौरान गर्म हो सकते हैं, खासकर उच्च एम्परेज पर। यदि इसके कर्तव्य चक्र से परे उपयोग किया जाता है तो इससे ऑपरेटर को असुविधा हो सकती है या बंदूक के घटकों को भी नुकसान हो सकता है। इसके अतिरिक्त, एयर-कूल्ड बंदूकों में मोटी केबल (गर्मी को संभालने के लिए) होती हैं, जो तंग जगहों में लचीलेपन को कम कर सकती हैं।
वाटर-कूल्ड MIG बंदूकें
वाटर-कूल्ड MIG बंदूकें एक बंद-लूप शीतलन प्रणाली का उपयोग करती हैं जो गर्मी को खत्म करने के लिए बंदूक की गर्दन और हैंडल के माध्यम से पानी (या पानी-ग्लाइकोल मिश्रण) प्रसारित करती है। ये बंदूकें उच्च-एम्परेज, उच्च-मात्रा वेल्डिंग के लिए डिज़ाइन की गई हैं, जहां ओवरहीटिंग को रोकने के लिए एयर-कूलिंग अपर्याप्त होगी।
वाटर-कूल्ड बंदूकें इसके लिए आदर्श हैं:
• हेवी-ड्यूटी वेल्डिंग (300-600 एम्पीयर)
• सतत, उच्च-मात्रा वेल्डिंग (जैसे, उत्पादन लाइनें)
• ऐसे अनुप्रयोग जहां ऑपरेटर का आराम प्राथमिकता है (कूलर हैंडल)
• तंग जगहें जहां हवा का संचार सीमित है (गर्मी का बढ़ना चिंता का विषय है)
वाटर-कूल्ड बंदूकों का मुख्य लाभ लंबी अवधि (उच्च कर्तव्य चक्र) और उनके कूलर ऑपरेशन के लिए उच्च एम्परेज को संभालने की उनकी क्षमता है, जो ऑपरेटर की थकान को कम करता है। हालाँकि, वे अधिक महंगे हैं, भारी हैं (शीतलन प्रणाली और नली के कारण), और अधिक रखरखाव की आवश्यकता होती है (उदाहरण के लिए, पानी के स्तर की जाँच करना, रुकावटों को रोकने के लिए शीतलन प्रणाली की सफाई करना)। उन्हें एक अलग वॉटर कूलर इकाई की भी आवश्यकता होती है, जिससे कुल सेटअप लागत बढ़ जाती है।
3. एम्परेज रेटिंग
MIG बंदूक की एम्परेज रेटिंग वह अधिकतम धारा है जिसे वह बिना ज़्यादा गरम किए या क्षति पहुंचाए सुरक्षित रूप से संभाल सकती है। यह रेटिंग सीधे बंदूक की वेल्डिंग के लिए गर्मी उत्पन्न करने की क्षमता से संबंधित है - उच्च एम्परेज का मतलब अधिक गर्मी है, जो मोटी सामग्री के लिए आवश्यक है।
एम्परेज के आधार पर बंदूक का चयन करते समय, ऐसी बंदूक चुनना महत्वपूर्ण है जो आपके द्वारा उपयोग की जाने वाली अधिकतम एम्परेज से मेल खाती हो (या उससे थोड़ी अधिक हो)। आवश्यकता से कम एम्परेज रेटिंग वाली बंदूक का उपयोग करने से ओवरहीटिंग, समय से पहले घटक विफलता और खराब वेल्ड गुणवत्ता हो सकती है। इसके विपरीत, आवश्यकता से अधिक एम्परेज रेटिंग वाली बंदूक का उपयोग करना अनावश्यक है और इससे लागत बढ़ सकती है (उच्च एम्परेज बंदूकें अधिक महंगी होती हैं)।
यहां एम्परेज रेटिंग और उनके अनुप्रयोगों के लिए एक सामान्य मार्गदर्शिका दी गई है:
• 150-200 एम्प्स: लाइट-ड्यूटी अनुप्रयोग (पतली शीट मेटल, हॉबी प्रोजेक्ट, छोटी मरम्मत)
• 200-300 एम्प्स: मध्यम-ड्यूटी अनुप्रयोग (1/2' तक मोटा हल्का स्टील, ऑटोमोटिव मरम्मत, सामान्य निर्माण)
• 300-400 एम्प्स: हेवी-ड्यूटी अनुप्रयोग (मोटा स्टील, संरचनात्मक वेल्डिंग, औद्योगिक निर्माण)
• 400-600 एम्प्स: अत्यधिक भारी-भरकम अनुप्रयोग (बड़ी मशीनरी, पाइपलाइन वेल्डिंग, उच्च मात्रा में उत्पादन)
याद रखें, एम्परेज रेटिंग का कर्तव्य चक्र से गहरा संबंध है। 60% ड्यूटी चक्र वाली 200-एम्पी बंदूक 200 एम्पियर पर लगातार 6 मिनट तक वेल्ड कर सकती है, जबकि 40% ड्यूटी चक्र वाली 300-एम्पियर बंदूक 300 एम्पियर पर केवल 4 मिनट तक ही वेल्डिंग कर सकती है। अपने वेल्डिंग वॉल्यूम के आधार पर एम्परेज और ड्यूटी चक्र को संतुलित करना सुनिश्चित करें।
4. तार के आकार की अनुकूलता
MIG बंदूकें विशिष्ट तार आकारों के साथ काम करने के लिए डिज़ाइन की गई हैं, जो सामग्री की मोटाई और वेल्डिंग एम्परेज द्वारा निर्धारित की जाती हैं। तार का आकार (इंच या मिलीमीटर में मापा गया) सुचारू तार फीडिंग और लगातार विद्युत संपर्क सुनिश्चित करने के लिए बंदूक की संपर्क टिप, लाइनर और नोजल से मेल खाना चाहिए।
सामान्य MIG तार आकार में 0.023', 0.030', 0.035', और 0.045' शामिल हैं। अपने एप्लिकेशन के साथ तार के आकार का मिलान करने का तरीका यहां बताया गया है:
• 0.023' तार: पतली सामग्री (24-20 गेज), कम एम्परेज (40-60 एम्पियर), और नाजुक वेल्डिंग (उदाहरण के लिए, ऑटोमोटिव बॉडी पैनल) के लिए आदर्श। 0.023' तार के लिए डिज़ाइन किए गए संपर्क टिप और लाइनर की आवश्यकता होती है।
• 0.030' तार: मध्यम-पतली सामग्री (20-16 गेज), मध्यम एम्परेज (50-120 एम्पियर), और सामान्य निर्माण के लिए बहुमुखी। अधिकांश हल्के से मध्यम-ड्यूटी MIG बंदूकों के साथ अच्छी तरह से काम करता है।
• 0.035' तार: सामान्य प्रयोजन वेल्डिंग के लिए सबसे आम आकार, 3/8' मोटी सामग्री, मध्यम से उच्च एम्परेज (90-250 एम्पियर) और संरचनात्मक स्टील और मशीनरी मरम्मत जैसे अनुप्रयोगों के लिए उपयुक्त।
• 0.045' तार: मोटी सामग्री (1/4' और ऊपर), उच्च एम्परेज (170-285 एम्पीयर), और हेवी-ड्यूटी अनुप्रयोगों के लिए डिज़ाइन किया गया। मोटे तार को समायोजित करने के लिए एक बड़े संपर्क टिप, लाइनर और नोजल की आवश्यकता होती है।
गलत तार आकार का उपयोग करने से तार जाम होने (लाइनर के लिए बहुत बड़ा तार), खराब विद्युत संपर्क (संपर्क टिप के लिए बहुत छोटा तार), या असंगत आर्क प्रदर्शन जैसी समस्याएं हो सकती हैं। यह सुनिश्चित करने के लिए हमेशा बंदूक के विनिर्देशों की जांच करें कि यह आपके द्वारा उपयोग किए जाने वाले तार के आकार के अनुकूल है।
5. एर्गोनॉमिक्स और ऑपरेटर कम्फर्ट
वेल्डिंग अक्सर एक शारीरिक रूप से कठिन कार्य होता है, जिसके लिए ऑपरेटरों को लंबे समय तक बंदूक रखने की आवश्यकता होती है। एर्गोनॉमिक रूप से डिज़ाइन की गई MIG बंदूक ऑपरेटर की थकान को कम कर सकती है, नियंत्रण में सुधार कर सकती है और उत्पादकता बढ़ा सकती है - ये सभी बेहतर वेल्ड गुणवत्ता में योगदान करते हैं।
देखने योग्य मुख्य एर्गोनोमिक विशेषताओं में शामिल हैं:
पकड़ डिजाइन
हैंडल को पकड़ना आरामदायक होना चाहिए, इसमें नॉन-स्लिप ग्रिप होनी चाहिए जिससे हाथ का तनाव कम हो। एर्गोनोमिक हैंडल को अक्सर हाथ के प्राकृतिक आकार में फिट करने के लिए तैयार किया जाता है, जिससे लंबे समय तक उपयोग के दौरान दबाव बिंदु कम हो जाते हैं। कुछ हैंडल में जलने से बचाने के लिए गर्मी प्रतिरोधी सामग्री भी होती है, क्योंकि ऑपरेशन के दौरान बंदूक गर्म हो सकती है।
वजन और संतुलन
एक अच्छी तरह से संतुलित बंदूक चलाना आसान होता है, खासकर ओवरहेड या वर्टिकल वेल्डिंग के लिए। एयर-कूल्ड बंदूकें आमतौर पर वाटर-कूल्ड बंदूकों की तुलना में हल्की होती हैं (शीतलन प्रणाली की कमी के कारण), जो उन्हें गतिशीलता की आवश्यकता वाले अनुप्रयोगों के लिए बेहतर बनाती है। हालाँकि, कुछ हेवी-ड्यूटी एयर-कूल्ड बंदूकें भारी हो सकती हैं, इसलिए खरीदने से पहले वजन और संतुलन का परीक्षण करना महत्वपूर्ण है।
ट्रिगर डिज़ाइन
ट्रिगर को दबाना आसान होना चाहिए, एक सहज क्रिया के साथ जिसमें अत्यधिक बल की आवश्यकता नहीं होती है। कुछ ट्रिगर्स में समायोज्य संवेदनशीलता होती है, जो ऑपरेटरों को उनकी पसंद के अनुसार प्रतिक्रिया को अनुकूलित करने की अनुमति देती है। एक टिकाऊ ट्रिगर (उच्च गुणवत्ता वाली सामग्री से बना) भी महत्वपूर्ण है, क्योंकि बार-बार उपयोग से यह समय के साथ खराब हो सकता है।
केबल लचीलापन
एक लचीली केबल बेहतर गतिशीलता की अनुमति देती है, खासकर तंग जगहों में। फंसे हुए तांबे के कंडक्टर वाले केबल ठोस कंडक्टर की तुलना में अधिक लचीले होते हैं, जिससे उन्हें वर्कपीस के चारों ओर घूमना आसान हो जाता है। इसके अतिरिक्त, टिकाऊ बाहरी जैकेट (उदाहरण के लिए, रबर या पीवीसी) वाला एक केबल खींचने या तेज किनारों के संपर्क से होने वाली टूट-फूट का सामना कर सकता है।
6. उपभोग्य वस्तुएं और रखरखाव
MIG बंदूक उपभोग्य वस्तुएं-संपर्क टिप, नोजल, लाइनर और डिफ्यूज़र-समय के साथ खराब हो जाते हैं और इन्हें नियमित रूप से बदलने की आवश्यकता होती है। MIG बंदूक चुनते समय इन उपभोग्य सामग्रियों की उपलब्धता और लागत, साथ ही रखरखाव में आसानी पर विचार किया जाना चाहिए।
उपभोज्य उपलब्धता
उपभोग्य सामग्रियों वाली ऐसी बंदूक चुनें जो स्थानीय आपूर्तिकर्ताओं या ऑनलाइन खुदरा विक्रेताओं के पास आसानी से उपलब्ध हो। यदि आपके पास प्रतिस्थापन समाप्त हो जाए तो मुश्किल से मिलने वाली उपभोग्य वस्तुएं महंगी हो सकती हैं। इसके अतिरिक्त, सामान्य उपभोग्य वस्तुएं (कई बंदूक मॉडल के साथ संगत) अक्सर ब्रांड-विशिष्ट उपभोग्य सामग्रियों की तुलना में अधिक किफायती होती हैं, इसलिए ऐसी बंदूक की तलाश करें जो मानक आकार की उपभोग्य सामग्रियों का उपयोग करती हो।
प्रतिस्थापन में आसानी
विशेष उपकरणों की आवश्यकता के बिना उपभोग्य सामग्रियों को बदलना आसान होना चाहिए। त्वरित-परिवर्तन डिज़ाइन वाली बंदूक की तलाश करें, जहां संपर्क युक्तियाँ और नोजल को सेकंडों में हटाया और बदला जा सके। इससे डाउनटाइम कम हो जाता है और ऑपरेटरों को जल्दी से वेल्डिंग करने में मदद मिलती है।
लाइनर रखरखाव
लाइनर एक महत्वपूर्ण घटक है जो तार को फीडर से संपर्क टिप तक निर्देशित करता है। समय के साथ, लाइनर गंदगी, मलबे या तार की छीलन से अवरुद्ध हो सकते हैं, जिससे तार जाम हो सकते हैं। लाइनर वाली ऐसी बंदूक चुनें जिसे निकालना, साफ करना या बदलना आसान हो। कुछ लाइनर टेफ्लॉन या अन्य कम-घर्षण सामग्री से बने होते हैं, जो तार के खिंचाव को कम करते हैं और कम रखरखाव की आवश्यकता होती है।
7. मौजूदा उपकरणों के साथ अनुकूलता
यदि आपके पास पहले से ही एक MIG वेल्डिंग पावर स्रोत और तार फीडर है, तो एक MIG बंदूक चुनना आवश्यक है जो आपके मौजूदा उपकरण के साथ संगत हो। MIG बंदूकें पावर स्रोत और फीडर से जुड़ने के लिए विभिन्न प्रकार के कनेक्टर (उदाहरण के लिए, यूरो कनेक्टर, डीआईएन कनेक्टर) का उपयोग करती हैं। असंगत बंदूक का उपयोग करने से खराब विद्युत कनेक्शन, असंगत तार फीडिंग या आपके उपकरण को नुकसान हो सकता है।
आवश्यक कनेक्टर के प्रकार को निर्धारित करने के लिए अपने पावर स्रोत और फीडर के विनिर्देशों की जाँच करें। अधिकांश मानक MIG बंदूकें यूरो कनेक्टर का उपयोग करती हैं, जो अधिकांश आधुनिक वेल्डिंग उपकरणों के साथ संगत हैं। हालाँकि, कुछ विशेष उपकरणों के लिए एक विशिष्ट कनेक्टर प्रकार की आवश्यकता हो सकती है, इसलिए खरीदने से पहले संगतता को सत्यापित करना महत्वपूर्ण है।
इसके अतिरिक्त, सुनिश्चित करें कि बंदूक का वोल्टेज और एम्परेज रेंज आपके पावर स्रोत की क्षमताओं से मेल खाता हो। आपके पावर स्रोत से अधिक एम्परेज रेटिंग वाली बंदूक का उपयोग उसकी पूरी क्षमता से नहीं किया जा सकता है, जबकि कम रेटिंग वाली बंदूक पावर स्रोत के आउटपुट को संभालने में सक्षम नहीं हो सकती है।
अद्वितीय अनुप्रयोग के लिए विशेषीकृत MIG बंदूक के प्रकारs
मानक एयर-कूल्ड और वाटर-कूल्ड MIG बंदूकों के अलावा, विशिष्ट अनुप्रयोगों के लिए डिज़ाइन की गई विशेष बंदूकें भी हैं। इन्हें समझने से आपको अद्वितीय वेल्डिंग आवश्यकताओं के लिए सही उपकरण चुनने में मदद मिल सकती है।
पुश-पुल MIG बंदूकें
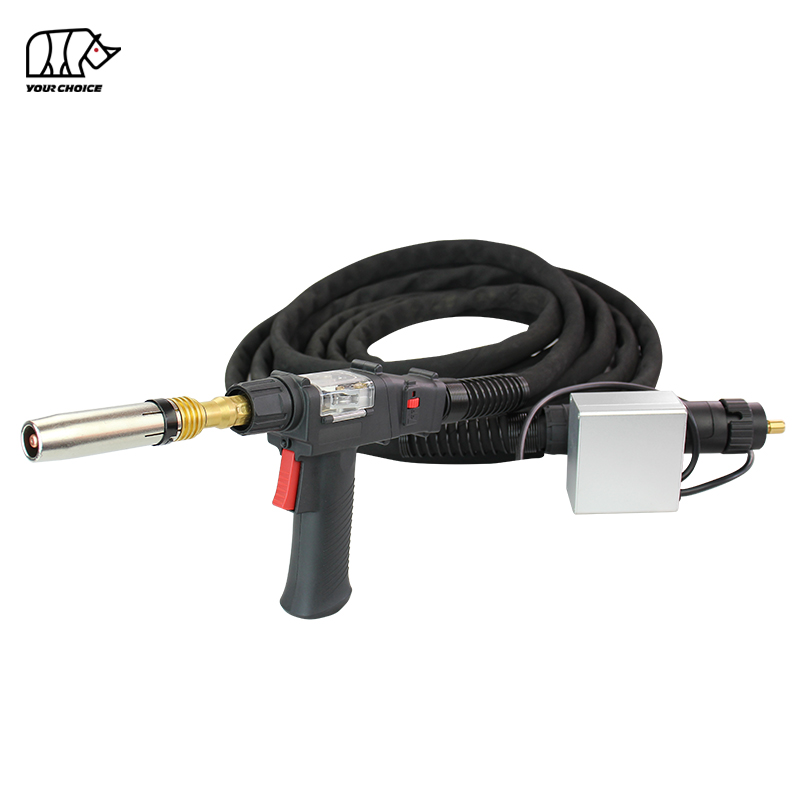
पुश-पुल MIG बंदूकें नरम, आसानी से विकृत तारों - जैसे एल्यूमीनियम या स्टेनलेस स्टील - को वेल्डिंग करने के लिए डिज़ाइन की गई हैं। ये तार मानक बंदूकों में जाम या झुक सकते हैं (जो तार को खिलाने के लिए 'पुश' प्रणाली का उपयोग करते हैं), इसलिए पुश-पुल गन तार को सुचारू रूप से खिलाने के लिए एक पुश मोटर (फीडर में) और एक पुल मोटर (गन में) के संयोजन का उपयोग करती है।
पुश-पुल बंदूकें इसके लिए आदर्श हैं:
• वेल्डिंग एल्यूमीनियम (मुलायम तार जिसे लगातार फीडिंग की आवश्यकता होती है)
• फीडर से लंबी दूरी पर वेल्डिंग (कुछ मॉडल 50 फीट तक पहुंच सकते हैं)
• ऐसे अनुप्रयोग जहां वायर फीडिंग की स्थिरता महत्वपूर्ण है (उदाहरण के लिए, सटीक वेल्डिंग)
ये बंदूकें एयर-कूल्ड और वाटर-कूल्ड दोनों डिज़ाइनों में उपलब्ध हैं, जो उन्हें एम्परेज आवश्यकताओं की एक श्रृंखला के लिए उपयुक्त बनाती हैं। हालाँकि, वे मानक बंदूकों की तुलना में अधिक महंगे हैं और अधिक रखरखाव की आवश्यकता होती है (पुल मोटर के कारण)।
स्पूल गन MIG बंदूकें
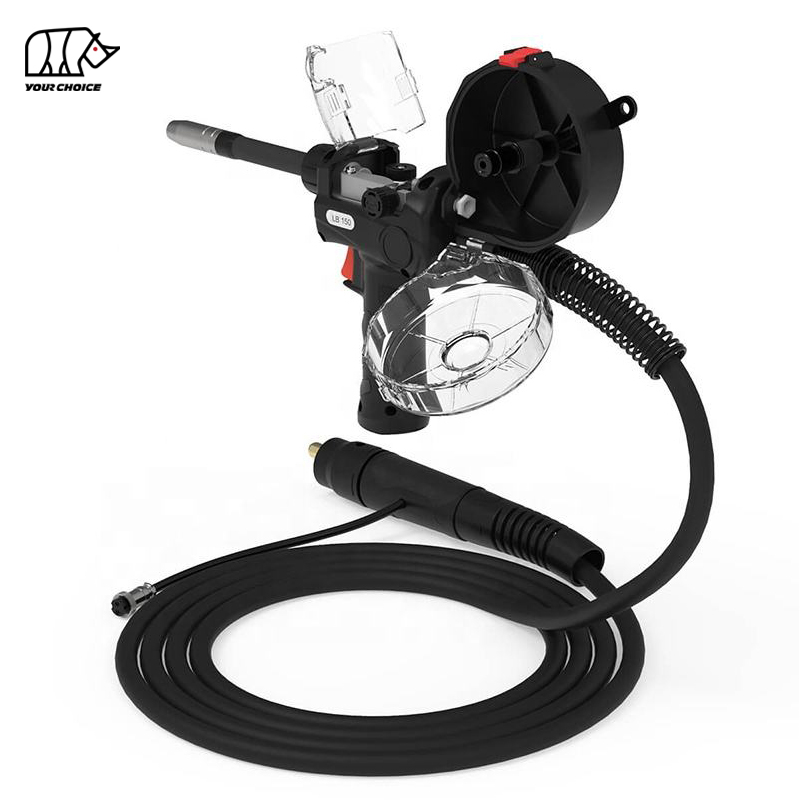
स्पूल गन एक प्रकार की पुश-पुल गन होती है जिसमें वायर स्पूल सीधे गन पर लगा होता है। इससे लंबे तार वाले फीडर केबल की आवश्यकता समाप्त हो जाती है, जिससे बंदूक अधिक पोर्टेबल हो जाती है और तार का खिंचाव कम हो जाता है। स्पूल गन एल्यूमीनियम वेल्डिंग के लिए आदर्श हैं, क्योंकि वे छोटे तार पथ (जैमिंग को कम करने) की अनुमति देते हैं और तंग जगहों में पैंतरेबाज़ी करना आसान होते हैं।
स्पूल गन का उपयोग आमतौर पर ऑटोमोटिव मरम्मत, नाव निर्माण और अन्य अनुप्रयोगों में किया जाता है जहां पोर्टेबिलिटी और वायर फीडिंग स्थिरता महत्वपूर्ण होती है। वे शौकीनों के लिए छोटे, हल्के मॉडल और औद्योगिक उपयोग के लिए बड़े, भारी-भरकम मॉडल में उपलब्ध हैं।
रोबोटिक MIG बंदूकें
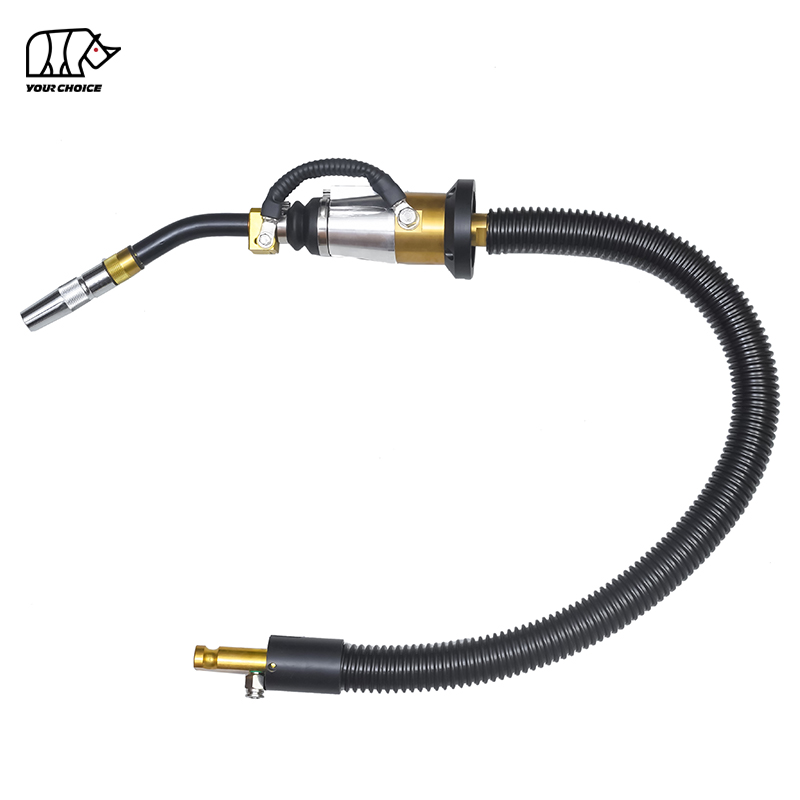
रोबोटिक MIG बंदूकें स्वचालित वेल्डिंग सिस्टम (रोबोटिक हथियार) के लिए डिज़ाइन की गई हैं। ये बंदूकें रोबोटिक वेल्डिंग की दोहरावदार गति का सामना करने के लिए बनाई गई हैं और इन्हें अक्सर पानी से ठंडा किया जाता है (उच्च मात्रा, निरंतर संचालन के लिए)। इनमें टिकाऊ घटक, सटीक वायर फीडिंग और रोबोटिक नियंत्रण प्रणालियों के साथ अनुकूलता की सुविधा है।
रोबोटिक MIG बंदूकों का उपयोग उच्च-मात्रा, सुसंगत वेल्डिंग के लिए विनिर्माण सुविधाओं में किया जाता है - जैसे ऑटोमोटिव उत्पादन लाइनें या उपकरण निर्माण। वे मैन्युअल वेल्डिंग के लिए उपयुक्त नहीं हैं और उन्हें विशेष सेटअप और रखरखाव की आवश्यकता होती है।
सामान्य MIG से बचना चाहिए बंदूक चुनते समय
सावधानीपूर्वक विचार करने पर भी, MIG बंदूक का चयन करते समय गलतियाँ करना आसान है। नीचे सबसे आम नुकसान और उनसे बचने के तरीके दिए गए हैं:
1. गलत एम्परेज रेटिंग चुनना
सबसे आम गलतियों में से एक एम्परेज रेटिंग वाली बंदूक का चयन करना है जो आपके एप्लिकेशन से मेल नहीं खाती है। मोटी सामग्री के लिए कम-एम्परेज बंदूक का उपयोग करने से खराब प्रवेश और कमजोर वेल्ड होंगे, जबकि पतली सामग्री के लिए उच्च-एम्परेज बंदूक का उपयोग करने से जलन और विकृति होगी। बंदूक की एम्परेज का हमेशा सामग्री की मोटाई और वेल्डिंग की मात्रा से मिलान करें।
2. ड्यूटी साइकिल को नजरअंदाज करना
कई वेल्डर केवल एम्परेज पर ध्यान केंद्रित करते हैं और कर्तव्य चक्र को नजरअंदाज कर देते हैं। उच्च एम्परेज रेटिंग लेकिन कम कर्तव्य चक्र वाली बंदूक निरंतर वेल्डिंग के दौरान जल्दी से गर्म हो जाएगी, जिससे डाउनटाइम और घटक क्षति हो सकती है। कर्तव्य चक्र वाली एक बंदूक का चयन करना सुनिश्चित करें जो आपके वेल्डिंग वॉल्यूम (आप कितनी देर तक लगातार वेल्डिंग करते हैं) से मेल खाती हो।
3. एर्गोनॉमिक्स की उपेक्षा
एर्गोनॉमिक्स पर अक्सर बाद में विचार किया जाता है, लेकिन खराब डिजाइन वाली बंदूक से ऑपरेटर को थकान, नियंत्रण में कमी और यहां तक कि चोट भी लग सकती है। एर्गोनोमिक गन में निवेश करने से लंबे समय में उत्पादकता और वेल्ड गुणवत्ता में सुधार होगा। यह सुनिश्चित करने के लिए कि यह लंबे समय तक उपयोग के लिए आरामदायक है, खरीदने से पहले बंदूक की पकड़, वजन और संतुलन का परीक्षण करें।
4. अनुकूलता की अनदेखी
यह मानना कि सभी MIG बंदूकें सभी वेल्डिंग उपकरणों के साथ संगत हैं, एक महंगी गलती है। हमेशा अपने मौजूदा पावर स्रोत और फीडर के साथ कनेक्टर प्रकार, वोल्टेज और एम्परेज संगतता की जांच करें। असंगत बंदूक का उपयोग करने से आपके उपकरण क्षतिग्रस्त हो सकते हैं और परिणामस्वरूप खराब प्रदर्शन हो सकता है।
5. केवल कीमत के आधार पर चयन करना
जबकि बजट एक महत्वपूर्ण विचार है, सबसे MIG बंदूक चुनने से लंबे समय में लागत अधिक हो सकती है। कम गुणवत्ता वाली बंदूकों के टूटने की अधिक संभावना होती है, बार-बार उपभोग योग्य प्रतिस्थापन की आवश्यकता होती है, और खराब वेल्ड उत्पन्न होते हैं। एक उच्च-गुणवत्ता वाली बंदूक में निवेश करें जो आपके एप्लिकेशन की जरूरतों को पूरा करती है - इससे समय के साथ रखरखाव और प्रतिस्थापन पर आपका पैसा बचेगा।
MIG बंदूक चुनने के लिए चरण-दर-चरण मार्गदर्शिका MIG
संक्षेप में, आपके आवेदन के लिए सही MIG बंदूक चुनने में मदद करने के लिए यहां एक चरण-दर-चरण प्रक्रिया दी गई है:
चरण 1: अपने एप्लिकेशन को परिभाषित करें
अपने वेल्डिंग प्रोजेक्ट के विवरण को रेखांकित करके प्रारंभ करें: सामग्री का प्रकार और मोटाई, वेल्डिंग वातावरण (इनडोर/आउटडोर, तंग स्थान), वेल्डिंग की मात्रा (सामयिक बनाम निरंतर), और वांछित वेल्ड गुणवत्ता। इससे आपको अपनी बंदूक के लिए मुख्य आवश्यकताओं को कम करने में मदद मिलेगी।
चरण 2: एम्परेज और ड्यूटी साइकिल आवश्यकताओं का निर्धारण करें
अपनी सामग्री की मोटाई और वेल्डिंग की मात्रा के आधार पर, एक एम्परेज रेटिंग और कर्तव्य चक्र चुनें जो आपकी आवश्यकताओं के अनुरूप हो। पतली सामग्री और कभी-कभी वेल्डिंग के लिए, 30-50% कर्तव्य चक्र के साथ 150-200 amp बंदूक पर्याप्त है। मोटी सामग्री और निरंतर वेल्डिंग के लिए, 60%+ कर्तव्य चक्र के साथ 300+ amp बंदूक बेहतर है।
चरण 3: एयर-कूल्ड और वाटर-कूल्ड में से चुनें
यदि आप हल्के से मध्यम-ड्यूटी वेल्डिंग कर रहे हैं, पोर्टेबिलिटी की आवश्यकता है, या सीमित बजट है तो एयर-कूल्ड का चयन करें। यदि आप हेवी-ड्यूटी, हाई-वॉल्यूम वेल्डिंग कर रहे हैं या कूलर, अधिक आरामदायक बंदूक की आवश्यकता है तो वाटर-कूल्ड चुनें।
चरण 4: तार के आकार की अनुकूलता सुनिश्चित करें
बंदूक के संपर्क टिप, लाइनर और नोजल को उस तार के आकार से मिलाएं जिसे आप उपयोग करने की योजना बना रहे हैं। सामान्य तार आकार 0.023', 0.030', 0.035', और 0.045' हैं—वह आकार चुनें जो आपकी सामग्री की मोटाई और एम्परेज के लिए सबसे उपयुक्त हो।
चरण 5: एर्गोनॉमिक्स को प्राथमिकता दें
यह सुनिश्चित करने के लिए कि यह विस्तारित उपयोग के लिए आरामदायक है, बंदूक की पकड़, वजन, संतुलन और ट्रिगर डिज़ाइन का परीक्षण करें। नॉन-स्लिप ग्रिप्स, गर्मी प्रतिरोधी हैंडल और लचीली केबल जैसी सुविधाओं की तलाश करें।
चरण 6: मौजूदा उपकरणों के साथ संगतता की जाँच करें
सत्यापित करें कि बंदूक का कनेक्टर प्रकार, वोल्टेज और एम्परेज रेंज आपके पावर स्रोत और फीडर के साथ संगत है। इससे क्षति को रोका जा सकेगा और सर्वोत्तम प्रदर्शन सुनिश्चित किया जा सकेगा।
चरण 7: उपभोग्य सामग्रियों और रखरखाव पर विचार करें
आसानी से उपलब्ध, किफायती उपभोग्य सामग्रियों और आसान रखरखाव (त्वरित-परिवर्तन संपर्क युक्तियाँ, हटाने योग्य लाइनर) वाली बंदूक चुनें। इससे डाउनटाइम और दीर्घकालिक लागत कम हो जाएगी।
चरण 8: विशिष्ट विकल्पों का मूल्यांकन करें (यदि आवश्यक हो)
यदि आप एल्यूमीनियम, स्टेनलेस स्टील की वेल्डिंग कर रहे हैं, या तंग जगहों पर काम कर रहे हैं, तो पुश-पुल या स्पूल गन जैसी विशेष बंदूकों पर विचार करें। स्वचालित वेल्डिंग के लिए, एक रोबोटिक MIG बंदूक चुनें।
निष्कर्ष
सही MIG गन चुनना एक महत्वपूर्ण निर्णय है जो वेल्ड गुणवत्ता, उत्पादकता और लागत दक्षता को प्रभावित करता है। अपने एप्लिकेशन की विशिष्ट आवश्यकताओं-सामग्री के प्रकार और मोटाई, वेल्डिंग की मात्रा, पर्यावरण और मौजूदा उपकरण-पर ध्यान केंद्रित करके आप विकल्पों को सीमित कर सकते हैं और एक बंदूक का चयन कर सकते हैं जो आपकी आवश्यकताओं को पूरा करती है। एम्परेज, ड्यूटी चक्र, कूलिंग प्रकार, तार आकार अनुकूलता और एर्गोनॉमिक्स को प्राथमिकता देना याद रखें, और केवल कीमत के आधार पर चयन करने या संगतता को अनदेखा करने जैसी सामान्य गलतियों से बचें।
उच्च गुणवत्ता वाली MIG बंदूक एक निवेश है जो लंबे समय में लाभदायक होगी, डाउनटाइम को कम करेगी, वेल्ड स्थिरता में सुधार करेगी और वेल्डिंग प्रक्रिया को अधिक कुशल और आरामदायक बनाएगी। इस गाइड में उल्लिखित चरणों का पालन करके, आप आत्मविश्वास से अपने आवेदन के लिए सही MIG का चयन कर सकते हैं और हर बार पेशेवर परिणाम प्राप्त कर सकते हैं।
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių






