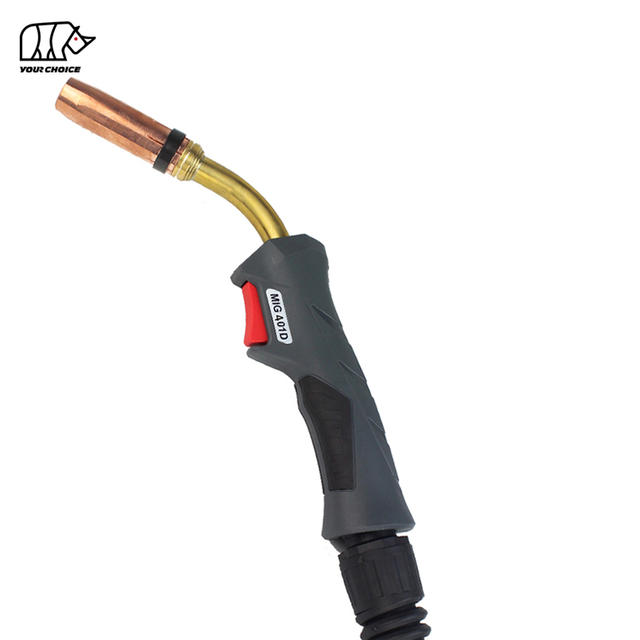
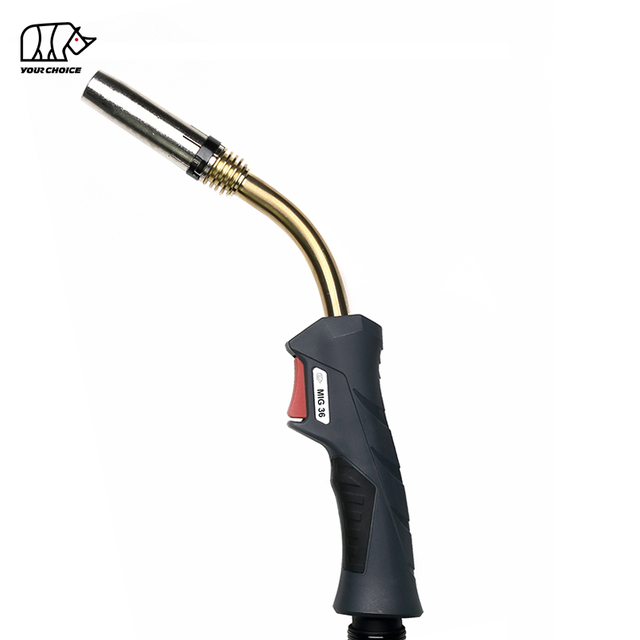
Gaz Metal Ark Kaynağı (GMAW) olarak da bilinen Metal İnert Gaz (MIG) kaynağı, otomotiv onarımı ve inşaatından imalat ve hobi projelerine kadar endüstrilerde en çok yönlü ve yaygın olarak kullanılan kaynak süreçlerinden biridir. Her başarılı MIG kaynak işleminin kalbinde yüksek kaliteli bir MIG tabancası bulunur: elektrot telini, koruyucu gazı ve elektrik akımını kaynak bağlantısına ileten alet. Doğru MIG tabancasını seçmek yalnızca raftan bir alet seçmek meselesi değildir; bu, kaynak kalitesini, üretkenliği, operatör konforunu ve uzun vadeli maliyet verimliliğini doğrudan etkileyen bir karardır. Boyut, amperaj, soğutma tipi ve tasarıma göre değişen çok çeşitli seçenekler mevcut olduğundan, özel uygulamanız için ideal MIG tabancasını seçmek çok zor olabilir. Bu kılavuz, göz önünde bulundurulması gereken kritik faktörleri, kaçınılması gereken genel tuzakları özetlemekte ve kaynak ihtiyaçlarınıza uygun bilinçli bir seçim yapmanıza yardımcı olacak adım adım tavsiyeleri içermektedir.
MIG Temellerini Anlamak Silahlarının
Seçim sürecine dalmadan önce bir MIG tabancasının temel işlevini ve bileşenlerini kavramak önemlidir. MIG tabancası kaynakçı, güç kaynağı ve iş parçası arasında arayüz görevi görür. Birincil görevi, sarf elektrot telini (MIG teli) kaynak havuzuna beslemek, ark oluşturmak için tutarlı bir elektrik akımı sağlamak ve kaynağı, bağlantıyı zayıflatabilecek veya gözeneklilik ve çatlaklar gibi kusurlara neden olabilecek oksijen ve nitrojen gibi atmosferik kirlenmeden korumak için koruyucu gazı kanalize etmektir.
Bir ürünün temel bileşenleri MIG tabancası; sapı (ergonomik kavrama), tetiği (arkı ve tel beslemeyi kontrol eder), nozülü (koruyucu gazı yönlendirir), kontak ucunu (elektrik akımını tele iletir), astarı (teli besleyiciden kontak ucuna yönlendirir) ve kablo düzeneğini (tel, gaz hattını ve elektrik iletkenlerini barındırır) içerir. Her bileşen tabancanın performansında kritik bir rol oynar ve tasarımdaki farklılıklar farklı kaynak senaryolarına uygundur.
MIG silahları herkese uyacak tek tip değildir. İnce sac kaynaklama meraklısı için doğru tabanca, kalın çelik kirişlerin veya büyük makine bileşenlerinin kaynaklanması gibi ağır hizmet tipi endüstriyel uygulamalarda kullanılan tabancadan büyük ölçüde farklı olacaktır. Uygulamanızın benzersiz gereksinimlerini anlayarak seçenekleri daraltabilir ve performansı optimize eden ve arıza süresini en aza indiren bir tabanca seçebilirsiniz.
MIG Tabancası Seçerken Dikkat Edilmesi Gereken Temel Faktörler
MIG tabancasının seçilmesi, kaynak uygulamanızla doğrudan ilgili faktörlere odaklanan sistematik bir yaklaşım gerektirir. Aşağıda, önceliğe göre düzenlenmiş, kararınızı yönlendirecek en kritik hususlar yer almaktadır.
1. Kaynak Uygulama Gereksinimleri
Özel kaynak uygulamanız MIG tabancası seçiminizin temelini oluşturur. Silahın gerekli yeteneklerini belirleyeceği için projenizin ayrıntılarını tanımlayarak başlayın. Aşağıdaki alt faktörleri göz önünde bulundurun:
Malzeme Türü ve Kalınlığı
Kaynak yaptığınız malzemenin türü ve kalınlığı ihtiyacınız olan MIG tabancasının en önemli belirleyicileridir. Farklı malzemeler (örneğin çelik, alüminyum, paslanmaz çelik) ve kalınlıklar, farklı seviyelerde ısı, tel boyutu ve koruyucu gaz gerektirir; bunların tümü tabancanın tasarımını etkiler.
Otomotiv karoseri veya hobi projelerinde kullanılan metal levhalar gibi ince malzemeler (0,024' ila 1/8' kalınlık) için, daha düşük amper kapasiteli hafif hizmet tipi bir MIG tabancası yeterlidir. Bu malzemeler bükülmeyi veya yanmayı önlemek için daha az ısı gerektirir, bu nedenle 150-200 amperlik bir tabanca iyi çalışacaktır. Örneğin, 24 ayar yumuşak çeliğin 0,023 inç tel ile kaynaklanması, malzemeye zarar vermeden güçlü bir kaynak oluşturmak için yeterli ısı sağladığından 150 amperlik bir tabanca ile iyi bir şekilde eşleşecektir.
Yapısal çelik veya ağır makine parçaları gibi daha kalın malzemeler (1/8' ila 1/2' veya daha fazla) için, daha yüksek amperajlı ağır hizmet tipi bir tabanca gereklidir. Bu uygulamalar malzemeye tam olarak nüfuz etmek için daha fazla ısı gerektirir, bu nedenle 250-600 amperlik bir tabanca idealdir. Örneğin, 3/8' yumuşak çeliğin 0,035' tel ile kaynaklanması, uygun füzyonun sağlanması için 250-300 amperlik bir tabanca gerektirir.
Alüminyum ve paslanmaz çelik benzersiz zorluklar sunar. Alüminyum, yumuşak teli düzgün bir şekilde beslemek için bir itme-çekme MIG tabancası (daha sonra tartışılacaktır) gerektiren yumuşak, ısı iletken bir malzemedir; paslanmaz çelik ise oksidasyonu önlemek ve korozyon direncini korumak için üçlü karışım koruyucu gazla (%90 He/%7,5 Ar/%2,5 CO₂) uyumlu bir tabanca gerektirir.
Kaynak Ortamı
Kaynak yapacağınız ortam aynı zamanda MIG tabancası seçiminizi de etkiler. İç mekanda mı, dış mekanda mı, dar alanlarda mı yoksa zorlu endüstriyel koşullarda mı kaynak yapacağınızı düşünün.
Kapalı alanda kaynak yapmak (örneğin bir atölyede veya üretim tesisinde), rüzgar veya aşırı hava koşullarıyla uğraşmak zorunda kalmayacağınız için genellikle daha fazla esneklik sağlar. Kontrollü ortam ısı dağıtımına yardımcı olduğundan standart bir hava soğutmalı tabanca burada yeterli olabilir.
Dış mekanda kaynak yapmak, koruyucu gaz akışını bozabilecek ve kaynağı kirletebilecek, özellikle rüzgar gibi zorlukları beraberinde getirir. Bu durumda, daha büyük nozullu veya gaz lensli (gaz kapsama alanını artıran) bir tabanca önerilir. Ayrıca, tozlu veya döküntü dolu ortamlarda (örneğin inşaat sahaları) kaynak yapıyorsanız, koruyucu kapaklı veya yalıtılmış bileşenlere sahip bir tabanca, tıkanmaları ve hasarları önlemeye yardımcı olacaktır.
Dar alanlar (örneğin makinelerin içi veya kapalı köşeler), esnek boyunlu veya küçük, kompakt tasarımlı bir MIG tabancası gerektirir. Deveboynu boyunlar (45° veya 90° gibi çeşitli açılarda mevcuttur) ulaşılması zor alanlara daha iyi erişim sağlayarak uygun kaynak konumunu ve görünürlüğü korumanızı sağlar.
Kaynak Hacmi ve Görev Döngüsü
Yaptığınız kaynak hacmi (ne sıklıkta ve ne kadar süreyle sürekli kaynak yaptığınız) tabancanın gerekli görev döngüsünü belirler. Görev döngüsü, bir tabancanın aşırı ısınmadan maksimum amperajında çalışabileceği sürenin yüzdesidir ve 10 dakikalık bir süre boyunca ölçülür. Örneğin, 200 amperde %60 görev döngüsü, tabancanın soğumaya ihtiyaç duymadan önce 10 dakikada 6 dakika boyunca sürekli olarak kaynak yapabileceği anlamına gelir.
Hobi meraklıları veya ara sıra kaynak yapanlar (kısa patlamalar için kaynak yapanlar), uzun süre boyunca sürekli kaynak yapamayacakları için daha düşük görev döngüsüne (%30-50) sahip bir tabanca kullanabilirler. Profesyonel kaynakçılar veya yüksek hacimli projelerde (örneğin üretim hatları) çalışanlar, sık sık aşırı ısınmayı ve arıza sürelerini önlemek için daha yüksek görev döngüsüne (%60 veya daha fazla) sahip bir tabancaya ihtiyaç duyarlar.
Görev döngüsünün doğrudan amperajla ilgili olduğuna dikkat etmek önemlidir: daha yüksek amperajlı tabancalar genellikle daha düşük görev döngülerine sahiptir (çünkü daha fazla ısı üretilir), bu nedenle amperaj ihtiyaçlarını kaynak hacmiyle dengelemeniz gerekir. Örneğin, %60 görev döngüsüne sahip 300 amperlik bir tabanca, orta amperajlarda yüksek hacimli kaynak için uygunken, %40 görev döngüsüne sahip 400 amperlik bir tabanca, kısa süreli yüksek ısılı kaynak için daha iyidir.
2. MIG Tabanca Tipi: Hava Soğutmalı ve Su Soğutmalı
MIG tabancaları iki ana soğutma tipinde mevcuttur: hava soğutmalı ve su soğutmalı. İkisi arasındaki seçim amper ihtiyaçlarınıza, kaynak hacmine ve çevreye bağlıdır.
Hava Soğutmalı MIG Tabancaları
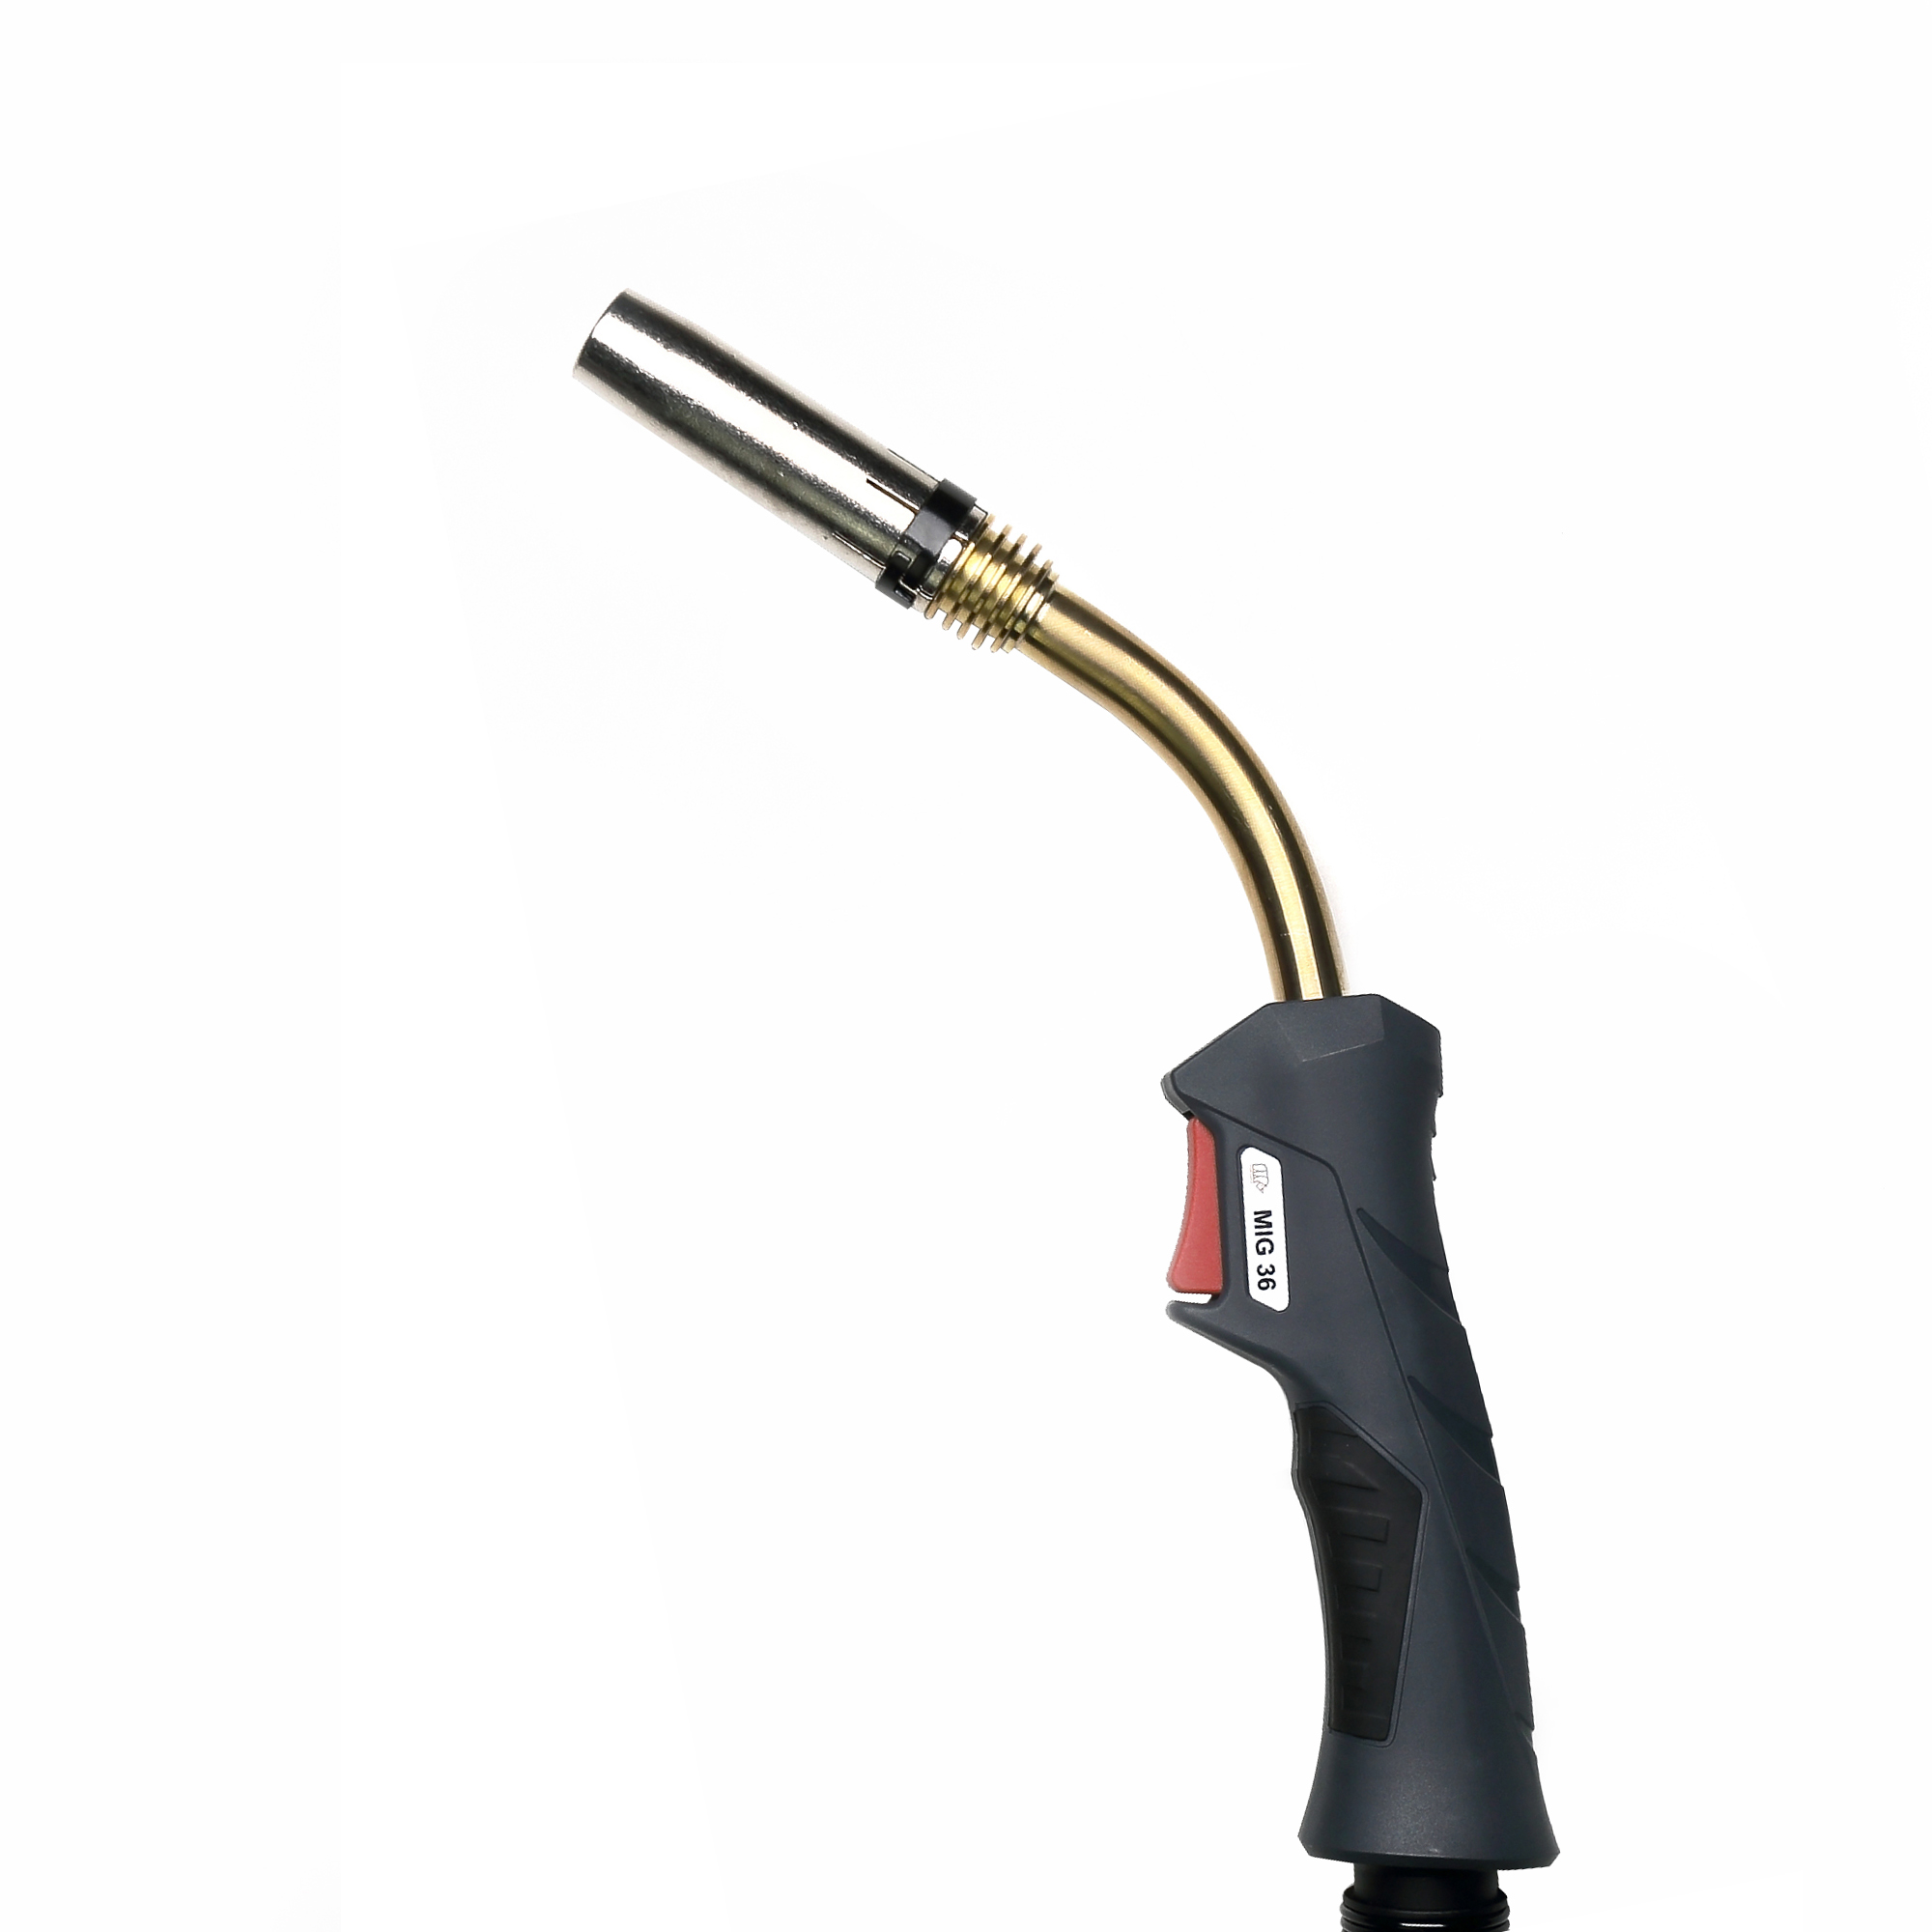
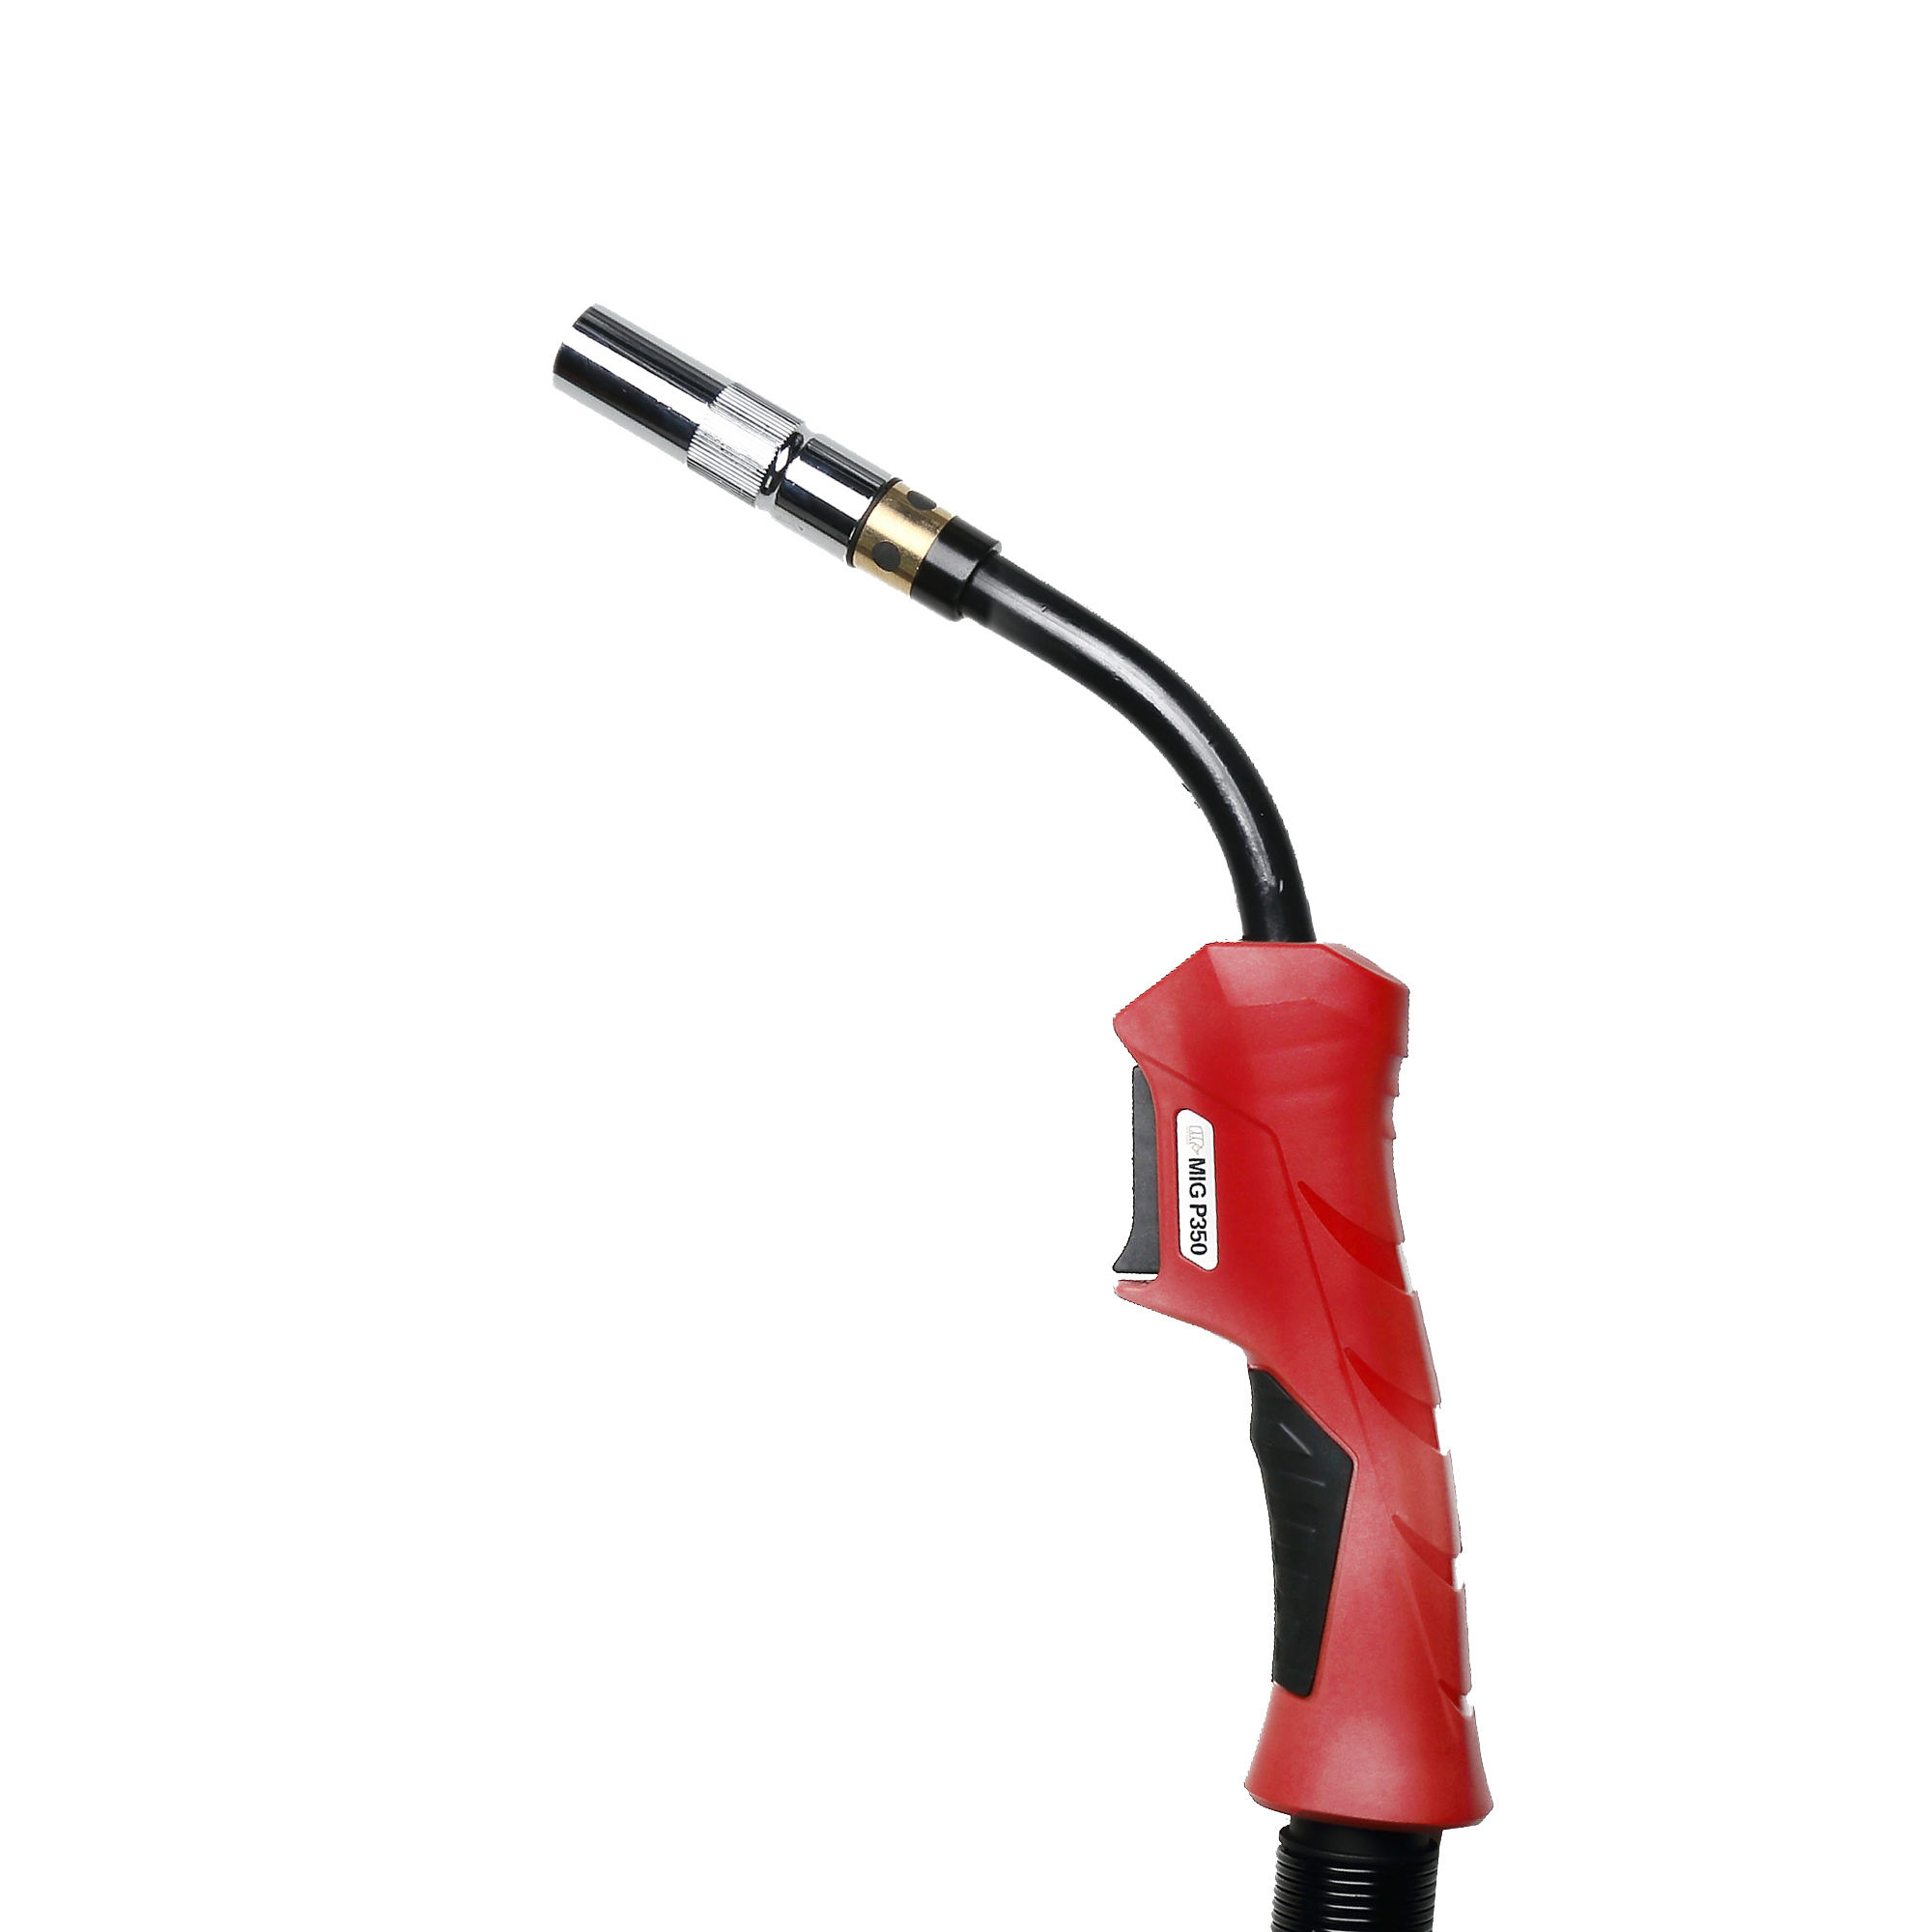
Hava soğutmalı MIG tabancaları çoğu uygulama için en yaygın ve uygun maliyetli seçenektir. Kaynak sırasında oluşan ısıyı dağıtmak için ortam havasını ve koruyucu gaz akışını kullanırlar. Bunlar kaynak tabancalarının tasarımı daha basittir, daha hafiftir (bazı durumlarda) ve ayrı bir soğutma sistemi gerektirmediğinden bakımı daha kolaydır.
Hava soğutmalı tabancalar aşağıdakiler için idealdir:
• Hafif ila orta zorlukta kaynak (150–300 amper)
• Ara sıra veya aralıklı kaynak (düşük ila orta hacim)
• Isı dağılımının yönetilebilir olduğu iç ortamlar
• Taşınabilirliğin önemli olduğu uygulamalar (ör. saha onarımları)
Hava soğutmalı tabancaların bir dezavantajı, uzun süreli kullanım sırasında, özellikle de yüksek amperlerde ısınabilmeleridir. Bu, görev döngüsünün dışında kullanıldığında operatörün rahatsız olmasına ve hatta tabancanın bileşenlerinin hasar görmesine neden olabilir. Ek olarak, hava soğutmalı tabancalarda daha kalın kablolar bulunur (ısıyı idare etmek için), bu da dar alanlarda esnekliği azaltabilir.
Su Soğutmalı MIG Tabancaları
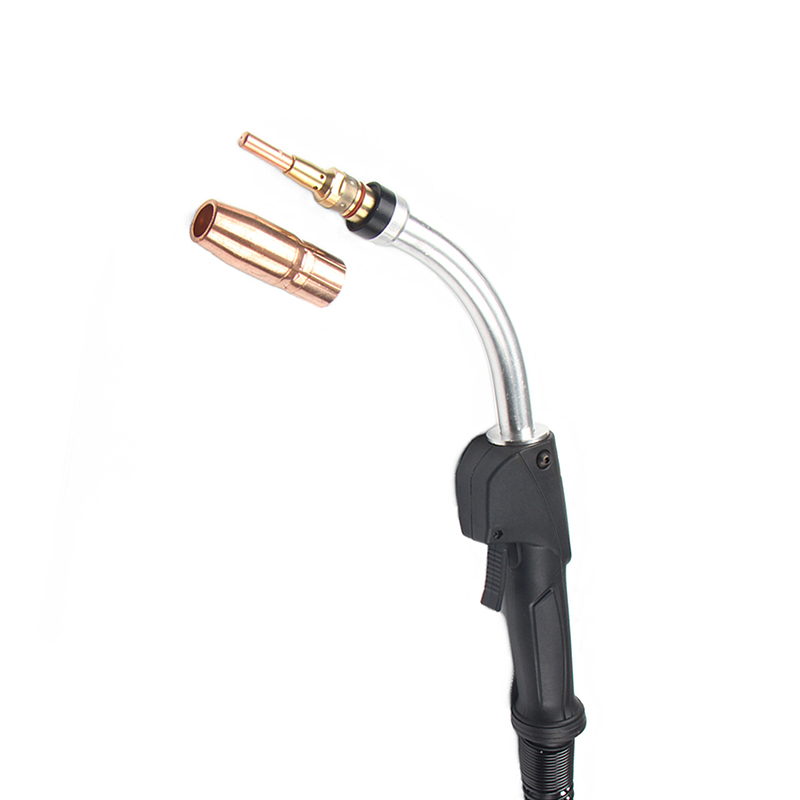
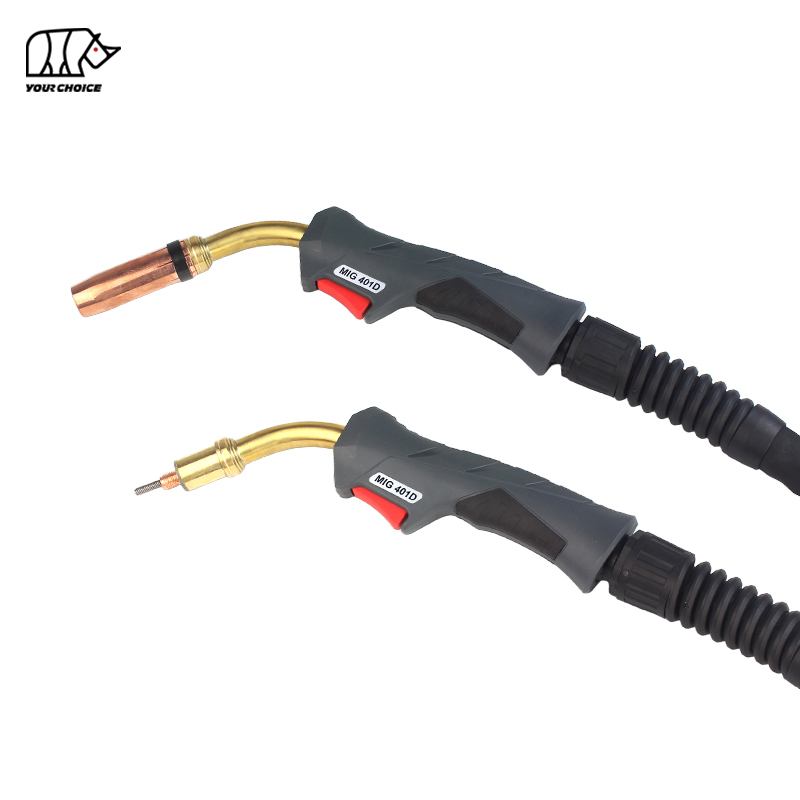
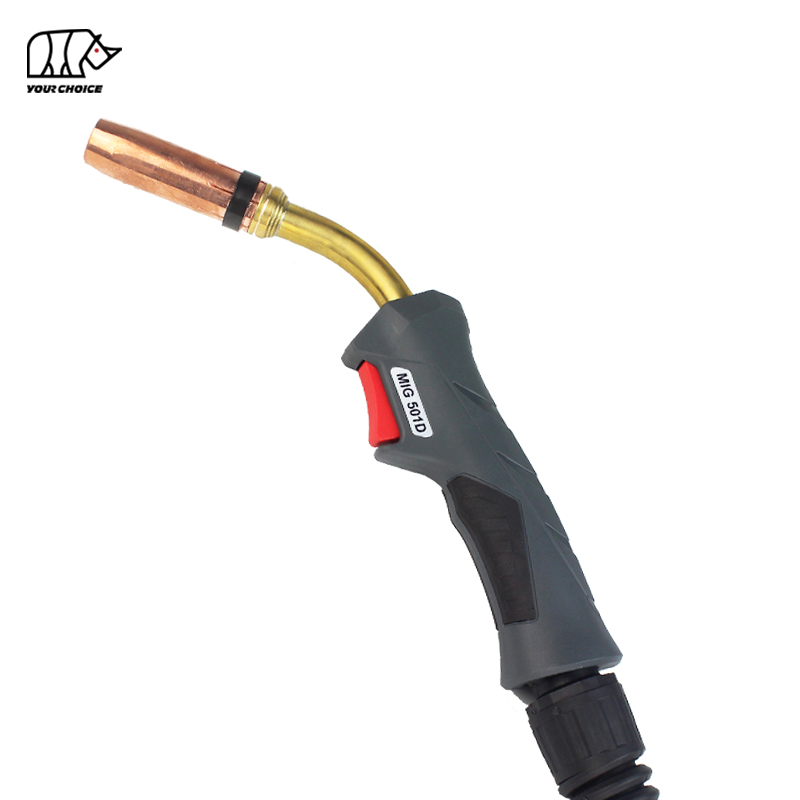
Su soğutmalı MIG tabancaları, ısıyı dağıtmak için suyu (veya su-glikol karışımını) tabancanın boynu ve sapı boyunca dolaştıran kapalı devre bir soğutma sistemi kullanır. Bu tabancalar, hava soğutmanın aşırı ısınmayı önlemek için yetersiz kalacağı yüksek amperajlı, yüksek hacimli kaynaklar için tasarlanmıştır.
Su soğutmalı tabancalar aşağıdakiler için idealdir:
• Ağır hizmet tipi kaynak (300–600 amper)
• Sürekli, yüksek hacimli kaynak (örn. üretim hatları)
• Operatör konforunun öncelikli olduğu uygulamalar (soğutucu kol)
• Hava dolaşımının sınırlı olduğu dar alanlar (ısı oluşumu endişe vericidir)
Su soğutmalı tabancaların temel avantajları, daha uzun süreler boyunca daha yüksek amperajlarla (daha yüksek görev döngüleri) başa çıkabilme yetenekleri ve operatörün yorgunluğunu azaltan daha soğuk çalışmalarıdır. Ancak daha pahalıdırlar, daha ağırdırlar (soğutma sistemi ve hortumlar nedeniyle) ve daha fazla bakım gerektirirler (örn. su seviyelerinin kontrol edilmesi, tıkanmaları önlemek için soğutma sisteminin temizlenmesi). Ayrıca ayrı bir su soğutucu ünitesine ihtiyaç duyarlar ve bu da genel kurulum maliyetini artırır.
3. Amper Değeri
Bir MIG tabancasının amper değeri, aşırı ısınmadan veya hasara uğramadan güvenli bir şekilde kaldırabileceği maksimum akımdır. Bu derecelendirme, tabancanın kaynak için ısı üretme yeteneğiyle doğrudan ilişkilidir; daha yüksek amper, daha kalın malzemeler için gereken daha fazla ısı anlamına gelir.
Amper değerine göre bir tabanca seçerken, kullanacağınız maksimum amperajla eşleşen (veya biraz aşan) bir tabanca seçmek önemlidir. Gerekenden daha düşük amper değerine sahip bir tabancanın kullanılması aşırı ısınmaya, erken bileşen arızasına ve düşük kaynak kalitesine neden olabilir. Bunun tersine, gerekenden daha yüksek amper değerine sahip bir tabanca kullanmak gereksizdir ve maliyetleri artırabilir (daha yüksek amper değerine sahip tabancalar daha pahalıdır).
Amper değerleri ve uygulamalarına ilişkin genel bir kılavuz:
• 150–200 amper: Hafif hizmet uygulamaları (ince sac, hobi projeleri, küçük onarımlar)
• 200–300 amper: Orta hizmet uygulamaları (1/2' kalınlığa kadar yumuşak çelik, otomotiv onarımları, genel imalat)
• 300–400 amper: Ağır hizmet uygulamaları (kalın çelik, yapısal kaynak, endüstriyel imalat)
• 400–600 amper: Aşırı ağır hizmet uygulamaları (büyük makineler, boru hattı kaynağı, yüksek hacimli üretim)
Amper değerinin görev döngüsüyle yakından bağlantılı olduğunu unutmayın. %60 görev döngüsüne sahip 200 amperlik bir tabanca, 200 amperde 6 dakika boyunca sürekli kaynak yapabilirken, %40 görev döngüsüne sahip 300 amperlik bir tabanca, 300 amperde yalnızca 4 dakika kaynak yapabilir. Kaynak hacminize göre amperajı ve görev döngüsünü dengelediğinizden emin olun.
4. Kablo Boyutu Uyumluluğu
MIG tabancaları, malzeme kalınlığına ve kaynak amperajına göre belirlenen belirli tel boyutlarıyla çalışacak şekilde tasarlanmıştır. Sorunsuz tel beslemesi ve tutarlı elektrik teması sağlamak için tel boyutu (inç veya milimetre cinsinden ölçülür) tabancanın kontak ucu, astarı ve nozülüyle eşleşmelidir.
Yaygın MIG kablo boyutları arasında 0,023', 0,030', 0,035' ve 0,045' bulunur. Kablo boyutunu uygulamanıza nasıl eşleştireceğiniz aşağıda açıklanmıştır:
• 0,023' tel: İnce malzemeler (24–20 kalibre), düşük amper (40–60 amper) ve hassas kaynaklar (örn. otomotiv gövde panelleri) için idealdir. 0,023' tel için tasarlanmış bir kontak ucu ve astar gerektirir.
• 0,030' tel: Orta-ince malzemeler (20–16 kalibre), orta amperaj (50–120 amper) ve genel üretim için çok yönlüdür. Çoğu hafif ve orta hizmet tipi MIG tabancasıyla iyi çalışır.
• 0,035' tel: Genel amaçlı kaynak için en yaygın boyut olup, 3/8' kalınlığa kadar olan malzemeler, orta ila yüksek amper (90–250 amper) ve yapısal çelik ve makine onarımı gibi uygulamalar için uygundur.
• 0,045' tel: Kalın malzemeler (1/4' ve üzeri), yüksek amper (170–285 amper) ve ağır hizmet uygulamaları için tasarlanmıştır. Daha kalın kabloya uyum sağlamak için daha büyük bir kontak ucu, astar ve ağızlık gerektirir.
Yanlış kablo boyutunun kullanılması, kablo sıkışması (astar için çok büyük kablo), zayıf elektrik teması (kontak ucu için çok küçük kablo) veya tutarsız ark performansı gibi sorunlara yol açabilir. Kullanmayı planladığınız kablo boyutuyla uyumlu olduğundan emin olmak için daima tabancanın özelliklerini kontrol edin.
5. Ergonomi ve Operatör Konforu
Kaynak genellikle fiziksel olarak zorlu bir görevdir ve operatörlerin tabancayı uzun süre tutmasını gerektirir. Ergonomik olarak tasarlanmış bir MIG tabancası, operatörün yorgunluğunu azaltabilir, kontrolü iyileştirebilir ve üretkenliği artırabilir; bunların tümü daha iyi kaynak kalitesine katkıda bulunur.
Aranacak temel ergonomik özellikler şunları içerir:
Kavrama Tasarımı
Sap, el yorgunluğunu azaltan kaymaz bir kavrama ile tutması rahat olmalıdır. Ergonomik saplar genellikle elin doğal şekline uyacak şekilde şekillendirilir ve uzun süreli kullanım sırasında basınç noktaları en aza indirilir. Tabanca çalışma sırasında ısınabileceğinden bazı saplarda yanıkları önlemek için ısıya dayanıklı malzemeler bulunur.
Ağırlık ve Denge
İyi dengelenmiş bir tabancanın manevra yapması, özellikle baş üstü veya dikey kaynaklarda daha kolaydır. Hava soğutmalı tabancalar genellikle su soğutmalı tabancalardan daha hafiftir (soğutma sisteminin olmaması nedeniyle), bu da onları hareket gerektiren uygulamalar için daha iyi hale getirir. Ancak bazı ağır hizmet hava soğutmalı tabancalar büyük olabilir, bu nedenle satın almadan önce ağırlığı ve dengeyi test etmek önemlidir.
Tetik Tasarımı
Tetiğin aşırı kuvvet gerektirmeyen yumuşak bir hareketle sıkılması kolay olmalıdır. Bazı tetikleyicilerin ayarlanabilir hassasiyeti vardır ve bu sayede operatörlerin yanıtı kendi tercihlerine göre özelleştirmelerine olanak sağlanır. Dayanıklı bir tetik (yüksek kaliteli malzemelerden yapılmış) da önemlidir, çünkü sık kullanımla zamanla aşınabilir.
Kablo Esnekliği
Esnek kablo, özellikle dar alanlarda daha iyi manevra kabiliyeti sağlar. Çok telli bakır iletkenli kablolar, katı iletkenlere göre daha esnektir ve iş parçasının etrafında hareket etmelerini kolaylaştırır. Ek olarak, dayanıklı bir dış kaplamaya (örneğin kauçuk veya PVC) sahip bir kablo, sürüklenmeden veya keskin kenarlarla temastan kaynaklanan aşınma ve yıpranmaya karşı dayanıklıdır.
6. Sarf Malzemeleri ve Bakım
MIG tabancası sarf malzemeleri (temas uçları, nozullar, astarlar ve difüzörler) zamanla aşınır ve düzenli olarak değiştirilmeleri gerekir. MIG tabancası seçerken bu sarf malzemelerinin bulunabilirliği ve maliyetinin yanı sıra bakım kolaylığı da dikkate alınmalıdır.
Sarf Malzemelerinin Kullanılabilirliği
Yerel tedarikçilerden veya çevrimiçi perakendecilerden kolayca temin edilebilen sarf malzemelerine sahip bir silah seçin. Bulması zor sarf malzemeleri, yedek parçalarınız biterse maliyetli arıza sürelerine yol açabilir. Ayrıca genel sarf malzemeleri (birden fazla tabanca modeliyle uyumlu) genellikle markaya özel sarf malzemelerine göre daha uygun fiyatlı olduğundan standart boyutlu sarf malzemeleri kullanan bir silah arayın.
Değiştirme Kolaylığı
Sarf malzemelerinin özel aletlere gerek kalmadan değiştirilmesi kolay olmalıdır. Temas uçlarının ve nozüllerin saniyeler içinde çıkarılıp değiştirilebildiği, hızlı değiştirilebilen tasarıma sahip bir tabanca arayın. Bu, aksama süresini azaltır ve operatörlerin kaynağa hızlı bir şekilde geri dönmelerine olanak tanır.
Astar Bakımı
Astar, teli besleyiciden kontak ucuna kadar yönlendiren kritik bir bileşendir. Zamanla astarlar kir, döküntü veya tel talaşı nedeniyle tıkanabilir ve bu da tel sıkışmasına neden olabilir. Çıkarılması, temizlenmesi veya değiştirilmesi kolay astarlı bir tabanca seçin. Bazı astarlar tel sürtünmesini azaltan ve daha az bakım gerektiren Teflon veya diğer düşük sürtünmeli malzemelerden yapılmıştır.
7. Mevcut Ekipmanlarla Uyumluluk
Zaten bir MIG kaynak güç kaynağınız ve tel besleyiciniz varsa, mevcut ekipmanınızla uyumlu bir MIG tabancası seçmeniz çok önemlidir. MIG tabancaları, güç kaynağına ve besleyiciye bağlanmak için farklı tipte konektörler (örn. Euro konektörler, DIN konektörler) kullanır. Uyumsuz bir tabancanın kullanılması zayıf elektrik bağlantısına, tutarsız kablo beslemesine veya ekipmanınızda hasara neden olabilir.
Gerekli konnektör tipini belirlemek için güç kaynağınızın ve besleyicinizin özelliklerini kontrol edin. Çoğu standart MIG tabancası, çoğu modern kaynak ekipmanıyla uyumlu Euro konektörlerini kullanır. Ancak bazı özel ekipmanlar belirli bir konnektör tipi gerektirebilir, bu nedenle satın almadan önce uyumluluğun doğrulanması önemlidir.
Ayrıca tabancanın voltajının ve amperaj aralığının güç kaynağınızın özelliklerine uygun olduğundan emin olun. Güç kaynağınızdan daha yüksek amper değerine sahip bir tabanca tam potansiyeliyle kullanılamaz, daha düşük bir amper değerine sahip bir tabanca ise güç kaynağının çıkışını karşılayamayabilir.
Benzersiz Uygulama için Özel MIG Tabanca Tipleris
Standart hava soğutmalı ve su soğutmalı MIG tabancalarına ek olarak, özel uygulamalar için tasarlanmış özel tabanca türleri de bulunmaktadır. Bunları anlamak, benzersiz kaynak ihtiyaçları için doğru aleti seçmenize yardımcı olabilir.
İtmeli-Çekmeli MIG Tabancaları
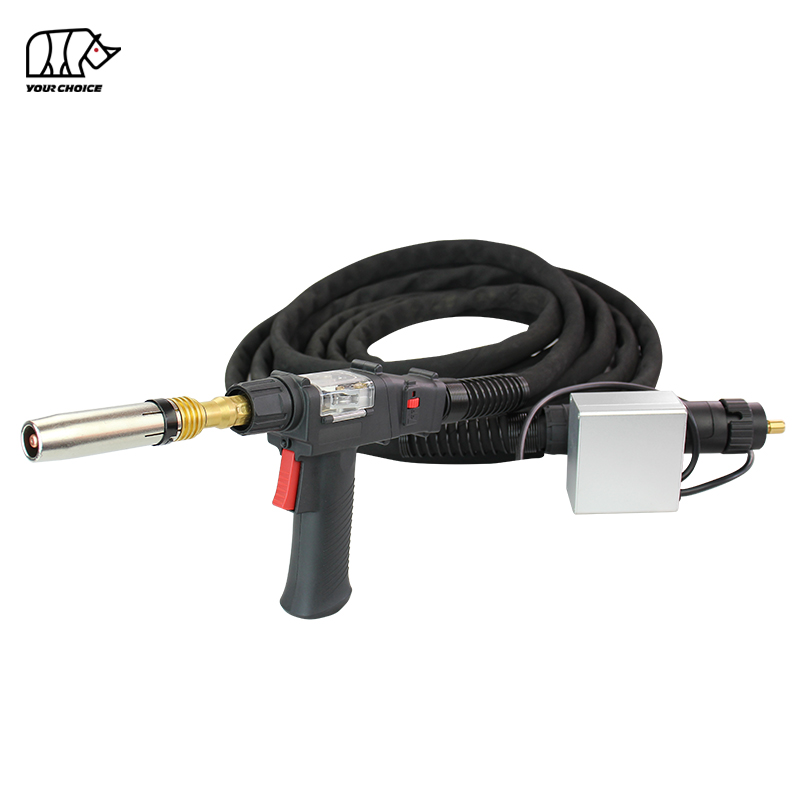
İtmeli-çekmeli MIG tabancaları, alüminyum veya paslanmaz çelik gibi yumuşak, kolayca deforme olabilen tellerin kaynaklanması için tasarlanmıştır. Bu teller standart tabancalarda (teli beslemek için bir 'itme' sistemi kullanan) sıkışabilir veya bükülebilir, bu nedenle İtme-çekme tabancaları, teli düzgün bir şekilde beslemek için bir itme motoru (besleyicide) ve bir çekme motorunun (tabancada) bir kombinasyonunu kullanır.
İtme-çekme tabancaları aşağıdakiler için idealdir:
• Kaynak alüminyumu (tutarlı besleme gerektiren yumuşak tel)
• Besleyiciden uzun mesafelerde kaynak yapma (bazı modeller 50 feet'e kadar ulaşabilir)
• Tel besleme tutarlılığının kritik olduğu uygulamalar (örn. hassas kaynak)
Bu tabancalar hem hava soğutmalı hem de su soğutmalı tasarımlara sahiptir ve bu da onları çeşitli amper gereksinimlerine uygun hale getirir. Ancak standart tabancalara göre daha pahalıdırlar ve daha fazla bakım gerektirirler (çekme motorundan dolayı).
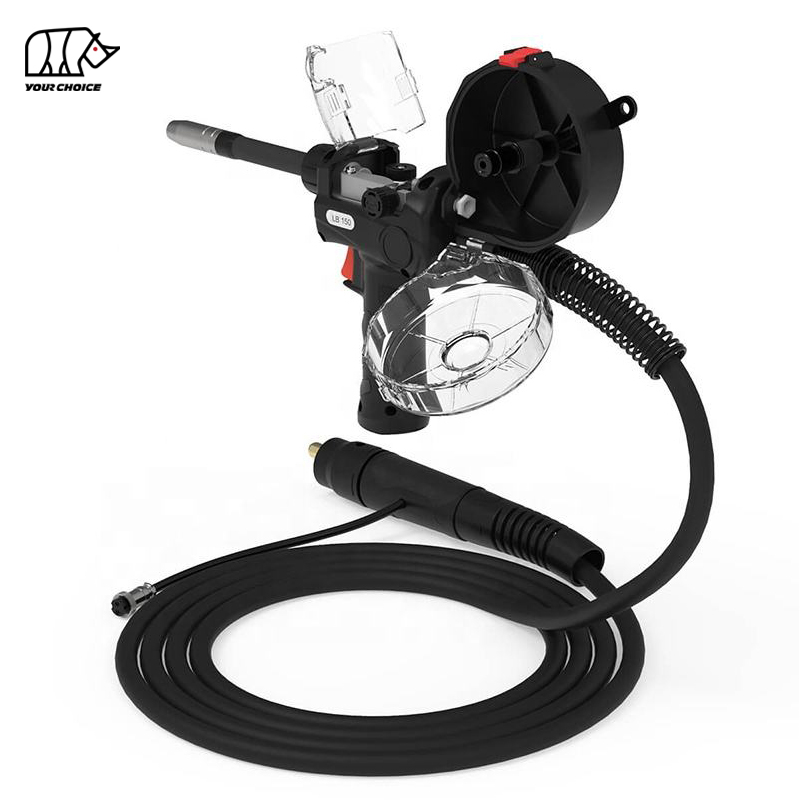
Makara Tabancası MIG Tabancaları
Makara tabancaları, tel makaranın doğrudan tabancanın üzerine monte edildiği bir tür itme-çekme tabancasıdır. Bu, uzun tel besleme kablosu ihtiyacını ortadan kaldırarak tabancayı daha taşınabilir hale getirir ve tel sürtünmesini azaltır. Makara tabancaları , kısa tel yollarına izin verdikleri (sıkışmayı azalttıkları) ve dar alanlarda manevra yapmaları kolay olduğundan, alüminyum kaynağı için idealdir.
Makara tabancaları otomotiv tamirinde, tekne yapımında ve taşınabilirliğin ve tel besleme tutarlılığının önemli olduğu diğer uygulamalarda yaygın olarak kullanılır. Hobi amaçlı kullanım için küçük, hafif modeller ve endüstriyel kullanım için daha büyük, ağır hizmet modelleri mevcuttur.
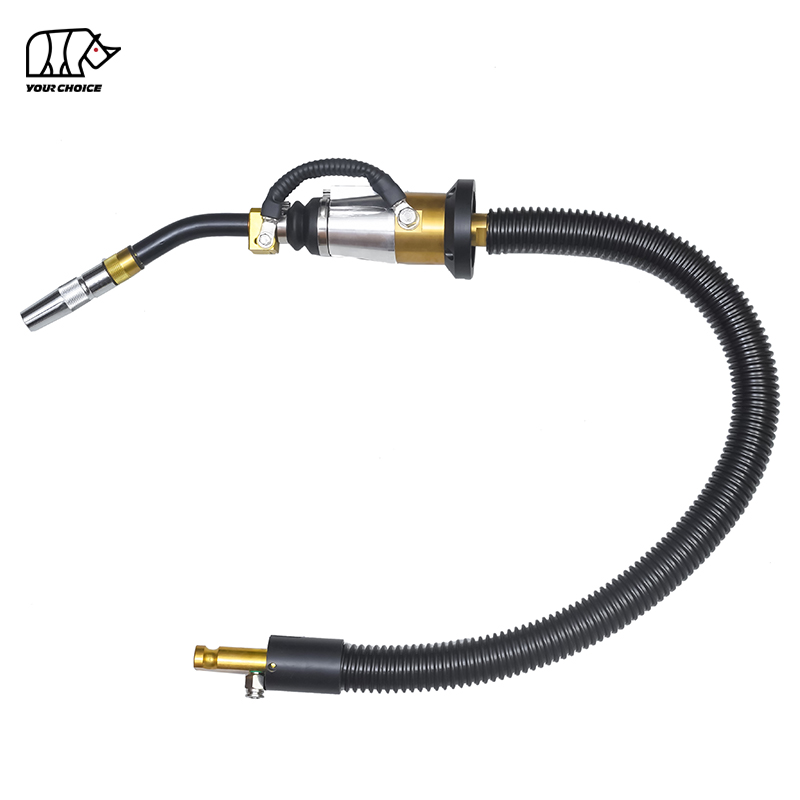
Robotik MIG Silahları
Robotik MIG tabancaları, otomatik kaynak sistemleri (robotik kollar) için tasarlanmıştır. Bu tabancalar, robotik kaynak işleminin tekrarlanan hareketine dayanacak şekilde üretilmiştir ve genellikle su soğutmalıdır (yüksek hacimli, sürekli çalışma için). Dayanıklı bileşenlere, hassas tel beslemeye ve robotik kontrol sistemleriyle uyumluluğa sahiptirler.
Robotik MIG tabancaları, otomotiv üretim hatları veya cihaz imalatı gibi yüksek hacimli, tutarlı kaynaklama için üretim tesislerinde kullanılır. Manuel kaynak yapmaya uygun değildirler ve özel kurulum ve bakım gerektirirler.
MIG HatalarSeçerken Kaçınılması Gereken Yaygın Tabancası
MIG silahı seçerken dikkatlice düşünülse bile hata yapmak kolaydır. Aşağıda en yaygın tuzaklar ve bunlardan nasıl kaçınılacağı verilmiştir:
1. Yanlış Amper Değerinin Seçilmesi
En yaygın hatalardan biri, uygulamanıza uymayan amper değerine sahip bir tabanca seçmektir. Kalın malzemeler için düşük amperajlı bir tabanca kullanılması nüfuziyetin zayıf olmasına ve kaynakların zayıf olmasına neden olurken, ince malzemeler için yüksek amperajlı bir tabanca kullanılması yanma ve bükülmeye neden olur. Tabancanın amperajını daima malzeme kalınlığına ve kaynak hacmine göre ayarlayın.
2. Görev Döngüsünün Göz ardı Edilmesi
Birçok kaynakçı yalnızca amper değerine odaklanır ve görev döngüsünü gözden kaçırır. Yüksek amper değerine sahip ancak düşük görev döngüsüne sahip bir tabanca, sürekli kaynaklama sırasında hızla aşırı ısınarak arıza süresine ve bileşen hasarına yol açar. Kaynak hacminize (sürekli kaynak yaptığınız süre) uygun görev döngüsüne sahip bir tabanca seçtiğinizden emin olun.
3. Ergonominin İhmal Edilmesi
Ergonomi genellikle sonradan akla gelen bir düşüncedir ancak kötü tasarlanmış bir tabanca, operatörün yorulmasına, kontrolün azalmasına ve hatta yaralanmaya yol açabilir. Ergonomik bir tabancaya yatırım yapmak uzun vadede üretkenliği ve kaynak kalitesini artıracaktır. Uzun süreli kullanımda rahat olduğundan emin olmak için satın almadan önce silahın tutuşunu, ağırlığını ve dengesini test edin.
4. Uyumluluğa Göz Atmak
Tüm MIG tabancalarının tüm kaynak ekipmanlarıyla uyumlu olduğunu varsaymak maliyetli bir hatadır. Konektör tipinin, voltajın ve amperajın mevcut güç kaynağınız ve besleyicinizle uyumluluğunu her zaman kontrol edin. Uyumsuz bir tabanca kullanmak ekipmanınıza zarar verebilir ve performansın düşmesine neden olabilir.
5. Yalnızca Fiyata Göre Seçim Yapmak
Bütçe önemli bir husus olsa da, en ucuz MIG tabancasını seçmek uzun vadede daha yüksek maliyetlere yol açabilir. Düşük kaliteli tabancaların arızalanma olasılığı daha yüksektir, sarf malzemelerinin sık sık değiştirilmesini gerektirir ve kötü kaynak üretir. Uygulamanızın ihtiyaçlarını karşılayan yüksek kaliteli bir tabancaya yatırım yapın; bu, zaman içinde bakım ve değiştirme masraflarından tasarruf etmenizi sağlar.
Doğru MIG Seçmek İçin Adım Adım Kılavuz Tabancasını
Özetlemek gerekirse, uygulamanız için mükemmel MIG tabancasını seçmenize yardımcı olacak adım adım bir süreç aşağıda verilmiştir:
1. Adım: Başvurunuzu Tanımlayın
Kaynak projenizin ayrıntılarını özetleyerek başlayın: malzeme türü ve kalınlığı, kaynak ortamı (iç/dış mekan, dar alanlar), kaynak hacmi (ara sıra veya sürekli) ve istenen kaynak kalitesi. Bu, silahınız için temel gereksinimleri daraltmanıza yardımcı olacaktır.
Adım 2: Amperaj ve Görev Döngüsü İhtiyaçlarını Belirleyin
Malzeme kalınlığınıza ve kaynak hacminize bağlı olarak ihtiyaçlarınıza uygun bir amper değeri ve görev döngüsü seçin. İnce malzemeler ve ara sıra yapılan kaynaklar için %30-50 görev döngüsüne sahip 150-200 amperlik bir tabanca yeterlidir. Kalın malzemeler ve sürekli kaynak için, %60+ görev döngüsüne sahip 300+ amperlik bir tabanca daha iyidir.
Adım 3: Hava Soğutmalı ve Su Soğutmalı Arasında Seçim Yapın
Hafif ila orta zorlukta kaynak yapıyorsanız, taşınabilirliğe ihtiyacınız varsa veya sınırlı bir bütçeniz varsa hava soğutmalıyı seçin. Ağır hizmet tipi, yüksek hacimli kaynak yapıyorsanız veya daha serin, daha konforlu bir tabancaya ihtiyacınız varsa su soğutmalıyı seçin.
4. Adım: Kablo Boyutu Uyumluluğunu Sağlayın
Tabancanın temas ucunu, astarını ve nozulunu kullanmayı planladığınız tel boyutuna göre eşleştirin. Yaygın kablo boyutları 0,023', 0,030', 0,035' ve 0,045''dir; malzeme kalınlığınıza ve amperajınıza en uygun boyutu seçin.
Adım 5: Ergonomiye Öncelik Verin
Uzun süreli kullanımda rahat olduğundan emin olmak için silahın kabzasını, ağırlığını, dengesini ve tetik tasarımını test edin. Kaymaz tutma yerleri, ısıya dayanıklı tutma yerleri ve esnek kablolar gibi özellikleri arayın.
Adım 6: Mevcut Ekipmanla Uyumluluğu Kontrol Edin
Tabancanın konnektör tipinin, voltajının ve amperaj aralığının güç kaynağınız ve besleyicinizle uyumlu olduğunu doğrulayın. Bu, hasarı önleyecek ve optimum performansı sağlayacaktır.
Adım 7: Sarf Malzemelerini ve Bakımı Düşünün
Kolayca bulunabilen, uygun fiyatlı sarf malzemelerine sahip ve bakımı kolay (hızlı değiştirilebilen kontak uçları, çıkarılabilir astarlar) bir tabanca seçin. Bu, arıza süresini ve uzun vadeli maliyetleri azaltacaktır.
Adım 8: Özel Seçenekleri Değerlendirin (Gerekirse)
Alüminyum veya paslanmaz çeliğe kaynak yapıyorsanız veya dar alanlarda çalışıyorsanız, itme-çekme veya makara tabancaları gibi özel tabancaları düşünün. Otomatik kaynak için robotik bir MIG tabancası seçin.
Çözüm
Doğru MIG tabancasını seçmek kaynak kalitesini, üretkenliği ve maliyet verimliliğini etkileyen kritik bir karardır. Uygulamanızın benzersiz gereksinimlerine (malzeme türü ve kalınlığı, kaynak hacmi, ortam ve mevcut ekipman) odaklanarak seçenekleri daraltabilir ve ihtiyaçlarınızı karşılayan bir tabanca seçebilirsiniz. Amperaj, görev döngüsü, soğutma tipi, kablo boyutu uyumluluğu ve ergonomiye öncelik vermeyi unutmayın ve yalnızca fiyata göre seçim yapmak veya uyumluluğu göz ardı etmek gibi yaygın hatalardan kaçının.
Yüksek kaliteli bir MIG tabancası, uzun vadede kendini amorti edecek, arıza süresini azaltacak, kaynak tutarlılığını geliştirecek ve kaynak işlemini daha verimli ve konforlu hale getirecek bir yatırımdır. Bu kılavuzda özetlenen adımları takip ederek uygulamanız için doğru MIG tabancasını güvenle seçebilir ve her zaman profesyonel sonuçlar elde edebilirsiniz.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių