मेटल इनर्ट ग्यास ( MIG ) वेल्डिङ, जसलाई ग्यास मेटल आर्क वेल्डिङ ( GMAW ) पनि भनिन्छ, उद्योगहरूमा सबैभन्दा बहुमुखी र व्यापक रूपमा प्रयोग हुने वेल्डिङ प्रक्रियाहरू मध्ये एक हो - मोटर वाहन मर्मत र निर्माणदेखि निर्माण र शौक परियोजनाहरू। प्रत्येक सफल MIG MIG सञ्चालनको मुटुमा उच्च गुणस्तरको बन्दुक हो: इलेक्ट्रोड तार, सिल्डिङ ग्यास र वेल्ड जोइन्टमा विद्युतीय प्रवाह प्रदान गर्ने उपकरण। दायाँ MIG बन्दुक छनोट गर्नु भनेको सेल्फबाट एउटा उपकरण छनोट गर्नु मात्र होइन; यो एक निर्णय हो जसले प्रत्यक्ष रूपमा वेल्ड गुणस्तर, उत्पादकता, अपरेटरको आराम र दीर्घकालीन लागत दक्षतालाई असर गर्छ। उपलब्ध विकल्पहरूको विस्तृत दायराको साथ-आकार, एम्पेरेज, कूलिङ प्रकार, र डिजाइनमा भिन्नता-आफ्नो विशिष्ट अनुप्रयोगको लागि आदर्श MIG बन्दुक छनोट गर्दा भारी महसुस हुन सक्छ। यस गाइडले विचार गर्नुपर्ने महत्वपूर्ण कारकहरू, बेवास्ता गर्नका लागि सामान्य समस्याहरू, र तपाइँको वेल्डिङ आवश्यकताहरूसँग मिल्दोजुल्दो छनोट गर्न मद्दत गर्न चरण-दर-चरण सल्लाहहरू तोड्छ।
MIG MIG कुराहरू बुझ्दै बन्दुकका
चयन प्रक्रियामा डुब्न अघि, यो एक MIG बन्दुकको मुख्य प्रकार्य र कम्पोनेन्टहरू बुझ्न आवश्यक छ। एक MIG बन्दुकले वेल्डर, पावर स्रोत, र workpiece बीचको इन्टरफेसको रूपमा काम गर्दछ। यसको प्राथमिक भूमिका उपभोगयोग्य इलेक्ट्रोड तार ( MIG तार) वेल्ड पूलमा खुवाउनु, चाप सिर्जना गर्न लगातार विद्युतीय प्रवाह प्रदान गर्नु, र वेल्डलाई वायुमण्डलीय प्रदूषणबाट बचाउनको लागि च्यानल सिल्डिङ ग्यास - जस्तै अक्सिजन र नाइट्रोजन - जसले जोर्नीलाई कमजोर पार्न सक्छ वा poros जस्ता दोषहरू निम्त्याउन सक्छ।
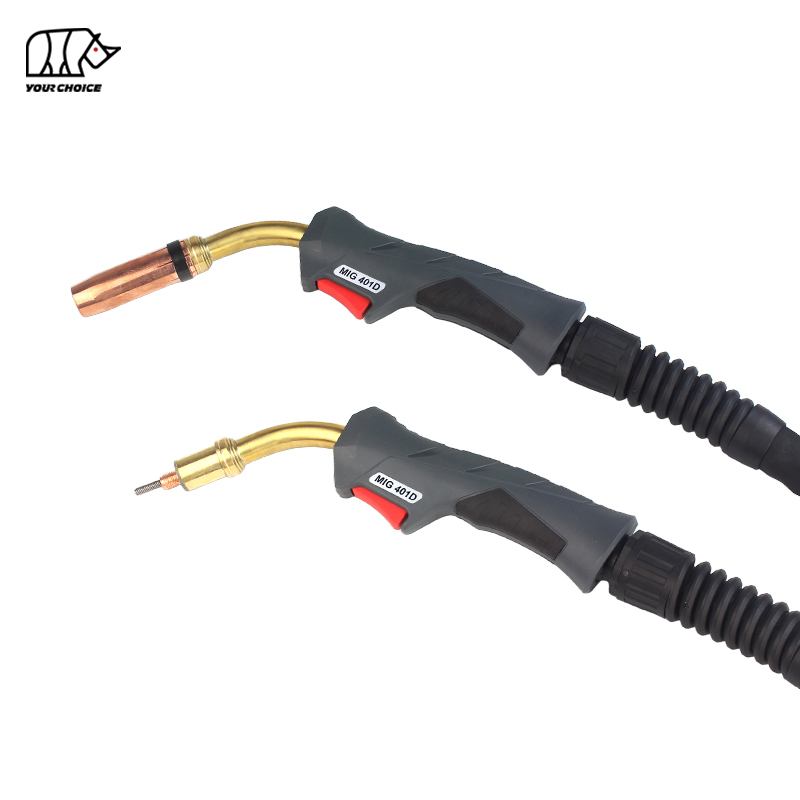
ए को मुख्य घटक MIG बन्दूकमा ह्यान्डल (एर्गोनोमिक ग्रिप), ट्रिगर (चाप र तार फिडलाई नियन्त्रण गर्दछ), नोजल (सिल्डिङ ग्यास निर्देशित गर्दछ), सम्पर्क टिप (तारमा विद्युतीय प्रवाह प्रसारण गर्दछ), लाइनर (फिडरबाट सम्पर्क टिपमा तारलाई मार्गनिर्देशन गर्दछ), र केबल एसेम्बली (तार, ग्यास कन्डक्टरहरू) समावेश गर्दछ। प्रत्येक कम्पोनेन्टले बन्दुकको प्रदर्शनमा महत्त्वपूर्ण भूमिका खेल्छ, र डिजाइनमा भिन्नताहरूले विभिन्न वेल्डिङ परिदृश्यहरू पूरा गर्दछ।
MIG बन्दुकहरू एक-आकार-फिट-सबै हुँदैनन्। पातलो शीट मेटल वेल्डिङको शौकको लागि सही बन्दुक भारी-शुल्क औद्योगिक अनुप्रयोगहरू, जस्तै वेल्डिङ मोटो स्टिल बीम वा ठूला मेसिनरी कम्पोनेन्टहरूका लागि प्रयोग गरिने बन्दुकभन्दा एकदमै फरक हुन्छ। तपाइँको अनुप्रयोगको अद्वितीय आवश्यकताहरू बुझेर, तपाइँ विकल्पहरू कम गर्न सक्नुहुन्छ र प्रदर्शनलाई अनुकूलन गर्ने र डाउनटाइम न्यूनतम गर्ने बन्दुक चयन गर्न सक्नुहुन्छ।
MIG बन्दुक छनोट गर्दा विचार गर्नुपर्ने मुख्य कारकहरू
एउटा MIG बन्दुक चयन गर्न एक व्यवस्थित दृष्टिकोण चाहिन्छ, कारकहरूमा ध्यान केन्द्रित गर्दै जुन तपाइँको वेल्डिंग अनुप्रयोगसँग प्रत्यक्ष रूपमा सम्बन्धित छ। प्राथमिकता अनुसार व्यवस्थित गरी तपाईको निर्णयलाई मार्गदर्शन गर्नको लागि तल सबैभन्दा महत्त्वपूर्ण विचारहरू छन्।
1. वेल्डिङ आवेदन आवश्यकताहरू
तपाईंको विशिष्ट वेल्डिंग अनुप्रयोग तपाईंको MIG बन्दुक चयनको आधार हो। तपाईंको परियोजनाको विवरणहरू परिभाषित गरेर सुरु गर्नुहोस्, किनकि यसले बन्दुकको आवश्यक क्षमताहरू निर्धारण गर्नेछ। निम्न उपकारकहरूलाई विचार गर्नुहोस्:
सामग्रीको प्रकार र मोटाई
तपाईले वेल्डिङ गरिरहनुभएको सामग्रीको प्रकार र मोटाई तपाईलाई चाहिने MIG सबैभन्दा महत्त्वपूर्ण निर्धारक हो। विभिन्न सामग्रीहरू (जस्तै, स्टिल, एल्युमिनियम, स्टेनलेस स्टील) र मोटाइहरूलाई ताप, तारको साइज, र सिल्डिङ ग्यासको फरक-फरक स्तरहरू चाहिन्छ — ती सबैले बन्दुकको डिजाइनलाई प्रभाव पार्छ।
पातलो सामग्री (०.०२४' देखि १/८' बाक्लो) को लागि, जस्तै मोटर वाहन बडीवर्क वा शौक परियोजनाहरूमा प्रयोग हुने शीट मेटल, कम एम्पेरेज क्षमता भएको लाइट-ड्युटी MIG बन्दुक पर्याप्त छ। यी सामग्रीहरूलाई वार्पिङ वा बर्न-थ्रुबाट बच्न कम तातो चाहिन्छ, त्यसैले 150-200 amps को लागि मूल्याङ्कन गरिएको बन्दुकले राम्रोसँग काम गर्नेछ। उदाहरण को लागी, 0.023' तार संग 24-गेज माइल्ड स्टिल को वेल्डिंग एक 150-amp बन्दुक संग राम्रो संग जोडा हुनेछ, यो सामग्री को क्षति बिना एक बलियो वेल्ड बनाउन को लागी पर्याप्त गर्मी प्रदान गर्दछ।
गाढा सामग्रीहरू (1/8' देखि 1/2' वा बढी), जस्तै संरचनात्मक स्टील वा भारी मेसिनरी भागहरूका लागि, उच्च एम्पेरेज भएको भारी-कर्तव्य बन्दुक आवश्यक छ। यी एप्लिकेसनहरूलाई सामग्रीलाई पूर्ण रूपमा प्रवेश गर्न थप तातो चाहिन्छ, त्यसैले 250-600 amps को लागि मूल्याङ्कन गरिएको बन्दुक आदर्श हो। उदाहरण को लागी, 0.035' तार संग 3/8 'हल्का स्टील को वेल्डिंग को उचित फ्यूजन सुनिश्चित गर्न को लागी 250-300 amp बन्दूक चाहिन्छ।
एल्युमिनियम र स्टेनलेस स्टीलले अनौठो चुनौतीहरू प्रस्तुत गर्दछ। एल्युमिनियम एक नरम, तातो-प्रवाहक सामग्री हो जसलाई नरम तारलाई सहज रूपमा खुवाउन पुश-पुल MIG बन्दुक चाहिन्छ (पछि छलफल गरिएको छ), जबकि स्टेनलेस स्टीललाई ट्राइ-मिक्स शील्डिङ ग्याससँग मिल्दो बन्दुक चाहिन्छ (90% He/7.5% Ar₂/2.5% CORoxion को रोकथाम)। प्रतिरोध।
वेल्डिङ वातावरण
तपाईंले वेल्डिङ गर्ने वातावरणले तपाईंको MIG बन्दुक छनोटलाई पनि असर गर्छ। विचार गर्नुहोस् कि तपाईं घर भित्र, बाहिर, टाइट स्पेसमा, वा कठोर औद्योगिक अवस्थामा वेल्डिङ गर्नुहुनेछ।
भित्री वेल्डिङ (जस्तै, कार्यशाला वा निर्माण सुविधामा) सामान्यतया अधिक लचिलोपनको लागि अनुमति दिन्छ, किनकि तपाईंले हावा वा चरम मौसमसँग झगडा गर्नुपर्दैन। एक मानक एयर-कूल्ड बन्दूक यहाँ पर्याप्त हुन सक्छ, किनकि नियन्त्रित वातावरणले गर्मी अपव्ययमा मद्दत गर्दछ।
बाहिरी वेल्डिङले चुनौतिहरू प्रस्तुत गर्दछ, विशेष गरी हावा, जसले ढाल ग्यास प्रवाहलाई बाधा पुर्याउँछ र वेल्डलाई दूषित गर्न सक्छ। यस अवस्थामा, ठूलो नोजल वा ग्यास लेन्स (जसले ग्यास कभरेज सुधार गर्दछ) संग बन्दुक सिफारिस गरिन्छ। थप रूपमा, यदि तपाईं धुलो वा फोहोरले भरिएको वातावरणमा (जस्तै, निर्माण साइटहरू) वेल्डिङ गर्दै हुनुहुन्छ भने, सुरक्षा कभर वा सिल गरिएको कम्पोनेन्टहरू भएको बन्दुकले बन्दुक र क्षतिलाई रोक्न मद्दत गर्नेछ।
टाइट स्पेसहरू (जस्तै, मेसिनरी भित्र वा बन्द कुनाहरू) लचिलो घाँटी वा सानो, कम्प्याक्ट डिजाइन भएको MIG बन्दुक चाहिन्छ। Gooseneck घाँटी (विभिन्न कोणहरूमा उपलब्ध छ, जस्तै 45° वा 90°) कडा-टु-पहुँच क्षेत्रहरूमा राम्रो पहुँचको लागि अनुमति दिन्छ, यो सुनिश्चित गर्दै कि तपाईंले उचित वेल्ड स्थिति र दृश्यता कायम राख्न सक्नुहुन्छ।
वेल्डिङ भोल्युम र ड्युटी साइकल
तपाईले गर्नुहुने वेल्डिङको मात्रा (कति पटक र कति लामो समयसम्म तपाईले लगातार वेल्ड गर्नुहुन्छ) बन्दुकको आवश्यक कर्तव्य चक्र निर्धारण गर्दछ। ड्युटी साइकल भनेको १० मिनेटको अवधिमा नापिएको समयको प्रतिशत हो जुन बन्दुकले अत्यधिक तताउने बिना यसको अधिकतम एम्पेरेजमा काम गर्न सक्छ। उदाहरण को लागी, 200 amps मा 60% ड्यूटी चक्र को मतलब बन्दुक को 10 को 6 मिनेट को लागी लगातार वेल्ड गर्न को लागी आवश्यक छ को लागी आवश्यक छ।
शौकहरू वा कहिलेकाहीं वेल्डरहरू (जसले छोटो फटका लागि वेल्ड गर्छन्) कम कर्तव्य चक्र (30-50%) भएको बन्दुक प्रयोग गर्न सक्छन्, किनकि उनीहरूले लामो समयसम्म लगातार वेल्डिङ गर्दैनन्। व्यावसायिक वेल्डरहरू वा उच्च-भोल्युम परियोजनाहरूमा काम गर्नेहरूलाई (जस्तै, उत्पादन लाइनहरू) बारम्बार अत्यधिक तातो र डाउनटाइमबाट बच्नको लागि उच्च शुल्क चक्र (60% वा बढी) भएको बन्दुक चाहिन्छ।
यो नोट गर्न महत्त्वपूर्ण छ कि कर्तव्य चक्र प्रत्यक्ष रूपमा एम्पेरेजसँग सम्बन्धित छ: उच्च एम्पेरेज बन्दुकहरूमा सामान्यतया कम शुल्क चक्र हुन्छ (थप गर्मी उत्पन्न भएकोले), त्यसैले तपाईंले वेल्डिंग भोल्युमसँग एम्पेरेज आवश्यकताहरू सन्तुलनमा राख्न आवश्यक छ। उदाहरणका लागि, 60% ड्युटी साइकल भएको 300-amp बन्दुक मध्यम एम्पेरेजहरूमा उच्च-भोल्युम वेल्डिङको लागि उपयुक्त छ, जबकि 40% ड्यूटी चक्रको साथ 400-amp बन्दुक उच्च-ताप वेल्डिङको छोटो फटहरूको लागि राम्रो छ।
2. MIG बन्दुकको प्रकार: एयर-कूल्ड बनाम वाटर-कूल्ड
MIG बन्दुकहरू दुई प्राथमिक कूलिङ प्रकारहरूमा उपलब्ध छन्: एयर-कूल्ड र वाटर-कूल्ड। दुई बीचको छनोट तपाईको एम्पेरेज आवश्यकता, वेल्डिंग भोल्युम र वातावरणमा निर्भर गर्दछ।
एयर-कूल्ड MIG बन्दुकहरू
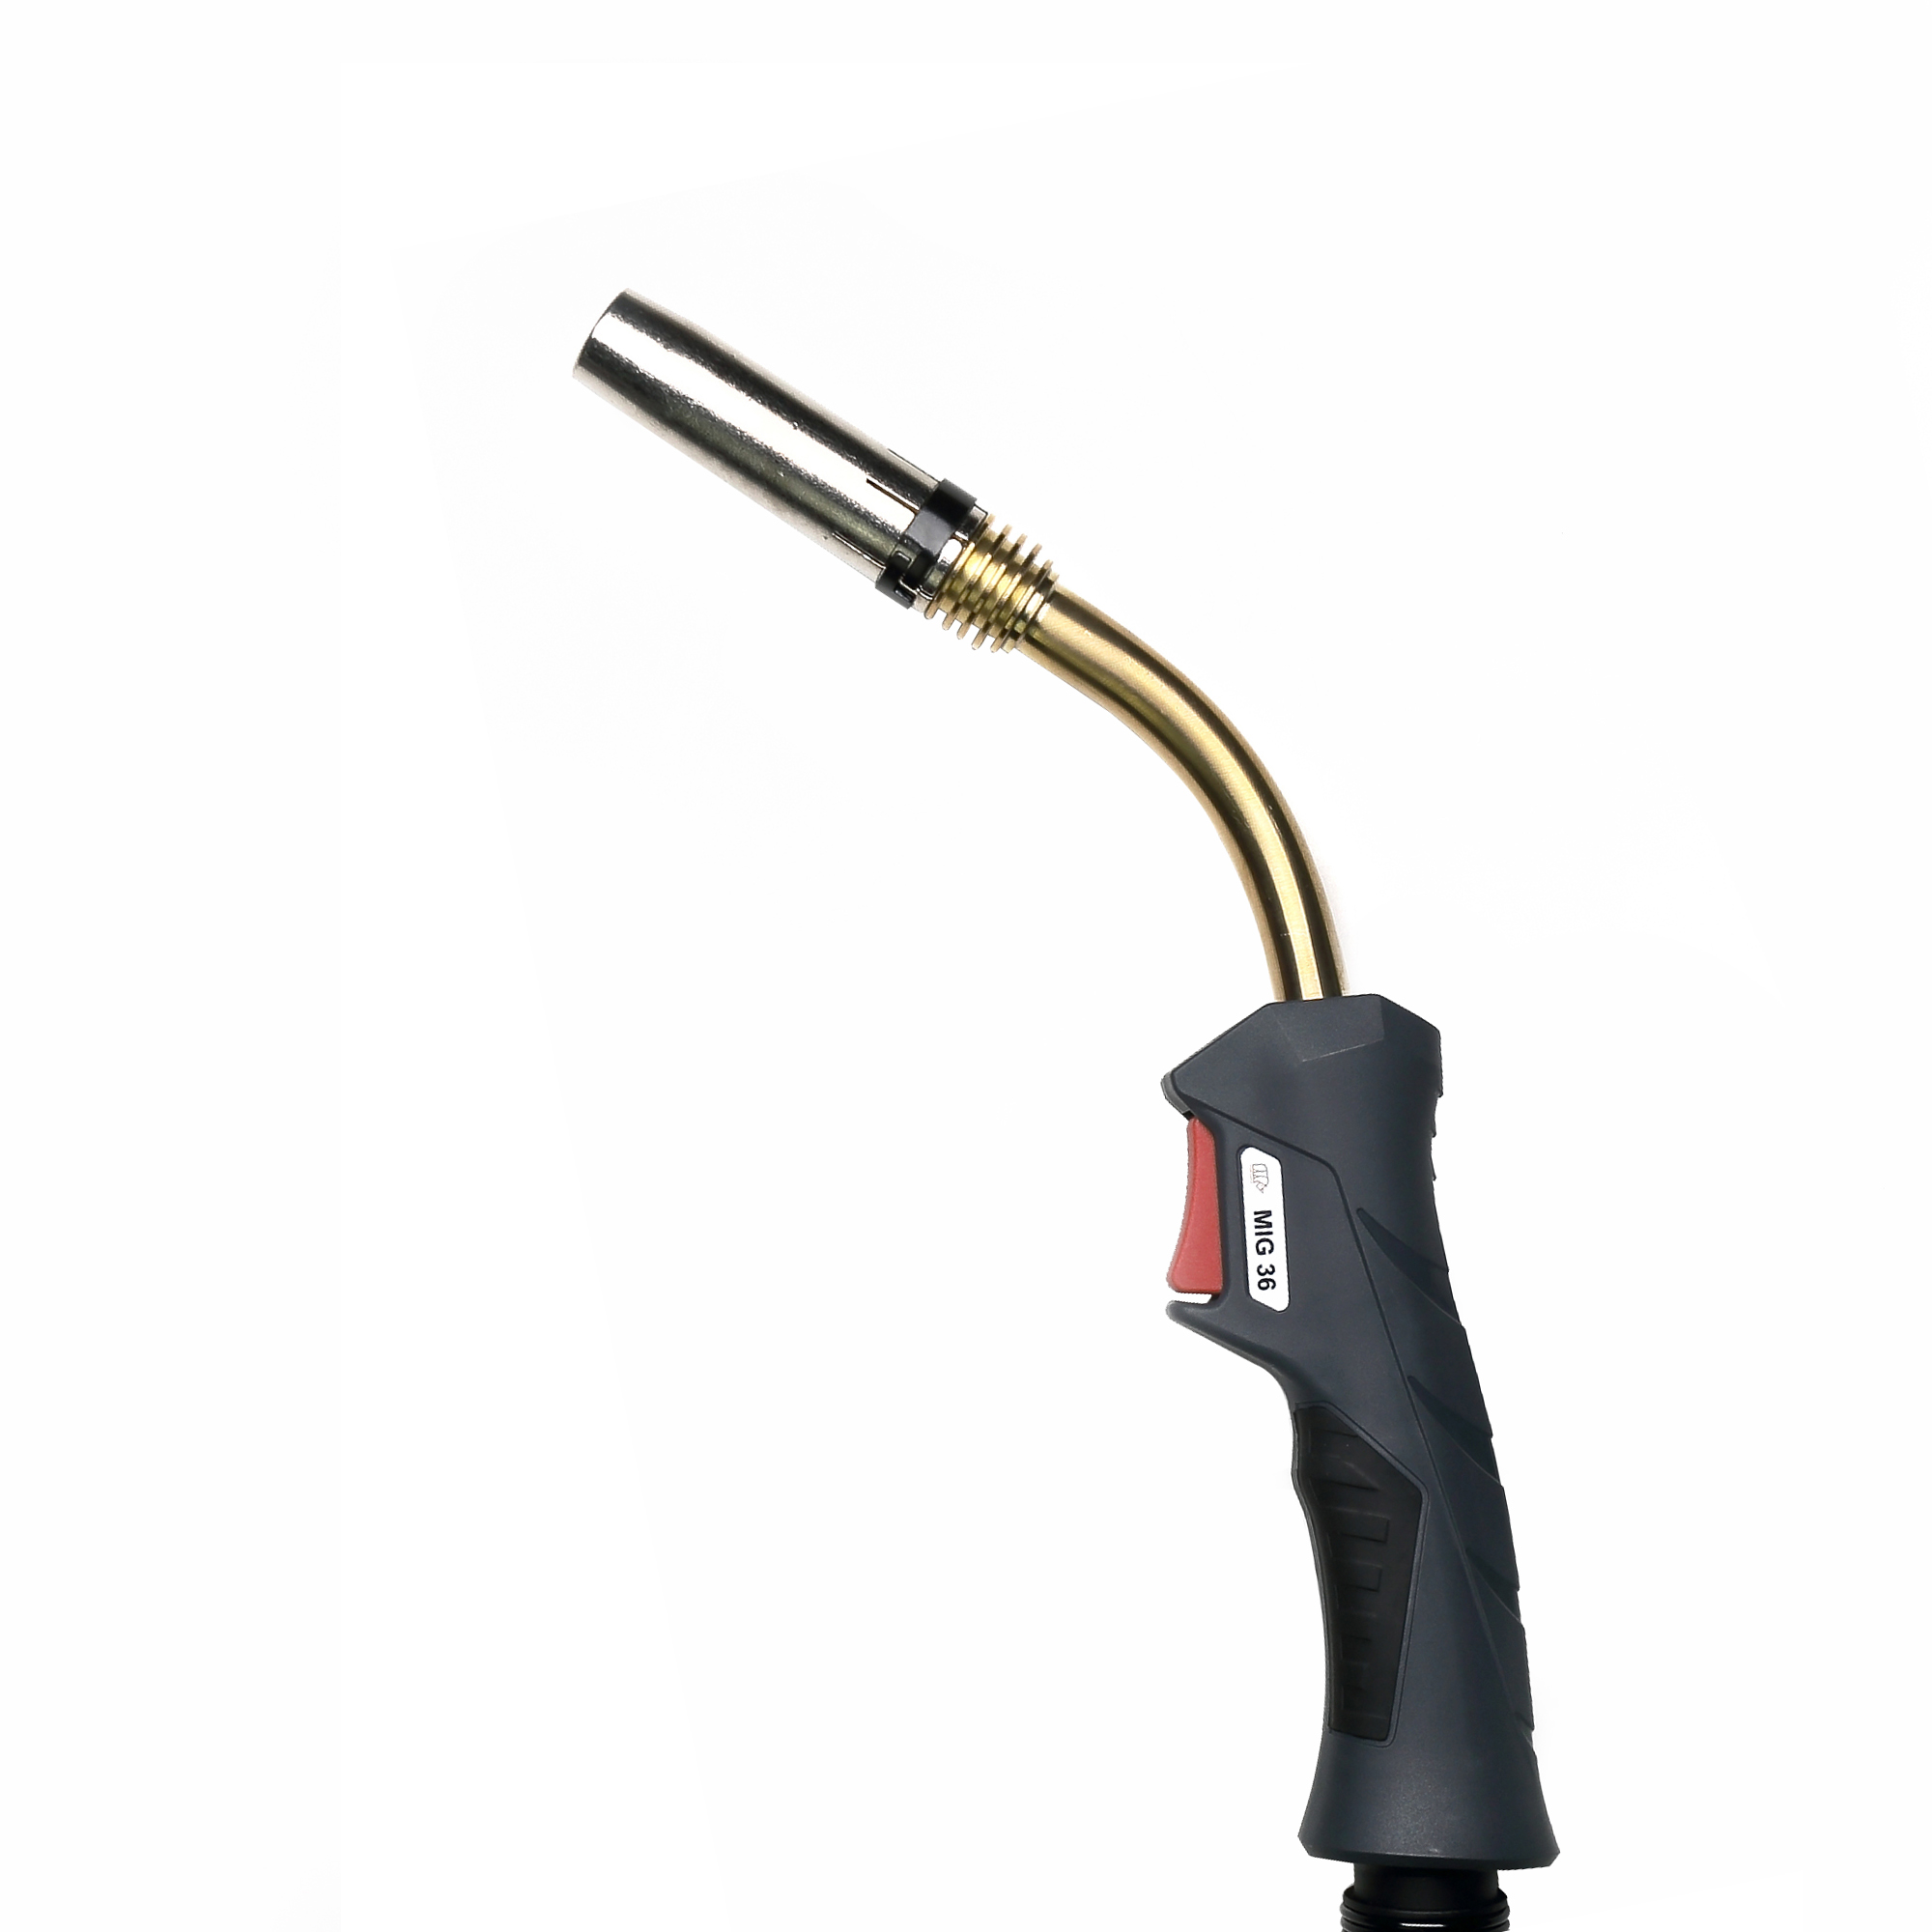
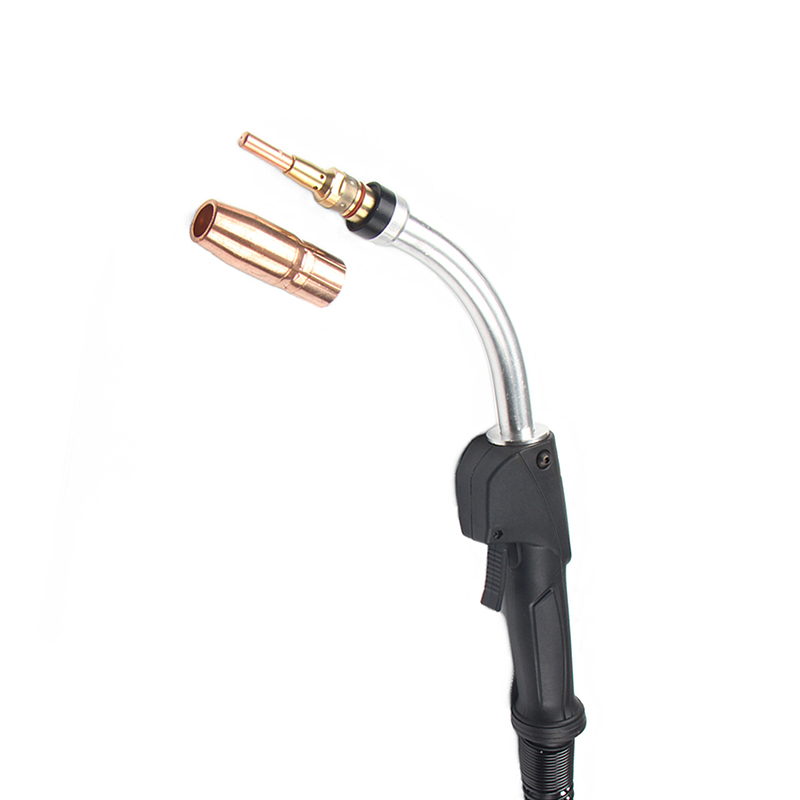
एयर-कूल्ड MIG बन्दुकहरू अधिकांश अनुप्रयोगहरूको लागि सबैभन्दा सामान्य र लागत-प्रभावी विकल्प हो। तिनीहरूले परिवेशको हावा र वेल्डिंगको समयमा उत्पन्न हुने तापलाई नष्ट गर्नको लागि संरक्षण ग्याँसको प्रवाह प्रयोग गर्छन्। यी वेल्डिङ बन्दुकहरू डिजाइनमा सरल, हल्का (केही अवस्थामा) र मर्मत गर्न सजिलो हुन्छन्, किनकि तिनीहरूलाई छुट्टै शीतलन प्रणाली आवश्यक पर्दैन।
एयर-कूल्ड बन्दुकहरू यसका लागि उपयुक्त छन्:
• हल्का देखि मध्यम-कर्तव्य वेल्डिंग (150-300 amps)
• आवधिक वा बीचमा वेल्डिंग (कम देखि मध्यम मात्रा)
• भित्री वातावरण जहाँ गर्मी अपव्यय व्यवस्थापन योग्य छ
• पोर्टेबिलिटी महत्त्वपूर्ण हुने अनुप्रयोगहरू (जस्तै, क्षेत्र मर्मत)
एयर-कूल्ड बन्दुकहरूको एउटा कमजोरी यो हो कि तिनीहरू लामो समयसम्म प्रयोग गर्दा, विशेष गरी उच्च एम्पेरेजहरूमा तातो हुन सक्छन्। यसले अपरेटरलाई असुविधा निम्त्याउन सक्छ वा बन्दुकको कम्पोनेन्टहरूलाई क्षति पुर्याउन सक्छ यदि यसको कर्तव्य चक्र भन्दा बाहिर प्रयोग गरियो भने। थप रूपमा, एयर-कूल्ड बन्दुकहरूमा बाक्लो केबलहरू हुन्छन् (तातो ह्यान्डल गर्न), जसले टाइट ठाउँहरूमा लचिलोपन घटाउन सक्छ।
वाटर-कूल्ड MIG बन्दुकहरू
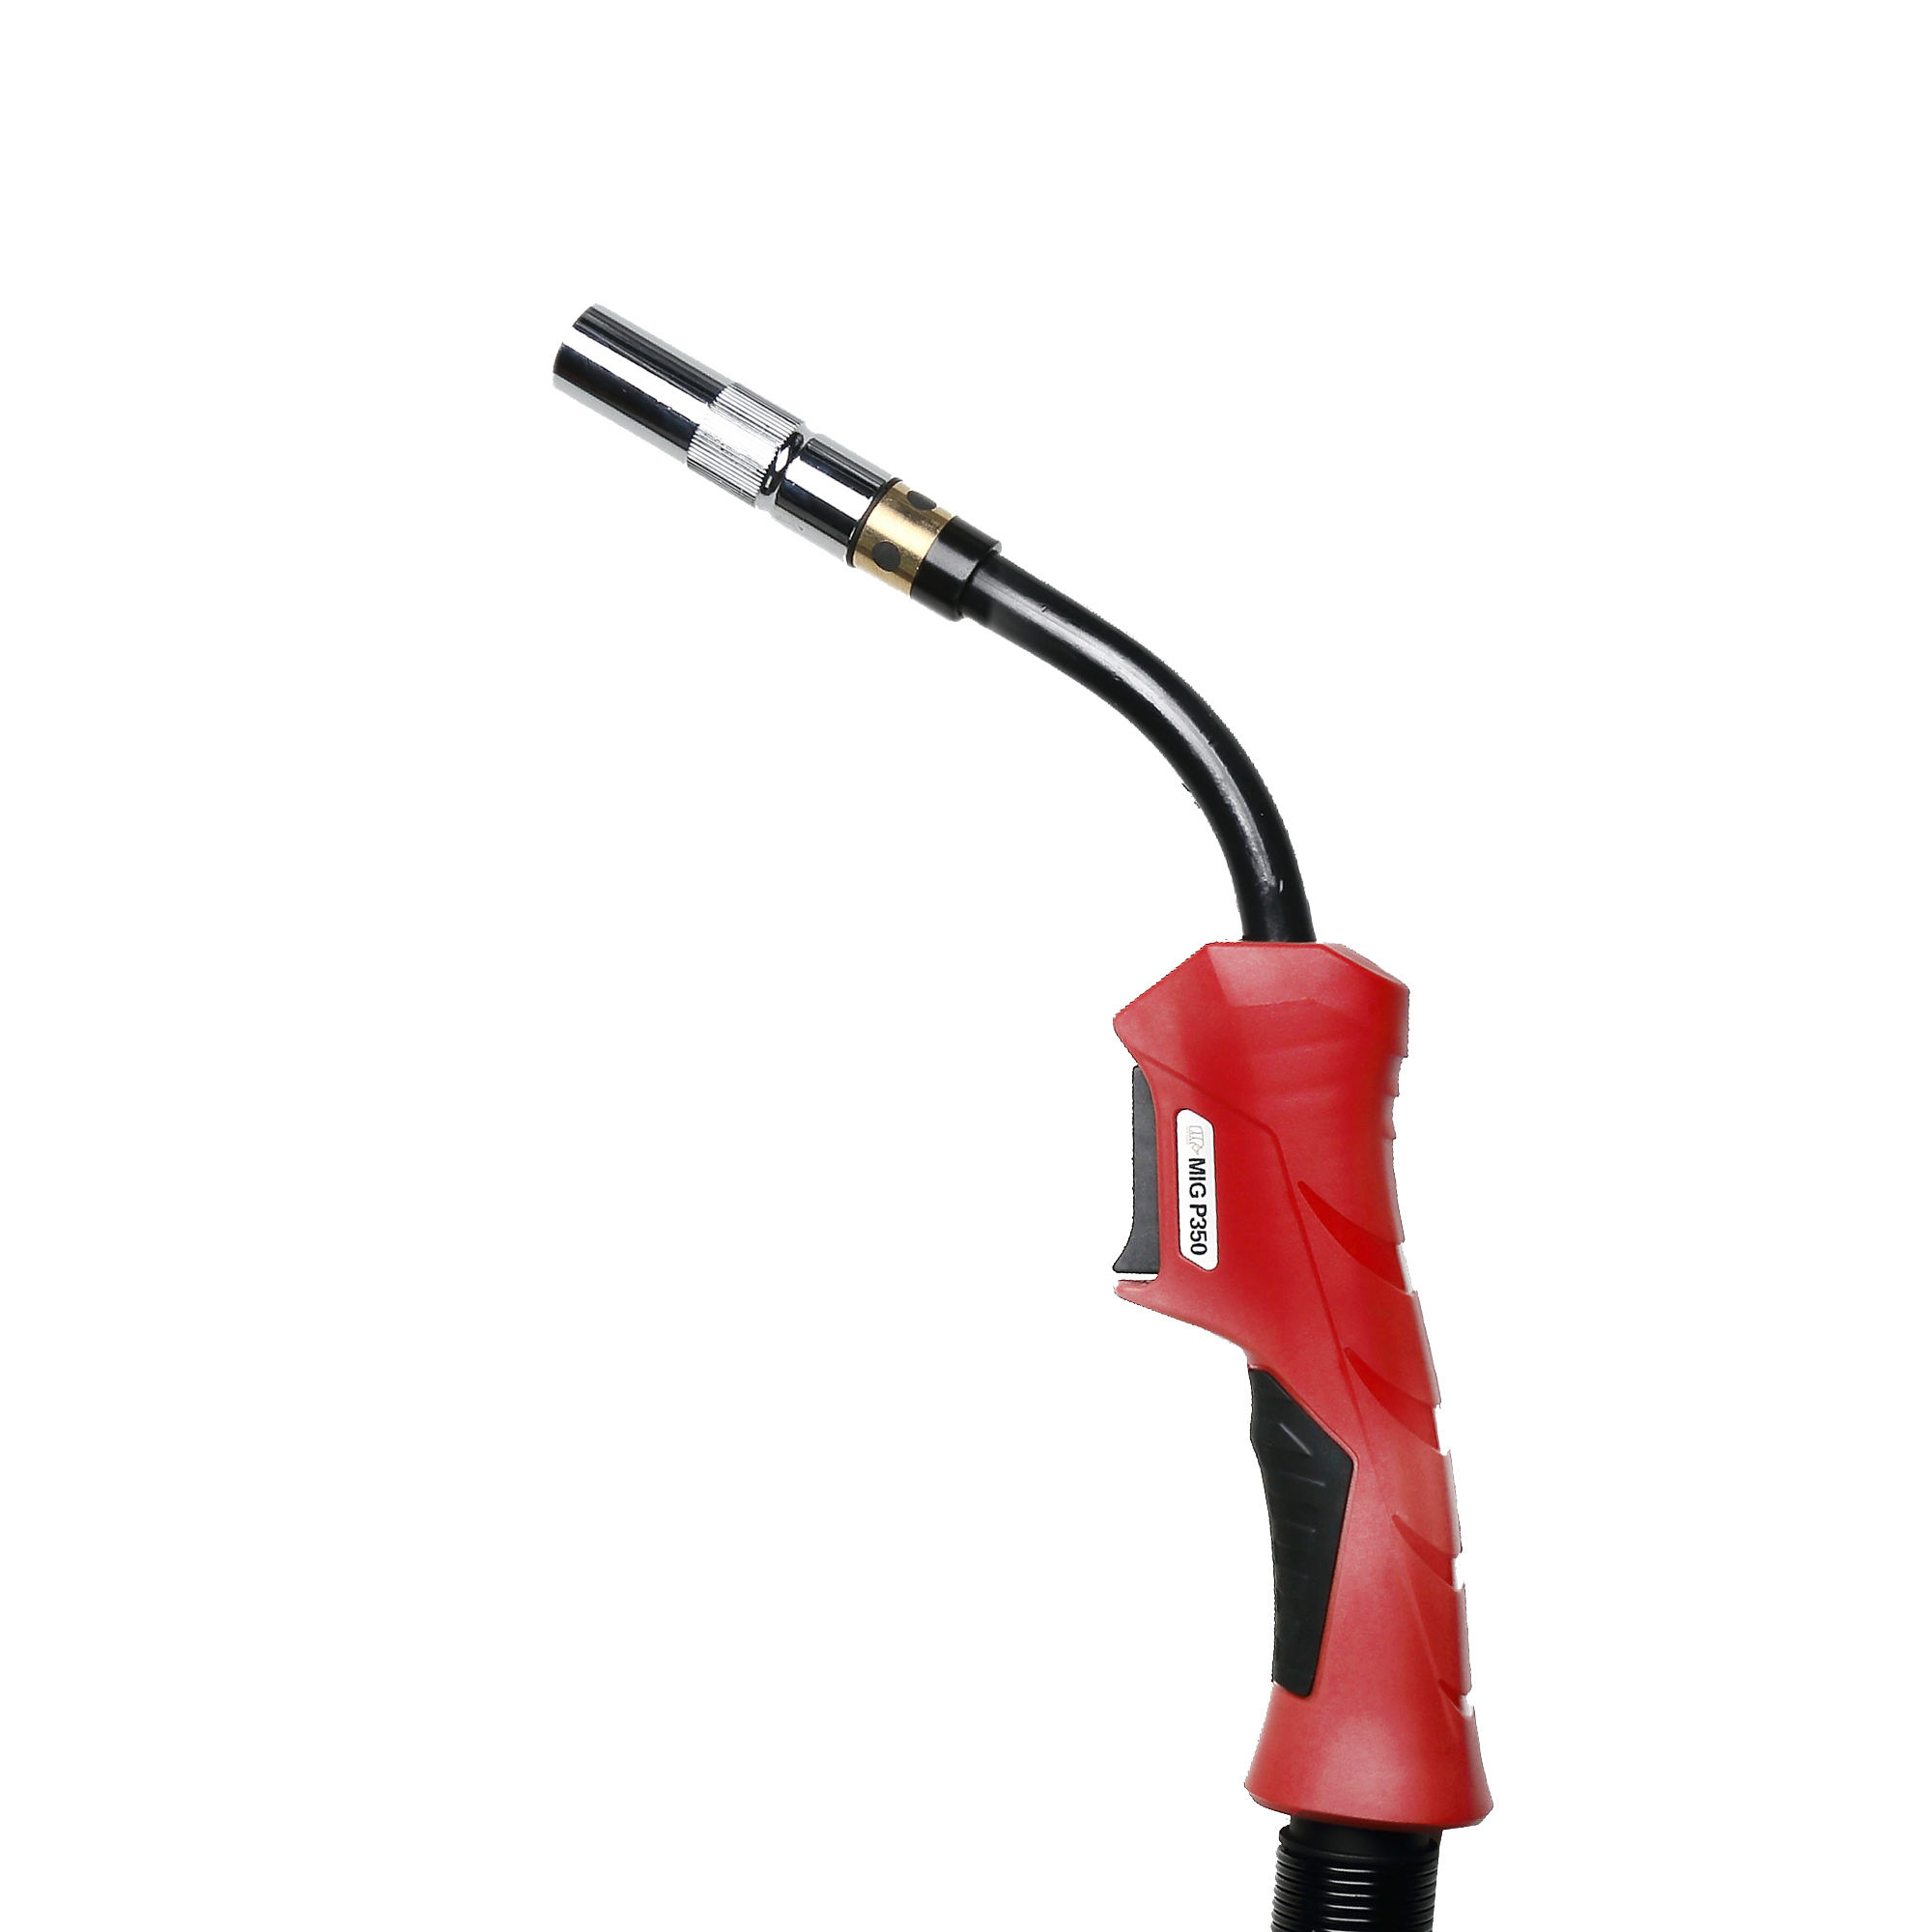
वाटर-कूल्ड MIG बन्दुकहरूले बन्द-लूप कूलिङ प्रणाली प्रयोग गर्दछ जसले बन्दुकको घाँटी र ह्यान्डलबाट पानी (वा पानी-ग्लाइकोल मिश्रण) लाई तातो हटाउनको लागि परिसंचरण गर्दछ। यी बन्दुकहरू उच्च-एम्परेज, उच्च-भोल्युम वेल्डिङको लागि डिजाइन गरिएका छन्, जहाँ एयर-कूलिङ अत्यधिक तातो हुनबाट रोक्न अपर्याप्त हुनेछ।
पानी चिसो बन्दुकहरू यसका लागि उपयुक्त छन्:
• भारी शुल्क वेल्डिंग (300-600 amps)
• निरन्तर, उच्च मात्राको वेल्डिङ (जस्तै, उत्पादन लाइनहरू)
• एपहरू जहाँ अपरेटरको आरामलाई प्राथमिकता दिइन्छ (कूलर ह्यान्डल)
• हावा परिसंचरण सीमित भएको टाइट स्पेस (तातो निर्माण चिन्ताको विषय हो)
वाटर-कूल्ड गनका मुख्य फाइदाहरू लामो समयसम्म उच्च एम्पेरेजहरू ह्यान्डल गर्ने क्षमता (उच्च कर्तव्य चक्र) र तिनीहरूको कूलर सञ्चालन, जसले अपरेटरको थकान कम गर्छ। यद्यपि, तिनीहरू धेरै महँगो, भारी छन् (कूलिङ प्रणाली र नलीको कारणले), र थप मर्मतसम्भार चाहिन्छ (जस्तै, पानीको स्तर जाँच गर्ने, ठण्डा रोक्नको लागि शीतलन प्रणाली सफा गर्ने)। उनीहरूलाई छुट्टै वाटर कूलर इकाई पनि चाहिन्छ, जसले समग्र सेटअप लागतमा थप्छ।
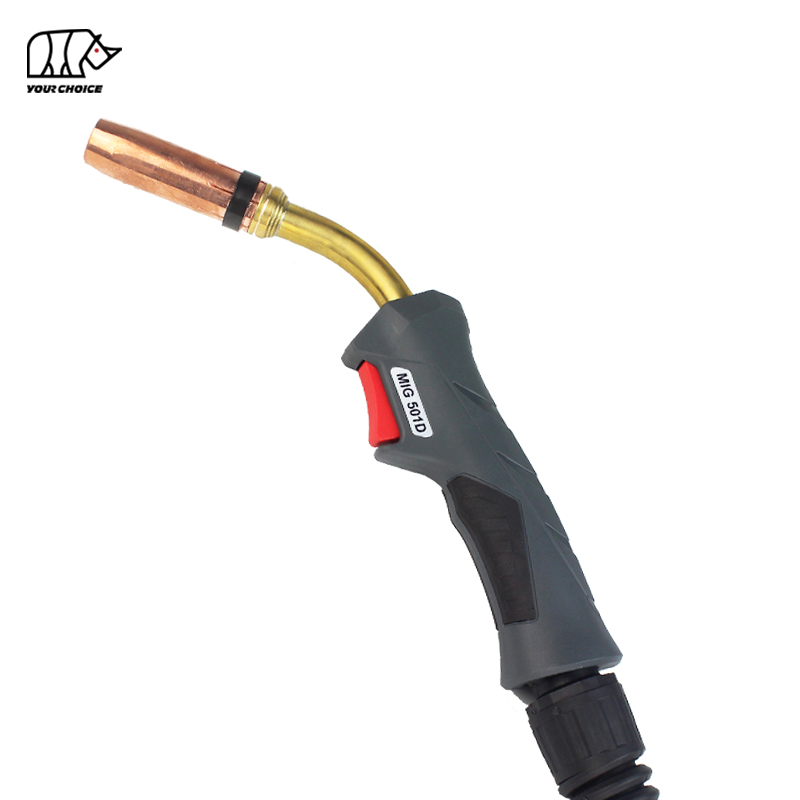
3. एम्पेरेज रेटिंग
एक MIG बन्दुकको एम्पेरेज मूल्याङ्कन अधिकतम करेन्ट हो जुन यसले अति ताप वा क्षतिलाई निरन्तरता बिना सुरक्षित रूपमा ह्यान्डल गर्न सक्छ। यो मूल्याङ्कनले वेल्डिङका लागि तातो उत्पन्न गर्ने बन्दुकको क्षमतासँग प्रत्यक्ष रूपमा सम्बन्ध राख्छ — उच्च एम्पेरेज भनेको बढी तातो हो, जुन गाढा सामग्रीका लागि आवश्यक हुन्छ।
एम्पेरेजमा आधारित बन्दुक चयन गर्दा, तपाईंले प्रयोग गर्नुहुने अधिकतम एम्पेरेजसँग मेल खाने (वा थोरै बढी) छनौट गर्न महत्त्वपूर्ण छ। आवश्यकता भन्दा कम एम्पेरेज रेटिङ भएको बन्दुकको प्रयोगले अति तताउने, समयभन्दा पहिले कम्पोनेन्ट विफलता, र खराब वेल्ड गुणस्तर निम्त्याउन सक्छ। यसको विपरित, आवश्यक भन्दा उच्च एम्पेरेज रेटिङ भएको बन्दुक प्रयोग गर्नु अनावश्यक छ र लागत बढाउन सक्छ (उच्च एम्पेरेज बन्दुकहरू अधिक महँगो हुन्छन्)।
यहाँ amperage मूल्याङ्कन र तिनीहरूका अनुप्रयोगहरूको लागि सामान्य गाइड छ:
• 150-200 amps: लाइट-ड्युटी अनुप्रयोगहरू (पातलो पाना धातु, शौक परियोजनाहरू, साना मर्मत)
• 200-300 amps: मध्यम-शुल्क अनुप्रयोगहरू (1/2 ' बाक्लो, अटोमोटिभ मर्मत, सामान्य निर्माण)
• 300-400 amps: भारी शुल्क अनुप्रयोगहरू (बाक्लो इस्पात, संरचनात्मक वेल्डिंग, औद्योगिक निर्माण)
• 400–600 amps: चरम भारी-शुल्क अनुप्रयोगहरू (ठूलो मेसिनरी, पाइपलाइन वेल्डिङ, उच्च मात्रा उत्पादन)
याद गर्नुहोस्, एम्पेरेज मूल्याङ्कन ड्यूटी चक्रसँग नजिक छ। 60% ड्युटी साइकल भएको 200-amp बन्दुकले 200 amps मा लगातार 6 मिनेट वेल्ड गर्न सक्छ, जबकि 40% ड्युटी साइकल भएको 300-amp बन्दुकले 300 amps मा 4 मिनेट मात्र वेल्ड गर्न सक्छ। तपाईंको वेल्डिङ भोल्युममा आधारित एम्पेरेज र कर्तव्य चक्र सन्तुलन गर्न निश्चित हुनुहोस्।
4. तार आकार अनुकूलता
MIG बन्दुकहरू विशेष तार आकारहरूसँग काम गर्न डिजाइन गरिएका छन्, जुन सामग्रीको मोटाई र वेल्डिङ एम्पेरेजद्वारा निर्धारण गरिन्छ। तारको साइज (इन्च वा मिलिमिटरमा नापिएको) बन्दुकको कन्ट्याक्ट टिप, लाइनर र नोजलसँग मिल्नुपर्छ ताकि तारलाई सुचारु र लगातार विद्युतीय सम्पर्क सुनिश्चित गर्न सकिन्छ।
सामान्य MIG तार आकारहरू 0.023', 0.030', 0.035', र 0.045' समावेश गर्दछ। यहाँ तपाईंको आवेदनमा तार आकार कसरी मिलाउने छ:
• ०.०२३' तार: पातलो सामग्री (२४–२० गेज), कम एम्पेरेज (४०–६० एम्पीएस), र नाजुक वेल्डिङ (जस्तै, अटोमोटिभ बडी प्यानल)का लागि उपयुक्त। ०.०२३' तारका लागि डिजाइन गरिएको कन्ट्याक्ट टिप र लाइनर चाहिन्छ।
• ०.०३०' तार: मध्यम-पातलो सामग्री (२०–१६ गेज), मध्यम एम्पेरेज (५०–१२० एम्पीएस), र सामान्य बनावटका लागि बहुमुखी। धेरै हल्कादेखि मध्यम-कर्तव्य MIG बन्दुकहरूसँग राम्रोसँग काम गर्दछ।
• ०.०३५' तार: सामान्य उद्देश्यको वेल्डिङका लागि सबैभन्दा सामान्य आकार, ३/८' बाक्लो, मध्यमदेखि उच्च एम्पेरेज (९०–२५० एम्पीएस), र संरचनात्मक स्टिल र मेसिनरी मर्मत जस्ता अनुप्रयोगहरूका लागि उपयुक्त।
• ०.०४५' तार: बाक्लो सामग्री (१/४' र माथि), उच्च एम्पेरेज (१७०–२८५ एम्पीएस), र भारी शुल्क अनुप्रयोगहरूको लागि डिजाइन गरिएको। बाक्लो तार समायोजन गर्न ठूलो सम्पर्क टिप, लाइनर र नोजल आवश्यक छ।
गलत तारको साइज प्रयोग गर्दा तार जाम (लाइनरको लागि धेरै ठूलो तार), खराब विद्युतीय सम्पर्क (सम्पर्क टिपको लागि धेरै सानो तार), वा असंगत चाप प्रदर्शन जस्ता समस्याहरू निम्त्याउन सक्छ। सधैँ बन्दुकको विनिर्देशहरू जाँच गर्नुहोस् कि यो तपाईंले प्रयोग गर्ने योजनाको तार आकारसँग उपयुक्त छ भनी सुनिश्चित गर्नुहोस्।
5. एर्गोनोमिक्स र अपरेटर कम्फर्ट
वेल्डिङ प्रायः शारीरिक रूपमा माग गर्ने कार्य हो, जसमा अपरेटरहरूलाई बन्दुकलाई लामो समयसम्म समात्न आवश्यक हुन्छ। एर्गोनोमिक रूपमा डिजाइन गरिएको MIG बन्दुकले अपरेटरको थकान कम गर्न, नियन्त्रणमा सुधार गर्न, र उत्पादकता बढाउन सक्छ - यी सबैले राम्रो वेल्ड गुणस्तरमा योगदान पुर्याउँछ।
हेर्नको लागि मुख्य एर्गोनोमिक सुविधाहरू समावेश छन्:
पकड डिजाइन
ह्यान्डल समात्न सहज हुनुपर्छ, नन-स्लिप ग्रिपको साथ जसले हातको तनाव कम गर्छ। एर्गोनोमिक ह्यान्डलहरू प्राय: हातको प्राकृतिक आकारमा फिट हुनको लागि कन्टोर गरिन्छ, लामो समयसम्म प्रयोगको क्रममा दबाब बिन्दुहरू कम गर्दै। केही ह्यान्डलहरूमा जलाउनबाट जोगाउन ताप प्रतिरोधी सामग्रीहरू पनि हुन्छन्, किनकि बन्दुक सञ्चालनको क्रममा तातो हुन सक्छ।
वजन र सन्तुलन
राम्रोसँग सन्तुलित बन्दुक चलाउन सजिलो हुन्छ, विशेष गरी ओभरहेड वा ठाडो वेल्डिङको लागि। एयर-कूल्ड बन्दुकहरू सामान्यतया पानी-कूल्ड बन्दुकहरू भन्दा हल्का हुन्छन् (कूलिंग प्रणालीको कमीको कारणले), तिनीहरूलाई गतिशीलता चाहिने अनुप्रयोगहरूको लागि राम्रो बनाउँछ। यद्यपि, केहि भारी शुल्क एयर-कूल्ड बन्दुकहरू भारी हुन सक्छ, त्यसैले खरिद गर्नु अघि वजन र सन्तुलन परीक्षण गर्न महत्त्वपूर्ण छ।
ट्रिगर डिजाइन
ट्रिगर निचोड गर्न सजिलो हुनुपर्छ, एक सहज कार्यको साथ जसलाई अत्यधिक बल आवश्यक पर्दैन। केही ट्रिगरहरूमा समायोज्य संवेदनशीलता हुन्छ, जसले अपरेटरहरूलाई उनीहरूको प्राथमिकतामा प्रतिक्रिया अनुकूलन गर्न अनुमति दिन्छ। एक टिकाउ ट्रिगर (उच्च-गुणस्तरको सामग्रीबाट बनेको) पनि महत्त्वपूर्ण छ, किनकि यो बारम्बार प्रयोगको साथ समयको साथ समाप्त हुन सक्छ।
केबल लचिलोपन
एक लचिलो केबलले राम्रो गतिशीलताको लागि अनुमति दिन्छ, विशेष गरी तंग स्थानहरूमा। अड्किएका तामा कन्डक्टरहरू भएका केबलहरू ठोस कन्डक्टरहरू भन्दा बढी लचिलो हुन्छन्, तिनीहरूलाई workpiece वरिपरि घुम्न सजिलो बनाउँदछ। थप रूपमा, टिकाउ बाहिरी ज्याकेट (जस्तै, रबर वा PVC) भएको केबलले तान्दा वा तीखो किनारहरूसँग सम्पर्क गर्दा झर्ने र आँसुको सामना गर्न सक्छ।
6. उपभोग्य वस्तु र मर्मतसम्भार
MIG बन्दुकका उपभोग्य वस्तुहरू—सम्पर्क टिप्स, नोजलहरू, लाइनरहरू, र डिफ्युजरहरू—समयसँगै खस्किन्छन् र नियमित रूपमा बदल्नुपर्छ। MIG बन्दुक छनोट गर्दा यी उपभोग्य वस्तुहरूको उपलब्धता र लागत, साथै मर्मतसम्भारको सहजतालाई विचार गर्नुपर्छ।
उपभोग्य उपलब्धता
स्थानीय आपूर्तिकर्ता वा अनलाइन खुद्रा विक्रेताहरूबाट सजिलै उपलब्ध हुने उपभोग्य वस्तुहरू भएको बन्दुक छान्नुहोस्। यदि तपाइँ प्रतिस्थापनको समाप्तिबाट बाहिर जानुहुन्छ भने कठिन-उपभोग्य वस्तुहरूले महँगो डाउनटाइम निम्त्याउन सक्छ। थप रूपमा, जेनेरिक उपभोग्य वस्तुहरू (बहु बन्दुक मोडेलहरूसँग मिल्दो) प्रायः ब्रान्ड-विशिष्ट व्यक्तिहरू भन्दा बढी किफायती हुन्छन्, त्यसैले मानक आकारको उपभोग्य वस्तुहरू प्रयोग गर्ने बन्दुक खोज्नुहोस्।
प्रतिस्थापन को सजिलो
उपभोग्य वस्तुहरू विशेष उपकरणहरूको आवश्यकता बिना प्रतिस्थापन गर्न सजिलो हुनुपर्छ। द्रुत-परिवर्तन डिजाइनको साथ बन्दुक खोज्नुहोस्, जहाँ सम्पर्क टिपहरू र नोजलहरू सेकेन्डमा हटाउन र प्रतिस्थापन गर्न सकिन्छ। यसले डाउनटाइम घटाउँछ र अपरेटरहरूलाई छिटो वेल्डिङमा फर्कन अनुमति दिन्छ।
लाइनर मर्मतसम्भार
लाइनर एक महत्वपूर्ण घटक हो जसले तारलाई फिडरबाट सम्पर्क टिपमा मार्गदर्शन गर्दछ। समय बित्दै जाँदा, लाइनरहरू फोहोर, भग्नावशेष वा तारको छालाले भरिएका हुन सक्छन्, जसले गर्दा तार जाम हुन्छ। हटाउन र सफा गर्न वा प्रतिस्थापन गर्न सजिलो लाइनरको साथ बन्दुक छान्नुहोस्। केही लाइनरहरू टेफ्लोन वा अन्य कम-घर्षण सामग्रीबाट बनेका हुन्छन्, जसले तार तान्छन् र कम मर्मत आवश्यक पर्दछ।
7. अवस्थित उपकरण संग अनुकूलता
यदि तपाइँसँग पहिले नै एक MIG वेल्डिङ पावर स्रोत र तार फिडर छ भने, तपाइँको अवस्थित उपकरणसँग मिल्दो MIG बन्दुक छनोट गर्न आवश्यक छ। MIG बन्दुकहरूले बिभिन्न प्रकारका कनेक्टरहरू (जस्तै, यूरो कनेक्टरहरू, DIN कनेक्टरहरू) पावर स्रोत र फिडरमा जोड्न प्रयोग गर्छन्। असंगत बन्दुकको प्रयोगले खराब बिजुली जडान, असंगत तार फिडिङ, वा तपाईंको उपकरणमा क्षति पुर्याउन सक्छ।
आवश्यक कनेक्टरको प्रकार निर्धारण गर्न तपाईंको पावर स्रोत र फिडरको विशिष्टताहरू जाँच गर्नुहोस्। अधिकांश मानक MIG बन्दुकहरूले यूरो कनेक्टरहरू प्रयोग गर्छन्, जुन धेरै आधुनिक वेल्डिङ उपकरणहरूसँग उपयुक्त छन्। यद्यपि, केही विशेष उपकरणहरूलाई एक विशेष कनेक्टर प्रकारको आवश्यकता हुन सक्छ, त्यसैले खरिद गर्नु अघि अनुकूलता प्रमाणित गर्न महत्त्वपूर्ण छ।
थप रूपमा, बन्दुकको भोल्टेज र एम्पेरेज दायरा तपाईंको शक्ति स्रोतको क्षमताहरूसँग मेल खान्छ भनेर सुनिश्चित गर्नुहोस्। तपाईंको पावर स्रोत भन्दा उच्च एम्पेरेज मूल्याङ्कन भएको बन्दुकलाई यसको पूर्ण क्षमतामा प्रयोग गर्न सकिँदैन, जबकि कम मूल्याङ्कन भएको बन्दुकले शक्ति स्रोतको आउटपुट ह्यान्डल गर्न सक्षम नहुन सक्छ।
अद्वितीय अनुप्रयोगको लागि विशेषीकृत MIG बन्दुकका प्रकारहरूs
मानक एयर-कूल्ड र वाटर-कूल्ड MIG बन्दुकहरूका अतिरिक्त, त्यहाँ विशेष अनुप्रयोगहरूको लागि डिजाइन गरिएका विशेष प्रकारका बन्दुकहरू छन्। यी बुझ्दा तपाईंलाई अद्वितीय वेल्डिङ आवश्यकताहरूको लागि सही उपकरण छनौट गर्न मद्दत गर्न सक्छ।
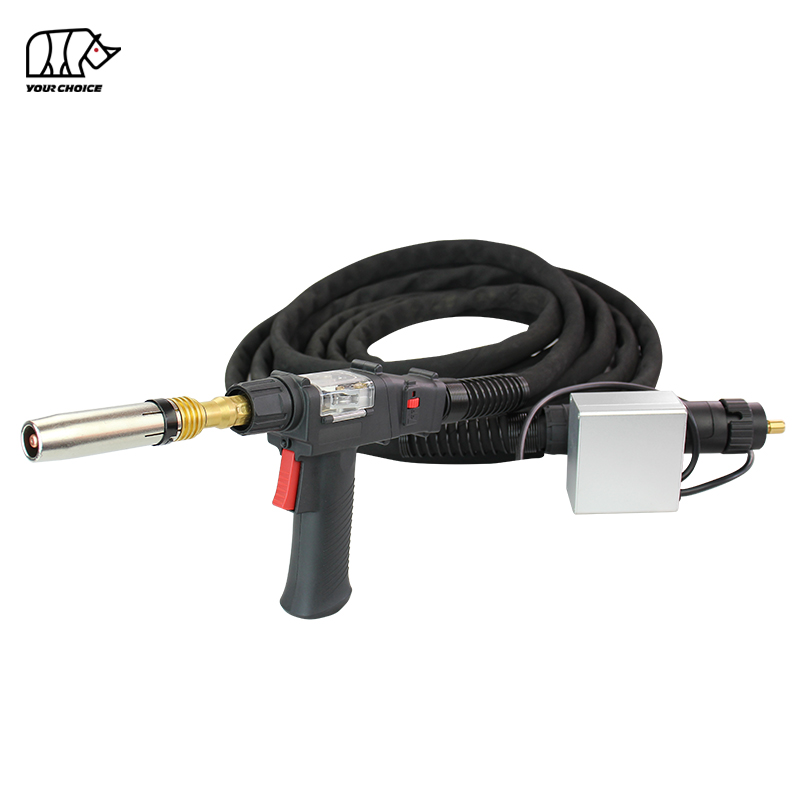
पुश-पुल MIG बन्दुकहरू
पुश-पुल MIG बन्दुकहरू नरम, सजिलै विकृत तारहरू - जस्तै एल्युमिनियम वा स्टेनलेस स्टील वेल्डिंगको लागि डिजाइन गरिएको हो। यी तारहरूले मानक बन्दुकहरूमा जाम वा किंक गर्न सक्छन् (जसले तार खुवाउन 'पुश' प्रणाली प्रयोग गर्दछ), त्यसैले पुश-पुल गनहरूले तारलाई सहज रूपमा खुवाउन पुश मोटर (फिडरमा) र पुल मोटर (बंदुकमा) को संयोजन प्रयोग गर्दछ।
पुश-पुल बन्दुकहरू यसका लागि उपयुक्त छन्:
• वेल्डिङ एल्युमिनियम (नरम तार जसलाई निरन्तर खुवाउन आवश्यक छ)
• फिडरबाट लामो दूरीमा वेल्डिङ (केही मोडेलहरू ५० फिटसम्म पुग्न सक्छन्)
• अनुप्रयोगहरू जहाँ तार फिडिङ एकरूपता महत्त्वपूर्ण छ (जस्तै, सटीक वेल्डिंग)
यी बन्दुकहरू एयर-कूल्ड र वाटर-कूल्ड डिजाइनहरूमा उपलब्ध छन्, तिनीहरूलाई एम्पेरेज आवश्यकताहरूको दायराको लागि उपयुक्त बनाउँदै। यद्यपि, तिनीहरू मानक बन्दूकहरू भन्दा महँगो छन् र थप मर्मतसम्भार चाहिन्छ (पुल मोटरको कारण)।
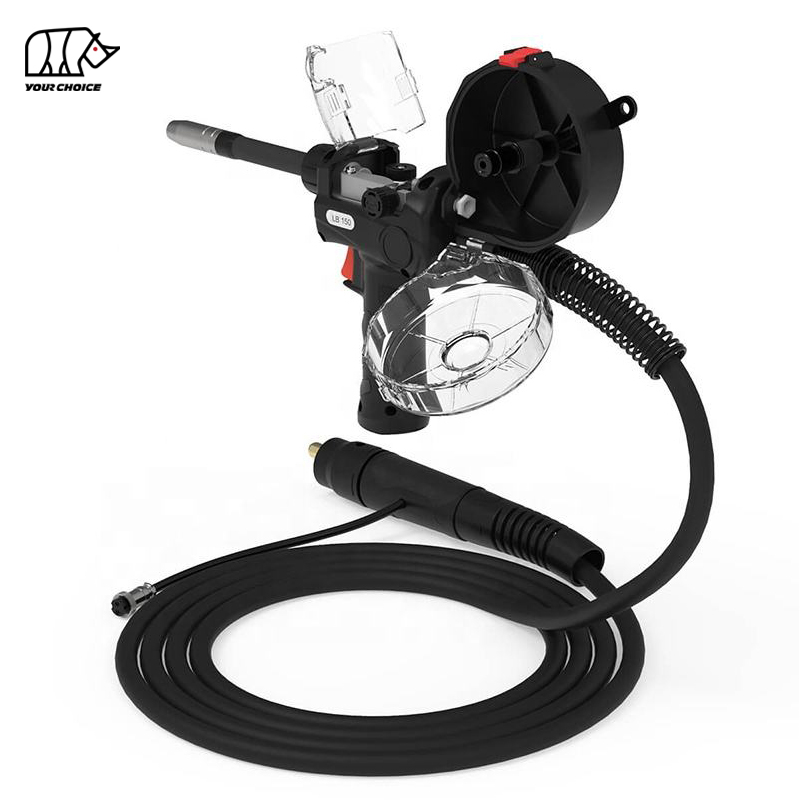
स्पूल गन MIG बन्दुकहरू
स्पूल गनहरू पुश-पुल गनको एक प्रकार हो जहाँ तार स्पूल सिधै बन्दुकमा माउन्ट गरिन्छ। यसले लामो तार फिडर केबलको आवश्यकतालाई हटाउँछ, बन्दुकलाई थप पोर्टेबल बनाउँछ र तार तान्नु कम गर्छ। स्पूल गनहरू एल्युमिनियम वेल्डिङका लागि उपयुक्त छन्, किनकि तिनीहरूले छोटो तार मार्गहरू (ज्यामिङ घटाउने) अनुमति दिन्छन् र टाइट स्पेसहरूमा चलाउन सजिलो हुन्छ।
स्पूल गनहरू सामान्यतया मोटर वाहन मर्मत, डुङ्गा निर्माण, र अन्य अनुप्रयोगहरूमा प्रयोग गरिन्छ जहाँ पोर्टेबिलिटी र तार फिडिङ स्थिरता महत्त्वपूर्ण हुन्छ। तिनीहरू शौकहरूका लागि साना, हल्का वजनका मोडेलहरू र औद्योगिक प्रयोगका लागि ठूला, भारी शुल्क मोडेलहरूमा उपलब्ध छन्।
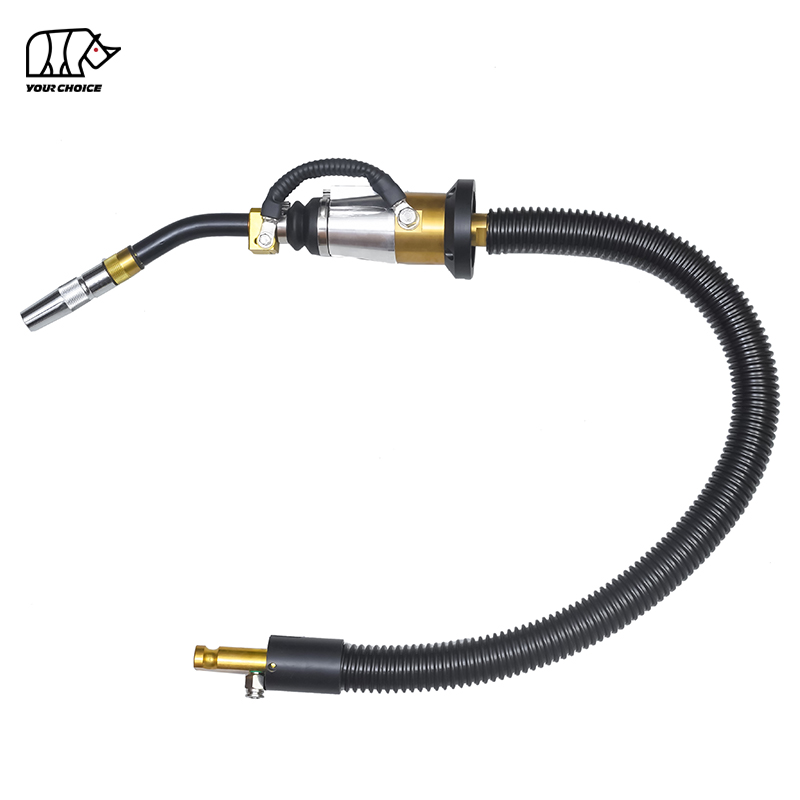
रोबोटिक MIG बन्दुकहरू
रोबोट MIG बन्दुकहरू स्वचालित वेल्डिङ प्रणाली (रोबोटिक हतियार) को लागि डिजाइन गरिएको हो। यी बन्दुकहरू रोबोटिक वेल्डिङको दोहोरिने गतिको सामना गर्नका लागि बनाइएका हुन्छन् र प्रायः पानी चिसो हुन्छन् (उच्च मात्रा, निरन्तर सञ्चालनका लागि)। तिनीहरूले टिकाऊ कम्पोनेन्टहरू, सटीक तार फिडिङ, र रोबोट नियन्त्रण प्रणालीहरूसँग अनुकूलता सुविधा दिन्छ।
रोबोटिक MIG बन्दुकहरू उच्च-भोल्युम, लगातार वेल्डिङको लागि निर्माण सुविधाहरूमा प्रयोग गरिन्छ - जस्तै मोटर वाहन उत्पादन लाइनहरू वा उपकरण निर्माण। तिनीहरू म्यानुअल वेल्डिंगको लागि उपयुक्त छैनन् र विशेष सेटअप र मर्मत आवश्यक पर्दछ।
सबै गल्तीहरूMIG बन्दुक छनोट गर्दा बेवास्ता गर्नु पर्ने
सावधानीपूर्वक विचार गर्दा पनि, MIG बन्दुक चयन गर्दा गल्ती गर्न सजिलो छ। तल सबैभन्दा सामान्य हानिहरू छन् र तिनीहरूलाई कसरी बच्ने:
1. गलत एम्पेरेज मूल्याङ्कन छनौट गर्दै
सबैभन्दा सामान्य गल्तीहरू मध्ये एक एम्पेरेज मूल्याङ्कनको साथ बन्दुक चयन गर्नु हो जुन तपाईंको आवेदनसँग मेल खाँदैन। बाक्लो सामग्रीको लागि कम एम्पेरेज बन्दुकको प्रयोगले कमजोर प्रवेश र कमजोर वेल्डको परिणाम दिन्छ, जबकि पातलो सामग्रीको लागि उच्च-एम्परेज बन्दुकको प्रयोगले जलन र वार्पिङ निम्त्याउँछ। सधैँ बन्दुकको एम्पेरेजलाई सामग्रीको मोटाई र वेल्डिङ भोल्युमसँग मिलाउनुहोस्।
2. कर्तव्य चक्रलाई बेवास्ता गर्दै
धेरै वेल्डरहरू केवल एम्पेरेजमा फोकस गर्छन् र कर्तव्य चक्रलाई बेवास्ता गर्छन्। उच्च एम्पेरेज रेटिङ भएको तर कम ड्युटी साइकल भएको बन्दुक निरन्तर वेल्डिङको क्रममा छिट्टै तातो हुन्छ, जसले गर्दा डाउनटाइम र कम्पोनेन्ट नोक्सान हुन्छ। तपाईंको वेल्डिङ भोल्युमसँग मेल खाने ड्युटी साइकल भएको बन्दुक छनोट गर्न निश्चित हुनुहोस् (तपाईले निरन्तर वेल्ड कति समय गर्नुहुन्छ)।
3. एर्गोनोमिक्सलाई बेवास्ता गर्दै
एर्गोनोमिक्स प्रायः सोचाइ हो, तर खराब डिजाइन गरिएको बन्दुकले अपरेटरको थकान, कम नियन्त्रण, र चोटपटक पनि निम्त्याउन सक्छ। एर्गोनोमिक बन्दुकमा लगानी गर्दा दीर्घकालीन रूपमा उत्पादकता र वेल्ड गुणस्तर सुधार हुनेछ। बन्दुकको ग्रिप, तौल र ब्यालेन्सलाई खरिद गर्नु अघि यसलाई विस्तारित प्रयोगको लागि सहज छ भनी सुनिश्चित गर्नुहोस्।
4. अनदेखी अनुकूलता
सबै MIG बन्दुकहरू सबै वेल्डिङ उपकरणहरूसँग मिल्दो छ भनी मान्नु एक महँगो गल्ती हो। सधैँ आफ्नो अवस्थित पावर स्रोत र फिडरसँग कनेक्टरको प्रकार, भोल्टेज र एम्पेरेज अनुकूलता जाँच गर्नुहोस्। एक असंगत बन्दूक प्रयोग गर्नाले तपाइँको उपकरणलाई क्षति पुर्याउन सक्छ र खराब प्रदर्शनको परिणाम हो।
5. एक्लै मूल्य मा आधारित छनोट
जबकि बजेट एक महत्त्वपूर्ण विचार हो, सस्तो MIG बन्दुक छनोट गर्दा लामो समय मा उच्च लागत निम्त्याउन सक्छ। कम गुणस्तरका बन्दुकहरू बिग्रने सम्भावना बढी हुन्छ, बारम्बार उपभोगयोग्य प्रतिस्थापन आवश्यक हुन्छ, र कमजोर वेल्डहरू उत्पादन गरिन्छ। तपाईंको एप्लिकेसनको आवश्यकताहरू पूरा गर्ने उच्च-गुणस्तरको बन्दुकमा लगानी गर्नुहोस् - यसले तपाईंलाई समयसँगै मर्मत र प्रतिस्थापनमा पैसा बचत गर्नेछ।
दायाँ MIG बन्दुक छनौट गर्न चरण-दर-चरण गाइड
संक्षेपमा, तपाइँको आवेदनको लागि उत्तम MIG बन्दुक चयन गर्न मद्दत गर्नको लागि यहाँ एक चरण-दर-चरण प्रक्रिया छ:
चरण 1: तपाइँको आवेदन परिभाषित गर्नुहोस्
तपाईंको वेल्डिङ परियोजनाको विवरणहरू रूपरेखा गरेर सुरु गर्नुहोस्: सामग्रीको प्रकार र मोटाई, वेल्डिङ वातावरण (इनडोर/आउटडोर, टाइट स्पेस), वेल्डिङको मात्रा (कहिलेकाहीं बनाम निरन्तर), र इच्छित वेल्ड गुणस्तर। यसले तपाइँलाई तपाइँको बन्दुक को लागी प्रमुख आवश्यकताहरु लाई कम गर्न मद्दत गर्नेछ।
चरण २: एम्पेरेज र ड्युटी साइकल आवश्यकताहरू निर्धारण गर्नुहोस्
तपाईंको सामग्री मोटाई र वेल्डिंग भोल्युमको आधारमा, एम्पेरेज मूल्याङ्कन र कर्तव्य चक्र चयन गर्नुहोस् जुन तपाईंको आवश्यकताहरूसँग पङ्क्तिबद्ध छ। पातलो सामग्री र कहिलेकाहीं वेल्डिंगको लागि, 30-50% शुल्क चक्रको साथ 150-200 amp बन्दुक पर्याप्त छ। बाक्लो सामग्री र निरन्तर वेल्डिंगको लागि, 60%+ ड्युटी चक्रको साथ 300+ amp बन्दुक राम्रो छ।
चरण 3: एयर-कूल्ड र वाटर-कूल्ड बीच छनौट गर्नुहोस्
यदि तपाईं हल्कादेखि मध्यम-कर्तव्य वेल्डिङ गर्दै हुनुहुन्छ, पोर्टेबिलिटी चाहिन्छ, वा सीमित बजेट छ भने एयर-कूल्ड चयन गर्नुहोस्। यदि तपाईं भारी शुल्क, उच्च-भोल्युम वेल्डिङ गर्दै हुनुहुन्छ वा कूलर, थप आरामदायी बन्दूक चाहिन्छ भने पानी-कुल्ड छनौट गर्नुहोस्।
चरण 4: तार आकार अनुकूलता सुनिश्चित गर्नुहोस्
बन्दुकको कन्ट्याक्ट टिप, लाइनर र नोजललाई तपाईंले प्रयोग गर्ने योजनाको तार साइजमा मिलाउनुहोस्। सामान्य तार आकारहरू 0.023', 0.030', 0.035', र 0.045' हुन्—तपाईँको सामग्रीको मोटाई र एम्पेरेजलाई राम्रोसँग मिल्ने साइज छान्नुहोस्।
चरण 5: एर्गोनोमिक्सलाई प्राथमिकता दिनुहोस्
बन्दुकको ग्रिप, तौल, सन्तुलन, र ट्रिगर डिजाइनलाई विस्तारित प्रयोगको लागि सहज छ भनी सुनिश्चित गर्न परीक्षण गर्नुहोस्। नन-स्लिप ग्रिपहरू, तातो-प्रतिरोधी ह्यान्डलहरू, र लचिलो केबलहरू जस्ता सुविधाहरू खोज्नुहोस्।
चरण 6: अवस्थित उपकरण संग अनुकूलता जाँच गर्नुहोस्
बन्दुकको कनेक्टर प्रकार, भोल्टेज र एम्पेरेज दायरा तपाईंको पावर स्रोत र फिडरसँग मिल्दो छ भनी प्रमाणित गर्नुहोस्। यसले क्षतिलाई रोक्न र इष्टतम प्रदर्शन सुनिश्चित गर्नेछ।
चरण 7: उपभोग्य वस्तुहरू र मर्मतसम्भारलाई विचार गर्नुहोस्
सजिलै उपलब्ध, किफायती उपभोग्य वस्तुहरू र सजिलो मर्मतसम्भार (छिटो-परिवर्तन सम्पर्क सुझावहरू, हटाउन सकिने लाइनरहरू) भएको बन्दुक छनोट गर्नुहोस्। यसले डाउनटाइम र दीर्घकालीन लागतहरू कम गर्नेछ।
चरण 8: विशेषीकृत विकल्पहरूको मूल्याङ्कन गर्नुहोस् (यदि आवश्यक छ भने)
यदि तपाईं एल्युमिनियम, स्टेनलेस स्टील, वा टाइट स्पेसहरूमा काम गर्दै हुनुहुन्छ भने, विशेष बन्दुकहरू जस्तै पुश-पुल वा स्पूल गनहरू विचार गर्नुहोस्। स्वचालित वेल्डिङको लागि, रोबोट MIG बन्दुक छान्नुहोस्।
निष्कर्ष n
सही MIG बन्दुक छनोट गर्नु एक महत्वपूर्ण निर्णय हो जसले वेल्डको गुणस्तर, उत्पादकता र लागत दक्षतालाई असर गर्छ। तपाईंको एप्लिकेसनको अद्वितीय आवश्यकताहरूमा फोकस गरेर-सामग्रीको प्रकार र मोटाई, वेल्डिंग भोल्युम, वातावरण, र अवस्थित उपकरणहरू-तपाईं विकल्पहरूलाई कम गर्न सक्नुहुन्छ र आफ्नो आवश्यकताहरू पूरा गर्ने बन्दुक चयन गर्न सक्नुहुन्छ। एम्पेरेज, ड्यूटी साइकल, कूलिङ प्रकार, तार आकार अनुकूलता, र एर्गोनोमिक्सलाई प्राथमिकता दिन नबिर्सनुहोस्, र एक्लै मूल्यको आधारमा छनौट गर्ने वा अनुकूलतालाई बेवास्ता गर्ने जस्ता सामान्य गल्तीहरूलाई बेवास्ता गर्नुहोस्।
उच्च-गुणस्तरको MIG बन्दुक भनेको लामो समयसम्म भुक्तानी गर्ने, डाउनटाइम घटाउने, वेल्डको स्थिरतामा सुधार गर्ने र वेल्डिङ प्रक्रियालाई अझ प्रभावकारी र सहज बनाउने लगानी हो। यस गाइडमा उल्लिखित चरणहरू पछ्याएर, तपाईंले आफ्नो आवेदनको लागि सही MIG बन्दुक चयन गर्न सक्नुहुन्छ र हरेक पटक व्यावसायिक परिणामहरू प्राप्त गर्न सक्नुहुन्छ।
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių






