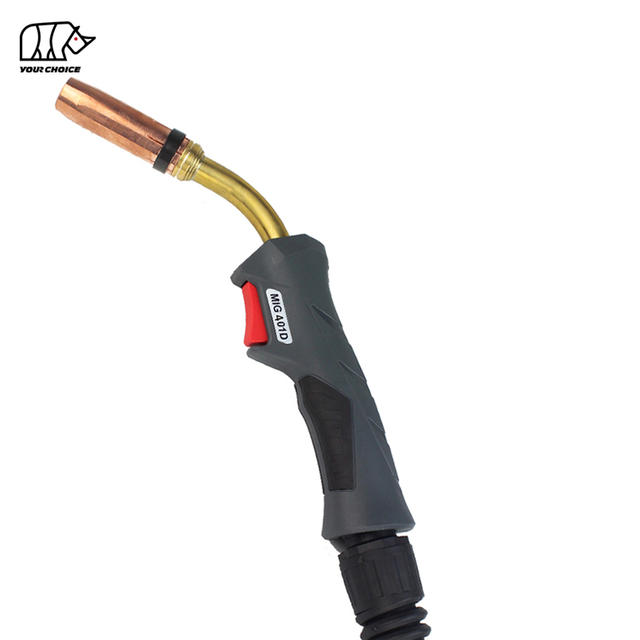
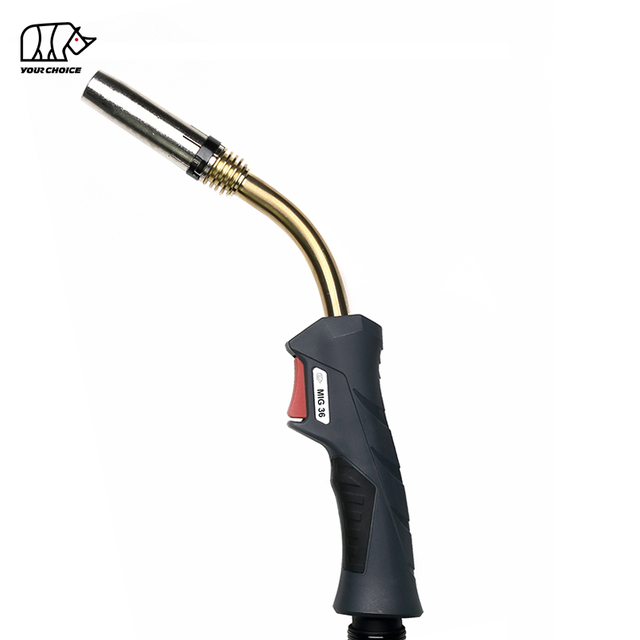
Spawanie metalem w gazie obojętnym (MIG), znane również jako spawanie łukiem gazowo-metalowym (GMAW), to jeden z najbardziej wszechstronnych i powszechnie stosowanych procesów spawalniczych w różnych gałęziach przemysłu — od naprawy i budownictwa samochodowego, po produkcję i projekty hobbystyczne. Sercem każdego udanego spawania MIG jest wysokiej jakości uchwyt MIG: narzędzie dostarczające drut elektrodowy, gaz osłonowy i prąd elektryczny do złącza spawanego. Wybór odpowiedniego uchwytu MIG to nie tylko kwestia wybrania narzędzia z półki; jest to decyzja, która bezpośrednio wpływa na jakość spoiny, produktywność, komfort operatora i długoterminową efektywność kosztową. Dzięki szerokiej gamie dostępnych opcji — różniących się rozmiarem, natężeniem prądu, typem chłodzenia i konstrukcją — wybór idealnego uchwytu MIG do konkretnego zastosowania może wydawać się przytłaczający. W tym przewodniku omówiono najważniejsze czynniki, które należy wziąć pod uwagę, typowe pułapki, których należy unikać, oraz szczegółowe porady, które pomogą Ci dokonać świadomego wyboru, dostosowanego do Twoich potrzeb spawalniczych.
Zrozumienie podstaw uchwytów MIG
Przed przystąpieniem do procesu selekcji konieczne jest zapoznanie się z podstawowymi funkcjami i elementami uchwytu MIG. Uchwyt MIG służy jako interfejs pomiędzy spawaczem, źródłem prądu i przedmiotem obrabianym. Jego podstawową rolą jest wprowadzenie drutu elektrodowego topliwego (drut MIG) do jeziorka spawalniczego, dostarczenie stałego prądu elektrycznego do wytworzenia łuku i skierowanie gazu osłonowego w celu ochrony spoiny przed zanieczyszczeniami atmosferycznymi, takimi jak tlen i azot, które mogą osłabić złącze lub spowodować defekty, takie jak porowatość i pęknięcia.
Kluczowe elementy A Uchwyt MIG składa się z rękojeści (ergonomiczny uchwyt), spustu (steruje łukiem i podawaniem drutu), dyszy (kieruje gaz osłonowy), końcówki prądowej (przekazuje prąd elektryczny do drutu), prowadnicy (prowadzi drut od podajnika do końcówki prądowej) oraz zespołu kabla (mieści drut, przewód gazowy i przewody elektryczne). Każdy element odgrywa kluczową rolę w działaniu uchwytu, a różnice w konstrukcji uwzględniają różne scenariusze spawania.
Uchwyty MIG nie są uniwersalne. Właściwy pistolet dla hobbystów zajmujących się spawaniem cienkich blach będzie się znacznie różnić od pistoletu używanego do ciężkich zastosowań przemysłowych, takich jak spawanie grubych stalowych belek lub dużych elementów maszyn. Rozumiejąc unikalne wymagania aplikacji, możesz zawęzić opcje i wybrać pistolet, który optymalizuje wydajność i minimalizuje przestoje.
Kluczowe czynniki, które należy wziąć pod uwagę przy wyborze uchwytu MIG
Wybór uchwytu MIG wymaga systematycznego podejścia, skupiającego się na czynnikach bezpośrednio związanych z danym zastosowaniem spawania. Poniżej znajdują się najważniejsze uwagi, które pomogą Ci podjąć decyzję, uporządkowane według priorytetów.
1. Wymagania dotyczące aplikacji spawalniczych
Podstawą wyboru uchwytu MIG jest konkretne zastosowanie spawalnicze. Zacznij od zdefiniowania szczegółów projektu, ponieważ od tego będą zależeć niezbędne możliwości broni. Rozważ następujące podczynniki:
Rodzaj i grubość materiału
Rodzaj i grubość spawanego materiału to najważniejsze czynniki decydujące o wyborze uchwytu MIG. Różne materiały (np. stal, aluminium, stal nierdzewna) i różne grubości wymagają różnych poziomów ciepła, rozmiaru drutu i gazu osłonowego – wszystko to wpływa na konstrukcję pistoletu.
W przypadku cienkich materiałów (o grubości od 0,024 cala do 1/8 cala), takich jak blacha używana w karoserii samochodowej lub projektach hobbystycznych, wystarczający jest lekki uchwyt MIG o niższym natężeniu prądu. Materiały te wymagają mniej ciepła, aby uniknąć wypaczenia lub przepalenia, więc pistolet o natężeniu 150–200 A będzie dobrze działać. Na przykład spawanie stali miękkiej o średnicy 24 mm drutem o średnicy 0,023 cala będzie dobrze pasować do uchwytu 150 A, ponieważ dostarcza wystarczającą ilość ciepła, aby utworzyć mocną spoinę bez uszkodzenia materiału.
W przypadku grubszych materiałów (1/8' do 1/2' lub więcej), takich jak stal konstrukcyjna lub części ciężkich maszyn, niezbędny jest wytrzymały pistolet o większym natężeniu. Zastosowania te wymagają większej ilości ciepła, aby całkowicie wniknąć w materiał, dlatego idealnym rozwiązaniem będzie pistolet o natężeniu 250–600 A. Na przykład spawanie stali miękkiej 3/8 cala drutem o średnicy 0,035 cala wymagałoby pistoletu o natężeniu 250–300 A, aby zapewnić prawidłowe stopienie.
Aluminium i stal nierdzewna stanowią wyjątkowe wyzwania. Aluminium to miękki materiał przewodzący ciepło, który do płynnego podawania miękkiego drutu wymaga uchwytu MIG typu push-pull (omówione później), podczas gdy stal nierdzewna wymaga uchwytu kompatybilnego z gazem osłonowym Tri-Mix (90% He/7,5% Ar/2,5% CO₂), aby zapobiec utlenianiu i utrzymać odporność na korozję.
Środowisko spawalnicze
Środowisko, w którym będziesz spawać, również ma wpływ na wybór uchwytu MIG. Zastanów się, czy będziesz spawać w pomieszczeniach zamkniętych, na zewnątrz, w ciasnych przestrzeniach czy w trudnych warunkach przemysłowych.
Spawanie w pomieszczeniach zamkniętych (np. w warsztacie lub zakładzie produkcyjnym) zazwyczaj pozwala na większą elastyczność, ponieważ nie trzeba zmagać się z wiatrem ani ekstremalnymi warunkami pogodowymi. Tutaj może wystarczyć standardowy pistolet chłodzony powietrzem, ponieważ kontrolowane środowisko pomaga w odprowadzaniu ciepła.
Spawanie na zewnątrz stwarza wyzwania, zwłaszcza wiatr, który może zakłócać przepływ gazu osłonowego i zanieczyszczać spoinę. W takim przypadku zalecany jest pistolet z większą dyszą lub soczewką gazową (która poprawia pokrycie gazem). Dodatkowo, jeśli spawasz w zapylonym lub zanieczyszczonym środowisku (np. na placach budowy), pistolet z osłoną ochronną lub uszczelnionymi elementami pomoże zapobiec zatykaniu się i uszkodzeniom.
Wąskie przestrzenie (np. wewnątrz maszyn lub w ciasnych narożnikach) wymagają uchwytu MIG z elastyczną szyjką lub małej, kompaktowej konstrukcji. Szyjki typu „gęsia szyja” (dostępne pod różnymi kątami, np. 45° lub 90°) pozwalają na lepszy dostęp do trudno dostępnych miejsc, zapewniając utrzymanie właściwej pozycji spoiny i widoczności.
Objętość spawania i cykl pracy
Ilość wykonywanego spawania (jak często i jak długo spawasz w sposób ciągły) określa wymagany cykl pracy uchwytu. Cykl pracy to procent czasu, przez który pistolet może pracować przy maksymalnym natężeniu bez przegrzania, mierzony w ciągu 10 minut. Na przykład 60% cykl pracy przy 200 A oznacza, że uchwyt może spawać nieprzerwanie przez 6 z 10 minut, zanim będzie musiał ostygnąć.
Hobbyści lub spawacze okazjonalni (spawający krótkimi seriami) mogą używać pistoletu o niższym cyklu pracy (30–50%), ponieważ nie będą spawać w sposób ciągły przez długi czas. Zawodowi spawacze lub osoby pracujące przy projektach o dużej objętości (np. na liniach produkcyjnych) potrzebują pistoletu o wyższym cyklu pracy (60% lub więcej), aby uniknąć częstego przegrzania i przestojów.
Należy pamiętać, że cykl pracy jest bezpośrednio powiązany z natężeniem prądu: uchwyty o większym natężeniu mają zazwyczaj krótsze cykle pracy (ponieważ wytwarza się więcej ciepła), dlatego należy zrównoważyć zapotrzebowanie na natężenie prądu z objętością spawania. Na przykład uchwyt 300 A z cyklem pracy 60% nadaje się do spawania dużą ilością prądu przy umiarkowanym natężeniu, podczas gdy uchwyt 400 A z cyklem pracy 40% jest lepszy do krótkich serii spawania w wysokiej temperaturze.
2. Typ uchwytu MIG: chłodzony powietrzem lub chłodzony wodą
Uchwyty MIG są dostępne z dwoma podstawowymi rodzajami chłodzenia: chłodzonym powietrzem i chłodzonym wodą. Wybór między nimi zależy od potrzeb w zakresie natężenia prądu, objętości spawania i środowiska.
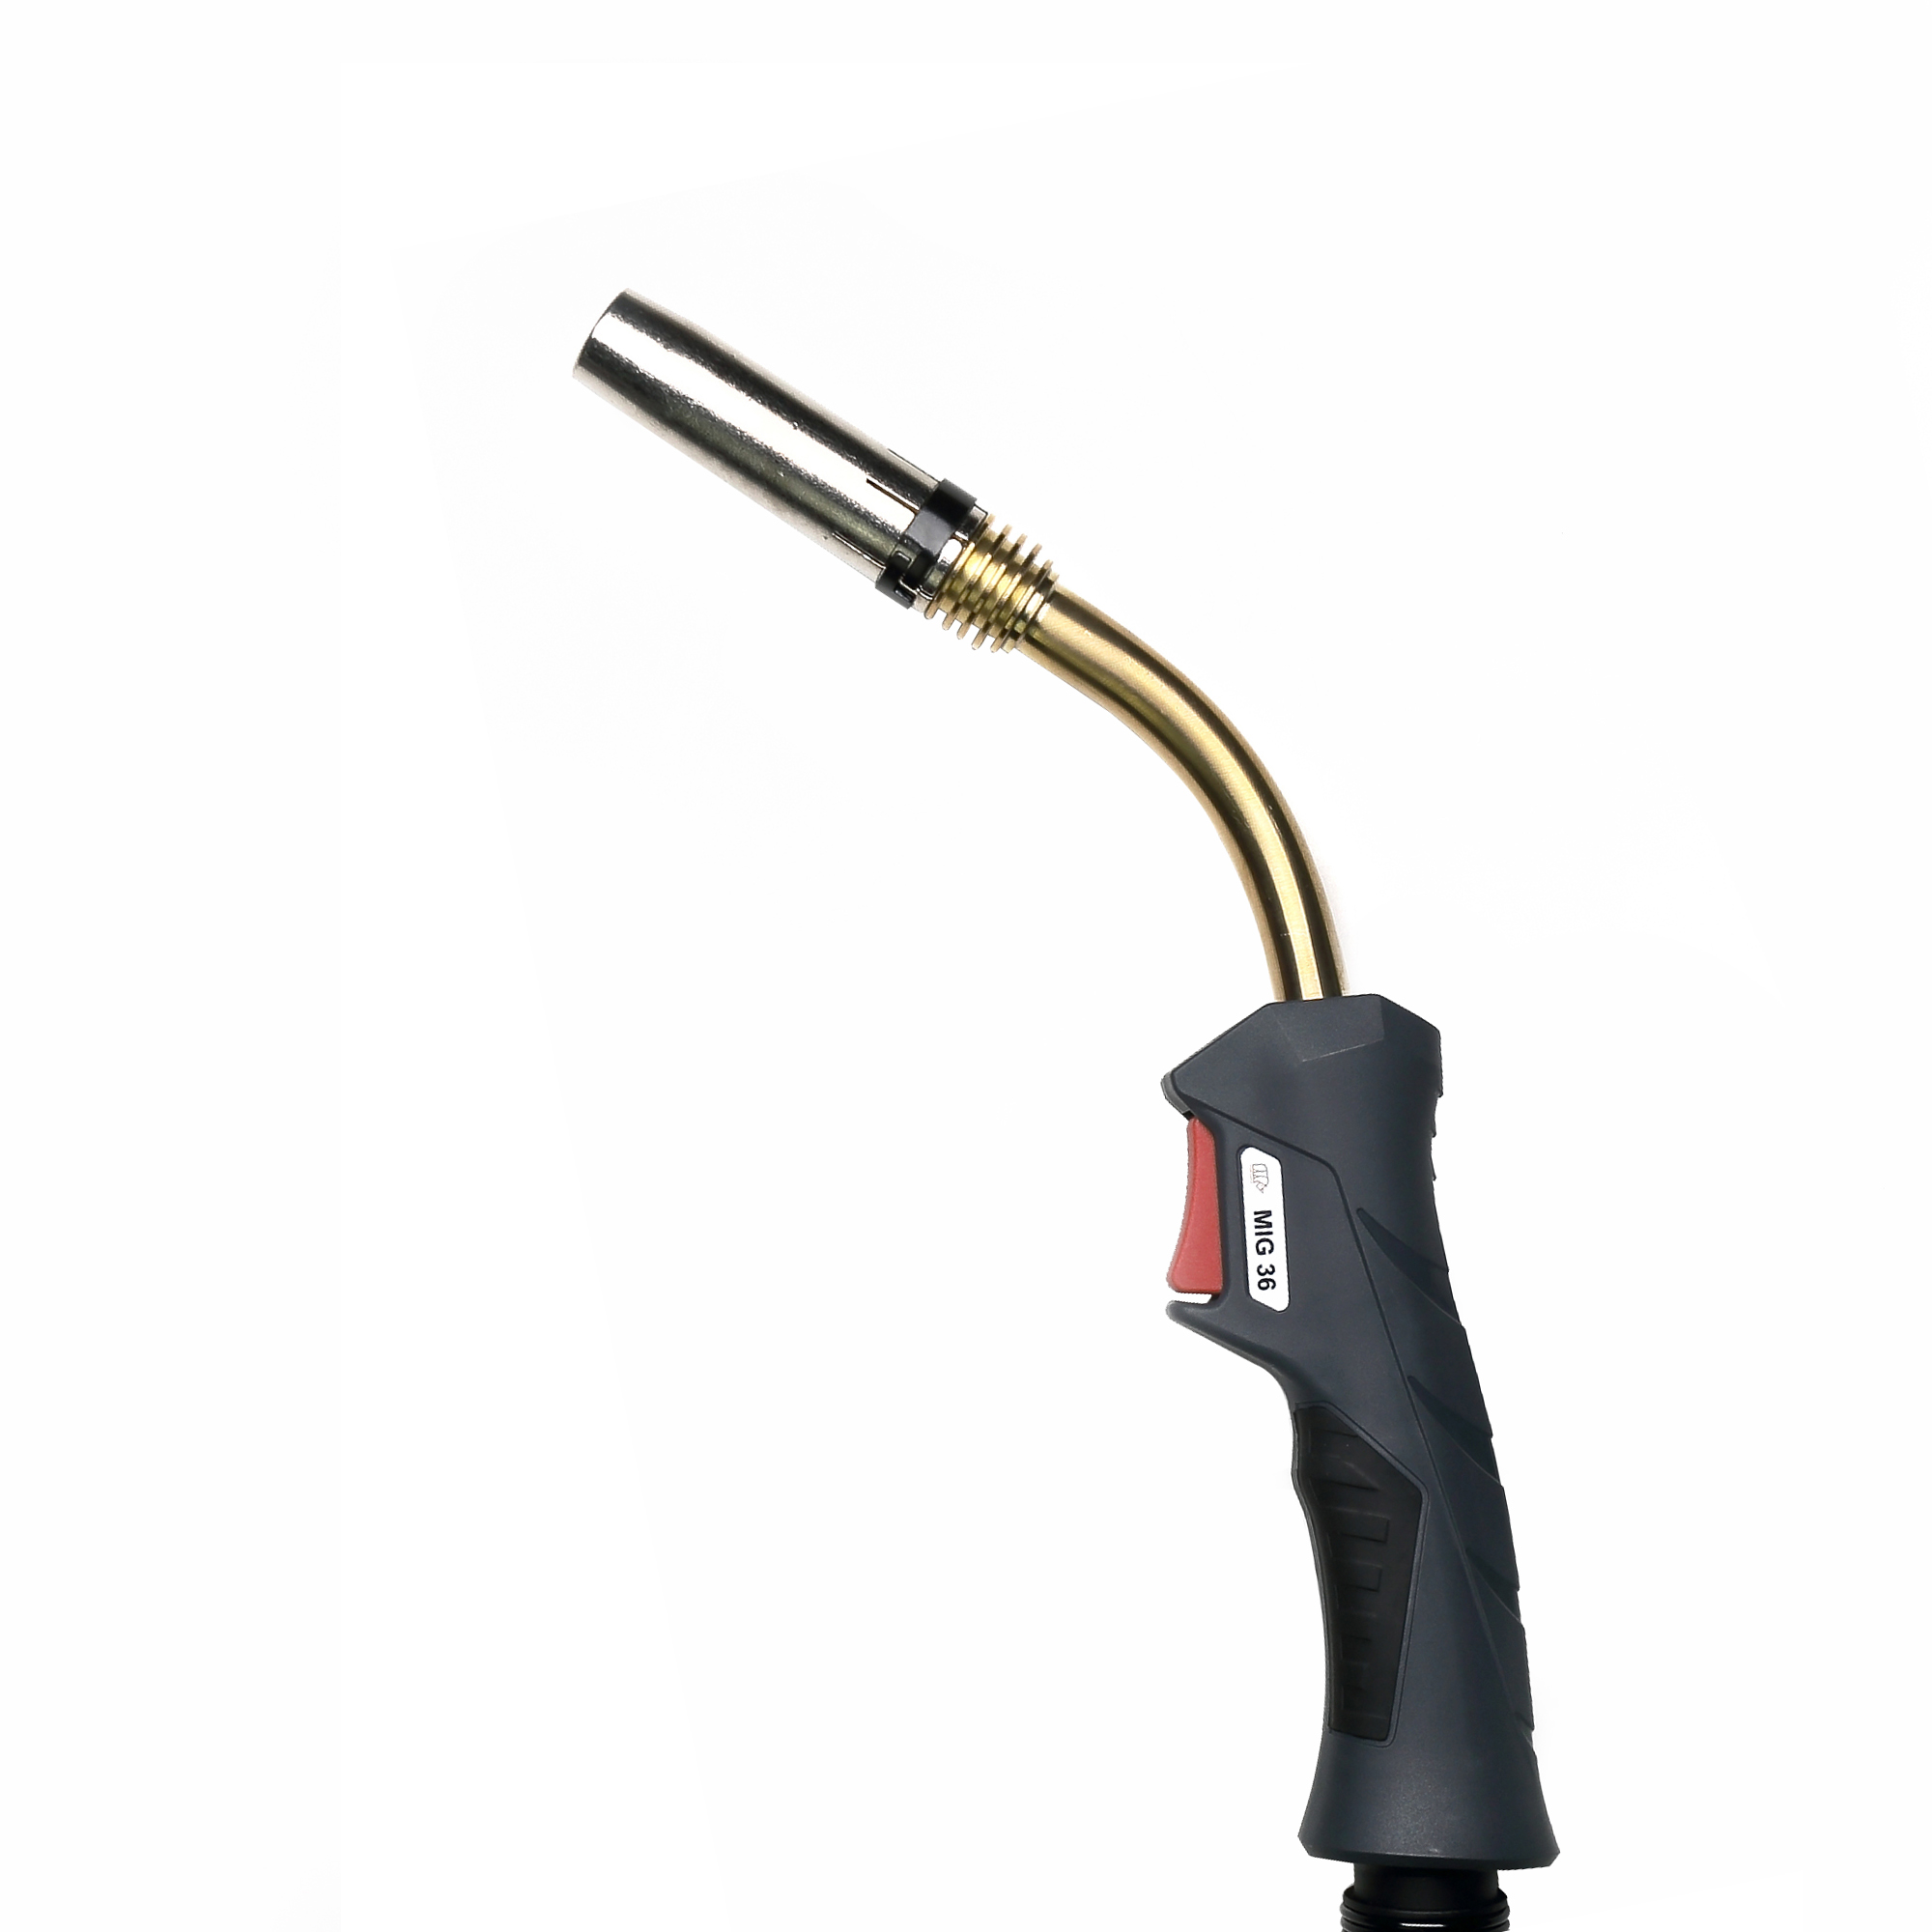
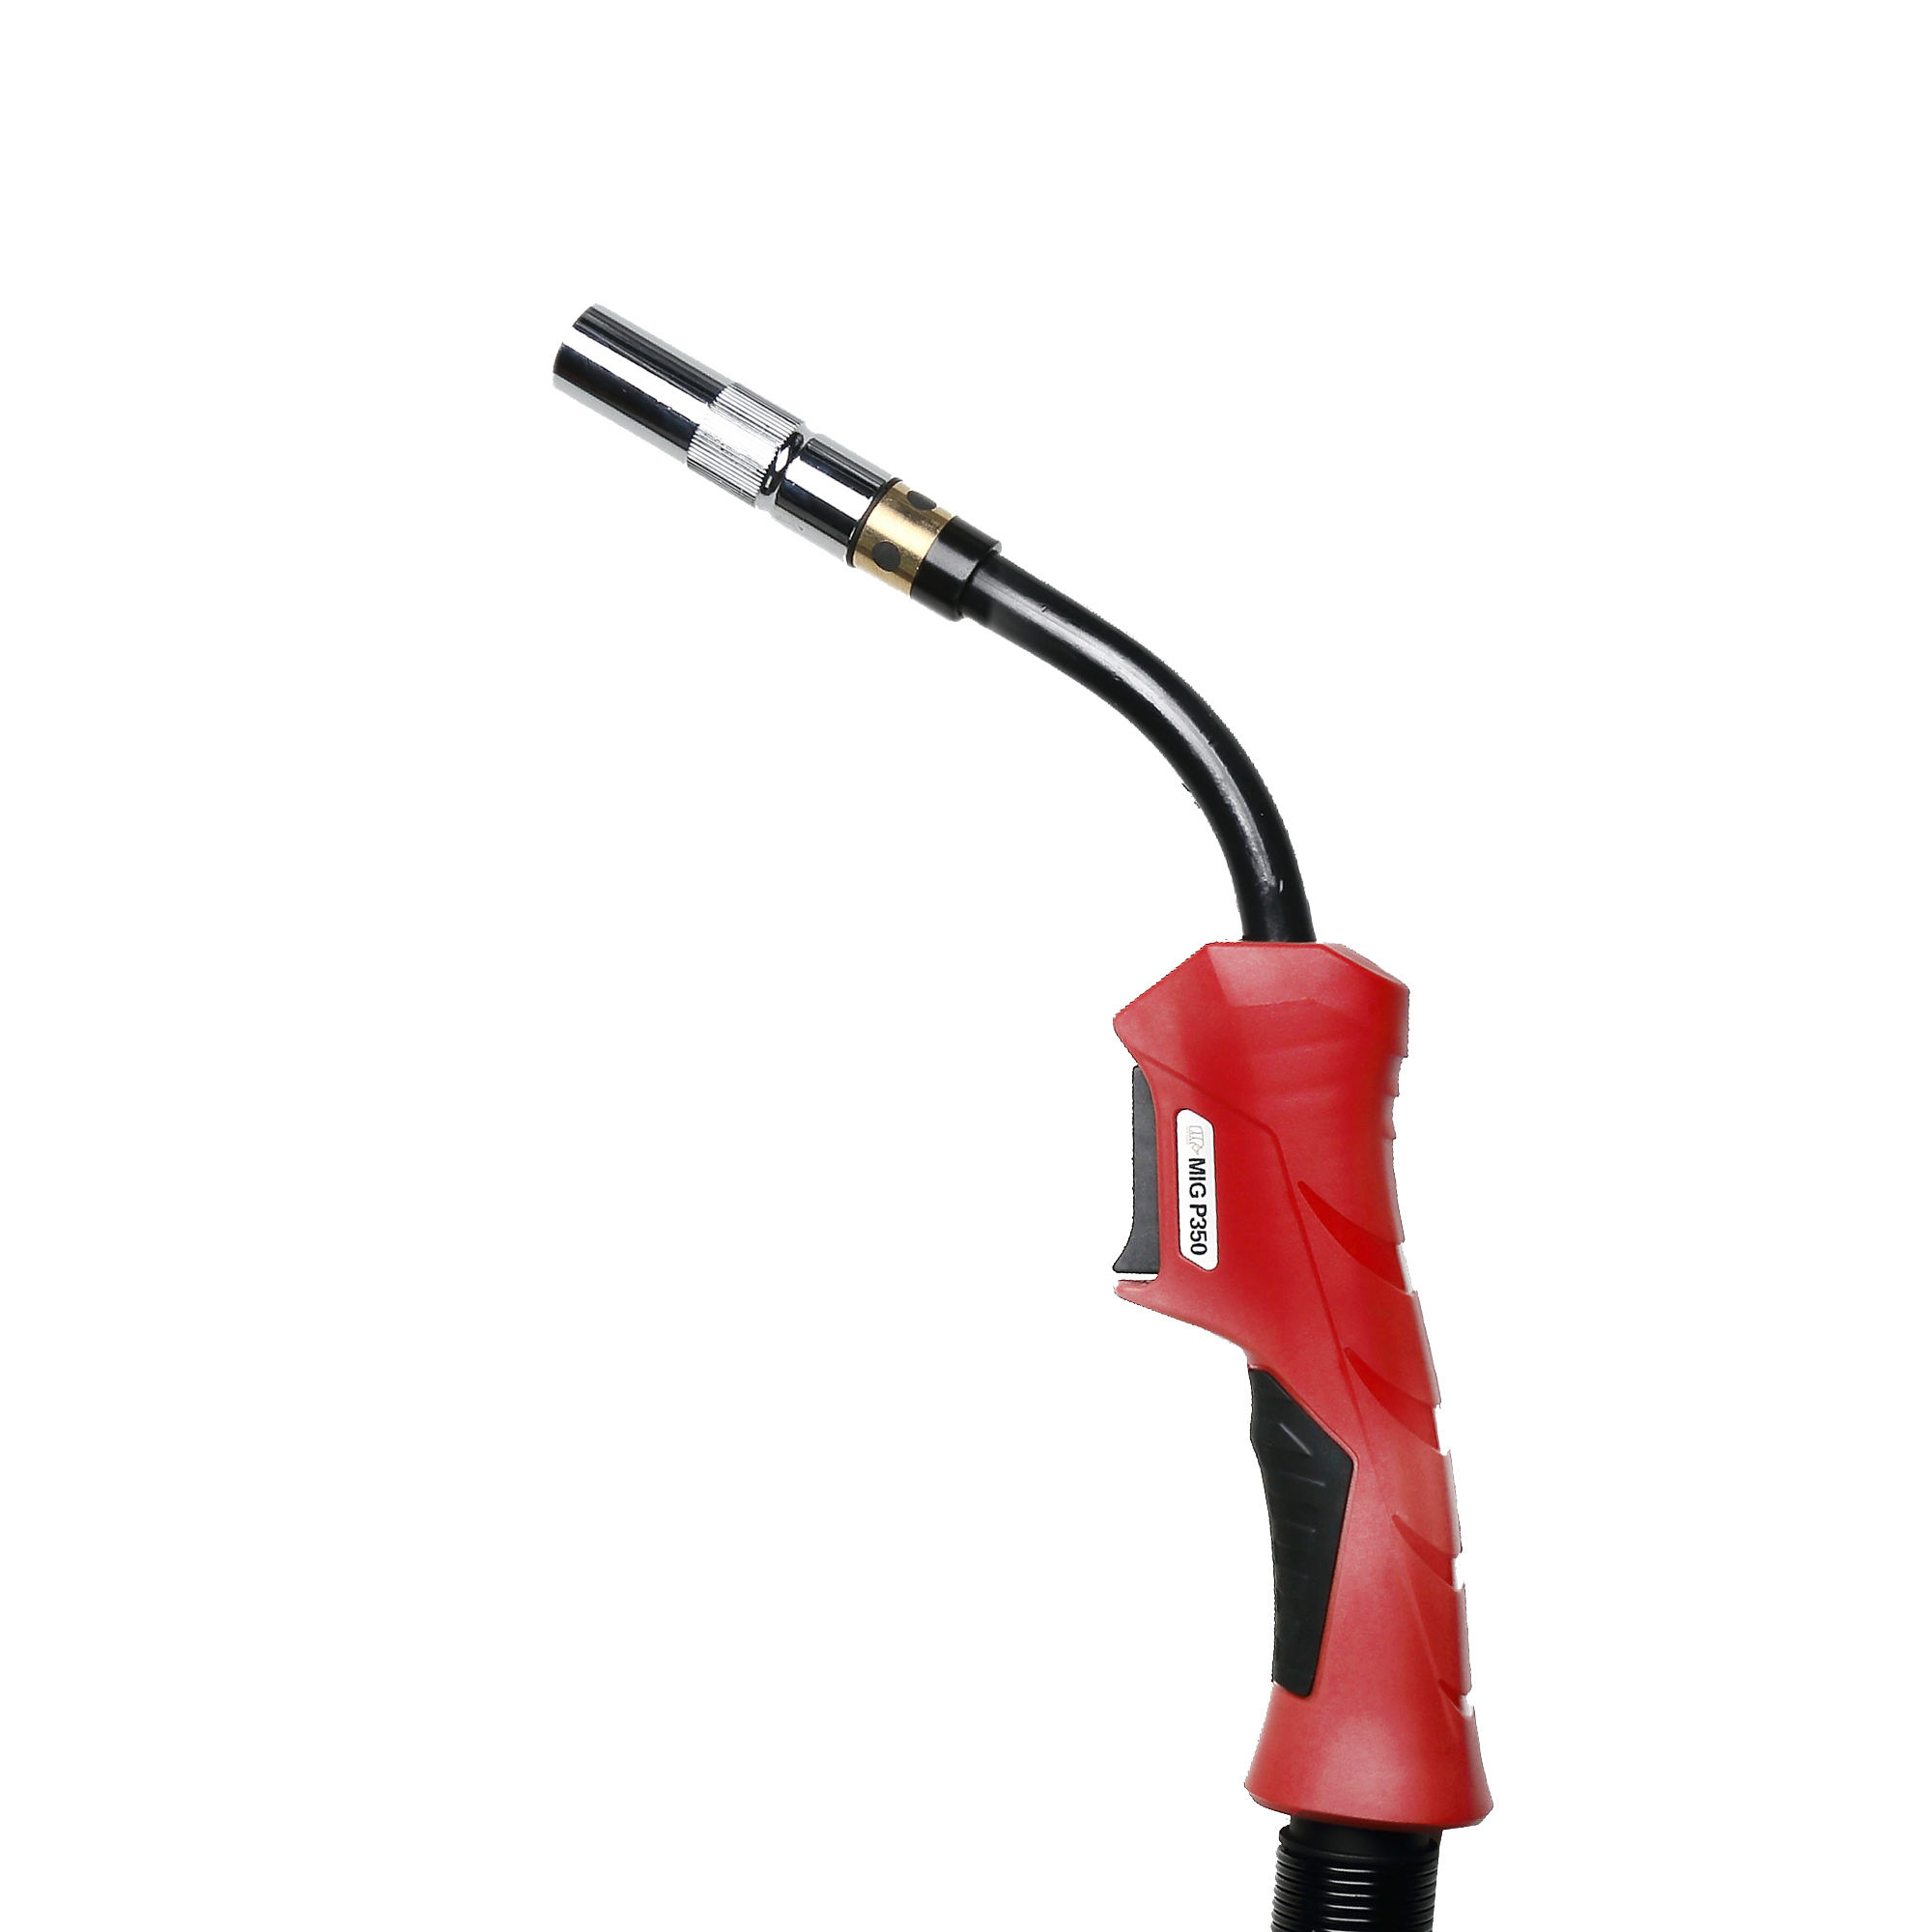
Chłodzone powietrzem uchwyty MIG
Chłodzone powietrzem uchwyty MIG są najpowszechniejszą i najbardziej opłacalną opcją do większości zastosowań. Wykorzystują powietrze z otoczenia i przepływ gazu osłonowego do odprowadzania ciepła powstającego podczas spawania. Te uchwyty spawalnicze są prostsze w konstrukcji, lżejsze (w niektórych przypadkach) i łatwiejsze w utrzymaniu, ponieważ nie wymagają oddzielnego układu chłodzenia.
Pistolety chłodzone powietrzem idealnie nadają się do:
• Spawanie od lekkich do średnich (150–300 amperów)
• Sporadyczne lub przerywane spawanie (od małej do średniej objętości)
• Środowiska wewnętrzne, w których możliwe jest kontrolowanie rozpraszania ciepła
• Zastosowania, w których ważna jest przenośność (np. naprawy w terenie)
Wadą pistoletów chłodzonych powietrzem jest to, że mogą się nagrzewać podczas długotrwałego użytkowania, zwłaszcza przy wyższych natężeniach prądu. Może to prowadzić do dyskomfortu operatora, a nawet uszkodzenia elementów pistoletu, jeśli będzie używany poza cyklem pracy. Dodatkowo pistolety chłodzone powietrzem mają grubsze kable (do odprowadzania ciepła), co może zmniejszyć elastyczność w ciasnych przestrzeniach.
Chłodzone wodą uchwyty MIG
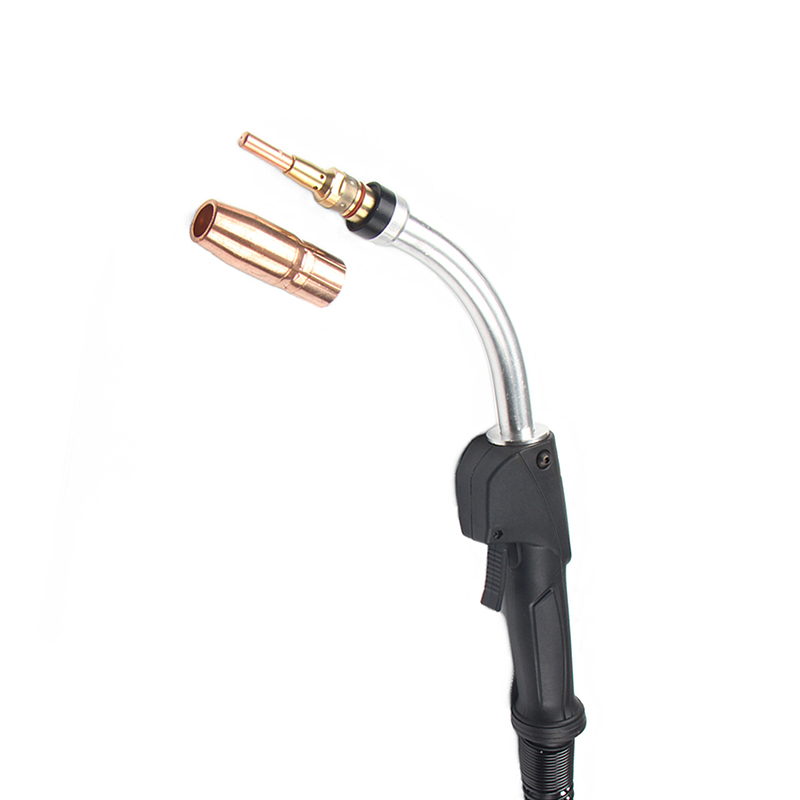
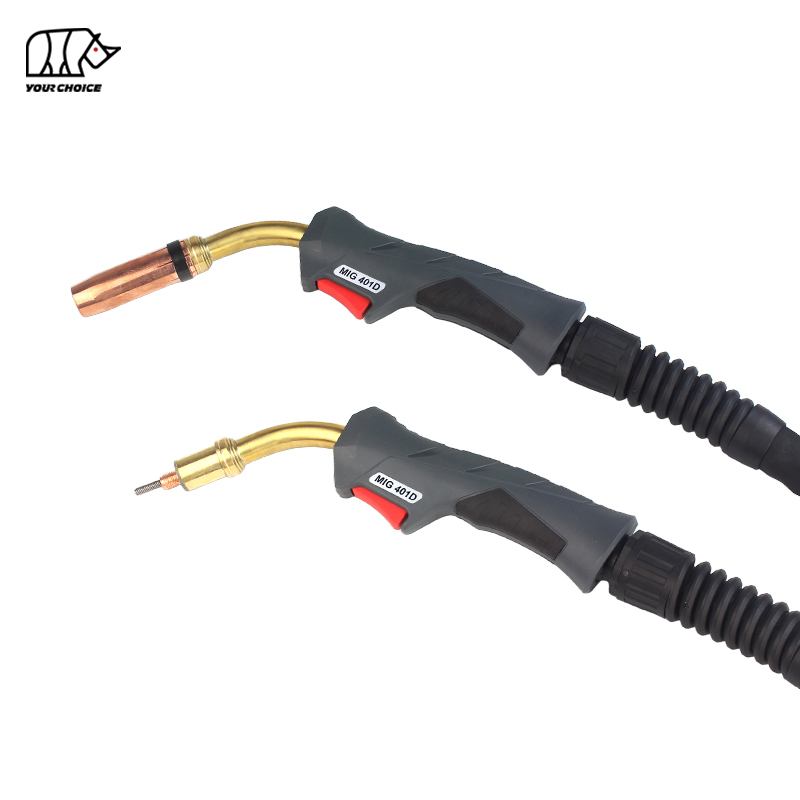
W uchwytach MIG chłodzonych wodą zastosowano układ chłodzenia o zamkniętym obiegu, w którym woda (lub mieszanina wody i glikolu) przepływa przez szyjkę uchwytu i uchwyt w celu rozproszenia ciepła. Uchwyty te są przeznaczone do spawania przy wysokim natężeniu i dużej objętości, gdzie chłodzenie powietrzem byłoby niewystarczające, aby zapobiec przegrzaniu.
Pistolety chłodzone wodą są idealne do:
• Spawanie w trudnych warunkach (300–600 amperów)
• Ciągłe spawanie na dużą skalę (np. linie produkcyjne)
• Zastosowania, w których priorytetem jest komfort operatora (chłodniejszy uchwyt)
• Ciasne przestrzenie, w których cyrkulacja powietrza jest ograniczona (problemem jest gromadzenie się ciepła)
Głównymi zaletami pistoletów chłodzonych wodą jest ich zdolność do pracy przy wyższym natężeniu przez dłuższy czas (wyższe cykle pracy) i chłodniejsza praca, co zmniejsza zmęczenie operatora. Są jednak droższe, cięższe (ze względu na układ chłodzenia i węże) i wymagają większej konserwacji (np. sprawdzania poziomu wody, czyszczenia układu chłodzenia, aby zapobiec zatkaniu). Wymagają również oddzielnej jednostki chłodnicy wody, co zwiększa całkowity koszt konfiguracji.
3. Natężenie prądu
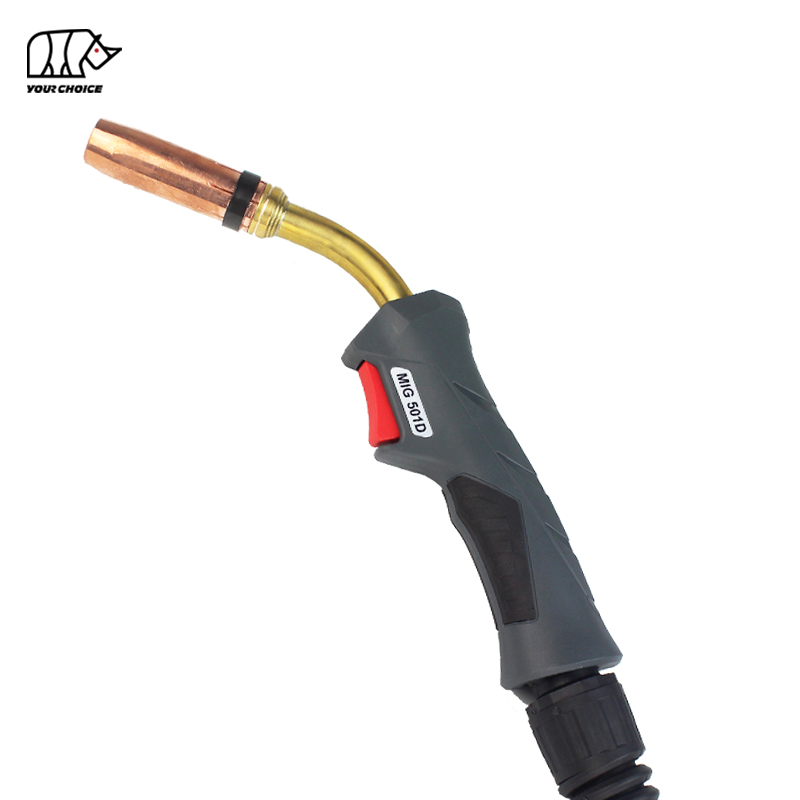
Natężenie prądu uchwytu MIG to maksymalny prąd, jaki może bezpiecznie obsłużyć bez przegrzania lub uszkodzenia. Wartość ta bezpośrednio koreluje ze zdolnością uchwytu do wytwarzania ciepła podczas spawania — wyższe natężenie oznacza więcej ciepła potrzebnego w przypadku grubszych materiałów.
Wybierając pistolet na podstawie natężenia prądu, ważne jest, aby wybrać taki, który odpowiada (lub nieznacznie przekracza) maksymalnemu amperażowi, którego będziesz używać. Używanie pistoletu o niższym natężeniu prądu niż to konieczne może prowadzić do przegrzania, przedwczesnej awarii elementu i złej jakości spoiny. I odwrotnie, użycie pistoletu o wyższym natężeniu niż jest to konieczne jest niepotrzebne i może zwiększyć koszty (pistolety o większym natężeniu są droższe).
Oto ogólny przewodnik po wartościach natężenia prądu i ich zastosowaniach:
• 150–200 amperów: lekkie zastosowania (cienka blacha, projekty hobbystyczne, drobne naprawy)
• 200–300 A: zastosowania średnio obciążone (stal miękka o grubości do 1/2 cala, naprawy samochodów, ogólna produkcja)
• 300–400 A: Zastosowania wymagające dużych obciążeń (gruba stal, spawanie konstrukcyjne, produkcja przemysłowa)
• 400–600 A: Ekstremalnie ciężkie zastosowania (duże maszyny, spawanie rurociągów, produkcja masowa)
Pamiętaj, że natężenie prądu jest ściśle powiązane z cyklem pracy. Uchwyt 200 A z cyklem pracy 60% może spawać w sposób ciągły przez 6 minut przy 200 A, natomiast pistolet 300 A przy cyklu pracy 40% może spawać tylko przez 4 minuty przy 300 A. Pamiętaj, aby zrównoważyć natężenie prądu i cykl pracy w oparciu o objętość spawania.
4. Zgodność rozmiaru drutu
Uchwyty MIG są przeznaczone do pracy z drutami o określonych średnicach, które zależą od grubości materiału i natężenia prądu spawania. Rozmiar drutu (mierzony w calach lub milimetrach) musi pasować do końcówki prądowej, prowadnicy i dyszy pistoletu, aby zapewnić płynne podawanie drutu i spójny kontakt elektryczny.
Typowe rozmiary drutu MIG to 0,023”, 0,030”, 0,035” i 0,045”. Oto jak dopasować rozmiar przewodu do swojej aplikacji:
• Drut 0,023 cala: Idealny do cienkich materiałów (24–20 AWG), niskiego natężenia prądu (40–60 A) i delikatnych spawów (np. paneli karoserii samochodów). Wymaga końcówki prądowej i wykładziny przeznaczonej do drutu 0,023 cala.
• Drut 0,030 cala: wszechstronny do obróbki średnio cienkich materiałów (20–16 mm), umiarkowanego natężenia prądu (50–120 A) i zastosowań ogólnych. Dobrze współpracuje z większością lekkich i średnich uchwytów MIG.
• Drut 0,035 cala: Najpopularniejszy rozmiar do spawania ogólnego, odpowiedni do materiałów o grubości do 3/8 cala, o natężeniu od umiarkowanego do wysokiego (90–250 A) i do zastosowań takich jak stal konstrukcyjna i naprawa maszyn.
• Drut 0,045 ”: przeznaczony do grubych materiałów (1/4 ” i więcej), przy wysokim natężeniu prądu (170–285 A) i ciężkich zastosowaniach. Wymaga większej końcówki stykowej, wkładki i dyszy, aby pomieścić grubszy drut.
Użycie drutu o niewłaściwym rozmiarze może prowadzić do problemów, takich jak zakleszczenie drutu (zbyt duży drut dla prowadnicy), słaby kontakt elektryczny (zbyt mały drut dla końcówki prądowej) lub nierówna wydajność łuku. Zawsze sprawdzaj specyfikację pistoletu, aby upewnić się, że jest on zgodny z rozmiarem drutu, którego planujesz użyć.
5. Ergonomia i komfort operatora
Spawanie jest często zadaniem wymagającym wysiłku fizycznego, wymagającym od operatora trzymania pistoletu przez dłuższy czas. Ergonomicznie zaprojektowany uchwyt MIG może zmniejszyć zmęczenie operatora, poprawić kontrolę i zwiększyć produktywność, a wszystko to przyczynia się do lepszej jakości spoiny.
Kluczowe funkcje ergonomiczne, na które należy zwrócić uwagę, obejmują:
Konstrukcja uchwytu
Uchwyt powinien być wygodny w trzymaniu i posiadać antypoślizgowy uchwyt, który zmniejsza zmęczenie dłoni. Ergonomiczne uchwyty są często wyprofilowane tak, aby pasowały do naturalnego kształtu dłoni, minimalizując punkty nacisku podczas długotrwałego użytkowania. Niektóre uchwyty są również wykonane z materiałów żaroodpornych, aby zapobiec poparzeniom, ponieważ pistolet może się nagrzać podczas pracy.
Waga i równowaga
Dobrze wyważony uchwyt jest łatwiejszy w manewrowaniu, szczególnie w przypadku spawania nad głową lub w pionie. Pistolety chłodzone powietrzem są na ogół lżejsze niż pistolety chłodzone wodą (ze względu na brak układu chłodzenia), co czyni je lepszymi do zastosowań wymagających mobilności. Jednakże niektóre wytrzymałe pistolety chłodzone powietrzem mogą być nieporęczne, dlatego przed zakupem ważne jest sprawdzenie wagi i wyważenia.
Projekt wyzwalacza
Spust powinien dać się łatwo nacisnąć, a jego działanie powinno być płynne i nie wymagać nadmiernej siły. Niektóre wyzwalacze mają regulowaną czułość, co pozwala operatorowi dostosować reakcję do własnych preferencji. Ważny jest także trwały spust (wykonany z wysokiej jakości materiałów), który z biegiem czasu może się zużywać przy częstym użytkowaniu.
Elastyczność kabla
Elastyczny kabel pozwala na lepszą manewrowość, szczególnie w ciasnych przestrzeniach. Kable z żyłami miedzianymi typu linka są bardziej elastyczne niż przewody jednożyłowe, co ułatwia ich przesuwanie wokół przedmiotu obrabianego. Dodatkowo kabel z trwałą powłoką zewnętrzną (np. gumową lub PCV) jest odporny na zużycie spowodowane ciągnięciem lub kontaktem z ostrymi krawędziami.
6. Materiały eksploatacyjne i konserwacja
Materiały eksploatacyjne uchwytu MIG — końcówki prądowe, dysze, wkładki i dyfuzory — z czasem ulegają zużyciu i należy je regularnie wymieniać. Przy wyborze uchwytu MIG należy wziąć pod uwagę dostępność i koszt tych materiałów eksploatacyjnych, a także łatwość konserwacji.
Dostępność materiałów eksploatacyjnych
Wybierz pistolet z materiałami eksploatacyjnymi, które są łatwo dostępne u lokalnych dostawców lub w sklepach internetowych. Trudno dostępne materiały eksploatacyjne mogą prowadzić do kosztownych przestojów, jeśli zabraknie części zamiennych. Ponadto standardowe materiały eksploatacyjne (kompatybilne z wieloma modelami pistoletów) są często tańsze niż te przeznaczone dla danej marki, dlatego szukaj pistoletu, który wykorzystuje materiały eksploatacyjne o standardowych rozmiarach.
Łatwość wymiany
Wymiana materiałów eksploatacyjnych powinna być łatwa, bez konieczności stosowania specjalistycznych narzędzi. Szukaj pistoletu z możliwością szybkiej wymiany, w którym końcówki kontaktowe i dysze można zdjąć i wymienić w ciągu kilku sekund. Skraca to przestoje i umożliwia operatorom szybki powrót do spawania.
Konserwacja wykładziny
Prowadnica jest kluczowym elementem prowadzącym drut od podajnika do końcówki prądowej. Z biegiem czasu prowadnice mogą zostać zatkane brudem, gruzem lub wiórami drutu, co prowadzi do zakleszczenia drutu. Wybierz pistolet z wkładką, którą można łatwo wyjąć i wyczyścić lub wymienić. Niektóre tuleje są wykonane z teflonu lub innych materiałów o niskim współczynniku tarcia, co zmniejsza opór drutu i wymaga mniej konserwacji.
7. Kompatybilność z istniejącym sprzętem
Jeżeli posiadasz już źródło prądu spawania MIG i podajnik drutu, koniecznie wybierz uchwyt MIG kompatybilny z posiadanym sprzętem. Uchwyty MIG wykorzystują różne typy złączy (np. złącza Euro, złącza DIN) do podłączenia do źródła prądu i podajnika. Używanie niekompatybilnego pistoletu może prowadzić do złego połączenia elektrycznego, nierównomiernego podawania drutu lub uszkodzenia sprzętu.
Sprawdź specyfikacje źródła zasilania i podajnika, aby określić typ wymaganego złącza. Większość standardowych uchwytów MIG wykorzystuje złącza typu Euro, które są kompatybilne z większością nowoczesnych urządzeń spawalniczych. Jednak niektóre specjalistyczne urządzenia mogą wymagać określonego typu złącza, dlatego przed zakupem ważne jest sprawdzenie kompatybilności.
Ponadto upewnij się, że zakres napięcia i natężenia pistoletu odpowiada możliwościom źródła zasilania. Pistolet o wyższym natężeniu prądu niż źródło zasilania nie może być w pełni wykorzystany, natomiast pistolet o niższym natężeniu może nie być w stanie obsłużyć mocy wyjściowej źródła zasilania.
Specjalistyczne typy uchwytów MIG do wyjątkowych zastosowańs
Oprócz standardowych uchwytów MIG chłodzonych powietrzem i wodą, istnieją specjalistyczne typy uchwytów przeznaczone do określonych zastosowań. Zrozumienie ich może pomóc w wyborze odpowiedniego narzędzia do specyficznych potrzeb spawalniczych.
Uchwyty MIG typu push-pull
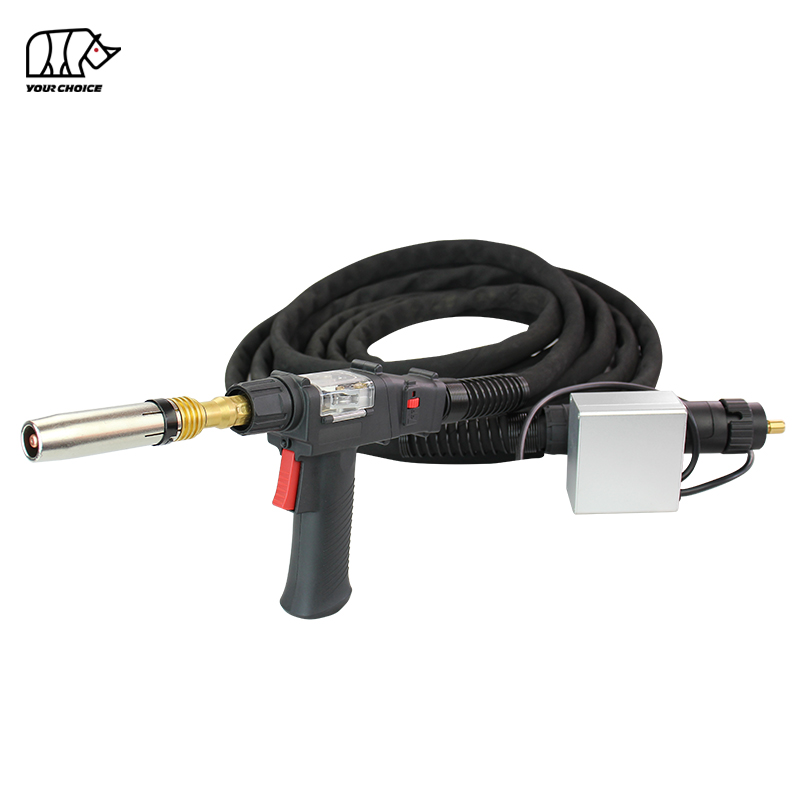
Uchwyty MIG typu push-pull przeznaczone są do spawania miękkich, łatwo odkształcających się drutów, takich jak aluminium czy stal nierdzewna. Druty te mogą się zacinać lub zaginać w standardowych uchwytach (które wykorzystują system „pchający” do podawania drutu), więc W uchwytach typu push-pull zastosowano kombinację silnika pchającego (w podajniku) i silnika ciągnącego (w uchwycie), aby zapewnić płynne podawanie drutu.
Pistolety typu push-pull idealnie nadają się do:
• Spawanie aluminium (miękki drut wymagający stałego podawania)
• Spawanie na dużych odległościach od podajnika (niektóre modele mogą sięgać nawet 15 metrów)
• Zastosowania, w których spójność podawania drutu ma kluczowe znaczenie (np. spawanie precyzyjne)
Pistolety te są dostępne zarówno w wersji chłodzonej powietrzem, jak i wodą, dzięki czemu nadają się do różnych zastosowań w zakresie natężenia prądu. Są jednak droższe od standardowych pistoletów i wymagają większej konserwacji (ze względu na silnik ciągnący).
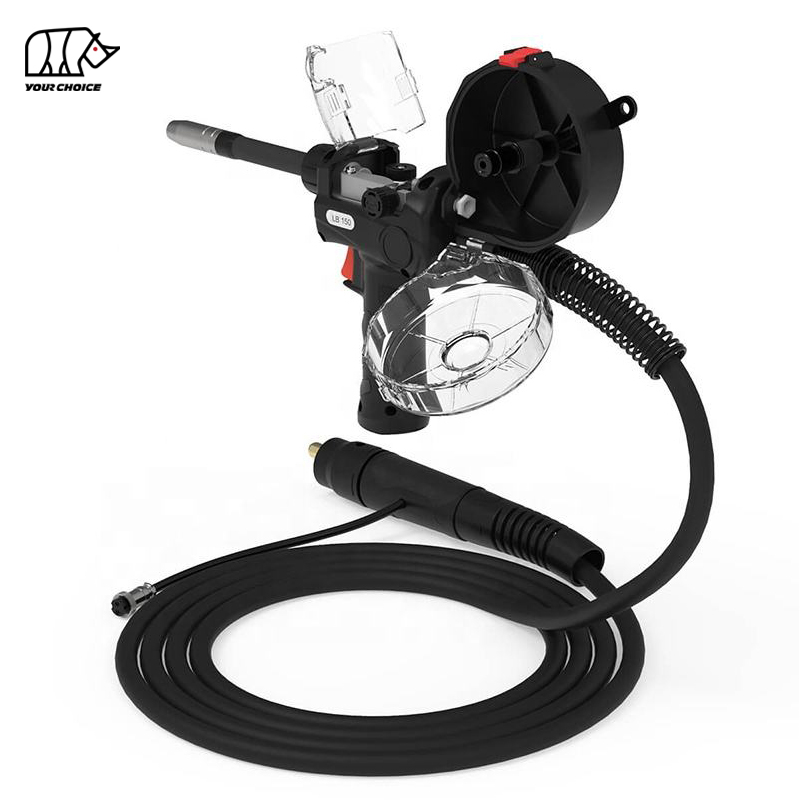
Pistolety MIG ze szpulą
Pistolety szpulowe to rodzaj pistoletów typu push-pull, w których szpula z drutem jest zamontowana bezpośrednio na uchwycie. Eliminuje to potrzebę stosowania długiego kabla podajnika drutu, czyniąc uchwyt bardziej przenośnym i zmniejszając opór drutu. Pistolety szpulowe idealnie nadają się do spawania aluminium, ponieważ pozwalają na krótkie ścieżki drutu (zmniejszając zakleszczanie się) i są łatwe w manewrowaniu w ciasnych przestrzeniach.
Pistolety szpulowe są powszechnie stosowane w naprawach samochodów, budowie łodzi i innych zastosowaniach, gdzie ważna jest przenośność i spójność podawania drutu. Są dostępne w małych, lekkich modelach dla hobbystów i większych, ciężkich modelach do zastosowań przemysłowych.
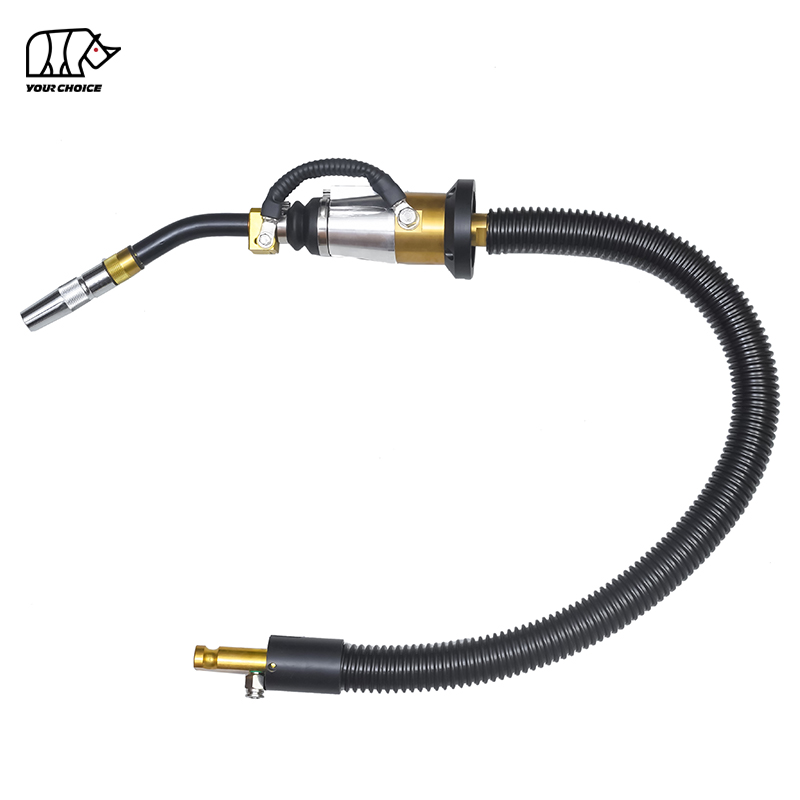
Zrobotyzowane pistolety MIG
Zrobotyzowane uchwyty MIG przeznaczone są do zautomatyzowanych systemów spawalniczych (ramion robotycznych). Uchwyty te są zbudowane tak, aby wytrzymywać powtarzalne ruchy spawania zrobotyzowanego i często są chłodzone wodą (do pracy ciągłej w dużych ilościach). Charakteryzują się trwałymi komponentami, precyzyjnym podawaniem drutu i kompatybilnością z zrobotyzowanymi systemami sterowania.
Zrobotyzowane uchwyty MIG są używane w zakładach produkcyjnych do ciągłego spawania na dużą skalę, np. na liniach produkcyjnych samochodów lub przy produkcji urządzeń. Nie nadają się do spawania ręcznego i wymagają specjalistycznej konfiguracji i konserwacji.
Najczęstsze błędy, których należy unikać przy wyborze MIG uchwytu
Nawet przy dokładnym rozważeniu łatwo jest popełnić błąd przy wyborze uchwytu MIG. Poniżej znajdują się najczęstsze pułapki i sposoby ich uniknięcia:
1. Wybór niewłaściwego natężenia prądu
Jednym z najczęstszych błędów jest wybór pistoletu o natężeniu prądu, które nie odpowiada Twojemu zastosowaniu. Używanie pistoletu o niskim natężeniu do grubych materiałów spowoduje słabą penetrację i słabe spoiny, natomiast użycie pistoletu o wysokim natężeniu do cienkich materiałów spowoduje przepalenie i wypaczenie. Zawsze dopasowuj natężenie prądu pistoletu do grubości materiału i objętości spawania.
2. Ignorowanie cyklu pracy
Wielu spawaczy koncentruje się wyłącznie na natężeniu prądu i pomija cykl pracy. Uchwyt o wysokim natężeniu prądu, ale o niskim cyklu pracy, szybko się przegrzeje podczas ciągłego spawania, co prowadzi do przestojów i uszkodzenia podzespołów. Pamiętaj, aby wybrać uchwyt o cyklu pracy odpowiadającym objętości spawania (jak długo spawasz w sposób ciągły).
3. Zaniedbywanie ergonomii
Ergonomia jest często kwestią drugorzędną, ale źle zaprojektowany pistolet może prowadzić do zmęczenia operatora, ograniczonej kontroli, a nawet obrażeń. Inwestycja w ergonomiczny pistolet w dłuższej perspektywie poprawi produktywność i jakość spoin. Przed zakupem sprawdź chwyt, wagę i wyważenie pistoletu, aby upewnić się, że jest wygodny podczas długotrwałego użytkowania.
4. Przeoczenie kompatybilności
Zakładanie, że wszystkie uchwyty MIG są kompatybilne ze wszystkimi urządzeniami spawalniczymi, jest kosztownym błędem. Zawsze sprawdzaj typ złącza, napięcie i natężenie prądu zgodność z istniejącym źródłem zasilania i podajnikiem. Używanie niezgodnego pistoletu może spowodować uszkodzenie sprzętu i pogorszenie jego wydajności.
5. Wybór na podstawie samej ceny
Chociaż budżet jest ważnym czynnikiem, wybór najtańszego uchwytu MIG może w dłuższej perspektywie prowadzić do wyższych kosztów. Pistolety niskiej jakości są bardziej podatne na awarie, wymagają częstej wymiany materiałów eksploatacyjnych i wytwarzają słabe spoiny. Zainwestuj w wysokiej jakości pistolet spełniający potrzeby Twojego zastosowania — dzięki temu z czasem zaoszczędzisz pieniądze na konserwacji i wymianach.
Przewodnik krok po kroku dotyczący wyboru odpowiedniego uchwytu MIG
Podsumowując, oto proces krok po kroku, który pomoże Ci wybrać idealny uchwyt MIG do Twojego zastosowania:
Krok 1: Zdefiniuj swoją aplikację
Rozpocznij od przedstawienia szczegółów projektu spawania: rodzaju i grubości materiału, środowiska spawania (wewnątrz/na zewnątrz, ciasne przestrzenie), objętości spawania (sporadyczne czy ciągłe) oraz pożądanej jakości spoiny. Pomoże Ci to zawęzić kluczowe wymagania dotyczące Twojej broni.
Krok 2: Określ zapotrzebowanie na natężenie prądu i cykl pracy
W oparciu o grubość materiału i objętość spawania wybierz natężenie prądu i cykl pracy odpowiadające Twoim potrzebom. W przypadku cienkich materiałów i sporadycznego spawania wystarczający jest pistolet 150–200 A z cyklem pracy 30–50%. W przypadku grubych materiałów i spawania ciągłego lepszy jest pistolet o mocy 300 A i cyklu pracy wynoszącym ponad 60%.
Krok 3: Wybierz pomiędzy chłodzeniem powietrzem a chłodzeniem wodą
Wybierz opcję chłodzoną powietrzem, jeśli spawasz od lekkich do średnich obciążeń, potrzebujesz przenośności lub masz ograniczony budżet. Wybierz chłodzony wodą, jeśli wykonujesz intensywne spawanie w dużych ilościach lub potrzebujesz chłodniejszego i wygodniejszego uchwytu.
Krok 4: Upewnij się, że rozmiar przewodu jest zgodny
Dopasuj końcówkę kontaktową, wkładkę i dyszę pistoletu do rozmiaru drutu, którego planujesz użyć. Typowe rozmiary przewodów to 0,023”, 0,030”, 0,035” i 0,045” — wybierz rozmiar, który najlepiej pasuje do grubości materiału i natężenia prądu.
Krok 5: Nadaj priorytet ergonomii
Przetestuj chwyt, wagę, wyważenie i konstrukcję spustu pistoletu, aby upewnić się, że jest wygodny podczas długotrwałego użytkowania. Poszukaj takich funkcji, jak antypoślizgowe uchwyty, uchwyty odporne na ciepło i elastyczne kable.
Krok 6: Sprawdź kompatybilność z istniejącym sprzętem
Sprawdź, czy typ złącza pistoletu, napięcie i zakres natężenia prądu są zgodne ze źródłem zasilania i podajnikiem. Zapobiegnie to uszkodzeniom i zapewni optymalną wydajność.
Krok 7: Weź pod uwagę materiały eksploatacyjne i konserwację
Wybierz pistolet z łatwo dostępnymi, niedrogimi materiałami eksploatacyjnymi i łatwą konserwacją (szybkowymienne końcówki kontaktowe, wyjmowane wkładki). Zmniejszy to przestoje i koszty długoterminowe.
Krok 8: Oceń opcje specjalistyczne (jeśli to konieczne)
Jeśli spawasz aluminium, stal nierdzewną lub pracujesz w ciasnych przestrzeniach, rozważ użycie specjalistycznych pistoletów, takich jak pistolety push-pull lub pistolety szpulowe. Do spawania zautomatyzowanego wybierz zrobotyzowany uchwyt MIG.
Wniosek
Wybór odpowiedniego uchwytu MIG to kluczowa decyzja wpływająca na jakość spoiny, produktywność i efektywność kosztową. Koncentrując się na unikalnych wymaganiach aplikacji — typie i grubości materiału, objętości spawania, środowisku i istniejącym sprzęcie — możesz zawęzić opcje i wybrać pistolet, który spełnia Twoje potrzeby. Pamiętaj, aby priorytetowo traktować natężenie prądu, cykl pracy, rodzaj chłodzenia, zgodność rozmiaru przewodu i ergonomię, a także unikaj typowych błędów, takich jak wybór oparty wyłącznie na cenie lub ignorowanie kompatybilności.
Wysokiej jakości uchwyt MIG to inwestycja, która zwróci się w dłuższej perspektywie, skracając przestoje, poprawiając spójność spoiny oraz czyniąc proces spawania bardziej wydajnym i komfortowym. Postępując zgodnie z instrukcjami zawartymi w tym przewodniku, możesz z pewnością wybrać uchwyt MIG odpowiedni do swojego zastosowania i za każdym razem osiągnąć profesjonalne rezultaty.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių