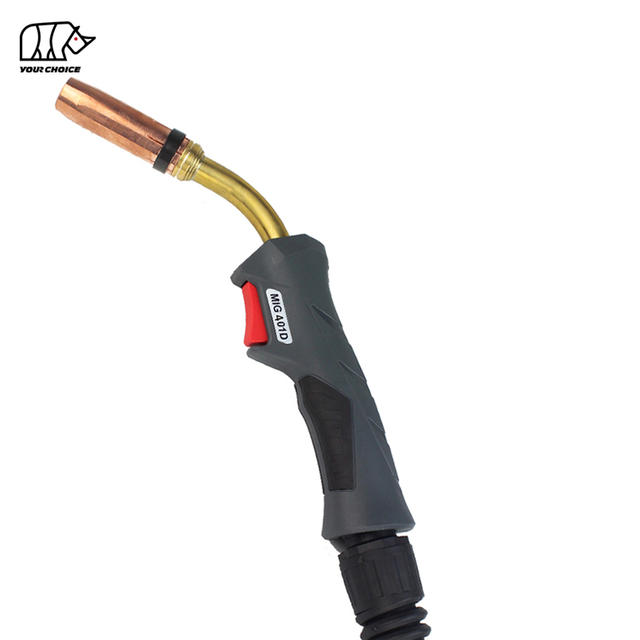
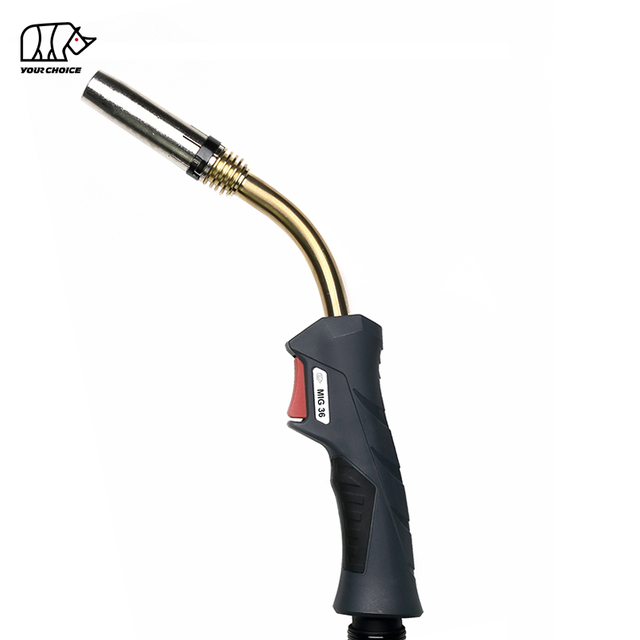
ガスメタルアーク溶接 (GMAW) とも呼ばれる金属不活性ガス (MIG) 溶接は、自動車の修理や建設から製造や趣味のプロジェクトに至るまで、業界全体で最も多用途で広く使用されている溶接プロセスの 1 つです。成功するすべての MIG 溶接作業の中心となるのは、高品質の MIG ガンです。このツールは、電極ワイヤ、シールド ガス、電流を溶接継手に供給します。適切な MIG ガンを選択することは、ただ棚からツールを選ぶだけの問題ではありません。それは、溶接の品質、生産性、オペレーターの快適さ、長期的なコスト効率に直接影響を与える決定です。サイズ、アンペア数、冷却タイプ、設計など、さまざまなオプションが用意されているため、特定の用途に最適な MIG ガンを選択するのは困難に感じるかもしれません。このガイドでは、考慮すべき重要な要素、避けるべき一般的な落とし穴、および溶接のニーズに合った情報に基づいた選択を行うのに役立つ段階的なアドバイスを詳しく説明します。
MIGの基本を理解する ガン
選択プロセスに入る前に、MIG ガンの中心となる機能とコンポーネントを理解することが重要です。 MIG ガンは、溶接機、電源、ワークピース間のインターフェイスとして機能します。その主な役割は、消耗電極ワイヤ (MIG ワイヤ) を溶接池に供給し、一定の電流を流してアークを生成し、シールド ガスを流して接合部を弱めたり、気孔や亀裂などの欠陥を引き起こす可能性がある大気汚染 (酸素や窒素など) から溶接部を保護することです。
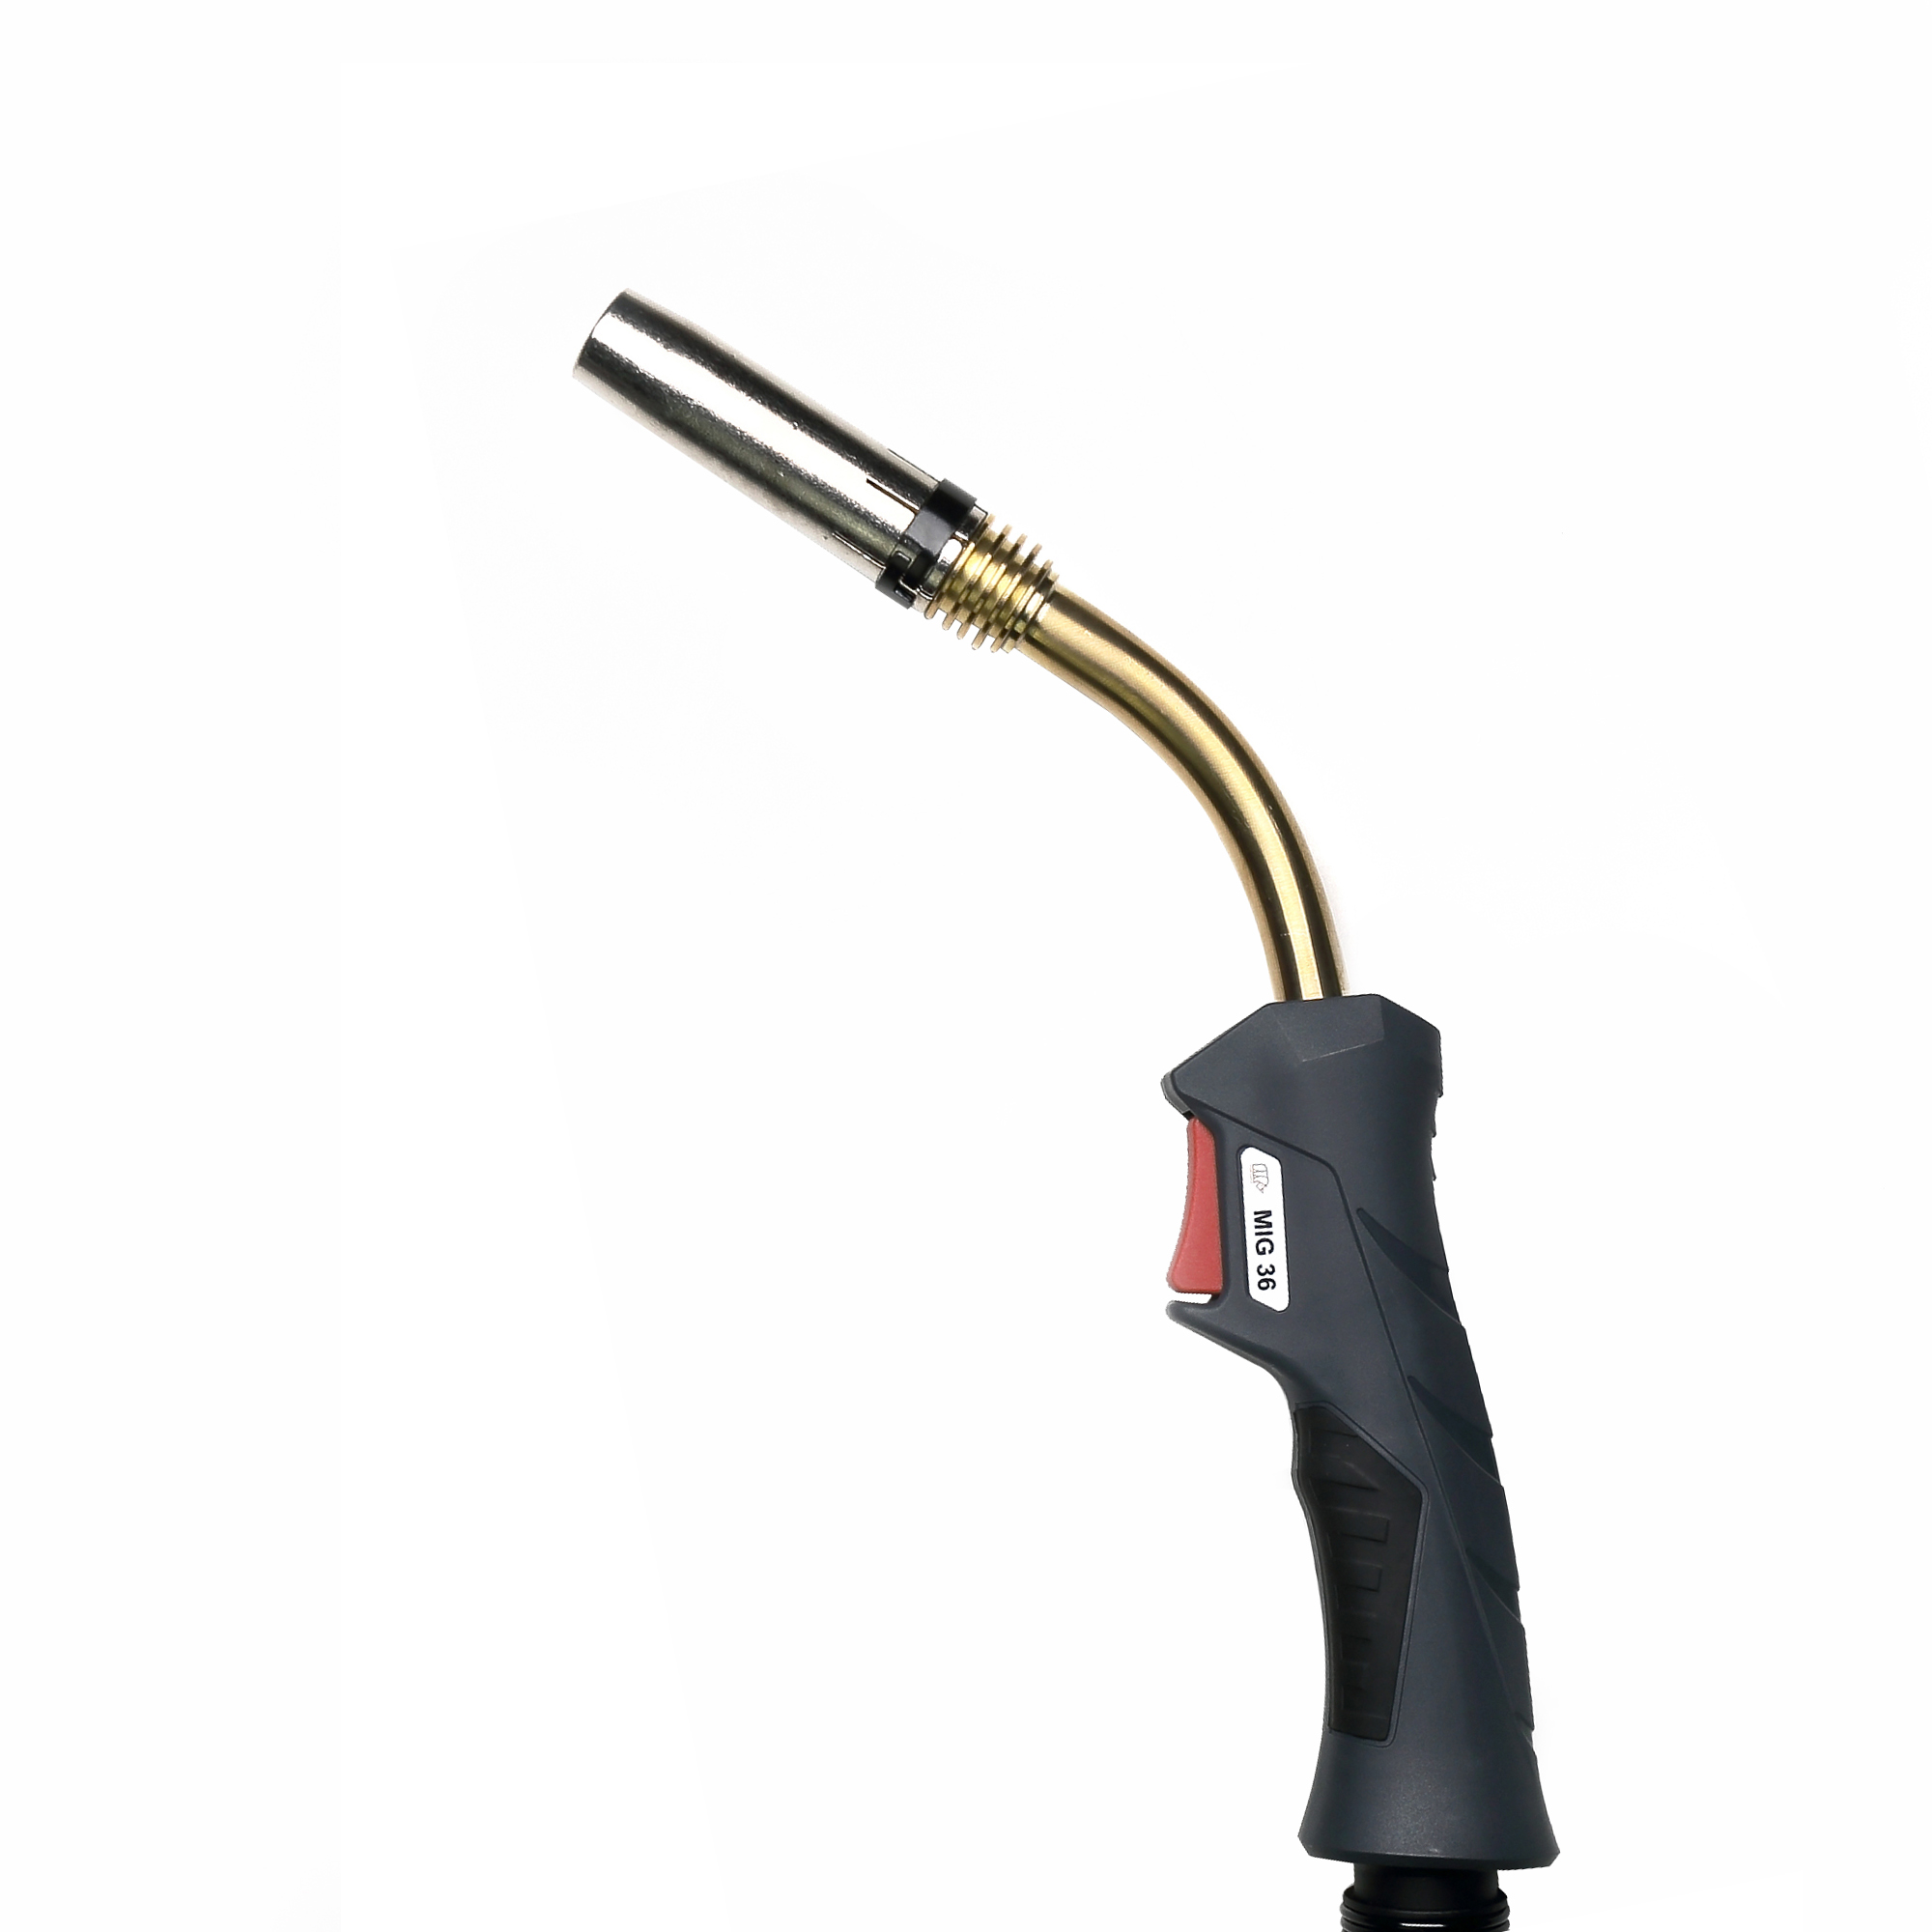
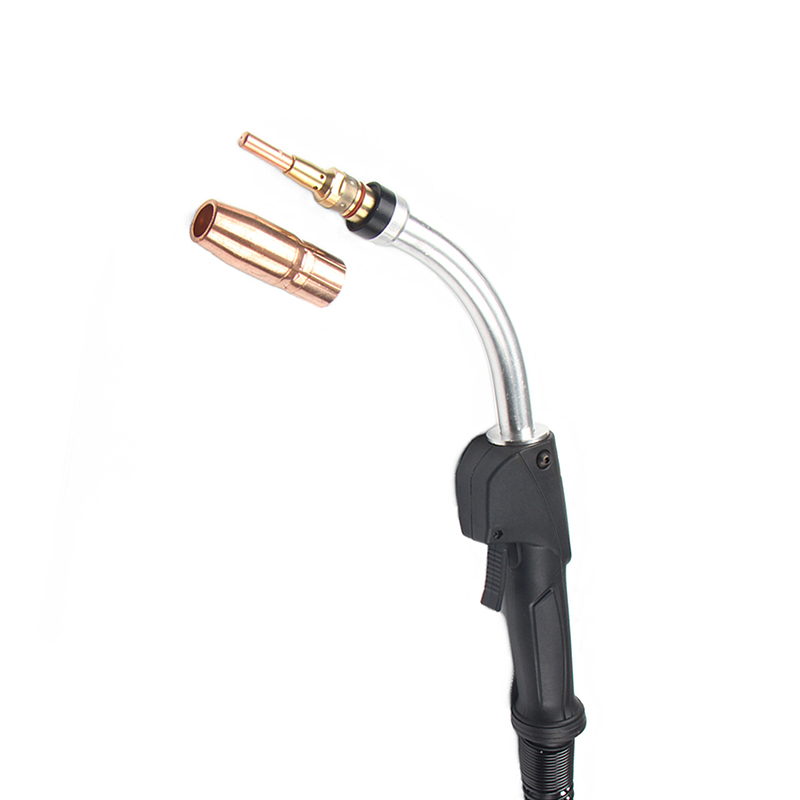
の主要コンポーネント MIG ガン には、ハンドル (人間工学に基づいたグリップ)、トリガー (アークとワイヤ供給を制御)、ノズル (シールド ガスを導く)、コンタクト チップ (ワイヤに電流を伝達)、ライナー (フィーダからコンタクト チップまでワイヤをガイド)、およびケーブル アセンブリ (ワイヤ、ガス ライン、および導電体を収容) が含まれています。各コンポーネントはガンの性能において重要な役割を果たしており、設計のバリエーションはさまざまな溶接シナリオに対応します。
MIG 銃は万能ではありません。薄い金属板を溶接する趣味のユーザーに適したガンは、厚い鋼鉄の梁や大型の機械部品の溶接など、頑丈な産業用途に使用されるものとは大きく異なります。アプリケーション固有の要件を理解することで、オプションを絞り込み、パフォーマンスを最適化し、ダウンタイムを最小限に抑えるガンを選択できます。
MIG ガンを選択する際に考慮すべき重要な要素
MIG ガンを選択するには、溶接用途に直接関係する要素に焦点を当てた体系的なアプローチが必要です。以下に、決定の指針となる最も重要な考慮事項を優先順位別に示します。
1. 溶接用途の要件
特定の溶接用途が MIG ガン選択の基礎となります。プロジェクトの詳細を定義することから始めます。これによって銃に必要な機能が決まります。次のサブ要因を考慮してください。
素材の種類と厚さ
溶接する材料の種類と厚さは、必要な MIG ガンを決定する最も重要な要素です。材料 (スチール、アルミニウム、ステンレス鋼など) と厚さが異なると、必要な熱、ワイヤー サイズ、シールド ガスのレベルも異なります。これらすべてが銃の設計に影響します。
自動車の車体や趣味のプロジェクトで使用される板金などの薄い材料 (厚さ 0.024 インチから 1/8 インチ) の場合は、アンペア数が低い軽量 MIG ガンで十分です。これらの材料は、反りや焼き付きを防ぐために必要な熱が少ないため、定格 150 ~ 200 アンペアのガンが適切に機能します。たとえば、24 ゲージの軟鋼を 0.023 インチのワイヤで溶接する場合は、材料を損傷することなく強力な溶接を形成するのに十分な熱を供給できるため、150 アンペアのガンと組み合わせるのが最適です。
構造用鋼や重機部品など、より厚い材料 (1/8 インチから 1/2 インチ以上) の場合は、より高いアンペア数を備えた頑丈なガンが必要です。これらの用途では、材料に完全に浸透するためにより多くの熱が必要となるため、定格 250 ~ 600 アンペアのガンが理想的です。たとえば、3/8 インチの軟鋼を 0.035 インチのワイヤで溶接するには、適切な溶融を確保するために 250 ~ 300 アンペアのガンが必要です。
アルミニウムとステンレス鋼には特有の課題があります。アルミニウムは柔らかく熱伝導性の高い材料であり、柔らかいワイヤーをスムーズに供給するにはプッシュプル MIG ガン (後述) が必要ですが、ステンレス鋼の場合は酸化を防止して耐食性を維持するために 3 種混合シールド ガス (90% He/7.5% Ar/2.5% CO₂) に対応したガンが必要です。
溶接環境
溶接を行う環境も MIG ガンの選択に影響します。屋内、屋外、狭いスペース、または過酷な産業条件で溶接を行うかどうかを検討してください。
屋内溶接 (作業場や製造施設など) では、風や異常気象に対処する必要がないため、通常、より柔軟な対応が可能になります。制御された環境が熱放散に役立つため、ここでは標準の空冷ガンで十分です。
屋外溶接には課題があり、特に風によってシールドガスの流れが妨げられ、溶接部が汚染される可能性があります。この場合、より大きなノズルまたはガス レンズ (ガスの適用範囲を改善する) を備えたガンをお勧めします。さらに、ほこりや破片が多い環境 (建設現場など) で溶接を行う場合は、保護カバーまたは密閉コンポーネントを備えたガンを使用すると、詰まりや損傷を防ぐことができます。
狭いスペース (機械内部や狭い隅など) では、柔軟なネックまたは小型でコンパクトなデザインの MIG ガンが必要です。グースネックネック (45° や 90° など、さまざまな角度で利用可能) により、手の届きにくい領域へのアクセスが容易になり、適切な溶接位置と視認性を確実に維持できます。
溶接量とデューティサイクル
溶接の量 (連続して溶接する頻度と時間) によって、ガンに必要なデューティ サイクルが決まります。デューティ サイクルは、ガンが過熱することなく最大アンペア数で動作できる時間の割合を 10 分間で測定したものです。たとえば、200 アンペアで 60% のデューティ サイクルは、冷却が必要になるまでガンが 10 分間のうち 6 分間連続溶接できることを意味します。
趣味で溶接をする人や、たまに溶接を行う人 (短時間で溶接する人) は、長時間連続して溶接することがないため、より低いデューティ サイクル (30 ~ 50%) のガンを使用できます。プロの溶接工や大量生産プロジェクト (生産ラインなど) に取り組む人は、頻繁な過熱やダウンタイムを避けるために、より高いデューティ サイクル (60% 以上) のガンを必要とします。
デューティ サイクルはアンペア数に直接関係していることに注意することが重要です。アンペア数が高いガンは通常、デューティ サイクルが低くなります (より多くの熱が発生するため)。そのため、必要なアンペア数と溶接量のバランスをとる必要があります。たとえば、デューティ サイクル 60% の 300 アンペア ガンは中程度のアンペア数での大量溶接に適していますが、デューティ サイクル 40% の 400 アンペア ガンは短時間の高熱溶接に適しています。
2. MIG ガンのタイプ: 空冷式と水冷式
MIG ガンには、空冷と水冷の 2 つの主な冷却タイプがあります。どちらを選択するかは、アンペア数のニーズ、溶接量、環境によって異なります。
空冷MIG砲
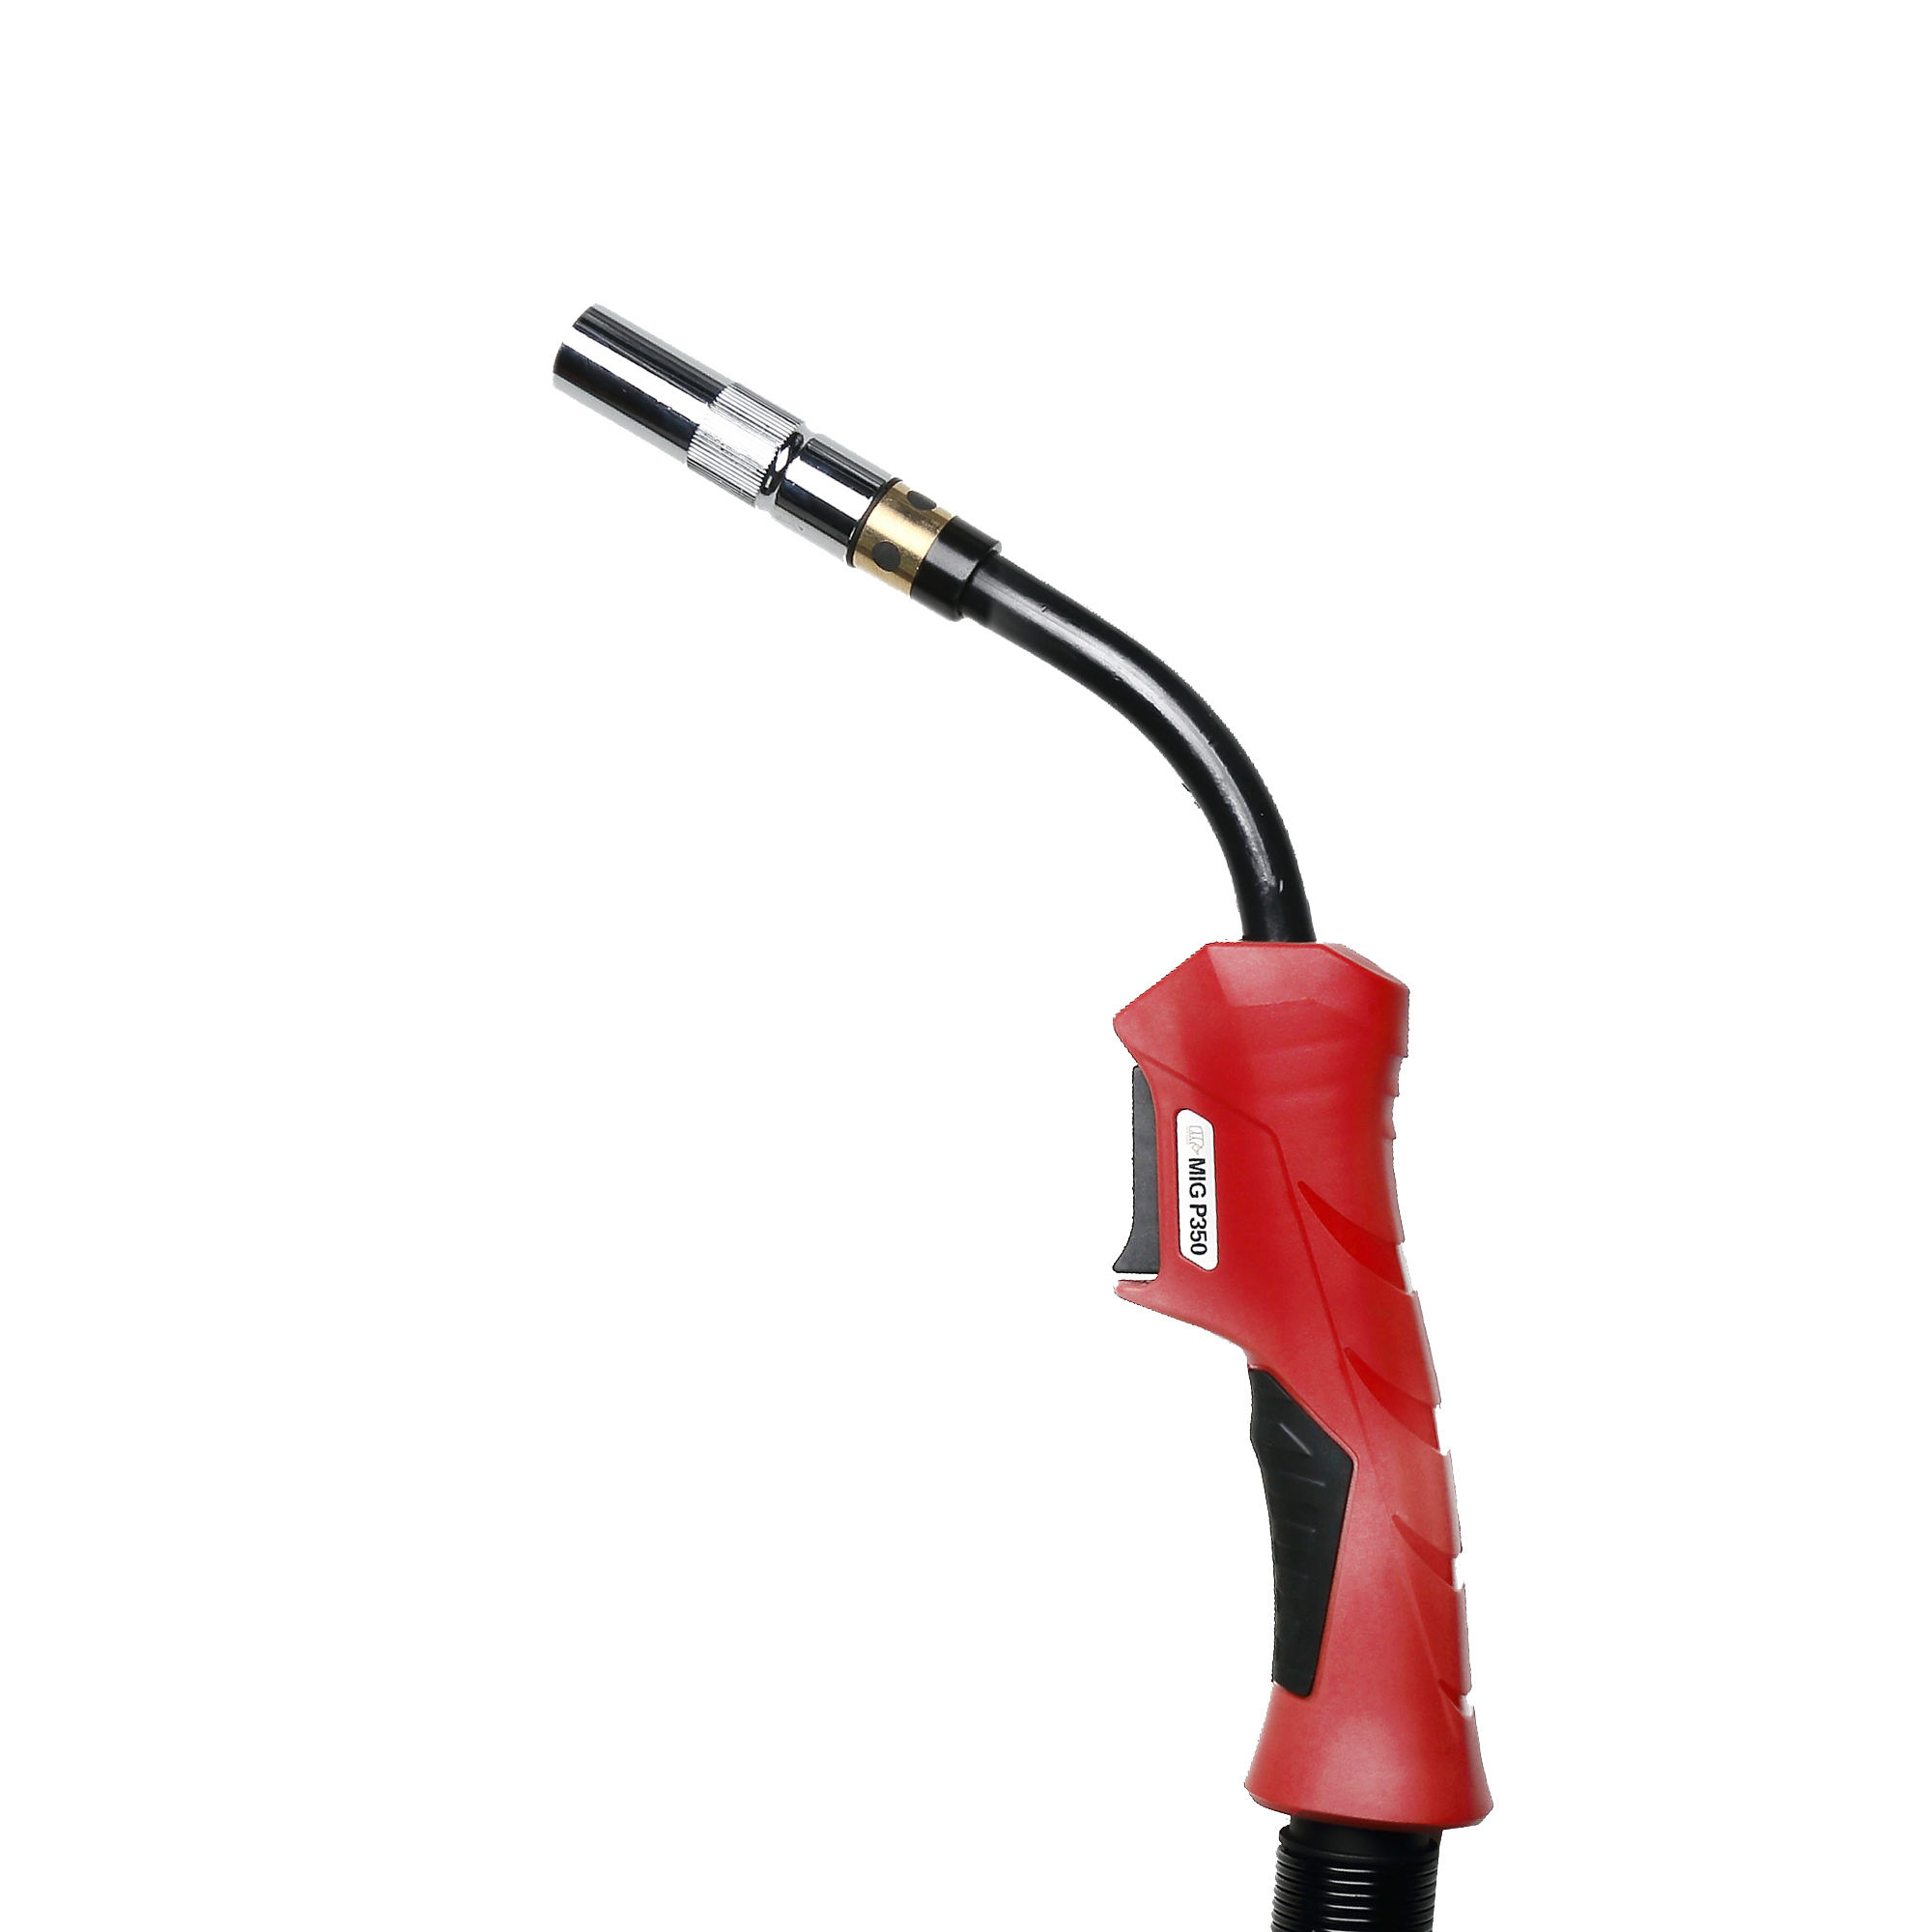
空冷 MIG ガンは、ほとんどのアプリケーションにとって最も一般的でコスト効率の高いオプションです。周囲の空気とシールドガスの流れを利用して、溶接中に発生する熱を放散します。これら 溶接ガンは 、設計がシンプルで、(場合によっては)軽量で、別個の冷却システムを必要としないため、メンテナンスが容易です。
空冷ガンは次の用途に最適です。
• 軽溶接から中溶接(150 ~ 300 アンペア)
• 時折または断続的な溶接 (少量から中程度の量)
• 放熱が管理可能な屋内環境
• 移植性が重要なアプリケーション (現場での修理など)
空冷式ガンの欠点の 1 つは、特に高アンペアの場合、長時間使用すると熱くなる可能性があることです。これにより、デューティサイクルを超えて使用すると、オペレータに不快感を与えたり、ガンのコンポーネントに損傷を与えたりする可能性があります。さらに、空冷ガンのケーブルは (熱に対処するために) 太いため、狭いスペースでの柔軟性が低下する可能性があります。
水冷MIG砲
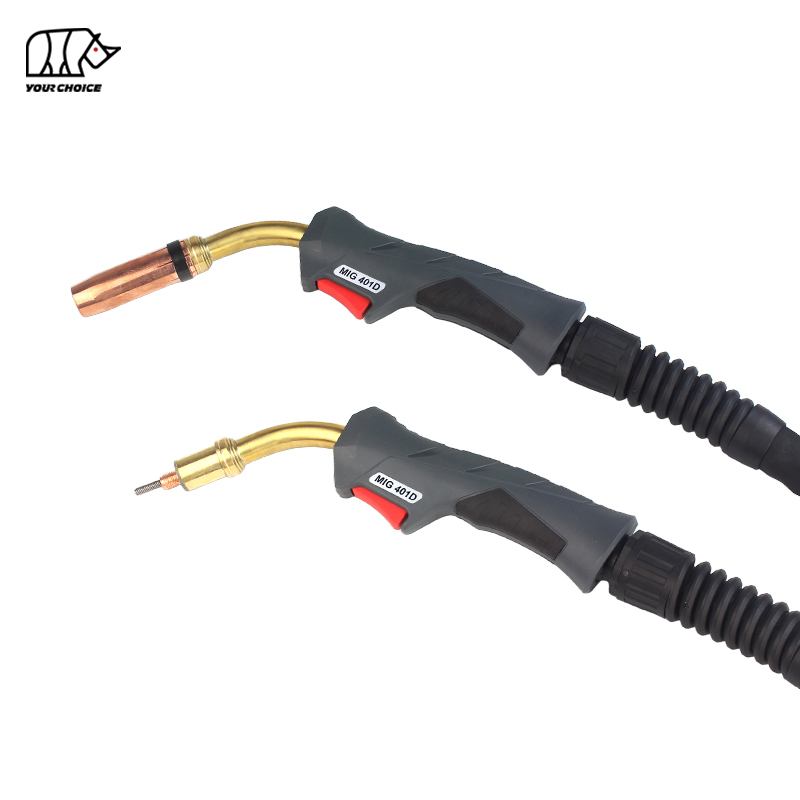
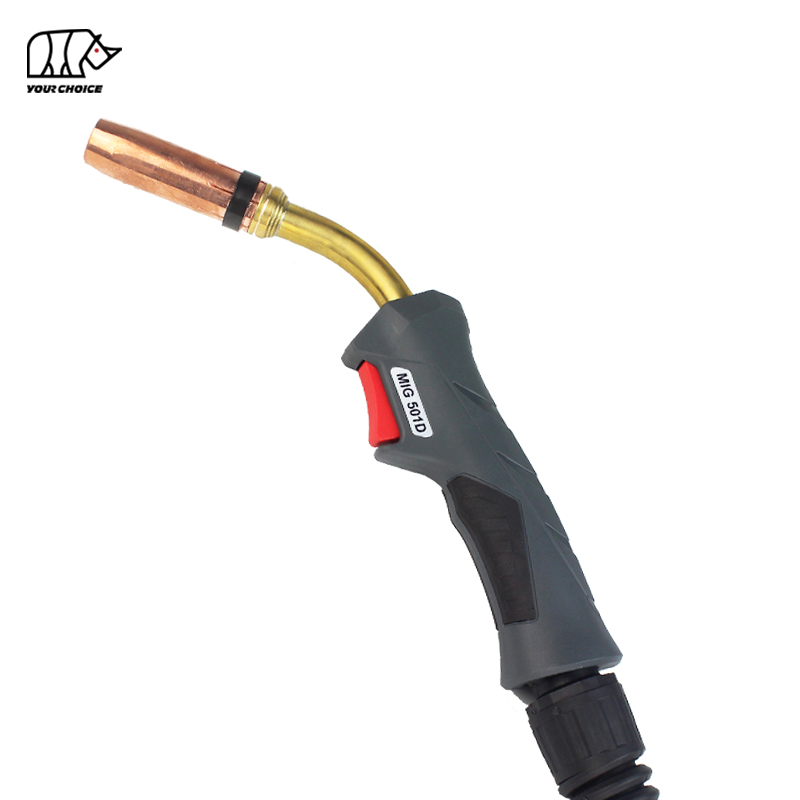
水冷式 MIG ガンは、熱を放散するために水 (または水とグリコールの混合物) をガンのネックとハンドルに循環させる閉ループ冷却システムを使用しています。これらのガンは、空冷では過熱を防ぐのに不十分な高アンペア、大量の溶接用に設計されています。
水冷ガンは以下の用途に最適です。
• 耐久性の高い溶接 (300 ~ 600 アンペア)
• 連続大量溶接(生産ラインなど)
• オペレータの快適性が優先されるアプリケーション (クーラーハンドル)
• 空気の循環が制限されている狭い空間(熱の蓄積が懸念される)
水冷ガンの主な利点は、より高いアンペア数を長時間処理できること (より高いデューティ サイクル) と、より低温で動作するため、オペレータの疲労が軽減されることです。ただし、より高価で、(冷却システムとホースのせいで)重くなり、より多くのメンテナンス(水位のチェック、詰まりを防ぐための冷却システムの清掃など)が必要になります。また、別個の水冷ユニットも必要となるため、全体のセットアップコストが増加します。
3. アンペア数定格
MIG ガンの定格アンペア数は、過熱したり損傷を受けたりすることなく安全に処理できる最大電流です。この定格は、溶接用の熱を生成するガンの能力に直接相関します。アンペア数が高いほど、より多くの熱が必要になるため、より厚い材料に必要となります。
アンペア数に基づいてガンを選択する場合は、使用する最大アンペア数と一致する (またはわずかに上回る) ガンを選択することが重要です。必要なアンペア数よりも低い定格電流のガンを使用すると、過熱、コンポーネントの早期故障、溶接品質の低下につながる可能性があります。逆に、必要以上に高いアンペア数定格のガンを使用することは不必要であり、コストが増加する可能性があります (アンペア数が高いガンはより高価です)。
アンペア数定格とその用途に関する一般的なガイドは次のとおりです。
• 150 ~ 200 アンペア: 軽負荷のアプリケーション (薄板金属、趣味のプロジェクト、小規模な修理)
• 200 ~ 300 アンペア: 中負荷用途 (厚さ 1/2 インチまでの軟鋼、自動車修理、一般製造)
• 300 ~ 400 アンペア: ヘビーデューティ用途 (厚い鋼材、構造溶接、工業製造)
• 400 ~ 600 アンペア: 極めて過酷な用途 (大型機械、パイプライン溶接、大量生産)
アンペア数定格はデューティ サイクルと密接に関係していることに注意してください。デューティ サイクル 60% の 200 アンペア ガンは 200 アンペアで 6 分間連続溶接できますが、デューティ サイクル 40% の 300 アンペア ガンは 300 アンペアで 4 分間しか溶接できません。溶接量に基づいてアンペア数とデューティ サイクルのバランスを必ず取ってください。
4. ワイヤサイズの互換性
MIG ガンは、材料の厚さと溶接アンペア数によって決定される特定のワイヤ サイズで動作するように設計されています。スムーズなワイヤ供給と一貫した電気接触を確保するには、ワイヤ サイズ (インチまたはミリメートルで測定) がガンのコンタクト チップ、ライナー、ノズルと一致している必要があります。
一般的な MIG ワイヤ サイズには、0.023 インチ、0.030 インチ、0.035 インチ、0.045 インチがあります。ワイヤのサイズをアプリケーションに合わせる方法は次のとおりです。
• 0.023 インチ ワイヤ: 薄い材料 (24 ~ 20 ゲージ)、低アンペア数 (40 ~ 60 アンペア)、および繊細な溶接 (自動車のボディ パネルなど) に最適です。0.023 インチ ワイヤ用に設計されたコンタクト チップとライナーが必要です。
• 0.030 インチ ワイヤ: 中程度の薄さの材料 (20 ~ 16 ゲージ)、中程度のアンペア数 (50 ~ 120 アンペア)、および一般的な製造に多用途です。ほとんどの軽から中程度の MIG ガンでうまく機能します。
• 0.035 インチ ワイヤ: 汎用溶接に最も一般的なサイズで、厚さ 3/8 インチまでの材料、中程度から高アンペア数 (90 ~ 250 アンペア)、構造用鋼や機械の修理などの用途に適しています。
• 0.045 インチ ワイヤ: 厚い材料 (1/4 インチ以上)、高アンペア数 (170 ~ 285 アンペア)、および耐久性の高い用途向けに設計されています。太いワイヤに対応するには、より大きなコンタクト チップ、ライナー、ノズルが必要です。
間違ったサイズのワイヤを使用すると、ワイヤの詰まり(ライナーに対してワイヤが大きすぎる)、電気接触不良(コンタクトチップに対してワイヤが小さすぎる)、アーク性能が不安定になるなどの問題が発生する可能性があります。ガンの仕様を必ず確認し、使用する予定のワイヤ サイズと互換性があることを確認してください。
5. 人間工学とオペレーターの快適性
溶接は多くの場合、肉体的に負担のかかる作業であり、オペレーターは長時間ガンを保持する必要があります。人間工学に基づいて設計された MIG ガンは、オペレータの疲労を軽減し、制御を改善し、生産性を向上させることができ、これらすべてが溶接品質の向上に貢献します。
注目すべき主な人間工学的特徴は次のとおりです。
グリップデザイン
ハンドルは握りやすく、手の負担を軽減する滑り止めグリップが付いている必要があります。人間工学に基づいたハンドルは、手の自然な形状にフィットするように輪郭が描かれていることが多く、長時間使用する際の圧力点を最小限に抑えます。操作中にガンが熱くなる可能性があるため、一部のハンドルには火傷を防ぐための耐熱素材が使用されています。
重量とバランス
バランスの取れたガンは、特にオーバーヘッドまたは垂直溶接の場合に操作が容易です。空冷ガンは一般に水冷ガンよりも軽いため (冷却システムがないため)、機動性が必要な用途に適しています。ただし、一部の強力な空冷銃はかさばるため、購入前に重量とバランスをテストすることが重要です。
トリガーデザイン
トリガーは握りやすく、過度な力を必要とせずにスムーズな動作が必要です。一部のトリガーは感度を調整できるため、オペレーターが好みに合わせて応答をカスタマイズできます。頻繁に使用すると時間の経過とともに摩耗する可能性があるため、耐久性のあるトリガー(高品質の素材で作られた)も重要です。
ケーブルの柔軟性
柔軟なケーブルにより、特に狭いスペースでの操作性が向上します。銅より線導体を使用したケーブルは単線導体よりも柔軟性があり、ワークピース上での移動が容易になります。さらに、耐久性のある外側ジャケット (ゴムまたは PVC など) を備えたケーブルは、引きずりや鋭利なエッジとの接触による磨耗に耐えることができます。
6. 消耗品とメンテナンス
MIG ガンの消耗品 (コンタクト チップ、ノズル、ライナー、ディフューザー) は時間の経過とともに摩耗するため、定期的に交換する必要があります。 MIG ガンを選択するときは、これらの消耗品の入手可能性とコスト、およびメンテナンスの容易さを考慮する必要があります。
消耗品の入手可能性
地元のサプライヤーまたはオンライン小売業者からすぐに入手できる消耗品を備えたガンを選択してください。入手困難な消耗品は、交換品がなくなった場合にダウンタイムに費用がかかる可能性があります。さらに、一般的な消耗品 (複数の銃モデルと互換性がある) は、ブランド固有の消耗品よりも手頃な価格であることが多いため、標準サイズの消耗品を使用する銃を探してください。
交換の容易さ
消耗品は特別な工具を必要とせずに簡単に交換できる必要があります。コンタクトチップとノズルを数秒で取り外して交換できる、クイックチェンジ設計のガンを探してください。これによりダウンタイムが短縮され、オペレーターはすぐに溶接作業に戻ることができます。
ライナーのメンテナンス
ライナーは、ワイヤをフィーダからコンタクトチップまでガイドする重要な部品です。時間が経つと、ライナーに汚れ、破片、またはワイヤーの削りくずが詰まり、ワイヤー詰まりを引き起こす可能性があります。取り外し、清掃または交換が簡単なライナー付きのガンを選択してください。一部のライナーはテフロンまたはその他の低摩擦素材で作られており、ワイヤーの抵抗が軽減され、メンテナンスの必要性が軽減されます。
7. 既存機器との互換性
すでに MIG 溶接電源とワイヤ送給装置をお持ちの場合は、既存の装置と互換性のある MIG ガンを選択することが重要です。 MIG ガンは、さまざまなタイプのコネクタ (ユーロ コネクタ、DIN コネクタなど) を使用して電源とフィーダに接続します。互換性のないガンを使用すると、電気接続不良、ワイヤ供給の不安定、または機器の損傷が発生する可能性があります。
電源とフィーダーの仕様を確認して、必要なコネクタのタイプを決定してください。ほとんどの標準的な MIG ガンはユーロ コネクタを使用しており、最新の溶接機器と互換性があります。ただし、一部の特殊な機器では特定のコネクタ タイプが必要な場合があるため、購入前に互換性を確認することが重要です。
さらに、ガンの電圧とアンペア数の範囲が電源の能力と一致していることを確認してください。電源よりも高いアンペア数定格のガンはその潜在能力を最大限に活用できませんが、低い定格アンペア数のガンは電源の出力を処理できない可能性があります。
独自の用途に特化した MIG ガンタイプs
標準の空冷式および水冷式 MIG ガンに加えて、特定の用途向けに設計された特殊なガン タイプもあります。これらを理解すると、固有の溶接ニーズに適したツールを選択するのに役立ちます。
プッシュプル MIG ガン
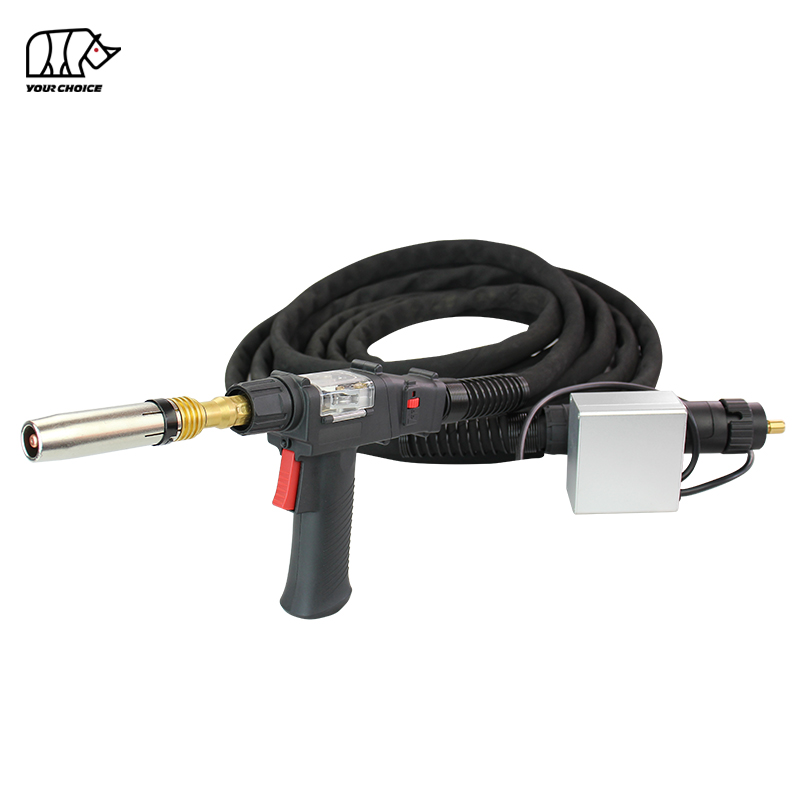
プッシュプル MIG ガンは、アルミニウムやステンレス鋼など、柔らかく変形しやすいワイヤを溶接するために設計されています。これらのワイヤは、標準的なガン (ワイヤを供給するために「プッシュ」システムを使用する) では詰まったりねじれたりする可能性があるため、 プッシュプルガンは、 プッシュモーター(フィーダー内)とプルモーター(ガン内)を組み合わせてワイヤをスムーズに送り出します。
プッシュプルガンは以下の用途に最適です。
・アルミニウム溶接(安定した送りが必要な軟線)
• フィーダーから長距離での溶接 (一部のモデルは最大 50 フィートに達する可能性があります)
• ワイヤ供給の一貫性が重要な用途(精密溶接など)
これらのガンは空冷式と水冷式の両方の設計が用意されており、さまざまなアンペア数のニーズに適しています。ただし、標準的なガンよりも高価であり、(プルモーターのため) より多くのメンテナンスが必要になります。
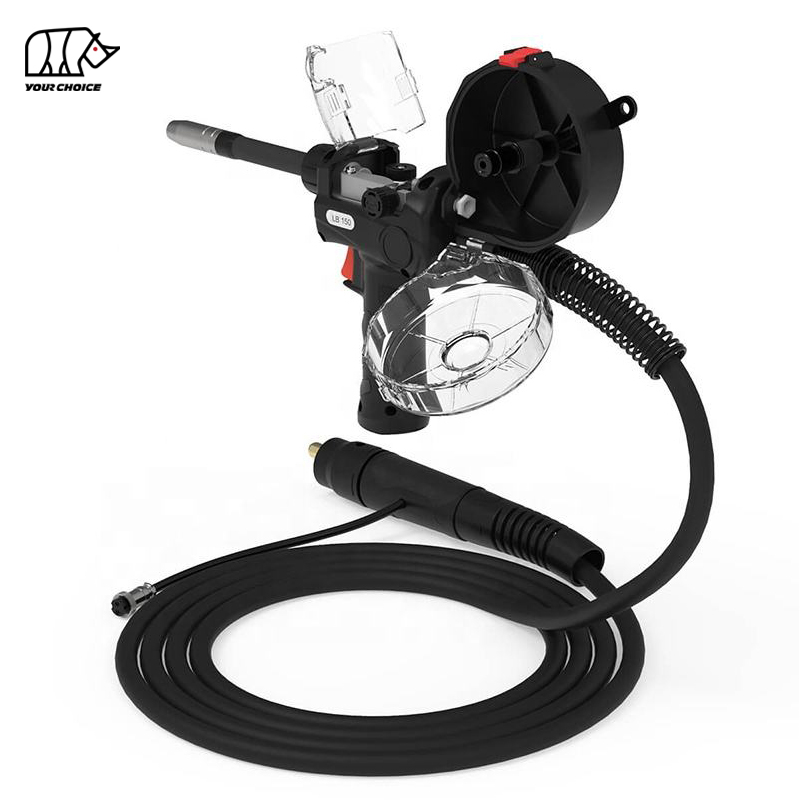
スプールガン MIG ガン
スプールガンは、ワイヤースプールがガン自体に直接取り付けられているタイプのプッシュプルガンです。これにより、長いワイヤ送給ケーブルが不要になり、ガンの携帯性が向上し、ワイヤ抵抗が軽減されます。 スプールガンは 、ワイヤ経路を短くして(詰まりを軽減し)、狭いスペースでも操作しやすいため、アルミニウムの溶接に最適です。
スプール ガンは、自動車の修理、造船、および携帯性とワイヤ供給の一貫性が重要なその他の用途で一般的に使用されます。愛好家向けの小型軽量モデルと、産業用の大型で耐久性の高いモデルが用意されています。
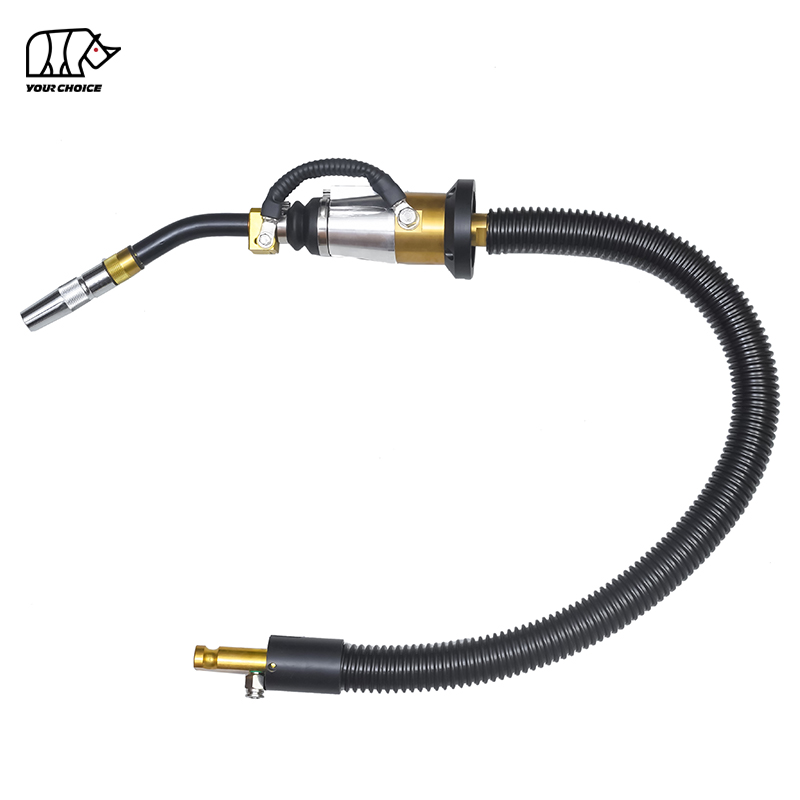
ロボット MIG ガン
ロボット MIG ガンは、自動溶接システム (ロボット アーム) 用に設計されています。これらのガンはロボット溶接の繰り返し動作に耐えるように作られており、多くの場合は水冷式です (大量の連続運転のため)。耐久性のあるコンポーネント、正確なワイヤ供給、ロボット制御システムとの互換性が特徴です。
ロボット MIG ガンは 、自動車の生産ラインや家電製品の製造など、大量の一貫した溶接を行う製造施設で使用されます。手動溶接には適しておらず、特殊なセットアップとメンテナンスが必要です。
よくある間違いMIG ガンを選択する際に避けるべき
MIG ガンを選択する際は、慎重に検討したとしても間違いが起こりやすいものです。以下に、最も一般的な落とし穴とその回避方法を示します。
1. 間違ったアンペア数の選択
最もよくある間違いの 1 つは、用途に合わない定格アンペア数のガンを選択することです。厚い材料に低アンペア数のガンを使用すると、貫通力が低下し、溶接が弱くなります。また、薄い材料に高アンペア数のガンを使用すると、溶け落ちや歪みが発生します。ガンのアンペア数は常に材料の厚さと溶接量に一致させてください。
2. デューティサイクルの無視
多くの溶接工はアンペア数だけに注目し、デューティ サイクルを見落としています。定格アンペア数が高くてもデューティ サイクルが低いガンは、連続溶接中に急速に過熱し、ダウンタイムやコンポーネントの損傷につながります。溶接量(連続溶接する時間)に合ったデューティサイクルのガンを必ず選択してください。
3. 人間工学の軽視
人間工学は後回しになりがちですが、ガンの設計が不十分だとオペレーターの疲労、制御の低下、さらには怪我につながる可能性があります。人間工学に基づいたガンに投資すると、長期的には生産性と溶接品質が向上します。購入する前に銃のグリップ、重量、バランスをテストして、長時間使用しても快適であることを確認してください。
4. 互換性を見落とす
すべての MIG ガンがすべての溶接装置と互換性があると考えるのは、コストのかかる間違いです。コネクタのタイプ、電圧、アンペア数と既存の電源およびフィーダとの互換性を常に確認してください。互換性のないガンを使用すると、機器が損傷し、パフォーマンスが低下する可能性があります。
5. 価格だけで選ぶ
予算は重要な考慮事項ですが、最も安価な MIG ガンを選択すると、長期的にはコストが高くなる可能性があります。低品質のガンは故障する可能性が高く、頻繁な消耗品の交換が必要になり、溶接不良が発生します。アプリケーションのニーズを満たす高品質のガンに投資してください。これにより、長期にわたってメンテナンスや交換にかかる費用を節約できます。
適切な MIGを選択するためのステップバイステップ ガイド ガン
要約すると、アプリケーションに最適な MIG ガンを選択するのに役立つ段階的なプロセスを次に示します。
ステップ 1: アプリケーションを定義する
まず、溶接プロジェクトの詳細の概要を説明します。材料の種類と厚さ、溶接環境 (屋内/屋外、狭いスペース)、溶接量 (時折か連続か)、および希望する溶接品質です。これは、銃の主要な要件を絞り込むのに役立ちます。
ステップ 2: アンペア数とデューティ サイクルのニーズを決定する
材料の厚さと溶接量に基づいて、ニーズに合った定格アンペア数とデューティ サイクルを選択します。薄い材料やたまに溶接する場合は、デューティ サイクル 30 ~ 50% の 150 ~ 200 アンペアのガンで十分です。厚い材料や連続溶接の場合は、60% 以上のデューティ サイクルを備えた 300 アンペア以上のガンの方が適しています。
ステップ 3: 空冷と水冷のどちらかを選択する
軽度から中量の溶接を行う場合、携帯性が必要な場合、または予算が限られている場合は、空冷を選択してください。頑丈で大量の溶接を行う場合、またはより低温で快適なガンが必要な場合は、水冷式を選択してください。
ステップ 4: ワイヤ サイズの互換性を確認する
ガンのコンタクトチップ、ライナー、ノズルを、使用する予定のワイヤのサイズに合わせてください。一般的なワイヤ サイズは 0.023 インチ、0.030 インチ、0.035 インチ、0.045 インチです。材料の厚さとアンペア数に最適なサイズを選択してください。
ステップ 5: 人間工学を優先する
銃のグリップ、重量、バランス、トリガーの設計をテストして、長時間使用しても快適であることを確認します。滑り止めグリップ、耐熱ハンドル、柔軟なケーブルなどの機能を探してください。
ステップ 6: 既存の機器との互換性を確認する
ガンのコネクタのタイプ、電圧、アンペア数の範囲が電源およびフィーダーと互換性があることを確認してください。これにより損傷が防止され、最適なパフォーマンスが保証されます。
ステップ 7: 消耗品とメンテナンスを考慮する
すぐに入手でき、手頃な価格の消耗品があり、メンテナンスが簡単 (クイック交換コンタクト チップ、取り外し可能なライナー) を備えたガンを選択してください。これにより、ダウンタイムと長期的なコストが削減されます。
ステップ 8: 特殊なオプションを評価する (必要な場合)
アルミニウム、ステンレス鋼を溶接する場合、または狭いスペースで作業する場合は、プッシュプル ガンやスプール ガンなどの特殊なガンを検討してください。自動溶接の場合は、ロボット MIG ガンを選択してください。
結論
適切な MIG ガンの選択は、溶接の品質、生産性、コスト効率に影響を与える重要な決定です。材料の種類と厚さ、溶接量、環境、既存の設備など、アプリケーション固有の要件に焦点を当てることで、オプションを絞り込み、ニーズを満たすガンを選択できます。アンペア数、デューティ サイクル、冷却タイプ、ワイヤ サイズの互換性、人間工学を優先することを忘れずに、価格のみに基づいて選択したり、互換性を無視したりするようなよくある間違いを避けてください。
高品質の MIG ガンは、ダウンタイムを削減し、溶接の一貫性を向上させ、溶接プロセスをより効率的かつ快適にする、長期的には報われる投資です。このガイドで概説されている手順に従うことで、用途に適した MIG ガンを自信を持って選択し、毎回プロフェッショナルな結果を達成することができます。
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių