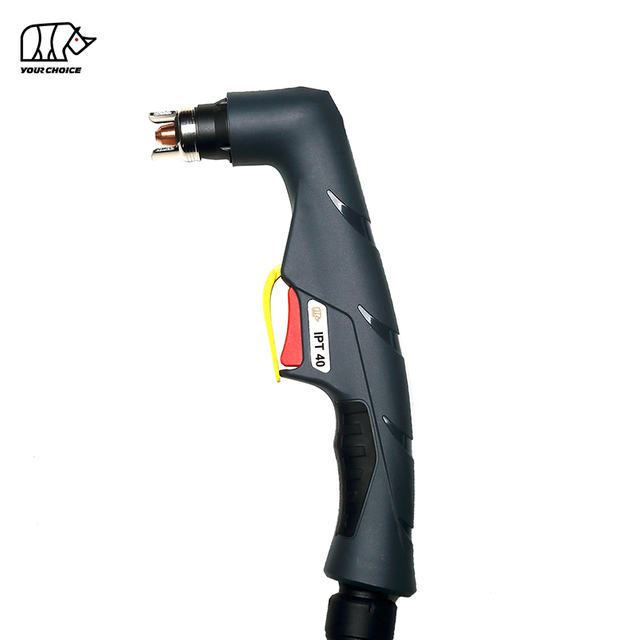
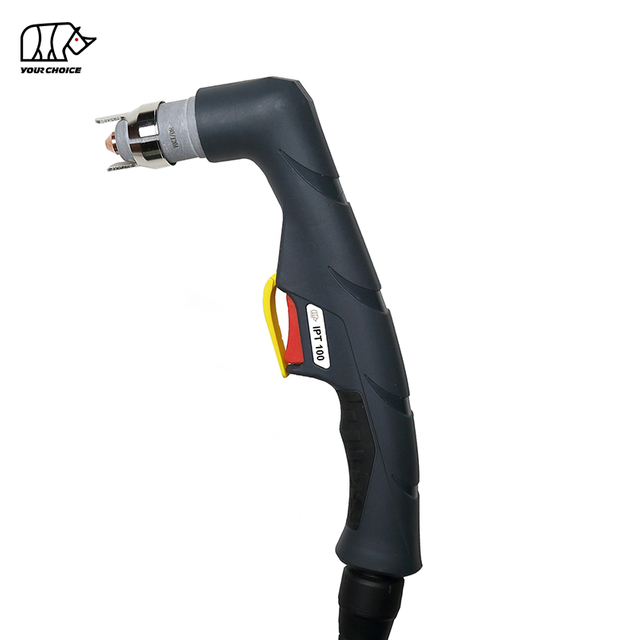
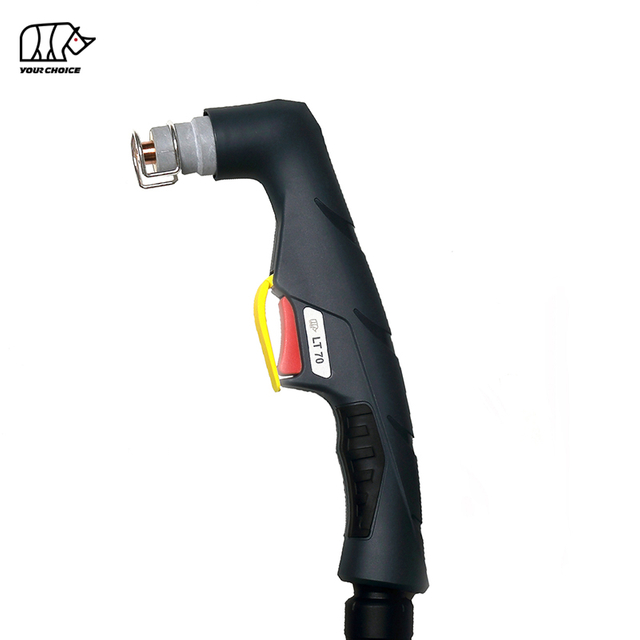
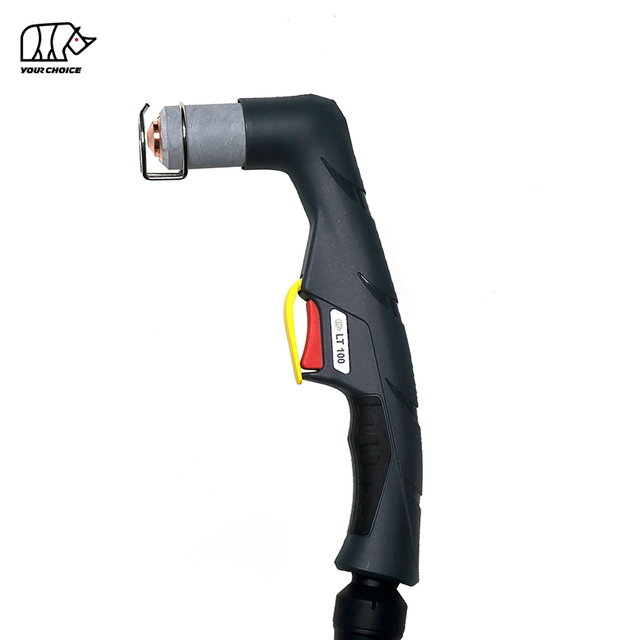
ความเข้ากันได้ของไฟฉายตัดพลาสม่านั้นขึ้นอยู่กับว่าตัวเชื่อมต่อนั้นพอดีกับเครื่องตัดพลาสม่าหรือไม่ คบเพลิงทดแทนจะต้องตรงกับการเชื่อมต่อกำลัง ทางเดินตัดแก๊ส วงจรไพล็อตอาร์ก สายไฟทริกเกอร์ วิธีการจุดระเบิด อัตรากระแส และการควบคุมและสัญญาณ CNC บนระบบยานยนต์
สำหรับผู้จัดจำหน่ายอุปกรณ์เชื่อมและอุปกรณ์พลาสมา ขั้วต่อที่ไม่ตรงกันเป็นหนึ่งในปัญหาการเปลี่ยนคบเพลิงที่ง่ายที่สุดที่จะมองข้าม
คบเพลิงพลาสม่าสองอันอาจดูเกือบจะเหมือนกัน
พวกเขาอาจใช้หัวคบเพลิงตระกูลเดียวกัน
อาจมีช่วงแอมแปร์เท่ากัน
ขั้วต่อด้านหลังอาจพอดีกับแหล่งพลังงานด้วย
แต่คบเพลิงอาจยังคงอยู่:
ไม่สามารถเริ่มต้น;
สร้างเฉพาะส่วนโค้งนำร่อง
ไม่สามารถถ่ายโอนส่วนโค้งของการตัดได้
อากาศรั่ว;
ก่อให้เกิดความผิด;
ไม่มีการตอบสนองของทริกเกอร์
ขั้วต่อเสียหาย
หรือเข้ากันไม่ได้ทางไฟฟ้ากับเครื่อง
ปัญหานั้นง่าย:
การเชื่อมต่อทางกายภาพไม่เหมือนกับความเข้ากันได้ของไฟฉายพลาสม่าโดยสมบูรณ์
สำหรับผู้จัดจำหน่าย ผู้นำเข้า ผู้ค้าส่ง และซัพพลายเออร์อุปกรณ์เชื่อม OEM ต้องทำความเข้าใจ การเชื่อมต่อ คบเพลิงพลาสม่า ก่อนสั่งซื้อสามารถป้องกันการคืนสินค้า ข้อพิพาททางเทคนิค การจัดส่งล่าช้า และค่าใช้จ่ายในการเปลี่ยนที่ไม่จำเป็น
คู่มือนี้จะอธิบาย ระบบการเชื่อมต่อคบเพลิงตัดพลาสม่าสามระบบที่มักสับสนในการซื้อคบเพลิงทดแทน และให้รายการตรวจสอบความเข้ากันได้ในทางปฏิบัติสำหรับผู้จัดจำหน่าย
การเชื่อมต่อคบเพลิงพลาสม่าใดที่ไม่ตรงกันบ่อยที่สุด?
สำหรับคบเพลิงตัดพลาสมาทดแทนและหลังการขาย ผู้จัดจำหน่ายมักพบประเภทการเชื่อมต่อที่ใช้ได้จริงสามประเภท:
ประเภทการเชื่อมต่อ |
การออกแบบทั่วไป |
ความเสี่ยงหลักไม่ตรงกัน |
1. รวม ข้อต่อกลาง |
ฟังก์ชันด้านพลังงาน แก๊ส และการควบคุมรวมอยู่ในตัวเชื่อมต่อเดียว |
ขั้วต่อที่ดูเหมือนกันแต่มีพินหรือสายไฟภายในต่างกัน |
2. การเชื่อมต่อสายไฟ/แก๊สแบบเกลียวพร้อมสายควบคุมแยกกัน |
การเชื่อมต่อกระแสหลัก/แก๊สพร้อมทริกเกอร์และสายนำส่วนโค้งแยกกัน |
การเชื่อมต่อเกลียว ขั้วต่อ ปลั๊กทริกเกอร์ หรือไพล็อตไม่ถูกต้อง |
3. การเชื่อมต่อแบบหลายสายแบบกลไก/ CNC |
แยกกำลัง, ส่วนโค้งนำร่อง, แก๊ส, การควบคุม, การตรวจจับ และบางครั้งก็เป็นท่อจ่ายน้ำหล่อเย็น |
มือ/เครื่องจักรไม่ตรงกัน สัญญาณควบคุมไม่ตรงกัน หรือการกำหนดค่าลีดไม่ถูกต้อง |
หมวดหมู่เหล่านี้อธิบายการกำหนดค่าการจัดซื้อทั่วไปมากกว่ามาตรฐานอุตสาหกรรมสากลสามมาตรฐาน
รายละเอียดตัวเชื่อมต่อยังคงแตกต่างกันไปตามแหล่งพลังงานพลาสมาและการออกแบบคบเพลิง
กฎการซื้อที่ปลอดภัยที่สุดคือ:
ห้ามยืนยันคบเพลิงตัดพลาสม่าโดยใช้ชื่อรุ่นของคบเพลิงหรือรูปลักษณ์ด้านหน้าเท่านั้น ยืนยันการเชื่อมต่อด้านหลังและอินเทอร์เฟซทางไฟฟ้าโดยสมบูรณ์
หัวตัดพลาสมา การเชื่อมต่อเป็นแบบสากลหรือไม่
เลขที่ การเชื่อมต่อ คบเพลิงตัดพลาสม่า ไม่สามารถใช้แทนกันได้ คบเพลิงอาจต้องใช้การเชื่อมต่อพลังงาน การต่อแก๊ส วงจรทริกเกอร์ การเชื่อมต่อไพล็อตอาร์ก วิธีการจุดระเบิด ความจุกระแสไฟ และสายไฟควบคุม
นี่เป็นหนึ่งในข้อเท็จจริงที่สำคัญที่สุดที่ผู้จัดจำหน่ายควรเข้าใจ
คบเพลิงพลาสม่าไม่ได้เป็นเพียงหัวตัดที่เชื่อมต่อกับท่อลมเท่านั้น
ตะกั่วคบเพลิงสามารถทำหน้าที่ได้หลายอย่าง ทั้งนี้ขึ้นอยู่กับการออกแบบ:
ตัดกระแส;
อากาศอัดหรือแก๊สตัดอื่น ๆ
กระแสนำร่องอาร์ก;
สัญญาณทริกเกอร์/สตาร์ท;
สัญญาณความปลอดภัย/ลูกโซ่;
การจ่ายและคืนสารหล่อเย็น
CNC สัญญาณเริ่ม/หยุด;
สัญญาณการถ่ายโอนส่วนโค้งหรือส่วนโค้งตกลง
สัญญาณควบคุมความสูงหรือแรงดันไฟฟ้า
มาตรฐานคบเพลิงสากลระบุถึงข้อกำหนดด้านความปลอดภัยและการก่อสร้างสำหรับคบเพลิงและชุดสายเคเบิลของคบเพลิง แต่นั่น ไม่ได้ หมายความว่าแหล่งพลังงานพลาสมาทุกแห่งจะใช้ขั้วต่อทดแทนสากลเพียงตัวเดียว IEC 60974-7 ครอบคลุมถึงคบเพลิงที่ใช้สำหรับการเชื่อมอาร์กและกระบวนการที่เกี่ยวข้องกัน รวมถึงการกำหนดค่าที่ใช้กลไกนำทางและระบายความร้อนด้วยของเหลว
สำหรับผู้จัดจำหน่าย หมายความว่าจะต้องตรวจสอบความเข้ากันได้ที่ ระดับระบบ ไม่ใช่แค่ที่ระดับหัวคบเพลิงเท่านั้น
ประเภทที่ 1: ตัวเชื่อมต่อคบเพลิงพลาสม่ากลางแบบรวมคืออะไร
ตัวเชื่อมต่อส่วนกลางที่ผสานรวมฟังก์ชันไฟฉายหลายฟังก์ชันไว้ในปลั๊กหลักหรือข้อต่อเดียว ทำให้การติดตั้งระหว่างไฟฉายพลาสม่าและแหล่งพลังงานทำได้ง่ายขึ้น
การเชื่อมต่อส่วนกลางอาจรวมเข้าด้วยกัน ทั้งนี้ขึ้นอยู่กับระบบ:
ข้อดีคือความสะดวกสบาย
แทนที่จะเชื่อมต่อสายไฟและท่อหลายเส้นแยกกัน ผู้ปฏิบัติงานจะติดตั้งขั้วต่อหลักตัวเดียวและยึดให้แน่นด้วยแหวนล็อค ปลอกเกลียว หรือกลไกที่คล้ายกัน
อย่างไรก็ตาม สำหรับผู้จัดจำหน่าย ความสะดวกนี้ทำให้เกิดกับดักความเข้ากันได้ที่สำคัญ
เพราะเหตุใด ข้อต่อกลาง จึงไม่ตรงกันบ่อยครั้ง
เนื่องจากขั้วต่อสองตัวสามารถดูจากภายนอกได้เกือบเหมือนกัน
เส้นผ่านศูนย์กลางของเปลือกอาจตรงกัน
น็อตล็อคอาจขันอย่างถูกต้อง
พอร์ตแก๊สอาจปรากฏอยู่ในแนวเดียวกัน
แต่การกำหนดค่าภายในยังคงแตกต่างกัน
ความแตกต่างที่อาจเกิดขึ้นได้แก่:
ดังนั้น:
อย่ายืนยันความเข้ากันได้จากรูปทรงคอนเนคเตอร์ภายนอกเพียงอย่างเดียว
ข้อต่อกลาง สองอันสามารถพอดีแต่ยังคงเข้ากันไม่ได้ทางไฟฟ้าหรือไม่
ใช่.
นี่เป็นหนึ่งในข้อผิดพลาดที่แพงที่สุดในการขายไฟฉายพลาสม่าทดแทน
ผู้จัดจำหน่ายได้รับรูปถ่ายจากลูกค้า
ตัวเชื่อมต่อปรากฏถูกต้อง
มีการจัดส่งไฟฉายทดแทนแล้ว
ลูกค้าติดตั้งให้ครับ.
ปลอกล็อคพอดีพอดี—แต่ไฟฉายไม่ติด
สาเหตุอาจเป็นความแตกต่างของสายไฟภายในมากกว่าความแตกต่างทางกลไก
อาการที่เป็นไปได้ ได้แก่:
อาการ |
ปัญหาอินเทอร์เฟซที่เป็นไปได้ |
คบเพลิงไม่ตอบสนอง |
ทริกเกอร์พินไม่ตรงกัน |
อากาศไหลแต่ไม่มีส่วนโค้งเริ่มต้น |
วงจรนำร่อง/สตาร์ทไม่ตรงกัน |
ส่วนโค้งนำร่องเริ่มต้นแต่ไม่ถ่ายโอน |
ความเข้ากันไม่ได้ของระบบไฟฟ้า/สตาร์ท |
เครื่องแสดงข้อผิดพลาด |
ความปลอดภัยหรือวงจรควบคุมไม่ตรงกัน |
คบเพลิงเปิดใช้งานไม่ถูกต้อง |
การกำหนดพินไม่ตรงกัน |
ขั้วต่อเริ่มร้อน |
หน้าสัมผัสทางไฟฟ้าไม่ดี |
นี่คือเหตุผลที่ผู้จัดจำหน่ายคุณภาพสูงควรขอรูปถ่ายมากกว่าหนึ่งภาพ
ผู้จัดจำหน่ายควรยืนยันอะไรสำหรับ ข้อต่อกลาง ?
ก่อนสั่งซื้อกรุณาขอ:
ภาพคบเพลิงเต็มๆ
ภาพถ่ายขั้วต่อด้านหลัง
มุมมองด้านหน้าของหมุดทั้งหมด
มุมมองด้านข้างของตัวล็อค
ขั้วต่อเส้นผ่านศูนย์กลางภายนอก
จำนวนพินสัญญาณ
ตำแหน่งของแต่ละพิน
แบบจำลองแหล่งพลังงาน
กระแสไฟขาออกของพลาสมา
แผนผังขั้วต่อแบบแมนนวลหรือด้านเครื่องจักร หากมี
หากมีข้อสงสัยใดๆ ให้ขอรับแบบมิติหรือการยืนยันตัวอย่าง
ประเภทที่ 2: การเชื่อมต่อกำลังแบบเกลียว/แก๊สพร้อมทริกเกอร์และตัวนำนำร่องแยกกันคืออะไร
การออกแบบการเชื่อมต่อคบเพลิงพลาสม่านี้ใช้ข้อต่อเกลียวหลักสำหรับเส้นทางกระแสสูงและ/หรือก๊าซ ในขณะที่ฟังก์ชันด้ามจับลีดขนาดเล็กแยกกัน เช่น ตัวเหนี่ยวไกคบเพลิงและส่วนโค้งนำร่อง
อินเทอร์เฟซประเภทนี้พบได้ทั่วไปในระบบพลาสมาอากาศเอนกประสงค์หลายระบบ
ด้านหลังของไฟฉายอาจประกอบด้วย: แทนที่จะมีปลั๊กในตัวเพียงอันเดียว
แหล่งจ่ายไฟหลัก/ข้อต่อแก๊ส + ขั้วต่อทริกเกอร์ + สายนำอาร์คไพล็อต
การกำหนดค่าดูค่อนข้างง่าย
ความเรียบง่ายนั้นมักจะทำให้ผู้จัดจำหน่ายประเมินความเสี่ยงด้านความเข้ากันได้ต่ำไป
เหตุใดการเชื่อมต่อเธรดหลักจึงไม่ตรงกันง่าย?
ตัวเชื่อมต่อแบบเกลียวต้องตรงกับคุณสมบัติหลายประการ:
อุปกรณ์เกลียวสองตัวอาจดูคล้ายกันในรูปถ่าย แต่ก็ยังแตกต่างกันมากพอจนไม่สามารถติดตั้งได้อย่างปลอดภัย
นี่จะเป็นเรื่องยากโดยเฉพาะเมื่อลูกค้าให้เฉพาะภาพถ่ายจากโทรศัพท์ด้านหน้าเท่านั้น
ผู้จัดจำหน่ายไม่ควรระบุความเข้ากันได้ของเธรดจากขนาดภาพเพียงอย่างเดียว
เหตุใดการเชื่อมต่อไฟฟ้า/แก๊สจึงมีความสำคัญ?
ในการออกแบบคบเพลิงพลาสม่าบางรุ่น ส่วนประกอบหลักเดียวกันจะทำหน้าที่มากกว่าหนึ่งฟังก์ชัน
มันอาจมี:
นั่นหมายความว่าการติดตั้งที่ไม่ถูกต้องไม่ได้เป็นเพียงความไม่สะดวกทางกลไกเท่านั้น
มันสามารถสร้าง:
ขั้วต่อจึงต้องตรงกันทั้ง ทางกลไกและทางไฟฟ้า.
การเชื่อมต่อ Pilot-Arc คืออะไร?
การเชื่อมต่อส่วนโค้งนำร่องเป็นส่วนหนึ่งของวงจรไฟฟ้าที่จำเป็นในการสร้างส่วนโค้งพลาสมาเริ่มต้น ก่อนที่ส่วนโค้งตัดหลักจะถ่ายโอนไปยังชิ้นงาน
ขึ้นอยู่กับการออกแบบคบเพลิงและแหล่งพลังงาน สิ่งนี้อาจปรากฏเป็น:
หนึ่งในข้อผิดพลาดของผู้จัดจำหน่ายที่พบบ่อยที่สุดคือการสมมติ:
ข้อต่อหลักเดียวกัน = คบเพลิงที่เข้ากันได้
นั่นไม่เพียงพอ
หากวงจรไพล็อตอาร์คแตกต่าง คบเพลิงอาจเชื่อมต่อโดยกลไกแต่ไม่สามารถสตาร์ทได้อย่างถูกต้อง
การเชื่อมต่อทริกเกอร์คืออะไร?
วงจรทริกเกอร์จะบอกแหล่งพลังงานพลาสมาว่าผู้ปฏิบัติงานต้องการเริ่มตัด
สำหรับไฟฉายมือทดแทน การเชื่อมต่อไกอาจใช้:
ต้องตรวจสอบรูปร่างและจำนวนพิน
ควรยืนยันฟังก์ชันทางไฟฟ้าด้วย
ผู้จัดจำหน่ายไม่ควรถือว่าปลั๊กขนาดเล็กสองตัวที่คล้ายกันมีสายไฟภายในที่เหมือนกันโดยอัตโนมัติ
เหตุใดวิธีการเริ่มต้นจึงทำให้คบเพลิงพลาสม่าสองอันเข้ากันไม่ได้
ความเข้ากันได้ของการเชื่อมต่อคบเพลิงยังขึ้นอยู่กับ วิธีการเริ่มต้นอาร์คพลาสมา.
ระบบพลาสมาที่แตกต่างกันสามารถใช้สถาปัตยกรรมการสตาร์ทอาร์คที่แตกต่างกันได้
หมวดหมู่ทั่วไป ได้แก่:
การเริ่มต้นส่วนโค้งความถี่สูง
การสตาร์ทแบบสัมผัสหรือส่วนนำร่องแบบนิวแมติก
ระบบนำร่องอาร์คที่ไม่ใช่ความถี่สูงอื่นๆ
คบเพลิง แหล่งพลังงาน และวงจรสตาร์ทได้รับการออกแบบให้ทำงานร่วมกัน
ดังนั้น ขั้วต่อที่เข้ากันพอดีไม่ได้พิสูจน์ว่าระบบจุดระเบิดของคบเพลิงใช้งานร่วมกันได้
สิ่งนี้สำคัญอย่างยิ่งเมื่อทำการแปลงระหว่างระบบพลาสมารุ่นเก่า เครื่องอินเวอร์เตอร์สมัยใหม่ และการติดตั้ง CNC
ประเภทที่ 3: การเชื่อมต่อคบเพลิงพลาสมาแบบกลไกหรือ CNC คืออะไร
ก คบเพลิงพลาสม่าแบบใช้เครื่องจักร อาจต้องใช้กำลัง แก๊ส และการเชื่อมต่อการควบคุมแยกกันหลายจุด เนื่องจากระบบการตัดจะต้องสื่อสารกับตัวควบคุมเครื่องจักร นอกเหนือจากการผลิตพลาสมาอาร์ก
เมื่อเปรียบเทียบกับไฟฉายมือแบบพื้นฐาน ระบบพลาสมา CNC อาจมีความซับซ้อนมากกว่าอย่างเห็นได้ชัด
การเชื่อมต่ออาจรวมถึง:
ไม่ใช่ทุกระบบพลาสมา CNC จะใช้สิ่งเหล่านี้ทั้งหมด
แต่บทเรียนการซื้อที่สำคัญนั้นชัดเจน:
ไม่ควรเลือกคบเพลิงแบบยานยนต์โดยใช้เฉพาะกระแสไฟและลักษณะหัวคบเพลิงเท่านั้น
เหตุใดผู้จัดจำหน่ายจึงสับสนระหว่างคบเพลิงมือและคบเพลิงเครื่องจักร?
คบเพลิงแบบมือถือและแบบใช้เครื่องจักรสามารถใช้วัสดุสิ้นเปลืองหรือสถาปัตยกรรมตระกูลคบเพลิงที่คล้ายคลึงกัน
อย่างไรก็ตาม ข้อกำหนดในการปฏิบัติงานอาจแตกต่างกันอย่างมาก
โดยปกติแล้ว ไฟฉายมือจะต้องใช้ตัวเหนี่ยวไกของผู้ปฏิบัติงาน
คบเพลิงเครื่องจักรอาจต้องใช้คำสั่งสตาร์ทภายนอกจากคอนโทรลเลอร์ CNC แทน
ระบบยานยนต์อาจต้องการ:
ดังนั้น การแปลงระหว่างคบเพลิงแบบมือและแบบมีกลไกอาจเกี่ยวข้องมากกว่าการเปลี่ยนที่จับคบเพลิง
คำสั่งซื้อไฟฉายมือทดแทนแบบมาตรฐานอาจต้องการ:
รุ่นเครื่อง + รูปภาพขั้วต่อ + จำนวนแอมแปร์
การสั่งซื้อคบเพลิงแบบยานยนต์อาจต้องการข้อมูลเพิ่มเติมอย่างมาก
ตัวอย่างเช่น:
รายการ |
ทำไมมันถึงสำคัญ |
เอาต์พุตแหล่งพลังงาน |
กำหนดความจุของคบเพลิง |
การใช้งานด้วยตนเองหรือด้วยเครื่องจักร |
กำหนดอินเทอร์เฟซการควบคุม |
เริ่มวิธี |
ต้องตรงกับวงจรจุดระเบิด |
การเชื่อมต่อสายไฟหลัก |
ดำเนินการตัดกระแส |
การเชื่อมต่อไพล็อตอาร์ค |
รองรับการเริ่มต้นส่วนโค้ง |
การกำหนดค่าแก๊ส |
ต้องตรงกับกระบวนการตัด |
ประเภทระบายความร้อน |
อากาศ/ก๊าซหรือระบายความร้อนด้วยของเหลว |
ความยาวตะกั่ว |
ส่งผลกระทบต่อการติดตั้ง |
CNC สัญญาณเริ่มต้น |
ควบคุมการยิงคบเพลิง |
การยืนยันอาร์ค |
ใช้โดยระบบอัตโนมัติ |
อินเตอร์เฟซการควบคุมความสูง |
รองรับความสูงในการตัด |
การตรวจจับแบบโอห์มมิก |
อาจรองรับการตรวจจับเพลท |
ยิ่งระบบเป็นแบบอัตโนมัติมากขึ้นเท่าใด การยืนยันอินเทอร์เฟซที่สมบูรณ์ก็จะยิ่งสำคัญมากขึ้นเท่านั้น
เหตุใดความยาวตะกั่วของคบเพลิงพลาสม่าจึงเป็นปัญหาความเข้ากันได้ด้วย
ความยาวของตะกั่วมักถือเป็นข้อกำหนดเพื่อความสะดวก
นอกจากนี้ยังอาจเป็นข้อกำหนดทางวิศวกรรมอีกด้วย
ความยาวของคบเพลิงที่ยาวขึ้นจะส่งผลต่อ:
ดังนั้นสายเปลี่ยนจึงควรตรงกับการติดตั้งที่ต้องการ แทนที่จะเพียงแค่ 'ยาวพอ'
ห้ามดัดแปลงชุดประกอบหัวคบเพลิงพลาสม่าที่มีความแม่นยำโดยไม่ตั้งใจ
ในระบบที่ซับซ้อน ความยาวของท่อและตะกั่วสามารถเป็นส่วนหนึ่งของการกำหนดค่าการทำงานที่ออกแบบไว้ได้
เหตุใด 'คบเพลิงรุ่นเดียวกัน' ไม่ได้หมายถึง 'ตัวเชื่อมต่อเดียวกัน' เสมอไป
นี่เป็นปัญหาการจัดซื้อที่สำคัญ
ชื่อตระกูลคบเพลิงมักจะระบุถึง ระบบคบเพลิงส่วนหน้า ไม่จำเป็นต้องเชื่อมต่อด้านหลังทุกรายการที่มีให้ทั่วโลก
แพลตฟอร์มคบเพลิงพื้นฐานเดียวกันอาจมาพร้อมกับสิ่งที่แตกต่างกัน:
ขั้วต่อด้านหลัง
ปลั๊กทริกเกอร์;
ขั้วต่อส่วนนำร่อง
ความยาวสายเคเบิล
อะแดปเตอร์เครื่อง
นี่คือเหตุผลที่ใบสั่งซื้อของผู้จัดจำหน่ายไม่ควรมีเฉพาะ:
'ต้องการไฟฉายพลาสม่า 20 อัน ยาว 6 ม.'
ข้อกำหนดที่ปลอดภัยกว่ามากคือ:
กลุ่มไฟฉาย + อัตรากระแสไฟ + ความยาวสายเคเบิล + การเชื่อมต่อด้านหลัง + การเชื่อมต่อทริกเกอร์ + การเชื่อมต่อไพล็อตอาร์ก + การใช้งาน
ซึ่งจะช่วยลดความคลุมเครือสำหรับทั้งผู้ซื้อและผู้ผลิต
สำหรับการสอบถามเกี่ยวกับการเปลี่ยนคบเพลิงส่วนใหญ่ โปรดรวบรวมข้อมูลต่อไปนี้ก่อนที่จะเสนอราคา
1. แบบจำลองแหล่งพลังงาน
สอบถามรุ่นเครื่องที่แน่นอนที่แสดงบนป้ายชื่อ
อย่าพึ่งพาเฉพาะข้อมูลที่พิมพ์จากหน่วยความจำ
ถ่ายรูปป้ายชื่อจะดีกว่า
2. รุ่นคบเพลิงที่มีอยู่
ขอรูปถ่ายที่ชัดเจนที่แสดง:
คบเพลิงที่สมบูรณ์
หัวคบเพลิง;
รับมือ;
สายเคเบิล;
ขั้วต่อด้านหลัง
3. กระแสตัด
ยืนยันกระแสการตัดปกติและสูงสุด
คบเพลิงทดแทนต้องมีความจุกระแสไฟเพียงพอ
4. รูปแบบการเชื่อมต่อ
ตรวจสอบว่าคบเพลิงใช้:
5. การติดตั้งระบบไฟฟ้าหลัก/แก๊ส
ยืนยัน:
ขนาดเกลียว
เพศของตัวเชื่อมต่อ
รูปร่างข้อต่อ;
เส้นทางก๊าซ
6. ตัวเชื่อมต่อทริกเกอร์
ขอรูปถ่ายระยะใกล้ที่แสดง:
รูปร่างปลั๊ก;
จำนวนพิน;
ตำแหน่งพิน
7. การเชื่อมต่อไพล็อต-อาร์ค
ยืนยันว่าการเชื่อมต่อของนักบินคือ:
บูรณาการ;
แยก;
สไตล์เทอร์มินัล
สไตล์ปลั๊ก
8. วิธีการเริ่มต้น
กำหนดระบบอาร์คสตาร์ทที่ใช้โดยแหล่งพลังงานพลาสมา
นี่เป็นสิ่งสำคัญสำหรับความเข้ากันได้ทางไฟฟ้า
9. คบเพลิงมือหรือยานยนต์
ยืนยันว่าคบเพลิงจะเป็น:
แบบมือถือ ติดตั้งด้วยเครื่องจักร หรือใช้งานด้วย CNC
10. ความยาวสายเคเบิล
ยืนยันความยาวจริงที่ต้องการ
อย่าเปลี่ยนสายเคเบิลที่ยาวกว่าโดยอัตโนมัติ
รายการตรวจสอบความเข้ากันได้ของคบเพลิงพลาสม่าสำหรับผู้จัดจำหน่าย
ใช้ตารางนี้ก่อนยืนยันคำสั่งซื้อไฟฉายพลาสม่าทดแทน
ตรวจสอบ |
ข้อมูลที่จำเป็น |
เสี่ยงหากไม่ถูกต้อง |
ประเภทคบเพลิง |
มือ/เครื่อง |
ควบคุมความไม่เข้ากัน |
แอมแปร์ |
กระแสไฟตัดจริง |
ความร้อนสูงเกินไปหรือความจุจำกัด |
ระบายความร้อน |
อากาศ/แก๊ส/ของเหลว |
ความไม่เข้ากันของความร้อน |
ขั้วต่อหลัก |
ประเภทและขนาด |
ไม่สามารถติดตั้งได้ |
ด้าย |
เส้นผ่านศูนย์กลางและระยะพิทช์ |
กลไกไม่ตรงกัน |
ปลั๊กทริกเกอร์ |
หมุดและเค้าโครง |
คบเพลิงจะไม่เริ่มทำงาน |
ส่วนโค้งนักบิน |
ขั้วต่อและวงจร |
อาร์คสตาร์ทล้มเหลว |
ระบบสตาร์ท |
วิธีการเริ่มต้นแหล่งพลังงาน |
ความไม่เข้ากันทางไฟฟ้า |
การต่อแก๊ส |
พอร์ตและฟิตติ้ง |
การรั่วไหลหรือไม่มีการไหลของก๊าซ |
อินเทอร์เฟซ CNC |
สัญญาณที่จำเป็น |
ความล้มเหลวของระบบอัตโนมัติ |
ความยาวสายเคเบิล |
ความยาวการติดตั้งที่ต้องการ |
ปัญหาการกำหนดเส้นทาง/ประสิทธิภาพ |
วัสดุสิ้นเปลือง |
ครอบครัวคบเพลิงที่ถูกต้อง |
การดำเนินการไม่ถูกต้อง |
ตารางนี้มีประโยชน์อย่างยิ่งสำหรับผู้จัดจำหน่ายที่มีสต็อกไฟฉายพลาสม่าทดแทนสำหรับตลาดหลายแห่ง
อะไรคือสัญญาณที่พบบ่อยที่สุดของคบเพลิงพลาสม่าที่ไม่ตรงกัน?
ขั้วต่อที่ไม่ตรงกันไม่ได้หมายความว่าไฟฉายจะปฏิเสธการเชื่อมต่อเสมอไป
บางครั้งอาการจะปรากฏหลังการติดตั้งเท่านั้น
สัญญาณทั่วไป ได้แก่:
ตัวเชื่อมต่อจะไม่พอดี
สาเหตุที่เป็นไปได้มากที่สุด:
ขั้วต่อพอดีแต่คบเพลิงไม่สตาร์ท
ตรวจสอบ:
สายไฟทริกเกอร์;
การกำหนดค่าพิน
วงจรความปลอดภัย
เริ่มต้นวิธีการ
อากาศไหลแต่ไม่มีพลาสมาอาร์ค
ตรวจสอบ:
อาร์กนำร่อง เริ่มต้นแต่ส่วนโค้งของการตัดไม่ถ่ายโอน
ตรวจสอบ:
ก๊าซรั่วที่ขั้วต่อด้านหลัง
ตรวจสอบ:
ประเภทข้อต่อ;
โอริง/ซีล;
ด้าย;
ที่นั่งเชื่อมต่อ
สาเหตุที่เป็นไปได้ ได้แก่:
วงจรความปลอดภัยที่เข้ากันไม่ได้
การกำหนดพินควบคุมไม่ถูกต้อง
การตรวจจับ/อินเทอร์เฟซคบเพลิงไม่ถูกต้อง
การใช้ขั้วต่อคบเพลิงพลาสม่าผิดอาจทำให้เครื่องเสียหายได้หรือไม่?
อาจจะใช่
ตัวเชื่อมต่อที่ไม่ตรงกันไม่ควรถือว่าเป็นปัญหาการลองผิดลองถูก
การเชื่อมต่อที่ไม่ถูกต้องสามารถสร้าง:
สำหรับอุปกรณ์ที่มีความสำคัญด้านความปลอดภัย ให้ตรวจสอบความเข้ากันได้ของไฟฉายโดยใช้เอกสารประกอบของแหล่งพลังงานหรือข้อมูลทางเทคนิคที่ได้รับการยืนยันก่อนใช้งานเสมอ
อย่าบังคับให้ขั้วต่อพอดี
ห้ามต่อสายหมุดควบคุมที่ไม่รู้จักอีกครั้งโดยไม่มีข้อมูลทางไฟฟ้าที่ได้รับการตรวจสอบ
เหตุใดผู้จัดจำหน่ายจึงได้รับคืนคบเพลิงพลาสม่ามากกว่าโรงงาน?
ในหลายกรณีโรงงานเห็นข้อกำหนดครบถ้วน
ผู้จัดจำหน่ายจะได้รับเฉพาะคำขอของลูกค้าเท่านั้น เช่น:
'ฉันต้องการไฟฉายพลาสม่านี้'
ผู้จัดจำหน่ายจะต้องแปลงคำขอที่ไม่สมบูรณ์ให้เป็นการกำหนดค่าทางเทคนิคที่แน่นอน
สิ่งนี้ทำให้เกิดช่องว่างข้อมูลหลายประการ
ลูกค้าพูดว่า:
'คบเพลิงอันเดียวกัน'
ผู้จัดจำหน่ายจำเป็นต้องรู้:
การส่งคืนมักจะเกิดขึ้นเนื่องจาก 'same' ไม่เคยถูกกำหนดไว้ในทางเทคนิค
ผู้จัดจำหน่ายจะลดการส่งคืนความเข้ากันได้ของคบเพลิงพลาสม่าได้อย่างไร
กลยุทธ์ที่มีประสิทธิภาพมากที่สุดคือการสร้าง กระบวนการยืนยันการเชื่อมต่อ ลงในใบเสนอราคาคบเพลิงทดแทนทุกรายการ
ขั้นตอนที่ 1: ต้องมีรูปถ่ายก่อนที่จะเสนอราคา
ขอ:
ไฟฉายครบ.
ขั้วต่อด้านหลัง.
ขั้วต่อด้านหน้า.
ป้ายชื่อเครื่อง.
ซึ่งจะช่วยขจัดข้อผิดพลาดในการระบุตัวตนพื้นฐานหลายประการ
ขั้นตอนที่ 2: ข้อมูลจำเพาะของตัวเชื่อมต่อบันทึก
สร้างฐานข้อมูลภายในที่มี:
โมเดลคบเพลิง;
รหัสตัวเชื่อมต่อ
จำนวนพิน;
ด้าย;
การเชื่อมต่อของนักบิน
การเชื่อมต่อทริกเกอร์;
ความยาวสายเคเบิล
อย่าเก็บเฉพาะชื่อผลิตภัณฑ์
ขั้นตอนที่ 3: แยก SKU ด้วยตัวเชื่อมต่อ
หากตระกูลคบเพลิงตระกูลหนึ่งมีการกำหนดค่าด้านหลังหลายแบบ ให้สร้าง SKU ภายในแยกกัน
ตัวอย่างเช่น:
ตระกูลคบเพลิง – ขั้วต่อ A – 5 ม
และ
ตระกูลคบเพลิง – ขั้วต่อ B – 5 ม
ควรถือเป็นผลิตภัณฑ์ที่แตกต่างกัน
ขั้นตอนที่ 4: ใช้ภาพวาดการเชื่อมต่อ
การวาดมิติขนาดเล็กสามารถป้องกันข้อผิดพลาดได้มากกว่าอีเมลขนาดยาว
มิติข้อมูลที่มีประโยชน์ได้แก่:
ขั้นตอนที่ 5: ยืนยันตัวอย่างก่อนสั่งซื้อจำนวนมาก
สำหรับโครงการผู้จัดจำหน่ายใหม่ การตรวจสอบตัวอย่างมีประโยชน์อย่างยิ่ง
อนุมัติ:
ไฟฉาย + สาย + ขั้วต่อ + ความเข้ากันได้ของเครื่อง
ก่อนที่จะวางคำสั่งซื้อสินค้าคงคลังจำนวนมาก
สิ่งที่ควรรวมอยู่ใน RFQ คบเพลิงพลาสม่าระดับมืออาชีพ
RFQ ผู้จัดจำหน่ายที่แข็งแกร่งควรประกอบด้วย:
ผลิตภัณฑ์: ไฟฉายตัดพลาสม่า
การใช้งาน: แบบ ใช้มือถือหรือแบบใช้เครื่องจักร
กระแสไฟตัด: ___ A
ความยาวตะกั่วของไฟฉาย: ___ ม.
การทำความเย็น: อากาศ/แก๊ส หรือระบายความร้อนด้วยน้ำ
ตัวเชื่อมต่อหลัก: ติดภาพถ่าย/ภาพวาด
ขนาดเกลียว: ___
ตัวเชื่อมต่อทริกเกอร์: ___
หมุด การเชื่อมต่อส่วนโค้งไพลอต: ___
วิธีการเริ่มต้น: ___
รุ่นแหล่งพลังงาน: ___
ปริมาณที่ต้องการ: ___
ข้อกำหนดด้านบรรจุภัณฑ์/ OEM : ___
รูปแบบนี้ช่วยลดการสื่อสารไปมาอย่างมาก
ตัวเชื่อมต่อคบเพลิงพลาสม่าชนิดใดดีที่สุด?
ไม่มีตัวเชื่อมต่อ 'ดีที่สุด' ที่เป็นสากล
การกำหนดค่าแต่ละรายการมีข้อดี
ระบบเชื่อมต่อ |
ข้อได้เปรียบหลัก |
ใช้ดีที่สุด |
ขั้วต่อส่วนกลางแบบรวม |
การติดตั้งที่รวดเร็ว |
อุปกรณ์ทดแทนและการผลิตทั่วไป |
แยกสายไฟ/แก๊ส + สายควบคุม |
โครงสร้างที่เรียบง่ายและความสามารถในการให้บริการ |
ระบบพลาสมาเอนกประสงค์ |
อินเทอร์เฟซแบบหลายบรรทัดแบบกลไก |
ความสามารถในการควบคุมที่มากขึ้น |
CNC และการตัดอัตโนมัติ |
ความเข้ากันได้มีความสำคัญมากกว่ารูปแบบตัวเชื่อมต่อ
การเชื่อมต่อคบเพลิงพลาสม่าที่ดีที่สุดคือการเชื่อมต่อที่ออกแบบมาให้ทำงานได้อย่างถูกต้องกับ ของลูกค้า แหล่งพลังงาน วงจรสตาร์ท กระบวนการตัด และระบบควบคุม .
ผู้จัดจำหน่ายควรเลือกผลิตภัณฑ์ทดแทน หัวตัดพลาสมา อย่างไร
ใช้ลำดับต่อไปนี้:
เครื่องจักร → กระแสไฟฟ้า → วิธีการเริ่มต้น → ประเภทคบเพลิง → ตัวเชื่อมต่อหลัก → อาร์กนำร่อง → ทริกเกอร์ → การระบายความร้อน → ความยาวสายเคเบิล → วัสดุสิ้นเปลือง
อย่าย้อนกลับกระบวนการ
การเริ่มต้นด้วยภาพคบเพลิงและการพยายามทำให้ทุกอย่างตรงกันหลังจากนั้นจะทำให้เกิดความเสี่ยงที่ไม่จำเป็น
ผู้จัดจำหน่ายมืออาชีพควรระบุข้อกำหนดของแหล่งพลังงานพลาสม่าก่อน จากนั้นเลือกการกำหนดค่าคบเพลิงที่ตรงตามความต้องการ
ข้อผิดพลาดในการเชื่อมต่อคบเพลิงพลาสม่าที่ผู้จัดจำหน่ายไม่ควรทำ
หลีกเลี่ยงสมมติฐานเหล่านี้:
'ปลั๊กพอดีจึงเข้ากันได้'
ไม่จำเป็น.
'หัวคบเพลิงดูเหมือนกัน'
การเชื่อมต่อไฟฟ้าด้านหลังอาจแตกต่างกัน
'กระแสไฟฟ้าเท่ากัน'
วงจรจุดระเบิดและควบคุมอาจยังเข้ากันไม่ได้
'มีจำนวนพินเท่ากัน'
การกำหนดพินอาจแตกต่างกัน
'สายยาวย่อมดีกว่าเสมอ'
ระบบอาจได้รับการออกแบบสำหรับการกำหนดค่าลีดเฉพาะ
'คบเพลิงเครื่องจักรก็เป็นเพียงคบเพลิงมือที่ไม่มีด้ามจับ'
ระบบอัตโนมัติอาจต้องมีฟังก์ชันการควบคุมและการตรวจจับเพิ่มเติม
สมมติฐานเหล่านี้มีส่วนรับผิดชอบต่อข้อโต้แย้งเกี่ยวกับการเปลี่ยนคบเพลิงที่สามารถหลีกเลี่ยงได้หลายประการ
คำถามที่พบบ่อยเกี่ยวกับการเชื่อมต่อ หัวตัดพลาสมา
หัวตัดพลาสมา เป็นสากลหรือไม่
ไม่ได้ คบเพลิงตัดพลาสม่าไม่สามารถใช้แทนกันได้ คบเพลิงจะต้องตรงกับจำนวนแอมแปร์ของแหล่งพลังงาน รูปแบบการเชื่อมต่อ เส้นทางก๊าซ วงจรไพล็อตอาร์ก การเดินสายทริกเกอร์ วิธีการสตาร์ท และ CNC หรืออินเทอร์เฟซการทำความเย็น หากมี
ฉันจะรู้ได้อย่างไรว่าฉันมีตัวเชื่อมต่อคบเพลิงพลาสม่าตัวใด
ถ่ายภาพตัวเชื่อมต่อด้านหลังที่สมบูรณ์และระบุว่าจะใช้การเชื่อมต่อส่วนกลางแบบรวมหนึ่งตัว การเชื่อมต่อหลักแบบเกลียวพร้อมสายควบคุมแยกกัน หรืออินเทอร์เฟซแบบกลไกหลายบรรทัด รวมถึงบันทึกรุ่นเครื่องจักร จำนวนพิน ขนาดเกลียว และการเชื่อมต่อไพล็อตอาร์คด้วย
ขั้วต่อคบเพลิงพลาสม่าสองตัวสามารถมีลักษณะเหมือนกัน แต่แตกต่างกันได้หรือไม่?
ใช่. ขั้วต่อสองตัวอาจมีรูปทรงภายนอกเหมือนกันในขณะที่ใช้พินภายใน การกำหนดสายไฟ การเชื่อมต่อส่วนนำร่อง หรือวงจรควบคุมที่แตกต่างกัน ความพอดีทางกายภาพเพียงอย่างเดียวไม่ได้พิสูจน์ความเข้ากันได้ทางไฟฟ้า
เหตุใดคบเพลิงพลาสม่าทดแทนของฉันจึงพอดีแต่ไม่เริ่มทำงาน
สาเหตุที่พบบ่อย ได้แก่ การเดินสายทริกเกอร์ไม่ถูกต้อง ความเข้ากันไม่ได้ของไพล็อตอาร์ก ระบบสตาร์ทอื่น การกำหนดพินไม่ถูกต้อง หรือวงจรความปลอดภัย/อินเทอร์ล็อกไม่ตรงกัน
ส่งแบบจำลองแหล่งพลังงาน, รุ่นไฟฉายที่มีอยู่, กระแสไฟฟ้าในการตัด, ความยาวของไฟฉาย, ภาพถ่ายตัวเชื่อมต่อที่สมบูรณ์, ปลั๊กทริกเกอร์, การเชื่อมต่อไพล็อตอาร์ค, ขนาดเกลียว และไม่ว่าการใช้งานจะเป็นแบบมือถือหรือแบบเครื่องจักรก็ตาม
คบเพลิงพลาสม่าแบบมือและคบเพลิงพลาสม่า CNC ใช้แทนกันได้หรือไม่
ไม่ใช่โดยอัตโนมัติ ระบบยานยนต์อาจต้องการสัญญาณสตาร์ทภายนอก การยืนยันส่วนโค้ง สัญญาณแรงดันไฟฟ้า วงจรตรวจจับ หรืออินเทอร์เฟซอื่นๆ ที่ไม่ได้ใช้โดยไฟฉายมือมาตรฐาน
ความยาวสายเคเบิลคบเพลิงพลาสม่ามีความสำคัญหรือไม่?
ใช่. ความยาวสายเคเบิลส่งผลต่อการติดตั้ง ความต้านทานไฟฟ้า การจ่ายก๊าซ และในระบบที่ซับซ้อนมากขึ้น การระบายความร้อนและการเคลื่อนตัวของเครื่องจักร ใช้ความยาวตะกั่วที่กำหนดไว้สำหรับการใช้งานทุกครั้งที่เป็นไปได้
ตัวเชื่อมต่อคบเพลิงพลาสม่าที่ไม่ถูกต้องสามารถสร้างความเสียหายให้กับอุปกรณ์ได้หรือไม่?
การเชื่อมต่อที่ไม่ถูกต้องอาจทำให้หน้าสัมผัสทางไฟฟ้าไม่ดี เกิดความร้อนสูงเกินไป ก๊าซรั่ว ขั้วต่อเสียหาย หรือความผิดพลาดของระบบควบคุม ห้ามบังคับหรือทดลองต่อสายไฟกับขั้วต่อคบเพลิงพลาสม่าที่ไม่รู้จักโดยไม่มีข้อมูลทางเทคนิคที่ผ่านการตรวจสอบแล้ว
สรุป: ผู้จัดจำหน่ายสามารถหลีกเลี่ยงการเชื่อมต่อคบเพลิงพลาสม่าที่ไม่ตรงกันได้อย่างไร
ความเข้ากันได้ของไฟฉายตัดพลาสม่าไม่ควรได้รับการยืนยันจากรูปลักษณ์ภายนอกเพียงอย่างเดียว
ผู้จัดจำหน่ายประเภทการเชื่อมต่อสามประเภทส่วนใหญ่มักต้องแยกแยะคือ:
1. ขั้วต่อส่วนกลางแบบรวม
2. การเชื่อมต่อสายไฟ/แก๊สแบบเกลียวพร้อมทริกเกอร์และสายนำอาร์คไพล็อตแยกกัน
3. การเชื่อมต่อไฟฉายแบบหลายสายแบบกลไก/ CNC
กฎที่สำคัญที่สุดคือ:
ขั้วต่อที่พอดีกับตัวเครื่องไม่จำเป็นต้องเข้ากันได้กับระบบไฟฟ้าหรือฟังก์ชัน
ก่อนสั่งซื้อไฟฉายพลาสม่าทดแทน ให้ตรวจสอบ:
แหล่งพลังงาน + กระแสไฟ + ประเภทคบเพลิง + วิธีการสตาร์ท + การเชื่อมต่อหลัก + เส้นทางก๊าซ + ส่วนโค้งนำร่อง + สายไฟทริกเกอร์ + การระบายความร้อน + ความยาวสายเคเบิล
สำหรับผู้จัดจำหน่าย การยืนยันทางเทคนิคจำนวนเล็กน้อยนี้สามารถป้องกันการคืนสินค้าที่มีค่าใช้จ่ายสูง ลดการร้องเรียนจากลูกค้า ปรับปรุงความแม่นยำในการเสนอราคา และทำให้จัดการสินค้าคงคลังของคบเพลิงทดแทนได้ง่ายขึ้น
สำหรับโครงการ OEM และการจัดซื้อจำนวนมาก โปรดระบุข้อมูลแหล่งพลังงาน รูปภาพคบเพลิงปัจจุบัน รายละเอียดตัวเชื่อมต่อด้านหลัง และความยาวสายเคเบิลที่จำเป็นก่อนการผลิต ผู้ผลิตสามารถจับคู่การกำหนดค่าคบเพลิงกับการใช้งานจริง แทนที่จะอาศัยรูปลักษณ์ของผลิตภัณฑ์เพียงอย่างเดียว
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių