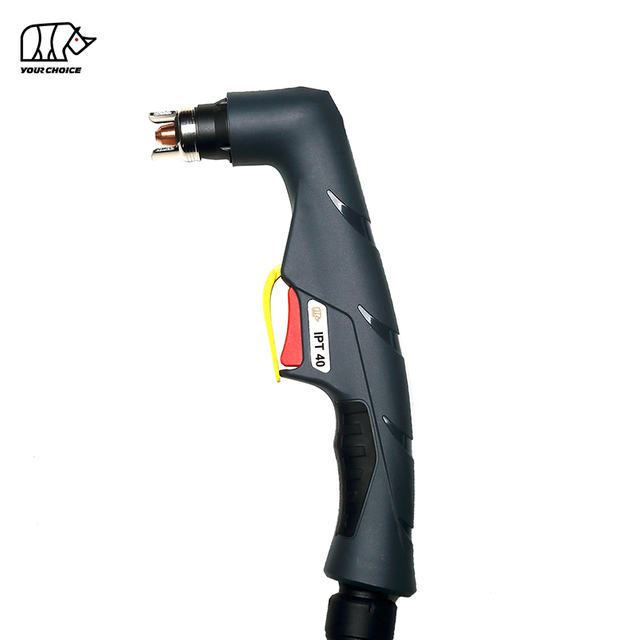
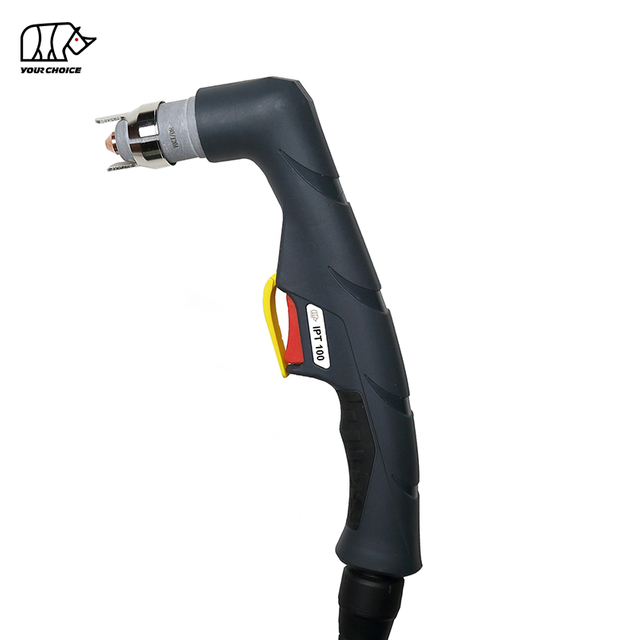
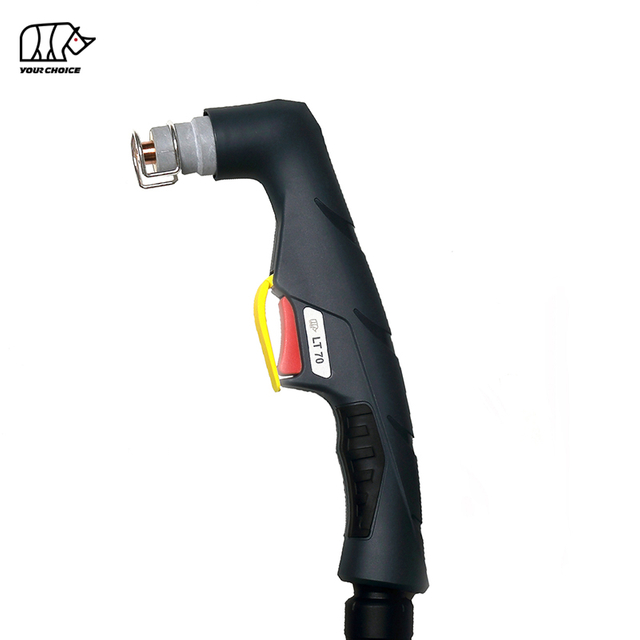
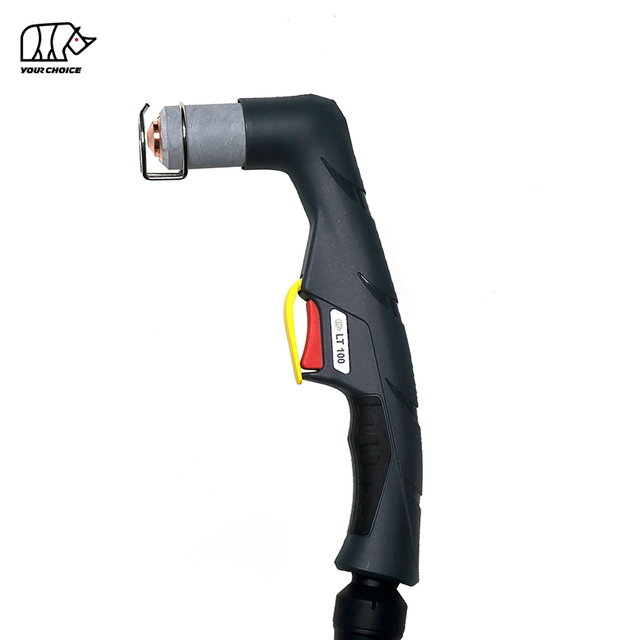
Съвместимостта на горелката за плазмено рязане зависи от много повече от това дали конекторът физически пасва на плазмения нож. Резервната горелка трябва да съответства на захранващата връзка, пътя на режещия газ, веригата на пилотната дъга, окабеляването на тригера, метода на запалване, номиналния ток и — при механизираните системи — контролните и CNC сигналите.
За дистрибуторите на заваръчно и плазмено оборудване несъответствието на конекторите е един от най-лесните за подценяване проблеми със сменяемата горелка.
Две плазмени факли може да изглеждат почти еднакви.
Те могат да използват една и съща фамилия факели.
Те могат да имат еднакъв диапазон на ампераж.
Задният конектор може дори да се побере в източника на захранване.
И все пак факлата все още може:
неуспешно стартиране;
създават само пилотна дъга;
не успяват да прехвърлят режещата дъга;
изтичане на въздух;
задейства повреда;
нямат реакция на задействане;
повреди съединители;
или да е електрически несъвместим с машината.
Проблемът е прост:
Физическата връзка не е същата като пълна съвместимост с плазмена горелка.
За дистрибутори, вносители, търговци на едро и OEM доставчици на заваръчно оборудване, разбиране връзките на плазмената горелка , преди да направите поръчка, могат да предотвратят връщания, технически спорове, забавени доставки и ненужни разходи за подмяна.
Това ръководство обяснява трите системи за свързване на горелка за плазмено рязане, които най-често се бъркат при закупуването на резервна горелка, и предоставя практичен контролен списък за съвместимост за дистрибуторите.
Какви връзки на плазмената горелка са най-често несъответстващи?
За резервни и следпродажбени горелки за плазмено рязане, дистрибуторите най-често срещат три практически категории връзки:
Тип връзка
Типичен дизайн
Основен риск от несъответствие
1. Интегриран централен конектор
Захранване, газ и контролни функции, групирани в един конектор
Еднакво изглеждащ конектор, но различни щифтове или вътрешно окабеляване
2. Резбова връзка за захранване/газ с отделни контролни проводници
Основна връзка за ток/газ плюс отделни проводници за задействане и пилотна дъга
Грешна резба, клема, задействащ щепсел или пилотна връзка
3. Механизирана/CNC многоредова връзка
Отделни линии за захранване, пилотна дъга, газ, контрол, сензор и понякога охлаждаща течност
Несъответствие ръка/машина, несъответствие на управляващ сигнал или неправилна конфигурация на проводника
Тези категории описват общи конфигурации за закупуване, а не три универсални индустриални стандарта.
Детайлите на конектора все още се различават в зависимост от плазмения източник на захранване и дизайна на горелката.
Следователно най-безопасното правило за покупка е:
Никога не потвърждавайте горелка за плазмено рязане само чрез името на модела на горелката или външния вид на предния край. Потвърдете пълната задна връзка и електрическия интерфейс.
Универсални ли са връзките на горелката за плазмено рязане?
не Връзките на горелката за плазмено рязане не са универсално взаимозаменяеми. Една горелка може да изисква специфична комбинация от захранваща връзка, газов интерфейс, тригерна верига, свързване на пилотна дъга, метод на запалване, токов капацитет и контролно окабеляване.
Това е един от най-важните факти, които дистрибуторите трябва да разберат.
Плазмената горелка не е просто режеща глава, свързана към въздушен маркуч.
В зависимост от дизайна, кабелът на фенерчето може да изпълнява няколко функции:
ток на рязане;
сгъстен въздух или друг газ за рязане;
ток на пилотна дъга;
тригер/стартов сигнал;
сигнал за безопасност/блокировка;
подаване и връщане на охлаждащата течност;
CNC старт/стоп сигнал;
arc-transfer или arc-OK сигнал;
сигнали за контрол на височината или свързани с напрежението.
Международните стандарти за горелка се отнасят до изискванията за безопасност и конструиране на горелки и кабелни маркучи за горелки, но това не означава, че всеки източник на плазмено захранване използва един универсален конектор за смяна. IEC 60974-7 обхваща горелки, използвани за електродъгово заваряване и свързани процеси, включително конфигурации с механично насочване и течно охлаждане.
За дистрибуторите това означава, че съвместимостта трябва да се проверява на системно ниво , а не само на ниво факел.
Тип 1: Какво представлява интегриран централен конектор за плазмена горелка?
Интегриран централен конектор комбинира няколко функции на горелката в един главен щепсел или съединител, опростявайки инсталирането между плазмената горелка и източника на захранване.
В зависимост от системата, централната връзка може да комбинира:
основен ток;
газ за рязане;
тригерна верига;
пилотна дъгова верига;
сигнали за безопасност;
спомагателни контролни връзки.
Предимството е удобството.
Вместо да свързва няколко отделни проводника и маркуча, операторът инсталира един главен конектор и го закрепва със заключващ пръстен, резбова яка или подобен механизъм.
За дистрибуторите обаче това удобство създава голям капан за съвместимост.
Защо централните конектори често не съответстват?
Тъй като два конектора могат да изглеждат почти еднакви отвън.
Диаметърът на корпуса може да съвпада.
Заключващата гайка може да се завинти правилно.
Газовият порт може да изглежда подравнен.
Но вътрешната конфигурация все още може да се различава.
Потенциалните разлики включват:
брой контролни щифтове;
позиции на щифтове;
назначаване на електрически щифтове;
подреждане на клемите на пилотната дъга;
окабеляване на спусъка;
верига за безопасност/заключване;
размери на газовия порт;
дизайн на токопроводими контакти.
Следователно:
Никога не потвърждавайте съвместимостта само от външната форма на конектора.
Могат ли два централни конектора да паснат, но все още да са електрически несъвместими?
да
Това е една от най-скъпите грешки при продажбите на резервни плазмени горелки.
Дистрибуторът получава снимка от клиента.
Конекторът изглежда правилен.
Резервната фенерче се изпраща.
Клиентът го инсталира.
Заключващата яка пасва идеално, но фенерът не запалва.
Причината може да е вътрешна разлика в окабеляването, а не механична разлика.
Възможните симптоми включват:
Симптом
Възможен проблем с интерфейса
Факелът не реагира
Несъответствие на щифта на спусъка
Въздухът тече, но дъгата не започва
Несъответствие на пилотна/стартова верига
Пилотната дъга започва, но не се прехвърля
Несъвместимост на електрическа/стартова система
Машината показва грешка
Несъответствие на веригата за безопасност или управление
Фенерът се активира неправилно
Несъответствие в присвояването на ПИН
Конекторът става горещ
Лош електрически контакт
Ето защо висококачествените дистрибутори трябва да изискват повече от една снимка.
Какво трябва да потвърди дистрибуторът за централен конектор?
Преди да поръчате заявете:
Пълна снимка на факла.
Снимка на задния конектор.
Изглед отпред на всички щифтове.
Страничен изглед на заключващата яка.
Външен диаметър на съединителя.
Брой сигнални изводи.
Позиция на всеки щифт.
Модел на източник на захранване.
Изходен плазмен ампераж.
Диаграма на ръчен или машинен конектор, ако е наличен.
Ако има някакво съмнение, вземете чертеж с размери или потвърждение на пробата.
Тип 2: Какво представлява резбова връзка за захранване/газ с отделни тригерни и пилотни проводници?
Този дизайн на свързване на плазмената горелка използва основен фитинг с резба за силен ток и/или газов път, докато отделни малки проводници управляват функции като спусъка на горелката и пилотната дъга.
Този тип интерфейс е често срещан в много въздушно-плазмени системи с общо предназначение.
Вместо един интегриран щепсел, задната част на фенерчето може да включва:
главен захранващ/газов фитинг + тригерен конектор + проводник за пилотна дъга
Конфигурацията изглежда относително проста.
Тази простота често кара дистрибуторите да подценяват риска от съвместимост.
Защо основната резбова връзка е лесна за несъответствие?
Конекторът с резба трябва да отговаря на няколко характеристики:
външен диаметър;
диаметър на резбата;
стъпка на резбата;
мъжка или женска ориентация;
уплътнителна повърхност;
преминаване на газ;
тоководещ контакт.
Две фитинги с резба могат да изглеждат подобни на снимка, но все пак да се различават достатъчно, за да не могат да бъдат безопасно инсталирани.
Това е особено трудно, когато клиентите предоставят само предна снимка на телефона.
Дистрибуторът никога не трябва да идентифицира съвместимостта на нишките само от визуален мащаб.
Защо връзката за захранване/газ е толкова важна?
При някои конструкции на плазмена горелка един и същ основен модул изпълнява повече от една функция.
Може да носи:
висок ток на заваряване/рязане;
сгъстен въздух за рязане;
или и двете чрез един и същ модул на горелката.
Това означава, че неправилното монтиране не е просто механично неудобство.
Може да създаде:
лош електрически контакт;
изтичане на газ;
прекомерно съпротивление;
нестабилно стартиране на дъгата;
прегряване;
повредени нишки.
Следователно конекторът трябва да съвпада както механично, така и електрически.
Какво представлява връзката Pilot-Arc?
Връзката пилотна дъга осигурява част от електрическата верига, необходима за установяване на първоначалната плазмена дъга, преди основната режеща дъга да се прехвърли към детайла.
В зависимост от дизайна на горелката и източника на захранване това може да изглежда като:
отделен терминал;
пръстеновидна връзка;
малък щепсел;
специален щифт вътре в многопинов конектор.
Една от най-честите грешки на дистрибутора е да приеме:
същия основен фитинг = съвместим фенер.
Това не е достатъчно.
Ако веригата на пилотната дъга е различна, фенерът може да се свърже механично, но да не стартира правилно.
Какво представлява тригерната връзка?
Задействащата верига казва на плазмения източник на енергия, че операторът иска да започне рязане.
При резервен ръчен фенер връзката на спусъка може да използва:
два проводника;
малък многощифтов щепсел;
отделни терминали;
или контролни щифтове, интегрирани в друг конектор.
Формата и броят на щифтовете трябва да бъдат проверени.
Електрическата функция също трябва да бъде потвърдена.
Дистрибуторът никога не трябва да предполага, че два подобни малки щепсела автоматично имат еднакво вътрешно окабеляване.
Защо методът на стартиране може да направи две плазмени горелки несъвместими?
Съвместимостта на връзката на горелката също зависи от това как се инициира плазмената дъга.
Различните плазмени системи могат да използват различни архитектури за стартиране на дъгата.
Често срещаните категории включват:
стартиране на високочестотна дъга;
контактно или пневматично стартиране на пилотна дъга;
други невисокочестотни пилотни дъгови системи.
Горелката, източникът на захранване и стартовата верига са проектирани да работят заедно.
Следователно конектор, който пасва физически, не доказва, че системата за запалване на фенерчето е съвместима.
Това е особено важно при преобразуване между по-стари плазмени системи, модерни инверторни машини и CNC инсталации.
Тип 3: Какво е механизирано или CNC свързване на плазмена горелка?
А механизираната плазмена горелка може да изисква множество отделни захранващи, газови и контролни връзки, тъй като системата за рязане трябва да комуникира с машинен контролер в допълнение към производството на плазмена дъга.
В сравнение с основния ръчен фенер, CNC плазмените системи могат да бъдат значително по-сложни.
Връзките могат да включват:
мощност на основната горелка;
пилотна дъга;
газ за рязане;
защитен газ;
старт на факла;
потвърждение за прехвърляне на дъга;
омичен сензор;
сигнал за дъгово напрежение;
сигнали за контрол на височината на горелката;
захранване с охлаждаща течност;
връщане на охлаждащата течност.
Не всяка CNC плазмена система използва всичко това.
Но основният урок за закупуване е ясен:
Никога не трябва да се избира механизирана горелка, като се използва само ампераж и вид на главата на горелката.
Защо дистрибуторите бъркат ръчните и машинните фенери?
Ръчните и механизираните фенери могат да споделят сходни консумативи или архитектура на семейството на фенерите.
Техните оперативни изисквания обаче могат да се различават значително.
Ръчното фенерче обикновено изисква спусък от оператора.
Машинната горелка може вместо това да изисква външна команда за стартиране от CNC контролер.
Механизираната система може също да изисква:
arc-OK обратна връзка;
изходно напрежение;
омичен сензор;
автоматизиран контрол на височината на горелката.
Следователно преобразуването между ръчни и механизирани фенери може да включва много повече от смяна на дръжката на фенера.
Защо съвместимостта на CNC плазмената горелка изисква повече информация?
Стандартна резервна поръчка на ръчна фенерче може да изисква:
модел на машината + снимка на конектор + ампераж
Механизираната поръчка на горелка може да изисква значително повече информация.
Например:
Артикул
Защо има значение
Изход на източника на захранване
Определя капацитета на горелката
Ръчно или механизирано използване
Определя контролния интерфейс
Стартов метод
Трябва да съответства на веригата на запалване
Главно захранване
Носи режещ ток
Връзка пилотна дъга
Поддържа иницииране на дъга
Газова конфигурация
Трябва да съответства на процеса на рязане
Тип охлаждане
Въздушно/газово или течно охлаждане
Дължина на повода
Влияе върху инсталацията
CNC стартов сигнал
Управлява запалването на факла
Потвърждение на дъгата
Използва се от автоматизацията
Интерфейс за контрол на височината
Поддържа височина на косене
Омично усещане
Може да поддържа откриване на табела
Колкото по-автоматизирана е системата, толкова по-важно става пълното потвърждение на интерфейса.
Защо дължината на проводника на плазмената горелка също е проблем за съвместимост?
Дължината на кабела често се третира като спецификация за удобство.
Може да бъде и инженерна спецификация.
По-дългите проводници на фенерчето засягат:
електрическо съпротивление;
реакция на газовия поток;
циркулация на охлаждащата течност в системи с течно охлаждане;
прокарване на кабели;
Движение на CNC машина.
Поради това резервният проводник трябва да съответства на предвидената инсталация, а не просто да бъде 'достатъчно дълъг'.
Не модифицирайте небрежно прецизен модул на плазмена горелка-оловник.
При сложни системи дължините на маркуча и кабела могат да бъдат част от проектираната работна конфигурация.
Защо 'Същият модел на фенера' не винаги означава 'Същият конектор'?
Това е важен въпрос при закупуване.
Името на фамилията на фенера често идентифицира предната система на фенера , а не непременно всяка задна връзка, доставяна в световен мащаб.
Една и съща основна платформа за горелка потенциално може да бъде доставена с различни:
задни конектори;
тапи за задействане;
терминали за пилотна дъга;
дължина на кабела;
адаптери за машини.
Ето защо поръчките за покупка на дистрибутор никога не трябва да съдържат само:
'Необходими са 20 бр. плазмена горелка, 6 м.'
Много по-безопасна спецификация е:
фамилия факел + номинален ток + дължина на кабела + задна връзка + тригерна връзка + пилотна дъга + приложение
Това намалява двусмислието както за купувача, така и за производителя.
Каква информация трябва да съберат дистрибуторите, преди да поръчат плазмена горелка?
За повечето запитвания за резервни фенери съберете следната информация, преди да предложите оферта.
1. Модел на източника на захранване
Поискайте точния модел на машината, показан на табелката.
Не разчитайте само на информация, въведена от паметта.
Снимка с табелка е по-добра.
2. Съществуващ модел факел
Поискайте ясни снимки, показващи:
пълен факел;
глава на факла;
дръжка;
кабел;
заден конектор.
3. Режещ ток
Потвърдете нормалния и максималния ампераж на рязане.
Резервната горелка трябва да има достатъчен ток.
4. Стил на свързване
Определете дали фенерът използва:
интегриран централен конектор;
конектор с резба/отделен проводник;
механизирана многолинейна връзка.
5. Основен захранващ/газов фитинг
Потвърдете:
размери на резбата;
конектор пол;
форма на съединителя;
газов път.
6. Съединител за задействане
Поискайте снимка в близък план, показваща:
форма на щепсел;
брой щифтове;
позиция на щифта.
7. Връзка пилот-дъга
Потвърдете дали пилотната връзка е:
интегриран;
отделно;
терминален стил;
щепсел стил.
8. Стартов метод
Определете системата за стартиране на дъгата, използвана от плазмения източник на енергия.
Това е от съществено значение за електрическата съвместимост.
9. Ръчна или механизирана горелка
Потвърдете дали факлата ще бъде:
ръчен, монтиран на машина или управляван с ЦПУ.
10. Дължина на кабела
Потвърдете действителната необходима дължина.
Не замествайте автоматично по-дълъг кабел.
Контролен списък за съвместимост с плазмена горелка за дистрибутори
Използвайте тази таблица, преди да потвърдите поръчката за резервна плазмена горелка.
Проверете
Изисква се информация
Риск, ако е неправилно
Тип факла
Ръчно / машинно
Контролна несъвместимост
Сила на тока
Действителен ток на рязане
Прегряване или ограничен капацитет
Охлаждане
Въздух/газ/течност
Термична несъвместимост
Основен конектор
Тип и размери
Не може да се инсталира
Нишка
Диаметър и стъпка
Механично несъответствие
Щепсел за задействане
Щифтове и оформление
Факелът няма да започне
Пилотна дъга
Конектор и верига
Грешка при стартиране на дъгата
Стартирайте системата
Метод за стартиране на източника на захранване
Електрическа несъвместимост
Газова връзка
Порт и монтаж
Изтичане или липса на газов поток
CNC интерфейс
Необходими сигнали
Повреда в автоматизацията
Дължина на кабела
Необходима монтажна дължина
Проблем с маршрутизиране/производителност
Консумативи
Правилно семейство факли
Неправилна работа
Тази таблица е особено полезна за дистрибутори, които съхраняват резервни плазмени фенери за множество пазари.
Какви са най-честите признаци на несъответстваща плазмена горелка?
Несъответствието на конектора не винаги означава, че фенерът просто отказва да се свърже.
Понякога симптомите се появяват едва след инсталиране.
Често срещаните признаци включват:
Конекторът няма да пасне
Най-вероятните причини:
грешна нишка;
грешен диаметър на конектора;
неправилна конфигурация мъж/жена;
грешна заключваща яка.
Конекторът пасва, но фенерът не стартира
Проверете:
окабеляване на спусъка;
конфигурация на щифта;
защитна верига;
метод на стартиране.
Въздух тече, но няма плазмена дъга
Проверете:
свързване на пилотна дъга;
електрическо свързване на горелката;
съвместимост със системата за запалване.
Пилотната дъга започва, но режещата дъга не се прехвърля
Проверете:
работна верига;
конфигурация пилот/главна дъга;
съвместимост с горелка;
връзка на детайла.
Изтичане на газ в задния конектор
Проверете:
тип монтаж;
О-пръстен/уплътнение;
резба;
конектор за сядане.
Машината показва незабавна грешка
Възможните причини включват:
несъвместима защитна верига;
грешно назначение на контролния щифт;
неправилно откриване/интерфейс на факла.
Може ли използването на грешен конектор за плазмена горелка да повреди машината?
Потенциално, да.
Несъответствието на конектора не трябва да се третира като проблем от проба-грешка.
Неправилните връзки могат да създадат:
лош електрически контакт с голям ток;
прегрели клеми;
изтичане на газ;
повредени щифтове на конектора;
повредени нишки;
неизправности в стартовата верига;
изключване на оборудването.
За критично за безопасността оборудване винаги проверявайте съвместимостта на фенерчето, като използвате документацията за захранващия източник или потвърдени технически данни преди работа.
Никога не насилвайте съединителя да се монтира.
Никога не прекабелявайте неизвестни контролни щифтове без проверена електрическа информация.
Защо дистрибуторите изпитват повече връщания на плазмени факели, отколкото фабриките?
В много случаи фабриката вижда пълна спецификация.
Дистрибуторът получава само клиентска заявка като:
'Трябва ми тази плазмена горелка.'
След това дистрибуторът трябва да конвертира непълна заявка в точна техническа конфигурация.
Това създава няколко пропуска в информацията.
Клиентът казва:
'Същата факла'
Дистрибуторът трябва да знае:
същата глава на фенера?
същия конектор?
същия кабел?
същата тригерна верига?
същата пилотна дъга?
същият метод на стартиране?
същият ампераж?
същата конфигурация ръка/машина?
Връщането обикновено се случва, защото 'същият' никога не е бил технически дефиниран.
Как дистрибуторите могат да намалят възвръщаемостта на съвместимостта на плазмената горелка?
Най-ефективната стратегия е да се изгради процес за потвърждаване на връзката във всяка оферта за резервна горелка.
Стъпка 1: Изискване на снимки преди оферта
Заявка:
Пълен факел.
Заден конектор.
Предна част на конектора.
Табела на машината.
Това елиминира много основни грешки при идентификация.
Стъпка 2: Спецификации на конектора за запис
Създайте вътрешна база данни, съдържаща:
модел факла;
код на конектора;
брой щифтове;
резба;
пилотна връзка;
тригерна връзка;
дължина на кабела.
Не съхранявайте само имена на продукти.
Стъпка 3: Разделете SKU по конектор
Ако едно семейство фенери има няколко задни конфигурации, създайте отделни вътрешни SKU.
Например:
Семейство факели – Конектор A – 5 m
и
Семейство факели – Конектор B – 5 m
трябва да се третират като различни продукти.
Стъпка 4: Използвайте чертежи за свързване
Чертеж с малки размери може да предотврати много повече грешки от дълъг имейл.
Полезните размери включват:
диаметър на резбата;
стъпка на резбата;
диаметър на конектора;
оформление на щифта;
разстояние между щифтовете;
тип терминал.
Стъпка 5: Потвърдете мостри преди масови поръчки
За нови дистрибуторски проекти валидирането на примери е особено ценно.
Одобряване:
фенер + кабел + конектор + съвместимост с машина
преди да направите поръчка за голям инвентар.
Какво трябва да бъде включено в RFQ за професионална плазмена горелка?
Силната RFQ на дистрибутор трябва да включва:
Продукт: Плазмен режещ фенер Приложение: Ръчен или механизиран Режещ ток: ___ A Дължина на проводника на горелката: ___ m Охлаждане: Въздушно/газово или водно охлаждане Основен конектор: Приложена снимка/чертеж Размер на резбата: ___ Тригерен конектор: ___ щифтове Свързване на пилотна дъга: ___ Метод на стартиране: ___ Модел на източник на захранване: ___ Необходимо количество: ___ Опаковка/OEM изисквания: ___
Този формат значително намалява комуникацията напред-назад.
Кой тип конектор за плазмена горелка е най-добър?
Няма универсален 'най-добър' конектор.
Всяка конфигурация има предимства.
Конекторна система
Основно предимство
Най-добро използване
Интегриран централен конектор
Бърз монтаж
Общо заместващо и производствено оборудване
Отделни кабели за захранване/газ + управление
Проста структура и удобство за обслужване
Плазмени системи с общо предназначение
Механизиран многоредов интерфейс
По-голяма способност за контрол
CNC и автоматизирано рязане
Съвместимостта е по-важна от стила на конектора.
Най-добрата връзка с плазмена горелка е тази, проектирана да работи правилно с източника на захранване на клиента , стартовата верига, процеса на рязане и системата за управление.
Как дистрибуторите трябва да изберат резервна горелка за плазмено рязане?
Използвайте следната последователност:
Машина → Ток → Метод на стартиране → Тип горелка → Главен конектор → Пилотна дъга → Тригер → Охлаждане → Дължина на кабела → Консумативи
Не обръщайте процеса.
Започването със снимка на факла и опитът след това всичко останало да съвпадне създава ненужен риск.
Професионалният дистрибутор трябва първо да идентифицира изискванията за плазмения източник на захранване и след това да избере конфигурацията на горелката, която ги удовлетворява.
Грешки при свързване на плазмена горелка, които дистрибуторите никога не трябва да правят
Избягвайте тези предположения:
'Щекерът пасва, така че е съвместим.'
Не е задължително.
'Главата на фенерчето изглежда идентична.'
Задната електрическа връзка може да се различава.
'Амперажът е същият.'
Веригите за запалване и управление може все още да са несъвместими.
'Има същия брой пинове.'
Разпределението на щифтовете може да се различава.
'По-дълъг кабел винаги е по-добър.'
Системата може да бъде проектирана за конкретна конфигурация на отвеждане.
'Машинният фенер е просто ръчен фенер без дръжка.'
Автоматизираните системи може да изискват допълнителни контролни и сензорни функции.
Тези предположения са отговорни за много спорове за резервни фенери, които могат да бъдат избегнати.
Често задавани въпроси относно връзките на горелка за плазмено рязане
Универсални ли са плазмените режещи горелки?
Не. Плазмените резачки не са универсално взаимозаменяеми. Горелката трябва да съответства на ампеража на източника на захранване, стила на свързване, пътя на газа, веригата на пилотната дъга, окабеляването на тригера, метода на стартиране и, където е приложимо, CNC или охлаждащия интерфейс.
Как да разбера кой конектор за плазмена горелка имам?
Снимайте целия заден съединител и идентифицирайте дали използва един интегриран централен съединител, резбована главна връзка с отделни контролни проводници или многоредов механизиран интерфейс. Запишете също модела на машината, броя на щифтовете, размерите на резбата и връзката на пилотната дъга.
Могат ли два конектора за плазмена горелка да изглеждат еднакви, но да са различни?
да Два конектора могат да споделят една и съща външна форма, докато използват различни вътрешни щифтове, разпределение на кабелите, връзки с пилотна дъга или управляващи вериги. Физическата годност сама по себе си не доказва електрическа съвместимост.
Защо моята резервна плазмена горелка пасва, но не стартира?
Честите причини включват неправилно окабеляване на тригера, несъвместимост на пилотната дъга, различна стартова система, неправилно разпределение на щифтовете или несъответствие на веригата за безопасност/блокировка.
Каква информация трябва да изпратя, когато поръчвам резервна плазмена горелка?
Изпратете модела на източника на захранване, съществуващия модел на горелката, ампеража на рязане, дължината на горелката, пълните снимки на конектора, щепсела на тригера, връзката на пилотната дъга, размерите на резбата и дали приложението е ръчно или механизирано.
Взаимозаменяеми ли са ръчните плазмени горелки и CNC плазмените горелки?
Не автоматично. Механизираните системи може да изискват външни стартови сигнали, потвърждение на дъгата, сигнали за напрежение, сензорни вериги или други интерфейси, които не се използват от стандартен ръчен фенер.
Има ли значение дължината на кабела на плазмената горелка?
да Дължината на кабела влияе върху инсталацията, електрическото съпротивление, подаването на газ и, в по-сложни системи, охлаждането и движението на машината. Използвайте дължината на кабела, предназначена за приложението, когато е възможно.
Може ли неподходящият конектор за плазмена горелка да повреди оборудването?
Неправилното свързване може да причини лош електрически контакт, прегряване, изтичане на газ, повреда на конектора или неизправности в системата за управление. Никога не насилвайте или експериментално прекабелявайте неизвестен конектор за плазмена горелка без проверена техническа информация.
Заключение: Как дистрибуторите могат да избегнат несъответствията при свързване на плазмената горелка?
Съвместимостта на плазмената горелка никога не трябва да се потвърждава само от външния вид.
Трите категории връзки, които дистрибуторите най-често трябва да разграничават, са:
1. Интегрирани централни конектори 2. Резбови връзки за захранване/газ с отделни проводници на тригера и пилотната дъга 3. Механизирани/CNC многолинейни връзки на горелка
Най-важното правило е:
Конектор, който пасва физически, не е непременно електрически или функционално съвместим.
Преди да поръчате резервна плазмена горелка, проверете:
източник на захранване + ампераж + тип горелка + метод на стартиране + главна връзка + газов път + пилотна дъга + тригерно окабеляване + охлаждане + дължина на кабела.
За дистрибуторите това малко количество техническо потвърждение може да предотврати скъпи връщания, да намали оплакванията на клиентите, да подобри точността на котировките и да направи запасите от резервни горелки по-лесни за управление.
За OEM проекти и закупуване на едро, предоставете информация за източника на захранване, текущи снимки на фенера, подробности за задния конектор и необходимата дължина на кабела преди производството. Тогава производителят може да съпостави конфигурацията на горелката с действителното приложение, вместо да разчита само на външния вид на продукта.
Този уебсайт използва бисквитки и подобни технологии ('бисквитки'). При условие на вашето съгласие, ще използва аналитични бисквитки, за да проследи кое съдържание ви интересува, и маркетингови бисквитки, за да показва реклама въз основа на интереси. За тези мерки използваме доставчици трети страни, които също могат да използват данните за свои собствени цели.
Вие давате своето съгласие, като щракнете върху 'Приемам всички' или като приложите вашите индивидуални настройки. След това вашите данни могат да бъдат обработвани и в трети страни извън ЕС, като например САЩ, които нямат съответното ниво на защита на данните и където по-специално достъпът на местните власти може да не бъде ефективно предотвратен. Можете да оттеглите съгласието си с незабавно действие по всяко време. Ако щракнете върху 'Отхвърли всички', ще се използват само строго необходими бисквитки.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių