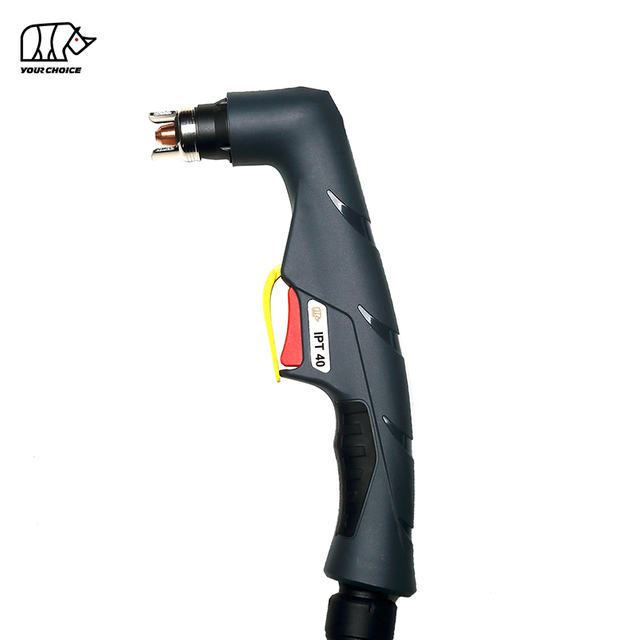
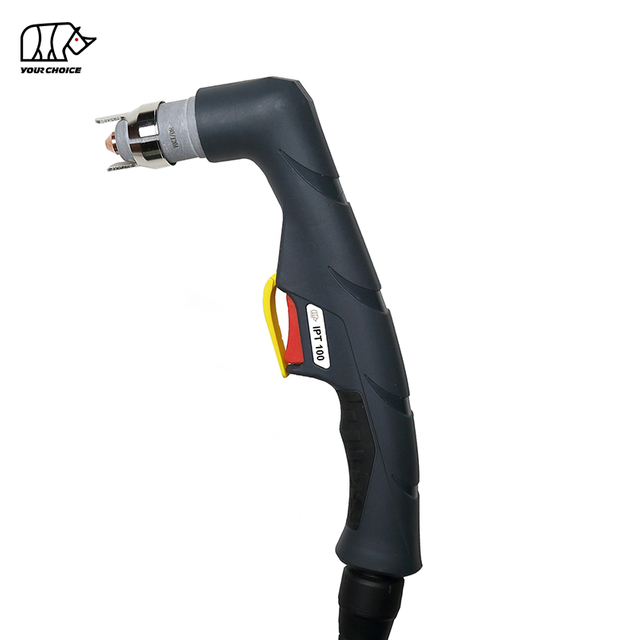
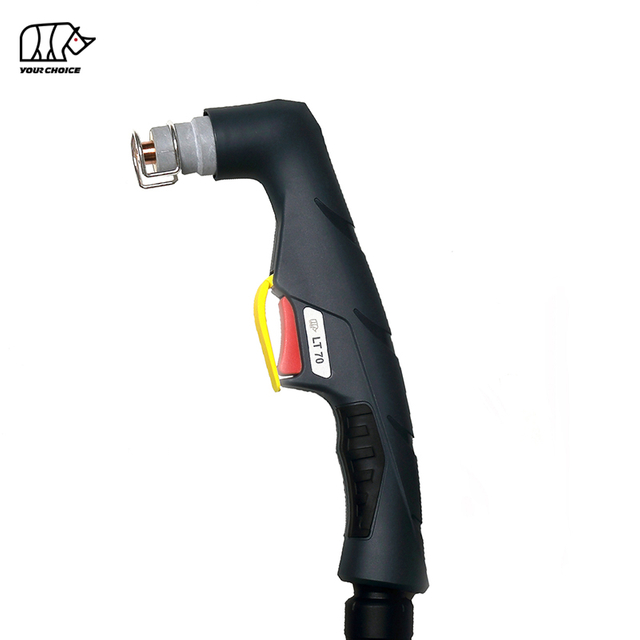
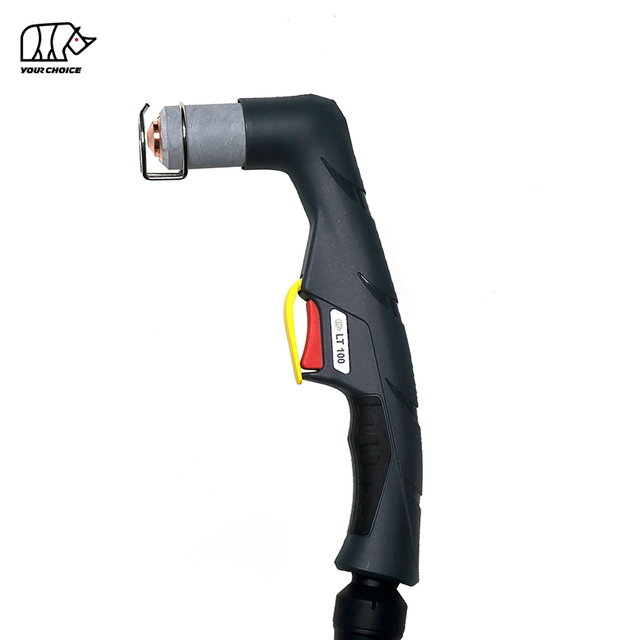
Zgodność palnika do cięcia plazmowego zależy od czegoś więcej niż tylko tego, czy złącze fizycznie pasuje do przecinarki plazmowej. Palnik zamienny musi odpowiadać podłączeniu zasilania, ścieżce gazu tnącego, obwodzie łuku pilotującego, okablowaniu wyzwalacza, metodzie zapłonu, prądowi znamionowemu oraz – w systemach zmechanizowanych – sygnałom sterującym i CNC.
W przypadku dystrybutorów sprzętu spawalniczego i sprzętu plazmowego niedopasowanie złączy jest jednym z problemów związanych z wymianą palnika, którego najłatwiej nie docenić.
Dwa palniki plazmowe mogą wyglądać niemal identycznie.
Mogą używać tej samej rodziny głowic palnika.
Mogą mieć ten sam zakres amperażu.
Tylne złącze może nawet pasować do źródła zasilania.
Jednak latarka może nadal:
nie uruchomić się;
wytwarzać tylko łuk pilotujący;
nie przenieść łuku tnącego;
wyciek powietrza;
wywołać usterkę;
nie mają reakcji wyzwalającej;
uszkodzić złącza;
lub być elektrycznie niezgodne z maszyną.
Problem jest prosty:
Połączenie fizyczne to nie to samo, co pełna kompatybilność palnika plazmowego.
Dla dystrybutorów, importerów, hurtowników i dostawców sprzętu spawalniczego OEM, zrozumienie podłączenie palnika plazmowego przed złożeniem zamówienia może zapobiec zwrotom, sporom technicznym, opóźnionym dostawom i niepotrzebnym kosztom wymiany.
W tym przewodniku opisano trzy systemy połączeń palnika do cięcia plazmowego najczęściej mylone przy zakupie palnika zamiennego oraz przedstawiono praktyczną listę kontrolną zgodności dla dystrybutorów.
Jakie połączenia palnika plazmowego są najczęściej niedopasowane?
W przypadku palników do cięcia plazmowego na wymianę i na rynek wtórny dystrybutorzy najczęściej spotykają trzy praktyczne kategorie połączeń:
Typ połączenia
Typowy projekt
Główne ryzyko niedopasowania
1. Zintegrowane złącze centralne
Funkcje zasilania, gazu i sterowania zgrupowane w jednym złączu
Złącze o takim samym wyglądzie, ale inne styki lub okablowanie wewnętrzne
2. Gwintowane przyłącze zasilania/gazu z oddzielnymi przewodami sterującymi
Główne przyłącze prądu/gazu oraz oddzielne przewody wyzwalacza i łuku pilotującego
Zły gwint, zacisk, wtyczka spustowa lub połączenie pilota
3. Połączenie wieloliniowe zmechanizowane/CNC
Oddzielne przewody zasilania, łuku pilotującego, gazu, sterowania, czujników i czasami chłodziwa
Niedopasowanie ręki/maszyny, niedopasowanie sygnału sterującego lub nieprawidłowa konfiguracja przewodu
Kategorie te opisują typowe konfiguracje zakupów, a nie trzy uniwersalne standardy branżowe.
Szczegóły złącza nadal różnią się w zależności od źródła zasilania plazmy i konstrukcji palnika.
Najbezpieczniejszą zasadą zakupów jest zatem:
Nigdy nie potwierdzaj palnika do cięcia plazmowego jedynie nazwą modelu palnika lub wyglądem frontowym. Potwierdzić kompletne podłączenie tylne i interfejs elektryczny.
Czy połączenia palnika do cięcia plazmowego są uniwersalne?
NIE. Połączenia palnika do cięcia plazmowego nie są powszechnie wymienne. Palnik może wymagać określonej kombinacji podłączenia zasilania, interfejsu gazowego, obwodu wyzwalającego, połączenia łuku pilotującego, metody zapłonu, wydajności prądowej i okablowania sterującego.
Jest to jeden z najważniejszych faktów, które dystrybutorzy powinni zrozumieć.
Palnik plazmowy to nie tylko głowica tnąca podłączona do węża powietrznego.
W zależności od konstrukcji przewód palnika może pełnić kilka funkcji:
prąd cięcia;
sprężone powietrze lub inny gaz tnący;
prąd łuku pilotującego;
sygnał wyzwalający/startowy;
sygnał bezpieczeństwa/blokady;
dopływ i powrót chłodziwa;
Sygnał start/stop CNC;
sygnał przeniesienia łuku lub sygnał OK;
sygnały sterujące wysokością lub sygnały napięciowe.
Międzynarodowe standardy palników określają wymagania dotyczące bezpieczeństwa i konstrukcji palników oraz zespołów przewodów palnika, ale nie oznacza to, że każde źródło zasilania plazmy wykorzystuje jedno uniwersalne złącze zamienne. Norma IEC 60974-7 obejmuje palniki stosowane do spawania łukowego i procesów pokrewnych, w tym konfiguracje prowadzone mechanicznie i chłodzone cieczą.
Dla dystrybutorów oznacza to, że kompatybilność należy sprawdzić na poziomie systemu , a nie tylko na poziomie głowicy palnika.
Typ 1: Co to jest zintegrowane centralne złącze palnika plazmowego?
Zintegrowane złącze centralne łączy kilka funkcji palnika w jedną główną wtyczkę lub złączkę, upraszczając instalację pomiędzy palnikiem plazmowym a źródłem prądu.
W zależności od systemu połączenie centralne może łączyć:
prąd główny;
gaz tnący;
obwód wyzwalający;
obwód łuku pilotującego;
sygnały bezpieczeństwa;
pomocnicze połączenia sterujące.
Zaletą jest wygoda.
Zamiast łączyć kilka oddzielnych przewodów i węży, operator instaluje jedno złącze główne i zabezpiecza je za pomocą pierścienia zabezpieczającego, kołnierza gwintowanego lub podobnego mechanizmu.
Jednak dla dystrybutorów to wygoda stwarza poważną pułapkę kompatybilności.
Dlaczego złącza centralne są często niedopasowane?
Ponieważ dwa złącza mogą wyglądać niemal identycznie z zewnątrz.
Średnica skorupy może się zgadzać.
Nakrętka zabezpieczająca może zostać prawidłowo dokręcona.
Port gazowy może wyglądać na wyrównany.
Ale konfiguracja wewnętrzna może się nadal różnić.
Potencjalne różnice obejmują:
liczba pinów sterujących;
pozycje pinów;
przypisania pinów elektrycznych;
układ terminala łuku pilotującego;
okablowanie spustowe;
obwód bezpieczeństwa/blokady;
wymiary przyłącza gazowego;
konstrukcja styku przewodzącego prąd.
Dlatego:
Nigdy nie sprawdzaj zgodności na podstawie samego zewnętrznego kształtu złącza.
Czy dwa złącza centralne mogą pasować, ale nadal mogą być elektrycznie niekompatybilne?
Tak.
Jest to jeden z najkosztowniejszych błędów w sprzedaży zamienników palników plazmowych.
Dystrybutor otrzymuje zdjęcie od klienta.
Złącze wydaje się prawidłowe.
Wysłano palnik zastępczy.
Klient go instaluje.
Kołnierz blokujący pasuje idealnie, ale latarka nie zapala się.
Przyczyną może być wewnętrzna różnica w okablowaniu, a nie różnica mechaniczna.
Możliwe objawy obejmują:
Objaw
Możliwy problem z interfejsem
Latarka nie odpowiada
Niezgodność styku spustu
Powietrze przepływa, ale nie powstaje łuk
Niedopasowanie obwodu pilota/rozruchu
Łuk pilotujący rozpoczyna się, ale nie przenosi
Niekompatybilność układu elektrycznego/rozruchu
Maszyna pokazuje usterkę
Niedopasowanie obwodu bezpieczeństwa lub sterowania
Latarka włącza się nieprawidłowo
Niezgodność przypisania pinów
Złącze nagrzewa się
Słaby kontakt elektryczny
Dlatego też dystrybutorzy wysokiej jakości powinni poprosić o więcej niż jedno zdjęcie.
Co powinien potwierdzić dystrybutor w przypadku złącza centralnego?
Przed złożeniem zamówienia poproś o:
Pełne zdjęcie z pochodnią.
Zdjęcie tylnego złącza.
Widok z przodu wszystkich pinów.
Widok z boku kołnierza blokującego.
Średnica zewnętrzna złącza.
Liczba pinów sygnałowych.
Pozycja każdego sworznia.
Model źródła zasilania.
Amperaż wyjściowy plazmy.
Schemat złączy ręcznych lub po stronie maszyny, jeśli jest dostępny.
W razie wątpliwości należy uzyskać rysunek wymiarowy lub potwierdzenie próbki.
Typ 2: Co to jest gwintowane złącze zasilania/gazu z oddzielnymi przewodami spustu i pilota?
Ta konstrukcja połączenia palnika plazmowego wykorzystuje główną gwintowaną złączkę do ścieżki wysokiego prądu i/lub gazu, natomiast oddzielne małe przewody obsługują takie funkcje, jak spust palnika i łuk pilotujący.
Ten typ interfejsu jest powszechny w wielu systemach plazmy powietrznej ogólnego przeznaczenia.
Zamiast jednej zintegrowanej wtyczki, z tyłu latarki mogą znajdować się:
główne złącze zasilania/gazu + złącze wyzwalacza + przewód łuku pilotującego
Konfiguracja wygląda stosunkowo prosto.
Ta prostota często powoduje, że dystrybutorzy nie doceniają ryzyka związanego z kompatybilnością.
Dlaczego główne połączenie gwintowe można łatwo pomylić?
Złącze gwintowane musi odpowiadać kilku cechom:
średnica zewnętrzna;
średnica gwintu;
skok gwintu;
orientacja męska lub żeńska;
powierzchnia uszczelniająca;
przejście gazu;
styk przewodzący prąd.
Dwie złączki gwintowane mogą wyglądać podobnie na fotografii, ale nadal różnią się na tyle, że nie można ich bezpiecznie zainstalować.
Jest to szczególnie trudne, gdy klienci dostarczają wyłącznie zdjęcie wykonane telefonem przodem do kierunku jazdy.
Dystrybutor nigdy nie powinien identyfikować kompatybilności gwintów wyłącznie na podstawie skali wizualnej.
Dlaczego przyłącze prądu/gazu jest tak ważne?
W niektórych konstrukcjach palników plazmowych ten sam zespół główny pełni więcej niż jedną funkcję.
Może przenosić:
wysoki prąd spawania/cięcia;
sprężone powietrze do cięcia;
lub oba poprzez ten sam zespół przewodu palnika.
Oznacza to, że nieprawidłowe dopasowanie to nie tylko niedogodność mechaniczna.
Może stworzyć:
słaby kontakt elektryczny;
wyciek gazu;
nadmierny opór;
niestabilny rozruch łuku;
przegrzanie;
uszkodzone nici.
Dlatego złącze musi pasować zarówno pod względem mechanicznym, jak i elektrycznym.
Co to jest połączenie łuku pilotującego?
Połączenie łuku pilotującego stanowi część obwodu elektrycznego potrzebną do ustanowienia początkowego łuku plazmowego, zanim główny łuk tnący przeniesie się na przedmiot obrabiany.
W zależności od konstrukcji palnika i źródła zasilania może to wyglądać następująco:
oddzielny terminal;
połączenie pierścieniowe;
mała wtyczka;
dedykowany pin wewnątrz złącza wielopinowego.
Jednym z najczęstszych błędów dystrybutora jest założenie, że:
to samo główne złącze = kompatybilna latarka.
To nie wystarczy.
Jeżeli obwód łuku pilotującego jest inny, palnik może połączyć się mechanicznie, ale nie uruchomić się prawidłowo.
Jakie jest połączenie wyzwalacza?
Obwód wyzwalający informuje źródło prądu plazmy, że operator chce rozpocząć cięcie.
W wymiennym palniku ręcznym złącze wyzwalacza może wykorzystywać:
dwóch przewodników;
mała wtyczka wielopinowa;
oddzielne terminale;
lub piny kontrolne zintegrowane z innym złączem.
Należy sprawdzić kształt i liczbę pinów.
Należy również potwierdzić działanie elektryczne.
Dystrybutor nigdy nie powinien zakładać, że dwie podobne małe wtyczki mają automatycznie to samo wewnętrzne okablowanie.
Dlaczego metoda startowa może spowodować, że dwa palniki plazmowe będą niekompatybilne?
Zgodność podłączenia palnika zależy także od sposobu inicjowania łuku plazmowego.
Różne systemy plazmowe mogą wykorzystywać różne architektury zajarzania łuku.
Typowe kategorie obejmują:
zajarzenie łuku o wysokiej częstotliwości;
rozruch kontaktowy lub pneumatyczny łuku pilotującego;
inne systemy łuku pilotującego o niskiej częstotliwości.
Palnik, źródło prądu i obwód rozruchowy zostały zaprojektowane tak, aby współdziałały ze sobą.
Dlatego złącze, które fizycznie pasuje, nie świadczy o kompatybilności układu zapłonu palnika.
Jest to szczególnie ważne w przypadku konwersji pomiędzy starszymi systemami plazmowymi, nowoczesnymi maszynami inwerterowymi i instalacjami CNC.
Typ 3: Co to jest połączenie zmechanizowanego lub CNC palnika plazmowego?
A zmechanizowany palnik plazmowy może wymagać wielu oddzielnych połączeń zasilania, gazu i sterowania, ponieważ system cięcia musi komunikować się ze sterownikiem maszyny oprócz wytwarzania łuku plazmowego.
W porównaniu z podstawowym palnikiem ręcznym systemy plazmowe CNC mogą być znacznie bardziej złożone.
Połączenia mogą obejmować:
moc palnika głównego;
łuk pilotujący;
gaz tnący;
gaz osłonowy;
uruchomienie palnika;
potwierdzenie przeniesienia łuku;
wykrywanie omowe;
sygnał napięcia łuku;
sygnały sterujące wysokością palnika;
dopływ chłodziwa;
powrót płynu chłodzącego.
Nie każdy system plazmowy CNC wykorzystuje to wszystko.
Ale kluczowa lekcja dotycząca zakupów jest jasna:
Palnika zmechanizowanego nie należy nigdy wybierać wyłącznie na podstawie natężenia prądu i wyglądu głowicy palnika.
Dlaczego dystrybutorzy mylą palniki ręczne z palnikami maszynowymi?
Palniki ręczne i zmechanizowane mogą mieć takie same materiały eksploatacyjne lub architekturę palników.
Jednak ich wymagania operacyjne mogą się znacznie różnić.
Palnik ręczny zwykle wymaga spustu operatora.
Zamiast tego palnik maszynowy może wymagać zewnętrznego polecenia uruchomienia ze sterownika CNC.
System zmechanizowany może również wymagać:
informacja zwrotna „arc-OK”;
wyjście napięciowe;
wykrywanie omowe;
automatyczna kontrola wysokości palnika.
Dlatego też zmiana palnika ręcznego na zmechanizowany może wymagać znacznie więcej niż tylko zmiany rękojeści palnika.
Dlaczego zgodność palnika plazmowego CNC wymaga więcej informacji?
Zamówienie standardowego zamiennego palnika ręcznego może wymagać:
model maszyny + zdjęcie złącza + natężenie prądu
Zamówienie palnika zmechanizowanego może wymagać znacznie więcej informacji.
Na przykład:
Przedmiot
Dlaczego to ma znaczenie
Wyjście źródła zasilania
Określa wydajność palnika
Użycie ręczne lub zmechanizowane
Określa interfejs sterowania
Metoda uruchomienia
Musi pasować do obwodu zapłonowego
Główne przyłącze zasilania
Przewodzi prąd cięcia
Połączenie łuku pilotującego
Obsługuje inicjację łuku
Konfiguracja gazu
Musi pasować do procesu cięcia
Typ chłodzenia
Chłodzony powietrzem/gazem lub cieczą
Długość przewodu
Wpływa na instalację
Sygnał startu CNC
Steruje wypalaniem palnika
Potwierdzenie łuku
Używany przez automatyzację
Interfejs kontroli wysokości
Obsługuje wysokość cięcia
Wykrywanie omowe
Może wspierać wykrywanie płyt
Im bardziej zautomatyzowany jest system, tym ważniejsze staje się potwierdzenie pełnego interfejsu.
Dlaczego długość przewodu palnika plazmowego stanowi również problem ze zgodnością?
Długość przewodu jest często traktowana jako specyfikacja dla wygody.
Może to być również specyfikacja techniczna.
Dłuższe przewody palnika mają wpływ na:
opór elektryczny;
reakcja na przepływ gazu;
obieg płynu chłodzącego w układach chłodzonych cieczą;
prowadzenie kabli;
Ruch maszyny CNC.
Dlatego przewód zamienny powinien odpowiadać zamierzonej instalacji, a nie być po prostu „wystarczająco długi”.
Nie należy przypadkowo modyfikować zespołu przewodów precyzyjnego palnika plazmowego.
W złożonych systemach długości węży i przewodów mogą stanowić część zaprojektowanej konfiguracji operacyjnej.
Dlaczego „ten sam model palnika” nie zawsze oznacza „to samo złącze”?
To ważna kwestia zakupowa.
Nazwa rodziny palników często identyfikuje przedni system palników , a niekoniecznie każde tylne złącze dostarczane na całym świecie.
Ta sama podstawowa platforma palnika może być potencjalnie wyposażona w różne:
złącza tylne;
wtyczki spustowe;
końcówki łuku pilotującego;
długości kabli;
adaptery maszynowe.
Dlatego też zamówienia dystrybutora nigdy nie powinny zawierać wyłącznie:
'Potrzebuję 20 szt. palnika plazmowego, 6 m.'
Znacznie bezpieczniejsza specyfikacja to:
rodzina palnika + prąd znamionowy + długość kabla + przyłącze z tyłu + przyłącze wyzwalacza + połączenie łuku pilotującego + zastosowanie
Zmniejsza to niejasności zarówno dla kupującego, jak i producenta.
Jakie informacje powinni zebrać dystrybutorzy przed zamówieniem palnika plazmowego?
W przypadku większości zapytań dotyczących wymiany palnika przed wyceną należy zebrać poniższe informacje.
1. Model źródła zasilania
Zapytaj o dokładny model maszyny pokazany na tabliczce znamionowej.
Nie polegaj wyłącznie na informacjach wpisywanych z pamięci.
Lepsze jest zdjęcie z tabliczką znamionową.
2. Istniejący model palnika
Poproś o wyraźne zdjęcia przedstawiające:
kompletna latarka;
głowica latarki;
uchwyt;
kabel;
złącze tylne.
3. Prąd cięcia
Potwierdź normalne i maksymalne natężenie prądu cięcia.
Palnik zamienny musi mieć wystarczającą wydajność prądową.
4. Styl połączenia
Określ, czy palnik wykorzystuje:
zintegrowane złącze centralne;
złącze gwintowane/z oddzielnym przewodem;
zmechanizowane połączenie wieloliniowe.
5. Główna instalacja zasilania/gazu
Potwierdzać:
wymiary gwintu;
płeć złącza;
kształt sprzęgła;
ścieżka gazowa.
6. Złącze wyzwalacza
Poproś o zdjęcie ze zbliżeniem przedstawiające:
kształt wtyczki;
liczba pinów;
pozycja pinu.
7. Połączenie łuku pilotującego
Sprawdź, czy połączenie pilota jest:
zintegrowany;
oddzielny;
styl terminala;
styl wtyczki.
8. Metoda uruchomienia
Określ system zajarzania łuku używany przez źródło prądu plazmy.
Jest to istotne dla kompatybilności elektrycznej.
9. Palnik ręczny lub zmechanizowany
Potwierdź, czy latarka będzie:
ręczne, montowane na maszynie lub sterowane CNC.
10. Długość kabla
Potwierdź rzeczywistą wymaganą długość.
Nie wymieniaj automatycznie dłuższego kabla.
Lista kontrolna zgodności palnika plazmowego dla dystrybutorów
Skorzystaj z tej tabeli przed potwierdzeniem zamówienia na wymianę palnika plazmowego.
Sprawdzać
Wymagane informacje
Ryzyko, jeśli jest nieprawidłowe
Typ palnika
Ręka / maszyna
Kontroluj niezgodność
Natężenie w amperach
Rzeczywisty prąd cięcia
Przegrzanie lub ograniczona wydajność
Chłodzenie
Powietrze/gaz/ciecz
Niekompatybilność termiczna
Złącze główne
Typ i wymiary
Nie można zainstalować
Nitka
Średnica i podziałka
Niedopasowanie mechaniczne
Wtyczka spustowa
Piny i układ
Palnik nie uruchamia się
Łuk pilotażowy
Złącze i obwód
Błąd zajarzenia łuku
Uruchom system
Metoda uruchamiania źródła prądu
Niekompatybilność elektryczna
Podłączenie gazu
Port i dopasowanie
Wyciek lub brak przepływu gazu
Interfejs CNC
Wymagane sygnały
Awaria automatyki
Długość kabla
Wymagana długość montażowa
Problem z routingiem/wydajnością
Materiały eksploatacyjne
Prawidłowa rodzina palników
Nieprawidłowa operacja
Ta tabela jest szczególnie przydatna dla dystrybutorów, którzy oferują zamienne palniki plazmowe na wiele rynków.
Jakie są najczęstsze objawy niedopasowanego palnika plazmowego?
Niedopasowanie złącza nie zawsze oznacza, że latarka po prostu odmawia połączenia.
Czasami objawy pojawiają się dopiero po montażu.
Typowe objawy obejmują:
Złącze nie będzie pasować
Najbardziej prawdopodobne przyczyny:
zły wątek;
zła średnica złącza;
nieprawidłowa konfiguracja męsko-żeńska;
nieprawidłowy kołnierz blokujący.
Złącze pasuje, ale palnik nie uruchamia się
Sprawdzać:
okablowanie spustowe;
konfiguracja pinów;
obwód bezpieczeństwa;
metoda startowa.
Powietrze przepływa, ale nie ma łuku plazmowego
Sprawdzać:
połączenie łuku pilotującego;
przyłącze elektryczne palnika;
kompatybilność układu zapłonowego.
Łuk pilotujący rozpoczyna się, ale łuk tnący nie przenosi się
Sprawdzać:
obwód pracy;
konfiguracja łuku pilotującego/głównego;
kompatybilność palnika;
połączenie przedmiotu obrabianego.
Wycieki gazu na tylnym złączu
Sprawdzać:
typ dopasowania;
O-ring/uszczelka;
nitka;
gniazdo złącza.
Maszyna wyświetla natychmiastową usterkę
Możliwe przyczyny obejmują:
niekompatybilny obwód bezpieczeństwa;
nieprawidłowe przypisanie pinów sterujących;
nieprawidłowe wykrywanie palnika/interfejs.
Czy użycie niewłaściwego złącza palnika plazmowego może uszkodzić maszynę?
Potencjalnie tak.
Niedopasowania złącza nie należy traktować metodą prób i błędów.
Nieprawidłowe połączenia mogą spowodować:
słaby wysokoprądowy styk elektryczny;
przegrzane zaciski;
wyciek gazu;
uszkodzone piny złącza;
uszkodzone nici;
błędy obwodu rozruchowego;
wyłączenie sprzętu.
W przypadku sprzętu o krytycznym znaczeniu dla bezpieczeństwa przed rozpoczęciem pracy należy zawsze sprawdzić zgodność palnika, korzystając z dokumentacji źródła zasilania lub potwierdzonych danych technicznych.
Nigdy nie dopasowuj złącza na siłę.
Nigdy nie podłączaj ponownie nieznanych pinów sterujących bez zweryfikowanych informacji elektrycznych.
Dlaczego dystrybutorzy doświadczają większej liczby zwrotów palników plazmowych niż fabryki?
W wielu przypadkach fabryka otrzymuje pełną specyfikację.
Dystrybutor otrzymuje jedynie żądanie Klienta takie jak:
„Potrzebuję tej latarki plazmowej.”
Dystrybutor musi następnie przekonwertować niekompletne żądanie na dokładną konfigurację techniczną.
Stwarza to kilka luk informacyjnych.
Klient mówi:
„Ta sama latarka.”
Dystrybutor musi wiedzieć:
ta sama głowica palnika?
to samo złącze?
ten sam kabel?
ten sam obwód wyzwalający?
ten sam łuk pilotujący?
ta sama metoda uruchamiania?
ten sam amperaż?
ta sama konfiguracja dłoni/maszyny?
Zwrot zwykle ma miejsce, ponieważ „to samo” nigdy nie zostało technicznie zdefiniowane.
W jaki sposób dystrybutorzy mogą zmniejszyć zwroty związane ze zgodnością palników plazmowych?
Najskuteczniejszą strategią jest włączenie procesu potwierdzania połączenia do każdej wyceny palnika zamiennego.
Krok 1: Wymagaj zdjęć przed wyceną
Wniosek:
Kompletna latarka.
Złącze tylne.
Złącze czołowe.
Tabliczka znamionowa maszyny.
Eliminuje to wiele podstawowych błędów identyfikacyjnych.
Krok 2: Zapisz specyfikacje złącza
Utwórz wewnętrzną bazę danych zawierającą:
model latarki;
kod złącza;
liczba pinów;
nitka;
połączenie pilota;
połączenie spustowe;
długość kabla.
Nie przechowuj wyłącznie nazw produktów.
Krok 3: Oddziel jednostki SKU według łącznika
Jeśli jedna rodzina palników ma kilka konfiguracji tylnych, utwórz osobne wewnętrzne jednostki SKU.
Na przykład:
Rodzina palników – Złącze A – 5 m
I
Rodzina palników – Złącze B – 5 m
należy traktować jako różne produkty.
Krok 4: Użyj rysunków połączeń
Mały rysunek wymiarowy może zapobiec znacznie większej liczbie błędów niż długi e-mail.
Przydatne wymiary obejmują:
średnica gwintu;
skok gwintu;
średnica złącza;
układ pinów;
rozstaw pinów;
typ terminala.
Krok 5: Potwierdź próbki przed zamówieniami zbiorczymi
W przypadku nowych projektów dystrybutorów walidacja próbek jest szczególnie cenna.
Zatwierdzić:
palnik + kabel + złącze + kompatybilność z maszyną
przed złożeniem dużego zamówienia magazynowego.
Co należy uwzględnić w zapytaniu ofertowym dotyczącym profesjonalnego palnika plazmowego?
Zapytanie ofertowe dla silnego dystrybutora powinno obejmować:
Produkt: Palnik do cięcia plazmowego Zastosowanie: Ręczny lub zmechanizowany Prąd cięcia: ___ A Długość przewodu palnika: ___ m Chłodzenie: Chłodzenie powietrzem/gazem lub wodą Główne złącze: załączone zdjęcie/rysunek Rozmiar gwintu: ___ Złącze wyzwalacza: ___ piny Podłączenie łuku pilotującego: ___ Metoda rozruchu: ___ Model źródła zasilania: ___ Wymagana ilość: ___ Wymagania dotyczące opakowania/OEM: ___
Ten format znacznie ogranicza komunikację tam i z powrotem.
Który typ złącza palnika plazmowego jest najlepszy?
Nie ma uniwersalnie „najlepszego” złącza.
Każda konfiguracja ma zalety.
System złączy
Główna zaleta
Najlepsze zastosowanie
Zintegrowane złącze centralne
Szybka instalacja
Ogólny sprzęt zastępczy i produkcyjny
Oddzielne przewody zasilania/gazu + sterujące
Prosta konstrukcja i łatwość obsługi
Systemy plazmowe ogólnego przeznaczenia
Zmechanizowany interfejs wieloliniowy
Większe możliwości sterowania
Cięcie CNC i automatyczne
Kompatybilność jest ważniejsza niż styl złącza.
Najlepsze połączenie palnika plazmowego to takie, które jest zaprojektowane do prawidłowej współpracy ze klienta źródłem zasilania, obwodem rozruchowym, procesem cięcia i systemem sterowania .
Jak dystrybutorzy powinni wybrać zamienny palnik do cięcia plazmowego?
Użyj następującej sekwencji:
Maszyna → Prąd → Metoda uruchamiania → Typ palnika → Złącze główne → Łuk pilotujący → Wyzwalacz → Chłodzenie → Długość kabla → Materiały eksploatacyjne
Nie odwracaj procesu.
Rozpoczęcie od zdjęcia z pochodnią i późniejsze próby dopasowania wszystkiego innego stwarzają niepotrzebne ryzyko.
Profesjonalny dystrybutor powinien najpierw określić wymagania dotyczące źródła zasilania plazmy, a następnie wybrać konfigurację palnika, która je spełnia.
Błędy przy podłączaniu palnika plazmowego, których dystrybutorzy nigdy nie powinni popełniać
Unikaj tych założeń:
„Wtyczka pasuje, więc jest kompatybilna.”
Nie koniecznie.
„Główka palnika wygląda identycznie.”
Tylne przyłącze elektryczne może się różnić.
„Natężenie prądu jest takie samo.”
Obwody zapłonu i sterowania mogą nadal być niekompatybilne.
„Ma taką samą liczbę pinów.”
Przyporządkowanie pinów może się różnić.
„Dłuższy kabel jest zawsze lepszy.”
System może być zaprojektowany dla określonej konfiguracji przewodów.
„Palnik maszynowy to po prostu palnik ręczny bez rączki.”
Zautomatyzowane systemy mogą wymagać dodatkowych funkcji sterowania i wykrywania.
Założenia te są przyczyną wielu możliwych do uniknięcia sporów dotyczących wymiany palnika.
Często zadawane pytania dotyczące połączeń palnika do cięcia plazmowego
Czy palniki do cięcia plazmowego są uniwersalne?
Nie. Palniki do cięcia plazmowego nie są powszechnie wymienne. Palnik musi odpowiadać natężeniu źródła zasilania, rodzajowi połączenia, ścieżce gazu, obwodzie łuku pilotującego, okablowaniu wyzwalacza, metodzie uruchamiania oraz, w stosownych przypadkach, systemowi CNC lub interfejsowi chłodzenia.
Skąd mam wiedzieć, które złącze palnika plazmowego posiadam?
Sfotografuj całe tylne złącze i określ, czy wykorzystuje ono jedno zintegrowane złącze centralne, gwintowane połączenie główne z oddzielnymi przewodami sterującymi, czy też wieloliniowy zmechanizowany interfejs. Zapisz także model maszyny, liczbę pinów, wymiary gwintu i połączenie łuku pilotującego.
Czy dwa złącza palnika plazmowego mogą wyglądać tak samo, ale być różne?
Tak. Dwa złącza mogą mieć ten sam kształt zewnętrzny, wykorzystując różne styki wewnętrzne, przypisanie okablowania, połączenia łuku pilotującego lub obwody sterujące. Samo dopasowanie fizyczne nie dowodzi kompatybilności elektrycznej.
Dlaczego mój zamienny palnik plazmowy pasuje, ale nie uruchamia się?
Typowe przyczyny to nieprawidłowe okablowanie wyzwalacza, niezgodność łuku pilotującego, inny system rozruchu, nieprawidłowe przypisanie styków lub niedopasowanie obwodu zabezpieczającego/blokady.
Jakie informacje należy przesłać przy zamawianiu zamiennego palnika plazmowego?
Wyślij model źródła prądu, istniejący model palnika, natężenie prądu cięcia, długość palnika, pełne zdjęcia złączy, wtyczkę spustową, połączenie łuku pilotującego, wymiary gwintu oraz informację, czy aplikacja jest ręczna czy zmechanizowana.
Czy ręczne palniki plazmowe i palniki plazmowe CNC są wymienne?
Nie automatycznie. Systemy zmechanizowane mogą wymagać zewnętrznych sygnałów rozruchu, potwierdzenia łuku, sygnałów napięciowych, obwodów czujnikowych lub innych interfejsów, których nie używa standardowy palnik ręczny.
Czy długość kabla palnika plazmowego ma znaczenie?
Tak. Długość kabla wpływa na instalację, oporność elektryczną, dostawę gazu, a w bardziej złożonych systemach na chłodzenie i ruch maszyny. Jeśli to możliwe, należy używać przewodu o długości przeznaczonej do danego zastosowania.
Czy niewłaściwe złącze palnika plazmowego może uszkodzić sprzęt?
Nieprawidłowe połączenie może spowodować słaby kontakt elektryczny, przegrzanie, wyciek gazu, uszkodzenie złącza lub awarię układu sterowania. Nigdy nie należy na siłę ani eksperymentalnie zmieniać podłączenia nieznanego złącza palnika plazmowego bez zweryfikowanych informacji technicznych.
Wniosek: w jaki sposób dystrybutorzy mogą uniknąć niezgodności połączeń palnika plazmowego?
Kompatybilności palnika do cięcia plazmowego nigdy nie należy potwierdzać samym wyglądem.
Dystrybutorzy muszą najczęściej rozróżniać trzy kategorie połączeń:
1. Zintegrowane złącza centralne 2. Gwintowane złącza zasilania/gazu z oddzielnymi przewodami wyzwalania i łuku pilotującego 3. Wieloliniowe złącza palnika zmechanizowanego/CNC
Najważniejsza zasada brzmi:
Złącze, które pasuje fizycznie, niekoniecznie jest kompatybilne elektrycznie lub funkcjonalnie.
Przed zamówieniem zamiennego palnika plazmowego sprawdź:
źródło zasilania + natężenie prądu + typ palnika + metoda rozruchu + przyłącze główne + ścieżka gazu + łuk pilotujący + okablowanie wyzwalacza + chłodzenie + długość kabla.
W przypadku dystrybutorów ta niewielka ilość potwierdzeń technicznych może zapobiec kosztownym zwrotom, zmniejszyć liczbę skarg klientów, poprawić dokładność ofert i ułatwić zarządzanie zapasami palników na wymianę.
W przypadku projektów OEM i zakupów hurtowych przed produkcją należy podać informacje o źródle zasilania, aktualne zdjęcia palnika, szczegóły tylnego złącza i wymaganą długość kabla. Producent może następnie dopasować konfigurację palnika do rzeczywistego zastosowania, zamiast polegać wyłącznie na wyglądzie produktu.
Spersonalizowane doświadczenia przy pełnej kontroli.
Ta strona wykorzystuje pliki cookies i podobne technologie („cookies”). Za Twoją zgodą będziemy używać analitycznych plików cookie do śledzenia, które treści Cię interesują, oraz marketingowych plików cookie do wyświetlania reklam opartych na zainteresowaniach. W tym celu korzystamy z usług dostawców zewnętrznych, którzy mogą również wykorzystywać dane do własnych celów.
Zgodę wyrażasz klikając „Akceptuję wszystko” lub stosując swoje indywidualne ustawienia. Twoje dane mogą być wówczas przetwarzane również w krajach trzecich spoza UE, np. w USA, które nie zapewniają odpowiedniego poziomu ochrony danych i gdzie w szczególności nie można skutecznie uniemożliwić dostępu władz lokalnych. W każdej chwili możesz odwołać swoją zgodę ze skutkiem natychmiastowym. Jeśli klikniesz „Odrzuć wszystko”, użyte zostaną tylko niezbędne pliki cookie.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių