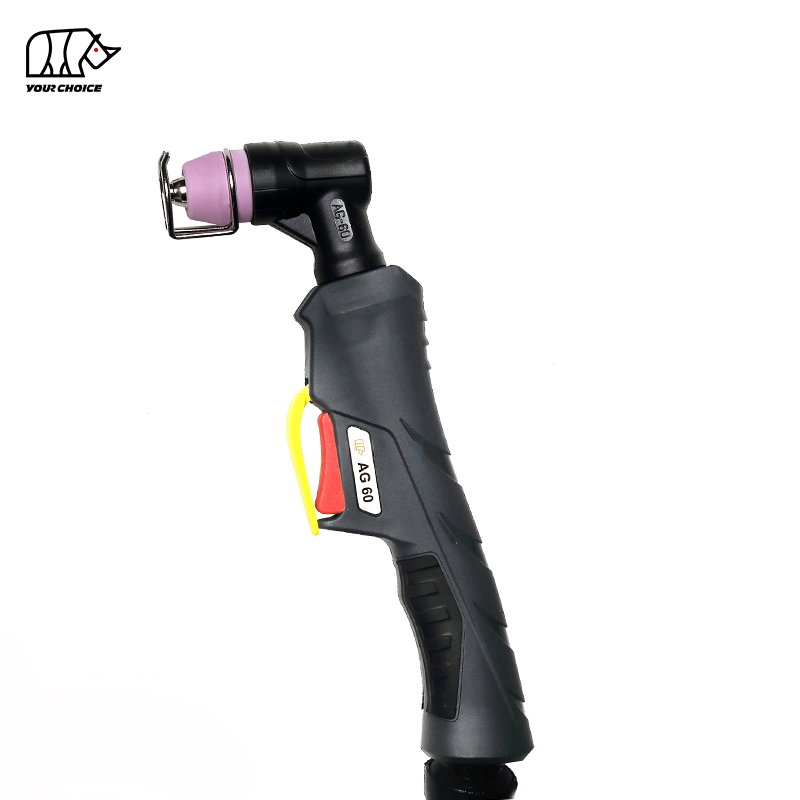
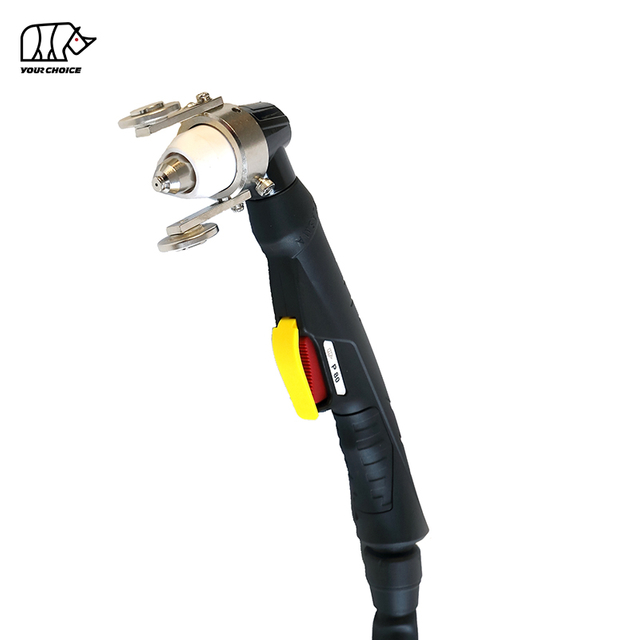
Palnik do cięcia plazmowego powietrza 60A HF do profesjonalnego cięcia metalu
INWELT AG60 to chłodzony powietrzem, ręczny palnik do cięcia plazmowego, przeznaczony do profesjonalnej obróbki metalu, napraw, konserwacji i cięcia warsztatowego.
Konfiguracja INWELT ma prąd znamionowy 60 A przy cyklu pracy 60% i wykorzystuje zapłon o wysokiej częstotliwości (HF) do zajarzania łuku.
Jego standardowa konfiguracja obejmuje 5-metrowy kabel i tylne złącze M16×1,5 , co zapewnia praktyczny zamiennik i rozwiązanie OEM dla kompatybilnego sprzętu do cięcia plazmowego.
Palnik wykorzystuje sprężone powietrze jako gaz procesowy i jest przeznaczony do pracy pod ciśnieniem roboczym około 3,5–4,0 barów przy podanym przepływie gazu około 163 l/min.
INWELT dostarcza również odpowiednie elektrody, końcówki tnące, osłony, głowice palników, uchwyty, elementy spustowe i zespoły kabli, umożliwiając dystrybutorom i producentom sprzętu pozyskiwanie zarówno kompletnych palników, jak i części zamiennych od jednego dostawcy.
INWELT AG60 Dane techniczne
| Specyfikacja |
INWELT AG60 |
| Typ produktu |
Ręczny palnik do cięcia plazmowego |
| Model |
AG60 |
| Marka |
INWELT |
| Kompletny kod latarki |
IWU6641 |
| Prąd znamionowy |
60 A |
| Cykl pracy |
60% |
| Metoda chłodzenia |
Chłodzony powietrzem |
| Gaz procesowy |
Sprężone powietrze |
| Zalecane ciśnienie gazu |
3,5–4,0 bara |
| Przepływ gazu |
Około. 163 l/min |
| Rozpoczęcie łuku |
Wysoka częstotliwość (HF) |
| Zalecany przepływ końcowy |
Około. 40 sekund |
| Standardowa długość kabla |
5 m |
| Przewodnik kablowy |
6 mm² konfiguracja |
| Standardowe połączenie |
M16×1,5 |
| Typ palnika |
Ręczny / ręczny |
| Rodzina materiałów eksploatacyjnych |
Komponenty typu AG60 / SG55 |
| OEM/ODM |
Dostępny |
| Etykieta prywatna |
Dostępny |
Przed złożeniem zamówienia należy sprawdzić prąd wyjściowy przecinarki plazmowej, system rozruchowy, przyłącze tylne i interfejs sterowania palnikiem.
Jak działa palnik do cięcia plazmowego AG60 HF
Palnik do cięcia plazmowego współpracuje ze źródłem prądu plazmy, systemem sprężonego powietrza i przyłączem roboczym, aby wygenerować skoncentrowany strumień plazmy.
Zapłon łuku o wysokiej częstotliwości
INWELT AG60 wykorzystuje zapłon HF.
Podczas inicjacji łuku kompatybilne źródło prądu plazmowego wykorzystuje energię elektryczną o wysokiej częstotliwości w ramach procesu rozruchu.
Umożliwia to ustawienie łuku plazmowego zgodnie z zaprojektowaną sekwencją rozruchu maszyny.
Ponieważ maszyny do cięcia plazmowego korzystają z różnych technologii zapłonu, palnik HF nie powinien być automatycznie traktowany jako zamienny z palnikiem typu Blowback lub innym palnikiem innym niż HF.
Sprężone powietrze tworzy strumień plazmy
Sprężone powietrze przepływa przez głowicę palnika i materiały eksploatacyjne do cięcia.
Energia elektryczna jonizuje gaz i tworzy wysokotemperaturowy łuk plazmowy.
Dysza tnąca zwęża ten strumień plazmy w skoncentrowany strumień, który topi materiał przewodzący prąd elektryczny, podczas gdy gaz o dużej prędkości usuwa stopiony metal z miejsca cięcia.
Wypływ końcowy pomaga schłodzić palnik
Specyfikacja INWELT zaleca około 40 sekund po wypływie.
Po zatrzymaniu łuku tnącego ciągły przepływ powietrza może pomóc w usuwaniu ciepła z głowicy palnika i materiałów eksploatacyjnych.
Nie przerywaj zaprojektowanego przez maszynę cyklu końcowego przepływu, chyba że producent przecinarki plazmowej zaleci inaczej.
Kluczowe cechy INWELT AG60
Znamionowy prąd cięcia 60A
AG60 został zaprojektowany na prąd znamionowy 60A.
Zapewnia to praktyczną zdolność do typowych zastosowań w warsztatach, naprawach i produkcji cięcia plazmowego.
Parametry palnika należy zawsze dopasowywać do źródła zasilania plazmy, a nie zakładać, że jakakolwiek wizualnie podobna maszyna jest kompatybilna.
Cykl pracy 60%.
INWELT AG60 jest specyfikowany przy cyklu pracy 60%..
Cykl pracy oznacza ilość operacji dozwoloną w określonym okresie testowym w warunkach znamionowych, zanim wymagane będzie odpowiednie chłodzenie.
Na rzeczywistą wydajność cieplną może mieć również wpływ temperatura otoczenia, dopływ powietrza, stan materiałów eksploatacyjnych i technika cięcia.
Konstrukcja chłodzona powietrzem
AG60 nie wymaga oddzielnego modułu chłodzenia wodą.
Sprężone powietrze uczestniczy w procesie plazmy, pomagając jednocześnie zarządzać ciepłem w zespole palnika.
Upraszcza to system cięcia i sprawia, że palnik jest praktyczny w przypadku przenośnych i warsztatowych przecinarek plazmowych.
Kabel palnika o długości 5 m
Standardowy INWELT AG60 zawiera zestaw kabli o długości 5 m.
Zapewnia to użyteczny zasięg roboczy dla:
Stoły produkcyjne
Naprawa samochodów
Konserwacja maszyn
Konstrukcje stalowe
Cięcie warsztatowe
Ogólna obróbka metali
Połączenie M16×1,5
Standardowy kompletny palnik wymieniony na stronie INWELT wykorzystuje złącze M16×1,5.
Jednakże sam rozmiar gwintu nie jest wystarczający do potwierdzenia kompatybilności maszyny.
Należy również sprawdzić połączenie sterujące i projekt zajarzania łuku.
Zgodność przecinarki plazmowej AG60: co sprawdzić przed złożeniem zamówienia
Jednym z najważniejszych pytań, jakie zadają kupujący jest:
Czy palnik AG60 będzie pasował do mojej przecinarki plazmowej?
Odpowiedź zależy od kilku czynników.
Sprawdź prąd wyjściowy maszyny
INWELT AG60 ma prąd znamionowy 60A.
Przecinarka plazmowa powinna działać w zakresie zweryfikowanego prądu palnika.
Nie zakładaj, że nazwa modelu CUT50, CUT60 lub CUT70 automatycznie gwarantuje kompatybilność, ponieważ konwencje nazewnictwa maszyn różnią się w zależności od producenta.
Potwierdź uruchomienie HF
Przecinarka plazmowa musi wykorzystywać system zajarzania łuku zgodny z konfiguracją HF urządzenia INWELT AG60.
Maszyna inna niż HF może wymagać innej rodziny palników.
Sprawdź połączenie M16×1,5
Przed wymianą sprawdź istniejące wymiary złącza palnika.
Standardowa konfiguracja INWELT wykorzystuje:
M16×1,5
ale kompletny interfejs elektryczny i pneumatyczny również musi pasować.
Sprawdź złącze sterowania palnikiem
Wtyczkę spustową/sterującą należy potwierdzić oddzielnie od głównego mocowania palnika.
W zależności od maszyny połączenia sterujące mogą się różnić:
Liczba pinów
Średnica wtyczki
Okablowanie
Obwód wyzwalający
Układ łuku pilotującego
Wyślij model maszyny lub zdjęcie złącza
W przypadku wniosków o wymianę należy dostarczyć firmie INWELT:
Jest to bardziej niezawodne niż wybieranie zamiennika wyłącznie na podstawie słów „CUT60” lub „AG60”.
Materiały eksploatacyjne i części zamienne AG60 / SG55
Aktualna lista części INWELT AG60 zawiera kilka komponentów, które są również oznaczone jako SG55 / AG60 . części
Jest to przydatne z komercyjnego punktu widzenia, ponieważ zamienne materiały eksploatacyjne typu AG60 i SG55 są powszechnie uznawane na rynku wtórnym.
Jednak kupujący powinni nadal weryfikować poszczególne wymiary i numery części przed zmieszaniem komponentów różnych producentów.
Elektroda AG60
Kod INWELT: IJWC0097
Elektroda przenosi energię elektryczną wewnątrz palnika i jest normalnym elementem zużywającym się.
W miarę zużywania się elektrody zagłębienie środkowe stopniowo się pogłębia.
Wymień nadmiernie zużyte elektrody, zanim zaczną wpływać na stabilność łuku lub uszkadzać inne materiały eksploatacyjne.
Przedłużona końcówka tnąca AG60 / SG55
Kod INWELT: IJWV091-10
Końcówka tnąca lub dysza zwęża i kieruje strumień plazmy.
Wydłużona końcówka może zapewnić dodatkowy dostęp do niektórych narożników, zagłębień lub miejsc naprawy.
Stan dyszy ma bezpośredni wpływ na:
Szerokość szczeliny
Kierunek łuku
Jakość krawędzi
Stabilność cięcia
Tworzenie się żużlu
Wymień dyszę, jeśli otwór zostanie powiększony, zniekształcony lub uszkodzony.
Dysza zewnętrzna AG60 / SG55
INWELT wymienia konfiguracje dyszy zewnętrznej, w tym:
IJWT0087-01 – Dysza zewnętrzna SG55/AG60
I
IJWT0087 – Ceramiczna dysza zewnętrzna SG55
Te komponenty front-end pomagają w prawidłowym umieszczeniu i ochronie wewnętrznych materiałów eksploatacyjnych.
Nie używaj palnika, jeśli elementy izolacyjne są popękane lub uszkodzone.
Sprężyna dystansowa
Kod INWELT: IJTN0073
Sprężyna dystansowa może pomóc operatorowi w utrzymaniu bardziej kontrolowanego połączenia pomiędzy końcówką palnika a przedmiotem obrabianym w odpowiednich konfiguracjach cięcia.
Głowica palnika AG60 / SG55
Kod INWELT: IJWA0045
Głowica palnika zawiera rdzeń przewodzący, przepływ gazu i materiały eksploatacyjne.
W przypadku uszkodzenia gwintów, izolacji lub elementów wewnętrznych należy wymienić głowicę palnika, zamiast kontynuować pracę z niebezpiecznym zespołem.
Kompletne części zamienne INWELT AG60
Obecny system INWELT AG60 zawiera komponenty zamienne, takie jak:
| Komponent |
Kod INWELT |
| Kompletny palnik AG60 / 5 m / M16×1,5 |
IWU6641 |
| Sprężyna dystansowa |
IJTN0073 |
| Dysza zewnętrzna SG55/AG60 |
IJWT0087-01 |
| Ceramiczna dysza zewnętrzna SG55 |
IJWT0087 |
| Przedłużona końcówka SG55/AG60 |
IJWV091-10 |
| Elektroda SG55/AG60 |
IJWC0097 |
| Głowica palnika SG55/AG60 |
IJWA0045 |
| Spust |
IJIK0735 |
| Uchwyt plazmowy SG55 |
IJHW0797 |
| Zespół kabla AG60 / 6 mm² / 5 m / M16×1,5 |
IJWO00706066-00 |
| Złącze dwuotworowe |
IJIR0768 |
| Nakrętka zabezpieczająca |
IJIK0030 |
W przypadku dystrybutorów i dostawców na rynek wtórny kompletne pakiety palników i materiałów eksploatacyjnych mogą uprościć zakupy i magazynowanie części zamiennych.
Jakie metale można ciąć palnikiem plazmowym AG60?
Cięcie plazmowe przeznaczone jest do materiałów przewodzących prąd elektryczny.
Po podłączeniu do odpowiedniej przecinarki plazmowej i eksploatacji z odpowiednimi parametrami system AG60 może być stosowany do materiałów takich jak:
Sam palnik nie decyduje o tym, czy można z powodzeniem wyciąć określoną grubość.
Właściwości materiału, wydajność maszyny i parametry cięcia wpływają na wydajność.
Jaką grubość cięcia może obsłużyć palnik 60A AG60?
Częstym zapytaniem wyszukiwania jest:
Jaką grubość może ciąć palnik plazmowy AG60?
Nie ma jednej wartości grubości, która miałaby zastosowanie do każdej instalacji 60A AG60.
Praktyczna zdolność cięcia zależy od:
Wyjście przecinarki plazmowej
Rodzaj materiału
Moc wejściowa
Konfiguracja materiałów eksploatacyjnych
Ciśnienie i przepływ powietrza
Jakość powietrza
Odległość robocza palnika
Prędkość podróży
Pożądana jakość krawędzi
Z tego powodu specyfikacje producenta przecinarki plazmowej dotyczące cięcia czystego i cięcia odcinającego powinny być głównym punktem odniesienia dla grubości cięcia.
Wartość znamionowa palnika 60 A opisuje pojemność elektryczną palnika; samo w sobie nie gwarantuje określonej grubości materiału.
Jeśli w przyszłości firma INWELT opublikuje dane dotyczące przetestowanej grubości, najsilniejszym formatem technicznym będzie obejmował:
Stwarza to bardziej przydatne odniesienie inżynieryjne niż uniwersalne stwierdzenie „10–15 mm”.
Zalecany dopływ powietrza dla AG60
Stabilne dostarczanie sprężonego powietrza ma kluczowe znaczenie dla wydajności cięcia plazmowego.
Aktualna specyfikacja INWELT AG60 zawiera:
Gaz procesowy: Powietrze
Ciśnienie robocze: 3,5–4,0 bar
Przepływ gazu: około 163 l/min
Zalecany wypływ końcowy: około 40 sekund
Używaj czystego, suchego sprężonego powietrza
Sprężone powietrze zanieczyszczone wilgocią, olejem kompresorowym lub cząsteczkami może obniżyć jakość cięcia i skrócić żywotność materiałów eksploatacyjnych.
Odpowiedni system uzdatniania powietrza powinien usuwać:
Kondensacja
Woda w stanie ciekłym
Zanieczyszczenie olejem
Cząstki
Sprawdź ciśnienie pod przepływem
Ciśnienie zmierzone przy braku przepływu powietrza może różnić się od rzeczywistego ciśnienia roboczego.
Ograniczenia związane z filtrami, regulatorami, wężami i złączkami mogą powodować spadek ciśnienia podczas cięcia.
Zawsze postępuj zgodnie z procedurą ustawiania nacisku przecinarki plazmowej.
Typowe zastosowania palnika do cięcia plazmowego AG60
AG60 jest przeznaczony do profesjonalnego cięcia ręcznego w ramach swojej wydajności znamionowej.
Typowe zastosowania obejmują:
Właściwy palnik należy wybrać w oparciu o źródło zasilania plazmy i wymagania dotyczące cięcia, a nie samą nazwę zastosowania.
AG60 a palniki plazmowe o niższym i wyższym prądzie
Wybór odpowiedniego rozmiaru palnika pomaga zrównoważyć przenośność, koszty materiałów eksploatacyjnych i wydajność cięcia.
Rozważ użycie palnika o niższym natężeniu prądu, gdy:
Przecinarka plazmowa ma mniejszą moc maksymalną
Cienki arkusz jest głównym obciążeniem
Wymagana jest mniejsza latarka
Przenośność jest głównym priorytetem
Wybierz AG60, gdy:
Maszyna przystosowana jest do kompatybilnego palnika HF klasy 60A
Złącze M16×1,5 odpowiada wymaganemu interfejsowi
Wymagane jest cięcie ręczne
Preferowane są materiały eksploatacyjne AG60/SG55
Kabel o długości 5 m zapewnia wystarczający zasięg pracy
Rozważ użycie palnika o wyższym natężeniu prądu, gdy:
Wydajność cięcia przekracza klasę AG60
Grubsza płyta jest regularnie obrabiana
Wymagane są dłuższe ciągłe cykle cięcia
Maszyna została zaprojektowana z myślą o większej platformie palnikowej
Nie należy zwiększać mocy przecinarki plazmowej powyżej wartości znamionowych palnika, próbując poprawić wydajność cięcia.
Jak skonfigurować palnik do cięcia plazmowego AG60
Przed instalacją lub wymianą palnika plazmowego należy odłączyć przecinarkę plazmową od zasilania elektrycznego.
1. Potwierdź kompatybilność maszyny
Zweryfikować:
2. Sprawdź materiały eksploatacyjne palnika
Upewniać się:
Elektroda jest prawidłowo zainstalowana
Końcówka tnąca nieuszkodzona
Dysza zewnętrzna jest zabezpieczona
Części izolacyjne są nienaruszone
3. Podłącz latarkę
Zamontuj złącze M16×1,5 zgodnie z procedurą producenta źródła prądu.
Nie należy na siłę łączyć niezgodnych gwintów ani złączy.
4. Podłącz wtyczkę sterującą
Upewnij się, że połączenie wyzwalacza/sterowania odpowiada okablowaniu maszyny.
5. Sprawdź sprężone powietrze
Przed przystąpieniem do cięcia sprawdź czyste, suche powietrze i odpowiednie ciśnienie robocze.
6. Wykonaj cięcie testowe
Przetestuj palnik na odpowiednim złomie.
Potwierdzać:
Niezawodne zajarzenie łuku
Prawidłowe działanie spustu
Stabilny przepływ powietrza
Stabilny łuk plazmowy
Brak nietypowego ogrzewania
Brak wycieku gazu
Jeśli palnik zachowuje się nienormalnie, natychmiast zatrzymaj go.
AG60 Konserwacja i rozwiązywanie problemów
Rutynowa kontrola palnika może poprawić spójność cięcia i trwałość materiałów eksploatacyjnych.
Słaby rozruch łuku
Sprawdzać:
Dysza zużywa się zbyt szybko
Możliwe przyczyny obejmują:
Nadmierny prąd cięcia
Zanieczyszczone powietrze
Zużyta elektroda
Nieprawidłowa wysokość palnika
Powtarzające się nieprawidłowe zajarzenie łuku
Nieprawidłowa kombinacja materiałów eksploatacyjnych
Nadmierny żużel
Sprawdzać:
Nie zawsze pochodnia powoduje żużel; zarówno nadmierna, jak i niewystarczająca prędkość skrawania mogą mieć wpływ na wynik.
Cięcie staje się pod kątem
Asymetrycznie zużyta dysza może odchylać strumień plazmy.
Sprawdź i wymień dyszę, jeśli otwór jest uszkodzony lub powiększony.
Pochodnia staje się zbyt gorąca
Możliwe przyczyny obejmują:
Przekraczający 60A
Nadmierny czas załączenia łuku
Ograniczony przepływ powietrza
Uszkodzony kabel
Luźne połączenie elektryczne
Zużyte materiały eksploatacyjne
Przed kontynuowaniem poczekaj, aż system ostygnie i zidentyfikuj przyczynę.
Szczegóły części zamiennych:
| Pozycja |
Kod |
Nr ref. |
Opis |
| 1 |
IJTN0073 |
|
Sprężyna dystansowa do ag60 |
| 2 |
|
|
Dysza zewnętrzna |
| 2.1 |
IJWT0087-01 |
|
Dysza zewnętrzna sg-55/ag60 |
| 2.2 |
IJWT0087 |
|
Dysza zewnętrzna/ceramika/sg55 |
| 3 |
IJWV091-10 |
|
Wydłuż końcówkę SG-55/AG60 |
| 4 |
IJWC0097 |
|
Elektroda sg-55/ag60 |
| 5 |
IJWA0045 |
|
Głowica palnika plazmowego sg-55/ag60 |
| 6 |
IJIK0735 |
|
Spust |
| 7 |
IJHW0797 |
|
Rękojeść plazmowa sg-55 |
| 8 |
IJIK0871 |
|
Mały wspólny tig 9-17-20 |
| 9 |
IJIK0879 |
|
Duży wspornik sprężyny do tig 18-26 |
| 10 |
IJWO00706066-00 |
|
Zespół kabla/ag60/6mmq/5m M16*1,5 |
| 11 |
IJIR0768 |
|
Złącze 2 otwory |
| 12 |
IJIK0030 |
|
Nakrętka zabezpieczająca rozdz. 19 |
Nasz katalog:
 KATALOG PALNIKA PLAZMOWEGO INWELT.pdf
Producent palnika plazmowego AG60 w zakresie dostaw OEM i hurtowych
INWELT dostarcza palniki i materiały eksploatacyjne do cięcia plazmowego profesjonalnym klientom B2B na całym świecie.
Typowi klienci to:
Producenci przecinarek plazmowych
Marki sprzętu do spawania i cięcia
Importerzy
Dystrybutorzy
Hurtownicy
Firmy zaopatrzenia przemysłu
Dostawcy napraw
Marki materiałów eksploatacyjnych na rynku wtórnym
Dla klientów B2B AG60 może być dostarczony jako kompletny palnik wraz z odpowiednimi częściami zamiennymi i materiałami eksploatacyjnymi.
Opcje OEM i marek własnych
Dostosowanie można ocenić pod kątem:
Marka klienta
Etykiety produktów
Oznaczenie uchwytu
Montaż kabla
Konfiguracja złącza
Wtyczka sterująca
Zestawy materiałów eksploatacyjnych
Opakowanie pod marką własną
Instrukcje obsługi
Opakowanie zbiorcze
Wymagania dotyczące kartonu i kodu kreskowego
W przypadku opracowywania OEM należy podać specyfikację przecinarki plazmowej, interfejs maszyny i szacowaną wielkość zakupu.
Dlaczego warto zaopatrzyć się w palniki i materiały eksploatacyjne AG60 firmy INWELT?
INWELT specjalizuje się w produkcji palników spawalniczych i do cięcia w różnych kategoriach produktów MIG/MAG, TIG i plazmowych.
Dla profesjonalnych nabywców zakup kompletnych palników plazmowych i odpowiednich komponentów zamiennych od jednego dostawcy może uprościć:
Strona AG60 zawiera aktualne numery części INWELT dla kompletnego palnika, elektrody, dyszy, głowicy palnika, uchwytu, spustu, zespołu kabla i elementów złączy.
Zapewnia to dystrybutorom i firmom serwisowym jaśniejszą podstawę do długoterminowego planowania części zamiennych.
Często zadawane pytania dotyczące palnika do cięcia plazmowego AG60
Jakie natężenie prądu ma INWELT AG60?
INWELT AG60 ma prąd znamionowy 60 A przy cyklu pracy 60%..
Źródło prądu plazmy powinno pracować w ramach zweryfikowanej wydajności palnika.
Czy AG60 wykorzystuje zapłon HF?
Tak.
Urządzenie INWELT AG60 opisane na tej stronie wykorzystuje zajarzanie łuku o wysokiej częstotliwości (HF)..
Przecinarka plazmowa musi używać kompatybilnego układu rozruchowego.
Czy AG60 to to samo co SG55?
Nazwy AG60 i SG55 są często kojarzone z podobną rodziną materiałów eksploatacyjnych na rynku części zamiennych, a kilka komponentów INWELT jest identyfikowanych do użytku z SG55/AG60 .
Jednakże pełną kompatybilność palnika należy nadal potwierdzać na podstawie wymiarów, numeru części, złącza i interfejsu maszyny, a nie samej nazwy modelu.
Czy mogę używać AG60 na dowolnej przecinarce plazmowej CUT60?
NIE.
Sama nazwa modelu CUT60 nie gwarantuje kompatybilności.
Przecinarka plazmowa musi być także wyposażona w kompatybilny system rozruchu HF, złącze M16×1,5 lub odpowiednie złącze tylne, interfejs wyzwalania/sterowania oraz wymagania operacyjne.
Czy mogę używać AG60 na maszynie CUT50 lub CUT70?
Dopiero po potwierdzeniu zgodności technicznej.
Nazwy modeli, takie jak CUT50 i CUT70, nie są zgodne z jednym uniwersalnym standardem dla każdego producenta.
Przed instalacją sprawdź rzeczywisty prąd wyjściowy, technologię zapłonu, złącze i okablowanie sterujące.
Z jakiego połączenia korzysta INWELT AG60?
Standardowy kompletny palnik wymieniony przez firmę INWELT wykorzystuje złącze M16×1,5 z zestawem kabla o długości 5 m.
Kompatybilność wtyczki sterującej należy również sprawdzić osobno.
Jakiego ciśnienia powietrza wymaga AG60?
Aktualna specyfikacja INWELT podaje około 3,5–4,0 barów przy przepływie powietrza około 163 l/min.
Zawsze postępuj zgodnie z wymaganiami konfiguracyjnymi całego systemu plazmowego.
Z jakich materiałów eksploatacyjnych korzysta AG60?
Typowe elementy wymienne obejmują:
Elektroda
Końcówka/dysza tnąca
Dysza zewnętrzna
Odstępnik
Głowa palnika
INWELT wymienia kilka części jako kompatybilnych z SG55/AG60 w ramach własnego systemu produktów.
Czy AG60 może ciąć stal nierdzewną?
Tak.
Zgodny system cięcia plazmowego może ciąć przewodzącą elektrycznie stal nierdzewną, jeśli zostanie zastosowany odpowiedni prąd, dopływ powietrza, materiały eksploatacyjne i prędkość przesuwu.
Czy AG60 może ciąć aluminium?
Tak.
Aluminium przewodzi prąd elektryczny i można go ciąć plazmą przy użyciu odpowiedniego źródła prądu plazmowego i parametrów pracy.
Jaką grubość może ciąć 60A AG60?
Nie ma uniwersalnej wartości grubości wyznaczanej samym palnikiem.
Należy zapoznać się z parametrami czystego cięcia i przecięcia źródła prądu plazmowego, ponieważ wydajność maszyny, materiał, przepływ powietrza, materiały eksploatacyjne i prędkość cięcia wpływają na praktyczną wydajność.
Jaka długość kabla jest standardowa?
Standardowy montaż INWELT AG60 wykorzystuje kabel o długości 5 m.
Czy firma INWELT dostarcza oddzielnie materiały eksploatacyjne AG60?
Tak.
Obecny system produktów obejmuje oddzielne elektrody, dysze, dysze zewnętrzne, głowice palników, uchwyty, elementy wyzwalające, zespoły kabli i części łączące.
Czy INWELT produkuje palniki plazmowe OEM AG60?
Tak.
Opcje OEM/ODM i marki własne są dostępne dla wykwalifikowanych producentów sprzętu do spawania i cięcia, dystrybutorów, importerów i hurtowników.
Poproś o wycenę palnika do cięcia plazmowego INWELT AG60
Szukasz palnika plazmowego HF 60A, zestawu zamiennego AG60, materiałów eksploatacyjnych SG55/AG60 lub dostawcy OEM palnika plazmowego?
INWELT dostarcza kompletne zespoły palników AG60 wraz z wymiennymi elektrodami, końcówkami tnącymi, osłonami, głowicami palników, uchwytami i elementami kabli.
Aby uzyskać szybsze potwierdzenie techniczne, podaj:
Marka przecinarki plazmowej
Model maszyny
Maksymalny prąd wyjściowy
Metoda uruchamiania
Istniejący model palnika
Zdjęcie głównego złącza
Zdjęcie złącza wyzwalacza/sterowania
Wymagana długość kabla
Wymagania dotyczące materiałów eksploatacyjnych
Szacunkowa ilość zamówienia
INWELT czyli marka własna
Skontaktuj się z firmą INWELT, aby uzyskać potwierdzenie zgodności, próbki, konfigurację OEM i ofertę hurtową.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių