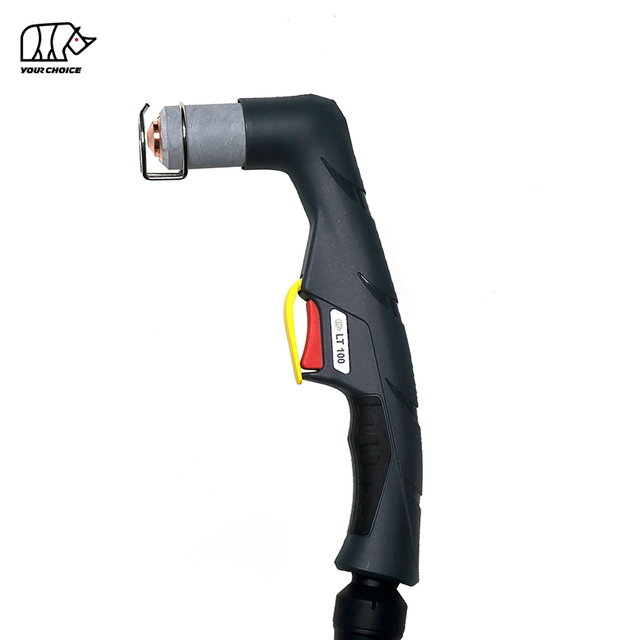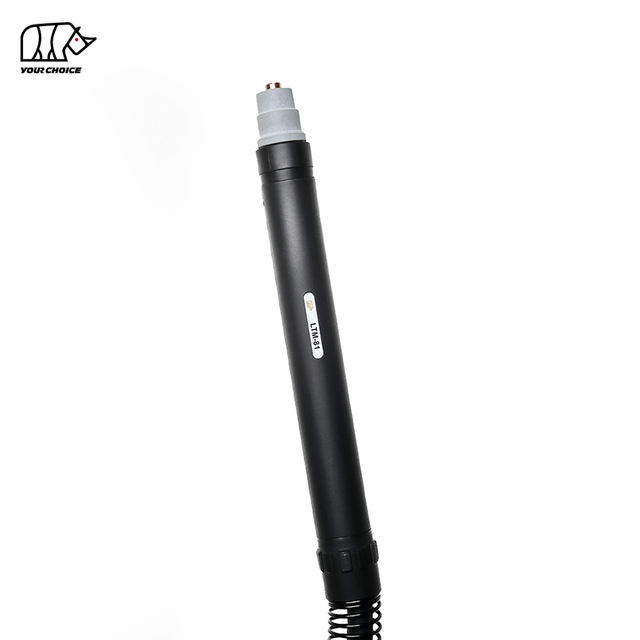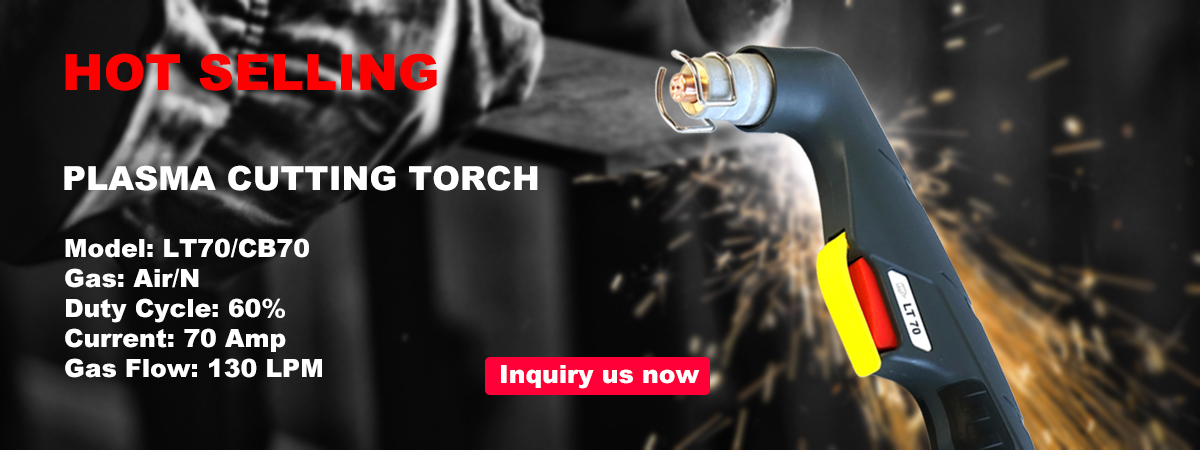
70A HF Ręczny uchwyt do cięcia plazmowego do profesjonalnego cięcia metalu
INWELT LT70 to chłodzony powietrzem ręczny palnik do cięcia plazmowego, przeznaczony do profesjonalnej obróbki metalu, napraw, konserwacji i cięcia warsztatowego.
LT70 ma prąd znamionowy 70 A przy 60% cyklu pracy i wykorzystuje zajarzanie łuku o wysokiej częstotliwości ( HF ).
Obecna konfiguracja techniczna INWELT obejmuje:
Prąd znamionowy 70A
Cykl pracy 60%.
Sprężony gaz procesowy
HF rozruch łuku
Około. Ciśnienie robocze 4,5–5,0 bar
Około. Przepływ powietrza 130 l/min
Około. Zalecany czas po wypływie: 70 sekund
Standardowy przewód palnika o długości 6 m
Dostępne są cztery główne konfiguracje podłączenia kompletnego palnika:
1/8G
1/4G
M16×1,5
Adapter centralny
W LT70 zastosowano również szeroki system materiałów eksploatacyjnych obejmujący standardowe, płaskie, stożkowe i wydłużone końcówki tnące, HF elektrody, dyfuzory gazu, dysze zewnętrzne, przekładki i elementy serwisowe.
INWELT LT70 Dane techniczne Specyfikacja
| { |
INWELT LT70 |
| Typ produktu |
Ręczny / ręczny Uchwyt do cięcia plazmowego |
| Model |
LT70 |
| Marka |
INWELT |
| Prąd znamionowy |
70 A |
| Cykl pracy |
60% |
| Chłodzenie |
Powietrze |
| Gaz procesowy |
Sprężone powietrze |
| Rozpoczęcie łuku |
HF |
| Ciśnienie gazu |
Około. 4,5–5,0 barów |
| Przepływ gazu |
Około. 130 l/min |
| Zalecany przepływ końcowy |
Około. 70 sekund |
| Standardowa długość przewodu |
6 m |
| Działanie |
Ręczny / ręczny |
| Opcje złącza |
1/8G / 1/4G / M16×1,5 / Adapter centralny |
| Wskazówka Rodzina |
Ř0,9 / Ř1,0 / Ř1,1 / Ř1,2 mm |
| Rozszerzone materiały eksploatacyjne |
Dostępny |
| OEM / ODM |
Dostępny |
| Etykieta prywatna |
Dostępny |
Przed złożeniem zamówienia należy potwierdzić źródło zasilania plazmy, prąd wyjściowy, układ rozruchowy HF , złącze tylne i wymaganą konfigurację materiałów eksploatacyjnych.
Jak działa LT70 HF Uchwyt do cięcia plazmowego
LT70 działa jako część kompletnego systemu cięcia plazmowego składającego się z palnika, źródła prądu plazmowego, źródła sprężonego powietrza i przyłącza roboczego.
Sprężone powietrze przepływa przez głowicę palnika, dyfuzor i dyszę tnącą.
Energia elektryczna jonizuje gaz i tworzy wysokotemperaturowy łuk plazmowy.
Dysza zwęża ten łuk, tworząc skoncentrowany strumień plazmy, który topi materiał przewodzący prąd elektryczny, podczas gdy powietrze o dużej prędkości usuwa stopiony metal z nacięcia.
Rozruch łuku o wysokiej częstotliwości
LT70 wykorzystuje zapłon HF.
Sygnał elektryczny o wysokiej częstotliwości pomaga w zainicjowaniu łuku plazmowego bez konieczności mechanicznego uderzania końcówką tnącą w obrabiany przedmiot.
Dlatego źródło zasilania plazmy musi być zaprojektowane dla kompatybilnego palnika HF .
Systemów palników plazmowych HF i innych niż HF nie należy traktować jako wymiennych.
Dlaczego warto wybrać ręczny palnik plazmowy 70A LT70 ?
LT70 plasuje się pomiędzy lżejszymi palnikami klasy 50A a platformami palników plazmowych o wyższej mocy klasy 100A.
Prąd znamionowy 70A
Palnik ma natężenie znamionowe 70 A , co zapewnia dodatkową wydajność prądu cięcia w porównaniu z platformą LT50 .
Cykl pracy 60%.
Obecna specyfikacja podaje 60% cykl pracy przy 70 A.
Cykl pracy opisuje dopuszczalny czas pracy w warunkach znamionowych w określonym okresie testowym.
Na rzeczywistą temperaturę palnika mogą mieć także wpływ:
Konstrukcja chłodzona powietrzem
LT70 nie wymaga oddzielnego urządzenia chłodzącego cieczą.
Sprężone powietrze pełni funkcję gazu procesowego i przyczynia się również do chłodzenia palnika.
Standardowy przewód palnika o długości 6 m
Standardowy przewód o długości 6 m zapewnia zasięg roboczy w warsztatach produkcyjnych, pracach konserwacyjnych i naprawach przemysłowych.
LT70 Kompletne konfiguracje palnika ręcznego
Obecna rodzina produktów INWELT LT70 obejmuje cztery główne, kompletne zespoły palników ręcznych.
| INWELT |
Konfiguracja kodu |
| IJWU6881 |
LT70 / 6 m / 1/8G |
| IJWU6887 |
LT70 / 6 m / 1/4G |
| IJWU6886 |
LT70 / 6 m / M16×1,5 |
| IJWU6888 |
LT70 / 6 m / Adapter centralny |
Opcje te umożliwiają dystrybutorom i producentom sprzętu plazmowego dopasowanie LT70 do różnych interfejsów źródła zasilania.
Samo dopasowanie gwintu lub kształtu złącza nie gwarantuje kompatybilności.
Podłączenie zasilania, połączenie gazu, obwód łuku pilotującego i okablowanie wyzwalacza/sterowania muszą również pasować do przecinarki plazmowej.
Jak sprawdzić kompatybilność przecinarki plazmowej LT70
Nie należy wybierać zamiennika LT70 tylko dlatego, że maszyna ma prąd znamionowy około 70A.
Potwierdź rozpoczęcie HF
Źródło zasilania plazmy musi obsługiwać zapłon o wysokiej częstotliwości.
System plazmowy nie- HF lub system plazmowy z uderzeniem wstecznym zwykle wymaga innej architektury palnika.
Potwierdź prąd roboczy
Wartość znamionowa LT70 wynosi 70A.
Palnik i materiały eksploatacyjne należy eksploatować w zweryfikowanym zakresie prądu.
Potwierdź tylne złącze
Dostępne konfiguracje obejmują:
1/8G
1/4G
M16×1,5
Adapter centralny
Potwierdź połączenia łuku pilotującego i wyzwalacza
Dwa palniki z tym samym gwintem zasilania/gazu mogą nadal korzystać z różnych przewodów łuku pilotującego lub wyzwalacza.
Podaj informacje o maszynie przed złożeniem zamówienia
W celu wymiany palnika należy zapewnić:
Producent przecinarki plazmowej
Model maszyny
Znamionowy prąd wyjściowy
Oryginalny model latarki
Zdjęcie głównego złącza
Zdjęcie połączenia łuku pilotującego
Zdjęcie złącza wyzwalacza
Jest to bardziej wiarygodne niż stwierdzenie, że LT70 pasuje do każdej przecinarki plazmowej 70A.
LT70 Standardowe końcówki do cięcia
Rodzina materiałów eksploatacyjnych LT70 / LT50 obejmuje kilka standardowych średnic końcówek tnących.
| INWELT |
Specyfikacja kodu |
| IJWV0076-09 |
Ř0,9 mm / L=11,2 mm |
| IJWV0044-10 |
Ř1,0 mm / L=12,3 mm |
| IJWV0044-11 |
Ř1,1 mm / L=12,3 mm |
| IJWV0044-12 |
Ř1,2 mm / L=12,3 mm |
Różne średnice dysz odpowiadają różnym warunkom pracy.
Właściwą dyszę należy dobrać biorąc pod uwagę:
Źródło zasilania plazmy
Prąd roboczy
Proces cięcia
Tworzywo
Konfiguracja front-endu
Nie wybieraj końcówki tylko dlatego, że fizycznie pasuje do główki palnika.
Którą końcówkę tnącą należy zastosować przy 70 A?
Rodzina materiałów eksploatacyjnych LT70 obejmuje końcówki Ø0,9, Ø1,0, Ø1,1 i Ø1,2 mm.
INWELT powinien opublikować ostateczny wykres prądu do dyszy dopiero po potwierdzeniu własnej przetestowanej specyfikacji operacyjnej.
Najsilniejsza tabela przyszłości zawierałaby:
INWELT kod końcówki
Średnica końcówki
Zalecany prąd
Kompatybilna elektroda
Kompatybilna tarcza
Tryb cięcia
Zapewniłoby to profesjonalnym nabywcom bardziej przydatne informacje niż ogólne stwierdzenie, takie jak „dostępnych jest wiele rozmiarów dysz”.
LT70 Płaskie końcówki do cięcia
Obecna rodzina części obejmuje konfiguracje z płaską końcówką:
IJWV0039-10 – Płaska końcówka Ø1,0 mm
I
IJWV0039-12 – Płaska końcówka Ø1,2 mm
Geometrię końcówki płaskiej należy dobrać odpowiednio do zamierzonego procesu cięcia i dopasowania elementów czołowych.
Nie mieszaj materiałów eksploatacyjnych standardowych i z płaską końcówką bez sprawdzenia układu osłony i elementu dystansowego.
LT70 Stożkowe końcówki tnące
Obecne konfiguracje stożkowe obejmują:
IJWV0075-10 – Końcówka stożkowa Ø1,0 mm / LT50 –70
IJWV0075-12 – Końcówka stożkowa Ø1,2 mm / LT50 –70
Końcówki stożkowe mogą zapewniać inny dostęp i geometrię roboczą w porównaniu ze standardowymi końcówkami cylindrycznymi.
Używaj ich wyłącznie w zatwierdzonym zestawie materiałów eksploatacyjnych.
LT70 Rozszerzone wskazówki dotyczące cięcia
Rozszerzone materiały eksploatacyjne zapewniają dodatkowy dostęp do zagłębionych lub ograniczonych miejsc cięcia.
Obecna rodzina materiałów eksploatacyjnych LT70 obejmuje konfiguracje z przedłużoną końcówką w przybliżeniu:
Końcówki wydłużone należy stosować w połączeniu z odpowiednią konfiguracją wydłużonej elektrody i osłony.
Ponieważ przedłużony przód zmienia geometrię palnika, należy zawsze utrzymywać prawidłową odległość roboczą palnika.
LT70 HF Elektroda
Standardowa elektroda LT70 to:
INWELT Kod: IJWC0029
Odniesienie: 1402
Opis:
HF Elektroda plazmowa / LT70
Elektroda przenosi energię elektryczną przez palnik i stopniowo zużywa się podczas zajarzania łuku i cięcia.
Wymień elektrodę, zanim nadmierne zużycie spowoduje:
LT70 Wydłużona HF Elektroda
Elektroda wydłużona to:
INWELT Kod: IJWC0020
Odniesienie: 1368
Opis:
Rozszerzona HF Elektroda plazmowa / LT70
Tego elementu należy używać wyłącznie z odpowiednią konfiguracją wydłużonej końcówki tnącej.
Nie mieszać standardowej elektrody z przedłużoną dyszą, chyba że taka kombinacja jest specjalnie zatwierdzona.
LT70 Dyfuzor gazu
Obecny dyfuzor to:
INWELT Kod: IJWG0013
Aplikacja:
LT50 – LT70
Dyfuzor steruje dystrybucją gazu procesowego wokół elektrody i końcówki tnącej.
Prawidłowy przepływ gazów przyczynia się do:
Wymień dyfuzor, jeśli jest pęknięty, zniekształcony lub silnie zanieczyszczony.
LT70 Opcje dyszy zewnętrznej
System czołowy LT70 obejmuje różne konfiguracje izolujących dysz zewnętrznych.
Dysza zewnętrzna bakelitowa
INWELT Kod: IJWT0098-03
Numer referencyjny: 5.710.171
Dysza zewnętrzna z szarego włókna szklanego
W aktualnej rodzinie materiałów eksploatacyjnych dostępna jest również konfiguracja z szarym włóknem szklanym o maksymalnej trwałości.
Dysze zewnętrzne chronią i pozycjonują wewnętrzny stos materiałów eksploatacyjnych.
Przed kontynuowaniem cięcia należy wymienić popękane, spalone lub uszkodzone mechanicznie części izolacyjne.
LT70 Przekładki i akcesoria dystansowe
Obecny system LT70 obejmuje:
IJTN6673 – Podkładka dwustronna
IJTN0071 – Sprężyna dystansowa
IJTN0018 – Osłona osłony dla przedłużonej końcówki
Elementy te pomagają ustalić zamierzoną relację pomiędzy dyszą tnącą a przedmiotem obrabianym.
Użyj przekładki odpowiadającej wybranej końcówce i metodzie cięcia.
Nieprawidłowe odsunięcie może mieć wpływ na:
LT70 Głowica uchwytu i Składniki Usług
Obecny system palników ręcznych LT70 obejmuje:
IJWA0026 – LT70 Plazma Głowica uchwytu
IJGU0718 – Czerwony silikonowy pierścień uszczelniający Ø12,42 × 1,78 mm
IJHW0040 – Ręczny uchwyt plazmowy
IJIK0733 – Element zabezpieczający spust
IJIR0081 – Wyzwalacz
IJIK0804 – Złącze uchwytu
Te komponenty serwisowe umożliwiają dystrybutorom i firmom naprawczym konserwację palnika bez konieczności wymiany całego zespołu w przypadku każdej awarii.
LT70 Zespoły kabli
Podstawowe zestawy kabli LT70 / LT50 obejmują:
| INWELT |
Konfiguracja kodu |
| IJWO00006077-00 |
LT50 –70 / 6 mm² / 6 m / 1/8G |
| IJWO00006071-00 |
LT50 –70 / 6 mm² / 6 m / Adapter centralny |
W przypadku tej instrukcji LT70 strona produktu przechowuj zespoły kabli palnika ręcznego w tabeli głównej.
Przenieś zespoły kabli do palnika maszynowego LT M70 na stronę produktu LT M70 CNC .
Poprawia to przejrzystość poszczególnych produktów dla profesjonalnych nabywców i wyszukiwarek.
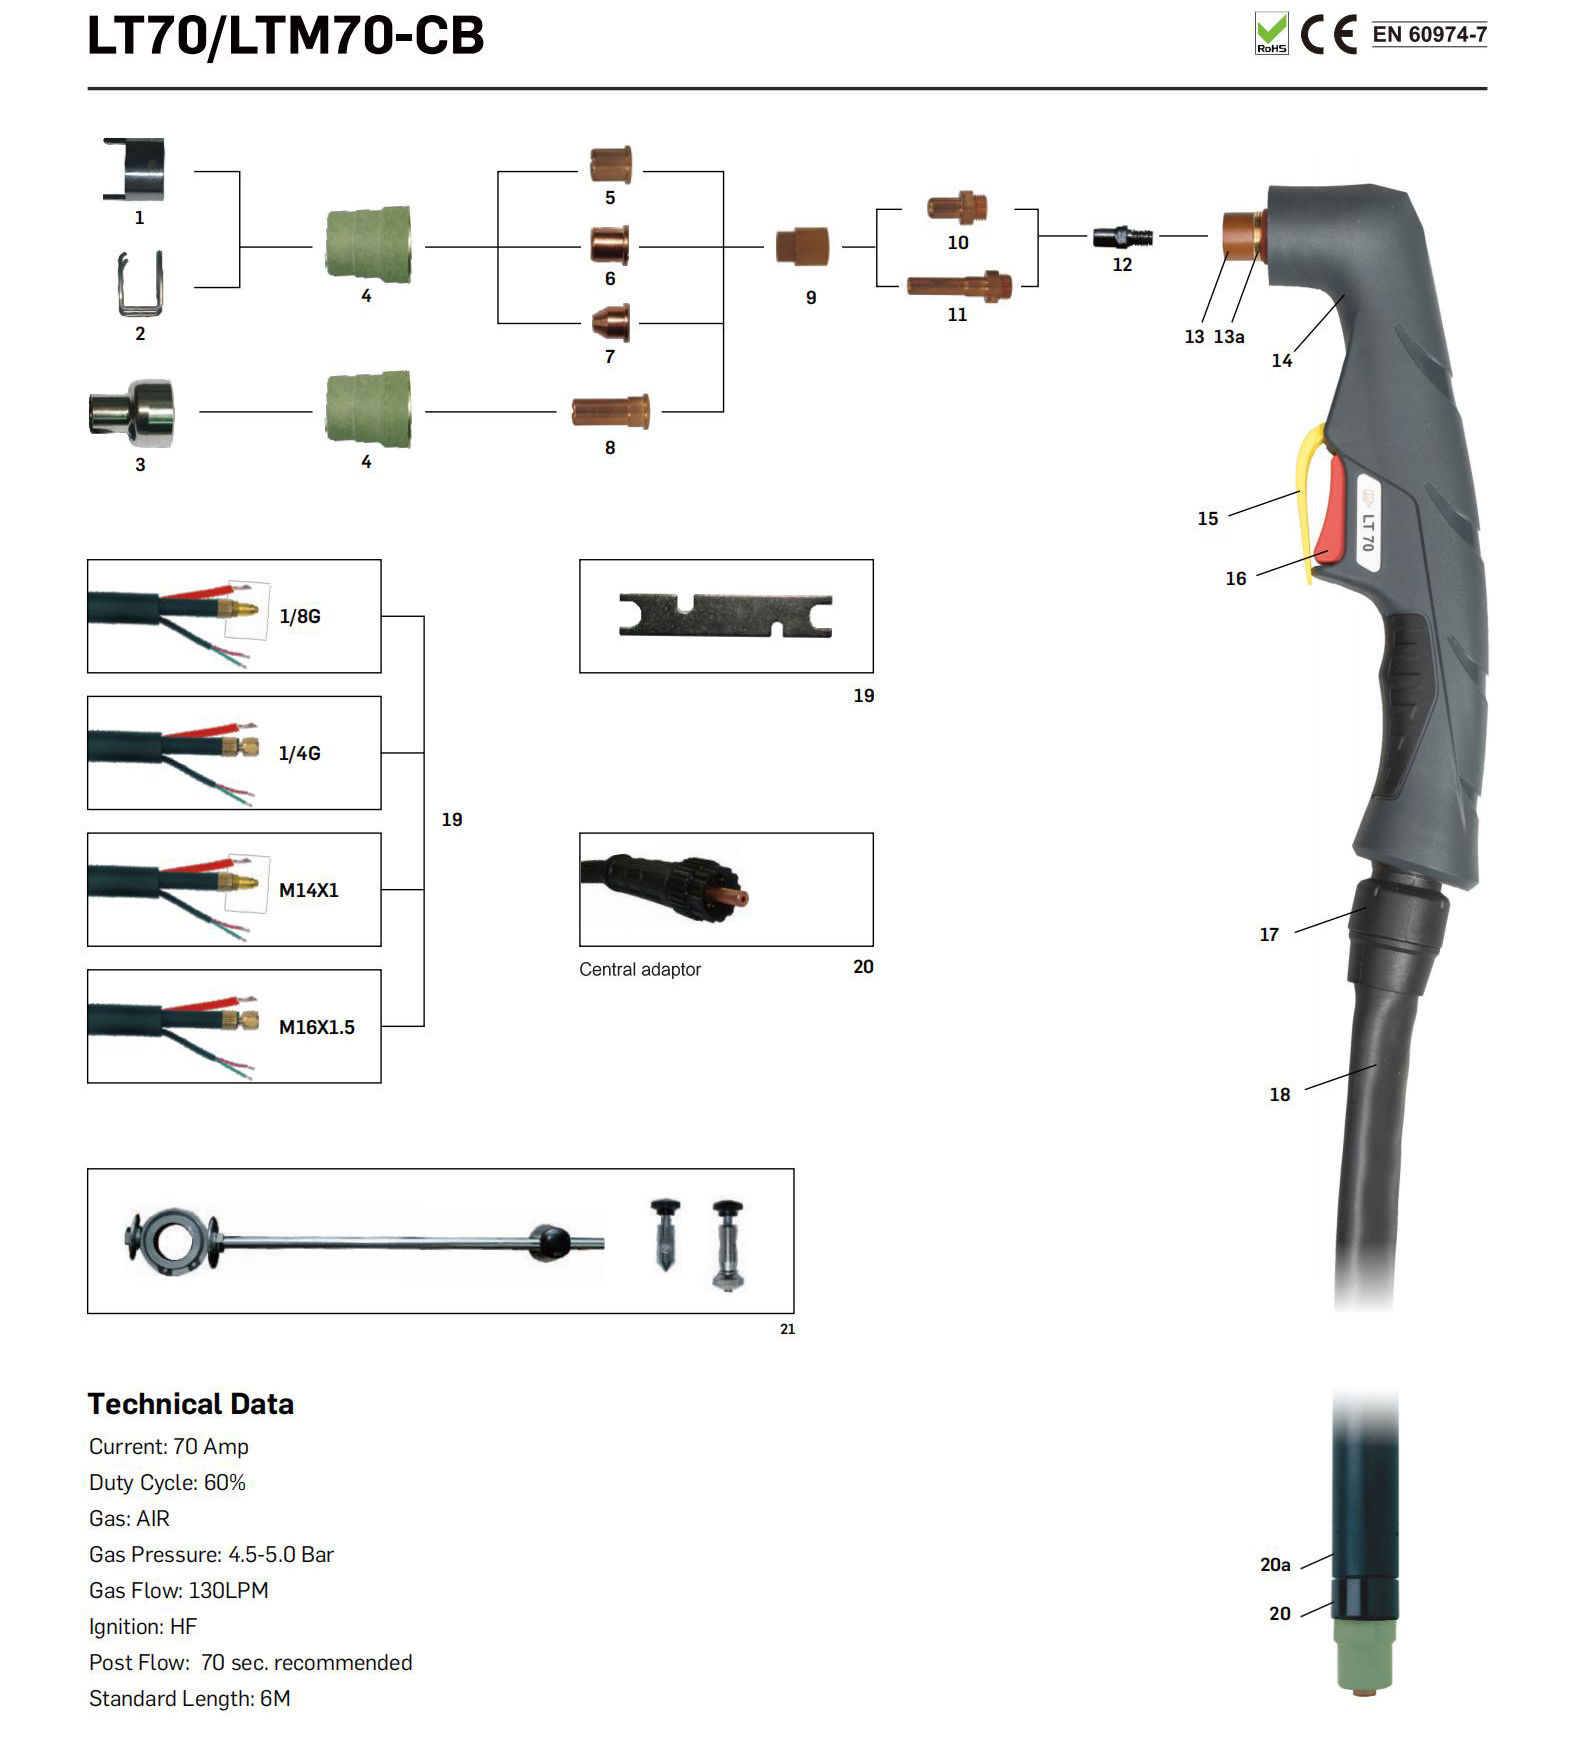
Szczegóły części zamiennych:
Ręczna latarka
|
| Kod |
Nr ref. |
Opis |
| IJWU6881 |
1564 |
Palnik do cięcia plazmowego LT70 /6m 1/8G |
| IJWU6887 |
|
Palnik do cięcia plazmowego LT70 /6m 1/4G |
| IJWU6886 |
|
Palnik do cięcia plazmowego LT70 /6m M16×1,5 |
| IJWU6888 |
1573 |
Palnik do cięcia plazmowego LT70 /6m adapter centralny |
Palnik maszynowy
|
| Kod |
Nr ref. |
Opis |
| IJWU6751 |
1563 |
Palnik automatyczny do cięcia plazmowego LT M70/6m 1/8G |
| IJWU6753 |
|
Palnik automatyczny do cięcia plazmowego LT M70/6m 1/4G |
| IJWU6755 |
|
Palnik automatyczny do cięcia plazmowego LT M70/6m M16×1,5 |
| IJWU6757 |
1566 |
Palnik automatyczny do cięcia plazmowego LT Adapter centralny M70/6m |
|
| Pozycja |
|
Kod |
Nr ref. |
Opis |
| 1 |
|
IJTN6673 |
1405 |
Podwójna przekładka / LT70 |
| 2 |
|
IJTN0071 |
1394 |
Sprężyna dystansowa/ LT70 |
| 3 |
|
IJTN0018 |
|
Osłona osłony końcówki wydłużonej/ LT70 |
| 4 |
|
|
|
Dysza zewnętrzna |
| 4.1 |
|
IJWT0098-03 |
5.710.171 |
Dysza zewnętrzna /bakelit/ LT70 |
| 4.2 |
|
JWT0098-01 |
|
Dysza zewnętrzna/maksymalna żywotność/szare włókno szklane/ LT70 |
| 5 |
|
|
|
Wskazówka |
| 5.1 |
|
IJWV0076-09 |
1309 |
Końcówka Φ0,9mm LT50 -70/L=11,2mm |
| 5.2 |
|
IJWV0044-10 |
1396 |
Końcówka Φ1,0mm LT50 -70/L=12,3mm |
| 5.3 |
|
IJWV0044-11 |
|
Końcówka Φ1,1mm LT50 -70/L=12,3mm |
| 5.4 |
|
IJWV0044-12 |
|
Końcówka Φ1,2mm LT50 -70/L=12,3mm |
| 6 |
|
|
|
Wskazówka |
| 6.1 |
|
IJWV0039-10 |
|
Płaska końcówka Φ1,0 mm |
| 6.2 |
|
IJWV0039-12 |
|
Płaska końcówka Φ1,2 mm |
| 7 |
|
|
|
Wskazówka |
| 7.1 |
|
IJWV0075-10 |
1305 |
Końcówka stożkowa Φ1,0mm/ LT50 -70 |
| 7.2 |
|
IJWV0075-12 |
|
Końcówka stożkowa Φ1,2mm/ LT50 -70 |
| 8 |
|
|
|
Wskazówka |
| 8.1 |
|
IJWV0046-98 |
1395 |
Przedłużona końcówka Φ1,0mm/ LT50 -70 |
| 8.2 |
|
IJWV0029-10 |
|
Przedłużona końcówka Φ1,1mm/ LT50 -70 |
| 8.3 |
|
IJWV0029-11 |
|
Przedłużona końcówka Φ1,2mm/ LT50 -70 |
| 9 |
|
IJWG0013 |
|
Dyfuzor LT50 -70 |
| 10 |
|
IJWC0029 |
1402 |
Elektroda HF Plazma LT70 |
| 11 |
|
IJWC0020 |
1368 |
Elektroda wydłużona HF Plazma LT70 |
| 12 |
|
IJAO0777 |
3.065.204 |
Airtube/ LT70 |
| 13 |
|
IJWA0026 |
1071 |
Głowica palnika plazmowego LT70 |
| 13a |
|
IJGU0718 |
|
'O'ring Φ12,42x1,78mm w kolorze krzemowej czerwieni |
| 14 |
|
IJHW0040 |
|
Rękojeść plazmowa ręczna/CB50-70/Czerwona |
| 15 |
|
IJIK0733 |
|
Część ochronna/plazma/żółty |
| 16 |
|
IJIR0081 |
185.0031 |
Spust |
| 17 |
|
IJIK0804 |
|
Typ wspólny/mały/nowy |
| 18 |
|
|
|
Montaż kabla |
| 18.1 |
|
IJWO00006077-00 |
|
Zespół kabla/ LT50 -70/6MMQ/6M ATT.1/8G |
| 18.2 |
|
IJWO00006071-00 |
|
Zespół linek/ LT50 -Adapter centralny -70/6MMQ/6M |
| 18.3 |
|
IJWO10006071-00 |
|
Zespół przewodów/ LT Adapter centralny M50-70/6MMQ/6M |
| 18.4 |
|
IJWO10006077-00 |
|
Zespół kabla/ LT M50-70/6MMQ/6M ATT.1/8G |
| 19 |
|
IJDH6017 |
|
Klucz do plazmy |
| 20 |
|
IJWA0084 |
1349 |
Głowica palnika plazmowego LT M70 |
| 20a |
|
IJHW0024 |
|
Tuba pozycyjna z włókna szklanego/ LT M |
| 21 Adapter |
| 21.1 IJAU5698 Adapter łączący 1/8G-1/4G |
| 21.2 IJAU5699 Adapter łączący 1/8G-M16×1,5 |
| 21.3 IJAU5690 Adapter centralny po stronie palnika Plazma 5 pinów |
| 22 IJAY0089 Przystawka do wycinania okręgów/ LT70 |
| 22.1 IJTN0030 Dystans koła z kluczem/ LT70 |
Nasz katalog:
 INWELT KATALOG PALNIKA PLAZMOWEGO.pdf
LT70 kontra LT M70: Palnik ręczny kontra palnik maszynowy
Obecna strona na żywo łączy w sobie LT70 i LT M70-CB, ale należy je traktować jako dwa osobne, kompletne produkty latarki.
| Cecha |
LT70 |
LT M70 |
| Działanie |
Ręczny / ręczny |
CNC / Zmechanizowany |
| Geometria palnika |
Ręczna latarka |
Prosty palnik maszynowy |
| Kontrola |
Wyzwalacz operatora |
Sterowanie maszynowe |
| Montowanie |
Ręczny |
Stały uchwyt na latarkę |
| Podstawowe zastosowanie |
Ręczna produkcja |
Automatyczne cięcie |
Niektóre materiały eksploatacyjne i komponenty kablowe mogą być wspólne.
Jednakże kompletnych głowic palników, uchwytów, korpusów maszyn i zespołów kabli nie należy przedstawiać jako jednego produktu.
Do linkowania wewnętrznego użyj:
LT70 Ręczny uchwyt do cięcia plazmowego
I
LT M70 Uchwyt do cięcia plazmowego CNC
Jakie materiały można ciąć LT70 ?
W połączeniu z kompatybilnym źródłem prądu plazmowego, LT70 może ciąć materiały przewodzące prąd elektryczny, w tym:
Łagodna stal
Stal węglowa
Stal nierdzewna
Aluminium
Miedź
Mosiądz
Stal ocynkowana
Sam palnik nie określa maksymalnej grubości każdego materiału.
Jaką grubość może ciąć palnik plazmowy 70A LT70 ?
Na aktualnej stronie podano, że LT70 może ciąć do 30 mm.
Nie należy tego przedstawiać jako uniwersalnej specyfikacji cięcia wyłącznie palnikiem, chyba że INWELT posiada udokumentowany test kompletnego systemu potwierdzający tę wartość.
Rzeczywista wydajność cięcia zależy od:
Specyfikacje profesjonalnej plazmy zwykle oddzielają trzy różne wartości.
Zalecana wydajność cięcia
Grubość odpowiednia do produktywnego cięcia z akceptowalną prędkością i jakością krawędzi.
Maksymalna wydajność cięcia
Grubszy materiał, który nadal można ciąć przy zmniejszonej prędkości.
Zdolność do odpraw
Maksymalna grubość materiału, którą można oddzielić, zwykle przy obniżonej jakości krawędzi.
INWELT powinna opublikować dane dotyczące grubości dopiero po przetestowaniu LT70 z kompletnym systemem cięcia plazmowego.
Stwórz INWELT LT70 wykres cięcia
Własny wykres cięcia znacznie poprawiłby zarówno SEO, jak i GEO.
Polecane pola obejmują: Dane
| parametrów |
do opublikowania |
| Tworzywo |
Stal miękka / stal nierdzewna / aluminium |
| Grubość |
Testowana grubość |
| Aktualny |
Testowany prąd |
| Kod wskazówki |
INWELT numer części |
| Średnica końcówki |
mm |
| Ciśnienie powietrza |
bar |
| Przepływ powietrza |
L/min |
| Prędkość podróży |
mm/min |
| Odłączenie palnika |
mm |
| Wynik cięcia |
Zalecane / Maksymalne / Odprawa |
Użyj wyników testów INWELT zamiast kopiować inny system plazmowy 70A.
Zalecany dopływ powietrza dla LT70
Aktualna specyfikacja INWELT zawiera:
Gaz procesowy: sprężone powietrze
Ciśnienie: około 4,5–5,0 bar
Przepływ powietrza: około 130 l/min
Zalecany wypływ końcowy: około 70 sekund
Używaj czystego, suchego sprężonego powietrza
Woda, olej sprężarkowy i zanieczyszczenia cząstkami stałymi mogą mieć negatywny wpływ na:
Stosować odpowiednią filtrację i oddzielanie wilgoci.
Sprawdź ciśnienie podczas pracy
Ciśnienie mierzone bez przepływu powietrza może różnić się od ciśnienia podczas pracy systemu plazmowego.
Filtry, węże, złączki i regulatory mogą powodować utratę ciśnienia.
Ustawić ciśnienie powietrza zgodnie z procedurą działania całego systemu plazmowego.
Dlaczego LT70 przepływu powietrza nie należy kopiować z innej palnika 70A
Różne systemy palników plazmowych 70 A mogą określać różne wymagania dotyczące powietrza.
Na przykład inna uznana platforma palnika 70A HF określa około 170 l/min, podczas gdy obecne dane techniczne INWELT LT70 określają około 130 l/min.
Nie oznacza to, że jedna specyfikacja jest błędna.
Głowica palnika, konstrukcja dyszy i źródło prądu plazmy mogą wymagać innego przepływu powietrza.
Skorzystaj ze zweryfikowanej specyfikacji INWELT LT70 , zamiast kopiować ustawienia ciśnienia lub przepływu konkurencji.
LT70 Cięcie kontaktowe i z odsunięciem
Różne konfiguracje materiałów eksploatacyjnych mogą wymagać różnych relacji pracy palnika.
Cięcie z odsunięciem
Element dystansowy może pomóc w utrzymaniu kontrolowanej odległości pomiędzy dyszą a obrabianym przedmiotem.
Prawidłowe odsunięcie może chronić końcówkę tnącą i stabilizować łuk tnący.
Konfiguracje typu kontaktowego
Cięcia bezpośredniego należy używać wyłącznie wtedy, gdy materiały eksploatacyjne z przodu są specjalnie zaprojektowane do tego procesu.
Nie przeciągaj odsłoniętej dyszy tnącej po obrabianym przedmiocie tylko dlatego, że palnik może utrzymać łuk.
Typowe zastosowania dla LT70
LT70 nadaje się do profesjonalnych zastosowań ręcznego cięcia plazmowego, w tym:
Ostateczny wybór palnika powinien opierać się na źródle zasilania plazmy i wymaganiach dotyczących cięcia, a nie na samej nazwie branży.
LT70 Konserwacja i kontrola materiałów eksploatacyjnych
Sprawdź elektrodę
Regularnie sprawdzaj elektrodę pod kątem nadmiernego zużycia.
Wymień go, zanim silna erozja spowoduje trudności w rozruchu lub uszkodzenie dyszy.
Sprawdź końcówkę tnącą
Sprawdź otwór dyszy pod kątem:
Rozszerzenie
Kształt owalny
Uszkodzenia spalone
Ciężkie zanieczyszczenie
Sprawdź dyfuzor
Utrzymuj wszystkie kanały gazowe w czystości.
Wymień popękane lub zniekształcone elementy.
Sprawdź dyszę zewnętrzną
Nie używać z pękniętymi częściami izolacyjnymi.
Sprawdź pierścień uszczelniający
W przypadku wycieku gazu należy wymienić stwardniałe lub uszkodzone uszczelki.
Sprawdź Zespół kabli
Szukać:
Abrazja
Cięcia
Uszkodzenia cieplne
Ostre zakręty
Luźne połączenia
Typowe LT70 problemy z cięciem plazmowym
Trudne HF zajarzenie łuku
Sprawdzać:
Stan elektrody
Końcówka do cięcia
HF obwód
Ciśnienie powietrza
Połączenie służbowe
Złącze palnika
Nadmierny żużel
Sprawdzać:
Kątowe cięcie
Możliwe przyczyny obejmują:
Krótka żywotność materiałów eksploatacyjnych
Sprawdzać:
Jakość sprężonego powietrza
Kombinacja wskazówka/prąd
Odłączenie palnika
Nadmierne zajarzenie łuku
Stan elektrody
Przegrzanie palnika
Możliwe przyczyny obejmują:
Prąd powyżej zweryfikowanego ratingu
Przekroczono cykl pracy
Ograniczony przepływ powietrza
Niewystarczający przepływ końcowy
Uszkodzony kabel
Słabe połączenie elektryczne
Przed kontynuowaniem przerwij cięcie i zidentyfikuj przyczynę.
LT70 Materiały eksploatacyjne dla dystrybutorów i dostaw na rynek wtórny
Kompletny program dla rynku części zamiennych LT70 może obejmować:
Publikowanie dokładnych numerów części pomaga dystrybutorom ograniczyć błędy w zamówieniach i zapewnia klientom wsparcie przez cały okres użytkowania palnika.
OEM LT70 Uchwyt do cięcia plazmowego Produkcja przez INWELT
INWELT dostarcza palniki do cięcia plazmowego i komponenty zamienne profesjonalnym klientom B2B, w tym:
Producenci przecinarek plazmowych
Marki sprzętu do spawania i cięcia
Importerzy
Dystrybutorzy
Hurtownicy
Dostawcy przemysłowi
Firmy naprawcze
Dostawcy materiałów eksploatacyjnych na rynku wtórnym
Projekty OEM i ODM mogą być opracowywane zgodnie z wymaganiami źródła zasilania i rynku.
OEM i opcje marki własnej
Personalizacja może obejmować:
Marka klienta
Oznaczenie uchwytu
Etykiety produktów
Konfiguracja przewodu palnika
Złącze 1/8G
Złącze 1/4G
Złącze M16×1,5
Adapter centralny
Zestawy materiałów eksploatacyjnych
Opakowanie pod marką własną
Dokumentacja techniczna
Wymagania dotyczące kodów kreskowych i kartonu
W przypadku projektów OEM podaj specyfikację przecinarki plazmowej, metodę rozruchu HF , wymagania dotyczące złączy i przewidywaną wielkość zakupu.
Dlaczego warto zaopatrzyć się w LT70 palniki i materiały eksploatacyjne w firmie INWELT ?
Platforma LT70 obejmuje zarówno kompletne zespoły palników ręcznych, jak i komponenty zamienne.
Obecny system produktów obsługuje:
Cztery kompletne konfiguracje złączy palnika ręcznego
Wiele geometrii końcówek tnących
Elektrody standardowe i rozszerzone
Dyfuzor gazowy
Przekładki
Głowa palnika
Ręczny uchwyt i spust
Zespoły kablowe
Opcje złącza OEM
W przypadku profesjonalnych nabywców zakup kompletnego palnika i części zamiennych od jednego dostawcy może uprościć zakupy, magazynowanie i obsługę posprzedażną.
Często zadawane pytania dotyczące LT70 Uchwyt do cięcia plazmowego
Jakie natężenie prądu wynosi INWELT LT70 ?
prąd znamionowy LT70 wynosi 70A . Według aktualnych danych technicznych INWELT
Jaki jest cykl pracy LT70 ?
Aktualna specyfikacja podaje 60%.
Czy LT70 używa zapłonu HF ?
Tak.
LT70 wykorzystuje zajarzanie łuku o wysokiej częstotliwości.
Czy LT70 jest palnikiem ręcznym czy maszynowym?
LT70 to konfiguracja ręczna/ręczna.
Powiązane LT M70 jest przeznaczone do pracy maszynowej/ CNC .
Jakiego gazu używa LT70 ?
Obecna konfiguracja wykorzystuje sprężone powietrze.
Jakiego ciśnienia powietrza wymaga LT70 ?
Około 4,5–5,0 barów.
Jakiego przepływu powietrza wymaga LT70 ?
Obecna specyfikacja INWELT podaje około 130 l/min.
Jaki czas po wypływie jest zalecany?
Obecna specyfikacja podaje około 70 sekund.
Jaka długość przewodu palnika jest standardowa?
Standardowy przewód LT70 ma długość 6 m.
Jakie opcje złączy są dostępne?
Aktualne kompletne konfiguracje LT70 obejmują:
1/8G
1/4G
M16×1,5
Adapter centralny
Jakie rozmiary końcówek tnących są dostępne?
Obecna rodzina materiałów eksploatacyjnych obejmuje około:
Ř0,9 mm
Ř1,0 mm
Ř1,1 mm
Ř1,2 mm
Dostępne są geometrie standardowe, płaskie, stożkowe i rozszerzone.
Jakiej elektrody używa LT70 ?
Standardowa elektroda HF to:
IJWC0029 / Nr ref. 1402
Dostępna jest również elektroda wydłużona HF :
IJWC0020 / Nr ref. 1368
Czy LT70 można używać na dowolnej przecinarce plazmowej 70A?
NIE.
Przecinarka plazmowa musi także odpowiadać metodzie rozruchu, tylnemu złączu, obwodowi łuku pilotującego, okablowaniu wyzwalacza i wymaganiom HF gazu.
Czy LT70 może ciąć stal nierdzewną?
Tak, pod warunkiem zastosowania kompatybilnego systemu cięcia plazmowego i odpowiednich parametrów pracy.
Czy LT70 może ciąć aluminium?
Tak.
Aluminium przewodzi prąd elektryczny i przy prawidłowo skonfigurowanym systemie można go ciąć plazmą.
Jak grubo można ciąć LT70 ?
Nie ma uniwersalnej grubości wyznaczanej samym palnikiem.
Użyj przetestowanych zalecanych parametrów cięcia, maksymalnych i odcięcia dla całego źródła prądu plazmowego i systemu palnika.
Jaka jest różnica między LT70 a LT M70?
LT70 to ręczny palnik ręczny.
LT M70 to odpowiednia konfiguracja maszyny/palnika CNC .
Czy INWELT zapewnia części zamienne LT70 ?
Tak.
INWELT dostarcza końcówki, elektrody, dyfuzory, dysze zewnętrzne, przekładki, głowice palników, uchwyty, wyzwalacze, kable i powiązane komponenty.
Czy INWELT oferuje palniki plazmowe OEM LT70 ?
Tak.
OEM/ODM , złącza, kable, zestawy materiałów eksploatacyjnych i konfiguracje pod marką własną są dostępne dla kwalifikujących się klientów B2B.
Poproś o wycenę dla INWELT LT70 Uchwyt do cięcia plazmowego
Aby szybciej potwierdzić kompatybilność, podaj:
Producent i model przecinarki plazmowej
Znamionowy prąd wyjściowy
Istniejący model palnika
HF metoda uruchamiania
Zdjęcie głównego złącza
Połączenie łuku pilotującego
Wymagany przewód palnika
Wymagane materiały eksploatacyjne
Szacunkowa ilość zamówienia
INWELT lub branding pod marką własną
INWELT może następnie potwierdzić odpowiednią LT70 kompletną konfigurację palnika i części zamiennych.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių