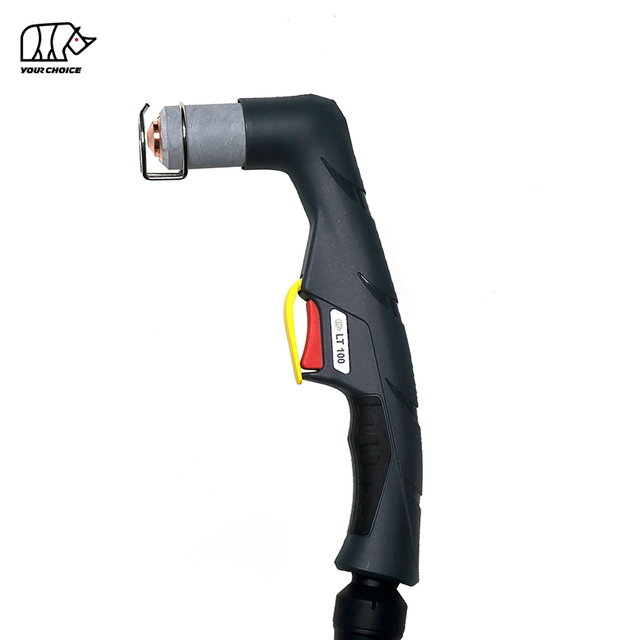
100A HF Uchwyt do cięcia plazmowego CNC do zmechanizowanego cięcia metalu
INWELT LTM101 to chłodzony powietrzem maszynowy palnik do cięcia plazmowego , przeznaczony do stołów cięcia CNC , zautomatyzowanych systemów cięcia profili i przemysłowych zastosowań zmechanizowanej plazmy.
Urządzenie LTM101 ma prąd znamionowy 100 A przy cyklu pracy 60% i wykorzystuje zajarzanie łuku o wysokiej częstotliwości ( HF ).
Obecna specyfikacja INWELT obejmuje:
Prąd znamionowy 100A
Cykl pracy 60%.
Chłodzenie powietrzem
HF zapłon
Ciśnienie robocze 4,5–5,0 bar
Około. Przepływ powietrza 180 l/min
Około. Zalecany 100-sekundowy wypływ po wypływie
Standardowy przewód palnika o długości 6 m
Dostępnych jest wiele opcji podłączenia z tyłu, w tym konfiguracje M14×1, M16×1,5, 1/4G, 3/8G i adaptera centralnego.
W przeciwieństwie do palnika ręcznego LT 101, palnik LTM101 został zaprojektowany specjalnie do montażu stacjonarnego i cięcia zautomatyzowanego.
INWELT LTM101 Dane techniczne Specyfikacja
| { |
INWELT LTM101 |
| Typ produktu |
CNC / Zmechanizowany Uchwyt do cięcia plazmowego |
| Model |
LTM101 |
| Marka |
INWELT |
| Prąd znamionowy |
100 A |
| Cykl pracy |
60% |
| Chłodzenie |
Powietrze |
| Rozpoczęcie łuku |
HF |
| Gaz |
Powietrze |
| Ciśnienie gazu |
Około. 4,5–5,0 barów |
| Przepływ gazu |
Około. 180 l/min |
| Zalecany przepływ końcowy |
Około. 100 sekund |
| Standardowa długość przewodu |
6 m |
| Działanie |
CNC / Zmechanizowany |
| Opcje złącza |
M14×1 / M16×1,5 / 1/4G / 3/8G / Adapter centralny |
| Rodzina końcówek standardowych |
Ř1,1 / Ř1,4 / Ř1,7 mm |
| Rozszerzone materiały eksploatacyjne |
Dostępny |
| OEM / ODM |
Dostępny |
| Etykieta prywatna |
Dostępny |
Ostateczną zgodność należy potwierdzić w zależności od źródła zasilania plazmy, architektury początkowej, obwodu łuku pilotującego, podłączenia z tyłu, mocowania maszyny i systemu CNC HF
LTM101 Palnik maszynowy kontra LT Palnik ręczny 101
Palniki LTM101 i LT 101 należą do tej samej ogólnej platformy materiałów eksploatacyjnych, ale należy je traktować jako oddzielne, kompletne produkty palnikowe.
| Cecha |
LTM101 |
LT 101 |
| Główna aplikacja |
CNC / Zmechanizowany |
Podręcznik |
| Geometria palnika |
Prosty korpus maszyny |
Ręczna latarka |
| Działanie |
Sterowanie maszynowe |
Kontrolowany przez operatora |
| Montowanie |
Stały uchwyt na latarkę |
Ręczny |
| Spust |
Nie jest to podstawowa metoda kontroli |
Ręczny spust |
| CNC Integracja |
Podstawowe zastosowanie |
Nie do użytku podstawowego |
Niektóre materiały eksploatacyjne mogą być wspólne dla obu rodzin palników, ale kompletne zespoły palnika i układy kabli/sterowania nie powinny być automatycznie traktowane jako wymienne.
W przypadku tej strony produktu głównym tematem powinny pozostać specyfikacje palnika maszynowego.
Dlaczego warto używać LTM101 do cięcia plazmowego CNC ?
Palnik zmechanizowany musi zapewniać powtarzalne pozycjonowanie i stabilną integrację z systemem cięcia CNC .
Prosta konstrukcja palnika maszynowego
W LTM101 zastosowano korpus palnika zorientowany maszynowo, przeznaczony do montażu na stałe.
Dzięki temu system CNC może zachować spójność:
Wyrównanie palnika
Kąt cięcia
Wysokość przekłucia
Wysokość cięcia
Ścieżka ruchu
Wydajność prądowa 100A
Wartość znamionowa LTM101 wynosi 100A.
Dzięki temu nadaje się do kompatybilnych systemów plazmowych o średniej i dużej mocy CNC działających w zweryfikowanych granicach prądu i cyklu pracy.
Cykl pracy 60%.
Palnik jest określony dla 60% cyklu pracy w warunkach znamionowych.
Na rzeczywiste obciążenie termiczne może mieć również wpływ przepływ powietrza, temperatura otoczenia, stan materiałów eksploatacyjnych i kolejność cięcia.
Standardowy przewód palnika o długości 6 m
Obecna standardowa konfiguracja palnika maszynowego wykorzystuje przewód o długości 6 m , co zapewnia praktyczny zasięg w przypadku wielu układów stołów CNC .
Jak działa HF Uruchamianie na LTM101
LTM101 wykorzystuje zajarzanie łuku o wysokiej częstotliwości.
Rozruch HF generuje sygnał o wysokim napięciu i wysokiej częstotliwości, który inicjuje łuk plazmowy bez konieczności mechanicznego uderzania końcówki tnącej w przedmiot obrabiany.
Może to zapewnić powtarzalną inicjację łuku, jeśli palnik i źródło zasilania są prawidłowo dopasowane.
Jednakże systemy plazmowe {[ CNC HF wymagają starannej integracji, ponieważ energia elektryczna o wysokiej częstotliwości może powodować zakłócenia elektromagnetyczne.
W tabeli CNC należy zastosować odpowiednie:
Nie opisuj HF jako uniwersalnie lepszego dla aplikacji CNC .
Palnik maszynowy inny niż HF może być preferowany w niektórych środowiskach ze sterowaniem elektronicznym, natomiast palnik LTM101 jest odpowiedni, gdy źródło prądu plazmowego jest specjalnie zaprojektowane do rozruchu HF .
LTM101 CNC Kompatybilność z przecinarką plazmową
Sama wartość znamionowa 100 A nie potwierdza kompatybilności.
Przed wymianą istniejącego palnika maszynowego CNC sprawdź cały interfejs.
Potwierdź rozpoczęcie HF
Źródło prądu plazmowego musi obsługiwać konfigurację zajarzania łuku LTM101 HF .
Potwierdź moc znamionową
Maszyna powinna pracować w zweryfikowanym zakresie prądu LTM101 .
Potwierdź podłączenie zasilania i gazu
Dostępne konfiguracje LTM101 obejmują:
M14×1
M16×1,5
1/4G
3/8G
Adapter centralny
Potwierdź obwód łuku pilotującego
Połączenie łuku pilotującego musi być zgodne ze źródłem zasilania plazmy.
Potwierdź integrację sterowania CNC
Sterownik maszyny i źródło zasilania plazmy muszą zapewniać odpowiedni zautomatyzowany interfejs start/stop.
Potwierdź montaż palnika
Przed zaprojektowaniem lub zamówieniem zacisku montażowego sprawdź rzeczywiste wymiary korpusu LTM101 .
Dla projektów OEM CNC , INWELT powinien dostarczyć rysunek wymiarowy przedstawiający:
LTM101 Kompletne konfiguracje palnika maszynowego
Obecnie w ofercie INWELT znajduje się kilka kompletnych zespołów palnika maszynowego LTM101 .
| INWELT |
odniesienia do kodu |
Konfiguracja |
| IJWU0671 |
PA0110 |
LTM101 / 6 m / M14×1 |
| IJWU0677 |
PA0111 |
LTM101 / 6 m / Adapter centralny |
| IJWU0692 |
— |
LTM101 / 6 m / 1/4G |
| IJWU0693 |
— |
LTM101 / 6 m / 3/8G |
| IJWU0694 |
— |
LTM101 / 6 m / M16×1,5 |
Te opcje połączeń są cenne dla dystrybutorów i producentów sprzętu obsługującego różne interfejsy źródła zasilania plazmy.
Nie należy zakładać, że jedno złącze można zastąpić innym bez sprawdzenia kompletnego układu elektrycznego i pneumatycznego.
LTM101 Standardowe końcówki do cięcia
Rodzina materiałów eksploatacyjnych LTM101 obejmuje kilka standardowych średnic końcówek.
| INWELT Kod |
Odniesienie |
Rozmiar końcówki |
| IJWV0617-11 |
PD0101-11 |
Ř1,1 mm |
| IJWV0617-14 |
PD0101-14 |
Ř1,4 mm |
| IJWV0617-17 |
PD0101-17 |
Ř1,7 mm |
Należy wybrać właściwą końcówkę w zależności od źródła zasilania plazmy i prądu roboczego.
Nie wybieraj największej dyszy tylko dlatego, że palnik ma prąd znamionowy 100 A.
Przed użyciem należy sprawdzić ograniczenia prądu materiałów eksploatacyjnych i ustawienia systemu.
Którą końcówkę LTM101 należy zastosować przy 100A?
Obecna architektura materiałów eksploatacyjnych LT 101/ LTM101 obejmuje dysze o wielu średnicach, ponieważ platforma może obsługiwać różne warunki pracy.
W porównywalnych systemach typu A101 średnica 1,4 mm jest powszechnie kojarzona z obciążeniem około 100 A.
Jednakże w przypadku strony INWELT LTM101 wykres natężenia prądu do dyszy należy opublikować dopiero po potwierdzeniu dokładnej specyfikacji testu INWELT .
Zweryfikowana tabela powinna idealnie pokazywać:
Średnica końcówki
Zalecany prąd
Tworzywo
Ciśnienie
Tryb cięcia
Jest to bardziej niezawodne niż kopiowanie bieżącego mapowania innego producenta.
LTM101 Rozszerzone wskazówki dotyczące cięcia
INWELT dostarcza również rozszerzone materiały eksploatacyjne do zastosowań wymagających większego zasięgu.
Obecne części obejmują:
| INWELT |
odniesienia do kodu |
Opis |
| IJWV0673-14 |
PD0117-14 |
Przedłużona końcówka Ø1,4 mm |
| IJWV0673-17 |
PD0117-17 |
Przedłużona końcówka Ø1,7 mm |
| IJWV0677 |
— |
Rozszerzona końcówka / konfiguracja 50A |
Wydłużone końcówki mogą poprawić dostęp w zagłębionych lub ograniczonych geometrycznie obszarach.
W przypadku cięcia CNC przed użyciem sprawdź, czy przedłużone materiały eksploatacyjne są odpowiednie dla zaprogramowanej wysokości palnika i procesu.
LTM101 Elektroda i Dyfuzor gazu
Elektroda standardowa
INWELT Kod: IJWC0617
Numer referencyjny: PR0101
Elektroda przekazuje energię elektryczną wewnątrz palnika plazmowego.
Należy go regularnie sprawdzać pod kątem nadmiernego zużycia.
Głęboko zużyta elektroda może przyczynić się do:
Elektroda przedłużona
INWELT Kod: IJWC0672
Numer referencyjny: PR0116
Elektroda ta jest przeznaczona do kompatybilnych konfiguracji z rozszerzonymi materiałami eksploatacyjnymi.
Dyfuzor gazu
INWELT Kod: IJWG0617
Numer referencyjny: PE0101
Dyfuzor steruje dystrybucją gazu procesowego wokół elektrody i dyszy.
Wymień go, jeśli jest pęknięty, zniekształcony lub silnie zanieczyszczony.
LTM101 Dysze zewnętrzne i elementy mocujące
Platforma LTM101 / LT 101 zawiera kilka zewnętrznych części front-end.
Dysza zewnętrzna
INWELT Kod: IJWT0677
Numer referencyjny: PC0111
Ten element otacza i chroni wewnętrzny zespół materiałów eksploatacyjnych.
Nasadka mocująca dyszę kontaktową
INWELT Kod: IJWT0691
Numer referencyjny: PC0130
Nasadka zabezpieczająca pomaga zabezpieczyć przednie materiały eksploatacyjne.
Tarcza koronna z izolatorem
INWELT Kod: IJTN0095
Numer referencyjny: CV0039
Ten komponent jest wymieniony dla konfiguracji LT 101–141.
Element dystansowy do cięcia kontaktowego
INWELT Kod: IJTN0089
Numer referencyjny: CV0023
Używać wyłącznie z prawidłową konfiguracją palnika i cięcia.
LTM101 Zespoły kabli
Obecne zespoły kabli palnika maszynowego obejmują:
| INWELT |
Konfiguracja kodu |
| IJWO10210077-00 |
LT M100/101 / 10 mm² / 6 m / połączenie gwintowe |
| IJWO10210071-00 |
LT M100/101 / 10 mm² / 6 m / adapter centralny |
Szersza rodzina LT100 /101 zawiera także dodatkowe zestawy kabli.
Na tej stronie LTM101 najpierw wypisz zespoły kabli specyficzne dla maszyny, a następnie przenieś zespoły kabli palnika ręcznego na stronę LT 101.
Dzięki temu jednostka produktu jest czysta dla kupujących i wyszukiwarek.
LTM101 Adaptery złączy
INWELT oferuje kilka opcji tylnego adaptera dla różnych interfejsów maszyny.
| INWELT |
Adapter kodu |
| IJAU5698 |
1/8G → 1/4G |
| IJAU5697 |
1/8G → 3/8G |
| IJAU5699 |
1/8G → M14×1 |
| IJAU5690 |
1/8G → M16×1,5 |
| IJAY0089 |
5-pinowy centralny adapter plazmowy, po stronie palnika |
Te informacje na temat złączy na poziomie części są jedną z najważniejszych sekcji, które należy przechowywać na stronie, ponieważ pomagają dystrybutorom zmniejszyć ryzyko niedopasowania palników zamiennych.
Szczegóły części zamiennych:
| PALNIK RĘCZNY |
| Kod |
Nr ref. |
Opis |
| IJWU6961 |
PA1450 |
Palnik do cięcia plazmowego LT 101/6m M14×1 |
| IJWU6967 |
|
Palnik do cięcia plazmowego LT 101/6m 3/8G |
| IJWU6968 |
PA1452 |
Palnik do cięcia plazmowego LT Adapter centralny 101/6m |
| IJWU6969 |
|
Palnik do cięcia plazmowego LT 101/6m M16×1,5 |
| IJWU6960 |
|
Palnik do cięcia plazmowego LT 101/6m 1/4G |
| PALNIK MASZYNOWY |
|
|
| Kod |
Nr ref. |
Opis |
| IJWU0671 |
PA0110 |
Palnik automatyczny do cięcia plazmowego LTM101 /6m M14×1 |
| IJWU0677 |
PA0111 |
Palnik automatyczny do cięcia plazmowego LTM101 /6m adapter centralny |
| IJWU0692 |
|
Palnik automatyczny do cięcia plazmowego LTM101 /6m 1/4G |
| IJWU0693 |
|
Palnik automatyczny do cięcia plazmowego LTM101 /6m 3/8G |
| IJWU0694 |
|
Palnik automatyczny do cięcia plazmowego LTM101 /6m M16×1,5 |
|
| Pozycja |
Kod |
Nr ref. |
Opis |
| 1 |
IJTN0069 |
CV0014 |
Czteropunktowy edspacer/ LT100 -150 |
| 2 |
IJTN0078 |
CV0012 |
Podwójny punkt edspacer/ LT100 -150 |
| 3 |
IJTN0077 |
CV0011 |
Sprężyna dystansowa LT100 -150 |
| 4 |
IJWT0677 |
PC0111 |
Dysza zewnętrzna LT 101 |
| 5 |
IJTN0095 |
CV0039 |
Tarcza koronowa czteropunktowa z izolatorem/ LT 101-141 |
| 6 |
IJTN0089 |
CV0023 |
Podkładka do cięcia kontaktowego/ LT 101-141 |
| 7 |
IJWT0691 |
PC0130 |
Nasadka ustalająca dyszy kontaktowej/ LT 101 |
| 8 |
|
|
Wskazówka |
| 8.1 |
IJWV0617-11 |
PD0101-11 |
Końcówka Φ1,1 mm LT 101-141 |
| 8.2 |
IJWV0617-14 |
PD0101-14 |
Końcówka Φ1,4mm LT 101-141 |
| 8.3 |
IJWV0617-17 |
PD0101-17 |
Końcówka Φ1,7 mm LT 101-141 |
| 9 |
IJWG0617 |
PE0101 |
Dyfuzor LT 101-141 |
| 10 |
IJWC0617 |
PR0101 |
Elektroda Plazma LT 101-141 |
| 11 |
IJAO0770 |
|
Airtube/ LT100 -101 |
| 12 |
IJTN0000 |
|
Nakrętka zabezpieczająca |
| 13 |
IJTN0014 |
CV0008 |
Przystawka do cięcia kontaktowego/ LT 101-151 |
| 14 |
IJTN0015 |
CV0009 |
Przystawka tnąca z długim kontaktem/ LT 101-151 |
| 15 |
|
|
Wskazówka |
| 15.1 |
IJWV0673-14 |
PD0117-14 |
Przedłużona końcówka Φ1,4mm/ LT 101-151 |
| 15.2 |
IJWV0673-17 |
PD0117-17 |
Przedłużona końcówka Φ1,7mm/ LT 101-151 |
| 15.3 |
IJWV0677 |
|
Końcówka przedłużona 50A/ LT 101-151 |
| 16 |
IJWC0672 |
PR0116 |
Elektroda wydłużona Plazma LT 101 |
| 17 |
IJWA0606 |
|
Głowica palnika plazmowego LT 101 |
| 17a |
IJGU0697 |
EA0131 |
'O'ring Φ18,77x1,78mm z krzemu |
| 17b |
IJWG9017 |
|
Frontin sulator/ LT 101 |
| 18 |
IJHW0046 |
|
Ręka plazmowa, manualna/ASeria/Czerwona |
| 19 |
IJIK0733 |
|
Część ochronna/plazma/żółty |
| 20 |
IJIR0081 |
185.0031 |
Spust |
| 21 |
IJIK0805 |
|
Wspólny/duży/nowy typ |
| 22 |
|
|
Montaż kabla |
| 22.1 |
IJWO00210077-00 |
|
Zespół kabla/ LT100 -101/10MMQ/6MATT.1/8G |
| 22.2 |
IJWO00210071-00 |
|
Zespół przewodów/ LT100 Adapter centralny 101/10MMQ/6M |
| 22.3 |
IJWO10210077-00 |
|
Zespół kabla/ LT M100-101/10MMQ/6MATT.1/8G |
| 22.4 |
IJWO10210071-00 |
|
Zespół przewodów/ LT Adapter centralny M100-101/10MMQ/6M |
| 22.5 |
IJWO0642 |
|
Zespół kabla/ LT100 -101/6M/adapter centralny |
| 23 |
IJDH6017 |
|
Klucz do plazmy |
| 24 |
IJWA0676 |
|
Głowica palnika plazmowego LTM101 |
| 24a |
IJHW0024 |
W0300144 |
Tuba pozycyjna z włókna szklanego/ LT M |
| 25 |
|
|
Zespół kabla LT M |
| 25.1 |
IJAU5698 |
|
Adapter łączący 1/8G-1/4G |
| 25.2 |
IJAU5697 |
|
Adapter łączący 1/8G-3/8G |
| 25.3 |
IJAU5699 |
|
Adapter łączący 1/8G-M14×1 |
| 25.4 |
IJAU5690 |
|
Adapter łączący 1/8G-M16×1,5 |
| 26 IJAY0089 FY0023 Adapter centralny, strona palnika Plazma 5 pinów |
| 27 IJTN0088 CV0022 Przystawka do wycinania okręgów/ LT100 -151 |
Nasz katalog:
 INWELT KATALOG PALNIKA PLAZMOWEGO.pdf
LTM101 CNC Lista kontrolna integracji
Przed złożeniem zamówienia sprawdź poniższe informacje.
Źródło zasilania plazmy
Dostarczać:
Producent
Model
Prąd znamionowy
HF metoda uruchamiania
CNC Kontroler
Określ, w jaki sposób kontroler wydaje polecenia:
Uruchomienie plazmy
Transfer łuku
Ruch
Kontrola wysokości
Montaż palnika
Potwierdzać:
Podłączenie z tyłu
Dostarcz wyraźne zdjęcia lub rysunki:
Kontrola wysokości palnika
Sprawdź, czy system wykorzystuje:
Nie żądaj bezpośredniej kompatybilności z czujnikiem omowym, chyba że konfiguracja front-endu LTM101 została specjalnie zweryfikowana.
HF Instalacja palnika plazmowego w CNC systemach
Systemy HF wymagają dokładniejszej instalacji elektrycznej niż wiele systemów innych HF plazmowe.
Aby ograniczyć problemy z zakłóceniami, projektanci systemów CNC powinni przestrzegać wymagań producentów źródeł zasilania plazmy i kontrolerów w zakresie:
Zakłócenia HF mogą mieć wpływ na sterowanie elektroniczne, jeśli system jest źle zainstalowany.
Dlatego LTM101 należy dobrać do sprzętu CNC przeznaczonego do współpracy z plazmowymi źródłami prądu HF -start.
Wysokość przebijania i wysokość cięcia
Do cięcia plazmowego CNC zwykle podczas cyklu cięcia wykorzystuje się palniki o różnych wysokościach.
Wysokość przekłucia
Podczas przekłuwania stopiony metal jest wyrzucany do góry.
Prawidłowa wysokość przebijania pomaga chronić dyszę i inne materiały eksploatacyjne przed stopionym materiałem.
Wysokość cięcia
Po zakończeniu przebijania system CNC przesuwa palnik na wymaganą wysokość cięcia.
Wysokość koszenia wpływa na:
Prawidłowe wartości zależą od źródła zasilania plazmy, materiału, grubości i materiałów eksploatacyjnych.
Użyj zweryfikowanego wykresu cięcia, a nie jednej uniwersalnej wartości wysokości.
Jak grubo może ciąć LTM101 ?
Na aktualnej stronie INWELT podano 35–40 mm , ale nie należy tego przedstawiać jako uniwersalnej możliwości latarki bez udokumentowanych danych testowych na poziomie systemu.
Grubość cięcia określana jest przez cały system plazmowy, w tym:
Źródło zasilania
Moc wejściowa
Tworzywo
Prąd cięcia
Średnica końcówki
Ciśnienie powietrza
Prędkość cięcia
Wysokość palnika
Wymagana jakość krawędzi
Dla porównania, aktualna dokumentacja konkurenta klasy A101 podaje wartość około 25–30 mm w testowanych przez niego warunkach systemu 100 A.
Numeru konkurenta nie należy po prostu kopiować na stronę INWELT .
Najsilniejszym podejściem SEO/GEO jest opublikowanie INWELT przetestowanego wykresu cięcia pokazującego:
Zalecany dopływ powietrza dla LTM101
Aktualne INWELT specyfikacje techniczne wymieniają:
Gaz procesowy: Powietrze
Ciśnienie: około 4,5–5,0 bar
Przepływ gazu: około 180 l/min
Zalecany wypływ końcowy: około 100 sekund
Używaj czystego i suchego sprężonego powietrza
Wilgoć, olej i cząsteczki mogą mieć wpływ na:
Stabilność łuku
Żywotność dyszy
Żywotność elektrod
Konsystencja cięcia
Stosować odpowiednią filtrację i oddzielanie wilgoci.
Sprawdź ciśnienie podczas przepływu gazu
Ciśnienie statyczne może różnić się od rzeczywistego ciśnienia cięcia.
Ograniczenia w filtrach, złączkach lub długich wężach mogą zmniejszyć ciśnienie na palniku.
Jakie materiały można ciąć LTM101 ?
W połączeniu z kompatybilnym systemem cięcia plazmowego, LTM101 może ciąć materiały przewodzące prąd elektryczny, takie jak:
Łagodna stal
Stal węglowa
Stal nierdzewna
Aluminium
Miedź
Mosiądz
Stal ocynkowana
Rzeczywista wydajność i prędkość cięcia różnią się w zależności od materiału i kompletnej konfiguracji systemu.
Typowe zastosowania dla LTM101
LTM101 jest przeznaczony do zautomatyzowanych zastosowań związanych z cięciem metalu, w tym:
CNC stoły do cięcia plazmowego
Linie do obróbki płyt
Produkcja konstrukcji stalowych
Produkcja maszyn
Sprzęt budowlany
Sprzęt rolniczy
Produkcja kolei
Okrętownictwo
Cięcie do produkcji przemysłowej
Zautomatyzowana produkcja metalu
Ostateczny wybór palnika powinien opierać się na rzeczywistym interfejsie maszyny plazmowej, a nie na samej nazwie branżowej.
LTM101 Konserwacja dla CNC produkcji
Konserwacja palnika maszynowego bezpośrednio wpływa na CNC jakość części.
Sprawdź elektrodę
Sprawdź elektrodę pod kątem nadmiernego zużycia centralnego.
Wymień go, zanim silna erozja spowoduje niestabilny rozruch lub uszkodzi końcówkę tnącą.
Sprawdź końcówkę tnącą
Sprawdź:
Powiększony otwór
Otwór owalny
Uszkodzenia cieplne
Zanieczyszczenie
Zużycie dyszy może powodować niespójność skosu i wymiarów.
Sprawdź dyfuzor
Utrzymuj kanały gazowe w czystości i upewnij się, że dyfuzor jest prawidłowo zainstalowany.
Sprawdź nasadkę ustalającą i osłonę
Wymień popękane, uszkodzone lub silnie zanieczyszczone elementy.
Sprawdź Głowica uchwytu
Sprawdzać:
Wątki
O-ring
Uszczelki gazowe
Rurka pozycjonująca
Powierzchnia montażowa
Sprawdź przewód palnika
Upewnij się, że ruch CNC nie:
Pociągnij kabel
Zmiażdż kabel
Twórz ostre zakręty
Zakłócać ruch suwnicy
Częste LTM101 CNC Problemy z cięciem
Nieudane lub niespójne zajarzenia łuku
Sprawdzać:
Nadmierny skos
Sprawdzać:
Prostopadłość palnika
Wysokość cięcia
Stan dyszy
Prędkość podróży
Ciężki żużel
Sprawdzać:
Prędkość cięcia
Aktualny
Dopływ powietrza
Wysokość palnika
Materiały eksploatacyjne
Krótka żywotność materiałów eksploatacyjnych
Możliwe przyczyny obejmują:
Zanieczyszczone powietrze
Nieprawidłowa wysokość przekłucia
Nadmierne piercing
Niewłaściwa kombinacja końcówki/prądu
Zużyta elektroda
CNC Zakłócenia kontrolera
Jeśli podczas zajarzania łuku wystąpią problemy ze sterowaniem elektronicznym, sprawdź:
Zakłócenia HF są problemem związanym z integracją systemu i nie należy ich rozwiązywać poprzez samą wymianę części palnika.
LTM101 OEM CNC Produkcja palników plazmowych
INWELT dostarcza maszynowe palniki plazmowe i podzespoły zamienne do:
CNC producenci sprzętu plazmowego
Producenci źródeł zasilania plazmowego
Integratorzy maszyn do cięcia
Marki spawania i cięcia
Dystrybutorzy
Importerzy
Hurtownicy
Dostawcy przemysłowi
Konfiguracje OEM i ODM można oceniać zgodnie z interfejsem maszyny docelowej.
Personalizacja może obejmować:
Marka klienta
Etykiety latarki
Konfiguracja korpusu palnika maszynowego
Przewody palnika o długości 6 m lub niestandardowe
Złącze M14×1
Przyłącze M16×1,5
Połączenie 1/4G
Połączenie 3/8G
Adapter centralny
Zestawy materiałów eksploatacyjnych
Opakowanie pod marką własną
Etykiety techniczne i kartony
W przypadku projektów OEM należy podać specyfikację źródła zasilania plazmy, interfejs CNC , projekt złącza, wymagania montażowe i oczekiwaną wielkość zamówienia.
Dlaczego warto zaopatrzyć się w LTM101 palniki i materiały eksploatacyjne w firmie INWELT ?
Platforma produktowa LTM101 obejmuje:
Kompletne palniki maszynowe
Wiele tylnych połączeń
Standardowe końcówki tnące
Rozszerzone wskazówki
Elektrody standardowe
Elektrody wydłużone
Dyfuzory
Zaślepki zabezpieczające
Tarcze
Głowice palników maszynowych
Rurki pozycjonujące z włókna szklanego
Zespoły kablowe
Adaptery przyłączeniowe
Dla producentów i dystrybutorów sprzętu CNC pozyskiwanie zarówno kompletnych palników zmechanizowanych, jak i części zamiennych w ramach jednego programu może uprościć zakupy i wsparcie posprzedażowe.
Dokładne numery części INWELT ułatwiają także powtarzanie zamówień i poprawiają kontrolę kompatybilności.
Często zadawane pytania dotyczące LTM101 Uchwyt do cięcia plazmowego
Jakie natężenie prądu wynosi INWELT LTM101 ?
LTM101 ma prąd znamionowy 100A . Zgodnie z aktualnymi danymi technicznymi INWELT
Czy LTM101 to palnik ręczny czy maszynowy?
LTM101 to CNC / zmechanizowany palnik maszynowy.
Powiązany LT 101 to konfiguracja przenośna.
Czy LTM101 używa zapłonu HF ?
Tak.
Aktualna specyfikacja wymienia zajarzenia łuku o wysokiej częstotliwości.
Jaki jest cykl pracy LTM101 ?
Aktualna specyfikacja INWELT podaje 60% przy prądzie znamionowym.
Jakiego gazu używa LTM101 ?
Obecna konfiguracja wykorzystuje sprężone powietrze.
Jakiego ciśnienia gazu wymaga LTM101 ?
Aktualna specyfikacja podaje około 4,5–5,0 barów.
Jakiego przepływu powietrza wymaga LTM101 ?
Aktualne dane techniczne podają około 180 l/min.
Jaka długość kabla jest standardowa?
Standardowy przewód palnika maszynowego ma długość 6 m.
Jakie złącza są dostępne?
Aktualne konfiguracje LTM101 obejmują:
M14×1
M16×1,5
1/4G
3/8G
Adapter centralny
Jakie końcówki do cięcia są dostępne?
Obecna standardowa rodzina materiałów eksploatacyjnych obejmuje:
Dostępne są również porady rozszerzone.
Czy LTM101 można używać na dowolnej przecinarce plazmowej 100A CNC ?
NIE.
Źródło zasilania musi HF również dostosowane do metody rozruchu, obwodu łuku pilotującego, podłączenia gazu/prądu i interfejsu sterującego.
Czy LTM101 współpracuje z kontrolą wysokości palnika?
Można go zintegrować z systemami CNC , które korzystają z kontroli wysokości palnika, ale dokładny THC i metoda wykrywania zależą od sterownika CNC , źródła zasilania i konfiguracji maszyny.
Jak grubo można ciąć LTM101 ?
Nie ma uniwersalnej grubości, którą wyznacza sam palnik.
Użyj przetestowanych danych dla całego systemu plazmowego.
Czy LTM101 może ciąć stal nierdzewną?
Tak, w połączeniu z odpowiednim źródłem prądu do cięcia plazmowego i parametrami operacyjnymi.
Czy LTM101 może ciąć aluminium?
Tak.
Aluminium przewodzi prąd elektryczny i przy odpowiednio skonfigurowanym systemie można go ciąć plazmą.
Czy INWELT zapewnia wymianę materiałów eksploatacyjnych LTM101 ?
Tak.
INWELT dostarcza końcówki, elektrody, dyfuzory, osłony, głowice palników, zestawy kabli i adaptery przyłączeniowe.
Czy firma INWELT produkuje OEM LTM101 palniki maszynowe?
Tak.
Konfiguracje OEM/ODM i marki własne są dostępne dla wykwalifikowanych producentów, dystrybutorów i integratorów systemów CNC sprzętu plazmowego.
Poproś o wycenę palnika plazmowego INWELT LTM101 CNC
Aby szybciej potwierdzić kompatybilność, podaj:
Marka i model źródła zasilania plazmy
Znamionowy prąd wyjściowy
HF metoda uruchamiania
Istniejący model palnika
kontroler CNC
Wymiary montażowe palnika
Zdjęcia tylnego złącza
Połączenie łuku pilotującego
Wymagana długość kabla
Wymagania dotyczące materiałów eksploatacyjnych
Szacunkowa ilość zamówienia
INWELT lub branding pod marką własną
INWELT może następnie potwierdzić odpowiednią konfigurację palnika, złącza i materiałów eksploatacyjnych LTM101 dla Twojego systemu cięcia plazmowego CNC .
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių