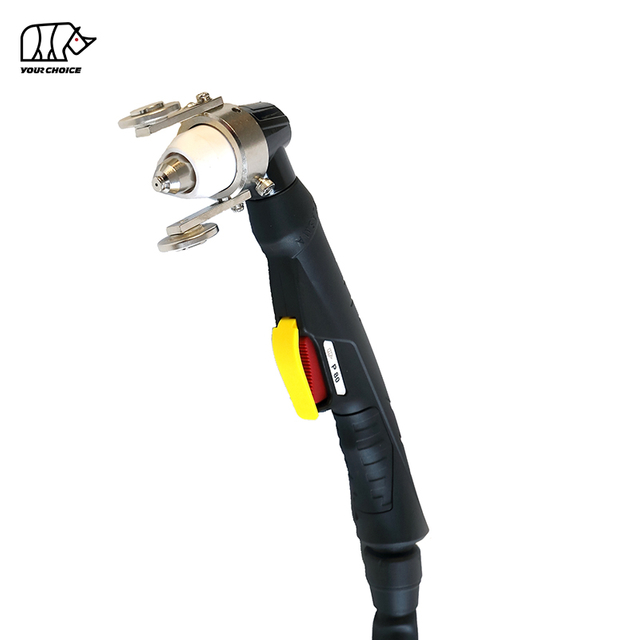
80A HF Uchwyt do cięcia plazmowego CNC z startem wstecznym
INWELT PM80 to chłodzony powietrzem CNC , zmechanizowany palnik do cięcia plazmowego, przeznaczony do zautomatyzowanych stołów plazmowych, systemów do cięcia profili i przemysłowych urządzeń do cięcia metalu.
PM80 powinien być ustawiony jako palnik maszynowy 100 A z cyklem pracy 60% i systemem zajarzania łuku wstecznego o wysokiej częstotliwości.
Architektura palnika maszynowego obejmuje:
Prąd znamionowy 100A
Cykl pracy 60%.
HF rozruch łuku
System materiałów eksploatacyjnych uderzający w tył
Konstrukcja chłodzona powietrzem
Około. Ciśnienie robocze 4,5–5,0 bar
Opcje przewodu palnika o długości 5 m
CNC / operacja zmechanizowana
Wiele opcji podłączenia z tyłu
System materiałów eksploatacyjnych PM80 obsługuje kilka zakresów prądu cięcia od około 40 A do 100 A wraz z komponentami związanymi z żłobieniem.
Wartości przepływu i powypływu gazu należy publikować dopiero po potwierdzeniu ostatecznej specyfikacji inżynieryjnej INWELT dla tej konfiguracji PM80 .
INWELT PM80 Dane techniczne Specyfikacja
| { |
INWELT PM80 |
| Typ produktu |
CNC / Zmechanizowany Uchwyt do cięcia plazmowego |
| Model |
PM80 |
| Marka |
INWELT |
| Prąd znamionowy |
100 A |
| Cykl pracy |
60% |
| Chłodzenie |
Powietrze |
| Metoda uruchamiania |
HF / Uderzenie w plecy |
| Ciśnienie gazu |
Około. 4,5–5,0 barów |
| Działanie |
CNC / Zmechanizowany |
| Długość przewodu |
5 m |
| Materiały eksploatacyjne do cięcia |
Około. 40–100A |
| Materiały eksploatacyjne do żłobienia |
Dostępny |
| Zintegrowany 1/4G |
Dostępny |
| Oddzielone 1/4G |
Dostępny |
| Adapter centralny |
Dostępny |
| Kabel koncentryczny |
Dostępny |
| OEM / ODM |
Dostępny |
| Etykieta prywatna |
Dostępny |
Przed złożeniem zamówienia należy sprawdzić źródło zasilania plazmy, prąd wyjściowy, architekturę rozruchu, specyfikację gazu, złącze tylne i interfejs sterowania maszyną.
Dlaczego PM80 to palnik maszynowy 100A CNC
Urządzenie PM80 należy traktować raczej jako dedykowany palnik maszynowy niż zwykły palnik plazmowy 100 A.
Obecna konstrukcja materiałów eksploatacyjnych do palnika maszynowego osiąga swój podstawowy zakres cięcia przy około 70–100 A przy użyciu końcówki tnącej z uderzeniem wstecznym o średnicy 1,3 mm.
To sprawia, że 100A jest najbardziej spójną technicznie tożsamością produktu dla platformy PM80 .
Dedykowana geometria palnika maszynowego
W przeciwieństwie do ręcznego palnika plazmowego, PM80 wykorzystuje prostą konstrukcję palnika zorientowaną maszynowo, zaprojektowaną do montażu na stałe.
Dedykowany palnik CNC pomaga w utrzymaniu:
Prostopadłość palnika
Powtarzalna pozycja przebijania
Kontrolowana wysokość cięcia
Stabilna geometria nacięcia
Powtarzalne wymiary części
Działanie sterowane maszynowo
Sterowanie PM80 odbywa się za pomocą źródła zasilania plazmy i systemu CNC a nie za pomocą ręcznego wyzwalacza.
Typowy cykl CNC może obejmować:
Umiejscowienie palnika
Wykrywanie wysokości początkowej
Uruchomienie plazmy
Przeszywający
Ruch cięcia
Regulacja wysokości palnika
Zatrzymanie łuku
PM80 HF Rozpoczęcie łuku ataku w tył
PM80 wykorzystuje system ataku w tył HF.
Oznacza to, że palnik nie jest oparty na konwencjonalnym obwodzie zapłonowym wysokiej częstotliwości.
Wewnętrzny ruch pomiędzy elektrodą a końcówką tnącą stanowi część sekwencji początkowej łuku pilotującego.
Z tego powodu następujące komponenty należy traktować jako dopasowany system:
Głowa palnika
Elektroda
Dyfuzor
Końcówka do cięcia
Element utrzymujący
Zasilanie gazem
Palników HF i HF nie należy zamieniać wyłącznie dlatego, że prąd znamionowy lub złącze wydają się podobne.
Dlaczego HF Rozpoczęcie jest istotne w przypadku CNC cięcia plazmowego
System cięcia CNC zawiera elementy elektroniczne, takie jak:
Palnik HF pozwala uniknąć konwencjonalnego impulsu zapłonowego o wysokiej częstotliwości, stosowanego w systemach plazmowych HF .
Jednak samo uruchomienie HF nie gwarantuje kompatybilności.
Źródło zasilania plazmy musi nadal odpowiadać:
PM80 Ukończ CNC konfiguracje palnika
Obecna rodzina palników maszynowych PM80 obejmuje kilka kompletnych konfiguracji palników.
Zintegrowane połączenie 1/4G
Dostępne z:
Oddzielne połączenie 1/4G
Dostępne z:
Adapter centralny
Dostępne z:
Przewód 6m
Przewód 12 m
Sterowanie 2-przewodowe
Adapter centralny z kablem koncentrycznym
Dostępne z:
Przed opublikowaniem dokładnej tabeli SKU kompletnego palnika sprawdź formatowanie kodu w porównaniu z bieżącym INWELT ERP/BOM, ponieważ obecna strona internetowa rozdziela kilka kodów w komórkach tabeli.
PM80 Końcówki tnące według bieżącego zakresu
Platforma materiałów eksploatacyjnych PM80 wykorzystuje różne średnice końcówek dla różnych zakresów prądu cięcia.
Końcówka tnąca 40–50 A
INWELT Kod: IJWV1681-10
Numer referencyjny: 51311.10
Specyfikacja:
Ø1,0 mm / 40–50A / Uderzenie w tył
Końcówka tnąca 50–60 A
INWELT Kod: IJWV1681-11
Numer referencyjny: 51311.11
Specyfikacja:
Ø1,1 mm / 50–60A / Uderzenie w tył
Końcówka tnąca 60–70 A
INWELT Kod: IJWV1681-12
Numer referencyjny: 51311.12
Specyfikacja:
Ø1,2 mm / 60–70 A / Uderzenie w tył
Końcówka tnąca 70–80 A
INWELT Kod: IJWV1681-13
Numer referencyjny: 51311.13
Specyfikacja:
Ø1,3 mm / 70–80A / Uderzenie w tył
Ta konfiguracja o średnicy 1,3 mm jest najważniejszą końcówką tnącą o pełnej mocy dla 80A PM80 strona produktu.
Dlaczego dopasowanie prądu do dyszy ma znaczenie
W PM80 nie należy stosować jednego rozmiaru dyszy na każdy prąd cięcia.
Prawidłowy dobór końcówki pomaga zachować:
Używanie dyszy o niższym natężeniu prądu i nadmiernym natężeniu może przyspieszyć zużycie dyszy i zmniejszyć stabilność cięcia.
W przypadku dystrybutorów i firm usługowych stosunek prądu do dyszy powinien być opublikowany w widocznym miejscu, a nie zakopany w tabeli części zamiennych.
PM80 Końcówka żłobienia
Obecna rodzina materiałów eksploatacyjnych PM80 obejmuje:
INWELT Kod: IJWV1686-16
Numer referencyjny: 51311G.16
Opis:
Ø1,6 mm / Końcówka żłobiąca 80A / Uderzanie w tył
Żłobienie plazmowe usuwa metal bez całkowitego przecięcia płyty.
Potencjalne zastosowania obejmują:
Usuwanie spoin
Usuwanie usterek
Żłobienie wsteczne
Wspólne przygotowanie
Prace naprawcze
Żłobienie należy stosować wyłącznie wtedy, gdy źródło zasilania plazmy i zautomatyzowany system cięcia obsługują wymagany proces.
PM80 Elektroda uderzająca w plecy
Elektroda prądowa PM80 to:
INWELT Kod: IJWC1670
Numer referencyjny: 52558
Opis:
Elektroda plazmowa uderzająca w plecy
Elektroda stanowi ważną część zarówno zajarzania łuku, jak i cięcia plazmowego.
Regularnie sprawdzaj elektrodę i wymieniaj ją, zanim nadmierne zużycie spowoduje:
Nie szlifuj ani nie modyfikuj mechanicznie silnie zużytej elektrody.
PM80 Dyfuzor gazu
Obecny dyfuzor to:
INWELT Kod: IJWG1676
Numer referencyjny: 60027
Dyfuzor steruje dystrybucją gazu procesowego wokół elektrody i dyszy.
Prawidłowy przepływ gazów przyczynia się do:
Wymień dyfuzor, jeśli:
Pęknięty
Spalony
Zdeformowany
Silnie zanieczyszczony
PM80 Elementy ustalające i zewnętrzne dyszy
Obecnie standardowy system front-end obejmuje:
INWELT Kod: IJWT1678-05
Numer referencyjny: 60510
Opis:
Zewnętrzna dysza / element mocujący z szarego włókna szklanego
Dostępna jest również oddzielna konfiguracja żłobienia z dyszą zewnętrzną:
INWELT Kod: IJWT1683-05
Numer referencyjny: 60511
Użyj odpowiedniego komponentu do standardowego cięcia lub żłobienia.
Nie należy mieszać żłobionych i normalnych elementów tnących bez sprawdzenia kompletności stosu materiałów eksploatacyjnych.
PM80 Maszyna Głowica uchwytu
Obecna głowica palnika maszynowego to:
INWELT Kod: IJWA0632
Opis:
PM80 / PT Maszyna typu M80 Głowica uchwytu
Głowica palnika specyficzna dla maszyny powinna być jednym z głównych elementów pokazanych na stronie produktu.
Powiązane elementy głowicy palnika obejmują:
IJGU0710 / 51620.60 – O-ring
I
IJAO0784 / 09800.42 – Rura powietrzna/chłodząca
Elementy te powinny pozostać wyraźnie powiązane z zespołem palnika maszynowego.
PM80 Korpus maszyny i wspornik kabla
Obecny zespół palnika maszynowego obejmuje również:
INWELT Kod: IJIK0121
Opis:
Uchwyt/zestaw korpusu maszyny plazmowej
Opcje wsporników kablowych obejmują elementy wsporników sprężynowych dla:
Kabel koncentryczny
Konfiguracje kabli EPDM
Części te należy opisać jako elementy korpusu maszyny i wsporników kabli , a nie ergonomiczne uchwyty operatora.
PM80 Zespół kabli Opcje
Platforma palnika maszynowego PM80 zawiera kilka układów kabli.
Aktualne przykłady obejmują:
Zintegrowany kabel 6 m 1/4G
IJWO11210074-22
Zintegrowany kabel 12 m 1/4G
IJWO11210134-22
Oddzielny kabel 6 m 1/4G
IJWO11210072-22
Oddzielny kabel 12 m 1/4G
IJWO11210132-22
Kabel adaptera centralnego o długości 6 m
IJWO11210071-22
Kabel adaptera centralnego o długości 12 m
IJWO11210131-22
Kabel koncentryczny do adaptera centralnego o długości 6 m
IJWO1121117C-22
Kabel koncentryczny do adaptera centralnego o długości 12 m
IJWO1121123C-22
Te informacje o kablach są bardzo cenne dla producentów maszyn, projektów modernizacyjnych i dystrybutorów na rynku części CNC .
PM80 5-pinowy Adapter centralny
Obecna rodzina produktów obejmuje:
INWELT Kod: IJAY0089
Opis:
5-pinowe złącze po stronie palnika Adapter centralny
Złącze centralne może uprościć instalację w kompatybilnych systemach plazmowych.
Jednak samo fizyczne dopasowanie złącza nie potwierdza kompatybilności.
Zawsze sprawdzaj:
Jak sprawdzić kompatybilność z przecinarką plazmową PM80 CNC
Nie wybieraj PM80 tylko dlatego, że maszyna jest oznaczona jako CUT80 lub 80A.
Musi pasować kilka czynników technicznych.
Potwierdź architekturę początkową
Źródło zasilania musi obsługiwać kompatybilną latarkę z zapłonem wstecznym HF.
Potwierdź prąd znamionowy
PM80 jest ustawiony jako palnik maszynowy 80A.
Potwierdź tylne złącze
Dostępne konfiguracje obejmują:
Potwierdź interfejs sterowania
Sprawdź wymagane:
Sygnał startu
Obwód łuku pilotującego
Okablowanie sterujące
interfejs CNC
Podaj informacje o maszynie przed złożeniem zamówienia
W przypadku projektów zastępczych należy podać:
Producent źródła zasilania plazmy
Model maszyny
Znamionowy prąd wyjściowy
Istniejący model palnika
Zdjęcia głównych złączy
Zdjęcia złącza sterującego
Informacje o kontrolerze CNC
Jest to bardziej niezawodne niż wymienianie wielu marek maszyn jako uniwersalnie kompatybilnych.
Szczegóły części zamiennych:
| Kompletna latarka |
|
Kod |
|
Nr ref. |
Opis |
|
| A |
IJWU13 |
062-00 |
|
Maszyna plazmowa |
latarka iptm80/6m/ 1/4g /zintegrowana/2 przewody/uderzenie w tył |
| A |
IJWU14 |
062-00 |
|
Maszyna plazmowa |
latarka iptm80/12m/ 1/4g /zintegrowana/2 przewody/uderzenie w tył |
| B |
IJWU13 |
063-00 |
|
Maszyna plazmowa |
latarka iptm80/6m/ 1/4g /separacja/2 przewody/uderzenie w tył |
| B |
IJWU14 |
063-00 |
|
Maszyna plazmowa |
latarka iptm80/12m/ 1/4g /separacja/2 przewody/uderzenie w tył |
| C |
IJWU13 |
064-00 |
|
Maszyna plazmowa |
latarka iptm80/6m/adapter centralny/2 przewody/uderzenie w tył |
| C |
IJWU14 |
064-00 |
|
Maszyna plazmowa |
latarka iptm80/12m/adapter centralny/2 przewody/uderzenie w tył |
| D |
IJWU13 |
065-00 |
|
Maszyna plazmowa |
latarka iptm80/6m/adapter centralny/kabel koncentryczny/uderzenie w tył |
| D |
IJWU14 |
065-00 |
|
Maszyna plazmowa |
latarka iptm80/12m/adapter centralny/kabel koncentryczny/uderzenie w tył |
|
|
|
|
|
|
| Z 'q' oznacza konfiguracja standardowa) |
| Pozycja |
Kod |
Nr ref. |
Opis |
| 1 |
IJTN1075 |
60508 |
Nasadka osłony/ipt80/żłobienie |
| 2 ● |
IJWT1678-05 |
60510 |
Dysza zewnętrzna ipt80/szare włókno szklane |
| 3 |
IJWT1683-05 |
60511 |
Dysza zewnętrzna ipt80/żłobienie |
| 4 |
Wskazówka |
| 4.1 |
IJWV1681-10 |
51311.10 |
Końcówka φ1,0mm 40-50a/ipt80/uderzenie w tył |
| 4.2 |
IJWV1681-11 |
51311.11 |
Końcówka φ1,1mm 50-60a/ipt80/uderzenie w tył |
| 4.3 |
IJWV1681-12 |
51311.12 |
Końcówka φ1,2mm 60-70a/ipt80/uderzenie w tył |
| 4.4 ● |
IJWV1681-13 |
51311.13 |
Końcówka φ1,3mm 70-80a/ipt80/uderzenie w tył |
| 5 |
IJWV1686-16 |
51311G.16 |
Końcówka φ1,6 mm/80a/ipt80/żłobienie/ubijanie wsteczne |
| 6 ● |
IJWG1676 |
60027 |
Dyfuzor ipt80 |
| 7 ● |
IJWC1670 |
52558 |
Elektroda plazmowa ipt80 |
| 8 |
IJWA0632 |
|
Głowica palnika iptm80/ipxm82 |
| 8a |
IJGU0710 |
51620.60 |
'O'ring φ18x15mm ipt80 czerwony sil |
| 8b |
IJAO0784 |
09800.42 |
Rurka powietrzna/ipt80 |
| 9 |
IJIK0121 |
|
Zestaw uchwytów do maszyny plazmowej |
| 10 |
Wiosenne wsparcie |
| 10.1 |
IJIK0800 |
Wspornik sprężynowy/pg21/plazma/kabel koncentryczny |
| 10.2 |
IJIK0800-02 |
Podpora sprężyny/pg21/plazma/epdm |
| 11 |
Montaż kabla |
| 11.1 |
IJWO11210074-22 |
Zespół kabla/iptm80/6m/1/4g/2 przewody/zintegrowany |
| 11.2 |
IJWO11210134-22 |
Zespół kabla/iptm80/12m/1/4g/2 przewody/zintegrowany |
| 11.3 |
IJWO11210072-22 |
Montaż kabla/iptm80/6m/1/4g/2 przewody/separacja |
| 11.4 |
IJWO11210132-22 |
Montaż kabla/iptm80/12m/1/4g/2 przewody/separacja |
| 11.5 |
IJWO11210071-22 |
Zespół kabla/iptm80/6m/2 przewody/adapter centralny |
| 11.6 |
IJWO11210131-22 |
Zespół kabla/iptm80/12m/2 przewody/adapter centralny |
| 11.7 |
IJWO1121117C-22 |
Zespół kabla/iptm80/6m/adapter centralny/kabel koncentryczny |
| 11.8 |
IJWO1121123C-22 |
Zespół kabla/iptm80/12m/adapter centralny/kabel koncentryczny |
| 12 |
IJDH6017 |
Klucz do plazmy |
| 13 |
IJAY0089 |
Adapter centralny palnika plazmowego 5 pinów |
Nasz katalog:
 INWELT KATALOG PALNIKA PLAZMOWEGO.pdf
Dodaj rysunek wymiarowy palnika maszynowego PM80
Wymiary palnika maszynowego są szczególnie ważne dla integracji CNC .
INWELT powinien opublikować oryginalny rysunek wymiarowy przedstawiający:
Średnica korpusu palnika
Całkowita długość palnika
Użytkowa strefa mocowania
Odległość dyszy od zacisku
Wyjście kablowe
Minimalny luz montażowy
Nie kopiuj wymiarów od innego dostawcy PT M80.
Zmierz rzeczywisty palnik produkcyjny INWELT PM80 i opublikuj własne dane.
Jest to jeden z najmocniejszych dodatków technicznych, jakie możesz wprowadzić dla kupujących SEO, GEO i B2B.
PM80 i CNC Sterowanie wysokością palnika
Stół plazmowy CNC może wykorzystywać automatyczną kontrolę wysokości palnika.
Możliwe systemy obejmują:
THC na napięcie łuku
Wykrywanie pływającej głowy
Mechaniczny czujnik wysokości początkowej
Inne kompatybilne systemy kontroli wysokości
THC na napięcie łuku
Po ustaleniu łuku tnącego system THC może wykorzystywać napięcie łuku w celu utrzymania zaprogramowanej wysokości palnika.
Prawidłowa wartość zależy od:
Źródło zasilania plazmy
Tworzywo
Grubość płyty
Aktualny
Średnica końcówki
Prędkość cięcia
Nie publikuj jednego uniwersalnego napięcia THC dla PM80 .
Wysokość przebijania a wysokość cięcia
Zmechanizowane cięcie plazmowe zwykle wykorzystuje różne wysokości podczas przebijania i cięcia ciągłego.
Wysokość przekłucia
Roztopiony metal jest wyrzucany do góry, podczas gdy łuk plazmowy penetruje płytę.
Prawidłowa wysokość przebijania może zmniejszyć ryzyko uszkodzenia dyszy i elementów mocujących przez roztopiony metal.
Wysokość cięcia
Po zakończeniu przebijania palnik przesuwa się na zaprogramowaną wysokość cięcia.
Nieprawidłowa wysokość koszenia może przyczynić się do:
Skorzystaj ze sprawdzonych parametrów kompletnego źródła prądu plazmowego i systemu palnika PM80 .
Jaką grubość może ciąć palnikiem plazmowym PM80 CNC ?
Na aktualnej stronie internetowej podano możliwości cięcia do 35 mm.
Nie należy tego przedstawiać jako uniwersalnej gwarancji obejmującej wyłącznie palnik.
Wydajność cięcia zależy od:
Profesjonalne specyfikacje plazmy powinny rozróżniać:
Zalecana wydajność cięcia
Grubość, którą można produktywnie ciąć przy odpowiedniej jakości krawędzi.
Maksymalna wydajność cięcia
Grubszy materiał, który nadal można ciąć przy zmniejszonej prędkości.
Zdolność do odpraw
Maksymalna grubość materiału, jaką można oddzielić, zazwyczaj przy niższej jakości krawędzi.
Publikuj dane dotyczące konkretnej grubości PM80 tylko wtedy, gdy są poparte testem cięcia kompletnego systemu INWELT .
Utwórz wykres cięcia INWELT PM80 CNC
Zweryfikowany własny wykres cięcia znacznie wzmocniłby tę stronę dla profesjonalnych kupujących i wyszukiwarek.
Polecane pola obejmują: Dane
| parametrów |
do opublikowania |
| Tworzywo |
Stal miękka / stal nierdzewna / aluminium |
| Grubość |
Testowana grubość |
| Aktualny |
40A / 50A / 60A / 70A / 80A |
| Kod wskazówki |
INWELT numer części |
| Średnica końcówki |
Ř1,0 / Ř1,1 / Ř1,2 / Ř1,3 mm |
| Ciśnienie gazu |
bar |
| Przepływ gazu |
L/min |
| Prędkość podróży |
mm/min |
| Wysokość przebicia |
mm |
| Opóźnienie przebicia |
towary drugiej jakości |
| Wysokość cięcia |
mm |
| Szerokość szczeliny |
mm |
| Wynik |
Zalecane / Maksymalne / Odprawa |
Użyj zmierzonych danych skrawania INWELT zamiast wartości konkurencji.
Zalecany gaz procesowy dla PM80
Architektura PM80 powinna wykorzystywać specyfikację gazu procesowego zatwierdzoną dla kompatybilnego źródła zasilania plazmy.
Przed ostateczną publikacją INWELT powinien potwierdzić i opublikować:
Gaz procesowy
Ciśnienie robocze
Przepływ gazu
Czas po wypływie
Istniejąca na bieżącej stronie specyfikacja 100A/ HF /220 l/min nie powinna zostać zachowana, jeśli produkt końcowy zostanie potwierdzony jako konfiguracja 80A HF wstecznego PM80 .
Stosować czysty i suchy gaz procesowy
Zanieczyszczone sprężone powietrze może mieć negatywny wpływ na:
Stosować odpowiednią filtrację i oddzielanie wilgoci.
Jakie materiały można ciąć PM80 ?
Po podłączeniu do kompatybilnego źródła prądu plazmowego, PM80 może ciąć materiały przewodzące prąd elektryczny, w tym:
Łagodna stal
Stal węglowa
Stal nierdzewna
Aluminium
Miedź
Mosiądz
Stal ocynkowana
Rzeczywista wydajność cięcia zależy od całego systemu plazmowego.
Typowe zastosowania palnika PM80 CNC
PM80 jest przeznaczony do zautomatyzowanych zastosowań cięcia plazmowego, w tym:
CNC stoły do cięcia plazmowego
Automatyczne cięcie profili
Produkcja blach
Wykonanie konstrukcyjne
Elementy maszyn
Części do sprzętu rolniczego
Elementy sprzętu budowlanego
Meble metalowe
Wykonanie znaku
Przemysłowe ogniwa produkcyjne
Ostateczną konfigurację palnika należy zawsze wybrać w zależności od źródła zasilania plazmy i interfejsu CNC .
PM80 Konserwacja dla CNC produkcji
Stały stan materiałów eksploatacyjnych jest ważny, ponieważ zużyty element może mieć wpływ na każdą powtarzającą się część wytwarzaną przez system CNC .
Sprawdź elektrodę
Wymień elektrodę, zanim nadmierne zużycie spowoduje niepewne zajarzanie łuku lub uszkodzenie dyszy.
Sprawdź końcówkę tnącą
Sprawdź:
Powiększony otwór dyszy
Otwór owalny
Uszkodzenia spalone
Ciężkie zanieczyszczenie
Sprawdź dyfuzor
Utrzymuj kanały gazowe w czystości.
Wymień pęknięte lub uszkodzone elementy.
Sprawdź element mocujący
Sprawdź:
Spękanie
Uszkodzenia spalone
Uszkodzenie gwintu
Zniekształcenie
Sprawdź pierścienie uszczelniające
W przypadku wycieku gazu wymienić uszkodzone uszczelki.
Sprawdź przewód palnika
Upewnij się, że ruch CNC nie:
Częste PM80 CNC Problemy z cięciem
Trudne uruchomienie łuku
Sprawdzać:
Nadmierny skos
Sprawdzać:
Prostopadłość palnika
Wysokość cięcia
Zużycie dyszy
Prędkość podróży
Ciężki żużel
Sprawdzać:
Prędkość cięcia
Aktualny
Grubość materiału
Przepływ gazu
Wysokość palnika
Krótka żywotność materiałów eksploatacyjnych
Możliwe przyczyny obejmują:
Zanieczyszczone powietrze
Nieprawidłowa kombinacja prądu i dyszy
Nieprawidłowa wysokość przekłucia
Nadmierne piercing
Zużyta elektroda
Niespójne wymiary części
Sprawdzać:
Nie każdy problem wymiarowy jest spowodowany palnikiem.
PM80 Materiały eksploatacyjne dla dystrybutorów i dostaw na rynek wtórny
Profesjonalny program obsługi posprzedażnej PM80 może obejmować:
Publikowanie dokładnych numerów części i aktualnych zakresów pomaga dystrybutorom ograniczyć błędy związane z wymianą i usprawnić powtarzanie zakupów.
OEM PM80 CNC Produkcja palnika plazmowego przez INWELT
INWELT dostarcza maszynowe palniki plazmowe i komponenty zamienne profesjonalnym klientom B2B, w tym:
CNC producenci maszyn plazmowych
Producenci źródeł zasilania plazmowego
CNC integratorów systemów
Marki sprzętu do spawania i cięcia
Importerzy
Dystrybutorzy
Hurtownicy
Dostawcy przemysłowi
Firmy zajmujące się materiałami eksploatacyjnymi na rynku wtórnym
Konfiguracje OEM i ODM można opracować zgodnie z docelowym źródłem zasilania plazmy i interfejsem maszyny.
OEM i opcje marki prywatnej
Personalizacja może obejmować:
Marka klienta
Etykiety produktów
Konfiguracja palnika maszynowego
Przewody 5 m
Zintegrowane połączenie 1/4G
Oddzielne połączenie 1/4G
Adapter centralny
Kabel koncentryczny
Konfiguracja obsługi kabli
Zestawy materiałów eksploatacyjnych
Opakowanie pod marką własną
Dokumentacja techniczna
Wymagania dotyczące kodów kreskowych i kartonu
W przypadku projektów OEM należy podać specyfikację źródła zasilania plazmy, układ złączy, sterownik CNC i szacunkową ilość zakupu.
Dlaczego warto zaopatrzyć się w palniki maszynowe PM80 firmy INWELT ?
Platforma PM80 łączy w sobie kompletne konfiguracje palnika CNC z systemem materiałów eksploatacyjnych dostosowanym do aktualnego zapotrzebowania.
Obecna rodzina produktów obejmuje:
Kompletne palniki maszynowe o długości 5 m
Zintegrowane i oddzielne połączenia 1/4G
Konfiguracje adaptera centralnego
Konfiguracje kabla koncentrycznego
Końcówki tnące 40–100 A
Końcówka żłobiąca 100A
Elektroda uderzająca w tył
Dyfuzor gazowy
Głowica palnika maszynowego
Wiele zespołów kabli
5-pinowy adapter centralny
Dla producentów sprzętu, dystrybutorów i importerów zaopatrzenie się w kompletny palnik i komponenty z rynku wtórnego od jednego dostawcy może uprościć zakupy i wsparcie serwisowe.
Często zadawane pytania dotyczące palnika plazmowego PM80 CNC
Jakie natężenie prądu wynosi INWELT PM80 ?
PM80 należy ustawić jako 100A CNC / zmechanizowany palnik do cięcia plazmowego.
Jaki jest cykl pracy PM80 ?
Obecna platforma produktów wykorzystuje cykl pracy wynoszący 60%..
Czy PM80 używa zapłonu HF ?
Tak. Architektura materiałów eksploatacyjnych PM80 i palnika maszynowego jest spójna z systemem ataku wstecznego HF.
Czy PM80 to palnik ręczny czy maszynowy?
PM80 to CNC / zmechanizowany palnik maszynowy.
Jakie rozmiary końcówek tnących są dostępne?
Obecna rodzina narzędzi tnących obejmuje:
Ř1,0 mm / 40–50A
Ř1,1 mm / 50–60A
Ř1,2 mm / 60–70 A
Ř1,3 mm / 70–80A
Która końcówka jest używana przy 100A?
Obecna standardowa końcówka o dużej wydajności to:
IJWV1681-13 / 51311.13 – Ø1,3 mm / 70–80A / Uderzenie w tył
Z jakiej elektrody korzysta PM80 ?
Elektroda prądowa to:
IJWC1670 / 52558
Z jakiego dyfuzora korzysta PM80 ?
Obecny dyfuzor to:
IJWG1676/60027
Z jakiej głowicy palnika maszynowego korzysta PM80 ?
Obecna głowica maszyny to:
IJWA0632
Jakie długości przewodów są dostępne?
Obecna rodzina palników maszynowych obejmuje:
Jakie opcje złączy są dostępne?
Dostępne konfiguracje obejmują:
Czy PM80 można używać z dowolną przecinarką plazmową 100A?
NIE.
Architektura początkowa, układ łuku pilotującego, złącze, okablowanie sterujące i wymagania dotyczące gazu również muszą być zgodne.
Czy PM80 obsługuje kontrolę wysokości palnika?
Można go zintegrować z systemami CNC przy użyciu kompatybilnego sprzętu do kontroli wysokości palnika.
Dokładna konfiguracja THC zależy od źródła zasilania plazmy i kontrolera CNC .
Czy PM80 może ciąć stal nierdzewną?
Tak, pod warunkiem zastosowania kompatybilnego systemu cięcia plazmowego i odpowiednich parametrów pracy.
Czy PM80 może ciąć aluminium?
Tak.
Aluminium przewodzi prąd elektryczny i można je ciąć plazmą za pomocą odpowiedniego systemu plazmowego.
Jak grubo może ciąć PM80 ?
Nie ma uniwersalnej grubości cięcia, którą wyznacza sam palnik.
Skorzystaj ze zweryfikowanych danych dotyczących zalecanych, maksymalnych i odcięć z całego systemu cięcia plazmowego.
Czy PM80 można używać do żłobienia?
Obecna rodzina materiałów eksploatacyjnych obejmuje końcówkę do żłobienia 80 A i powiązane elementy czołowe.
Źródło zasilania plazmy i proces maszynowy również muszą umożliwiać żłobienie.
Czy INWELT oferuje latarki OEM PM80 CNC ?
Tak.
OEM/ODM Konfiguracje marek własnych, kabli, złączy i zestawów materiałów eksploatacyjnych są dostępne dla wykwalifikowanych producentów sprzętu, integratorów systemów, dystrybutorów i importerów.
Poproś o wycenę dla INWELT PM80 Uchwyt do cięcia plazmowego CNC
Aby szybciej potwierdzić kompatybilność, podaj:
Producent i model źródła zasilania plazmy
Znamionowy prąd wyjściowy
Istniejący model palnika
Typ układu rozruchowego
kontroler CNC
Zdjęcia głównych złączy
Fotografie interfejsu sterującego
Wymagana długość przewodu
Wymagany prąd cięcia
Wymagania dotyczące cięcia lub żłobienia
Wymagania dotyczące materiałów eksploatacyjnych
Szacowana ilość zakupu
INWELT lub branding pod marką własną
INWELT może następnie potwierdzić odpowiednią konfigurację palnika maszynowego PM80 , kabla, złącza i materiałów eksploatacyjnych dla Twojego systemu cięcia plazmowego CNC .
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių