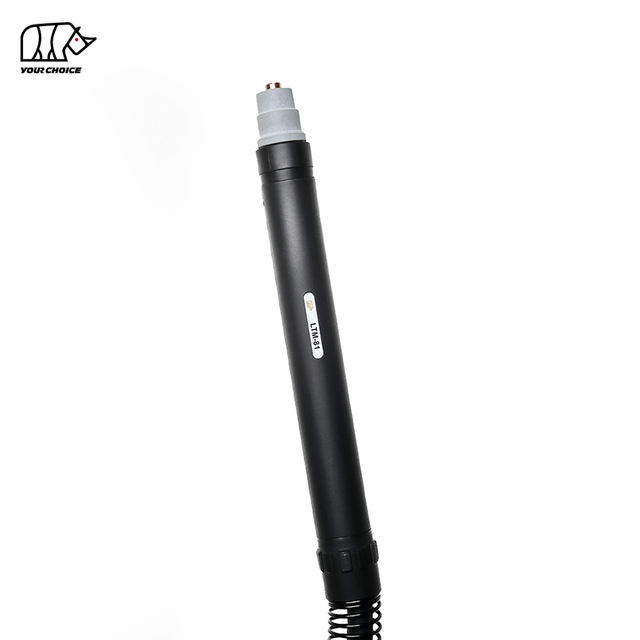
Lanterna de tăiere cu plasmă CNC HF 140A pentru tăiere mecanizată
INWELT LTM141 este o pistoletă CNC de tăiere cu plasmă mecanizată și răcită cu aer , concepută pentru mesele de tăiere automate de curent ridicat, sistemele de tăiere a profilurilor și mașinile industriale de tăiat cu plasmă.
LTM141 este evaluat la 140A cu un ciclu de lucru de 60% și utilizează un sistem de pornire a arcului de înaltă frecvență (HF).
Configurația tehnică actuală INWELT include:
curent nominal 140A
60% ciclu de lucru
Funcționare cu aer comprimat
Pornirea arcului HF
Aproximativ. Presiune de lucru 4,5–5,0 bar
Aproximativ. Debit de aer 220 l/min
Aproximativ. Post-flux recomandat de 140 de secunde
Cablu standard pentru lanterna de 6 m
Configurații de 12 m disponibile
CNC / operare mecanizata
Sunt disponibile mai multe opțiuni de conectare în spate, inclusiv:
1/4G
3/8G
M14×1
M16×1,5
Adaptor central
LTM141 ar trebui să fie poziționat în mod specific ca o mașină/lanterna de tăiere cu plasmă CNC , separat de lanterna portabilă cu plasmă LT141.
INWELT LTM141 Specificații tehnice
| Specificații |
INWELT LTM141 |
| Tip de produs |
Torță de tăiere cu plasmă CNC / Mecanizat |
| Model |
LTM141 |
| Marca |
INWELT |
| Curent nominal |
140 A |
| Ciclul de funcționare |
60% |
| Răcire |
Aer |
| Gaz de proces |
Aer comprimat |
| Pornirea arcului |
HF |
| Presiunea gazului |
Aproximativ. 4,5–5,0 bar |
| Fluxul de gaz |
Aproximativ. 220 l/min |
| Post-flux recomandat |
Aproximativ. 140 de secunde |
| Lungime standard de plumb |
6 m |
| Lungimea cablului opțional |
12 m |
| Operațiunea |
CNC / Mecanizat |
| Opțiuni conector |
1/4G / 3/8G / M14×1 / M16×1.5 / Adaptor central |
| Familie standard de sfaturi |
Ø1,1 / Ø1,4 / Ø1,7 / Ø1,9 mm |
| Sfaturi extinse |
Disponibil |
| Consumabile de tăiat |
Disponibil |
| OEM/ODM |
Disponibil |
| Etichetă privată |
Disponibil |
Înainte de a comanda, confirmați sursa de alimentare cu plasmă, curentul nominal, arhitectura de pornire HF, circuitul cu arc pilot, conectorul din spate, interfața de control și cerințele sistemului CNC.
LTM141 vs. LT141: Lanterna de mașină vs. Lanterna de mână
LTM141 și LT141 aparțin aceleiași familii mai largi de lanterne cu plasmă, dar ar trebui tratate ca două produse complete separate de lanternă.
| Caracteristica |
LTM141 |
LT141 |
| Operațiunea |
CNC / Mecanizat |
Manual / portabil |
| Geometria Tortei |
Lanterna dreptă pentru mașină |
Lanterna de mână înclinată |
| Porniți controlul |
Mașină controlată |
Declanșatorul operatorului |
| Montare |
Suport CNC fix |
De mână |
| Înălțimea torței |
Controlat CNC/THC |
Controlat de operator |
| Aplicație primară |
Tăiere automată |
Tăiere manuală |
Unele consumabile pot aparține aceleiași familii mai largi de consumabile LT141.
Cu toate acestea, capetele pistoletului de mașină, capetele pistoletului manual, mânerele, tuburile de poziționare și ansamblurile de cabluri nu trebuie tratate automat ca interschimbabile.
Pentru link-urile interne ale site-urilor web, utilizați ancore descriptive, cum ar fi:
Lanterna de tăiere cu plasmă CNC LTM141
şi
Lanterna manuală de tăiere cu plasmă LT141
mai degrabă decât să le prezinte pe ambele pur și simplu ca LT141.
De ce să folosiți o lanternă de mașină dedicată de 140 A pentru tăierea cu plasmă CNC?
Un sistem cu plasmă CNC de 140A necesită o lanternă proiectată pentru montare stabilă, geometrie de tăiere repetabilă și funcționare cu curent ridicat.
Geometrie mașină-torță dreaptă
Configurația mașinii LTM141 poate fi instalată pe o axă Z CNC fixă sau pe un suport pentru lanternă.
Instalarea corectă ajută la menținerea:
Perpendicularitatea torței
Poziție de perforare repetabilă
Înălțimea de tăiere constantă
Lățimea de tăiere stabilă
Dimensiuni repetabile ale piesei
Direcția de tăiere previzibilă
Tăiere controlată de mașină
Spre deosebire de o lanternă portabilă, LTM141 este controlată prin sursa de alimentare cu plasmă și sistemul CNC.
Un ciclu tipic de tăiere include:
Poziționarea torței
Detectarea înălțimii inițiale
Pornire cu plasmă
Piercing
Mișcare de tăiere
Reglarea înălțimii torței
Oprirea arcului
Platformă de tăiere 140A
LTM141 oferă o platformă mecanizată cu curent mai mare pentru aplicații industriale de tăiere.
Curentul real de funcționare trebuie selectat în funcție de material, grosime, consumabile și diagrama de tăiere verificată a sistemului complet de plasmă.
Cum funcționează sistemul de tăiere cu plasmă LTM141 HF
LTM141 funcționează ca parte a unui sistem complet mecanizat de tăiere cu plasmă, constând din:
Sursa de alimentare cu plasma
Lanterna de mașină LTM141
Controler CNC
Alimentare cu aer comprimat
Masa de taiere
Conexiune de lucru
Sistem opțional de control al înălțimii lanternei
Aerul comprimat intră în lanterna și curge prin capul pistoletului, tubul de aer, difuzorul, electrodul și duza de tăiere.
Energia electrică ionizează gazul și produce un arc de plasmă la temperatură înaltă.
Duza constrânge fluxul de plasmă într-un jet concentrat care topește materialul conductor de electricitate, în timp ce gazul de mare viteză îndepărtează metalul topit din tăietură.
Cum funcționează pornirea arcului HF pe LTM141
LTM141 folosește un sistem de pornire a arcului de înaltă frecvență.
Aprinderea HF folosește un semnal electric de înaltă frecvență pentru a ajuta la stabilirea arcului de plasmă inițial.
Prin urmare, sursa de energie cu plasmă trebuie să suporte o arhitectură torță HF compatibilă.
Lanternele cu plasmă HF, non-HF și cu lovire în spate nu ar trebui considerate interschimbabile doar pentru că au valori nominale de curent similare.
Considerații de instalare HF pentru sisteme CNC
Deoarece pornirea HF generează energie electrică de înaltă frecvență, instalarea CNC ar trebui să urmeze recomandările producătorului sursei de energie cu plasmă pentru:
Nu presupuneți că fiecare controler CNC poate fi conectat direct la un sistem cu plasmă HF fără a lua în considerare arhitectura electrică completă.
LTM141 Configurații complete ale lanternei pentru mașini
Familia actuală de produse INWELT include mai multe ansambluri mașină-torță LTM141 de 6 m și 12 m.
6 m Configurații
| cod INWELT |
Configurație |
| IJWU0614 |
LTM141 / 6 m / 1/4G |
| IJWU0616 |
LTM141 / 6 m / 3/8G |
| IJWU0619 |
LTM141 / 6 m / M14×1 |
| IJWU0606 |
LTM141 / 6 m / M16×1,5 |
| IJWU0608 |
LTM141 / 6 m / Adaptor central |
12 m Configurații
| INWELT Cod |
Configurație |
| IJWU0612 |
LTM141 / 12 m / 1/4G |
| IJWU0615 |
LTM141 / 12 m / 3/8G |
| IJWU0610 |
LTM141 / 12 m / M14×1 |
| IJWU0609 |
LTM141 / 12 m / M16×1,5 |
| IJWU0602 |
LTM141 / 12 m / Adaptor Central |
Aceste configurații complete de lanternă ar trebui să fie afișate în mod vizibil, deoarece tipul de conexiune și lungimea cablului sunt criterii importante de achiziție pentru pistoletele de înlocuire și OEM CNC.
LTM141 Cap de lanternă pentru mașină
Capul pistoletului dedicat pentru mașină INWELT este:
Cod INWELT: IJWA0618
Descriere:
LTM141 Cap torță cu plasmă pentru mașină
Această componentă specifică mașinii ar trebui să fie una dintre piesele de schimb principale prezentate pe pagina LTM141.
Capul pistoletului manual LT141 trebuie mutat pe pagina produsului portabil LT141 sau etichetat clar ca o componentă a pistoletului manual aferent.
LTM141 Tub de poziționare din fibră de sticlă
Sistemul mașină-torță include:
Cod INWELT: IJHW0024
Referință: W0300144
Descriere:
Tub de poziționare din fibră de sticlă / LTM
Acest tub de poziționare face parte din corpul drept al mașinii-lanterna și este relevant pentru montarea CNC.
Pentru producătorii de echipamente și integratorii de sisteme, tubul de poziționare trebuie afișat împreună cu capul pistoletului mașinii și dimensiunile de montare.
Adăugați un desen cu dimensiunile mașinii-lanterna LTM141
O lanternă de mașină CNC ar trebui să ofere dimensiunile fizice de instalare.
INWELT ar trebui să adauge un desen tehnic care să arate:
Diametrul corpului torței
Lungimea totală a lanternei
Sectiune de prindere utilizabila
Distanța de la duză la clemă
Poziția de ieșire a cablului
Distanța minimă de montare
Nu copiați dimensiunile concurenței.
Măsurați producția reală LTM141 și publicați date dimensionale primare.
Acest tip de informații tehnice este deosebit de util pentru:
Producători de mașini cu plasmă CNC
Integrarea axei Z
Proiecte de modernizare
Alegerea suportului torței
Proiectare automată a celulei de tăiere
Vârfuri de tăiere standard LTM141 în funcție de intervalul de curent
Platforma mai largă de consumabile LT141/LTM141 include mai multe diametre standard ale vârfurilor de tăiere.
Codurile INWELT actuale includ:
Vârf de tăiere Ø1,1 mm
Cod INWELT: IJWV0617-11
Referință: PD0101-11
Vârf de tăiere Ø1,4 mm
Cod INWELT: IJWV0617-14
Referință: PD0101-14
Vârf de tăiere Ø1,7 mm
Cod INWELT: IJWV0617-17
Referință: PD0101-17
Vârf de tăiere Ø1,9 mm
Cod INWELT: IJWV0617-19
Referință: PD0101-19
Sistemele de pistolete de tip A141 comparabile utilizează în mod obișnuit diametre diferite de duză pentru diferite game de curent.
INWELT ar trebui să-și verifice propria mapare amperaj-duză înainte de a publica relația actuală ca autoritară.
Ce vârf de tăiere ar trebui folosit la 140A?
Familia de consumabile LT141/LTM141 include vârfuri de tăiere Ø1,1, Ø1,4, Ø1,7 și Ø1,9 mm.
Sistemele Industry A141 folosesc în mod obișnuit cea mai mare duză standard din acest grup în apropierea domeniului de operare superior de 140A.
Cu toate acestea, INWELT ar trebui să bazeze specificația finală pe propriile sale date de inginerie și teste de tăiere.
Cel mai puternic tabel final de consumabile ar conține:
| Cod INWELT |
Diametru vârful |
curent verificat |
electrodului |
difuzorului |
Procesul |
| IJWV0617-11 |
Ø1,1 mm |
Verifica |
Partea potrivită |
Partea potrivită |
Tăiere standard |
| IJWV0617-14 |
Ø1,4 mm |
Verifica |
Partea potrivită |
Partea potrivită |
Tăiere standard |
| IJWV0617-17 |
Ø1,7 mm |
Verifica |
Partea potrivită |
Partea potrivită |
Tăiere standard |
| IJWV0617-19 |
Ø1,9 mm |
Verifica |
Partea potrivită |
Partea potrivită |
Tăiere standard |
Odată confirmat, utilizați aceeași mapare în mod constant în:
LTM141 Vârfuri de tăiere extinse
Familia de produse include mai multe vârfuri de tăiere extinse.
Vârf extins Ø1,4 mm
Cod INWELT: IJWV0673-14
Referință: PD0117-14
Vârf extins Ø1,7 mm
Cod INWELT: IJWV0673-17
Referință: PD0117-17
Vârf extins Ø1,9 mm
Cod INWELT: IJWV0673-19
Referință: PD0117-19
Familia mai largă conține și:
IJWV0677 / PD0111 – Vârf extins / 50A
Consumabilele extinse oferă o rază suplimentară acolo unde vârfurile de lungime standard nu pot accesa cu ușurință locația de tăiere.
Pentru aplicațiile CNC, schimbarea lungimii vârfului modifică și geometria frontală a pistoletului.
Prin urmare, înălțimea de tăiere și stiva completă de consumabile trebuie verificate înainte de a utiliza consumabile extinse.
Electrod cu plasmă standard LTM141
Electrodul standard este:
Cod INWELT: IJWC0617
Referință: PR0101
Electrodul transferă energie electrică prin lanternă și se uzează treptat în timpul tăierii cu plasmă.
Înlocuiți electrodul înainte ca eroziunea excesivă să provoace:
Pentru producția automată, uzura electrodului trebuie monitorizată în mod regulat, deoarece perforarea repetată poate scurta durata de viață a consumabilelor.
Electrod extins LTM141
Familia actuală include:
Cod INWELT: IJWC0672
Referință: PR0116
Aceasta este configurația cu electrod extins utilizată cu consumabilele extinse corespunzătoare.
Pagina live actuală etichetează această componentă drept „Plasma LT101”, care ar trebui corectată dacă piesa este partajată oficial cu familia LT101–151.
Utilizați o descriere a familiei de produse care se potrivește cu datele ERP/BOM reale.
Difuzor standard LTM141
Difuzorul standard actual este:
Cod INWELT: IJWG0617
Referință: PE0101
Difuzorul controlează distribuția gazului de proces în jurul electrodului și vârfului de tăiere.
Fluxul stabil de gaz ajută la menținerea:
Înlocuiți difuzorul dacă este fisurat, deformat, ars sau puternic contaminat.
Verificați difuzorul extins înainte de publicare
Pagina live actuală listează:
IJWG0619 / PE0103
dar îl descrie astfel:
Difuzor LT151
Deoarece aceeași familie mai largă de consumabile conține piese LT101–151, confirmați dacă acest difuzor este aprobat oficial pentru configurațiile de consumabile extinse LTM141.
Odată verificat, publicați-l ca:
Cod INWELT → Referință → Componentă → Modele torțe compatibile → Proces
mai degrabă decât să utilizeze o descriere ambiguă a unui singur model.
Tub de aer LTM141
Familia actuală de produse include:
Cod INWELT: IJAO0779
Descriere:
Tub de aer / LT141–151
Tubul de aer ajută la direcționarea gazului de proces prin capătul frontal al pistoletului.
Păstrați componenta curată și instalată corect.
Un tub de aer deteriorat sau poziționat incorect poate perturba fluxul de gaz și poate afecta negativ stabilitatea plasmei.
LTM141 Duză exterioară și componente de reținere
Familia actuală de produse include:
IJWT0618 / PC0102 – Duză exterioară / LT141
şi
IJWT0697 / PC0131 – Duză exterioară / LT141–151
Duza exterioară corectă ar trebui să se potrivească cu procesul de tăiere sau tăiere prin contact selectat.
Înlocuiți componentele front-end dacă arată:
Cracare
Daune arsuri
Deteriorarea firului
Contaminare puternică
Deformare semnificativă
LTM141 Accesorii pentru separare, tăiere prin contact și decupare
Familia mai largă LT141/LTM141 conține mai multe accesorii de poziționare frontală.
Piesele curente includ:
IJTN0079 / CV0013 – Distanțiere pentru tăiere
IJTN0070 / CV0014 – Distanțiere în patru puncte
IJTN0078 / CV0012 – Distanțiere cu două puncte
IJTN0077 / CV0011 – Arc distanțier
IJTN0095 / CV0039 – Scut de coroană în patru puncte cu izolator
IJTN0089 / CV0023 – Distanțiere contact-tăiere
Tăiere detașată
Accesoriile de separare ajută la menținerea unei distanțe controlate între duză și lucru.
Contact Cutting
Componentele de tăiere prin contact utilizează o geometrie frontală diferită.
Găsirea
Creșterea îndepărtează materialul fără a tăia complet piesa de prelucrat.
Utilizați stiva frontală corectă pentru fiecare proces în loc să amestecați părțile de tăiere, contact și tăiere.
LTM141 Gouging cu plasmă
Platforma mai largă de consumabile de tip A141 include un proces de tăiere dedicat.
Creșcarea poate fi folosită pentru:
Îndepărtarea sudurii
Îndepărtarea defectelor
Decuparea spatelui
Pregătirea comună
Lucrari de reparatii
Pentru o pagină CNC/torță de mașină, promovați tăierea numai atunci când:
Sursa de alimentare cu plasmă acceptă tăierea
Sunt instalate consumabile corecte pentru decupare
Sistemul automat susține mișcarea necesară a pistoletului
Nu utilizați un vârf de tăiere normal ca vârf de tăiere decât dacă acea configurație este aprobată în mod special.
Ansambluri de cabluri pentru mașină LTM141
Actualul sistem mașină-torță LTM141 include ansambluri dedicate de cabluri de mașină de 6 m.
Cablu mașină adaptor central
Cod INWELT: IJWO10316071-00
Descriere:
LTM141–151 / 16 mm² / 6 m / Adaptor central
Cablu mașină cu filet
Cod INWELT: IJWO10316077-00
Descriere:
LTM141–151 / 16 mm² / 6 m / Racord filetat
Aceste cabluri ale mașinii ar trebui să rămână în tabelul principal cu piese de schimb LTM141.
Cablurile manuale LT141 trebuie mutate pe pagina produsului portabil LT141 sau etichetate clar ca piese aferente pistolului manual.
Opțiuni adaptor conector LTM141
Sistemul mașină-torță LTM include mai multe adaptoare.
1/8G până la 1/4G
Cod INWELT: IJAU5698
1/8G până la 3/8G
Cod INWELT: IJAU5697
1/8G la M14×1
Cod INWELT: IJAU5699
1/8G la M16×1,5
Cod INWELT: IJAU5690
Aceste opțiuni de adaptor ajută la suportarea diferitelor interfețe cu surse de alimentare cu plasmă.
Un fir de potrivire singur nu confirmă compatibilitatea completă a lanternei.
Adaptor central LTM141 cu 5 pini
Familia de produse mai include:
Cod INWELT: IJAY0089
Referință: FY0023
Descriere:
Adaptor central pentru lanternă cu plasmă cu 5 pini
Înainte de instalare, verificați:
Funcții pin
Circuit pilot-arc
Semnal de pornire
Circuit de siguranță
Interfață gaz/curent
Numai potrivirea mecanică nu este suficientă.
Cum se verifică compatibilitatea dispozitivului de tăiere cu plasmă CNC LTM141
Nu selectați LTM141 doar pentru că dispozitivul de tăiere cu plasmă este evaluat la 140A.
Mai multe condiții trebuie să se potrivească.
Confirmați pornirea HF
Sursa de alimentare cu plasmă trebuie să suporte o lanternă HF.
Confirmați curentul nominal
LTM141 este evaluat la 140A.
Utilizați lanterna și consumabilele în limitele lor verificate.
Confirmați conectorul din spate
Configurațiile disponibile includ:
1/4G
3/8G
M14×1
M16×1,5
Adaptor central
Confirmați circuitul pilot-arc
Conexiunea pilot-arc trebuie să se potrivească cu sursa de alimentare cu plasmă.
Confirmați interfața de pornire CNC
Verificați cum se comportă sistemul cu plasmă:
Furnizați informații despre mașină înainte de a comanda
Pentru proiecte de înlocuire sau OEM, furnizați:
Producător de surse de energie cu plasmă
Model de mașină
Curent nominal de ieșire
Model de lanternă existent
Fotografii ale conectorului principal
Fotografii cu conectorul arcului pilot
Controler CNC
Lungimea de plumb necesară
Dimensiuni de montaj necesare
Acest lucru este mai fiabil decât publicarea unei liste universale de mărci de mașini compatibile.
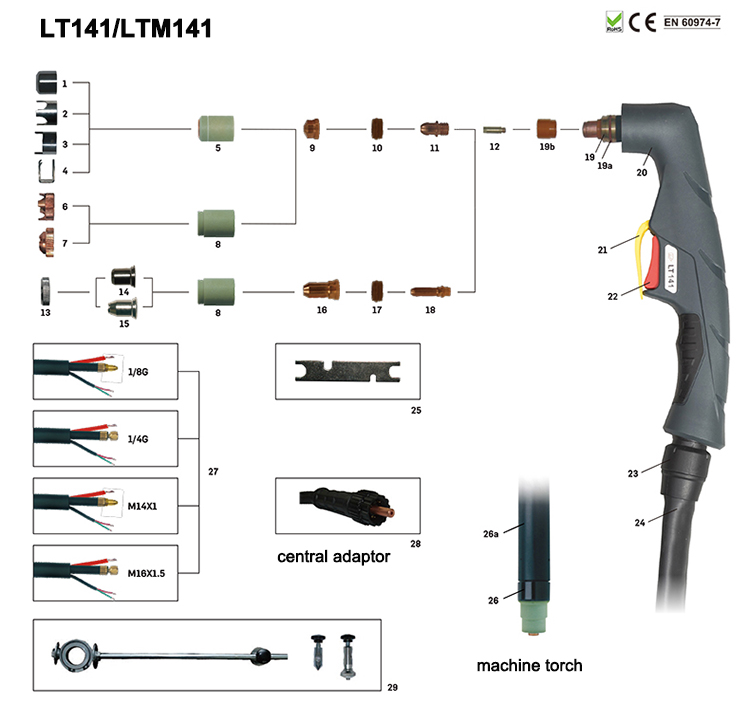
Detalii piese de schimb:
Lanterna de mașină
| Cod |
Ref. |
Descriere |
Cod |
Ref. |
Descriere |
| IJWU0614 |
Lanterna automată de tăiere cu plasmă LTM141/6m 1/4G |
IJWU0612 |
|
Lanterna automată de tăiere cu plasmă LTM141/12m 1/4G |
| IJWU0616 |
Lanterna automată de tăiere cu plasmă LTM141/6m 3/8G |
IJWU0615 |
|
Lanterna automată de tăiere cu plasmă LTM141/12m 3/8G |
| IJWU0619 |
PA0103 |
Lanterna automată de tăiere cu plasmă LTM141/6m M14×1 |
IJWU0610 |
PA0104 |
Lanterna automată de tăiere cu plasmă LTM141/12m M14×1 |
| IJWU0606 |
PA0145 |
Lanterna automată de tăiere cu plasmă LTM141/6m M16×1,5 |
IJWU0602 |
PA0146 |
Adaptor central LTM141/12m |
| IJWU0608 |
Adaptor central LTM141/6m |
IJWU0609 |
|
Lanterna automată de tăiere cu plasmă LTM141/12m M16×1,5 |
|
| Poziţie |
|
Cod |
Ref. |
Descriere |
| 1 |
|
IJTN0079 |
CV0013 |
Distanțiere de decupare/LT141-150 |
| 2 |
|
IJTN0070 |
CV0014 |
Distanțiere cu patru colțuri/LT100-150 |
| 3 |
|
IJTN0078 |
CV0012 |
Distanțiere cu două vârfuri/LT100-150 |
| 4 |
|
IJTN0077 |
CV0011 |
Arc distanțier LT100-150 |
| 5 |
|
IJWT0618 |
PC0102 |
Duza exterioară LT141 |
| 6 |
|
IJTN0095 |
CV0039 |
Coroană scut în patru puncte cu izolator/LT101-141 |
| 7 |
|
IJTN0089 |
CV0023 |
Distanțiere pentru tăiere prin contact/LT101-141 |
| 8 |
|
IJWT0697 |
PC0131 |
Duză exterioară LT141-151 |
| 9 |
|
|
|
Sfat |
| 9.1 |
|
IJWV0617-11 |
PD0101-11 |
Vârf Φ1.1mm/LT101-141 |
| 9.2 |
|
IJWV0617-14 |
PD0101-14 |
Vârf Φ1.4mm/LT101-141 |
| 9.3 |
|
IJWV0617-17 |
PD0101-17 |
Vârf Φ1.7mm/LT101-141 |
| 9.4 |
|
IJWV0617-19 |
PD0101-19 |
Vârf Φ1.9mm/LT101-141 |
| 10 |
|
IJWG0617 |
PE0101 |
Difuzor LT101-141 |
| 11 |
|
IJWC0617 |
PR0101 |
Electrod Plasma LT101-141 |
| 12 |
|
IJAO0779 |
|
Tub de aer/LT141-151 |
| 13 |
|
IJTN0000 |
|
Piuliță de blocare |
| 14 |
|
IJTN0014 |
CV0008 |
Accesoriu de tăiere prin contact/LT100-151 |
| 15 |
|
IJTN0015 |
CV0009 |
Accesoriu de tăiere cu contact lung/LT100-151 |
| 16 |
|
|
|
Sfat |
| 16.1 |
|
IJWV0673-14 |
PD0117-14 |
Vârf extins Φ1.4mm/LT101-151 |
| 16.2 |
|
IJWV0673-17 |
PD0117-17 |
Vârf extins Φ1.7mm/LT101-151 |
| 16.3 |
|
IJWV0673-19 |
PD0117-19 |
Vârf extins Φ1.9mm/LT101-151 |
| 16.4 |
|
IJWV0677 |
PD0111 |
Vârf extins 50A/LT101-151 |
| 17 |
|
IJWG0619 |
PE0103 |
Difuzor LT151 |
| 18 |
|
IJWC0672 |
PR0116 |
Electrod extins Plasma LT101 |
| 19 |
|
IJWA0666 |
|
Cap lanternă cu plasmă LT141 |
| 19a |
|
IJGU0697 |
EA0131 |
'O'ring Φ18,77x1,78m minsilicon |
| 19b |
|
IJWG9018 |
|
Frontin sulator/LT141-151 |
| 20 |
|
IJHW0046 |
|
Manual de mâner cu plasmă/Seria AS/Roșu |
| 21 |
|
IJIK0733 |
|
Piesa de protectie/Plasma/Galben |
| 22 |
|
IJIR0081 |
185.0031 |
Trigger |
| 23 |
|
IJIK0805 |
|
Imbinare/mare/tip nou |
| 24 |
|
|
|
Ansamblu cablu |
| 24.1 |
|
IJWO00316071-00 |
|
Ansamblu cablu/Adaptor central LT141-151/16MQ/6M |
| 24.2 |
|
IJWO00316077-00 |
|
Ansamblu cablu/LT141-151/16MQ/6MATT.1/8G |
| 24.3 |
|
IJWO10316071-00 |
|
Ansamblu cablu/Adaptor LTM141-151/16MQ/6Mcenter |
| 24.4 |
|
IJWO10316077-00 |
|
Ansamblu cablu/LTM141-151/16MQ/6MATT.1/8G |
| 24.5 |
|
IJWO0600 |
|
Ansamblu cablu Adaptor central LT141-1516M |
| 25 |
|
IJDH6017 |
|
Cheie pentru plasma |
| 26 |
|
IJWA0618 |
|
Cap lanternă cu plasmă LTM141 |
| 26a |
|
IJHW0024 |
W0300144 |
Tub de poziție din fibră de sticlă/LTM |
| 27 |
|
|
|
Ansamblu cablu LTM |
| 27.1 |
|
IJAU5698 |
|
Adaptor de conectare 1/8G-1/4G |
| 27.2 |
|
IJAU5697 |
|
Adaptor de conectare 1/8G-3/8G |
| 27.3 |
|
IJAU5699 |
|
Adaptor de conectare 1/8G-M14×1 |
| 27.4 |
|
IJAU5690 |
|
Adaptor de conectare 1/8G-M16×1,5 |
| 28 IJAY0089 FY0023 Adaptor central lateral torță Plasma 5pini |
| 29 IJTN0088 CV0022 Accesoriu pentru tăiere circulară/LT100-151 |
Controlul înălțimii pistoletului LTM141 și CNC
Un sistem cu plasmă CNC poate utiliza controlul automat al înălțimii pistoletului pentru a menține distanța corectă de tăiere.
Sistemele posibile includ:
Arc-tensiune THC
După ce arcul de plasmă este stabilit, un THC compatibil poate utiliza tensiunea arcului ca parte a menținerii înălțimii de tăiere programate.
Tensiunea corectă depinde de:
Integrare HF și THC
Deoarece LTM141 folosește aprindere HF, constructorul mașinii ar trebui să respecte cerințele producătorului sursei de alimentare cu plasmă de împământare și de rutare a cablurilor.
Nu publicați setările de cablare universală THC sau de tensiune fără date verificate la nivel de sistem.
Înălțimea de perforare vs. Înălțimea de tăiere
Tăierea cu plasmă mecanizată utilizează în mod normal înălțimi diferite pentru perforare și tăiere continuă.
Înălțime de piercing
Metalul topit este expulzat în sus în timp ce arcul pătrunde inițial în placă.
Înălțimea corectă de perforare ajută la reducerea daunelor de metal topit la consumabilele frontale.
Înălțimea de tăiere
După ce perforarea este completă, lanterna se deplasează la înălțimea de tăiere programată.
Înălțimea de tăiere incorectă poate cauza:
Utilizați parametri verificați din sistemul complet de plasmă.
Cât de gros poate tăia LTM141?
Lanterna în sine nu determină o grosime maximă universală de tăiere.
Capacitatea reală de tăiere depinde de:
Sursa de alimentare cu plasma
Putere de intrare
Material
Curentul real
Diametrul vârfului de tăiere
Presiunea aerului
Flux de aer
Viteza de deplasare
Înălțimea perforației
Înălțimea de tăiere
Stare consumabil
Calitate de margine necesară
Specificațiile profesionale ale plasmei ar trebui să facă distincția între:
Capacitate de tăiere recomandată
Grosimea materialului care poate fi prelucrat productiv cu viteză adecvată și calitatea muchiei.
Capacitate maximă de tăiere
Material mai gros care poate fi totuși tăiat la viteză redusă.
Capacitatea de retragere
Grosimea maximă a materialului care poate fi separată, de obicei cu o calitate inferioară a marginilor.
Prin urmare, cifrele specifice ale grosimii LTM141 ar trebui publicate numai atunci când sunt susținute de un test de tăiere cu sistem complet INWELT.
Construiți o diagramă de tăiere CNC INWELT LTM141
O diagramă de tăiere primară ar fi unul dintre cele mai puternice active tehnice și GEO pentru această pagină.
Câmpurile recomandate includ: Datele
| parametrilor |
de publicat |
| Material |
Oțel moale / Oțel inoxidabil / Aluminiu |
| Grosime |
Grosimea testată |
| Actual |
Curent efectiv testat |
| Cod pont |
Numărul piesei INWELT |
| Diametrul vârfului |
mm |
| Presiunea aerului |
bar |
| Flux de aer |
L/min |
| Viteza de deplasare |
mm/min |
| Înălțimea Pierce |
mm |
| Pierce Delay |
secunde |
| Înălțimea de tăiere |
mm |
| Lățimea tăieturii |
mm |
| Rezultat tăiat |
Recomandat/Maxim/Indemnizație |
Utilizați datele INWELT măsurate în loc să copiați parametrii de tăiere concurenți.
Alimentare cu aer recomandată pentru LTM141
Actuala specificație INWELT LTM141 utilizează aer comprimat.
Datele de operare recomandate includ:
Gaz de proces: aer comprimat
Presiunea gazului: aprox. 4,5–5,0 bar
Debit de gaz: aprox. 220 l/min
Post-flux recomandat: Aprox. 140 de secunde
Utilizați aer comprimat curat și uscat
Umiditatea, uleiul de compresor și particulele pot afecta negativ:
Folosiți filtrarea adecvată și separarea umidității.
Verificați presiunea în timpul fluxului de gaz
Presiunea statică poate diferi de presiunea reală de funcționare.
Filtrele, regulatoarele, fitingurile și furtunurile lungi pot crea pierderi de presiune.
Setați alimentarea cu aer conform procedurii de operare a sistemului complet de tăiere cu plasmă.
Ce materiale poate tăia LTM141?
Când este conectat la un sistem de plasmă compatibil, LTM141 poate procesa materiale conductoare electric, inclusiv:
Oțel moale
Oțel carbon
Oţel inoxidabil
Aluminiu
Cupru
Alamă
Otel galvanizat
Viteza reală de tăiere, calitatea muchiei și grosimea practică depind de sistemul complet cu plasmă.
Aplicații tipice pentru lanterna CNC LTM141
LTM141 este potrivit pentru aplicații de tăiere automată cu plasmă cu curent mai mare, inclusiv:
Mese de tăiere cu plasmă CNC
Tăiere automată a profilului
Fabricare din oțel structural
Fabricarea de mașini grele
Utilaje de constructii
Utilaje agricole
Fabricare camioane si remorci
Componente feroviare
Constructii navale
Sisteme de prelucrare a plăcilor
Celule de producție industrială
Fabricare din metale grele
Selecția finală a lanternei ar trebui să se bazeze întotdeauna pe sursa de alimentare cu plasmă și pe interfața mașinii, mai degrabă decât pe numele aplicației.
LTM141 Întreținere pentru producția CNC
Condiția constantă a consumabilelor este esențială în producția automată, deoarece o componentă uzată poate afecta fiecare parte repetată.
Inspectați electrodul
Monitorizați electrodul pentru uzură excesivă.
Înlocuiți-l înainte ca eroziunea severă să provoace o pornire proastă sau să deterioreze duza.
Inspectați vârful de tăiere
Verificați pentru:
Inspectați difuzorul
Păstrați conductele de gaz curate.
Înlocuiți componentele crăpate sau deteriorate de căldură.
Inspectați tubul de aer
Asigurați-vă că tubul de aer este instalat corect și fără deteriorare.
Inspectați capul pistoletului mașinii
Verifica:
Fire
Suprafețe de etanșare
Starea inelului O
Daune termice
Scurgeri de gaze
Inspectați cablul torței
Asigurați-vă că mișcarea CNC nu:
Catalogul nostru:
 CATALOG PENTRU PLASMA INWELT.pdf
Probleme comune de tăiere CNC LTM141
Pornire dificilă a arcului HF
Verifica:
Starea electrodului
Vârf de tăiere
circuit HF
Presiunea aerului
Conexiune de lucru
Conector torță
Teșire excesivă
Verifica:
Zgură grea
Verifica:
Viteza de taiere
Curentul de tăiere
Grosimea materialului
Fluxul de gaz
Înălțimea de tăiere
Durată scurtă de viață a consumabilelor
Cauzele posibile includ:
Dimensiuni inconsecvente ale piesei
Inspecta:
Montare torță
Înălțimea de tăiere
Reactie CNC
Compensarea tăieturii
Stare consumabil
Viteza de taiere
Nu toate problemele dimensionale sunt cauzate de lanterna cu plasmă.
LTM141 Consumabile pentru distribuitor și aprovizionare aftermarket
Un program profesional LTM141 aftermarket poate include:
Vârfuri de tăiere standard
Vârfuri de tăiere extinse
Sfaturi de decupare
Electrozi standard
Electrozi extinsi
Difuzoare standard
Difuzoare extinse
Tuburi de aer
Duze exterioare
Componente de tăiere prin contact
Ghiduri de separare
Capete de lanternă de mașină
Inele O
Tuburi de pozitionare din fibra de sticla
Ansambluri de cabluri pentru mașini
Adaptoare conector
Adaptoare centrale
Publicarea numerelor exacte de piesă INWELT ajută la reducerea erorilor de înlocuire și facilitează achizițiile repetate pentru distribuitori și producătorii de echipamente CNC.
Producție OEM LTM141 CNC cu plasmă de către INWELT
INWELT furnizează pistolețe de tăiere cu plasmă și componente de schimb clienților profesioniști B2B, inclusiv:
Producători de mașini cu plasmă CNC
Producători de surse de energie cu plasmă
Integratori de sisteme CNC
Marci de echipamente de sudura si taiere
Importatori
Distribuitori
Angrosisti
Furnizori industriali
Companii de consumabile aftermarket
Configurațiile OEM și ODM pot fi dezvoltate în funcție de sistemul de plasmă țintă și interfața mașinii.
Opțiuni OEM și etichete private
Personalizarea poate include:
Brandingul clientului
Etichetele produselor
Configurație mașină-torță
Cabluri lanterna de 6 m sau 12 m
Conexiune 1/4G
Conexiune 3/8G
Conexiune M14×1
Conexiune M16×1,5
Adaptor central
Ansambluri de cabluri
Truse consumabile
Ambalaj cu etichetă privată
Documentatie tehnica
Cerințe pentru coduri de bare și carton
Pentru proiectele OEM, furnizați specificația sursei de alimentare cu plasmă, controlerul CNC, cerințele pentru conectori, dimensiunile de montare și cantitatea estimată de achiziție.
De ce sursa torțe de mașină LTM141 de la INWELT?
Platforma LTM141 combină configurații complete de mașină-torță cu un consumabil detaliat și un sistem de conectare.
Familia actuală de produse include:
Configurații multiple de 6 m mașină-lanternă
Configurații multiple de 12 m mașină-lanternă
Varfuri standard Ø1,1 / Ø1,4 / Ø1,7 / Ø1,9 mm
Vârfuri de tăiere extinse
Electrod standard
Electrod extins
Difuzoare
Tub de aer
Duze exterioare
Accesorii de tăiere prin contact
Accesorii de decupare
Cap de lanternă pentru mașină dedicată
Tub de pozitionare din fibra de sticla
Ansambluri de cabluri pentru mașini
Adaptoare cu filet multiple
Adaptor central cu 5 pini
Pentru cumpărătorii profesioniști, aprovizionarea torței și a componentelor de înlocuire printr-un singur furnizor poate simplifica achizițiile, stocurile și suportul pieței de schimb.
Întrebări frecvente despre lanterna cu plasmă CNC LTM141
Ce amperaj are INWELT LTM141?
LTM141 este evaluat la 140A conform specificației tehnice actuale INWELT.
Care este ciclul de lucru LTM141?
Specificația actuală listează 60%.
Este LTM141 o lanternă de mână sau o lanternă de mașină?
LTM141 este o lanternă CNC/mecanizată.
LT141 aferent este versiunea manuală portabilă.
LTM141 folosește aprindere HF?
Da.
LTM141 folosește pornirea arcului de înaltă frecvență.
Ce gaz folosește LTM141?
Configurația actuală folosește aer comprimat.
Ce presiune a aerului necesită LTM141?
Aproximativ 4,5–5,0 bar.
Ce flux de aer necesită LTM141?
Specificația actuală INWELT listează aproximativ 220 L/min.
Ce timp post-flux este recomandat?
Aproximativ 140 de secunde conform specificației actuale INWELT.
Ce lungimi sunt disponibile?
Familia actuală de produse include:
Ce opțiuni de conector sunt disponibile?
Configurațiile actuale includ:
1/4G
3/8G
M14×1
M16×1,5
Adaptor central
Ce dimensiuni ale vârfurilor de tăiere sunt disponibile?
Familia actuală de consumabile include:
Ø1,1 mm
Ø1,4 mm
Ø1,7 mm
Ø1,9 mm
Sunt disponibile și vârfuri extinse de Ø1,4, Ø1,7 și Ø1,9 mm.
Ce vârf ar trebui folosit la 140A?
Familia mai largă de consumabile de tip A141 asociază în mod obișnuit Ø1,9 mm cu domeniul de curent superior.
INWELT ar trebui să-și confirme propria mapare verificată între amperaj și duză înainte de a publica această relație ca fiind autorizată.
Ce electrod folosește LTM141?
Electrodul standard este:
IJWC0617 / PR0101
Electrodul extins este:
IJWC0672 / PR0116
Ce cap de lanternă de mașină folosește LTM141?
Capul actual al mașinii INWELT este:
IJWA0618
Ce tub de poziționare folosește LTM141?
Lista actuală a familiei de produse:
IJHW0024 / W0300144 – Tub de poziționare din fibră de sticlă
Poate fi folosit LTM141 cu orice tăietor cu plasmă CNC de 140A?
Nu.
Sistemul de pornire HF, conectorul, circuitul cu arc pilot, interfața de control și arhitectura sursei de alimentare trebuie să se potrivească.
LTM141 acceptă controlul înălțimii lanternei?
Poate fi integrat în sisteme CNC folosind echipamente THC compatibile.
Configurația exactă a THC depinde de sursa de alimentare cu plasmă și de controlerul CNC.
Poate LTM141 să taie oțel inoxidabil?
Da, atunci când este utilizat cu o sursă de energie cu plasmă compatibilă și parametri de tăiere adecvați.
Poate LTM141 să taie aluminiu?
Da.
Aluminiul este conductor de electricitate și poate fi tăiat cu plasmă folosind un sistem de plasmă adecvat.
Cât de gros poate tăia LTM141?
Nu există o grosime universală determinată doar de lanternă.
Utilizați date verificate recomandate, maxime și de separare din sistemul complet de tăiere cu plasmă.
Poate fi folosit LTM141 pentru crestare?
Familia de consumabile aferentă include componente de tăiere.
Sursa de energie cu plasmă și procesul automat trebuie să suporte, de asemenea, tăierea.
Care este diferența dintre LTM141 și LT141?
LTM141 este configurația mașină/CNC.
LT141 este configurația manuală/de mână.
INWELT oferă lanterne pentru mașini OEM LTM141?
Da.
Configurațiile OEM/ODM, cu etichetă privată, conector, cablu și kit de consumabile sunt disponibile pentru producătorii calificați de echipamente CNC, integratori de sisteme, distribuitori și importatori.
Solicitați o cotație pentru lanterna de tăiat cu plasmă CNC INWELT LTM141
Pentru o confirmare mai rapidă a compatibilității, furnizați:
Producătorul și modelul sursei de alimentare cu plasmă
Curent nominal de ieșire
Model de lanternă existent
Metoda de pornire HF
Controler CNC
Fotografii ale conectorului principal
Conexiune pilot-arc
Lungimea necesară a pistolului
Dimensiuni de montaj necesare
Cerință de tăiere sau tăiere
Cerințe consumabile
Cantitatea estimată de achiziție
INWELT sau branding privat
INWELT poate confirma apoi configurația adecvată a pistoletului, conectorului, cablului și consumabilelor LTM141 pentru sistemul dumneavoastră de tăiere cu plasmă CNC.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių