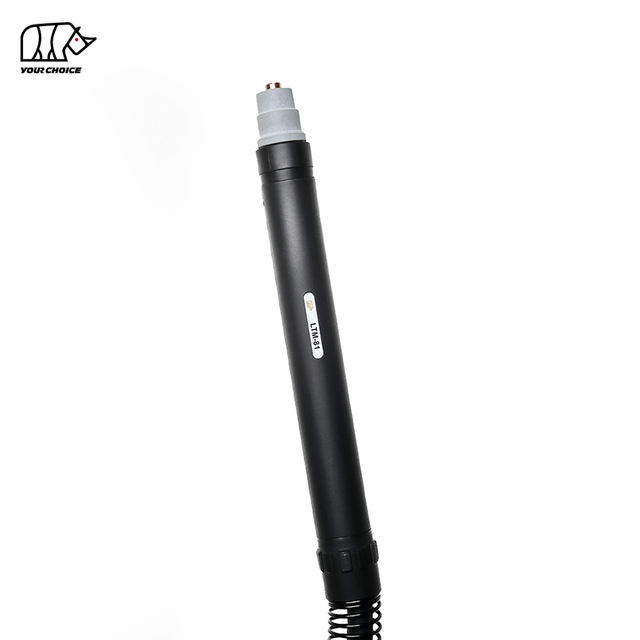
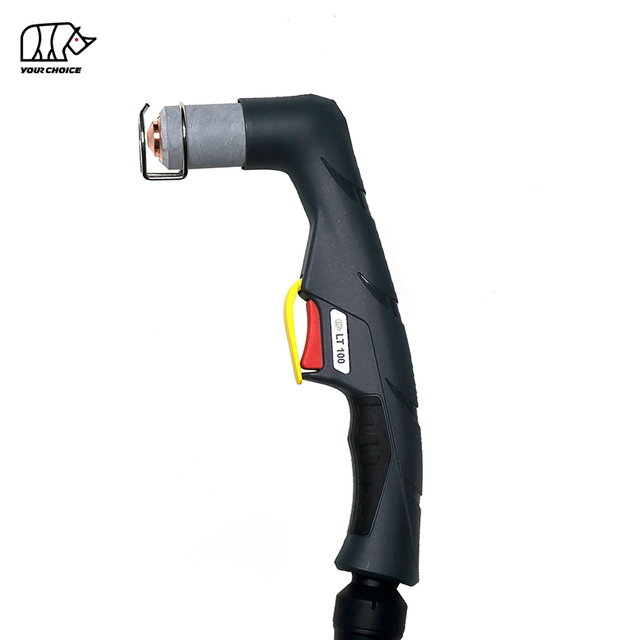
Mekanize Kesim için 140A HF CNC Plazma Kesim Meşalesi
INWELT LTM141, CNC ve mekanize plazma kesme torçudur . yüksek akımlı otomatik kesim masaları, profil kesme sistemleri ve endüstriyel plazma kesme makineleri için tasarlanmış, hava soğutmalı bir
LTM141 olarak derecelendirilmiştir , %60 görev döngüsüyle 140A ve yüksek frekanslı (HF) ark başlatma sistemi kullanır.
Mevcut INWELT teknik konfigürasyonu şunları içerir:
140A anma akımı
%60 görev döngüsü
Basınçlı hava işletimi
HF ark başlangıcı
Yaklaşık. 4,5–5,0 bar çalışma basıncı
Yaklaşık. 220 L/dak hava akışı
Yaklaşık. 140 saniyelik önerilen akış sonrası
Standart 6 m torç kablosu
12 m konfigürasyonlar mevcut
CNC / mekanize operasyon
Aşağıdakiler de dahil olmak üzere birden fazla arka bağlantı seçeneği mevcuttur:
1/4G
3/8G
M14×1
M16×1,5
Merkezi adaptör
LTM141, LT141 el tipi plazma torcundan ayrı olarak, özel olarak bir olarak konumlandırılmalıdır makine/CNC plazma kesme torçu .
INWELT LTM141 Teknik Özellikler
| Şartname |
INWELT LTM141 |
| Ürün Tipi |
CNC / Mekanize Plazma Kesim Torcu |
| Modeli |
LTM141 |
| Marka |
INWELT |
| Nominal Akım |
140A |
| Görev Döngüsü |
%60 |
| Soğutma |
Hava |
| Proses Gazı |
Basınçlı Hava |
| Ark Başlatma |
HF |
| Gaz Basıncı |
Yaklaşık. 4,5–5,0 bar |
| Gaz Akışı |
Yaklaşık. 220 L/dak |
| Önerilen Akış Sonrası |
Yaklaşık. 140 saniye |
| Standart Uç Uzunluğu |
6 m |
| İsteğe Bağlı Uç Uzunluğu |
12 m |
| Operasyon |
CNC / Mekanize |
| Bağlayıcı Seçenekleri |
1/4G / 3/8G / M14×1 / M16×1,5 / Merkezi Adaptör |
| Standart Uç Ailesi |
Ø1,1 / Ø1,4 / Ø1,7 / Ø1,9 mm |
| Genişletilmiş İpuçları |
Mevcut |
| Oluk Açma Sarf Malzemeleri |
Mevcut |
| OEM / ODM |
Mevcut |
| Özel Etiket |
Mevcut |
Sipariş vermeden önce plazma güç kaynağını, nominal akımı, HF başlatma mimarisini, pilot ark devresini, arka konnektörü, kontrol arayüzünü ve CNC sistem gereksinimlerini onaylayın.
LTM141 ve LT141: Makine Torcu ve El Torcu Karşılaştırması
LTM141 ve LT141 aynı daha geniş plazma torç ailesine aittir ancak iki ayrı komple torç ürünü olarak ele alınmalıdır.
| Özellik |
LTM141 |
LT141 |
| Operasyon |
CNC / Mekanize |
Manuel / Elde Taşınabilir |
| Meşale Geometrisi |
Düz makine meşalesi |
Açılı el feneri |
| Kontrolü Başlat |
Makine kontrollü |
Operatör tetikleyicisi |
| Montaj |
Sabit CNC tutucu |
Elde taşınan |
| Meşale Yüksekliği |
CNC / THC kontrollü |
Operatör kontrollü |
| Birincil Başvuru |
Otomatik kesme |
Manuel kesme |
Bazı sarf malzemeleri aynı daha geniş LT141 sarf malzemesi ailesine ait olabilir.
Ancak makine torç kafaları, manuel torç kafaları, kulplar, konumlandırma tüpleri ve kablo düzenekleri otomatik olarak değiştirilebilir olarak değerlendirilmemelidir.
Dahili web sitesi bağlantıları için aşağıdaki gibi açıklayıcı çapalar kullanın:
LTM141 CNC Plazma Kesim Torcu
Ve
LT141 Manuel Plazma Kesim Torcu
her ikisini de basitçe LT141 olarak sunmak yerine.
CNC Plazma Kesim için Neden Özel 140A Makine Torcu Kullanılmalı?
140A CNC plazma sistemi, stabil montaj, tekrarlanabilir kesme geometrisi ve yüksek akımda çalışma için tasarlanmış bir torç gerektirir.
Düz Makine-Torç Geometrisi
LTM141 makine konfigürasyonu sabit bir CNC Z eksenine veya torç tutucuya kurulabilir.
Doğru kurulum aşağıdakilerin korunmasına yardımcı olur:
Torç dikliği
Tekrarlanabilir delme konumu
Tutarlı kesme yüksekliği
Stabil çentik genişliği
Tekrarlanabilir parça boyutları
Tahmin edilebilir kesme yönü
Makine Kontrollü Kesim
El fenerinden farklı olarak LTM141, plazma güç kaynağı ve CNC sistemi aracılığıyla kontrol edilir.
Tipik bir kesme döngüsü şunları içerir:
Torç konumlandırma
Başlangıç yüksekliği algılama
Plazma başlangıcı
delici
Kesme hareketi
Torç yüksekliği ayarı
Ark durdurma
140A Kesim Platformu
LTM141, endüstriyel kesme uygulamaları için daha yüksek akımlı mekanize bir platform sağlar.
Gerçek çalışma akımı malzemeye, kalınlığa, sarf malzemelerine ve tüm plazma sisteminin doğrulanmış kesim tablosuna göre seçilmelidir.
LTM141 HF Plazma Kesim Sistemi Nasıl Çalışır?
LTM141 aşağıdakilerden oluşan eksiksiz bir mekanize plazma kesme sisteminin parçası olarak çalışır:
Basınçlı hava torça girer ve torç kafası, hava tüpü, difüzör, elektrot ve kesme nozülünden akar.
Elektrik enerjisi gazı iyonize eder ve yüksek sıcaklıkta bir plazma arkı üretir.
Meme, plazma akışını, elektriksel olarak iletken malzemeyi eriten konsantre bir jet halinde daraltırken, yüksek hızlı gaz, erimiş metali çentikten uzaklaştırır.
LTM141'de HF Ark Başlatma Nasıl Çalışır?
LTM141, yüksek frekanslı bir ark başlatma sistemi kullanır.
HF ateşlemesi, ilk plazma arkının oluşturulmasına yardımcı olmak için yüksek frekanslı bir elektrik sinyali kullanır.
Bu nedenle plazma güç kaynağının uyumlu bir HF torç mimarisini desteklemesi gerekir.
HF, HF olmayan ve arkadan vuran plazma torçları, yalnızca benzer akım değerlerine sahip oldukları için birbirlerinin yerine kullanılabilir olarak düşünülmemelidir.
CNC Sistemleri için HF Kurulumunda Dikkat Edilecek Hususlar
HF başlatma yüksek frekanslı elektrik enerjisi ürettiğinden, CNC kurulumunda plazma güç kaynağı üreticisinin aşağıdaki tavsiyelerine uyulmalıdır:
Tüm elektrik mimarisini dikkate almadan, her CNC kontrol cihazının doğrudan bir HF plazma sistemine bağlanabileceğini varsaymayın.
LTM141 Komple Makine Torcu Yapılandırmaları
Mevcut INWELT ürün ailesi, çeşitli 6 m ve 12 m LTM141 makine-torç düzeneklerini içermektedir.
6 m Konfigürasyonlar
| INWELT Kodu |
Konfigürasyonu |
| IJWU0614 |
LTM141 / 6 m / 1/4G |
| IJWU0616 |
LTM141 / 6 m / 3/8G |
| IJWU0619 |
LTM141 / 6 m / M14×1 |
| IJWU0606 |
LTM141 / 6 m / M16×1,5 |
| IJWU0608 |
LTM141 / 6 m / Merkezi Adaptör |
12 m Yapılandırmalar
| INWELT Kodu |
Yapılandırması |
| IJWU0612 |
LTM141 / 12m / 1/4G |
| IJWU0615 |
LTM141 / 12 m / 3/8G |
| IJWU0610 |
LTM141 / 12 m / M14×1 |
| IJWU0609 |
LTM141 / 12 m / M16×1,5 |
| IJWU0602 |
LTM141 / 12 m / Merkezi Adaptör |
Bağlantı tipi ve kablo uzunluğu yedek parça ve OEM CNC torçları için önemli satın alma kriterleri olduğundan, bu komple torç konfigürasyonları belirgin bir şekilde gösterilmelidir.
LTM141 Makine Torç Kafası
Özel INWELT makine torç kafası:
INWELT Kodu: IJWA0618
Tanım:
LTM141 Makine Plazma Torç Kafası
Bu makineye özel bileşen, LTM141 sayfasında gösterilen ana yedek parçalardan biri olmalıdır.
Manuel LT141 torç kafası, LT141 taşınabilir ürün sayfasına taşınmalı veya ilgili manuel torç bileşeni olarak açıkça etiketlenmelidir.
LTM141 Fiberglas Konumlandırma Tüpü
Makine torç sistemi şunları içerir:
INWELT Kodu: IJHW0024
Referans: W0300144
Tanım:
Fiberglas Konumlandırma Tüpü / LTM
Bu konumlandırma tüpü düz makine torcu gövdesinin bir parçasını oluşturur ve CNC montajıyla ilgilidir.
Ekipman üreticileri ve sistem entegratörleri için konumlandırma tüpü, makine torç kafası ve montaj boyutlarıyla birlikte gösterilmelidir.
LTM141 Makine Torcu Boyut Çizimi Ekleme
Bir CNC makine torcu fiziksel kurulum boyutlarını sağlamalıdır.
INWELT aşağıdakileri gösteren bir teknik çizim eklemelidir:
Rakip boyutlarını kopyalamayın.
Gerçek LTM141 üretimini ölçün ve birinci taraf boyut verilerini yayınlayın.
Bu tür teknik bilgiler özellikle aşağıdakiler için faydalıdır:
Mevcut Aralığa Göre LTM141 Standart Kesme Uçları
Daha geniş LT141/LTM141 sarf malzemesi platformunda çeşitli standart kesme ucu çapları bulunur.
Mevcut INWELT kodları şunları içerir:
Ø1,1 mm Kesme Ucu
INWELT Kodu: IJWV0617-11
Referans: PD0101-11
Ø1,4 mm Kesme Ucu
INWELT Kodu: IJWV0617-14
Referans: PD0101-14
Ø1,7 mm Kesme Ucu
INWELT Kodu: IJWV0617-17
Referans: PD0101-17
Ø1,9 mm Kesme Ucu
INWELT Kodu: IJWV0617-19
Referans: PD0101-19
Karşılaştırılabilir A141 tipi torç sistemleri genellikle farklı akım aralıkları için farklı nozul çapları kullanır.
INWELT, mevcut ilişkiyi yetkili olarak yayınlamadan önce kendi amper-nozul eşlemesini doğrulamalıdır.
140A'da Hangi Kesme Ucu Kullanılmalıdır?
LT141/LTM141 sarf malzemesi ailesi Ø1,1, Ø1,4, Ø1,7 ve Ø1,9 mm kesme uçlarını içerir.
Endüstri A141 sistemleri genellikle bu gruptaki üst 140A çalışma aralığına yakın en büyük standart nozulu kullanır.
Ancak INWELT nihai spesifikasyonu kendi mühendislik verilerine ve kesme testlerine dayandırmalıdır.
En güçlü nihai sarf malzemesi tablosu şunları içerecektir:
| INWELT Kodu |
Uç Çapı |
Doğrulanmış Akım |
Elektrodu |
Difüzör |
Süreci |
| IJWV0617-11 |
Ø1,1 mm |
Doğrulamak |
Eşleşen Parça |
Eşleşen Parça |
Standart Kesim |
| IJWV0617-14 |
Ø1,4 mm |
Doğrulamak |
Eşleşen Parça |
Eşleşen Parça |
Standart Kesim |
| IJWV0617-17 |
Ø1,7 mm |
Doğrulamak |
Eşleşen Parça |
Eşleşen Parça |
Standart Kesim |
| IJWV0617-19 |
Ø1,9 mm |
Doğrulamak |
Eşleşen Parça |
Eşleşen Parça |
Standart Kesim |
Onaylandıktan sonra aynı eşlemeyi aşağıdakiler arasında tutarlı bir şekilde kullanın:
Ürün sayfası
Teknik katalog
ERP sistemi
Yedek parça listesi
Ambalajlama
Distribütör belgeleri
LTM141 Genişletilmiş Kesme Uçları
Ürün ailesi çok sayıda genişletilmiş kesme ucu içerir.
Ø1,4 mm Uzatılmış Uç
INWELT Kodu: IJWV0673-14
Referans: PD0117-14
Ø1,7 mm Uzatılmış Uç
INWELT Kodu: IJWV0673-17
Referans: PD0117-17
Ø1,9 mm Uzatılmış Uç
INWELT Kodu: IJWV0673-19
Referans: PD0117-19
Daha geniş aile ayrıca şunları içerir:
IJWV0677 / PD0111 – Uzatılmış Uç / 50A
Uzatılmış sarf malzemeleri, standart uzunluktaki uçların kesme konumuna kolayca erişemediği durumlarda ek erişim sağlar.
CNC uygulamalarında uç uzunluğunun değiştirilmesi torç ön geometrisini de değiştirir.
Bu nedenle, uzatılmış sarf malzemeleri kullanılmadan önce kesme yüksekliği ve sarf malzemesi yığınının tamamı doğrulanmalıdır.
LTM141 Standart Plazma Elektrodu
Standart elektrot:
INWELT Kodu: IJWC0617
Referans: PR0101
Elektrot, elektrik enerjisini torç aracılığıyla aktarır ve plazma kesimi sırasında yavaş yavaş aşınır.
Aşırı erozyon aşağıdakilere neden olmadan elektrodu değiştirin:
Otomatik üretim için elektrot aşınması düzenli olarak izlenmelidir çünkü tekrarlanan delme sarf malzemesi ömrünü kısaltabilir.
LTM141 Genişletilmiş Elektrot
Mevcut aile şunları içerir:
INWELT Kodu: IJWC0672
Referans: PR0116
Bu, karşılık gelen genişletilmiş sarf malzemeleriyle kullanılan genişletilmiş elektrot konfigürasyonudur.
Mevcut yayın sayfası bu bileşeni 'Plazma LT101' olarak etiketliyor ve parça resmi olarak LT101–151 ailesiyle paylaşılıyorsa bu durumun düzeltilmesi gerekiyor.
Gerçek ERP/BOM verileriyle eşleşen bir ürün ailesi açıklaması kullanın.
LTM141 Standart Difüzör
Mevcut standart difüzör:
INWELT Kodu: IJWG0617
Referans: PE0101
Difüzör, elektrot ve kesme ucu etrafındaki proses gazı dağıtımını kontrol eder.
Kararlı gaz akışı aşağıdakilerin korunmasına yardımcı olur:
Difüzör çatlamış, bozulmuş, yanmış veya aşırı derecede kirlenmişse değiştirin.
Yayınlamadan Önce Genişletilmiş Difüzörü Doğrulayın
Mevcut canlı sayfa listeleri:
IJWG0619 / PE0103
ancak bunu şöyle tanımlıyor:
Difüzör LT151
Aynı daha geniş sarf malzemesi ailesi LT101–151 parçaları içerdiğinden, bu difüzörün LTM141 genişletilmiş sarf malzemesi yapılandırmaları için resmi olarak onaylanıp onaylanmadığını doğrulayın.
Doğrulandıktan sonra şu şekilde yayınlayın:
INWELT Kodu → Referans → Bileşen → Uyumlu Torç Modelleri → Proses
belirsiz bir tek model açıklaması kullanmak yerine.
LTM141 Hava Borusu
Mevcut ürün ailesi şunları içerir:
INWELT Kodu: IJAO0779
Tanım:
Hava Tüpü / LT141–151
Hava tüpü proses gazının torç ön ucuna yönlendirilmesine yardımcı olur.
Bileşeni temiz ve doğru şekilde takılı tutun.
Hasar görmüş veya yanlış konumlandırılmış bir hava tüpü gaz akışını bozabilir ve plazma stabilitesini olumsuz yönde etkileyebilir.
LTM141 Dış Nozul ve Tespit Bileşenleri
Mevcut ürün ailesi şunları içerir:
IJWT0618 / PC0102 – Dış Nozul / LT141
Ve
IJWT0697 / PC0131 – Dış Nozul / LT141–151
Doğru dış nozul, seçilen kesme veya temaslı kesme işlemine uygun olmalıdır.
Aşağıdakileri gösteriyorlarsa ön uç bileşenleri değiştirin:
Çatlama
Yanık hasarı
İplik hasarı
Ağır kirlenme
Önemli deformasyon
LTM141 Stand-Off, Temaslı Kesme ve Oluk Açma Aksesuarları
Daha geniş olan LT141/LTM141 ailesi, çeşitli ön uç konumlandırma aksesuarlarını içerir.
Mevcut parçalar şunları içerir:
IJTN0079 / CV0013 – Oluk Açma Ara Parçası
IJTN0070 / CV0014 – Dört Noktalı Ara Parça
IJTN0078 / CV0012 – Çift Noktalı Ara Parça
IJTN0077 / CV0011 – Ara Parça Yayı
IJTN0095 / CV0039 – İzolatörlü Dört Noktalı Taç Kalkan
IJTN0089 / CV0023 – Kontak Kesici Ara Parça
Stand-Off Kesim
Stand-off aksesuarları, nozul ile çalışma mesafesinin kontrollü bir şekilde korunmasına yardımcı olur.
Kontak Kesimi
Temas kesen bileşenler farklı bir ön uç geometrisi kullanır.
Oyuk açma
Oluk açma, iş parçasını tamamen kesmeden malzemeyi çıkarır.
Kesme, temas ve oluk açma parçalarını karıştırmak yerine her işlem için doğru ön uç yığınını kullanın.
LTM141 Plazma Oluk Açma
Daha geniş A141 tipi sarf malzemesi platformu, özel bir oluk açma işlemi içerir.
Oluk açma aşağıdakiler için kullanılabilir:
Kaynak kaldırma
Kusur giderme
Geri oyma
Ortak hazırlık
Onarım işi
Bir CNC/makine torcu sayfası için oluk açmayı yalnızca şu durumlarda teşvik edin:
Plazma güç kaynağı oluk açmayı destekler
Doğru oluk açma sarf malzemeleri takılı
Otomatik sistem gerekli torç hareketini destekler
Konfigürasyon özel olarak onaylanmadıkça normal bir kesme ucunu oluk açma ucu olarak kullanmayın.
LTM141 Makine Kablo Düzenekleri
Mevcut LTM141 makine torç sistemi, özel 6 m'lik makine kablosu düzeneklerini içerir.
Merkezi Adaptör Makine Kablosu
INWELT Kodu: IJWO10316071-00
Tanım:
LTM141–151 / 16 mm² / 6 m / Merkezi Adaptör
Dişli Makine Kablosu
INWELT Kodu: IJWO10316077-00
Tanım:
LTM141–151 / 16 mm² / 6 m / Dişli Bağlantı
Bu makine kabloları birincil LTM141 yedek parça tablosunda kalmalıdır.
Manuel LT141 kabloları, LT141 el tipi ürün sayfasına taşınmalı veya ilgili manuel torç parçaları olarak açıkça etiketlenmelidir.
LTM141 Konnektör Adaptör Seçenekleri
LTM makine torç sistemi çeşitli adaptörler içerir.
1/8G'den 1/4G'ye
INWELT Kodu: IJAU5698
1/8G'den 3/8G'ye
INWELT Kodu: IJAU5697
1/8G'den M14×1'e
INWELT Kodu: IJAU5699
1/8G'den M16×1,5'e
INWELT Kodu: IJAU5690
Bu adaptör seçenekleri farklı plazma güç kaynağı arayüzlerinin desteklenmesine yardımcı olur.
Eşleşen bir iplik tek başına torçla tam uyumluluğu doğrulamaz.
LTM141 5 Pimli Merkezi Adaptör
Ürün ailesi ayrıca şunları içerir:
INWELT Kodu: IJAY0089
Referans: FY0023
Tanım:
5-Pinli Plazma Torç-Yan Merkezi Adaptör
Kurulumdan önce şunları doğrulayın:
Pin işlevleri
Pilot ark devresi
Başlatma sinyali
Güvenlik devresi
Gaz/akım arayüzü
Mekanik uyum tek başına yeterli değildir.
LTM141 CNC Plazma Kesici Uyumluluğu Nasıl Kontrol Edilir
LTM141'i yalnızca plazma kesici 140A değerinde olduğu için seçmeyin.
Birkaç koşulun eşleşmesi gerekir.
HF Başlatmayı Onaylayın
Plazma güç kaynağının bir HF torcunu desteklemesi gerekir.
Nominal Akımı Onaylayın
LTM141, 140A olarak derecelendirilmiştir.
Torcu ve sarf malzemelerini doğrulanmış limitleri dahilinde çalıştırın.
Arka Konektörü Onaylayın
Mevcut konfigürasyonlar şunları içerir:
1/4G
3/8G
M14×1
M16×1,5
Merkezi adaptör
Pilot Ark Devresini Doğrulayın
Pilot ark bağlantısı plazma güç kaynağına uygun olmalıdır.
CNC Başlatma Arayüzünü Onaylayın
Plazma sisteminin aşağıdakileri nasıl işlediğini kontrol edin:
Sipariş Vermeden Önce Makine Bilgilerini Sağlayın
Değiştirme veya OEM projeleri için şunları sağlayın:
Plazma güç kaynağı üreticisi
Makine modeli
Nominal çıkış akımı
Mevcut meşale modeli
Ana konnektör fotoğrafları
Pilot ark konnektörü fotoğrafları
CNC denetleyici
Gerekli kablo uzunluğu
Gerekli montaj boyutları
Bu, uyumlu makine markalarının evrensel bir listesini yayınlamaktan daha güvenilirdir.
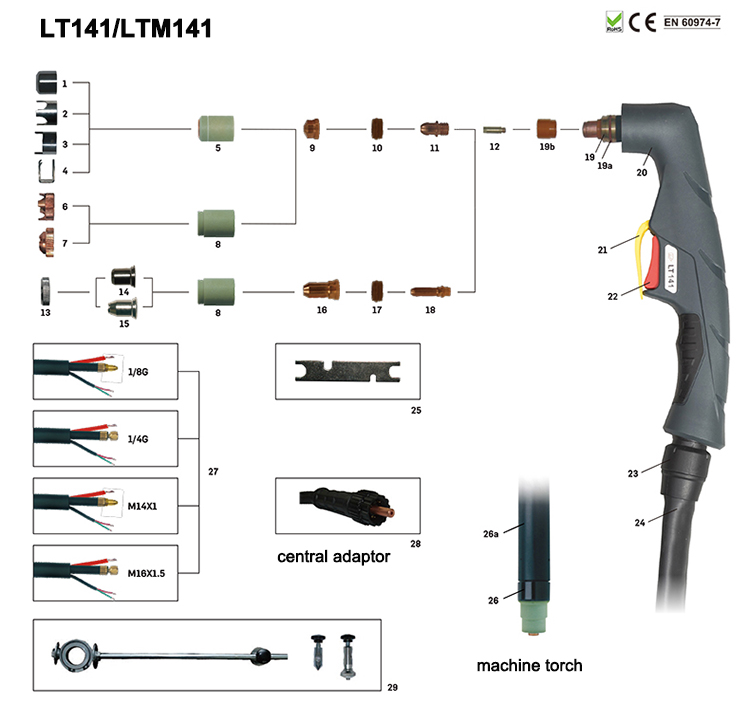
Yedek Parça Detayları:
Makine Meşalesi
| Kod |
Ref. |
Tanım |
Kod |
Ref. |
Tanım |
| IJWU0614 |
Plazma kesme atuo torcu LTM141/6m 1/4G |
IJWU0612 |
|
Plazma kesme atuo torçu LTM141/12m 1/4G |
| IJWU0616 |
Plazma kesme atuo torçu LTM141/6m 3/8G |
IJWU0615 |
|
Plazma kesme atuo torçu LTM141/12m 3/8G |
| IJWU0619 |
PA0103 |
Plazma kesme atuo torcu LTM141/6m M14×1 |
IJWU0610 |
PA0104 |
Plazma kesme atuo torçu LTM141/12m M14×1 |
| IJWU0606 |
PA0145 |
Plazma kesme atuo torcu LTM141/6m M16×1,5 |
IJWU0602 |
PA0146 |
Plazma kesme atuo torç LTM141/12m merkezi adaptör |
| IJWU0608 |
Plazma kesme atuo torçu LTM141/6m merkezi adaptör |
IJWU0609 |
|
Plazma kesme atuo torcu LTM141/12m M16×1,5 |
|
| Konum |
|
Kod |
Ref. |
Tanım |
| 1 |
|
IJTN0079 |
CV0013 |
Oluk açma ara parçası/LT141-150 |
| 2 |
|
IJTN0070 |
CV0014 |
Dört köşeli ara parçası/LT100-150 |
| 3 |
|
IJTN0078 |
CV0012 |
Çift sivri ara parça/LT100-150 |
| 4 |
|
IJTN0077 |
CV0011 |
Ara parça yayı LT100-150 |
| 5 |
|
IJWT0618 |
PC0102 |
Dış nozul LT141 |
| 6 |
|
IJTN0095 |
CV0039 |
İzolatörlü dört noktalı taç kalkanı/LT101-141 |
| 7 |
|
IJTN0089 |
CV0023 |
Temaslı kesme için ara parça/LT101-141 |
| 8 |
|
IJWT0697 |
PC0131 |
Dış nozul LT141-151 |
| 9 |
|
|
|
Uç |
| 9.1 |
|
IJWV0617-11 |
PD0101-11 |
İpucu Φ1,1mm/LT101-141 |
| 9.2 |
|
IJWV0617-14 |
PD0101-14 |
Uç Φ1,4mm/LT101-141 |
| 9.3 |
|
IJWV0617-17 |
PD0101-17 |
Uç Φ1,7mm/LT101-141 |
| 9.4 |
|
IJWV0617-19 |
PD0101-19 |
İpucu Φ1,9mm/LT101-141 |
| 10 |
|
IJWG0617 |
PE0101 |
Difüzör LT101-141 |
| 11 |
|
IJWC0617 |
PR0101 |
Elektrot Plazma LT101-141 |
| 12 |
|
IJAO0779 |
|
Hava tüpü/LT141-151 |
| 13 |
|
IJTN0000 |
|
Kilitleme somunu |
| 14 |
|
IJTN0014 |
CV0008 |
Temaslı kesme aparatı/LT100-151 |
| 15 |
|
IJTN0015 |
CV0009 |
Uzun temaslı kesme ataşmanı/LT100-151 |
| 16 |
|
|
|
Uç |
| 16.1 |
|
IJWV0673-14 |
PD0117-14 |
Uzatılmış uç Φ1,4mm/LT101-151 |
| 16.2 |
|
IJWV0673-17 |
PD0117-17 |
Uzatılmış uç Φ1,7mm/LT101-151 |
| 16.3 |
|
IJWV0673-19 |
PD0117-19 |
Uzatılmış uç Φ1,9mm/LT101-151 |
| 16.4 |
|
IJWV0677 |
PD0111 |
Uzatılmış uç 50A/LT101-151 |
| 17 |
|
IJWG0619 |
PE0103 |
Difüzör LT151 |
| 18 |
|
IJWC0672 |
PR0116 |
Genişletilmiş elektrot Plazma LT101 |
| 19 |
|
IJWA0666 |
|
Plazma torç kafası LT141 |
| 19a |
|
IJGU0697 |
EA0131 |
'O' halkası Φ18.77x1.78m min silikon |
| 19b |
|
IJWG9018 |
|
Frontin izolatörü/LT141-151 |
| 20 |
|
IJHW0046 |
|
Plazma kolu kılavuzu/ASerisi/Kırmızı |
| 21 |
|
IJIK0733 |
|
Koruma parçası/Plazma/Sarı |
| 22 |
|
IJIR0081 |
185.0031 |
Tetiklemek |
| 23 |
|
IJIK0805 |
|
Ortak/büyük/yeni tip |
| 24 |
|
|
|
Kablo montajı |
| 24.1 |
|
IJWO00316071-00 |
|
Kablo düzeneği/LT141-151/16MQ/6M merkez adaptör |
| 24.2 |
|
IJWO00316077-00 |
|
Kablo düzeneği/LT141-151/16MQ/6MATT.1/8G |
| 24.3 |
|
IJWO10316071-00 |
|
Kablo düzeneği/LTM141-151/16MQ/6Mcenter adaptörü |
| 24.4 |
|
IJWO10316077-00 |
|
Kablo düzeneği/LTM141-151/16MQ/6MATT.1/8G |
| 24.5 |
|
IJWO0600 |
|
Kablo düzeneği LT141-1516M merkezi adaptör |
| 25 |
|
IJDH6017 |
|
Plazma Anahtarı |
| 26 |
|
IJWA0618 |
|
Plazma torç kafası LTM141 |
| 26a |
|
IJHW0024 |
W0300144 |
Fiberglas konum tüpü/LTM |
| 27 |
|
|
|
Kablo montajı LTM |
| 27.1 |
|
IJAU5698 |
|
Bağlantı adaptörü 1/8G-1/4G |
| 27.2 |
|
IJAU5697 |
|
Bağlantı adaptörü 1/8G-3/8G |
| 27.3 |
|
IJAU5699 |
|
Bağlantı adaptörü 1/8G-M14×1 |
| 27.4 |
|
IJAU5690 |
|
Bağlantı adaptörü 1/8G-M16×1,5 |
| 28 IJAY0089 FY0023 Merkezi adaptör torç tarafı Plazma 5 pimli |
| 29 IJTN0088 CV0022 Dairesel kesme aparatı/LT100-151 |
LTM141 ve CNC Torç Yükseklik Kontrolü
Bir CNC plazma sistemi, doğru kesme mesafesini korumak için otomatik torç yükseklik kontrolünü kullanabilir.
Olası sistemler şunları içerir:
Ark Gerilimi THC
Plazma arkı oluşturulduktan sonra uyumlu bir THC, programlanan kesme yüksekliğini korumanın bir parçası olarak ark voltajını kullanabilir.
Doğru voltaj şunlara bağlıdır:
Plazma güç kaynağı
Akım
Malzeme
Plaka kalınlığı
Sarf malzemeleri
Kesme hızı
HF ve THC Entegrasyonu
LTM141 HF ateşleme kullandığından makine üreticisinin plazma güç kaynağı üreticisinin topraklama ve kablo yönlendirme gereksinimlerine uyması gerekir.
Doğrulanmış sistem düzeyinde veriler olmadan evrensel THC kablolama veya voltaj ayarlarını yayınlamayın.
Delme Yüksekliği ve Kesme Yüksekliği
Mekanize plazma kesmede normalde delme ve sürekli kesme için farklı yükseklikler kullanılır.
Delme Yüksekliği
Ark başlangıçta plakaya nüfuz ederken erimiş metal yukarı doğru dışarı atılır.
Doğru delme yüksekliği, ön uç sarf malzemelerindeki erimiş metal hasarını azaltmaya yardımcı olur.
Kesme Yüksekliği
Delme tamamlandıktan sonra torç programlanan kesme yüksekliğine hareket eder.
Yanlış kesme yüksekliği şunlara neden olabilir:
Tüm plazma sisteminden doğrulanmış parametreleri kullanın.
LTM141 Ne Kadar Kalın Kesebilir?
Torcun kendisi tek bir evrensel maksimum kesme kalınlığını belirlemez.
Gerçek kesme kapasitesi şunlara bağlıdır:
Plazma güç kaynağı
Giriş gücü
Malzeme
Gerçek akım
Kesme ucu çapı
Hava basıncı
Hava akışı
Seyahat hızı
Delme yüksekliği
Kesme yüksekliği
Sarf malzemesi durumu
Gerekli kenar kalitesi
Profesyonel plazma spesifikasyonları aşağıdakileri birbirinden ayırmalıdır:
Önerilen Kesme Kapasitesi
Uygun hız ve kenar kalitesi ile verimli işlenebilecek malzeme kalınlığı.
Maksimum Kesme Kapasitesi
Daha düşük hızda kesilebilen daha kalın malzeme.
Kıdem Kapasitesi
Genellikle daha düşük kenar kalitesiyle ayrılabilen maksimum malzeme kalınlığı.
Bu nedenle belirli LTM141 kalınlık rakamları yalnızca INWELT komple sistem kesme testiyle desteklendiğinde yayınlanmalıdır.
INWELT LTM141 CNC Kesim Tablosu Oluşturun
Birinci taraf kesim tablosu bu sayfa için en güçlü teknik ve GEO varlıklarından biri olacaktır.
Önerilen alanlar şunları içerir:
| Parametre Verileri |
Yayınlanacak |
| Malzeme |
Yumuşak Çelik / Paslanmaz Çelik / Alüminyum |
| Kalınlık |
Test edilen kalınlık |
| Akım |
Gerçek test edilmiş akım |
| İpucu Kodu |
INWELT parça numarası |
| Uç Çapı |
mm |
| Hava Basıncı |
çubuk |
| Hava akışı |
L/dak |
| Seyahat Hızı |
mm/dak |
| Delme Yüksekliği |
mm |
| Delme Gecikmesi |
saniye |
| Kesme Yüksekliği |
mm |
| Kerf Genişliği |
mm |
| Kesim Sonucu |
Önerilen / Maksimum / Kıdem |
Rakip kesme parametrelerini kopyalamak yerine ölçülen INWELT verilerini kullanın.
LTM141 için Önerilen Hava Beslemesi
Mevcut INWELT LTM141 spesifikasyonu basınçlı hava kullanır.
Önerilen çalıştırma verileri şunları içerir:
Proses Gazı: Basınçlı Hava
Gaz Basıncı: Yaklaşık. 4,5–5,0 bar
Gaz Akışı: Yaklaşık. 220 L/dak
Önerilen Akış Sonrası: Yaklaşık. 140 saniye
Temiz ve Kuru Basınçlı Hava Kullanın
Nem, kompresör yağı ve parçacıklar aşağıdakileri olumsuz etkileyebilir:
Ark kararlılığı
Elektrot ömrü
Kesici uç ömrü
Tutarlılığı kesin
Uygun filtreleme ve nem ayırma kullanın.
Gaz Akışı Sırasında Basıncı Kontrol Edin
Statik basınç, gerçek çalışma basıncından farklı olabilir.
Filtreler, regülatörler, bağlantı parçaları ve uzun hortumlar basınç kaybı yaratabilir.
Hava beslemesini tüm plazma kesme sisteminin çalışma prosedürüne göre ayarlayın.
LTM141 Hangi Malzemeleri Kesebilir?
Uyumlu bir plazma sistemine bağlandığında LTM141, aşağıdakiler de dahil olmak üzere elektriksel olarak iletken malzemeleri işleyebilir:
Yumuşak çelik
Karbon çeliği
Paslanmaz çelik
Alüminyum
Bakır
Pirinç
Galvanizli çelik
Gerçek kesme hızı, kenar kalitesi ve pratik kalınlık, plazma sisteminin tamamına bağlıdır.
LTM141 CNC Torcu için Tipik Uygulamalar
LTM141, aşağıdakiler de dahil olmak üzere yüksek akımlı otomatik plazma kesme uygulamaları için uygundur:
CNC plazma kesim masaları
Otomatik profil kesme
Yapısal çelik imalat
Ağır makine imalatı
İnşaat ekipmanları
Tarım ekipmanları
Kamyon ve treyler imalatı
Demiryolu bileşenleri
Gemi yapımı
Plaka işleme sistemleri
Endüstriyel üretim hücreleri
Ağır metal imalat
Nihai torç seçimi, yalnızca uygulama adı yerine her zaman plazma güç kaynağına ve makine arayüzüne göre yapılmalıdır.
CNC Üretimi için LTM141 Bakımı
Otomatik üretimde sarf malzemesinin tutarlı olması önemlidir çünkü aşınmış bir bileşen tekrarlanan her parçayı etkileyebilir.
Elektrodu inceleyin
Elektrodu aşırı aşınma açısından izleyin.
Şiddetli erozyonun kötü çalışmaya neden olması veya nozüle zarar vermesi durumunda değiştirin.
Kesme Ucunun İncelenmesi
Şunları kontrol edin:
Difüzörü inceleyin
Gaz geçişlerini temiz tutun.
Çatlamış veya ısıdan zarar görmüş bileşenleri değiştirin.
Hava Tüpünü İnceleyin
Hava tüpünün doğru takıldığından ve hasarsız olduğundan emin olun.
Makine Torcu Kafasını Muayene Edin
Kontrol etmek:
Konular
Sızdırmazlık yüzeyleri
O-halka durumu
Isı hasarı
Gaz kaçağı
Torç Kablosunu İnceleyin
CNC hareketinin şunları yapmadığından emin olun:
Kataloğumuz:
 INWELT PLAZMA TORÇ KATALOG.pdf
Yaygın LTM141 CNC Kesim Sorunları
Zor HF Ark Başlatma
Kontrol etmek:
Elektrot durumu
Kesme ucu
HF devresi
Hava basıncı
İş bağlantısı
Meşale konektörü
Aşırı Eğim
Kontrol etmek:
Torç dikliği
Kesme yüksekliği
Meme aşınması
Kesme hızı
Ağır Cüruf
Kontrol etmek:
Kesme hızı
Kesme akımı
Malzeme kalınlığı
Gaz akışı
Kesme yüksekliği
Kısa Sarf Malzemesi Ömrü
Olası nedenler şunları içerir:
Tutarsız Parça Boyutları
İncelemek:
Torç montajı
Kesme yüksekliği
CNC boşluğu
Kerf telafisi
Sarf malzemesi durumu
Kesme hızı
Her boyutsal sorun plazma torcundan kaynaklanmaz.
LTM141 Distribütör ve Satış Sonrası Tedarik için Sarf Malzemeleri
Profesyonel bir LTM141 satış sonrası programı şunları içerebilir:
Standart kesme ipuçları
Genişletilmiş kesme uçları
Oluk açma ipuçları
Standart elektrotlar
Genişletilmiş elektrotlar
Standart difüzörler
Genişletilmiş difüzörler
Hava tüpleri
Dış nozullar
Temas kesici bileşenler
Stand-off kılavuzları
Makine torç kafaları
O-halkalar
Fiberglas konumlandırma tüpleri
Makine kablo düzenekleri
Konektör adaptörleri
Merkezi adaptörler
INWELT parça numaralarının tam olarak yayınlanması, değiştirme hatalarının azaltılmasına yardımcı olur ve distribütörler ve CNC ekipman üreticileri için tekrarlı satın alma işlemlerini kolaylaştırır.
INWELT'ten OEM LTM141 CNC Plazma Meşale İmalatı
INWELT, aşağıdakiler de dahil olmak üzere profesyonel B2B müşterilerine plazma kesme torçları ve yedek bileşenler tedarik etmektedir:
CNC plazma makinesi üreticileri
Plazma güç kaynağı üreticileri
CNC sistem entegratörleri
Kaynak ve kesme ekipmanı markaları
İthalatçılar
Distribütörler
Toptancılar
Endüstriyel tedarikçiler
Satış sonrası sarf malzemesi şirketleri
Hedef plazma sistemine ve makine arayüzüne göre OEM ve ODM konfigürasyonları geliştirilebilir.
OEM ve Özel Etiket Seçenekleri
Özelleştirme şunları içerebilir:
Müşteri markalaması
Ürün etiketleri
Makine torcu konfigürasyonu
6 m veya 12 m torç kablosu
1/4G bağlantısı
3/8G bağlantısı
M14×1 bağlantısı
M16×1,5 bağlantısı
Merkezi adaptör
Kablo düzenekleri
Sarf malzemesi kitleri
Özel etiketli ambalaj
Teknik dokümantasyon
Barkod ve karton gereksinimleri
OEM projeleri için plazma güç kaynağı özelliklerini, CNC kontrol cihazını, konnektör gereksinimlerini, montaj boyutlarını ve tahmini satın alma miktarını sağlayın.
Neden INWELT'ten LTM141 Makine Torçlarını Tedarik Etmelisiniz?
LTM141 platformu, eksiksiz makine torcu konfigürasyonlarını ayrıntılı bir sarf malzemesi ve bağlantı sistemiyle birleştirir.
Mevcut ürün ailesi şunları içerir:
Çoklu 6 m makine torcu konfigürasyonları
Çoklu 12 m makine torcu konfigürasyonları
Ø1,1 / Ø1,4 / Ø1,7 / Ø1,9 mm standart uçlar
Genişletilmiş kesme uçları
Standart elektrot
Genişletilmiş elektrot
Difüzörler
Hava tüpü
Dış nozullar
Temas kesici aksesuarlar
Oluk açma aksesuarları
Özel makine torç kafası
Fiberglas konumlandırma tüpü
Makine kablo düzenekleri
Çoklu iplik adaptörleri
5 pinli merkezi adaptör
Profesyonel alıcılar için, torç ve yedek bileşenlerin tek bir tedarikçiden temin edilmesi, satın alma, envanter ve satış sonrası desteği kolaylaştırabilir.
LTM141 CNC Plazma Torcu Hakkında Sıkça Sorulan Sorular
INWELT LTM141'in amper değeri nedir?
LTM141 olarak derecelendirilmiştir . 140A , mevcut INWELT teknik spesifikasyonuna göre
LTM141 görev döngüsü nedir?
Mevcut spesifikasyon %60'ı listeliyor.
LTM141 el feneri mi yoksa makine feneri mi?
LTM141 bir CNC / mekanize makine torçudur.
İlgili LT141 manuel el tipi versiyondur.
LTM141 HF ateşlemeyi kullanıyor mu?
Evet.
LTM141, yüksek frekanslı ark başlatmayı kullanır.
LTM141 hangi gazı kullanıyor?
Mevcut konfigürasyon basınçlı hava kullanıyor.
LTM141 hangi hava basıncını gerektirir?
Yaklaşık 4,5–5,0 bar.
LTM141 hangi hava akışını gerektirir?
Mevcut INWELT spesifikasyonu yaklaşık 220 L/dak'yı listeliyor.
Hangi akış sonrası süre önerilir?
yaklaşık 140 saniye . Mevcut INWELT spesifikasyonuna göre
Hangi kablo uzunlukları mevcut?
Mevcut ürün ailesi şunları içerir:
Hangi bağlayıcı seçenekleri mevcut?
Mevcut yapılandırmalar şunları içerir:
1/4G
3/8G
M14×1
M16×1,5
Merkezi adaptör
Hangi kesme ucu boyutları mevcuttur?
Mevcut sarf malzemesi ailesi şunları içerir:
Ø1,1 mm
Ø1,4 mm
Ø1,7 mm
Ø1,9 mm
Uzatılmış Ø1,4, Ø1,7 ve Ø1,9 mm uçlar da mevcuttur.
140A'da hangi uç kullanılmalıdır?
Daha geniş A141 tipi sarf malzemesi ailesi genellikle Ø1,9 mm'yi üst akım aralığıyla ilişkilendirir.
INWELT, bu ilişkiyi yetkili olarak yayınlamadan önce kendi doğrulanmış amper-nozul eşlemesini doğrulamalıdır.
LTM141 hangi elektrodu kullanıyor?
Standart elektrot:
IJWC0617 / PR0101
Uzatılmış elektrot:
IJWC0672 / PR0116
LTM141 hangi makine torç kafasını kullanıyor?
Mevcut INWELT makine kafası:
IJWA0618
LTM141 hangi konumlandırma tüpünü kullanıyor?
Mevcut ürün ailesi listeleri:
IJHW0024 / W0300144 – Fiberglas Konumlandırma Tüpü
LTM141 herhangi bir 140A CNC plazma kesiciyle kullanılabilir mi?
HAYIR.
HF başlatma sistemi, konnektör, pilot ark devresi, kontrol arayüzü ve güç kaynağı mimarisi de aynı olmalıdır.
LTM141 torç yükseklik kontrolünü destekliyor mu?
Uyumlu THC ekipmanı kullanılarak CNC sistemlerine entegre edilebilir.
Tam THC konfigürasyonu plazma güç kaynağına ve CNC kontrolörüne bağlıdır.
LTM141 paslanmaz çeliği kesebilir mi?
Evet, uyumlu bir plazma güç kaynağı ve uygun kesme parametreleriyle kullanıldığında.
LTM141 alüminyumu kesebilir mi?
Evet.
Alüminyum elektriksel olarak iletkendir ve uygun bir plazma sistemi kullanılarak plazma kesimi yapılabilir.
LTM141 ne kadar kalın kesebilir?
Yalnızca torçla belirlenen evrensel bir kalınlık yoktur.
Tüm plazma kesme sisteminden doğrulanmış önerilen, maksimum ve ayırma verilerini kullanın.
LTM141 oluk açma için kullanılabilir mi?
İlgili sarf malzemesi ailesi oluk açma bileşenlerini içerir.
Plazma güç kaynağı ve otomatik proses aynı zamanda oluk açmayı da desteklemelidir.
LTM141 ve LT141 arasındaki fark nedir?
LTM141 makine/CNC konfigürasyonudur.
LT141 manuel/el tipi konfigürasyondur.
INWELT, OEM LTM141 makine torçları sunuyor mu?
Evet.
Nitelikli CNC ekipman üreticileri, sistem entegratörleri, distribütörler ve ithalatçılar için OEM/ODM, özel etiket, konnektör, kablo ve sarf malzemesi kiti konfigürasyonları mevcuttur.
INWELT LTM141 CNC Plazma Kesim Torcu için Fiyat Teklifi İsteyin
Daha hızlı uyumluluk onayı için şunları sağlayın:
Plazma güç kaynağı üreticisi ve modeli
Nominal çıkış akımı
Mevcut meşale modeli
HF başlangıç yöntemi
CNC denetleyici
Ana konnektör fotoğrafları
Pilot ark bağlantısı
Gerekli torç kablosu uzunluğu
Gerekli montaj boyutları
Kesme veya oluk açma gereksinimi
Sarf malzemesi gereksinimleri
Tahmini satın alma miktarı
INWELT veya özel etiketli markalama
INWELT daha sonra CNC plazma kesme sisteminiz için uygun LTM141 makine torcu, konektör, kablo ve sarf malzemesi konfigürasyonunu onaylayabilir.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių