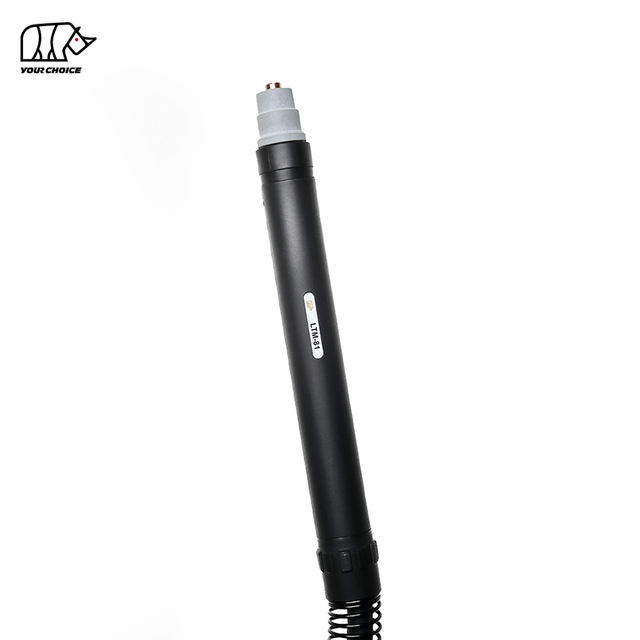
Mekanize Metal Kesim için 100A HF CNC plazma kesme torcu
INWELT LTM101 INWELT LTM101 bir makine plazma kesme torçudur . , CNC } kesim masaları, otomatik profil kesme sistemleri ve endüstriyel mekanize plazma uygulamaları için tasarlanmış,
LTM101, LTM101 derecelendirilmiştir ve %60 görev döngüsüyle 100A kullanır yüksek frekanslı ( HF ) ark başlatmayı .
Mevcut INWELT spesifikasyonu şunları içerir:
100A anma akımı
%60 görev döngüsü
Hava soğutma
HF ateşleme
4,5–5,0 bar çalışma basıncı
Yaklaşık. 180 L/dak hava akışı
Yaklaşık. 100 saniyelik önerilen akış sonrası
Standart 6 m torç kablosu
M14×1, M16×1,5, 1/4G, 3/8G ve merkezi adaptör yapılandırmaları dahil olmak üzere birden fazla arka bağlantı seçeneği mevcuttur.
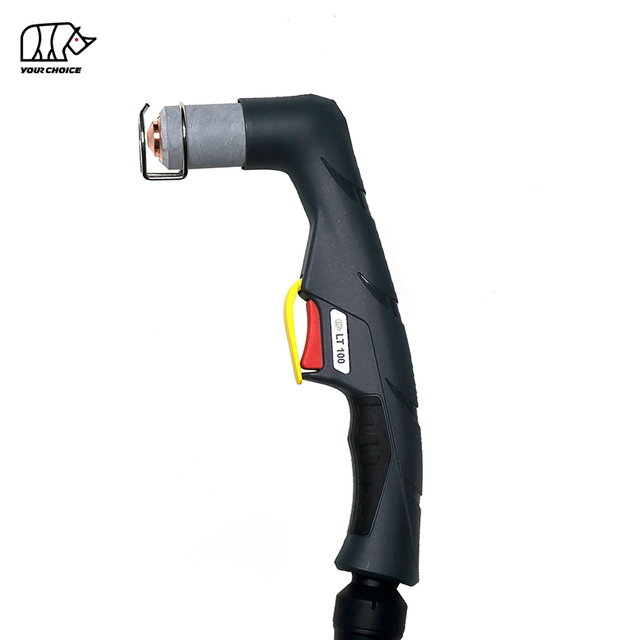
LT 101 el fenerinin aksine, LTM101 özellikle sabit montaj ve otomatik kesim için tasarlanmıştır.
INWELT LTM101 Teknik Özellikler
| Şartname |
INWELT LTM101 |
| Ürün Tipi |
CNC / Mekanize Plazma kesme torcu |
| Modeli |
LTM101 |
| Marka |
INWELT |
| Nominal Akım |
100A |
| Görev Döngüsü |
%60 |
| Soğutma |
Hava |
| Ark Başlatma |
HF |
| Gaz |
Hava |
| Gaz Basıncı |
Yaklaşık. 4,5–5,0 bar |
| Gaz Akışı |
Yaklaşık. 180 L/dak |
| Önerilen Akış Sonrası |
Yaklaşık. 100 saniye |
| Standart Uç Uzunluğu |
6 m |
| Operasyon |
CNC / Mekanize |
| Bağlayıcı Seçenekleri |
M14×1 / M16×1,5 / 1/4G / 3/8G / Merkezi adaptör |
| Standart Uç Ailesi |
Ø1,1 / Ø1,4 / Ø1,7 mm |
| Genişletilmiş Sarf Malzemeleri |
Mevcut |
| OEM / ODM |
Mevcut |
| Özel Etiket |
Mevcut |
Nihai uyumluluk, plazma güç kaynağına, HF başlatma mimarisine, pilot ark devresine, arka bağlantıya, makine montajına ve CNC sistemine göre doğrulanmalıdır.
LTM101 Makine Torcu vs. LT 101 El Torcu
LTM101 ve LT 101 aynı genel sarf malzemesi platformuna aittir ancak ayrı komple torç ürünleri olarak ele alınmalıdır.
| Özellik |
LTM101 |
LT 101 |
| Ana Uygulama |
CNC / Mekanize |
Manuel |
| Meşale Geometrisi |
Düz makine gövdesi |
El feneri |
| Operasyon |
Makine kontrollü |
Operatör kontrollü |
| Montaj |
Sabit meşale tutucusu |
Elde taşınan |
| Tetiklemek |
Birincil kontrol yöntemi değil |
Manuel tetik |
| CNC Entegrasyon |
Birincil kullanım |
Birincil kullanım değil |
Bazı sarf malzemeleri iki torç ailesi arasında paylaşılabilir ancak komple torç düzenekleri ve kablo/kontrol düzenlemeleri otomatik olarak değiştirilebilir olarak değerlendirilmemelidir.
Bu ürün sayfasında makine torcu teknik özellikleri öncelikli odak noktası olarak kalmalıdır.
LTM101 CNC t101]} Kullanılmalı?
Mekanize bir torç, CNC kesme sistemi ile tekrarlanabilir konumlandırma ve istikrarlı entegrasyon sağlamalıdır.
Düz Makine Torç Tasarımı
LTM101 sabit montaj için tasarlanmış makine odaklı bir torç gövdesi kullanır.
Bu CNC sisteminin tutarlı kalmasını sağlar:
Torç hizalaması
Kesme açısı
Delme yüksekliği
Kesme yüksekliği
Hareket yolu
100A Akım Kapasitesi
LTM101 LTM101 derecelendirilmiştir 100A .
Bu, onu doğrulanmış akım ve görev döngüsü limitleri dahilinde çalışan uyumlu orta ila yüksek çıkışlı CNC plazma sistemleri için uygun kılar.
%60 Görev Döngüsü
Torç, %60 görev döngüsünde belirtilmiştir. nominal koşullarda
Gerçek termal yük aynı zamanda hava akışından, ortam sıcaklığından, sarf malzemesi durumundan ve kesme sırasından da etkilenebilir.
6 m Standart Torç Ucu
Mevcut standart makine torçu konfigürasyonu, 6 m'lik bir kablo kullanır.birçok CNC tabla düzeni için pratik erişim sağlayan
HF 'da LTM101 Başlangıç Nasıl Çalışır?
LTM101 yüksek frekanslı ark başlatmayı kullanır.
HF başlatma, kesici ucun iş parçasına mekanik olarak çarpmasını gerektirmeden plazma arkını başlatmak için yüksek voltajlı, yüksek frekanslı bir sinyal üretir.
Bu, torç ve güç kaynağı doğru şekilde eşleştiğinde tekrarlanabilir ark başlatma sağlayabilir.
Bununla birlikte, HF plazma sistemleri dikkatli bir CNC entegrasyonu gerektirir çünkü yüksek frekanslı elektrik enerjisi elektromanyetik girişim oluşturabilir.
CNC tablosu uygun olanı kullanmalıdır:
Topraklama
Kablo ayırma
Ekranlama
Denetleyici kurulumu
Güç kaynağı entegrasyonu
HF CNC uygulamalar için evrensel olarak daha iyi olarak tanımlamayın.
Bazı elektronik kontrol ortamlarında HF olmayan bir makine torçu tercih edilebilirken, plazma güç kaynağı özellikle HF başlatma için tasarlandığında LTM101 uygundur.
LTM101 CNC Plazma Kesici Uyumluluğu
100A derecesi tek başına uyumluluğu doğrulamaz.
Mevcut bir CNC makine torcunu değiştirmeden önce arayüzün tamamını kontrol edin.
HF Başlamayı Onaylayın
Plazma güç kaynağının LTM101 HF ark başlatma konfigürasyonunu desteklemesi gerekir.
Nominal Çıkışı Onayla
Makine doğrulanmış LTM101 akım aralığında çalışmalıdır.
Güç ve Gaz Bağlantısını Doğrulayın
Mevcut LTM101 konfigürasyonlar şunları içerir:
M14×1
M16×1,5
1/4G
3/8G
Merkezi adaptör
Pilot Ark Devresini Doğrulayın
Pilot ark bağlantısı plazma güç kaynağıyla eşleşmelidir.
CNC Kontrol Entegrasyonunu Onaylayın
Makine kontrolörü ve plazma güç kaynağı uygun otomatik başlatma/durdurma arayüzünü sağlamalıdır.
Torç Montajını Onaylayın
Bir montaj kelepçesi tasarlamadan veya sipariş etmeden önce gerçek LTM101 gövde boyutlarını doğrulayın.
OEM CNC projeleri için, INWELT şunları gösteren boyutlu bir çizim sağlamalıdır:
Torç gövde çapı
Toplam torç uzunluğu
Önerilen kelepçe alanı
Kablo çıkışı
Bağlayıcı düzeni
LTM101 Komple Makine Torcu Yapılandırmaları
INWELT şu anda birkaç tamamlanmış LTM101 makine torç düzeneğini listeliyor.
| INWELT Kod |
Referans |
Yapılandırması |
| IJWU0671 |
PA0110 |
LTM101 / 6 m / M14×1 |
| IJWU0677 |
PA0111 |
LTM101 / 6 m / Merkezi adaptör |
| IJWU0692 |
— |
LTM101 / 6 m / 1/4G |
| IJWU0693 |
— |
LTM101 / 6 m / 3/8G |
| IJWU0694 |
— |
LTM101 / 6 m / M16×1,5 |
Bu bağlantı seçenekleri, farklı plazma güç kaynağı arayüzlerini destekleyen distribütörler ve ekipman üreticileri için değerlidir.
Elektrik ve pnömatik düzenlemenin tamamını onaylamadan bir konektörün diğeriyle değiştirilebileceğini varsaymayın.
LTM101 Standart Kesme İpuçları
LTM101 sarf malzemesi ailesi çeşitli standart uç çaplarını içerir.
| INWELT Kod |
Referansı |
Uç Boyutu |
| IJWV0617-11 |
PD0101-11 |
Ø1,1 mm |
| IJWV0617-14 |
PD0101-14 |
Ø1,4 mm |
| IJWV0617-17 |
PD0101-17 |
Ø1,7 mm |
Plazma güç kaynağına ve çalışma akımına göre doğru uç seçilmelidir.
Torç 100A değerinde olduğu için en büyük nozulu seçmeyin.
Sarf malzemesi akım sınırları ve sistem ayarları kullanımdan önce doğrulanmalıdır.
100A'da Hangi LTM101 Uç Kullanılmalıdır?
Mevcut LT 101/ LTM101 sarf malzemesi mimarisi, platformun farklı çalışma koşullarını destekleyebilmesi nedeniyle birden fazla nozül çapı içerir.
Karşılaştırılabilir A101 tarzı sistemlerde Ø1,4 mm genellikle yaklaşık 100A çalışmayla ilişkilendirilir.
Bununla birlikte, INWELT LTM101 sayfası için, yalnızca tam INWELT test spesifikasyonunu onayladıktan sonra amper-nozul grafiği yayınlayın.
Doğrulanmış bir tablo ideal olarak şunları göstermelidir:
Uç çapı
Önerilen akım
Malzeme
Basınç
Kesme modu
Bu, başka bir üreticinin mevcut eşlemesini kopyalamaktan daha güvenilirdir.
LTM101 Genişletilmiş Kesme İpuçları
INWELT ayrıca ek erişim gerektiren uygulamalar için genişletilmiş sarf malzemeleri de sağlar.
Mevcut parçalar şunları içerir:
| INWELT Kod |
Referans |
Açıklama |
| IJWV0673-14 |
PD0117-14 |
Uzatılmış uç Ø1,4 mm |
| IJWV0673-17 |
PD0117-17 |
Uzatılmış uç Ø1,7 mm |
| IJWV0677 |
— |
Genişletilmiş uç / 50A konfigürasyonu |
Uzatılmış uçlar girintili veya geometrik olarak kısıtlı alanlara erişimi iyileştirebilir.
CNC kesme için, kullanımdan önce uzatılmış sarf malzemelerinin programlanan torç yüksekliğine ve işleme uygun olduğunu doğrulayın.
LTM101 Elektrot ve Gaz difüzörü
Standart Elektrot
INWELT Kod: IJWC0617
Referans: PR0101
Elektrot, elektrik enerjisini plazma torçunun içine aktarır.
Aşırı aşınma açısından düzenli olarak kontrol edilmelidir.
Çok aşınmış bir elektrot aşağıdakilere katkıda bulunabilir:
Genişletilmiş Elektrot
INWELT Kod: IJWC0672
Referans: PR0116
Bu elektrot, uyumlu genişletilmiş sarf malzemesi konfigürasyonları için tasarlanmıştır.
Gaz difüzörü
INWELT Kod: IJWG0617
Referans: PE0101
Difüzör, elektrot ve nozül etrafındaki proses gazı dağıtımını kontrol eder.
Çatlamış, bozulmuş veya aşırı derecede kirlenmişse değiştirin.
LTM101 Dış Nozullar ve Tespit Bileşenleri
LTM101 / LT 101 platformu birkaç dış ön uç parçası içerir.
Dış Nozul
INWELT Kod: IJWT0677
Referans: PC0111
Bu bileşen dahili sarf malzemesi düzeneğini çevreler ve korur.
Temas Nozulu Tespit Kapağı
INWELT Kod: IJWT0691
Referans: PC0130
Tutma kapağı ön uç sarf malzemelerinin sabitlenmesine yardımcı olur.
İzolatörlü Taç Kalkanı
INWELT Kod: IJTN0095
Referans: CV0039
Bu bileşen LT 101–141 yapılandırmaları için listelenmiştir.
Temas Kesici Ara Parça
INWELT Kod: IJTN0089
Referans: CV0023
Yalnızca doğru torç ve kesme konfigürasyonuyla kullanın.
LTM101 Kablo Düzenekleri
Mevcut makine-torç kablosu düzenekleri şunları içerir:
| INWELT Kod |
Yapılandırması |
| IJWO10210077-00 |
LT M100/101 / 10 mm² / 6 m / dişli bağlantı |
| IJWO10210071-00 |
LT M100/101 / 10 mm² / 6 m / merkezi adaptör |
Daha geniş olan LT100 /101 ailesi ayrıca ek kablo düzeneklerini de içerir.
Bu LTM101 sayfasında, önce makineye özel kablo düzeneklerini listeleyin ve el torcu kablo düzeneklerini LT 101 sayfasına taşıyın.
Bu, ürün varlığını alıcılar ve arama motorları için temiz tutar.
LTM101 Bağlayıcı Adaptörleri
INWELT farklı makine arayüzleri için çeşitli arka adaptör seçenekleri sunar.
| INWELT Kod |
Bağdaştırıcısı |
| IJAU5698 |
1/8G → 1/4G |
| IJAU5697 |
1/8G → 3/8G |
| IJAU5699 |
1/8G → M14×1 |
| IJAU5690 |
1/8G → M16×1,5 |
| IJAY0089 |
5 pinli plazma merkezi adaptör, torç tarafı |
Bu parça düzeyindeki konektör bilgileri, distribütörlerin yedek torç uyumsuzluklarını azaltmasına yardımcı olduğundan sayfada bulundurulması gereken en güçlü bölümlerden biridir.
Yedek Parça Detayları:
| EL TORCU |
| Kod |
Ref. |
Tanım |
| IJWU6961 |
PA1450 |
Plazma kesme torçu LT 101/6m M14×1 |
| IJWU6967 |
|
Plazma kesme torçu LT 101/6m 3/8G |
| IJWU6968 |
PA1452 |
Plazma kesme torçu LT 101/6m merkezi adaptör |
| IJWU6969 |
|
Plazma kesme torçu LT 101/6m M16×1,5 |
| IJWU6960 |
|
Plazma kesme torçu LT 101/6m 1/4G |
| MAKİNE TORCU |
|
|
| Kod |
Ref. |
Tanım |
| IJWU0671 |
PA0110 |
Plazma kesme otomatik torcu LTM101 /6m M14×1 |
| IJWU0677 |
PA0111 |
Plazma kesme otomatik torçu LTM101 /6m merkezi adaptör |
| IJWU0692 |
|
Plazma kesme otomatik torcu LTM101 /6m 1/4G |
| IJWU0693 |
|
Plazma kesme otomatik torcu LTM101 /6m 3/8G |
| IJWU0694 |
|
Plazma kesme otomatik torcu LTM101 /6m M16×1,5 |
|
| Konum |
Kod |
Ref. |
Tanım |
| 1 |
IJTN0069 |
CV0014 |
Dört noktalı edspacer/ LT100 -150 |
| 2 |
IJTN0078 |
CV0012 |
Çift noktalı edspacer/ LT100 -150 |
| 3 |
IJTN0077 |
CV0011 |
Ara parça yayı LT100 -150 |
| 4 |
IJWT0677 |
PC0111 |
Dış nozul LT 101 |
| 5 |
IJTN0095 |
CV0039 |
İzolatörlü dört noktalı taç kalkanı/ LT 101-141 |
| 6 |
IJTN0089 |
CV0023 |
Kontak kesme için ara parça/ LT 101-141 |
| 7 |
IJWT0691 |
PC0130 |
Kontak nozulu tutma kapağı/ LT 101 |
| 8 |
|
|
Uç |
| 8.1 |
IJWV0617-11 |
PD0101-11 |
Uç Φ1,1mm LT 101-141 |
| 8.2 |
IJWV0617-14 |
PD0101-14 |
Uç Φ1,4mm LT 101-141 |
| 8.3 |
IJWV0617-17 |
PD0101-17 |
Uç Φ1,7mm LT 101-141 |
| 9 |
IJWG0617 |
PE0101 |
Difüzör LT 101-141 |
| 10 |
IJWC0617 |
PR0101 |
Elektrot Plazma LT 101-141 |
| 11 |
IJAO0770 |
|
Hava tüpü/ LT100 -101 |
| 12 |
IJTN0000 |
|
Kilitleme somunu |
| 13 |
IJTN0014 |
CV0008 |
Kontak kesme aparatı/ LT 101-151 |
| 14 |
IJTN0015 |
CV0009 |
Uzun temaslı kesme aparatı/ LT 101-151 |
| 15 |
|
|
Uç |
| 15.1 |
IJWV0673-14 |
PD0117-14 |
Uzatılmış uç Φ1,4mm/ LT 101-151 |
| 15.2 |
IJWV0673-17 |
PD0117-17 |
Uzatılmış uç Φ1,7mm/ LT 101-151 |
| 15.3 |
IJWV0677 |
|
Uzatılmış uç 50A/ LT 101-151 |
| 16 |
IJWC0672 |
PR0116 |
Genişletilmiş elektrot Plazma LT 101 |
| 17 |
IJWA0606 |
|
Plazma torç kafası LT 101 |
| 17a |
IJGU0697 |
EA0131 |
Silikondan 'O' halkası Φ18,77x1,78mm |
| 17b |
IJWG9017 |
|
Frontin izolatörü/ LT 101 |
| 18 |
IJHW0046 |
|
Plazma el kılavuzu/ASerisi/Kırmızı |
| 19 |
IJIK0733 |
|
Koruma parçası/Plazma/Sarı |
| 20 |
IJIR0081 |
185.0031 |
Tetiklemek |
| 21 |
IJIK0805 |
|
Ortak/büyük/yeni tip |
| 22 |
|
|
Kablo montajı |
| 22.1 |
IJWO00210077-00 |
|
Kablo tertibatı/ LT100 -101/10MMQ/6MATT.1/8G |
| 22.2 |
IJWO00210071-00 |
|
Kablo düzeneği/ LT100 -101/10MMQ/6M merkezi adaptör |
| 22.3 |
IJWO10210077-00 |
|
Kablo tertibatı/ LT M100-101/10MMQ/6MATT.1/8G |
| 22.4 |
IJWO10210071-00 |
|
Kablo düzeneği/ LT M100-101/10MMQ/6M merkezi adaptör |
| 22.5 |
IJWO0642 |
|
Kablo düzeneği/ LT100 -101/6M/merkezi adaptör |
| 23 |
IJDH6017 |
|
Plazma Anahtarı |
| 24 |
IJWA0676 |
|
Plazma torç kafası LTM101 |
| 24a |
IJHW0024 |
W0300144 |
Fiberglas konum tüpü/ LT M |
| 25 |
|
|
Kablo düzeneği LT M |
| 25.1 |
IJAU5698 |
|
Bağlantı adaptörü 1/8G-1/4G |
| 25.2 |
IJAU5697 |
|
Bağlantı adaptörü 1/8G-3/8G |
| 25.3 |
IJAU5699 |
|
Bağlantı adaptörü 1/8G-M14×1 |
| 25.4 |
IJAU5690 |
|
Bağlantı adaptörü 1/8G-M16×1,5 |
| 26 IJAY0089 FY0023 Merkezi adaptör torç tarafı Plazma 5 pimli |
| 27 IJTN0088 CV0022 Dairesel kesme eklentisi/ LT100 -151 |
Kataloğumuz:
 INWELT PLAZMA TORÇ KATALOG.pdf
LTM101 CNC Entegrasyon Kontrol Listesi
Sipariş vermeden önce aşağıdaki bilgileri doğrulayın.
Plazma Güç Kaynağı
Sağlamak:
Üretici
Modeli
Nominal akım
HF başlangıç yöntemi
CNC Denetleyici
Denetleyicinin nasıl komut verdiğini tanımlayın:
Plazma başlangıcı
Ark transferi
Hareket
Yükseklik kontrolü
Torç Montajı
Onaylamak:
Gerekli kelepçe çapı
Mevcut montaj uzunluğu
Meşale yönlendirmesi
Kablo yönlendirme
Arka Bağlantı
Aşağıdakilerin net fotoğraflarını veya çizimlerini sağlayın:
Akım/gaz konnektörü
Pilot ark bağlantısı
Merkezi konnektör
Kontrol arayüzü
Torç Yükseklik Kontrolü
Sistemin şunları kullanıp kullanmadığını onaylayın:
LTM101 ön uç yapılandırması özel olarak doğrulanmadıkça doğrudan ohmik algılama uyumluluğu iddiasında bulunmayın.
HF CNC Sistemlerinde Plazma Torç Kurulumu
HF sistemleri, birçok HF olmayan plazma sistemine göre daha dikkatli elektrik kurulumu gerektirir.
Parazit sorunlarını azaltmak için, CNC sistem tasarımcıları aşağıdakiler için plazma güç kaynağı ve denetleyici üreticilerinin gereksinimlerine uymalıdır:
HF paraziti, sistemin kötü kurulması durumunda elektronik kontrolleri etkileyebilir.
Bu nedenle LTM101 HF CNC ekipmanıyla eşleştirilmelidir.
Delme Yüksekliği ve Kesme Yüksekliği
CNC plazma kesme işlemi normalde kesme döngüsü sırasında farklı torç yükseklikleri kullanır.
Delme Yüksekliği
Delme sırasında erimiş metal yukarı doğru dışarı atılır.
Doğru delme yüksekliği, nozulun ve diğer sarf malzemelerinin erimiş malzemeden korunmasına yardımcı olur.
Kesme Yüksekliği
Delme tamamlandıktan sonra, CNC sistemi torcu gerekli kesme yüksekliğine hareket ettirir.
Kesme yüksekliği şunları etkiler:
Eğim
Kerf genişliği
Cüruf
Sarf malzemesi aşınması
Doğru değerler plazma güç kaynağına, malzemeye, kalınlığa ve sarf malzemelerine bağlıdır.
Tek bir evrensel yükseklik değeri yerine doğrulanmış bir kesim tablosu kullanın.
LTM101 Ne Kadar Kalın Kesilebilir?
Mevcut INWELT sayfasında 35–40 mm belirtilmektedir , ancak bu, sistem düzeyinde belgelenmiş test verileri olmadan evrensel bir torç özelliği olarak sunulmamalıdır.
Kesme kalınlığı aşağıdakileri içeren komple plazma sistemi tarafından belirlenir:
Güç kaynağı
Giriş gücü
Malzeme
Kesme akımı
Uç çapı
Hava basıncı
Kesme hızı
Meşale yüksekliği
Gerekli kenar kalitesi
Referans olması açısından, mevcut A101 sınıfı rakip belgeleri, 25–30 mm yayınlamaktadır. kendi test edilmiş 100A sistem koşulları altında yaklaşık
Bu rakibin numarası basitçe INWELT sayfasına kopyalanmamalıdır.
En güçlü SEO/GEO yaklaşımı, aşağıdakileri gösteren INWELT tarafından test edilmiş bir kesim tablosu yayınlamaktır:
LTM101 için Önerilen Hava Kaynağı
Mevcut INWELT teknik spesifikasyon listeleri:
Proses gazı: Hava
Basınç: yaklaşık 4,5–5,0 bar
Gaz akışı: yaklaşık 180 L/dak
Önerilen akış sonrası: yaklaşık 100 saniye
Temiz ve Kuru Basınçlı Hava Kullanın
Nem, yağ ve parçacıklar şunları etkileyebilir:
Ark kararlılığı
Meme ömrü
Elektrot ömrü
Kesim tutarlılığı
Uygun filtreleme ve nem ayırma kullanın.
Gaz Akışı Sırasında Basıncı Kontrol Edin
Statik basınç, gerçek kesme basıncından farklı olabilir.
Filtreler, bağlantı parçaları veya uzun hortumlardaki kısıtlamalar torçtaki basıncı azaltabilir.
LTM101 Hangi Malzemeleri Kesebilir?
Uyumlu bir plazma kesme sistemiyle kullanıldığında LTM101 aşağıdakiler gibi elektriksel olarak iletken malzemeleri kesebilir:
Yumuşak çelik
Karbon çeliği
Paslanmaz çelik
Alüminyum
Bakır
Pirinç
Galvanizli çelik
Gerçek kesme kapasitesi ve hızı malzemeye ve komple sistem konfigürasyonuna göre değişir.
LTM101 için Tipik Uygulamalar
LTM101 aşağıdakileri içeren otomatik metal kesme uygulamaları için tasarlanmıştır:
Nihai torç seçimi, yalnızca sektör adına değil, gerçek plazma makinesi arayüzüne göre yapılmalıdır.
LTM101 Üretimi için CNC Bakım
Makine torcu bakımı, tekrarlanan CNC parça kalitesini doğrudan etkiler.
Elektrodu inceleyin
Elektrotun merkezi aşınmasını kontrol edin.
Şiddetli erozyon dengesiz çalışmaya neden olmadan veya kesme ucuna zarar vermeden önce değiştirin.
Kesme Ucunun İncelenmesi
Şunları kontrol edin:
Genişletilmiş delik
Oval açıklık
Isı hasarı
Kirlenme
Meme aşınması eğim ve boyutsal tutarsızlığa neden olabilir.
Difüzörü inceleyin
Gaz geçişlerini temiz tutun ve difüzörün doğru takıldığından emin olun.
Tespit Kapağını ve Kalkanı İnceleyin
Çatlak, hasarlı veya aşırı kirlenmiş bileşenleri değiştirin.
Torç başlığı yi inceleyin
Kontrol etmek:
Konular
O-halkası
Gaz contaları
Konumlandırma tüpü
Montaj alanı
Torç Kablosunu İnceleyin
CNC hareketinin şunları yapmadığından emin olun:
Yaygın LTM101 CNC Kesme Sorunları
Başarısız veya Tutarsız Ark Başlatmaları
Kontrol etmek:
Elektrot durumu
Kesme ucu
Hava basıncı
HF başlangıç devresi
Pilot ark bağlantısı
Makine topraklaması
Aşırı Eğim
Kontrol etmek:
Torç dikliği
Kesme yüksekliği
Meme durumu
Seyahat hızı
Ağır Cüruf
Kontrol etmek:
Kesme hızı
Akım
Hava beslemesi
Meşale yüksekliği
Sarf malzemeleri
Kısa Sarf Malzemesi Ömrü
Olası nedenler şunları içerir:
CNC Denetleyici Girişimi
Ark başlatma sırasında elektronik kontrol sorunları ortaya çıkarsa aşağıdakileri kontrol edin:
HF paraziti bir sistem entegrasyon sorunudur ve yalnızca torç parçalarının değiştirilmesiyle çözülmemelidir.
LTM101 OEM CNC Plazma Meşalesi İmalatı
INWELT aşağıdakilere makine plazma torçları ve yedek bileşenler sağlar:
CNC plazma ekipmanı üreticisi
Plazma güç kaynağı üreticileri
Kesim makinesi entegratörleri
Kaynak ve kesme markaları
Distribütörler
İthalatçılar
Toptancılar
Endüstriyel tedarikçiler
OEM ve ODM konfigürasyonları hedef makine arayüzüne göre değerlendirilebilir.
Özelleştirme şunları içerebilir:
Müşteri markalaması
Meşale etiketleri
Makine torcu gövdesi konfigürasyonu
6 m veya özelleştirilmiş torç kabloları
M14×1 bağlantısı
M16×1,5 bağlantısı
1/4G bağlantısı
3/8G bağlantısı
Merkezi adaptör
Sarf malzemesi kitleri
Özel etiketli ambalaj
Teknik etiketler ve kartonlar
OEM projeleri için plazma güç kaynağı spesifikasyonunu, CNC arayüzünü, konektör tasarımını, montaj gereksinimlerini ve beklenen sipariş miktarını sağlayın.
Neden LTM101 Torçları ve Sarf Malzemelerini INWELT 'dan Kaynaklamalısınız?
LTM101 ürün platformu şunları içerir:
CNC ekipman üreticisi ve distribütörü için, hem komple makine torçlarını hem de yedek parçaları tek bir programdan tedarik etmek, satın alma ve satış sonrası desteği kolaylaştırabilir.
Tam INWELT parça numaraları aynı zamanda tekrar sipariş vermeyi kolaylaştırır ve uyumluluk kontrolünü geliştirir.
LTM101 Plazma kesme torcu Hakkında Sıkça Sorulan Sorular
INWELT LTM101 'nin amper değeri nedir?
LTM101 100A olarak derecelendirilmiştir. mevcut INWELT teknik verilerine göre
LTM101 el feneri mi yoksa makine feneri mi?
LTM101 bir CNC / mekanize makine torçudur.
İlgili LT (101) el tipi konfigürasyondur.
LTM101 HF ateşlemesini kullanıyor mu?
Evet.
Mevcut spesifikasyon, yüksek frekanslı ark başlatmayı listeler.
LTM101 görev döngüsü nedir?
Mevcut INWELT spesifikasyonu, %60'ı listeler. nominal akımda
LTM101 hangi gazı kullanıyor?
Mevcut konfigürasyon basınçlı hava kullanıyor.
LTM101 hangi gaz basıncına ihtiyaç duyar?
Mevcut spesifikasyon yaklaşık 4,5–5,0 bar'ı listeliyor.
LTM101 hangi hava akışını gerektirir?
Mevcut teknik veriler yaklaşık 180 L/dak'yı listeliyor.
Hangi kablo uzunluğu standarttır?
Standart makine torcu kablosu 6 m'dir.
Hangi konektörler mevcut?
Mevcut LTM101 yapılandırmaları şunları içerir:
M14×1
M16×1,5
1/4G
3/8G
Merkezi adaptör
Hangi kesme ipuçları mevcut?
Mevcut standart sarf malzemesi ailesi şunları içerir:
Genişletilmiş ipuçları da mevcuttur.
LTM101 herhangi bir 100A CNC plazma kesicide kullanılabilir mi?
HAYIR.
Güç kaynağı ayrıca HF başlatma yöntemine, pilot ark devresine, gaz/akım bağlantısına ve kontrol arayüzüne uygun olmalıdır.
LTM101 torç yükseklik kontrolüyle çalışır mı?
Torç yüksekliği kontrolünü kullanan CNC sistemlerine entegre edilebilir ancak tam THC ve algılama yöntemi CNC kontrol cihazına, güç kaynağına ve makine konfigürasyonuna bağlıdır.
LTM101 ne kadar kalın kesebilir?
Yalnızca torçla belirlenen evrensel bir kalınlık yoktur.
Tüm plazma sistemi için test edilmiş verileri kullanın.
LTM101 paslanmaz çeliği kesebilir mi?
Evet, uygun bir plazma kesme güç kaynağı ve çalışma parametreleriyle eşleştirildiğinde.
LTM101 alüminyumu kesebilir mi?
Evet.
Alüminyum elektriksel olarak iletkendir ve uygun şekilde yapılandırılmış bir sistemle plazma kesimi yapılabilir.
INWELT yedek LTM101 sarf malzemesi sağlıyor mu?
Evet.
INWELT uçlar, elektrotlar, difüzörler, koruyucular, torç kafaları, kablo düzenekleri ve bağlantı adaptörleri sağlar.
INWELT OEM LTM101 makine torçları üretiyor mu?
Evet.
Nitelikli CNC plazma ekipmanı üreticileri, distribütörleri ve sistem entegratörleri için OEM/ODM ve özel etiketli yapılandırmalar mevcuttur.
INWELT LTM101 CNC Plazma Meşalesi için Fiyat Teklifi İsteyin
Daha hızlı uyumluluk onayı için şunları sağlayın:
Plazma güç kaynağı markası ve modeli
Nominal çıkış akımı
HF başlangıç yöntemi
Mevcut meşale modeli
CNC denetleyici
Torç montaj boyutları
Arka konnektör fotoğrafları
Pilot ark bağlantısı
Gerekli kablo uzunluğu
Sarf malzemesi gereksinimleri
Tahmini sipariş miktarı
INWELT veya özel etiketli markalama
INWELT daha sonra { CNC plazma kesme sisteminiz için uygun LTM101 torç, konektör ve sarf malzemesi yapılandırmasını doğrulayabilir.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių