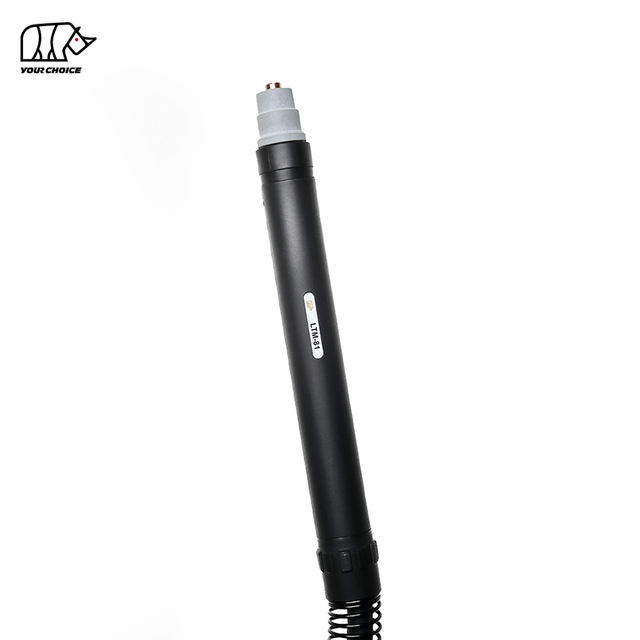
INWELT LTM141 是一款风冷 CNC 和机械化等离子割炬, 专为大电流自动切割台、仿形切割系统和工业等离子切割机而设计。
LTM141 的额定电流为 140A,占空比为 60% ,并使用 高频 (HF) 起弧系统.
目前INWELT的技术配置包括:
140A额定电流
60% 占空比
压缩空气操作
高频起弧
大约。 4.5–5.0 bar 工作压力
大约。 220升/分钟气流
大约。建议 140 秒后流程
标准 6 m 割炬引线
提供 12 m 配置
CNC/机械化操作
提供多种后部连接选项,包括:
1/4G
3/8G
M14×1
M16×1.5
中央适配器
LTM141 应专门定位为 机器/数控等离子割炬,与 LT141 手持式等离子割炬分开。
| 规格 | INWELT LTM141 |
|---|---|
| 产品类型 | 数控/机械化等离子割炬 |
| 模型 | LTM141 |
| 品牌 | 因韦尔特 |
| 额定电流 | 140A |
| 工作周期 | 60% |
| 冷却 | 空气 |
| 工艺气体 | 压缩空气 |
| 起弧 | 高频 |
| 气体压力 | 大约。 4.5–5.0 巴 |
| 气体流量 | 大约。 220升/分钟 |
| 推荐的后流程 | 大约。 140秒 |
| 标准引线长度 | 6米 |
| 可选引线长度 | 12米 |
| 手术 | 数控/机械化 |
| 连接器选项 | 1/4G / 3/8G / M14×1 / M16×1.5 / 中央适配器 |
| 标准喷嘴系列 | Ø1.1 / Ø1.4 / Ø1.7 / Ø1.9 毫米 |
| 扩展提示 | 可用的 |
| 气刨耗材 | 可用的 |
| OEM/ODM | 可用的 |
| 自有品牌 | 可用的 |
订购前,请确认等离子电源、额定电流、高频启动架构、引弧电路、后连接器、控制接口和 CNC 系统要求。
LTM141 和 LT141 属于同一个更广泛的等离子炬系列,但应被视为两个独立的完整炬产品。
| 特性 | LTM141 | LT141 |
|---|---|---|
| 手术 | 数控/机械化 | 手动/手持式 |
| 火炬几何形状 | 直机割炬 | 斜角手电筒 |
| 启动控制 | 机器控制 | 操作员触发器 |
| 安装 | 固定式数控刀座 | 手持式 |
| 火炬高度 | CNC/THC 控制 | 操作员控制 |
| 主要应用 | 自动切割 | 手动切割 |
某些耗材可能属于同一个更广泛的 LT141 耗材系列。
然而,机用割炬头、手持割炬头、手柄、定位管和电缆组件不应自动视为可互换。
对于内部网站链接,请使用描述性锚点,例如:
LTM141数控等离子割炬
和
LT141 手动等离子割炬
而不是将两者简单地表示为 LT141。
140A CNC 等离子系统需要专为稳定安装、可重复切割几何形状和高电流操作而设计的割炬。
LTM141 机器配置可以安装在固定 CNC Z 轴或割炬支架上。
正确的安装有助于维护:
割炬垂直度
可重复的穿孔位置
一致的切割高度
稳定的切缝宽度
可重复的零件尺寸
可预测的切割方向
与手持式割炬不同,LTM141 通过等离子电源和 CNC 系统进行控制。
典型的切削循环包括:
割炬定位
初始高度检测
等离子启动
冲孔
切割运动
割炬高度调节
停弧
LTM141 为工业切割应用提供了更高电流的机械化平台。
实际工作电流应根据整个等离子系统的材料、厚度、耗材和经过验证的切割图来选择。
LTM141 作为完整机械化等离子切割系统的一部分运行,该系统包括:
等离子电源
LTM141 机用割炬
数控控制器
压缩空气供应
切割台
工作连接
可选割炬高度控制系统
压缩空气进入割炬,流经割炬头、空气管、扩散器、电极和割嘴。
电能使气体电离并产生高温等离子弧。
喷嘴将等离子流压缩成集中射流,熔化导电材料,同时高速气体从切口中去除熔融金属。
LTM141 采用 高频起弧系统.
高频点火使用高频电信号来帮助建立初始等离子弧。
因此,等离子电源必须支持兼容的高频炬架构。
高频、非高频和反击式等离子炬不应仅仅因为它们具有相似的额定电流而被视为可互换。
由于高频启动会产生高频电能,CNC 安装应遵循等离子电源制造商的建议:
接地
工作连接
CNC信号接线
屏蔽电缆
电源线和信号线之间的分离
火炬引线布线
控制器安装
不要假设每个 CNC 控制器都可以直接连接到 HF 等离子系统而不考虑完整的电气架构。
当前的 INWELT 产品系列包括多个 6 m 和 12 m LTM141 机用割炬组件。
| INWELT 代码 | 配置 |
|---|---|
| IJWU0614 | LTM141 / 6 m / 1/4G |
| IJWU0616 | LTM141 / 6 m / 3/8G |
| IJWU0619 | LTM141/6m/M14×1 |
| IJWU0606 | LTM141 / 6 m / M16×1.5 |
| IJWU0608 | LTM141 / 6 m / 中央适配器 |
| INWELT 代码 | 配置 |
|---|---|
| IJWU0612 | LTM141 / 12 m / 1/4G |
| IJWU0615 | LTM141 / 12 m / 3/8G |
| IJWU0610 | LTM141 / 12 m / M14×1 |
| IJWU0609 | LTM141 / 12 m / M16×1.5 |
| IJWU0602 | LTM141 / 12 m / 中央适配器 |
这些完整的割炬配置应突出显示,因为连接类型和引线长度是更换和 OEM CNC 割炬的重要购买标准。
INWELT 专用机用割炬头是:
健康世界代码:IJWA0618
描述:
LTM141 机用等离子炬头
该机器特定组件应该是 LTM141 页面上显示的主要备件之一。
手动 LT141 割炬头应移至 LT141 手持式产品页面或明确标记为相关手动割炬组件。
机用割炬系统包括:
健康世界代码:IJHW0024
参考号:W0300144
描述:
玻璃纤维定位管/LTM
该定位管构成直机割炬本体的一部分,与 CNC 安装相关。
对于设备制造商和系统集成商,定位管应与机用割炬头和安装尺寸一起显示。
数控机床割炬应提供物理安装尺寸。
INWELT 应添加一张技术图纸,显示:
炬体直径
割炬总长度
可用夹紧部分
喷嘴至夹具距离
电缆出口位置
最小安装间隙
请勿抄袭竞争对手的尺寸。
测量实际生产的LTM141并发布第一方尺寸数据。
此类技术信息对于以下方面特别有用:
数控等离子机制造商
Z轴一体化
改造项目
火炬手选择
自动化切割单元设计
更宽的 LT141/LTM141 易损件平台包括多种标准切削刀尖直径。
当前的 INWELT 代码包括:
INWELT 代码:IJWV0617-11
参考:PD0101-11
INWELT 代码:IJWV0617-14
参考号:PD0101-14
INWELT 代码:IJWV0617-17
参考:PD0101-17
INWELT 代码:IJWV0617-19
参考号:PD0101-19
类似的 A141 型割炬系统通常针对不同的电流范围使用不同的喷嘴直径。
INWELT 应在将当前关系发布为权威之前验证其自身的安培数到喷嘴的映射。
LT141/LTM141 易损件系列包括 Ø1.1、Ø1.4、Ø1.7 和 Ø1.9 毫米切割头。
工业 A141 系统通常使用该组中最大的标准喷嘴,接近 140A 工作范围上限。
然而,INWELT 应根据自己的工程数据和切割测试来制定最终规格。
最强的最终耗材表将包含:
| INWELT 代码 | 尖端直径 | 经验证的电流 | 电极 | 扩散器 | 工艺 |
|---|---|---|---|---|---|
| IJWV0617-11 | Ø1.1毫米 | 核实 | 配套件 | 配套件 | 标准切割 |
| IJWV0617-14 | Ø1.4毫米 | 核实 | 配套件 | 配套件 | 标准切割 |
| IJWV0617-17 | Ø1.7毫米 | 核实 | 配套件 | 配套件 | 标准切割 |
| IJWV0617-19 | Ø1.9毫米 | 核实 | 配套件 | 配套件 | 标准切割 |
一旦确认,请在以下方面一致地使用相同的映射:
产品页面
技术目录
ERP系统
备件清单
包装
经销商文档
该产品系列包括多种扩展切割刀头。
INWELT 代码:IJWV0673-14
参考:PD0117-14
INWELT 代码:IJWV0673-17
参考:PD0117-17
INWELT 代码:IJWV0673-19
参考:PD0117-19
更广泛的家族还包含:
IJWV0677 / PD0111 – 加长尖端 / 50A
加长易损件可在标准长度刀尖无法轻松触及切割位置的地方提供额外的触及范围。
对于 CNC 应用,改变喷嘴长度也会改变割炬前端的几何形状。
因此,在使用扩展易损件之前,应验证切割高度和完整的易损件堆叠。
标准电极为:
INWELT 代码:IJWC0617
参考号:PR0101
电极通过割炬传输电能,并在等离子切割过程中逐渐磨损。
在过度腐蚀导致以下情况之前更换电极:
起弧困难
等离子弧不稳定
加速喷嘴磨损
切割不一致
启动失败
对于自动化生产,应定期监测电极磨损,因为重复穿孔会缩短易损件寿命。
目前的家庭成员包括:
INWELT 代码:IJWC0672
参考号:PR0116
这是与相应扩展耗材一起使用的扩展电极配置。
当前的实时页面将此组件标记为“Plasma LT101”,如果该部件正式与 LT101–151 系列共享,则应更正该标签。
使用与实际 ERP/BOM 数据相匹配的产品系列描述。
目前的标准扩散器是:
INWELT 代码:IJWG0617
参考号:PE0101
扩散器控制电极和切割尖端周围的工艺气体分布。
稳定的气流有助于维持:
等离子弧稳定性
耗材冷却
等离子喷射形状
一致的切口几何形状
如果扩散器破裂、变形、烧毁或严重污染,请予以更换。
当前的实时页面列出:
IJWG0619 / PE0103
但将其描述为:
扩散器 LT151
由于同一个更广泛的易损件系列包含 LT101–151 零件,因此请确认该扩散器是否已正式批准用于 LTM141 扩展易损件配置。
验证后,将其发布为:
INWELT 代码 → 参考 → 组件 → 兼容的割炬型号 → 工艺
而不是使用模糊的单一模型描述。
目前的产品系列包括:
健康世界代码:IJAO0779
描述:
空气管 / LT141–151
空气管有助于引导工艺气体通过割炬前端。
保持组件清洁并正确安装。
损坏或位置不正确的空气管会干扰气流并对等离子体稳定性产生负面影响。
目前的产品系列包括:
IJWT0618 / PC0102 – 外部喷嘴 / LT141
和
IJWT0697 / PC0131 – 外部喷嘴 / LT141–151
正确的外部喷嘴应与所选的切割或接触切割工艺相匹配。
如果前端组件出现以下情况,请更换它们:
开裂
烧伤
螺纹损坏
污染严重
明显变形
更广泛的 LT141/LTM141 系列包含多个前端定位附件。
当前部分包括:
IJTN0079 / CV0013 – 气刨垫片
IJTN0070 / CV0014 – 四点垫片
IJTN0078 / CV0012 – 双点垫片
IJTN0077 / CV0011 – 垫片弹簧
IJTN0095 / CV0039 – 带绝缘体的四点皇冠屏蔽
IJTN0089 / CV0023 – 接触式切割垫片
支座配件有助于保持受控的喷嘴到工件的距离。
接触式切削部件使用不同的前端几何形状。
气刨去除材料而不完全切穿工件。
为每个工艺使用正确的前端堆栈,而不是混合切割、接触和气刨零件。
更宽的 A141 型易损件平台包括专用气刨工艺。
气刨可用于:
焊缝去除
缺陷去除
背刨
共同准备
维修工作
对于 CNC/机床割炬页面,仅在以下情况下才进行气刨:
等离子电源支持气刨
安装了正确的气刨耗材
自动化系统支持所需的割炬移动
除非该配置得到特别批准,否则请勿使用普通切削刀尖作为气刨刀尖。
当前的 LTM141 机用割炬系统包括专用的 6 m 机用电缆组件。
INWELT代码:IJWO10316071-00
描述:
LTM141–151 / 16 mm² / 6 m / 中央适配器
INWELT代码:IJWO10316077-00
描述:
LTM141–151 / 16 mm² / 6 m / 螺纹连接
这些机器电缆应保留在主要 LTM141 备件表中。
手动 LT141 电缆应移至 LT141 手持式产品页面或清楚地标记为相关手动割炬部件。
LTM 机用割炬系统包括多个适配器。
健康世界代码:IJAU5698
健康世界代码:IJAU5697
健康世界代码:IJAU5699
健康世界代码:IJAU5690
这些适配器选项有助于支持不同的等离子电源接口。
仅匹配螺纹并不能确认割炬的完全兼容性。
该产品系列还包括:
INWELT 代码:IJAY0089
参考号:FY0023
描述:
5 针等离子割炬侧中央适配器
安装前,请验证:
引脚功能
引弧电路
启动信号
安全电路
气体/电流接口
仅机械配合是不够的。
不要仅仅因为等离子切割机的额定电流为 140A 而选择 LTM141。
必须满足几个条件。
等离子电源必须支持高频炬。
LTM141 的额定电流为 140A.
在经过验证的限度内操作割炬和易损件。
可用配置包括:
1/4G
3/8G
M14×1
M16×1.5
中央适配器
引导弧连接必须与等离子电源匹配。
检查等离子系统如何处理:
等离子启动
电弧转移
电弧正常信号
故障信号
割炬高度控制接口
对于更换或 OEM 项目,请提供:
等离子电源制造商
机器型号
额定输出电流
现有火炬型号
主要连接器照片
引导弧连接器照片
数控控制器
所需引线长度
所需安装尺寸
这比发布兼容机器品牌的通用列表更可靠。
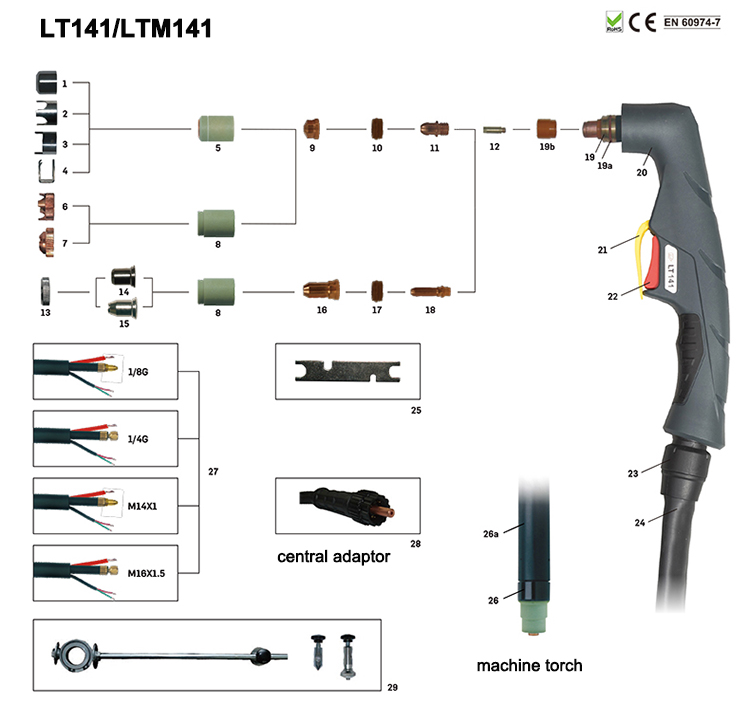
机用割炬
| 代码 | 参考号 | 描述 | 代码 | 参考号 | 描述 | ||||
| IJWU0614 | 等离子切割自动割炬LTM141/6m 1/4G | IJWU0612 | 等离子切割自动割炬LTM141/12m 1/4G | ||||||
| IJWU0616 | 等离子切割自动割炬LTM141/6m 3/8G | IJWU0615 | 等离子切割自动割炬 LTM141/12m 3/8G | ||||||
| IJWU0619 | PA0103 | 等离子割炬LTM141/6m M14×1 | IJWU0610 | PA0104 | 等离子割炬LTM141/12m M14×1 | ||||
| IJWU0606 | PA0145 | 等离子切割自动割炬LTM141/6m M16×1.5 | IJWU0602 | PA0146 | 等离子切割炬 LTM141/12m 中央适配器 | ||||
| IJWU0608 | 等离子切割炬 LTM141/6m 中央适配器 | IJWU0609 | 等离子割炬LTM141/12m M16×1.5 | ||||||
| 位置 | 代码 | 参考号 | 描述 | ||||||
| 1 | IJTN0079 | CV0013 | 气刨垫片/LT141-150 | ||||||
| 2 | IJTN0070 | CV0014 | 四尖头垫片/LT100-150 | ||||||
| 3 | IJTN0078 | CV0012 | 双尖垫片/LT100-150 | ||||||
| 4 | IJTN0077 | CV0011 | 隔离弹簧 LT100-150 | ||||||
| 5 | IJWT0618 | PC0102 | 外喷嘴 LT141 | ||||||
| 6 | IJTN0095 | CV0039 | 带绝缘子的四点冠形屏蔽/LT101-141 | ||||||
| 7 | IJTN0089 | CV0023 | 接触式切割用垫片/LT101-141 | ||||||
| 8 | IJWT0697 | PC0131 | 外喷嘴LT141-151 | ||||||
| 9 | 提示 | ||||||||
| 9.1 | IJWV0617-11 | PD0101-11 | 尖端Φ1.1mm/LT101-141 | ||||||
| 9.2 | IJWV0617-14 | PD0101-14 | 尖端Φ1.4mm/LT101-141 | ||||||
| 9.3 | IJWV0617-17 | PD0101-17 | 尖端Φ1.7mm/LT101-141 | ||||||
| 9.4 | IJWV0617-19 | PD0101-19 | 尖端Φ1.9mm/LT101-141 | ||||||
| 10 | IJWG0617 | PE0101 | 扩散器 LT101-141 | ||||||
| 11 | IJWC0617 | PR0101 | 等离子电极 LT101-141 | ||||||
| 12 | IJAO0779 | 气管/LT141-151 | |||||||
| 13 | IJTN0000 | 锁紧螺母 | |||||||
| 14 | IJTN0014 | CV0008 | 接触式切割附件/LT100-151 | ||||||
| 15 | IJTN0015 | 简历0009 | 长接触切割附件/LT100-151 | ||||||
| 16 | 提示 | ||||||||
| 16.1 | IJWV0673-14 | PD0117-14 | 加长尖头Φ1.4mm/LT101-151 | ||||||
| 16.2 | IJWV0673-17 | PD0117-17 | 加长尖头Φ1.7mm/LT101-151 | ||||||
| 16.3 | IJWV0673-19 | PD0117-19 | 加长尖头Φ1.9mm/LT101-151 | ||||||
| 16.4 | IJWV0677 | PD0111 | 加长尖端 50A/LT101-151 | ||||||
| 17 | IJWG0619 | PE0103 | 扩散器 LT151 | ||||||
| 18 | IJWC0672 | PR0116 | 等离子延长电极 LT101 | ||||||
| 19 | IJWA0666 | 等离子炬头 LT141 | |||||||
| 19a | IJGU0697 | EA0131 | “O”型圈Φ18.77x1.78m 微硅 | ||||||
| 19b | IJWG9018 | 前绝缘体/LT141-151 | |||||||
| 20 | IJHW0046 | 等离子手柄手动/A系列/红色 | |||||||
| 21 | 伊吉克0733 | 保护部分/等离子/黄色 | |||||||
| 22 | 伊吉尔0081 | 185.0031 | 扳机 | ||||||
| 23 | 伊吉克0805 | 联合/大/新型 | |||||||
| 24 | 电缆组件 | ||||||||
| 24.1 | IJWO00316071-00 | 电缆组件/LT141-151/16MQ/6M 中心适配器 | |||||||
| 24.2 | IJWO00316077-00 | 电缆组件/LT141-151/16MQ/6MATT.1/8G | |||||||
| 24.3 | IJWO10316071-00 | 电缆组件/LTM141-151/16MQ/6Mcenter 适配器 | |||||||
| 24.4 | IJWO10316077-00 | 电缆组件/LTM141-151/16MQ/6MATT.1/8G | |||||||
| 24.5 | IJWO0600 | 电缆组件 LT141-1516M 中央适配器 | |||||||
| 25 | IJDH6017 | 等离子扳手 | |||||||
| 26 | IJWA0618 | 等离子炬头 LTM141 | |||||||
| 26a | IJHW0024 | W0300144 | 玻璃纤维定位管/LTM | ||||||
| 27 | 电缆组件 LTM | ||||||||
| 27.1 | IJAU5698 | 连接适配器1/8G-1/4G | |||||||
| 27.2 | IJAU5697 | 连接适配器1/8G-3/8G | |||||||
| 27.3 | IJAU5699 | 连接适配器1/8G-M14×1 | |||||||
| 27.4 | IJAU5690 | 连接适配器1/8G-M16×1.5 | |||||||
| 28 IJAY0089 FY0023 中心适配器割炬侧等离子 5pins | |||||||||
| 29 IJTN0088 CV0022 圆形切割附件/LT100-151 | |||||||||
CNC 等离子系统可以使用自动割炬高度控制来保持正确的切割距离。
可能的系统包括:
弧压THC
浮头传感
机械初始高度传感
其他兼容的高度控制系统
等离子弧建立后,兼容的 THC 可以使用电弧电压作为维持编程切割高度的一部分。
正确的电压取决于:
等离子电源
当前的
材料
板厚
耗材
切削速度
由于 LTM141 使用高频点火,因此机器制造商应遵循等离子电源制造商的接地和电缆布线要求。
未经验证的系统级数据,请勿发布通用 THC 接线或电压设置。
机械化等离子切割通常使用不同的高度进行穿孔和连续切割。
当电弧最初穿透板时,熔融金属向上排出。
正确的穿孔高度有助于减少熔融金属对前端易损件的损坏。
穿孔完成后,割炬移动到编程的切割高度。
不正确的切割高度可能会导致:
斜角过大
宽切缝
重渣
易损件寿命缩短
尺寸重复性差
使用完整等离子系统中经过验证的参数。
割炬本身并不能确定一种通用的最大切割厚度。
实际切割能力取决于:
等离子电源
输入功率
材料
实际电流
刀尖直径
气压
空气流动
行驶速度
刺穿高度
切割高度
耗材状况
所需的边缘质量
专业等离子规格应区分:
可以以适当的速度和边缘质量高效加工的材料厚度。
仍可以降低速度切割较厚的材料。
可分离的最大材料厚度,通常边缘质量较低。
因此,只有在 INWELT 完整系统切割测试支持的情况下,才应发布具体的 LTM141 厚度数据。
第一方切割图将是该页面最强大的技术和 GEO 资产之一。
推荐字段包括:要发布的
| 参数 | 数据 |
|---|---|
| 材料 | 低碳钢/不锈钢/铝 |
| 厚度 | 测试厚度 |
| 当前的 | 实际测试电流 |
| 提示代码 | INWELT 零件号 |
| 尖端直径 | 毫米 |
| 气压 | 酒吧 |
| 空气流动 | 升/分钟 |
| 行驶速度 | 毫米/分钟 |
| 刺穿高度 | 毫米 |
| 皮尔斯延迟 | 秒 |
| 切割高度 | 毫米 |
| 割缝宽度 | 毫米 |
| 剪切结果 | 推荐/最大/遣散费 |
使用测得的 INWELT 数据,而不是复制竞争对手的切削参数。
当前的 INWELT LTM141 规范使用压缩空气。
推荐运行数据包括:
工艺气体: 压缩空气
气体压力: 约。 4.5–5.0 巴
气体流量: 约。 220升/分钟
推荐的后流程: 约。 140秒
水分、压缩机油和颗粒会对以下方面产生负面影响:
电弧稳定性
电极寿命
刀尖寿命
削减一致性
使用适当的过滤和水分分离。
静态压力可能与实际工作压力不同。
过滤器、调节器、配件和长软管会产生压力损失。
根据完整的等离子切割系统的操作程序设置气源。
当连接到兼容的等离子系统时,LTM141 可以处理导电材料,包括:
低碳钢
碳钢
不锈钢
铝
铜
黄铜
镀锌钢
实际切割速度、边缘质量和实际厚度取决于完整的等离子系统。
LTM141 适用于更高电流的自动等离子切割应用,包括:
数控等离子切割台
自动型材切割
钢结构制造
重型机械制造
施工设备
农业装备
卡车和拖车制造
铁路部件
造船
印版处理系统
工业生产细胞
重金属制造
最终割炬的选择应始终基于等离子电源和机器接口,而不是仅基于应用名称。
一致的耗材状况在自动化生产中至关重要,因为磨损的部件会影响每个重复零件。
监视电极是否过度磨损。
在严重腐蚀导致启动不良或损坏喷嘴之前更换它。
检查:
喷嘴开口加大
椭圆形孔口
烧伤
污染严重
保持气体通道清洁。
更换破裂或热损坏的部件。
确保空气管安装正确且无损坏。
查看:
线程数
密封面
O 形圈状况
热损伤
燃气泄漏
确保 CNC 运动不会:
拉伸电缆
粉碎领先
创建急弯
与龙门架或 Z 轴发生干扰
查看:
电极状况
切割尖
高频电路
气压
工作连接
割炬连接器
查看:
割炬垂直度
切割高度
喷嘴磨损
切削速度
查看:
切削速度
切割电流
材料厚度
气体流量
切割高度
可能的原因包括:
受污染的压缩空气
喷嘴/电流组合不正确
穿孔高度不正确
过度刺穿
电极磨损
检查:
割炬安装
切割高度
数控间隙
割缝补偿
耗材状况
切削速度
并非所有尺寸问题都是由等离子炬引起的。
专业的 LTM141 售后计划可包括:
标准切割提示
扩展切割技巧
气刨技巧
标准电极
延长电极
标准扩散器
加长扩散器
空气管
外喷嘴
接触式切割元件
对峙指南
机用割炬头
O 型圈
玻璃钢定位管
机器电缆组件
连接器适配器
中央适配器
发布准确的 INWELT 零件编号有助于减少更换错误,并使分销商和 CNC 设备制造商更容易重复购买。
INWELT 向专业 B2B 客户提供等离子割炬和替换部件,包括:
数控等离子机制造商
等离子电源制造商
数控系统集成商
焊割设备品牌
进口商
经销商
批发商
工业供应商
售后消耗品公司
OEM 和 ODM 配置可以根据目标等离子系统和机器接口进行开发。
定制可能包括:
客户品牌
产品标签
机用割炬配置
6 m 或 12 m 割炬引线
1/4G连接
3/8G连接
M14×1连接
M16×1.5连接
中央适配器
电缆组件
耗材套件
自有品牌包装
技术文档
条形码和纸箱要求
对于 OEM 项目,请提供等离子电源规格、CNC 控制器、连接器要求、安装尺寸和预计采购数量。
LTM141 平台将完整的机用割炬配置与详细的易损件和连接系统相结合。
目前的产品系列包括:
多个 6 m 机用割炬配置
多个 12 m 机用割炬配置
Ø1.1 / Ø1.4 / Ø1.7 / Ø1.9 mm 标准尖端
扩展切割技巧
标准电极
加长电极
扩散器
空气管
外喷嘴
接触式切割配件
气刨配件
机用割炬头
玻璃钢定位管
机器电缆组件
多螺纹适配器
5针中央适配器
对于专业买家来说,通过一家供应商采购割炬和替换部件可以简化采购、库存和售后支持。
LTM141 的额定电流为 140A 。 根据当前 INWELT 技术规范,
目前的规格列出了 60%.
LTM141 是 CNC/机械化机用割炬.
相关的LT141是手动手持版本。
是的。
LTM141采用 高频起弧.
当前配置使用压缩空气。
大约 4.5–5.0 巴.
当前的 INWELT 规范列出了大约 220 L/min.
大约为 140 秒。 根据当前 INWELT 规范,
目前的产品系列包括:
6米
12米
当前配置包括:
1/4G
3/8G
M14×1
M16×1.5
中央适配器
当前的耗材系列包括:
Ø1.1毫米
Ø1.4毫米
Ø1.7毫米
Ø1.9毫米
还提供加长 Ø1.4、Ø1.7 和 Ø1.9 毫米尖端。
更广泛的 A141 型耗材系列通常将 Ø1.9 mm 与较高电流范围联系起来。
INWELT 应在将此关系发布为权威之前确认其自己经过验证的安培数到喷嘴的映射。
标准电极为:
IJWC0617 / PR0101
扩展电极为:
IJWC0672 / PR0116
目前INWELT机头为:
IJWA0618
当前的产品系列列出:
IJHW0024 / W0300144 – 玻璃纤维定位管
不。
高频启动系统、连接器、引弧电路、控制接口和电源架构也必须匹配。
它可以使用兼容的 THC 设备集成到 CNC 系统中。
确切的 THC 配置取决于等离子电源和 CNC 控制器。
是的,当与兼容的等离子电源和合适的切割参数一起使用时。
是的。
铝具有导电性,可以使用适当的等离子系统进行等离子切割。
不存在仅由割炬决定的通用厚度。
使用来自完整等离子切割系统的经验证的推荐数据、最大数据和中断数据。
相关易损件系列包括气刨部件。
等离子电源和自动化工艺还必须支持气刨。
LTM141 是机器/CNC 配置。
LT141 是手动/手持式配置。
是的。
OEM/ODM、自有品牌、连接器、电缆和耗材套件配置可供合格的 CNC 设备制造商、系统集成商、分销商和进口商使用。
为了更快地确认兼容性,请提供:
等离子电源厂家及型号
额定输出电流
现有火炬型号
高频启动方式
数控控制器
主要连接器照片
引导弧连接
所需割炬引线长度
所需安装尺寸
切割或气刨要求
耗材要求
预计采购数量
INWELT 或自有品牌
然后,INWELT 可以确认适合您的 CNC 等离子切割系统的 LTM141 机用割炬、连接器、电缆和易损件配置。