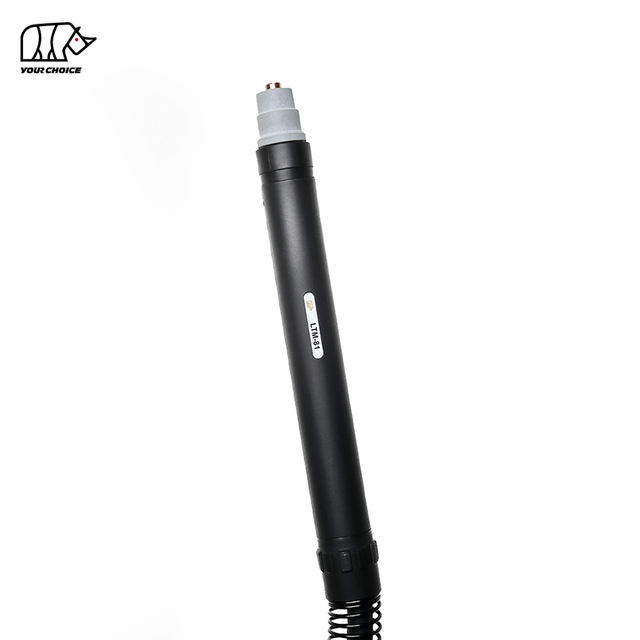
100A HF Гарэлка для плазменнай рэзкі CNC для механізаванай рэзкі металу
INWELT LTM101 - INWELT LTM101 астуджэннем , машынны плазменны рэзак прызначаны для CNC рэжучых сталоў, аўтаматызаваных сістэм профільнай рэзкі і прамысловага механізаванага плазменнага прымянення.
LTM101 разлічаны на 100 А з працоўным цыклам 60% і выкарыстоўвае высокачашчынную ( HF ) дугу, якая запускаецца.
Бягучая спецыфікацыя INWELT уключае:
Намінальны ток 100А
Працоўны цыкл 60%.
Паветранае астуджэнне
HF запальванне
Працоўны ціск 4,5–5,0 бар
Прыбл. Паток паветра 180 л/мін
Прыбл. 100-секундны рэкамендаваны пост-паток
Стандартны шнур факела 6 м
Даступна некалькі варыянтаў задняга падлучэння, у тым ліку канфігурацыі M14×1, M16×1.5, 1/4G, 3/8G і цэнтральны адаптар.
У адрозненне ад ручнога факела LT 101, LTM101 распрацаваны спецыяльна для стацыянарнага мацавання і аўтаматычнай рэзкі.
INWELT LTM101 Тэхнічныя характарыстыкі
| Спецыфікацыя |
INWELT LTM101 |
| Тып прадукту |
CNC / Механізаваны Гарэлка для плазменнай рэзкі |
| мадэль |
LTM101 |
| Марка |
INWELT |
| Намінальны ток |
100 А |
| Працоўны цыкл |
60% |
| Астуджэнне |
паветра |
| Запуск дугі |
HF |
| газ |
паветра |
| Ціск газу |
Прыбл. 4,5–5,0 бар |
| Паток газу |
Прыбл. 180 л/мін |
| Рэкамендаваны Post-Flow |
Прыбл. 100 секунд |
| Стандартная даўжыня шнура |
6 м |
| Аперацыя |
CNC / Механіз |
| Параметры раздыма |
M14×1 / M16×1,5 / 1/4G / 3/8G / Цэнтральны адаптар |
| Стандартная сямейная падказка |
Ø1,1 / Ø1,4 / Ø1,7 мм |
| Пашыраныя расходныя матэрыялы |
Даступны |
| OEM / ODM |
Даступны |
| Прыватная марка |
Даступны |
Канчатковая сумяшчальнасць павінна быць пацверджана ў адпаведнасці з плазменнай крыніцай харчавання, архітэктурай запуску HF , ланцугом пілотнай дугі, заднім злучэннем, мантажом машыны і сістэмай CNC .
LTM101 Машынны факел супраць LT 101 ручнога факела
LTM101 і LT 101 належаць да адной агульнай платформы расходных матэрыялаў, але іх трэба разглядаць як асобныя камплектныя факелы.
| Функцыя |
LTM101 |
LT 101 |
| Асноўнае прыкладанне |
CNC / Механіз |
Дапаможнік |
| Геаметрыя факела |
Прамы корпус машыны |
Ручны факел |
| Аперацыя |
Кіруецца машынай |
Кіруецца аператарам |
| Мантаж |
Фіксаваны трымальнік факела |
Ручны |
| Трыгер |
Не асноўны метад кантролю |
Ручной курок |
| CNC Інтэграцыя |
Асноўнае выкарыстанне |
Не асноўнае выкарыстанне |
Некаторыя расходныя матэрыялы могуць быць агульнымі для двух сямействаў факелаў, але поўныя вузлы факелаў і кабелі/кантрольныя механізмы не павінны аўтаматычна разглядацца як узаемазаменныя.
Для гэтай старонкі прадукту тэхнічныя характарыстыкі факела павінны заставацца галоўным упорам.
Навошта выкарыстоўваць LTM101 для CNC плазменнай рэзкі?
Механізаваны факел павінен забяспечваць паўтаральнае пазіцыянаванне і стабільную інтэграцыю з рэжучай сістэмай CNC .
Дызайн Straight Machine-Torch
У LTM101 выкарыстоўваецца машынна-арыентаваны корпус факела, прызначаны для фіксаванага мантажу.
Гэта дазваляе сістэме CNC падтрымліваць паслядоўнасць:
Выраўноўванне факела
Кут рэзкі
Вышыня пірсінгу
Вышыня зрэзу
Шлях руху
Ёмістасць току 100A
LTM101 разлічаны на 100A.
Гэта робіць яго прыдатным для сумяшчальных плазменных сістэм сярэдняй і высокай магутнасці CNC якія працуюць у межах праверанага току і працоўнага цыклу.
Працоўны цыкл 60%.
Гарэлка вызначана пры працоўным цыкле 60% пры намінальных умовах.
Фактычная цеплавая нагрузка таксама можа залежаць ад патоку паветра, тэмпературы навакольнага асяроддзя, стану расходных матэрыялаў і паслядоўнасці рэзкі.
Стандартны шнур факела 6 м
У цяперашняй стандартнай канфігурацыі факела машыны выкарыстоўваецца 6-метровы адвод , што забяспечвае практычную дасяжнасць для многіх CNC макетаў сталоў.
Як працуе HF Starting на LTM101
LTM101 выкарыстоўвае высокачашчынны запуск дугі.
HF запуск генеруе высокавольтны і высокачашчынны сігнал для ініцыявання плазменнай дугі, не патрабуючы механічнага ўдару рэжучага наканечніка па загатоўцы.
Гэта можа забяспечыць паўтарэнне ініцыявання дугі, калі факел і крыніца харчавання правільна падабраныя.
Аднак HF плазменныя сістэмы патрабуюць дбайнай CNC інтэграцыі, таму што высокачашчынная электрычная энергія можа ствараць электрамагнітныя перашкоды.
Табліца CNC павінна выкарыстоўваць адпаведнае:
Не апісвайце HF як універсальна лепшае для CNC прыкладанняў.
Машынная факел без HF можа быць пераважней у некаторых асяроддзях з электронным кіраваннем, у той час як LTM101 падыходзіць, калі плазменная крыніца харчавання спецыяльна распрацавана для запуску HF .
LTM101 CNC Сумяшчальнасць з плазменным разаком
Адзін толькі рэйтынг 100A не пацвярджае сумяшчальнасць.
Перад заменай існуючай машыннай факела CNC праверце ўвесь інтэрфейс.
Пацвердзіць HF Запуск
Плазменная крыніца харчавання павінна падтрымліваць канфігурацыю запуску дугі LTM101 HF .
Пацвердзіце намінальную магутнасць
Апарат павінен працаваць у межах пацверджанага дыяпазону току LTM101 .
Пацвердзіце падключэнне электраэнергіі і газу
Даступныя канфігурацыі LTM101 ўключаюць:
M14×1
М16×1,5
1/4G
3/8G
Цэнтральны адаптар
Пацвердзіце ланцуг пілотнай дугі
Злучэнне пілотнай дугі павінна адпавядаць крыніцы харчавання плазмы.
Пацвердзіце інтэграцыю элементаў кіравання CNC
Кантролер машыны і крыніца сілкавання плазмы павінны забяспечваць адпаведны аўтаматызаваны інтэрфейс запуску/прыпынення.
Пацвердзіце мантаж факела
Праверце фактычныя памеры корпуса LTM101 перад распрацоўкай або заказам мантажнага заціску.
Для праектаў OEM CNC INWELT павінен прадаставіць чарцёж з памерамі, які паказвае:
LTM101 Поўныя канфігурацыі Machine Torch
INWELT у цяперашні час пералічвае некалькі поўных вузлоў машынных гарэлак LTM101 .
| INWELT |
спасылкі на код |
Канфігурацыя |
| IJWU0671 |
PA0110 |
LTM101 / 6 м / M14×1 |
| IJWU0677 |
PA0111 |
LTM101 / 6 м / Цэнтральны адаптар |
| IJWU0692 |
— |
LTM101 / 6 м / 1/4G |
| IJWU0693 |
— |
LTM101 / 6 м / 3/8G |
| IJWU0694 |
— |
LTM101 / 6 м / M16×1,5 |
Гэтыя варыянты падключэння важныя для дыстрыб'ютараў і вытворцаў абсталявання, якія падтрымліваюць розныя інтэрфейсы плазменных крыніц харчавання.
Не думайце, што адзін раз'ём можна замяніць іншым без пацверджання поўнага электрычнага і пнеўматычнага размяшчэння.
LTM101 Стандартныя рэжучыя наканечнікі
Сямейства расходных матэрыялаў LTM101 уключае некалькі стандартных дыяметраў наканечнікаў.
| INWELT |
даведачнага кода |
Памер наканечніка |
| IJWV0617-11 |
ПД0101-11 |
Ø1,1 мм |
| IJWV0617-14 |
ПД0101-14 |
Ø1,4 мм |
| IJWV0617-17 |
ПД0101-17 |
Ø1,7 мм |
Правільны наканечнік павінен быць абраны ў адпаведнасці з крыніцай харчавання плазмы і працоўным токам.
Не выбірайце самае вялікае сопла проста таму, што факел разлічаны на 100 А.
Абмежаванні току расходных матэрыялаў і налады сістэмы павінны быць пацверджаны перад выкарыстаннем.
Які LTM101 наканечнік трэба выкарыстоўваць пры току 100 А?
Бягучая архітэктура расходных матэрыялаў LT 101/ LTM101 уключае некалькі дыяметраў соплаў, паколькі платформа можа падтрымліваць розныя ўмовы працы.
У параўнальных сістэмах тыпу A101 Ø1,4 мм звычайна асацыюецца з працай прыблізна 100 А.
Аднак для старонкі INWELT LTM101 публікуйце дыяграму сілы току да сопла толькі пасля пацверджання дакладнай спецыфікацыі тэсту INWELT .
Правераная табліца ў ідэале павінна паказваць:
Дыяметр наканечніка
Рэкамендаваны ток
Матэрыял
Ціск
Рэжым рэзкі
Гэта больш надзейна, чым капіраванне бягучага адлюстравання іншага вытворцы.
LTM101 Пашыраныя парады па рэзцы
INWELT таксама пастаўляе дадатковыя расходныя матэрыялы для прыкладанняў, якія патрабуюць дадатковага ахопу.
Бягучыя часткі ўключаюць у сябе:
| INWELT |
Даведачнае |
апісанне кода |
| IJWV0673-14 |
ПД0117-14 |
Падоўжаны наканечнік Ø1,4 мм |
| IJWV0673-17 |
ПД0117-17 |
Падоўжаны наканечнік Ø1,7 мм |
| IJWV0677 |
— |
Пашыраны наканечнік / канфігурацыя 50A |
Пашыраныя парады могуць палепшыць доступ у паглыбленых або геаметрычна абмежаваных месцах.
Для рэзкі CNC перад выкарыстаннем пераканайцеся, што пашыраныя расходныя матэрыялы адпавядаюць запраграмаванай вышыні факела і працэсу.
LTM101 Электрод і Газавы дыфузар
Стандартны электрод
INWELT Код: IJWC0617
Спасылка: PR0101
Электрод перадае электрычную энергію ўнутры плазменнай факела.
Яго неабходна рэгулярна правяраць на наяўнасць празмернага зносу.
Моцна зношаны электрод можа спрыяць:
Пашыраны электрод
INWELT Код: IJWC0672
Спасылка: PR0116
Гэты электрод прызначаны для сумяшчальных канфігурацый пашыраных расходных матэрыялаў.
Газавы дыфузар
INWELT Код: IJWG0617
Спасылка: PE0101
Дыфузар кантралюе размеркаванне тэхналагічнага газу вакол электрода і сопла.
Заменіце яго, калі ён парэпаўся, дэфармаваўся або моцна забруджаны.
LTM101 Вонкавыя асадкі і ўтрымлівальныя кампаненты
Платформа LTM101 / LT 101 уключае некалькі вонкавых частак інтэрфейсу.
Вонкавая насадка
INWELT Код: IJWT0677
Спасылка: PC0111
Гэты кампанент акружае і абараняе ўнутраны расходны матэрыял.
Утрымлівальны каўпачок кантактнага сопла
INWELT Код: IJWT0691
Спасылка: PC0130
Утрымлівальны каўпачок дапамагае замацаваць франтальныя расходныя матэрыялы.
Каронны шчыт з ізалятарам
INWELT Код: IJTN0095
Спасылка: CV0039
Гэты кампанент пералічаны для канфігурацый LT 101–141.
Кантактна-разразальная пракладка
INWELT Код: IJTN0089
Спасылка: CV0023
Выкарыстоўвайце толькі з правільнай факелам і канфігурацыяй рэзкі.
LTM101 Кабельныя вузлы
Бягучыя вузлы машыннага ліхтара ўключаюць:
| кода INWELT |
канфігурацыю |
| IJWO10210077-00 |
LT M100/101 / 10 мм² / 6 м / разьбовае злучэнне |
| IJWO10210071-00 |
LT M100/101 / 10 мм² / 6 м / цэнтральны адаптар |
Больш шырокае сямейства LT100 /101 таксама змяшчае дадатковыя кабельныя вузлы.
Для гэтай старонкі LTM101 спачатку пералічыце вузлы кабеляў для канкрэтных машын і перанясіце вузлы кабеляў ручнога ліхтарыка на старонку LT 101.
Гэта забяспечвае чысціню прадукту для пакупнікоў і пошукавых сістэм.
LTM101 Раз'ёмныя адаптары
INWELT прапануе некалькі варыянтаў задняга адаптара для розных машынных інтэрфейсаў.
| INWELT |
Адаптар кода |
| IJAU5698 |
1/8G → 1/4G |
| IJAU5697 |
1/8G → 3/8G |
| IJAU5699 |
1/8G → M14×1 |
| IJAU5690 |
1/8G → M16×1,5 |
| IJAY0089 |
5-кантактны плазменны цэнтральны адаптар, бок факела |
Гэтая інфармацыя аб раздымах частковага ўзроўню з'яўляецца адным з наймацнейшых раздзелаў, якія трэба захоўваць на старонцы, таму што яна дапамагае дыстрыб'ютарам паменшыць неадпаведнасць запасных факелаў.
Дэталі запасных частак:
| РУЧНЫ ФАХЕЛ |
| Код |
спасылка |
Апісанне |
| IJWU6961 |
PA1450 |
Плазменны разак LT 101/6m M14×1 |
| IJWU6967 |
|
Плазменны рэзак LT 101/6m 3/8G |
| IJWU6968 |
PA1452 |
Цэнтральны адаптар плазменнага рэзка LT 101/6 м |
| IJWU6969 |
|
Плазменны разак LT 101/6m M16×1,5 |
| IJWU6960 |
|
Плазменны рэзак LT 101/6m 1/4G |
| МАШЫННЫ ФАХЕЛ |
|
|
| Код |
спасылка |
Апісанне |
| IJWU0671 |
PA0110 |
Аўтаматычны факел плазменнай рэзкі LTM101 /6m M14×1 |
| IJWU0677 |
PA0111 |
Аўтаматычная факел плазменнай рэзкі LTM101 / цэнтральны адаптар 6 м |
| IJWU0692 |
|
Аўтаматычны факел плазменнай рэзкі LTM101 /6m 1/4G |
| IJWU0693 |
|
Аўтаматычны факел плазменнай рэзкі LTM101 /6m 3/8G |
| IJWU0694 |
|
Аўтаматычны факел плазменнай рэзкі LTM101 /6m M16×1,5 |
|
| Пазіцыя |
Код |
спасылка |
Апісанне |
| 1 |
IJTN0069 |
CV0014 |
Чатырохкропкавы edspacer/ LT100 -150 |
| 2 |
IJTN0078 |
CV0012 |
Падвойная кропка edspacer/ LT100 -150 |
| 3 |
IJTN0077 |
CV0011 |
Распорная спружына LT100 -150 |
| 4 |
IJWT0677 |
ПК0111 |
Вонкавае сопла LT 101 |
| 5 |
IJTN0095 |
CV0039 |
Чатырохканцовы каронны шчыт з ізалятарам/ LT 101-141 |
| 6 |
IJTN0089 |
CV0023 |
Пракладка для кантактнай разрэзкі/ LT 101-141 |
| 7 |
IJWT0691 |
PC0130 |
Утрымлівальны каўпачок кантактнага сопла/ LT 101 |
| 8 |
|
|
Савет |
| 8.1 |
IJWV0617-11 |
ПД0101-11 |
Наканечнік Φ1,1 мм LT 101-141 |
| 8.2 |
IJWV0617-14 |
ПД0101-14 |
Наканечнік Φ1,4 мм LT 101-141 |
| 8.3 |
IJWV0617-17 |
ПД0101-17 |
Наканечнік Φ1,7 мм LT 101-141 |
| 9 |
IJWG0617 |
PE0101 |
Дыфузар LT 101-141 |
| 10 |
IJWC0617 |
PR0101 |
Электродная плазма LT 101-141 |
| 11 |
IJAO0770 |
|
Airtube/ LT100 -101 |
| 12 |
IJTN0000 |
|
Стопорная гайка |
| 13 |
IJTN0014 |
CV0008 |
Кантактная рэжучая насадка/ LT 101-151 |
| 14 |
IJTN0015 |
CV0009 |
Рэжучая насадка з доўгім кантактам/ LT 101-151 |
| 15 |
|
|
Савет |
| 15.1 |
IJWV0673-14 |
ПД0117-14 |
Падоўжаны наканечнік Φ1,4 мм/ LT 101-151 |
| 15.2 |
IJWV0673-17 |
ПД0117-17 |
Падоўжаны наканечнік Φ1,7 мм/ LT 101-151 |
| 15.3 |
IJWV0677 |
|
Пашыраны наканечнік 50A/ LT 101-151 |
| 16 |
IJWC0672 |
PR0116 |
Плазма пашыранага электрода LT 101 |
| 17 |
IJWA0606 |
|
Галоўка плазменнай факела LT 101 |
| 17а |
IJGU0697 |
EA0131 |
«Ушчыльняльнае» кольца Φ18,77x1,78 мм з крэмнію |
| 17б |
IJWG9017 |
|
Фронцін-сулятар/ LT 101 |
| 18 |
IJHW0046 |
|
Плазменная рука lemanual/ASeries/Red |
| 19 |
IJIK0733 |
|
Ахоўная частка/плазма/жоўты |
| 20 |
IJIR0081 |
185.0031 |
Трыгер |
| 21 |
IJIK0805 |
|
Сустаўны/вялікі/новы тып |
| 22 |
|
|
Кабельная зборка |
| 22.1 |
IJWO00210077-00 |
|
Кабель у зборы/ LT100 -101/10MMQ/6MATT.1/8G |
| 22.2 |
IJWO00210071-00 |
|
Кабель у зборы/ LT100 -101/10MMQ/6M цэнтральны адаптар |
| 22.3 |
IJWO10210077-00 |
|
Кабель у зборы/ LT M100-101/10MMQ/6MATT.1/8G |
| 22.4 |
IJWO10210071-00 |
|
Кабель у зборы/ LT M100-101/10MMQ/6M цэнтральны адаптар |
| 22.5 |
IJWO0642 |
|
Кабель у зборы/ LT100 -101/6M/цэнтральны адаптар |
| 23 |
IJDH6017 |
|
Гаечны ключ для плазмы |
| 24 |
IJWA0676 |
|
Галоўка плазменнай факела LTM101 |
| 24а |
IJHW0024 |
W0300144 |
Пазіцыйная трубка са шкловалакна/ LT М |
| 25 |
|
|
Кабельная зборка LT M |
| 25.1 |
IJAU5698 |
|
Злучальны адаптар 1/8G-1/4G |
| 25.2 |
IJAU5697 |
|
Злучальны адаптар 1/8G-3/8G |
| 25.3 |
IJAU5699 |
|
Злучальны адаптар 1/8G-M14×1 |
| 25.4 |
IJAU5690 |
|
Злучальны адаптар 1/8G-M16×1,5 |
| 26 IJAY0089 FY0023 Цэнтральны адаптар збоку плазменнага факела з 5 кантактамі |
| 27 IJTN0088 CV0022 Насадка для рэзкі круга/ LT100 -151 |
Наш каталог:
 INWELT КАТАЛОГ ПЛАЗМЕННЫХ ГАРЭЛ.pdf
LTM101 CNC Кантрольны спіс інтэграцыі
Перад замовай пацвердзіце наступную інфармацыю.
Плазменная крыніца харчавання
Забяспечыць:
Вытворца
мадэль
Намінальны ток
HF спосаб запуску
CNC Кантролер
Вызначце, як кантролер камандуе:
Плазменны старт
Перанос дугі
Рух
Кантроль вышыні
Мантаж факела
Пацвердзіце:
Задняе злучэнне
Дайце дакладныя фатаграфіі або малюнкі:
Раз'ём току/газу
Злучэнне пілот-дуга
Цэнтральны раз'ём
Інтэрфейс кіравання
Кантроль вышыні факела
Праверце, ці выкарыстоўвае сістэма:
Не заяўляйце аб сумяшчальнасці з прамым омічным зандзіраваннем, калі канфігурацыя інтэрфейсу LTM101 не была спецыяльна праверана.
HF Усталяванне плазменнай факела ў сістэмах CNC
HF сістэмы патрабуюць больш стараннага электрычнага мантажу, чым многія не- HF плазменныя сістэмы.
Каб паменшыць праблемы з перашкодамі, CNC распрацоўшчыкі сістэм павінны прытрымлівацца патрабаванняў вытворцаў плазменных крыніц харчавання і кантролераў для:
HF перашкоды могуць паўплываць на электронныя элементы кіравання, калі сістэма ўстаноўлена няправільна.
Такім чынам, LTM101 трэба падабраць да абсталявання CNC , прызначанага для працы з плазменнымі крыніцамі сілкавання HF .
Вышыня пірсінгу і вышыня рэзкі
CNC Для плазменнай рэзкі звычайна выкарыстоўваюцца розныя вышыні факела падчас цыкла рэзкі.
Пірсінг Высота
Падчас праколвання расплаўлены метал выкідваецца ўверх.
Правільная вышыня праколу дапамагае абараніць сопла і іншыя расходныя матэрыялы ад расплаўленага матэрыялу.
Вышыня рэзкі
Пасля завяршэння праколвання сістэма CNC перамяшчае факел на неабходную вышыню рэзання.
Вышыня зрэзу ўплывае на:
Фаска
Шырыня прапіла
Драсак
Расходны знос
Правільныя значэнні залежаць ад крыніцы харчавання плазмы, матэрыялу, таўшчыні і расходных матэрыялаў.
Выкарыстоўвайце правераную табліцу крою, а не адно універсальнае значэнне вышыні.
Якую таўшчыню можна выразаць LTM101 ?
На бягучай старонцы INWELT пазначана 35–40 мм , але гэта не варта прадстаўляць як універсальную магчымасць факела без задакументаваных даных выпрабаванняў на сістэмным узроўні.
Таўшчыня рэзкі вызначаецца поўнай плазменнай сістэмай, уключаючы:
Крыніца харчавання
Уваходная магутнасць
Матэрыял
Рэжучы ток
Дыяметр наканечніка
Ціск паветра
Хуткасць рэзкі
Вышыня факела
Неабходная якасць краю
Для даведкі, бягучая дакументацыя канкурэнтаў класа A101 публікуе прыблізна 25–30 мм ва ўмовах уласнай выпрабаванай сістэмы 100A.
Гэты нумар удзельніка не варта проста скапіяваць на старонку INWELT .
Самы надзейны падыход SEO/GEO - гэта апублікаваць правераную INWELT дыяграму, якая паказвае:
Рэкамендуемая падача паветра для LTM101
Бягучыя тэхнічныя характарыстыкі INWELT пералічваюць:
Тэхналагічны газ: паветра
Ціск: прыкладна 4,5–5,0 бар
Паток газу: прыкладна 180 л/мін
Рэкамендаваны пост-паток: прыблізна 100 секунд
Выкарыстоўвайце чыстае і сухое сціснутае паветра
Вільгаць, масла і часціцы могуць паўплываць на:
Стабільнасць дугі
Тэрмін службы асадак
Тэрмін службы электрода
Рэжучая кансістэнцыя
Выкарыстоўвайце адпаведную фільтрацыю і аддзяленне вільгаці.
Праверце ціск падчас патоку газу
Статычны ціск можа адрознівацца ад фактычнага ціску рэзання.
Абмежаванні ў фільтрах, фітынгах або доўгіх шлангах могуць знізіць ціск на гарэлцы.
Якія матэрыялы можна рэзаць LTM101 ?
Пры выкарыстанні з сумяшчальнай сістэмай плазменнай рэзкі LTM101 можа рэзаць электраправодныя матэрыялы, такія як:
Мяккая сталь
Вугляродзістай сталі
Нержавеючая сталь
Алюміній
медзь
Латунь
Ацынкаваная сталь
Фактычная магутнасць і хуткасць рэзкі адрозніваюцца ў залежнасці ад матэрыялу і поўнай канфігурацыі сістэмы.
Тыповыя прымяненні для LTM101
LTM101 прызначаны для аўтаматызаванай рэзкі металу, уключаючы:
CNC сталы для плазменнай рэзкі
Лініі па апрацоўцы лістоў
Выраб канструкцыйнай сталі
Машынабудаванне
Будаўнічая тэхніка
Сельскагаспадарчая тэхніка
Выраб чыгункі
Суднабудаванне
Рэзка прамысловай вытворчасці
Аўтаматызаванае выраб металу
Канчатковы выбар факела павінен грунтавацца на рэальным інтэрфейсе плазменнай машыны, а не толькі на назве галіны.
LTM101 Тэхнічнае абслугоўванне для CNC вытворчасці
Тэхнічнае абслугоўванне факела непасрэдна ўплывае на якасць паўторных дэталяў CNC .
Агледзіце электрод
Праверце электрод на празмерны цэнтральны знос.
Заменіце яго, перш чым моцная эрозія прывядзе да няўстойлівага запуску або пашкодзіць рэжучы кончык.
Агледзіце рэжучы наканечнік
Праверце наяўнасць:
Павялічанае адтуліну
Авальнае адтуліну
Цеплавое пашкоджанне
Заражэнне
Знос сопла можа выклікаць неадпаведнасць фаскі і памераў.
Агледзіце дыфузар
Сачыце за чысцінёй газавых каналаў і пераканайцеся, што дыфузар усталяваны правільна.
Агледзіце ўтрымлівальны каўпачок і шчыт
Заменіце трэснутыя, пашкоджаныя або моцна забруджаныя кампаненты.
Агледзіце Галоўка гарэлкі
Праверыць:
Ніткі
Ўшчыльняльнае кольца
Газавыя сальнікі
Пазіцыйная трубка
Мантажная зона
Агледзіце провад факела
Пераканайцеся, што рух CNC не:
Распаўсюджаныя LTM101 CNC праблемы з выразаннем
Няўдалы або непаслядоўны запуск дугі
Праверыць:
Стан электрода
Рэжучы наканечнік
Ціск паветра
HF стартавая схема
Злучэнне пілот-дуга
Зазямленне машыны
Празмерны скос
Праверыць:
Цяжкая шлака
Праверыць:
Хуткасць рэзкі
Ток
Падача паветра
Вышыня факела
Расходныя матэрыялы
Кароткі тэрмін службы расходных матэрыялаў
Магчымыя прычыны:
CNC Умяшанне кантролера
Калі падчас запальвання дугі ўзнікаюць праблемы з электронным кіраваннем, праверце:
HF перашкоды з'яўляюцца праблемай сістэмнай інтэграцыі, і іх нельга вырашаць толькі заменай частак факела.
LTM101 OEM CNC Вытворчасць плазменных факелаў
INWELT пастаўляе машынныя плазменныя факелы і запасныя кампаненты:
CNC вытворцы плазменнага абсталявання
Вытворцы плазменных крыніц харчавання
Інтэгратары рэзальных станкоў
Маркі зваркі і рэзкі
Дыстрыбутары
Імпарцёры
Аптавікі
Прамысловыя пастаўшчыкі
Канфігурацыі OEM і ODM могуць быць ацэнены ў адпаведнасці з інтэрфейсам мэтавай машыны.
Настройка можа ўключаць:
Кліенцкі брэндынг
Этыкеткі факелаў
Канфігурацыя корпуса машыны-факела
6 м або індывідуальныя провады факела
Злучэнне М14×1
Злучэнне М16×1,5
Падключэнне 1/4G
Злучэнне 3/8G
Цэнтральны адаптар
Камплекты расходных матэрыялаў
Упакоўка прыватнай маркі
Тэхнічныя этыкеткі і кардонныя скрынкі
Для праектаў OEM падайце спецыфікацыі плазменнай крыніцы харчавання, інтэрфейс CNC , канструкцыю раздыма, патрабаванні да мантажу і чаканую колькасць заказа.
Чаму крыніца LTM101 факелы і расходныя матэрыялы ад INWELT ?
Платформа прадукту LTM101 уключае:
Поўныя факелы машын
Некалькі задніх злучэнняў
Стандартныя рэжучыя наканечнікі
Пашыраныя парады
Стандартныя электроды
Падоўжаныя электроды
Дыфузары
Утрымлівальныя каўпачкі
Шчыты
Машынныя факелы
Шкловалакно пазіцыянаванне труб
Кабельныя вузлы
Адаптары падлучэння
Для CNC вытворцаў і дыстрыб'ютараў абсталявання закупка як поўных факелаў машын, так і запасных частак з адной праграмы можа спрасціць закупку і пасляпродажную падтрымку.
Дакладныя нумары дэталяў INWELT таксама палягчаюць паўторны заказ і паляпшаюць кантроль сумяшчальнасці.
Часта задаюць пытанні аб LTM101 Гарэлка для плазменнай рэзкі
Якая сіла току INWELT LTM101 ?
LTM101 разлічаны на 100 А ў адпаведнасці з бягучымі тэхнічнымі дадзенымі INWELT .
LTM101 - гэта ручны або машынны ліхтар?
LTM101 - гэта CNC / механізаваны факел.
Звязаная LT 101 - гэта партатыўная канфігурацыя.
Ці выкарыстоўвае LTM101 запальванне HF ?
так.
Бягучая спецыфікацыя пералічвае запуск высокачашчыннай дугі.
Што такое працоўны цыкл LTM101 ?
Бягучая спецыфікацыя INWELT паказвае 60% пры намінальным току.
Які газ выкарыстоўвае LTM101 ?
Цяперашняя канфігурацыя выкарыстоўвае сціснутае паветра.
Які ціск газу патрабуецца LTM101 ?
Бягучая спецыфікацыя паказвае прыкладна 4,5–5,0 бар.
Які паветраны паток патрэбны LTM101 ?
Бягучыя тэхнічныя дадзеныя паказваюць прыкладна 180 л/мін.
Якая даўжыня кабеля з'яўляецца стандартнай?
Стандартная даўжыня станка - 6 м.
Якія раздымы даступныя?
Бягучыя канфігурацыі LTM101 ўключаюць:
M14×1
М16×1,5
1/4G
3/8G
Цэнтральны адаптар
Якія парады па стрыжцы даступныя?
Бягучае стандартнае сямейства расходных матэрыялаў уключае:
Таксама даступныя пашыраныя парады.
Ці можна LTM101 выкарыстоўваць на любым плазменным разаку 100A CNC ?
няма
Крыніца харчавання таксама павінна адпавядаць спосабу запуску HF , ланцугу пілотнай дугі, падключэнню газу/току і інтэрфейсу кіравання.
Ці працуе LTM101 з кантролем вышыні факела?
Яго можна інтэграваць у сістэмы CNC , якія выкарыстоўваюць кантроль вышыні факела, але дакладны THC і метад зандзіравання залежаць ад кантролера CNC , крыніцы харчавання і канфігурацыі машыны.
Наколькі тоўсты можа рэзаць LTM101 ?
Універсальнай таўшчыні, вызначанай толькі факелам, не існуе.
Выкарыстоўвайце правераныя дадзеныя для поўнай плазменнай сістэмы.
Ці можа LTM101 рэзаць нержавеючую сталь?
Так, у спалучэнні з адпаведнай крыніцай харчавання плазменнай рэзкі і працоўнымі параметрамі.
Ці можа LTM101 рэзаць алюміній?
так.
Алюміній з'яўляецца электраправодным і можа быць разрэзаны плазмай пры правільна настроенай сістэме.
Ці забяспечвае INWELT расходныя матэрыялы на замену LTM101 ?
так.
INWELT пастаўляе наканечнікі, электроды, дыфузары, экраны, галоўкі факелаў, кабельныя зборкі і злучальныя адаптары.
Ці вырабляе INWELT машынныя паходні OEM LTM101 ?
так.
Канфігурацыі OEM/ODM і прыватнай маркі даступныя для кваліфікаваных вытворцаў плазменнага абсталявання CNC , дыстрыб'ютараў і сістэмных інтэгратараў.
Запыт цаны на INWELT LTM101 CNC плазменную факел
Для больш хуткага пацверджання сумяшчальнасці ўвядзіце:
Марка і мадэль плазменнай крыніцы харчавання
Намінальны выхадны ток
HF спосаб запуску
Існуючая мадэль факела
CNC кантролер
Мантажныя памеры факела
Фота задняга раздыма
Злучэнне пілот-дуга
Неабходная даўжыня кабеля
Патрабаванні да расходных матэрыялаў
Меркаваная колькасць замовы
INWELT або брэндынг прыватнай маркі
Затым INWELT можа пацвердзіць адпаведную канфігурацыю гарэлкі, раздыма і расходных матэрыялаў LTM101 для вашай сістэмы плазменнай рэзкі CNC .
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių