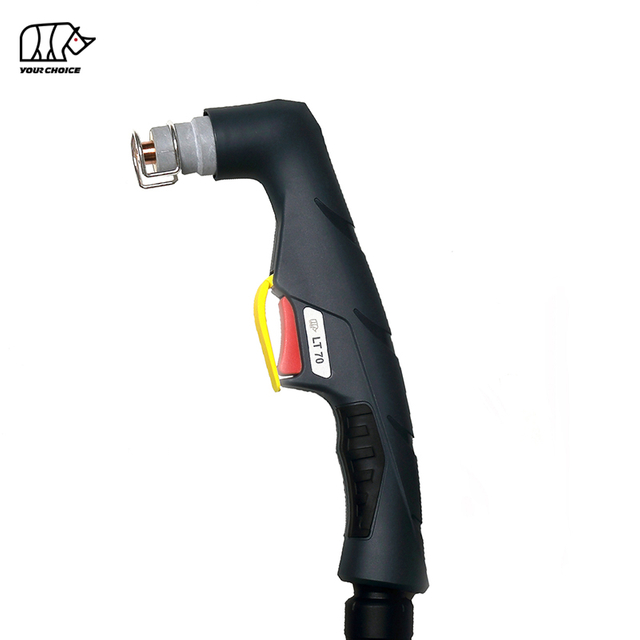
80A HF Гарэлка для плазменнай рэзкі CNC для механізаванай рэзкі
INWELT LTM81 - гэта INWELT LTM81 CNC і механізаваны плазменны разак з прызначаны для аўтаматызаваных плазменных сталоў, станкоў для профільнай рэзкі і прамысловых сістэм металарэзкі.
LTM81 мае намінальны ток 80 А з працоўным цыклам 60% і выкарыстоўвае высокачашчынную ( HF ) сістэму запальвання дугі.
Бягучая тэхнічная канфігурацыя INWELT уключае:
Намінальны ток 80A
Працоўны цыкл 60%.
Праца на сціснутым паветры
HF пачатак дугі
Прыбл. Працоўны ціск 4,5–5,0 бар
Прыбл. Паток паветра 160 л/мін
Прыбл. 80-секундны рэкамендаваны пост-паток
Стандартны шнур факела 6 м
CNC / механізаваная аперацыя
Даступна некалькі варыянтаў падлучэння факела, у тым ліку:
3/8G
1/4G
M14×1
М16×1,5
Цэнтральны адаптар
Плазменны факел LTM81 павінен размяшчацца спецыяльна як машынны/ CNC плазменны факел , асобна ад ручнога плазменнага факела LT 81.
INWELT LTM81 Тэхнічныя характарыстыкі
| Спецыфікацыя |
INWELT LTM81 |
| Тып прадукту |
CNC / Механізаваны Гарэлка для плазменнай рэзкі |
| мадэль |
LTM81 |
| Марка |
INWELT |
| Намінальны ток |
80 А |
| Працоўны цыкл |
60% |
| Астуджэнне |
паветра |
| Тэхналагічны газ |
Сціснутае паветра |
| Запуск дугі |
HF |
| Ціск газу |
Прыбл. 4,5–5,0 бар |
| Паток газу |
Прыбл. 160 л/мін |
| Рэкамендаваны Post-Flow |
Прыбл. 80 секунд |
| Стандартная даўжыня шнура |
6 м |
| Аперацыя |
CNC / Механіз |
| Параметры раздыма |
3/8G / 1/4G / M14×1 / M16×1,5 / Цэнтральны адаптар |
| Стандартныя памеры наканечнікаў |
Ø1,0 / Ø1,1 / Ø1,2 мм |
| Пашыраныя парады |
Даступны |
| OEM / ODM |
Даступны |
| Прыватная марка |
Даступны |
Перад замовай пацвердзіце крыніцу харчавання плазмы, намінальны ток, архітэктуру HF , ланцуг пілотнай дугі, задні раз'ём, інтэрфейс кіравання і сістэмныя патрабаванні CNC .
LTM81 супраць LT 81: Машынны факел супраць ручнога факела
LTM81 і LT 81 належаць да аднаго і таго ж больш шырокага сямейства факелаў і расходных матэрыялаў, але іх трэба разглядаць як два асобныя поўныя прадукты.
| Функцыя |
LTM81 |
LT 81 |
| Аперацыя |
CNC / Механіз |
Кіраўніцтва / партатыўны |
| Геаметрыя факела |
Прама машынны факел |
Кутні ручной факел |
| Пуск кіравання |
Кіруецца машынай |
Трыгер аператара |
| Мантаж |
Фіксаваны трымальнік факела |
Ручны |
| Факел Высота |
CNC / THC кантралюецца |
Кіруецца аператарам |
| Першаснае прымяненне |
Аўтаматызаваная рэзка |
Ручная рэзка |
Некаторыя расходныя матэрыялы могуць быць агульнымі для дзвюх канфігурацый.
Аднак поўная галоўка факела, корпус, пазіцыйная трубка, кабель у зборы і сістэма кіравання не павінны аўтаматычна разглядацца як узаемазаменныя.
Для ўнутраных спасылак на сайт выкарыстоўвайце:
LTM81 Гарэлка для плазменнай рэзкі CNC
і
LT 81 Ручная гарэлка для плазменнай рэзкі
замест таго, каб апісваць абодва прадукты проста як факелы тыпу A81 або LT 81.
Навошта для плазменнай рэзкі CNC выкарыстоўваць спецыяльную машынную факел 80A?
Сістэма плазменнай рэзкі CNC патрабуе гарэлкі, распрацаванай для ўстойлівага мантажу машыны і паўтаральнай аўтаматызаванай працы.
Прамая геаметрыя машыннага факела
У LTM81 выкарыстоўваецца машынна-арыентаваная структура факела, якую можна ўсталяваць на восі Z CNC або на спецыяльным трымальніку факела.
Правільная ўстаноўка дапамагае падтрымліваць:
Перпендыкулярнасць факела
Паўтаральная пазіцыя праколу
Пастаянная вышыня зрэзу
Стабільная геаметрыя зрэзу
Паўтараемыя памеры дэталі
Цыкл рэзкі з аўтаматычным кіраваннем
У адрозненне ад ручной факела, LTM81 кіруецца праз плазменную крыніцу харчавання і сістэму CNC .
Тыповы механізаваны цыкл рэзкі можа ўключаць:
Размяшчэнне факела
Пачатковае зандзіраванне вышыні
Каманда запуску плазмы
Пірсінг
Рэжучы рух
Рэгуляванне факела па вышыні
Прыпынак дугі
Паўторная вытворчасць
Стацыянарная машынная факел дазваляе больш паслядоўна кантраляваць умовы рэзкі для частак, якія паўтараюцца, калі крыніца плазменнага харчавання, падача газу, рух CNC і расходныя матэрыялы настроены правільна.
Як працуе сістэма плазменнай рэзкі LTM81 HF
LTM81 працуе як адзін з кампанентаў поўнай сістэмы плазменнай рэзкі, якая складаецца з:
Плазменны крыніца харчавання
LTM81 машынны факел
CNC кантролер
Падача сціснутага паветра
Разделочный стол
Працоўная сувязь
Дадатковая сістэма кантролю вышыні факела
Сціснутае паветра праходзіць праз галоўку гарэлкі, дыфузар, электрод і рэжучы наканечнік.
Электрычная энергія іянізуе газ і стварае высокатэмпературную плазменную дугу.
Рэжучае сопла звужае плазменны паток у канцэнтраваную брую, якая плавіць электраправодны матэрыял, у той час як газ з высокай хуткасцю выдаляе расплаўлены метал з прарэзу.
Як працуе HF Arc Starting на LTM81
LTM81 выкарыстоўвае высокачашчынную сістэму запуску дугі.
HF запальванне выкарыстоўвае высокачашчынны электрычны сігнал, каб дапамагчы ў стварэнні пачатковай плазменнай дугі.
Такім чынам, плазменная крыніца харчавання павінна быць распрацавана для сумяшчальнай архітэктуры факела HF .
Плазменныя факелы HF , не HF і плазменныя факелы са зваротным уздзеяннем не павінны выбірацца як узаемазаменныя толькі на аснове сілы току або знешняга выгляду раздыма.
HF Меркаванні па ўсталёўцы для сістэм CNC
Паколькі запуск HF генеруе высокачашчынную электрычную энергію, поўная ўстаноўка CNC павінна адпавядаць патрабаванням вытворцы плазменнай крыніцы харчавання для:
Не думайце, што факел HF можна падключыць да любога кантролера CNC без уліку поўнай электрычнай архітэктуры машыны.
LTM81 Поўныя канфігурацыі Machine Torch
Бягучае сямейства прадуктаў INWELT уключае некалькі 6-метровых факелаў LTM81 .
| INWELT |
Канфігурацыя кода |
| IJWU0641 |
LTM81 / 6 м / 3/8G |
| IJWU0647 |
LTM81 / 6 м / Цэнтральны адаптар |
| IJWU0717 |
LTM81 / 6 м / 1/4G |
| IJWU0718 |
LTM81 / 6 м / M16×1,5 |
| IJWU0719 |
LTM81 / 6 м / M14×1 |
Гэтыя поўныя коды факелаў павінны быць бачна на старонцы прадукту, таму што тып злучэння з'яўляецца асноўным фактарам выбару для замены і OEM машынных факелаў.
Зборкі ручнога ліхтарыка LT 81 павінны быць перанесены на адпаведную старонку ручнога ліхтарыка або дакладна пазначаны як звязаныя тавары.
LTM81 машына Галоўка гарэлкі
Спецыяльная галоўка факела машыны LTM81 :
INWELT Код: IJWA0681
Спасылка: PF0120
Апісанне:
LTM81 машынная плазма Галоўка гарэлкі
Гэта спецыяльная для машыны галоўка факела павінна быць адным з асноўных кампанентаў, паказаных на старонцы прадукту LTM81 .
Ён не павінен замяняцца ў асноўнай схеме прадукту ручной факелам LT 81.
LTM81 Пазіцыйная трубка са шкловалакна
Сучасная факельная сістэма ўключае ў сябе:
INWELT Код: IJHW0029
Спасылка: W0300144
Апісанне:
Шкловалакновая пазіцыйная трубка / LT М
Пазіцыянуючая трубка з'яўляецца часткай прамой канструкцыі факела машыны і павінна паказвацца разам з галоўкай факела машыны.
Для вытворцаў абсталявання CNC гэты кампанент асабліва важны для мантажу і інтэграцыі факелаў.
Дадайце LTM81 памерны чарцёж машыннага факела
Для машыннага ліхтара CNC фізічныя памеры з'яўляюцца важнай інфармацыяй пры куплі.
INWELT павінен дадаць тэхнічны чарцёж, які паказвае фактычныя вытворчыя памеры LTM81 , у тым ліку:
Не капіруйце памеры машыннага факела іншага пастаўшчыка.
Вымерайце фактычныя INWELT LTM81 і апублікуйце ўласныя памерныя даныя.
Гэтая інфармацыя асабліва карысная для:
LTM81 Стандартныя рэжучыя наканечнікі
Бягучая платформа расходнага матэрыялу LTM81 / LT 81 уключае тры асноўныя стандартныя дыяметры рэжучага наканечніка.
Ø1,0 мм Рэжучы наканечнік
INWELT Код: IJWV0616-10
Даведка: PD0105-10
Ø1,1 мм Рэжучы наканечнік
I NWE LT Код: IJWV0616-11
Даведка: PD0105-11
Ø1,2 мм Рэжучы наканечнік
INWELT Код: IJWV0616-12
Даведка: PD0105-12
Розныя дыяметры наканечнікаў прызначаны для розных дыяпазонаў працоўных токаў і працэсаў рэзкі.
Перш чым апублікаваць канчатковую табліцу сілы току і сопла, праверце бягучае адлюстраванне INWELT у адпаведнасці з бягучымі інжынернымі дадзенымі, запісамі ERP і тэстамі рэзкі.
Не рабіце выснову аб поўнай магутнасці факела проста па дыяметры сопла.
Які рэжучы наканечнік варта выкарыстоўваць пры 80A?
Бягучае сямейства расходных матэрыялаў INWELT уключае рэжучыя наканечнікі Ø1,0 мм, Ø1,1 мм і Ø1,2 мм.
У параўнальных плазменных сістэмах тыпу A81 звычайна выкарыстоўваецца самае вялікае стандартнае сопла ў гэтым сямействе для верхняга працоўнага дыяпазону 80A.
Аднак INWELT павінен апублікаваць сваё ўласнае праверанае адлюстраванне.
Наймацнейшая выніковая табліца будзе ўключаць:
| INWELT Код |
Наканечнік Дыяметр |
Правераны ток |
Электрод |
Дыфузар |
Рэжым рэзкі |
| IJWV0616-10 |
Ø1,0 мм |
Праверыць |
Адпаведная частка |
Адпаведная частка |
Стандартная нарэзка |
| IJWV0616-11 |
Ø1,1 мм |
Праверыць |
Адпаведная частка |
Адпаведная частка |
Стандартная нарэзка |
| IJWV0616-12 |
Ø1,2 мм |
Праверыць |
Адпаведная частка |
Адпаведная частка |
Стандартная нарэзка |
Пасля праверкі паслядоўна выкарыстоўвайце тое ж самае бягучае адлюстраванне на старонцы прадукту, у каталогу, сістэме ERP і тэхнічных чарцяжах.
LTM81 Пашыраныя парады па рэзцы
Бягучае сямейства расходных матэрыялаў таксама ўключае пашыраныя рэжучыя наканечнікі.
Пашыраны наканечнік Ø1,0 мм
INWELT Код: IJWV0612-10
Даведка: PD0106-10
Падоўжаны наканечнік Ø1,2 мм
INWELT Код: IJWV0612-12
Даведка: PD0106-12
Падоўжаныя наканечнікі забяспечваюць дадатковую дасяжнасць, калі стандартны пярэдні канец не можа атрымаць доступ да паглыбленага месца рэзкі.
Пры выкарыстанні CNC падоўжаны наканечнік змяняе геаметрыю пярэдняй часткі факела.
Такім чынам, перад выкарыстаннем пашыранай канфігурацыі трэба праверыць вышыню рэзкі CNC і стос расходных матэрыялаў.
LTM81 Плазменны электрод
Стандартны электрод, пералічаны для сямейства LT 81/ LTM81 :
INWELT Код: IJWC0615
Спасылка: PR0109
Электрод перадае электрычную энергію праз плазменную гарэлку і паступова зношваецца падчас паўторных запальванняў дугі і разразання.
Заменіце электрод да празмернага зносу:
Складаны запуск дугі
Нестабільнасць дугі
Паскораны знос фарсунак
Непаслядоўная CNC рэзка
Для аўтаматызаванай вытворчасці неабходна рэгулярна правяраць стан электродаў, таму што паўторныя цыклы праколвання могуць павялічыць знос расходных матэрыялаў.
Перад публікацыяй праверце пашыраныя коды электродаў і паветраных трубак
Бягучая старонка прадукту змяшчае спасылкі на пашыраныя электроды і паветраныя трубкі, але некаторыя апісанні выглядаюць супярэчлівымі.
Перад публікацыяй паўнавартаснай табліцы расходных матэрыялаў праверце дакладнае адлюстраванне INWELT для:
Пасля пацверджання апублікуйце кожны кампанент як:
INWELT Код → Спасылка → Тып кампанента → Стандартны/Пашыраны → Сумяшчальная парада
Гэта зменшыць колькасць памылак пры замене частак і палепшыць тэхнічную каштоўнасць старонкі.
LTM81 Газавы дыфузар
Бягучы дыфузар:
INWELT Код: IJWG0613
Спасылка: PE0107
Дыфузар кантралюе размеркаванне тэхналагічнага газу вакол электрода і рэжучага сопла.
Правільны паток паветра спрыяе:
Устойлівае адукацыю плазменнай дугі
Расходнік астуджэння
Адпаведная форма плазменнай бруі
Паўторная прадукцыйнасць рэзкі
Заменіце дыфузар, калі ён:
Трэснуў
Спалілі
Скажонае
Забруджаны
Не змяняйце і не пашырайце газавыя каналы.
LTM81 Параметры вонкавага сопла
Бягучае сямейства расходных матэрыялаў уключае:
IJWT0676-03 / PC0115 – Вонкавае сопла
і
IJWT0676-01 – вонкавае сопла з максімальным тэрмінам службы
Вонкавае сопла дапамагае размясціць і абараніць стэк расходных матэрыялаў на пярэдняй частцы.
Заменіце яго, калі на ім з'явіліся расколіны, абпал або механічныя пашкоджанні.
Для прымянення CNC пераканайцеся, што канфігурацыя вонкавага сопла адпавядае абранаму рэжучаму наканечніку і стойцы.
LTM81 Аксэсуары для адстойвання і кантактнага разразання
Бягучае сямейства прадуктаў уключае ў сябе некалькі аксесуараў для франтальнага пазіцыянавання.
Прыклады:
IJTN0717 / CV0201 – Пракладка для кантактнай рэзкі
IJTN0099 / CV0033 – Чатырохкропкавая распорка
IJTN0084 / CV0028 – Распорная спружына
Гэтыя кампаненты дапамагаюць кантраляваць адносіны паміж асадкай і нарыхтоўкай.
Для механізаванай рэзкі працэс рэзкі павінен быць абраны ў адпаведнасці з крыніцай плазменнага сілкавання, канфігурацыяй расходных матэрыялаў і CNC спосабам рэгулявання вышыні.
LTM81 Машынныя кабельныя вузлы
Бягучае сямейства машынных факелаў LTM81 уключае спецыяльныя 6-метровыя кабельныя вузлы.
Машынны кабель 1/8G
INWELT Код: IJWO10108077-00
Апісанне:
LTM81 / 8 мм² / 6 м / 1/8G
Машынны кабель з цэнтральным адаптарам
INWELT Код: IJWO10108071-00
Апісанне:
LTM81 / 8 мм² / 6 м / Цэнтральны адаптар
Захоўвайце гэтыя машынныя кабелі ў першаснай табліцы дэталяў LTM81 .
LT 81 партатыўныя кабельныя зборкі павінны быць размешчаны на старонцы кіраўніцтва LT 81.
LTM81 Параметры адаптара раздыма
Сістэма LTM81 уключае некалькі адаптараў злучэння.
1/8G да 1/4G
INWELT Код: IJAU5698
1/8G да 3/8G
INWELT Код: IJAU5697
1/8G да M14×1
INWELT Код: IJAU5699
1/8G да M16×1,5
INWELT Код: IJAU5690
Гэтыя варыянты адаптараў дазваляюць ацэньваць злучэнні розных крыніц харчавання, не разглядаючы кожны фізічны раз'ём як універсальна сумяшчальную сістэму.
LTM81 5-кантактны Цэнтральны адаптар
Бягучае сямейства прадуктаў таксама ўключае:
INWELT Код: IJAY0089
Даведка: FY0023
Апісанне:
5-кантактны плазменны факел з боку Цэнтральны адаптар
Цэнтральны адаптар можа спрасціць усталяванне факела на сумяшчальных плазменных сістэмах.
Аднак толькі фізічная ўстаноўка раздыма не пацвярджае электрычную сумяшчальнасць.
Таксама неабходна праверыць наступнае:
Функцыі шпілек
Ланцуг пілотнай дугі
Сігналы запуску/кантролю
Падключэнне сілкавання
Падключэнне газу
Як праверыць LTM81 CNC сумяшчальнасць плазменнага рэзка
Не выбірайце LTM81 толькі таму, што машына пазначана '80A.'
Некалькі тэхнічных умоў павінны супадаць.
Пацвердзіць HF Запуск
Крыніца плазменнага сілкавання павінна падтрымліваць сумяшчальную машынную факел HF.
Пацвердзіце намінальны ток
LTM81 разлічаны на 80A.
Гарэлка і расходныя матэрыялы павінны працаваць у межах праверанага дыяпазону току.
Пацвердзіце падключэнне ззаду
Даступныя поўныя канфігурацыі гарэлкі ўключаюць:
3/8G
1/4G
M14×1
М16×1,5
Цэнтральны адаптар
Пацвердзіце ланцуг пілотнай дугі
Розныя плазменныя крыніцы харчавання могуць выкарыстоўваць розныя механізмы пілотнай дугі.
Пацвердзіце інтэрфейс запуску і кіравання
Схема плазменнага запуску машыны павінна адпавядаць архітэктуры факела і крыніцы харчавання.
Дайце інфармацыю аб машыне перад замовай
Для праектаў замены або OEM прадастаўце:
Вытворца плазменных крыніц харчавання
Мадэль машыны
Намінальны выхадны ток
Існуючая мадэль факела
Фатаграфіі галоўнага раздыма
Фатаграфіі раздыма пілотнай дугі
Інфармацыя пра кантролер CNC
Неабходныя мантажныя памеры гарэлкі
Гэта больш надзейна, чым публікацыя універсальнага спісу брэндаў плазмарэзаў.
Дэталі запасных частак:
| РУЧНЫ ФАХЕЛ |
| Код |
спасылка |
Апісанне |
| IJWU6911 |
PA1400 |
Плазменны рэзак LT 81/6m 3/8G |
| IJWU6912 |
|
Плазменны разак LT 81/6m M14×1 |
| IJWU6916 |
|
Плазменны рэзак LT 81/6m M16×1,5 |
| IJWU6918 |
PA1402 |
Плазменны рэзак LT цэнтральны адаптар 81/6 м |
| IJWU6910 |
PA1404 |
Плазменны рэзак LT 81/6m 1/4G |
| МАШЫННЫ ФАХЕЛ |
|
|
| Код |
спасылка |
Апісанне |
| IJWU0641 |
|
Аўтаматычны факел плазменнай рэзкі LTM81 /6m 3/8G |
| IJWU0647 |
|
Аўтаматычная факел плазменнай рэзкі LTM81 / цэнтральны адаптар 6 м |
| IJWU0717 |
|
Аўтаматычны факел плазменнай рэзкі LTM81 /6m 1/4G |
| IJWU0718 |
|
Аўтаматычны факел плазменнай рэзкі LTM81 /6mM16×1,5 |
| IJWU0719 |
|
Аўтаматычны факел плазменнай рэзкі LTM81 /6mM14×1 |
| Пазіцыя |
Код |
спасылка |
Апісанне |
| 1 |
IJTN0717 |
CV0201 |
Пракладка для кантактнай разрэзкі/ LT 81 |
| 2 |
IJTN0099 |
CV0033 |
Чатыры кропкі edspacer/ LT 81 |
| 3 |
IJTN0084 |
CV0028 |
Распорная спружына LT 81 |
| 4 |
|
|
Вонкавая насадка |
| 4.1 |
IJWT0676-03 |
ПК0115 |
Вонкавае сопла LT 81 |
| 4.2 |
IJWT0676-01 |
|
Знешняе сопла/максімальны тэрмін службы LT 81 |
| 5 |
|
|
Савет |
| 5.1 |
IJWV0616-10 |
ПД0105-10 |
Наканечнік Φ1,0 мм LT 81 |
| 5.2 |
IJWV0616-11 |
ПД0105-11 |
Наканечнік Φ1,1 мм LT 81 |
| 5.3 |
IJWV0616-12 |
ПД0105-12 |
Наканечнік Φ1,2 мм LT 81 |
| 6 |
|
|
Савет |
| 6.1 |
IJWV0612-10 |
ПД0106-10 |
Падоўжаны наканечнік Φ1,0 мм LT 81 |
| 6.2 |
IJWV0612-12 |
ПД0106-12 |
Падоўжаны наканечнік Φ1,2 мм LT 81 |
| 7 |
IJWG0613 |
PE0107 |
Дыфузар LT 81 |
| 8 |
IJWC0615 |
PR0109 |
Электродная плазма LT 81 |
| 9 |
IJWC0676 |
PR0115 |
Airtube/ LT 81 |
| 10 |
IJAO0521 |
FH0560 |
Плазма пашыранага электрода LT 81 |
| 11 |
IJAO0527 |
FH0561 |
Падоўжаная паветраная трубка/ LT 81 |
| 12 |
IJWA0601 |
|
Галоўка плазменнай факела LT 81 |
| 12а |
IJGU0686 |
EA0125 |
«Ушчыльняльнае» кольца Φ15,6x1,78 мм з крэмнію |
| 13 |
IJHW0046 |
|
Плазменная рука lemanual/ASeries/Red |
| 14 |
IJIK0733 |
|
Ахоўная частка/плазма/жоўты |
| 15 |
IJIR0081 |
185.0031 |
Трыгер |
| 16 |
IJIK0804 |
|
Сустаўны/маленькі/новы тып |
| 17 |
|
|
Кабельная зборка |
| 17.1 |
IJWO00108077-00 |
|
Кабель у зборы/ LT 81/8MMQ/6MATT.1/8G |
| 17.2 |
IJWO00108071-00 |
|
Кабельная зборка/ LT 81/8MMQ/6M CE NTERADA PT АБО |
| 17.3 |
IJWO10108077-00 |
|
Кабельная зборка/ LTM81 /8MMQ/6MATT.1/8G |
| 17.4 |
IJWO10108071-00 |
|
Кабельная зборка/ LTM81 /8MMQ/6M CE NTERADA PT АБО |
| 17.5 |
IJWO0690 |
|
Кабель у зборы/ LT 81/6 mcentral adapter |
| 18 |
IJDH6017 |
|
Гаечны ключ для плазмы |
| 19 |
IJWA0681 |
PF0120 |
Галоўка плазменнай факела LTM81 |
| 19а |
IJHW0029 |
W0300144 |
Пазіцыйная трубка са шкловалакна/ LT М |
| 20 |
|
|
Кабельная зборка LT M |
| 20.1 |
IAU5698 |
|
Злучальны адаптар 1/8G-1/4G |
| 20.2 |
IJAU5697 |
|
Злучальны адаптар 1/8G-3/8G |
| 20.3 |
IJAU5699 |
|
Злучальны адаптар 1/8G-M14×1 |
| 20.4 |
IJAU5690 |
|
Злучальны адаптар 1/8G-M16×1,5 |
| 21 IJAY0089 FY0023 Цэнтральны адаптар збоку плазменнага факела з 5 кантактамі |
| 22 IJTN0067 CV0052 Колавая прастора RA81/S75 |
Наш каталог:
 INWELT КАТАЛОГ ПЛАЗМЕННЫХ ГАРЭЛ.pdf
LTM81 і CNC Кантроль вышыні факела
Плазменная сістэма CNC можа выкарыстоўваць аўтаматычны кантроль вышыні факела, каб падтрымліваць запланаваную адлегласць ад факела да прылады.
Магчымыя сістэмы ўключаюць:
Напруга дугі THC
Зандзіраванне з плаваючай галоўкай
Механічны зандзіраванне пачатковай вышыні
Іншыя сумяшчальныя сістэмы
Кантроль вышыні факела дугі
Падчас рэзкі сумяшчальны THC можа выкарыстоўваць напружанне дугі для падтрымання запраграмаванай вышыні факела.
Правільнае зададзенае напружанне залежыць ад поўнай плазменнай крыніцы харчавання, расходных матэрыялаў, матэрыялу, току і хуткасці рэзкі.
HF і інтэграцыя THC
Паколькі LTM81 выкарыстоўвае запальванне HF , устаноўка CNC і THC павінна адпавядаць патрабаванням вытворцы плазменнай крыніцы харчавання да зазямлення і электрычнай схемы.
Не публікуйце ўніверсальнае напружанне THC або размяшчэнне правадоў, калі яны не былі правераны для фактычнай INWELT -сумяшчальнай сістэмы.
Вышыня пірсінгу супраць вышыні рэзкі
CNC Для плазменнай рэзкі звычайна выкарыстоўваюцца розныя вышыні падчас праколвання і бесперапыннай рэзкі.
Пірсінг Высота
Падчас праколвання расплаўлены метал выкідваецца з нарыхтоўкі ўверх.
Правільная вышыня праколу дапамагае паменшыць пашкоджанне сопла і іншых расходных матэрыялаў пярэдняга канца.
Вышыня рэзкі
Пасля завяршэння праколу сістэма CNC перамяшчаецца на запраграмаваную вышыню рэзання.
Няправільная вышыня зрэзу можа спрыяць:
Выкарыстоўвайце правераныя значэнні з поўнай плазменнай сістэмы.
Якую таўшчыню можна выразаць LTM81 ?
Плазменная гарэлка сама па сабе не вызначае адну універсальную максімальную таўшчыню рэзання.
Фактычная магутнасць рэзкі залежыць ад:
Плазменны крыніца харчавання
Уваходная магутнасць
Матэрыял
Рэжучы ток
Дыяметр рэжучага наканечніка
Ціск паветра
Струмень паветра
Хуткасць руху
Вышыня пірсінгу
Вышыня зрэзу
Стан расходнага матэрыялу
Неабходная якасць краю
Спецыфікацыі прафесійнай плазмы павінны адрозніваць тры ўзроўні прадукцыйнасці.
Рэкамендуемая магутнасць рэзкі
Таўшчыня матэрыялу, якую можна прадуктыўна рэзаць з патрэбнай хуткасцю і якасцю краю.
Максімальная магутнасць рэзкі
Больш тоўсты матэрыял, які можна рэзаць на паніжанай хуткасці.
Разрыўная здольнасць
Максімальная таўшчыня, якую можна аддзяліць, звычайна з больш нізкай якасцю краю.
Такім чынам, канкрэтныя LTM81 лічбы таўшчыні рэзання павінны быць апублікаваны толькі тады, калі яны падтрымліваюцца INWELT тэстам поўнай сістэмы.
Пабудуйце INWELT LTM81 CNC дыяграму выразання
Першая старонка LTM81 дыяграма выразання будзе адным з самых моцных тэхнічных і GEO актываў для гэтай старонкі.
Рэкамендуемыя палі даных уключаюць: Даныя
| параметраў |
для публікацыі |
| Матэрыял |
Мяккая сталь / нержавеючая сталь / алюміній |
| Таўшчыня |
Правераная таўшчыня |
| Ток |
Фактычны правераны ток |
| Код падказкі |
INWELT нумар дэталі |
| Дыяметр наканечніка |
мм |
| Ціск паветра |
бар |
| Паток паветра |
л/хв |
| Хуткасць падарожжа |
мм/хв |
| Вышыня Пірса |
мм |
| Пірс Дэлей |
секунд |
| Вышыня рэзкі |
мм |
| Шырыня прапіла |
мм |
| Вынік выразання |
Рэкамендаваны / максімальны / разрыў |
Выкарыстоўвайце вымераныя вынікі выпрабаванняў INWELT , а не капіюйце даныя рэзкі іншага вытворцы.
Рэкамендуемая падача паветра для LTM81
Бягучая канфігурацыя INWELT LTM81 выкарыстоўвае сціснутае паветра.
Рэкамендуемыя працоўныя дадзеныя ўключаюць:
Газ: сціснутае паветра
Ціск газу: прыбл. 4,5–5,0 бар
Паток газу: прыбл. 160 л/мін
Рэкамендаваны пост-паток: прыбл. 80 секунд
Выкарыстоўвайце чыстае і сухое сціснутае паветра
Вільгаць, кампрэсарнае масла і часціцы могуць негатыўна паўплываць на:
Выкарыстоўвайце адпаведную фільтрацыю і аддзяленне вільгаці.
Праверце ціск пад патокам
Статычны ціск рэгулятара можа адрознівацца ад працоўнага ціску, пакуль у гарэлку паступае паветра.
Фільтры, рэгулятары, фітынгі і доўгія паветраводы могуць выклікаць страту ціску.
Наладзьце падачу паветра ў адпаведнасці з працэдурай працы ўсёй плазменнай сістэмы.
Якія матэрыялы можна рэзаць LTM81 ?
Пры падключэнні да сумяшчальнай сістэмы плазменнай рэзкі LTM81 можа рэзаць электраправодныя матэрыялы, у тым ліку:
Мяккая сталь
Вугляродзістай сталі
Нержавеючая сталь
Алюміній
медзь
Латунь
Ацынкаваная сталь
Фактычная хуткасць рэзкі, якасць краю і практычная таўшчыня залежаць ад поўнай сістэмы плазменнай рэзкі.
Тыповыя вобласці прымянення факела LTM81 CNC
LTM81 прызначаны для механізаванай плазменнай рэзкі, уключаючы:
CNC сталы для плазменнай рэзкі
Аўтаматычная раскрой профілю
Выраб ліставога металу
Выраб канструкцыі
Кампаненты машын
Запчасткі для сельскагаспадарчай тэхнікі
Аўтамабільныя кампаненты
Дэталі будаўнічай тэхнікі
Металічная мэбля
Выраб шыльды
Агульнапрамысловая вытворчасць
Аўтаматызаваныя металарэзныя клеткі
Праграмы для рабатызаванай рукі павінны прасоўвацца толькі тады, калі ўстаноўка мацавання, пракладка кабеля, абарона ад сутыкнення факелаў і інтэрфейс кіравання былі правераны для гэтай сістэмы.
LTM81 Тэхнічнае абслугоўванне для CNC вытворчасці
У аўтаматызаванай рэзцы важна захаванне стану расходных матэрыялаў, таму што зношаны кампанент можа паўплываць на кожную дэталь, якая паўтараецца.
Агледзіце электрод
Рэгулярна правярайце электрод на празмерны знос.
Заменіце яго, перш чым моцная эрозія прывядзе да ненадзейнага запуску або пашкодзіць сопла.
Агледзіце рэжучы наканечнік
Праверце наяўнасць:
Зношаная насадка можа паўплываць на:
Шырыня прапіла
Фаска
Стабільнасць дугі
Паўтараемасць памераў
Агледзіце дыфузар
Сачыце за чысцінёй газавых каналаў.
Заменіце трэснутыя або пашкоджаныя цяплом кампаненты.
Агледзіце вонкавае сопла
Праверце ізаляцыйны кампанент на наяўнасць расколін і цеплавых пашкоджанняў.
Агледзіце машыну Галоўка гарэлкі
Праверыць:
Агледзіце провад факела
Пераканайцеся, што рух CNC не:
Распаўсюджаныя LTM81 CNC праблемы з выразаннем
Складаны HF пачатак дугі
Праверыць:
Стан электрода
Рэжучы наканечнік
HF стартавая схема
Ціск газу
Працоўная сувязь
Падключэнне факела
Празмерны скос
Праверыць:
Цяжкая шлака
Праверыць:
Хуткасць рэзкі
Рэжучы ток
Таўшчыня матэрыялу
Струмень паветра
Вышыня факела
Кароткі тэрмін службы расходных матэрыялаў
Магчымыя прычыны:
Забруджанае сціснутае паветра
Няправільная камбінацыя сопла/току
Няправільная вышыня праколу
Празмерны пірсінг
Зношаны электрод
Неадпаведныя памеры дэталяў
Агледзець:
Не ўсе габарытныя праблемы выкліканы плазменнай факелам.
LTM81 Расходныя матэрыялы для дыстрыб'ютарскіх і пасляпродажных паставак
Прафесійная праграма пасляпродажнага абслугоўвання LTM81 можа ўключаць:
Стандартныя рэжучыя наканечнікі
Падоўжаныя рэжучыя кончыкі
Электроды
Падоўжаныя электроды
Паветраныя трубкі
Дыфузары
Вонкавыя асадкі
Асобныя кампаненты
Галоўкі машынных факелаў
Ўшчыльняльныя кольцы
Шкловалакно пазіцыянаванне труб
Машынныя кабельныя вузлы
Адаптары падлучэння
Цэнтральныя адаптары
Для дыстрыб'ютараў і вытворцаў машын CNC публікацыя дакладных нумароў дэталяў INWELT дапамагае паменшыць колькасць памылак пры замене і падтрымлівае паўторныя пакупкі.
OEM LTM81 CNC Вытворчасць плазменнай факела INWELT
INWELT пастаўляе плазменныя рэзкі і зменныя кампаненты прафесійным кліентам B2B, у тым ліку:
CNC вытворцы плазменных машын
Вытворцы плазменных крыніц харчавання
CNC сістэмныя інтэгратары
Маркі зварачнага і рэжучага абсталявання
Імпарцёры
Дыстрыбутары
Аптавікі
Прамысловыя пастаўшчыкі
Кампаніі па продажы расходных матэрыялаў
Канфігурацыі OEM і ODM могуць быць ацэнены ў адпаведнасці з мэтавай плазменнай сістэмай і машынным інтэрфейсам.
OEM і варыянты прыватнай маркі
Настройка можа ўключаць:
Кліенцкі брэндынг
Этыкеткі на тавары
Канфігурацыя машына-факел
Даўжыня шнура факела
Злучэнне 3/8G
Падключэнне 1/4G
Злучэнне М14×1
Злучэнне М16×1,5
Цэнтральны адаптар
Кабельныя вузлы
Камплекты расходных матэрыялаў
Упакоўка прыватнай маркі
Тэхнічныя этыкеткі
Патрабаванні да штрых-кода і ўпакоўкі
Для праектаў OEM увядзіце характарыстыкі плазменнай крыніцы харчавання, кантролер CNC , размяшчэнне раздымаў, патрабаванні да мантажу і меркаваную колькасць пакупкі.
Чаму Крыніца LTM81 Machine Torches з INWELT ?
Платформа LTM81 аб'ядноўвае поўныя вузлы машынных факелаў з падрабязнай сістэмай расходных матэрыялаў, кабеляў і раздымаў.
Бягучае сямейства прадуктаў уключае:
Некалькі поўных 6-метровых канфігурацый факела машыны
Стандартныя наканечнікі Ø1,0 / Ø1,1 / Ø1,2 мм
Падоўжаныя рэжучыя кончыкі
Стандартны электрод
Дыфузар
Вонкавыя асадкі
Выдзеленая галоўка факела машыны LTM81
Пазіцыйная трубка са шкловалакна
Машынныя кабельныя вузлы
Шматразьбовыя адаптары
5-кантактны цэнтральны адаптар
Для прафесійных пакупнікоў набыццё поўнага факела машыны і запасных частак праз аднаго пастаўшчыка можа спрасціць закупку, інвентарызацыю і падтрымку пасляпродажнага абслугоўвання.
Часта задаюць пытанні аб плазменнай факеле LTM81 CNC
Якая сіла току INWELT LTM81 ?
LTM81 разлічаны на 80 А ў адпаведнасці з бягучымі тэхнічнымі характарыстыкамі INWELT .
Што такое працоўны цыкл LTM81 ?
У цяперашніх спецыфікацыях указаны працоўны цыкл 60%..
LTM81 - гэта ручны або машынны ліхтар?
LTM81 - гэта CNC / механізаваны факел.
Звязаны LT 81 - гэта ручная канфігурацыя кішэннага прылады.
Ці выкарыстоўвае LTM81 запальванне HF ?
так.
LTM81 выкарыстоўвае высокачашчынны запуск дугі.
Які газ выкарыстоўвае LTM81 ?
Цяперашняя канфігурацыя выкарыстоўвае сціснутае паветра.
Які ціск паветра патрабуецца LTM81 ?
Прыкладна 4,5–5,0 бар.
Які паток паветра патрэбны LTM81 ?
Бягучая спецыфікацыя INWELT паказвае прыкладна 160 л/мін.
Які час пасля адтоку рэкамендуецца?
Прыкладна 80 секунд.
Якая даўжыня шнура факела з'яўляецца стандартнай?
Стандартная даўжыня LTM81 складае 6 м.
Якія варыянты раздыма даступныя?
Бягучы асартымент факелаў ўключае:
3/8G
1/4G
M14×1
М16×1,5
Цэнтральны адаптар
Якія памеры рэжучых кончыкаў даступныя?
Бягучае сямейства расходных матэрыялаў уключае:
Таксама даступныя пашыраныя наканечнікі Ø1,0 мм і Ø1,2 мм.
Які электрод выкарыстоўвае LTM81 ?
Бягучы стандартны электрод:
IJWC0615 / PR0109
Перад публікацыяй гэтых кампанентаў у якасці аўтарытэтных даных праверце дакладнае супастаўленне дэталёвых нумароў падоўжаных электродаў і паветраных трубак.
Якую галоўку факела машыны выкарыстоўвае LTM81 ?
Бягучая машына INWELT :
IJWA0681 / PF0120
Якую пазіцыйную трубку выкарыстоўвае LTM81 ?
Спіс бягучага сямейства прадуктаў:
IJHW0029 / W0300144 – пазіцыйная трубка са шкловалакна
Ці сумяшчальны LTM81 з кожным плазменным разаком 80A CNC ?
няма
Сістэма запуску HF , архітэктура пілотнай дугі, раз'ём, інтэрфейс кіравання, патрабаванні да газу і крыніца харчавання плазмы таксама павінны супадаць.
Ці падтрымлівае LTM81 кантроль вышыні факела?
Ён можа быць інтэграваны ў сістэмы CNC з дапамогай сумяшчальнага абсталявання для кантролю вышыні факела.
Дакладная канфігурацыя THC залежыць ад крыніцы харчавання плазмы і кантролера CNC .
Ці можа LTM81 рэзаць нержавеючую сталь?
Так, пры выкарыстанні з сумяшчальнай плазменнай сістэмай і адпаведнымі працоўнымі параметрамі.
Ці можа LTM81 рэзаць алюміній?
так.
Алюміній з'яўляецца электраправодным і можа быць разрэзаны плазмай з дапамогай адпаведнай плазменнай сістэмы.
Якой таўшчыні можа рэзацца LTM81 ?
Універсальнай таўшчыні, вызначанай толькі факелам, не існуе.
Выкарыстоўвайце правераныя рэкамендаваныя, максімальныя і разрыўныя дадзеныя з поўнай сістэмы плазменнай рэзкі.
Ці можна ўсталяваць LTM81 на руку робата?
Патэнцыйна, але інтэграцыя робатаў павінна быць пацверджана толькі пасля праверкі мацавання, пракладкі кабеля, інтэрфейсу кіравання і патрабаванняў да абароны ад сутыкненняў.
У чым розніца паміж LTM81 і LT 81?
LTM81 — версія машыны/ CNC .
LT 81 - ручная/карманная версія.
Ці прапануе INWELT машынныя факелы OEM LTM81 ?
так.
OEM/ODM , канфігурацыі пад прыватнай маркай, раздымы, кабелі і камплекты расходных матэрыялаў даступныя для кваліфікаваных вытворцаў абсталявання CNC , сістэмных інтэгратараў, дыстрыб'ютараў і імпарцёраў.
Запыт цаны на INWELT LTM81 Гарэлка для плазменнай рэзкі CNC
Для больш хуткага пацверджання сумяшчальнасці ўвядзіце:
Вытворца і мадэль плазменнай крыніцы харчавання
Намінальны выхадны ток
Існуючая мадэль факела
HF спосаб запуску
CNC кантролер
Фатаграфіі галоўнага раздыма
Злучэнне пілот-дуга
Неабходныя габарыты станка-гарэлкі
Неабходная даўжыня шнура
Патрабаванні да расходных матэрыялаў
Меркаваная колькасць пакупак
INWELT або брэндынг прыватнай маркі
Затым INWELT можа пацвердзіць адпаведную канфігурацыю станка LTM81 , раздыма, кабеля і расходных матэрыялаў для вашай сістэмы плазменнай рэзкі CNC .
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių