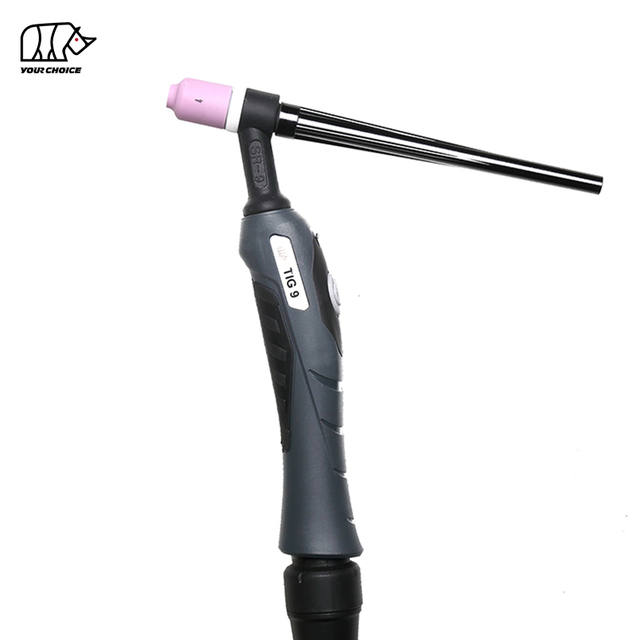
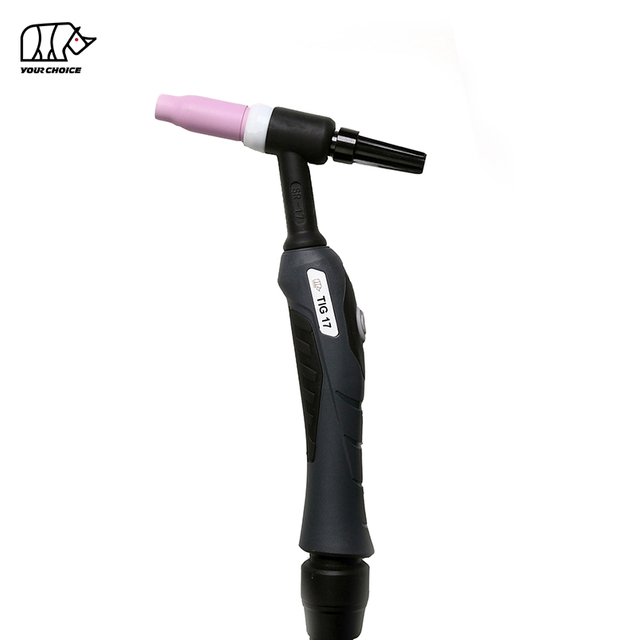
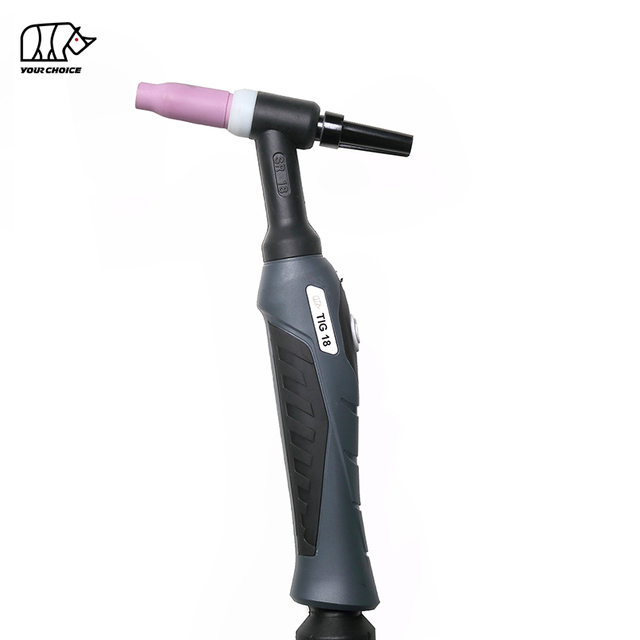
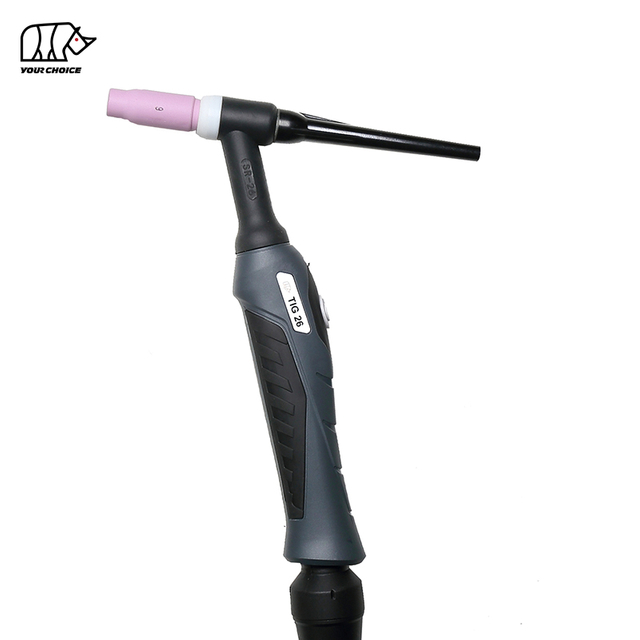
Baklja TIG je napravljena za preciznost. On drži volframovu elektrodu, isporučuje struju zavarivanja i okružuje zavar zaštitnim plinom tako da možete proizvesti čiste, kontrolirane zavare na svemu, od tankog lima do debele ploče. Ali TIG baklja radi samo onoliko dobro koliko to dozvoljavaju njeno podešavanje, priprema volframa i pokrivenost gasom. Ovaj vodič objašnjava kako sastaviti a TIG gorionik , odaberite i izbrusite pravi volfram i riješite probleme koje zavarivači najčešće traže.
Kako radi TIG baklja
Gorionik TIG koristi elektrodu od volframa koja se ne troši za stvaranje luka, dok zaštitni gas — gotovo uvijek argon — teče kroz plinsku čašu kako bi zaštitio volfram i zavareni bazen od zraka. Dodatni metal se dodaje posebno ručno. Budući da volfram i plinski štit obavljaju sav posao, stanje vašeg potrošnog materijala i kvaliteta vaše pokrivenosti plinom direktno kontroliraju kvalitetu zavara.
Kako postaviti TIG baklju
Za pravilno sastavljanje TIG baklje potrebno je samo nekoliko dijelova, ali svaki mora biti pravilno postavljen:
Dodajte volframovu elektrodu, ostavljajući oko 1/8 do 1/4 inča izloženu izvan čaše - uglavnom ne više od prečnika čaše.
Zavrnite čašu za plin (keramički omotač) koji kanalizira zaštitni plin.
Fit the stražnji poklopac za pričvršćivanje volframa i zaptivanje baklje.
Čvrsto zategnite svaki spoj rukom. Labave stezne čahure, tijela ili kapice uzrokuju curenje plina i otporno zagrijavanje.
Odabir pravog volframa
Uskladite prečnik volframa sa svojom amperažom i debljinom materijala:
1/16 in (1,6 mm): otprilike 20–90 A
3/32 in (2,4 mm): oko 60–150 A
1/8 in (3,2 mm): oko 130–250 A
Za tip volframa, 2% lantan je svestran izbor i za AC i DC na većini metala, dok 2% lantanat dobro radi na niskoj amperaži na tankom materijalu. Mnogi zavarivači ih preferiraju kao neradioaktivne alternative toriranom volframu.
Kako pravilno samljeti volfram
Sameljite volfram do konusne dužine od oko 2 do 2,5 puta od prečnika elektrode, koja obično pada u rasponu od 20 do 35°. Oštriji vrh omogućava lakše pokretanje luka i čvršći luk za tanak metal; tupa tačka podnosi veću amperažu i traje duže. Uvijek brusite uzdužno tako da ogrebotine idu paralelno s elektrodom - ugaone ili spiralne ogrebotine uzrokuju nestabilan, lutajući luk. Koristite namjenski točak za mljevenje kako biste izbjegli kontaminaciju.
Uobičajeni TIG problemi s bakljom i kako ih riješiti
Kontaminacija volframom
Crni, prljavi zavari i nepravilan luk znakovi su kontaminiranog volframa. Obično se dešava kada elektroda dodirne zavarenu bazenu ili šipku za punjenje, kada je pokrivenost gasom slaba ili kada je amperaža preniska. Održavajte kratak, stabilan luk, provjerite protok plina i ponovno izmrvite volfram na čistom točku.
TIG Pregrijavanje baklje
TIG gorionik se pregrijava kada radi iznad svoje amperaže ili radnog ciklusa, ima labave priključke za potrošni materijal ili nema adekvatno hlađenje. Zategnite sve spojeve, ostanite u granicama nazivne amperaže i prijeđite na vodeno hlađenu bateriju za zahtjevan rad.
Crni ili bezbojni zavari
Crni ili jako oksidirani zavar znači lošu zaštitu od plina - uzrokovanu niskim protokom plina, curenjem, predugačkim lukom, nedovoljnim naknadnim protokom ili propuhom. Provjerite priključke gorionika na curenje, povećajte plin i naknadni protok, skratite luk i zaštitite područje od vjetra.
Zaštitni plin i Brzina protoka
TIG zavarivanje koristi 100% argon za većinu čelika i aluminija, obično teče pri 15–25 CFH. Premalo plina uzrokuje kontaminaciju i poroznost; previše stvara turbulenciju koja uvlači vazduh. Koristite adekvatan pretok i naknadni protok da zaštitite volfram dok se hladi i malo povećajte protok u uslovima propuha.
Vazdušno hlađene u odnosu na vodeno hlađene TIG baklje
Odaberite an Vazdušno hlađeni plamenik TIG za laki do srednji rad, tipično do oko 150–200 A i povremeno zavarivanje. Odaberite vodeno hlađeni gorionik za zavarivanje velike amperaže (200 A i više), dugotrajno ili proizvodno zavarivanje gdje bi se zrakom hlađeni gorionik pregrijao. Vodom hlađene baklje rade hladnije i lakše su u ruci, ali im je potreban sistem rashladne tečnosti.
Final Thoughts
TIG baklja nagrađuje pažljivo postavljanje i čistu tehniku. Usklađivanjem volframa s vašom amperažom, mljevenjem po dužini pod pravim kutom, brtvljenjem svake veze i održavanjem odgovarajuće pokrivenosti argonom, eliminirate osnovne uzroke kontaminacije, pregrijavanja i promijenjenih zavara. Tretirajte svoju TIG baklju kao precizan instrument kakav jeste, i on će isporučiti čiste, kontrolirane zavarene spojeve koji definiraju kvalitetni TIG rad.
Ova web stranica koristi kolačiće i slične tehnologije ('kolačići'). Podložno vašem pristanku, koristit će analitičke kolačiće za praćenje sadržaja koji vas zanimaju i marketinške kolačiće za prikazivanje oglašavanja na temelju interesa. Za ove mjere koristimo provajdere trećih strana, koji također mogu koristiti podatke u svoje svrhe.
Svoj pristanak dajete klikom na 'Prihvati sve' ili primjenom vaših individualnih postavki. Vaši podaci se tada mogu obrađivati i u trećim zemljama izvan EU, kao što su SAD, koje nemaju odgovarajući nivo zaštite podataka i gdje, posebno, pristup lokalnih vlasti možda neće biti efikasno spriječen. Svoj pristanak možete opozvati s trenutnim dejstvom u bilo koje vrijeme. Ako kliknete na 'Odbij sve', koristit će se samo striktno potrebni kolačići.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių