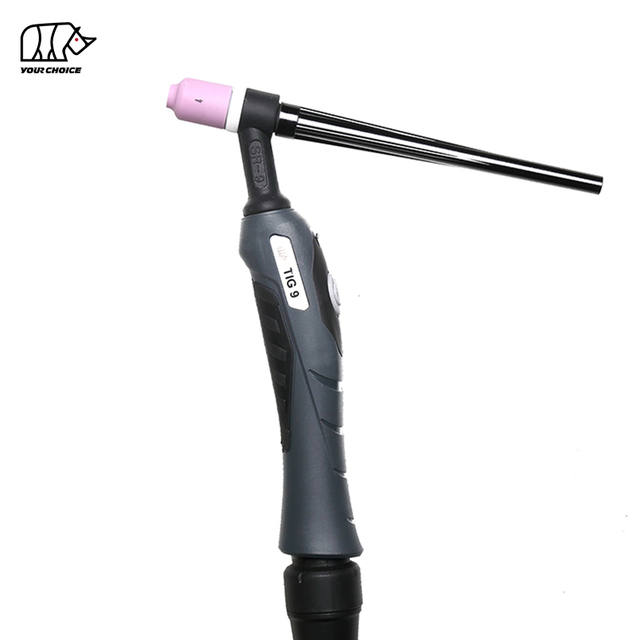
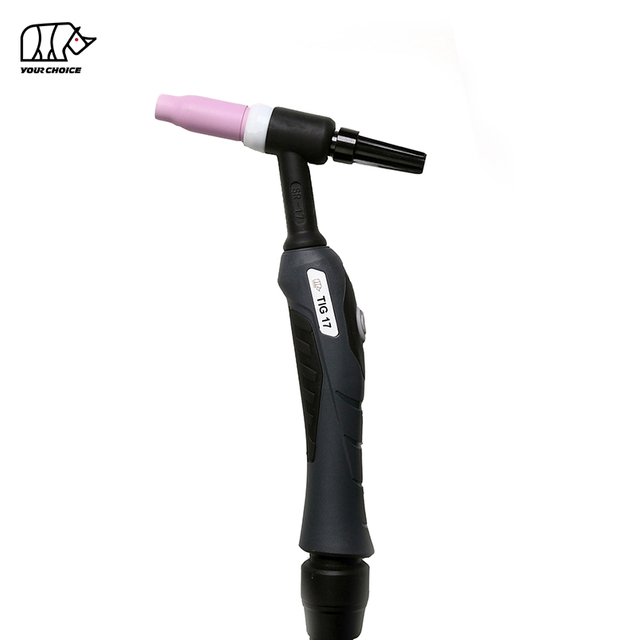
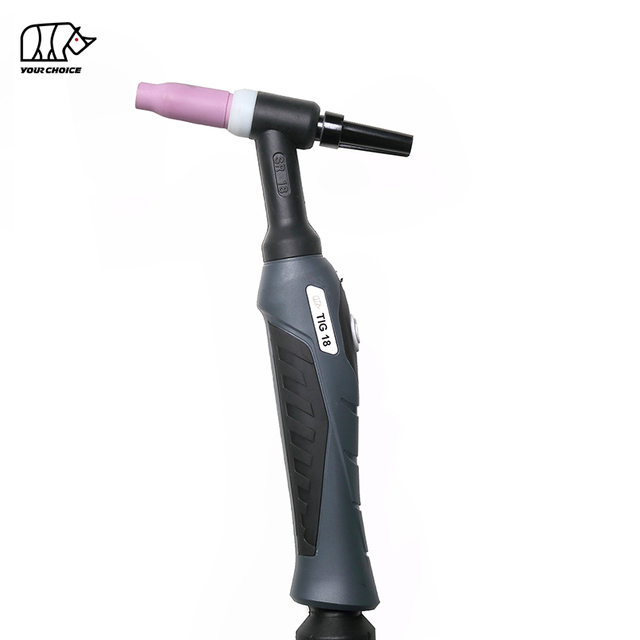
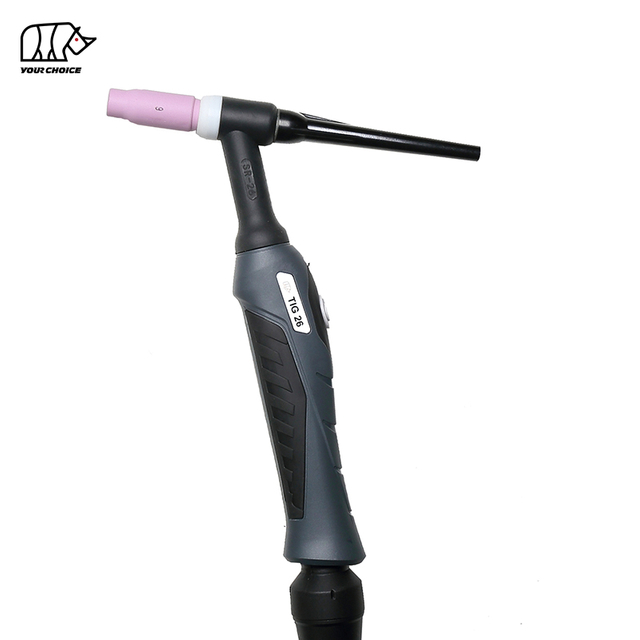
ពិល TIG ត្រូវបានបង្កើតឡើងសម្រាប់ភាពជាក់លាក់។ វាកាន់អេឡិចត្រូត tungsten បញ្ជូនចរន្តផ្សារ និងព័ទ្ធជុំវិញផ្សារដោយឧស្ម័នការពារ ដូច្នេះអ្នកអាចផលិតផ្សារដែកស្អាត និងគ្រប់គ្រងលើអ្វីៗគ្រប់យ៉ាងចាប់ពីសន្លឹកស្តើងរហូតដល់ចានក្រាស់។ ប៉ុន្តែអំពូលភ្លើង TIG ដំណើរការបានតែការរៀបចំរបស់វា ការរៀបចំ tungsten និងការគ្របដណ្តប់ឧស្ម័នអនុញ្ញាត។ ការណែនាំនេះពន្យល់ពីរបៀបប្រមូលផ្តុំ a TIG ពិល ជ្រើសរើស និងកិន tungsten ត្រឹមត្រូវ និងដោះស្រាយបញ្ហាដែលជាងផ្សារដែកស្វែងរកភាគច្រើន។
របៀបដែលពិល TIG ដំណើរការ
ពិល TIG ប្រើអេឡិចត្រូត tungsten ដែលមិនអាចប្រើប្រាស់បាន ដើម្បីបង្កើតធ្នូ ខណៈពេលដែលការពារឧស្ម័ន — ស្ទើរតែជានិច្ចកាល argon — ហូរតាមពែងឧស្ម័ន ដើម្បីការពារអាង tungsten និង weld ពីខ្យល់។ លោហៈធាតុបំពេញត្រូវបានបន្ថែមដោយឡែកពីគ្នាដោយដៃ។ ដោយសារតែ tungsten និងរបាំងការពារឧស្ម័នធ្វើការងារទាំងអស់ ស្ថានភាពនៃសម្ភារៈប្រើប្រាស់របស់អ្នក និងគុណភាពនៃការគ្របដណ្តប់ឧស្ម័នរបស់អ្នកគ្រប់គ្រងដោយផ្ទាល់នូវគុណភាព weld ។
របៀបដំឡើងភ្លើង TIG
ការផ្គុំភ្លើង TIG ត្រឹមត្រូវចំណាយពេលតែពីរបីផ្នែកប៉ុណ្ណោះ ប៉ុន្តែផ្នែកនីមួយៗត្រូវអង្គុយឱ្យបានត្រឹមត្រូវ៖
បញ្ចូលដុំដែកទៅក្នុងក្បាលពិល។
ដំឡើង តួ collet ដែលកាន់ collet និងដឹកនាំលំហូរឧស្ម័ន។
បន្ថែមអេឡិចត្រូត tungsten ដោយទុកប្រហែល 1/8 ទៅ 1/4 អ៊ីងលាតត្រដាងហួសពីពែង — ជាទូទៅមិនលើសពីអង្កត់ផ្ចិតពែងទេ។
វីសនៅលើពែងឧស្ម័ន (សំបកសេរ៉ាមិច) ដែលបញ្ជូនឧស្ម័នការពារ។
សម គម្របខាងក្រោយ ដើម្បីធានា tungsten និងបិទពិល។
រឹតបន្តឹងការភ្ជាប់នីមួយៗយ៉ាងរឹងមាំ។ ដុំដែករលុង តួរមូល ឬមួកបណ្តាលឱ្យលេចធ្លាយឧស្ម័ន និងកំដៅធន់ទ្រាំ។
ការជ្រើសរើស Tungsten ត្រឹមត្រូវ។
ផ្គូផ្គងអង្កត់ផ្ចិត tungsten ទៅ amperage និងកម្រាស់សម្ភារៈរបស់អ្នក:
1/16 ក្នុង (1.6 mm)៖ ប្រហែល 20–90 A
3/32 in (2.4 mm) : ប្រហែល 60–150 A
1/8 in (3.2 mm): ប្រហែល 130–250 A
សម្រាប់ប្រភេទ tungsten, lanthanated 2% គឺជាជម្រើសដែលអាចប្រើបានគ្រប់ជ្រុងជ្រោយសម្រាប់ទាំង AC និង DC នៅលើលោហៈភាគច្រើន ខណៈដែល 2% ceriated ដំណើរការបានល្អនៅអំពែរទាបនៅលើសម្ភារៈស្តើង។ ជាងដែកជាច្រើនចូលចិត្តវាថាជាជម្រើសដែលមិនមានវិទ្យុសកម្មចំពោះ tungsten thoriated ។
តើធ្វើដូចម្តេចដើម្បីកិន tungsten ឱ្យបានត្រឹមត្រូវ
កិន tungsten ឱ្យមានប្រវែងខ្លីប្រហែល 2 ទៅ 2.5 ដងនៃអង្កត់ផ្ចិតអេឡិចត្រូត ដែលជាធម្មតាធ្លាក់ក្នុងចន្លោះចំនុច 20-35°។ ចំណុចមុតស្រួចផ្តល់នូវការចាប់ផ្តើមធ្នូកាន់តែងាយស្រួល និងធ្នូកាន់តែតឹងសម្រាប់លោហៈស្តើង។ ចំណុច blunter គ្រប់គ្រង amperage ខ្ពស់ជាង និងប្រើប្រាស់បានយូរ។ កិនឱ្យវែងជានិច្ច ដើម្បីឱ្យស្នាមឆ្កូតស្របទៅនឹងអេឡិចត្រូត — ស្នាមឆ្កូតរាងជ្រុងឬវង់នាំឱ្យមានភាពមិនស្ថិតស្ថេរ និងការវង្វេង។ ប្រើកង់កិនពិសេស ដើម្បីជៀសវាងការចម្លងរោគ។
ធម្មតា TIG បញ្ហាពិល និងរបៀបជួសជុលវា។
ការបំពុល Tungsten
ផ្សារដែកខ្មៅ កខ្វក់ និងធ្នូខុសប្រក្រតី គឺជាសញ្ញានៃសារធាតុ tungsten កខ្វក់។ ជាធម្មតាវាកើតឡើងនៅពេលដែលអេឡិចត្រូតប៉ះនឹងអាងផ្សារ ឬបន្ទះបំពេញ នៅពេលដែលការគ្របដណ្ដប់នៃឧស្ម័នខ្សោយ ឬនៅពេលដែល amperage ទាបពេក។ រក្សាលំនឹងខ្លី ផ្ទៀងផ្ទាត់លំហូរឧស្ម័នរបស់អ្នក ហើយកិនតង់ស្ទីនឡើងវិញនៅលើកង់ស្អាត។
TIG ការឡើងកំដៅនៃពិល
ភ្លើងពិល TIG ឡើងកំដៅនៅពេលដែលវាដំណើរការលើសពីកម្រិតអំពែច ឬវដ្តកាតព្វកិច្ចរបស់វា មានការតភ្ជាប់ដែលអាចប្រើប្រាស់បានរលុង ឬខ្វះភាពត្រជាក់គ្រប់គ្រាន់។ រឹតបន្តឹងការតភ្ជាប់ទាំងអស់ ស្ថិតនៅក្នុងកម្រិតអំពែរដែលបានវាយតម្លៃ ហើយប្តូរទៅពិលដែលត្រជាក់ដោយទឹកសម្រាប់ការងារដែលត្រូវការ។
ផ្សារដែកខ្មៅ ឬគ្មានពណ៌
ការផ្សារដែកខ្មៅ ឬអុកស៊ីតកម្មខ្លាំងមានន័យថាការការពារឧស្ម័នមិនល្អ - បណ្តាលមកពីលំហូរឧស្ម័នទាប ការលេចធ្លាយ ធ្នូវែងពេក លំហូរក្រោយមិនគ្រប់គ្រាន់ ឬសេចក្តីព្រាង។ ពិនិត្យមើលការភ្ជាប់ពិលសម្រាប់ការលេចធ្លាយ បង្កើនឧស្ម័ន និងក្រោយលំហូរ កាត់បន្ថយធ្នូ និងការពារតំបន់ពីខ្យល់។
ឧស្ម័នការពារ និងអត្រាលំហូរ
TIG ការផ្សារប្រើ 100% argon សម្រាប់ដែកថែប និងអាលុយមីញ៉ូមភាគច្រើន ដែលជាធម្មតាហូរនៅ 15-25 CFH ។ ឧស្ម័នតិចតួចពេកបណ្តាលឱ្យមានការចម្លងរោគនិង porosity; ច្រើនពេកបង្កើតភាពច្របូកច្របល់ដែលទាញខ្យល់។ ប្រើលំហូរមុន និងក្រោយលំហូរគ្រប់គ្រាន់ ដើម្បីការពារ tungsten នៅពេលដែលវាត្រជាក់ និងបង្កើនលំហូរបន្តិចក្នុងលក្ខខណ្ឌព្រាង។
Air-Cooled vs. Water-Cooled TIG ពិល
ជ្រើសរើសមួយ។ air-cooled TIG ពិល សម្រាប់ការងារពីពន្លឺទៅមធ្យម ជាធម្មតាឡើងដល់ប្រហែល 150–200 A និងការផ្សារជាប់គ្នា។ ជ្រើសរើសពិលដែលត្រជាក់ដោយទឹកសម្រាប់ថាមពលខ្ពស់ (200 A ឡើងទៅ) រយៈពេលវែង ឬការផ្សារផលិតកម្ម ដែលពិលដែលត្រជាក់ដោយខ្យល់នឹងឡើងកំដៅ។ ពិលដែលត្រជាក់ដោយទឹកដំណើរការត្រជាក់ជាងមុន និងមានអារម្មណ៍ថាស្រាលជាងមុននៅក្នុងដៃ ប៉ុន្តែត្រូវការប្រព័ន្ធ coolant ។
គំនិតចុងក្រោយ
ពិល TIG ផ្តល់រង្វាន់ដល់ការដំឡើងដោយប្រុងប្រយ័ត្ន និងបច្ចេកទេសស្អាត។ ដោយការផ្គូផ្គង tungsten ទៅនឹង amperage របស់អ្នក កិនវាឱ្យវែងទៅមុំខាងស្តាំ ការផ្សាភ្ជាប់រាល់ការភ្ជាប់ និងការថែរក្សាការគ្របដណ្ដប់ដោយ argon ត្រឹមត្រូវ អ្នកលុបបំបាត់មូលហេតុឫសគល់នៃការចម្លងរោគ ការឡើងកំដៅ និងការផ្សាភ្ជាប់ដែលប្រែពណ៌។ ចាត់ទុកពិល TIG របស់អ្នកជាឧបករណ៍ដែលមានភាពជាក់លាក់ ហើយវានឹងផ្តល់នូវការផ្សារដែកស្អាត និងគ្រប់គ្រងដែលកំណត់គុណភាព TIG ការងារ។
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių