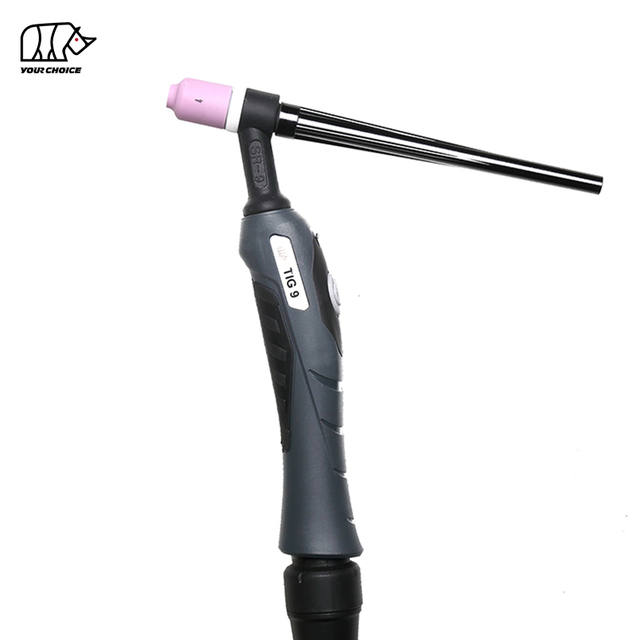
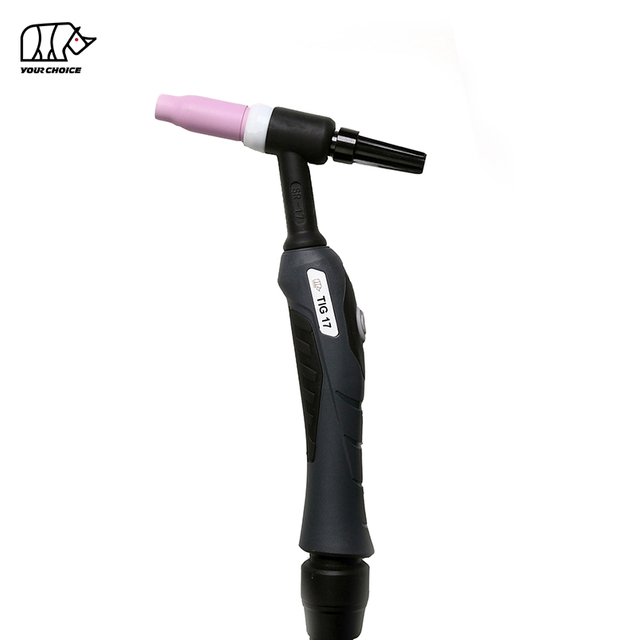
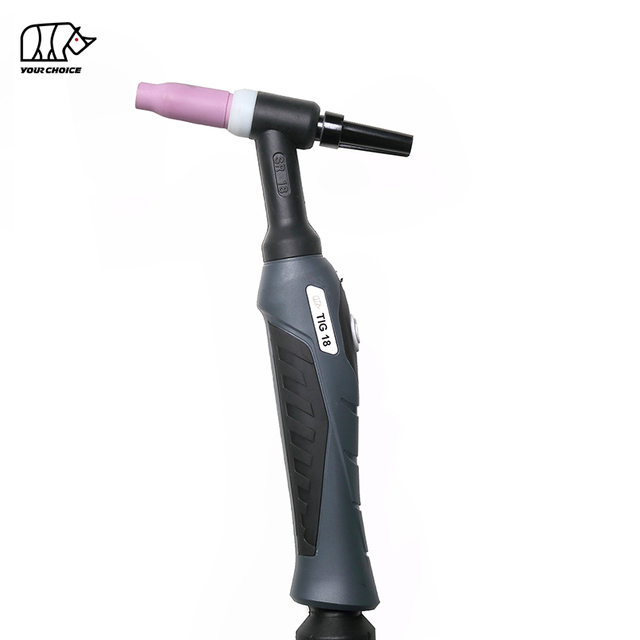
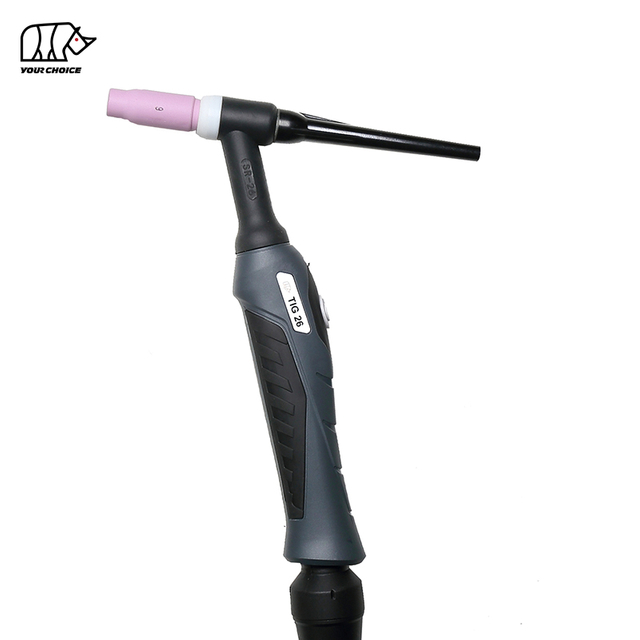
सटीकता के लिए एक TIG टॉर्च बनाया गया है। यह टंगस्टन इलेक्ट्रोड को धारण करता है, वेल्डिंग करंट प्रदान करता है, और वेल्ड को परिरक्षण गैस से घेरता है ताकि आप पतली शीट से लेकर मोटी प्लेट तक हर चीज पर साफ, नियंत्रित वेल्ड का उत्पादन कर सकें। लेकिन एक TIG टॉर्च केवल उतना ही अच्छा प्रदर्शन करती है जितना उसका सेटअप, टंगस्टन तैयारी और गैस कवरेज अनुमति देता है। यह मार्गदर्शिका बताती है कि इसे कैसे असेंबल किया जाए TIG टॉर्च , सही टंगस्टन चुनें और पीसें, और उन समस्याओं का समाधान करें जिन्हें वेल्डर सबसे अधिक खोजते हैं।
एक TIG टॉर्च कैसे काम करती है
एक TIG टॉर्च चाप बनाने के लिए एक गैर-उपभोज्य टंगस्टन इलेक्ट्रोड का उपयोग करता है, जबकि टंगस्टन और वेल्ड पूल को हवा से बचाने के लिए गैस - लगभग हमेशा आर्गन - गैस कप के माध्यम से प्रवाहित होती है। भराव धातु को हाथ से अलग से जोड़ा जाता है। क्योंकि टंगस्टन और गैस शील्ड सभी काम करते हैं, आपके उपभोग्य सामग्रियों की स्थिति और आपके गैस कवरेज की गुणवत्ता सीधे वेल्ड गुणवत्ता को नियंत्रित करती है।
TIG टॉर्च कैसे स्थापित करें
TIG टॉर्च को सही ढंग से असेंबल करने में केवल कुछ हिस्सों की आवश्यकता होती है, लेकिन प्रत्येक को ठीक से बैठाया जाना चाहिए:
कोलेट को टॉर्च हेड में डालें।
स्थापित करें कोलेट बॉडी , जो कोलेट को धारण करती है और गैस के प्रवाह को निर्देशित करती है।
टंगस्टन इलेक्ट्रोड जोड़ें, कप से परे लगभग 1/8 से 1/4 इंच खुला छोड़ दें - आम तौर पर कप व्यास से अधिक नहीं।
गैस कप (सिरेमिक कफन) पर पेंच लगाएं जो परिरक्षण गैस को प्रवाहित करता है।
फिट करें बैक कैप । टंगस्टन को सुरक्षित करने और टॉर्च को सील करने के लिए
प्रत्येक कनेक्शन को हाथ से मजबूती से कस लें। ढीले कोलेट, कोलेट बॉडी या कैप गैस रिसाव और प्रतिरोध हीटिंग का कारण बनते हैं।
सही टंगस्टन चुनना
टंगस्टन व्यास को अपने एम्परेज और सामग्री की मोटाई से मिलाएं:
1/16 इंच (1.6 मिमी): लगभग 20-90 ए
3/32 इंच (2.4 मिमी): लगभग 60-150 ए
1/8 इंच (3.2 मिमी): लगभग 130-250 ए
टंगस्टन प्रकार के लिए, 2% लैंथेनेटेड अधिकांश धातुओं पर एसी और डीसी दोनों के लिए एक बहुमुखी ऑल-अराउंड विकल्प है, जबकि 2% सेरिएटेड पतली सामग्री पर कम एम्परेज पर अच्छा काम करता है। कई वेल्डर इन्हें थोरिअटेड टंगस्टन के गैर-रेडियोधर्मी विकल्प के रूप में पसंद करते हैं।
टंगस्टन को सही तरीके से कैसे पीसें
टंगस्टन को इलेक्ट्रोड व्यास के लगभग 2 से 2.5 गुना की पतली लंबाई में पीसें, जो आमतौर पर 20-35° बिंदु सीमा में आता है। एक तेज़ बिंदु आसान चाप प्रारंभ देता है और पतली धातु के लिए एक सख्त चाप देता है; एक कुंद बिंदु उच्च एम्परेज को संभालता है और लंबे समय तक चलता है। हमेशा लंबाई में पीसें ताकि खरोंचें इलेक्ट्रोड के समानांतर चलें - कोणीय या सर्पिल खरोंचें एक अस्थिर, घूमने वाले चाप का कारण बनती हैं। संदूषण से बचने के लिए एक समर्पित ग्राइंडिंग व्हील का उपयोग करें।
सामान्य TIG टॉर्च समस्याएं और उन्हें कैसे ठीक करें
टंगस्टन संदूषण
काले, गंदे वेल्ड और अनियमित चाप दूषित टंगस्टन के लक्षण हैं। यह आमतौर पर तब होता है जब इलेक्ट्रोड वेल्ड पूल या फिलर रॉड को छूता है, जब गैस कवरेज खराब होता है, या जब एम्परेज बहुत कम होता है। एक छोटा, स्थिर चाप बनाए रखें, अपने गैस प्रवाह को सत्यापित करें, और एक साफ पहिये पर टंगस्टन को फिर से पीसें।
TIG टॉर्च का ज़्यादा गरम होना
एक TIG टॉर्च तब ज़्यादा गरम हो जाती है जब इसे इसके एम्परेज या ड्यूटी-साइकल रेटिंग से अधिक चलाया जाता है, इसमें उपभोग्य कनेक्शन ढीले होते हैं, या इसमें पर्याप्त शीतलन का अभाव होता है। सभी कनेक्शनों को कस लें, रेटेड एम्परेज के भीतर रहें, और कठिन काम के लिए वाटर-कूल्ड टॉर्च पर स्विच करें।
काले या बदरंग वेल्ड
काले या भारी ऑक्सीकृत वेल्ड का मतलब है खराब गैस परिरक्षण - जो कम गैस प्रवाह, रिसाव, बहुत लंबे चाप, अपर्याप्त पोस्ट-प्रवाह या ड्राफ्ट के कारण होता है। लीक के लिए टॉर्च कनेक्शन की जाँच करें, गैस और पोस्ट-प्रवाह बढ़ाएँ, चाप को छोटा करें, और क्षेत्र को हवा से बचाएं।
शील्डिंग गैस और प्रवाह दर
TIG वेल्डिंग अधिकांश स्टील्स और एल्यूमीनियम के लिए 100% आर्गन का उपयोग करती है, जो आमतौर पर 15-25 सीएफएच पर बहती है। बहुत कम गैस संदूषण और सरंध्रता का कारण बनती है; बहुत अधिक अशांति पैदा करता है जो हवा को अंदर खींचता है। टंगस्टन को ठंडा होने पर सुरक्षित रखने के लिए पर्याप्त प्री-फ्लो और पोस्ट-फ्लो का उपयोग करें, और शुष्क परिस्थितियों में प्रवाह को थोड़ा बढ़ाएं।
एयर-कूल्ड बनाम वाटर-कूल्ड TIG मशालें
एक चुनें एयर-कूल्ड TIG टॉर्च। हल्के से मध्यम काम के लिए, आमतौर पर लगभग 150-200 ए तक और रुक-रुक कर वेल्डिंग के लिए उच्च-एम्परेज (200 ए और ऊपर), लंबी अवधि, या उत्पादन वेल्डिंग के लिए वाटर-कूल्ड टॉर्च चुनें, जहां एयर-कूल्ड टॉर्च ज़्यादा गरम हो जाएगी। पानी से ठंडी मशालें ठंडी चलती हैं और हाथ में हल्की महसूस होती हैं लेकिन शीतलक प्रणाली की आवश्यकता होती है।
अंतिम विचार
एक TIG टॉर्च सावधानीपूर्वक सेटअप और स्वच्छ तकनीक का पुरस्कार देती है। टंगस्टन को अपने एम्परेज से मिलान करके, इसे लंबाई में समकोण पर पीसकर, हर कनेक्शन को सील करके, और उचित आर्गन कवरेज बनाए रखते हुए, आप संदूषण, ओवरहीटिंग और फीके पड़े वेल्ड के मूल कारणों को खत्म कर देते हैं। अपने TIG टॉर्च को एक सटीक उपकरण के रूप में मानें, और यह स्वच्छ, नियंत्रित वेल्ड प्रदान करेगा जो TIG कार्य को परिभाषित करता है।
यह वेबसाइट कुकीज़ और समान तकनीकों ('कुकीज़') का उपयोग करती है। आपकी सहमति के अधीन, यह ट्रैक करने के लिए कि किस सामग्री में आपकी रुचि है, विश्लेषणात्मक कुकीज़ का उपयोग करेगा और रुचि-आधारित विज्ञापन प्रदर्शित करने के लिए मार्केटिंग कुकीज़ का उपयोग करेगा। हम इन उपायों के लिए तीसरे पक्ष के प्रदाताओं का उपयोग करते हैं, जो डेटा का उपयोग अपने उद्देश्यों के लिए भी कर सकते हैं।
आप 'सभी स्वीकार करें' पर क्लिक करके या अपनी व्यक्तिगत सेटिंग्स लागू करके अपनी सहमति देते हैं। आपका डेटा तब यूरोपीय संघ के बाहर तीसरे देशों में भी संसाधित किया जा सकता है, जैसे कि अमेरिका, जिनके पास डेटा सुरक्षा का एक समान स्तर नहीं है और जहां, विशेष रूप से, स्थानीय अधिकारियों द्वारा पहुंच को प्रभावी ढंग से रोका नहीं जा सकता है। आप किसी भी समय तत्काल प्रभाव से अपनी सहमति रद्द कर सकते हैं। यदि आप ''सभी को अस्वीकार करें'' पर क्लिक करते हैं, तो केवल आवश्यक कुकीज़ का ही उपयोग किया जाएगा।
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių