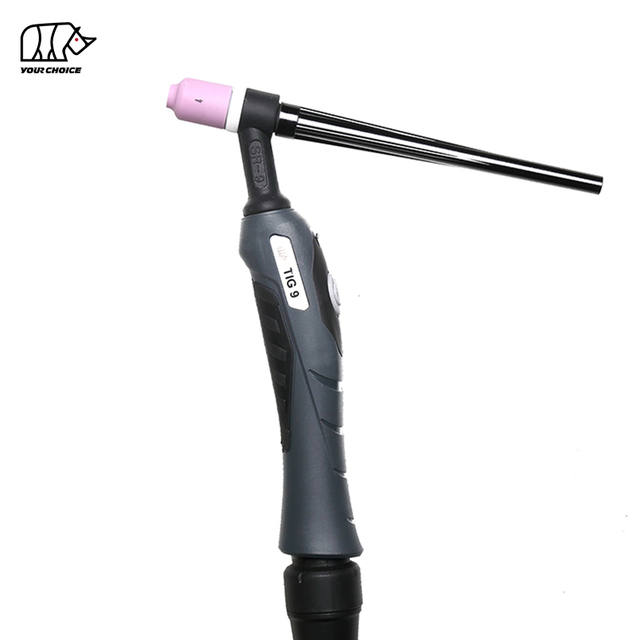
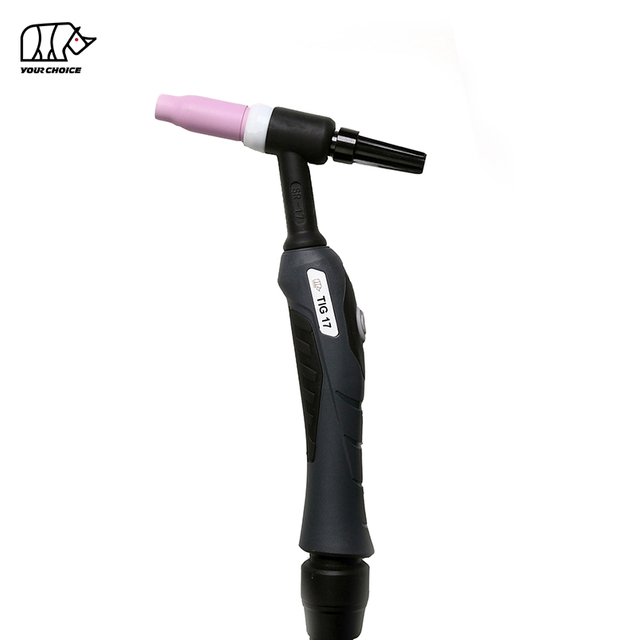
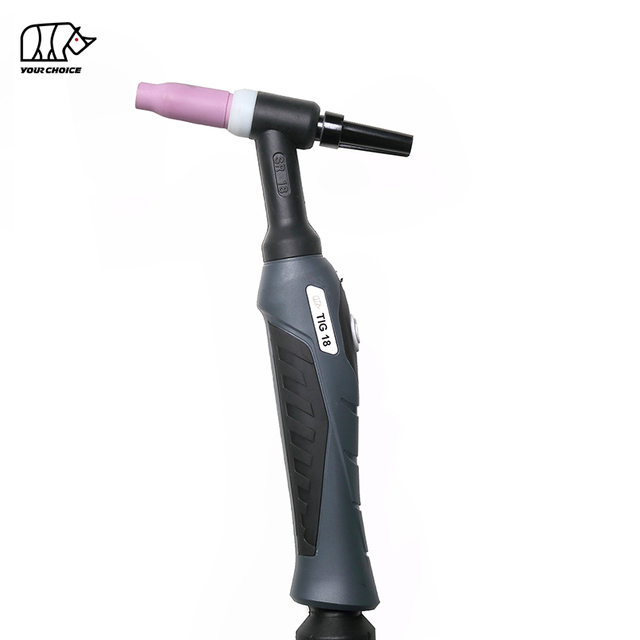
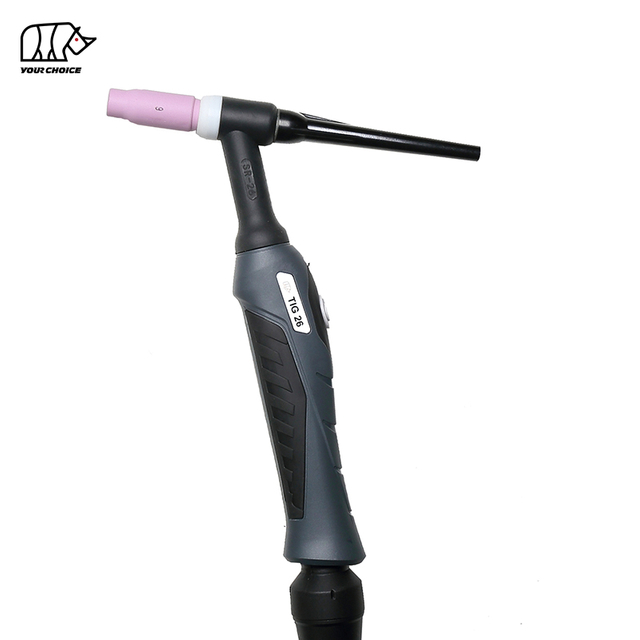
คบเพลิง TIG สร้างขึ้นเพื่อความแม่นยำ โดยจะยึดอิเล็กโทรดทังสเตน ส่งกระแสการเชื่อม และล้อมรอบรอยเชื่อมด้วยก๊าซป้องกัน เพื่อให้คุณสามารถสร้างรอยเชื่อมที่สะอาดและควบคุมได้บนทุกสิ่งตั้งแต่แผ่นบางไปจนถึงแผ่นหนา แต่คบเพลิง TIG ทำงานได้ดีพอๆ กับการตั้งค่า การเตรียมทังสเตน และการครอบคลุมของก๊าซเท่านั้น คู่มือนี้จะอธิบายวิธีการประกอบ a ~!phoenix_var123_0!~~!phoenix_var123_1!~
คบเพลิง TIG ทำงานอย่างไร
ไฟฉาย TIG ใช้อิเล็กโทรดทังสเตนที่ไม่สิ้นเปลืองเพื่อสร้างส่วนโค้ง ในขณะที่ก๊าซกำบังซึ่งเกือบจะเป็นอาร์กอนจะไหลผ่านถ้วยแก๊สเพื่อปกป้องทังสเตนและสระเชื่อมจากอากาศ โลหะฟิลเลอร์ถูกเติมแยกต่างหากด้วยมือ เนื่องจากทังสเตนและชีลด์แก๊สทำหน้าที่ทั้งหมด สภาพของวัสดุสิ้นเปลืองและคุณภาพการครอบคลุมของแก๊สจึงควบคุมคุณภาพการเชื่อมได้โดยตรง
วิธีการตั้งค่าคบเพลิง TIG
การประกอบคบเพลิง TIG อย่างถูกต้องใช้เวลาเพียงไม่กี่ชิ้นส่วน แต่แต่ละชิ้นจะต้องได้รับการประกอบอย่างเหมาะสม:
ใส่ปลอกรัดเข้าไปในหัวไฟฉาย
ติดตั้ง ~!phoenix_var130_0!~~!phoenix_var130_1!~
เพิ่มอิเล็กโทรดทังสเตน โดยปล่อยให้โผล่พ้นถ้วยประมาณ 1/8 ถึง 1/4 นิ้ว โดยทั่วไปแล้วจะไม่เกินเส้นผ่านศูนย์กลางถ้วย
พอดี ฝาหลัง เพื่อยึดทังสเตนและปิดผนึกคบเพลิง
ขันการเชื่อมต่อแต่ละอันให้แน่นด้วยมือ ปลอกรัดที่หลวม ตัวปลอกรัด หรือฝาปิดทำให้เกิดแก๊สรั่วและต้านทานความร้อน
การเลือกทังสเตนที่เหมาะสม
1/16 นิ้ว (1.6 มม.): ประมาณ 20–90 A
3/32 นิ้ว (2.4 มม.): ประมาณ 60–150 A
1/8 นิ้ว (3.2 มม.): ประมาณ 130–250 A
สำหรับประเภททังสเตน แลนทาเนต 2% เป็นตัวเลือกอเนกประสงค์สำหรับทั้ง AC และ DC บนโลหะส่วนใหญ่ ในขณะที่ ceriated 2% ทำงานได้ดีที่กระแสไฟต่ำบนวัสดุบาง ช่างเชื่อมหลายคนชอบให้สิ่งเหล่านี้เป็นทางเลือกที่ไม่มีกัมมันตภาพรังสีมากกว่าทังสเตนทอเรียม
วิธีการบดทังสเตนอย่างถูกต้อง
บดทังสเตนให้มีความยาวเรียวประมาณ 2 ถึง 2.5 เท่าของเส้นผ่านศูนย์กลางอิเล็กโทรด ซึ่งโดยปกติจะอยู่ในช่วงจุด 20–35° จุดที่คมกว่าช่วยให้เริ่มส่วนโค้งได้ง่ายขึ้นและส่วนโค้งที่แน่นกว่าสำหรับโลหะบาง จุดทื่อจะจัดการกระแสไฟที่สูงขึ้นและใช้งานได้นานกว่า บดตามยาวเสมอเพื่อให้รอยขีดข่วนขนานกับอิเล็กโทรด - รอยขีดข่วนที่ทำมุมหรือเป็นเกลียวทำให้เกิดส่วนโค้งที่ไม่มั่นคงและเคลื่อนที่ Use a dedicated grinding wheel to avoid contamination.
การปนเปื้อนของทังสเตน
รอยเชื่อมสีดำสกปรกและส่วนโค้งที่ไม่แน่นอนเป็นสัญญาณของทังสเตนที่ปนเปื้อน มักเกิดขึ้นเมื่ออิเล็กโทรดสัมผัสกับสระเชื่อมหรือแท่งตัวเติม เมื่อก๊าซครอบคลุมน้อย หรือเมื่อกระแสไฟต่ำเกินไป รักษาส่วนโค้งที่สั้นและมั่นคง ตรวจสอบการไหลของก๊าซ และบดทังสเตนใหม่บนล้อที่สะอาด
TIG คบเพลิงร้อนเกินไป
คบเพลิง TIG มีความร้อนสูงเกินไปเมื่อใช้งานเกินพิกัดกระแสไฟหรือรอบการทำงาน มีการเชื่อมต่อวัสดุสิ้นเปลืองหลวม หรือขาดการระบายความร้อนที่เพียงพอ ขันการเชื่อมต่อทั้งหมดให้แน่น คงไว้ซึ่งกระแสไฟที่กำหนด และเปลี่ยนไปใช้ไฟฉายระบายความร้อนด้วยน้ำสำหรับงานที่มีความต้องการสูง
รอยเชื่อมสีดำหรือเปลี่ยนสี
การเชื่อมสีดำหรือออกซิไดซ์อย่างหนักหมายถึงการป้องกันก๊าซที่ไม่ดี เกิดจากการไหลของก๊าซต่ำ การรั่วไหล ส่วนโค้งยาวเกินไป หลังการไหลหรือร่างไม่เพียงพอ ตรวจสอบการเชื่อมต่อของคบเพลิงเพื่อหารอยรั่ว เพิ่มก๊าซและการไหลภายหลัง ลดส่วนโค้งให้สั้นลง และป้องกันพื้นที่จากลม
แก๊สปกคลุม และอัตราการไหล
การเชื่อม TIG ใช้อาร์กอน 100% สำหรับเหล็กและอลูมิเนียมส่วนใหญ่ โดยทั่วไปจะไหลที่ 15–25 CFH ก๊าซน้อยเกินไปทำให้เกิดการปนเปื้อนและความพรุน มากเกินไปทำให้เกิดความปั่นป่วนที่ดึงอากาศเข้ามา ใช้การไหลล่วงหน้าและหลังการไหลที่เพียงพอเพื่อปกป้องทังสเตนในขณะที่เย็นตัวลง และเพิ่มการไหลเล็กน้อยในสภาวะที่มีลมพัด
คบเพลิงระบายความร้อนด้วยอากาศเทียบกับระบายความร้อนด้วยน้ำ TIG
เลือกอัน ~!phoenix_var155_0!~ ~!phoenix_var155_1!~
ความคิดสุดท้าย
คบเพลิง TIG ให้รางวัลในการติดตั้งอย่างระมัดระวังและเทคนิคที่สะอาด ด้วยการจับคู่ทังสเตนกับจำนวนแอมแปร์ของคุณ เจียรตามยาวให้เป็นมุมฉาก ปิดผนึกทุกการเชื่อมต่อ และรักษาความครอบคลุมของอาร์กอนที่เหมาะสม คุณจะกำจัดสาเหตุที่แท้จริงของการปนเปื้อน ความร้อนสูงเกินไป และรอยเชื่อมที่เปลี่ยนสีได้ ปฏิบัติต่อไฟฉาย TIG ของคุณเสมือนเป็นเครื่องมือที่มีความแม่นยำ และมันจะให้รอยเชื่อมที่สะอาดและควบคุมได้ซึ่งกำหนดคุณภาพงาน TIG
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių