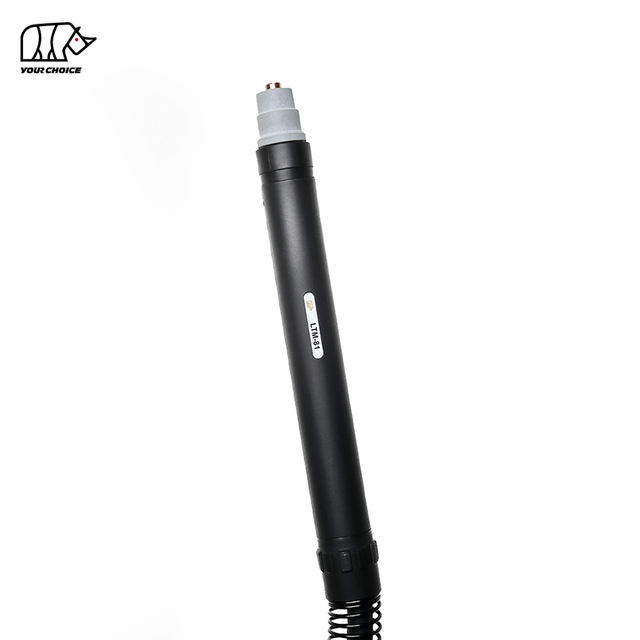
140A HF CNC Plasma skærebrænder til mekaniseret skæring
INWELT LTM141 er en luftkølet CNC og mekaniseret plasma skærebrænder designet til højstrøms automatiserede skæreborde, profilskæresystemer og industrielle plasmaskæremaskiner.
LTM141 er normeret til 140A med en 60% duty cycle og bruger et højfrekvent (HF) lysbuestartsystem.
Den aktuelle INWELT tekniske konfiguration inkluderer:
140A mærkestrøm
60 % driftscyklus
Trykluftdrift
HF lysbue starter
Ca. 4,5–5,0 bar driftstryk
Ca. 220 L/min luftmængde
Ca. 140 sekunders anbefalet efterflow
Standard 6 m brænderledning
12 m konfigurationer tilgængelige
CNC / mekaniseret drift
Flere bagtilslutningsmuligheder er tilgængelige, herunder:
1/4G
3/8G
M14×1
M16×1,5
Central adapter
LTM141 skal placeres specifikt som en maskine/CNC plasma skærebrænder , adskilt fra LT141 håndholdt plasmabrænder.
INWELT LTM141 Tekniske specifikationer
| Specifikation |
INWELT LTM141 |
| Produkttype |
CNC / Mekaniseret Plasma skærebrænder |
| Model |
LTM141 |
| Mærke |
INVELT |
| Nominel strøm |
140 A |
| Duty Cycle |
60 % |
| Køling |
Luft |
| Procesgas |
Trykluft |
| Bue starter |
HF |
| Gastryk |
Ca. 4,5-5,0 bar |
| Gasflow |
Ca. 220 l/min |
| Anbefalet Post-Flow |
Ca. 140 sekunder |
| Standard ledningslængde |
6 m |
| Valgfri ledningslængde |
12 m |
| Operation |
CNC / Mekaniseret |
| Tilslutningsmuligheder |
1/4G / 3/8G / M14×1 / M16×1.5 / Central Adapter |
| Standard Tip familie |
Ø1,1 / Ø1,4 / Ø1,7 / Ø1,9 mm |
| Udvidede tips |
Tilgængelig |
| Udskæring af forbrugsvarer |
Tilgængelig |
| OEM / ODM |
Tilgængelig |
| Private Label |
Tilgængelig |
Før du bestiller, skal du bekræfte plasmastrømkilden, nominel strøm, HF-startarkitektur, pilot-buekredsløb, bagstik, kontrolgrænseflade og CNC-systemkrav.
LTM141 vs. LT141: Machine Torch vs. Håndlygte
LTM141 og LT141 tilhører den samme bredere plasmabrænderfamilie, men bør behandles som to separate komplette lommelygteprodukter.
| Funktion |
LTM141 |
LT141 |
| Operation |
CNC / Mekaniseret |
Manual / håndholdt |
| Fakkelgeometri |
Lige maskinbrænder |
Vinklet håndlygte |
| Start kontrol |
Maskinstyret |
Operatørudløser |
| Montering |
Fast CNC holder |
Håndholdt |
| Fakkelhøjde |
CNC/THC styret |
Operatør styret |
| Primær ansøgning |
Automatiseret skæring |
Manuel skæring |
Nogle forbrugsstoffer kan tilhøre den samme bredere LT141-forbrugsstoffamilie.
Maskinbrænderhoveder, håndbrænderhoveder, håndtag, positioneringsrør og kabelsamlinger bør dog ikke automatisk behandles som udskiftelige.
Til interne webstedslinks skal du bruge beskrivende ankre som:
LTM141 CNC Plasma skærebrænder
og
LT141 manuel plasmaskærerbrænder
i stedet for blot at præsentere begge som LT141.
Hvorfor bruge en dedikeret 140A maskinbrænder til CNC-plasmaskæring?
Et 140A CNC plasmasystem kræver en brænder designet til stabil montering, repeterbar skæregeometri og højstrømsdrift.
Lige maskin-brænder geometri
LTM141 maskinkonfigurationen kan installeres på en fast CNC Z-akse eller brænderholder.
Korrekt installation hjælper med at opretholde:
Fakkel vinkelret
Gentagelig pierceposition
Konsekvent klippehøjde
Stabil snitbredde
Repeterbare deldimensioner
Forudsigelig skæreretning
Maskinstyret skæring
I modsætning til en håndholdt lommelygte styres LTM141 gennem plasmastrømkilden og CNC-systemet.
En typisk skærecyklus inkluderer:
Fakkelpositionering
Indledende højdedetektion
Plasma start
Piercing
Skærende bevægelse
Brænderhøjdejustering
Bue stop
140A skæreplatform
LTM141 giver en mekaniseret platform med højere strømstyrke til industrielle skæreapplikationer.
Den faktiske driftsstrøm bør vælges i henhold til materiale, tykkelse, forbrugsstoffer og det verificerede skærediagram for det komplette plasmasystem.
Sådan fungerer LTM141 HF-plasmaskæresystemet
LTM141 fungerer som en del af et komplet mekaniseret plasmaskæringssystem bestående af:
Trykluft kommer ind i brænderen og strømmer gennem brænderhovedet, luftrøret, diffusoren, elektroden og skæremundstykket.
Elektrisk energi ioniserer gassen og producerer en højtemperatur plasmabue.
Dysen indsnævrer plasmastrømmen til en koncentreret stråle, der smelter elektrisk ledende materiale, mens højhastighedsgassen fjerner smeltet metal fra skæret.
Sådan fungerer HF Arc Starting på LTM141
LTM141 bruger et højfrekvent lysbuestartsystem.
HF-tænding bruger et højfrekvent elektrisk signal til at hjælpe med at etablere den indledende plasmabue.
Plasmastrømkilden skal derfor understøtte en kompatibel HF-brænderarkitektur.
HF-, ikke-HF- og bagudslående plasmabrændere bør ikke betragtes som udskiftelige, udelukkende fordi de har lignende strømværdier.
HF-installationsovervejelser for CNC-systemer
Fordi HF-start genererer højfrekvent elektrisk energi, bør CNC-installation følge plasma-strømkildeproducentens anbefalinger for:
Antag ikke, at enhver CNC-controller kan tilsluttes direkte til et HF-plasmasystem uden at tage den komplette elektriske arkitektur i betragtning.
LTM141 Komplet maskinbrænderkonfigurationer
Den nuværende INWELT-produktfamilie omfatter adskillige 6 m og 12 m LTM141 maskinbrænderenheder.
6 m konfigurationer
| INWELT- |
kodekonfiguration |
| IJWU0614 |
LTM141 / 6 m / 1/4G |
| IJWU0616 |
LTM141 / 6 m / 3/8G |
| IJWU0619 |
LTM141 / 6 m / M14×1 |
| IJWU0606 |
LTM141 / 6 m / M16×1,5 |
| IJWU0608 |
LTM141 / 6 m / Central Adapter |
12 m konfigurationer
| INWELT- |
kodekonfiguration |
| IJWU0612 |
LTM141 / 12 m / 1/4G |
| IJWU0615 |
LTM141 / 12 m / 3/8G |
| IJWU0610 |
LTM141 / 12 m / M14×1 |
| IJWU0609 |
LTM141 / 12 m / M16×1,5 |
| IJWU0602 |
LTM141 / 12 m / Central Adapter |
Disse komplette brænderkonfigurationer skal vises fremtrædende, fordi forbindelsestype og ledningslængde er vigtige indkøbskriterier for udskiftning og OEM CNC-brændere.
LTM141 maskinbrænderhoved
Det dedikerede INWELT-maskinbrænderhoved er:
INWELT-kode: IJWA0618
Beskrivelse:
LTM141 maskinplasma brænderhoved
Denne maskinspecifikke komponent bør være en af de primære reservedele vist på LTM141-siden.
Det manuelle LT141-brænderhoved skal flyttes til den håndholdte LT141-produktside eller tydeligt mærkes som en relateret manuel lygtekomponent.
LTM141 Glasfiber Positioneringsrør
Maskinbrændersystemet inkluderer:
INWELT-kode: IJHW0024
Reference: W0300144
Beskrivelse:
Glasfiberpositioneringsrør / LTM
Dette positioneringsrør udgør en del af det lige maskinbrænderlegeme og er relevant for CNC-montering.
For udstyrsproducenter og systemintegratorer skal positioneringsrøret vises sammen med maskinens brænderhoved og monteringsdimensioner.
Tilføj en LTM141 Machine-Torch Dimension-tegning
En CNC-maskinbrænder skal give fysiske installationsdimensioner.
INWELT bør tilføje en teknisk tegning, der viser:
Kopier ikke konkurrentens dimensioner.
Mål den faktiske produktion LTM141 og udgiv førsteparts dimensionelle data.
Denne type teknisk information er især nyttig til:
LTM141 Standard skærespidser efter aktuelt område
Den bredere LT141/LTM141 forbrugsplatform omfatter flere standarddiametre for skærespidser.
Nuværende INWELT-koder inkluderer:
Ø1,1 mm Skærespids
INWELT-kode: IJWV0617-11
Reference: PD0101-11
Ø1,4 mm Skærespids
INWELT-kode: IJWV0617-14
Reference: PD0101-14
Ø1,7 mm Skærespids
INWELT-kode: IJWV0617-17
Reference: PD0101-17
Ø1,9 mm Skærespids
INWELT-kode: IJWV0617-19
Reference: PD0101-19
Sammenlignelige brændersystemer af A141-typen bruger almindeligvis forskellige dysediametre til forskellige strømområder.
INWELT bør verificere sin egen strømstyrke-til-dyse-kortlægning, før den offentliggør det nuværende forhold som autoritativt.
Hvilken skærespids skal bruges ved 140A?
LT141/LTM141 forbrugsstoffamilien inkluderer Ø1,1, Ø1,4, Ø1,7 og Ø1,9 mm skærespidser.
Industri A141-systemer bruger almindeligvis den største standarddyse i denne gruppe nær det øvre 140A-driftsområde.
INWELT bør dog basere den endelige specifikation på sine egne tekniske data og skæretests.
Den stærkeste endelige forbrugstabel ville indeholde
| INWELT |
kodespidsdiameter |
verificeret |
strømelektrodediffuserproces |
- |
: |
| IJWV0617-11 |
Ø1,1 mm |
Verificere |
Matchende del |
Matchende del |
Standard skæring |
| IJWV0617-14 |
Ø1,4 mm |
Verificere |
Matchende del |
Matchende del |
Standard skæring |
| IJWV0617-17 |
Ø1,7 mm |
Verificere |
Matchende del |
Matchende del |
Standard skæring |
| IJWV0617-19 |
Ø1,9 mm |
Verificere |
Matchende del |
Matchende del |
Standard skæring |
Når den er bekræftet, skal du bruge den samme kortlægning konsekvent på tværs af:
LTM141 Udvidede skærespidser
Produktfamilien omfatter flere udvidede skærespidser.
Ø1,4 mm Forlænget spids
INWELT-kode: IJWV0673-14
Reference: PD0117-14
Ø1,7 mm Forlænget spids
INWELT-kode: IJWV0673-17
Reference: PD0117-17
Ø1,9 mm Forlænget spids
INWELT-kode: IJWV0673-19
Reference: PD0117-19
Den bredere familie indeholder også:
IJWV0677 / PD0111 – Udvidet spids / 50A
Udvidede forbrugsstoffer giver ekstra rækkevidde, hvor spidser i standardlængde ikke nemt kan få adgang til skærestedet.
For CNC-applikationer ændrer ændring af spidslængde også brænderens frontgeometri.
Klippehøjden og den komplette stak af forbrugsstoffer skal derfor verificeres, før du bruger udvidede forbrugsstoffer.
LTM141 Standard plasmaelektrode
Standardelektroden er:
INWELT-kode: IJWC0617
Reference: PR0101
Elektroden overfører elektrisk energi gennem brænderen og slides gradvist under plasmaskæring.
Udskift elektroden, før overdreven erosion forårsager:
Svær buestart
Ustabil plasmabue
Accelereret dyseslitage
Inkonsekvent skæring
Mislykkede starter
Ved automatiseret produktion bør elektrodeslid overvåges regelmæssigt, da gentagen piercing kan forkorte forbrugsstoffernes levetid.
LTM141 udvidet elektrode
Den nuværende familie omfatter:
INWELT-kode: IJWC0672
Reference: PR0116
Dette er den udvidede elektrodekonfiguration, der bruges med tilsvarende udvidede forbrugsstoffer.
Den aktuelle live-side mærker denne komponent som 'Plasma LT101', hvilket skal rettes, hvis delen officielt deles med LT101-151-familien.
Brug en produktfamiliebeskrivelse, der matcher de faktiske ERP/BOM-data.
LTM141 Standard Diffuser
Den nuværende standard diffusor er:
INWELT-kode: IJWG0617
Reference: PE0101
Diffusoren styrer procesgasfordelingen omkring elektroden og skærespidsen.
Stabil gasstrøm hjælper med at opretholde:
Udskift diffusoren, hvis den bliver revnet, forvrænget, brændt eller stærkt forurenet.
Bekræft den udvidede diffuser før publicering
Den aktuelle live-side viser:
IJWG0619 / PE0103
men beskriver det som:
Diffuser LT151
Da den samme bredere forbrugsstoffamilie indeholder LT101–151 dele, skal du bekræfte, om denne diffusor er officielt godkendt til LTM141 udvidede forbrugsstoffer konfigurationer.
Når den er bekræftet, skal du udgive den som:
INWELT-kode → Reference → Komponent → Kompatible lommelygtemodeller → Proces
snarere end at bruge en flertydig beskrivelse af en enkelt model.
LTM141 luftrør
Den nuværende produktfamilie omfatter:
INWELT-kode: JAO0779
Beskrivelse:
Luftrør / LT141–151
Luftrøret hjælper med at lede procesgas gennem brænderens forende.
Hold komponenten ren og korrekt installeret.
Et beskadiget eller forkert placeret luftrør kan forstyrre gasstrømmen og påvirke plasmastabiliteten negativt.
LTM141 udvendig dyse og holdekomponenter
Den nuværende produktfamilie omfatter:
IJWT0618 / PC0102 – Udvendig dyse / LT141
og
IJWT0697 / PC0131 – Udvendig dyse / LT141–151
Den korrekte udvendige dyse skal passe til den valgte skære- eller kontaktskæringsproces.
Udskift frontend-komponenter, hvis de viser:
Revner
Brændskader
Trådskade
Kraftig forurening
Betydelig deformation
LTM141 Stand-Off, kontaktskæring og udstøbningstilbehør
Den bredere LT141/LTM141-familie indeholder adskillige front-end positioneringstilbehør.
Nuværende dele inkluderer:
IJTN0079 / CV0013 – Afstandsstykke til fugning
IJTN0070 / CV0014 – Fire-punkts afstandsstykke
IJTN0078 / CV0012 – Dobbeltpunktsafstandsstykke
IJTN0077 / CV0011 – Afstandsfjeder
IJTN0095 / CV0039 – Firepunkts kroneskjold med isolator
IJTN0089 / CV0023 – Kontaktskæreafstandsstykke
Stand-off skæring
Stand-off tilbehør hjælper med at opretholde en kontrolleret afstand mellem dyse og arbejde.
Kontakt Cutting
Kontaktskærende komponenter bruger en anden frontend-geometri.
Fugning
Fugning fjerner materiale uden at skære helt igennem emnet.
Brug den korrekte front-end stak til hver proces i stedet for at blande skære-, kontakt- og fugningsdele.
LTM141 Plasmafugning
Den bredere A141-type forbrugsmateriale platform inkluderer en dedikeret fugeproces.
Udskæring kan bruges til:
Svejse fjernelse
Fjernelse af fejl
Rygstød
Fælles forberedelse
Reparationsarbejde
For en CNC-/maskinbrænderside skal du kun fremme udhuling, når:
Plasmastrømkilden understøtter udhuling
Der er monteret korrekte forbrugsstoffer til hullet
Det automatiserede system understøtter den nødvendige brænderbevægelse
Brug ikke en normal skærespids som en hulningsspids, medmindre denne konfiguration er specifikt godkendt.
LTM141 Maskinkabelsamlinger
Det nuværende LTM141 maskinbrændersystem inkluderer dedikerede 6 m maskinkabelsamlinger.
Central-adapter maskinkabel
INWELT-kode: IJWO10316071-00
Beskrivelse:
LTM141–151 / 16 mm² / 6 m / Central Adapter
Maskinkabel med gevind
INWELT-kode: IJWO10316077-00
Beskrivelse:
LTM141–151 / 16 mm² / 6 m / Gevindforbindelse
Disse maskinkabler skal forblive i den primære LTM141 reservedelstabel.
De manuelle LT141-kabler skal flyttes til den håndholdte LT141-produktside eller tydeligt mærkes som relaterede dele til manuel brænder.
LTM141-stikadaptermuligheder
LTM-maskinbrændersystemet inkluderer flere adaptere.
1/8G til 1/4G
INWELT-kode: IJAU5698
1/8G til 3/8G
INWELT-kode: IJAU5697
1/8G til M14×1
INWELT-kode: IJAU5699
1/8G til M16×1,5
INWELT-kode: IJAU5690
Disse adaptermuligheder hjælper med at understøtte forskellige plasmastrømkildegrænseflader.
En matchende tråd alene bekræfter ikke fuld brænderkompatibilitet.
LTM141 5-pin central adapter
Produktfamilien omfatter også:
INWELT-kode: IJAY0089
Reference: FY0023
Beskrivelse:
5-Pin Plasma lommelygte-Side Central Adapter
Før installation skal du kontrollere:
Pin-funktioner
Pilot-bue kredsløb
Startsignal
Sikkerhedskredsløb
Gas/strøm interface
Mekanisk pasform alene er ikke tilstrækkelig.
Sådan kontrolleres LTM141 CNC Plasma Cutter-kompatibilitet
Vælg ikke kun LTM141, fordi plasmaskæreren er klassificeret til 140A.
Flere forhold skal matche.
Bekræft HF-start
Plasmastrømkilden skal understøtte en HF-brænder.
Bekræft mærkestrøm
LTM141 er vurderet til 140A.
Betjen brænderen og forbrugsstofferne inden for deres bekræftede grænser.
Bekræft det bageste stik
Tilgængelige konfigurationer inkluderer:
1/4G
3/8G
M14×1
M16×1,5
Central adapter
Bekræft Pilot-Arc-kredsløbet
Pilot-bueforbindelsen skal matche plasmastrømkilden.
Bekræft CNC-startgrænsefladen
Tjek hvordan plasmasystemet håndterer:
Angiv maskinoplysninger før bestilling
For udskiftnings- eller OEM-projekter, angiv:
Plasma strømkilde producent
Maskinmodel
Nominel udgangsstrøm
Eksisterende lommelygtemodel
Fotos af hovedstik
Pilot-bue konnektor fotografier
CNC controller
Nødvendig ledningslængde
Nødvendige monteringsmål
Dette er mere pålideligt end at udgive en universel liste over kompatible maskinmærker.
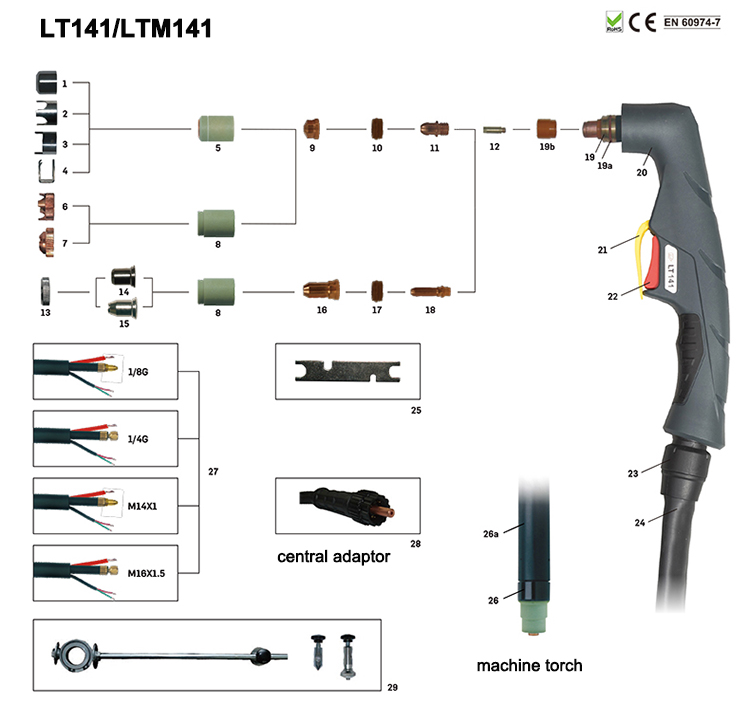
Detaljer om reservedele:
Maskin lommelygte
| Kode |
Ref. |
Beskrivelse |
Kode |
Ref. |
Beskrivelse |
| IJWU0614 |
Plasma skærende atuo brænder LTM141/6m 1/4G |
IJWU0612 |
|
Plasma skærende atuo brænder LTM141/12m 1/4G |
| IJWU0616 |
Plasma skærende atuo brænder LTM141/6m 3/8G |
IJWU0615 |
|
Plasma skærende atuo brænder LTM141/12m 3/8G |
| IJWU0619 |
PA0103 |
Plasma skærende atuo brænder LTM141/6m M14×1 |
IJWU0610 |
PA0104 |
Plasma skærende atuo brænder LTM141/12m M14×1 |
| IJWU0606 |
PA0145 |
Plasma skærende atuo brænder LTM141/6m M16×1,5 |
IJWU0602 |
PA0146 |
Plasma skærende atuo brænder LTM141/12m central adapter |
| IJWU0608 |
Plasma skærende atuo brænder LTM141/6m central adapter |
IJWU0609 |
|
Plasma skærende atuo brænder LTM141/12m M16×1,5 |
|
| Position |
|
Kode |
Ref. |
Beskrivelse |
| 1 |
|
IJTN0079 |
CV0013 |
Fugeafstandsstykke/LT141-150 |
| 2 |
|
IJTN0070 |
CV0014 |
Fire spids afstandsholder/LT100-150 |
| 3 |
|
IJTN0078 |
CV0012 |
Dobbelt spids afstandsholder/LT100-150 |
| 4 |
|
IJTN0077 |
CV0011 |
Afstandsfjeder LT100-150 |
| 5 |
|
IJWT0618 |
PC0102 |
Udvendig dyse LT141 |
| 6 |
|
IJTN0095 |
CV0039 |
Firepunkts kroneskjold med isolator/LT101-141 |
| 7 |
|
IJTN0089 |
CV0023 |
Afstandsstykke til kontaktskæring/LT101-141 |
| 8 |
|
IJWT0697 |
PC0131 |
Udvendig dyse LT141-151 |
| 9 |
|
|
|
Tip |
| 9.1 |
|
IJWV0617-11 |
PD0101-11 |
Spids Φ1,1 mm/LT101-141 |
| 9.2 |
|
IJWV0617-14 |
PD0101-14 |
Spids Φ1,4 mm/LT101-141 |
| 9.3 |
|
IJWV0617-17 |
PD0101-17 |
Spids Φ1,7 mm/LT101-141 |
| 9.4 |
|
IJWV0617-19 |
PD0101-19 |
Spids Φ1,9 mm/LT101-141 |
| 10 |
|
IJWG0617 |
PE0101 |
Diffuser LT101-141 |
| 11 |
|
IJWC0617 |
PR0101 |
Elektrode Plasma LT101-141 |
| 12 |
|
IJAO0779 |
|
Airtube/LT141-151 |
| 13 |
|
IJTN0000 |
|
Låsemøtrik |
| 14 |
|
IJTN0014 |
CV0008 |
Kontakt skæretilbehør/LT100-151 |
| 15 |
|
IJTN0015 |
CV0009 |
Lang kontakt skæretilbehør/LT100-151 |
| 16 |
|
|
|
Tip |
| 16.1 |
|
IJWV0673-14 |
PD0117-14 |
Forlænget spids Φ1,4 mm/LT101-151 |
| 16.2 |
|
IJWV0673-17 |
PD0117-17 |
Forlænget spids Φ1,7 mm/LT101-151 |
| 16.3 |
|
IJWV0673-19 |
PD0117-19 |
Forlænget spids Φ1,9 mm/LT101-151 |
| 16.4 |
|
IJWV0677 |
PD0111 |
Forlænget spids 50A/LT101-151 |
| 17 |
|
IJWG0619 |
PE0103 |
Diffuser LT151 |
| 18 |
|
IJWC0672 |
PR0116 |
Forlænget elektrode Plasma LT101 |
| 19 |
|
IJWA0666 |
|
Plasma brænderhoved LT141 |
| 19a |
|
IJGU0697 |
EA0131 |
'O'ring Φ18,77x1,78m minsilicium |
| 19b |
|
IJWG9018 |
|
Frontin sulator/LT141-151 |
| 20 |
|
IJHW0046 |
|
Plasmahåndtag manual/ASerie/Rød |
| 21 |
|
IJIK0733 |
|
Beskyttelsesdel/Plasma/Gul |
| 22 |
|
IJIR0081 |
185.0031 |
Udløser |
| 23 |
|
IJIK0805 |
|
Fælles/stor/nytype |
| 24 |
|
|
|
Kabelsamling |
| 24.1 |
|
IJWO00316071-00 |
|
Kabelsamling/LT141-151/16MQ/6M centeradapter |
| 24.2 |
|
IJWO00316077-00 |
|
Kabelsamling/LT141-151/16MQ/6MATT.1/8G |
| 24.3 |
|
IJWO10316071-00 |
|
Kabelsamling/LTM141-151/16MQ/6Mcenter adapter |
| 24.4 |
|
IJWO10316077-00 |
|
Kabelsamling/LTM141-151/16MQ/6MATT.1/8G |
| 24.5 |
|
IJWO0600 |
|
Kabelsamling LT141-1516M central adapter |
| 25 |
|
IJDH6017 |
|
Nøgle til plasma |
| 26 |
|
IJWA0618 |
|
Plasma brænderhoved LTM141 |
| 26a |
|
IJHW0024 |
W0300144 |
Fiberglas positionsrør/LTM |
| 27 |
|
|
|
Kabelsamling LTM |
| 27.1 |
|
IJAU5698 |
|
Tilslutningsadapter 1/8G-1/4G |
| 27.2 |
|
IJAU5697 |
|
Tilslutningsadapter 1/8G-3/8G |
| 27.3 |
|
IJAU5699 |
|
Tilslutningsadapter 1/8G-M14×1 |
| 27.4 |
|
IJAU5690 |
|
Tilslutningsadapter 1/8G-M16×1,5 |
| 28 IJAY0089 FY0023 Central adapter lommelygte side Plasma 5 ben |
| 29 IJTN0088 CV0022 Cirkelskæring/LT100-151 |
LTM141 og CNC brænderhøjdekontrol
Et CNC-plasmasystem kan bruge automatisk brænderhøjdekontrol for at opretholde den korrekte skæreafstand.
Mulige systemer inkluderer:
Arc-Voltage THC
Efter at plasmabuen er etableret, kan en kompatibel THC bruge lysbuespænding som en del af opretholdelsen af den programmerede skærehøjde.
Den korrekte spænding afhænger af:
Plasma strømkilde
Strøm
Materiale
Pladetykkelse
Forbrugsvarer
Skærehastighed
HF og THC integration
Fordi LTM141 bruger HF-tænding, bør maskinbyggeren følge plasma-strømkildeproducentens krav til jording og kabelføring.
Udgiv ikke universelle THC-ledninger eller spændingsindstillinger uden verificerede data på systemniveau.
Piercinghøjde vs. klippehøjde
Mekaniseret plasmaskæring bruger normalt forskellige højder til piercing og kontinuerlig skæring.
Piercing Højde
Smeltet metal udstødes opad, mens lysbuen til at begynde med trænger ind i pladen.
Korrekt gennemboringshøjde hjælper med at reducere smeltet metalskader på front-end forbrugsstoffer.
Klippehøjde
Efter gennemboringen er færdig, bevæger brænderen sig til den programmerede skærehøjde.
Forkert klippehøjde kan forårsage:
Brug verificerede parametre fra det komplette plasmasystem.
Hvor tykt kan LTM141 skære?
Selve brænderen bestemmer ikke en universel maksimal skæretykkelse.
Den faktiske skærekapacitet afhænger af:
Plasma strømkilde
Indgangseffekt
Materiale
Faktisk strøm
Skærespids diameter
Lufttryk
Luftstrøm
Rejsehastighed
Pierce højde
Klippehøjde
Forbrugstilstand
Påkrævet kantkvalitet
Professionelle plasmaspecifikationer bør skelne mellem:
Anbefalet skærekapacitet
Materialetykkelse, der kan bearbejdes produktivt med passende hastighed og kantkvalitet.
Maksimal skærekapacitet
Tykkere materiale, der stadig kan skæres ved reduceret hastighed.
Fratrædelseskapacitet
Den maksimale materialetykkelse, der kan adskilles, normalt med lavere kantkvalitet.
Specifikke LTM141-tykkelsestal bør derfor kun offentliggøres, når de understøttes af en skæretest i komplet INWELT-system.
Byg et INWELT LTM141 CNC skærediagram
Et førsteparts skærediagram ville være et af de stærkeste tekniske og GEO-aktiver for denne side.
Anbefalede felter omfatter:
| Parameterdata |
, der skal offentliggøres |
| Materiale |
Blødt stål / rustfrit stål / aluminium |
| Tykkelse |
Testet tykkelse |
| Strøm |
Faktisk testet strøm |
| Tip kode |
INWELT varenummer |
| Tip Diameter |
mm |
| Lufttryk |
bar |
| Luftstrøm |
L/min |
| Rejsehastighed |
mm/min |
| Pierce Højde |
mm |
| Pierce Delay |
sekunder |
| Klippehøjde |
mm |
| Kerf Bredde |
mm |
| Klip resultat |
Anbefalet / Maksimum / Fratrædelse |
Brug målte INWELT-data i stedet for at kopiere konkurrentens skæreparametre.
Anbefalet luftforsyning til LTM141
Den nuværende INWELT LTM141-specifikation bruger trykluft.
Anbefalede driftsdata inkluderer:
Brug ren og tør trykluft
Fugt, kompressorolie og partikler kan påvirke:
Bue stabilitet
Elektrodens levetid
Levetid for skærespidser
Skær konsistens
Brug passende filtrering og fugtseparation.
Kontroller trykket under gasflow
Statisk tryk kan afvige fra det faktiske driftstryk.
Filtre, regulatorer, fittings og lange slanger kan skabe tryktab.
Indstil lufttilførslen i henhold til hele plasmaskæringssystemets betjeningsprocedure.
Hvilke materialer kan LTM141 skære?
Når den er tilsluttet et kompatibelt plasmasystem, kan LTM141 behandle elektrisk ledende materialer, herunder:
Blødt stål
Kulstofstål
Rustfrit stål
Aluminium
Kobber
Messing
Galvaniseret stål
Faktisk skærehastighed, kantkvalitet og praktisk tykkelse afhænger af det komplette plasmasystem.
Typiske applikationer til LTM141 CNC-brænderen
LTM141 er velegnet til automatiske plasmaskæringsapplikationer med højere strømstyrke, herunder:
CNC plasma skæreborde
Automatisk profilskæring
Fremstilling af konstruktionsstål
Fremstilling af tunge maskiner
Byggeudstyr
Landbrugsudstyr
Fremstilling af lastbiler og trailere
Jernbanekomponenter
Skibsbygning
Pladebehandlingssystemer
Industrielle produktionsceller
Fremstilling af tungmetal
Det endelige valg af brænder bør altid baseres på plasmastrømkilden og maskingrænsefladen frem for applikationsnavnet alene.
LTM141 Vedligeholdelse til CNC-produktion
Ensartede forbrugsstoffer er afgørende i automatiseret produktion, fordi en slidt komponent kan påvirke hver gentagne del.
Undersøg elektroden
Overvåg elektroden for overdreven slitage.
Udskift den, før alvorlig erosion forårsager dårlig start eller beskadiger dysen.
Undersøg skærespidsen
Tjek efter:
Forstørret dyseåbning
Oval åbning
Brændskader
Kraftig forurening
Efterse diffuseren
Hold gaspassager rene.
Udskift revnede eller varmebeskadigede komponenter.
Efterse luftrøret
Sørg for, at luftslangen er korrekt installeret og fri for beskadigelse.
Efterse maskinens brænderhoved
Check:
Tråde
Tætningsflader
O-rings tilstand
Varmeskader
Gaslækage
Undersøg fakkelledningen
Sørg for, at CNC-bevægelser ikke:
Vores katalog:
 INWELT PLASMA LAGRE KATALOG.pdf
Almindelige LTM141 CNC skæreproblemer
Svær HF-buestart
Check:
Elektrodens tilstand
Skærespids
HF kredsløb
Lufttryk
Arbejdsforbindelse
Lommelygtestik
Overdreven affasning
Check:
Fakkel vinkelret
Klippehøjde
Dyse slid
Skærehastighed
Tungt slagg
Check:
Skærehastighed
Skærestrøm
Materiale tykkelse
Gas flow
Klippehøjde
Kort forbrugsliv
Mulige årsager omfatter:
Inkonsistente deldimensioner
Inspicere:
Brændermontering
Klippehøjde
CNC tilbageslag
Kerf kompensation
Forbrugstilstand
Skærehastighed
Ikke alle dimensionsproblemer er forårsaget af plasmabrænderen.
LTM141 Forbrugsstoffer til distributør og eftermarkedsforsyning
Et professionelt LTM141 eftermarkedsprogram kan omfatte:
Udgivelse af nøjagtige INWELT varenumre hjælper med at reducere udskiftningsfejl og gør gentagne indkøb nemmere for distributører og CNC-udstyrsproducenter.
OEM LTM141 CNC Plasma brænder Fremstilling af INWELT
INWELT leverer plasmaskærebrændere og udskiftningskomponenter til professionelle B2B-kunder, herunder:
CNC plasma maskine fabrikanter
Plasma strømkilde producenter
CNC systemintegratorer
Mærker for svejse- og skæreudstyr
Importører
Distributører
Grossister
Industrielle leverandører
Eftermarkedet forbrugsvarer virksomheder
OEM- og ODM-konfigurationer kan udvikles i henhold til målplasmasystemet og maskingrænsefladen.
OEM og private label muligheder
Tilpasning kan omfatte:
Kundebranding
Produktetiketter
Maskin-brænder konfiguration
6 m eller 12 m brænderledninger
1/4G forbindelse
3/8G forbindelse
M14×1 tilslutning
M16×1,5 tilslutning
Central adapter
Kabelsamlinger
Forbrugssæt
Private label emballage
Teknisk dokumentation
Krav til stregkode og karton
For OEM-projekter, angiv plasma-strømkildespecifikation, CNC-controller, konnektorkrav, monteringsdimensioner og anslået indkøbsmængde.
Hvorfor købe LTM141-maskinbrændere fra INWELT?
LTM141-platformen kombinerer komplette maskinbrænderkonfigurationer med et detaljeret forbrugsmateriale og tilslutningssystem.
Den nuværende produktfamilie omfatter:
Flere 6 m maskinbrænderkonfigurationer
Flere 12 m maskinbrænderkonfigurationer
Ø1,1 / Ø1,4 / Ø1,7 / Ø1,9 mm standardspidser
Udvidede skærespidser
Standard elektrode
Forlænget elektrode
Diffusorer
Luftrør
Udvendige dyser
Kontaktskære tilbehør
Fugltilbehør
Dedikeret maskinbrænderhoved
Glasfiber positioneringsrør
Maskinkabelsamlinger
Flere gevindadaptere
5-bens central adapter
For professionelle købere kan indkøb af brænderen og udskiftningskomponenterne gennem én leverandør forenkle indkøb, lagerbeholdning og support på eftermarkedet.
Ofte stillede spørgsmål om LTM141 CNC Plasma Torch
Hvilken strømstyrke er INWELT LTM141?
LTM141 er klassificeret til 140A i henhold til den aktuelle INWELT tekniske specifikation.
Hvad er LTM141-driftscyklussen?
Den nuværende specifikation viser 60 %.
Er LTM141 en hånd- eller maskinlygte?
LTM141 er en CNC/mekaniseret maskinbrænder.
Den relaterede LT141 er den manuelle håndholdte version.
Bruger LTM141 HF-tænding?
Ja.
LTM141 bruger højfrekvent buestart.
Hvilken gas bruger LTM141?
Den nuværende konfiguration bruger trykluft.
Hvilket lufttryk kræver LTM141?
Cirka 4,5-5,0 bar.
Hvilken luftstrøm kræver LTM141?
Den nuværende INWELT-specifikation angiver cirka 220 l/min.
Hvilken efterstrømningstid anbefales?
Cirka 140 sekunder i henhold til den aktuelle INWELT-specifikation.
Hvilke ledningslængder er tilgængelige?
Den nuværende produktfamilie omfatter:
Hvilke stikmuligheder er tilgængelige?
Nuværende konfigurationer inkluderer:
1/4G
3/8G
M14×1
M16×1,5
Central adapter
Hvilke skærespidsstørrelser er tilgængelige?
Den nuværende forbrugsstoffamilie inkluderer:
Ø1,1 mm
Ø1,4 mm
Ø1,7 mm
Ø1,9 mm
Udvidede Ø1,4, Ø1,7 og Ø1,9 mm spidser er også tilgængelige.
Hvilken spids skal bruges ved 140A?
Den bredere forbrugsstoffamilie af A141-typen forbinder normalt Ø1,9 mm med det øvre strømområde.
INWELT bør bekræfte sin egen verificerede strømstyrke-til-dyse-kortlægning, før den offentliggør dette forhold som autoritativt.
Hvilken elektrode bruger LTM141?
Standardelektroden er:
IJWC0617 / PR0101
Den forlængede elektrode er:
IJWC0672 / PR0116
Hvilket maskinbrænderhoved bruger LTM141?
Det nuværende INWELT maskinhoved er:
IJWA0618
Hvilket positioneringsrør bruger LTM141?
De aktuelle produktfamilielister:
IJHW0024 / W0300144 – Glasfiberpositioneringsrør
Kan LTM141 bruges med enhver 140A CNC plasmaskærer?
Ingen.
HF-startsystemet, stikket, pilot-buekredsløbet, kontrolgrænsefladen og strømkildearkitekturen skal også matche.
Understøtter LTM141 brænderhøjdekontrol?
Det kan integreres i CNC-systemer ved hjælp af kompatibelt THC-udstyr.
Den nøjagtige THC-konfiguration afhænger af plasmastrømkilden og CNC-controlleren.
Kan LTM141 skære i rustfrit stål?
Ja, når det bruges med en kompatibel plasmastrømkilde og passende skæreparametre.
Kan LTM141 skære i aluminium?
Ja.
Aluminium er elektrisk ledende og kan plasmaskæres ved hjælp af et passende plasmasystem.
Hvor tykt kan LTM141 skære?
Der er ingen universel tykkelse bestemt af brænderen alene.
Brug verificerede anbefalede, maksimale og afbrydelsesdata fra det komplette plasmaskæresystem.
Kan LTM141 bruges til fugning?
Den relaterede forbrugsmaterialefamilie omfatter udhulningskomponenter.
Plasmastrømkilden og den automatiserede proces skal også understøtte udgravning.
Hvad er forskellen mellem LTM141 og LT141?
LTM141 er maskine/CNC-konfigurationen.
LT141 er den manuelle/håndholdte konfiguration.
Tilbyder INWELT OEM LTM141 maskinbrændere?
Ja.
OEM/ODM-, private label-, stik-, kabel- og forbrugssæt-konfigurationer er tilgængelige for kvalificerede CNC-udstyrsproducenter, systemintegratorer, distributører og importører.
Anmod om et tilbud på INWELT LTM141 CNC Plasma skærebrænder
For hurtigere kompatibilitetsbekræftelse skal du angive:
Plasma strømkilde producent og model
Nominel udgangsstrøm
Eksisterende lommelygtemodel
HF startmetode
CNC controller
Fotos af hovedstik
Pilot-bue forbindelse
Påkrævet brænderledningslængde
Nødvendige monteringsmål
Krav om skæring eller udskæring
Krav til forbrugsstoffer
Anslået indkøbsmængde
INWELT eller private-label branding
INWELT kan derefter bekræfte den passende LTM141-maskinbrænder, stik, kabel og forbrugsmaterialekonfiguration til dit CNC plasmaskæresystem.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių