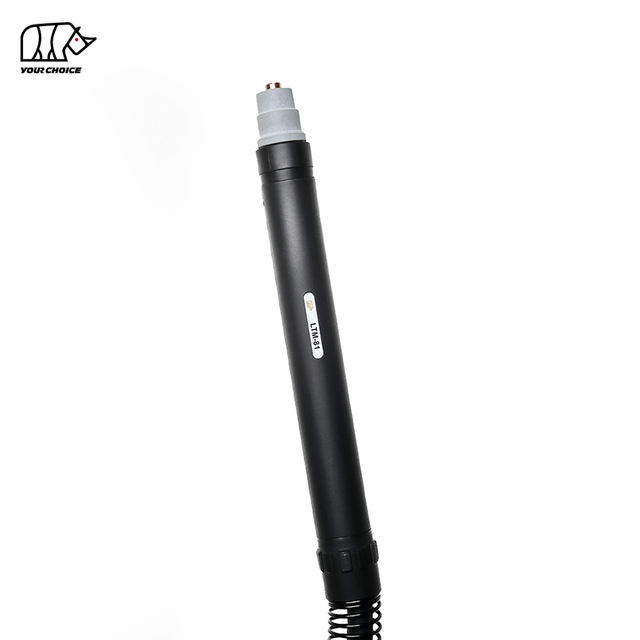
मशीनीकृत कटिंग के लिए 140ए एचएफ सीएनसी प्लाज्मा कटिंग टॉर्च
INWELT LTM141 एक एयर-कूल्ड सीएनसी और मैकेनाइज्ड प्लाज्मा कटिंग टॉर्च है जिसे उच्च-वर्तमान स्वचालित कटिंग टेबल, प्रोफाइल-कटिंग सिस्टम और औद्योगिक प्लाज्मा कटिंग मशीनों के लिए डिज़ाइन किया गया है।
LTM141 को 60% कर्तव्य चक्र के साथ 140A पर रेट किया गया है और यह एक उच्च-आवृत्ति (HF) आर्क-स्टार्टिंग सिस्टम का उपयोग करता है.
वर्तमान INWELT तकनीकी कॉन्फ़िगरेशन में शामिल हैं:
140ए रेटेड करंट
60% कर्तव्य चक्र
संपीड़ित-वायु संचालन
एचएफ आर्क शुरू हो रहा है
लगभग। 4.5-5.0 बार ऑपरेटिंग दबाव
लगभग। 220 एल/मिनट वायु प्रवाह
लगभग। 140-सेकंड अनुशंसित पोस्ट-फ्लो
मानक 6 मीटर टॉर्च लीड
12 मीटर कॉन्फ़िगरेशन उपलब्ध है
सीएनसी/मशीनीकृत संचालन
एकाधिक रियर-कनेक्शन विकल्प उपलब्ध हैं, जिनमें शामिल हैं:
1/4जी
3/8जी
एम14×1
एम16×1.5
केंद्रीय अनुकूलक
एलटीएम141 को विशेष रूप से मशीन/सीएनसी प्लाज्मा कटिंग टॉर्च के रूप में तैनात किया जाना चाहिए , जो एलटी141 हैंडहेल्ड प्लाज्मा टॉर्च से अलग हो।
INWELT LTM141 तकनीकी विशिष्टता
| विशिष्टता |
INWELT LTM141 |
| उत्पाद का प्रकार |
सीएनसी/मैकेनाइज्ड प्लाज्मा कटिंग टॉर्च |
| नमूना |
एलटीएम141 |
| ब्रांड |
इनवेल्ट |
| वर्तमान मूल्यांकित |
140 ए |
| साइकिल शुल्क |
60% |
| शीतलक |
वायु |
| प्रक्रिया गैस |
संपीड़ित हवा |
| आर्क प्रारंभ |
एचएफ |
| गैस दाब |
लगभग। 4.5-5.0 बार |
| गैस प्रवाह |
लगभग। 220 एल/मिनट |
| अनुशंसित पोस्ट-फ्लो |
लगभग। 140 सेकंड |
| मानक लीड लंबाई |
6 मी |
| वैकल्पिक लीड लंबाई |
12 मी |
| संचालन |
सीएनसी/मशीनीकृत |
| कनेक्टर विकल्प |
1/4जी / 3/8जी / एम14×1 / एम16×1.5 / सेंट्रल एडाप्टर |
| मानक टिप परिवार |
Ø1.1 / Ø1.4 / Ø1.7 / Ø1.9 मिमी |
| विस्तारित युक्तियाँ |
उपलब्ध |
| उपभोग्य सामग्रियों को छानना |
उपलब्ध |
| OEM/ODM |
उपलब्ध |
| निजी लेबल |
उपलब्ध |
ऑर्डर करने से पहले, प्लाज्मा पावर स्रोत, रेटेड करंट, एचएफ स्टार्टिंग आर्किटेक्चर, पायलट-आर्क सर्किट, रियर कनेक्टर, कंट्रोल इंटरफेस और सीएनसी सिस्टम आवश्यकताओं की पुष्टि करें।
एलटीएम141 बनाम एलटी141: मशीन टॉर्च बनाम हैंड टॉर्च
LTM141 और LT141 एक ही व्यापक प्लाज्मा टॉर्च परिवार से संबंधित हैं, लेकिन इन्हें दो अलग-अलग पूर्ण टॉर्च उत्पादों के रूप में माना जाना चाहिए।
| फ़ीचर |
LTM141 |
LT141 |
| संचालन |
सीएनसी/मशीनीकृत |
मैनुअल/हैंडहेल्ड |
| मशाल ज्यामिति |
सीधी मशीन टॉर्च |
कोणीय हाथ की मशाल |
| नियंत्रण प्रारंभ करें |
मशीन नियंत्रित |
ऑपरेटर ट्रिगर |
| बढ़ते |
स्थिर सीएनसी धारक |
हाथ में |
| मशाल की ऊंचाई |
सीएनसी/टीएचसी नियंत्रित |
ऑपरेटर नियंत्रित |
| प्राथमिक अनुप्रयोग |
स्वचालित कटाई |
मैनुअल कटिंग |
कुछ उपभोग्य वस्तुएं समान व्यापक LT141 उपभोज्य परिवार से संबंधित हो सकती हैं।
हालाँकि, मशीन टॉर्च हेड, हैंड टॉर्च हेड, हैंडल, पोजिशनिंग ट्यूब और केबल असेंबली को स्वचालित रूप से विनिमेय नहीं माना जाना चाहिए।
आंतरिक वेबसाइट लिंक के लिए, वर्णनात्मक एंकर का उपयोग करें जैसे:
LTM141 सीएनसी प्लाज्मा कटिंग टॉर्च
और
एलटी141 मैनुअल प्लाज्मा कटिंग टॉर्च
दोनों को केवल LT141 के रूप में प्रस्तुत करने के बजाय।
सीएनसी प्लाज्मा काटने के लिए समर्पित 140ए मशीन टॉर्च का उपयोग क्यों करें?
140A सीएनसी प्लाज्मा प्रणाली को स्थिर माउंटिंग, दोहराने योग्य कटिंग ज्यामिति और उच्च-वर्तमान संचालन के लिए डिज़ाइन की गई टॉर्च की आवश्यकता होती है।
सीधी मशीन-मशाल ज्यामिति
LTM141 मशीन कॉन्फ़िगरेशन को एक निश्चित सीएनसी Z-अक्ष या टॉर्च धारक पर स्थापित किया जा सकता है।
सही स्थापना बनाए रखने में मदद करती है:
मशाल लंबवतता
दोहराने योग्य पियर्स स्थिति
लगातार काटने की ऊँचाई
स्थिर केर्फ़ चौड़ाई
दोहराए जाने योग्य भाग आयाम
पूर्वानुमानित काटने की दिशा
मशीन-नियंत्रित कटिंग
हैंडहेल्ड टॉर्च के विपरीत, LTM141 को प्लाज्मा पावर स्रोत और सीएनसी प्रणाली के माध्यम से नियंत्रित किया जाता है।
एक विशिष्ट काटने के चक्र में शामिल हैं:
मशाल की स्थिति
प्रारंभिक-ऊंचाई का पता लगाना
प्लाज्मा प्रारंभ
पियर्सिंग
काटने की गति
टॉर्च-ऊंचाई समायोजन
आर्क स्टॉप
140ए कटिंग प्लेटफार्म
LTM141 औद्योगिक कटिंग अनुप्रयोगों के लिए एक उच्च-वर्तमान यंत्रीकृत मंच प्रदान करता है।
वास्तविक ऑपरेटिंग करंट का चयन सामग्री, मोटाई, उपभोग्य सामग्रियों और संपूर्ण प्लाज्मा सिस्टम के सत्यापित कट चार्ट के अनुसार किया जाना चाहिए।
LTM141 HF प्लाज्मा कटिंग सिस्टम कैसे काम करता है
LTM141 एक पूर्ण यंत्रीकृत प्लाज़्मा कटिंग प्रणाली के भाग के रूप में कार्य करता है जिसमें शामिल हैं:
संपीड़ित हवा टॉर्च में प्रवेश करती है और टॉर्च हेड, एयर ट्यूब, डिफ्यूज़र, इलेक्ट्रोड और कटिंग नोजल के माध्यम से बहती है।
विद्युत ऊर्जा गैस को आयनित करती है और एक उच्च तापमान वाला प्लाज्मा चाप उत्पन्न करती है।
नोजल प्लाज्मा धारा को एक संकेंद्रित जेट में संकुचित कर देता है जो विद्युत प्रवाहकीय सामग्री को पिघला देता है जबकि उच्च-वेग गैस पिघली हुई धातु को केर्फ़ से हटा देती है।
एलटीएम141 पर एचएफ आर्क स्टार्टिंग कैसे काम करती है
LTM141 एक उच्च-आवृत्ति आर्क-स्टार्टिंग सिस्टम का उपयोग करता है.
प्रारंभिक प्लाज्मा आर्क को स्थापित करने में मदद के लिए एचएफ इग्निशन एक उच्च आवृत्ति विद्युत सिग्नल का उपयोग करता है।
इसलिए प्लाज्मा पावर स्रोत को एक संगत एचएफ टॉर्च आर्किटेक्चर का समर्थन करना चाहिए।
एचएफ, गैर-एचएफ और बैक-स्ट्राइकिंग प्लाज्मा टॉर्च को केवल इसलिए विनिमेय नहीं माना जाना चाहिए क्योंकि उनकी वर्तमान रेटिंग समान है।
सीएनसी सिस्टम के लिए एचएफ स्थापना संबंधी विचार
क्योंकि एचएफ स्टार्टिंग उच्च-आवृत्ति विद्युत ऊर्जा उत्पन्न करती है, सीएनसी स्थापना को प्लाज्मा पावर-स्रोत निर्माता की सिफारिशों का पालन करना चाहिए:
संपूर्ण विद्युत वास्तुकला पर विचार किए बिना यह न मानें कि प्रत्येक सीएनसी नियंत्रक को सीधे एचएफ प्लाज्मा सिस्टम से जोड़ा जा सकता है।
LTM141 पूर्ण मशीन टॉर्च विन्यास
वर्तमान INWELT उत्पाद परिवार में कई 6 मीटर और 12 मीटर LTM141 मशीन-टॉर्च असेंबली शामिल हैं।
6 मीटर कॉन्फ़िगरेशन
| इनवेल्ट कोड |
कॉन्फ़िगरेशन |
| IJWU0614 |
एलटीएम141/6 मीटर/1/4जी |
| IJWU0616 |
एलटीएम141/6 मीटर/3/8जी |
| IJWU0619 |
एलटीएम141/6 मीटर/एम14×1 |
| IJWU0606 |
एलटीएम141/6 मीटर/एम16×1.5 |
| IJWU0608 |
एलटीएम141 / 6 मीटर / सेंट्रल एडाप्टर |
12 मीटर कॉन्फ़िगरेशन
| इनवेल्ट कोड |
कॉन्फ़िगरेशन |
| IJWU0612 |
एलटीएम141/12 मीटर/1/4जी |
| IJWU0615 |
एलटीएम141/12 मीटर/3/8जी |
| IJWU0610 |
एलटीएम141/12 मीटर/एम14×1 |
| IJWU0609 |
एलटीएम141/12 मीटर/एम16×1.5 |
| IJWU0602 |
एलटीएम141/12 मीटर/सेंट्रल एडाप्टर |
इन पूर्ण-टॉर्च कॉन्फ़िगरेशन को प्रमुखता से दिखाया जाना चाहिए क्योंकि कनेक्शन प्रकार और लीड लंबाई प्रतिस्थापन और OEM सीएनसी टॉर्च के लिए महत्वपूर्ण क्रय मानदंड हैं।
LTM141 मशीन टॉर्च हेड
समर्पित INWELT मशीन टॉर्च हेड है:
इनवेल्ट कोड: IJWA0618
विवरण:
LTM141 मशीन प्लाज्मा टॉर्च हेड
यह मशीन-विशिष्ट घटक LTM141 पृष्ठ पर दिखाए गए प्राथमिक स्पेयर पार्ट्स में से एक होना चाहिए।
मैनुअल एलटी141 टॉर्च हेड को एलटी141 हैंडहेल्ड उत्पाद पृष्ठ पर ले जाया जाना चाहिए या संबंधित मैनुअल-टॉर्च घटक के रूप में स्पष्ट रूप से लेबल किया जाना चाहिए।
LTM141 फाइबरग्लास पोजिशनिंग ट्यूब
मशीन-मशाल प्रणाली में शामिल हैं:
इनवेल्ट कोड: IJHW0024
संदर्भ: W0300144
विवरण:
फाइबरग्लास पोजिशनिंग ट्यूब / एलटीएम
यह पोजिशनिंग ट्यूब सीधी मशीन-टॉर्च बॉडी का हिस्सा बनती है और सीएनसी माउंटिंग के लिए प्रासंगिक है।
उपकरण निर्माताओं और सिस्टम इंटीग्रेटर्स के लिए, पोजिशनिंग ट्यूब को मशीन टॉर्च हेड और माउंटिंग आयामों के साथ दिखाया जाना चाहिए।
एक LTM141 मशीन-मशाल आयाम आरेखण जोड़ें
एक सीएनसी मशीन टॉर्च को भौतिक स्थापना आयाम प्रदान करना चाहिए।
INWELT को निम्नलिखित दिखाते हुए एक तकनीकी ड्राइंग जोड़नी चाहिए:
प्रतिस्पर्धी आयामों की नकल न करें.
वास्तविक उत्पादन LTM141 को मापें और प्रथम-पक्ष आयामी डेटा प्रकाशित करें।
इस प्रकार की तकनीकी जानकारी विशेष रूप से उपयोगी है:
LTM141 मानक कटिंग युक्तियाँ वर्तमान सीमा के अनुसार
व्यापक LT141/LTM141 उपभोज्य प्लेटफ़ॉर्म में कई मानक कटिंग-टिप व्यास शामिल हैं।
वर्तमान INWELT कोड में शामिल हैं:
Ø1.1 मिमी कटिंग टिप
इनवेल्ट कोड: IJWV0617-11
संदर्भ: PD0101-11
Ø1.4 मिमी कटिंग टिप
इनवेल्ट कोड: IJWV0617-14
संदर्भ: PD0101-14
Ø1.7 मिमी कटिंग टिप
इनवेल्ट कोड: IJWV0617-17
संदर्भ: PD0101-17
Ø1.9 मिमी कटिंग टिप
इनवेल्ट कोड: IJWV0617-19
संदर्भ: PD0101-19
तुलनीय A141-प्रकार के टॉर्च सिस्टम आमतौर पर विभिन्न वर्तमान श्रेणियों के लिए विभिन्न नोजल व्यास का उपयोग करते हैं।
INWELT को वर्तमान संबंध को आधिकारिक के रूप में प्रकाशित करने से पहले अपने स्वयं के एम्परेज-टू-नोज़ल मैपिंग को सत्यापित करना चाहिए।
140ए पर कौन सी कटिंग टिप का उपयोग किया जाना चाहिए?
LT141/LTM141 उपभोज्य परिवार में Ø1.1, Ø1.4, Ø1.7 और Ø1.9 मिमी काटने की युक्तियाँ शामिल हैं।
उद्योग A141 सिस्टम आमतौर पर ऊपरी 140A ऑपरेटिंग रेंज के पास इस समूह में सबसे बड़े मानक नोजल का उपयोग करते हैं।
हालाँकि, INWELT को अंतिम विनिर्देश अपने स्वयं के इंजीनियरिंग डेटा और कटिंग परीक्षणों पर आधारित करना चाहिए।
सबसे मजबूत अंतिम उपभोज्य तालिका में शामिल होंगे:
| INWELT कोड |
टिप व्यास |
सत्यापित वर्तमान |
इलेक्ट्रोड |
डिफ्यूज़र |
प्रक्रिया |
| IJWV0617-11 |
Ø1.1 मिमी |
सत्यापित करें |
मिलान भाग |
मिलान भाग |
मानक काटना |
| IJWV0617-14 |
Ø1.4 मिमी |
सत्यापित करें |
मिलान भाग |
मिलान भाग |
मानक काटना |
| IJWV0617-17 |
Ø1.7 मिमी |
सत्यापित करें |
मिलान भाग |
मिलान भाग |
मानक काटना |
| IJWV0617-19 |
Ø1.9 मिमी |
सत्यापित करें |
मिलान भाग |
मिलान भाग |
मानक काटना |
एक बार पुष्टि हो जाने पर, समान मैपिंग का लगातार उपयोग करें:
उत्पाद पृष्ठ
तकनीकी सूची
ईआरपी प्रणाली
स्पेयर पार्ट्स की सूची
पैकेजिंग
वितरक दस्तावेज़ीकरण
LTM141 विस्तारित कटिंग युक्तियाँ
उत्पाद परिवार में कई विस्तारित कटिंग युक्तियाँ शामिल हैं।
Ø1.4 मिमी विस्तारित टिप
इनवेल्ट कोड: IJWV0673-14
संदर्भ: PD0117-14
Ø1.7 मिमी विस्तारित टिप
इनवेल्ट कोड: IJWV0673-17
संदर्भ: PD0117-17
Ø1.9 मिमी विस्तारित टिप
इनवेल्ट कोड: IJWV0673-19
संदर्भ: PD0117-19
व्यापक परिवार में ये भी शामिल हैं:
IJWV0677 / PD0111 - विस्तारित टिप / 50A
विस्तारित उपभोग्य वस्तुएं अतिरिक्त पहुंच प्रदान करती हैं जहां मानक-लंबाई युक्तियां आसानी से काटने के स्थान तक नहीं पहुंच सकती हैं।
सीएनसी अनुप्रयोगों के लिए, टिप की लंबाई बदलने से टॉर्च-फ्रंट ज्यामिति भी बदल जाती है।
इसलिए विस्तारित उपभोग्य सामग्रियों का उपयोग करने से पहले काटने की ऊंचाई और पूर्ण उपभोग योग्य स्टैक को सत्यापित किया जाना चाहिए।
LTM141 मानक प्लाज्मा इलेक्ट्रोड
मानक इलेक्ट्रोड है:
इनवेल्ट कोड: IJWC0617
संदर्भ: PR0101
इलेक्ट्रोड टॉर्च के माध्यम से विद्युत ऊर्जा स्थानांतरित करता है और प्लाज्मा काटने के दौरान धीरे-धीरे खराब हो जाता है।
अत्यधिक क्षरण के कारण होने से पहले इलेक्ट्रोड को बदलें:
कठिन चाप प्रारंभ करना
अस्थिर प्लाज्मा चाप
त्वरित नोजल घिसाव
असंगत कटाई
असफल शुरुआत
स्वचालित उत्पादन के लिए, इलेक्ट्रोड पहनने की नियमित रूप से निगरानी की जानी चाहिए क्योंकि बार-बार छेदने से उपभोज्य जीवन छोटा हो सकता है।
LTM141 विस्तारित इलेक्ट्रोड
वर्तमान परिवार में शामिल हैं:
इनवेल्ट कोड: IJWC0672
संदर्भ: PR0116
यह विस्तारित-इलेक्ट्रोड कॉन्फ़िगरेशन है जिसका उपयोग संबंधित विस्तारित उपभोग्य सामग्रियों के साथ किया जाता है।
वर्तमान लाइव पेज इस घटक को 'प्लाज्मा एलटी101' के रूप में लेबल करता है, जिसे सही किया जाना चाहिए यदि भाग आधिकारिक तौर पर एलटी101-151 परिवार के साथ साझा किया गया है।
ऐसे उत्पाद-परिवार विवरण का उपयोग करें जो वास्तविक ईआरपी/बीओएम डेटा से मेल खाता हो।
LTM141 मानक विसारक
वर्तमान मानक विसारक है:
इनवेल्ट कोड: IJWG0617
संदर्भ: PE0101
डिफ्यूज़र इलेक्ट्रोड और कटिंग टिप के आसपास प्रक्रिया-गैस वितरण को नियंत्रित करता है।
स्थिर गैस प्रवाह बनाए रखने में मदद करता है:
प्लाज्मा-चाप स्थिरता
उपभोज्य शीतलन
प्लाज्मा-जेट आकार
सुसंगत केर्फ़ ज्यामिति
यदि डिफ्यूज़र टूट जाए, विकृत हो जाए, जल जाए या अत्यधिक दूषित हो जाए तो उसे बदल दें।
प्रकाशन से पहले विस्तारित डिफ्यूज़र को सत्यापित करें
वर्तमान लाइव पेज सूचियाँ:
IJWG0619 / PE0103
लेकिन इसका वर्णन इस प्रकार करता है:
डिफ्यूज़र LT151
क्योंकि समान व्यापक उपभोज्य परिवार में LT101-151 भाग शामिल हैं, पुष्टि करें कि क्या यह डिफ्यूज़र आधिकारिक तौर पर LTM141 विस्तारित-उपभोज्य कॉन्फ़िगरेशन के लिए अनुमोदित है।
एक बार सत्यापित हो जाने पर, इसे इस रूप में प्रकाशित करें:
INWELT कोड → संदर्भ → घटक → संगत टॉर्च मॉडल → प्रक्रिया
अस्पष्ट एकल-मॉडल विवरण का उपयोग करने के बजाय।
एलटीएम141 एयर ट्यूब
वर्तमान उत्पाद परिवार में शामिल हैं:
इनवेल्ट कोड: IJAO0779
विवरण:
एयर ट्यूब / एलटी141-151
एयर ट्यूब टॉर्च के सामने वाले सिरे से गैस को सीधे प्रोसेस करने में मदद करती है।
घटक को साफ और सही ढंग से स्थापित रखें।
क्षतिग्रस्त या गलत तरीके से स्थित वायु ट्यूब गैस प्रवाह को परेशान कर सकती है और प्लाज्मा स्थिरता को नकारात्मक रूप से प्रभावित कर सकती है।
LTM141 बाहरी नोजल और रिटेनिंग घटक
वर्तमान उत्पाद परिवार में शामिल हैं:
IJWT0618 / PC0102 - बाहरी नोजल / LT141
और
IJWT0697 / PC0131 - बाहरी नोजल / LT141–151
सही बाहरी नोजल को चयनित कटिंग या संपर्क-काटने की प्रक्रिया से मेल खाना चाहिए।
यदि फ्रंट-एंड घटक प्रदर्शित हों तो उन्हें बदलें:
खुर
जलने से क्षति
धागे की क्षति
भारी संदूषण
महत्वपूर्ण विकृति
LTM141 स्टैंड-ऑफ, संपर्क कटिंग और गॉजिंग सहायक उपकरण
व्यापक LT141/LTM141 परिवार में कई फ्रंट-एंड पोजिशनिंग सहायक उपकरण शामिल हैं।
वर्तमान भागों में शामिल हैं:
IJTN0079 / CV0013 - गॉजिंग स्पेसर
IJTN0070 / CV0014 - चार-प्वाइंट स्पेसर
IJTN0078 / CV0012 - डबल-प्वाइंट स्पेसर
IJTN0077 / CV0011 - स्पेसर स्प्रिंग
IJTN0095 / CV0039 - इंसुलेटर के साथ चार-प्वाइंट क्राउन शील्ड
IJTN0089 / CV0023 - कॉन्टैक्ट-कटिंग स्पेसर
स्टैंड-ऑफ कटिंग
स्टैंड-ऑफ सहायक उपकरण नोजल-टू-वर्क दूरी को नियंत्रित बनाए रखने में मदद करते हैं।
संपर्क काटना
संपर्क-काटने वाले घटक एक अलग फ्रंट-एंड ज्यामिति का उपयोग करते हैं।
गॉजिंग
गॉजिंग वर्कपीस को पूरी तरह से काटे बिना सामग्री को हटा देता है।
कटिंग, संपर्क और गॉजिंग भागों को मिलाने के बजाय प्रत्येक प्रक्रिया के लिए सही फ्रंट-एंड स्टैक का उपयोग करें।
LTM141 प्लाज़्मा गौजिंग
व्यापक A141-प्रकार के उपभोज्य प्लेटफ़ॉर्म में एक समर्पित गॉजिंग प्रक्रिया शामिल है।
गौजिंग का उपयोग इसके लिए किया जा सकता है:
वेल्ड हटाना
दोष निवारण
पीठ थपथपाना
संयुक्त तैयारी
मरम्मत कार्य
सीएनसी/मशीन-टॉर्च पेज के लिए, गॉजिंग को केवल तभी बढ़ावा दें जब:
प्लाज़्मा पावर स्रोत गॉजिंग का समर्थन करता है
सही गॉजिंग उपभोग्य वस्तुएं स्थापित की गई हैं
स्वचालित प्रणाली आवश्यक मशाल गति का समर्थन करती है
सामान्य कटिंग टिप को गॉजिंग टिप के रूप में उपयोग न करें जब तक कि कॉन्फ़िगरेशन विशेष रूप से स्वीकृत न हो।
LTM141 मशीन केबल असेंबलियाँ
वर्तमान LTM141 मशीन-टॉर्च प्रणाली में समर्पित 6 मीटर मशीन केबल असेंबली शामिल हैं।
सेंट्रल-एडाप्टर मशीन केबल
इनवेल्ट कोड: IJWO10316071-00
विवरण:
एलटीएम141-151 / 16 मिमी² / 6 मीटर / सेंट्रल एडाप्टर
थ्रेडेड मशीन केबल
इनवेल्ट कोड: IJWO10316077-00
विवरण:
एलटीएम141-151 / 16 मिमी² / 6 मीटर / थ्रेडेड कनेक्शन
इन मशीन केबलों को प्राथमिक LTM141 स्पेयर-पार्ट तालिका में रहना चाहिए।
मैनुअल एलटी141 केबलों को एलटी141 हैंडहेल्ड उत्पाद पृष्ठ पर ले जाया जाना चाहिए या स्पष्ट रूप से संबंधित मैनुअल-टॉर्च भागों के रूप में लेबल किया जाना चाहिए।
LTM141 कनेक्टर एडाप्टर विकल्प
एलटीएम मशीन-टॉर्च प्रणाली में कई एडेप्टर शामिल हैं।
1/8जी से 1/4जी
इनवेल्ट कोड: IJAU5698
1/8जी से 3/8जी
इनवेल्ट कोड: IJAU5697
1/8G से M14×1
इनवेल्ट कोड: IJAU5699
1/8जी से एम16×1.5
इनवेल्ट कोड: IJAU5690
ये एडाप्टर विकल्प विभिन्न प्लाज्मा पावर-स्रोत इंटरफेस का समर्थन करने में सहायता करते हैं।
अकेले एक मिलान धागा पूर्ण मशाल संगतता की पुष्टि नहीं करता है।
LTM141 5-पिन सेंट्रल एडाप्टर
उत्पाद परिवार में ये भी शामिल हैं:
इनवेल्ट कोड: IJAY0089
संदर्भ: FY0023
विवरण:
5-पिन प्लाज्मा टॉर्च-साइड सेंट्रल एडाप्टर
स्थापना से पहले, सत्यापित करें:
पिन फ़ंक्शन
पायलट-आर्क सर्किट
प्रारंभ संकेत
सुरक्षा सर्किट
गैस/वर्तमान इंटरफ़ेस
अकेले यांत्रिक फिट पर्याप्त नहीं है.
LTM141 सीएनसी प्लाज्मा कटर संगतता की जांच कैसे करें
केवल इसलिए LTM141 का चयन न करें क्योंकि प्लाज़्मा कटर को 140A पर रेट किया गया है।
कई शर्तें मेल खानी चाहिए.
एचएफ शुरू होने की पुष्टि करें
प्लाज्मा पावर स्रोत को एचएफ टॉर्च का समर्थन करना चाहिए।
रेटेड करंट की पुष्टि करें
LTM141 को 140A पर रेट किया गया है.
टॉर्च और उपभोग्य सामग्रियों को उनकी सत्यापित सीमा के भीतर संचालित करें।
रियर कनेक्टर की पुष्टि करें
उपलब्ध कॉन्फ़िगरेशन में शामिल हैं:
1/4जी
3/8जी
एम14×1
एम16×1.5
केंद्रीय अनुकूलक
पायलट-आर्क सर्किट की पुष्टि करें
पायलट-आर्क कनेक्शन को प्लाज्मा पावर स्रोत से मेल खाना चाहिए।
सीएनसी स्टार्ट इंटरफ़ेस की पुष्टि करें
जांचें कि प्लाज्मा प्रणाली कैसे संभालती है:
ऑर्डर करने से पहले मशीन की जानकारी प्रदान करें
प्रतिस्थापन या ओईएम परियोजनाओं के लिए, प्रदान करें:
यह संगत मशीन ब्रांडों की एक सार्वभौमिक सूची प्रकाशित करने से अधिक विश्वसनीय है।
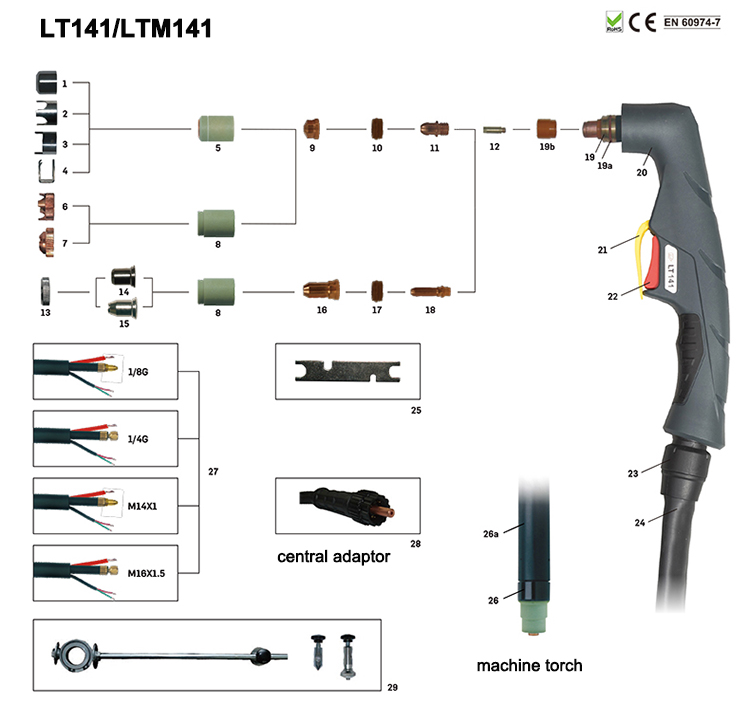
स्पेयर पार्ट्स विवरण:
मशीन टॉर्च
| कोड |
रेफरी. |
विवरण |
कोड |
रेफरी. |
विवरण |
| IJWU0614 |
प्लाज्मा कटिंग एटुओ टॉर्च LTM141/6m 1/4G |
IJWU0612 |
|
प्लाज्मा कटिंग एटुओ टॉर्च LTM141/12m 1/4G |
| IJWU0616 |
प्लाज्मा कटिंग एटुओ टॉर्च LTM141/6m 3/8G |
IJWU0615 |
|
प्लाज्मा कटिंग एटुओ टॉर्च LTM141/12m 3/8G |
| IJWU0619 |
पीए0103 |
प्लाज्मा कटिंग एटुओ टॉर्च LTM141/6m M14×1 |
IJWU0610 |
पीए0104 |
प्लाज्मा कटिंग एटुओ टॉर्च LTM141/12m M14×1 |
| IJWU0606 |
पीए0145 |
प्लाज्मा कटिंग एटुओ टॉर्च LTM141/6m M16×1.5 |
IJWU0602 |
पीए0146 |
प्लाज्मा कटिंग एटुओ टॉर्च LTM141/12m सेंट्रल एडाप्टर |
| IJWU0608 |
प्लाज्मा कटिंग एटुओ टॉर्च LTM141/6m सेंट्रल एडाप्टर |
IJWU0609 |
|
प्लाज्मा कटिंग एटुओ टॉर्च LTM141/12m M16×1.5 |
|
| पद |
|
कोड |
रेफरी. |
विवरण |
| 1 |
|
IJTN0079 |
CV0013 |
गॉजिंग स्पेसर/एलटी141-150 |
| 2 |
|
IJTN0070 |
CV0014 |
चार नुकीले स्पेसर/एलटी100-150 |
| 3 |
|
IJTN0078 |
CV0012 |
डबल पॉइंट स्पेसर/एलटी100-150 |
| 4 |
|
IJTN0077 |
CV0011 |
स्पेसर स्प्रिंग LT100-150 |
| 5 |
|
IJWT0618 |
पीसी0102 |
बाहरी नोजल LT141 |
| 6 |
|
IJTN0095 |
CV0039 |
इन्सुलेटर/एलटी101-141 के साथ चार पॉइंट क्राउन शील्ड |
| 7 |
|
IJTN0089 |
CV0023 |
संपर्क काटने के लिए स्पेसर/एलटी101-141 |
| 8 |
|
IJWT0697 |
पीसी0131 |
बाहरी नोजल LT141-151 |
| 9 |
|
|
|
बख्शीश |
| 9.1 |
|
IJWV0617-11 |
पीडी0101-11 |
टिप Φ1.1mm/LT101-141 |
| 9.2 |
|
IJWV0617-14 |
पीडी0101-14 |
टिप Φ1.4mm/LT101-141 |
| 9.3 |
|
IJWV0617-17 |
पीडी0101-17 |
टिप Φ1.7mm/LT101-141 |
| 9.4 |
|
IJWV0617-19 |
पीडी0101-19 |
टिप Φ1.9mm/LT101-141 |
| 10 |
|
IJWG0617 |
PE0101 |
डिफ्यूज़र एलटी101-141 |
| 11 |
|
IJWC0617 |
पीआर0101 |
इलेक्ट्रोड प्लाज्मा LT101-141 |
| 12 |
|
IJAO0779 |
|
एयरट्यूब/एलटी141-151 |
| 13 |
|
IJTN0000 |
|
लॉकिंग अखरोट |
| 14 |
|
IJTN0014 |
CV0008 |
संपर्क कटिंग अटैचमेंट/एलटी100-151 |
| 15 |
|
IJTN0015 |
CV0009 |
लॉन्ग कॉन्टैक्ट कटिंग अटैचमेंट/एलटी100-151 |
| 16 |
|
|
|
बख्शीश |
| 16.1 |
|
IJWV0673-14 |
पीडी0117-14 |
विस्तारित टिप Φ1.4mm/LT101-151 |
| 16.2 |
|
IJWV0673-17 |
पीडी0117-17 |
विस्तारित टिप Φ1.7mm/LT101-151 |
| 16.3 |
|
IJWV0673-19 |
पीडी0117-19 |
विस्तारित टिप Φ1.9mm/LT101-151 |
| 16.4 |
|
IJWV0677 |
पीडी0111 |
विस्तारित टिप 50ए/एलटी101-151 |
| 17 |
|
IJWG0619 |
PE0103 |
डिफ्यूज़र LT151 |
| 18 |
|
IJWC0672 |
पीआर0116 |
विस्तारित इलेक्ट्रोड प्लाज्मा LT101 |
| 19 |
|
IJWA0666 |
|
प्लाज्मा टॉर्च हेड LT141 |
| 19ए |
|
IJGU0697 |
EA0131 |
'ओ' रिंग Φ18.77x1.78 मीटर मिनसिलिकॉन |
| 19बी |
|
IJWG9018 |
|
फ्रंटिन सुलेटर/एलटी141-151 |
| 20 |
|
IJHW0046 |
|
प्लाज़्मा हैंडल मैनुअल/एसरीज़/लाल |
| 21 |
|
IJIK0733 |
|
सुरक्षा भाग/प्लाज्मा/पीला |
| 22 |
|
IJIR0081 |
185.0031 |
चालू कर देना |
| 23 |
|
IJIK0805 |
|
संयुक्त/बड़ा/नया प्रकार |
| 24 |
|
|
|
केबल असेंबली |
| 24.1 |
|
IJWO00316071-00 |
|
केबल असेंबली/LT141-151/16MQ/6M सेंटर एडाप्टर |
| 24.2 |
|
IJWO00316077-00 |
|
केबल असेंबली/LT141-151/16MQ/6MATT.1/8G |
| 24.3 |
|
IJWO10316071-00 |
|
केबल असेंबली/LTM141-151/16MQ/6Mcenter एडाप्टर |
| 24.4 |
|
IJWO10316077-00 |
|
केबल असेंबली/LTM141-151/16MQ/6MATT.1/8G |
| 24.5 |
|
IJWO0600 |
|
केबल असेंबली LT141-1516M सेंट्रल एडाप्टर |
| 25 |
|
आईजेडीएच6017 |
|
प्लाज्मा के लिए स्पैनर |
| 26 |
|
IJWA0618 |
|
प्लाज्मा टॉर्च हेड LTM141 |
| 26ए |
|
IJHW0024 |
W0300144 |
फाइबर ग्लास पोजीशन ट्यूब/एलटीएम |
| 27 |
|
|
|
केबल असेंबली एलटीएम |
| 27.1 |
|
IJAU5698 |
|
कनेक्टिंग एडॉप्टर 1/8G-1/4G |
| 27.2 |
|
IJAU5697 |
|
कनेक्टिंग एडॉप्टर 1/8G-3/8G |
| 27.3 |
|
IJAU5699 |
|
कनेक्टिंग एडाप्टर 1/8G-M14×1 |
| 27.4 |
|
IJAU5690 |
|
कनेक्टिंग एडाप्टर 1/8G-M16×1.5 |
| 28 IJAY0089 FY0023 सेंट्रल एडॉप्टर टॉर्च साइड प्लाज्मा 5पिन |
| 29 IJTN0088 CV0022 सर्कल कटिंग अटैचमेंट/LT100-151 |
LTM141 और सीएनसी टॉर्च ऊंचाई नियंत्रण
एक सीएनसी प्लाज्मा प्रणाली सही काटने की दूरी बनाए रखने के लिए स्वचालित टॉर्च-ऊंचाई नियंत्रण का उपयोग कर सकती है।
संभावित प्रणालियों में शामिल हैं:
आर्क-वोल्टेज THC
प्लाज़्मा आर्क स्थापित होने के बाद, एक संगत THC प्रोग्राम्ड कटिंग ऊंचाई को बनाए रखने के हिस्से के रूप में आर्क वोल्टेज का उपयोग कर सकता है।
सही वोल्टेज इस पर निर्भर करता है:
प्लाज्मा शक्ति स्रोत
मौजूदा
सामग्री
प्लेट की मोटाई
उपभोग्य
काटने की गति
एचएफ और टीएचसी एकीकरण
क्योंकि LTM141 एचएफ इग्निशन का उपयोग करता है, मशीन निर्माता को प्लाज्मा पावर-सोर्स निर्माता की ग्राउंडिंग और केबल-रूटिंग आवश्यकताओं का पालन करना चाहिए।
सत्यापित सिस्टम-स्तरीय डेटा के बिना सार्वभौमिक THC वायरिंग या वोल्टेज सेटिंग्स प्रकाशित न करें।
छेदने की ऊँचाई बनाम काटने की ऊँचाई
यंत्रीकृत प्लाज्मा कटिंग आमतौर पर छेदने और निरंतर काटने के लिए अलग-अलग ऊंचाइयों का उपयोग करती है।
छेदने की ऊँचाई
पिघली हुई धातु को ऊपर की ओर निष्कासित कर दिया जाता है जबकि चाप शुरू में प्लेट में प्रवेश करता है।
सही पियर्स ऊंचाई फ्रंट-एंड उपभोग्य सामग्रियों को पिघली हुई धातु की क्षति को कम करने में मदद करती है।
काटने की ऊँचाई
छेद पूरा होने के बाद, मशाल क्रमादेशित काटने की ऊंचाई पर चली जाती है।
गलत कटिंग ऊँचाई का कारण बन सकता है:
अत्यधिक बेवल
चौड़ी किर्फ़
भारी मैल
उपभोज्य जीवन में कमी
ख़राब आयामी पुनरावृत्ति
संपूर्ण प्लाज्मा प्रणाली से सत्यापित मापदंडों का उपयोग करें।
LTM141 कितना मोटा कट सकता है?
मशाल स्वयं एक सार्वभौमिक अधिकतम काटने की मोटाई निर्धारित नहीं करती है।
वास्तविक काटने की क्षमता इस पर निर्भर करती है:
व्यावसायिक प्लाज्मा विनिर्देशों को इनमें अंतर करना चाहिए:
अनुशंसित काटने की क्षमता
सामग्री की मोटाई जिसे उपयुक्त गति और किनारे की गुणवत्ता के साथ उत्पादक रूप से संसाधित किया जा सकता है।
अधिकतम काटने की क्षमता
मोटी सामग्री जिसे अभी भी कम गति से काटा जा सकता है।
विच्छेद क्षमता
अधिकतम सामग्री की मोटाई जिसे अलग किया जा सकता है, आमतौर पर कम किनारे की गुणवत्ता के साथ।
इसलिए विशिष्ट LTM141 मोटाई के आंकड़े केवल तभी प्रकाशित किए जाने चाहिए जब INWELT पूर्ण-सिस्टम कटिंग परीक्षण द्वारा समर्थित हो।
एक INWELT LTM141 सीएनसी कट चार्ट बनाएं
प्रथम-पक्ष कटिंग चार्ट इस पृष्ठ के लिए सबसे मजबूत तकनीकी और GEO परिसंपत्तियों में से एक होगा।
अनुशंसित फ़ील्ड में शामिल हैं: प्रकाशित करने के लिए
| पैरामीटर |
डेटा |
| सामग्री |
माइल्ड स्टील / स्टेनलेस स्टील / एल्युमीनियम |
| मोटाई |
मोटाई का परीक्षण किया गया |
| मौजूदा |
वास्तविक परीक्षण किया गया वर्तमान |
| टिप कोड |
इनवेल्ट भाग संख्या |
| टिप व्यास |
मिमी |
| वायुदाब |
छड़ |
| वायु प्रवाह |
एल/मिनट |
| यात्रा की गति |
मिमी/मिनट |
| पियर्स की ऊंचाई |
मिमी |
| पियर्स देरी |
सेकंड |
| काटने की ऊँचाई |
मिमी |
| केर्फ़ चौड़ाई |
मिमी |
| परिणाम काटें |
अनुशंसित/अधिकतम/विच्छेद |
प्रतिस्पर्धी कटिंग मापदंडों की नकल करने के बजाय मापा INWELT डेटा का उपयोग करें।
LTM141 के लिए अनुशंसित वायु आपूर्ति
वर्तमान INWELT LTM141 विनिर्देश संपीड़ित हवा का उपयोग करता है।
अनुशंसित ऑपरेटिंग डेटा में शामिल हैं:
प्रक्रिया गैस: संपीड़ित वायु
गैस का दबाव: लगभग. 4.5-5.0 बार
गैस प्रवाह: लगभग. 220 एल/मिनट
अनुशंसित पोस्ट-फ्लो: लगभग। 140 सेकंड
स्वच्छ और सूखी संपीड़ित हवा का प्रयोग करें
नमी, कंप्रेसर तेल और कण नकारात्मक रूप से प्रभावित कर सकते हैं:
चाप स्थिरता
इलेक्ट्रोड जीवन
कटिंग-टिप जीवन
स्थिरता में कटौती
उपयुक्त निस्पंदन और नमी पृथक्करण का उपयोग करें।
गैस प्रवाह के दौरान दबाव की जाँच करें
स्थैतिक दबाव वास्तविक परिचालन दबाव से भिन्न हो सकता है।
फिल्टर, रेगुलेटर, फिटिंग और लंबी होसेस दबाव हानि पैदा कर सकते हैं।
संपूर्ण प्लाज़्मा कटिंग सिस्टम की संचालन प्रक्रिया के अनुसार वायु आपूर्ति सेट करें।
LTM141 किन सामग्रियों को काट सकता है?
संगत प्लाज्मा प्रणाली से कनेक्ट होने पर, LTM141 विद्युत प्रवाहकीय सामग्रियों को संसाधित कर सकता है जिनमें शामिल हैं:
हल्का स्टील
कार्बन स्टील
स्टेनलेस स्टील
अल्युमीनियम
ताँबा
पीतल
कलई चढ़ा इस्पात
वास्तविक काटने की गति, किनारे की गुणवत्ता और व्यावहारिक मोटाई संपूर्ण प्लाज्मा प्रणाली पर निर्भर करती है।
LTM141 सीएनसी टॉर्च के लिए विशिष्ट अनुप्रयोग
LTM141 उच्च-वर्तमान स्वचालित प्लाज्मा कटिंग अनुप्रयोगों के लिए उपयुक्त है, जिनमें शामिल हैं:
सीएनसी प्लाज्मा कटिंग टेबल
स्वचालित प्रोफ़ाइल काटना
संरचनात्मक इस्पात निर्माण
भारी मशीनरी विनिर्माण
निर्माण उपकरण
कृषि उपकरण
ट्रक और ट्रेलर का निर्माण
रेलवे घटक
जहाज निर्माण
प्लेट-प्रसंस्करण प्रणाली
औद्योगिक उत्पादन कोशिकाएँ
भारी धातु निर्माण
अंतिम टॉर्च चयन हमेशा केवल एप्लिकेशन नाम के बजाय प्लाज्मा पावर स्रोत और मशीन इंटरफ़ेस पर आधारित होना चाहिए।
सीएनसी उत्पादन के लिए एलटीएम141 रखरखाव
स्वचालित उत्पादन में लगातार उपभोज्य स्थिति आवश्यक है क्योंकि एक घिसा हुआ घटक प्रत्येक दोहराए गए हिस्से को प्रभावित कर सकता है।
इलेक्ट्रोड का निरीक्षण करें
अत्यधिक घिसाव के लिए इलेक्ट्रोड की निगरानी करें।
इससे पहले कि गंभीर कटाव के कारण खराब शुरुआत हो या नोजल क्षतिग्रस्त हो जाए, इसे बदल दें।
कटिंग टिप का निरीक्षण करें
की जाँच करें:
बढ़ा हुआ नोजल खुलना
अंडाकार छिद्र
जलने से क्षति
भारी संदूषण
डिफ्यूज़र का निरीक्षण करें
गैस मार्ग को साफ रखें।
टूटे हुए या गर्मी से क्षतिग्रस्त घटकों को बदलें।
एयर ट्यूब का निरीक्षण करें
सुनिश्चित करें कि एयर ट्यूब सही ढंग से स्थापित है और क्षति से मुक्त है।
मशीन टॉर्च हेड का निरीक्षण करें
जाँच करना:
धागे
सतहों को सील करना
ओ-रिंग स्थिति
गर्मी से नुकसान
गैस रिसाव
टॉर्च लीड का निरीक्षण करें
सुनिश्चित करें कि सीएनसी मूवमेंट नहीं होता है:
हमारी सूची:
 इनवेल्ट प्लाज्मा टॉर्च कैटलॉग.पीडीएफ
सामान्य LTM141 सीएनसी काटने की समस्याएँ
मुश्किल एचएफ आर्क शुरू करना
जाँच करना:
इलेक्ट्रोड की स्थिति
काटने की नोक
एचएफ सर्किट
वायुदाब
कार्य संबंध
टॉर्च कनेक्टर
अत्यधिक बेवल
जाँच करना:
मशाल लंबवतता
ऊंचाई काटना
नोजल पहनना
काटने की गति
भारी मैल
जाँच करना:
काटने की गति
करंट काटना
द्रव्य का गाढ़ापन
गैस का प्रवाह
ऊंचाई काटना
लघु उपभोज्य जीवन
संभावित कारणों में शामिल हैं:
दूषित संपीड़ित हवा
गलत नोजल/करंट संयोजन
गलत पियर्स ऊंचाई
अत्यधिक छेदन
घिसा हुआ इलेक्ट्रोड
असंगत भाग आयाम
निरीक्षण करें:
टॉर्च लगाना
ऊंचाई काटना
सीएनसी प्रतिक्रिया
केर्फ़ मुआवजा
उपभोज्य स्थिति
काटने की गति
प्रत्येक आयामी समस्या प्लाज़्मा टॉर्च के कारण नहीं होती है।
वितरक और आफ्टरमार्केट आपूर्ति के लिए LTM141 उपभोग्य वस्तुएं
एक पेशेवर LTM141 आफ्टरमार्केट प्रोग्राम में शामिल हो सकते हैं:
सटीक INWELT पार्ट नंबर प्रकाशित करने से प्रतिस्थापन त्रुटियों को कम करने में मदद मिलती है और वितरकों और सीएनसी उपकरण निर्माताओं के लिए बार-बार खरीदारी करना आसान हो जाता है।
INWELT द्वारा OEM LTM141 सीएनसी प्लाज्मा टॉर्च का निर्माण
INWELT पेशेवर B2B ग्राहकों को प्लाज्मा कटिंग टॉर्च और प्रतिस्थापन घटकों की आपूर्ति करता है जिनमें शामिल हैं:
सीएनसी प्लाज्मा मशीन निर्माता
प्लाज्मा पावर-स्रोत निर्माता
सीएनसी सिस्टम इंटीग्रेटर्स
वेल्डिंग और कटिंग उपकरण ब्रांड
आयातकों
वितरक
थोक
औद्योगिक आपूर्तिकर्ता
आफ्टरमार्केट उपभोज्य कंपनियाँ
OEM और ODM कॉन्फ़िगरेशन को लक्ष्य प्लाज्मा सिस्टम और मशीन इंटरफ़ेस के अनुसार विकसित किया जा सकता है।
OEM और निजी-लेबल विकल्प
अनुकूलन में शामिल हो सकते हैं:
ओईएम परियोजनाओं के लिए, प्लाज्मा पावर-स्रोत विनिर्देश, सीएनसी नियंत्रक, कनेक्टर आवश्यकताएं, बढ़ते आयाम और अनुमानित खरीद मात्रा प्रदान करें।
LTM141 मशीन टॉर्च INWELT से क्यों प्राप्त करें?
LTM141 प्लेटफ़ॉर्म एक विस्तृत उपभोज्य और कनेक्शन प्रणाली के साथ संपूर्ण मशीन-टॉर्च कॉन्फ़िगरेशन को जोड़ता है।
वर्तमान उत्पाद परिवार में शामिल हैं:
एकाधिक 6 मीटर मशीन-मशाल विन्यास
एकाधिक 12 मीटर मशीन-मशाल विन्यास
Ø1.1 / Ø1.4 / Ø1.7 / Ø1.9 मिमी मानक युक्तियाँ
विस्तारित काटने की युक्तियाँ
मानक इलेक्ट्रोड
विस्तारित इलेक्ट्रोड
डिफ्यूज़र
वायु नलिका
बाहरी नोजल
संपर्क-काटने वाले सहायक उपकरण
गॉजिंग सहायक उपकरण
समर्पित मशीन टॉर्च हेड
फाइबरग्लास पोजिशनिंग ट्यूब
मशीन केबल असेंबलियाँ
एकाधिक थ्रेड एडेप्टर
5-पिन केंद्रीय एडाप्टर
पेशेवर खरीदारों के लिए, एक आपूर्तिकर्ता के माध्यम से टॉर्च और प्रतिस्थापन घटकों की सोर्सिंग खरीदारी, इन्वेंट्री और आफ्टरमार्केट समर्थन को सरल बना सकती है।
LTM141 सीएनसी प्लाज्मा टॉर्च के बारे में अक्सर पूछे जाने वाले प्रश्न
INWELT LTM141 का एम्परेज क्या है?
LTM141 को 140A पर रेट किया गया है। वर्तमान INWELT तकनीकी विनिर्देश के अनुसार
LTM141 कर्तव्य चक्र क्या है?
वर्तमान विशिष्टता सूची 60%.
क्या LTM141 एक हैंड टॉर्च या मशीन टॉर्च है?
LTM141 एक सीएनसी/मैकेनाइज्ड मशीन टॉर्च है.
संबंधित LT141 मैनुअल हैंडहेल्ड संस्करण है।
क्या LTM141 HF इग्निशन का उपयोग करता है?
हाँ।
LTM141 उच्च-आवृत्ति आर्क स्टार्टिंग का उपयोग करता है.
LTM141 किस गैस का उपयोग करता है?
वर्तमान कॉन्फ़िगरेशन संपीड़ित हवा का उपयोग करता है।
LTM141 को किस वायुदाब की आवश्यकता है?
लगभग 4.5-5.0 बार.
LTM141 को किस वायु प्रवाह की आवश्यकता है?
वर्तमान INWELT विनिर्देश लगभग 220 एल/मिनट सूचीबद्ध करता है.
प्रवाह के बाद किस समय की अनुशंसा की जाती है?
लगभग 140 सेकंड । वर्तमान INWELT विनिर्देशन के अनुसार
कौन सी लीड लंबाई उपलब्ध हैं?
वर्तमान उत्पाद परिवार में शामिल हैं:
कौन से कनेक्टर विकल्प उपलब्ध हैं?
वर्तमान कॉन्फ़िगरेशन में शामिल हैं:
1/4जी
3/8जी
एम14×1
एम16×1.5
केंद्रीय अनुकूलक
कौन से कटिंग-टिप आकार उपलब्ध हैं?
वर्तमान उपभोज्य परिवार में शामिल हैं:
Ø1.1 मिमी
Ø1.4 मिमी
Ø1.7 मिमी
Ø1.9 मिमी
विस्तारित Ø1.4, Ø1.7 और Ø1.9 मिमी युक्तियाँ भी उपलब्ध हैं।
140ए पर किस टिप का उपयोग किया जाना चाहिए?
व्यापक A141-प्रकार का उपभोज्य परिवार आमतौर पर Ø1.9 मिमी को ऊपरी वर्तमान सीमा के साथ जोड़ता है।
इस संबंध को आधिकारिक के रूप में प्रकाशित करने से पहले INWELT को अपनी सत्यापित एम्परेज-टू-नोज़ल मैपिंग की पुष्टि करनी चाहिए।
LTM141 किस इलेक्ट्रोड का उपयोग करता है?
मानक इलेक्ट्रोड है:
IJWC0617/PR0101
विस्तारित इलेक्ट्रोड है:
IJWC0672/PR0116
LTM141 किस मशीन टॉर्च हेड का उपयोग करता है?
वर्तमान INWELT मशीन हेड है:
IJWA0618
LTM141 किस पोजिशनिंग ट्यूब का उपयोग करता है?
वर्तमान उत्पाद परिवार सूचियाँ:
IJHW0024 / W0300144 - फाइबरग्लास पोजिशनिंग ट्यूब
क्या LTM141 का उपयोग किसी 140A CNC प्लाज़्मा कटर के साथ किया जा सकता है?
नहीं।
एचएफ स्टार्टिंग सिस्टम, कनेक्टर, पायलट-आर्क सर्किट, कंट्रोल इंटरफ़ेस और पावर-सोर्स आर्किटेक्चर का भी मिलान होना चाहिए।
क्या LTM141 टॉर्च-ऊंचाई नियंत्रण का समर्थन करता है?
इसे संगत THC उपकरण का उपयोग करके सीएनसी सिस्टम में एकीकृत किया जा सकता है।
सटीक THC कॉन्फ़िगरेशन प्लाज्मा पावर स्रोत और सीएनसी नियंत्रक पर निर्भर करता है।
क्या LTM141 स्टेनलेस स्टील को काट सकता है?
हां, जब संगत प्लाज्मा पावर स्रोत और उपयुक्त कटिंग पैरामीटर के साथ उपयोग किया जाता है।
क्या LTM141 एल्युमीनियम को काट सकता है?
हाँ।
एल्युमीनियम विद्युत प्रवाहकीय है और उपयुक्त प्लाज्मा प्रणाली का उपयोग करके इसे प्लाज्मा में काटा जा सकता है।
LTM141 कितना मोटा कट सकता है?
अकेले टॉर्च द्वारा निर्धारित कोई सार्वभौमिक मोटाई नहीं है।
संपूर्ण प्लाज्मा कटिंग सिस्टम से सत्यापित अनुशंसित, अधिकतम और विच्छेद डेटा का उपयोग करें।
क्या LTM141 का उपयोग घाव भरने के लिए किया जा सकता है?
संबंधित उपभोज्य परिवार में गॉजिंग घटक शामिल हैं।
प्लाज्मा शक्ति स्रोत और स्वचालित प्रक्रिया को भी गॉजिंग का समर्थन करना चाहिए।
LTM141 और LT141 के बीच क्या अंतर है?
LTM141 मशीन/सीएनसी कॉन्फ़िगरेशन है।
LT141 मैनुअल/हैंडहेल्ड कॉन्फ़िगरेशन है।
क्या INWELT OEM LTM141 मशीन टॉर्च प्रदान करता है?
हाँ।
योग्य सीएनसी उपकरण निर्माताओं, सिस्टम इंटीग्रेटर्स, वितरकों और आयातकों के लिए OEM/ODM, निजी-लेबल, कनेक्टर, केबल और उपभोज्य-किट कॉन्फ़िगरेशन उपलब्ध हैं।
INWELT LTM141 सीएनसी प्लाज़्मा कटिंग टॉर्च के लिए कोटेशन का अनुरोध करें
तेज़ संगतता पुष्टि के लिए, प्रदान करें:
प्लाज्मा पावर-स्रोत निर्माता और मॉडल
रेटेड आउटपुट करंट
मौजूदा मशाल मॉडल
एचएफ प्रारंभ विधि
सीएनसी नियंत्रक
मुख्य कनेक्टर तस्वीरें
पायलट-आर्क कनेक्शन
आवश्यक टॉर्च लीड लंबाई
आवश्यक बढ़ते आयाम
काटने या उधेड़ने की आवश्यकता
उपभोज्य आवश्यकताएँ
अनुमानित क्रय मात्रा
INWELT या निजी-लेबल ब्रांडिंग
INWELT आपके सीएनसी प्लाज्मा कटिंग सिस्टम के लिए उपयुक्त LTM141 मशीन टॉर्च, कनेक्टर, केबल और उपभोज्य कॉन्फ़िगरेशन की पुष्टि कर सकता है।
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių