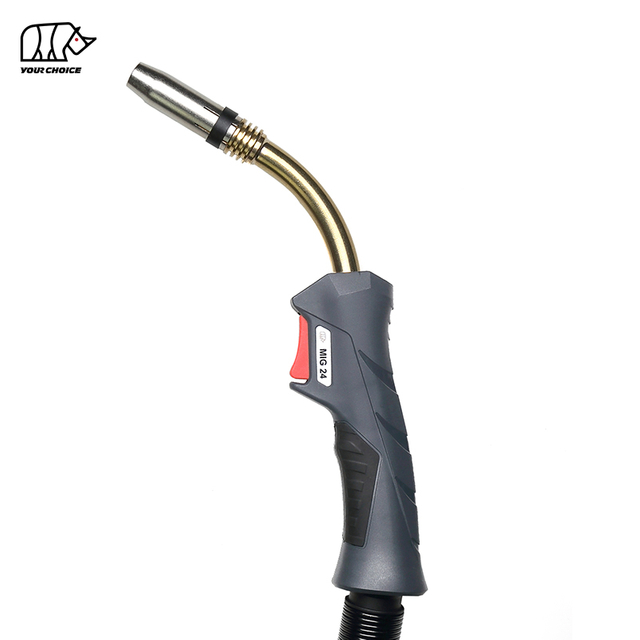
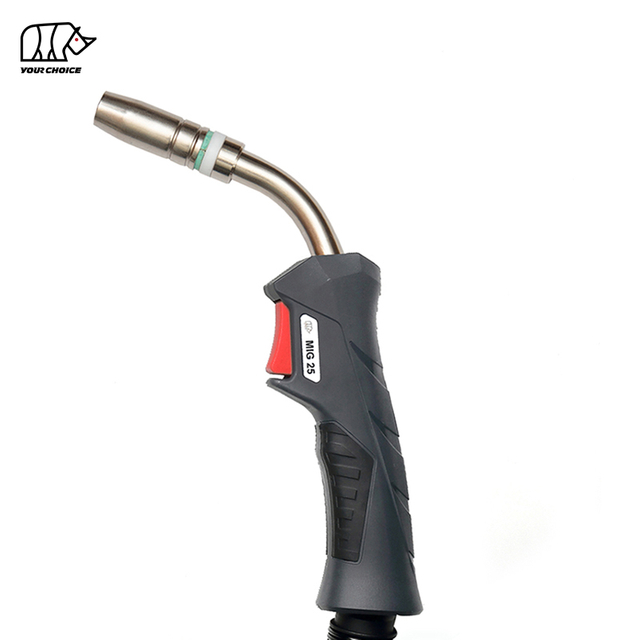
高精度溶接における過剰なスパッタは、必ずしも電圧やワイヤ送給速度の誤りによって発生するわけではありません。溶接トーチの選択を誤ると、不安定な電気接触、一貫性のないワイヤ送給、不適切なシールドガス供給、過度の熱蓄積、コンタクトチップからワークまでの距離の変動が生じる可能性があり、これらすべてが金属の転写を不安定にし、スパッタを増加させる可能性があります。
この問題は、再現性のあるワイヤ供給と安定した電気伝達が不可欠な精密 MIG/MAG およびガスメタル アーク溶接 (GMAW) において特に重要です。
溶接機には完璧に最適化されたパラメータがあるかもしれませんが、トーチの場合は、 コンタクトチップ、ライナー、ケーブルアセンブリ、冷却方法、またはデューティサイクルがアプリケーションと一致しない場合でも、アークの動作が不安定になる可能性があります。
その結果は溶接機のせいだとされることがよくあります。
実際には、根本的な原因は、はるかに単純で、より高価な選択ミスである可能性があります。
溶接トーチは、完全な溶接システムの一部として選択されるのではなく、アンペア数のみによって選択されました。
高精度の製造では、このミスは目に見える以上のスパッタを引き起こす可能性があります。消耗品の消費、清掃の手間、やり直し作業、生産の中断、不合格の部品、溶接部品ごとの総コストが増加する可能性があります。
間違った溶接トーチを使用すると過剰なスパッタが発生するのはなぜですか?
溶接トーチがアークの 3 つの重要な要素 (溶接電流、フィラー ワイヤの供給、およびシールド ガス) を制御するため、間違った溶接トーチを使用するとスパッタが増加する可能性があります。コンタクトチップ、ライナー、冷却能力、ケーブル長、ノズル形状、またはデューティサイクルが不適切な場合、アークの安定性が低下し、溶融金属の移送が安定しなくなります。
トーチ関連の問題 |
溶接への影響 |
考えられる結果 |
コンタクトチップのサイズが間違っている |
電気接触不良またはワイヤーの過度の摩擦 |
不安定なアークとスパッタ |
磨耗したコンタクトチップ |
チップ内のワイヤーの動き |
アークワンダリングとスパッタリング |
間違ったライナー |
ワイヤ送給のばらつき |
アーク変動 |
過度のワイヤ送給抵抗 |
異常な回線速度 |
不安定な金属転写 |
トーチの定格が不十分です |
過度の熱の蓄積 |
接触が不安定 |
低いデューティサイクル容量 |
生産中にトーチが過熱する |
消耗品の摩耗とダウンタイム |
ガスの分配が悪い |
不安定なシールド環境 |
スパッタおよび溶接欠陥 |
トーチネックの形状が正しくありません |
一貫性のない CTWD または角度 |
可変の溶け込みとアーク挙動 |
ケーブルが長すぎるか、配線が不十分です |
高いワイヤ送給抵抗 |
摂食の不安定性 |
間違った冷却方法 |
熱的不安定性 |
消耗品の寿命が短くなる |
重要なポイント: 精密溶接では、溶接トーチは接触チップを保持する単なるハンドルではありません。これは、電流転送、ワイヤ供給、ガス供給、および熱管理システムです。
「トーチ選択によるスパッタ」とは何を意味しますか?
トーチ選択によるスパッタとは、必要な電流、ワイヤ径、デューティ サイクル、ワイヤ送給の安定性、シールド ガス流量、または溶接形状を適切にサポートしていない溶接トーチ構成によって引き起こされる、または増幅される過剰な溶融金属の噴出です。
これは、純粋にパラメータによって引き起こされるスパッタとは異なります。
従来のトラブルシューティングは、多くの場合、次のことから始まります。
電圧→ワイヤ送給速度→シールドガス→溶接速度。
それらのパラメータは重要です。
ただし、高精度アプリケーションでは次の点も検討する必要があります。
トーチ→コンタクトチップ→ライナー→ノズル→ケーブル→冷却→デューティサイクル。
理由は簡単です。
GMAW では、溶接ワイヤはワイヤ送給装置からケーブルとライナーを通って連続的に移動し、接触チップを通過して電流を受け取り、制御された位置でトーチから出て、再現可能な速度でアークに入る必要があります。
この経路に沿って不安定になると、アークが不安定になる可能性があります。
また、アークが不安定になるとスパッタが発生することがよくあります。
コンタクトチップは、内部で最も重要な機能の 1 つを実行します。 MIG/MAG 溶接トーチ:
溶接電流をトーチから移動する溶接ワイヤに伝達します。
高精度の溶接を行うには、電気接続が非常に安定した状態を維持する必要があります。
コンタクトチップの穴がワイヤの直径に比べて大きすぎる場合、ワイヤはチップ内でより自由に動くことができます。
これにより、次のような結果が生じる可能性があります。
アークは安定点に集中したままではなく、繰り返し移動する可能性があります。
従来の製造では、小さなばらつきが許容される場合があります。
精密溶接では、同じ変動でもスパッタ、ビードの位置、溶け込み、溶接の外観に目に見える違いが生じる可能性があります。
コンタクトチップがきつすぎると、過剰な摩擦が発生する可能性があります。
それにより、以下が生成される可能性があります。
ワイヤ送給抵抗。
不規則なワイヤ速度。
ワイヤーの躊躇。
バーンバック。
先端の早期摩耗。
給餌の中断。
ワイヤの送り出しが不安定になると、ワイヤの送り速度とアーク電圧の関係が継続的に変化します。
その結果、金属の転写が不規則になり、スパッタが発生する可能性が高くなります。
したがって:
正しいコンタクト チップは、トーチ内に単に適合するだけではなく、ワイヤの直径と実際の溶接用途の両方に適合する必要があります。
コンタクトチップは溶接ワイヤを通過し続けると徐々に摩耗します。
穴が大きくなると、電気的接触の再現性が低くなります。
これにより、ワイヤーがチップ内で接触点を刻々と変化させる可能性があります。
高精度の溶接プロセスでは、そのばらつきが重要になります。
オペレーターまたは自動システムは、まったく同じものを維持する場合があります。
電圧;
アンペア数;
移動速度。
トーチ角度。
ワイヤの送り速度。
しかし、トーチ内の電気伝達点はもはや一貫していません。
結果は次のようになります。
安定した機械設定 + 不安定な物理電流伝達 = 不安定なアーク動作。
このため、コンタクト チップの交換は、チップが完全に使用できなくなったかどうかだけを基準にして行うべきではありません。
精密な生産の場合、より関連性の高い質問は次のとおりです。
コンタクトチップはプロセスの再現性に影響を与えるほど摩耗していませんか?
トーチライナーは溶接スパッタにどのような影響を与えますか?
ライナーは、溶接ワイヤを送給装置から溶接トーチケーブルを通してガイドします。不適切なライナー サイズ、過度の摩擦、汚れ、不適切な取り付け、または過度のケーブルの曲がりにより、ワイヤの送りが不規則になり、金属の転写が不安定になる可能性があります。
ワイヤの供給はスムーズかつ連続的に行う必要があります。
ワイヤが抵抗に遭遇すると、コンタクト先端での瞬間的な送り速度が、指令されたワイヤ送り速度と完全に一致しない可能性があります。
これにより、以下が作成される可能性があります。
送り→ためらい→リリース→加速→円弧変動。
通常の作業場では、溶接工は単にアーク音が変化するのを聞くだけかもしれません。
精密な生産ラインでは、この小さな不安定性が次のように現れることがあります。
マイクロスパッタの増加。
一貫性のないビードプロファイル。
可変貫通力;
アーク放浪。
コンタクトチップの磨耗。
バーンバック。
ライナーは技術的に「互換性」があっても、それでも間違っている可能性がありますか?
はい。
ライナーはトーチに物理的に適合する場合がありますが、それでも用途には適さない場合があります。
ライナーの選択には次の点を考慮する必要があります。
選択要素 |
なぜそれが重要なのか |
線径 |
必要な内部すきまを決定します |
線材 |
ワイヤーが異なれば剛性と摩擦も異なります |
トーチケーブルの長さ |
供給経路が長くなると抵抗が増加します |
ケーブルの曲がり |
きつい曲がりは摩擦を増加させます |
ワイヤ送給速度 |
高速供給にはより高い一貫性が求められます |
溶接モード |
精密でパルス的なプロセスは、供給変動に対する耐性が低い |
生産デューティサイクル |
継続的な生産により摩耗が促進される |
ライナーの状態 |
汚れや破片は抵抗を増加させます |
これが、コンタクトチップのみを交換しても繰り返し発生するスパッタ問題を解決できない理由の 1 つです。
ワイヤ パス全体を評価する必要があります。
最大アンペア数で溶接トーチを選ぶのは間違いですか?
はい。宣伝されている最大アンペア数だけで溶接トーチを選択することは、要求の厳しい溶接用途において最もよくある選択ミスの 1 つです。
2 つのトーチのアンペア数定格は同様であっても、実際の生産ではパフォーマンスが大きく異なる場合があります。
高精度トーチは以下に従って選択する必要があります。
要件 |
何を評価すべきか? |
溶接電流 |
実際の連続電流 |
デューティサイクル |
実際のアークオン時間 |
線径 |
コンタクトチップとライナーの互換性 |
線材 |
給餌特性 |
溶接モード |
短絡、スプレー、パルスまたはその他の転送 |
冷却 |
ガス/空冷または水冷 |
ケーブル長 |
送り抵抗とオペレーターのリーチ |
トーチネック |
アクセスとCTWDの一貫性 |
ノズル |
ガスの適用範囲と共同アクセス可能性 |
製造方法 |
手動、ロボット、自動化 |
消耗品の寿命 |
生産期間にわたる安定性 |
メンテナンス |
交換頻度と入手しやすさ |
生産デューティ サイクルがトーチがサポートするように設計されているよりもはるかに高い場合は、必要なアンペア数に対して定格されたトーチでも依然として不適切な可能性があります。
この場合、見かけ上の「安価なトーチ」が高価な選択肢になる可能性があります。
高精度溶接においてデューティサイクルが重要なのはなぜですか?
デューティ サイクルは、指定された動作条件で溶接トーチがどの程度の連続熱負荷に耐えられるかを決定します。
精密溶接には、単に致命的な過熱を回避するだけでは不十分です。
プロセスには 熱的一貫性が必要です.
トーチの温度が上昇すると、いくつかのコンポーネントの摩耗が加速する可能性があります。
連絡先のヒント。
ノズル。
ディフューザー;
ライナー。
絶縁コンポーネント。
ケーブルアセンブリ。
トーチが使用できなくなる前であっても、温度の上昇は消耗品の状態に影響を与える可能性があります。
溶接の精度は再現性に依存するため、これは重要です。
最初の 10 分間は優れた溶接を生成するプロセスですが、長時間の生産後にスパッタが増加するため、真に安定したプロセスとは言えません。
溶接トーチの冷却がオペレータの快適さだけの問題ではなく、なぜ精度の問題なのか?
冷却は多くの場合、快適機能として見なされます。
精密溶接の場合、 プロセスの安定性の機能として理解するのがよいでしょう。.
適切に冷却されたトーチは、以下の周囲でより一貫した熱環境を維持するのに役立ちます。
コンタクトチップ;
ディフューザー;
ノズル;
トーチネック。
電源ケーブル。
熱負荷がトーチの有効冷却能力を超えると、消耗品の摩耗が加速する可能性があります。
これにより、最終的にはアーク周囲の形状や電気的特性が変化する可能性があります。
水冷をいつ検討すべきでしょうか?
すべてのアプリケーションで空冷/ガス冷却トーチから水冷トーチに変更する必要がある普遍的なアンペア数はありません。
決定では以下を考慮する必要があります。
電流 + デューティ サイクル + 溶接時間 + トーチ サイズ + アクセス要件 + 生産量。
次の場合、水冷はますます魅力的になります。
したがって、ピーク電流だけではなく、実際の生産サイクルに従って正しい冷却システムを選択する必要があります。
トーチを通したシールドガスの供給はスパッタにどのような影響を与えますか?
あ 溶接トーチは 、溶接ゾーンにシールド ガスを供給する役割も果たします。
シールド ガス パスにはいくつかのコンポーネントが含まれています。
ガスホース→トーチ本体→ディフューザー→ノズル→溶接ゾーン。
この経路のどこかに問題があると、ガスの適用範囲が妨げられる可能性があります。
考えられる原因は次のとおりです。
ガスホースの損傷。
ディフューザーの穴が詰まっている。
ノズル内の過剰なスパッタ。
ノズルの寸法が不適切。
漏れ。
ノズルの位置が正しくありません。
乱流ガス流。
シールドが不十分であると、主に溶接部の汚染と気孔のリスクが増加しますが、不安定なアーク環境も全体的な転写挙動の低下に寄与する可能性があります。
したがって、高精度溶接の場合は、レギュレータだけでなくガス流量を評価する必要があります。
重要な質問は次のとおりです。
ガスは一貫して均一にアークに到達していますか?
トーチネックの形状により、より多くのスパッタが発生する可能性がありますか?
はい、間接的にです。
トーチネックの形状によって、オペレーターまたは自動システムが次の要件をどれだけ容易に維持できるかが決まります。
作業角度。
移動角度。
CTWD;
円弧の位置。
共同アクセス。
トーチの形状がジョイントに十分に適合していない場合、オペレーターはトーチの角度を変更するか、突き出しを増やすことで補正できます。
これにより、アークの動作が変化する可能性があります。
高精度のアプリケーションでは、一般的な製造では許容される小さな誤差が重要になる場合があります。
したがって、「最良の」溶接トーチは、必ずしも最高アンペア数のトーチであるとは限りません。
必要な溶接形状を一貫して再現できるトーチです。
CTWD とは何ですか? スパッタにとって CTWD が重要なのはなぜですか?
コンタクトチップからワークまでの距離 (CTWD) は、コンタクトチップの端からワークピースまでの距離です。 GMAW では、CTWD の変動が電気的突き出し、溶接電流、アークの挙動、溶着特性、プロセスの安定性に影響します。
精密溶接の場合、CTWD は再現性が高くなければなりません。
トーチの設計やオペレータのアクセスにより CTWD の維持が困難な場合、機械の設定が変更されていない場合でも溶接条件が変化する可能性があります。
一貫性のない CTWD の一般的な原因は次のとおりです。
トーチネックの角度が不適切。
ノズルの長さが長すぎる。
ジョイントへのアクセス性が低い。
オペレーターの疲労。
ロボットトーチの位置が正しくありません。
コンタクトチップの位置が変化します。
消耗品の取り付けが一貫していない。
これが、トーチの人間工学と形状が単なる便利な機能ではない理由です。
それらはプロセスの再現性に影響します。
溶接ケーブルの長さはアークとワイヤ送給の安定性にどのように影響しますか?
トーチ アセンブリが長いと作業範囲が広がりますが、溶接ワイヤの経路も長くなります。
給電経路が長くなるほど、ライナーの状態、ケーブルの配線、ワイヤの剛性、および給電装置の性能がより重要になります。
ケーブルが長い場合、次のような問題が発生します。
しっかりとコイル状に巻かれています。
繰り返し曲がった。
機械の周囲に配線されます。
製造中にねじれてしまいます。
間違ったライナーと組み合わせた場合。
精密アプリケーションの場合、「万が一に備えて」可能な限り長いケーブルを選択することが常に最善の戦略であるとは限りません。
一般に、推奨されるケーブル長は次のとおりです。
必要な動きには十分な長さですが、必要以上に長くはなりません。
不要な送電抵抗を軽減します。
パルス溶接や精密溶接ではトーチの選択がより重要になるのはなぜですか?
高精度の溶接プロセスは、入熱、溶滴移行、アークの挙動をより正確に制御するように設計されています。
これにより、プロセスの一貫性がより重要になり、機械的な不安定性がより目立つようになります。
高度な溶接電源では、以下を完全に補うことはできません。
一貫性のないワイヤ供給。
磨耗したコンタクトチップ。
不安定な電流伝達。
ガス供給が不十分。
トーチの温度が高すぎる。
CTWDを変更します。
これは重要な原則につながります。
溶接プロセスの精度が高まるほど、トーチシステムの一貫性がより重要になります。
したがって、溶接トーチを一般的な付属品として扱いながら電源に多額の投資を行うと、その機器が提供するために購入した精度が損なわれる可能性があります。
ロボット溶接においてトーチの選択がさらに重要なのはなぜですか?
ロボット溶接により、 オペレータに関連する多くの変数が削除されます。
ただし、これは、トーチ関連のバリエーションの特定がさらに容易になることを意味します。
ロボット システムは、トーチが繰り返し同じ場所に戻ることを期待します。
工具中心点;
角度;
CTWD;
ワイヤーの位置。
ガスの適用範囲。
消耗品の摩耗や熱による歪みにより、再現性が損なわれる可能性があります。
ロボット溶接および自動溶接の場合、以下を評価します。
要素 |
精度要件 |
トーチネック |
高次元の再現性 |
コンタクトチップ |
一貫したボアと電気伝達 |
チップの取り付け |
繰り返し可能な位置 |
ライナー |
低いワイヤ送給抵抗 |
ケーブルの配線 |
ロボットの安定した動作 |
冷却 |
一貫した熱性能 |
ノズル |
安定したガス適用範囲 |
消耗品の寿命 |
予測可能なメンテナンス間隔 |
手動溶接では十分な性能を発揮するトーチでも、自動化に必要な再現性が自動的に提供されない場合があります。
溶接スパッタの実際の費用はいくらですか?
目に見える金属の飛沫はコストの一部にすぎません。
スパッタの実際のコストは次のように表すことができます。
スパッタの総コスト = 清掃労働力 + 消耗品 + 再作業 + ダウンタイム + 不合格部品 + 下流プロセスの問題
1. 清掃労働
以下の前にスパッタを除去する必要がある場合があります。
絵画;
コーティング;
メッキ;
シーリング。
組み立て;
最終検査。
2. 消耗品の消費量の増加
大量のスパッタにより、以下の洗浄と交換の頻度が増加する可能性があります。
3. 生産のダウンタイム
オペレータがノズルの清掃やコンタクト チップの交換のために作業を停止するたびに、アークオンの生産性が低下します。
4.手直し
アークの不安定性はスパッタ以外にも影響を与える可能性があります。
また、不均一なビード形状や貫通が生じ、追加の検査や修理が必要になる場合もあります。
5. 下流の品質問題
精密部品の場合、たとえ少量のスパッタでも次のような障害が発生する可能性があります。
シール面。
スレッド。
可動コンポーネント。
コーティングの品質。
美容的な外観。
したがって、購入段階で最も安価なトーチでも、溶接コンポーネントあたりのコストが最も低いとは限りません。
本当に溶接トーチがスパッタの原因なのでしょうか?
いつもではありません。
スパッタは、溶接パラメータ、材料の汚染、シールドガス、ワイヤの品質、接地、溶接技術、金属転写モードによっても発生する可能性があります。
最善のトラブルシューティング方法は、変数を系統的に特定することです。
症状 |
考えられるトーチ関連の原因 |
こちらもチェック |
スパッタは徐々に増加する |
コンタクトチップの摩耗またはトーチの加熱 |
パラメータ |
アークワンダー |
磨耗した/過大なコンタクトチップ |
アース接続 |
ワイヤーが躊躇する |
ライナーまたはケーブルの抵抗 |
フィーダ |
バーンバックが発生する |
チップ/ライナー/フィードの問題 |
ワイヤ送給設定 |
ケーブルを曲げるとスパッタが増加する |
ワイヤ送給制限 |
ケーブルの配線 |
トーチ位置によるスパッタの変化 |
ガス供給または CTWD |
トーチ角度 |
ノズルの過熱 |
冷却が不十分である |
デューティサイクル |
始めは安定、後は不安定 |
熱過負荷 |
消耗品の状態 |
頻繁なチップ交換が必要 |
チップまたはトーチの容量が間違っている |
ワイヤーの状態 |
同じパラメータでもトーチ間で動作が異なります |
トーチシステムのバリエーション |
消耗品の取り付け |
目的は、根本的な問題が機械的なものである場合に、溶接パラメータを継続的に変更しないようにすることです。
溶接トーチのスパッタを段階的にトラブルシューティングするにはどうすればよいですか?
ステップ 1: 溶接パラメータを確認する
電圧、ワイヤ送給速度、極性、移動速度、搬送モードが適切であることを確認してください。
パラメータが正しい場合は、すぐに再度調整するのではなく、トラブルシューティングを続けてください。
以下を確認してください:
過度のボア摩耗。
バーンバック。
変形;
汚染;
間違ったサイズ。
ステップ 3: ワイヤ送給を確認する
システムにワイヤーを送り、動きがスムーズで一貫しているかどうかを観察します。
ライナーとケーブルの配線を検査します。
ステップ 4: トーチのデューティ サイクルを確認する
トーチが熱限界近くで継続的に使用されているかどうかを確認します。
生産中にトーチ温度が大幅に上昇するかどうかを確認します。
水冷システムの場合は、冷媒の循環を確認してください。
ステップ 6: ガス供給を検査する
ノズル、ディフューザー、ホース、ガス経路に制限や漏れがないか確認してください。
ステップ 7: CTWD とトーチ角度を確認する
オペレータまたはロボットが再現可能な位置を維持できるトーチの形状を確認してください。
診断に関する重要な質問をします。
スパッタはすぐに発生しますか、それともトーチが一定時間溶接しているとスパッタは増加しますか?
温度によって性能が低下する場合は、トーチの容量または冷却にさらに注意を払う必要があります。
高精度溶接を実現する溶接トーチはどう選べばいいの?
精密溶接トーチは、単一の仕様ではなく、完全な用途に従って選択する必要があります。
次の選択フレームワークを使用します。
選択パラメータ |
尋ねるべき質問 |
溶接工程 |
どの転送モードが使用されますか? |
現在 |
実際の動作アンペア数はどれくらいですか? |
デューティサイクル |
実際にアークはどのくらい続くのでしょうか? |
ワイヤー |
どのような材質と直径が使用されていますか? |
コンタクトチップ |
ワイヤと電流に最適化されていますか? |
ライナー |
ワイヤーやケーブルの長さは合っていますか? |
冷却 |
持続的な熱負荷を管理できますか? |
ケーブル |
実用的な最短の長さはどれくらいですか? |
トーチネック |
正しい関節形状を維持できるでしょうか? |
ノズル |
適切なガス適用範囲とアクセスが提供されていますか? |
オートメーション |
寸法再現性は必要ですか? |
消耗品 |
交換間隔は予測可能ですか? |
メンテナンス |
コンポーネントはすぐに修理できますか? |
これは、単に次のことを尋ねるよりもはるかに強力な購入方法です。
「この溶接トーチは何アンペアですか?」
溶接トーチの選択で最もよくある間違いは何ですか?
最も高価な見落とされやすい間違いは、十分な公称アンペア数を持つトーチを選択することですが、実際の生産環境ではプロセスの安定性が不十分です。
トーチは技術的には溶接することができます。
すぐには失敗しないかもしれません。
短いテストでは許容できるように見えることもあります。
しかし、実際の運用中には次のようなことが起こる可能性があります。
過剰な熱の蓄積。
コンタクトチップの摩耗が加速します。
ワイヤ送給抵抗の増加。
一貫性のないアーク動作。
スパッタの増加。
消耗品の寿命が短い。
メンテナンスの中断が増える。
そのため、短い溶接テストだけでは生産性能を正確に表現できない可能性があります。
高精度溶接トーチは、実際の溶接トーチと同様の条件下で評価する必要があります。
電流 + ワイヤ + デューティ サイクル + ケーブル配線 + ジョイント形状 + 生産期間。
高精度溶接における溶接トーチのスパッタに関するよくある質問
間違った溶接トーチは本当に過剰なスパッタを引き起こすのでしょうか?
はい。溶接トーチの適合が不十分であると、ワイヤ送給が不安定になったり、電流伝達が不安定になったり、冷却が不十分になったり、CTWD が変化したり、シールド ガスの分布が不十分になったりする可能性があります。このような状況では、溶接機の設定が正しいように見えても、アークが不安定になり、スパッタが増加する可能性があります。
はい。コンタクトチップが大きすぎると、ワイヤが過度に動き、電気接触が不安定になる可能性があります。一方、チップが小さすぎると、摩擦とワイヤ送給抵抗が増加する可能性があります。どちらの状態も、アークの不安定性や過剰なスパッタの原因となる可能性があります。
はい。コンタクトチップのボアが磨耗すると、ワイヤがより自由に動くようになり、電気伝達の一貫性が低下します。これにより、アークのふらつき、金属の転写が不安定になり、スパッタが増加する可能性があります。
溶接トーチライナーはスパッタを引き起こす可能性がありますか?
はい。ライナーが間違っていたり、破損していたり、汚れていたり、取り付けが不十分であると、ワイヤの供給に一貫性がなくなる可能性があります。ワイヤの供給が不規則であると、金属の転写挙動が変化し、スパッタが増加する可能性があります。
溶接トーチのデューティサイクルは溶接の品質に影響しますか?
はい。意図した熱容量を超えてトーチを動作させると、コンポーネントの温度が上昇し、消耗品の摩耗が加速する可能性があります。精密用途では、トーチが明らかな故障に達する前に、アークの安定性と再現性が低下する可能性があります。
いいえ。正しい冷却方法は、アンペア数、デューティ サイクル、溶接時間、トーチ サイズ、生産要件によって異なります。水冷は、熱安定性が重要な持続的な大電流および高デューティサイクルのアプリケーションでより価値があります。
溶接してしばらくするとスパッタが増えるのはなぜですか?
製造開始時にはスパッタが少ないが、溶接が進むにつれてスパッタが増加する場合は、トーチ温度、コンタクトチップの摩耗、冷却能力、ワイヤ送給抵抗、およびデューティサイクルを検査してください。温度依存の変化は、トーチ システムが熱限界近くで動作していることを示している可能性があります。
スパッタによる溶接機の交換前に確認すべきことは何ですか?
電源に問題があると判断する前に、コンタクトチップ、ライナー、ワイヤ送給経路、ケーブルルーティング、トーチのデューティサイクル、冷却性能、ガス供給、CTWD、トーチ角度、ワーク接続、および消耗品の状態を確認してください。
結論: 最も高価なトーチは間違った選択ではないかもしれない - 間違ったトーチは
高精度溶接における過度のスパッタは、電圧やワイヤ送給調整の問題として自動的に処理されるべきではありません。
溶接トーチは次の点で直接的な役割を果たします。
電気伝達 + ワイヤ送給 + シールドガス供給 + 熱制御 + アーク位置決め。
これらの機能のいずれかが不安定になると、溶接プロセスが不安定になります。
したがって、高精度の MIG/MAG および GMAW アプリケーションの場合、トーチの選択では最大アンペア数以上のものを考慮する必要があります。
最も重要な要素は次のとおりです。
実際の溶接電流、デューティサイクル、コンタクトチップの互換性、ライナーの選択、ワイヤ材質、ケーブル長、冷却能力、シールドガスの供給、トーチの形状、および製造方法。
購入コストは低いものの、スパッタ、消耗品の使用、清掃時間、および再作業が増加するトーチは、最終的にはより高価なソリューションになる可能性があります。
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių