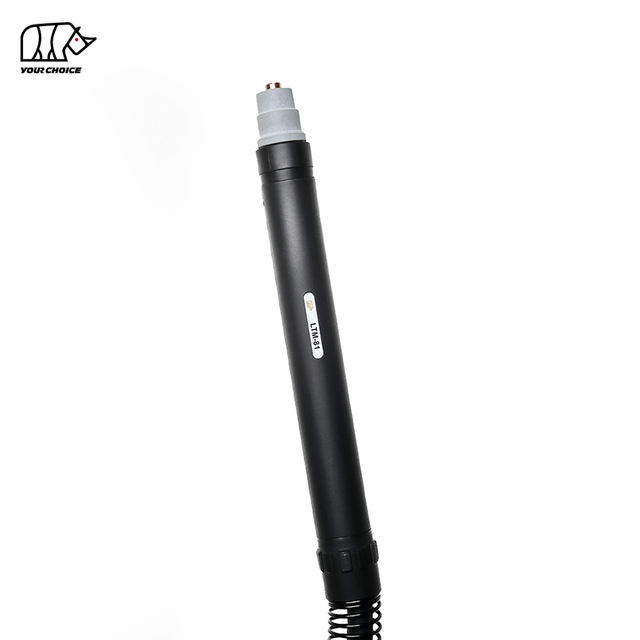
140A HF CNC 機械切断用プラズマ切断トーチ
INWELT LTM141 は空冷 CNC および機械化プラズマ切断トーチです。 、大電流自動切断テーブル、プロファイル切断システム、産業用プラズマ切断機用に設計された
LTM141 は定格 140A、デューティ サイクル 60% で 、 高周波 (HF) アーク始動システムを使用しています。.
現在の INWELT の技術構成には次のものが含まれます。
140A定格電流
60%のデューティサイクル
圧縮空気運転
HF アーク開始
約4.5 ~ 5.0 bar の動作圧力
約220 L/分の風量
約140 秒のポストフローを推奨
標準6mトーチリード
12m構成も利用可能
CNC/機械化操作
次のような複数の背面接続オプションが利用可能です。
1/4G
3/8G
M14×1
M16×1.5
中央アダプター
LTM141 は、 機械/CNC プラズマ切断トーチとして配置する必要があります。LT141 ハンドヘルド プラズマ トーチとは別に、特に
INWELT LTM141 技術仕様
| 仕様 |
INWELT LTM141 |
| 製品タイプ |
CNC / 機械化プラズマ切断トーチ |
| モデル |
LTM141 |
| ブランド |
インウェルト |
| 定格電流 |
140A |
| デューティサイクル |
60% |
| 冷却 |
空気 |
| プロセスガス |
圧縮空気 |
| アーク開始 |
HF |
| ガス圧 |
約4.5~5.0バール |
| ガスの流れ |
約220L/分 |
| 推奨されるポストフロー |
約140秒 |
| 標準リード長さ |
6メートル |
| オプションのリード長さ |
12メートル |
| 手術 |
CNC / 機械化 |
| コネクタオプション |
1/4G / 3/8G / M14×1 / M16×1.5 / センターアダプター |
| 標準チップファミリー |
Ø1.1 / Ø1.4 / Ø1.7 / Ø1.9 mm |
| 拡張ヒント |
利用可能 |
| ガウジング消耗品 |
利用可能 |
| OEM/ODM |
利用可能 |
| プライベートブランド |
利用可能 |
ご注文前に、プラズマ電源、定格電流、HF 始動アーキテクチャ、パイロット アーク回路、背面コネクタ、制御インターフェイス、および CNC システム要件をご確認ください。
LTM141 対 LT141: マシントーチ対ハンドトーチ
LTM141 と LT141 は同じ広範なプラズマ トーチ ファミリに属しますが、2 つの別個の完全なトーチ製品として扱う必要があります。
| 特長 |
LTM141 |
LT141 |
| 手術 |
CNC / 機械化 |
手動 / ハンドヘルド |
| トーチの形状 |
ストレートマシントーチ |
斜めハンドトーチ |
| スタートコントロール |
機械制御 |
オペレータートリガー |
| 取り付け |
固定CNCホルダー |
ハンドヘルド |
| トーチの高さ |
CNC / THC 制御 |
オペレーター制御 |
| 主な用途 |
自動切断 |
手動カット |
一部の消耗品は、同じより広範な LT141 消耗品ファミリに属することができます。
ただし、マシントーチヘッド、ハンドトーチヘッド、ハンドル、位置決めチューブ、およびケーブルアセンブリは、自動的に交換可能として扱われるべきではありません。
Web サイトの内部リンクには、次のような説明的なアンカーを使用します。
LTM141 CNC プラズマ切断トーチ
そして
LT141 手動プラズマ切断トーチ
両方を単純に LT141 として表すのではなく、
CNC プラズマ切断に専用の 140A マシントーチを使用する理由
140A CNC プラズマ システムには、安定した取り付け、再現可能な切断形状、および高電流動作向けに設計されたトーチが必要です。
ストレートマシンとトーチの形状
LTM141 マシン構成は、固定 CNC Z 軸またはトーチ ホルダーに取り付けることができます。
正しく設置すると、以下の状態を維持できます。
トーチ直角度
再現可能なピアス位置
一貫した切断高さ
安定したカーフ幅
再現可能な部品寸法
予測可能な切断方向
機械制御による切断
ハンドヘルドトーチとは異なり、LTM141 はプラズマ電源と CNC システムを通じて制御されます。
一般的な切断サイクルには次のものが含まれます。
トーチの位置決め
初期高さ検出
プラズマスタート
ピアス
切断動作
トーチ高さ調整
アークストップ
140A カッティングプラットフォーム
LTM141 は、産業用切断アプリケーション向けに高電流の機械化プラットフォームを提供します。
実際の動作電流は、材料、厚さ、消耗品、および完全なプラズマ システムの検証済みのカット チャートに従って選択する必要があります。
LTM141 HF プラズマ切断システムの仕組み
LTM141 は、以下で構成される完全な機械化プラズマ切断システムの一部として動作します。
プラズマ電源
LTM141 マシントーチ
CNCコントローラー
圧縮空気の供給
カッティングテーブル
仕事関係
オプションのトーチ高さ制御システム
圧縮空気はトーチに入り、トーチヘッド、エアチューブ、ディフューザー、電極、切断ノズルを通って流れます。
電気エネルギーがガスをイオン化し、高温のプラズマ アークを生成します。
ノズルはプラズマ流を集中ジェットに絞り、導電性材料を溶かすと同時に、高速ガスが切り口から溶融金属を除去します。
LTM141 での HF アーク始動の仕組み
LTM141 は 高周波アーク始動システムを使用しています.
HF 点火では、高周波電気信号を使用して初期プラズマ アークの確立を支援します。
したがって、プラズマ電源は、互換性のある HF トーチ アーキテクチャをサポートする必要があります。
HF プラズマ トーチ、非 HF プラズマ トーチ、およびバックストライク プラズマ トーチは、電流定格が類似しているという理由だけで互換性があるとみなすべきではありません。
CNC システムの HF 設置に関する考慮事項
HF 始動では高周波電気エネルギーが生成されるため、CNC の設置はプラズマ電源メーカーの次の推奨事項に従う必要があります。
接地
仕事関係
CNC信号配線
シールドケーブル
電源ケーブルと信号ケーブルの分離
トーチリードの配線
コントローラの設置
完全な電気アーキテクチャを考慮せずに、すべての CNC コントローラーを HF プラズマ システムに直接接続できると想定しないでください。
LTM141 完全なマシントーチ構成
現在の INWELT 製品ファミリーには、6 m および 12 m の LTM141 マシントーチ アセンブリがいくつか含まれています。
6 m 構成
| INWELT コード |
構成 |
| IJWU0614 |
LTM141/6m/1/4G |
| IJWU0616 |
LTM141/6m/3/8G |
| IJWU0619 |
LTM141/6m/M14×1 |
| IJWU0606 |
LTM141 / 6m / M16×1.5 |
| IJWU0608 |
LTM141 / 6m / セントラルアダプター |
12 m 構成
| INWELT コード |
構成 |
| IJWU0612 |
LTM141/12m/1/4G |
| IJWU0615 |
LTM141/12m/3/8G |
| IJWU0610 |
LTM141/12m/M14×1 |
| IJWU0609 |
LTM141 / 12m / M16×1.5 |
| IJWU0602 |
LTM141 / 12m / セントラルアダプター |
接続タイプとリードの長さは交換用および OEM CNC トーチの重要な購入基準であるため、これらの完全なトーチ構成は目立つように表示する必要があります。
LTM141 マシントーチヘッド
専用の INWELT マシン トーチ ヘッドは次のとおりです。
インウェルトコード: IJWA0618
説明:
LTM141 マシンプラズマトーチヘッド
このマシン固有のコンポーネントは、LTM141 ページに示されている主要なスペアパーツの 1 つである必要があります。
手動 LT141 トーチ ヘッドは、LT141 ハンドヘルド製品ページに移動するか、関連する手動トーチ コンポーネントとして明確にラベル付けする必要があります。
LTM141 グラスファイバー位置決めチューブ
マシントーチシステムには以下が含まれます。
インウェルトコード: IJHW0024
参照: W0300144
説明:
グラスファイバー位置決めチューブ / LTM
この位置決めチューブはストレートマシントーチ本体の一部を形成し、CNC の取り付けに関連します。
機器メーカーおよびシステム インテグレータの場合は、位置決めチューブをマシンのトーチ ヘッドおよび取り付け寸法とともに示す必要があります。
LTM141 マシントーチの寸法図を追加
CNC マシンのトーチは、物理的な設置寸法を提供する必要があります。
INWELT は以下を示す技術図面を追加する必要があります。
トーチ本体の直径
トーチ全長
使用可能なクランプ部
ノズルからクランプまでの距離
ケーブル出口位置
最小取り付けクリアランス
競合他社の寸法をコピーしないでください。
実際の量産 LTM141 を測定し、ファーストパーティの寸法データを公開します。
この種の技術情報は、次の場合に特に役立ちます。
CNCプラズママシンメーカー
Z軸統合
改修プロジェクト
トーチホルダーの選択
自動化された切断セル設計
LTM141 電流範囲別の標準切削チップ
幅広の LT141/LTM141 消耗品プラットフォームには、いくつかの標準的な刃先直径が含まれています。
現在の INWELT コードには次のものが含まれます。
Ø1.1mmの刃先
インウェルト コード: IJWV0617-11
参照: PD0101-11
Ø1.4mmの刃先
インウェルト コード: IJWV0617-14
参照: PD0101-14
Ø1.7mmの刃先
インウェルト コード: IJWV0617-17
参照: PD0101-17
Ø1.9mmの刃先
インウェルト コード: IJWV0617-19
参照: PD0101-19
同等の A141 タイプのトーチ システムは、通常、異なる電流範囲に応じて異なるノズル直径を使用します。
INWELT は、現在の関係を信頼できるものとして公開する前に、独自のアンペア数とノズルのマッピングを検証する必要があります。
140Aではどのカッティングチップを使用すべきですか?
LT141/LTM141消耗品ファミリーには、Ø1.1、Ø1.4、Ø1.7、Ø1.9 mmのカッティングチップが含まれています。
業界 A141 システムは通常、動作範囲上限 140A 付近でこのグループの最大の標準ノズルを使用します。
ただし、INWELT は独自のエンジニアリング データと切断テストに基づいて最終仕様を作成する必要があります。
最も強力な最終消耗品テーブルには以下が含まれます:
| INWELT コード |
先端直径 |
検証済み電流 |
電極 |
ディフューザー |
プロセス |
| IJWV0617-11 |
Ø1.1mm |
確認する |
マッチングパーツ |
マッチングパーツ |
標準カット |
| IJWV0617-14 |
Ø1.4mm |
確認する |
マッチングパーツ |
マッチングパーツ |
標準カット |
| IJWV0617-17 |
Ø1.7mm |
確認する |
マッチングパーツ |
マッチングパーツ |
標準カット |
| IJWV0617-19 |
Ø1.9mm |
確認する |
マッチングパーツ |
マッチングパーツ |
標準カット |
確認したら、以下の間で一貫して同じマッピングを使用します。
商品ページ
技術カタログ
ERPシステム
スペアパーツリスト
包装
ディストリビューターのドキュメント
LTM141 拡張カッティングチップ
この製品ファミリーには、いくつかの拡張された切断チップが含まれています。
Ø1.4mm延長チップ
インウェルト コード: IJWV0673-14
参照: PD0117-14
Ø1.7mm延長チップ
インウェルト コード: IJWV0673-17
参照: PD0117-17
Ø1.9mm延長チップ
インウェルト コード: IJWV0673-19
参照: PD0117-19
より広いファミリーには次のものも含まれます。
IJWV0677 / PD0111 – 延長チップ / 50A
延長された消耗品により、標準長のチップでは切断位置に簡単にアクセスできない場合でも、さらに到達範囲が広がります。
CNC アプリケーションの場合、チップの長さを変更すると、トーチフロントの形状も変更されます。
したがって、拡張消耗品を使用する前に、切断高さと完全な消耗品のスタックを確認する必要があります。
LTM141 標準プラズマ電極
標準の電極は次のとおりです。
インウェルト コード: IJWC0617
参照: PR0101
電極はトーチを通じて電気エネルギーを伝達し、プラズマ切断中に徐々に摩耗します。
過度の浸食が発生して次のような問題が発生する前に、電極を交換してください。
アークの開始が難しい
不安定なプラズマアーク
ノズルの摩耗の加速
一貫性のない切断
起動の失敗
自動生産の場合、繰り返しの穴あけにより消耗品の寿命が短くなる可能性があるため、電極の摩耗を定期的に監視する必要があります。
LTM141 延長電極
現在の家族構成は次のとおりです。
インウェルト コード: IJWC0672
参照: PR0116
これは、対応する拡張消耗品とともに使用される拡張電極構成です。
現在のライブ ページでは、このコンポーネントに「Plasma LT101」というラベルが付けられていますが、この部品が LT101 ~ 151 ファミリと正式に共有されている場合は、これを修正する必要があります。
実際の ERP/BOM データと一致する製品ファミリの説明を使用してください。
LTM141 スタンダードディフューザー
現在の標準ディフューザーは次のとおりです。
インウェルト コード: IJWG0617
参照: PE0101
ディフューザーは、電極と切断チップの周囲のプロセスガスの分布を制御します。
安定したガス流により、以下の状態が維持されます。
プラズマアークの安定性
消耗品の冷却
プラズマジェットの形状
一貫したカーフ形状
ディフューザーにひび割れ、歪み、焼け、またはひどく汚れた場合は交換してください。
公開前に拡張ディフューザーを確認する
現在のライブページには次のものがリストされています。
IJWG0619 / PE0103
しかし、それを次のように説明します。
ディフューザー LT151
同じ幅広い消耗品ファミリには LT101 ~ 151 部品が含まれているため、このディフューザが LTM141 拡張消耗品構成として正式に承認されているかどうかを確認してください。
確認したら、次のように公開します。
INWELT コード → リファレンス → コンポーネント → 互換性のあるトーチ モデル → プロセス
曖昧な単一モデルの説明を使用するのではなく。
LTM141 エアチューブ
現在の製品ファミリーには次のものが含まれます。
インウェルトコード: IJAO0779
説明:
エアチューブ / LT141~151
エア チューブは、プロセス ガスをトーチ フロントエンドに導くのに役立ちます。
コンポーネントを清潔に保ち、正しく取り付けてください。
エアチューブが損傷したり、位置が正しくないと、ガスの流れが妨げられ、プラズマの安定性に悪影響を及ぼす可能性があります。
LTM141 外側のノズルと保持コンポーネント
現在の製品ファミリーには次のものが含まれます。
IJWT0618 / PC0102 – 外側ノズル / LT141
そして
IJWT0697 / PC0131 – 外側ノズル / LT141-151
正しい外側ノズルは、選択した切断または接触切断プロセスに適合する必要があります。
次のような症状が見られる場合は、フロントエンド コンポーネントを交換します。
ひび割れ
火傷ダメージ
糸の損傷
重度の汚染
著しい変形
LTM141 スタンドオフ、コンタクト切断およびガウジングアクセサリ
幅広い LT141/LTM141 ファミリには、いくつかのフロントエンド位置決めアクセサリが含まれています。
現在の部品には次のものが含まれます。
IJTN0079 / CV0013 – ガウジングスペーサー
IJTN0070 / CV0014 – 4点スペーサー
IJTN0078 / CV0012 – ダブルポイントスペーサー
IJTN0077 / CV0011 – スペーサースプリング
IJTN0095 / CV0039 – インシュレーター付き 4 点クラウン シールド
IJTN0089 / CV0023 – コンタクトカットスペーサー
スタンドオフ切断
スタンドオフアクセサリは、制御されたノズルと作業距離を維持するのに役立ちます。
接触切断
接触切断コンポーネントでは、異なるフロントエンド形状が使用されます。
ガウジング
ガウジングでは、ワークピースを完全に切断することなく材料を除去します。
切断、接触、ガウジング部品を混在させるのではなく、各プロセスに適切なフロントエンド スタックを使用します。
LTM141 プラズマガウジング
幅広の A141 タイプの消耗品プラットフォームには、専用のガウジングプロセスが含まれています。
ガウジングは次の用途に使用できます。
溶接除去
欠陥除去
バックガウジング
関節の準備
補修工事
CNC/マシントーチページの場合、次の場合にのみガウジングを促進します。
プラズマ電源がガウジングに対応
正しいガウジング消耗品が取り付けられている
自動システムは必要なトーチの動きをサポートします
特別に承認された構成でない限り、通常のカッティングチップをガウジングチップとして使用しないでください。
LTM141 マシンケーブルアセンブリ
現在の LTM141 マシントーチ システムには、専用の 6 m マシン ケーブル アセンブリが含まれています。
中央アダプター マシン ケーブル
インウェルトコード:IJWO10316071-00
説明:
LTM141–151 / 16 mm² / 6 m / セントラルアダプター
ネジ付きマシンケーブル
インウェルトコード:IJWO10316077-00
説明:
LTM141–151 / 16 mm² / 6 m / ネジ接続
これらのマシンケーブルは、プライマリ LTM141 スペアパーツテーブルに残しておく必要があります。
手動 LT141 ケーブルは、LT141 ハンドヘルド製品ページに移動するか、関連する手動トーチ部品として明確にラベルを付ける必要があります。
LTM141 コネクタ アダプタ オプション
LTM マシントーチ システムには、いくつかのアダプターが含まれています。
1/8G~1/4G
インウェルトコード: IJAU5698
1/8G~3/8G
インウェルトコード: IJAU5697
1/8G~M14×1
インウェルトコード: IJAU5699
1/8G~M16×1.5
インウェルトコード: IJAU5690
これらのアダプター オプションは、さまざまなプラズマ電源インターフェイスのサポートに役立ちます。
スレッドが一致するだけでは、トーチの完全な互換性は確認されません。
LTM141 5ピン中央アダプター
製品ファミリーには次のものも含まれます。
インウェルトコード:IJAY0089
参照:FY0023
説明:
5ピンプラズマトーチ側中央アダプター
インストールする前に、次のことを確認してください。
端子機能
パイロットアーク回路
スタート信号
安全回路
ガス/電流インターフェース
機械的な適合だけでは十分ではありません。
LTM141 CNC プラズマカッターの互換性を確認する方法
プラズマカッターの定格が 140A であるという理由だけで LTM141 を選択しないでください。
いくつかの条件が一致する必要があります。
HF 開始の確認
プラズマ電源は HF トーチをサポートする必要があります。
定格電流の確認
LTM141 の定格は 140A.
トーチと消耗品は検証された制限内で操作してください。
背面コネクタの確認
利用可能な構成は次のとおりです。
1/4G
3/8G
M14×1
M16×1.5
中央アダプター
パイロットアーク回路の確認
パイロット アーク接続はプラズマ電源と一致する必要があります。
CNC 起動インターフェイスの確認
プラズマ システムがどのように処理するかを確認します。
プラズマスタート
アーク転写
アークOK信号
故障信号
トーチ高さ制御インターフェース
注文前に機械情報を提供してください
交換または OEM プロジェクトの場合は、以下を提供してください。
プラズマ電源メーカー
機械型式
定格出力電流
既存トーチモデル
主要コネクタの写真
パイロットアークコネクタの写真
CNCコントローラー
必要なリード長さ
必要な取り付け寸法
これは、互換性のあるマシンのブランドの普遍的なリストを公開するよりも信頼性が高くなります。
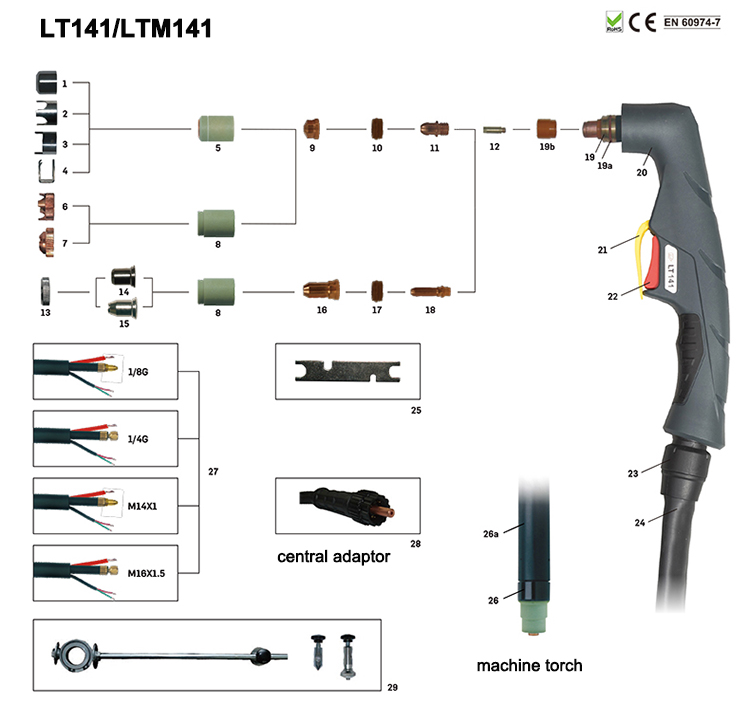
スペアパーツの詳細:
マシントーチ
| コード |
参照。 |
説明 |
コード |
参照。 |
説明 |
| IJWU0614 |
プラズマ切断用アトゥオトーチ LTM141/6m 1/4G |
IJWU0612 |
|
プラズマ切断用アトゥオトーチ LTM141/12m 1/4G |
| IJWU0616 |
プラズマ切断用アトゥオトーチ LTM141/6m 3/8G |
IJWU0615 |
|
プラズマ切断用アトゥオトーチ LTM141/12m 3/8G |
| IJWU0619 |
PA0103 |
プラズマ切断用アトゥオトーチ LTM141/6m M14×1 |
IJWU0610 |
PA0104 |
プラズマ切断用アトゥオトーチ LTM141/12m M14×1 |
| IJWU0606 |
PA0145 |
プラズマ切断用アトゥオトーチ LTM141/6m M16×1.5 |
IJWU0602 |
PA0146 |
プラズマ切断用トーチ LTM141/12m 中央アダプター |
| IJWU0608 |
プラズマ切断用トーチ LTM141/6m 中央アダプター |
IJWU0609 |
|
プラズマ切断用アトゥオトーチ LTM141/12m M16×1.5 |
|
| 位置 |
|
コード |
参照。 |
説明 |
| 1 |
|
IJTN0079 |
CV0013 |
ガウジングスペーサー/LT141-150 |
| 2 |
|
IJTN0070 |
CV0014 |
4点スペーサー/LT100-150 |
| 3 |
|
IJTN0078 |
CV0012 |
ダブルポイントスペーサー/LT100-150 |
| 4 |
|
IJTN0077 |
CV0011 |
スペーサースプリング LT100-150 |
| 5 |
|
IJWT0618 |
PC0102 |
外側ノズル LT141 |
| 6 |
|
IJTN0095 |
CV0039 |
インシュレーター付4点クラウンシールド/LT101-141 |
| 7 |
|
IJTN0089 |
CV0023 |
コンタクトカット用スペーサー/LT101-141 |
| 8 |
|
IJWT0697 |
PC0131 |
外側ノズル LT141-151 |
| 9 |
|
|
|
ヒント |
| 9.1 |
|
IJWV0617-11 |
PD0101-11 |
先端Φ1.1mm/LT101-141 |
| 9.2 |
|
IJWV0617-14 |
PD0101-14 |
先端Φ1.4mm/LT101-141 |
| 9.3 |
|
IJWV0617-17 |
PD0101-17 |
先端Φ1.7mm/LT101-141 |
| 9.4 |
|
IJWV0617-19 |
PD0101-19 |
先端Φ1.9mm/LT101-141 |
| 10 |
|
IJWG0617 |
PE0101 |
ディフューザー LT101-141 |
| 11 |
|
IJWC0617 |
PR0101 |
電極プラズマ LT101-141 |
| 12 |
|
IJAO0779 |
|
エアチューブ/LT141-151 |
| 13 |
|
IJTN0000 |
|
ロックナット |
| 14 |
|
IJTN0014 |
CV0008 |
コンタクトカットアタッチメント/LT100-151 |
| 15 |
|
IJTN0015 |
CV0009 |
ロングコンタクト切断アタッチメント/LT100-151 |
| 16 |
|
|
|
ヒント |
| 16.1 |
|
IJWV0673-14 |
PD0117-14 |
延長先端Φ1.4mm/LT101-151 |
| 16.2 |
|
IJWV0673-17 |
PD0117-17 |
延長先端Φ1.7mm/LT101-151 |
| 16.3 |
|
IJWV0673-19 |
PD0117-19 |
延長先端Φ1.9mm/LT101-151 |
| 16.4 |
|
IJWV0677 |
PD0111 |
延長チップ50A/LT101-151 |
| 17 |
|
IJWG0619 |
PE0103 |
ディフューザー LT151 |
| 18 |
|
IJWC0672 |
PR0116 |
拡張電極プラズマLT101 |
| 19 |
|
IJWA0666 |
|
プラズマトーチヘッド LT141 |
| 19a |
|
IJGU0697 |
EA0131 |
Oリング Φ18.77x1.78m ミニシリコン |
| 19b |
|
IJWG9018 |
|
フロンチンシュレーター/LT141-151 |
| 20 |
|
IJHW0046 |
|
プラズマハンドルマニュアル/Aシリーズ/レッド |
| 21 |
|
IJIK0733 |
|
保護部/プラズマ/イエロー |
| 22 |
|
IJIR0081 |
185.0031 |
トリガー |
| 23 |
|
IJIK0805 |
|
ジョイント/ビッグ/ニュータイプ |
| 24 |
|
|
|
ケーブルアセンブリ |
| 24.1 |
|
IJWO00316071-00 |
|
ケーブルアセンブリ/LT141-151/16MQ/6Mセンターアダプター |
| 24.2 |
|
IJWO00316077-00 |
|
ケーブルアセンブリ/LT141-151/16MQ/6MATT.1/8G |
| 24.3 |
|
IJWO10316071-00 |
|
ケーブルアセンブリ/LTM141-151/16MQ/6Mセンターアダプター |
| 24.4 |
|
IJWO10316077-00 |
|
ケーブルアセンブリ/LTM141-151/16MQ/6MATT.1/8G |
| 24.5 |
|
IJWO0600 |
|
ケーブル アセンブリ LT141-1516M 中央アダプター |
| 25 |
|
IJDH6017 |
|
プラズマ用スパナ |
| 26 |
|
IJWA0618 |
|
プラズマトーチヘッド LTM141 |
| 26a |
|
IJHW0024 |
W0300144 |
グラスファイバーポジションチューブ/LTM |
| 27 |
|
|
|
ケーブルアセンブリLTM |
| 27.1 |
|
IJAU5698 |
|
接続アダプター 1/8G-1/4G |
| 27.2 |
|
IJAU5697 |
|
接続アダプター 1/8G-3/8G |
| 27.3 |
|
IJAU5699 |
|
接続アダプター1/8G-M14×1 |
| 27.4 |
|
IJAU5690 |
|
接続アダプター 1/8G-M16×1.5 |
| 28 IJAY0089 FY0023 中央アダプター トーチ側 プラズマ 5 ピン |
| 29 IJTN0088 CV0022 サークルカットアタッチメント/LT100-151 |
LTM141 および CNC トーチ高さ制御
CNC プラズマ システムは、正しい切断距離を維持するために自動トーチ高さ制御を使用する場合があります。
考えられるシステムには次のようなものがあります。
アーク電圧THC
フローティングヘッドセンシング
機械的な初期高さ検出
他の互換性のある高さ制御システム
アーク電圧THC
プラズマ アークが確立された後、互換性のある THC は、プログラムされた切断高さを維持する一環としてアーク電圧を使用できます。
正しい電圧は以下によって決まります。
HF と THC の統合
LTM141 は HF 点火を使用するため、機械メーカーはプラズマ電源メーカーの接地およびケーブル配線要件に従う必要があります。
検証されたシステムレベルのデータなしに、ユニバーサル THC 配線または電圧設定を公開しないでください。
ピアス高さと切断高さ
機械化プラズマ切断では、通常、ピアッシングと連続切断で異なる高さを使用します。
ピアス高さ
溶融金属は上方に放出され、アークは最初にプレートを貫通します。
正しいピアスの高さは、フロントエンドの消耗品への溶融金属の損傷を軽減するのに役立ちます。
切断高さ
ピアシングが完了すると、トーチはプログラムされた切断高さに移動します。
不適切な切断高さにより、次のような問題が発生する可能性があります。
過剰なベベル
広いカーフ
重いドロス
消耗品の寿命の短縮
寸法再現性が悪い
完全なプラズマ システムからの検証済みパラメータを使用します。
LTM141はどのくらいの厚さまで切断できますか?
トーチ自体は、普遍的な最大切断厚さを決定するものではありません。
実際の切断能力は以下によって決まります。
プラズマ電源
入力電力
材料
実際の電流
刃先径
空気圧
気流
移動速度
ピアス高さ
切断高さ
消耗品の状態
必要なエッジ品質
専門的なプラズマ仕様では、以下を区別する必要があります。
推奨切断能力
適切な速度とエッジ品質で生産的に処理できる材料の厚さ。
最大切断能力
より厚い材料でも低速で切断できます。
解雇能力
分離できる材料の最大厚さ。通常はエッジ品質が低くなります。
したがって、特定の LTM141 厚さの数値は、INWELT 完全システム切断テストによってサポートされる場合にのみ公開される必要があります。
INWELT LTM141 CNC カットチャートを作成する
ファーストパーティのカッティング チャートは、このページにとって最も強力な技術資産および GEO アセットの 1 つとなります。
推奨されるフィールドは次のとおりです:
| パラメータデータ |
公開する |
| 材料 |
軟鋼 / ステンレス鋼 / アルミニウム |
| 厚さ |
テストされた厚さ |
| 現在 |
実際のテスト電流 |
| チップコード |
インウェルト品番 |
| 先端径 |
mm |
| 空気圧 |
バー |
| 気流 |
L/分 |
| 移動速度 |
mm/分 |
| ピアスの高さ |
mm |
| ピアスディレイ |
秒 |
| 切断高さ |
mm |
| 切り口幅 |
mm |
| カット結果 |
推奨/最大/解雇 |
競合他社の切削パラメータをコピーするのではなく、測定された INWELT データを使用してください。
LTM141 に推奨される空気供給源
現在の INWELT LTM141 仕様では圧縮空気を使用しています。
推奨される動作データには次のものが含まれます。
プロセスガス: 圧縮空気
ガス圧: 約4.5~5.0バール
ガス流量: 約。 220L/分
推奨ポストフロー: 約140秒
清潔で乾燥した圧縮空気を使用する
湿気、コンプレッサーオイル、粒子は以下に悪影響を与える可能性があります。
アークの安定性
電極寿命
刃先寿命
カットの一貫性
適切な濾過と水分分離を使用してください。
ガス流通時の圧力確認
静圧は実際の動作圧力と異なる場合があります。
フィルター、レギュレーター、継手、長いホースは圧力損失を引き起こす可能性があります。
完全なプラズマ切断システムの操作手順に従って空気供給を設定します。
LTM141 はどのような材料を切断できますか?
互換性のあるプラズマ システムに接続すると、LTM141 は次のような導電性材料を処理できます。
軟鋼
炭素鋼
ステンレス鋼
アルミニウム
銅
真鍮
亜鉛メッキ鋼
実際の切断速度、エッジの品質、実際の厚さは、完全なプラズマ システムによって異なります。
LTM141 CNC トーチの一般的なアプリケーション
LTM141 は、以下を含む高電流自動プラズマ切断アプリケーションに適しています。
CNCプラズマ切断テーブル
自動プロファイル切断
形鋼の製作
重機製造
建設機械
農機具
トラックおよびトレーラーの製造
鉄道部品
造船
プレート処理システム
工業生産セル
重金属加工
最終的なトーチの選択は、アプリケーション名だけではなく、常にプラズマ電源とマシン インターフェイスに基づいて行う必要があります。
CNC生産のためのLTM141メンテナンス
摩耗したコンポーネントはすべての繰り返し部品に影響を与える可能性があるため、自動生産では一貫した消耗品の状態が不可欠です。
電極を点検する
電極の過度の磨耗を監視します。
ひどい浸食により始動不良が発生したり、ノズルが損傷したりする前に交換してください。
刃先の点検
以下を確認してください:
ノズル開口部の拡大
楕円形のオリフィス
火傷ダメージ
重度の汚染
ディフューザーを点検する
ガス通路を清潔に保ちます。
ひび割れや熱損傷のあるコンポーネントは交換してください。
エアチューブを点検する
エアチューブが正しく取り付けられており、損傷がないことを確認してください。
マシンのトーチヘッドを検査する
チェック:
スレッド
シール面
Oリングの状態
熱によるダメージ
ガス漏れ
トーチリードを点検する
CNC の動きが次のような状態にならないようにしてください。
ケーブルを伸ばす
リードを潰す
きつい曲がりを作成する
ガントリーやZ軸との干渉
当社のカタログ:
 インウェルト プラズマ トーチ カタログ.pdf
LTM141 CNC 切断の一般的な問題
HF アークの開始が難しい
チェック:
電極の状態
切削チップ
HF回路
空気圧
仕事関係
トーチコネクタ
過剰なベベル
チェック:
重いドロス
チェック:
切断速度
切断電流
材料の厚さ
ガスの流れ
切断高さ
消耗品の寿命が短い
考えられる原因は次のとおりです。
汚染された圧縮空気
ノズルと電流の組み合わせが間違っています
ピアスの高さが間違っている
過剰なピアス
磨耗した電極
一貫性のない部品の寸法
検査:
トーチの取り付け
切断高さ
CNCバックラッシュ
カーフ補正
消耗品の状態
切断速度
すべての寸法問題がプラズマ トーチによって引き起こされるわけではありません。
LTM141 代理店およびアフターマーケット供給用の消耗品
プロフェッショナルな LTM141 アフターマーケット プログラムには次のものが含まれます。
標準切削チップ
拡張されたカッティングチップ
ガウジングのヒント
標準電極
拡張電極
標準ディフューザー
拡張ディフューザー
エアチューブ
外側ノズル
接触切断部品
スタンドオフガイド
マシントーチヘッド
Oリング
グラスファイバー位置決めチューブ
マシンケーブルアセンブリ
コネクタアダプター
中央アダプター
正確な INWELT 部品番号を公開すると、交換エラーが減り、代理店や CNC 機器メーカーが繰り返し購入しやすくなります。
INWELT による OEM LTM141 CNC プラズマトーチ製造
INWELT は、以下を含むプロの B2B 顧客にプラズマ切断トーチと交換コンポーネントを供給しています。
CNCプラズママシンメーカー
プラズマ電源メーカー
CNCシステムインテグレーター
溶接・切断機器のブランド
輸入業者
販売代理店
卸売業者
産業用サプライヤー
アフターマーケット消耗品会社
OEM および ODM 構成は、ターゲットのプラズマ システムおよびマシン インターフェイスに応じて開発できます。
OEM およびプライベート ラベルのオプション
カスタマイズには次のものが含まれる場合があります。
顧客のブランディング
製品ラベル
マシントーチ構成
6mまたは12mのトーチリード
1/4G接続
3/8G接続
M14×1接続
M16×1.5接続
中央アダプター
ケーブルアセンブリ
消耗品キット
プライベートブランドのパッケージング
技術文書
バーコードとカートンの要件
OEM プロジェクトの場合は、プラズマ電源仕様、CNC コントローラー、コネクタ要件、取り付け寸法、推定購入数量を提供します。
LTM141 マシントーチを INWELT から調達する理由
LTM141 プラットフォームは、完全なマシントーチ構成と詳細な消耗品および接続システムを組み合わせています。
現在の製品ファミリーには次のものが含まれます。
プロのバイヤーの場合、トーチと交換コンポーネントを 1 つのサプライヤーから調達することで、購入、在庫、アフターマーケット サポートを簡素化できます。
LTM141 CNC プラズマトーチに関するよくある質問
INWELT LTM141 のアンペア数は何ですか?
LTM141 の定格は 140Aです。 現在の INWELT 技術仕様によると、
LTM141のデューティサイクルとは何ですか?
現在の仕様では 60%と記載されています.
LTM141 はハンドトーチですか、それともマシントーチですか?
LTM141 は CNC/機械化された機械トーチです.
関連する LT141 は手動ハンドヘルド版です。
LTM141 は HF 点火を使用しますか?
はい。
LTM141 は 高周波アーク始動を使用します.
LTM141はどのようなガスを使用しますか?
現在の構成では圧縮空気を使用します。
LTM141 にはどのくらいの空気圧が必要ですか?
約 4.5~5.0bar.
LTM141 にはどのようなエアフローが必要ですか?
現在の INWELT 仕様では約 220 L/minと記載されています。.
ポストフロー時間はどれくらいが推奨されますか?
約 140 秒です。 現在の INWELT 仕様では
どのようなリードの長さが利用可能ですか?
現在の製品ファミリーには次のものが含まれます。
どのようなコネクタ オプションが利用可能ですか?
現在の構成には次のものが含まれます。
1/4G
3/8G
M14×1
M16×1.5
中央アダプター
利用可能な刃先のサイズは何ですか?
現在の消耗品ファミリーには次のものが含まれます。
Ø1.1mm
Ø1.4mm
Ø1.7mm
Ø1.9mm
拡張されたØ1.4、Ø1.7、Ø1.9 mmのチップも利用可能です。
140A ではどのチップを使用する必要がありますか?
幅広い A141 タイプの消耗品ファミリでは、一般にØ1.9 mm が電流範囲の上限に関連付けられます。
INWELT は、この関係を信頼できるものとして公開する前に、独自に検証されたアンペア数とノズルのマッピングを確認する必要があります。
LTM141はどの電極を使用しますか?
標準の電極は次のとおりです。
IJWC0617 / PR0101
拡張電極は次のとおりです。
IJWC0672 / PR0116
LTM141 はどのマシンのトーチ ヘッドを使用しますか?
現在の INWELT マシンヘッドは次のとおりです。
IJWA0618
LTM141はどのような位置決めチューブを使用していますか?
現在の製品ファミリーのリストは次のとおりです。
IJHW0024 / W0300144 – グラスファイバー位置決めチューブ
LTM141 は 140A CNC プラズマ カッターと一緒に使用できますか?
いいえ。
HF 始動システム、コネクタ、パイロット アーク回路、制御インターフェイス、電源アーキテクチャも一致する必要があります。
LTM141 はトーチの高さ制御をサポートしていますか?
互換性のある THC 機器を使用して CNC システムに統合できます。
正確な THC 構成は、プラズマ電源と CNC コントローラーによって異なります。
LTM141はステンレス鋼を切断できますか?
はい、互換性のあるプラズマ電源と適切な切断パラメータを使用した場合に可能です。
LTM141はアルミニウムを切断できますか?
はい。
アルミニウムは導電性があり、適切なプラズマ システムを使用してプラズマ切断できます。
LTM141はどのくらいの厚さまで切断できますか?
トーチだけで決まる普遍的な厚さはありません。
完全なプラズマ切断システムからの検証済みの推奨データ、最大データ、切断データを使用します。
LTM141はガウジングに使用できますか?
関連する消耗品ファミリーには、ガウジングコンポーネントが含まれます。
プラズマ電源と自動プロセスはガウジングもサポートする必要があります。
LTM141とLT141の違いは何ですか?
LTM141 は機械/CNC 構成です。
LT141 は手動/ハンドヘルド構成です。
INWELT は OEM LTM141 マシントーチを提供していますか?
はい。
OEM/ODM、プライベート ラベル、コネクタ、ケーブル、消耗品キットの構成は、認定 CNC 機器メーカー、システム インテグレーター、販売代理店、輸入業者が利用できます。
INWELT LTM141 CNC プラズマ切断トーチの見積もりをリクエストする
互換性をより迅速に確認するには、以下を提供します。
INWELT は、CNC プラズマ切断システムに適切な LTM141 マシントーチ、コネクタ、ケーブル、消耗品の構成を確認します。
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių