140A HF CNC plazmas griešanas deglis mehanizētai griešanai
INWELT LTM141 ir ar gaisu dzesējams CNC un mehanizēts plazmas griešanas deglis, kas paredzēts augstas strāvas automatizētiem griešanas galdiem, profilu griešanas sistēmām un rūpnieciskām plazmas griešanas mašīnām.
LTM141 nominālā jauda ir 140 A ar 60% noslodzes ciklu un izmanto augstfrekvences (HF) loka palaišanas sistēmu..
Pašreizējā INWELT tehniskajā konfigurācijā ietilpst:
140A nominālā strāva
60% darba cikls
Saspiesta gaisa darbība
HF loka palaišana
Apm. Darba spiediens 4,5–5,0 bāri
Apm. 220 l/min gaisa plūsma
Apm. 140 sekunžu ieteicamā pēcplūsma
Standarta 6 m lāpas vads
Pieejamas 12 m konfigurācijas
CNC / mehanizētā darbība
Ir pieejamas vairākas aizmugures savienojuma iespējas, tostarp:
1/4G
3/8G
M14 × 1
M16 × 1,5
Centrālais adapteris
LTM141 ir īpaši jānovieto kā mašīnas/CNC plazmas griešanas degli , atsevišķi no LT141 rokas plazmas degļa.
INWELT LTM141 Tehniskās specifikācijas
| Specifikācija |
INWELT LTM141 |
| Produkta veids |
CNC / mehanizētā plazmas griešanas deglis |
| Modelis |
LTM141 |
| Zīmols |
INWELT |
| Nominālā strāva |
140 A |
| Darba cikls |
60% |
| Dzesēšana |
Gaiss |
| Procesa gāze |
Saspiests gaiss |
| Loka palaišana |
HF |
| Gāzes spiediens |
Apm. 4,5–5,0 bāri |
| Gāzes plūsma |
Apm. 220 l/min |
| Ieteicamais pēcplūsmas |
Apm. 140 sekundes |
| Standarta vadu garums |
6 m |
| Izvēles vadu garums |
12 m |
| Darbība |
CNC / mehanizēts |
| Savienotāja opcijas |
1/4G / 3/8G / M14 × 1 / M16 × 1,5 / centrālais adapteris |
| Standarta uzgaļu ģimene |
Ø1,1 / Ø1,4 / Ø1,7 / Ø1,9 mm |
| Paplašināti padomi |
Pieejams |
| Izejmateriālu griešana |
Pieejams |
| OEM / ODM |
Pieejams |
| Privātā etiķete |
Pieejams |
Pirms pasūtīšanas apstipriniet plazmas barošanas avotu, nominālo strāvu, HF palaišanas arhitektūru, pilotloka ķēdi, aizmugurējo savienotāju, vadības interfeisu un CNC sistēmas prasības.
LTM141 pret LT141: mašīnas lodlampa pret rokas lodlampu
LTM141 un LT141 pieder vienai un tai pašai plašākai plazmas lāpu saimei, taču tās jāuzskata par diviem atsevišķiem nokomplektētiem degļa izstrādājumiem.
| Funkcija |
LTM141 |
LT141 |
| Darbība |
CNC / mehanizēts |
Manuāls / Rokas |
| Lāpas ģeometrija |
Taisns mašīnas lodlampa |
Leņķveida rokas kabatas lukturītis |
| Start Control |
Mašīna kontrolēta |
Operatora sprūda |
| Montāža |
Fiksēts CNC turētājs |
Rokas |
| Lāpas augstums |
CNC/THC kontrolēts |
Operatora kontrolēts |
| Primārais pielietojums |
Automatizēta griešana |
Manuāla griešana |
Daži izejmateriāli var piederēt tai pašai plašākai LT141 palīgmateriālu saimei.
Tomēr mašīnas degļu galviņas, rokas degļu galviņas, rokturi, pozicionēšanas caurules un kabeļu komplekti nav automātiski jāuzskata par savstarpēji aizvietojamiem.
Iekšējām vietņu saitēm izmantojiet aprakstošos enkurus, piemēram:
LTM141 CNC plazmas griešanas deglis
un
LT141 manuālā plazmas griešanas deglis
nevis uzrādīt abus vienkārši kā LT141.
Kāpēc CNC plazmas griešanai izmantot īpašu 140A lodlampu?
140A CNC plazmas sistēmai ir nepieciešams deglis, kas paredzēts stabilai montāžai, atkārtojamai griešanas ģeometrijai un darbībai ar lielu strāvu.
Taisna mašīnas lāpas ģeometrija
LTM141 iekārtas konfigurāciju var uzstādīt uz fiksētas CNC Z ass vai degļa turētāja.
Pareiza uzstādīšana palīdz uzturēt:
Lāpas perpendikularitāte
Atkārtojama caurduršanas pozīcija
Vienmērīgs pļaušanas augstums
Stabils izgriezuma platums
Atkārtojami daļas izmēri
Paredzams griešanas virziens
Mašīnvadāma griešana
Atšķirībā no rokas lāpas, LTM141 tiek vadīts, izmantojot plazmas barošanas avotu un CNC sistēmu.
Tipisks griešanas cikls ietver:
Lāpas pozicionēšana
Sākotnējā augstuma noteikšana
Plazmas starts
Pīrsings
Griešanas kustība
Lāpas augstuma regulēšana
Loka pietura
140A griešanas platforma
LTM141 nodrošina augstākas strāvas mehanizētu platformu rūpnieciskai griešanai.
Faktiskā darba strāva jāizvēlas atbilstoši materiālam, biezumam, palīgmateriāliem un pārbaudītajai visas plazmas sistēmas griezuma diagrammai.
Kā darbojas LTM141 HF plazmas griešanas sistēma
LTM141 darbojas kā daļa no pilnīgas mehanizētas plazmas griešanas sistēmas, kas sastāv no:
Saspiestais gaiss iekļūst deglā un plūst caur degļa galvu, gaisa cauruli, difuzoru, elektrodu un griešanas uzgali.
Elektriskā enerģija jonizē gāzi un rada augstas temperatūras plazmas loku.
Sprausla sašaurina plazmas plūsmu koncentrētā strūklā, kas izkausē elektriski vadošu materiālu, bet liela ātruma gāze noņem izkausētu metālu no roba.
Kā HF loka palaišana darbojas uz LTM141
LTM141 izmanto augstfrekvences loka palaišanas sistēmu.
Augstfrekvences aizdedze izmanto augstfrekvences elektrisko signālu, lai palīdzētu izveidot sākotnējo plazmas loku.
Tāpēc plazmas barošanas avotam ir jāatbalsta saderīga HF lāpas arhitektūra.
Augstfrekvences, neaugstfrekvences un uz aizmuguri vērstas plazmas lāpas nevajadzētu uzskatīt par savstarpēji aizvietojamām tikai tāpēc, ka tiem ir līdzīgi strāvas rādītāji.
HF uzstādīšanas apsvērumi CNC sistēmām
Tā kā HF palaišana ģenerē augstfrekvences elektroenerģiju, CNC uzstādīšanai jāievēro plazmas barošanas avota ražotāja ieteikumi:
Nedomājiet, ka katru CNC kontrolleri var tieši savienot ar HF plazmas sistēmu, neņemot vērā visu elektrisko arhitektūru.
LTM141 pilnīgas mašīnas lāpas konfigurācijas
Pašreizējā INWELT produktu saimē ir vairāki 6 m un 12 m LTM141 mašīnu un lodlampu komplekti.
6 m konfigurācijas
| INWELT koda |
konfigurācija |
| IJWU0614 |
LTM141 / 6 m / 1/4G |
| IJWU0616 |
LTM141 / 6 m / 3/8G |
| IJWU0619 |
LTM141 / 6 m / M14 × 1 |
| IJWU0606 |
LTM141 / 6 m / M16 × 1,5 |
| IJWU0608 |
LTM141 / 6 m / Centrālais adapteris |
12 m konfigurācijas
| INWELT koda |
konfigurācija |
| IJWU0612 |
LTM141 / 12 m / 1/4G |
| IJWU0615 |
LTM141 / 12 m / 3/8G |
| IJWU0610 |
LTM141 / 12 m / M14×1 |
| IJWU0609 |
LTM141 / 12 m / M16 × 1,5 |
| IJWU0602 |
LTM141 / 12 m / Centrālais adapteris |
Šīs pilnīgās lāpas konfigurācijas ir jāparāda pamanāmi, jo savienojuma veids un pievada garums ir svarīgi nomaiņas un OEM CNC lāpu iegādes kritēriji.
LTM141 mašīnas degļa galva
Īpašā INWELT mašīnas degļa galva ir:
INWELT Kods: IJWA0618
Apraksts:
LTM141 mašīnas plazmas degļa galva
Šim mašīnas komponentam ir jābūt vienai no galvenajām rezerves daļām, kas parādītas LTM141 lapā.
Manuālā LT141 degļa galva ir jāpārvieto uz LT141 rokas izstrādājuma lapu vai skaidri jāmarķē kā saistīta manuāla degļa sastāvdaļa.
LTM141 stikla šķiedras pozicionēšanas caurule
Mašīnas degļa sistēmā ietilpst:
INWELT kods: IJHW0024
Atsauce: W0300144
Apraksts:
Stikla šķiedras pozicionēšanas caurule / LTM
Šī pozicionēšanas caurule veido daļu no taisnā mašīnas degļa korpusa un attiecas uz CNC montāžu.
Iekārtu ražotājiem un sistēmu integratoriem pozicionēšanas caurule jānorāda kopā ar mašīnas degļa galvu un montāžas izmēriem.
Pievienojiet LTM141 lodlampas izmēru zīmējumu
CNC mašīnas deglim jānodrošina fiziski uzstādīšanas izmēri.
INWELT jāpievieno tehniskais rasējums, kurā parādīts:
Lāpas korpusa diametrs
Kopējais lāpas garums
Izmantojama iespīlēšanas daļa
Attālums no sprauslas līdz skavas
Kabeļa izejas pozīcija
Minimālais montāžas attālums
Nekopējiet konkurentu izmērus.
Izmēriet faktisko ražošanas apjomu LTM141 un publicējiet pirmās puses izmēru datus.
Šāda veida tehniskā informācija ir īpaši noderīga:
LTM141 standarta griešanas padomi pēc pašreizējā diapazona
Plašāka LT141/LTM141 patērējamā platforma ietver vairākus standarta griešanas uzgaļu diametrus.
Pašreizējie INWELT kodi ietver:
Ø1,1 mm griešanas uzgalis
INWELT kods: IJWV0617-11
Atsauce: PD0101-11
Ø1,4 mm griešanas uzgalis
INWELT kods: IJWV0617-14
Atsauce: PD0101-14
Ø1,7 mm griešanas uzgalis
INWELT kods: IJWV0617-17
Atsauce: PD0101-17
Ø1,9 mm griešanas uzgalis
INWELT kods: IJWV0617-19
Atsauce: PD0101-19
Salīdzināmās A141 tipa degļu sistēmās dažādiem strāvas diapazoniem parasti tiek izmantoti dažādi sprauslu diametri.
Pirms pašreizējās attiecības publicēšanas kā autoritatīvu uzņēmumam INWELT ir jāpārbauda savs strāvas stipruma un sprauslas kartējums.
Kuru griešanas galu vajadzētu izmantot pie 140A?
LT141/LTM141 palīgmateriālu saimē ietilpst Ø1,1, Ø1,4, Ø1,7 un Ø1,9 mm griešanas uzgaļi.
Rūpniecības A141 sistēmās parasti tiek izmantota lielākā standarta sprausla šajā grupā pie augšējā 140A darbības diapazona.
Tomēr INWELT galīgā specifikācija jāpamato ar saviem inženiertehniskajiem datiem un griešanas testiem.
Spēcīgākajā gala patēriņa tabulā būtu:
| INWELT koda |
uzgaļa diametrs, |
pārbaudīta strāvas |
elektroda |
difuzora |
process |
| IJWV0617-11 |
Ø1,1 mm |
Pārbaudīt |
Atbilstošā daļa |
Atbilstošā daļa |
Standarta griešana |
| IJWV0617-14 |
Ø1,4 mm |
Pārbaudīt |
Atbilstošā daļa |
Atbilstošā daļa |
Standarta griešana |
| IJWV0617-17 |
Ø1,7 mm |
Pārbaudīt |
Atbilstošā daļa |
Atbilstošā daļa |
Standarta griešana |
| IJWV0617-19 |
Ø1,9 mm |
Pārbaudīt |
Atbilstošā daļa |
Atbilstošā daļa |
Standarta griešana |
Kad tas ir apstiprināts, konsekventi izmantojiet to pašu kartēšanu:
LTM141 pagarinātie griešanas uzgaļi
Produktu saimē ir vairāki paplašināti griešanas padomi.
Ø1,4 mm pagarināts uzgalis
INWELT kods: IJWV0673-14
Atsauce: PD0117-14
Ø1,7 mm pagarināts uzgalis
INWELT kods: IJWV0673-17
Atsauce: PD0117-17
Ø1,9 mm pagarināts uzgalis
INWELT kods: IJWV0673-19
Atsauce: PD0117-19
Plašākā ģimene ietver arī:
IJWV0677 / PD0111 – pagarināts uzgalis / 50A
Pagarinātie palīgmateriāli nodrošina papildu sasniedzamību vietās, kur standarta garuma uzgaļi nevar viegli piekļūt griešanas vietai.
CNC lietojumprogrammām, mainot uzgaļa garumu, tiek mainīta arī degļa priekšpuses ģeometrija.
Tāpēc pirms paplašināto izejmateriālu izmantošanas ir jāpārbauda griešanas augstums un viss izejmateriālu kaudze.
Standarta plazmas elektrods LTM141
Standarta elektrods ir:
INWELT Kods: IJWC0617
Atsauce: PR0101
Elektrods nodod elektrisko enerģiju caur degli un pakāpeniski nodilst plazmas griešanas laikā.
Nomainiet elektrodu, pirms pārmērīga erozija izraisa:
Automatizētai ražošanai elektrodu nodilums regulāri jāuzrauga, jo atkārtota caurduršana var saīsināt patērējamo materiālu kalpošanas laiku.
LTM141 pagarinātais elektrods
Pašreizējā ģimenē ietilpst:
INWELT Kods: IJWC0672
Atsauce: PR0116
Šī ir pagarinātā elektrodu konfigurācija, ko izmanto kopā ar atbilstošiem paplašinātajiem palīgmateriāliem.
Pašreizējā tiešsaistes lapā šis komponents ir atzīmēts kā 'Plasma LT101', kas ir jālabo, ja daļa tiek oficiāli koplietota ar LT101–151 saimi.
Izmantojiet produkta saimes aprakstu, kas atbilst faktiskajiem ERP/BOM datiem.
LTM141 standarta difuzors
Pašreizējais standarta difuzors ir:
INWELT Kods: IJWG0617
Atsauce: PE0101
Difuzors kontrolē procesa gāzes sadalījumu ap elektrodu un griešanas galu.
Stabila gāzes plūsma palīdz uzturēt:
Nomainiet difuzoru, ja tas ir saplaisājis, deformēts, apdedzis vai stipri piesārņots.
Pirms publicēšanas pārbaudiet paplašināto difuzoru
Pašreizējo tiešsaistes lapu saraksti:
IJWG0619/PE0103
bet apraksta to šādi:
Izkliedētājs LT151
Tā kā tajā pašā plašākā izejmateriālu saimē ir LT101–151 daļas, pārbaudiet, vai šis difuzors ir oficiāli apstiprināts LTM141 paplašināto izejmateriālu konfigurācijām.
Kad tas ir pārbaudīts, publicējiet to kā:
INWELT kods → atsauce → komponents → saderīgi degļu modeļi → process
nevis izmantot neviennozīmīgu viena modeļa aprakstu.
Gaisa caurule LTM141
Pašreizējā produktu saimē ietilpst:
INWELT Kods: IJAO0779
Apraksts:
Gaisa caurule / LT141–151
Gaisa caurule palīdz virzīt gāzi caur degļa priekšējo galu.
Uzturiet komponentu tīru un pareizi uzstādītu.
Bojāta vai nepareizi novietota gaisa caurule var traucēt gāzes plūsmu un negatīvi ietekmēt plazmas stabilitāti.
LTM141 ārējā sprausla un fiksācijas komponenti
Pašreizējā produktu saimē ietilpst:
IJWT0618 / PC0102 – ārējā sprausla / LT141
un
IJWT0697 / PC0131 – ārējā sprausla / LT141–151
Pareizajai ārējai sprauslai jāatbilst izvēlētajam griešanas vai kontaktgriešanas procesam.
Nomainiet priekšgala komponentus, ja tie parāda:
Plakšķēšana
Apdeguma bojājumi
Vītnes bojājumi
Smags piesārņojums
Būtiska deformācija
LTM141 atdalāmi, kontaktu griešanas un griešanas piederumi
Plašākā LT141/LTM141 saime satur vairākus priekšējās gala pozicionēšanas piederumus.
Pašreizējās daļas ietver:
IJTN0079 / CV0013 – griešanas starplika
IJTN0070 / CV0014 – četru punktu starplika
IJTN0078 / CV0012 — divpunktu starplika
IJTN0077 / CV0011 – starplikas atspere
IJTN0095 / CV0039 – četru punktu kroņa vairogs ar izolatoru
IJTN0089 / CV0023 – kontakta griešanas starplika
Atdalāma griešana
Novietojamie piederumi palīdz uzturēt kontrolētu attālumu no sprauslas līdz darbam.
Kontaktu griešana
Kontaktu griešanas komponenti izmanto citu priekšgala ģeometriju.
Presēšana
Presēšana noņem materiālu, nepārgriežot apstrādājamo priekšmetu pilnībā.
Katram procesam izmantojiet pareizo priekšējo skursteni, nevis samaisiet griešanas, kontakta un griešanas daļas.
LTM141 Plazmas griešana
Plašākā A141 tipa izejmateriālu platforma ietver īpašu griešanas procesu.
Presēšanu var izmantot:
Metinājuma noņemšana
Defektu noņemšana
Pretgraužēšana
Kopīga sagatavošana
Remonta darbi
CNC/mašīnas degļa lapai reklamējiet urbšanu tikai tad, ja:
Plazmas barošanas avots atbalsta griešanu
Ir uzstādīti pareizi grebšanas palīgmateriāli
Automatizētā sistēma atbalsta nepieciešamo lāpas kustību
Neizmantojiet parastu griešanas galu kā griešanas galu, ja vien šī konfigurācija nav īpaši apstiprināta.
LTM141 mašīnu kabeļu komplekti
Pašreizējā LTM141 lodlampa sistēma ietver īpašus 6 m mašīnas kabeļu komplektus.
Centrālā adaptera mašīnas kabelis
INWELT kods: IJWO10316071-00
Apraksts:
LTM141–151 / 16 mm² / 6 m / Centrālais adapteris
Vītņots mašīnas kabelis
INWELT kods: IJWO10316077-00
Apraksts:
LTM141–151 / 16 mm² / 6 m / Vītņots savienojums
Šiem mašīnu kabeļiem jāpaliek primārajā LTM141 rezerves daļu tabulā.
Manuālie LT141 kabeļi ir jāpārvieto uz LT141 rokas izstrādājuma lapu vai skaidri jāmarķē kā saistītās manuālās degļa daļas.
LTM141 savienotāja adaptera opcijas
LTM lodlampa sistēma ietver vairākus adapterus.
1/8G līdz 1/4G
INWELT Kods: IJAU5698
1/8G līdz 3/8G
INWELT Kods: IJAU5697
1/8G līdz M14×1
INWELT Kods: IJAU5699
1/8G līdz M16 × 1,5
INWELT Kods: IJAU5690
Šīs adaptera opcijas palīdz atbalstīt dažādas plazmas barošanas avota saskarnes.
Atbilstošs pavediens vien neapstiprina pilnīgu degļa saderību.
LTM141 5 kontaktu centrālais adapteris
Produktu saimē ietilpst arī:
INWELT Kods: IJAY0089
Atsauce: FY0023
Apraksts:
5-pin plazmas kabatas sānu centrālais adapteris
Pirms uzstādīšanas pārbaudiet:
Pin funkcijas
Pilot-loka ķēde
Starta signāls
Drošības ķēde
Gāzes/strāvas saskarne
Ar mehānisko piemērotību vien nepietiek.
Kā pārbaudīt LTM141 CNC plazmas griezēja saderību
Neizvēlieties LTM141 tikai tāpēc, ka plazmas griezēja jauda ir 140A.
Ir jāatbilst vairākiem nosacījumiem.
Apstipriniet HF palaišanu
Plazmas strāvas avotam jāatbalsta HF lodlampa.
Apstipriniet nominālo strāvu
LTM141 jauda ir 140A.
Izmantojiet degli un palīgmateriālus to pārbaudītajās robežās.
Apstipriniet aizmugurējo savienotāju
Pieejamās konfigurācijas ietver:
1/4G
3/8G
M14 × 1
M16 × 1,5
Centrālais adapteris
Apstipriniet pilotloka ķēdi
Pilotloka savienojumam ir jāatbilst plazmas barošanas avotam.
Apstipriniet CNC starta interfeisu
Pārbaudiet, kā plazmas sistēma darbojas:
Pirms pasūtīšanas sniedziet informāciju par mašīnu
Nomaiņas vai OEM projektiem nodrošiniet:
Plazmas barošanas avota ražotājs
Mašīnas modelis
Nominālā izejas strāva
Esošais lāpas modelis
Galvenās savienotāja fotogrāfijas
Pilot-loka savienotāju fotogrāfijas
CNC kontrolieris
Nepieciešamais pavada garums
Nepieciešamie montāžas izmēri
Tas ir uzticamāk nekā universāla saderīgu mašīnu zīmolu saraksta publicēšana.
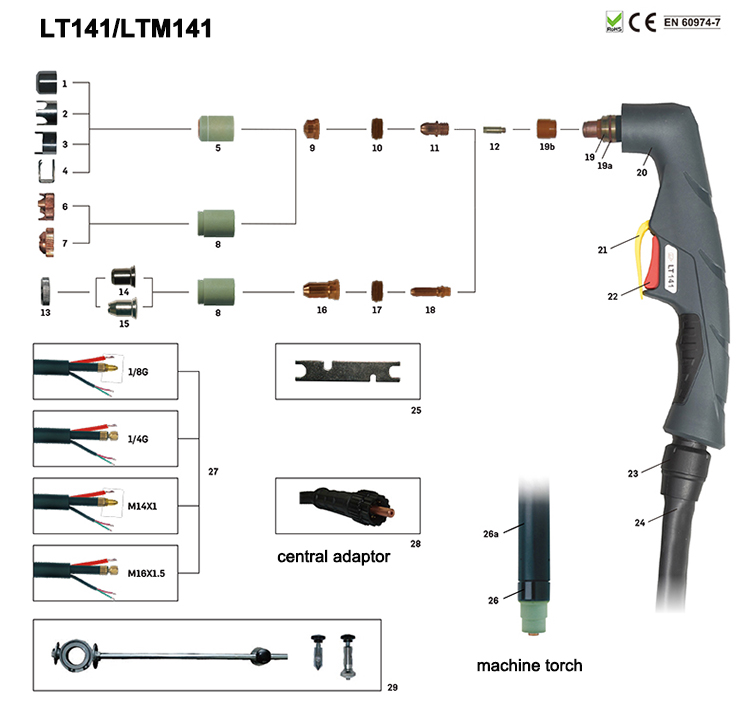
Sīkāka informācija par rezerves daļām:
Mašīnas lodlampa
| Kods |
Atsauce |
Apraksts |
Kods |
Atsauce |
Apraksts |
| IJWU0614 |
Plazmas griešanas atuo deglis LTM141/6m 1/4G |
IJWU0612 |
|
Plazmas griešanas atuo deglis LTM141/12m 1/4G |
| IJWU0616 |
Plazmas griešanas atuo deglis LTM141/6m 3/8G |
IJWU0615 |
|
Plazmas griešanas atuo deglis LTM141/12m 3/8G |
| IJWU0619 |
PA0103 |
Plazmas griešanas atuo deglis LTM141/6m M14×1 |
IJWU0610 |
PA0104 |
Plazmas griešanas atuo deglis LTM141/12m M14×1 |
| IJWU0606 |
PA0145 |
Plazmas griešanas atuo deglis LTM141/6m M16×1.5 |
IJWU0602 |
PA0146 |
Plazmas griešanas atuo deglis LTM141/12m centrālais adapteris |
| IJWU0608 |
Plazmas griešanas atuo deglis LTM141/6m centrālais adapteris |
IJWU0609 |
|
Plazmas griešanas atuo deglis LTM141/12m M16×1.5 |
|
| Pozīcija |
|
Kods |
Atsauce |
Apraksts |
| 1 |
|
IJTN0079 |
CV0013 |
Presēšanas starplikas/LT141-150 |
| 2 |
|
IJTN0070 |
CV0014 |
Četru asu starplikas/LT100-150 |
| 3 |
|
IJTN0078 |
CV0012 |
Divpusējs starplikas/LT100-150 |
| 4 |
|
IJTN0077 |
CV0011 |
Starplikas atspere LT100-150 |
| 5 |
|
IJWT0618 |
PC0102 |
Ārējā sprausla LT141 |
| 6 |
|
IJTN0095 |
CV0039 |
Četru punktu vainaga vairogs ar izolatoru/LT101-141 |
| 7 |
|
IJTN0089 |
CV0023 |
Starplika kontaktgriešanai/LT101-141 |
| 8 |
|
IJWT0697 |
PC0131 |
Ārējā sprausla LT141-151 |
| 9 |
|
|
|
Padoms |
| 9.1 |
|
IJWV0617-11 |
PD0101-11 |
Uzgalis Φ1.1mm/LT101-141 |
| 9.2 |
|
IJWV0617-14 |
PD0101-14 |
Uzgalis Φ1.4mm/LT101-141 |
| 9.3 |
|
IJWV0617-17 |
PD0101-17 |
Uzgalis Φ1,7mm/LT101-141 |
| 9.4 |
|
IJWV0617-19 |
PD0101-19 |
Uzgalis Φ1,9 mm/LT101-141 |
| 10 |
|
IJWG0617 |
PE0101 |
Izkliedētājs LT101-141 |
| 11 |
|
IJWC0617 |
PR0101 |
Plazmas elektrodu LT101-141 |
| 12 |
|
IJAO0779 |
|
Airtube/LT141-151 |
| 13 |
|
IJTN0000 |
|
Bloķēšanas uzgrieznis |
| 14 |
|
IJTN0014 |
CV0008 |
Kontakta griešanas uzgalis/LT100-151 |
| 15 |
|
IJTN0015 |
CV0009 |
Gara kontakta griešanas uzgalis/LT100-151 |
| 16 |
|
|
|
Padoms |
| 16.1 |
|
IJWV0673-14 |
PD0117-14 |
Pagarināts uzgalis Φ1,4mm/LT101-151 |
| 16.2 |
|
IJWV0673-17 |
PD0117-17 |
Pagarināts uzgalis Φ1,7mm/LT101-151 |
| 16.3 |
|
IJWV0673-19 |
PD0117-19 |
Pagarināts uzgalis Φ1,9mm/LT101-151 |
| 16.4 |
|
IJWV0677 |
PD0111 |
Pagarināts uzgalis 50A/LT101-151 |
| 17 |
|
IJWG0619 |
PE0103 |
Izkliedētājs LT151 |
| 18 |
|
IJWC0672 |
PR0116 |
Pagarināts elektrods Plasma LT101 |
| 19 |
|
IJWA0666 |
|
Plazmas degļa galva LT141 |
| 19a |
|
IJGU0697 |
EA0131 |
'O' gredzens Φ18,77x1,78 m minsilīcijs |
| 19b |
|
IJWG9018 |
|
Frontinsulator/LT141-151 |
| 20 |
|
IJHW0046 |
|
Plazmas rokturis rokasgrāmata/ASērija/Sarkans |
| 21 |
|
IJIK0733 |
|
Aizsardzības daļa/Plazma/Dzeltens |
| 22 |
|
IJIR0081 |
185.0031 |
Sprūda |
| 23 |
|
IJIK0805 |
|
Savienojums/liels/jauns tips |
| 24 |
|
|
|
Kabeļu montāža |
| 24.1 |
|
IJWO00316071-00 |
|
Kabeļa montāža/LT141-151/16MQ/6M centra adapteris |
| 24.2 |
|
IJWO00316077-00 |
|
Kabeļu montāža/LT141-151/16MQ/6MATT.1/8G |
| 24.3 |
|
IJWO10316071-00 |
|
Kabeļa montāža/LTM141-151/16MQ/6Mcentra adapteris |
| 24.4 |
|
IJWO10316077-00 |
|
Kabeļu montāža/LTM141-151/16MQ/6MATT.1/8G |
| 24.5 |
|
IJWO0600 |
|
Kabeļu komplekts LT141-1516M centrālais adapteris |
| 25 |
|
IJDH6017 |
|
Plazmas uzgriežņu atslēga |
| 26 |
|
IJWA0618 |
|
Plazmas degļa galva LTM141 |
| 26a |
|
IJHW0024 |
W0300144 |
Stikla šķiedras pozīcijas caurule/LTM |
| 27 |
|
|
|
Kabeļu montāža LTM |
| 27.1 |
|
IJAU5698 |
|
Savienojuma adapteris 1/8G-1/4G |
| 27.2 |
|
IJAU5697 |
|
Savienojuma adapteris 1/8G-3/8G |
| 27.3 |
|
IJAU5699 |
|
Savienojuma adapteris 1/8G-M14×1 |
| 27.4 |
|
IJAU5690 |
|
Savienojuma adapteris 1/8G-M16×1,5 |
| 28 IJAY0089 FY0023 Centrālā adaptera degļa puse plazmas 5 tapas |
| 29 IJTN0088 CV0022 Apļa griešanas uzgalis/LT100-151 |
LTM141 un CNC lāpas augstuma kontrole
CNC plazmas sistēma var izmantot automātisku degļa augstuma kontroli, lai uzturētu pareizo griešanas attālumu.
Iespējamās sistēmas ietver:
Loka-sprieguma THC
Pēc plazmas loka izveidošanas saderīgs THC var izmantot loka spriegumu, lai uzturētu ieprogrammēto pļaušanas augstumu.
Pareizais spriegums ir atkarīgs no:
Plazmas barošanas avots
Pašreizējais
Materiāls
Plāksnes biezums
Palīgmateriāli
Griešanas ātrums
HF un THC integrācija
Tā kā LTM141 izmanto HF aizdedzi, mašīnas izgatavotājam ir jāievēro plazmas barošanas avota ražotāja zemējuma un kabeļa maršrutēšanas prasības.
Nepublicējiet universālos THC vadu vai sprieguma iestatījumus bez pārbaudītiem sistēmas līmeņa datiem.
Pīrsinga augstums pret griešanas augstumu
Mehanizētā plazmas griešana parasti izmanto dažādus augstumus caurduršanai un nepārtrauktai griešanai.
Pīrsinga augstums
Izkausēts metāls tiek izspiests uz augšu, kamēr loks sākotnēji iekļūst plāksnē.
Pareizs caurduršanas augstums palīdz samazināt izkausētā metāla bojājumus priekšējās daļas palīgmateriāliem.
Pļaušanas augstums
Kad caurduršana ir pabeigta, deglis pārvietojas uz ieprogrammēto pļaušanas augstumu.
Nepareizs pļaušanas augstums var izraisīt:
Izmantojiet pārbaudītus parametrus no visas plazmas sistēmas.
Cik biezu var sagriezt LTM141?
Pats deglis nenosaka vienu universālu maksimālo griešanas biezumu.
Faktiskā griešanas jauda ir atkarīga no:
Profesionālajās plazmas specifikācijās ir jānošķir:
Ieteicamā griešanas jauda
Materiāla biezums, ko var produktīvi apstrādāt ar piemērotu ātrumu un malu kvalitāti.
Maksimālā griešanas jauda
Biezāks materiāls, ko joprojām var griezt ar samazinātu ātrumu.
Atlaišanas jauda
Maksimālais materiāla biezums, ko var atdalīt, parasti ar zemāku malas kvalitāti.
Tāpēc konkrēti LTM141 biezuma skaitļi ir jāpublicē tikai tad, ja tie ir apstiprināti ar INWELT visas sistēmas griešanas testu.
Izveidojiet INWELT LTM141 CNC griezuma diagrammu
Pirmās puses izciršanas diagramma būtu viens no spēcīgākajiem šīs lapas tehniskajiem un GEO līdzekļiem.
Ieteicamie lauki ietver:
| Parametru |
dati, kas jāpublicē |
| Materiāls |
Viegls tērauds / nerūsējošais tērauds / alumīnijs |
| Biezums |
Pārbaudīts biezums |
| Pašreizējais |
Faktiskā pārbaudītā strāva |
| Padoma kods |
INWELT daļas numurs |
| Uzgaļa diametrs |
mm |
| Gaisa spiediens |
bārs |
| Gaisa plūsma |
L/min |
| Ceļojuma ātrums |
mm/min |
| Pīrsa augstums |
mm |
| Pierce Delay |
sekundes |
| Pļaušanas augstums |
mm |
| Kerfa platums |
mm |
| Izgriezuma rezultāts |
Ieteicams / Maksimums / Atlaišana |
Izmantojiet izmērītos INWELT datus, nevis kopējiet konkurentu griešanas parametrus.
Ieteicamā gaisa padeve LTM141
Pašreizējā INWELT LTM141 specifikācijā tiek izmantots saspiests gaiss.
Ieteicamie darbības dati ietver:
Procesa gāze: saspiests gaiss
Gāzes spiediens: apm. 4,5–5,0 bāri
Gāzes plūsma: apm. 220 l/min
Ieteicamais pēcplūsmas: apm. 140 sekundes
Izmantojiet tīru un sausu saspiestu gaisu
Mitrums, kompresora eļļa un daļiņas var negatīvi ietekmēt:
Izmantojiet piemērotu filtrēšanu un mitruma atdalīšanu.
Pārbaudiet spiedienu gāzes plūsmas laikā
Statiskais spiediens var atšķirties no faktiskā darba spiediena.
Filtri, regulatori, veidgabali un garas šļūtenes var radīt spiediena zudumu.
Iestatiet gaisa padevi atbilstoši visas plazmas griešanas sistēmas darbības procedūrai.
Kādus materiālus var griezt LTM141?
Savienojot ar saderīgu plazmas sistēmu, LTM141 var apstrādāt elektriski vadošus materiālus, tostarp:
Maigs tērauds
Oglekļa tērauds
Nerūsējošais tērauds
Alumīnijs
Varš
Misiņš
Cinkots tērauds
Faktiskais griešanas ātrums, malu kvalitāte un praktiskais biezums ir atkarīgi no visas plazmas sistēmas.
Tipiski pielietojumi LTM141 CNC lukturim
LTM141 ir piemērots lielākas strāvas automātiskai plazmas griešanai, tostarp:
CNC plazmas griešanas galdi
Automatizēta profilu griešana
Konstrukciju tērauda ražošana
Smagās tehnikas ražošana
Celtniecības tehnika
Lauksaimniecības tehnika
Kravas automašīnu un piekabju izgatavošana
Dzelzceļa sastāvdaļas
Kuģu būve
Plākšņu apstrādes sistēmas
Rūpnieciskās ražošanas šūnas
Smago metālu izgatavošana
Galīgā degļa izvēle vienmēr jābalsta uz plazmas barošanas avotu un iekārtas saskarni, nevis tikai uz lietojumprogrammas nosaukumu.
LTM141 apkope CNC ražošanai
Konsekvents patērējamais stāvoklis ir būtisks automatizētā ražošanā, jo nolietota sastāvdaļa var ietekmēt katru atkārtoto daļu.
Pārbaudiet elektrodu
Pārraudzīt elektrodu pārmērīgu nodilumu.
Nomainiet to, pirms spēcīga erozija izraisa sliktu palaišanu vai sabojā sprauslu.
Pārbaudiet griešanas galu
Pārbaudiet:
Pārbaudiet difuzoru
Gāzes kanāliem jābūt tīriem.
Nomainiet saplaisājušas vai karstuma bojātas detaļas.
Pārbaudiet gaisa cauruli
Pārliecinieties, vai gaisa caurule ir pareizi uzstādīta un bez bojājumiem.
Pārbaudiet mašīnas degļa galvu
Pārbaudiet:
Pavedieni
Blīvēšanas virsmas
O-gredzena stāvoklis
Siltuma bojājumi
Gāzes noplūde
Pārbaudiet lāpas vadu
Pārliecinieties, vai CNC kustība:
Mūsu katalogs:
 INWELT PLAZMAS LĀPU KATALOGS.pdf
Biežākās LTM141 CNC griešanas problēmas
Sarežģīta HF loka palaišana
Pārbaudiet:
Elektrodu stāvoklis
Griešanas gals
HF ķēde
Gaisa spiediens
Darba savienojums
Lāpas savienotājs
Pārmērīgs slīpums
Pārbaudiet:
Lāpas perpendikularitāte
Pļaušanas augstums
Sprauslu nodilums
Griešanas ātrums
Smags sārnis
Pārbaudiet:
Griešanas ātrums
Griešanas strāva
Materiāla biezums
Gāzes plūsma
Pļaušanas augstums
Īss patēriņa laiks
Iespējamie cēloņi ir:
Piesārņots saspiests gaiss
Nepareiza sprausla/strāvas kombinācija
Nepareizs caurduršanas augstums
Pārmērīgs pīrsings
Nolietots elektrods
Nekonsekventi detaļu izmēri
Pārbaudīt:
Lāpas stiprinājums
Pļaušanas augstums
CNC pretreakcija
Kerfa kompensācija
Patērējamā stāvoklī
Griešanas ātrums
Ne visas izmēru problēmas izraisa plazmas deglis.
LTM141 Izejmateriāli izplatītāja un pēcpārdošanas piegādei
Profesionālā LTM141 pēcpārdošanas programma var ietvert:
Standarta griešanas padomi
Pagarināti griešanas padomi
Griešanas padomi
Standarta elektrodi
Pagarināti elektrodi
Standarta difuzori
Pagarināti difuzori
Gaisa caurules
Ārējās sprauslas
Kontaktu griešanas komponenti
Atdalāmas rokasgrāmatas
Mašīnu lāpu galviņas
O-gredzeni
Stikla šķiedras pozicionēšanas caurules
Mašīnu kabeļu komplekti
Savienotāju adapteri
Centrālie adapteri
Precīzu INWELT detaļu numuru publicēšana palīdz samazināt nomaiņas kļūdas un atvieglo atkārtotu iegādi izplatītājiem un CNC iekārtu ražotājiem.
OEM LTM141 CNC plazmas lodlampa ražotājs INWELT
INWELT piegādā plazmas griešanas degļus un rezerves sastāvdaļas profesionāliem B2B klientiem, tostarp:
CNC plazmas mašīnu ražotāji
Plazmas barošanas avotu ražotāji
CNC sistēmu integratori
Metināšanas un griešanas iekārtu zīmoli
Importētāji
Izplatītāji
Vairumtirgotāji
Rūpnieciskie piegādātāji
Pēcpārdošanas patēriņa preču uzņēmumi
OEM un ODM konfigurācijas var izstrādāt atbilstoši mērķa plazmas sistēmai un mašīnas saskarnei.
OEM un Private Label opcijas
Pielāgošana var ietvert:
Klientu zīmola veidošana
Produktu etiķetes
Mašīnas lāpas konfigurācija
6 m vai 12 m lāpu vadi
1/4G savienojums
3/8G savienojums
M14×1 savienojums
M16×1,5 savienojums
Centrālais adapteris
Kabeļu komplekti
Patēriņa komplekti
Privāta etiķete iepakojums
Tehniskā dokumentācija
Svītrkoda un kartona prasības
OEM projektiem norādiet plazmas barošanas avota specifikāciju, CNC kontrolleri, savienotāju prasības, montāžas izmērus un paredzamo iepirkuma daudzumu.
Kāpēc iegūt LTM141 lodlampas no INWELT?
Platforma LTM141 apvieno pilnīgas mašīnas lāpas konfigurācijas ar detalizētu izejmateriālu un savienojumu sistēmu.
Pašreizējā produktu saimē ietilpst:
Vairākas 6 m lāpas konfigurācijas
Vairākas 12 m lāpas konfigurācijas
Ø1,1 / Ø1,4 / Ø1,7 / Ø1,9 mm standarta uzgaļi
Pagarināti griešanas padomi
Standarta elektrods
Pagarināts elektrods
Izkliedētāji
Gaisa caurule
Ārējās sprauslas
Kontaktu griešanas piederumi
Griešanas piederumi
Īpaša mašīnas degļa galva
Stikla šķiedras pozicionēšanas caurule
Mašīnu kabeļu komplekti
Vairāki vītņu adapteri
5 kontaktu centrālais adapteris
Profesionāliem pircējiem degļa un rezerves komponentu iegāde no viena piegādātāja var vienkāršot iegādi, krājumus un pēcpārdošanas atbalstu.
Bieži uzdotie jautājumi par CNC plazmas lodlampu LTM141
Kāds ir INWELT LTM141 strāvas stiprums?
LTM141 nominālā jauda ir 140 A. Saskaņā ar pašreizējo INWELT tehnisko specifikāciju
Kāds ir LTM141 darba cikls?
Pašreizējā specifikācijā norādīti 60%.
Vai LTM141 ir rokas lodlampa vai mašīnas lodlampa?
LTM141 ir CNC/mehanizēts mašīnu deglis.
Saistītā LT141 ir manuālā rokas versija.
Vai LTM141 izmanto HF aizdedzi?
Jā.
LTM141 izmanto augstfrekvences loka palaišanu.
Kādu gāzi izmanto LTM141?
Pašreizējā konfigurācijā tiek izmantots saspiests gaiss.
Kāds gaisa spiediens ir nepieciešams LTM141?
Apmēram 4,5–5,0 bāri.
Kāda gaisa plūsma nepieciešama LTM141?
Pašreizējā INWELT specifikācijā norādīts aptuveni 220 l/min.
Kāds pēcplūsmas laiks ir ieteicams?
Aptuveni 140 sekundes saskaņā ar pašreizējo INWELT specifikāciju.
Kādi vadu garumi ir pieejami?
Pašreizējā produktu saimē ietilpst:
Kādas savienotāju iespējas ir pieejamas?
Pašreizējās konfigurācijas ietver:
1/4G
3/8G
M14 × 1
M16 × 1,5
Centrālais adapteris
Kādi griešanas uzgaļu izmēri ir pieejami?
Pašreizējā patērējamo preču saimē ietilpst:
Ø1,1 mm
Ø1,4 mm
Ø1,7 mm
Ø1,9 mm
Ir pieejami arī pagarinātie uzgaļi Ø1,4, Ø1,7 un Ø1,9 mm.
Kuru galu vajadzētu izmantot pie 140A?
Plašāka A141 tipa patērējamo materiālu saime parasti saista Ø1,9 mm ar augšējo strāvas diapazonu.
Pirms šīs attiecības publicēšanas kā autoritatīvu uzņēmumam INWELT ir jāapstiprina sava pārbaudītā strāvas stipruma un sprauslas kartēšana.
Kuru elektrodu izmanto LTM141?
Standarta elektrods ir:
IJWC0617/PR0101
Pagarinātais elektrods ir:
IJWC0672/PR0116
Kādu mašīnas degļa galvu izmanto LTM141?
Pašreizējā INWELT mašīnas galva ir:
IJWA0618
Kādu pozicionēšanas cauruli izmanto LTM141?
Pašreizējie produktu saimes saraksti:
IJHW0024 / W0300144 — stikla šķiedras pozicionēšanas caurule
Vai LTM141 var izmantot ar jebkuru 140A CNC plazmas griezēju?
Nē.
Jāatbilst arī HF palaišanas sistēmai, savienotājam, pilotloka ķēdei, vadības interfeisam un barošanas avota arhitektūrai.
Vai LTM141 atbalsta lāpas augstuma kontroli?
To var integrēt CNC sistēmās, izmantojot saderīgu THC aprīkojumu.
Precīza THC konfigurācija ir atkarīga no plazmas barošanas avota un CNC kontrollera.
Vai LTM141 var griezt nerūsējošo tēraudu?
Jā, izmantojot saderīgu plazmas barošanas avotu un piemērotus griešanas parametrus.
Vai LTM141 var griezt alumīniju?
Jā.
Alumīnijs ir elektriski vadošs, un to var griezt plazmā, izmantojot atbilstošu plazmas sistēmu.
Cik biezu var griezt LTM141?
Nav universāla biezuma, ko nosaka tikai lāpa.
Izmantojiet pārbaudītus ieteicamos, maksimālos un pārtraukšanas datus no visas plazmas griešanas sistēmas.
Vai LTM141 var izmantot griešanai?
Saistītajā palīgmateriālu saimē ietilpst griešanas komponenti.
Plazmas barošanas avotam un automatizētajam procesam ir jāatbalsta arī griešana.
Kāda ir atšķirība starp LTM141 un LT141?
LTM141 ir mašīnas/CNC konfigurācija.
LT141 ir manuāla/rokas konfigurācija.
Vai INWELT piedāvā OEM LTM141 mašīnu lāpas?
Jā.
OEM/ODM, privātās etiķetes, savienotāju, kabeļu un palīgmateriālu komplektu konfigurācijas ir pieejamas kvalificētiem CNC iekārtu ražotājiem, sistēmu integratoriem, izplatītājiem un importētājiem.
Pieprasiet cenu INWELT LTM141 CNC plazmas griešanas deglim
Lai ātrāk apstiprinātu saderību, nodrošiniet:
Plazmas barošanas avota ražotājs un modelis
Nominālā izejas strāva
Esošais lāpas modelis
HF palaišanas metode
CNC kontrolieris
Galvenās savienotāja fotogrāfijas
Pilot-loka savienojums
Nepieciešamais lāpas vada garums
Nepieciešamie montāžas izmēri
Griešanas vai griešanas prasība
Prasības patēriņam
Paredzamais iepirkuma daudzums
INWELT vai privāto preču zīmju zīmols
Pēc tam INWELT var apstiprināt atbilstošo LTM141 lodlampa, savienotāja, kabeļa un palīgmateriālu konfigurāciju jūsu CNC plazmas griešanas sistēmai.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių