80A HF Obor pemotong plasma CNC dengan Mula Pukul Belakang
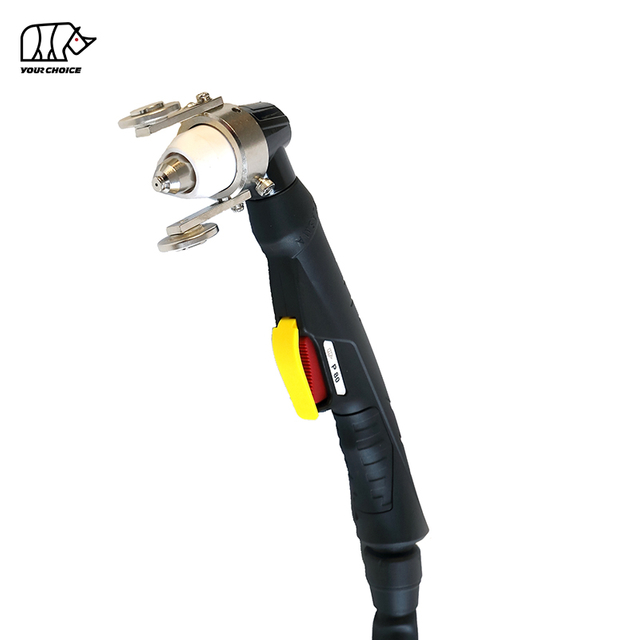
INWELT PM80 ialah INWELT PM80 dan obor pemotong plasma berjentera CNC direka bentuk untuk meja plasma automatik, sistem pemotongan profil dan peralatan pemotongan logam industri.
PM80 hendaklah diletakkan sebagai obor mesin 100A dengan kitaran tugas 60% menggunakan sistem permulaan arka pukulan belakang frekuensi tinggi.
Seni bina obor mesin termasuk:
Arus berkadar 100A
60% kitaran tugas
HF arka bermula
Sistem boleh guna yang mencolok belakang
Pembinaan yang disejukkan udara
lebih kurang Tekanan operasi 4.5–5.0 bar
Pilihan utama obor 5 m
CNC / operasi berjentera
Pelbagai pilihan sambungan belakang
Sistem boleh guna PM80 menyokong beberapa julat arus pemotongan daripada kira-kira 40A hingga 100A bersama-sama dengan komponen berkaitan gouging.
Nilai aliran gas dan pasca aliran hendaklah diterbitkan hanya selepas mengesahkan spesifikasi kejuruteraan INWELT akhir untuk konfigurasi PM80 ini.
INWELT PM80
| Spesifikasi Spesifikasi Teknikal |
INWELT PM80 |
| Jenis Produk |
CNC / Berjentera Obor pemotong plasma |
| Model |
PM80 |
| Jenama |
INWELT |
| Nilai Semasa |
100 A |
| Kitaran Tugas |
60% |
| Menyejukkan |
Udara |
| Kaedah Permulaan |
HF / Menyerang Belakang |
| Tekanan Gas |
lebih kurang 4.5–5.0 bar |
| Operasi |
CNC / Berjentera |
| Panjang Plumbum |
5 m |
| Memotong Bahan Habis |
lebih kurang 40–100A |
| Bahan Habis Gouging |
Tersedia |
| 1/4G Bersepadu |
Tersedia |
| 1/4G Dipisahkan |
Tersedia |
| Penyesuai pusat |
Tersedia |
| Kabel sepaksi |
Tersedia |
| OEM / ODM |
Tersedia |
| Label Peribadi |
Tersedia |
Sebelum membuat pesanan, sahkan sumber kuasa plasma, arus keluaran, seni bina permulaan, spesifikasi gas, penyambung belakang dan antara muka kawalan mesin.
Mengapa PM80 Merupakan Obor Mesin 100A CNC
PM80 harus dianggap sebagai produk obor mesin khusus dan bukannya sebagai obor plasma 100A generik.
Seni bina boleh guna obor mesin semasa mencapai julat pemotongan utamanya pada kira-kira 70–100A , menggunakan hujung pemotongan Ø1.3 mm yang menarik ke belakang.
Ini menjadikan 100A identiti produk yang paling konsisten dari segi teknikal untuk platform PM80 .
Geometri Obor Mesin Khusus
Tidak seperti obor plasma pegang tangan, PM80 menggunakan struktur obor berorientasikan mesin lurus yang direka untuk pemasangan tetap.
Obor CNC khusus membantu mengekalkan:
Serenjang obor
Kedudukan tebuk yang boleh diulang
Ketinggian pemotongan terkawal
Geometri kerf yang stabil
Dimensi bahagian boleh berulang
Operasi Terkawal Mesin
PM80 dikawal melalui sumber kuasa plasma dan sistem CNC dan bukannya dengan pencetus manual.
Kitaran biasa CNC boleh termasuk:
Kedudukan obor
Penderiaan ketinggian awal
Permulaan plasma
Menindik
Gerakan memotong
Pelarasan ketinggian obor
Hentian arka
PM80 HF Permulaan Arka Menyerang Belakang
PM80 menggunakan sistem pukulan belakang HF.
Ini bermakna obor tidak bergantung pada litar penyalaan frekuensi tinggi konvensional.
Pergerakan dalaman antara elektrod dan hujung pemotong membentuk sebahagian daripada jujukan permulaan arka pandu.
Atas sebab ini, komponen berikut harus dianggap sebagai sistem yang dipadankan:
Kepala obor
Elektrod
Penyebar
Petua pemotongan
Komponen pengekalan
Bekalan gas
Obor HF dan HF tidak boleh ditukar ganti semata-mata kerana penarafan semasa atau penyambung kelihatan serupa.
Mengapa HF Bermula Adalah Relevan untuk CNC Pemotongan Plasma
Sistem pemotongan CNC mengandungi komponen elektronik seperti:
Obor HF mengelakkan nadi pencucuhan frekuensi tinggi konvensional yang digunakan oleh sistem plasma HF .
Walau bagaimanapun, HF bermula sahaja tidak menjamin keserasian.
Sumber kuasa plasma mesti masih sepadan:
PM80 Lengkapkan CNC Konfigurasi Obor
Keluarga obor mesin PM80 semasa termasuk beberapa konfigurasi obor lengkap.
Sambungan Bersepadu 1/4G
Tersedia dengan:
Sambungan Terpisah 1/4G
Tersedia dengan:
Penyesuai pusat
Tersedia dengan:
6 m plumbum
12 m plumbum
Kawalan 2 wayar
Penyesuai pusat dengan Kabel Sepaksi
Tersedia dengan:
6 m plumbum sepaksi
12 m plumbum sepaksi
Sebelum menerbitkan jadual SKU obor lengkap yang tepat, sahkan pemformatan kod terhadap ERP/BOM INWELT semasa kerana halaman web sekarang memisahkan beberapa kod merentas sel jadual.
PM80 Petua Memotong mengikut Julat Semasa
Platform boleh guna PM80 menggunakan diameter hujung yang berbeza untuk julat arus pemotongan yang berbeza.
40–50A Petua Memotong
INWELT Kod: IJWV1681-10
Rujukan: 51311.10
Spesifikasi:
Ø1.0 mm / 40–50A / Pukulan Belakang
50–60A Petua Memotong
INWELT Kod: IJWV1681-11
Rujukan: 51311.11
Spesifikasi:
Ø1.1 mm / 50–60A / Pukulan Belakang
60–70A Petua Memotong
INWELT Kod: IJWV1681-12
Rujukan: 51311.12
Spesifikasi:
Ø1.2 mm / 60–70A / Pukulan Belakang
70–80A Petua Memotong
INWELT Kod: IJWV1681-13
Rujukan: 51311.13
Spesifikasi:
Ø1.3 mm / 70–80A / Pukulan Belakang
Konfigurasi Ø1.3 mm ini ialah hujung pemotongan keluaran penuh yang paling penting untuk halaman produk 80A PM80 .
Mengapa Pemadanan Semasa-ke-Nozel Penting
PM80 tidak boleh menggunakan satu saiz muncung untuk setiap arus pemotongan.
Pemilihan petua yang betul membantu mengekalkan:
Tingkah laku arka yang stabil
Aliran gas yang betul
Lebar kerf yang sesuai
Kehidupan boleh guna yang lebih baik
Potongan yang lebih konsisten
Menggunakan muncung arus rendah pada amperage yang berlebihan boleh mempercepatkan haus muncung dan mengurangkan kestabilan pemotongan.
Bagi pengedar dan syarikat perkhidmatan, hubungan semasa-ke-muncung harus diterbitkan dengan jelas dan bukannya dikuburkan dalam jadual alat ganti.
PM80 Petua Mencungkil
Keluarga boleh guna PM80 semasa termasuk:
INWELT Kod: IJWV1686-16
Rujukan: 51311G.16
Penerangan:
Ø1.6 mm / 80A Petua Mencungkil / Mencungkil Belakang
Mencungkil plasma mengeluarkan logam tanpa memotong plat sepenuhnya.
Permohonan yang berpotensi termasuk:
Penyingkiran kimpalan
Pembuangan kecacatan
Mencungkil belakang
Persediaan bersama
Kerja pembaikan
Gouging hanya boleh digunakan apabila sumber kuasa plasma dan sistem pemotongan automatik menyokong proses yang diperlukan.
PM80 Elektrod Pukulan Belakang
Elektrod PM80 semasa ialah:
INWELT Kod: IJWC1670
Rujukan: 52558
Penerangan:
Elektrod Plasma Menarik Belakang
Elektrod membentuk bahagian penting kedua-dua permulaan arka dan pemotongan plasma.
Periksa elektrod dengan kerap dan gantikannya sebelum kehausan berlebihan menyumbang kepada:
Arka yang sukar dimulakan
Arka juruterbang yang tidak stabil
Haus muncung dipercepatkan
Pemotongan tidak konsisten
Jangan mengisar atau mengubah suai secara mekanikal elektrod yang haus teruk.
PM80 Peresap gas
Penyebar semasa ialah:
INWELT Kod: IJWG1676
Rujukan: 60027
Peresap mengawal pengedaran gas proses di sekeliling elektrod dan muncung.
Aliran gas yang betul menyumbang kepada:
Kestabilan arka
Penyejukan boleh guna
Bentuk jet plasma
Konsistensi pemotongan
Gantikan penyebar jika ia menjadi:
retak
Terbakar
Cacat
Tercemar teruk
PM80 Mengekalkan dan Komponen Muncung Luar
Sistem front-end standard pada masa ini termasuk:
INWELT Kod: IJWT1678-05
Rujukan: 60510
Penerangan:
Muncung Luar Gentian Kaca Kelabu / Komponen Penahan
Konfigurasi muncung luar mencungkil berasingan juga tersedia:
INWELT Kod: IJWT1683-05
Rujukan: 60511
Gunakan komponen yang betul untuk pemotongan standard atau mencungkil.
Jangan campurkan komponen bahagian hadapan gouging dan pemotongan biasa tanpa mengesahkan timbunan boleh habis yang lengkap.
PM80 Mesin Kepala obor
Kepala obor mesin semasa ialah:
INWELT Kod: IJWA0632
Penerangan:
PM80 / PT Mesin Jenis M80 Kepala obor
Kepala obor khusus mesin ini hendaklah menjadi salah satu komponen utama yang ditunjukkan pada halaman produk.
Komponen kepala obor yang berkaitan termasuk:
IJGU0710 / 51620.60 – O-Ring
dan
IJAO0784 / 09800.42 – Tiub Udara / Penyejuk
Komponen ini harus kekal jelas dikaitkan dengan pemasangan obor mesin.
PM80 Badan Mesin dan Sokongan Kabel
Pemasangan obor mesin semasa juga termasuk:
INWELT Kod: IJIK0121
Penerangan:
Pemegang Mesin Plasma / Kit Badan
Pilihan sokongan kabel termasuk komponen sokongan spring untuk:
Kabel sepaksi
Konfigurasi kabel EPDM
Bahagian ini hendaklah diterangkan sebagai komponen badan mesin dan sokongan kabel , bukan sebagai pemegang pengendali ergonomik.
PM80 Pemasangan kabel Pilihan
Platform obor mesin PM80 termasuk beberapa susunan kabel.
Contoh semasa termasuk:
Kabel Bersepadu 6 m 1/4G
IJWO11210074-22
Kabel Bersepadu 12 m 1/4G
IJWO11210134-22
Kabel Berpisah 6 m 1/4G
IJWO11210072-22
Kabel Berpisah 12 m 1/4G
IJWO11210132-22
6 m Kabel Penyesuai Pusat
IJWO11210071-22
12 m Kabel Penyesuai Pusat
IJWO11210131-22
6 m Kabel Sepaksi Penyesuai Pusat
IJWO1121117C-22
12 m Kabel Sepaksi Penyesuai Pusat
IJWO1121123C-22
Maklumat kabel ini sangat berharga untuk CNC pengeluar mesin, projek pengubahsuaian dan pengedar selepas pasaran.
PM80 5-Pin Penyesuai pusat
Keluarga produk semasa termasuk:
INWELT Kod: IJAY0089
Penerangan:
5-Pin Torch-Side Penyesuai pusat
Penyambung pusat boleh memudahkan pemasangan pada sistem plasma yang serasi.
Walau bagaimanapun, muat penyambung fizikal sahaja tidak mengesahkan keserasian.
Sentiasa sahkan:
Fungsi pin
Litar permulaan plasma
Susunan pilot-arka
Antara muka gas/semasa
Pendawaian kawalan mesin
Cara Semak PM80 CNC Keserasian Pemotong Plasma
Jangan pilih PM80 hanya kerana mesin dilabel CUT80 atau 80A.
Beberapa faktor teknikal mesti sepadan.
Sahkan Seni Bina Bermula
Punca kuasa mesti menyokong obor penyerang belakang HF yang serasi.
Sahkan Nilai Semasa
PM80 diletakkan sebagai obor mesin 80A.
Sahkan Penyambung Belakang
Konfigurasi yang tersedia termasuk:
Sahkan Antara Muka Kawalan
Semak yang diperlukan:
Isyarat mula
Litar pandu-arka
Kawalan pendawaian
Antara muka CNC
Sediakan Maklumat Mesin Sebelum Memesan
Untuk projek gantian, sediakan:
Ini lebih dipercayai daripada menyenaraikan banyak jenama mesin sebagai serasi secara universal.
Butiran Alat Ganti:
| Obor Lengkap |
|
Kod |
|
Ruj. |
Penerangan |
|
| A |
IJWU13 |
062-00 |
|
Mesin plasma |
obor iptm80/6m/ 1/4g /bersepadu/2 wayar/menyerang belakang |
| A |
IJWU14 |
062-00 |
|
Mesin plasma |
obor iptm80/12m/ 1/4g /bersepadu/2 wayar/memukul belakang |
| B |
IJWU13 |
063-00 |
|
Mesin plasma |
obor iptm80/6m/ 1/4g /pemisahan/2 wayar/memukul belakang |
| B |
IJWU14 |
063-00 |
|
Mesin plasma |
obor iptm80/12m/ 1/4g /pemisahan/2 wayar/memukul belakang |
| C |
IJWU13 |
064-00 |
|
Mesin plasma |
obor iptm80/6m/penyesuai tengah/2 wayar/punggung mencolok |
| C |
IJWU14 |
064-00 |
|
Mesin plasma |
obor iptm80/12m/penyesuai tengah/2 wayar/menyerang belakang |
| D |
IJWU13 |
065-00 |
|
Mesin plasma |
obor iptm80/6m/penyesuai pusat/kabel sepaksi/menyerang belakang |
| D |
IJWU14 |
065-00 |
|
Mesin plasma |
obor iptm80/12m/penyesuai pusat/kabel sepaksi/menyerang belakang |
|
|
|
|
|
|
| Dengan ' ●' ialah konfigurasi standard) |
| kedudukan |
Kod |
Ruj. |
Penerangan |
| 1 |
IJTN1075 |
60508 |
Tudung perisai/ipt80/mencungkil |
| 2 ● |
IJWT1678-05 |
60510 |
Muncung luar ipt80/gentian kaca kelabu |
| 3 |
IJWT1683-05 |
60511 |
Muncung luar ipt80/gouging |
| 4 |
Petua |
| 4.1 |
IJWV1681-10 |
51311.10 |
Petua φ1.0mm 40-50a/ipt80/belakang |
| 4.2 |
IJWV1681-11 |
51311.11 |
Petua φ1.1mm 50-60a/ipt80/punggung menarik |
| 4.3 |
IJWV1681-12 |
51311.12 |
Petua φ1.2mm 60-70a/ipt80/belakang |
| 4.4 ● |
IJWV1681-13 |
51311.13 |
Petua φ1.3mm 70-80a/ipt80/belakang |
| 5 |
IJWV1686-16 |
51311G.16 |
Petua φ1.6mm/80a/ipt80/mencungkil/mencolok belakang |
| 6 ● |
IJWG1676 |
60027 |
Penyebar ipt80 |
| 7 ● |
IJWC1670 |
52558 |
Plasma elektrod ipt80 |
| 8 |
IJWA0632 |
|
Kepala obor iptm80/ipxm82 |
| 8a |
IJGU0710 |
51620.60 |
'O'cincin φ18x15mm ipt80 sil merah |
| 8b |
IJAO0784 |
09800.42 |
Tiub udara/ipt80 |
| 9 |
IJIK0121 |
|
Kit pemegang mesin plasma |
| 10 |
Sokongan musim bunga |
| 10.1 |
IJIK0800 |
Sokongan spring/pg21/plasma/kabel sepaksi |
| 10.2 |
IJIK0800-02 |
Sokongan spring/pg21/plasma/epdm |
| 11 |
Pemasangan kabel |
| 11.1 |
IJWO11210074-22 |
Pemasangan kabel/iptm80/6m/ 1/4g /2 wayar/bersepadu |
| 11.2 |
IJWO11210134-22 |
Pemasangan kabel/iptm80/12m/ 1/4g /2 wayar/bersepadu |
| 11.3 |
IJWO11210072-22 |
Pemasangan kabel/iptm80/6m/ 1/4g /2 wayar/pemisahan |
| 11.4 |
IJWO11210132-22 |
Pemasangan kabel/iptm80/12m/ 1/4g /2 wayar/pemisahan |
| 11.5 |
IJWO11210071-22 |
Pemasangan kabel/iptm80/6m/2 wayar/penyesuai tengah |
| 11.6 |
IJWO11210131-22 |
Pemasangan kabel/iptm80/12m/2 wayar/penyesuai tengah |
| 11.7 |
IJWO1121117C-22 |
Pemasangan kabel/iptm80/6m/penyesuai pusat/kabel sepaksi |
| 11.8 |
IJWO1121123C-22 |
Pemasangan kabel/iptm80/12m/penyesuai pusat/kabel sepaksi |
| 12 |
IJDH6017 |
Spanar untuk plasma |
| 13 |
IJAY0089 |
Plasma tepi suluh penyesuai tengah 5 pin |
Katalog kami:
 INWELT KATALOG OBOR PLASMA.pdf
Tambah PM80 Lukisan Dimensi Obor Mesin
Dimensi obor mesin amat penting untuk penyepaduan CNC .
INWELT harus menerbitkan lukisan dimensi asal yang menunjukkan:
Diameter badan obor
Panjang obor keseluruhan
Zon pengapit yang boleh digunakan
Jarak muncung ke pengapit
Keluar kabel
Kelegaan pemasangan minimum
Jangan salin dimensi daripada pembekal M80 PT lain.
Ukur obor pengeluaran INWELT PM80 sebenar dan terbitkan data pihak pertama.
Ini adalah salah satu tambahan teknikal terkuat yang boleh anda buat untuk pembeli SEO, GEO dan B2B.
PM80 dan CNC Kawalan Ketinggian Obor
Jadual plasma CNC mungkin menggunakan kawalan ketinggian obor automatik.
Sistem yang mungkin termasuk:
THC voltan arka
Penderiaan kepala terapung
Penderiaan ketinggian awal mekanikal
Sistem kawalan ketinggian lain yang serasi
Arka-Voltan THC
Selepas arka pemotongan ditubuhkan, sistem THC boleh menggunakan voltan arka sebagai sebahagian daripada mengekalkan ketinggian obor yang diprogramkan.
Nilai yang betul bergantung pada:
Sumber kuasa plasma
bahan
Ketebalan plat
semasa
Diameter hujung
Kelajuan pemotongan
Jangan terbitkan satu voltan THC universal untuk PM80 .
Ketinggian Menusuk lwn Ketinggian Memotong
Pemotongan plasma berjentera biasanya menggunakan ketinggian yang berbeza semasa menindik dan pemotongan berterusan.
Tinggi Menusuk
Logam cair dikeluarkan ke atas manakala arka plasma menembusi plat.
Ketinggian tusukan yang betul boleh mengurangkan kerosakan logam cair pada muncung dan komponen penahan.
Ketinggian Memotong
Selepas tusukan selesai, obor bergerak ke ketinggian pemotongan yang diprogramkan.
Ketinggian pemotongan yang salah boleh menyumbang kepada:
Gunakan parameter yang diuji daripada sumber kuasa plasma lengkap dan sistem obor PM80 .
Seberapa Tebal Obor Plasma PM80 CNC Boleh Dipotong?
Halaman web semasa menyatakan kapasiti pemotongan sehingga 35 mm.
Ini tidak seharusnya dibentangkan sebagai jaminan obor sejagat sahaja.
Kapasiti pemotongan bergantung kepada:
Spesifikasi plasma profesional harus membezakan antara:
Kapasiti Pemotongan yang Disyorkan
Ketebalan yang boleh dipotong secara produktif dengan kualiti tepi yang sesuai.
Kapasiti Pemotongan Maksimum
Bahan lebih tebal yang masih boleh dipotong pada kelajuan yang dikurangkan.
Kapasiti Pemberhentian
Ketebalan bahan maksimum yang boleh diasingkan, umumnya dengan kualiti tepi yang lebih rendah.
Terbitkan angka ketebalan PM80 tertentu hanya apabila disokong oleh ujian pemotongan sistem lengkap INWELT .
Bina INWELT PM80 CNC Potong Carta
Carta potong pihak pertama yang disahkan akan mengukuhkan halaman ini dengan ketara untuk pembeli profesional dan enjin carian.
Medan yang disyorkan termasuk: Data
| Parameter |
untuk Diterbitkan |
| bahan |
Keluli Lembut / Keluli Tahan Karat / Aluminium |
| Ketebalan |
Ketebalan yang diuji |
| semasa |
40A / 50A / 60A / 70A / 80A |
| Kod Petua |
INWELT nombor bahagian |
| Diameter Petua |
Ø1.0 / Ø1.1 / Ø1.2 / Ø1.3 mm |
| Tekanan Gas |
bar |
| Aliran Gas |
L/min |
| Kelajuan Perjalanan |
mm/min |
| Ketinggian Pierce |
mm |
| Pierce Delay |
detik |
| Ketinggian Memotong |
mm |
| Lebar Kerf |
mm |
| Hasilnya |
Disyorkan / Maksimum / Pemisahan |
Gunakan data pemotongan INWELT yang diukur dan bukannya nilai pesaing.
Gas Proses Disyorkan untuk PM80
Seni bina PM80 harus menggunakan spesifikasi gas proses yang diluluskan untuk sumber kuasa plasma yang serasi.
Sebelum penerbitan akhir, INWELT hendaklah mengesahkan dan menerbitkan:
Proses gas
Tekanan operasi
Aliran gas
Masa selepas aliran
Spesifikasi 100A/ HF /220 L/min halaman semasa yang sedia ada tidak seharusnya dikekalkan jika produk akhir disahkan sebagai konfigurasi 80A HF mencolok belakang PM80 .
Gunakan Gas Proses Bersih dan Kering
Udara termampat yang tercemar boleh menjejaskan:
Gunakan penapisan dan pengasingan lembapan yang sesuai.
Apakah Bahan yang Boleh Dipotong oleh PM80 ?
Apabila disambungkan kepada sumber kuasa plasma yang serasi, PM80 boleh memotong bahan konduktif elektrik termasuk:
Keluli lembut
Keluli karbon
Keluli tahan karat
aluminium
Tembaga
Tembaga
Keluli bergalvani
Prestasi pemotongan sebenar bergantung pada sistem plasma yang lengkap.
Aplikasi Biasa untuk Obor PM80 CNC
PM80 direka untuk aplikasi pemotongan plasma automatik termasuk:
CNC meja pemotong plasma
Pemotongan profil automatik
Fabrikasi kepingan-logam
Fabrikasi struktur
Komponen jentera
Bahagian peralatan pertanian
Komponen peralatan pembinaan
Perabot logam
Pembuatan tanda tangan
Sel pengeluaran industri
Konfigurasi obor akhir hendaklah sentiasa dipilih mengikut sumber kuasa plasma dan antara muka CNC .
PM80 Penyelenggaraan untuk CNC Pengeluaran
Keadaan boleh guna yang konsisten adalah penting kerana komponen haus boleh menjejaskan setiap bahagian berulang yang dihasilkan oleh sistem CNC .
Periksa Elektrod
Gantikan elektrod sebelum haus yang berlebihan menyebabkan arka mula tidak boleh dipercayai atau merosakkan muncung.
Periksa Petua Memotong
Semak untuk:
Periksa Peresap
Pastikan saluran gas bersih.
Gantikan komponen yang retak atau rosak.
Periksa Komponen Penahan
Semak untuk:
retak
Kerosakan terbakar
Kerosakan benang
herotan
Periksa O-Rings
Gantikan pengedap yang rosak jika berlaku kebocoran gas.
Periksa Ketua Obor
Pastikan CNC gerakan tidak:
Biasa PM80 CNC Masalah Pemotongan
Memulakan Arka Sukar
Semak:
Serong Berlebihan
Semak:
Serenjang obor
Ketinggian pemotongan
Pakai muncung
Kelajuan perjalanan
Habuk berat
Semak:
Kelajuan pemotongan
semasa
Ketebalan bahan
Aliran gas
Ketinggian obor
Hayat Boleh Habis Pendek
Penyebab yang mungkin termasuk:
Dimensi Bahagian Tidak Konsisten
Periksa:
Pemasangan obor
Ketinggian pemotongan
CNC tindak balas
Pampasan Kerf
Kelajuan pemotongan
Keadaan boleh guna
Tidak semua masalah dimensi disebabkan oleh obor.
PM80 Bahan Habis untuk Pembekal Pengedar dan Selepas Pasaran
Program selepas pasaran profesional PM80 boleh termasuk:
Menerbitkan nombor bahagian yang tepat dan julat semasa membantu pengedar mengurangkan ralat penggantian dan menambah baik pembelian berulang.
OEM PM80 CNC Pembuatan Obor Plasma oleh INWELT
INWELT membekalkan obor plasma mesin dan komponen gantian kepada pelanggan B2B profesional termasuk:
CNC pengeluar mesin plasma
Pengeluar sumber kuasa plasma
CNC penyepadu sistem
Jenama peralatan mengimpal dan memotong
Pengimport
Pengedar
Pemborong
Pembekal industri
Syarikat guna habis pasaran
Konfigurasi OEM dan ODM boleh dibangunkan mengikut sumber kuasa plasma sasaran dan antara muka mesin.
OEM dan Pilihan Label Peribadi
Penyesuaian mungkin termasuk:
Penjenamaan pelanggan
Label produk
Konfigurasi mesin-obor
5 m petunjuk
Sambungan bersepadu 1/4G
Sambungan berasingan 1/4G
Penyesuai pusat
Kabel sepaksi
Konfigurasi sokongan kabel
Kit boleh guna
Pembungkusan label peribadi
Dokumentasi teknikal
Keperluan kod bar dan kadbod
Untuk projek OEM , sediakan spesifikasi sumber kuasa plasma, susunan penyambung, pengawal CNC dan anggaran kuantiti pembelian.
Mengapa Sumber PM80 Obor Mesin daripada INWELT ?
Platform PM80 menggabungkan konfigurasi obor CNC lengkap dengan sistem boleh guna gantian khusus semasa.
Keluarga produk semasa termasuk:
5m obor mesin lengkap
Sambungan 1/4G bersepadu dan berasingan
Konfigurasi penyesuai pusat
Konfigurasi kabel sepaksi
Petua pemotongan 40–100A
Petua mencungkil 100A
Elektrod pukulan belakang
Penyebar gas
Kepala obor mesin
Pemasangan kabel berbilang
Penyesuai pusat 5-pin
Bagi pengeluar, pengedar dan pengimport peralatan, mendapatkan komponen obor dan pasaran selepas yang lengkap daripada satu pembekal boleh memudahkan pembelian dan sokongan perkhidmatan.
Soalan Lazim Mengenai PM80 CNC Obor Plasma
Apakah amperage INWELT PM80 ?
PM80 hendaklah diletakkan sebagai obor pemotong plasma 100A CNC / berjentera.
Apakah kitaran tugas PM80 ?
Platform produk semasa menggunakan kitaran tugas 60%..
Adakah PM80 menggunakan pencucuhan HF ?
ya. Seni bina boleh guna dan obor mesin PM80 adalah konsisten dengan sistem pukulan belakang HF.
Adakah PM80 obor tangan atau obor mesin?
PM80 ialah CNC / obor mesin berjentera.
Apakah saiz hujung pemotong yang tersedia?
Keluarga pemotongan semasa termasuk:
Ø1.0 mm / 40–50A
Ø1.1 mm / 50–60A
Ø1.2 mm / 60–70A
Ø1.3 mm / 70–80A
Petua yang manakah digunakan pada 100A?
Petua standard keluaran tinggi semasa ialah:
IJWV1681-13 / 51311.13 – Ø1.3 mm / 70–80A / Pukulan Belakang
Elektrod manakah yang digunakan oleh PM80 ?
Elektrod arus ialah:
IJWC1670 / 52558
Penyebar manakah yang digunakan oleh PM80 ?
Penyebar semasa ialah:
IJWG1676 / 60027
Apakah kepala obor mesin yang digunakan oleh PM80 ?
Ketua mesin semasa ialah:
IJWA0632
Apakah panjang plumbum yang tersedia?
Keluarga obor mesin semasa termasuk:
Apakah pilihan penyambung yang tersedia?
Konfigurasi yang tersedia termasuk:
Bolehkah PM80 digunakan dengan mana-mana pemotong plasma 100A?
Tidak.
Seni bina permulaan, sistem pandu-arka, penyambung, pendawaian kawalan dan keperluan gas juga mesti sepadan.
Adakah PM80 menyokong kawalan ketinggian obor?
Ia boleh disepadukan ke dalam sistem CNC menggunakan peralatan kawalan ketinggian obor yang serasi.
Konfigurasi THC yang tepat bergantung pada sumber kuasa plasma dan pengawal CNC .
Bolehkah PM80 memotong keluli tahan karat?
Ya, apabila digunakan dengan sistem pemotongan plasma yang serasi dan parameter operasi yang sesuai.
Bolehkah PM80 memotong aluminium?
ya.
Aluminium adalah konduktif elektrik dan boleh dipotong plasma dengan sistem plasma yang sesuai.
Berapa tebalkah PM80 boleh dipotong?
Tiada ketebalan pemotongan universal yang ditentukan oleh obor sahaja.
Gunakan data yang disyorkan, maksimum dan pemisahan yang disahkan daripada sistem pemotongan plasma yang lengkap.
Bolehkah PM80 digunakan untuk mencungkil?
Keluarga boleh guna semasa termasuk hujung gouging 80A dan komponen bahagian hadapan yang berkaitan.
Sumber kuasa plasma dan proses mesin juga mesti menyokong gouging.
Adakah INWELT menawarkan obor OEM PM80 CNC ?
ya.
OEM/ODM , konfigurasi label peribadi, kabel, penyambung dan kit boleh guna tersedia untuk pengeluar peralatan, penyepadu sistem, pengedar dan pengimport yang berkelayakan.
Minta Sebut Harga untuk INWELT PM80 Obor pemotong plasma CNC
Untuk pengesahan keserasian yang lebih pantas, berikan:
Pengeluar dan model sumber kuasa plasma
Arus keluaran berkadar
Model obor sedia ada
Jenis sistem permulaan
CNC pengawal
Gambar penyambung utama
Gambar antara muka kawalan
Panjang plumbum yang diperlukan
Arus pemotongan yang diperlukan
Keperluan memotong atau mencungkil
Keperluan boleh guna
Anggaran kuantiti pembelian
INWELT atau penjenamaan label peribadi
INWELT kemudiannya boleh mengesahkan PM80 obor mesin, kabel, penyambung dan konfigurasi boleh guna untuk CNC sistem pemotongan plasma anda.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių