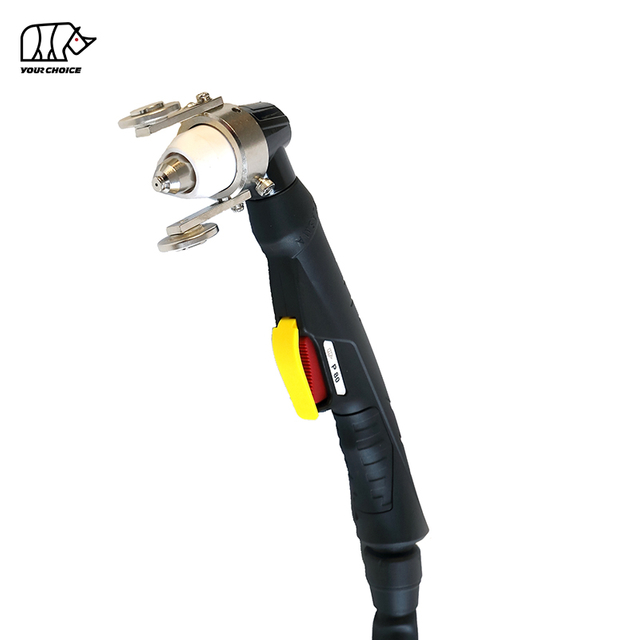
80A HF CNC-plasmaskärbrännare med Back-Striking Start
INWELT PM80 är en luftkyld CNC och mekaniserad plasmaskärbrännare designad för automatiserade plasmabord, profilskärningssystem och industriell metallskärningsutrustning.
PM80 ska placeras som en 100A maskinbrännare med 60 % arbetscykel med hjälp av ett högfrekvent backslagande bågstartsystem.
Dess maskinfacklaarkitektur inkluderar:
100A märkström
60 % arbetscykel
HF båge startar
Bakåtslående förbrukningsmaterial
Luftkyld konstruktion
Ca. 4,5–5,0 bar arbetstryck
5 m ficklampa-tillval
CNC / mekaniserad drift
Flera bakre anslutningsalternativ
Förbrukningssystemet PM80 stöder flera skärströmintervall från cirka 40A till 100A tillsammans med mejslingsrelaterade komponenter.
Gasflödes- och efterflödesvärden bör endast publiceras efter att den slutliga tekniska specifikationen för INWELT har bekräftats för denna PM80 konfiguration.
INWELT PM80 Tekniska specifikationer
| Specifikation |
INWELT PM80 |
| Produkttyp |
CNC / Mekaniserad Plasmaskärbrännare |
| Modell |
PM80 |
| Stämpla |
INWELT |
| Märkström |
100 A |
| Arbetscykel |
60 % |
| Kyl |
Luft |
| Startmetod |
HF / Back-Striking |
| Gastryck |
Ca. 4,5–5,0 bar |
| Drift |
CNC / Mekaniserad |
| Ledningslängd |
5 m |
| Skärning av förbrukningsvaror |
Ca. 40–100A |
| Mejslande förbrukningsvaror |
Tillgänglig |
| 1/4G integrerad |
Tillgänglig |
| 1/4G Separerad |
Tillgänglig |
| Centraladapter |
Tillgänglig |
| Koaxialkabel |
Tillgänglig |
| OEM / ODM |
Tillgänglig |
| Private Label |
Tillgänglig |
Innan du beställer, bekräfta plasmaströmkällan, utström, startarkitektur, gasspecifikation, bakre kontakt och maskinstyrningsgränssnitt.
Varför PM80 är en 100A CNC maskinlampa
PM80 bör behandlas som en dedikerad maskin-facklaprodukt snarare än som en generisk 100A plasmabrännare.
Den nuvarande maskinbrännarens förbrukningsbara arkitektur når sitt primära skärområde vid cirka 70–100A , med hjälp av en Ø1,3 mm bakåtslående skärspets.
Detta gör 100A till den tekniskt mest konsekventa produktidentiteten för PM80 plattformen.
Dedikerad maskinfacklageometri
Till skillnad från en handhållen plasmabrännare använder PM80 en rak maskinorienterad ficklampsstruktur designad för fast montering.
En dedikerad CNC ficklampa hjälper till att underhålla:
Maskinstyrd drift
PM80 styrs av plasmaströmkällan och CNC systemet snarare än av en manuell trigger.
En typisk CNC -cykel kan inkludera:
Facklans positionering
Initial höjdavkänning
Plasmastart
Genomträngande
Skärande rörelse
Facklans höjdjustering
Bågstopp
PM80 HF Back-Striking Arc Starting
PM80 använder ett HF bakåtslående system.
Detta innebär att brännaren inte är beroende av en konventionell högfrekvent tändkrets.
Intern rörelse mellan elektroden och skärspetsen utgör en del av pilotbågens startsekvens.
Av denna anledning bör följande komponenter behandlas som ett matchat system:
Fackelhuvud
Elektrod
Diffusor
Skärspets
Hållande komponent
Gasförsörjning
HF och HF ficklampor bör inte bytas ut enbart för att den aktuella klassificeringen eller kontakten ser likadan ut.
Varför HF start är relevant för CNC plasmaskärning
Ett CNC skärsystem innehåller elektroniska komponenter som:
En HF -brännare undviker den konventionella högfrekventa tändningspulsen som används av HF plasmasystem.
Men att HF börjar ensam garanterar inte kompatibilitet.
Plasmaströmkällan måste fortfarande matcha:
Ryggslående arkitektur
Pilot-båge krets
Bakre kontakt
Start/styrledningar
Gasbehov
PM80 Slutför CNC Torch-konfigurationer
Den nuvarande PM80 familjen med maskinbrännare inkluderar flera kompletta ficklampskonfigurationer.
1/4G integrerad anslutning
Finns med:
6 m bly
12 m ledning
2-trådskontroll
Ryggslående startsystem
1/4G Separerad anslutning
Finns med:
Centraladapter
Finns med:
6 m bly
12 m ledning
2-trådskontroll
Centraladapter med koaxialkabel
Finns med:
6 m koaxialledning
12 m koaxialledning
Innan du publicerar den exakta komplett-torch SKU-tabellen, verifiera kodformateringen mot nuvarande INWELT ERP/BOM eftersom den aktuella webbsidan separerar flera koder mellan tabellceller.
PM80 Skärtips efter aktuellt område
Förbrukningsplattformen PM80 använder olika spetsdiametrar för olika skärströmsområden.
40–50A skärspets
INWELT Kod: IJWV1681-10
Referens: 51311.10
Specifikation:
Ø1,0 mm / 40–50A / Back-Striking
50–60A skärspets
INWELT Kod: IJWV1681-11
Referens: 51311.11
Specifikation:
Ø1,1 mm / 50–60A / Back-Striking
60–70A skärspets
INWELT Kod: IJWV1681-12
Referens: 51311.12
Specifikation:
Ø1,2 mm / 60–70A / Back-Striking
70–80A skärspets
INWELT Kod: IJWV1681-13
Referens: 51311.13
Specifikation:
Ø1,3 mm / 70–80A / Back-Striking
Denna Ø1,3 mm-konfiguration är den viktigaste skärspetsen med full effekt för en 80A PM80 produktsida.
Varför matchning av ström-till-munstycke är viktigt
PM80 bör inte använda en munstycksstorlek för varje skärström.
Korrekt val av spets hjälper till att upprätthålla:
Stabilt bågbeteende
Rätt gasflöde
Lämplig skärbredd
Bättre förbrukningsliv
Mer konsekvent skärning
Användning av ett munstycke med lägre strömstyrka med för hög strömstyrka kan påskynda slitaget på munstyckena och minska skärstabiliteten.
För distributörer och tjänsteföretag bör förhållandet mellan ström och munstycke publiceras på ett framträdande sätt snarare än att begravas i en reservdelstabell.
PM80 Skötseltips
Den nuvarande PM80 förbrukningsfamiljen inkluderar:
INWELT Kod: IJWV1686-16
Referens: 51311G.16
Beskrivning:
Ø1,6 mm / 80A Mejsningsspets / Back-Striking
Plasmamejsling tar bort metall utan att helt skära igenom plattan.
Potentiella tillämpningar inkluderar:
Svetsborttagning
Borttagning av defekter
Ryggning
Gemensam förberedelse
Reparationsarbete
Mejsling bör endast användas när plasmaströmkällan och det automatiska skärsystemet stödjer den nödvändiga processen.
PM80 Bakåtslående elektrod
Den nuvarande PM80 elektroden är:
INWELT Kod: IJWC1670
Referens: 52558
Beskrivning:
Bakåtslående plasmaelektrode
Elektroden utgör en viktig del av både ljusbågsstart och plasmaskärning.
Inspektera elektroden regelbundet och byt ut den innan överdrivet slitage bidrar till:
Slipa eller modifiera inte en kraftigt sliten elektrod.
PM80 Gasdiffusor
Den nuvarande diffusorn är:
INWELT Kod: IJWG1676
Referens: 60027
Diffusorn styr processgasfördelningen runt elektroden och munstycket.
Rätt gasflöde bidrar till:
Bågstabilitet
Förbrukningskylning
Plasma-jet form
Skärkonsistens
Byt ut diffusorn om det blir:
Knäckt
Bränt
Deformerad
Kraftigt förorenad
PM80 Hållande och yttre munstyckskomponenter
Standard front-end-systemet inkluderar för närvarande:
INWELT Kod: IJWT1678-05
Referens: 60510
Beskrivning:
Grå glasfiber yttre munstycke / hållarkomponent
En separat mejsling utanför munstyckeskonfiguration är också tillgänglig:
INWELT Kod: IJWT1683-05
Referens: 60511
Använd rätt komponent för standardskärning eller mejsling.
Blanda inte mejsling och normala skärande frontkomponenter utan att kontrollera hela förbrukningsmaterialstapeln.
PM80 Maskin Brännarhuvud
Det nuvarande brännarhuvudet är:
INWELT Kod: IJWA0632
Beskrivning:
PM80 / PT M80-maskin Brännarhuvud
Detta maskinspecifika brännarhuvud bör vara en av de primära komponenterna som visas på produktsidan.
De relaterade brännarhuvudkomponenterna inkluderar:
IJGU0710 / 51620.60 – O-Ring
och
IJAO0784 / 09800.42 – Luft-/kylrör
Dessa komponenter ska förbli tydligt associerade med maskin-brännaren.
PM80 Maskinhus och kabelstöd
Den nuvarande maskinbrännaren innehåller också:
INWELT Kod: IJIK0121
Beskrivning:
Plasmamaskinhandtag / Body Kit
Kabelstödsalternativ inkluderar fjäderstödskomponenter för:
Dessa delar ska beskrivas som maskinkropps- och kabelstödskomponenter , inte som ergonomiska förarhandtag.
PM80 Kabelsats Alternativ
Maskinbrännarens PM80 -plattform inkluderar flera kabelarrangemang.
Aktuella exempel inkluderar:
6 m 1/4G integrerad kabel
IJWO11210074-22
12 m 1/4G integrerad kabel
IJWO11210134-22
6 m 1/4G separerad kabel
IJWO11210072-22
12 m 1/4G separerad kabel
IJWO11210132-22
6 m central-adapterkabel
IJWO11210071-22
12 m central-adapterkabel
IJWO11210131-22
6 m central-adapter koaxialkabel
IJWO1121117C-22
12 m central-adapter koaxialkabel
IJWO1121123C-22
Denna kabelinformation är mycket värdefull för CNC maskintillverkare, eftermonteringsprojekt och eftermarknadsdistributörer.
PM80 5-stift Centraladapter
Den nuvarande produktfamiljen inkluderar:
INWELT Kod: IJAY0089
Beskrivning:
5-stifts ficklampa Centraladapter
En central kontakt kan förenkla installationen på kompatibla plasmasystem.
Den fysiska anslutningspassningen ensam bekräftar dock inte kompatibiliteten.
Verifiera alltid:
Hur man kontrollerar PM80 CNC plasmaskärarkompatibilitet
Välj inte PM80 bara för att en maskin är märkt CUT80 eller 80A.
Flera tekniska faktorer måste matcha.
Bekräfta startarkitekturen
Strömkällan måste stödja en kompatibel HF bakåtslående ficklampa.
Bekräfta märkströmmen
PM80 är placerad som en 80A maskinfackla.
Bekräfta den bakre kontakten
Tillgängliga konfigurationer inkluderar:
Bekräfta kontrollgränssnittet
Kontrollera det nödvändiga:
Startsignal
Pilot-båge krets
Styrkablar
CNC gränssnitt
Ange maskininformation innan du beställer
För ersättningsprojekt, tillhandahåll:
Tillverkare av plasmaströmkällor
Maskinmodell
Märkutgångsström
Befintlig ficklampa modell
Foton på huvudkontakten
Kontroll-kontakt fotografier
CNC kontrollerinformation
Detta är mer tillförlitligt än att lista många maskinmärken som universellt kompatibla.
Reservdelsdetaljer:
| Komplett Torch |
|
Koda |
|
Ref. |
Beskrivning |
|
| A |
IJWU13 |
062-00 |
|
Plasmamaskin |
ficklampa iptm80/6m/ 1/4g /integrerad/2 trådar/baksida |
| A |
IJWU14 |
062-00 |
|
Plasmamaskin |
ficklampa iptm80/12m/ 1/4g /integrerad/2 trådar/baksida |
| B |
IJWU13 |
063-00 |
|
Plasmamaskin |
ficklampa iptm80/6m/ 1/4g /separation/2 ledningar/bakåtslående |
| B |
IJWU14 |
063-00 |
|
Plasmamaskin |
ficklampa iptm80/12m/ 1/4g /separation/2 ledningar/baksida |
| C |
IJWU13 |
064-00 |
|
Plasmamaskin |
ficklampa iptm80/6m/central adapter/2 trådar/baksida |
| C |
IJWU14 |
064-00 |
|
Plasmamaskin |
ficklampa iptm80/12m/central adapter/2 trådar/baksida |
| D |
IJWU13 |
065-00 |
|
Plasmamaskin |
ficklampa iptm80/6m/centraladapter/koaxialkabel/baksida |
| D |
IJWU14 |
065-00 |
|
Plasmamaskin |
ficklampa iptm80/12m/centraladapter/koaxialkabel/baksida |
|
|
|
|
|
|
| Med ' ●' är standardkonfigurationen) |
| Placera |
Koda |
Ref. |
Beskrivning |
| 1 |
IJTN1075 |
60508 |
Shield cap/ipt80/gouging |
| 2 ● |
IJWT1678-05 |
60510 |
Yttermunstycke ipt80/grå glasfiber |
| 3 |
IJWT1683-05 |
60511 |
Yttermunstycke ipt80/gjutning |
| 4 |
Dricks |
| 4.1 |
IJWV1681-10 |
51311.10 |
Spets φ1.0mm 40-50a/ipt80/back slående |
| 4.2 |
IJWV1681-11 |
51311.11 |
Spets φ1,1 mm 50-60a/ipt80/back slående |
| 4.3 |
IJWV1681-12 |
51311.12 |
Spets φ1,2 mm 60-70a/ipt80/back slående |
| 4.4 ● |
IJWV1681-13 |
51311.13 |
Spets φ1,3 mm 70-80a/ipt80/back slående |
| 5 |
IJWV1686-16 |
51311G.16 |
Spets φ1,6 mm/80a/ipt80/gouging/back-stötande |
| 6 ● |
IJWG1676 |
60027 |
Diffusor ipt80 |
| 7 ● |
IJWC1670 |
52558 |
Elektrod plasma ipt80 |
| 8 |
IJWA0632 |
|
Fackelhuvud iptm80/ipxm82 |
| 8a |
IJGU0710 |
51620.60 |
'O'ring φ18x15mm ipt80 röd sil |
| 8b |
IJAO0784 |
09800.42 |
Luftslang/ipt80 |
| 9 |
IJIK0121 |
|
Plasmamaskinhandtagssats |
| 10 |
Fjäderstöd |
| 10.1 |
IJIK0800 |
Fjäderstöd/pg21/plasma/koaxialkabel |
| 10.2 |
IJIK0800-02 |
Fjäderstöd/pg21/plasma/epdm |
| 11 |
Kabelmontage |
| 11.1 |
IJWO11210074-22 |
Kabelmontage/iptm80/6m/ 1/4g /2 trådar/integrerad |
| 11.2 |
IJWO11210134-22 |
Kabelmontage/iptm80/12m/ 1/4g /2 trådar/integrerad |
| 11.3 |
IJWO11210072-22 |
Kabelmontage/iptm80/6m/ 1/4g /2 trådar/separering |
| 11.4 |
IJWO11210132-22 |
Kabelmontage/iptm80/12m/ 1/4g /2 trådar/separering |
| 11.5 |
IJWO11210071-22 |
Kabelmontage/iptm80/6m/2 trådar/centeradapter |
| 11.6 |
IJWO11210131-22 |
Kabelmontage/iptm80/12m/2 trådar/centeradapter |
| 11.7 |
IJWO1121117C-22 |
Kabelmontage/iptm80/6m/centraladapter/koaxialkabel |
| 11.8 |
IJWO1121123C-22 |
Kabelmontage/iptm80/12m/centraladapter/koaxialkabel |
| 12 |
IJDH6017 |
Nyckel för plasma |
| 13 |
IJAY0089 |
Central adapter plasma vid ficklampa 5 stift |
Vår katalog:
 INWELT PLASMA FACKLASKATALOG.pdf
Lägg till en PM80 dimensionsritning för maskinbrännare
Maskinbrännarens dimensioner är särskilt viktiga för integrationen CNC .
INWELT bör publicera en originaldimensionsritning som visar:
Kopiera inte mått från en annan PT M80-leverantör.
Mät den faktiska produktionsfacklan för INWELT PM80 och publicera förstapartsdata.
Detta är ett av de starkaste tekniska tilläggen du kan göra för SEO-, GEO- och B2B-köpare.
PM80 och CNC Facklans höjdkontroll
Ett CNC plasmabord kan använda automatisk brännares höjdkontroll.
Möjliga system inkluderar:
Bågspänning THC
Avkänning av flytande huvud
Mekanisk initial höjdavkänning
Andra kompatibla höjdkontrollsystem
Bågspänning THC
Efter att skärbågen har etablerats kan THC-systemet använda ljusbågsspänning som en del av att bibehålla den programmerade brännarhöjden.
Rätt värde beror på:
Plasma strömkälla
Material
Plåttjocklek
Nuvarande
Spets diameter
Skärhastighet
Publicera inte en universell THC-spänning för PM80 .
Piercinghöjd vs. klipphöjd
Mekaniserad plasmaskärning använder normalt olika höjder under håltagning och kontinuerlig skärning.
Piercing höjd
Smält metall stöts ut uppåt medan plasmabågen penetrerar plattan.
Korrekt hålhöjd kan minska skador på smält metall på munstycket och hållarkomponenterna.
Klipphöjd
När hålet är klart, flyttas brännaren till den programmerade skärhöjden.
Felaktig klipphöjd kan bidra till:
Använd testade parametrar från hela plasmaströmkällan och PM80 brännarsystemet.
Hur tjock kan PM80 CNC plasmabrännare skära?
Den aktuella webbsidan anger skärkapaciteter på upp till 35 mm.
Detta bör inte presenteras som en universell garanti för enbart ficklampa.
Skärkapaciteten beror på:
Plasma strömkälla
Ingångseffekt
Material
Skärström
Skärspets diameter
Gastryck
Gasflöde
Reshastighet
Pierce höjd
Klipphöjd
Förbrukningsbart skick
Krävd kantkvalitet
Professionella plasmaspecifikationer bör skilja mellan:
Rekommenderad skärkapacitet
Tjocklek som kan kapas produktivt med lämplig eggkvalitet.
Maximal skärkapacitet
Tjockare material som fortfarande kan skäras med reducerad hastighet.
Avgångskapacitet
Den maximala materialtjockleken som kan separeras, vanligtvis med lägre kantkvalitet.
Publicera specifika PM80 tjocklekssiffror endast när de stöds av ett INWELT komplett systemskärningstest.
Bygg ett INWELT PM80 CNC klippdiagram
Ett verifierat snittdiagram från första part skulle avsevärt stärka denna sida för professionella köpare och sökmotorer.
Rekommenderade fält inkluderar:
| Parameterdata |
att publicera |
| Material |
Milt stål / rostfritt stål / aluminium |
| Tjocklek |
Testad tjocklek |
| Nuvarande |
40A / 50A / 60A / 70A / 80A |
| Tipskod |
INWELT artikelnummer |
| Tips Diameter |
Ø1.0 / Ø1.1 / Ø1.2 / Ø1.3 mm |
| Gastryck |
bar |
| Gasflöde |
L/min |
| Reshastighet |
mm/min |
| Pierce höjd |
mm |
| Pierce Delay |
sekunder |
| Klipphöjd |
mm |
| Kerf Bredd |
mm |
| Resultat |
Rekommenderas / Maximum / Avgångsvederlag |
Använd uppmätta INWELT skärdata snarare än konkurrentvärden.
Rekommenderad processgas för PM80
PM80 -arkitekturen bör använda processgasspecifikationen som är godkänd för den kompatibla plasmaströmkällan.
Innan den slutliga publiceringen ska INWELT bekräfta och publicera:
Processgas
Driftstryck
Gasflöde
Efterflödestid
Den aktuella sidans befintliga 100A/ HF /220 L/min-specifikation bör inte behållas om slutprodukten bekräftas som 80A HF bakåtsträvande PM80 -konfiguration.
Använd ren och torr processgas
Förorenad tryckluft kan negativt påverka:
Använd lämplig filtrering och fuktavskiljning.
Vilka material kan PM80 skära?
När den är ansluten till en kompatibel plasmaströmkälla kan PM80 skära av elektriskt ledande material inklusive:
Milt stål
Kolstål
Rostfritt stål
Aluminium
Koppar
Mässing
Galvaniserat stål
Faktisk skärprestanda beror på det kompletta plasmasystemet.
Typiska applikationer för PM80 CNC ficklampa
PM80 är designad för automatiserade plasmaskärningsapplikationer inklusive:
CNC plasmaskärbord
Automatisk profilskärning
Plåttillverkning
Strukturell tillverkning
Maskinkomponenter
Jordbruksutrustning delar
Komponenter för anläggningsutrustning
Metallmöbler
Skylttillverkning
Industriella produktionsceller
Den slutliga brännarkonfigurationen ska alltid väljas i enlighet med plasmaströmkällan och CNC -gränssnittet.
PM80 Underhåll för CNC produktion
Konsekvent förbrukningsmaterial är viktigt eftersom en sliten komponent kan påverka varje upprepad del som produceras av ett CNC system.
Inspektera elektroden
Byt ut elektroden innan överdrivet slitage orsakar opålitlig ljusbågestart eller skadar munstycket.
Inspektera skärspetsen
Kontrollera efter:
Inspektera diffusorn
Håll gaskanalerna rena.
Byt ut spruckna eller skadade komponenter.
Inspektera hållarkomponenten
Kontrollera efter:
Sprickor
Brännskada
Trådskador
Distorsion
Inspektera O-ringarna
Byt ut skadade tätningar om gasläckage uppstår.
Inspektera ficklampans ledning
Se till att CNC -rörelsen inte:
Vanliga PM80 CNC skärningsproblem
Svår bågstart
Kontrollera:
Överdriven avfasning
Kontrollera:
Facklans vinkelräthet
Klipphöjd
Munstycksslitage
Reshastighet
Tungt slagg
Kontrollera:
Skärhastighet
Nuvarande
Materialtjocklek
Gasflöde
Facklans höjd
Kort förbrukningsliv
Möjliga orsaker inkluderar:
Inkonsekventa deldimensioner
Inspektera:
Ficklampa montering
Klipphöjd
CNC motreaktion
Kerf-ersättning
Skärhastighet
Förbrukningsbart skick
Inte alla dimensionella problem orsakas av facklan.
PM80 Förbrukningsmaterial för distributör och eftermarknadsförsörjning
Ett professionellt PM80 eftermarknadsprogram kan inkludera:
40–50A skärspetsar
50–60A skärspetsar
60–70A skärspetsar
70–80A skärspetsar
80A mejslingstips
Bakåtslagande elektroder
Gasdiffusorer
Hållande komponenter
Slitande sköldar
Maskinbrännare
O-ringar
Luftrör
Kabelmontage
Centrala adaptrar
Publicering av exakta artikelnummer och aktuella serier hjälper distributörer att minska ersättningsfel och förbättra upprepade inköp.
OEM PM80 CNC Plasmafacklatillverkning av INWELT
INWELT levererar maskinplasmabrännare och reservdelar till professionella B2B-kunder inklusive:
CNC tillverkare av plasmamaskiner
Tillverkare av plasmakraftkällor
CNC systemintegratörer
Märken för svets- och skärutrustning
Importörer
Distributörer
Grossister
Industriella leverantörer
Eftermarknadsförbrukningsföretag
Konfigurationerna OEM och ODM kan utvecklas enligt målplasmaströmkällan och maskingränssnittet.
OEM och privata etikettalternativ
Anpassning kan inkludera:
Kundens varumärke
Produktetiketter
Maskin-fackla konfiguration
5 m leder
1/4G integrerad anslutning
1/4G separerad anslutning
Central adapter
Koaxialkabel
Kabelstödskonfiguration
Förbrukningssatser
Privatmärkt förpackning
Teknisk dokumentation
Krav på streckkod och kartong
För OEM -projekt, tillhandahåll plasmaströmkällans specifikation, anslutningsarrangemang, CNC kontroller och uppskattad inköpskvantitet.
Varför hämta PM80 Machine Torches från INWELT ?
PM80 -plattformen kombinerar kompletta CNC brännarkonfigurationer med ett strömspecifikt ersättningssystem för förbrukningsmaterial.
Den nuvarande produktfamiljen inkluderar:
5m kompletta maskinbrännare
Integrerade och separerade 1/4G-anslutningar
Centraladapterkonfigurationer
Koaxialkabelkonfigurationer
40–100A skärspetsar
100A mejslingsspets
Bakåtslagande elektrod
Gasdiffusor
Maskinbrännare
Flera kablar
5-stifts centraladapter
För utrustningstillverkare, distributörer och importörer kan inköp och servicestöd förenklas att köpa hela brännaren och eftermarknadskomponenterna från en leverantör.
Vanliga frågor om PM80 CNC plasmalampa
Vilken strömstyrka är INWELT PM80 ?
PM80 ska placeras som en 100A CNC / mekaniserad plasmaskärbrännare.
Vad är arbetscykeln för PM80 ?
Den nuvarande produktplattformen använder en arbetscykel på 60 %.
Använder PM80 HF tändning?
Ja. PM80 förbrukningsmaterial och maskinbrännares arkitektur överensstämmer med ett HF bakåtslående system.
Är PM80 en handfackla eller maskinfackla?
PM80 är en CNC / mekaniserad maskinbrännare.
Vilka skärspetsstorlekar finns tillgängliga?
Den nuvarande skärfamiljen inkluderar:
Ø1,0 mm / 40–50A
Ø1,1 mm / 50–60A
Ø1,2 mm / 60–70A
Ø1,3 mm / 70–80A
Vilken spets används vid 100A?
Det nuvarande standardtipset med hög uteffekt är:
IJWV1681-13 / 51311.13 – Ø1,3 mm / 70–80A / Back-Striking
Vilken elektrod använder PM80 ?
Den aktuella elektroden är:
IJWC1670 / 52558
Vilken diffusor använder PM80 ?
Den nuvarande diffusorn är:
IJWG1676 / 60027
Vilket brännarhuvud använder PM80 ?
Det nuvarande maskinhuvudet är:
IJWA0632
Vilka ledningslängder finns tillgängliga?
Den nuvarande familjen med maskinbrännare inkluderar:
Vilka anslutningsalternativ finns tillgängliga?
Tillgängliga konfigurationer inkluderar:
Kan PM80 användas med vilken 100A plasmaskärare som helst?
Inga.
Kraven på startarkitekturen, pilotljusbågesystemet, kontakten, styrledningar och gas måste också matcha.
Har PM80 stöd för kontroll av ficklampans höjd?
Den kan integreras i CNC system med hjälp av kompatibel utrustning för kontroll av brännarens höjd.
Den exakta THC-konfigurationen beror på plasmaströmkällan och CNC -kontrollern.
Kan PM80 skära rostfritt stål?
Ja, när den används med ett kompatibelt plasmaskärningssystem och lämpliga driftsparametrar.
Kan PM80 skära aluminium?
Ja.
Aluminium är elektriskt ledande och kan plasmaskäras med ett lämpligt plasmasystem.
Hur tjock kan PM80 skära?
Det finns ingen universell skärtjocklek som bestäms enbart av brännaren.
Använd verifierade rekommenderade, maximala och avbrytande data från hela plasmaskärningssystemet.
Kan PM80 användas för mejsling?
Den nuvarande förbrukningsfamiljen inkluderar en 80A mejslingsspets och relaterade front-end-komponenter.
Plasmaströmkällan och maskinprocessen måste också stödja mejsling.
Erbjuder INWELT { OEM PM80 CNC facklor?
Ja.
Konfigurationer för OEM/ODM , privata märken, kabel, kontakt och förbrukningsmaterialsats är tillgängliga för kvalificerade utrustningstillverkare, systemintegratörer, distributörer och importörer.
Begär en offert för INWELT PM80 CNC-plasmaskärbrännare
För snabbare kompatibilitetsbekräftelse, tillhandahåll:
Plasma strömkälla tillverkare och modell
Märkutgångsström
Befintlig ficklampa modell
Typ av startsystem
CNC styrenhet
Foton på huvudkontakten
Kontroll-gränssnitt fotografier
Erforderlig ledningslängd
Erforderlig skärström
Krav på kapning eller mejsling
Förbrukningskrav
Beräknad inköpskvantitet
INWELT eller eget varumärke
INWELT kan sedan bekräfta lämplig PM80 maskinbrännare, kabel, kontakt och förbrukningsmaterialkonfiguration för ditt CNC plasmaskärningssystem.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių