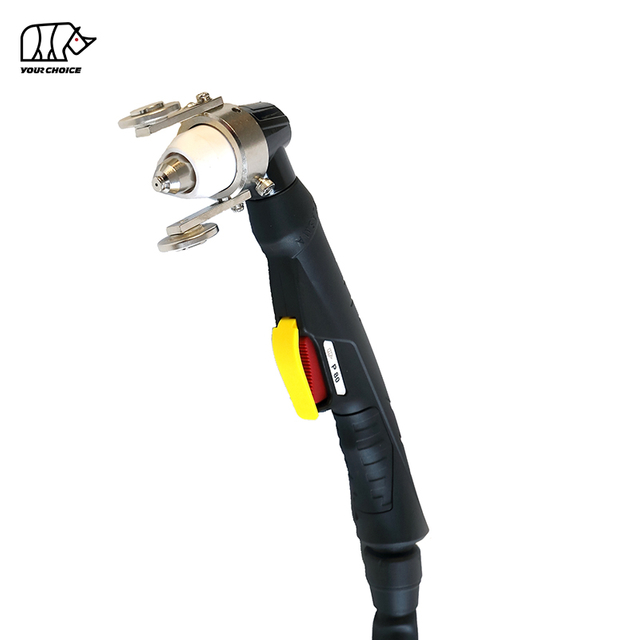
80A HF CNC-plasmaskærebrænder med Back-Striking Start
INWELT PM80 er en luftkølet CNC og mekaniseret plasmaskærebrænder designet til automatiserede plasmaborde, profilskæresystemer og industrielt metalskæringsudstyr.
PM80 skal placeres som en 100A maskinbrænder med en 60 % driftscyklus ved hjælp af et højfrekvent tilbageslagende buestartsystem.
Dens maskin-fakkel-arkitektur inkluderer:
100A mærkestrøm
60 % driftscyklus
HF bue starter
Tilbageslående forbrugssystem
Luftkølet konstruktion
Ca. 4,5–5,0 bar driftstryk
5 m brænder-bly muligheder
CNC / mekaniseret drift
Flere bagtilslutningsmuligheder
PM80 forbrugssystemet understøtter adskillige skærestrømområder fra ca. 40A til 100A sammen med udstøbningsrelaterede komponenter.
Gasflow- og post-flow-værdier bør kun offentliggøres efter bekræftelse af den endelige INWELT tekniske specifikation for denne PM80 konfiguration.
INWELT PM80 Tekniske specifikationer
| Specifikation |
INWELT PM80 |
| Produkttype |
CNC / Mekaniseret Plasmaskærebrænder |
| Model |
PM80 |
| Mærke |
INWELT |
| Nominel strøm |
100 A |
| Duty Cycle |
60 % |
| Køling |
Luft |
| Startmetode |
HF / Rygslående |
| Gastryk |
Ca. 4,5-5,0 bar |
| Operation |
CNC / Mekaniseret |
| Ledningslængde |
5 m |
| Skæring af forbrugsvarer |
Ca. 40-100A |
| Udskæring af forbrugsvarer |
Tilgængelig |
| 1/4G integreret |
Tilgængelig |
| 1/4G adskilt |
Tilgængelig |
| Centraladapter |
Tilgængelig |
| Koaksial kabel |
Tilgængelig |
| OEM / ODM |
Tilgængelig |
| Private Label |
Tilgængelig |
Før du bestiller, skal du bekræfte plasmastrømkilden, udgangsstrøm, startarkitektur, gasspecifikation, bageste stik og maskinkontrolgrænseflade.
Hvorfor PM80 er en 100A CNC maskinlygte
PM80 bør behandles som et dedikeret maskinbrænderprodukt snarere end som en generisk 100A plasmabrænder.
Den nuværende maskinbrænder-forbrugsarkitektur når sit primære skæreområde ved ca. 70-100A ved hjælp af en Ø1,3 mm bagudslående skærespids.
Dette gør 100A til den mest teknisk konsistente produktidentitet for PM80 platformen.
Dedikeret maskinbrændergeometri
I modsætning til en håndholdt plasmabrænder bruger PM80 en lige maskinorienteret brænderstruktur designet til fast montering.
En dedikeret CNC lommelygte hjælper med at vedligeholde:
Maskinstyret drift
PM80 styres gennem plasmastrømkilden og CNC -systemet i stedet for af en manuel trigger.
En typisk CNC -cyklus kan omfatte:
Fakkelpositionering
Indledende højdeføling
Plasma start
Piercing
Skærende bevægelse
Brænderhøjdejustering
Bue stop
PM80 HF Tilbageslående buestart
PM80 bruger et HF tilbageslagssystem.
Dette betyder, at brænderen ikke er afhængig af et konventionelt højfrekvent tændingskredsløb.
Intern bevægelse mellem elektroden og skærespidsen er en del af pilot-bue-startsekvensen.
Af denne grund skal følgende komponenter behandles som et matchet system:
Fakkelhoved
Elektrode
Diffuser
Skærespids
Fastholdelseskomponent
Gasforsyning
HF og HF brændere bør ikke udskiftes, udelukkende fordi den aktuelle klassificering eller stik ligner hinanden.
Hvorfor HF start er relevant for CNC plasmaskæring
Et CNC skæresystem indeholder elektroniske komponenter såsom:
En HF -brænder undgår den konventionelle højfrekvente tændingsimpuls, der bruges af HF plasmasystemer.
Men, at HF starter alene garanterer ikke kompatibilitet.
Plasmastrømkilden skal stadig matche:
Rygslående arkitektur
Pilot-bue kredsløb
Bageste stik
Start/kontrol ledninger
Gaskrav
PM80 Gennemfør CNC fakkelkonfigurationer
Den nuværende PM80 maskinbrænderfamilie omfatter flere komplette brænderkonfigurationer.
1/4G integreret forbindelse
Fås med:
6 m ledning
12 m føring
2-leder styring
Rygslående startsystem
1/4G separat forbindelse
Fås med:
Centraladapter
Fås med:
6 m ledning
12 m føring
2-leder styring
Centraladapter med koaksialkabel
Fås med:
6 m koaksial ledning
12 m koaksial ledning
Før du udgiver den nøjagtige SKU-tabel med komplet torch, skal du kontrollere kodeformateringen mod den aktuelle INWELT ERP/BOM, fordi den nuværende webside adskiller flere koder på tværs af tabelceller.
PM80 Skærespidser efter aktuelt område
Forbrugsplatformen PM80 bruger forskellige spidsdiametre til forskellige skærestrømområder.
40–50A skærespids
INWELT Kode: IJWV1681-10
Reference: 51311.10
Specifikation:
Ø1,0 mm / 40–50A / Rygslående
50–60A skærespids
INWELT Kode: IJWV1681-11
Reference: 51311.11
Specifikation:
Ø1,1 mm / 50–60A / Rygslående
60–70A skærespids
INWELT Kode: IJWV1681-12
Reference: 51311.12
Specifikation:
Ø1,2 mm / 60–70A / Rygslående
70–80A skærespids
INWELT Kode: IJWV1681-13
Reference: 51311.13
Specifikation:
Ø1,3 mm / 70–80A / Rygslående
Denne Ø1,3 mm konfiguration er den vigtigste skærespids med fuld output til en 80A PM80 produktside.
Hvorfor strøm-til-dyse-matching betyder noget
PM80 bør ikke bruge én dysestørrelse for hver skærestrøm.
Korrekt spidsvalg hjælper med at opretholde:
Brug af en dyse med lavere strømstyrke ved for høj strømstyrke kan fremskynde dyseslid og reducere skærestabiliteten.
For distributører og servicevirksomheder bør forholdet mellem strøm og dyse offentliggøres fremtrædende i stedet for at blive begravet i en reservedelstabel.
PM80 Udskæringstip
Den nuværende PM80 forbrugsstoffamilie inkluderer:
INWELT Kode: IJWV1686-16
Reference: 51311G.16
Beskrivelse:
Ø1,6 mm / 80A Fugespids / Rygslående
Plasmaudskæring fjerner metal uden at skære helt igennem pladen.
Potentielle applikationer omfatter:
Svejse fjernelse
Fjernelse af fejl
Rygstød
Fælles forberedelse
Reparationsarbejde
Fugning bør kun anvendes, når plasmastrømkilden og det automatiske skæresystem understøtter den påkrævede proces.
PM80 Rygstødende elektrode
Den aktuelle PM80 elektrode er:
INWELT Kode: IJWC1670
Reference: 52558
Beskrivelse:
Rygslående plasmaelektrode
Elektroden udgør en vigtig del af både lysbuestart og plasmaskæring.
Efterse elektroden regelmæssigt og udskift den, før overdreven slitage bidrager til:
Svær buestart
Ustabil pilotbue
Accelereret dyseslitage
Inkonsekvent skæring
Undlad at slibe eller mekanisk modificere en stærkt slidt elektrode.
PM80 Gasdiffusor
Den nuværende diffuser er:
~!phoenix_var331_0!~
~!phoenix_var331_1!~
Revnet
Brændt
Deform
Stærkt forurenet
Standard front-end-systemet inkluderer i øjeblikket:
INWELT Kode: IJWT1678-05
Reference: 60510
Beskrivelse:
Grå glasfiber udvendig dyse / holdekomponent
Der fås også en separat udstøbning af udvendig dysekonfiguration:
~!phoenix_var349_0!~
~!phoenix_var349_1!~
Brug den korrekte komponent til standardskæring eller fugning.
Bland ikke mejsling og normal skærende front-end komponenter uden at bekræfte den komplette forbrugsmateriale stak.
PM80 Maskine Brænderhoved
Det nuværende maskinbrænderhoved er:
INWELT Kode: IJWA0632
Beskrivelse:
Dette maskinspecifikke brænderhoved skal være en af de primære komponenter vist på produktsiden.
og
Disse komponenter skal forblive tydeligt forbundet med maskin-brænderenheden.
Den nuværende maskin-brænder-samling inkluderer også:
INWELT Kode: IJIK0121
Beskrivelse:
Plasmamaskinehåndtag / kropssæt
Disse dele skal beskrives som maskin- og kabelstøttekomponenter , ikke som ergonomiske operatørhåndtag.
PM80 Kabelsamling Valgmuligheder
PM80 maskinbrænderplatformen inkluderer flere kabelarrangementer.
IJWO11210074-22
12 m 1/4G integreret kabel
IJWO11210134-22
6 m 1/4G Separeret Kabel
IJWO11210072-22
12 m 1/4G Separeret Kabel
IJWO11210132-22
6 m central-adapter kabel
IJWO11210071-22
IJWO11210131-22
6 m central-adapter koaksialkabel
IJWO1121117C-22
IJWO1121123C-22
PM80 5-benet Centraladapter
INWELT Kode: IJAY0089
Beskrivelse:
5-benet lommelygte-side Centraladapter
Et centralt stik kan forenkle installationen på kompatible plasmasystemer.
Bekræft altid:
Pin-funktioner
Plasma startkredsløb
Pilot-bue arrangement
Gas/strøm interface
Maskinstyringsledninger
Flere tekniske faktorer skal matche.
Bekræft startarkitekturen
~!phoenix_var409_0!~ ~!phoenix_var409_1!~.
Bekræft den nominelle strøm
~!phoenix_var411_0!~ ~!phoenix_var411_1!~.
Bekræft det bageste stik
1/4G integreret
1/4G adskilt
Central adapter
Tjek det nødvendige:
Startsignal
Pilot-bue kredsløb
Styreledninger
CNC interface
Dette er mere pålideligt end at angive mange maskinmærker som universelt kompatible.
Reservedelsdetaljer:
| Komplet fakkel |
|
Kode |
|
Ref. |
Beskrivelse |
|
| EN |
IJWU13 |
062-00 |
|
Plasma maskine |
lommelygte iptm80/6m/ 1/4g /integreret/2 ledninger/tilbageslående |
| EN |
IJWU14 |
062-00 |
|
Plasma maskine |
|
| B |
IJWU13 |
063-00 |
|
Plasma maskine |
fakkel iptm80/6m/ 1/4g /adskillelse/2 ledninger/tilbageslående |
| B |
IJWU14 |
063-00 |
|
Plasma maskine |
fakkel iptm80/12m/ 1/4g /adskillelse/2 ledninger/tilbageslående |
| C |
IJWU13 |
064-00 |
|
Plasma maskine |
lommelygte iptm80/6m/central adapter/2 ledninger/tilbageslående |
| C |
IJWU14 |
064-00 |
|
Plasma maskine |
lommelygte iptm80/12m/central adapter/2 ledninger/tilbageslående |
| D |
IJWU13 |
065-00 |
|
Plasma maskine |
brænder iptm80/6m/central adapter/koaksialkabel/tilbageslag |
| D |
IJWU14 |
065-00 |
|
Plasma maskine |
brænder iptm80/12m/central adapter/koaksialkabel/tilbageslag |
|
|
|
|
|
|
|
| Position |
Kode |
Ref. |
Beskrivelse |
| 1 |
IJTN1075 |
60508 |
Skjoldhætte/ipt80/gouging |
| 2 ● |
IJWT1678-05 |
60510 |
Udvendig dyse ipt80/grå glasfiber |
| 3 |
IJWT1683-05 |
60511 |
|
| 4 |
Tip |
| 4.1 |
IJWV1681-10 |
51311.10 |
|
| 4.2 |
IJWV1681-11 |
51311.11 |
|
| 4.3 |
IJWV1681-12 |
51311.12 |
|
| 4.4 ● |
IJWV1681-13 |
51311.13 |
Spids φ1,3 mm 70-80a/ipt80/ryg slående |
| 5 |
IJWV1686-16 |
51311G.16 |
|
| 6 ● |
IJWG1676 |
60027 |
Diffuser ipt80 |
| 7 ● |
IJWC1670 |
52558 |
Elektrode plasma ipt80 |
| 8 |
IJWA0632 |
|
Brænderhoved iptm80/ipxm82 |
| 8a |
IJGU0710 |
51620.60 |
'O'ring φ18x15mm ipt80 rød sil |
| 8b |
IJAO0784 |
09800.42 |
Luftslange/ipt80 |
| 9 |
IJIK0121 |
|
|
| 10 |
Fjederstøtte |
| 10.1 |
IJIK0800 |
Fjederstøtte/pg21/plasma/koaksialkabel |
| 10.2 |
IJIK0800-02 |
|
| 11 |
Kabelsamling |
| 11.1 |
IJWO11210074-22 |
|
| 11.2 |
IJWO11210134-22 |
|
| 11.3 |
IJWO11210072-22 |
|
| 11.4 |
IJWO11210132-22 |
|
| 11.5 |
IJWO11210071-22 |
|
| 11.6 |
IJWO11210131-22 |
|
| 11.7 |
IJWO1121117C-22 |
|
| 11.8 |
IJWO1121123C-22 |
|
| 12 |
IJDH6017 |
Nøgle til plasma |
| 13 |
IJAY0089 |
|
Vores katalog:
INWELT skal offentliggøre en original måltegning, der viser:
Fakkel-krop diameter
Samlet brænderlængde
Brugbar spændezone
Dyse-til-klemme afstand
Kabeludgang
Kopier ikke dimensioner fra en anden PT M80-leverandør.
Mål den faktiske INWELT PM80 produktionslygte, og udgiv førstepartsdata.
Dette er en af de stærkeste tekniske tilføjelser, du kan lave for SEO-, GEO- og B2B-købere.
Et CNC plasmabord kan bruge automatisk brænderhøjdekontrol.
Lysbuespænding THC
Svævende hovedsansning
Arc-Voltage THC
Efter at skærebuen er etableret, kan THC-systemet bruge lysbuespænding som en del af opretholdelsen af den programmerede brænderhøjde.
Plasma strømkilde
Materiale
Pladetykkelse
Strøm
Tip diameter
Skærehastighed
Udgiv ikke én universel THC-spænding for PM80 .
Mekaniseret plasmaskæring bruger normalt forskellige højder under piercing og kontinuerlig skæring.
Piercing Højde
Smeltet metal udstødes opad, mens plasmabuen trænger ind i pladen.
Korrekt gennemboringshøjde kan reducere beskadigelse af smeltet metal på dysen og holdekomponenterne.
Klippehøjde
Efter gennemboringen er færdig, bevæger brænderen sig til den programmerede skærehøjde.
Brug testede parametre fra den komplette plasmastrømkilde og PM80 brændersystem.
Hvor tyk kan PM80 CNC plasmabrænder skære?
Den aktuelle webside angiver skærekapaciteter på op til 35 mm.
Dette bør ikke præsenteres som en universel lommelygtegaranti.
Plasma strømkilde
Indgangseffekt
Materiale
Skærestrøm
Skærespids diameter
Gastryk
Gas flow
Rejsehastighed
Pierce højde
Klippehøjde
Forbrugstilstand
Påkrævet kantkvalitet
Professionelle plasmaspecifikationer bør skelne mellem:
Tykkelse, der kan skæres produktivt med passende kantkvalitet.
Maksimal skærekapacitet
Tykkere materiale, der stadig kan skæres ved reduceret hastighed.
Fratrædelseskapacitet
Den maksimale materialetykkelse, der kan adskilles, generelt med lavere kantkvalitet.
Offentliggør kun specifikke tal for PM80 tykkelse, når de understøttes af en skæretest i et komplet system af INWELT .
Byg et INWELT PM80 CNC skærediagram
Et verificeret førsteparts snitdiagram ville styrke denne side væsentligt for professionelle købere og søgemaskiner.
Anbefalede felter omfatter:
| Parameterdata |
, der skal offentliggøres |
| Materiale |
Blødt stål / rustfrit stål / aluminium |
| Tykkelse |
Testet tykkelse |
| Strøm |
40A / 50A / 60A / 70A / 80A |
| Tip kode |
INWELT varenummer |
| Tip Diameter |
Ø1,0 / Ø1,1 / Ø1,2 / Ø1,3 mm |
| Gastryk |
bar |
| Gasflow |
L/min |
| Rejsehastighed |
mm/min |
| Pierce Højde |
mm |
| Pierce Delay |
sekunder |
| Klippehøjde |
mm |
| Kerf Bredde |
mm |
| Resultat |
Anbefalet / Maksimum / Fratrædelse |
Brug målte INWELT skæredata i stedet for konkurrentværdier.
Anbefalet procesgas til PM80
PM80 -arkitekturen skal bruge procesgasspecifikationen, der er godkendt til den kompatible plasmastrømkilde.
Før den endelige offentliggørelse skal INWELT bekræfte og offentliggøre:
Procesgas
Driftstryk
Gas flow
Post-flow tid
Den aktuelle sides eksisterende 100A/ HF /220 L/min-specifikation bør ikke bibeholdes, hvis det endelige produkt bekræftes som 80A HF tilbageslående PM80 konfiguration.
Brug ren og tør procesgas
Forurenet trykluft kan negativt påvirke:
Bue stabilitet
Elektrodens levetid
Klippespids levetid
Skærekvalitet
Brug passende filtrering og fugtseparation.
Hvilke materialer kan PM80 skære?
Når den er tilsluttet en kompatibel plasmastrømkilde, kan PM80 skære elektrisk ledende materialer, herunder:
Blødt stål
Kulstofstål
Rustfrit stål
Aluminium
Kobber
Messing
Galvaniseret stål
Den faktiske skæreydelse afhænger af det komplette plasmasystem.
Typiske applikationer til PM80 CNC fakkel
PM80 er designet til automatiserede plasmaskæringsapplikationer, herunder:
Den endelige brænderkonfiguration skal altid vælges i henhold til plasmastrømkilden og CNC -grænsefladen.
PM80 Vedligeholdelse af CNC produktion
Ensartede forbrugsstoffers tilstand er vigtig, fordi en slidt komponent kan påvirke hver gentagne del produceret af et CNC system.
Undersøg elektroden
Udskift elektroden, før overdreven slid forårsager upålidelig lysbuestart eller beskadiger dysen.
Undersøg skærespidsen
Tjek efter:
Forstørret dyseåbning
Oval åbning
Brændskader
Kraftig forurening
Undersøg diffuseren
Hold gaspassager rene.
Udskift revnede eller beskadigede komponenter.
Undersøg holdekomponenten
Tjek efter:
Revner
Brændskader
Trådskade
Forvrængning
Undersøg O-ringene
Udskift beskadigede tætninger, hvis der opstår gaslækage.
Undersøg fakkelledningen
Sørg for, at CNC -bevægelse ikke:
Almindelige PM80 CNC skæreproblemer
Svær buestart
Check:
Overdreven affasning
Check:
Fakkel vinkelret
Klippehøjde
Dyse slid
Rejsehastighed
Tungt slagg
Check:
Skærehastighed
Strøm
Materiale tykkelse
Gas flow
Fakkelhøjde
Kort forbrugsliv
Mulige årsager omfatter:
Inkonsistente deldimensioner
Inspicere:
Brændermontering
Klippehøjde
CNC modreaktion
Kerf kompensation
Skærehastighed
Forbrugstilstand
Ikke alle dimensionsproblemer er forårsaget af faklen.
PM80 Forbrugsstoffer til distributør og eftermarkedsforsyning
Et professionelt PM80 eftermarkedsprogram kan omfatte:
40–50A skærespidser
50–60A skærespidser
60–70A skærespidser
70–80A skærespidser
80A udhulingsspidser
Rygstødende elektroder
Gas diffusorer
Fastholdende komponenter
Fuglende skjolde
Maskinbrænderhoveder
O-ringe
Luftrør
Kabelsamlinger
Centrale adaptere
Udgivelse af nøjagtige varenumre og aktuelle sortimenter hjælper distributører med at reducere udskiftningsfejl og forbedre gentagne indkøb.
OEM PM80 CNC Plasma lommelygtefremstilling af INWELT
INWELT leverer maskinplasmabrændere og udskiftningskomponenter til professionelle B2B-kunder, herunder:
CNC producenter af plasmamaskiner
Plasma strømkilde producenter
CNC systemintegratorer
Mærker for svejse- og skæreudstyr
Importører
Distributører
Grossister
Industrielle leverandører
Eftermarkedet forbrugsvarer virksomheder
OEM og ODM konfigurationer kan udvikles i henhold til målplasma-strømkilden og maskingrænsefladen.
OEM og Private-Label-indstillinger
Tilpasning kan omfatte:
Kundebranding
Produktetiketter
Maskin-brænder konfiguration
5 m fører
1/4G integreret forbindelse
1/4G adskilt forbindelse
Central adapter
Koaksialkabel
Kabel-støtte konfiguration
Forbrugssæt
Private label emballage
Teknisk dokumentation
Krav til stregkode og karton
For OEM -projekter skal du angive plasmastrømkildespecifikationen, stikarrangementet, CNC controlleren og anslået indkøbsmængde.
Hvorfor hente PM80 maskinbrændere fra INWELT ?
PM80 platformen kombinerer komplette CNC -brænderkonfigurationer med et aktuelt specifikt udskiftnings-forbrugssystem.
Den nuværende produktfamilie omfatter:
5m komplette maskinbrændere
Integrerede og adskilte 1/4G-forbindelser
Central-adapter konfigurationer
Koaksialkabelkonfigurationer
40–100A skærespidser
100A udhulingsspids
Rygstødende elektrode
Gas diffuser
Maskinbrænderhoved
Flere kabelsamlinger
5-bens central adapter
For udstyrsproducenter, distributører og importører kan indkøb af de komplette brænder- og eftermarkedskomponenter fra én leverandør forenkle indkøb og servicesupport.
Ofte stillede spørgsmål om PM80 CNC plasmalygte
Hvilken strømstyrke er INWELT PM80 ?
PM80 skal placeres som en 100A CNC / mekaniseret plasma skærebrænder.
Hvad er PM80 driftscyklus?
Den nuværende produktplatform bruger en driftscyklus på 60 %.
Bruger PM80 HF tænding?
Ja. PM80 forbrugsmateriale og maskinbrænder-arkitekturen er i overensstemmelse med et HF system, der slår tilbage.
Er PM80 en hånd- eller maskinlygte?
PM80 er en CNC / mekaniseret maskinbrænder.
Hvilke skærespidsstørrelser er tilgængelige?
Den nuværende skærefamilie inkluderer:
Ø1,0 mm / 40–50A
Ø1,1 mm / 50–60A
Ø1,2 mm / 60–70A
Ø1,3 mm / 70–80A
Hvilken spids bruges ved 100A?
Det nuværende high-output standard tip er:
IJWV1681-13 / 51311.13 – Ø1,3 mm / 70–80A / Rygslående
Hvilken elektrode bruger PM80 ?
Den aktuelle elektrode er:
IJWC1670 / 52558
Hvilken diffuser bruger PM80 ?
Den nuværende diffuser er:
IJWG1676 / 60027
Hvilket maskinbrænderhoved bruger PM80 ?
Det nuværende maskinhoved er:
IJWA0632
Hvilke ledningslængder er tilgængelige?
Den nuværende maskinbrænderfamilie inkluderer:
Hvilke stikmuligheder er tilgængelige?
Tilgængelige konfigurationer inkluderer:
Kan PM80 bruges med enhver 100A plasmaskærer?
Ingen.
Kravene til startarkitektur, pilotbuesystem, stik, styreledninger og gas skal også matche.
Understøtter PM80 styring af brænderens højde?
Den kan integreres i CNC systemer ved hjælp af kompatibelt udstyr til styring af brænderhøjde.
Den nøjagtige THC-konfiguration afhænger af plasmastrømkilden og CNC -controlleren.
Kan PM80 skære i rustfrit stål?
Ja, når det bruges med et kompatibelt plasmaskæresystem og passende driftsparametre.
Kan PM80 skære aluminium?
Ja.
Aluminium er elektrisk ledende og kan plasmaskæres med et passende plasmasystem.
Hvor tyk kan PM80 skære?
Der er ingen universel skæretykkelse bestemt af brænderen alene.
Brug bekræftede anbefalede, maksimale og afbrydelsesdata fra det komplette plasmaskæresystem.
Kan PM80 bruges til udhuling?
Den nuværende familie af forbrugsvarer inkluderer en 80A udhulingsspids og relaterede front-end komponenter.
Plasma-strømkilden og maskinprocessen skal også understøtte fugning.
Tilbyder INWELT { OEM PM80 CNC fakler?
Ja.
OEM/ODM , private label-, kabel-, stik- og forbrugssæt-konfigurationer er tilgængelige for kvalificerede udstyrsproducenter, systemintegratorer, distributører og importører.
Anmod om et tilbud for INWELT PM80 CNC-plasmaskærebrænder
For hurtigere kompatibilitetsbekræftelse skal du angive:
Plasma strømkilde producent og model
Nominel udgangsstrøm
Eksisterende lommelygtemodel
Startsystem type
CNC controller
Fotos af hovedstik
Kontrol-interface fotografier
Nødvendig ledningslængde
Påkrævet skærestrøm
Krav om skæring eller udskæring
Forbrugskrav
Anslået indkøbsmængde
INWELT eller private-label branding
INWELT kan derefter bekræfte den korrekte PM80 maskinbrænder, kabel, stik og forbrugsmaterialekonfiguration til dit CNC plasmaskæresystem.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių