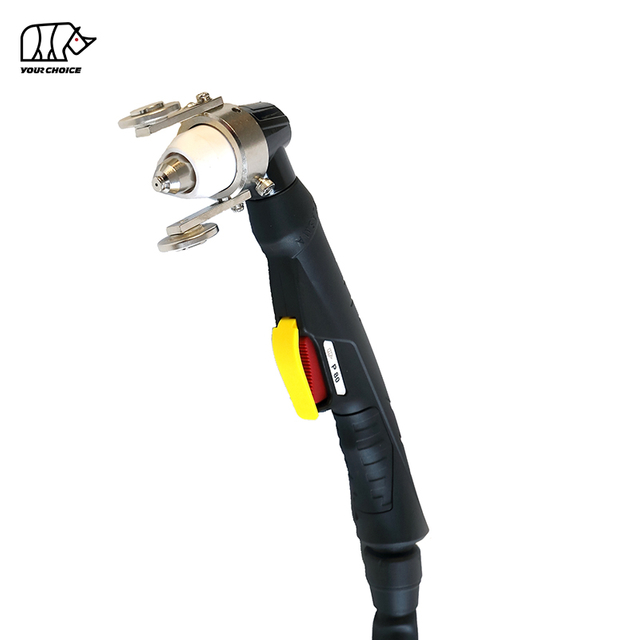
80A HF Пальник для плазмового різання CNC з ударом у спину
INWELT PM80 — це CNC та механізований плазмовий різак із повітряним охолодженням , розроблений для автоматизованих плазмових столів, систем профільного різання та промислового металорізального обладнання.
PM80 слід розташувати як машинний пальник на 100 А з робочим циклом 60% із використанням високочастотної системи запалювання дуги із зворотним запалюванням.
Його архітектура машинного факела включає:
Номінальний струм 100А
Робочий цикл 60%.
Початок дуги HF
Система витратних матеріалів із зворотним ударом
Конструкція з повітряним охолодженням
прибл. Робочий тиск 4,5–5,0 бар
Варіанти 5 м ліхтаря
CNC / механізована операція
Кілька варіантів заднього підключення
Система витратних матеріалів PM80 підтримує кілька діапазонів струму різання від приблизно 40 A до 100 A разом із компонентами, пов’язаними з різанням.
Значення потоку газу та кінцевого потоку слід публікувати лише після підтвердження остаточної технічної специфікації INWELT для цієї конфігурації PM80 .
INWELT PM80 Технічні характеристики
| Специфікація |
INWELT PM80 |
| Тип продукту |
CNC / Механізований Пальник для плазмового різання |
| Модель |
PM80 |
| Бренд |
INWELT |
| Номінальний струм |
100 А |
| Робочий цикл |
60% |
| Охолодження |
повітря |
| Спосіб запуску |
HF / Удар у спину |
| Тиск газу |
прибл. 4,5–5,0 бар |
| Операція |
CNC / Механіз |
| Довжина проводу |
5 м |
| Витратні матеріали для різання |
прибл. 40–100А |
| Витратні матеріали для строжки |
в наявності |
| Інтегрований 1/4G |
в наявності |
| 1/4G розділено |
в наявності |
| Центральний адаптер |
в наявності |
| Коаксіальний кабель |
в наявності |
| OEM / ODM |
в наявності |
| Приватна торгова марка |
в наявності |
Перед замовленням перевірте джерело живлення плазми, вихідний струм, початкову архітектуру, специфікацію газу, задній роз’єм та інтерфейс керування машиною.
Чому PM80 — це машинний ліхтарик на 100 А CNC
PM80 слід розглядати як спеціальний машинний пальник, а не як звичайний плазмовий пальник на 100 А.
Поточна архітектура витратних матеріалів машинного пальника досягає основного діапазону різання приблизно при 70–100 A , використовуючи ріжучий наконечник діаметром Ø1,3 мм із зворотним ударом.
Це робить 100A найбільш технічно послідовним продуктом для платформи PM80 .
Спеціальна геометрія машинного факела
На відміну від ручного плазмового пальника, PM80 використовує пряму машинно-орієнтовану конструкцію пальника, призначену для фіксованого монтажу.
Спеціальний факел CNC допомагає підтримувати:
Перпендикулярність факела
Позиція проколу, що повторюється
Контрольована висота зрізу
Стабільна геометрія пропилу
Повторювані розміри деталей
Керована машиною робота
PM80 керується через джерело живлення плазми та систему CNC а не за допомогою ручного тригера.
Типовий цикл CNC може включати:
Позиціонування факела
Початкове визначення висоти
Плазмовий старт
Пірсинг
Ріжучий рух
Регулювання висоти пальника
Зупинка дуги
PM80 HF Починається арка, що завдає удару в спину
У PM80 використовується система ударів у спину HF.
Це означає, що факел не покладається на звичайну високочастотну схему запалювання.
Внутрішній рух між електродом і ріжучим наконечником є частиною послідовності запуску пілотної дуги.
З цієї причини наступні компоненти слід розглядати як узгоджену систему:
Голова факела
Електрод
Дифузор
Ріжучий наконечник
Утримуючий компонент
Газопостачання
Пальники HF і HF не слід міняти місцями лише тому, що номінальний струм або роз’єм здаються схожими.
Чому HF початок важливо для CNC плазмового різання
Система різання CNC містить такі електронні компоненти, як:
Факел HF уникає традиційного високочастотного імпульсу запалювання, який використовується плазмовими системами HF .
Однак самостійний запуск HF не гарантує сумісності.
Джерело живлення плазми має відповідати:
PM80 Завершіть CNC налаштування факела
Поточне сімейство машинних ліхтарів PM80 включає кілька повних конфігурацій ліхтарів.
Інтегроване підключення 1/4G
Доступний з:
Роздільне підключення 1/4G
Доступний з:
Центральний адаптер
Доступний з:
6 м свинцю
12 м свинцю
2-провідне управління
Центральний адаптер з коаксіальним кабелем
Доступний з:
6 м коаксіальний кабель
12 м коаксіальний кабель
Перш ніж публікувати точну повну таблицю SKU, перевірте форматування коду відповідно до поточного INWELT ERP/BOM, оскільки поточна веб-сторінка розділяє кілька кодів у клітинках таблиці.
PM80 Підказки для різання за поточним діапазоном
Платформа витратних матеріалів PM80 використовує різні діаметри наконечників для різних діапазонів струму різання.
40–50A ріжучий наконечник
INWELT Код: IJWV1681-10
Посилання: 51311.10
Специфікація:
Ø1,0 мм / 40–50 A / Назад
50–60A ріжучий наконечник
INWELT Код: IJWV1681-11
Посилання: 51311.11
Специфікація:
Ø1,1 мм / 50–60A / Назад
60–70A Ріжучий наконечник
INWELT Код: IJWV1681-12
Посилання: 51311.12
Специфікація:
Ø1,2 мм / 60–70A / Назад
70–80A Ріжучий наконечник
INWELT Код: IJWV1681-13
Посилання: 51311.13
Специфікація:
Ø1,3 мм / 70–80A / Назад
Ця конфігурація Ø1,3 мм є найважливішим ріжучим наконечником повної потужності для сторінки продукту 80A PM80 .
Чому важлива відповідність струму та сопла
PM80 не повинен використовувати один розмір сопла для кожного струму різання.
Правильний вибір наконечників допомагає зберегти:
Використання насадки з меншим струмом і надмірною силою струму може прискорити зношування насадки та знизити стабільність різання.
Для дистриб’юторів і сервісних компаній зв’язок між струмом і соплом має бути опублікований на видному місці, а не прихований у таблиці запасних частин.
PM80 Порада для довбання
Поточна сімейство витратних матеріалів PM80 включає:
INWELT Код: IJWV1686-16
Посилання: 51311G.16
опис:
Ø1,6 мм / 80A Наконечник для різання / зворотний удар
Плазмова строжка видаляє метал без повного розрізання пластини.
Потенційні програми включають:
Видалення зварних швів
Усунення дефекту
Назад довбання
Спільна підготовка
Ремонтні роботи
Стробку слід використовувати лише тоді, коли джерело живлення плазми та автоматизована система різання підтримують необхідний процес.
PM80 Зворотний електрод
Поточний електрод PM80 :
INWELT Код: IJWC1670
Посилання: 52558
опис:
Плазмовий електрод зворотного удару
Електрод є важливою частиною як для запуску дуги, так і для плазмового різання.
Регулярно перевіряйте електрод і замінюйте його до того, як надмірний знос спричинить:
Не шліфуйте та не модифікуйте механічно сильно зношений електрод.
PM80 Газовий дифузор
Поточний дифузор:
INWELT Код: IJWG1676
Посилання: 60027
Дифузор контролює розподіл технологічного газу навколо електрода та сопла.
Правильний потік газу сприяє:
Замініть дифузор, якщо він:
Тріснутий
Спалений
Деформований
Сильно забруднений
PM80 Компоненти кріплення та зовнішнього сопла
Стандартна інтерфейсна система наразі включає:
INWELT Код: IJWT1678-05
Посилання: 60510
опис:
Зовнішня насадка з сірого скловолокна / фіксуючий компонент
Також доступна окрема конфігурація зовнішнього сопла для строжки:
INWELT Код: IJWT1683-05
Посилання: 60511
Використовуйте правильний компонент для стандартного різання або довбання.
Не змішуйте передні компоненти для довбання та звичайного різання без підтвердження повного стосу витратних матеріалів.
PM80 Машина Головка пальника
Поточна головка факела:
INWELT Код: IJWA0632
опис:
PM80 / PT Машина типу M80 Головка пальника
Ця спеціальна головка пальника має бути одним із основних компонентів, показаних на сторінці продукту.
Пов’язані компоненти головки ліхтаря включають:
IJGU0710 / 51620.60 – ущільнювальне кільце
і
IJAO0784 / 09800.42 – Трубка для повітря/охолодження
Ці компоненти повинні залишатися чітко пов’язаними з машинним пальником.
PM80 Корпус машини та опора кабелю
Поточна машина-факел також включає:
INWELT Код: IJIK0121
опис:
Рукоятка/корпус плазмової машини
Опції опори кабелю включають компоненти пружинної опори для:
Коаксіальний кабель
Конфігурації кабелю EPDM
Ці частини слід описувати як компоненти корпусу машини та опори кабелю , а не як ергономічні ручки оператора.
PM80 Кабельна збірка Параметри
Платформа верстатного факела PM80 містить кілька кабельних пристроїв.
Поточні приклади включають:
Інтегрований кабель 1/4G довжиною 6 м
IJWO11210074-22
12 м вбудованого кабелю 1/4G
IJWO11210134-22
6 м розділеного кабелю 1/4G
IJWO11210072-22
12 м розділеного кабелю 1/4G
IJWO11210132-22
Кабель центрального адаптера довжиною 6 м
IJWO11210071-22
Кабель центрального адаптера довжиною 12 м
IJWO11210131-22
Коаксіальний кабель центрального адаптера довжиною 6 м
IJWO1121117C-22
Коаксіальний кабель центрального адаптера довжиною 12 м
IJWO1121123C-22
Ця інформація про кабель дуже цінна для CNC виробників машин, проектів модернізації та дистриб’юторів післяпродажного обслуговування.
PM80 5-контактний Центральний адаптер
Поточне сімейство продуктів включає:
INWELT Код: IJAY0089
опис:
5-контактний ліхтарик Центральний адаптер
Центральний роз’єм може спростити установку на сумісних плазмових системах.
Однак фізична підгонка конектора сама по собі не підтверджує сумісність.
Завжди перевіряйте:
Як перевірити сумісність із плазмовим різаком PM80 CNC
Не вибирайте PM80 лише тому, що машина має позначку CUT80 або 80A.
Має збігатися кілька технічних факторів.
Підтвердьте початкову архітектуру
Джерело живлення має підтримувати сумісний ліхтарик HF зі зворотним ударом.
Підтвердьте номінальний струм
PM80 позиціонується як машинний пальник на 80 А.
Перевірте задній роз’єм
Доступні конфігурації:
Підтвердьте інтерфейс керування
Перевірте необхідні:
Стартовий сигнал
Ланцюг пілотної дуги
Контрольна проводка
інтерфейс CNC
Надайте інформацію про машину перед замовленням
Для проектів заміни надайте:
Виробник плазмових джерел живлення
Модель машини
Номінальний вихідний струм
Існуюча модель факела
Фотографії головного роз'єму
Фотографії контрольно-з'єднувальних пристроїв
CNC інформація контролера
Це надійніше, ніж перераховувати багато марок машин як універсально сумісних.
Деталі запасних частин:
| Повний факел |
|
Код |
|
посилання |
опис |
|
| А |
IJWU13 |
062-00 |
|
Плазмовий апарат |
ліхтарик iptm80/6m/ 1/4g /інтегрований/2 дроти/зворотний удар |
| А |
IJWU14 |
062-00 |
|
Плазмовий апарат |
ліхтарик iptm80/12m/ 1/4g /інтегрований/2 дроти/зворотний удар |
| Б |
IJWU13 |
063-00 |
|
Плазмовий апарат |
ліхтарик iptm80/6m/ 1/4g /розділ/2 дроти/задній удар |
| Б |
IJWU14 |
063-00 |
|
Плазмовий апарат |
ліхтарик iptm80/12м/ 1/4г /розділ/2 дроти/задній удар |
| C |
IJWU13 |
064-00 |
|
Плазмовий апарат |
ліхтарик iptm80/6м/центр.адаптер/2 дроти/зад |
| C |
IJWU14 |
064-00 |
|
Плазмовий апарат |
ліхтарик iptm80/12м/центр.адаптер/2 дроти/зад |
| Д |
IJWU13 |
065-00 |
|
Плазмовий апарат |
ліхтарик iptm80/6м/центральний адаптер/коаксіальний кабель/задній удар |
| Д |
IJWU14 |
065-00 |
|
Плазмовий апарат |
ліхтарик iptm80/12м/центральний адаптер/коаксіальний кабель/задній удар |
|
|
|
|
|
|
| З ' ●' — це стандартна конфігурація) |
| Позиція |
Код |
посилання |
опис |
| 1 |
IJTN1075 |
60508 |
Заглушка щита/ipt80/стробка |
| 2 ● |
IJWT1678-05 |
60510 |
Зовнішня насадка ipt80/сіре скловолокно |
| 3 |
IJWT1683-05 |
60511 |
Зовнішня насадка ipt80/строжка |
| 4 |
Підказка |
| 4.1 |
IJWV1681-10 |
51311.10 |
Наконечник φ1,0 мм 40-50a/ipt80/назад |
| 4.2 |
IJWV1681-11 |
51311.11 |
Наконечник φ1,1 мм 50-60a/ipt80/назад |
| 4.3 |
IJWV1681-12 |
51311.12 |
Наконечник φ1,2 мм 60-70a/ipt80/назад |
| 4.4 ● |
IJWV1681-13 |
51311.13 |
Наконечник φ1,3 мм 70-80a/ipt80/назад |
| 5 |
IJWV1686-16 |
51311G.16 |
Наконечник φ1,6 мм/80a/ipt80/жовка/назад |
| 6 ● |
IJWG1676 |
60027 |
Дифузор ipt80 |
| 7 ● |
IJWC1670 |
52558 |
Електрод плазмовий ipt80 |
| 8 |
IJWA0632 |
|
Головка пальника iptm80/ipxm82 |
| 8а |
IJGU0710 |
51620.60 |
'Ущільнювальне' кільце φ18x15мм ipt80 червоний сил |
| 8б |
IJAO0784 |
09800.42 |
Повітряна трубка/ipt80 |
| 9 |
IJIK0121 |
|
Набір рукояток плазмової машини |
| 10 |
Пружинні опори |
| 10.1 |
IJIK0800 |
Пружинна опора/pg21/плазмовий/коаксіальний кабель |
| 10.2 |
IJIK0800-02 |
Spring support/pg21/plasma/epdm |
| 11 |
Монтаж кабелю |
| 11.1 |
IJWO11210074-22 |
Кабель в зборі/iptm80/6m/ 1/4g /2 дроти/інтегрований |
| 11.2 |
IJWO11210134-22 |
Кабель в зборі/iptm80/12м/ 1/4g /2 дроти/інтегрований |
| 11.3 |
IJWO11210072-22 |
Кабель в зборі/iptm80/6м/ 1/4г /2 дроти/розд |
| 11.4 |
IJWO11210132-22 |
Кабель в зборі/iptm80/12м/ 1/4g /2 дроти/роз'єднання |
| 11.5 |
IJWO11210071-22 |
Кабель у зборі/iptm80/6 м/2 дроти/центральний адаптер |
| 11.6 |
IJWO11210131-22 |
Кабель у зборі/iptm80/12 м/2 дроти/центральний адаптер |
| 11.7 |
IJWO1121117C-22 |
Кабель у зборі/iptm80/6 м/центральний адаптер/коаксіальний кабель |
| 11.8 |
IJWO1121123C-22 |
Кабель у зборі/iptm80/12 м/центральний адаптер/коаксіальний кабель |
| 12 |
IJDH6017 |
Ключ для плазми |
| 13 |
IJAY0089 |
Центральний адаптер, 5-контактний плазмовий факел |
Наш каталог:
 INWELT КАТАЛОГ ПЛАЗМОВОГО ПАльника.pdf
Додайте PM80 креслення розмірів машинного різака
Розміри машинного факела особливо важливі для інтеграції CNC .
INWELT має опублікувати оригінальний розмірний креслення, що показує:
Не копіюйте розміри від іншого постачальника PT M80.
Виміряйте фактичний виробничий факел INWELT PM80 і опублікуйте дані першої сторони.
Це одне з найсильніших технічних доповнень, які ви можете зробити для покупців SEO, GEO та B2B.
PM80 і CNC Контроль висоти факела
Плазмовий стіл CNC може використовувати автоматичне керування висотою факела.
Можливі системи включають:
Дугова напруга THC
Розпізнавання з плаваючою головкою
Механічний датчик початкової висоти
Інші сумісні системи контролю висоти
Дугова напруга THC
Після встановлення дуги різання система THC може використовувати напругу дуги як частину підтримки запрограмованої висоти пальника.
Правильне значення залежить від:
Джерело живлення плазми
матеріал
Товщина плити
поточний
Діаметр наконечника
Швидкість різання
Не публікуйте одну універсальну напругу THC для PM80 .
Висота проколу проти висоти різання
Механізоване плазмове різання зазвичай використовує різні висоти під час проколювання та безперервного різання.
Висота пірсингу
Розплавлений метал викидається вгору, а плазмова дуга пронизує пластину.
Правильна висота проколу може зменшити пошкодження розплавленим металом сопла та утримуючих компонентів.
Висота зрізу
Після завершення проколу пальник переміщається на запрограмовану висоту різання.
Неправильна висота скошування може сприяти:
Використовуйте перевірені параметри повного джерела живлення плазми та системи пальника PM80 .
Яку товщину може різати PM80 CNC плазмовий пальник?
На поточній веб-сторінці вказано потужність різання до 35 мм.
Це не слід представляти як універсальну гарантію лише для пальника.
Потужність різання залежить від:
Специфікації професійної плазми мають відрізняти:
Рекомендована потужність різання
Товщина, яку можна продуктивно різати з відповідною якістю краю.
Максимальна потужність різання
Більш товстий матеріал, який можна різати на зниженій швидкості.
Відступна здатність
Максимальна товщина матеріалу, який можна розділити, як правило, із нижчою якістю краю.
Публікуйте конкретні дані про товщину PM80 лише якщо це підтверджено INWELT випробуванням повної системи різання.
Побудуйте діаграму INWELT PM80 CNC
Перевірена таблиця розрізів від першої сторони значно покращить цю сторінку для професійних покупців і пошукових систем.
Рекомендовані поля включають: Дані
| параметрів |
для публікації |
| матеріал |
М'яка сталь / нержавіюча сталь / алюміній |
| Товщина |
Перевірена товщина |
| поточний |
40А / 50А / 60А / 70А / 80А |
| Код підказки |
INWELT номер деталі |
| Діаметр наконечника |
Ø1,0 / Ø1,1 / Ø1,2 / Ø1,3 мм |
| Тиск газу |
бар |
| Потік газу |
л/хв |
| Швидкість подорожі |
мм/хв |
| Висота Пірса |
мм |
| Пірс Делей |
секунд |
| Висота зрізу |
мм |
| Ширина пропилу |
мм |
| Результат |
Рекомендований / Максимальний / Відрив |
Використовуйте виміряні дані різання INWELT замість значень конкурентів.
Рекомендований технологічний газ для PM80
Архітектура PM80 має використовувати специфікацію технологічного газу, схвалену для сумісного джерела живлення плазми.
Перед остаточною публікацією INWELT має підтвердити та опублікувати:
Технологічний газ
Робочий тиск
Потік газу
Час після потоку
Існуючу специфікацію поточної сторінки 100 A/ HF /220 л/хв не слід зберігати, якщо буде підтверджено, що кінцевий продукт має конфігурацію 80 A HF із зворотним ударом PM80 .
Використовуйте чистий і сухий технологічний газ
Забруднене стиснене повітря може негативно впливати на:
Використовуйте відповідну фільтрацію та відділення вологи.
Які матеріали можна різати PM80 ?
При підключенні до сумісного джерела живлення плазми PM80 може різати електропровідні матеріали, зокрема:
М'яка сталь
Вуглецева сталь
Нержавіюча сталь
Алюміній
Мідь
Латунь
Оцинкована сталь
Фактична продуктивність різання залежить від повної плазмової системи.
Типове застосування факела PM80 CNC
PM80 розроблено для автоматизованого плазмового різання, зокрема:
CNC столи для плазмового різання
Автоматизована нарізка профілю
Виготовлення листового металу
Виготовлення конструкцій
Компоненти машин
Запчастини до сільгосптехніки
Компоненти будівельного обладнання
Металеві меблі
Виготовлення вивіски
Осередки промислового виробництва
Остаточна конфігурація пальника завжди повинна вибиратися відповідно до джерела живлення плазми та інтерфейсу CNC .
PM80 Технічне обслуговування для CNC виробництва
Постійний стан витратних матеріалів є важливим, оскільки зношений компонент може вплинути на кожну повторювану деталь, вироблену системою CNC .
Огляньте електрод
Замініть електрод до того, як надмірний знос спричинить ненадійне запалювання дуги або пошкодить сопло.
Огляньте ріжучий наконечник
Перевірте наявність:
Збільшений отвір сопла
Овальний отвір
Опікове пошкодження
Сильне забруднення
Огляньте дифузор
Тримайте газові канали чистими.
Замініть тріснуті або пошкоджені компоненти.
Огляньте утримуючий компонент
Перевірте наявність:
Тріщини
Опікове пошкодження
Пошкодження різьби
Спотворення
Огляньте ущільнювальні кільця
У разі витоку газу замініть пошкоджені ущільнення.
Огляньте провід пальника
Переконайтеся, що рух CNC не:
Поширені PM80 CNC проблеми зі різанням
Складний запуск дуги
перевірити:
Надмірний скіс
перевірити:
Важка шлака
перевірити:
Швидкість різання
поточний
Товщина матеріалу
Потік газу
Висота факела
Короткий термін служби витратних матеріалів
Можливі причини:
Невідповідні розміри деталей
Оглянути:
Не кожна проблема з розмірами спричинена факелом.
PM80 Витратні матеріали для дистриб’юторів і постачання післяпродажного обслуговування
Професійна PM80 програма післяпродажного обслуговування може включати:
40–50A ріжучі наконечники
50–60A ріжучі наконечники
60–70A ріжучі наконечники
70–80A ріжучі наконечники
Наконечники для довбання 80A
Зворотні електроди
Газові дифузори
Зберігаючі компоненти
Щити довбання
Машинні ліхтарі
ущільнювальні кільця
Повітряні трубки
Кабельні вузли
Центральні адаптери
Публікація точних номерів деталей і поточних діапазонів допомагає дистриб’юторам зменшити кількість помилок заміни та покращити повторні закупівлі.
OEM PM80 CNC Виробництво плазмового факела INWELT
INWELT постачає машинні плазмові пальники та запасні компоненти професійним клієнтам B2B, зокрема:
CNC виробники плазмових машин
Виробники плазмових джерел живлення
CNC системні інтегратори
Бренди зварювального та різального обладнання
Імпортери
Дистриб'ютори
Оптовики
Промислові постачальники
Компанії витратних матеріалів післяпродажного обслуговування
Конфігурації OEM і ODM можна розробити відповідно до цільового джерела живлення плазми та машинного інтерфейсу.
OEM і варіанти приватної марки
Налаштування може включати:
Брендування клієнтів
Товарні етикетки
Конфігурація верстат-факел
5 м проводів
Інтегроване підключення 1/4G
Роздільне підключення 1/4G
Центральний адаптер
Коаксіальний кабель
Конфігурація кабельної опори
Комплекти витратних матеріалів
Упаковка власної торгової марки
Технічна документація
Вимоги до штрих-коду та картону
Для проектів OEM надайте специфікацію джерела живлення плазми, розташування роз’ємів, контролер CNC і приблизну кількість закупівлі.
Чому джерело PM80 Machine Torches від INWELT ?
Платформа PM80 поєднує в собі повні конфігурації ліхтарів CNC із системою змінних витратних матеріалів, що відповідає поточній ситуації.
Поточне сімейство продуктів включає:
5 м повних машинних факелів
Інтегровані та розділені підключення 1/4G
Конфігурації центрального адаптера
Конфігурації коаксіального кабелю
40–100A ріжучі наконечники
Наконечник для різання 100A
Електрод зворотного удару
Газовий дифузор
Головка машинного пальника
Кілька кабельних вузлів
5-контактний центральний адаптер
Для виробників обладнання, дистриб’юторів та імпортерів закупівля повного факела та компонентів післяпродажного обслуговування від одного постачальника може спростити закупівлю та сервісну підтримку.
Поширені запитання про плазмовий факел PM80 CNC
Яка сила струму INWELT PM80 ?
PM80 слід розташувати як 100A CNC / механізований плазмовий різак.
Що таке робочий цикл PM80 ?
Поточна платформа продукту використовує робочий цикл 60%..
Чи використовує PM80 запалювання HF ?
так Архітектура витратних матеріалів PM80 і машинного пальника узгоджується з системою зворотного удару HF.
PM80 – це ручний чи машинний ліхтарик?
PM80 — це CNC / механізований машинний ліхтар.
Які розміри ріжучих наконечників доступні?
Сучасне сімейство нарізок включає:
Ø1,0 мм / 40–50А
Ø1,1 мм / 50–60А
Ø1,2 мм / 60–70А
Ø1,3 мм / 70–80А
Який наконечник використовується при 100A?
Поточна стандартна підказка з високою продуктивністю:
IJWV1681-13 / 51311.13 – Ø1,3 мм / 70–80A / Назад
Який електрод використовує PM80 ?
Електрод струму:
IJWC1670 / 52558
Який дифузор використовує PM80 ?
Поточний дифузор:
IJWG1676 / 60027
Яку головку ліхтаря використовує PM80 ?
Поточна головка машини:
IJWA0632
Які довжини проводів доступні?
Сучасне сімейство факелів включає:
Які варіанти роз’ємів доступні?
Доступні конфігурації:
Чи можна PM80 використовувати з будь-яким плазмовим різаком на 100 А?
немає
Стартова архітектура, система пілотної дуги, роз’єм, контрольна проводка та вимоги до газу також повинні відповідати.
Чи підтримує PM80 контроль висоти факела?
Його можна інтегрувати в системи CNC за допомогою сумісного обладнання для контролю висоти факела.
Точна конфігурація THC залежить від джерела живлення плазми та контролера CNC .
Чи може PM80 різати нержавіючу сталь?
Так, якщо використовується із сумісною системою плазмового різання та відповідними робочими параметрами.
Чи може PM80 різати алюміній?
так
Алюміній є електропровідним і його можна різати плазмою за допомогою відповідної плазмової системи.
Якої товщини можна різати PM80 ?
Немає універсальної товщини різу, яка визначається лише різаком.
Використовуйте перевірені рекомендовані, максимальні та вихідні дані з усієї системи плазмового різання.
Чи можна PM80 використовувати для довбання?
Поточне сімейство витратних матеріалів включає наконечник для різання на 80 А та відповідні передні компоненти.
Джерело живлення плазми та машинний процес також повинні підтримувати строжку.
Чи пропонує INWELT смолоскипи OEM PM80 CNC ?
так
Конфігурації OEM/ODM приватної марки, кабелю, роз’єму та комплекту витратних матеріалів доступні для кваліфікованих виробників обладнання, системних інтеграторів, дистриб’юторів та імпортерів.
Запит на ціну для INWELT PM80 Пальник для плазмового різання CNC
Для швидшого підтвердження сумісності надайте:
Виробник і модель плазмового джерела живлення
Номінальний вихідний струм
Існуюча модель факела
Тип пускової системи
контролер CNC
Фотографії головного роз'єму
Фотографії інтерфейсу керування
Необхідна довжина проводу
Необхідний струм різання
Вимоги до різання або довбання
Вимоги до витратних матеріалів
Орієнтовна кількість закупівель
INWELT або брендинг приватної торгової марки
Потім INWELT може підтвердити відповідну конфігурацію верстатного пальника PM80 , кабелю, роз’єму та витратних матеріалів для вашої системи плазмового різання CNC .
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių