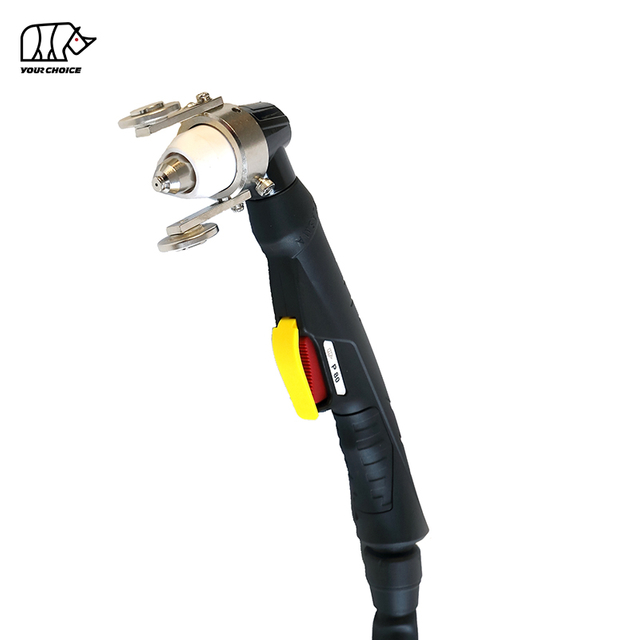
INWELT PM80는 INWELT PM80 CNC 기계화 플라즈마 절단 토치 입니다. 자동 플라즈마 테이블, 프로파일 절단 시스템 및 산업용 금속 절단 장비용으로 설계된
PM80 은 듀티 사이클이 60%인 100A 머신 토치로 배치되어야 합니다. 사용하여 고주파 역극 아크 시동 시스템을 .
머신 토치 아키텍처에는 다음이 포함됩니다.
정격 전류 100A
60% 듀티 사이클
HF 호 시작
백스트라이크 소모품 시스템
공냉식 구조
대략. 4.5~5.0bar 작동 압력
5m 토치 리드 옵션
CNC / 기계화 작전
다양한 후면 연결 옵션
PM80 소모품 시스템은 가우징 관련 구성 요소와 함께 약 40A ~ 100A의 여러 절단 전류 범위를 지원합니다.
가스 흐름 및 사후 흐름 값은 이 PM80 구성에 대한 최종 INWELT 엔지니어링 사양을 확인한 후에만 게시되어야 합니다.
| 사양 | INWELT PM80 |
|---|---|
| 제품 유형 | CNC / 기계화 플라즈마 절단 토치 |
| 모델 | PM80 |
| 상표 | INWELT |
| 정격전류 | 100A |
| 듀티 사이클 | 60% |
| 냉각 | 공기 |
| 시동 방법 | HF / 역습 |
| 가스 압력 | 대략. 4.5~5.0바 |
| 작업 | CNC / 기계화 |
| 리드 길이 | 5m |
| 소모품 절단 | 대략. 40~100A |
| 가우징 소모품 | 사용 가능 |
| 1/4G 통합 | 사용 가능 |
| 1/4G 분리됨 | 사용 가능 |
| 중앙 어댑터 | 사용 가능 |
| 동축 케이블 | 사용 가능 |
| OEM / ODM | 사용 가능 |
| 개인 상표 | 사용 가능 |
주문하기 전에 플라즈마 전원, 출력 전류, 시동 아키텍처, 가스 사양, 후면 커넥터 및 기계 제어 인터페이스를 확인하십시오.
PM80 은 일반 100A 플라즈마 토치가 아닌 전용 머신 토치 제품으로 취급되어야 합니다.
현재 머신 토치 소모품 아키텍처는 70~100A 의 기본 절단 범위에 도달합니다.Ø1.3mm 백 스트라이킹 절단 팁을 사용하여 약
이로 인해 100A는 PM80 플랫폼에 대해 기술적으로 가장 일관된 제품 ID가 됩니다.
휴대용 플라즈마 토치와 달리 PM80 고정 장착용으로 설계된 직선형 기계 지향 토치 구조를 사용합니다.
전용 CNC 토치는 다음을 유지하는 데 도움이 됩니다.
토치 직각도
반복 가능한 피어싱 위치
제어된 절단 높이
안정적인 커프 형상
반복 가능한 부품 치수
PM80 는 수동 트리거가 아닌 플라즈마 전원 및 CNC 시스템을 통해 제어됩니다.
일반적인 CNC 주기에는 다음이 포함될 수 있습니다.
토치 포지셔닝
초기 높이 감지
플라즈마 시작
꿰뚫는
절단 동작
토치 높이 조정
아크 정지
PM80 는 HF 역습 시스템을 사용합니다..
이는 토치가 기존의 고주파 점화 회로에 의존하지 않는다는 것을 의미합니다.
전극과 절단 팁 사이의 내부 움직임은 파일럿 아크 시작 시퀀스의 일부를 형성합니다.
이러한 이유로 다음 구성 요소는 일치하는 시스템으로 취급되어야 합니다.
토치 헤드
전극
디퓨저
절단 팁
유지 구성 요소
가스공급
HF 및 HF 토치는 현재 등급이나 커넥터가 유사해 보인다는 이유만으로 교체해서는 안 됩니다.
CNC 절단 시스템에는 다음과 같은 전자 부품이 포함되어 있습니다.
CNC 컨트롤러
모터 드라이브
토치 높이 제어 시스템
신호 케이블
컴퓨터 인터페이스
HF 토치는 HF 플라즈마 시스템에서 사용되는 기존의 고주파 점화 펄스를 피합니다.
그러나 HF 단독으로 시작한다고 해서 호환성이 보장되는 것은 아닙니다.
플라즈마 전원은 다음과 일치해야 합니다.
인상적인 건축물
파일럿 아크 회로
후면 커넥터
시작/제어 배선
가스 요구 사항
현재 PM80 머신 토치 제품군에는 여러 가지 완전한 토치 구성이 포함되어 있습니다.
다음과 함께 사용 가능:
6m 리드
12m 리드
2선식 제어
백스트라이킹 스타팅 시스템
다음과 함께 사용 가능:
6m 리드
12m 리드
2선식 제어
별도의 인터페이스 배치
다음과 함께 사용 가능:
6m 리드
12m 리드
2선식 제어
다음과 함께 사용 가능:
6m 동축 리드
12m 동축 리드
정확한 전체 토치 SKU 테이블을 게시하기 전에 현재 웹페이지가 테이블 셀에서 여러 코드를 분리하므로 현재 INWELT ERP/BOM에 대해 코드 형식을 확인하세요.
PM80 소모품 플랫폼은 다양한 절단 전류 범위에 대해 다양한 팁 직경을 사용합니다.
INWELT 코드: IJWV1681-10
참조: 51311.10
사양:
Ø1.0 mm / 40–50A / 백스트라이킹
INWELT 코드: IJWV1681-11
참조: 51311.11
사양:
Ø1.1mm / 50–60A / 백스트라이킹
INWELT 코드: IJWV1681-12
참조: 51311.12
사양:
Ø1.2 mm / 60–70A / 백스트라이킹
INWELT 코드: IJWV1681-13
참조: 51311.13
사양:
Ø1.3 mm / 70–80A / 백스트라이킹
이 Ø1.3mm 구성은 80A PM80 제품 페이지에 대한 가장 중요한 전체 출력 절단 팁입니다.
PM80 은 모든 절단 전류에 대해 하나의 노즐 크기를 사용해서는 안 됩니다.
올바른 팁 선택은 다음을 유지하는 데 도움이 됩니다.
안정적인 아크 동작
올바른 가스 흐름
적절한 절단 폭
더 나은 소모품 수명
보다 일관된 절단
과도한 암페어에서 저전류 노즐을 사용하면 노즐 마모가 가속화되고 절단 안정성이 저하될 수 있습니다.
유통업체와 서비스 회사의 경우 전류-노즐 관계를 예비 부품 표에 파묻히기보다는 눈에 띄게 공개해야 합니다.
현재 PM80 소모품 제품군에는 다음이 포함됩니다.
INWELT 코드: IJWV1686-16
참조: 51311G.16
설명:
Ø1.6 mm / 80A 가우징 팁 / 백 스트라이킹
플라즈마 가우징은 플레이트를 완전히 절단하지 않고 금속을 제거합니다.
잠재적인 응용 분야는 다음과 같습니다.
용접 제거
결함 제거
백가우징
공동 준비
수리 작업
가우징은 플라즈마 전원과 자동 절단 시스템이 필요한 프로세스를 지원할 때만 사용해야 합니다.
현재 PM80 전극은 다음과 같습니다.
INWELT 코드: IJWC1670
참조: 52558
설명:
백스트라이킹 플라즈마 전극
전극은 아크 시동과 플라즈마 절단 모두에서 중요한 부분을 형성합니다.
전극을 정기적으로 검사하고 과도한 마모로 인해 다음이 발생하기 전에 교체하십시오.
어려운 아크 시작
불안정한 파일럿 아크
노즐 마모 가속화
일관되지 않은 절단
심하게 마모된 전극을 갈거나 기계적으로 개조하지 마십시오.
현재 디퓨저는 다음과 같습니다.
INWELT 코드: IJWG1676
참조: 60027
디퓨저는 전극과 노즐 주변의 공정 가스 분포를 제어합니다.
올바른 가스 흐름은 다음에 기여합니다.
아크 안정성
소모성 냉각
플라즈마 제트 모양
절단 일관성
다음과 같은 경우 디퓨저를 교체하십시오.
깨진
태워짐
변형됨
심하게 오염됨
현재 표준 프런트엔드 시스템에는 다음이 포함됩니다.
INWELT 코드: IJWT1678-05
참조: 60510
설명:
회색 유리 섬유 외부 노즐/고정 구성 요소
별도의 가우징 외부 노즐 구성도 사용할 수 있습니다.
INWELT 코드: IJWT1683-05
참조: 60511
표준 절단 또는 가우징에는 올바른 구성품을 사용하십시오.
전체 소모품 스택을 확인하지 않고 가우징 및 일반 절단 프런트 엔드 구성 요소를 혼합하지 마십시오.
현재 머신 토치 헤드는 다음과 같습니다.
INWELT 코드: IJWA0632
설명:
PM80 / PT M80형 기계 토치 헤드
이 기계별 토치 헤드는 제품 페이지에 표시된 주요 구성 요소 중 하나여야 합니다.
관련 토치 헤드 구성 요소는 다음과 같습니다.
IJGU0710 / 51620.60 – O-링
그리고
IJAO0784 / 09800.42 – 공기 / 냉각 튜브
이러한 구성 요소는 머신 토치 어셈블리와 명확하게 연결되어 있어야 합니다.
현재 머신 토치 어셈블리에는 다음도 포함됩니다.
INWELT 코드: IJIK0121
설명:
플라즈마 기계 핸들/바디 키트
케이블 지지 옵션에는 다음을 위한 스프링 지지 구성 요소가 포함됩니다.
동축 케이블
EPDM 케이블 구성
이러한 부품은 로 설명되어야 합니다 . 기계 본체 및 케이블 지지 구성요소 인체공학적 작업자 핸들이 아닌
PM80 머신 토치 플랫폼에는 여러 케이블 배열이 포함되어 있습니다.
현재의 예는 다음과 같습니다:
IJWO11210074-22
IJWO11210134-22
IJWO11210072-22
IJWO11210132-22
IJWO11210071-22
IJWO11210131-22
IJWO1121117C-22
IJWO1121123C-22
이 케이블 정보는 CNC 기계 제조업체, 개조 프로젝트 및 애프터마켓 유통업체에 매우 중요합니다.
현재 제품군에는 다음이 포함됩니다.
INWELT 코드: IJAY0089
설명:
5핀 토치측 중앙 어댑터
중앙 커넥터는 호환되는 플라즈마 시스템에 대한 설치를 단순화할 수 있습니다.
그러나 물리적 커넥터 자체만으로는 호환성을 확인할 수 없습니다.
항상 확인하세요:
핀 기능
플라즈마 시작 회로
파일럿 아크 배열
가스/전류 인터페이스
기계 제어 배선
기계에 CUT80 또는 80A 라벨이 붙어 있다는 이유만으로 PM80 선택하지 마십시오.
여러 기술적 요소가 일치해야 합니다.
전원은 호환 가능한 HF 백스트라이킹 횃불을 지원해야 합니다..
PM80 은 80A 머신 토치로 배치됩니다..
사용 가능한 구성은 다음과 같습니다.
1/4G 통합
1/4G 분리
중앙 어댑터
동축 중앙 어댑터 배열
필수 사항을 확인하세요:
시작 신호
파일럿 아크 회로
제어 배선
CNC 인터페이스
대체 프로젝트의 경우 다음을 제공하세요.
플라즈마 전원 제조사
기계 모델
정격 출력 전류
기존 토치 모델
메인 커넥터 사진
제어 커넥터 사진
CNC 컨트롤러 정보
이는 많은 기계 브랜드를 보편적으로 호환되는 것으로 나열하는 것보다 더 신뢰할 수 있습니다.
| 완전한 토치 | ||||||||
| 암호 | 참조. | 설명 | ||||||
| 에이 | IJWU13 | 062-00 | 플라즈마 기계 | 토치 iptm80/6m/ 1/4g /통합/2선/백 스트라이킹 | ||||
| 에이 | IJWU14 | 062-00 | 플라즈마 기계 | 토치 iptm80/12m/ 1/4g /통합/2선/백 스트라이킹 | ||||
| 비 | IJWU13 | 063-00 | 플라즈마 기계 | 토치 iptm80/6m/ 1/4g /분리/2선/백 스트라이킹 | ||||
| 비 | IJWU14 | 063-00 | 플라즈마 기계 | 토치 iptm80/12m/ 1/4g /분리/2선/백 스트라이킹 | ||||
| 기음 | IJWU13 | 064-00 | 플라즈마 기계 | 토치 iptm80/6m/중앙 어댑터/2선/백 스트라이킹 | ||||
| 기음 | IJWU14 | 064-00 | 플라즈마 기계 | 토치 iptm80/12m/중앙 어댑터/2선/백 스트라이킹 | ||||
| 디 | IJWU13 | 065-00 | 플라즈마 기계 | 토치 iptm80/6m/중앙 어댑터/동축 케이블/백 스트라이킹 | ||||
| 디 | IJWU14 | 065-00 | 플라즈마 기계 | 토치 iptm80/12m/중앙 어댑터/동축 케이블/백 스트라이킹 | ||||
| ' ●'이 표준 구성입니다.) | ||||||||
| 위치 | 암호 | 참조. | 설명 | |||||
| 1 | IJTN1075 | 60508 | 쉴드캡/ipt80/가우징 | |||||
| 2 ● | IJWT1678-05 | 60510 | 외부 노즐 ipt80/회색 유리 섬유 | |||||
| 3 | IJWT1683-05 | 60511 | 외부 노즐 ipt80/가우징 | |||||
| 4 | 팁 | |||||||
| 4.1 | IJWV1681-10 | 51311.10 | 팁 Φ1.0mm 40-50a/ipt80/백 스트라이킹 | |||||
| 4.2 | IJWV1681-11 | 51311.11 | 팁 Φ1.1mm 50-60a/ipt80/백 스트라이킹 | |||||
| 4.3 | IJWV1681-12 | 51311.12 | 팁 Φ1.2mm 60-70a/ipt80/백 스트라이킹 | |||||
| 4.4 ● | IJWV1681-13 | 51311.13 | 팁 Φ1.3mm 70-80a/ipt80/백 스트라이킹 | |||||
| 5 | IJWV1686-16 | 51311G.16 | 팁 Φ1.6mm/80a/ipt80/가우징/백 스트라이킹 | |||||
| 6 ● | IJWG1676 | 60027 | 디퓨저 ipt80 | |||||
| 7 ● | IJWC1670 | 52558 | 전극 플라즈마 ipt80 | |||||
| 8 | IJWA0632 | 토치 헤드 iptm80/ipxm82 | ||||||
| 8a | IJGU0710 | 51620.60 | 'O' 링 Φ18x15mm ipt80 레드 실 | |||||
| 8b | IJAO0784 | 09800.42 | 에어튜브/ipt80 | |||||
| 9 | IJIK0121 | 플라즈마 기계 핸들 키트 | ||||||
| 10 | 스프링 지원 | |||||||
| 10.1 | IJIK0800 | 스프링 지지대/pg21/플라즈마/동축 케이블 | ||||||
| 10.2 | IJIK0800-02 | 스프링 지원/pg21/plasma/epdm | ||||||
| 11 | 케이블 어셈블리 | |||||||
| 11.1 | IJWO11210074-22 | 케이블 어셈블리/iptm80/6m/ 1/4g /2선/통합 | ||||||
| 11.2 | IJWO11210134-22 | 케이블 어셈블리/iptm80/12m/ 1/4g /2선/통합 | ||||||
| 11.3 | IJWO11210072-22 | 케이블 조립/iptm80/6m/ 1/4g /2선/분리 | ||||||
| 11.4 | IJWO11210132-22 | 케이블 조립/iptm80/12m/ 1/4g /2선/분리 | ||||||
| 11.5 | IJWO11210071-22 | 케이블 어셈블리/iptm80/6m/2선/센터 어댑터 | ||||||
| 11.6 | IJWO11210131-22 | 케이블 어셈블리/iptm80/12m/2선/센터 어댑터 | ||||||
| 11.7 | IJWO1121117C-22 | 케이블 어셈블리/iptm80/6m/중앙 어댑터/동축 케이블 | ||||||
| 11.8 | IJWO1121123C-22 | 케이블 어셈블리/iptm80/12m/중앙 어댑터/동축 케이블 | ||||||
| 12 | IJDH6017 | 플라즈마용 스패너 | ||||||
| 13 | IJAY0089 | 중앙 어댑터 토치사이드 플라즈마 5핀 | ||||||
머신 토치 치수는 CNC 통합에 특히 중요합니다.
INWELT 는 다음을 보여주는 원본 치수 도면을 게시해야 합니다.
토치 본체 직경
전체 토치 길이
사용 가능한 클램핑 영역
노즐에서 클램프까지의 거리
케이블 출구
최소 장착 간격
다른 PT M80 공급업체의 치수를 복사하지 마십시오.
실제 INWELT PM80 생산 토치를 측정하고 자사 데이터를 게시합니다.
이는 SEO, GEO 및 B2B 구매자를 위해 할 수 있는 가장 강력한 기술 추가 기능 중 하나입니다.
CNC 플라즈마 테이블은 자동 토치 높이 제어를 사용할 수 있습니다.
가능한 시스템은 다음과 같습니다:
아크 전압 THC
플로팅 헤드 감지
기계적 초기 높이 감지
기타 호환 가능한 높이 제어 시스템
절단 아크가 설정된 후 THC 시스템은 프로그래밍된 토치 높이 유지의 일부로 아크 전압을 사용할 수 있습니다.
올바른 값은 다음에 따라 달라집니다.
플라즈마 전원
재료
판 두께
현재의
팁 직경
절단 속도
PM80 에 대해 하나의 범용 THC 전압을 게시하지 마십시오.
기계화된 플라즈마 절단은 일반적으로 피어싱 및 연속 절단 중에 서로 다른 높이를 사용합니다.
플라즈마 아크가 플레이트를 관통하는 동안 용융 금속이 위쪽으로 배출됩니다.
피어싱 높이가 정확하면 노즐과 고정 부품에 대한 용융 금속 손상을 줄일 수 있습니다.
피어싱이 완료된 후 토치는 프로그래밍된 절단 높이로 이동합니다.
잘못된 절단 높이로 인해 다음이 발생할 수 있습니다.
과도한 경사
넓은 커프
무거운 찌꺼기
소모품 수명 감소
불량한 치수 반복성
전체 플라즈마 전원 및 PM80 토치 시스템에서 테스트된 매개변수를 사용합니다.
현재 웹페이지에는 최대 35mm 의 절단 용량이 명시되어 있습니다..
이는 보편적인 토치 전용 보증으로 제시되어서는 안 됩니다.
절단 용량은 다음에 따라 달라집니다.
플라즈마 전원
입력 전원
재료
절단 전류
절단 팁 직경
가스 압력
가스 흐름
이동 속도
피어싱 높이
절단 높이
소모품 상태
필요한 가장자리 품질
전문적인 플라즈마 사양은 다음을 구별해야 합니다.
적절한 모서리 품질로 생산적으로 절단할 수 있는 두께입니다.
더 두꺼운 재료는 감소된 속도에서도 절단될 수 있습니다.
일반적으로 가장자리 품질이 낮은 경우 분리할 수 있는 최대 재료 두께입니다.
INWELT 전체 시스템 절단 테스트에서 지원되는 경우에만 특정 PM80 두께 수치를 게시하세요.
검증된 자사 절단 도표는 전문 바이어와 검색 엔진을 위해 이 페이지를 크게 강화할 것입니다.
권장 필드는 다음과 같습니다.
| 매개변수 데이터 | 게시할 |
|---|---|
| 재료 | 온화한 강철/스테인리스/알루미늄 |
| 두께 | 테스트된 두께 |
| 현재의 | 40A / 50A / 60A / 70A / 80A |
| 팁 코드 | INWELT 부품 번호 |
| 팁 직경 | Ø1.0 / Ø1.1 / Ø1.2 / Ø1.3mm |
| 가스 압력 | 술집 |
| 가스 흐름 | L/분 |
| 이동 속도 | mm/분 |
| 피어스 높이 | mm |
| 피어스 지연 | 초 |
| 절단 높이 | mm |
| 커프 폭 | mm |
| 결과 | 권장 / 최대 / 퇴직금 |
경쟁사 값보다는 측정된 INWELT 절삭 데이터를 사용하십시오.
PM80 아키텍처는 호환 가능한 플라즈마 전원에 대해 승인된 프로세스 가스 사양을 사용해야 합니다.
최종 게시 전에 INWELT 다음을 확인하고 게시해야 합니다.
공정가스
작동 압력
가스 흐름
흐름 후 시간
최종 제품이 80A HF 백스트라이킹 PM80 구성으로 확인되면 현재 페이지의 기존 100A/ HF /220 L/min 사양을 유지해서는 안 됩니다.
오염된 압축 공기는 다음에 부정적인 영향을 미칠 수 있습니다.
아크 안정성
전극 수명
절삭날 수명
절단 품질
적절한 여과 및 수분 분리를 사용하십시오.
호환되는 플라즈마 전원에 연결되면 PM80 은 다음을 포함한 전기 전도성 재료를 절단할 수 있습니다.
연강
탄소강
스테인레스 스틸
알류미늄
구리
놋쇠
아연도금강판
실제 절단 성능은 전체 플라즈마 시스템에 따라 달라집니다.
PM80 다음을 포함하는 자동화된 플라즈마 절단 응용 분야용으로 설계되었습니다.
CNC 플라즈마 절단 테이블
자동 프로파일 절단
판금 제조
구조 제작
기계 부품
농기계 부품
건설장비 부품
금속 가구
사인 제작
산업 생산 셀
최종 토치 구성은 항상 플라즈마 전원과 CNC 인터페이스에 따라 선택되어야 합니다.
마모된 구성품은 CNC 시스템에서 생산되는 모든 반복 부품에 영향을 미칠 수 있으므로 일관된 소모품 상태가 중요합니다.
과도한 마모로 인해 불안정한 아크 시작이 발생하거나 노즐이 손상되기 전에 전극을 교체하십시오.
다음 사항을 확인하세요.
노즐 입구 확대
타원형 오리피스
화상 피해
심한 오염
가스 통로를 깨끗하게 유지하십시오.
금이 가거나 손상된 부품을 교체하십시오.
다음 사항을 확인하세요.
균열
화상 피해
실 손상
왜곡
가스 누출이 발생하면 손상된 씰을 교체하십시오.
CNC 모션이 다음과 같지 않은지 확인하세요.
케이블을 늘려보세요
리드를 무너뜨려라
단단한 굴곡 만들기
갠트리 또는 Z축 이동을 방해합니다.
확인하다:
백스트라이킹 전극
절단 팁
가스 압력
파일럿 아크 회로
업무 관련
시동 시스템 호환성
확인하다:
토치 직각도
절단 높이
노즐 마모
이동 속도
확인하다:
절단 속도
현재의
재료 두께
가스 흐름
토치 높이
가능한 원인은 다음과 같습니다.
오염된 공기
잘못된 전류-노즐 조합
잘못된 피어싱 높이
과도한 피어싱
마모된 전극
검사:
토치 장착
절단 높이
CNC 반발
커프 보상
절단 속도
소모품 상태
모든 치수 문제가 토치로 인해 발생하는 것은 아닙니다.
전문적인 PM80 애프터마켓 프로그램에는 다음이 포함될 수 있습니다.
40~50A 절단 팁
50~60A 절단 팁
60~70A 절단 팁
70~80A 절단 팁
80A 가우징 팁
등을 찌르는 전극
가스 디퓨저
유지 구성 요소
가우징 쉴드
머신 토치 헤드
O-링
에어 튜브
케이블 어셈블리
중앙 어댑터
정확한 부품 번호와 현재 범위를 게시하면 유통업체가 교체 오류를 줄이고 반복 구매를 개선하는 데 도움이 됩니다.
INWELT 다음을 포함한 전문 B2B 고객에게 기계 플라즈마 토치 및 교체 부품을 공급합니다.
CNC 플라즈마 기계 제조업체
플라즈마 전원 제조업체
CNC 시스템 통합업체
용접 및 절단 장비 브랜드
수입업자
대리점
도매업자
산업 공급업체
애프터마켓 소모품 회사
OEM 및 ODM 구성은 대상 플라즈마 전원 및 기계 인터페이스에 따라 개발될 수 있습니다.
사용자 정의에는 다음이 포함될 수 있습니다.
고객 브랜딩
제품 라벨
머신 토치 구성
5m 리드
1/4G 통합 연결
1/4G 분리 연결
중앙 어댑터
동축 케이블
케이블 지원 구성
소모품 키트
자사 상표 포장
기술 문서
바코드 및 상자 요구 사항
OEM 프로젝트의 경우 플라즈마 전원 사양, 커넥터 배열, CNC 컨트롤러 및 예상 구매 수량을 제공합니다.
PM80 플랫폼은 완전한 CNC 토치 구성을 현재 특정 교체 소모품 시스템과 결합합니다.
현재 제품군에는 다음이 포함됩니다.
5m 완전한 머신 토치
통합 및 분리된 1/4G 연결
중앙 어댑터 구성
동축 케이블 구성
40~100A 절단 팁
100A 가우징 팁
백스트라이킹 전극
가스 디퓨저
머신 토치 헤드
다중 케이블 어셈블리
5핀 중앙 어댑터
장비 제조업체, 유통업체, 수입업체의 경우 전체 토치 및 애프터마켓 구성품을 한 공급업체로부터 소싱하면 구매 및 서비스 지원을 단순화할 수 있습니다.
PM80 는 100A CNC / 기계화 플라즈마 절단 토치로 배치되어야 합니다..
현재 제품 플랫폼은 60% 듀티 사이클을 사용합니다..
예. PM80 소모품 및 머신 토치 아키텍처는 HF 백 스트라이킹 시스템 과 일치합니다..
PM80 은(는) CNC / 기계화 머신 토치 입니다..
현재 절단 제품군에는 다음이 포함됩니다.
Ø1.0mm / 40–50A
Ø1.1mm / 50–60A
Ø1.2mm / 60–70A
Ø1.3mm / 70–80A
현재 고출력 표준 팁은 다음과 같습니다.
IJWV1681-13 / 51311.13 – Ø1.3mm / 70–80A / 백스트라이킹
현재 전극은 다음과 같습니다.
IJWC1670 / 52558
현재 디퓨저는 다음과 같습니다.
IJWG1676 / 60027
현재 머신 헤드는 다음과 같습니다.
IJWA0632
현재 머신 토치 제품군에는 다음이 포함됩니다.
5m
사용 가능한 구성은 다음과 같습니다.
1/4G 통합
1/4G 분리
중앙 어댑터
동축 케이블이 있는 중앙 어댑터
아니요.
시동 아키텍처, 파일럿 아크 시스템, 커넥터, 제어 배선 및 가스 요구 사항도 일치해야 합니다.
호환되는 토치 높이 제어 장비를 사용하여 CNC 시스템에 통합할 수 있습니다.
정확한 THC 구성은 플라즈마 전원과 CNC 컨트롤러에 따라 다릅니다.
예, 호환되는 플라즈마 절단 시스템 및 적절한 작동 매개변수와 함께 사용할 경우 가능합니다.
예.
알루미늄은 전기 전도성이 있으며 적절한 플라즈마 시스템을 사용하여 플라즈마 절단이 가능합니다.
토치만으로 결정되는 보편적인 절단 두께는 없습니다.
전체 플라즈마 절단 시스템에서 검증된 권장, 최대 및 절단 데이터를 사용하십시오.
현재 소모품 제품군에는 80A 가우징 팁과 관련 프런트 엔드 구성 요소가 포함됩니다.
플라즈마 전원과 기계 공정도 가우징을 지원해야 합니다.
예.
OEM/ODM , 개인 상표, 케이블, 커넥터 및 소모품 키트 구성은 자격을 갖춘 장비 제조업체, 시스템 통합업체, 유통업체 및 수입업체에서 사용할 수 있습니다.
더 빠른 호환성 확인을 위해 다음을 제공하세요.
플라즈마 전원 제조사 및 모델
정격 출력 전류
기존 토치 모델
시동 시스템 유형
CNC 컨트롤러
메인 커넥터 사진
제어 인터페이스 사진
필요한 리드 길이
필요한 절단 전류
절단 또는 가우징 요구 사항
소모품 요구 사항
예상 구매 수량
INWELT 또는 자사 상표 브랜딩
그러면 INWELT 는 귀하의 PM80 CNC ]} 머신 토치, 케이블, 커넥터 및 소모품 구성을 확인할 수 있습니다.