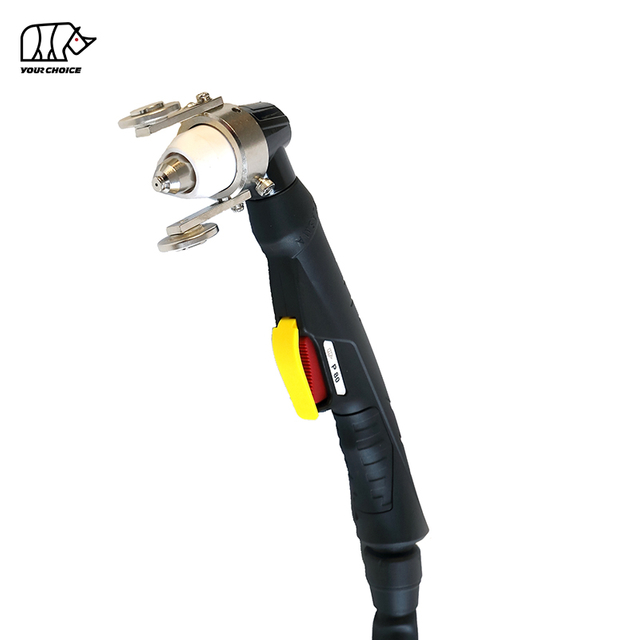
80A HF CNC-plasmaskjærebrenner med tilbakeslagsstart
INWELT PM80 er en luftkjølt CNC og mekanisert plasmaskjærebrenner designet for automatiserte plasmabord, profilskjæresystemer og industrielt metallskjæreutstyr.
PM80 skal plasseres som en 100A maskinbrenner med 60 % driftssyklus ved bruk av et høyfrekvent tilbakeslagende buestartsystem.
Maskinfakkelarkitekturen inkluderer:
100A merkestrøm
60 % driftssyklus
HF bue starter
Tilbakeslående forbrukssystem
Luftkjølt konstruksjon
Ca. 4,5–5,0 bar driftstrykk
5 m fakkel-bly alternativer
CNC / mekanisert drift
Flere tilkoblingsmuligheter bak
Forbrukssystemet PM80 støtter flere skjærestrømområder fra ca. 40A til 100A sammen med mejslingsrelaterte komponenter.
Gass-strøm- og post-flow-verdier bør kun publiseres etter å ha bekreftet den endelige INWELT tekniske spesifikasjonen for denne PM80 konfigurasjonen.
INWELT PM80 Tekniske spesifikasjoner
| { |
INWELT PM80 |
| Produkttype |
CNC / Mekanisert Plasmaskjærebrenner |
| Modell |
PM80 |
| Merke |
INWELT |
| Vurdert gjeldende |
100 A |
| Duty Cycle |
60 % |
| Avkjøling |
Luft |
| Startmetode |
HF / Tilbakeslående |
| Gasstrykk |
Ca. 4,5–5,0 bar |
| Operasjon |
CNC / Mekanisert |
| Ledningslengde |
5 m |
| Kutte forbruksvarer |
Ca. 40–100A |
| Fuging forbruksvarer |
Tilgjengelig |
| 1/4G integrert |
Tilgjengelig |
| 1/4G separert |
Tilgjengelig |
| Sentraladapter |
Tilgjengelig |
| Koaksial kabel |
Tilgjengelig |
| OEM / ODM |
Tilgjengelig |
| Private Label |
Tilgjengelig |
Før du bestiller, bekreft plasmastrømkilden, utgangsstrøm, startarkitektur, gassspesifikasjon, bakre kontakt og maskinkontrollgrensesnitt.
Hvorfor PM80 er en 100A CNC maskinlykt
PM80 bør behandles som et dedikert maskinbrennerprodukt i stedet for som en generisk 100A plasmalykt.
Den nåværende maskinbrennerens forbruksarkitektur når sitt primære skjæreområde ved omtrent 70–100A , ved bruk av en Ø1,3 mm bakoverslående skjæretupp.
Dette gjør 100A til den mest teknisk konsistente produktidentiteten for PM80 plattformen.
Dedikert maskinbrennergeometri
I motsetning til en håndholdt plasmabrenner, bruker PM80 en rett maskinorientert lommelyktkonstruksjon designet for fast montering.
En dedikert CNC -lykt bidrar til å opprettholde:
Maskinstyrt drift
PM80 styres gjennom plasmastrømkilden og CNC -systemet i stedet for av en manuell trigger.
En typisk CNC -syklus kan omfatte:
Plassering av fakkel
Innledende høydeføling
Plasmastart
Piercing
Skjærende bevegelse
Høydejustering av fakkel
Buestopp
PM80 HF Tilbakeslagende buestart
PM80 bruker et HF tilbakeslagssystem.
Dette betyr at lykten ikke er avhengig av en konvensjonell høyfrekvent tenningskrets.
Intern bevegelse mellom elektroden og skjærespissen utgjør en del av pilot-bue-startsekvensen.
Av denne grunn bør følgende komponenter behandles som et matchet system:
Fakkelhode
Elektrode
Spreder
Kuttespiss
Holdende komponent
Gassforsyning
HF og HF lommelykter bør ikke byttes bare fordi gjeldende klassifisering eller kobling ser lik ut.
Hvorfor HF start er relevant for CNC plasmaskjæring
Et CNC skjæresystem inneholder elektroniske komponenter som:
En HF lommelykt unngår den konvensjonelle høyfrekvente tenningspulsen som brukes av HF plasmasystemer.
Men at HF starter alene garanterer ikke kompatibilitet.
Plasmastrømkilden må fortsatt matche:
PM80 Fullfør CNC fakkelkonfigurasjoner
Den nåværende PM80 maskin-fakkelfamilien inkluderer flere komplette fakkelkonfigurasjoner.
1/4G integrert tilkobling
Tilgjengelig med:
1/4G separert tilkobling
Tilgjengelig med:
Sentraladapter
Tilgjengelig med:
6 m bly
12 m føre
2-leder kontroll
Sentraladapter med koaksialkabel
Tilgjengelig med:
6 m koaksialledning
12 m koaksialledning
Før du publiserer den nøyaktige SKU-tabellen med komplett fakkel, må du kontrollere kodeformateringen mot gjeldende INWELT ERP/BOM fordi den nåværende nettsiden skiller flere koder på tvers av tabellceller.
PM80 Kuttetips etter gjeldende område
Forbruksplattformen PM80 bruker forskjellige spissdiametere for forskjellige skjærestrømområder.
40–50A kuttespiss
INWELT Kode: IJWV1681-10
Referanse: 51311.10
Spesifikasjon:
Ø1,0 mm / 40–50A / Back-Striking
50–60A kuttespiss
INWELT Kode: IJWV1681-11
Referanse: 51311.11
Spesifikasjon:
Ø1,1 mm / 50–60A / Back-Striking
60–70A kuttespiss
INWELT Kode: IJWV1681-12
Referanse: 51311.12
Spesifikasjon:
Ø1,2 mm / 60–70A / Back-Striking
70–80A kuttespiss
INWELT Kode: IJWV1681-13
Referanse: 51311.13
Spesifikasjon:
Ø1,3 mm / 70–80A / Back-Striking
Denne Ø1,3 mm-konfigurasjonen er den viktigste kuttespissen med full effekt for en 80A PM80 produktside.
Hvorfor strøm-til-dyse-tilpasning er viktig
PM80 skal ikke bruke én dysestørrelse for hver skjærestrøm.
Riktig spissvalg bidrar til å opprettholde:
Bruk av en dyse med lavere strømstyrke med for høy strømstyrke kan akselerere dyseslitasje og redusere skjærestabiliteten.
For distributører og serviceselskaper bør strøm-til-dyse-forholdet publiseres fremtredende i stedet for begravd i en reservedelstabell.
PM80 Fugetips
Den nåværende PM80 -forbruksfamilien inkluderer:
INWELT Kode: IJWV1686-16
Referanse: 51311G.16
Beskrivelse:
Ø1,6 mm / 80A Fugingspiss / Ryggslående
Plasmafuging fjerner metall uten å kutte helt gjennom platen.
Potensielle bruksområder inkluderer:
Fjerning av sveiser
Fjerning av feil
Ryggstøping
Felles forberedelse
Reparasjonsarbeid
Fuging bør kun brukes når plasmastrømkilden og det automatiske kuttesystemet støtter den nødvendige prosessen.
PM80 Elektrode som slår tilbake
Den nåværende PM80 -elektroden er:
INWELT Kode: IJWC1670
Referanse: 52558
Beskrivelse:
Plasma-elektrode som slår tilbake
Elektroden utgjør en viktig del av både lysbuestart og plasmaskjæring.
Inspiser elektroden regelmessig og skift den ut før overdreven slitasje bidrar til:
Vanskelig buestart
Ustabil pilotbue
Akselerert dyseslitasje
Inkonsekvent kutting
Ikke slip eller modifiser en sterkt slitt elektrode.
PM80 Gassdiffusor
Den nåværende diffusoren er:
INWELT Kode: IJWG1676
Referanse: 60027
Diffusoren kontrollerer prosessgassfordelingen rundt elektroden og dysen.
Riktig gassstrøm bidrar til:
Bytt ut diffusoren hvis den blir:
Sprukket
Brent
Deformert
Sterkt forurenset
PM80 Holdende og utvendige dysekomponenter
Standard front-end-systemet inkluderer for tiden:
INWELT Kode: IJWT1678-05
Referanse: 60510
Beskrivelse:
Grå glassfiber utvendig dyse / holdekomponent
En separat utvendig dysekonfigurasjon er også tilgjengelig:
INWELT Kode: IJWT1683-05
Referanse: 60511
Bruk riktig komponent for standard kutting eller fuging.
Ikke bland med meisling og vanlige skjærende frontkomponenter uten å bekrefte hele forbruksstabelen.
PM80 Maskin Brennerhode
Det nåværende maskinbrennerhodet er:
INWELT Kode: IJWA0632
Beskrivelse:
PM80 / PT M80-type maskin Brennerhode
Dette maskinspesifikke brennerhodet skal være en av hovedkomponentene som vises på produktsiden.
De relaterte fakkelhodekomponentene inkluderer:
IJGU0710 / 51620.60 – O-Ring
og
IJAO0784 / 09800.42 – Luft / kjølerør
Disse komponentene skal være tydelig knyttet til maskin-brenneren.
PM80 Maskinhus og kabelstøtte
Den nåværende maskin-fakkelenheten inkluderer også:
INWELT Kode: IJIK0121
Beskrivelse:
Plasmamaskinhåndtak / kroppssett
Kabelstøttealternativer inkluderer fjærstøttekomponenter for:
Disse delene skal beskrives som maskin- og kabelstøttekomponenter , ikke som ergonomiske operatørhåndtak.
PM80 Kabelsett Alternativer
Maskinbrennerplattformen PM80 inkluderer flere kabelarrangementer.
Aktuelle eksempler inkluderer:
6 m 1/4G integrert kabel
IJWO11210074-22
12 m 1/4G integrert kabel
IJWO11210134-22
6 m 1/4G separert kabel
IJWO11210072-22
12 m 1/4G separert kabel
IJWO11210132-22
6 m sentraladapterkabel
IJWO11210071-22
12 m sentraladapterkabel
IJWO11210131-22
6 m sentral-adapter koaksialkabel
IJWO1121117C-22
12 m sentral-adapter koaksialkabel
IJWO1121123C-22
Denne kabelinformasjonen er svært verdifull for CNC maskinprodusenter, ettermonteringsprosjekter og ettermarkedsdistributører.
PM80 5-pins Sentraladapter
Den nåværende produktfamilien inkluderer:
INWELT Kode: IJAY0089
Beskrivelse:
5-pins lommelykt-side Sentraladapter
En sentral kontakt kan forenkle installasjonen på kompatible plasmasystemer.
Imidlertid bekrefter ikke fysisk tilkobling alene kompatibilitet.
Bekreft alltid:
Slik sjekker du PM80 CNC plasmakutterkompatibilitet
Ikke velg PM80 bare fordi en maskin er merket CUT80 eller 80A.
Flere tekniske faktorer må samsvare.
Bekreft startarkitekturen
Strømkilden må støtte en kompatibel HF baklykt.
Bekreft merkestrømmen
PM80 er plassert som en 80A maskinbrenner.
Bekreft den bakre kontakten
Tilgjengelige konfigurasjoner inkluderer:
Bekreft kontrollgrensesnittet
Sjekk det nødvendige:
Startsignal
Pilot-bue krets
Styreledninger
CNC grensesnitt
Oppgi maskininformasjon før bestilling
For erstatningsprosjekter, oppgi:
Plasma strømkildeprodusent
Maskinmodell
Nominell utgangsstrøm
Eksisterende lommelyktmodell
Bilder av hovedkontakt
Fotografier med kontrollkontakt
CNC kontrollerinformasjon
Dette er mer pålitelig enn å angi mange maskinmerker som universelt kompatible.
Reservedelsdetaljer:
| Komplett fakkel |
|
Kode |
|
Ref. |
Beskrivelse |
|
| EN |
IJWU13 |
062-00 |
|
Plasmamaskin |
lommelykt iptm80/6m/ 1/4g /integrert/2 ledninger/bakslående |
| EN |
IJWU14 |
062-00 |
|
Plasmamaskin |
lommelykt iptm80/12m/ 1/4g /integrert/2 ledninger/tilbakeslående |
| B |
IJWU13 |
063-00 |
|
Plasmamaskin |
lommelykt iptm80/6m/ 1/4g /separasjon/2 ledninger/tilbakeslående |
| B |
IJWU14 |
063-00 |
|
Plasmamaskin |
lommelykt iptm80/12m/ 1/4g /separasjon/2 ledninger/tilbakeslående |
| C |
IJWU13 |
064-00 |
|
Plasmamaskin |
lommelykt iptm80/6m/sentral adapter/2 ledninger/bakstøtende |
| C |
IJWU14 |
064-00 |
|
Plasmamaskin |
lommelykt iptm80/12m/sentral adapter/2 ledninger/bakslag |
| D |
IJWU13 |
065-00 |
|
Plasmamaskin |
lommelykt iptm80/6m/sentral adapter/koaksialkabel/bakside |
| D |
IJWU14 |
065-00 |
|
Plasmamaskin |
lommelykt iptm80/12m/sentral adapter/koaksialkabel/bakside |
|
|
|
|
|
|
| Med ' ●' er standardkon) |
| Posisjon |
Kode |
Ref. |
Beskrivelse |
| 1 |
IJTN1075 |
60508 |
Skjoldhette/ipt80/gouging |
| 2 ● |
IJWT1678-05 |
60510 |
Utvendig munnstykke ipt80/grå glassfiber |
| 3 |
IJWT1683-05 |
60511 |
Utvendig dyse ipt80/gouging |
| 4 |
Tupp |
| 4.1 |
IJWV1681-10 |
51311.10 |
Spissen φ1,0mm 40-50a/ipt80/ryggen slår |
| 4.2 |
IJWV1681-11 |
51311.11 |
Spissen φ1,1 mm 50-60a/ipt80/ryggen slår |
| 4.3 |
IJWV1681-12 |
51311.12 |
Spissen φ1,2 mm 60-70a/ipt80/ryggen slår |
| 4.4 ● |
IJWV1681-13 |
51311.13 |
Spissen φ1,3 mm 70-80a/ipt80/ryggen slår |
| 5 |
IJWV1686-16 |
51311G.16 |
Spissen φ1,6 mm/80a/ipt80/gouging/back-treffende |
| 6 ● |
IJWG1676 |
60027 |
Diffuser ipt80 |
| 7 ● |
IJWC1670 |
52558 |
Elektrode plasma ipt80 |
| 8 |
IJWA0632 |
|
Lyktehode iptm80/ipxm82 |
| 8a |
IJGU0710 |
51620.60 |
'O'ring φ18x15mm ipt80 rød sil |
| 8b |
IJAO0784 |
09800.42 |
Luftslange/ipt80 |
| 9 |
IJIK0121 |
|
Plasmamaskinhåndtaksett |
| 10 |
Vårstøtte |
| 10.1 |
IJIK0800 |
Fjærstøtte/pg21/plasma/koaksialkabel |
| 10.2 |
IJIK0800-02 |
Fjærstøtte/pg21/plasma/epdm |
| 11 |
Kabelmontering |
| 11.1 |
IJWO11210074-22 |
Kabelmontering/iptm80/6m/ 1/4g /2 ledninger/integrert |
| 11.2 |
IJWO11210134-22 |
Kabelmontering/iptm80/12m/ 1/4g /2 ledninger/integrert |
| 11.3 |
IJWO11210072-22 |
Kabelmontering/iptm80/6m/ 1/4g /2 ledninger/separasjon |
| 11.4 |
IJWO11210132-22 |
Kabelmontering/iptm80/12m/ 1/4g /2 ledninger/separasjon |
| 11.5 |
IJWO11210071-22 |
Kabelmontering/iptm80/6m/2 ledninger/senteradapter |
| 11.6 |
IJWO11210131-22 |
Kabelmontering/iptm80/12m/2 ledninger/senteradapter |
| 11.7 |
IJWO1121117C-22 |
Kabelmontering/iptm80/6m/sentraladapter/koaksialkabel |
| 11.8 |
IJWO1121123C-22 |
Kabelmontering/iptm80/12m/sentraladapter/koaksialkabel |
| 12 |
IJDH6017 |
Nøkkel for plasma |
| 13 |
IJAY0089 |
Sentral adapter fakkelside plasma 5 pinner |
Vår katalog:
 INWELT PLASMALYKKATALOG.pdf
Legg til en PM80 maskin-brenner dimensjonstegning
Maskin-brennerens dimensjoner er spesielt viktige for CNC integrasjon.
INWELT bør publisere en original dimensjonstegning som viser:
Diameter på fakkelkroppen
Total brennerlengde
Brukbar klemsone
Avstand mellom dyse og klemme
Kabelutgang
Minimum monteringsklaring
Ikke kopier dimensjoner fra en annen PT M80-leverandør.
Mål den faktiske produksjonslykten INWELT PM80 og publiser førstepartsdata.
Dette er et av de sterkeste tekniske tilleggene du kan gjøre for SEO-, GEO- og B2B-kjøpere.
PM80 og CNC Lommehøydekontroll
Et CNC plasmabord kan bruke automatisk brennerhøydekontroll.
Mulige systemer inkluderer:
Buespenning THC
Etter at skjærebuen er etablert, kan THC-systemet bruke lysbuespenning som en del av å opprettholde den programmerte brennerhøyden.
Riktig verdi avhenger av:
Plasma strømkilde
Materiale
Platetykkelse
Nåværende
Tips diameter
Kuttehastighet
Ikke publiser én universell THC-spenning for PM80 .
Piercinghøyde vs. klippehøyde
Mekanisert plasmaskjæring bruker normalt forskjellige høyder under piercing og kontinuerlig skjæring.
Piercing Høyde
Smeltet metall støtes oppover mens plasmabuen trenger inn i platen.
Riktig hullhøyde kan redusere smeltet metallskader på dysen og holdekomponentene.
Klippehøyde
Etter at hull er fullført, beveger brenneren seg til den programmerte skjærehøyden.
Feil klippehøyde kan bidra til:
Bruk testede parametere fra den komplette plasmastrømkilden og PM80 -brennersystemet.
Hvor tykk kan PM80 CNC plasmabrenner kutte?
Den nåværende nettsiden oppgir skjærekapasiteter på opptil 35 mm.
Dette bør ikke presenteres som en universell garanti for lommelykt.
Kuttekapasiteten avhenger av:
Plasma strømkilde
Inngangseffekt
Materiale
Skjærestrøm
Kuttespiss diameter
Gasstrykk
Gassstrøm
Reisehastighet
Pierce høyde
Klippehøyde
Forbrukstilstand
Nødvendig kantkvalitet
Profesjonelle plasmaspesifikasjoner bør skille mellom:
Anbefalt skjærekapasitet
Tykkelse som kan kuttes produktivt med passende kantkvalitet.
Maksimal skjærekapasitet
Tykkere materiale som fortsatt kan kuttes med redusert hastighet.
Sluttvederlagskapasitet
Maksimal materialtykkelse som kan skilles, generelt med lavere kantkvalitet.
Publiser spesifikke tykkelsestall for PM80 bare når de støttes av en skjæretest for fullstendig system av INWELT .
Bygg et INWELT PM80 CNC kuttdiagram
Et verifisert førsteparts kuttdiagram vil styrke denne siden betydelig for profesjonelle kjøpere og søkemotorer.
Anbefalte felt inkluderer:
| Parameterdata |
som skal publiseres |
| Materiale |
Mildt stål / rustfritt stål / aluminium |
| Tykkelse |
Testet tykkelse |
| Nåværende |
40A / 50A / 60A / 70A / 80A |
| Tipskode |
INWELT delenummer |
| Tips Diameter |
Ø1,0 / Ø1,1 / Ø1,2 / Ø1,3 mm |
| Gasstrykk |
bar |
| Gassstrøm |
L/min |
| Reisehastighet |
mm/min |
| Pierce Høyde |
mm |
| Pierce Delay |
sekunder |
| Klippehøyde |
mm |
| Kerf Bredde |
mm |
| Resultat |
Anbefalt / Maksimum / Avbrudd |
Bruk målte INWELT skjæredata i stedet for konkurrentverdier.
Anbefalt prosessgass for PM80
PM80 -arkitekturen bør bruke prosessgassspesifikasjonen som er godkjent for den kompatible plasmastrømkilden.
Før endelig publisering bør INWELT bekrefte og publisere:
Prosessgass
Driftstrykk
Gassstrøm
Tid etter flyt
Den gjeldende sidens eksisterende 100A/ HF /220 L/min-spesifikasjon bør ikke beholdes hvis det endelige produktet bekreftes som 80A HF tilbakeslående PM80 konfigurasjon.
Bruk ren og tørr prosessgass
Forurenset trykkluft kan negativt påvirke:
Bue stabilitet
Levetid for elektrode
Levetid for skjæretuppen
Kuttekvalitet
Bruk egnet filtrering og fuktseparering.
Hvilke materialer kan PM80 kutte?
Når den er koblet til en kompatibel plasmastrømkilde, kan PM80 kutte elektrisk ledende materialer, inkludert:
Mildt stål
Karbonstål
Rustfritt stål
Aluminium
Kopper
Messing
Galvanisert stål
Faktisk kutteytelse avhenger av hele plasmasystemet.
Typiske applikasjoner for PM80 CNC lommelykt
PM80 er designet for automatiserte plasmaskjæringsapplikasjoner, inkludert:
CNC plasmaskjærebord
Automatisk profilskjæring
Platefremstilling
Strukturell fabrikasjon
Maskinkomponenter
Landbruksutstyr deler
Komponenter for anleggsutstyr
Metallmøbler
Skiltfabrikasjon
Industrielle produksjonsceller
Den endelige fakkelkonfigurasjonen bør alltid velges i henhold til plasmastrømkilden og CNC grensesnittet.
PM80 Vedlikehold for CNC produksjon
Konsekvent forbrukstilstand er viktig fordi en slitt komponent kan påvirke alle gjentatte deler produsert av et CNC system.
Inspiser elektroden
Skift ut elektroden før overdreven slitasje forårsaker upålitelig lysbuestart eller skader dysen.
Inspiser kuttespissen
Se etter:
Forstørret dyseåpning
Oval åpning
Brennskade
Kraftig forurensning
Inspiser diffusoren
Hold gasskanalene rene.
Bytt ut sprukne eller skadde komponenter.
Inspiser holdekomponenten
Se etter:
Sprekker
Brennskade
Trådskader
Forvrengning
Inspiser O-ringene
Skift ut skadede tetninger hvis det oppstår gasslekkasje.
Inspiser fakkelledningen
Sørg for at CNC -bevegelse ikke:
Vanlige PM80 CNC kutteproblemer
Vanskelig buestart
Sjekke:
Overdreven avfasning
Sjekke:
Fakkelens vinkelrett
Klippehøyde
Dyseslitasje
Reisehastighet
Tungt slagg
Sjekke:
Kuttehastighet
Nåværende
Materialtykkelse
Gassstrøm
Fakkelhøyde
Kort levetid for forbruksvarer
Mulige årsaker inkluderer:
Inkonsekvente deldimensjoner
Undersøke:
Lommelyktmontering
Klippehøyde
CNC tilbakeslag
Kerf kompensasjon
Kuttehastighet
Forbrukstilstand
Ikke alle dimensjonsproblemer er forårsaket av fakkelen.
PM80 Forbruksvarer for distributør- og ettermarkedsforsyning
Et profesjonelt PM80 ettermarkedsprogram kan omfatte:
Å publisere eksakte delenumre og gjeldende serier hjelper distributører med å redusere erstatningsfeil og forbedre gjentatte kjøp.
OEM PM80 CNC Plasmabrennerproduksjon av INWELT
INWELT leverer maskinplasmabrennere og erstatningskomponenter til profesjonelle B2B-kunder, inkludert:
CNC produsenter av plasmamaskiner
Plasma strømkildeprodusenter
CNC systemintegratorer
Merker for sveise- og skjæreutstyr
Importører
Distributører
Grossister
Industrielle leverandører
Ettermarkedsselskaper for forbruksvarer
OEM og ODM konfigurasjoner kan utvikles i henhold til målplasmastrømkilden og maskingrensesnittet.
OEM og Private Label-alternativer
Tilpasning kan omfatte:
Kundemerkevarebygging
Produktetiketter
Maskin-fakkelkonfigurasjon
5 m fører
1/4G integrert tilkobling
1/4G separert tilkobling
Sentral adapter
Koaksialkabel
Kabelstøttekonfigurasjon
Forbruksmaterialesett
Private label emballasje
Teknisk dokumentasjon
Krav til strekkode og kartong
For OEM -prosjekter, oppgi plasmastrømkildespesifikasjonen, koblingsarrangementet, CNC -kontrolleren og anslått innkjøpsmengde.
Hvorfor hente PM80 maskinlykter fra INWELT ?
PM80 -plattformen kombinerer komplette CNC fakkelkonfigurasjoner med et strømspesifikt system for erstatningsforbruk.
Den nåværende produktfamilien inkluderer:
5m komplette maskinbrennere
Integrerte og separerte 1/4G-tilkoblinger
Sentrale adapterkonfigurasjoner
Koaksialkabelkonfigurasjoner
40–100A kuttespisser
100A fugespiss
Tilbakeslående elektrode
Gass diffusor
Maskinbrennerhode
Flere kabelenheter
5-pins sentraladapter
For utstyrsprodusenter, distributører og importører kan innkjøp av komplette brenner- og ettermarkedskomponenter fra én leverandør forenkle innkjøp og servicestøtte.
Ofte stilte spørsmål om PM80 CNC plasmalykt
Hvilken strømstyrke er INWELT PM80 ?
PM80 skal plasseres som en 100A CNC / mekanisert plasmaskjærebrenner.
Hva er PM80 driftssyklus?
Den nåværende produktplattformen bruker en driftssyklus på 60 %.
Bruker PM80 HF tenning?
Ja. PM80 forbruksmateriell og maskinbrennerarkitektur er konsistent med et HF tilbakeslagssystem.
Er PM80 en hånd- eller maskinlykt?
PM80 er en CNC / mekanisert maskinbrenner.
Hvilke skjæretuppstørrelser er tilgjengelige?
Den nåværende skjærefamilien inkluderer:
Ø1,0 mm / 40–50A
Ø1,1 mm / 50–60A
Ø1,2 mm / 60–70A
Ø1,3 mm / 70–80A
Hvilken spiss brukes ved 100A?
Det nåværende standardtipset med høy ytelse er:
IJWV1681-13 / 51311.13 – Ø1,3 mm / 70–80A / Back-Striking
Hvilken elektrode bruker PM80 ?
Den nåværende elektroden er:
IJWC1670 / 52558
Hvilken diffusor bruker PM80 ?
Den nåværende diffusoren er:
IJWG1676 / 60027
Hvilket brennerhode bruker PM80 ?
Nåværende maskinhode er:
IJWA0632
Hvilke ledningslengder er tilgjengelige?
Den nåværende maskin-fakkelfamilien inkluderer:
Hvilke koblingsalternativer er tilgjengelige?
Tilgjengelige konfigurasjoner inkluderer:
Kan PM80 brukes med hvilken som helst 100A plasmakutter?
Ingen.
Kravene til startarkitektur, pilotbuesystem, kontakt, kontrollkabling og gass må også samsvare.
Støtter PM80 kontroll av fakkelhøyde?
Den kan integreres i CNC systemer ved hjelp av kompatibelt utstyr for kontroll av brennerhøyde.
Den nøyaktige THC-konfigurasjonen avhenger av plasmastrømkilden og CNC -kontrolleren.
Kan PM80 kutte i rustfritt stål?
Ja, når den brukes med et kompatibelt plasmaskjæresystem og passende driftsparametere.
Kan PM80 kutte aluminium?
Ja.
Aluminium er elektrisk ledende og kan plasmakuttes med et passende plasmasystem.
Hvor tykk kan PM80 kutte?
Det er ingen universell skjæretykkelse bestemt av brenneren alene.
Bruk verifiserte anbefalte, maksimums- og brudddata fra det komplette plasmaskjæresystemet.
Kan PM80 brukes til boring?
Den nåværende forbruksproduktfamilien inkluderer en 80A fugespiss og tilhørende front-end-komponenter.
Plasma-strømkilden og maskinprosessen må også støtte fuging.
Tilbyr INWELT OEM PM80 CNC fakler?
Ja.
Konfigurasjoner av OEM/ODM , private label, kabel, kontakt og forbruksmateriell er tilgjengelig for kvalifiserte utstyrsprodusenter, systemintegratorer, distributører og importører.
Be om et tilbud for INWELT PM80 CNC-plasmaskjærebrenner
For raskere kompatibilitetsbekreftelse, oppgi:
Plasma strømkilde produsent og modell
Nominell utgangsstrøm
Eksisterende lommelyktmodell
Startsystemtype
CNC kontroller
Bilder av hovedkontakt
Fotografier med kontrollgrensesnitt
Nødvendig ledningslengde
Nødvendig skjærestrøm
Krav til kutting eller fuging
Krav til forbruksvarer
Estimert innkjøpsmengde
INWELT eller private-label merkevarebygging
INWELT kan deretter bekrefte den riktige PM80 -maskinbrenneren, kabelen, kontakten og forbruksvarer-konfigurasjonen for ditt CNC plasmaskjæresystem.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių