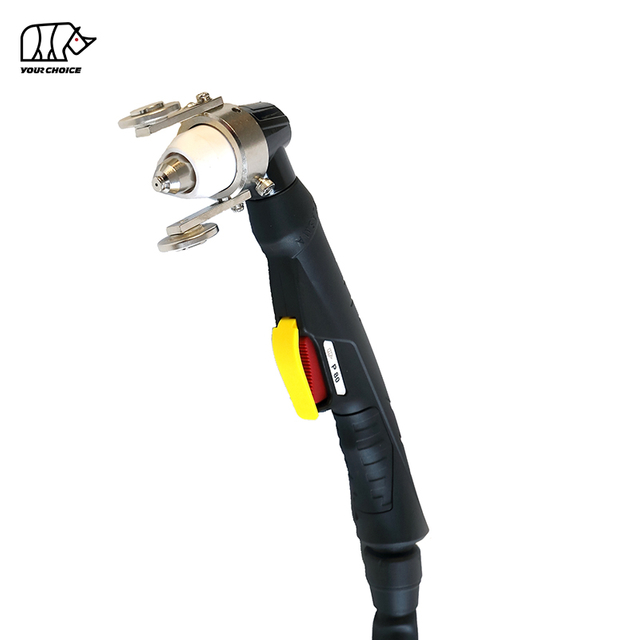
80A HF CNC plazmový rezací horák so štartom spätného úderu
INWELT PM80 je vzduchom chladený CNC a mechanizovaný plazmový rezací horák určený pre automatizované plazmové stoly, systémy na rezanie profilov a priemyselné zariadenia na rezanie kovov.
PM80 by mal byť umiestnený ako 100A strojový horák so 60% pracovným cyklom s použitím vysokofrekvenčného systému spätného zapaľovania oblúka.
Jeho architektúra strojového horáka zahŕňa:
menovitý prúd 100A
60% pracovný cyklus
Začiatok oblúka HF
Systém spätného spotrebného materiálu
Vzduchom chladená konštrukcia
Pribl. Prevádzkový tlak 4,5–5,0 bar
Možnosti 5 m olova horáka
CNC / mechanizovaná prevádzka
Viacero možností zadného pripojenia
Systém spotrebného materiálu PM80 podporuje niekoľko rozsahov rezného prúdu od približne 40A do 100A spolu s komponentmi súvisiacimi s drážkovaním.
Hodnoty prietoku plynu a následného prietoku by sa mali zverejniť až po potvrdení konečnej technickej špecifikácie INWELT pre túto konfiguráciu PM80 .
INWELT PM80 Technické špecifikácie
| Špecifikácia |
INWELT PM80 |
| Typ produktu |
CNC / Mechanizované Plazmový rezací horák |
| Model |
PM80 |
| Značka |
INWELT |
| Rated Current |
100 A |
| Pracovný cyklus |
60 % |
| Chladenie |
Vzduch |
| Štartovacia metóda |
HF / Back-Striking |
| Tlak plynu |
Pribl. 4,5 – 5,0 barov |
| Prevádzka |
CNC / Mechanizované |
| Dĺžka vedenia |
5 m |
| Rezanie spotrebného materiálu |
Pribl. 40-100A |
| Drážkovací spotrebný materiál |
Dostupné |
| Integrované 1/4G |
Dostupné |
| 1/4G oddelené |
Dostupné |
| Centrálny adaptér |
Dostupné |
| Koaxiálny kábel |
Dostupné |
| OEM / ODM |
Dostupné |
| Súkromná značka |
Dostupné |
Pred objednávkou potvrďte zdroj plazmového napájania, výstupný prúd, architektúru štartovania, špecifikáciu plynu, zadný konektor a rozhranie ovládania stroja.
Prečo je PM80 100A CNC strojový horák
S PM80 by sa malo zaobchádzať ako s produktom určeným pre strojový horák a nie ako so všeobecným 100A plazmovým horákom.
Súčasná architektúra spotrebného materiálu strojového horáka dosahuje svoj primárny rezný rozsah pri približne 70–100 A s použitím reznej špičky Ø1,3 mm.
Vďaka tomu je 100A technicky najkonzistentnejšou identitou produktu pre platformu PM80 .
Vyhradená geometria strojového horáka
Na rozdiel od ručného plazmového horáka, PM80 používa priamu strojovo orientovanú štruktúru horáka navrhnutú na pevnú montáž.
Špeciálna baterka CNC pomáha udržiavať:
Kolmosť horáka
Opakovateľná poloha prepichnutia
Kontrolovaná výška kosenia
Stabilná geometria zárezu
Opakovateľné rozmery dielov
Strojom riadená prevádzka
PM80 sa ovláda pomocou plazmového zdroja energie a systému CNC , nie pomocou manuálneho spúšťača.
Typický cyklus CNC môže zahŕňať:
Umiestnenie horáka
Počiatočné snímanie výšky
Plazmový štart
Piercing
Rezný pohyb
Nastavenie výšky horáka
Zastavenie oblúka
PM80 HF Spustenie spätného oblúka
PM80 používa systém spätného úderu HF.
To znamená, že horák sa nespolieha na konvenčný vysokofrekvenčný zapaľovací obvod.
Vnútorný pohyb medzi elektródou a rezným hrotom tvorí časť štartovacej sekvencie pilotného oblúka.
Z tohto dôvodu by sa s nasledujúcimi komponentmi malo zaobchádzať ako so zodpovedajúcim systémom:
Hlava pochodne
elektróda
Difúzor
Rezací hrot
Prídržný komponent
Dodávka plynu
Baterky HF a HF by sa nemali zamieňať len preto, že aktuálne hodnotenie alebo konektor vyzerajú podobne.
Prečo je štartovanie HF relevantné pre rezanie plazmou CNC
Rezací systém CNC obsahuje elektronické komponenty, ako napríklad:
Horák HF sa vyhýba konvenčným vysokofrekvenčným impulzom zapaľovania, ktoré používajú plazmové systémy HF .
Avšak HF spustenie samostatne nezaručuje kompatibilitu.
Plazmový zdroj energie musí stále zodpovedať:
PM80 Dokončite CNC konfigurácie pochodne
Súčasná rodina stroj-horák PM80 obsahuje niekoľko kompletných konfigurácií horákov.
Integrované pripojenie 1/4G
Dostupné s:
Oddelené pripojenie 1/4G
Dostupné s:
Centrálny adaptér
Dostupné s:
6 m vedenie
12 m náskok
2-vodičové ovládanie
Centrálny adaptér s koaxiálnym káblom
Dostupné s:
6 m koaxiálny kábel
12 m koaxiálny kábel
Pred zverejnením presnej kompletnej tabuľky SKU overte formátovanie kódu oproti aktuálnemu INWELT ERP/BOM, pretože súčasná webová stránka oddeľuje niekoľko kódov medzi bunkami tabuľky.
PM80 Tipy na rezanie podľa aktuálneho rozsahu
Platforma spotrebného materiálu PM80 používa rôzne priemery hrotov pre rôzne rozsahy rezného prúdu.
40–50 A rezací hrot
INWELT Kód: IJWV1681-10
Referenčné číslo: 51311.10
špecifikácia:
Ø1,0 mm / 40–50 A / spätný úder
50–60 A rezací hrot
INWELT Kód: IJWV1681-11
Referenčné číslo: 51311.11
špecifikácia:
Ø1,1 mm / 50–60 A / spätný úder
60–70 A rezací hrot
INWELT Kód: IJWV1681-12
Referenčné číslo: 51311.12
špecifikácia:
Ø1,2 mm / 60–70 A / Back-Striking
70–80 A rezací hrot
INWELT Kód: IJWV1681-13
Referenčné číslo: 51311.13
špecifikácia:
Ø1,3 mm / 70–80 A / spätný úder
Táto konfigurácia Ø1,3 mm je najdôležitejšou reznou špičkou s plným výkonom pre 80A PM80 produktovú stránku.
Prečo je dôležitá zhoda medzi prúdom a tryskou
PM80 by nemal používať jednu veľkosť trysky pre každý rezací prúd.
Správny výber hrotu pomáha udržiavať:
Použitie dýzy s nižším prúdom pri nadmernej intenzite prúdu môže urýchliť opotrebovanie dýzy a znížiť stabilitu rezania.
Pre distribútorov a servisné spoločnosti by mal byť vzťah medzi prúdom a dýzou zverejnený na viditeľnom mieste, a nie zakopaný v tabuľke náhradných dielov.
PM80 Hrot na drážkovanie
Aktuálna skupina spotrebného materiálu PM80 zahŕňa:
INWELT Kód: IJWV1686-16
Referenčné číslo: 51311G.16
Popis:
Ø1,6 mm / 80A Drážkovacia špička / spätný úder
Plazmové drážkovanie odstraňuje kov bez úplného prerezania dosky.
Potenciálne aplikácie zahŕňajú:
Odstránenie zvaru
Odstránenie defektu
Drážkovanie chrbta
Príprava kĺbov
Opravárenské práce
Drážkovanie by sa malo používať len vtedy, keď zdroj plazmy a automatizovaný rezací systém podporujú požadovaný proces.
PM80 Elektróda spätného úderu
Aktuálna elektróda PM80 je:
INWELT Kód: IJWC1670
Referenčné číslo: 52558
Popis:
Spätná plazmová elektróda
Elektróda tvorí dôležitú súčasť ako pri spúšťaní oblúka, tak pri plazmovom rezaní.
Elektródu pravidelne kontrolujte a vymeňte ju skôr, ako jej nadmerné opotrebovanie prispeje k:
Silne opotrebovanú elektródu nebrúste ani mechanicky neupravujte.
PM80 Plynový difúzor
Aktuálny difúzor je:
INWELT Kód: IJWG1676
Referenčné číslo: 60027
Difúzor riadi distribúciu procesného plynu okolo elektródy a trysky.
Správny prietok plynu prispieva k:
Stabilita oblúka
Spotrebné chladenie
Tvar plazmovej trysky
Konzistencia rezania
Vymeňte difúzor, ak sa stane:
Popraskané
Spálený
Deformované
Silne kontaminovaný
PM80 Prídržné a vonkajšie komponenty dýzy
Štandardný front-end systém v súčasnosti zahŕňa:
INWELT Kód: IJWT1678-05
Referenčné číslo: 60510
Popis:
Vonkajšia dýza/pridržiavací prvok zo sivého skleneného vlákna
K dispozícii je aj samostatná konfigurácia drážkovania mimo dýzy:
INWELT Kód: IJWT1683-05
Referenčné číslo: 60511
Na štandardné rezanie alebo drážkovanie použite správny komponent.
Nemiešajte predné komponenty na drážkovanie a bežné rezanie bez toho, aby ste si overili kompletný balík spotrebného materiálu.
PM80 Stroj Hlava horáka
Súčasná hlava strojového horáka je:
INWELT Kód: IJWA0632
Popis:
PM80 / PT stroj typu M80 Hlava horáka
Táto hlava horáka špecifická pre stroj by mala byť jedným z hlavných komponentov zobrazených na stránke produktu.
Súvisiace komponenty hlavy horáka zahŕňajú:
IJGU0710 / 51620,60 – O-krúžok
a
IJAO0784 / 09800.42 – Vzduchová / chladiaca trubica
Tieto komponenty by mali zostať jasne spojené so zostavou stroja a horáka.
PM80 Telo stroja a podpora káblov
Súčasná zostava stroj-horák tiež zahŕňa:
INWELT Kód: IJIK0121
Popis:
Súprava rukoväte / tela plazmového strojčeka
Možnosti podpery káblov zahŕňajú komponenty podpery pružiny pre:
Koaxiálny kábel
Konfigurácie káblov EPDM
Tieto časti by mali byť opísané ako teleso stroja a podporné komponenty káblov , nie ako ergonomické rukoväte operátora.
PM80 Káblová zostava Možnosti
Platforma stroj-horák PM80 obsahuje niekoľko káblových usporiadaní.
Medzi aktuálne príklady patria:
6 m 1/4G integrovaný kábel
IJWO11210074-22
12 m 1/4G integrovaný kábel
IJWO11210134-22
6 m 1/4G oddelený kábel
IJWO11210072-22
12 m 1/4G oddelený kábel
IJWO11210132-22
6 m kábel centrálneho adaptéra
IJWO11210071-22
12 m kábel centrálneho adaptéra
IJWO11210131-22
6 m koaxiálny kábel s centrálnym adaptérom
IJWO1121117C-22
12 m koaxiálny kábel s centrálnym adaptérom
IJWO1121123C-22
Tieto informácie o kábloch sú veľmi cenné pre CNC výrobcov strojov, projekty modernizácie a distribútorov náhradných dielov.
PM80 5-kolíkový Centrálny adaptér
Súčasná rodina produktov zahŕňa:
INWELT Kód: IJAY0089
Popis:
5-kolíková strana horáka Centrálny adaptér
Centrálny konektor môže zjednodušiť inštaláciu na kompatibilné plazmové systémy.
Samotné prispôsobenie fyzického konektora však nepotvrdzuje kompatibilitu.
Vždy si overte:
Ako skontrolovať kompatibilitu plazmového rezača PM80 CNC
Nevyberajte PM80 len preto, že stroj má označenie CUT80 alebo 80A.
Musí sa zhodovať niekoľko technických faktorov.
Potvrďte Starting Architecture
Zdroj energie musí podporovať kompatibilnú baterku HF.
Potvrďte menovitý prúd
PM80 je umiestnený ako 80A strojový horák.
Potvrďte zadný konektor
Dostupné konfigurácie zahŕňajú:
Potvrďte ovládacie rozhranie
Skontrolujte požadované:
Štartovací signál
Obvod pilotného oblúka
Ovládacie vedenie
CNC rozhranie
Pred objednaním poskytnite informácie o stroji
Pre náhradné projekty poskytnite:
Výrobca plazmového zdroja energie
Model stroja
Menovitý výstupný prúd
Existujúci model baterky
Fotografie hlavného konektora
Fotografie ovládacieho konektora
CNC informácie o ovládači
Je to spoľahlivejšie ako uvádzanie mnohých značiek strojov ako univerzálne kompatibilných.
Podrobnosti o náhradných dieloch:
| Kompletná pochodeň |
|
kód |
|
Ref. |
Popis |
|
| A |
IJWU13 |
062-00 |
|
Plazmový stroj |
baterka iptm80/6m/ 1/4g /integrovaná/2 drôty/zad |
| A |
IJWU14 |
062-00 |
|
Plazmový stroj |
baterka iptm80/12m/ 1/4g /integrovaná/2 drôty/zadné zapaľovanie |
| B |
IJWU13 |
063-00 |
|
Plazmový stroj |
baterka iptm80/6m/ 1/4g /separácia/2 drôty/zadný úder |
| B |
IJWU14 |
063-00 |
|
Plazmový stroj |
baterka iptm80/12m/ 1/4g /separácia/2 drôty/zadný úder |
| C |
IJWU13 |
064-00 |
|
Plazmový stroj |
baterka iptm80/6m/centrálny adaptér/2 vodiče/zadné zapaľovanie |
| C |
IJWU14 |
064-00 |
|
Plazmový stroj |
baterka iptm80/12m/centrálny adaptér/2 vodiče/zadné zapínanie |
| D |
IJWU13 |
065-00 |
|
Plazmový stroj |
baterka iptm80/6m/centralny adapter/koaxialny kabel/zadny zapal |
| D |
IJWU14 |
065-00 |
|
Plazmový stroj |
baterka iptm80/12m/centralny adapter/koaxialny kabel/zadny zapal |
|
|
|
|
|
|
| S ' ●' je štandardná konfigurácia) |
| pozícia |
kód |
Ref. |
Popis |
| 1 |
IJTN1075 |
60508 |
Kryt/ipt80/ryhovanie |
| 2 ● |
IJWT1678-05 |
60510 |
Vonkajšia tryska ipt80/šedé sklenené vlákno |
| 3 |
IJWT1683-05 |
60511 |
Vonkajšia tryska ipt80/ryhovanie |
| 4 |
Tip |
| 4.1 |
IJWV1681-10 |
51311.10 |
Hrot φ1,0mm 40-50a/ipt80/zadný úder |
| 4.2 |
IJWV1681-11 |
51311.11 |
Hrot φ1,1mm 50-60a/ipt80/zadný úder |
| 4.3 |
IJWV1681-12 |
51311.12 |
Hrot φ1,2mm 60-70a/ipt80/zadný úder |
| 4.4 ● |
IJWV1681-13 |
51311.13 |
Hrot φ1,3mm 70-80a/ipt80/zadný úder |
| 5 |
IJWV1686-16 |
51311G.16 |
Hrot φ1,6 mm/80a/ipt80/ryhovanie/zadný úder |
| 6 ● |
IJWG1676 |
60027 |
Difúzor ipt80 |
| 7 ● |
IJWC1670 |
52558 |
Elektróda plazma ipt80 |
| 8 |
IJWA0632 |
|
Hlava horáka iptm80/ipxm82 |
| 8a |
IJGU0710 |
51620.60 |
'O'krúžok φ18x15mm ipt80 červený sil |
| 8b |
IJAO0784 |
09800.42 |
Vzduchová trubica/ipt80 |
| 9 |
IJIK0121 |
|
Súprava rukoväte plazmového stroja |
| 10 |
Pružinová podpora |
| 10.1 |
IJIK0800 |
Pružinová podpora/pg21/plazma/koaxiálny kábel |
| 10.2 |
IJIK0800-02 |
Podpora pružiny/pg21/plazma/epdm |
| 11 |
Montáž kábla |
| 11.1 |
IJWO11210074-22 |
Zostava kábla/iptm80/6m/ 1/4g /2 vodiče/integr |
| 11.2 |
IJWO11210134-22 |
Zostava kábla/iptm80/12m/ 1/4g /2 vodiče/integr |
| 11.3 |
IJWO11210072-22 |
Zostava kábla/iptm80/6m/ 1/4g /2 vodiče/oddelenie |
| 11.4 |
IJWO11210132-22 |
Zostava kábla/iptm80/12m/ 1/4g /2 vodiče/oddelenie |
| 11.5 |
IJWO11210071-22 |
Káblová zostava/iptm80/6m/2 vodiče/stredový adaptér |
| 11.6 |
IJWO11210131-22 |
Káblová zostava/iptm80/12m/2 vodiče/stredový adaptér |
| 11.7 |
IJWO1121117C-22 |
Zostava kábla/iptm80/6m/centrálny adaptér/koaxiálny kábel |
| 11.8 |
IJWO1121123C-22 |
Zostava kábla/iptm80/12m/centrálny adaptér/koaxiálny kábel |
| 12 |
IJDH6017 |
Kľúč na plazmu |
| 13 |
IJAY0089 |
Centrálny adaptér na plazmovú stranu baterky 5 pinov |
Náš katalóg:
 INWELT KATALÓG PLAZMOVÉHO HORÁKA.pdf
Pridajte rozmerový výkres PM80 strojového horáka
Rozmery strojového horáka sú obzvlášť dôležité pre integráciu CNC .
INWELT by mal zverejniť pôvodný rozmerový výkres zobrazujúci:
Nekopírujte rozmery od iného PT dodávateľa M80.
Zmerajte skutočnú produkčnú pochodeň INWELT PM80 a zverejnite údaje prvej strany.
Toto je jeden z najsilnejších technických doplnkov, ktoré môžete urobiť pre kupujúcich SEO, GEO a B2B.
PM80 a CNC Ovládanie výšky horáka
Plazmový stôl CNC môže používať automatické ovládanie výšky horáka.
Možné systémy zahŕňajú:
Oblúkové napätie THC
Snímanie s plávajúcou hlavou
Mechanické snímanie počiatočnej výšky
Ďalšie kompatibilné systémy riadenia výšky
Oblúkové napätie THC
Po vytvorení rezacieho oblúka môže systém THC použiť napätie oblúka ako súčasť udržiavania naprogramovanej výšky horáka.
Správna hodnota závisí od:
Plazmový zdroj energie
Materiál
Hrúbka plechu
Aktuálne
Priemer hrotu
Rýchlosť rezania
Nezverejňujte jedno univerzálne napätie THC pre PM80 .
Výška piercingu vs. výška rezu
Mechanizované plazmové rezanie bežne používa rôzne výšky počas prepichovania a kontinuálneho rezania.
Výška piercingu
Roztavený kov je vypudzovaný nahor, zatiaľ čo plazmový oblúk preniká doskou.
Správna výška prepichnutia môže znížiť poškodenie dýzy a upevňovacích komponentov roztaveným kovom.
Výška rezu
Po dokončení prepichnutia sa horák presunie do naprogramovanej výšky rezu.
Nesprávna výška kosenia môže prispieť k:
Použite testované parametre z kompletného plazmového zdroja energie a systému horáka PM80 .
Akú hrúbku môže plazmový horák PM80 CNC rezať?
Aktuálna stránka uvádza rezné kapacity do 35 mm.
Nemalo by sa to prezentovať ako univerzálna záruka len na baterku.
Kapacita rezania závisí od:
Plazmový zdroj energie
Vstupný výkon
Materiál
Rezací prúd
Priemer reznej špičky
Tlak plynu
Prietok plynu
Cestovná rýchlosť
Pierce výška
Výška rezu
Spotrebný stav
Požadovaná kvalita hrán
Profesionálne špecifikácie plazmy by mali rozlišovať medzi:
Odporúčaná rezná kapacita
Hrúbka, ktorú možno produktívne rezať s vhodnou kvalitou hrán.
Maximálna rezná kapacita
Hrubší materiál, ktorý možno stále rezať zníženou rýchlosťou.
Odstupná kapacita
Maximálna hrúbka materiálu, ktorú je možné oddeliť, zvyčajne s nižšou kvalitou hrán.
Špecifické hodnoty hrúbky PM80 zverejňujte iba vtedy, ak sú podporované testom rezania v úplnom systéme INWELT .
Zostavte INWELT PM80 CNC tabuľku rezov
Overený graf strihov prvej strany by výrazne posilnil túto stránku pre profesionálnych kupujúcich a vyhľadávače.
Odporúčané polia zahŕňajú:
| Parameter |
Data to Publish |
| Materiál |
Mäkká oceľ / nehrdzavejúca oceľ / hliník |
| Hrúbka |
Testovaná hrúbka |
| Aktuálne |
40A / 50A / 60A / 70A / 80A |
| Kód tipu |
číslo dielu INWELT |
| Priemer hrotu |
Ø1,0 / Ø1,1 / Ø1,2 / Ø1,3 mm |
| Tlak plynu |
bar |
| Prietok plynu |
L/min |
| Cestovná rýchlosť |
mm/min |
| Výška Pierce |
mm |
| Pierce oneskorenie |
sekúnd |
| Výška rezu |
mm |
| Šírka rezu |
mm |
| Výsledok |
Odporúčané / maximálne / Odstupné |
Použite namerané INWELT rezné dáta namiesto konkurenčných hodnôt.
Odporúčaný procesný plyn pre PM80
Architektúra PM80 by mala používať špecifikáciu procesného plynu schválenú pre kompatibilný plazmový zdroj energie.
Pred konečným zverejnením by mal INWELT potvrdiť a zverejniť:
Procesný plyn
Prevádzkový tlak
Prietok plynu
Čas po toku
Súčasná špecifikácia 100A/ HF /220 l/min by sa nemala zachovať, ak je konečný produkt potvrdený ako konfigurácia 80A HF spätného úderu PM80 .
Používajte čistý a suchý procesný plyn
Kontaminovaný stlačený vzduch môže negatívne ovplyvniť:
Stabilita oblúka
Životnosť elektródy
Životnosť reznej špičky
Kvalita rezu
Použite vhodnú filtráciu a separáciu vlhkosti.
Aké materiály môže PM80 rezať?
Po pripojení ku kompatibilnému plazmovému zdroju energie môže PM80 rezať elektricky vodivé materiály vrátane:
Mäkká oceľ
Uhlíková oceľ
Nehrdzavejúca oceľ
hliník
Meď
Mosadz
Pozinkovaná oceľ
Skutočný rezný výkon závisí od celého plazmového systému.
Typické aplikácie pre baterku PM80 CNC
PM80 je navrhnutý pre aplikácie automatizovaného plazmového rezania vrátane:
CNC stoly na rezanie plazmou
Automatizované rezanie profilov
Výroba plechu
Konštrukčná výroba
Súčiastky strojov
Časti poľnohospodárskej techniky
Komponenty stavebných zariadení
Kovový nábytok
Výroba nápisov
Priemyselné výrobné bunky
Konečná konfigurácia horáka by sa mala vždy zvoliť podľa zdroja plazmového napájania a rozhrania CNC .
PM80 Údržba pre CNC výrobu
Konzistentný stav spotrebného materiálu je dôležitý, pretože opotrebovaný komponent môže ovplyvniť každý opakovaný diel vyrobený systémom CNC .
Skontrolujte elektródu
Elektródu vymeňte skôr, ako jej nadmerné opotrebovanie spôsobí nespoľahlivé spustenie oblúka alebo poškodí trysku.
Skontrolujte rezací hrot
Skontrolujte:
Zväčšený otvor trysky
Oválny otvor
Poškodenie popálením
Silná kontaminácia
Skontrolujte difuzér
Udržujte plynové priechody čisté.
Vymeňte prasknuté alebo poškodené komponenty.
Skontrolujte upevňovací komponent
Skontrolujte:
Trhliny
Poškodenie popálením
Poškodenie závitu
Skreslenie
Skontrolujte O-krúžky
Ak dôjde k úniku plynu, vymeňte poškodené tesnenia.
Skontrolujte vedenie horáka
Uistite sa, že pohyb CNC :
Bežné PM80 CNC problémy s rezaním
Ťažké spustenie oblúka
Skontrolujte:
Nadmerné skosenie
Skontrolujte:
Kolmosť horáka
Výška rezu
Opotrebenie trysky
Cestovná rýchlosť
Heavy Dross
Skontrolujte:
Rýchlosť rezania
Aktuálne
Hrúbka materiálu
Prietok plynu
Výška horáka
Krátka životnosť spotrebného materiálu
Medzi možné príčiny patria:
Nekonzistentné rozmery dielov
Kontrola:
Montáž horáka
Výška rezu
Vôľa CNC
Kerfova kompenzácia
Rýchlosť rezania
Spotrebný stav
Nie každý rozmerový problém spôsobuje baterka.
PM80 Spotrebný materiál pre distribútorov a popredajné dodávky
Profesionálny PM80 popredajný program môže zahŕňať:
Zverejňovanie presných čísiel dielov a aktuálnych sortimentov pomáha distribútorom znižovať chyby pri výmene a zlepšovať opakované nákupy.
OEM PM80 CNC Výroba plazmového horáka od INWELT
INWELT dodáva strojové plazmové horáky a náhradné komponenty profesionálnym B2B zákazníkom vrátane:
CNC výrobcovia plazmových strojov
Výrobcovia plazmových zdrojov energie
CNC systémových integrátorov
Zváracie a rezacie zariadenia značiek
Dovozcovia
Distribútori
Veľkoobchodníci
Priemyselní dodávatelia
Spoločnosti s popredajným spotrebným tovarom
Konfigurácie OEM a ODM môžu byť vyvinuté podľa cieľového zdroja plazmového napájania a rozhrania stroja.
OEM a možnosti Private-Label
Prispôsobenie môže zahŕňať:
Zákaznícky branding
Štítky produktov
Konfigurácia stroj-horák
5 m vedenie
Integrované pripojenie 1/4G
1/4G oddelené pripojenie
Centrálny adaptér
Koaxiálny kábel
Konfigurácia káblovej podpory
Spotrebné súpravy
Balenie súkromnej značky
Technická dokumentácia
Požiadavky na čiarový kód a kartón
Pre projekty OEM poskytnite špecifikáciu zdroja plazmy, usporiadanie konektorov, ovládač CNC a odhadované nákupné množstvo.
Prečo Zdroj PM80 strojové horáky od INWELT ?
Platforma PM80 kombinuje kompletné konfigurácie horákov CNC so systémom výmeny spotrebného materiálu špecifického pre daný prúd.
Súčasná rodina produktov zahŕňa:
5 m kompletné strojové horáky
Integrované a oddelené pripojenia 1/4G
Konfigurácie centrálneho adaptéra
Konfigurácie koaxiálnych káblov
40–100A rezné hroty
100A drážkovací hrot
Spätná elektróda
Plynový difúzor
Hlava strojového horáka
Viacero káblových zostáv
5-kolíkový centrálny adaptér
Pre výrobcov zariadení, distribútorov a dovozcov môže získanie kompletného horáka a komponentov pre trh s náhradnými dielmi od jedného dodávateľa zjednodušiť nákup a servisnú podporu.
Často kladené otázky o plazmovom horáku PM80 CNC
Aká je prúdová sila INWELT PM80 ?
PM80 by mal byť umiestnený ako 100A CNC / mechanizovaný plazmový rezací horák.
Aký je pracovný cyklus PM80 ?
Súčasná produktová platforma využíva 60% pracovný cyklus.
Používa PM80 zapaľovanie HF ?
áno. Architektúra spotrebného materiálu a strojového horáka PM80 je konzistentná so systémom spätného úderu HF.
Je PM80 ručná baterka alebo strojová baterka?
PM80 je CNC / mechanizovaný strojový horák.
Aké veľkosti rezných hrotov sú k dispozícii?
Súčasná rodina rezania zahŕňa:
Ø1,0 mm / 40–50A
Ø1,1 mm / 50–60A
Ø1,2 mm / 60–70A
Ø1,3 mm / 70–80A
Ktorý hrot sa používa pri 100A?
Súčasný vysokovýkonný štandardný tip je:
IJWV1681-13 / 51311,13 – Ø1,3 mm / 70–80 A / spätný úder
Ktorú elektródu používa PM80 ?
Aktuálna elektróda je:
IJWC1670 / 52558
Aký difúzor používa PM80 ?
Aktuálny difúzor je:
IJWG1676 / 60027
Akú hlavu strojového horáka používa PM80 ?
Aktuálna hlava stroja je:
IJWA0632
Aké dĺžky vodičov sú k dispozícii?
Súčasná rodina strojových horákov zahŕňa:
Aké možnosti konektorov sú k dispozícii?
Dostupné konfigurácie zahŕňajú:
Môže sa PM80 použiť s akoukoľvek plazmovou rezačkou 100 A?
Nie
Štartovacia architektúra, systém pilotného oblúka, konektor, riadiace vedenie a požiadavky na plyn musia tiež zodpovedať.
Podporuje PM80 ovládanie výšky horáka?
Dá sa integrovať do systémov CNC pomocou kompatibilného zariadenia na ovládanie výšky horáka.
Presná konfigurácia THC závisí od zdroja energie plazmy a ovládača CNC .
Môže PM80 rezať nehrdzavejúcu oceľ?
Áno, pri použití s kompatibilným plazmovým rezacím systémom a vhodnými prevádzkovými parametrami.
Môže PM80 rezať hliník?
áno.
Hliník je elektricky vodivý a môže byť rezaný plazmou pomocou vhodného plazmového systému.
Akú hrúbku môže PM80 rezať?
Neexistuje žiadna univerzálna hrúbka rezu určená samotným horákom.
Použite overené odporúčané, maximálne a odstupné údaje z kompletného systému plazmového rezania.
Môže sa PM80 použiť na drážkovanie?
Súčasný rad spotrebného materiálu zahŕňa 80A drážkovací hrot a súvisiace predné komponenty.
Plazmový zdroj energie a strojový proces musia podporovať aj drážkovanie.
Ponúka INWELT baterky OEM PM80 CNC ?
áno.
Pre kvalifikovaných výrobcov zariadení, systémových integrátorov, distribútorov a dovozcov sú k dispozícii konfigurácie OEM/ODM , súkromných značiek, káblov, konektorov a súprav spotrebného materiálu.
Požiadajte o cenovú ponuku na INWELT PM80 CNC plazmový rezací horák
Pre rýchlejšie potvrdenie kompatibility uveďte:
Výrobca a model plazmového zdroja energie
Menovitý výstupný prúd
Existujúci model baterky
Typ štartovacieho systému
ovládač CNC
Fotografie hlavného konektora
Fotografie ovládacieho rozhrania
Požadovaná dĺžka vedenia
Potrebný rezací prúd
Požiadavka na rezanie alebo drážkovanie
Požiadavky na spotrebný materiál
Odhadované množstvo nákupu
INWELT alebo privátna značka
INWELT potom môže potvrdiť vhodnú konfiguráciu strojového horáka PM80 , kábla, konektora a spotrebného materiálu pre váš systém plazmového rezania CNC .
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių