80A HF CNC plazma kesme torcu Geriye Vurucu Başlangıç ile
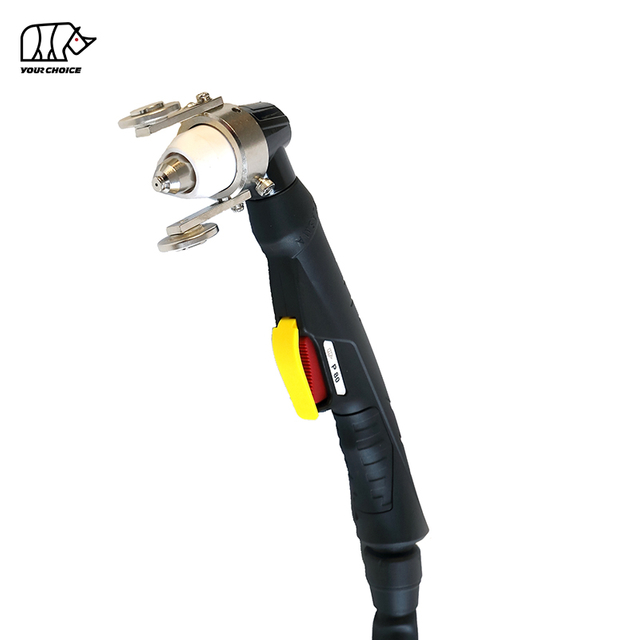
INWELT PM80 INWELT PM80 bir CNC ve mekanize plazma kesme torçudur . , otomatik plazma masaları, profil kesme sistemleri ve endüstriyel metal kesme ekipmanları için tasarlanmış,
PM80 PM80 makine torçu olarak konumlandırılmalıdır. %60 görev döngüsüne sahip 100A'lik kullanılarak , yüksek frekanslı geri vuruşlu ark başlatma sistemi .
Makine torcu mimarisi şunları içerir:
100A anma akımı
%60 görev döngüsü
HF yay başlangıcı
Arkadan vuran sarf malzemesi sistemi
Hava soğutmalı yapı
Yaklaşık. 4,5–5,0 bar çalışma basıncı
5 m torç kablosu seçeneği
CNC / mekanize operasyon
Çoklu arka bağlantı seçenekleri
PM80 sarf malzemesi sistemi, oluk açmayla ilgili bileşenlerle birlikte yaklaşık 40A ila 100A arasındaki çeşitli kesme akımı aralıklarını destekler.
Gaz akışı ve akış sonrası değerleri yalnızca bu PM80 konfigürasyonu için nihai INWELT mühendislik spesifikasyonu onaylandıktan sonra yayınlanmalıdır.
INWELT PM80 Teknik Özellikler
| Şartname |
INWELT PM80 |
| Ürün Tipi |
CNC / Mekanize Plazma kesme torcu |
| Modeli |
PM80 |
| Marka |
INWELT |
| Nominal Akım |
100A |
| Görev Döngüsü |
%60 |
| Soğutma |
Hava |
| Başlangıç Yöntemi |
HF / Arkadan Vuruş |
| Gaz Basıncı |
Yaklaşık. 4,5–5,0 bar |
| Operasyon |
CNC / Mekanize |
| Kurşun Uzunluğu |
5 m |
| Sarf Malzemelerinin Kesilmesi |
Yaklaşık. 40–100A |
| Oluk Açma Sarf Malzemeleri |
Mevcut |
| 1/4G Entegre |
Mevcut |
| 1/4G Ayrılmış |
Mevcut |
| Merkezi adaptör |
Mevcut |
| Koaksiyel Kablo |
Mevcut |
| OEM / ODM |
Mevcut |
| Özel Etiket |
Mevcut |
Sipariş vermeden önce plazma güç kaynağını, çıkış akımını, başlatma mimarisini, gaz özelliklerini, arka konnektörü ve makine kontrol arayüzünü onaylayın.
PM80 Neden 100A CNC Makine Torcudur?
PM80 genel bir 100A plazma torçu yerine özel bir makine torcu ürünü olarak ele alınmalıdır.
Mevcut makine-torç sarf malzemesi mimarisi birincil kesme aralığına ulaşır . 70–100A'de , Ø1,3 mm'lik arkadan vuran kesme ucu kullanarak yaklaşık
Bu, 100A'yı PM80 platformu için teknik açıdan en tutarlı ürün kimliği haline getirir.
Özel Makine Torcu Geometrisi
Elde taşınan bir plazma torcunun aksine, PM80 sabit montaj için tasarlanmış düz, makine odaklı bir torç yapısı kullanır.
Özel bir CNC meşale aşağıdakilerin korunmasına yardımcı olur:
Torç dikliği
Tekrarlanabilir delme konumu
Kontrollü kesme yüksekliği
Stabil çentik geometrisi
Tekrarlanabilir parça boyutları
Makine Kontrollü Çalışma
PM80 manuel tetikleme yerine plazma güç kaynağı ve CNC sistemi aracılığıyla kontrol edilir.
Tipik bir CNC döngüsü şunları içerebilir:
Torç konumlandırma
Başlangıçta yükseklik algılama
Plazma başlangıcı
delici
Kesme hareketi
Torç yüksekliği ayarı
Ark durdurma
PM80 HF Geriye Vuran Ark Başlangıcı
PM80 HF geri vuruş sistemini kullanır.
Bu, torcun geleneksel bir yüksek frekanslı ateşleme devresine dayanmadığı anlamına gelir.
Elektrot ile kesme ucu arasındaki iç hareket, pilot ark başlatma sırasının bir parçasını oluşturur.
Bu nedenle aşağıdaki bileşenlerin uyumlu bir sistem olarak ele alınması gerekir:
Meşale kafası
Elektrot
Difüzör
Kesme ucu
Tutma bileşeni
Gaz temini
HF ve HF torçlar yalnızca mevcut değer veya konektör benzer göründüğü için değiştirilmemelidir.
HF Başlangıç CNC Plazma Kesim İçin Neden Önemlidir?
Bir CNC kesme sistemi aşağıdaki gibi elektronik bileşenleri içerir:
Bir HF torç, HF plazma sistemleri tarafından kullanılan geleneksel yüksek frekanslı ateşleme darbesini önler.
Ancak HF tek başına başlamak uyumluluğu garanti etmez.
Plazma güç kaynağının yine de aşağıdakilerle eşleşmesi gerekir:
PM80 CNC Torç Yapılandırmasını Tamamlayın
Mevcut PM80 makine torç ailesi birkaç eksiksiz torç konfigürasyonu içerir.
1/4G Entegre Bağlantı
Şunlarla mevcuttur:
1/4G Ayrık Bağlantı
Şunlarla mevcuttur:
6 m kurşun
12 m kurşun
2 telli kontrol
Ayrı arayüz düzenlemesi
Merkezi adaptör
Şunlarla mevcuttur:
6 m kurşun
12 m kurşun
2 telli kontrol
Merkezi adaptör Koaksiyel Kablo ile
Şunlarla mevcuttur:
6 m koaksiyel kablo
12 m koaksiyel kablo
Tam torç SKU tablosunu yayınlamadan önce, kod formatını mevcut INWELT ERP/BOM'a göre doğrulayın çünkü mevcut web sayfası, tablo hücrelerinde çeşitli kodları ayırmaktadır.
Mevcut Aralığa Göre PM80 Kesme İpuçları
PM80 sarf malzemesi platformu, farklı kesme akımı aralıkları için farklı uç çapları kullanır.
40–50A Kesme Ucu
INWELT Kod: IJWV1681-10
Referans: 51311.10
Şartname:
Ø1,0 mm / 40–50A / Arkadan Vurucu
50–60A Kesme Ucu
INWELT Kod: IJWV1681-11
Referans: 51311.11
Şartname:
Ø1,1 mm / 50–60A / Arkadan Vurucu
60–70A Kesme Ucu
INWELT Kod: IJWV1681-12
Referans: 51311.12
Şartname:
Ø1,2 mm / 60–70A / Arkadan Vurucu
70–80A Kesme Ucu
INWELT Kod: IJWV1681-13
Referans: 51311.13
Şartname:
Ø1,3 mm / 70–80A / Arkadan Vurucu
Bu Ø1,3 mm konfigürasyon, 80A PM80 ürün sayfası için en önemli tam çıkışlı kesme ucudur.
Akım-Nozül Eşleşmesi Neden Önemlidir?
PM80 her kesme akımı için bir nozul boyutu kullanmamalıdır.
Doğru uç seçimi aşağıdakilerin korunmasına yardımcı olur:
Aşırı amperde daha düşük akımlı bir nozulun kullanılması, nozulun aşınmasını hızlandırabilir ve kesme stabilitesini azaltabilir.
Distribütörler ve servis şirketleri için akım-nozul ilişkisi, yedek parça tablosuna gömülmek yerine belirgin bir şekilde yayınlanmalıdır.
PM80 Oluk Açma İpucu
Mevcut PM80 sarf malzemesi ailesi şunları içerir:
INWELT Kod: IJWV1686-16
Referans: 51311G.16
Tanım:
Ø1,6 mm / 80A Oluk Açma Ucu / Arkadan Vurmalı
Plazma oluk açma, plakayı tamamen kesmeden metali çıkarır.
Potansiyel uygulamalar şunları içerir:
Kaynak kaldırma
Kusur giderme
Geri oyma
Ortak hazırlık
Onarım işi
Oluk açma yalnızca plazma güç kaynağı ve otomatik kesme sistemi gerekli işlemi desteklediğinde kullanılmalıdır.
PM80 Geriye Vuran Elektrot
Mevcut PM80 elektrot:
INWELT Kod: IJWC1670
Referans: 52558
Tanım:
Geriye Vuran Plazma Elektrodu
Elektrot hem ark başlatmanın hem de plazma kesmenin önemli bir parçasını oluşturur.
Elektrodu düzenli olarak kontrol edin ve aşırı aşınma aşağıdaki durumlara yol açmadan önce değiştirin:
Ciddi derecede aşınmış bir elektrodu taşlamayın veya mekanik olarak değiştirmeyin.
PM80 Gaz difüzörü
Mevcut difüzör:
INWELT Kod: IJWG1676
Referans: 60027
Difüzör, elektrot ve nozül etrafındaki proses gazı dağıtımını kontrol eder.
Doğru gaz akışı aşağıdakilere katkıda bulunur:
Ark kararlılığı
Sarf malzemesi soğutma
Plazma jet şekli
Kesim tutarlılığı
Aşağıdaki durumlarda difüzörü değiştirin:
Çatlak
Yanmış
Deforme olmuş
Ağır derecede kirlenmiş
PM80 Tespit ve Dış Nozul Bileşenleri
Standart ön uç sistemi şu anda şunları içermektedir:
INWELT Kod: IJWT1678-05
Referans: 60510
Tanım:
Gri Cam Elyaf Dış Nozul / Tespit Elemanı
Ayrı bir oluk açma dış nozul konfigürasyonu da mevcuttur:
INWELT Kod: IJWT1683-05
Referans: 60511
Standart kesme veya oluk açma için doğru bileşeni kullanın.
Sarf malzemesi yığınının tamamını onaylamadan oluk açma ve normal kesme ön uç bileşenlerini karıştırmayın.
PM80 Makine Torç başlığı
Mevcut makine torç kafası:
INWELT Kod: IJWA0632
Tanım:
PM80 / PT M80 Tipi Makine Torç başlığı
Bu makineye özel torç kafası, ürün sayfasında gösterilen ana bileşenlerden biri olmalıdır.
İlgili torç kafası bileşenleri şunları içerir:
IJGU0710 / 51620.60 – O-Ring
Ve
IJAO0784 / 09800.42 – Hava / Soğutma Borusu
Bu bileşenler makine-torç tertibatıyla açıkça ilişkili kalmalıdır.
PM80 Makine Gövdesi ve Kablo Desteği
Mevcut makine-torç tertibatı ayrıca şunları içerir:
INWELT Kod: IJIK0121
Tanım:
Plazma Makinesi Kolu / Gövde Kiti
Kablo desteği seçenekleri aşağıdakiler için yaylı destek bileşenlerini içerir:
Bu parçalar olarak tanımlanmalıdır . makine gövdesi ve kablo destek bileşenleri ergonomik operatör tutacakları olarak değil,
PM80 Kablo grubu Seçenekler
PM80 makine torcu platformu çeşitli kablo düzenlemeleri içerir.
Güncel örnekler şunları içerir:
6 m 1/4G Entegre Kablo
IJWO11210074-22
12 m 1/4G Entegre Kablo
IJWO11210134-22
6 m 1/4G Ayrık Kablo
IJWO11210072-22
12 m 1/4G Ayrık Kablo
IJWO11210132-22
6 m Merkezi Adaptör Kablosu
IJWO11210071-22
12 m Merkezi Adaptör Kablosu
IJWO11210131-22
6 m Merkezi Adaptör Koaksiyel Kablo
IJWO1121117C-22
12 m Merkezi Adaptör Koaksiyel Kablo
IJWO1121123C-22
Bu kablo bilgileri CNC makine üreticileri, yenileme projeleri ve satış sonrası distribütörler için oldukça değerlidir.
PM80 5 Pimli Merkezi adaptör
Mevcut ürün ailesi şunları içerir:
INWELT Kod: IJAY0089
Tanım:
5 Pimli Torç Tarafı Merkezi adaptör
Merkezi bir konnektör, uyumlu plazma sistemlerine kurulumu kolaylaştırabilir.
Ancak fiziksel konektörün tek başına oturması uyumluluğu doğrulamaz.
Her zaman şunu doğrulayın:
PM80 CNC Plazma Kesici Uyumluluğu Nasıl Kontrol Edilir
Yalnızca bir makine CUT80 veya 80A olarak etiketlendiğinden PM80 seçeneğini seçmeyin.
Birkaç teknik faktörün eşleşmesi gerekir.
Başlangıç Mimarisini Onaylayın
Güç kaynağı uyumlu bir desteklemelidir HF arkadan vuran meşaleyi .
Nominal Akımı Onaylayın
PM80, PM80 konumlandırılmıştır 80A makine torçu .
Arka Konektörü Onaylayın
Mevcut konfigürasyonlar şunları içerir:
Kontrol Arayüzünü Onaylayın
Gerekenleri kontrol edin:
Başlatma sinyali
Pilot ark devresi
Kontrol kablolaması
CNC arayüzü
Sipariş Vermeden Önce Makine Bilgilerini Sağlayın
Değiştirme projeleri için şunları sağlayın:
Plazma güç kaynağı üreticisi
Makine modeli
Nominal çıkış akımı
Mevcut meşale modeli
Ana konnektör fotoğrafları
Kontrol konnektörü fotoğrafları
CNC denetleyici bilgisi
Bu, birçok makine markasını evrensel olarak uyumlu olarak listelemekten daha güvenilirdir.
Yedek Parça Detayları:
| Komple Meşale |
|
Kod |
|
Ref. |
Tanım |
|
| A |
IJWU13 |
062-00 |
|
Plazma makinesi |
meşale iptm80/6m/ 1/4g /entegre/2 telli/arkadan vurucu |
| A |
IJWU14 |
062-00 |
|
Plazma makinesi |
meşale iptm80/12m/ 1/4g /entegre/2 telli/arkadan vurmalı |
| B |
IJWU13 |
063-00 |
|
Plazma makinesi |
meşale iptm80/6m/ 1/4g /ayırma/2 tel/arkadan vurma |
| B |
IJWU14 |
063-00 |
|
Plazma makinesi |
meşale iptm80/12m/ 1/4g /ayırma/2 tel/arkadan vurma |
| C |
IJWU13 |
064-00 |
|
Plazma makinesi |
fener iptm80/6m/merkezi adaptör/2 kablo/arkadan vurucu |
| C |
IJWU14 |
064-00 |
|
Plazma makinesi |
fener iptm80/12m/merkezi adaptör/2 kablo/arkadan vurucu |
| D |
IJWU13 |
065-00 |
|
Plazma makinesi |
fener iptm80/6m/merkezi adaptör/koaksiyel kablo/arkadan vurucu |
| D |
IJWU14 |
065-00 |
|
Plazma makinesi |
fener iptm80/12m/merkezi adaptör/koaksiyel kablo/arkadan vurucu |
|
|
|
|
|
|
| ' ●' ile standart konfigürasyondur) |
| Konum |
Kod |
Ref. |
Tanım |
| 1 |
IJTN1075 |
60508 |
Kalkan kapağı/ipt80/oyma |
| 2 ● |
IJWT1678-05 |
60510 |
Dış nozul ipt80/gri cam elyaf |
| 3 |
IJWT1683-05 |
60511 |
Dış nozul ipt80/oyuk açma |
| 4 |
Uç |
| 4.1 |
IJWV1681-10 |
51311.10 |
Uç φ1,0 mm 40-50a/ipt80/arkadan vurucu |
| 4.2 |
IJWV1681-11 |
51311.11 |
Uç φ1,1 mm 50-60a/ipt80/arkadan vurucu |
| 4.3 |
IJWV1681-12 |
51311.12 |
Uç φ1,2 mm 60-70a/ipt80/arkadan vurucu |
| 4.4 ● |
IJWV1681-13 |
51311.13 |
Uç φ1,3 mm 70-80a/ipt80/arkadan vurucu |
| 5 |
IJWV1686-16 |
51311G.16 |
Uç φ1,6 mm/80a/ipt80/oluk açma/arkadan vurma |
| 6 ● |
IJWG1676 |
60027 |
Difüzör ipt80 |
| 7 ● |
IJWC1670 |
52558 |
Elektrot plazma ipt80 |
| 8 |
IJWA0632 |
|
Torç kafası iptm80/ipxm82 |
| 8a |
IJGU0710 |
51620.60 |
'O' halkası φ18x15mm ipt80 kırmızı sil |
| 8b |
IJAO0784 |
09800.42 |
Hava tüpü/ipt80 |
| 9 |
IJIK0121 |
|
Plazma makinesi tutma kiti |
| 10 |
Yay desteği |
| 10.1 |
IJIK0800 |
Yay desteği/pg21/plazma/koaksiyel kablo |
| 10.2 |
IJIK0800-02 |
Yay desteği/pg21/plazma/epdm |
| 11 |
Kablo montajı |
| 11.1 |
IJWO11210074-22 |
Kablo düzeneği/iptm80/6m/ 1/4g /2 telli/entegre |
| 11.2 |
IJWO11210134-22 |
Kablo düzeneği/iptm80/12m/ 1/4g /2 telli/entegre |
| 11.3 |
IJWO11210072-22 |
Kablo montajı/iptm80/6m/ 1/4g /2 kablo/ayırma |
| 11.4 |
IJWO11210132-22 |
Kablo montajı/iptm80/12m/ 1/4g /2 kablo/ayırma |
| 11.5 |
IJWO11210071-22 |
Kablo düzeneği/iptm80/6m/2 teller/merkez adaptör |
| 11.6 |
IJWO11210131-22 |
Kablo düzeneği/iptm80/12m/2 teller/merkez adaptör |
| 11.7 |
IJWO1121117C-22 |
Kablo düzeneği/iptm80/6m/merkezi adaptör/koaksiyel kablo |
| 11.8 |
IJWO1121123C-22 |
Kablo tertibatı/iptm80/12m/merkezi adaptör/koaksiyel kablo |
| 12 |
IJDH6017 |
Plazma anahtarı |
| 13 |
IJAY0089 |
Merkezi adaptör torç tarafı plazma 5 pimli |
Kataloğumuz:
 INWELT PLAZMA TORÇ KATALOG.pdf
PM80 Makine Torcu Boyut Çizimi Ekle
Makine torcu boyutları, CNC entegrasyonu için özellikle önemlidir.
INWELT aşağıdakileri gösteren orijinal bir boyut çizimi yayınlamalıdır:
Başka bir PT M80 tedarikçisinden boyutları kopyalamayın.
Gerçek INWELT PM80 üretim meşalesini ölçün ve birinci taraf verilerini yayınlayın.
Bu, SEO, GEO ve B2B alıcıları için yapabileceğiniz en güçlü teknik eklemelerden biridir.
PM80 ve CNC Torç Yükseklik Kontrolü
Bir CNC plazma tablası otomatik torç yüksekliği kontrolünü kullanabilir.
Olası sistemler şunları içerir:
Ark Gerilimi THC
Kesme arkı oluşturulduktan sonra THC sistemi, programlanan torç yüksekliğini korumanın bir parçası olarak ark voltajını kullanabilir.
Doğru değer şunlara bağlıdır:
Plazma güç kaynağı
Malzeme
Plaka kalınlığı
Akım
Uç çapı
Kesme hızı
PM80 için tek bir evrensel THC voltajı yayınlamayın.
Delme Yüksekliği ve Kesme Yüksekliği
Mekanize plazma kesimi normalde delme ve sürekli kesme sırasında farklı yükseklikler kullanır.
Delme Yüksekliği
Plazma arkı plakaya nüfuz ederken erimiş metal yukarı doğru dışarı atılır.
Doğru delme yüksekliği, nozul ve tutucu bileşenlerdeki erimiş metal hasarını azaltabilir.
Kesme Yüksekliği
Delme tamamlandıktan sonra torç programlanan kesme yüksekliğine hareket eder.
Yanlış kesme yüksekliği aşağıdakilere katkıda bulunabilir:
Tam plazma güç kaynağından ve PM80 torç sisteminden test edilen parametreleri kullanın.
PM80 CNC Plazma Meşalesi Ne Kadar Kalın Kesebilir?
Mevcut web sayfasında kadar kesme kapasiteleri belirtilmektedir 35 mm'ye .
Bu yalnızca evrensel bir torç garantisi olarak sunulmamalıdır.
Kesme kapasitesi şunlara bağlıdır:
Plazma güç kaynağı
Giriş gücü
Malzeme
Kesme akımı
Kesme ucu çapı
Gaz basıncı
Gaz akışı
Seyahat hızı
Delme yüksekliği
Kesme yüksekliği
Sarf malzemesi durumu
Gerekli kenar kalitesi
Profesyonel plazma spesifikasyonları aşağıdakileri birbirinden ayırmalıdır:
Önerilen Kesme Kapasitesi
Uygun kenar kalitesiyle verimli şekilde kesilebilecek kalınlıktadır.
Maksimum Kesme Kapasitesi
Daha düşük hızda kesilebilen daha kalın malzeme.
Kıdem Kapasitesi
Genellikle daha düşük kenar kalitesiyle ayrılabilen maksimum malzeme kalınlığı.
Belirli PM80 kalınlık rakamlarını yalnızca INWELT tam sistem kesme testiyle desteklendiğinde yayınlayın.
Bir INWELT PM80 CNC Kesim Tablosu oluşturun
Doğrulanmış bir birinci taraf kesim tablosu, profesyonel alıcılar ve arama motorları için bu sayfayı önemli ölçüde güçlendirecektir.
Önerilen alanlar şunları içerir:
| Parametre Verileri |
Yayınlanacak |
| Malzeme |
Yumuşak Çelik / Paslanmaz Çelik / Alüminyum |
| Kalınlık |
Test edilen kalınlık |
| Akım |
40A / 50A / 60A / 70A / 80A |
| İpucu Kodu |
INWELT parça numarası |
| Uç Çapı |
Ø1,0 / Ø1,1 / Ø1,2 / Ø1,3 mm |
| Gaz Basıncı |
çubuk |
| Gaz Akışı |
L/dak |
| Seyahat Hızı |
mm/dak |
| Delme Yüksekliği |
mm |
| Delme Gecikmesi |
saniye |
| Kesme Yüksekliği |
mm |
| Kerf Genişliği |
mm |
| Sonuç |
Önerilen / Maksimum / Kıdem |
Rakip değerleri yerine ölçülen INWELT kesme verilerini kullanın.
PM80 için Önerilen Proses Gazı
PM80 mimarisi, uyumlu plazma güç kaynağı için onaylanmış proses gazı spesifikasyonunu kullanmalıdır.
Son yayından önce, INWELT şunu onaylamalı ve yayınlamalıdır:
Proses gazı
Çalışma basıncı
Gaz akışı
Akış sonrası süre
Nihai ürünün 80A HF geri vuruşlu PM80 konfigürasyonu olduğu onaylanırsa mevcut sayfanın mevcut 100A/ HF /220 L/dak spesifikasyonu korunmamalıdır.
Temiz ve Kuru Proses Gazı Kullanın
Kirlenmiş basınçlı hava aşağıdakileri olumsuz etkileyebilir:
Ark kararlılığı
Elektrot ömrü
Kesici uç ömrü
Kesim kalitesi
Uygun filtreleme ve nem ayırma kullanın.
PM80 Hangi Malzemeleri Kesebilir?
Uyumlu bir plazma güç kaynağına bağlandığında, PM80 aşağıdakiler de dahil olmak üzere elektriksel olarak iletken malzemeleri kesebilir:
Yumuşak çelik
Karbon çeliği
Paslanmaz çelik
Alüminyum
Bakır
Pirinç
Galvanizli çelik
Gerçek kesme performansı plazma sisteminin tamamına bağlıdır.
PM80 CNC Meşalenin Tipik Uygulamaları
PM80 aşağıdakileri içeren otomatik plazma kesme uygulamaları için tasarlanmıştır:
CNC plazma kesim masaları
Otomatik profil kesme
Sac metal imalatı
Yapısal imalat
Makine bileşenleri
Tarımsal ekipman parçaları
İnşaat ekipmanı bileşenleri
Metal mobilyalar
İşaret imalatı
Endüstriyel üretim hücreleri
Nihai torç konfigürasyonu her zaman plazma güç kaynağına ve CNC arayüzüne göre seçilmelidir.
PM80 Üretimi için CNC Bakımı
Tutarlı sarf malzemesi durumu önemlidir çünkü aşınmış bir bileşen, bir CNC sistemi tarafından üretilen her tekrarlanan parçayı etkileyebilir.
Elektrodu inceleyin
Aşırı aşınma, güvenilir olmayan ark başlangıcına neden olmadan veya memeye zarar vermeden önce elektrodu değiştirin.
Kesme Ucunun İncelenmesi
Şunları kontrol edin:
Difüzörü inceleyin
Gaz geçişlerini temiz tutun.
Çatlak veya hasarlı bileşenleri değiştirin.
Tespit Bileşenini İnceleyin
Şunları kontrol edin:
Çatlaklar
Yanık hasarı
İplik hasarı
Çarpıtma
O-Ringleri inceleyin
Gaz sızıntısı meydana gelirse hasarlı contaları değiştirin.
Torç Kablosunu İnceleyin
CNC hareketinin şunları yapmadığından emin olun:
Yaygın PM80 CNC Kesme Sorunları
Zor Ark Başlatma
Kontrol etmek:
Aşırı Eğim
Kontrol etmek:
Torç dikliği
Kesme yüksekliği
Meme aşınması
Seyahat hızı
Ağır Cüruf
Kontrol etmek:
Kesme hızı
Akım
Malzeme kalınlığı
Gaz akışı
Meşale yüksekliği
Kısa Sarf Malzemesi Ömrü
Olası nedenler şunları içerir:
Tutarsız Parça Boyutları
İncelemek:
Torç montajı
Kesme yüksekliği
CNC boşluk
Kerf telafisi
Kesme hızı
Sarf malzemesi durumu
Her boyutsal sorun fenerden kaynaklanmaz.
Distribütör ve Satış Sonrası Tedarik için PM80 Sarf Malzemeleri
Profesyonel bir PM80 satış sonrası programı şunları içerebilir:
40–50A kesme uçları
50–60A kesme uçları
60–70A kesme uçları
70–80A kesme uçları
80A oluk açma uçları
Geriye vuran elektrotlar
Gaz difüzörleri
Tutma bileşenleri
Kalkanları oyma
Makine torç kafaları
O-halkalar
Hava tüpleri
Kablo düzenekleri
Merkezi adaptörler
Tam parça numaralarının ve mevcut aralıkların yayınlanması, distribütörlerin değiştirme hatalarını azaltmasına ve tekrar satın almayı iyileştirmesine yardımcı olur.
OEM PM80 CNC INWELT Tarafından Plazma Meşalesi İmalatı
INWELT aşağıdakiler de dahil olmak üzere profesyonel B2B müşterilerine makine plazma torçları ve yedek bileşenler sağlar:
CNC plazma makinesi üreticisi
Plazma güç kaynağı üreticileri
CNC sistem entegratörü
Kaynak ve kesme ekipmanı markaları
İthalatçılar
Distribütörler
Toptancılar
Endüstriyel tedarikçiler
Satış sonrası sarf malzemesi şirketleri
Hedef plazma güç kaynağına ve makine arayüzüne göre OEM ve ODM konfigürasyonları geliştirilebilir.
OEM ve Özel Etiket Seçenekleri
Özelleştirme şunları içerebilir:
Müşteri markalaması
Ürün etiketleri
Makine torcu konfigürasyonu
5 m yol açar
1/4G entegre bağlantı
1/4G ayrılmış bağlantı
Merkezi adaptör
Koaksiyel kablo
Kablo desteği yapılandırması
Sarf malzemesi kitleri
Özel etiketli ambalaj
Teknik dokümantasyon
Barkod ve karton gereksinimleri
OEM projeleri için plazma güç kaynağı spesifikasyonunu, konektör düzenlemesini, CNC denetleyiciyi ve tahmini satın alma miktarını sağlayın.
Neden PM80 Makine Torçlarını INWELT 'dan Kaynaklamalısınız?
PM80 platformu, eksiksiz CNC torç konfigürasyonlarını akıma özel bir yedek sarf malzemesi sistemiyle birleştirir.
Mevcut ürün ailesi şunları içerir:
5m komple makine torçları
Entegre ve ayrılmış 1/4G bağlantıları
Merkezi adaptör yapılandırmaları
Koaksiyel kablo konfigürasyonları
40–100A kesme uçları
100A oluk açma ucu
Geriye vuran elektrot
Gaz difüzörü
Makine torç kafası
Çoklu kablo düzenekleri
5 pinli merkezi adaptör
Ekipman üreticileri, distribütörleri ve ithalatçıları için, torç ve satış sonrası bileşenlerin tamamının tek bir tedarikçiden temin edilmesi, satın alma ve servis desteğini kolaylaştırabilir.
PM80 CNC Plazma Meşalesi Hakkında Sıkça Sorulan Sorular
INWELT PM80 kaç amperdir?
PM80 PM80 konumlandırılmalıdır , 100A CNC / mekanize plazma kesme torçu .
PM80 görev döngüsü nedir?
Mevcut ürün platformu %60 görev döngüsü kullanıyor.
PM80 HF ateşlemesini kullanıyor mu?
Evet. PM80 sarf malzemesi ve makine torcu mimarisi, PM80 HF geri vuruş sistemiyle .
PM80 el feneri mi yoksa makine feneri mi?
PM80 bir CNC / mekanize makine torçudur.
Hangi kesme ucu boyutları mevcuttur?
Mevcut kesme ailesi şunları içerir:
Ø1,0 mm / 40–50A
Ø1,1 mm / 50–60A
Ø1,2 mm / 60–70A
Ø1,3 mm / 70–80A
100A'da hangi uç kullanılır?
Mevcut yüksek çıkışlı standart ipucu:
IJWV1681-13 / 51311.13 – Ø1,3 mm / 70–80A / Arkadan Vurucu
PM80 hangi elektrodu kullanıyor?
Mevcut elektrot:
IJWC1670 / 52558
PM80 hangi difüzörü kullanıyor?
Mevcut difüzör:
IJWG1676 / 60027
PM80 hangi makine torç kafasını kullanıyor?
Mevcut makine kafası:
IJWA0632
Hangi kablo uzunlukları mevcut?
Mevcut makine torç ailesi şunları içerir:
Hangi bağlayıcı seçenekleri mevcut?
Mevcut konfigürasyonlar şunları içerir:
PM80 herhangi bir 100A plazma kesiciyle kullanılabilir mi?
HAYIR.
Başlatma mimarisi, pilot ark sistemi, konnektör, kontrol kabloları ve gaz gereksinimleri de aynı olmalıdır.
PM80 torç yüksekliği kontrolünü destekliyor mu?
Uyumlu torç yükseklik kontrol ekipmanı kullanılarak CNC sistemlerine entegre edilebilir.
Tam THC yapılandırması plazma güç kaynağına ve CNC denetleyiciye bağlıdır.
PM80 paslanmaz çeliği kesebilir mi?
Evet, uyumlu bir plazma kesme sistemi ve uygun çalışma parametreleriyle kullanıldığında.
PM80 alüminyumu kesebilir mi?
Evet.
Alüminyum elektriksel olarak iletkendir ve uygun bir plazma sistemi ile plazma kesilebilir.
PM80 ne kadar kalın kesebilir?
Yalnızca torçla belirlenen evrensel bir kesme kalınlığı yoktur.
Tüm plazma kesme sisteminden doğrulanmış önerilen, maksimum ve ayırma verilerini kullanın.
PM80 oluk açma için kullanılabilir mi?
Mevcut sarf malzemesi ailesi, 80A oluk açma ucunu ve ilgili ön uç bileşenlerini içerir.
Plazma güç kaynağı ve makine prosesi de oluk açmayı desteklemelidir.
INWELT OEM PM80 CNC meşale sunuyor mu?
Evet.
Nitelikli ekipman üreticileri, sistem entegratörleri, distribütörler ve ithalatçılar için OEM/ODM özel etiketli, kablo, konektör ve sarf malzemesi kiti yapılandırmaları mevcuttur.
INWELT PM80 CNC plazma kesme torcu için Fiyat Teklifi İsteyin
Daha hızlı uyumluluk onayı için şunları sağlayın:
Plazma güç kaynağı üreticisi ve modeli
Nominal çıkış akımı
Mevcut meşale modeli
Başlangıç sistemi türü
CNC denetleyici
Ana konnektör fotoğrafları
Kontrol arayüzü fotoğrafları
Gerekli kurşun uzunluğu
Gerekli kesme akımı
Kesme veya oluk açma gereksinimi
Sarf malzemesi gereksinimleri
Tahmini satın alma miktarı
INWELT veya özel etiketli markalama
INWELT daha sonra PM80 CNC } makine torcu, kablo, konektör ve sarf malzemesi yapılandırmasını doğrulayabilir.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių