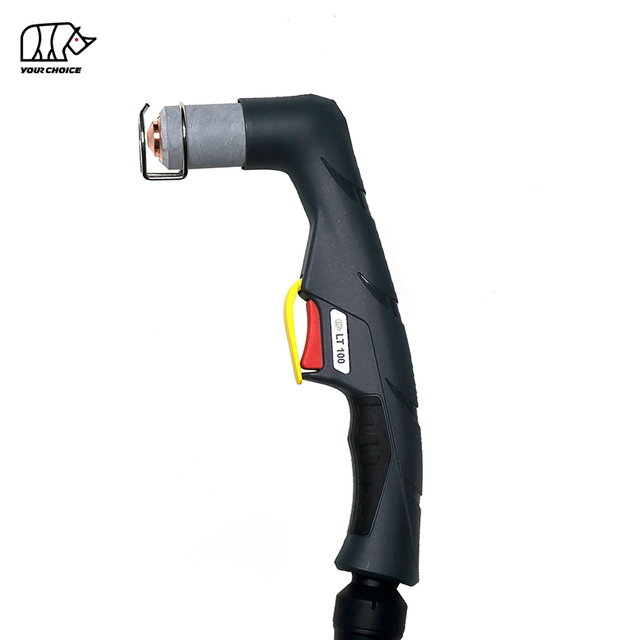
140A HF CNC-plasmasnijtoorts voor gemechaniseerd snijden
De INWELT LTM141 is een luchtgekoelde CNC- en gemechaniseerde plasmasnijtoorts, ontworpen voor geautomatiseerde snijtafels met hoge stroomsterkte, profielsnijsystemen en industriële plasmasnijmachines.
De LTM141 heeft een nominaal vermogen van 140 A met een inschakelduur van 60% en maakt gebruik van een hoogfrequent (HF) boogstartsysteem.
De huidige technische configuratie van INWELT omvat:
140A nominale stroom
Inschakelduur van 60%
Persluchtbedrijf
HF-boogstart
Ongeveer. 4,5–5,0 bar bedrijfsdruk
Ongeveer. Luchtstroom van 220 l/min
Ongeveer. Aanbevolen nastroom van 140 seconden
Standaard toortskabel van 6 m
Configuraties van 12 m beschikbaar
CNC/gemechaniseerde bediening
Er zijn meerdere opties voor aansluiting aan de achterzijde beschikbaar, waaronder:
1/4G
3/8G
M14×1
M16×1,5
Centrale adapter
De LTM141 moet specifiek worden gepositioneerd als een machine/CNC-plasmasnijtoorts , los van de LT141 handplasmatoorts.
INWELT LTM141 Technische specificaties
| Specificatie |
INWELT LTM141 |
| Producttype |
CNC/gemechaniseerde plasmasnijtoorts |
| Model |
LTM141 |
| Merk |
INWELT |
| Nominale stroom |
140 A |
| Inschakelduur |
60% |
| Koeling |
Lucht |
| Procesgas |
Gecomprimeerde lucht |
| Boog starten |
HF |
| Gasdruk |
Ongeveer. 4,5–5,0 bar |
| Gasstroom |
Ongeveer. 220 l/min |
| Aanbevolen nastroom |
Ongeveer. 140 seconden |
| Standaard loodlengte |
6 m |
| Optionele leadlengte |
12 m |
| Operatie |
CNC / Gemechaniseerd |
| Connectoropties |
1/4G / 3/8G / M14×1 / M16×1,5 / Centrale adapter |
| Standaard tipfamilie |
Ø1,1 / Ø1,4 / Ø1,7 / Ø1,9 mm |
| Uitgebreide tips |
Beschikbaar |
| Verbruiksartikelen voor gutsen |
Beschikbaar |
| OEM/ODM |
Beschikbaar |
| Privélabel |
Beschikbaar |
Controleer voordat u bestelt de plasmastroombron, nominale stroom, HF-startarchitectuur, pilot-arc-circuit, achterconnector, besturingsinterface en CNC-systeemvereisten.
LTM141 versus LT141: machinetoorts versus handtoorts
LTM141 en LT141 behoren tot dezelfde bredere plasmatoortsfamilie, maar moeten worden behandeld als twee afzonderlijke, complete toortsproducten.
| Kenmerk |
LTM141 |
LT141 |
| Operatie |
CNC / Gemechaniseerd |
Handmatig / Handbediend |
| Fakkelgeometrie |
Rechte machinetoorts |
Hoekige handfakkel |
| Controle starten |
Machinegestuurd |
Operatortrigger |
| Montage |
Vaste CNC-houder |
Handbediend |
| Toorts Hoogte |
CNC/THC-gestuurd |
Door operator bestuurd |
| Primaire toepassing |
Geautomatiseerd snijden |
Handmatig snijden |
Sommige verbruiksartikelen kunnen tot dezelfde bredere LT141-slijtvaste familie behoren.
Machinetoortskoppen, handtoortskoppen, handgrepen, positioneringsbuizen en kabelconstructies mogen echter niet automatisch als uitwisselbaar worden beschouwd.
Gebruik voor interne websitelinks beschrijvende ankers, zoals:
LTM141 CNC-plasmasnijtoorts
En
LT141 Handmatige plasmasnijtoorts
in plaats van beide eenvoudigweg te presenteren als LT141.
Waarom een speciale machinetoorts van 140 A gebruiken voor CNC-plasmasnijden?
Een 140A CNC-plasmasysteem vereist een toorts die is ontworpen voor stabiele montage, herhaalbare snijgeometrie en werking met hoge stroomsterkte.
Rechte machinetoortsgeometrie
De LTM141-machineconfiguratie kan op een vaste CNC-Z-as of toortshouder worden geïnstalleerd.
Een correcte installatie draagt bij aan het behoud van:
Loodrechtheid van de toorts
Herhaalbare doorsteekpositie
Consistente maaihoogte
Stabiele zaagbreedte
Herhaalbare onderdeelafmetingen
Voorspelbare snijrichting
Machinegestuurd snijden
In tegenstelling tot een handtoorts wordt de LTM141 bestuurd via de plasmastroombron en het CNC-systeem.
Een typische snijcyclus omvat:
Positie van de toorts
Detectie van initiële hoogte
Plasma-start
Doordringend
Snijbeweging
Toortshoogteverstelling
Boog stop
140A maaiplatform
De LTM141 biedt een gemechaniseerd platform met hogere stroomsterkte voor industriële snijtoepassingen.
De werkelijke bedrijfsstroom moet worden geselecteerd op basis van materiaal, dikte, verbruiksartikelen en de geverifieerde snijtabel van het volledige plasmasysteem.
Hoe het LTM141 HF-plasmasnijsysteem werkt
De LTM141 werkt als onderdeel van een compleet gemechaniseerd plasmasnijsysteem bestaande uit:
Perslucht komt de toorts binnen en stroomt door de toortskop, luchtbuis, diffusor, elektrode en snijmondstuk.
Elektrische energie ioniseert het gas en produceert een plasmaboog met hoge temperatuur.
Het mondstuk vernauwt de plasmastroom tot een geconcentreerde straal die elektrisch geleidend materiaal smelt, terwijl het hogesnelheidsgas gesmolten metaal uit de kerf verwijdert.
Hoe HF-boogstart werkt op de LTM141
De LTM141 maakt gebruik van een hoogfrequent boogstartsysteem.
HF-ontsteking maakt gebruik van een hoogfrequent elektrisch signaal om de initiële plasmaboog tot stand te helpen brengen.
De plasmastroombron moet daarom een compatibele HF-toortsarchitectuur ondersteunen.
HF-, niet-HF- en terugslaande plasmatoortsen mogen niet als onderling uitwisselbaar worden beschouwd, uitsluitend omdat ze vergelijkbare stroomwaarden hebben.
HF-installatieoverwegingen voor CNC-systemen
Omdat HF-starten hoogfrequente elektrische energie genereert, moet de CNC-installatie de aanbevelingen van de fabrikant van de plasmastroombron volgen voor:
Ga er niet van uit dat elke CNC-controller rechtstreeks op een HF-plasmasysteem kan worden aangesloten zonder rekening te houden met de volledige elektrische architectuur.
LTM141 Complete machinetoortsconfiguraties
De huidige INWELT-productfamilie omvat verschillende LTM141-machinetoortsassemblages van 6 en 12 meter.
6 m Configuraties
| INWELT- |
codeconfiguratie |
| IJWU0614 |
LTM141 / 6 meter / 1/4G |
| IJWU0616 |
LTM141 / 6 meter / 3/8G |
| IJWU0619 |
LTM141 / 6m / M14×1 |
| IJWU0606 |
LTM141 / 6m / M16×1,5 |
| IJWU0608 |
LTM141 / 6 m / Centrale adapter |
12 m Configuraties
| INWELT- |
codeconfiguratie |
| IJWU0612 |
LTM141 / 12 meter / 1/4G |
| IJWU0615 |
LTM141 / 12 meter / 3/8G |
| IJWU0610 |
LTM141 / 12m / M14×1 |
| IJWU0609 |
LTM141 / 12m / M16×1,5 |
| IJWU0602 |
LTM141 / 12 m / centrale adapter |
Deze complete toortsconfiguraties moeten prominent worden getoond, omdat het aansluittype en de kabellengte belangrijke aankoopcriteria zijn voor vervangende en OEM CNC-toortsen.
LTM141 Machinetoortskop
De speciale INWELT machinetoortskop is:
INWELT-code: IJWA0618
Beschrijving:
LTM141 Machine-plasmatoortskop
Dit machinespecifieke onderdeel moet een van de belangrijkste reserveonderdelen zijn die op de LTM141-pagina worden weergegeven.
De handmatige LT141-toortskop moet worden verplaatst naar de LT141-handheld-productpagina of duidelijk worden gelabeld als een gerelateerd handmatig toortsonderdeel.
LTM141 Glasvezel positioneringsbuis
Het machinetoortssysteem omvat:
INWELT-code: IJHW0024
Referentie: W0300144
Beschrijving:
Glasvezel positioneringsbuis / LTM
Deze positioneringsbuis maakt deel uit van het rechte machinetoortslichaam en is relevant voor CNC-montage.
Voor fabrikanten van apparatuur en systeemintegrators moet de positioneringsbuis worden weergegeven samen met de machinetoortskop en montageafmetingen.
Voeg een maattekening van de LTM141-machinetoorts toe
Een CNC-machinetoorts moet fysieke installatieafmetingen bieden.
INWELT zou een technische tekening moeten toevoegen waaruit blijkt:
Kopieer de afmetingen van concurrenten niet.
Meet de daadwerkelijke productie van de LTM141 en publiceer dimensionale gegevens uit eerste hand.
Dit soort technische informatie is met name nuttig voor:
Fabrikanten van CNC-plasmamachines
Z-as integratie
Retrofit projecten
Selectie van fakkelhouders
Geautomatiseerd snijcelontwerp
LTM141 Standaard snijtips per huidig bereik
Het bredere LT141/LTM141-platform met slijtdelen omvat verschillende standaard snijtipdiameters.
De huidige INWELT-codes zijn onder meer:
Snijpunt Ø1,1 mm
INWELT-code: IJWV0617-11
Referentie: PD0101-11
Snijpunt Ø1,4 mm
INWELT-code: IJWV0617-14
Referentie: PD0101-14
Snijpunt Ø1,7 mm
INWELT-code: IJWV0617-17
Referentie: PD0101-17
Snijpunt Ø1,9 mm
INWELT-code: IJWV0617-19
Referentie: PD0101-19
Vergelijkbare toortssystemen van het type A141 gebruiken gewoonlijk verschillende mondstukdiameters voor verschillende stroombereiken.
INWELT zou zijn eigen stroomsterkte-tot-nozzle mapping moeten verifiëren voordat de huidige relatie als gezaghebbend wordt gepubliceerd.
Welke snijtip moet worden gebruikt bij 140A?
De LT141/LTM141-serie slijtdelen omvat snijpunten van Ø1,1, Ø1,4, Ø1,7 en Ø1,9 mm.
Industrie A141-systemen gebruiken gewoonlijk het grootste standaardmondstuk in deze groep nabij het bovenste werkbereik van 140A.
INWELT moet de definitieve specificatie echter baseren op zijn eigen technische gegevens en snijtests.
De sterkste uiteindelijke tabel met verbruiksartikelen zou het volgende bevatten:
| INWELT-code |
Tipdiameter |
Geverifieerd |
stroomelektrode |
diffusorproces |
- |
| IJWV0617-11 |
Ø1,1mm |
Verifiëren |
Bijpassend onderdeel |
Bijpassend onderdeel |
Standaard snijden |
| IJWV0617-14 |
Ø1,4mm |
Verifiëren |
Bijpassend onderdeel |
Bijpassend onderdeel |
Standaard snijden |
| IJWV0617-17 |
Ø1,7mm |
Verifiëren |
Bijpassend onderdeel |
Bijpassend onderdeel |
Standaard snijden |
| IJWV0617-19 |
Ø1,9mm |
Verifiëren |
Bijpassend onderdeel |
Bijpassend onderdeel |
Standaard snijden |
Eenmaal bevestigd, gebruikt u dezelfde mapping consistent voor:
LTM141 Verlengde snijpunten
De productfamilie omvat verschillende uitgebreide snijpunten.
Ø1,4 mm verlengde punt
INWELT-code: IJWV0673-14
Referentie: PD0117-14
Ø1,7 mm verlengde punt
INWELT-code: IJWV0673-17
Referentie: PD0117-17
Ø1,9 mm verlengde punt
INWELT-code: IJWV0673-19
Referentie: PD0117-19
De bredere familie bevat ook:
IJWV0677 / PD0111 – Verlengde punt / 50A
Verlengde slijtdelen bieden extra bereik waar punten van standaardlengte niet gemakkelijk bij de snijlocatie kunnen komen.
Voor CNC-toepassingen verandert het veranderen van de tiplengte ook de geometrie van de toortsfront.
De maaihoogte en de volledige stapel verbruiksartikelen moeten daarom worden gecontroleerd voordat uitgebreide verbruiksartikelen worden gebruikt.
LTM141 Standaard plasma-elektrode
De standaardelektrode is:
INWELT-code: IJWC0617
Referentie: PR0101
De elektrode brengt elektrische energie over via de toorts en slijt geleidelijk tijdens het plasmasnijden.
Vervang de elektrode voordat overmatige erosie het volgende veroorzaakt:
Voor geautomatiseerde productie moet de slijtage van de elektroden regelmatig worden gecontroleerd, omdat herhaaldelijk doorboren de levensduur van slijtdelen kan verkorten.
LTM141 Verlengde elektrode
De huidige familie bestaat uit:
INWELT-code: IJWC0672
Referentie: PR0116
Dit is de configuratie met verlengde elektrode die wordt gebruikt met overeenkomstige uitgebreide verbruiksartikelen.
De huidige livepagina labelt dit onderdeel als 'Plasma LT101', wat moet worden gecorrigeerd als het onderdeel officieel wordt gedeeld met de LT101–151-familie.
Gebruik een productfamiliebeschrijving die overeenkomt met de daadwerkelijke ERP/BOM-gegevens.
LTM141 Standaard diffuser
De huidige standaard diffuser is:
INWELT-code: IJWG0617
Referentie: PE0101
De diffusor regelt de verdeling van het procesgas rond de elektrode en de snijpunt.
Een stabiele gasstroom zorgt voor het behoud van:
Stabiliteit van plasmaboog
Verbruiksartikelenkoeling
Plasmastraalvorm
Consistente zaaggeometrie
Vervang de diffuser als deze barst, vervormd, verbrand of zwaar vervuild is.
Controleer de uitgebreide diffuser voordat u deze publiceert
De huidige livepagina bevat:
IJWG0619 / PE0103
maar beschrijft het als:
Diffusor LT151
Omdat dezelfde bredere familie verbruiksartikelen LT101–151-onderdelen bevat, moet u bevestigen of deze diffusor officieel is goedgekeurd voor LTM141-configuraties met uitgebreide verbruiksartikelen.
Eenmaal geverifieerd, publiceert u het als:
INWELT-code → Referentie → Component → Compatibele toortsmodellen → Proces
in plaats van een dubbelzinnige beschrijving van één model te gebruiken.
LTM141 Luchtslang
De huidige productfamilie omvat:
INWELT-code: IJAO0779
Beschrijving:
Luchtslang / LT141–151
De luchtbuis zorgt ervoor dat procesgas door de voorkant van de toorts wordt geleid.
Houd het onderdeel schoon en correct geïnstalleerd.
Een beschadigde of verkeerd geplaatste luchtslang kan de gasstroom verstoren en de plasmastabiliteit negatief beïnvloeden.
LTM141 Buitenmondstuk en bevestigingscomponenten
De huidige productfamilie omvat:
IJWT0618 / PC0102 – Buitenmondstuk / LT141
En
IJWT0697 / PC0131 – Buitenmondstuk / LT141–151
Het juiste buitenmondstuk moet passen bij het geselecteerde snij- of contactsnijproces.
Vervang front-endcomponenten als het volgende wordt weergegeven:
Kraken
Brandschade
Schade aan draad
Zware vervuiling
Aanzienlijke vervorming
LTM141 Accessoires voor stand-off, contactsnijden en gutsen
De bredere LT141/LTM141-familie bevat verschillende front-end positioneringsaccessoires.
Huidige onderdelen zijn onder meer:
IJTN0079 / CV0013 – Gutsafstandhouder
IJTN0070 / CV0014 – Vierpuntsafstandhouder
IJTN0078 / CV0012 – Dubbelpunts afstandsstuk
IJTN0077 / CV0011 – Afstandsveer
IJTN0095 / CV0039 – Vierpunts kroonschild met isolator
IJTN0089 / CV0023 – Contactsnijdende afstandhouder
Stand-off snijden
Accessoires met afstandhouders helpen een gecontroleerde afstand tussen mondstuk en werkstuk te behouden.
Neem contact op met Snijden
Contactsnijdende componenten gebruiken een andere front-end geometrie.
Gutsen
Bij gutsen wordt materiaal verwijderd zonder het werkstuk volledig door te snijden.
Gebruik voor elk proces de juiste front-end-stapel in plaats van het mengen van snij-, contact- en gutsonderdelen.
LTM141 Plasmagutsen
Het bredere platform voor slijtdelen van het A141-type omvat een speciaal gutsproces.
Gutsen kan worden gebruikt voor:
Voor een CNC-/machinetoortspagina promoot u gutsen alleen wanneer:
De plasmastroombron ondersteunt gutsen
De juiste gutsslijtdelen zijn geïnstalleerd
Het geautomatiseerde systeem ondersteunt de benodigde toortsbeweging
Gebruik geen normale snijtip als gutstip, tenzij die configuratie specifiek is goedgekeurd.
LTM141 Machinekabelassemblages
Het huidige LTM141-machinetoortssysteem omvat speciale machinekabels van 6 meter lang.
Machinekabel voor centrale adapter
INWELT-code: IJWO10316071-00
Beschrijving:
LTM141–151 / 16 mm² / 6 m / Centrale adapter
Machinekabel met schroefdraad
INWELT-code: IJWO10316077-00
Beschrijving:
LTM141–151 / 16 mm² / 6 m / schroefdraadaansluiting
Deze machinekabels moeten in de primaire LTM141-reserveonderdelentabel blijven.
De handmatige LT141-kabels moeten naar de productpagina van de LT141-handheld worden verplaatst of duidelijk worden gelabeld als gerelateerde handmatige zaklamponderdelen.
LTM141-connectoradapteropties
Het LTM-machinetoortssysteem wordt geleverd met verschillende adapters.
1/8G tot 1/4G
INWELT-code: IJAU5698
1/8G tot 3/8G
INWELT-code: IJAU5697
1/8G tot M14×1
INWELT-code: IJAU5699
1/8G tot M16×1,5
INWELT-code: IJAU5690
Deze adapteropties ondersteunen verschillende plasmastroombroninterfaces.
Alleen een bijpassende schroefdraad garandeert geen volledige compatibiliteit van de toorts.
LTM141 5-polige centrale adapter
De productfamilie omvat ook:
INWELT-code: IJAY0089
Referentie: FY0023
Beschrijving:
5-pins plasmatoorts-centrale adapter aan de zijkant
Controleer vóór installatie:
Pin-functies
Pilot-boogcircuit
Startsignaal
Veiligheidscircuit
Gas/stroom-interface
Mechanische passing alleen is niet voldoende.
Hoe u de compatibiliteit van de LTM141 CNC-plasmasnijder kunt controleren
Selecteer niet alleen de LTM141 omdat de plasmasnijder een vermogen heeft van 140A.
Er moeten meerdere voorwaarden overeenkomen.
Bevestig HF-starten
De plasmastroombron moet een HF-toorts ondersteunen.
Bevestig de nominale stroom
De LTM141 heeft een vermogen van 140A.
Gebruik de toorts en verbruiksartikelen binnen de geverifieerde limieten.
Bevestig de achterste connector
Beschikbare configuraties zijn onder meer:
1/4G
3/8G
M14×1
M16×1,5
Centrale adapter
Bevestig het Pilot-Arc-circuit
De hulpboogaansluiting moet overeenkomen met de plasmastroombron.
Bevestig de CNC-startinterface
Controleer hoe het plasmasysteem omgaat:
Geef machine-informatie op voordat u bestelt
Geef voor vervangings- of OEM-projecten het volgende op:
Fabrikant van plasmastroombronnen
Machinemodel
Nominale uitgangsstroom
Bestaand fakkelmodel
Foto's van de hoofdconnector
Foto's van pilot-boogconnectoren
CNC-besturing
Vereiste leadlengte
Vereiste montagematen
Dit is betrouwbaarder dan het publiceren van een universele lijst met compatibele machinemerken.
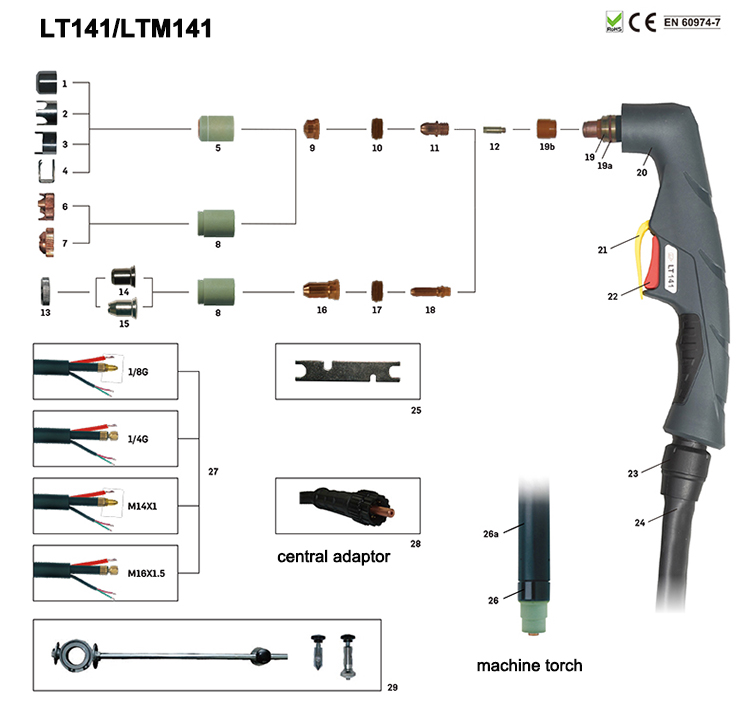
Details reserveonderdelen:
Machinetoorts
| Code |
Ref. |
Beschrijving |
Code |
Ref. |
Beschrijving |
| IJWU0614 |
Plasmasnijtoorts LTM141/6m 1/4G |
IJWU0612 |
|
Plasmasnijtoorts LTM141/12m 1/4G |
| IJWU0616 |
Plasmasnijtoorts LTM141/6m 3/8G |
IJWU0615 |
|
Plasmasnijtoorts LTM141/12m 3/8G |
| IJWU0619 |
PA0103 |
Plasmasnijtoorts LTM141/6m M14×1 |
IJWU0610 |
PA0104 |
Plasmasnijtoorts LTM141/12m M14×1 |
| IJWU0606 |
PA0145 |
Plasmasnijtoorts LTM141/6m M16×1,5 |
IJWU0602 |
PA0146 |
Plasmasnijtoorts LTM141/12m centrale adapter |
| IJWU0608 |
Plasmasnijtoorts LTM141/6m centrale adapter |
IJWU0609 |
|
Plasmasnijtoorts LTM141/12m M16×1,5 |
|
| Positie |
|
Code |
Ref. |
Beschrijving |
| 1 |
|
IJTN0079 |
CV0013 |
Gutsafstandhouder/LT141-150 |
| 2 |
|
IJTN0070 |
CV0014 |
Vierpuntige afstandhouder/LT100-150 |
| 3 |
|
IJTN0078 |
CV0012 |
Dubbelpuntige afstandhouder/LT100-150 |
| 4 |
|
IJTN0077 |
CV0011 |
Afstandsveer LT100-150 |
| 5 |
|
IJWT0618 |
PC0102 |
Buitenmondstuk LT141 |
| 6 |
|
IJTN0095 |
CV0039 |
Vierpunts kroonschild met isolator/LT101-141 |
| 7 |
|
IJTN0089 |
CV0023 |
Afstandsstuk voor contactsnijden/LT101-141 |
| 8 |
|
IJWT0697 |
PC0131 |
Buitenmondstuk LT141-151 |
| 9 |
|
|
|
Tip |
| 9.1 |
|
IJWV0617-11 |
PD0101-11 |
Tip Φ1,1 mm/LT101-141 |
| 9.2 |
|
IJWV0617-14 |
PD0101-14 |
Tip Φ1,4 mm/LT101-141 |
| 9.3 |
|
IJWV0617-17 |
PD0101-17 |
Tip Φ1,7 mm/LT101-141 |
| 9.4 |
|
IJWV0617-19 |
PD0101-19 |
Tip Φ1,9 mm/LT101-141 |
| 10 |
|
IJWG0617 |
PE0101 |
Diffusor LT101-141 |
| 11 |
|
IJWC0617 |
PR0101 |
Elektrodeplasma LT101-141 |
| 12 |
|
IJAO0779 |
|
Luchtbuis/LT141-151 |
| 13 |
|
IJTN0000 |
|
Borgmoer |
| 14 |
|
IJTN0014 |
CV0008 |
Neem contact op met snijgarnituur/LT100-151 |
| 15 |
|
IJTN0015 |
CV0009 |
Snijhulpstuk met lang contact/LT100-151 |
| 16 |
|
|
|
Tip |
| 16.1 |
|
IJWV0673-14 |
PD0117-14 |
Verlengde punt Φ1,4 mm/LT101-151 |
| 16.2 |
|
IJWV0673-17 |
PD0117-17 |
Verlengde punt Φ1,7 mm/LT101-151 |
| 16.3 |
|
IJWV0673-19 |
PD0117-19 |
Verlengde punt Φ1,9 mm/LT101-151 |
| 16.4 |
|
IJWV0677 |
PD0111 |
Verlengde punt 50A/LT101-151 |
| 17 |
|
IJWG0619 |
PE0103 |
Diffusor LT151 |
| 18 |
|
IJWC0672 |
PR0116 |
Verlengde elektrode Plasma LT101 |
| 19 |
|
IJWA0666 |
|
Plasmatoortskop LT141 |
| 19.00 uur |
|
IJGU0697 |
EA0131 |
'O'ring Φ18,77x1,78m minsilicium |
| 19b |
|
IJWG9018 |
|
Frontinsulator/LT141-151 |
| 20 |
|
IJHW0046 |
|
Plasmahandvat handleiding/ASerie/Rood |
| 21 |
|
IJIK0733 |
|
Beschermingsdeel/Plasma/geel |
| 22 |
|
IJIR0081 |
185.0031 |
Trekker |
| 23 |
|
IJIK0805 |
|
Joint/groot/nieuwtype |
| 24 |
|
|
|
Kabel montage |
| 24.1 |
|
IJWO00316071-00 |
|
Kabelmontage/LT141-151/16MQ/6M middenadapter |
| 24.2 |
|
IJWO00316077-00 |
|
Kabelassemblage/LT141-151/16MQ/6MATT.1/8G |
| 24.3 |
|
IJWO10316071-00 |
|
Kabelmontage/LTM141-151/16MQ/6Mcenter-adapter |
| 24.4 |
|
IJWO10316077-00 |
|
Kabelmontage/LTM141-151/16MQ/6MATT.1/8G |
| 24.5 |
|
IJWO0600 |
|
Kabelsamenstel LT141-1516M centrale adapter |
| 25 |
|
IJDH6017 |
|
Sleutel voor plasma |
| 26 |
|
IJWA0618 |
|
Plasmatoortskop LTM141 |
| 26a |
|
IJHW0024 |
W0300144 |
Glasvezel positiebuis/LTM |
| 27 |
|
|
|
Kabelmontage LTM |
| 27.1 |
|
IJAU5698 |
|
Aansluitadapter 1/8G-1/4G |
| 27.2 |
|
IJAU5697 |
|
Aansluitadapter 1/8G-3/8G |
| 27.3 |
|
IJAU5699 |
|
Aansluitadapter 1/8G-M14×1 |
| 27.4 |
|
IJAU5690 |
|
Aansluitadapter 1/8G-M16×1,5 |
| 28 IJAY0089 FY0023 Centrale adapter toortszijde Plasma 5-pins |
| 29 IJTN0088 CV0022 Cirkelsnijhulpstuk/LT100-151 |
LTM141 en CNC-toortshoogteregeling
Een CNC-plasmasysteem kan automatische toortshoogteregeling gebruiken om de juiste snijafstand te behouden.
Mogelijke systemen zijn onder meer:
Boogspanning THC
Nadat de plasmaboog tot stand is gebracht, kan een compatibele THC boogspanning gebruiken als onderdeel van het handhaven van de geprogrammeerde snijhoogte.
De juiste spanning is afhankelijk van:
Plasma-krachtbron
Huidig
Materiaal
Plaatdikte
Verbruiksartikelen
Snijsnelheid
HF- en THC-integratie
Omdat de LTM141 HF-ontsteking gebruikt, moet de machinebouwer de vereisten voor aarding en kabelgeleiding van de fabrikant van de plasmastroombron volgen.
Publiceer geen universele THC-bedradings- of spanningsinstellingen zonder geverifieerde gegevens op systeemniveau.
Doorsteekhoogte versus snijhoogte
Bij gemechaniseerd plasmasnijden worden normaal gesproken verschillende hoogtes gebruikt voor doorboren en continu snijden.
Doordringende hoogte
Gesmolten metaal wordt naar boven uitgedreven terwijl de boog aanvankelijk de plaat binnendringt.
De juiste doorsteekhoogte helpt schade door gesmolten metaal aan slijtdelen aan de voorkant te verminderen.
Maaihoogte
Nadat het doorsteken is voltooid, beweegt de toorts naar de geprogrammeerde snijhoogte.
Een onjuiste maaihoogte kan leiden tot:
Gebruik geverifieerde parameters van het volledige plasmasysteem.
Hoe dik kan de LTM141 snijden?
De toorts zelf bepaalt niet één universele maximale snijdikte.
De werkelijke snijcapaciteit is afhankelijk van:
Plasma-krachtbron
Ingangsvermogen
Materiaal
Werkelijke stroom
Diameter snijpunt
Luchtdruk
Luchtstroom
Reissnelheid
Hoogte doorboren
Maaihoogte
Verbruiksartikelen
Vereiste randkwaliteit
Professionele plasmaspecificaties moeten onderscheid maken tussen:
Aanbevolen snijcapaciteit
Materiaaldikte die productief kan worden verwerkt met de juiste snelheid en randkwaliteit.
Maximale snijcapaciteit
Dikker materiaal dat nog steeds met verminderde snelheid kan worden gesneden.
Ontslagcapaciteit
De maximale materiaaldikte die kan worden gescheiden, meestal met een lagere randkwaliteit.
Specifieke LTM141-diktecijfers mogen daarom alleen worden gepubliceerd als deze worden ondersteund door een INWELT-snijtest met een compleet systeem.
Bouw een INWELT LTM141 CNC-snijtabel
Een eigen snijkaart zou een van de sterkste technische en GEO-middelen voor deze pagina zijn.
Aanbevolen velden zijn onder meer:
| Parametergegevens |
die moeten worden gepubliceerd |
| Materiaal |
Zacht staal / roestvrij staal / aluminium |
| Dikte |
Geteste dikte |
| Huidig |
Werkelijke geteste stroom |
| Tipcode |
INWELT-onderdeelnummer |
| Tipdiameter |
mm |
| Luchtdruk |
bar |
| Luchtstroom |
l/min |
| Reissnelheid |
mm/min |
| Doorsteek hoogte |
mm |
| Pierce vertraging |
seconden |
| Maaihoogte |
mm |
| Kerfbreedte |
mm |
| Resultaat knippen |
Aanbevolen / Maximaal / Verbrekingsvergoeding |
Gebruik gemeten INWELT-gegevens in plaats van de snijparameters van concurrenten te kopiëren.
Aanbevolen luchttoevoer voor de LTM141
De huidige INWELT LTM141-specificatie maakt gebruik van perslucht.
Aanbevolen bedrijfsgegevens omvatten:
Gebruik schone en droge perslucht
Vocht, compressorolie en deeltjes kunnen een negatieve invloed hebben op:
Gebruik geschikte filtratie en vochtafscheiding.
Controleer de druk tijdens de gasstroom
De statische druk kan afwijken van de werkelijke werkdruk.
Filters, regelaars, fittingen en lange slangen kunnen drukverlies veroorzaken.
Stel de luchttoevoer in volgens de werkwijze van het volledige plasmasnijsysteem.
Welke materialen kan de LTM141 snijden?
Wanneer de LTM141 is aangesloten op een compatibel plasmasysteem, kan hij elektrisch geleidende materialen verwerken, waaronder:
Zacht staal
Koolstofstaal
Roestvrij staal
Aluminium
Koper
Messing
Gegalvaniseerd staal
De werkelijke snijsnelheid, randkwaliteit en praktische dikte zijn afhankelijk van het complete plasmasysteem.
Typische toepassingen voor de LTM141 CNC-toorts
De LTM141 is geschikt voor geautomatiseerde plasmasnijtoepassingen met hogere stroomsterkte, waaronder:
CNC-plasmasnijtafels
Geautomatiseerd profielsnijden
Fabricage van constructiestaal
Productie van zware machines
Bouwmachines
Landbouwapparatuur
Fabricage van vrachtwagens en opleggers
Spoorwegcomponenten
Scheepsbouw
Plaatverwerkingssystemen
Industriële productiecellen
Vervaardiging van zware metalen
De uiteindelijke keuze van de toorts moet altijd gebaseerd zijn op de plasmastroombron en de machine-interface, en niet alleen op de naam van de toepassing.
LTM141 Onderhoud voor CNC-productie
Een consistente staat van slijtdelen is essentieel bij geautomatiseerde productie, omdat een versleten onderdeel elk herhaald onderdeel kan aantasten.
Inspecteer de elektrode
Controleer de elektrode op overmatige slijtage.
Vervang deze voordat ernstige erosie een slechte start veroorzaakt of de spuitmond beschadigt.
Inspecteer de snijtip
Controleer op:
Vergrote mondstukopening
Ovale opening
Brandschade
Zware vervuiling
Inspecteer de diffuser
Houd de gasdoorgangen schoon.
Vervang gebarsten of door hitte beschadigde onderdelen.
Inspecteer de luchtslang
Zorg ervoor dat de luchtslang correct is geïnstalleerd en vrij is van schade.
Inspecteer de machinetoortskop
Rekening:
Draden
Afdichtende oppervlakken
Staat van de O-ring
Schade door hitte
Gaslekkage
Inspecteer de toortskabel
Zorg ervoor dat de CNC-beweging niet:
Onze Catalogus:
 INWELT PLASMATOORTSCATALOGUS.pdf
Veel voorkomende LTM141 CNC-snijproblemen
Moeilijk starten van de HF-boog
Rekening:
Staat van de elektrode
Snijtip
HF-circuit
Luchtdruk
Werk verbinding
Toortsaansluiting
Overmatige schuine kant
Rekening:
Zware droesem
Rekening:
Snijsnelheid
Snijstroom
Materiaal dikte
Gasstroom
Maaihoogte
Korte levensduur van verbruiksartikelen
Mogelijke oorzaken zijn onder meer:
Inconsistente onderdeelafmetingen
Inspecteren:
Montage van de toorts
Maaihoogte
CNC-speling
Kerf-compensatie
Verbruiksartikelen
Snijsnelheid
Niet elk dimensionaal probleem wordt veroorzaakt door de plasmatoorts.
LTM141 Verbruiksartikelen voor distributeur en aftermarket-levering
Een professioneel LTM141-aftermarketprogramma kan het volgende omvatten:
Het publiceren van exacte INWELT-onderdeelnummers helpt vervangingsfouten te verminderen en herhaalaankopen gemakkelijker te maken voor distributeurs en fabrikanten van CNC-apparatuur.
OEM LTM141 CNC-plasmatoortsproductie door INWELT
INWELT levert plasmasnijtoortsen en vervangende componenten aan professionele B2B-klanten, waaronder:
Fabrikanten van CNC-plasmamachines
Fabrikanten van plasmastroombronnen
CNC-systeemintegratoren
Merken las- en snijapparatuur
Importeurs
Distributeurs
Groothandelaren
Industriële leveranciers
Aftermarket-bedrijven voor verbruiksartikelen
OEM- en ODM-configuraties kunnen worden ontwikkeld op basis van het doelplasmasysteem en de machine-interface.
OEM- en Private Label-opties
Maatwerk kan het volgende omvatten:
Klantbranding
Productetiketten
Configuratie met machinetoorts
6 m of 12 m toortssnoeren
1/4G-verbinding
3/8G-verbinding
M14×1-aansluiting
M16×1,5-aansluiting
Centrale adapter
Kabelassemblages
Verbruikssets
Private label verpakking
Technische documentatie
Barcode- en doosvereisten
Geef voor OEM-projecten de specificatie van de plasmastroombron, de CNC-controller, de connectorvereisten, de montageafmetingen en de geschatte aankoophoeveelheid op.
Waarom LTM141 machinetoortsen van INWELT kopen?
Het LTM141-platform combineert complete machinetoortsconfiguraties met een gedetailleerd verbruiksartikelen- en verbindingssysteem.
De huidige productfamilie omvat:
Meerdere machinetoortsconfiguraties van 6 meter
Meerdere machinetoortsconfiguraties van 12 meter
Ø1,1 / Ø1,4 / Ø1,7 / Ø1,9 mm standaard tips
Verlengde snijpunten
Standaard elektrode
Verlengde elektrode
Verspreiders
Lucht buis
Buiten sproeiers
Accessoires voor contactsnijden
Accessoires voor gutsen
Speciale machinetoortskop
Glasvezel positioneringsbuis
Machinekabelassemblages
Meerdere draadadapters
5-polige centrale adapter
Voor professionele kopers kan het betrekken van de toorts en vervangende onderdelen via één leverancier de aanschaf, inventaris en aftermarket-ondersteuning vereenvoudigen.
Veelgestelde vragen over de LTM141 CNC-plasmatoorts
Welk amperage is de INWELT LTM141?
De LTM141 heeft een vermogen van 140A volgens de huidige technische specificatie van INWELT.
Wat is de werkcyclus van de LTM141?
De huidige specificatie vermeldt 60%.
Is de LTM141 een handtoorts of een machinetoorts?
De LTM141 is een CNC/gemechaniseerde machinetoorts.
De bijbehorende LT141 is de handmatige handheld-versie.
Maakt de LTM141 gebruik van HF-ontsteking?
Ja.
De LTM141 maakt gebruik van hoogfrequente boogstart.
Welk gas gebruikt de LTM141?
De huidige configuratie maakt gebruik van perslucht.
Welke luchtdruk heeft de LTM141 nodig?
Ongeveer 4,5–5,0 bar.
Welke luchtstroom heeft de LTM141 nodig?
De huidige INWELT-specificatie vermeldt ongeveer 220 l/min.
Welke nastroomtijd wordt aanbevolen?
Ongeveer 140 seconden volgens de huidige INWELT-specificatie.
Welke kabellengtes zijn er beschikbaar?
De huidige productfamilie omvat:
Welke connectoropties zijn beschikbaar?
Huidige configuraties omvatten:
1/4G
3/8G
M14×1
M16×1,5
Centrale adapter
Welke snijpuntformaten zijn beschikbaar?
De huidige verbruiksartikelenfamilie omvat:
Ø1,1mm
Ø1,4 mm
Ø1,7 mm
Ø1,9 mm
Er zijn ook verlengde tips van Ø1,4, Ø1,7 en Ø1,9 mm verkrijgbaar.
Welke tip moet worden gebruikt bij 140A?
De bredere familie van verbruiksartikelen van het A141-type associeert Ø1,9 mm gewoonlijk met het hogere stroombereik.
INWELT zou zijn eigen geverifieerde stroomsterkte-naar-nozzle mapping moeten bevestigen voordat deze relatie als gezaghebbend wordt gepubliceerd.
Welke elektrode gebruikt de LTM141?
De standaardelektrode is:
IJWC0617 / PR0101
De verlengde elektrode is:
IJWC0672 / PR0116
Welke machinetoortskop gebruikt de LTM141?
De huidige INWELT-machinekop is:
IJWA0618
Welke positioneringsbuis gebruikt LTM141?
De huidige productfamilie bevat:
IJHW0024 / W0300144 – Glasvezel positioneringsbuis
Kan de LTM141 worden gebruikt met elke 140A CNC-plasmasnijder?
Nee.
Het HF-startsysteem, de connector, het hulpboogcircuit, de besturingsinterface en de architectuur van de stroombron moeten ook op elkaar aansluiten.
Ondersteunt de LTM141 toortshoogteregeling?
Het kan worden geïntegreerd in CNC-systemen met behulp van compatibele THC-apparatuur.
De exacte THC-configuratie is afhankelijk van de plasmastroombron en de CNC-controller.
Kan LTM141 roestvrij staal snijden?
Ja, bij gebruik met een compatibele plasmastroombron en geschikte snijparameters.
Kan LTM141 aluminium snijden?
Ja.
Aluminium is elektrisch geleidend en kan worden plasmagesneden met behulp van een geschikt plasmasysteem.
Hoe dik kan de LTM141 snijden?
Er is geen universele dikte die alleen door de toorts wordt bepaald.
Gebruik geverifieerde aanbevolen, maximale en ontslaggegevens van het volledige plasmasnijsysteem.
Kan LTM141 worden gebruikt voor gutsen?
De gerelateerde slijtdelenfamilie omvat gutscomponenten.
De plasmastroombron en het geautomatiseerde proces moeten ook gutsen ondersteunen.
Wat is het verschil tussen LTM141 en LT141?
LTM141 is de machine/CNC-configuratie.
LT141 is de handmatige/handheld-configuratie.
Biedt INWELT OEM LTM141 machinetoortsen aan?
Ja.
OEM/ODM-, private-label-, connector-, kabel- en verbruiksartikelenkitconfiguraties zijn beschikbaar voor gekwalificeerde fabrikanten van CNC-apparatuur, systeemintegrators, distributeurs en importeurs.
Vraag een offerte aan voor de INWELT LTM141 CNC-plasmasnijtoorts
Voor een snellere compatibiliteitsbevestiging geeft u het volgende op:
Fabrikant en model van plasmastroombron
Nominale uitgangsstroom
Bestaand fakkelmodel
HF-startmethode
CNC-besturing
Foto's van de hoofdconnector
Pilot-boogverbinding
Vereiste toortskabellengte
Vereiste montagematen
Vereiste voor snijden of gutsen
Verbruiksvereisten
Geschatte aankoophoeveelheid
INWELT of private label branding
INWELT kan vervolgens de juiste LTM141-machinetoorts, connector, kabel en verbruiksartikelenconfiguratie voor uw CNC-plasmasnijsysteem bevestigen.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių