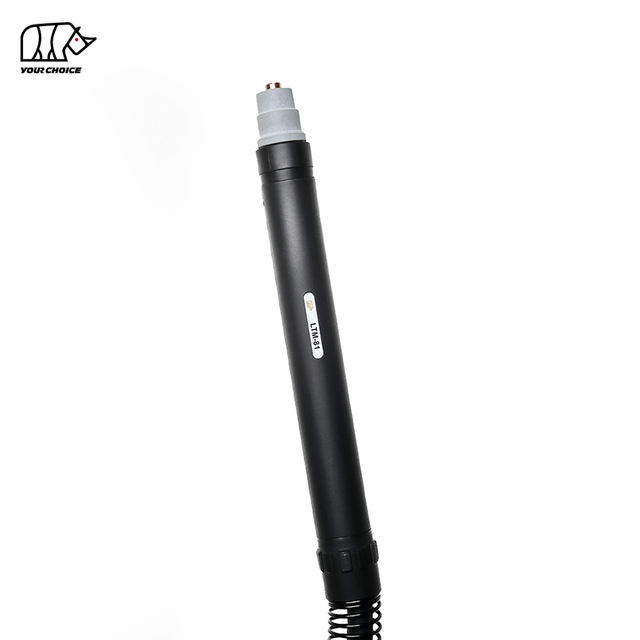
100A HF CNC-plasmasnijtoorts voor gemechaniseerd metaalsnijden
De INWELT LTM101 is een luchtgekoelde plasmasnijtoorts, ontworpen voor CNC snijtafels, geautomatiseerde profielsnijsystemen en industriële gemechaniseerde plasmatoepassingen.
De LTM101 heeft een vermogen van 100 A met een inschakelduur van 60% en maakt gebruik van hoogfrequente ( HF ) boogstart.
De huidige INWELT -specificatie omvat:
100A nominale stroom
Inschakelduur van 60%
Luchtkoeling
HF ontsteking
4,5–5,0 bar bedrijfsdruk
Ongeveer. Luchtstroom van 180 l/min
Ongeveer. Aanbevolen nastroom van 100 seconden
Standaard toortskabel van 6 m
Er zijn meerdere aansluitopties aan de achterkant beschikbaar, waaronder M14×1, M16×1.5, 1/4G, 3/8G en configuraties met centrale adapter.
In tegenstelling tot de LT 101 handtoorts, is de LTM101 speciaal ontworpen voor vaste montage en automatisch snijden.
INWELT LTM101 Technische specificaties
| Specificatie |
INWELT LTM101 |
| Producttype |
CNC / Gemechaniseerd Plasmasnijtoorts |
| Model |
LTM101 |
| Merk |
INWELT |
| Nominale stroom |
100 A |
| Inschakelduur |
60% |
| Koeling |
Lucht |
| Boog starten |
HF |
| Gas |
Lucht |
| Gasdruk |
Ongeveer. 4,5–5,0 bar |
| Gasstroom |
Ongeveer. 180 l/min |
| Aanbevolen nastroom |
Ongeveer. 100 seconden |
| Standaard loodlengte |
6 m |
| Operatie |
CNC / Gemechaniseerd |
| Connectoropties |
M14×1 / M16×1,5 / 1/4G / 3/8G / Centrale adapter |
| Standaard tipfamilie |
Ø1,1 / Ø1,4 / Ø1,7mm |
| Uitgebreide verbruiksartikelen |
Beschikbaar |
| OEM / ODM |
Beschikbaar |
| Privélabel |
Beschikbaar |
De uiteindelijke compatibiliteit moet worden bevestigd op basis van de plasmastroombron, HF startarchitectuur, hulpboogcircuit, achteraansluiting, machinemontage en CNC systeem.
LTM101 Machinetoorts versus LT 101 handtoorts
De LTM101 en LT 101 behoren tot hetzelfde algemene platform voor verbruiksartikelen, maar moeten worden behandeld als afzonderlijke, complete toortsproducten.
| Kenmerk |
LTM101 |
LT 101 |
| Hoofdtoepassing |
CNC / Gemechaniseerd |
Handmatig |
| Fakkelgeometrie |
Recht machinelichaam |
Handfakkel |
| Operatie |
Machinegestuurd |
Door operator bestuurd |
| Montage |
Vaste toortshouder |
Handbediend |
| Trekker |
Niet de primaire controlemethode |
Handmatige trigger |
| CNC Integratie |
Primair gebruik |
Niet primair gebruik |
Sommige verbruiksartikelen kunnen door de twee toortsfamilies worden gedeeld, maar complete toortsconstructies en kabel-/bedieningsopstellingen mogen niet automatisch als uitwisselbaar worden beschouwd.
Op deze productpagina moeten de specificaties van machinetoortsen centraal blijven staan.
Waarom de LTM101 gebruiken voor CNC plasmasnijden?
Een gemechaniseerde toorts moet een herhaalbare positionering en een stabiele integratie met het CNC snijsysteem bieden.
Recht machinetoortsontwerp
De LTM101 maakt gebruik van een machinegericht toortslichaam dat is ontworpen voor vaste montage.
Hierdoor kan het CNC systeem consistent blijven:
Uitlijning van de toorts
Snijhoek
Doorsteekhoogte
Maaihoogte
Bewegingspad
100A huidige capaciteit
De LTM101 heeft een vermogen van 100A.
Dit maakt het geschikt voor compatibele CNC plasmasystemen met middelhoog tot hoog vermogen die binnen de geverifieerde stroom- en inschakelduurlimieten werken.
60% inschakelduur
De toorts is gespecificeerd voor een werkcyclus van 60% onder nominale omstandigheden.
De werkelijke thermische belasting kan ook worden beïnvloed door de luchtstroom, de omgevingstemperatuur, de staat van het slijtdeel en de snijvolgorde.
6 m standaard toortskabel
De huidige standaard machinetoortsconfiguratie maakt gebruik van een kabel van 6 m , wat een praktisch bereik biedt voor veel CNC tafelindelingen.
Hoe HF starten werkt op de LTM101
De LTM101 maakt gebruik van hoogfrequente boogstart.
Het starten van HF genereert een signaal met hoge spanning en hoge frequentie om de plasmaboog te starten zonder dat de snijpunt mechanisch op het werkstuk hoeft te slaan.
Dit kan een herhaalbare boogontsteking opleveren als de toorts en de stroombron correct op elkaar zijn afgestemd.
HF plasmasystemen vereisen echter een zorgvuldige CNC integratie omdat hoogfrequente elektrische energie elektromagnetische interferentie kan veroorzaken.
De tabel CNC moet het juiste gebruiken:
Beschrijf HF niet als universeel beter voor CNC toepassingen.
Een machinetoorts die niet van het HF is, kan de voorkeur verdienen in sommige omgevingen met elektronische besturing, terwijl de LTM101 geschikt is wanneer de plasmastroombron specifiek is ontworpen voor het starten van HF .
LTM101 CNC Compatibiliteit met plasmasnijders
Een classificatie van 100A alleen bevestigt de compatibiliteit niet.
Controleer de volledige interface voordat u een bestaande CNC machinetoorts vervangt.
Bevestig het starten van HF
De plasmastroombron moet de LTM101 HF boogstartconfiguratie ondersteunen.
Bevestig nominaal vermogen
De machine moet binnen het geverifieerde stroombereik LTM101 werken.
Bevestig de stroom- en gasaansluiting
Beschikbare LTM101 configuraties zijn onder meer:
M14×1
M16×1,5
1/4G
3/8G
Centrale adapter
Bevestig het Pilot-Arc-circuit
De hulpboogaansluiting moet overeenkomen met de plasmastroombron.
Bevestig CNC Controle-integratie
De machinecontroller en de plasmastroombron moeten over de juiste geautomatiseerde start/stop-interface beschikken.
Bevestig de montage van de toorts
Controleer de werkelijke afmetingen van de behuizing LTM101 voordat u een montageklem ontwerpt of bestelt.
Voor projecten OEM CNC moet INWELT een maattekening opleveren met:
Diameter toortslichaam
Totale toortslengte
Aanbevolen klemgebied
Kabel uitgang
Connector-indeling
LTM101 Volledige machinetoortsconfiguraties
INWELT vermeldt momenteel verschillende complete LTM101 machine-toortsassemblages. {
| INWELT |
Codereferentieconfiguratie |
[ |
| IJWU0671 |
PA0110 |
LTM101 / 6 meter / M14×1 |
| IJWU0677 |
PA0111 |
LTM101 / 6 meter / Centrale adapter |
| IJWU0692 |
— |
LTM101 / 6 meter / 1/4G |
| IJWU0693 |
— |
LTM101 / 6 meter / 3/8G |
| IJWU0694 |
— |
LTM101 / 6 meter / M16×1,5 |
Deze verbindingsopties zijn waardevol voor distributeurs en fabrikanten van apparatuur die verschillende plasmastroombroninterfaces ondersteunen.
Ga er niet van uit dat de ene connector door een andere kan worden vervangen zonder de volledige elektrische en pneumatische opstelling te bevestigen.
LTM101 Standaard snijtips
De serie verbruiksartikelen LTM101 omvat verschillende standaard tipdiameters.
| INWELT |
Codereferentie |
Tipgrootte |
| IJWV0617-11 |
PD0101-11 |
Ø1,1mm |
| IJWV0617-14 |
PD0101-14 |
Ø1,4mm |
| IJWV0617-17 |
PD0101-17 |
Ø1,7 mm |
De juiste tip moet worden geselecteerd op basis van de plasmastroombron en de bedrijfsstroom.
Selecteer niet het grootste mondstuk, simpelweg omdat de toorts een vermogen van 100 A heeft.
De stroomlimieten voor verbruiksartikelen en de systeeminstellingen moeten vóór gebruik worden bevestigd.
Welke LTM101 tip moet worden gebruikt bij 100A?
De huidige architectuur van LT 101/ LTM101 verbruiksartikelen omvat meerdere mondstukdiameters omdat het platform verschillende bedrijfsomstandigheden kan ondersteunen.
In vergelijkbare systemen in A101-stijl wordt Ø1,4 mm gewoonlijk geassocieerd met een werking van ongeveer 100A.
Voor de pagina INWELT LTM101 publiceert u echter pas een diagram van stroomsterkte tot spuitmondje nadat u de exacte testspecificatie INWELT heeft bevestigd.
Een geverifieerde tabel zou idealiter het volgende moeten tonen:
Diameter punt
Aanbevolen stroom
Materiaal
Druk
Snijmodus
Dit is betrouwbaarder dan het kopiëren van de huidige mapping van een andere fabrikant.
LTM101 Uitgebreide snijtips
INWELT levert ook uitgebreide verbruiksartikelen voor toepassingen die extra bereik vereisen.
Huidige onderdelen zijn onder meer:
| INWELT |
Codereferentie |
Beschrijving |
| IJWV0673-14 |
PD0117-14 |
Verlengde punt Ø1,4 mm |
| IJWV0673-17 |
PD0117-17 |
Verlengde punt Ø1,7 mm |
| IJWV0677 |
— |
Uitgebreide tip / 50A-configuratie |
Verlengde tips kunnen de toegang in verzonken of geometrisch beperkte gebieden verbeteren.
Controleer voor gebruik vóór gebruik of de verlengde slijtdelen geschikt zijn voor de geprogrammeerde toortshoogte en het geprogrammeerde proces voor het snijden met CNC .
LTM101 Elektrode en gasdiffusor
Standaard elektrode
INWELT Code: IJWC0617
Referentie: PR0101
De elektrode brengt elektrische energie over in de plasmatoorts.
Het moet regelmatig worden geïnspecteerd op overmatige slijtage.
Een diep versleten elektrode kan bijdragen aan:
Uitgebreide elektrode
INWELT Code: IJWC0672
Referentie: PR0116
Deze elektrode is bedoeld voor compatibele configuraties met uitgebreide verbruiksartikelen.
Gasverspreider
INWELT Code: IJWG0617
Referentie: PE0101
De diffusor regelt de distributie van procesgas rond de elektrode en het mondstuk.
Vervang het als het gebarsten, vervormd of zwaar vervuild is.
LTM101 Buitensproeiers en bevestigingsonderdelen
Het LTM101 / LT 101-platform omvat verschillende buitenste front-endonderdelen.
Buiten mondstuk
INWELT Code: IJWT0677
Referentie: PC0111
Dit onderdeel omringt en beschermt de interne verbruiksartikelenassemblage.
Neem contact op met de beschermkap van het mondstuk
INWELT Code: IJWT0691
Referentie: PC0130
De borgdop helpt de verbruiksartikelen aan de voorkant vast te zetten.
Kroonschild met isolator
INWELT Code: IJTN0095
Referentie: CV0039
Dit onderdeel wordt vermeld voor LT 101–141 configuraties.
Contact-snijdende afstandhouder
INWELT Code: IJTN0089
Referentie: CV0023
Alleen gebruiken met de juiste toorts- en snijconfiguratie.
LTM101 Kabelassemblages
De huidige kabelassemblages van machinetoortsen omvatten:
| INWELT |
Codeconfiguratie |
| IJWO10210077-00 |
LT M100/101 / 10 mm² / 6 m / schroefdraadaansluiting |
| IJWO10210071-00 |
LT M100/101 / 10 mm² / 6 m / centrale adapter |
De bredere LT100 /101-familie bevat ook extra kabelassemblages.
Voor deze LTM101 pagina vermeldt u eerst de machinespecifieke kabelassemblages en verplaatst u de handtoortskabelassemblages naar de pagina LT 101.
Dit houdt de productentiteit schoon voor kopers en zoekmachines.
LTM101 Connectoradapters
INWELT biedt verschillende achteradapteropties voor verschillende machine-interfaces.
| INWELT Code- |
adapter |
| IJAU5698 |
1/8G → 1/4G |
| IJAU5697 |
1/8G → 3/8G |
| IJAU5699 |
1/8G → M14×1 |
| IJAU5690 |
1/8G → M16×1,5 |
| IJAY0089 |
5-polige plasma centrale adapter, toortszijde |
Deze connectorinformatie op onderdeelniveau is een van de sterkste secties om op de pagina te houden, omdat het distributeurs helpt het aantal niet-overeenkomende toortsen te verminderen.
Details reserveonderdelen:
| HANDTOORTS |
| Code |
Ref. |
Beschrijving |
| IJWU6961 |
PA1450 |
Plasmasnijtoorts LT 101/6m M14×1 |
| IJWU6967 |
|
Plasmasnijtoorts LT 101/6m 3/8G |
| IJWU6968 |
PA1452 |
Plasmasnijtoorts LT 101/6m centrale adapter |
| IJWU6969 |
|
Plasmasnijtoorts LT 101/6m M16×1,5 |
| IJWU6960 |
|
Plasmasnijtoorts LT 101/6m 1/4G |
| MACHINETOORTS |
|
|
| Code |
Ref. |
Beschrijving |
| IJWU0671 |
PA0110 |
Automatische plasmasnijtoorts LTM101 /6m M14×1 |
| IJWU0677 |
PA0111 |
Automatische plasmasnijtoorts LTM101 /6m centrale adapter |
| IJWU0692 |
|
Automatische plasmasnijtoorts LTM101 /6m 1/4G |
| IJWU0693 |
|
Automatische plasmasnijtoorts LTM101 /6m 3/8G |
| IJWU0694 |
|
Autotoorts voor plasmasnijden LTM101 /6m M16×1,5 |
|
| Positie |
Code |
Ref. |
Beschrijving |
| 1 |
IJTN0069 |
CV0014 |
Vierpuntsafstandhouder/ LT100 -150 |
| 2 |
IJTN0078 |
CV0012 |
Dubbele puntafstandhouder/ LT100 -150 |
| 3 |
IJTN0077 |
CV0011 |
Afstandsveer LT100 -150 |
| 4 |
IJWT0677 |
PC0111 |
Buitendop LT 101 |
| 5 |
IJTN0095 |
CV0039 |
Vierpunts kroonschild met isolator/ LT 101-141 |
| 6 |
IJTN0089 |
CV0023 |
Afstandsstuk voor contactsnijden/ LT 101-141 |
| 7 |
IJWT0691 |
PC0130 |
Borgdop voor contactmondstuk/ LT 101 |
| 8 |
|
|
Tip |
| 8.1 |
IJWV0617-11 |
PD0101-11 |
Punt Φ1,1 mm LT 101-141 |
| 8.2 |
IJWV0617-14 |
PD0101-14 |
Tip Φ1,4 mm LT 101-141 |
| 8.3 |
IJWV0617-17 |
PD0101-17 |
Tip Φ1,7 mm LT 101-141 |
| 9 |
IJWG0617 |
PE0101 |
Diffusor LT 101-141 |
| 10 |
IJWC0617 |
PR0101 |
Elektrodeplasma LT 101-141 |
| 11 |
IJAO0770 |
|
Luchtbuis/ LT100 -101 |
| 12 |
IJTN0000 |
|
Borgmoer |
| 13 |
IJTN0014 |
CV0008 |
Neem contact op met snijgarnituur/ LT 101-151 |
| 14 |
IJTN0015 |
CV0009 |
Snijhulpstuk met lang contact/ LT 101-151 |
| 15 |
|
|
Tip |
| 15.1 |
IJWV0673-14 |
PD0117-14 |
Verlengde punt Φ1,4 mm/ LT 101-151 |
| 15.2 |
IJWV0673-17 |
PD0117-17 |
Verlengde punt Φ1,7 mm/ LT 101-151 |
| 15.3 |
IJWV0677 |
|
Verlengde punt 50A/ LT 101-151 |
| 16 |
IJWC0672 |
PR0116 |
Verlengde elektrode Plasma LT 101 |
| 17 |
IJWA0606 |
|
Plasmatoortskop LT 101 |
| 17a |
IJGU0697 |
EA0131 |
'O'ring Φ18,77x1,78mm in silicium |
| 17b |
IJWG9017 |
|
Frontinsulator/ LT 101 |
| 18 |
IJHW0046 |
|
Plasmahandboek/ASerie/Rood |
| 19 |
IJIK0733 |
|
Beschermingsdeel/Plasma/geel |
| 20 |
IJIR0081 |
185.0031 |
Trekker |
| 21 |
IJIK0805 |
|
Joint/groot/nieuw type |
| 22 |
|
|
Kabelmontage |
| 22.1 |
IJWO00210077-00 |
|
Kabelmontage/ LT100 -101/10MMQ/6MATT.1/8G |
| 22.2 |
IJWO00210071-00 |
|
Kabelmontage/ LT100 -101/10MMQ/6M centrale adapter |
| 22.3 |
IJWO10210077-00 |
|
Kabelmontage/ LT M100-101/10MMQ/6MATT.1/8G |
| 22.4 |
IJWO10210071-00 |
|
Kabelmontage/ LT M100-101/10MMQ/6M centrale adapter |
| 22.5 |
IJWO0642 |
|
Kabelmontage/ LT100 -101/6M/centrale adapter |
| 23 |
IJDH6017 |
|
Sleutel voor plasma |
| 24 |
IJWA0676 |
|
Plasmatoortskop LTM101 |
| 24a |
IJHW0024 |
W0300144 |
Glasvezel positiebuis/ LT M |
| 25 |
|
|
Kabelmontage LT M |
| 25.1 |
IJAU5698 |
|
Aansluitadapter 1/8G-1/4G |
| 25.2 |
IJAU5697 |
|
Aansluitadapter 1/8G-3/8G |
| 25.3 |
IJAU5699 |
|
Aansluitadapter 1/8G-M14×1 |
| 25.4 |
IJAU5690 |
|
Aansluitadapter 1/8G-M16×1,5 |
| 26 IJAY0089 FY0023 Centrale adapter toortszijde Plasma 5-pins |
| 27 IJTN0088 CV0022 Cirkelsnijhulpstuk/ LT100 -151 |
Onze Catalogus:
 INWELT CATALOGUS PLASMATOORTS.pdf
LTM101 CNC Integratiechecklist
Controleer de volgende informatie voordat u bestelt.
Plasma-krachtbron
Voorzien:
Fabrikant
Model
Nominale stroom
HF startmethode
CNC Beheerder
Bepaal hoe de controller commando's geeft:
Plasma-start
Boogoverdracht
Beweging
Hoogteregeling
Toorts montage
Bevestigen:
Achteraansluiting
Zorg voor duidelijke foto's of tekeningen van:
Stroom-/gasaansluiting
Pilot-boogverbinding
Centrale connector
Besturingsinterface
Toortshoogteregeling
Bevestig of het systeem gebruikmaakt van:
Claim geen compatibiliteit met directe ohmse detectie, tenzij de front-endconfiguratie LTM101 specifiek is geverifieerd.
HF Installatie van plasmatoorts in CNC systemen
HF systemen vereisen een zorgvuldigere elektrische installatie dan veel niet- HF plasmasystemen.
Om interferentieproblemen te verminderen, moeten systeemontwerpers CNC de eisen van de fabrikanten van plasmastroombronnen en controllers volgen voor:
HF interferentie kan de elektronische bediening beïnvloeden als het systeem slecht is geïnstalleerd.
De LTM101 moet daarom worden afgestemd op CNC apparatuur die is ontworpen om te werken met HF -start plasmastroombronnen.
Doorsteekhoogte en snijhoogte
CNC Bij plasmasnijden worden normaal gesproken verschillende toortshoogtes gebruikt tijdens de snijcyclus.
Doordringende hoogte
Tijdens het doorboren wordt gesmolten metaal naar boven verdreven.
De juiste doorsteekhoogte helpt het mondstuk en andere verbruiksartikelen te beschermen tegen gesmolten materiaal.
Maaihoogte
Nadat het doorsteken is voltooid, verplaatst het CNC systeem de toorts naar de gewenste snijhoogte.
De maaihoogte heeft invloed op:
Schuine kant
Breedte kerf
Dros
Verbruiksartikelen
De juiste waarden zijn afhankelijk van de plasmastroombron, het materiaal, de dikte en de verbruiksartikelen.
Gebruik een geverifieerde snijtabel in plaats van één universele hoogtewaarde.
Hoe dik kan de LTM101 snijden?
Op de huidige INWELT pagina staat 35–40 mm , maar dit mag niet worden gepresenteerd als een universele toortsmogelijkheid zonder gedocumenteerde testgegevens op systeemniveau.
De snijdikte wordt bepaald door het complete plasmasysteem, inclusief:
Stroombron
Ingangsvermogen
Materiaal
Snijstroom
Diameter punt
Luchtdruk
Snijsnelheid
Hoogte van de toorts
Vereiste randkwaliteit
Ter referentie: de huidige documentatie van concurrenten uit de A101-klasse publiceert ongeveer 25-30 mm onder de eigen geteste 100A-systeemomstandigheden.
Dat deelnemersnummer mag niet zomaar naar de pagina INWELT worden gekopieerd.
De sterkste SEO/GEO-aanpak is het publiceren van een INWELT -geteste snijgrafiek waarin het volgende wordt weergegeven:
Aanbevolen luchttoevoer voor de LTM101
De huidige INWELT technische specificatielijsten:
Procesgas: Lucht
Druk: ongeveer 4,5–5,0 bar
Gasstroom: ongeveer 180 l/min
Aanbevolen nastroom: ongeveer 100 seconden
Gebruik schone en droge perslucht
Vocht, olie en deeltjes kunnen invloed hebben op:
Gebruik geschikte filtratie en vochtafscheiding.
Controleer de druk tijdens de gasstroom
De statische druk kan afwijken van de werkelijke snijdruk.
Beperkingen in filters, fittingen of lange slangen kunnen de druk bij de toorts verminderen.
Welke materialen kan de LTM101 snijden?
Bij gebruik met een compatibel plasmasnijsysteem kan de LTM101 elektrisch geleidende materialen snijden, zoals:
Zacht staal
Koolstofstaal
Roestvrij staal
Aluminium
Koper
Messing
Gegalvaniseerd staal
De werkelijke snijcapaciteit en -snelheid variëren afhankelijk van het materiaal en de volledige systeemconfiguratie.
Typische toepassingen voor de LTM101
De LTM101 is ontworpen voor geautomatiseerde metaalsnijtoepassingen, waaronder:
CNC plasmasnijtafels
Plaatverwerkingslijnen
Fabricage van constructiestaal
Machinebouw
Bouwmachines
Landbouwapparatuur
Spoorweg fabricage
Scheepsbouw
Industriële productie snijden
Geautomatiseerde metaalproductie
De uiteindelijke toortsselectie moet gebaseerd zijn op de daadwerkelijke plasmamachine-interface en niet alleen op de naam van de industrie.
LTM101 Onderhoud voor CNC Productie
Het onderhoud van een machinetoorts heeft een rechtstreekse invloed op de CNC kwaliteit van de onderdelen.
Inspecteer de elektrode
Controleer de elektrode op overmatige centrale slijtage.
Vervang deze voordat ernstige erosie een onstabiele start veroorzaakt of de snijpunt beschadigt.
Inspecteer de snijtip
Controleer op:
Vergrote opening
Ovale opening
Schade door hitte
Verontreiniging
Slijtage van de spuitmond kan inconsistentie in de afschuining en afmetingen veroorzaken.
Inspecteer de diffuser
Houd de gasdoorgangen schoon en zorg ervoor dat de diffuser correct is geïnstalleerd.
Inspecteer de borgkap en het schild
Vervang gebarsten, beschadigde of zwaar vervuilde onderdelen.
Inspecteer de Toortskop
Rekening:
Draden
O-ring
Gasafdichtingen
Positioneringsbuis
Montagegebied
Inspecteer de toortskabel
Zorg ervoor dat CNC beweging niet:
Veel voorkomende LTM101 CNC snijproblemen
Mislukte of inconsistente boogstarts
Rekening:
Staat van de elektrode
Snijtip
Luchtdruk
HF startcircuit
Pilot-boogverbinding
Aarding van machines
Overmatige schuine kant
Rekening:
Zware droesem
Rekening:
Snijsnelheid
Huidig
Luchttoevoer
Hoogte van de toorts
Verbruiksartikelen
Korte levensduur van verbruiksartikelen
Mogelijke oorzaken zijn onder meer:
CNC Controllerinterferentie
Als er problemen met de elektronische regeling optreden tijdens het starten van de boog, inspecteer dan:
HF interferentie is een probleem met de systeemintegratie en mag niet worden verholpen door alleen de toortsonderdelen te vervangen.
LTM101 OEM CNC Productie van plasmatoortsen
INWELT levert machineplasmatoortsen en vervangingsonderdelen aan:
OEM en ODM configuraties kunnen worden geëvalueerd op basis van de doelmachine-interface.
Maatwerk kan het volgende omvatten:
Klantbranding
Toorts etiketten
Configuratie van het machinetoortslichaam
6 m of aangepaste toortssnoeren
M14×1-aansluiting
M16×1,5-aansluiting
1/4G-verbinding
3/8G-verbinding
Centrale adapter
Verbruikssets
Private label verpakking
Technische labels en dozen
Geef voor OEM projecten de specificatie van de plasmastroombron, CNC interface, het connectorontwerp, de montagevereisten en de verwachte bestelhoeveelheid op.
Waarom LTM101 toortsen en verbruiksartikelen kopen van INWELT ?
Het LTM101 productplatform omvat:
Voor CNC fabrikanten en distributeurs van apparatuur kan het betrekken van zowel complete machinetoortsen als vervangende onderdelen uit één programma de aanschaf en aftermarket-ondersteuning vereenvoudigen.
Exacte INWELT onderdeelnummers maken herhaalbestellingen eenvoudiger en verbeteren de compatibiliteitscontrole.
Veelgestelde vragen over de LTM101 Plasmasnijtoorts
Welk amperage is de INWELT LTM101 ?
De LTM101 heeft een nominaal vermogen van 100 A volgens de huidige technische gegevens INWELT .
Is LTM101 een handtoorts of een machinetoorts?
De LTM101 is een CNC / gemechaniseerde machinetoorts.
De gerelateerde LT 101 is de handheld-configuratie.
Maakt de LTM101 gebruik van HF ontsteking?
Ja.
De huidige specificatie vermeldt het starten van hoogfrequente boog.
Wat is de duty-cycle van LTM101 ?
De huidige INWELT -specificatie vermeldt 60% bij de nominale stroom.
Welk gas gebruikt de LTM101 ?
De huidige configuratie maakt gebruik van perslucht.
Welke gasdruk heeft de LTM101 nodig?
De huidige specificatie vermeldt ongeveer 4,5–5,0 bar.
Welke luchtstroom heeft de LTM101 nodig?
De huidige technische gegevens vermelden ongeveer 180 l/min.
Welke kabellengte is standaard?
De standaard machinetoortskabel is 6 meter.
Welke connectoren zijn beschikbaar?
De huidige LTM101 configuraties omvatten:
M14×1
M16×1,5
1/4G
3/8G
Centrale adapter
Welke snijtips zijn er?
De huidige serie standaard verbruiksartikelen omvat:
Uitgebreide tips zijn ook beschikbaar.
Kan LTM101 worden gebruikt op elke 100A CNC plasmasnijder?
Nee.
De stroombron moet ook overeenkomen met de HF startmethode, het hulpboogcircuit, de gas/stroomaansluiting en de besturingsinterface.
Werkt de LTM101 met toortshoogteregeling?
Het kan worden geïntegreerd in CNC systemen die toortshoogteregeling gebruiken, maar de exacte THC- en detectiemethode is afhankelijk van de CNC controller, stroombron en machineconfiguratie.
Hoe dik kan LTM101 snijden?
Er is geen universele dikte die alleen door de toorts wordt bepaald.
Gebruik geteste gegevens voor het volledige plasmasysteem.
Kan LTM101 roestvrij staal snijden?
Ja, indien gecombineerd met een geschikte stroombron voor plasmasnijden en bedrijfsparameters.
Kan LTM101 aluminium snijden?
Ja.
Aluminium is elektrisch geleidend en kan met een goed geconfigureerd systeem worden plasmagesneden.
Biedt INWELT vervangende verbruiksartikelen voor LTM101 ?
Ja.
INWELT levert tips, elektroden, diffusers, schilden, toortskoppen, kabelassemblages en aansluitadapters.
Produceert { INWELT { OEM LTM101 machinetoortsen?
Ja.
OEM/ODM en private-label configuraties zijn beschikbaar voor gekwalificeerde CNC fabrikanten, distributeurs en systeemintegrators van plasmaapparatuur.
Vraag een offerte aan voor de INWELT LTM101 CNC Plasmatoorts
Voor een snellere compatibiliteitsbevestiging geeft u het volgende op:
Merk en model plasmastroombron
Nominale uitgangsstroom
HF startmethode
Bestaand fakkelmodel
CNC regelaar
Afmetingen toortsmontage
Foto's van de connectoren aan de achterkant
Pilot-boogverbinding
Vereiste kabellengte
Verbruiksvereisten
Geschatte bestelhoeveelheid
INWELT of private-label branding
INWELT kan vervolgens de juiste LTM101 toorts-, connector- en slijtdelenconfiguratie voor uw CNC plasmasnijsysteem bevestigen.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių