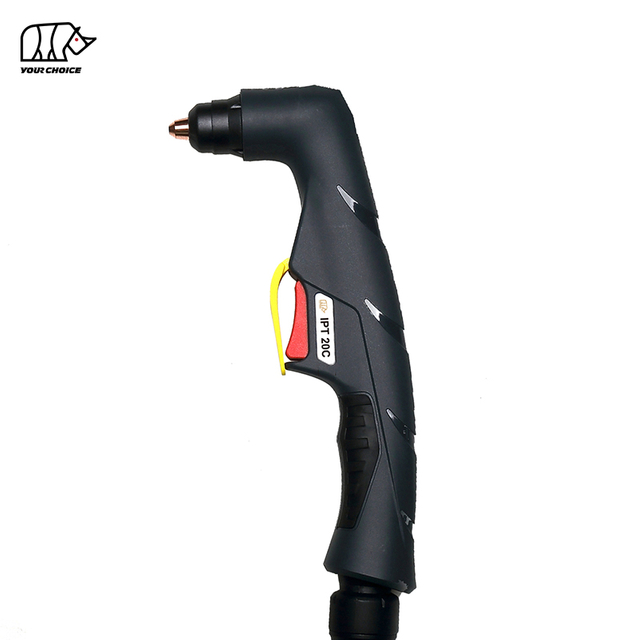
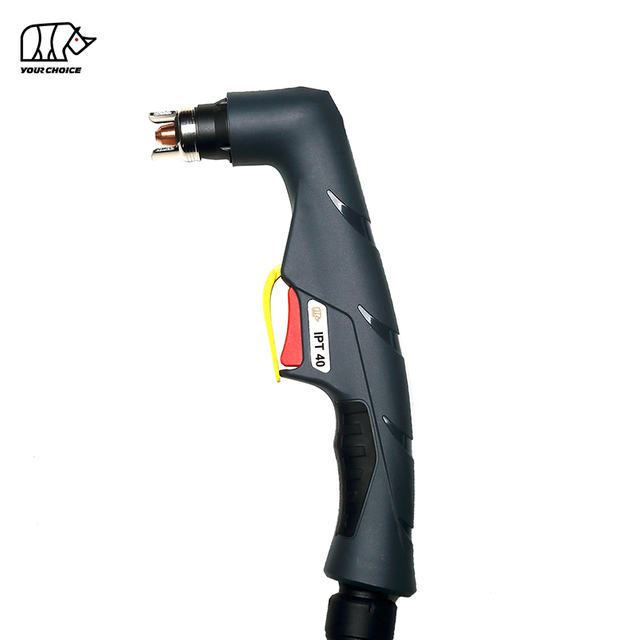
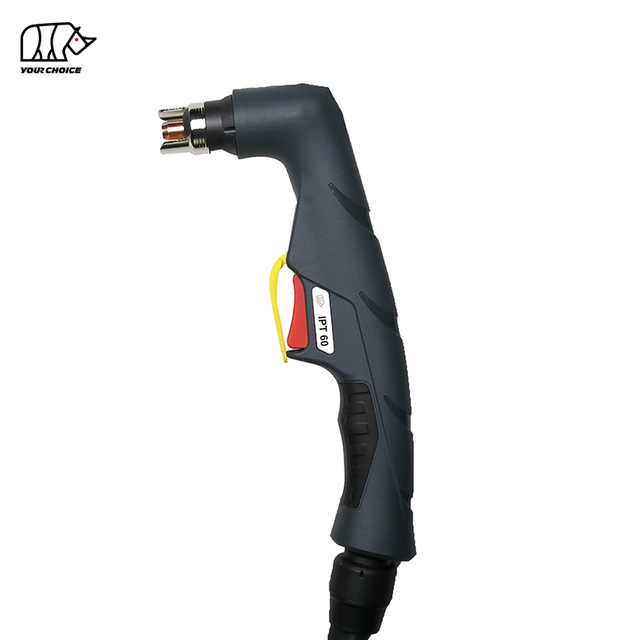
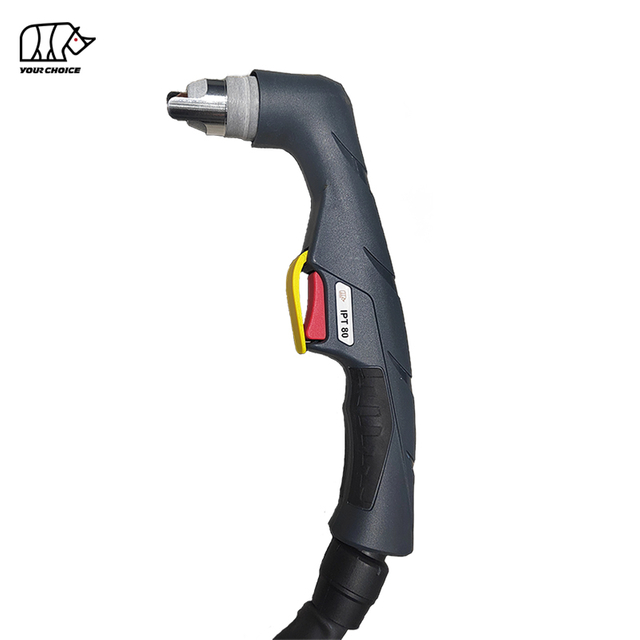
100A Non-HF Ručný plazmový rezací horák so štartom Back-Striking
INWELT PT 100 je vzduchom chladený ručný plazmový rezací horák určený na profesionálnu výrobu kovov, opravy, údržbu a priemyselné rezacie aplikácie.
PT 100 je dimenzovaný na 100 A so 60% pracovným cyklom a používa nevysokofrekvenčný systém spätného zapaľovania oblúka.
Aktuálna technická konfigurácia INWELT zahŕňa:
menovitý prúd 100A
60% pracovný cyklus
Začiatok oblúka Non-HF
Systém spätného spotrebného materiálu
Vzduch/N₂ procesný plyn
Pribl. tlak plynu 4,5 - 5,0 bar
Pribl. prietok plynu 200 l/min
Pribl. 100-sekundový odporúčaný post-flow
Možnosti 6 m a 12 m horáka
Manuálne / ručné ovládanie
PT 100 je k dispozícii s niekoľkými kompletnými konfiguráciami horáka a ovládania, vrátane integrovaných pripojení 1/4G a usporiadania centrálneho adaptéra s 2-vodičovým alebo 4-vodičovým ovládaním.
INWELT PT 100 technických špecifikácií
| špecifikácia |
INWELT PT 100 |
| Typ produktu |
Manuálne / Ručné Plazmový rezací horák |
| Model |
PT 100 |
| Značka |
INWELT |
| Rated Current |
100 A |
| Pracovný cyklus |
60 % |
| Chladenie / procesný plyn |
Vzduch / N₂ |
| Spustenie oblúka |
Non-HF / Back-Striking |
| Tlak plynu |
Pribl. 4,5 – 5,0 barov |
| Prietok plynu |
Pribl. 200 l/min |
| Odporúčaný post-flow |
Pribl. 100 sekúnd |
| Dĺžka vedenia |
6 m / 12 m |
| Prevádzka |
Manuálne / Ručné |
| Štandardné rezanie |
K dispozícii |
| Kontaktné rezanie |
K dispozícii |
| Drážkovací spotrebný materiál |
K dispozícii |
| Možnosti konektora |
Integrované 1/4G / Centrálny adaptér |
| Možnosti ovládania |
2-drôtový / 4-drôtový |
| OEM / ODM |
K dispozícii |
| Súkromná značka |
K dispozícii |
Pred objednávkou si overte zdroj plazmového napájania, menovitý prúd, štartovací systém, ktorý nie je HF , architektúru pilotného oblúka, zadný konektor a ovládacie zapojenie.
Prečo si vybrať PT 100 pre 100A manuálne rezanie plazmou?
PT 100 je navrhnutý pre kompatibilné manuálne plazmové systémy s vyšším výkonom vyžadujúce platformu horáka, ktorá nie je HF .
100A menovitý prúd
PT 100 je umiestnený ako 100A ručný plazmový rezací horák.
Horák by sa mal prevádzkovať v rámci overeného menovitého prúdu a so správnym spotrebným materiálom špecifickým pre daný prúd.
60% pracovný cyklus
Aktuálna špecifikácia INWELT uvádza 60% pracovný cyklus pri 100A.
Skutočné tepelné zaťaženie môže byť ovplyvnené aj:
Prevádzkový prúd
Teplota okolia
Čas zapnutia oblúka
Prietok plynu
Počet štartov
Spotrebný stav
Non-HF Začína
PT 100 nepoužíva konvenčný vysokofrekvenčný zapaľovací obvod.
To ho odlišuje od rodiny horákov HF , ako sú baterky série INWELT LT .
Back-Striking spotrebný systém
PT 100 používa architektúru spotrebného materiálu so spätným úderom, v ktorej pohyb vnútornej elektródy/dýzy tvorí časť štartovacej sekvencie pilotného oblúka.
S elektródou, hrotom, difúzorom a hlavou horáka by sa preto malo zaobchádzať ako so zladeným systémom.
Ako funguje systém spätného úderu PT 100 Non-HF
PT 100 funguje ako súčasť kompletného systému plazmového rezania, ktorý pozostáva z:
Počas spúšťania oblúka tvorí spotrebný systém spätného zapaľovania časť sekvencie pilotného oblúka.
Akonáhle sa plazmový oblúk prenesie na obrobok, rezný hrot stiahne ionizovaný plyn do koncentrovaného plazmového prúdu.
Plazmový oblúk taví elektricky vodivý materiál, zatiaľ čo plyn s vysokou rýchlosťou odstraňuje roztavený kov z rezu.
PT 100 vs. HF Plazmové rezacie horáky
PT 100 nie je plazmový rezací horák, ktorý nie je HF .
Nemalo by sa považovať za zameniteľné s horákom HF jednoducho preto, že oba produkty majú podobné hodnoty prúdu.
| Funkcia |
PT 100 |
HF plazmový horák |
| Štartovací systém |
Non-HF / Back-Striking |
Vysokofrekvenčné |
| Primárna architektúra |
Mechanický/pneumatický systém spätného úderu |
HF obvod zapaľovania |
| Požiadavka na zdroj energie |
Kompatibilný systém iný ako HF |
Kompatibilný systém HF |
| Spotrebný materiál |
Odrazový spotrebný materiál |
HF – špecifický spotrebný materiál |
Vždy prispôsobte štartovaciu architektúru plazmovému zdroju energie.
PT 100 kompletných konfigurácií ručnej baterky
Aktuálny rad INWELT PT 100 zahŕňa niekoľko kompletných zostáv ručných horákov.
| INWELT |
Konfigurácia kódu |
| IJWU03072-00 |
PT 100 / 6 m / 1/4G / Integrovaný / 2-drôtový / Back-Striking |
| IJWU04072-00 |
PT 100 / 12 m / 1/4G / Integrovaný / 2-drôtový / Back-Striking |
| IJWU03074-00 |
PT 100 / 6 m / Centrálny adaptér / 2-drôt / spätný úder |
| IJWU04074-00 |
PT 100 / 12 m / Centrálny adaptér / 2-drôt / spätný úder |
| IJWU030641-0 |
PT 100 / 6 m / Centrálny adaptér / 4 drôty / spätný úder |
| IJWU040641-00 |
PT 100 / 12 m / Centrálny adaptér / 4 drôty / spätný úder |
Pred zverejnením finálnej live tabuľky si overte presné formátovanie všetkých interných kódov voči aktuálnemu ERP/BOM systému.
PT 100 tipov na rezanie podľa aktuálneho rozsahu
Platforma spotrebného materiálu PT 100 obsahuje niekoľko veľkostí hrotov pre rôzne rozsahy prevádzkového prúdu.
40–50 A rezací hrot
INWELT Kód: IJWV1689-10
Referenčné číslo: 51246.10
špecifikácia:
Ø1,0 mm / 40–50 A / spätný úder
50–60 A rezací hrot
INWELT Kód: IJWV1689-11
Referenčné číslo: 51246.11
špecifikácia:
Ø1,1 mm / 50–60 A / spätný úder
60–70 A rezací hrot
INWELT Kód: IJWV1689-12
Referenčné číslo: 51246.12
špecifikácia:
Ø1,2 mm / 60–70 A / Back-Striking
80–90A rezací hrot
INWELT Kód: IJWV1687-14
Referenčné číslo: 51248.14
špecifikácia:
Ø1,4 mm / 80–90 A / Back-Striking
Rezací hrot triedy 100A
INWELT Kód: IJWV1687-15
Referenčné číslo: 51248.15
špecifikácia:
Ø1,5 mm / 100–110 A / Back-Striking
Pre produkt umiestnený ako 100A horák je to najrelevantnejšia konfigurácia reznej špičky s vysokým výkonom.
Pred použitím hrotu Ø1,6 mm 110–120A ako štandardného nastavenia 100 PT skontrolujte
Aktuálna stránka INWELT uvádza:
IJWV1687-16 / 51248,16 – Ø1,6 mm / 110 – 120 A
a momentálne označuje túto položku ako štandardnú konfiguráciu.
Toto by sa malo prehodnotiť.
Ak je PT 100 oficiálne dimenzovaný na 100 A, spotrebný materiál 110 – 120 A by nemal byť automaticky prezentovaný ako predvolená konfigurácia 100 A.
Pred štandardným zverejnením si overte:
Maximálny overený prúd horáka
Pracovný cyklus pri vyššom prúde
Teplota hlavy horáka
Hodnotenie kábla
Zodpovedajúci difúzor
Zodpovedajúci štít
Kompletné údaje o teste zdroja napájania
Ak neexistuje overenie úrovne horáka 120 A, ponechajte špičku Ø1,6 mm ako súvisiacu časť rodiny s vyšším prúdom, a nie ako predvolenú trysku PT 100.
PT 100 tipov na prerušenie kontaktu
Rad PT 100 podporuje spotrebný materiál na rezanie kontaktov.
40 – 50 Kontaktná špička
INWELT Kód: IJWV1685-10
Referenčné číslo: 51276.10
50 – 60 Kontaktná špička
INWELT Kód: IJWV1685-11
Referenčné číslo: 51276.11
60 – 70 Kontaktná špička
INWELT Kód: IJWV1685-12
Referenčné číslo: 51276.12
80 – 90 Kontaktná špička
INWELT Kód: JWV1697-14
Referenčné číslo: 51278.14
overte, či kód INWELT má byť JWV1697-14 alebo IJWV1697-14 . Pred zverejnením
100A-trieda Kontaktná špička
INWELT Kód: IJWV1697-15
Referenčné číslo: 51278.15
špecifikácia:
Ø1,5 mm / 100–110 A / Back-Striking
Komponenty na rezanie kontaktov používajte iba so správnou konfiguráciou krytu a prednej časti.
PT 100 štandardné rezanie vs. kontaktné rezanie
PT 100 podporuje rôzne konfigurácie front-endu.
Štandardné rezanie
Pri štandardnom rezaní sa používa rezací hrot spolu s príslušnou vonkajšou tryskou alebo rozperou.
Toto usporiadanie je vhodné pre bežné distančné plazmové rezanie.
Kontaktné rezanie
Kontaktné rezanie používa špeciálne kontaktné hroty a komponenty štítu navrhnuté tak, aby fungovali blízko alebo oproti obrobku.
Neťahajte štandardnú odkrytú rezaciu trysku priamo cez obrobok, pokiaľ táto konfigurácia spotrebného materiálu nie je špeciálne navrhnutá na kontaktné rezanie.
PT 100 spotrebného materiálu na drážkovanie
Skupina spotrebných materiálov PT 100 zahŕňa drážkovacie komponenty.
Aktuálny tip na vypichovanie je:
INWELT Kód: IJWV1698-22
Referenčné číslo: 51278G.22
Popis:
PT 100 ryhovacích hrotov / spätných úderov
Súčasná rodina produktov tiež zahŕňa:
IJTN1075 / 60508 – Kryt ochranného krytu
Plazmové drážkovanie možno použiť na:
Odstránenie zvaru
Drážkovanie chrbta
Odstránenie defektu
Príprava kĺbov
Opravárenské práce
Spotrebný materiál na drážkovanie používajte iba vtedy, keď plazmový zdroj energie podporuje tento proces.
PT 100 spätne úderná elektróda
Súčasná štandardná elektróda je:
INWELT Kód: IJWC1687
Referenčné číslo: 52556
Popis:
PT 100 spätná plazmová elektróda
Elektróda je základnou súčasťou štartovacieho a rezacieho systému PT 100.
Vymeňte ho skôr, ako nadmerné opotrebovanie prispeje k:
Silne opotrebovanú elektródu nebrúste ani neupravujte.
PT 100 Plynové difúzory
PT 100 používa rôzne plynové difúzory podľa aktuálneho rozsahu.
Difúzor 30-70A
INWELT Kód: IJWG1673
Referenčné číslo: 60025
Aplikácia:
30-70A
Difúzor 80-100A
INWELT Kód: IJWG1672
Referenčné číslo: 60026
Aplikácia:
80–100A a súvisiaca konfigurácia drážkovania
Použitie správneho difúzora je dôležité, pretože distribúcia plynu ovplyvňuje:
Stabilita oblúka
Spotrebné chladenie
Tvar plazmovej trysky
Kvalita rezu
PT 100 možností štítu a vonkajšej trysky
Aktuálna rodina PT 100 obsahuje niekoľko predných ochranných komponentov.
30–70 A Vonkajšia tryska
INWELT Kód: IJWT1689-05
Referenčné číslo: 60500
80-100A Vonkajšia tryska
INWELT Kód: IJWT1687-05
Referenčné číslo: 60501
Toto je najrelevantnejšia konfigurácia vonkajšej trysky pre bežné rezanie vysokým prúdom PT 100.
Kontaktné rezanie a drážkovanie vonkajšej dýzy
INWELT Kód: IJWT1685-05
Referenčné číslo: 60502
40–70A kontaktný štít
INWELT Kód: IJTN0711
Referenčné číslo: 60504
80–100A kontaktný štít
INWELT Kód: IJTN0655
Referenčné číslo: 60505
Použite štít vhodný pre zvolený proces rezania a prúdový rozsah.
PT 100 dvojitá rozpera
Súčasný štandardný medzikus je:
INWELT Kód: IJTN0096
Referenčné číslo: 60444
Popis:
Dvojbodová rozpera / PT 100
Dištančná vložka pomáha udržiavať kontrolovanú vzdialenosť medzi tryskou a obrábaným materiálom počas rezania so stojatým rezom.
Správny odstup môže pomôcť zlepšiť:
PT 100 Hlava horáka a vzduchová trubica
Aktuálna hlava ručného horáka je:
INWELT Kód: JWA0056-01
Popis:
PT 100 90° manuálna plazma Hlava horáka
Aktuálna vzduchová trubica je:
INWELT Kód: IJAO0785
Referenčné číslo: 09700.48
Popis:
PT 100 vzduchová / chladiaca trubica
Tieto časti by mali zostať jasne označené ako manuálne PT 100 komponentov.
Nemiešajte hlavy a telá strojových horákov PTM100 do hlavného stola PT 100 náhradných dielov pre ručné horáky.
PT 100 vs. PTM100 : Manuálna baterka vs. CNC strojová baterka
PT 100 a PTM100 patria do rovnakej širšej produktovej platformy, ale mali by sa považovať za samostatné kompletné produkty.
| Funkcia |
PT 100 |
PTM100 |
| Prevádzka |
Manuálne / Ručné |
CNC / Mechanizované |
| Geometria pochodne |
Uhlová ručná baterka |
Rovný strojový horák |
| Kontrola |
Spúšť operátora |
CNC / riadené strojom |
| Montáž |
Handheld |
Pevný držiak na baterku |
| Výška pochodne |
Ovládané operátorom |
CNC / kontrolované THC |
| Hlavná aplikácia |
Ručné rezanie |
Automatizované rezanie |
Niektoré spotrebné materiály možno zdieľať v rámci širšej rodiny produktov.
Kompletné hlavy horákov, rukoväte, telesá stroja a konfigurácie káblov/ovládacích prvkov by sa však nemali automaticky považovať za vzájomne zameniteľné.
Použite samostatné kotvy interných odkazov:
PT 100 Ručný plazmový rezací horák
a
PTM100 CNC plazmový rezací horák
Ako skontrolovať kompatibilitu plazmového rezača PT 100
Nevyberajte PT 100 len preto, že plazmová rezačka má menovitý prúd 100 A.
Musí sa zhodovať niekoľko technických faktorov.
Potvrďte Non-HF Spustenie
Plazmový zdroj energie musí podporovať kompatibilný systém horáka, ktorý nie je HF / spätný úder.
Potvrďte prevádzkový prúd
PT 100 je primárne umiestnený ako 100A horák.
Potvrďte hlavný konektor
Dostupné konfigurácie zahŕňajú:
Integrované 1/4G
Centrálny adaptér
Potvrďte zapojenie ovládania
Aktuálne kompletné konfigurácie horáka zahŕňajú:
2-vodičové ovládanie
4-vodičové ovládanie
Potvrďte architektúru pilotného oblúka
Plazmový zdroj energie musí podporovať štartovacie usporiadanie PT 100.
Pred objednaním poskytnite informácie o stroji
Pre náhradné projekty poskytnite:
Výrobca plazmových rezačiek
Model stroja
Menovitý výstupný prúd
Originálny model baterky
Foto hlavného konektora
Foto spojenia pilot-oblúk
Fotografia konektora spúšťača/ovládania
Je to spoľahlivejšie ako tvrdenie, že PT 100 sa hodí na každú plazmovú rezačku typu CUT100.

Podrobnosti o náhradných dieloch:
| RUČNÁ SVATKA |
|
kód |
Ref. |
Popis |
| A |
IJWU03072-00 |
|
Plazmový horák IPT100 /6M/ 1/4G /integrovaný/2 vodiče/zadné zapaľovanie |
| A |
IJWU04072-00 |
|
Plazmový horák IPT100 /12M/ 1/4G /integrovaný/2 vodiče/zadné zapínanie |
| B |
IJWU03074-00 |
|
Plazmový horák IPT100 /6M/centrálny adaptér/2 vodiče/zadné zapínanie |
| B |
IJWU04074-00 |
|
Plazmový horák IPT100 /12M/centrálny adaptér/2 vodiče/zadné zapínanie |
| C |
IJWU030641-0 |
|
Plazmový horák IPT100 /6M/centrálny adaptér/4 vodiče/zadné zdvíhanie |
| C |
IJWU040641-00 |
|
Plazmový horák IPT100 /12M/centrálny adaptér/4 vodiče/zadné zapínanie |
|
| pozícia |
kód |
Ref. |
Popis |
| (S ' ●' je štandardná konfigurácia) |
|
| 1 |
IJTN0096 |
60444 |
Dvojitý špicatý rozper/ IPT100 |
| 2 |
IJTN0711 |
60504 |
Štítová čiapočka/40-70A/kotak rezanie |
| 3 |
IJTN0655 |
60505 |
Štítová čiapočka/80-120A/kotak rezanie |
| 4 |
IJTN1075 |
60508 |
Štítový uzáver/ryhovanie |
| 5 |
IJWT1689-05 |
60500 |
Vonkajšie IPT100 /30-70A/sivé sklenené vlákno |
| 6 ● |
IJWT1687-05 |
60501 |
Vonkajšia tryska IPT100 /80-120A/sivé sklenené vlákno |
| 7 |
IJWT1685-05 |
60502 |
Vonkajšia tryska IPT100 /Kontaktné rezanie a drážkovanie |
| 8 |
IJWV1683-09 |
51245.09 |
Hrot Φ0,9 mm/kontaktné rezanie/30-70A /zadný úder |
| 9 |
Tip |
| 9.1 |
IJWV1689-10 |
51246.10 |
Hrot Φ1,0mm/40-50A/ IPT100 /zadný úder |
| 9.2 |
IJWV1689-11 |
51246.11 |
Hrot Φ1,1mm/50-60A/ IPT100 /zadný úder |
| 9.3 |
IJWV1689-12 |
51246.12 |
Hrot Φ1,2mm/60-70A/ IPT100 /zadný úder |
| 10 |
Tip |
| 10.1 |
IJWV1687-14 |
51248.14 |
Hrot Φ1,4mm/80-90A/ IPT100 /zadný úder |
| 10.2 |
IJWV1687-15 |
51248.15 |
Hrot Φ1,5 mm/100-110A/ IPT100 /zadný úder |
| 10,3 ● |
IJWV1687-16 |
51248.16 |
Hrot Φ1,6 mm/110-120A/ IPT100 /zadný úder |
| 11 |
Tip |
| 11.1 |
IJWV1685-10 |
51276.10 |
Kontaktný hrot Φ1,0 mm/40-50A/ IPT100 / spätný úder |
| 11.2 |
IJWV1685-11 |
51276.11 |
Kontaktný hrot Φ1,1 mm/50-60A/ IPT100 / spätný úder |
| 11.3 |
IJWV1685-12 |
51276.12 |
Kontaktný hrot Φ1,2 mm/60-70A/ IPT100 /zadný úder |
| 12 |
Tip |
| 12.1 |
JWV1697-14 |
51278.14 |
Kontaktný hrot Φ1,4 mm/80-90A/ IPT100 / spätný úder |
| 12.2 |
IJWV1697-15 |
51278.15 |
Kontaktný hrot Φ1,5 mm/100-110A/ IPT100 /zadný úder |
| 12.3 |
IJWV1697-16 |
51278.16 |
Kontaktný hrot Φ1,6 mm/110-120A / IPT100 / spätný úder |
| 13 |
IJWV1698-22 |
51278G.22 |
Drážkovanie hrotu IPT100 /120A/ryhovanie/spätné narážanie |
| 14 |
IJWG1673 |
60025 |
Difúzor IPT100 /30-70A |
| 15 |
IJWG1672 |
60026 |
Difúzor IPT100 /80-120A a drážkovanie |
| 16 ● |
IJWC1687 |
52556 |
Elektródová plazma IPT100 |
| 17 |
JWA0056-01 |
|
Hlava plazmového horáka IPT100 /90° |
| 17a |
IJAO0785 |
09700.48 |
Vzduchová trubica IPT100 |
| 17b |
IJGU0716 |
51190.41 |
'O'krúžok Φ18x21mm IPT100 |
| 18 |
IJHW0042-01 |
|
Rukoväť plazmy manuál/I PT80 -100/Červená |
| 19 |
IJIK0733 |
|
Ochranná časť/plazma/žltá |
| 20 |
IJIR0081 |
|
Spúšť |
| 21 |
IJIK0804 |
|
Kĺbový/malý/nový typ |
| 22 |
Montáž kábla |
| 22.1 |
IJWO01210074-300 |
Zostava kábla/ IPT100 /6M/2 vodiče/integr |
| 22.2 |
IJWO01210134-300 |
Zostava kábla/ IPT100 /12M/2 vodiče/integr |
| 22.3 |
IJWO01210071-300 |
Zostava kábla/ IPT100 /6M/2 vodiče/stredový adaptér |
| 22.4 |
IJWO01210131-300 |
Zostava kábla/ IPT100 /12M/2 vodiče/stredový adaptér |
| 22.5 |
IJWO01210077-300 |
Zostava kábla/ IPT100 /6M/4 vodiče/stredový adaptér |
| 22.6 |
IJWO01210137-300 |
Zostava kábla/ IPT100 //12M/4 drôty/stredový adaptér |
| 23 IJDH6017 kľúč pre plazmu |
| 24 IJAY0089 Centrálny adaptér na strane horáka plazma 5 kolíkov |
| 25 |
IJTN0716 |
Nadstavec na rezanie kruhov/ IPT100 |
| 25.1 IJTN0683 Valčekový stojan IPT100 / s kľúčom |
Náš katalóg:
 INWELT KATALÓG PLAZMOVÉHO HORÁKA.pdf
Aké materiály môže PT rezať 100?
Po pripojení ku kompatibilnému plazmovému zdroju energie môže PT 100 rezať elektricky vodivé materiály vrátane:
Mäkká oceľ
Uhlíková oceľ
Nehrdzavejúca oceľ
hliník
Meď
Mosadz
Pozinkovaná oceľ
Skutočná rýchlosť rezania, kvalita hrán a praktická hrúbka rezu závisia od celého plazmového systému.
Akú hrúbku môže PT 100 plazmový horák rezať?
Aktuálna stránka uvádza, že PT 100 dokáže rezať približne 30–40 mm pri 100A.
Toto by sa nemalo prezentovať ako univerzálna záruka rezania len s horákom.
Skutočná kapacita rezania závisí od:
Profesionálne špecifikácie plazmy by mali rozlišovať medzi:
Odporúčaná rezná kapacita
Hrúbka materiálu, ktorú je možné produktívne rezať vhodnou rýchlosťou a kvalitou hrany.
Maximálna rezná kapacita
Hrubší materiál, ktorý možno stále rezať, normálne pri zníženej rýchlosti.
Odstupná kapacita
Maximálna hrúbka, ktorú je možné oddeliť, zvyčajne s nižšou kvalitou hrán.
Špecifické hodnoty hrúbky PT 100 zverejňujte iba vtedy, ak to podporuje test celého systému INWELT .
Zostavte INWELT PT tabuľku rezania 100
Tabuľka 100 PT prvej strany by bola jedným z najsilnejších doplnkov SEO a GEO na tejto stránke.
Odporúčané polia zahŕňajú:
| Parameter |
Data to Publish |
| Materiál |
Mäkká oceľ / nehrdzavejúca oceľ / hliník |
| Hrúbka |
Testovaná hrúbka |
| Aktuálne |
Skutočný testovaný prúd |
| Kód tipu |
číslo dielu INWELT |
| Priemer hrotu |
mm |
| Tlak plynu |
bar |
| Prietok plynu |
L/min |
| Cestovná rýchlosť |
mm/min |
| Stand-Off |
mm |
| Vystrihnúť výsledok |
Odporúčané / maximálne / Odstupné |
Namiesto kopírovania tabuľky rezu iného výrobcu použite namerané údaje o rezaní INWELT .
Odporúčaná dodávka plynu pre PT 100
Aktuálna špecifikácia INWELT uvádza:
Procesný plyn: vzduch / N₂
Tlak plynu: cca. 4,5 – 5,0 barov
Prietok plynu: cca. 200 l/min
Odporúčaný post-flow: pribl. 100 sekúnd
Používajte čistý a suchý procesný plyn
Vlhkosť, kompresorový olej a nečistoty môžu negatívne ovplyvniť:
Stabilita oblúka
Životnosť elektródy
Životnosť reznej špičky
Konzistencia rezania
Použite vhodnú filtráciu a separáciu vlhkosti.
Skontrolujte tlak pod prietokom
Statický tlak sa môže líšiť od skutočného prevádzkového tlaku, keď horákom prúdi plyn.
Filtre, regulátory, armatúry a dlhé prívodné hadice môžu spôsobiť stratu tlaku.
Nastavte tlak plynu podľa prevádzkového postupu celého systému plazmového rezania.
Prečo PT 100 Post-Flow Matters
Aktuálna špecifikácia INWELT odporúča približne 100 sekúnd post-flow.
Po zastavení plazmového oblúka nepretržitý prietok plynu pomáha odstraňovať zvyškové teplo z:
Vždy, keď je to možné, nechajte dokončiť normálny cyklus po toku.
Nevypínajte prívod vzduchu ihneď po ťažkom rezaní, pokiaľ to výrobca plazmového systému výslovne nepovoľuje.
Typické aplikácie pre PT 100
PT 100 je navrhnutý pre profesionálne aplikácie ručného plazmového rezania vrátane:
Konečný výber horáka by mal byť založený skôr na plazmovom zdroji energie a technickej kompatibilite ako na samotnom názve odvetvia.
PT 100 Údržba a kontrola spotrebného materiálu
Skontrolujte elektródu
Elektródu vymeňte skôr, ako jej nadmerné opotrebovanie spôsobí nespoľahlivé spustenie oblúka alebo poškodenie trysky.
Skontrolujte rezací hrot
Skontrolujte:
Zväčšený otvor trysky
Oválny otvor
Poškodenie popálením
Silná kontaminácia
Skontrolujte difuzér
Uistite sa, že je nainštalovaný správny difúzor 30–70A alebo 80–100A.
Vymeňte prasknuté alebo teplom poškodené komponenty.
Skontrolujte štít a vonkajšiu trysku
Vymeňte poškodené, prasknuté alebo silne spálené izolačné diely.
Skontrolujte vzduchovú trubicu
Skontrolujte, či je trubica správne nainštalovaná a nepoškodená.
Skontrolujte kábel horáka
Skontrolujte:
Strihy
Obrusovanie
Poškodenie teplom
Tesné zákruty
Voľné kovanie
Bežné PT 100 problémov s plazmovým rezaním
Ťažké spustenie oblúka
Skontrolujte:
Spätná elektróda
Rezací hrot
Tlak plynu
Obvod pilotného oblúka
Pracovné spojenie
Konektor baterky
Nadmerná drs
Skontrolujte:
Rýchlosť rezania
Aktuálne
Hrúbka materiálu
Prietok plynu
Stojan na pochodeň
Spotrebný stav
Nadmerné skosenie
Skontrolujte:
Krátka životnosť spotrebného materiálu
Medzi možné príčiny patria:
Znečistený stlačený vzduch
Nesprávna kombinácia tryska/prúd
Opotrebovaná elektróda
Nesprávny odstup
Nadmerné spustenie oblúka
Prehriatie horáka
Medzi možné príčiny patria:
Funguje nad overeným hodnotením
Prekročený pracovný cyklus
Obmedzený prietok plynu
Nedostatočný post-flow
Poškodenie kábla alebo pripojenia
Pred pokračovaním zastavte rezanie a zistite príčinu.
PT 100 spotrebného materiálu pre distribútorov a popredajné dodávky
Profesionálny program PT 100 aftermarket môže zahŕňať:
Štandardné rezné hroty
Tipy na rezanie kontaktov
Tipy na dlabanie
Elektródy spätného nárazu
Difúzory 30-70A
Difúzory 80-100A
Vonkajšie trysky
Štíty na rezanie kontaktov
Vyrezávanie štítov
Dvojité rozpery
Hlavy pochodne
Vzduchové trubice
Káblové zostavy
Centrálne adaptéry
Opravte komponenty
Presné čísla dielov INWELT pomáhajú distribútorom riadiť kompatibilitu náhradných dielov a presnejšie opakovať nákup.
OEM PT 100 Plazmový rezací horák Výroba od INWELT
INWELT dodáva PT 100 plazmových horákov a náhradné komponenty profesionálnym B2B zákazníkom vrátane:
Výrobcovia plazmových rezačiek
Zváracie a rezacie zariadenia značiek
Dovozcovia
Distribútori
Veľkoobchodníci
Priemyselní dodávatelia
Opravárenské firmy
Popredajné značky spotrebného materiálu
Konfigurácie OEM a ODM možno vyhodnotiť podľa cieľového zdroja plazmového napájania a požadovaného rozhrania.
OEM a možnosti Private-Label
Prispôsobenie môže zahŕňať:
Zákaznícky branding
Označenie rukoväte
Štítky produktov
6 m alebo 12 m horák
Integrované pripojenie 1/4G
Centrálny adaptér
2-vodičové ovládanie
4-vodičové ovládanie
Súpravy spotrebného materiálu
Balenie súkromnej značky
Technická dokumentácia
Požiadavky na čiarový kód a kartón
Pre projekty OEM poskytnite špecifikáciu plazmového rezača, neštartovaciu architektúru HF , požiadavky na konektory a odhadované množstvo objednávky.
Prečo Zdroj PT 100 bateriek a spotrebného materiálu od INWELT ?
Platforma PT 100 kombinuje kompletné manuálne zostavy horákov s detailným systémom spotrebného materiálu, ktorý pokrýva viacero procesov rezania.
Súčasná rodina produktov zahŕňa:
6 m a 12 m kompletné baterky
2-vodičové a 4-vodičové možnosti ovládania
Prúdovo špecifické rezné hroty
Tipy na rezanie kontaktov
Drážkovanie spotrebného materiálu
Spätná elektróda
30-70A a 80-100A difúzory
Viacnásobné štíty a vonkajšie dýzy
PT Hlava 100 ručnej baterky
Možnosti kábla a konektora
Pre značky zariadení, distribútorov a dovozcov môže získanie kompletného horáka spolu s programom spotrebného materiálu zjednodušiť nákup a podporu na trhu s náhradnými dielmi.
Často kladené otázky o PT 100 Plazmový rezací horák
Aká je prúdová sila INWELT PT 100?
PT 100 je primárne umiestnený ako 100A ručný plazmový rezací horák.
Aký je pracovný cyklus PT 100?
Aktuálna špecifikácia INWELT uvádza 60 %.
Používa PT 100 zapaľovanie HF ?
Nie
PT 100 používa štartovací systém, ktorý nie je HF spätným úderom.
Je PT 100 ručná baterka alebo strojová baterka?
PT 100 je ručný / ručný plazmový rezací horák.
Súvisiace PTM100 je konfigurácia CNC / stroj-horák.
Aký plyn používa PT 100?
Aktuálna konfigurácia podporuje Air / N₂.
Aký tlak plynu vyžaduje PT 100?
Približne 4,5–5,0 barov.
Aký prietok plynu vyžaduje PT 100?
Aktuálna špecifikácia INWELT uvádza približne 200 l/min.
Aký čas po toku sa odporúča?
Približne 100 sekúnd.
Aké dĺžky vedenia horáka sú k dispozícii?
Súčasná rodina kompletných horákov zahŕňa:
Aký rezný hrot sa používa okolo 100A?
Aktuálna skupina spotrebného materiálu INWELT zahŕňa:
IJWV1687-15 / 51248,15 – Ø1,5 mm / 100–110 A / spätný úder
Toto je najrelevantnejší vysokovýkonný tip pre stránku produktu 100 PT .
Má PT 100 aj 1,6 mm trysku?
áno.
Aktuálny zoznam rodín:
IJWV1687-16 / 51248,16 – Ø1,6 mm / 110 – 120 A
Tento spotrebný materiál s vyšším prúdom by však nemal byť automaticky prezentovaný ako štandardné nastavenie PT 100, pokiaľ nebola overená prevádzka celého horáka nad 100 A.
Ktorú elektródu používa PT 100?
Súčasná štandardná elektróda je:
IJWC1687 / 52556
Ktorý difúzor sa používa pri vysokom prúde?
Súčasný 80-100A difúzor je:
IJWG1672 / 60026
Môže sa PT 100 použiť na kontaktné rezanie?
áno.
Skupina spotrebného materiálu zahŕňa špeciálne kontaktné rezacie hroty a štíty.
Môže sa PT 100 použiť na drážkovanie?
Súvisiaci rad produktov zahŕňa drážkovací hrot a drážkovací štít.
Plazmový zdroj energie musí podporovať aj drážkovanie.
Dá sa PT 100 použiť s akoukoľvek plazmovou rezačkou CUT100?
Nie
Architektúra, konektor, obvod pilotného oblúka, riadiace vedenie a požiadavky na plyn musia tiež zodpovedať inému ako HF /back-striking.
Môže PT 100 rezať nehrdzavejúcu oceľ?
Áno, pri použití s kompatibilným plazmovým rezacím systémom a vhodnými prevádzkovými parametrami.
Dokáže PT 100 rezať hliník?
áno.
Hliník je elektricky vodivý a môže byť rezaný plazmou pomocou vhodného plazmového systému.
Akú hrúbku môže PT rezať 100?
Neexistuje žiadna univerzálna hrúbka rezu určená samotným horákom.
Použite testované odporúčané, maximálne a odstupné údaje z celého plazmového systému.
Aký je rozdiel medzi PT 100 a PTM100 ?
PT 100 je manuálna / ručná konfigurácia.
PTM100 je konfigurácia CNC / mechanizovaný stroj-horák.
Ponúka INWELT OEM PT 100 plazmových horákov?
áno.
Pre kvalifikovaných výrobcov, distribútorov a dovozcov zariadení sú k dispozícii konfigurácie OEM/ODM , súkromných značiek, káblov, konektorov, ovládacích káblov a súprav spotrebného materiálu.
Požiadajte o cenovú ponuku na INWELT PT 100 Plazmový rezací horák
Pre rýchlejšie potvrdenie kompatibility uveďte:
Výrobca a model plazmovej rezačky
Menovitý výstupný prúd
Existujúci model baterky
Typ štartovacieho systému
Foto hlavného konektora
Foto spojenia pilot-oblúk
Fotografia konektora spúšťača/ovládania
Požadovaná dĺžka vedenia
Potrebný rezací prúd
Požiadavka na rezanie alebo drážkovanie
Požiadavky na spotrebný materiál
Odhadované množstvo nákupu
INWELT alebo privátna značka
INWELT potom môže potvrdiť príslušnú PT 100 kompletnú konfiguráciu horáka, konektora a spotrebného materiálu pre váš plazmový rezací systém.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių